 العربية



تُعد خدمة التصنيع باستخدام الحاسوب للألمنيوم الحل الأمثل للأجزاء الهيكلية في صناعة الطيران، حيث تحل مشكلة تشوه الجدران الرقيقة ومعدل العيوب البالغ 14.2% .
يحافظ الطحن خماسي المحاور مع التثبيت المنسق على التفاوتات ±0.008 مم ، بينما يقلل الأكسدة الصلبة المتكاملة من تكلفة الجزء الواحد بنسبة 28.5٪ .
أهم النقاط
- التسليم المعجل: نتيجة لاستخدام التصنيع بخمسة محاور مع عملية التثبيت والطلاء الأنودي في إعداد واحد، انخفضت دورة التسليم الكاملة للهياكل خفيفة الوزن من 18 يومًا إلى 11 يومًا (بنسبة 38.9٪ أقل) .
- توفير التكاليف: بفضل تعديلات سمك الجدار وتحسين مسار الأدوات بناءً على التصميم للتصنيع، انخفضت التكلفة الإجمالية للقطعة الواحدة من 184 دولارًا إلى 131.5 دولارًا (أقل بنسبة 28.5٪) ، كما انخفضت نسب خردة المواد.
- الموثوقية: بفضل عملية تخفيف الإجهاد عن طريق القطع والفحص الكامل باستخدام جهاز قياس الإحداثيات ثلاثية الأبعاد من Zeiss، تمت مراقبة معدلات العيوب في العناصر الهيكلية ذات الجدران الرقيقة بدقة، وانخفضت من 14.2٪ إلى 1.8٪ .
كيف تضمن عملية التصنيع باستخدام الحاسوب (CNC) دقة الألومنيوم؟
توفر عمليات التصنيع باستخدام الحاسوب (CNC) دقة عالية في تصنيع الألومنيوم من خلال عمليات الطحن عالية السرعة بسرعة 450 متر/دقيقة ومسارات تغذية متناظرة، مما يوزع إجهاد القطع. تتيح عمليات الطحن عالية السرعة مع مسارات التغذية المتناظرة دقة تصل إلى ±0.008 مم في قطع الألمنيوم الرقيقة الجدران من نوعي 6061-T6 و7075-T651 المستخدمة في صناعات الطيران والفضاء والروبوتات.
| مخطط المعالجة | حد سُمك الجدار (مم) | التفاوتات البُعدية (مم) | نطاق معدل الخردة (%) |
| الطحن التقليدي | ≥ 2.0 | ±0.050 | 8.0 – 15.0 |
| شركة LS للتصنيع - الطحن عالي السرعة | ≥ 0.8 | ±0.008 | 1.8 |
التحكم في تشوه الجدران الرقيقة
يُعد الحفاظ على سُمك جدار يبلغ 0.8 مم في الأجزاء الهيكلية خفيفة الوزن المصنعة باستخدام تقنية CNC دون أي تشوهات أمرًا بالغ الأهمية. تمنع مسارات التغذية المتناظرة لأدوات التصنيع في شركة LS Manufacturing إطلاق الإجهادات المتبقية أثناء عملية القطع. ويمنع هذا التنسيق في عمليات التصنيع باستخدام تقنية CNC خماسية المحاور تكوّن الحرارة، التي تُسبب التواء دعامات الطائرات وأذرع الروبوت.
- حدد متطلبات مسار الأدوات المتناظر في طلب عرض الأسعار الخاص بك.
- استفسر عن وثائق مراقبة درجة الحرارة أثناء العملية .
اختيار السبائك والتحقق من التفاوتات
تتطلب خدمة تصنيع الألمنيوم باستخدام الحاسوب (CNC) تعديلاتٍ وفقًا لخصائص المادة: يُستخدم الألمنيوم 6061-T6 للهياكل العادية، بينما يُستخدم الألمنيوم 7075-T651 للأحمال الثقيلة. تُنفذ شركة LS Manufacturing جميع عمليات التصنيع وفقًا لمعايير ISO 286. وبصفتها شركةً رائدةً في تصنيع قطع الألمنيوم الدقيقة ، فإنها تستخدم خدمات تصنيع CNC مُخصصة من خلال ضبط معدلات التغذية لمنع التشققات الدقيقة في الألمنيوم 7075 والنتوءات في الألمنيوم 6061.
- اطلب تقرير فحص معتمد وفقًا لمعيار ISO 286 لكل دفعة.
- استفسر عن ضبط معدل التغذية الخاص بكل سبيكة.
مصدر البيانات: قاعدة بيانات LS Manufacturing 2025-2026 المقاسة (حجم العينة >1200)، أدوات القياس متوافقة مع معيار ISO 286.
قم بتنزيل ورقتنا البيضاء الخاصة بتصنيع الألومنيوم ذي الجدران الرقيقة باستخدام الحاسوب (CNC) لمعرفة حدود سمك الجدار، ونطاقات التفاوت، وإعدادات معدل التغذية الخاصة بالسبائك التي تحافظ على معدلات الخردة أقل من 1.8٪ في مكونات الفضاء الجوي والروبوتات.
ما هي العوامل الرئيسية التي تتحكم في تكاليف تصنيع الألمنيوم؟
تعتمد تكاليف تصنيع الألمنيوم باستخدام آلات CNC على وقت القطع، ومدى تعقيد التثبيت، ومعدل إزالة المواد. تعمل آلات CNC الدقيقة على تحسين هذه المتغيرات الثلاثة لتحقيق وفورات في التكاليف تتجاوز 20% . تؤدي الزوايا الداخلية التي يقل نصف قطرها عن 1.5 مم والثقوب العمياء العميقة جدًا إلى تآكل الأدوات دون أي فائدة.
التصميم لتصحيح قابلية التشغيل الآلي
تتضمن مشاريع تصنيع الألمنيوم باستخدام الحاسوب (CNC) العديد من العناصر المصممة بشكل مفرط، مما يتسبب في تكاليف غير ضرورية. تستخدم شركة LS Manufacturing تحليل DFM الآلي لتحديد هذه العناصر في غضون ساعتين فقط من تقديم الرسومات. تغيير قيمة R من < 1.5 مم إلى ≥ 2.0 مم سيمكن من استخدام قواطع طرفية قياسية، مما يوفر وقت تغيير الأدوات ووقت دورة التصنيع.
يحصل المهندسون الذين يقدمون رسومات بقيم R ≥ 2.0 مم على عروض أسعار أسرع وأسعار أرخص للقطعة الواحدة.
استراتيجية تحديد مواصفات تشطيب السطح
ترتفع تكلفة تصنيع الألمنيوم باستخدام آلات CNC بشكل كبير عندما يتطلب الأمر أن تكون جميع الأسطح بدقة خشونة سطحية (Ra) تبلغ 0.4 ميكرومتر . إذا كنت بحاجة إلى تشطيب الأسطح بدقة خشونة سطحية (Ra) تبلغ 0.4 ميكرومتر للأسطح الحساسة للختم والتوصيل، بينما تكون دقة خشونة السطحية (Ra) تبلغ 1.6 ميكرومتر للأسطح الأخرى، فيمكنك توفير 35% من وقت التلميع.
إذا قام المصممون بتحديد التشطيب حسب السطح بدلاً من الجزء بأكمله، فيمكنهم تقليل عدد العمليات الثانوية وتسريع التسليم دون التضحية بالوظائف.
توحيد أدوات التثبيت ومسارات الأدوات
تعتمد دقة الحصول على عرض سعر لتصنيع الألمنيوم باستخدام آلات CNC على مدى تعقيد تجهيزات التثبيت. تستخدم شركة LS Manufacturing تجهيزات تثبيت قياسية تعمل بالشفط للأشكال الهندسية القياسية للأجزاء. وتعتمد عملية التصنيع الدفعي باستخدام آلات CNC على مكتبة تجهيزات التثبيت الموجودة مسبقًا، مما يسمح باستخدام الأدوات نفسها مرة أخرى، وبالتالي تقليل وقت الحصول على عرض السعر.
إن توفير أبعاد الأجزاء في مرحلة مبكرة من قبل المهندسين يمكّن شركة LS Manufacturing من مقارنة الشكل الهندسي بالتجهيزات الموجودة، وبالتالي توفير تكاليف تصميم التجهيزات ووقت الإعداد لكل طلب.
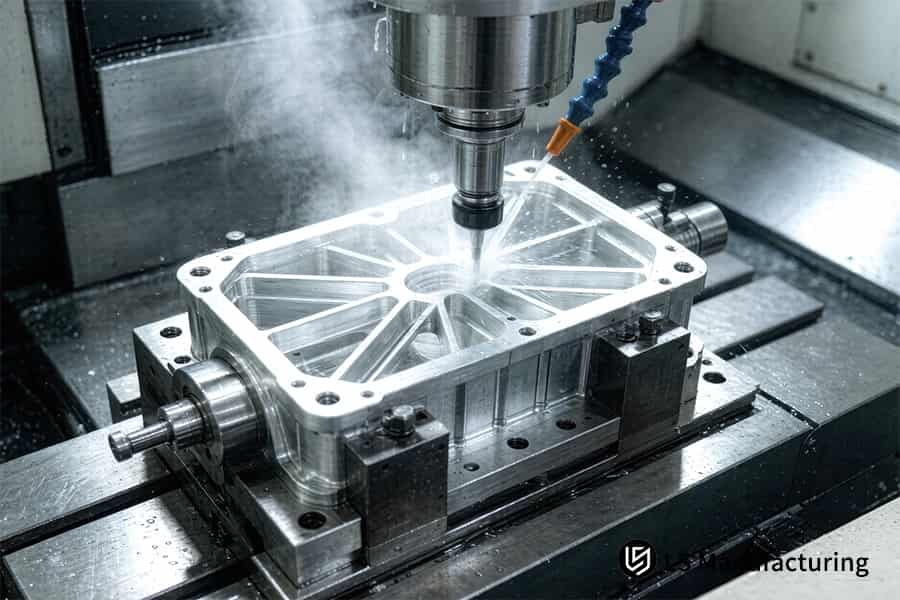
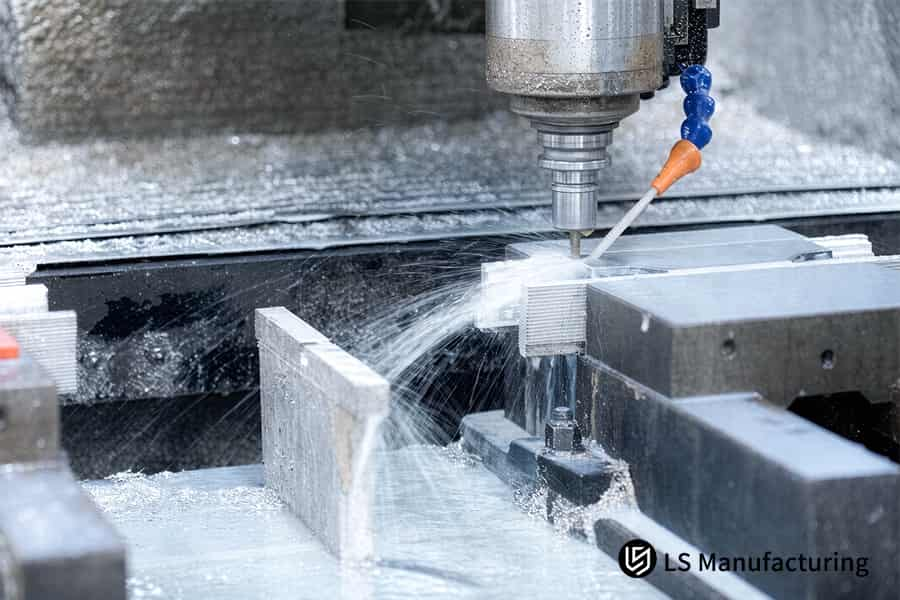
الشكل 1: علبة ناقل الحركة المصنوعة من الألومنيوم والمجهزة بنظام تبريد باستخدام آلات الطحن CNC الدقيقة.
ما نوع عملية الأنودة المناسبة لقطعة الألمنيوم الهيكلية الخاصة بك؟
يُحدد اختيار نوع الأنودة بناءً على بيئة القطعة. توفر الأنودة من النوع الثاني طبقة بسمك 12 ميكرومتر ، مناسبة لمقاومة التآكل وتخصيص الألوان في أغلفة الأجهزة الاستهلاكية. أما الأنودة من النوع الثالث فتُوفر طبقة صلبة بسمك 50 ميكرومتر، مناسبة لهياكل الطيران والدفاع في البيئات عالية التآكل. وتتميز عملية التصنيع باستخدام الحاسوب (CNC) عالية الأداء بثبات أبعادها أثناء عملية الطلاء.
الخطوة الأولى: تقييم الطلب
يُحلل المهندسون خصائص التآكل والاحتكاك أولاً. في حالات التآكل الشديد، يكون التأكسد الصلب من النوع الثالث ضروريًا. تقوم شركات تصنيع قطع الألمنيوم الدقيقة ، مثل شركة LS Manufacturing، بتحليل رسومات التجميع لتحديد الفئة المناسبة. كما أن معرفة المهندسين بخصائص تآكل قطعهم تمنع المبالغة في مواصفات القطع التجميلية.
الخطوة الثانية: تعويض التفاوت
يتطلب النوع الثالث هامشًا إضافيًا قدره 25 ميكرومترًا على كل جانب من جوانب كل سطح. يجب تعديل الأبعاد التقريبية للأجزاء المصنعة باستخدام آلات CNC وفقًا لهذا الهامش. يُؤخذ هذا الهامش في الاعتبار أثناء عملية التصنيع باستخدام آلات CNC متعددة المحاور . تمنع ملاحظة "الأبعاد بعد الأنودة" من فرق التصميم حدوث أخطاء في التجميع وإعادة العمل.
الخطوة الثالثة: التحقق من الجودة
يضمن اختبار رذاذ الملح وفقًا للمعيار MIL-A-8625 النوع الثالث مقاومة للتآكل لمدة 1000 ساعة . تجري شركة LS Manufacturing عملية أخذ عينات عشوائية لكل دفعة من خلال خدمة تصنيع الألومنيوم المؤكسد باستخدام الحاسوب (CNC) ، مما يوفر نتائج الاختبار لكل شحنة. يتيح التغطية الكاملة لعمليات التصنيع باستخدام الحاسوب عالية السرعة، بدءًا من التخشين وحتى التشطيب والأنودة، لفرق المشتريات التواصل مع جهة واحدة فقط فيما يتعلق بالأبعاد وجودة الطلاء.
مصدر البيانات: مواصفات MIL-A-8625 النوع الثالث من الأنودة الصلبة العسكرية (سمك الطلاء 50 ميكرومتر ومعيار اختبار رش الملح لمدة 1000 ساعة).
دليل اختيار سبائك الألومنيوم للتصنيع باستخدام الحاسوب (CNC) والأنودة
فيما يلي مقارنة بين المعايير الأساسية والأداء الاقتصادي لدرجات سبائك الألومنيوم المختلفة لأغراض التصنيع باستخدام الحاسب الآلي والأنودة .
| درجة سبائك الألومنيوم | تصنيف قابلية التشغيل الآلي | درجة التفاوت الموصى بها (مم) | ملاءمة الأنودة | تكلفة التشغيل النسبية |
| AL 6061-T6 | جيد | ±0.015 | النوع الثاني / النوع الثالث - ممتاز | 1.0 (الأساسي) |
| AL 7075-T651 | ممتاز (سهل التكسير) | ±0.008 | النوع الثاني / النوع الثالث (صلابة عالية) | 1.3 |
| AL 2024-T3 | عدل | ±0.015 | النوع الثاني (يتطلب حماية خاصة من التآكل في الحمام) | 1.2 |
الخلاصة: تقترح شركة LS Manufacturing استخدام سبيكة الألومنيوم AL 7075-T651 للأجزاء التي تتطلب خفة وزن فائقة وقوة عالية، مع استخدام طبقة أنودة صلبة من النوع الثالث للحصول على أفضل الخصائص الميكانيكية مجتمعة.
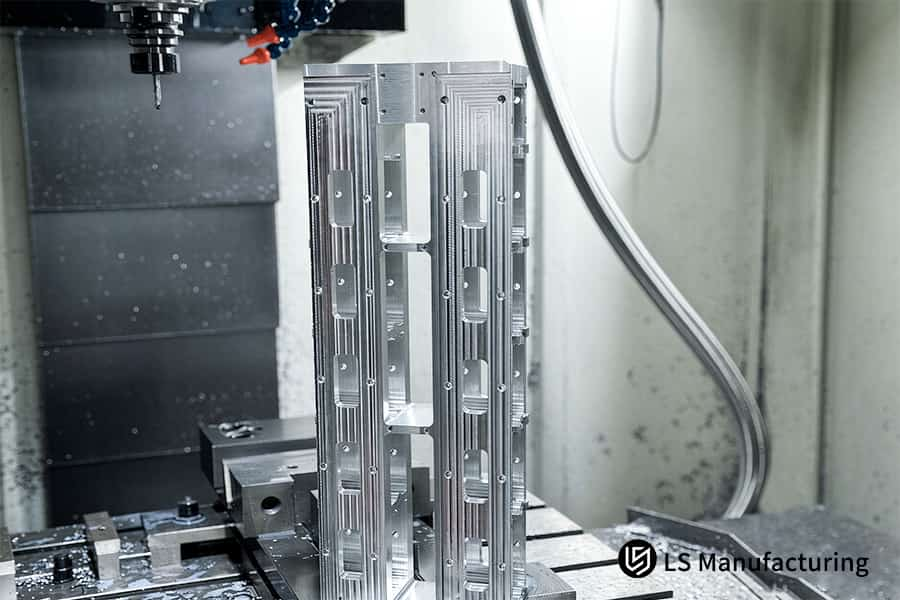
الشكل 2: جهاز توجيه CNC يشكل دليلًا خطيًا من الألومنيوم للحصول على تشطيب سطحي 0.05 مم.
تعرّف على المهندسين الذين يقفون وراء هذا الدليل
بعد أكثر من 15 عامًا من تصنيع دعامات الطائرات، تأكدنا من أن سبيكة الألومنيوم AL 7075-T651 توفر دقة تصل إلى ±0.008 مم وقوة التصاق من النوع الثالث للطبقة الصلبة وفقًا لمعيار ANSI H35 الصادر عن جمعية الألومنيوم . وقد أشرفت على تحرير هذا الدليل غلوريا، خبيرتنا في النماذج الأولية والتصنيع السريع، والتي تتمتع بخبرة تزيد عن 15 عامًا في مجال التصنيع باستخدام الحاسوب (CNC) استنادًا إلى إنتاج معتمد وفقًا لمعيار AS9100D.
أدى تغيير المواد المستخدمة في غلاف المحرك من الألومنيوم 6061-T6 إلى الألومنيوم 7075-T651 إلى خفض نسبة المنتجات المعيبة بنسبة 22%، كما ألغى الحاجة إلى المعالجة الحرارية. وتلتزم شركة LS Manufacturing في عملية التصنيع بمعايير المعهد الوطني لمهارات تشغيل المعادن (NIMS) الدقيقة لأنظمة التحكم الرقمي الحاسوبي (CNC)، مع هامش خطأ لا يتجاوز ±0.008 مم في الأجزاء المعقدة.
للحصول على سبائك مخصصة ومراجعة مجانية لمدة ساعتين لتصميم المنتج للتصنيع (DFM) ، تواصل مع غلوريا عبر لينكدإن . تقدم غلوريا أمثلة وجداول للمواد المتوافقة مع عملية الأنودة لرسوماتك، مدعومة بوثائق معتمدة وفقًا لمعيار AS9100D.
كيف يتفوق نوع الأنودة الثالث على النوع الثاني؟
تتفوق عملية الأنودة الصلبة من النوع الثالث على النوع الثاني بفضل طبقة الأكسيد السميكة التي تبلغ 50 ميكرومترًا، والقادرة على تحمل الاحتكاك والصدمات. بينما لا تتجاوز سمك طبقة الأكسيد في النوع الثاني 12 ميكرومترًا، مما يوفر مقاومة للتآكل. يتميز النوع الثالث بصلابة سطحية تتراوح بين 400 و500 وحدة فيكرز، وقد اجتاز بنجاح اختبار رش الملح لمدة 1000 ساعة وفقًا لمعيار ASTM B117. كما تضمن عمليات التصنيع المتقدمة باستخدام الحاسوب (CNC) ثبات أبعاد الطلاء.
| نوع الأنودة | السماكة النموذجية (ميكرومتر) | صلابة السطح (HV) | اختبار رش الملح لمدة 1000 ساعة |
| حمض الكبريتيك من النوع الثاني | 12 | 200–300 | نجاح جزئي |
| النوع الثالث من الطلاء الصلب | 50 | 400–500 | اجتياز كامل |
مقاومة التآكل وعمر الخدمة
تتميز سبائك النوع الثالث بصلابة تتراوح بين 400 و500 HV، مما يجعلها أكثر مقاومة للتآكل في الوصلات المنزلقة والمثبتات الملولبة مقارنةً بسبائك النوع الثاني التي تتراوح صلابتها بين 200 و300 HV. وتستخدم شركات تصنيع الأجزاء المؤكسدة ، مثل شركة LS Manufacturing، برامج التصنيع باستخدام الحاسوب (CNC) للحفاظ على أبعاد التركيب بعد عملية الأكسدة.
الحفاظ على التفاوتات البُعدية
يبلغ سمك طبقة الطلاء من النوع الثالث 25 ميكرومترًا على كل جانب، مما يؤدي إلى تشوه الخيوط والأسطح المتلامسة. يضمن مصنع قطع الألمنيوم الدقيقة أن تكون جميع الميزات ضمن هامش خطأ ±0.008 مم باستخدام التعويض المسبق في برمجة التحكم الرقمي الحاسوبي (CNC).
الحماية من التآكل والشهادات
يتوافق النوع الثالث تمامًا مع اختبار رش الملح لمدة 1000 ساعة وفقًا لمعيار ASTM B117 ، بينما لا يتوافق النوع الثاني معه تمامًا. تعمل شركة LS Manufacturing كشركة متخصصة في تصنيع الألمنيوم المؤكسد باستخدام تقنية CNC، وتوفر نتائج الاختبارات مع كل طلب.
مصدر البيانات: معيار اختبار التآكل بالرش الملحي ASTM B117 وتقارير قياس سمك الطلاء ASTM B244.
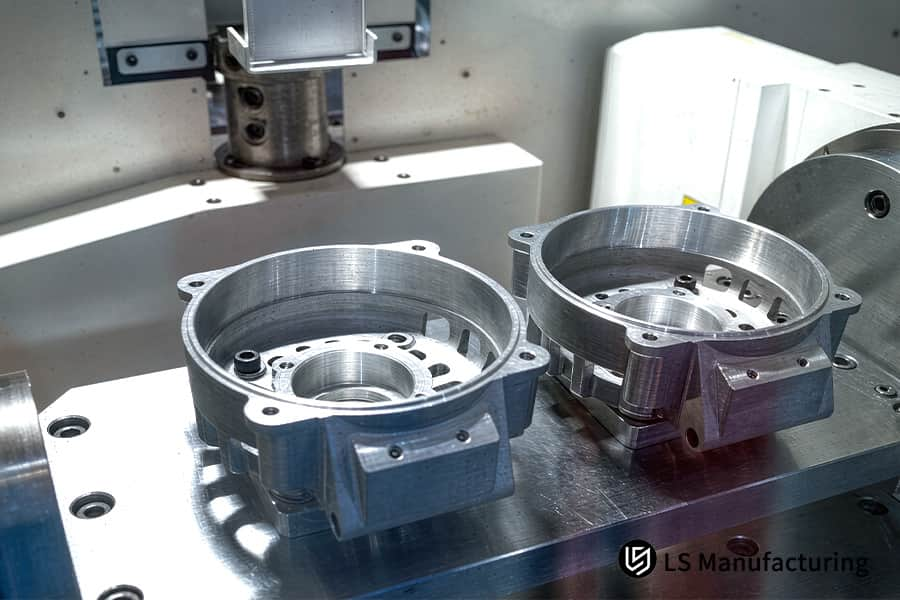
الشكل 3: ماكينات CNC متعددة المحاور لأقواس صناعة الطيران المصنوعة من الألومنيوم بدقة موضعية تصل إلى 0.01 مم.
لماذا يُعد تحليل DFM أمراً بالغ الأهمية قبل طلب عروض الأسعار؟
يكشف تحليل التصميم للتصنيع (DFM) عن العناصر غير القابلة للتصنيع قبل البدء بعملية التصنيع، مما يقلل من الهدر ومشاكل التأخير في التسليم الناتجة عن الثقوب العمياء العميقة. تُرسل عملية التصنيع الآلية من LS Manufacturing تعديلات مسار الأدوات في غضون ساعتين فقط، مما يُمكّن المهندسين من تقديم عرض أسعار تنافسي لتصنيع الألمنيوم باستخدام آلات CNC قبل تقديم الطلب.
تحديد المخاطر وتصنيف مدى تحملها
تُعدّ الثقوب العمياء العميقة السبب الأكثر شيوعًا لفشل المنتج الأولي. يُبرز محلل LS Manufacturing هذه الخصائص ويقترح تعديلات تدريجية على التفاوتات المسموح بها. يؤدي تخفيف تفاوت خاصية غير متطابقة من ±0.008 مم إلى ±0.015 مم إلى إلغاء العملية الثانوية بالكامل. يستخدم خبير تصنيع الألومنيوم باستخدام الحاسوب (CNC) هذا التعديل الانحداري حصريًا للأسطح غير الوظيفية. يتم إنشاء مسارات تصنيع CNC مُحسّنة للعملية بعد تعديل الخصائص الخطرة.
تحسين مسار الأدوات وإتمام عرض الأسعار
بفضل الميزات المُعدّلة، تستطيع شركة LS Manufacturing إنتاج مسارات أدوات تتطابق مع قطر الأداة القياسي ونصف قطر الزاوية الداخلية. تُحوّل خدمة تصنيع الألومنيوم باستخدام الحاسوب (CNC) البرنامج المُحسّن إلى عرض سعر يتضمن تفاصيل التكاليف. تُنفّذ عملية التصنيع باستخدام الحاسوب (CNC) الجاهزة لعرض السعر البرنامج المُعتمد دون أي تعديلات هندسية إضافية.
مصدر البيانات: سجل تحليل الرسومات ثلاثية الأبعاد/ثنائية الأبعاد الآلية DFM لشركة LS Manufacturing 2025-2026 (حجم العينة >1200).
كيف تُحسّن مراكز الخراطة CNC دقة القطع؟
تعمل مراكز الخراطة CNC على تحسين دقة القطع من خلال إجراء عمليات الخراطة الخارجية والتسوية والتجويف الداخلي في عملية واحدة، مما يجنب أخطاء التمركز الناتجة عن عمليات الخراطة المتعددة. تستطيع العملية التقليدية متعددة المراحل تحقيق تمركز ±0.050 مم ، بينما تستطيع مراكز الخراطة والطحن تحقيق تمركز ±0.003 مم . ويمكن لعمليات التصنيع CNC عالية الدقة المزودة بمسبار حي تعويض الانحرافات الحرارية أثناء الإنتاج.
نظام تثبيت هيدروليكي ذو فك ناعم
تُسهم تقنية التثبيت الهيدروليكية ذات الفكين المرنين في تقليل تشوه المكونات ذات الجدران الرقيقة أثناء عملية التثبيت. تُسبب الفكوك الصلبة التقليدية إجهادًا موضعيًا يؤدي إلى تشوه الأجزاء الحلقية والعمودية. تستخدم شركة LS Manufacturing فكوكًا هيدروليكية مرنة تُطبق قوة التثبيت بشكل متساوٍ حول المحيط. وبفضل هذه الطريقة، تُحقق الشركة المصنعة لأجزاء الألمنيوم الدقيقة استدارة تصل إلى ±0.003 مم في الأكمام ذات الجدران الرقيقة.
يتجنب المهندسون الذين يعتمدون على التثبيت الهيدروليكي ذي الفك الناعم للمكونات ذات الجدران الرقيقة مشاكل الاستطالة التي تؤدي إلى رفض المكونات في مرحلة الفحص النهائي باستخدام آلة قياس الإحداثيات ثلاثية الأبعاد.
عمليات الطحن والتشكيل المدمجة
تُجري مراكز الخراطة والطحن عمليات الخراطة الخارجية، وتشكيل الأخاديد، وحفر الثقوب اللامركزية في عملية تثبيت واحدة. يؤدي استخدام تجهيزات منفصلة إلى عدم دقة في تحديد الفهرسة، والتي تتراكم خلال العمليات المختلفة. تستخدم شركة LS Manufacturing استراتيجية الخراطة والطحن لإجراء جميع عمليات الدوران في عملية تثبيت واحدة. تستفيد الأجزاء الهيكلية خفيفة الوزن المصنعة باستخدام الحاسوب من طريقة التصنيع هذه ذات التجهيز الواحد ، مما يحقق دقة مركزية تبلغ ±0.003 مم بين الأقطار الخارجية والثقوب الداخلية.
تعمل مجموعات التصميم، التي تدمج جميع المكونات المصنعة بالخراطة والطحن في محور دوران واحد، على تقليل عملية الإعداد.
التحقيق والتعويض أثناء سير العمل
تُجري قياسات المجسات قياسات دقيقة للأبعاد الحرجة أثناء دورة القطع، مع ضبط إزاحة الأداة تلقائيًا. يؤثر التمدد الحراري الناتج عن القطع المستمر على الأبعاد بشكل غير متوقع دون توفير تغذية راجعة فورية. تُجري ماكينات الخراطة من LS Manufacturing دورات المجسات بين عمليات التشغيل الخشن والتشطيب. تحافظ خدمة تصنيع الألومنيوم باستخدام الحاسوب ( CNC) مع نظام التشغيل ذي الحلقة المغلقة على اتساق هندسي بين الدفعات يصل إلى ±0.003 مم .
يتلقى قسم المشتريات تقارير جهاز قياس الإحداثيات ثلاثية الأبعاد من شركة زايس التي تؤكد أن جميع الأجزاء في الدفعة تتوافق مع التفاوت المطلوب في التمركز.
مصدر البيانات: تقرير المعايرة الرسمي لجهاز قياس الإحداثيات من شركة زايس (دقة القياس 0.0009 مم وخطأ قياس الطول الحجمي MPEE).
الشكل 4: مخرطة CNC تقوم بتشطيب محور عجلة السيارة المصنوع من الألومنيوم بدقة مركزية تبلغ 0.03 مم.
كيفية منع تشوه الجدران الرقيقة في سبيكة 7075؟
تتضمن عملية منع تشوه الجدران الرقيقة لألومنيوم 7075-T6 عمليات التشكيل الطبقي والقطع المتناظر، والمعالجة الحرارية لتخفيف الإجهاد، والتثبيت المرن. يتم تحرير الإجهادات المتبقية في سبيكة 7075-T651 نتيجة إزالة كميات كبيرة من المادة، مما يؤدي إلى تشوه الانحناء. في شركة LS Manufacturing، تُجرى عملية تلدين لتخفيف الإجهاد بعد عملية التخشين، وبسرعة قطع تبلغ 450 م/دقيقة أثناء عملية التشطيب باستخدام عمق قطع منخفض. تحافظ عملية التصنيع باستخدام الحاسوب (CNC) ذات المسار المتناظر على انحراف الجدران الرقيقة ضمن هامش خطأ يتراوح بين 0.8 مم و ±0.008 مم .
| استراتيجية منع التشوه | حد الجدار الرقيق (مم) | معدل العيوب (%) | تأثير وقت الدورة |
| القطع الثقيل التقليدي أحادي المرور | ≥ 2.0 | 14.2 | سريع |
| قطع تخفيف الإجهاد متعدد الطبقات من شركة LS Manufacturing | ≥ 0.8 | 1.8 | متوازن |
التخشين الطبقي وتخفيف التوتر
يؤدي القطع الثقيل أحادي المرور إلى تخفيف مفاجئ للإجهادات المتبقية التي تسبب انحناء الجدران الرقيقة، وهو انحناء لا يمكن إصلاحه. وتستخدم شركة LS Manufacturing إجراءً لإزالة المواد على شكل طبقات متناظرة ومتبادلة، متبوعًا بدورة تلدين لتخفيف الإجهاد . ولا تُشوه تقنية التصنيع باستخدام الحاسوب (CNC) المخصصة للألمنيوم، والتي تعتمد على هذا الإجراء، المنتج ولا تُطيل مدة الدورة بشكل مفرط.
يُقلل المهندسون الذين يستخدمون تقنية التشكيل الخشن متعدد الطبقات مع تخفيف الإجهاد نسبة قطع المعدن الخردة من 14.2% إلى 1.8% . كما تُسهم عمليات التصنيع باستخدام الحاسوب (CNC) المستقرة حراريًا في تحقيق تجانس الأبعاد في جميع مراحل الإنتاج.
تشطيب عالي السرعة ومنخفض العمق
يؤدي إجراء عمليات القطع النهائية بسرعة دوران تبلغ 450 م/دقيقة وأعماق قطع منخفضة إلى تقليل قوى القطع في الجدران الرقيقة بسماكة 0.8 مم . كما أن سرعة دوران المغزل العالية تمنع تراكم الحرارة في الجزء الرقيق قبل انتقالها إلى الجدار الرقيق. وتتميز الأجزاء الهيكلية خفيفة الوزن المصنعة باستخدام الحاسوب (CNC) والتي تستخدم هذه المجموعة من المعايير بقدرتها على الحفاظ على استواء وتوازي يصل إلى ±0.008 مم في كامل المساحة.
إن الموافقة على عمليات التشطيب الخفيفة على المكونات ذات الجدران الرقيقة تؤدي إلى تصميمات تتجاوز معدل الفشل البالغ 14.2٪ للممارسات التقليدية.
تجهيزات مرنة ديناميكية
تتسبب أنظمة التثبيت التقليدية في تركيز الإجهاد عند نقاط التلامس، مما يؤدي إلى تشوه الجدران الرقيقة أثناء عملية التصنيع. تعتمد شركة LS Manufacturing أنظمة تثبيت ديناميكية مرنة تُثبّت قطعة العمل على امتداد شكلها بالكامل. وبفضل قدرات التصنيع باستخدام الحاسوب (CNC) منخفضة الانحراف، تحقق الشركة المصنعة لقطع الألمنيوم الدقيقة أسطحًا ناعمة وسماكة جدارية موحدة طوال عملية التصنيع.
يتلقى فريق المشتريات الأجزاء التي تمت الموافقة عليها من قبل CMM دون المرور بأي دورات من الرفض والتأخير بسبب إعادة العمل.
مصدر البيانات: معيار ASME Y14.5 للأبعاد الهندسية والتفاوتات وسجلات اختبار العمليات الداخلية لشركة LS.
خدمة تصنيع الألومنيوم المخصصة باستخدام الحاسوب (CNC) من LS Manufacturing لأقواس الهياكل خفيفة الوزن المستخدمة في صناعة الطيران: دقة عالية وتكامل عملية الأنودة.
واجهت دعامة هيكل طائرة خفيفة الوزن مصنوعة من الألومنيوم 7075-T651 بسماكة جدار 0.8 مم نسبة رفض بلغت 14.2% بسبب مشكلة تشوه الإجهاد المتبقي. لم يتمكن المورد الحالي من ضبط التمركز بدقة ±0.050 مم ، وقام بالاستعانة بمصادر خارجية لعملية الأنودة، مما تسبب في تأخير لمدة 18 يومًا بتكلفة 184 دولارًا أمريكيًا للقطعة الواحدة. وقد تم التوصل إلى أن استخدام آلة CNC خماسية المحاور هو الحل الأمثل.
تحديات العميل
تم تخفيف الإجهادات داخل التكوين ذي الجدار الرقيق بسمك 0.8 مم مع كل عملية تشغيل، مما تسبب في انحناءات خارج نطاق التفاوت المسموح به ±0.050 مم . تطلبت عملية الأنودة من النوع الثالث، التي تم الاستعانة بمصادر خارجية لتنفيذها، 5 أيام نقل، مما رفع مدة التسليم إلى 18 يومًا . أثر معدل الخردة البالغ 14.2% على عملية تجميع العميل، مما أدى إلى زيادة تكلفة الوحدة إلى 184 دولارًا .
ينبغي على المهندسين الذين يحاولون شراء مكونات 7075 ذات الجدران الرقيقة دون إجراءات تخفيف الإجهاد أن يتوقعوا تشوهًا بحجم غير متوقع.
حلول التصنيع LS
عملية تشكيل أولية بسماكة 0.5 مم ، تليها عملية تلدين لتخفيف الإجهاد. تضمنت عملية التشطيب استخدام ماكينة خراطة وتفريز خماسية المحاور بسرعة 450 م/دقيقة تحت تثبيت فراغي. تم التغلب على الاهتزازات الدقيقة على الجدار بسماكة 0.8 مم عن طريق تقليل بروز أداة القطع بنسبة 15% وضبط معدل التغذية. تم إجراء عملية أنودة داخلية من النوع الثالث للحصول على سماكة 50 ميكرومتر دون أي عمليات وسيطة أخرى. حافظت عملية التصنيع باستخدام الحاسوب (CNC) تحت التثبيت الفراغي على الجدار الرقيق دون تشوه خلال مرحلتي القطع والطلاء.
تقوم فرق التصميم التي تستخدم عملية التلدين لتخفيف الإجهاد أثناء العملية بين التخشين والتشطيب بمعالجة التشوه بشكل مباشر ومنعه بدلاً من إصلاحه لاحقًا.
النتائج والقيمة
تم تخفيض دقة التفاوتات الحرجة للتزاوج إلى ±0.008 مم ، أي بتحسن قدره 6 أضعاف. وانخفض معدل العيوب من 14.2% إلى 1.8% . كما انخفضت تكلفة القطعة الواحدة من 184 دولارًا إلى 131.5 دولارًا ، أي بانخفاض قدره 28.5% . وتقلصت فترات التسليم من 18 يومًا إلى 11 يومًا ، أي بتحسن قدره 38.9% . واجتازت جميع القطع بنجاح اختبار التحقق من دقة التفاوتات وفقًا لمعيار ISO 286 واختبار رذاذ الملح وفقًا لمعيار ASTM B117 لمدة 1000 ساعة. وأصبحت بروتوكولات معالجة الإجهاد في عمليات التصنيع باستخدام الحاسوب (CNC) إلزامية الآن لجميع برامج تصنيع سبائك الألومنيوم 7075 ذات الجدران الرقيقة.
تحصل أقسام المشتريات على متجر شامل يوفر قطعًا ذات جدران رقيقة مضمونة في وقت أقل بنسبة 39% وبسعر أقل بنسبة 29% مع إمكانية التتبع وفقًا لمعيار AS9100D.
مصدر البيانات: سجل تتبع مشروع التصنيع LS رقم AERO-2026-8942، حجم العينة 250 قطعة.
من نسبة خردة تبلغ 14.2% وفترة انتظار 18 يومًا إلى نسبة عيوب تبلغ 1.8% وفترة تسليم 11 يومًا - على دعامة 7075 ذات الجدار الرقيق. احصل على عرض أسعار لتصنيع CNC مع خدمة الأنودة الداخلية وتوفير 28.5% من التكاليف.

الأسئلة الشائعة
1. ما هي التفاوتات التي يمكن أن تحققها شركة LS Manufacturing لأجزاء الألومنيوم؟
يمكن لتصنيع LS أن يوفر تفاوتات قياسية للميزات عند 0.015 مم ويمكنه الحفاظ باستمرار على دقة ثقوب التزاوج وهندسة الجدران النحيفة عند 0.008 مم في كل دفعة من الإنتاج، ويمكن توثيق ذلك من خلال تقرير فحص الأبعاد الكامل لجهاز قياس الإحداثيات من Zeiss لكل ميزة قبل الشحن.
مصدر البيانات: تقرير فحص آلة قياس الإحداثيات ثلاثية الأبعاد من شركة زايس
2. كيف يؤثر سمك طبقة الأنودة على أبعاد الألومنيوم الدقيقة؟
تُرسّب عملية الأنودة من النوع الثاني طبقة بسمك متوسط يبلغ 12 ميكرومترًا ، بينما تُرسّب عملية الطلاء الصلب من النوع الثالث طبقة بسمك يصل إلى 50 ميكرومترًا على الأجزاء المكشوفة. تقوم شركة LS Manufacturing بتعويض سمك هذه الطبقة مسبقًا كجزء من برمجة CNC، بحيث يتم تحقيق الأبعاد المطلوبة بعد تطبيق الطلاء الصلب، ولا حاجة لأي تعديلات لاحقة.
مصدر البيانات: معيار MIL-A-8625
3. ما هي المدة التي يمكنني خلالها الحصول على عرض أسعار لتصنيع الألومنيوم باستخدام الحاسوب؟
بمجرد تقديمك لملف التصميم ثلاثي الأبعاد بصيغة STEP أو IGES (مع المواد والكميات)، سيقوم فريق DFM الجديد في LS Manufacturing بتقديم عرض أسعار مفصل مع تحليل قابلية التصنيع ، واستراتيجية مسار الأدوات، وتقديرات وقت الدورة في غضون ساعات قليلة فقط لمراجعة مشروعك وتقييمه بسرعة.
4. ما هي أفضل سبيكة ألومنيوم مناسبة للهياكل خفيفة الوزن؟
يتميز 7075-T651 بنسبة قوة إلى وزن ممتازة مع قوة خضوع تبلغ 503 ميجا باسكال، وبالتالي فهو مناسب للاستخدام في الهياكل عالية التحميل في صناعة الطيران والفضاء؛ يتميز 6061-T6 بقابلية تشغيل رائعة وخصائص اقتصادية للبناء خفيف الوزن للأغراض العامة.
5. هل تقدم شركة LS Manufacturing خدمات الأنودة باستخدام الحاسوب (CNC) داخل الشركة؟
نعم، تمتلك شركة LS Manufacturing قدرة داخلية على تقديم خدمة متكاملة بدءًا من التصنيع باستخدام الحاسب الآلي ذي 5 محاور وحتى عملية الأنودة الصلبة من النوع الثاني أو النوع الثالث، مما يمنع تراكم التفاوتات بسبب الاستعانة بمصادر خارجية لعملية التشطيب لدى موردين مختلفين.
6. كيف تتخلص من تشوه الجدران الرقيقة أثناء عملية طحن الألومنيوم؟
تتجنب شركة LS Manufacturing تشوه الجدران الرقيقة من خلال القطع المتناظر طبقة تلو الأخرى، باستخدام سرعة دوران عالية مع معدل تغذية منخفض ( Vc = 450 م/دقيقة )، ويتم تثبيت قطع العمل باستخدام تجهيزات فراغية توزع قوة التثبيت بالتساوي حول السطح الكامل لقطعة العمل دون إحداث أي تركيزات للإجهاد.
مصدر البيانات: بيانات الاختبارات الداخلية لشركة LS Manufacturing
7. ما هو أرق جدار يمكن لشركة LS Manufacturing تصنيعه بشكل موثوق؟
تستطيع شركة LS Manufacturing تشكيل سماكات الجدران المحلية بدقة على مكونات هيكلية من الألومنيوم بسماكة تصل إلى 0.8 مم دون التعرض للاهتزاز أو الارتجاج أو التشوه، مع تفاوتات دقيقة تصل إلى 0.008 مم ، باستخدام استراتيجيات مسار الأدوات المحسّنة جنبًا إلى جنب مع نظام تثبيت صلب.
8. ما هي المعايير التي تتحقق من جودة قطع الألومنيوم المؤكسد الصلب؟
تخضع جميع الأجزاء المدرجة لاختبار رش الملح لمدة 1000 ساعة باستخدام قياسات ASTM B117 وتحديد أبعاد الجزء بنسبة 100٪ للتحقق من الطلاء المناسب ومقاومة التآكل ومتطلبات التفاوت الكلي للتطبيقات عالية الدقة والصعبة .
مصدر البيانات: معيار اختبار رش الملح ASTM B117
ملخص
يُعدّ المزج الأمثل بين دقة تصنيع الألمنيوم باستخدام آلات CNC ومعالجة الأنودة اللاحقة أمرًا بالغ الأهمية لإنتاج أجزاء هيكلية قوية وخفيفة الوزن في آنٍ واحد. وبفضل استخدام أحدث مراكز التصنيع خماسية المحاور، وتحليل التصميم للتصنيع الشامل، وشهادة أنظمة الجودة ISO 9001/AS9100D ، نجحت شركة LS Manufacturing في مساعدة عملائها الدوليين على تجاوز العقبات المرتبطة بتشوه الجدران الرقيقة ومشاكل التفاوتات البُعدية، مما أدى إلى توفير 28.5% من إجمالي تكاليف التصنيع.
هل تواجه أي مشاكل تتعلق بالتفاوتات والعمليات الثانوية في تصميم الأجزاء الهيكلية خفيفة الوزن؟ ما عليك سوى النقر على زر " طلب عرض سعر " أدناه لتحميل ملفات CAD ثنائية/ثلاثية الأبعاد ، وسيقدم لك مهندسو LS Manufacturing الخبراء تحليلًا مجانيًا للتصميم من أجل التصنيع (DFM) مع عرض سعر في غضون ساعتين فقط!
📞الهاتف: +86 185 6675 9667
📧 البريد الإلكتروني: info@lsrpf.com
🌐الموقع الإلكتروني: https://lsrpf.com/
تنصل
محتوى هذه الصفحة لأغراض إعلامية فقط. خدمات LS Manufacturing: لا توجد أي ضمانات، صريحة أو ضمنية، بشأن دقة المعلومات أو اكتمالها أو صحتها. لا يُفترض أن يوفر مورد أو مصنّع طرف ثالث معايير الأداء، أو التفاوتات الهندسية، أو خصائص التصميم المحددة، أو جودة المواد ونوعها، أو جودة التصنيع من خلال شبكة LS Manufacturing. تقع هذه المسؤولية على عاتق المشتري. اطلب عرض أسعار للأجزاء. حدد المتطلبات الخاصة بهذه الأقسام. يرجى التواصل معنا لمزيد من المعلومات .
فريق التصنيع LS
شركة LS Manufacturing شركة رائدة في مجالها ، متخصصة في حلول التصنيع حسب الطلب. لدينا خبرة تزيد عن 15 عامًا مع أكثر من 5000 عميل، ونركز على التصنيع عالي الدقة باستخدام آلات CNC، وتصنيع الصفائح المعدنية ، والطباعة ثلاثية الأبعاد ، والقولبة بالحقن ، وختم المعادن ، وغيرها من خدمات التصنيع المتكاملة.
يضم مصنعنا أكثر من 100 مركز تصنيع متطور بخمسة محاور، حاصل على شهادة ISO 9001:2015. نقدم حلول تصنيع سريعة وفعالة وعالية الجودة لعملائنا في أكثر من 150 دولة حول العالم. سواءً كان الإنتاج بكميات صغيرة أو التخصيص على نطاق واسع، نلبي احتياجاتكم بأسرع وقت ممكن، مع ضمان التسليم خلال 24 ساعة. اختر LS Manufacturing، فهذا يعني الكفاءة والجودة والاحترافية.
للمزيد من المعلومات، تفضل بزيارة موقعنا الإلكتروني: www.lsrpf.com

