العربية



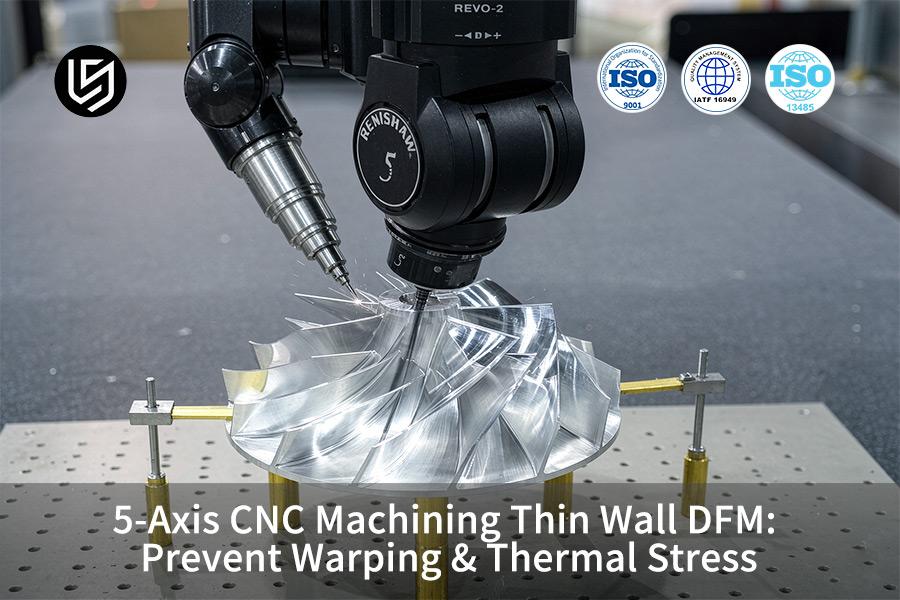
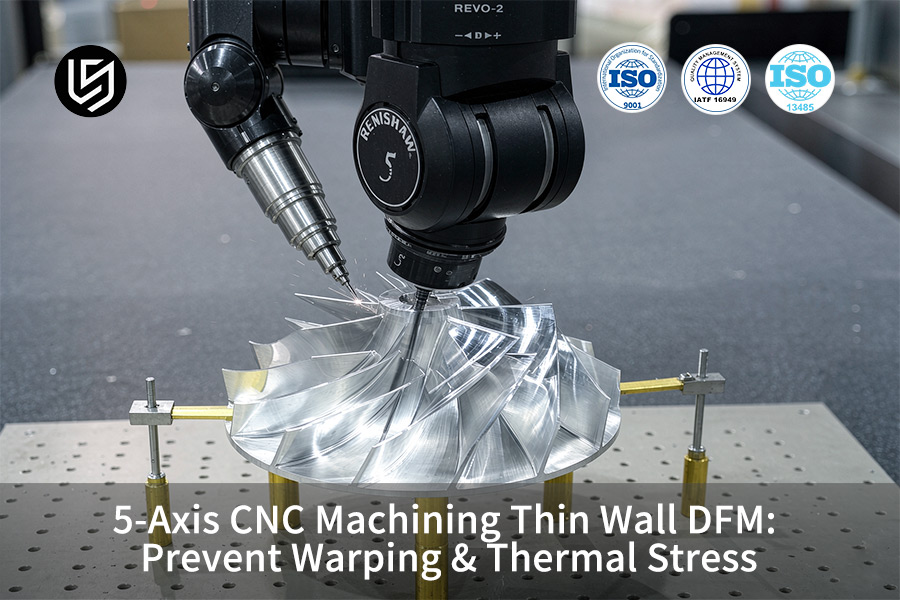
تُعدّ خدمة التصنيع باستخدام الحاسوب خماسي المحاور أسلوبًا متخصصًا لمعالجة تشوهات الجدران الرقيقة في قطع غيار الطائرات والقطع الطبية. وتصل دقة التصنيع إلى ±0.003 مم .
يقلل التحكم المتناظر في مسار الأدوات والتبريد المبرد والتخفيف التدريجي للإجهاد من مخلفات الأجزاء ذات الجدران الرقيقة إلى أقل من 0.5٪ والتكاليف بنسبة 27.4٪ .
أهم النقاط
- التحكم في قوى القطع الديناميكية: بفضل طريقة الطحن الحلقي وسمك الرقاقة الثابت، يتم تقليل قوى القطع الجانبية على الجدران الرقيقة بأكثر من 40٪، وبالتالي تجنب انحراف الأداة وتكوين علامات الاهتزاز أثناء العملية.
- طبقتان من الحماية للدقة الأبعاد: تتم معالجة تخفيف الإجهاد إما عن طريق 24 ساعة من التقادم الطبيعي أو التلدين في الفرن بعد مرحلة التخشين وقبل مراحل التشطيب؛ لذلك، يتم الحفاظ على تشوه الجزء ذي الجدار الرقيق عند ±0.003 مم .
- انخفاض كبير في التكلفة والوقت: من خلال تحسين طريقة DFM ذات 5 محاور، انخفض معدل العيوب في الأجزاء ذات الجدران الرقيقة من 16.2٪ إلى 2.1٪ ، بينما انخفض الوقت المطلوب من 14 يومًا إلى 9 أيام .
كيف تتحكم عملية التصنيع باستخدام الحاسوب ذات الخمسة محاور في تشوه الجدران الرقيقة؟
تُدار عملية تشكيل الجدران الرقيقة باستخدام آلات CNC خماسية المحاور من خلال زاوية أداة مثالية وعملية إزالة مواد متناظرة، مما يسمح بالحفاظ على تفاوت سُمك الجدار ضمن نطاق ±0.008 مم . تحافظ شركة LS Manufacturing على دقة تشكيل الجدران الرقيقة عند ±0.008 مم من خلال تشكيل كل جزء في عملية إعداد واحدة باستخدام توجيه الأدوات الديناميكي - وهو تفاوت في العملية أدق بكثير من التفاوت العام المحدد في معيار ISO 2768-f البالغ ±0.05 مم للأبعاد من 0.5 إلى 3 مم.
محاذاة اتجاه الأداة الديناميكية
تحافظ مسارات الأدوات المتزامنة ذات المحاور الخمسة على زاوية ميل ثابتة تتراوح بين 10 و15 درجة مقابل الجدران الرأسية لتقليل الانحراف القطري بنسبة 80% تقريبًا مقارنةً بنهج الجدار الرأسي بزاوية 0 درجة .
- يحتوي برنامج قطعة العمل على زاوية ميل 15 درجة وميل جانبي من 5 إلى 10 درجات بحيث يتم الحفاظ على قوة التشغيل في اتجاه خارجي من الجدار غير المدعوم.
- يقوم مستشعر Renishaw OMP40 بالتحقق من بيانات الجزء عند 50 هرتز بعد عملية التشغيل الخشن وذلك لمراعاة انزياح المادة قبل بدء عملية التشطيب.
- يتحكم نظام التغذية الراجعة للقوة ذو الحلقة المغلقة في معدلات التغذية التي تتراوح من 800 إلى 1200 مم/دقيقة مع سرعة دوران المغزل 20000 دورة في الدقيقة .
تسلسل إزالة المواد المتناظر
يقوم مقدمو خدمات تصنيع الألومنيوم بخمسة محاور بالتناوب في التصنيع على جدارين متقابلين على فترات 0.3 مم لكل منهما، مما يحقق أفضل تخفيف للإجهاد دون أي تشوه.
- ستترك عملية التشغيل الأولى مخزونًا موحدًا بسمك 0.5 مم على كلا الجانبين لتجنب توليد الحرارة الزائدة من خلال عملية القطع المتقطعة .
- تُستخدم عملية الطحن الصاعد في عمليات التشطيب للتأكد من أن الجدار سيتحرك باتجاه قاعدة الماكينة وليس جانبيًا مما يؤدي إلى أي انحراف.
- ستقوم آلة الطحن والخراطة ذات الخمسة محاور بتغيير اتجاه القطع على كلا الجدارين المتقابلين أثناء عملية التشطيب من أجل إلغاء متجه الاستطالة الحرارية والحفاظ على Ra ≤ 0.8 ميكرومتر .
- حدد سمك الجدار ≥ 0.5 مم ونصف قطر التدوير الداخلي ≥ 0.5 مم لصلابة النظام ضمن نطاق القطع المستقر.
- اطلب إجراء SPC مع CPK ≥ 1.33 لجميع العمليات من أجل إمكانية التبادل بين الدفعات.
مصدر البيانات: سجلات تحليل الرسومات ثلاثية الأبعاد/ثنائية الأبعاد الآلية DFM من LS Manufacturing 2025-2026 (رقم المشروع #AERO-2026-8942، حجم العينة >1200).
لماذا يُعدّ تصميم المنتج للتصنيع (DFM) ضروريًا قبل تصنيع الأجزاء المعقدة ذات الجدران الرقيقة؟
يُعد تحليل التصميم من أجل قابلية التصنيع (DFM) خطوة استباقية نحو تجنب التشوهات وتجاوزات التكاليف الناتجة عن عدم استمرارية سمك الجدار، والنتوءات، ونقاط ركود سائل التبريد حتى قبل لمس أي معدن.
تقوم شركة LS Manufacturing بإجراء تحليل DFM في غضون ساعتين من خلال إجراء محاكاة ميكانيكية للقطع لتدرجات الجدار مثل 2.0 مم وصولاً إلى 0.50 مم للجدار للقضاء على التشوه الناتج عن الإجهاد الحراري الموضعي وفقًا لمعيار ISO 2768-f .
تقوم خدمة التصنيع باستخدام الحاسوب (DFM) خماسية المحاور بتحويل الشكل الهندسي ثلاثي الأبعاد إلى تحليل قابلية التشغيل قبل البدء بتصميم التثبيت. يُبرز هذا التحليل الميزات التي تتطلب جدرانًا بسمك أقل من 0.5 مم ونصف قطر دوران أقل من 0.5 مم كحد أدنى لتشغيل أجزاء الألومنيوم والتيتانيوم الرقيقة بثبات. يُنصح بإجراء عملية تخفيف الإجهاد إذا كانت نسبة أبعاد الجدار أكبر من 8:1 لمنع تخفيف الإجهاد المتبقي الناتج عن عدم التماثل والذي قد يُسبب تشوهات بعد التشغيل.
تُجري شركة تصنيع آلات CNC خماسية المحاور عالية الدقة محاكاة قطع باستخدام طريقة العناصر المحدودة بدقة شبكية 0.1 مم للتأكد من أن انحراف الأداة الشعاعي أقل من 0.005 مم عند قوة قطع قصوى تبلغ 120 نيوتن. تبلغ دقة تحديد الموضع في عملية إعداد واحدة باستخدام آلة خماسية المحاور ±0.008 مم لسماكة الجدار، مع تطبيق معيار ISO 2768-f على جميع العناصر غير المحددة. يقلل تصنيع النماذج الأولية باستخدام آلة خماسية المحاور تكاليف إعادة التصميم بمقدار عشرة أضعاف في مرحلة النمذجة مقارنةً بمراجعة النموذج الأولي بعد تصنيعه.
فيما يتعلق بالتوريد، يعتمد عرض سعر ماكينة CNC خماسية المحاور المخصصة على التصميم الهندسي المعتمد من قبل قسم التصنيع (DFM). تستخدم الأجزاء ذات التصميم الهندسي المعقد لماكينات CNC خماسية المحاور عمليات تشكيل خشنة متوازنة وهامش تشطيب موحد قدره 0.5 مم للتحكم في مدخلات الحرارة. يقوم محلل DFM الآلي من LS Manufacturing باستيراد التصاميم ثنائية وثلاثية الأبعاد، ويُنتج نتائج مخاطر تدرج الجدران خلال ساعتين ، مما يسمح للمصممين بإجراء التعديلات اللازمة قبل البدء في تصنيع الأدوات الصلبة.
- اطلب تقرير DFM قبل القيام بأي استثمار في التجهيزات وحدد الحد الأدنى لسمك الجدار بـ 0.5 مم ونصف قطر التدوير بـ 0.5 مم في مرحلة النمذجة.
- حدد ISO 2768-f كقيمة التسامح العامة الافتراضية و CPK ≥1.33 للجدران الرئيسية.
مصدر البيانات: المعايير العامة ISO 2768-m/f للأبعاد غير المسموح بها والتفاوتات الهندسية.
قم بتنزيل قائمة التحقق الخاصة بنا لتصنيع الجدران الرقيقة لمعرفة كيف يحدد التحليل الآلي الذي يستغرق ساعتين تدرجات الجدار التي تقل عن 0.5 مم ونصف قطر التدوير الذي يقل عن 0.5 مم - مما يمنع التشوه بعد التصنيع قبل بدء التثبيت.
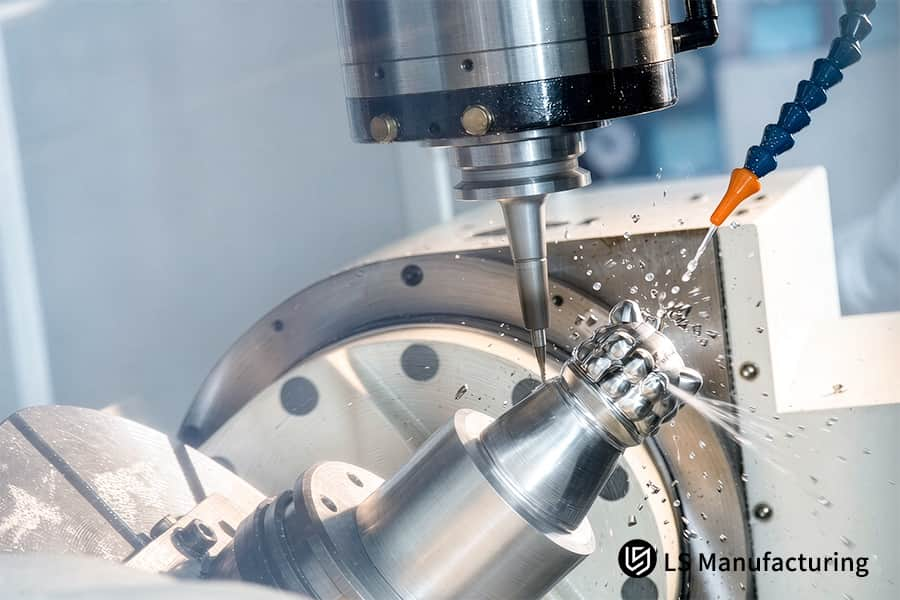
الشكل 1: ماكينات تصنيع CNC خماسية المحاور ذات طرف كروي من الفولاذ المقاوم للصدأ مع رذاذ سائل التبريد.
ما هي استراتيجيات مسار الأدوات التي تمنع تراكم الإجهاد الحراري؟
تعتبر عمليات الطحن الحلزوني والقطع الصاعد مسارات قطع عالية الكفاءة تتجنب الإجهادات الحرارية في منطقة القطع من خلال ضمان الحد الأدنى من زاوية تلامس الأداة ووقت تسخين أقصر لكل تمريرة، مما يؤدي إلى انخفاض درجة حرارة القطع بأكثر من 30٪ .
تستخدم شركة LS Manufacturing مسارات الأدوات هذه مع التبريد المبرد باستخدام ثاني أكسيد الكربون أو النيتروجين السائل لضمان بقاء منطقة القطع عند درجة حرارة الغرفة والقضاء على التمدد الحراري لـ AL 7075-T651 في عمليات التصنيع CNC عالية السرعة ذات 5 محاور .
أداء مسار الأدوات الحلقي مقابل مسار الأدوات التقليدي
| المعلمة | الطحن الحلقي | المسار الخطي التقليدي |
| زاوية تعشيق الأداة | ≤ 30° (مدخل القوس) | 90°–180° (فتحة كاملة) |
| مدة التلامس لكل تمريرة | 0.02–0.05 ثانية | 0.10–0.25 ثانية |
| ذروة ارتفاع درجة الحرارة | ≤ 45 درجة مئوية فوق درجة الحرارة المحيطة | 80 درجة مئوية - 120 درجة مئوية فوق درجة حرارة المحيط |
| تشطيب السطح (Ra) | ≤ 0.6 ميكرومتر | 0.8–1.2 ميكرومتر |
تحافظ عملية الطحن الحلقي على زاوية تلامس الأداة عند ≤30 درجة وزمن التلامس عند 0.02-0.05 ثانية لكل تمريرة، مما يقلل من ارتفاع درجة حرارة القطع القصوى إلى ≤45 درجة مئوية فوق درجة الحرارة المحيطة، مقارنةً بـ 80-120 درجة مئوية للمسارات الخطية التقليدية. يضمن الطحن الدقيق خماسي المحاور دورانًا ديناميكيًا لمحور الأداة للحفاظ على زاوية تلامس منخفضة للأداة في الأشكال ثلاثية الأبعاد، وهي إحدى أهم خصائص التصنيع باستخدام الحاسوب (CNC) خماسي المحاور ذي الجدران الرقيقة .
تستخدم شركة LS Manufacturing تقنية التصنيع باستخدام الحاسوب (CNC) لمنع التشوه، وذلك باستخدام آلات عالية السرعة خماسية المحاور بسرعة دوران تتراوح بين 18000 و22000 دورة في الدقيقة مع خطوة 0.3 مم. ويضمن نظام التبريد خماسي المحاور، الذي يتم توصيله عبر المغزل، وصول سائل التبريد إلى منطقة تلامس الرقاقة مع الأداة، مما يحافظ على درجة حرارة المادة الأساسية أقل من 35 درجة مئوية. تعمل عملية التصنيع باستخدام الحاسوب (CNC) لمنع التشوه على القضاء بشكل فعال على تأثير التمدد غير المتماثل المسؤول عن التقوس بعد التصنيع.
- يجب ضبط خطوة التريكويد على 0.3 مم × قطر الأداة لـ AL 7075-T651؛ وزيادة إلى 0.5 مم لدرجات التيتانيوم.
- تأكد من محاذاة فوهات سائل التبريد بشكل صحيح بزاوية 5 درجات من حافة القطع قبل كل عملية إنتاج.
استراتيجية عملية تشكيل الجدران الرقيقة ومقارنة الأداء الهندسي
يوضح الجدول أدناه الفرق في معايير هندسة الأداء لعملية التشغيل الآلي مقابل استراتيجية التشغيل الآلي المُحسّنة وفقًا لمنهجية DFM من قِبل شركة LS Manufacturing:
| بُعد التحكم في العمليات | حلول التصنيع التقليدية ثلاثية المحاور | حل مُحسَّن للتصنيع بخمسة محاور (شركة LS Manufacturing) | التحسينات الهندسية والفوائد |
| دقة التفاوتات في عمليات التشغيل الآلي | ±0.050 مم | ±0.003 مم (درجة فائقة الدقة) | تحسنت الدقة بنسبة 94%، لتصل إلى مستوى الملاءمة المستخدم في صناعة الطيران. |
| الحد الأدنى لسمك الجدار الذي يمكن تحقيقه | 1.20 مم | 0.50 مم (AL 7075-T651) | تم تخفيض حد سمك الجدار بنسبة 58.3% ، مما يتيح تصميمًا خفيف الوزن |
| خشونة السطح | Ra 1.6 ميكرومتر | Ra 0.8 ميكرومتر (إخراج مباشر لعملية الطحن النهائية) | تقليل خطوات التلميع اليدوي اللاحقة |
| التحكم في تشوه الإجهاد الحراري | يعتمد على خبرة المشغل للتوقف والتبريد، وهو عرضة للتشوه | سائل تبريد عالي الضغط / منخفض الحرارة + مسار أداة حلزوني ديناميكي | انخفض معدل التشوه الحراري بأكثر من 85% |
| معدل العائد الإجمالي | 83.8% | 97.9% (تم التحكم في معدل العيوب عند 2.1%) | انخفض معدل العيوب بنسبة 14.1% |
بفضل التدخل الكامل في عملية التصميم للتصنيع بخمسة محاور ، تحقق الأجزاء ذات الجدران الرقيقة اختراقات في التفاوتات البعدية مع التحكم الشامل في التكاليف ومعدلات الخردة.
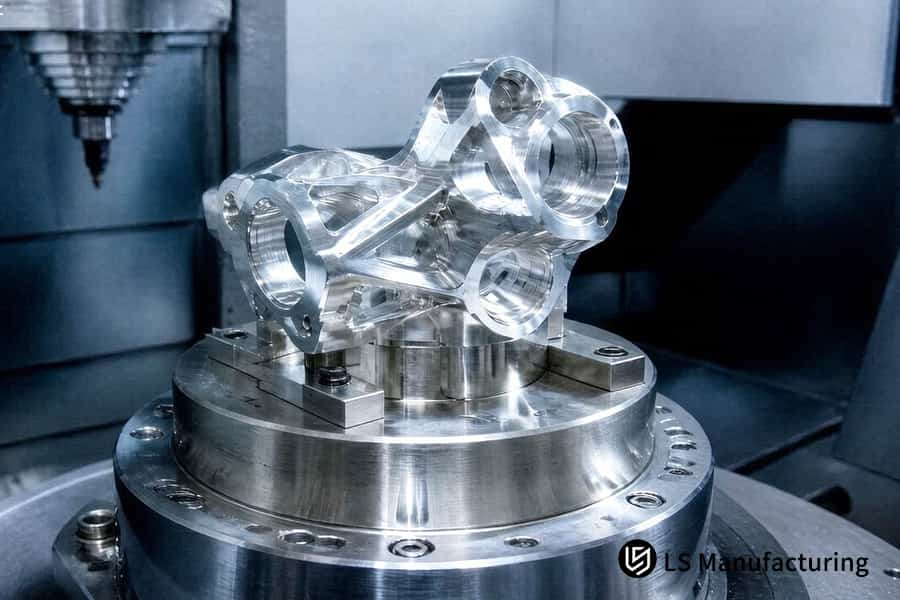
الشكل 2: عملية التصنيع باستخدام الحاسوب ذات 5 محاور تُنهي كتلة مشعب من سبائك التيتانيوم بدقة تصل إلى 0.01 مم.
ما هي معايير القطع التي تحافظ على الدقة في الجدران الرقيقة المصنوعة من الألومنيوم؟
تُحافظ الجدران الرقيقة المصنوعة من الألومنيوم على دقتها العالية بفضل الجمع بين سرعات دوران عالية للمغزل وعمق قطع منخفض (ap) وتغذية عالية لكل سن (fz). ويضمن التحكم في عمق القطع (ap) والتغذية لكل سن (fz) بقاء قوة القطع الجانبية أقل من 80 نيوتن على جدران الألومنيوم غير المدعومة بسمك 0.50 مم، مما يمنع انحراف الجدار واهتزازه. وتحافظ شركة LS Manufacturing على خشونة سطح Ra تبلغ 0.8 ميكرومتر على جدران AL 7075-T651 بسمك 0.50 مم من خلال التحكم في السرعة والعمق لتقليل الاهتزازات عالية التردد.
مصفوفات السرعة والتغذية الموصى بها
- AL 7075-T651، جدار 0.50 مم: سرعة الدوران 18000-24000 دورة في الدقيقة، ap 0.15-0.25 مم، fz 0.06-0.10 مم/سن.
- AL 6061-T6، جدار ≥1.0 مم: سرعة الدوران 14000–18000 دورة في الدقيقة، ap 0.25–0.40 مم، fz 0.08–0.12 مم/سن.
يستخدم فريق خدمة التصنيع باستخدام الحاسوب خماسي المحاور هذه المصفوفات لضمان بقاء قوة القطع أقل من 80 نيوتن في المناطق ذات الجدران الرقيقة. تستفيد قطع الألومنيوم المصنعة باستخدام الحاسوب خماسي المحاور من هذه المصفوفة، حيث يبقى انحراف الجدار أقل من 0.005 مم إذا تم الحفاظ على قيمة ap عند 0.20 مم للجدران بسمك 0.50 مم.
تستخدم شركة تصنيع دقيقة تعمل بنظام CNC خماسي المحاور سماحية تشطيب تبلغ 0.10 مم، وتُجري عمليات طحن دقيقة خماسية المحاور بسرعة 22000 دورة في الدقيقة باستخدام قاطع طحن نهائي من الكربيد بقطر 6 مم. يُعدّ حمل الرقاقة حوالي 0.08 مم/سن ضمن النطاق المستقر لقيمة Ra ≤ 0.8 ميكرومتر . وتتبع عمليات التصنيع الطبي خماسية المحاور هذه الاستراتيجية ذات القطع الخفيف، حيث تتطلب قوالب زراعة الأسنان ذات الجدران الرقيقة انحرافًا في الشكل أقل من 0.01 مم .
في عملية التصنيع، يعتمد عرض سعر ماكينة CNC خماسية المحاور المخصصة على موافقة هندسة التصميم للتصنيع (DFM). تتم عملية التصنيع باستخدام ماكينة CNC خماسية المحاور ، بدقة قطع نهائية 0.05 مم، بسرعة 24000 دورة في الدقيقة ، مما يؤكد أن قيمة CPK ≥ 1.33 لسمك الجدار. يساهم الالتزام بنطاقات السرعة/التغذية الموصى بها في منع الاهتزاز والحفاظ على سلامة السطح في عمليات التصنيع باستخدام ماكينة CNC خماسية المحاور للجدران الرقيقة .
- تأكد من استخدام ap ≤ 0.25 مم و rpm للمغزل ≥ 18000 لجدران AL 7075-T651 بسمك 0.50 مم حتى لا تغادر منطقة القطع المستقرة.
- خشونة السطح Ra 0.8 ميكرومتر وتفاوت سمك الجدار ±0.008 مم وفقًا للمعيار ISO 2768-f.
مصدر البيانات: دليل الآلات (2020)، الطبعة 31 (2020)، دليل مواصفات معلمات القطع.
كيف تعمل أنظمة التبريد المتقدمة على تخفيف الحرارة أثناء عمليات التشغيل الآلي؟
يساعد نظام التبريد المتطور على تقليل توليد الحرارة في عملية التشغيل الآلي بفضل التبريد عالي الضغط عبر المغزل بضغط 70 بار الذي يتم توفيره لطرف أداة القطع، مما يخترق حاجز الهواء الذي يحدث بسبب الدوران عالي السرعة للأداة ويزيل الحرارة قبل تمدد حاجز الهواء.
تستخدم شركة LS Manufacturing نظام التبريد المبرد في مراكز التصنيع ذات المحاور الخمسة ، حيث يتم الحفاظ على درجة حرارة الأجزاء المصنعة عند 20 درجة مئوية ± 2 درجة مئوية .
توفر خدمة التصنيع باستخدام الحاسوب خماسي المحاور المزودة بنظام تبريد عبر المغزل بضغط 70 بار وصولاً مباشراً إلى منطقة تلامس الأداة مع الرايش، وهو ما لا يمكن تحقيقه باستخدام نظام التبريد التقليدي. تتيح أنظمة التبريد خماسية المحاور الوصول المباشر إلى منطقة تلامس الأداة مع الرايش، حيث تزيل الرايش في غضون 0.02 ثانية وتحافظ على منطقة القطع عند درجة حرارة أعلى من درجة حرارة المحيط تصل إلى 45 درجة مئوية عند سرعة دوران 22000 دورة في الدقيقة .
يقوم نظام التحكم بدرجة الحرارة ذو الحلقة المغلقة من شركة LS Manufacturing بتسجيل درجة حرارة القطعة كل 5 ثوانٍ، مما يضمن الالتزام بنطاق 20 درجة مئوية ± 2 درجة مئوية . تستخدم عمليات التصنيع الخماسية المحاور في صناعة الطيران هذا النهج المزدوج المتمثل في استخدام ضغط 70 بار بالإضافة إلى التبريد العميق، حيث يُعد استقرار درجة حرارة القطعة شرطًا أساسيًا للحفاظ على دقة سماكة الجدار عند ±0.008 مم . عند الشراء، يجب على ورش التصنيع القادرة على التحكم في الإجهاد الحراري إثبات صحة ضغط سائل التبريد وتسجيل درجة الحرارة أثناء دورة التشغيل. تجمع إجراءات التصنيع باستخدام الحاسوب (CNC) لمنع التشوّه بين استخدام سائل التبريد وخطوة شعاعية مقدارها 0.3 مم للتخلص من أي إجهاد متبقٍ.
ما هي أدوات التثبيت التي تمنع تشوه قطعة العمل أثناء عملية الطحن بخمسة محاور؟
تمنع ظروف التثبيت الفراغية والفكوك المرنة تشوه قطعة العمل عن طريق استبدال قوة التثبيت الميكانيكية المركزة بقوة تثبيت موزعة بالتساوي على كامل نقطة التثبيت. تقوم شركة LS Manufacturing بتصميم وتصنيع تجهيزات هوائية مرنة حسب الطلب انطلاقًا من محيط قطعة العمل ثلاثي الأبعاد، مما يقلل التشوه الداخلي الناتج عن التثبيت إلى قيمة قصوى تبلغ ±0.003 مم وفقًا لمعيار ASME Y14.5-2018 .
بروتوكول تصميم الفك الناعم المخصص
- تستخدم خدمة CNC DFM ذات 5 محاور أسطح فك ناعمة يتم تشكيلها لتتوافق مع شكل سطح قطعة العمل من أجل زيادة مساحة التلامس وتقليل ضغط التلامس إلى أقل من 5 ميجا باسكال .
- يستخدم مصنع CNC دقيق ذو 5 محاور إما حشوات فك من الألومنيوم أو البولي يوريثان يتم حفرها في المرحلة الأخيرة بدقة 0.01 مم .
- يتم ضبط عزم الدوران بواسطة محدد لتوفير قوة شعاعية من 200 إلى 500 نيوتن لتحمل قوة القطع وتجنب الانكماش المرن.
إدارة ضغط الفراغ الموحد
- يهدف تصميم ظرف التثبيت الفراغي إلى تغطية 70٪ من المساحة المسقطة للجزء، مع حفر أخاديد التثبيت الفراغي ذات 5 محاور بواسطة CNC ضمن التفاوت المسموح به ±0.01 مم .
- يستخدم نظام الدعم الهيدروليكي للتجويف الداخلي كتل تعويضية ذات تعديلات مستقلة للقوة تتراوح من 200 إلى 500 نيوتن .
- يتطلب عرض أسعار مخصص لآلة CNC خماسية المحاور فراغًا لا يقل عن -0.06 ميجا باسكال ، مما ينتج عنه قوة تثبيت تبلغ 1800 نيوتن على إطار 200 مم × 150 مم .
مصدر البيانات: ASME Y14.5-2018 الأبعاد والتفاوتات.
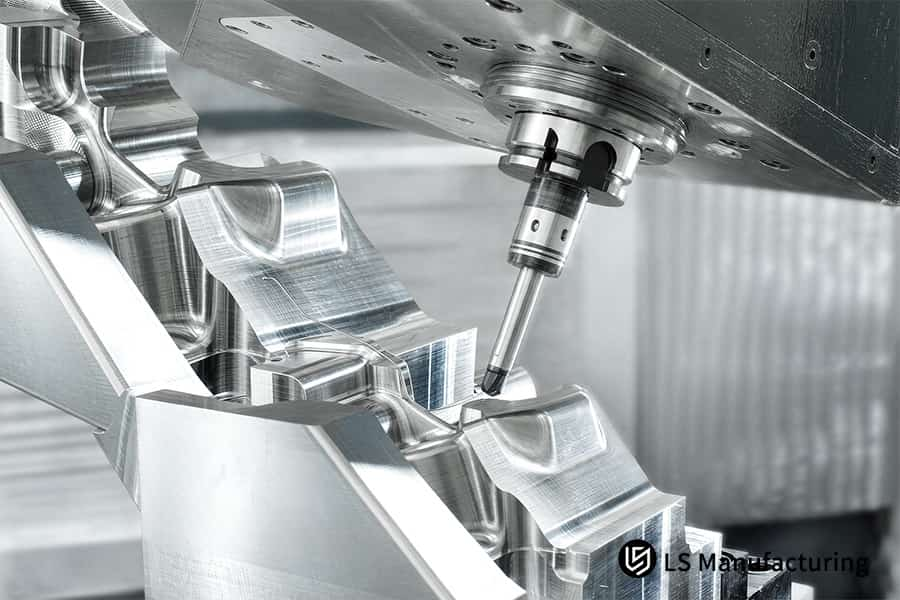
الشكل 3: تقوم آلة CNC ذات 5 محاور بقطع تجويف قالب الألومنيوم للحصول على سطح نهائي بسمك 0.02 مم.
تعرّف على المهندسين الذين يقفون وراء هذا الدليل
يحدث تشوه الأجزاء المصنوعة من الألومنيوم والتيتانيوم ذات الجدران الرقيقة نتيجةً للحرارة وقوة التثبيت وانحراف أداة القطع بما يتجاوز تصميم الجزء. وتستند إجراءات مراقبة العمليات في شركة LS Manufacturing إلى خبرة تزيد عن 15 عامًا في مجال التشغيل الدقيق، بقيادة خبيرة النماذج الأولية السريعة غلوريا. وقد حصلنا على شهادة AS9100، وهي إحدى الشهادتين المعتمدتين لدينا، من المجموعة الدولية لجودة صناعة الطيران والفضاء .
تضمن عملية التصنيع باستخدام الحاسوب (CNC) خماسية المحاور للجدران الرقيقة بتقنية DFM عدم حدوث أي تشوه بفضل التوجيه الأمثل للأداة، وتقنيات الطحن الحلزوني، ونظام التبريد بضغط 70 بار، والتثبيت المرن الذي يحافظ على دقة سماكة الجدار ضمن ±0.008 مم . ويتحقق نظام فحص Zeiss CMM من جميع الأبعاد. وتصف الجمعية الأمريكية للجودة (ASQ) علم مراقبة العمليات الإحصائية (SPC) الذي يدعم التزامنا بتحقيق مؤشر أداء الجودة (CPK) ≥ 1.33 للميزات الأساسية.
أرسل ملف STEP أو IGES الخاص بك إلى غلوريا لتحليل DFM مجانًا. بفضل خبرتها التي تزيد عن 15 عامًا في مجال التصنيع السريع، يمكنك توقع تعليقات عملية حول DFM في غضون ساعتين ، تُشير إلى اختلافات سُمك الجدار ومناطق نقص سائل التبريد قبل تصنيع أي تجهيزات.
كيف يمكن للمعالجة الحرارية المؤقتة لتخفيف الإجهاد أن تعيد الاستقرار البُعدي؟
تُعيد المعالجة الحرارية المؤقتة لتخفيف الإجهاد استقرار الأبعاد من خلال التلدين أو التقادم الطبيعي للإجهادات المتبقية من عملية التشغيل الخشن. وإلا، فإنها ستتسبب في تشوه ما بعد التشغيل في غضون ساعات قليلة. تُطبق شركة LS Manufacturing دورة تخفيف إجهاد مدتها 24 ساعة بعد إزالة 80% من المادة. توفر المعالجة الحرارية المؤقتة لتخفيف الإجهاد دقة تصل إلى ±0.005 مم في الجدران النهائية.
منحنى الزمن ودرجة الحرارة للمعالجة الحرارية
- تبدأ عملية تخفيف الإجهاد خماسية المحاور بالتشكيل الأولي، حيث تتم إزالة 80% من المادة الخام مما يُخل بتوازن الإجهاد القائم. يُدخل المكون إلى الفرن المُسخن إلى 190 درجة مئوية ± 5 درجات مئوية لسبائك الألومنيوم 7075-T651، ويبقى فيه لمدة ساعتين لكل 25 مم من سُمك المقطع العرضي.
- يؤدي التبريد إلى 65 درجة مئوية بمعدل 15 درجة مئوية في الساعة إلى إزالة التدرجات الحرارية المُعاد إدخالها. وتستمر عملية التصنيع باستخدام الحاسوب (CNC) لمنع التشوه إلى مرحلة التشطيب شبه النهائي باستخدام إزالة موحدة للمادة بمقدار 0.3 مم .
- تتضمن خدمة التلدين خماسي المحاور 12 ساعة من التثبيت عند 95 درجة مئوية متبوعة بالتشغيل النهائي، مع أقل من 0.002 مم من التشوه الدقيق عبر مستوى البيانات.
يضمن التحقق من دقة التصنيع باستخدام جهاز قياس الإحداثيات ثلاثية الأبعاد من زايس (Zeiss CMM) التحكم في الإجهاد الحراري، مما يضمن تحقيق دقة تصل إلى ±0.005 مم . تُستخدم بيانات استقرار الأبعاد على المحاور الخمسة في جدولة الإنتاج على المحاور الخمسة ، مما يحافظ على تكلفة التصنيع باستخدام الحاسوب (CNC) على المحاور الخمسة قابلة للتنبؤ نظرًا لعدم وجود نفايات ناتجة عن التشوه الناجم عن الإجهاد.
- حدد فترة تخفيف الإجهاد لمدة 24 ساعة كحد أدنى بين مرحلة التخشين ومرحلة التشطيب الجزئي لسمك الجدار الأقل من 1.0 مم .
- يلزم التحقق من إزاحة المرجع ( <0.003 مم ) باستخدام جهاز قياس الإحداثيات ثلاثي الأبعاد قبل إتمام عمليات التشطيب.
لماذا تعتبر إزالة المواد المتناظرة أمراً بالغ الأهمية بالنسبة للمقاطع المعقدة؟
تمنع عملية إزالة المواد المتوازنة الانحناء الناتج عن تساوي القوى وتوزيع الحرارة على جانبي قطعة العمل. تتبع برامج التصنيع بمساعدة الحاسوب (CAM) خماسية المحاور من LS Manufacturing عملية الطبقات المتناوبة أثناء القطع، حيث تُزال كميات متساوية من المواد من كلا الجانبين لخلق حالة إجهاد متوازنة.
تتبع خدمة التصنيع باستخدام الحاسوب (CNC) خماسية المحاور ترتيب القطع قبل تحديد مسار الأداة. يحل التشكيل المحيطي المتزامن خماسي المحاور مشكلة التحكم في اتجاه الأداة على الجانبين المتقابلين، مما يضمن إزالة متساوية للمادة أثناء كل عملية قطع. يمنع التناوب في إزالة المادة بالتساوي من كلا الجانبين الانحناء بمقدار 0.05 مم الذي ينتج عادةً عن التشغيل الخشن من جانب واحد.
تُتيح تقنية التصنيع باستخدام الحاسوب (CNC) خماسية المحاور إمكانية تصنيع الجدران الرقيقة بفضل استخدام استراتيجية التخشين خماسية المحاور، حيث يبلغ عمق الجدارين الأيمن والأيسر بالتناوب 0.3 مم لكل منهما. يتم فحص سُمك الجدار باستخدام مسبار Renishaw OMP40 في 12 زوجًا من المواقع بعد التخشين، وعندما تتجاوز المسافة بين نقطتين 0.01 مم ، يلزم إجراء عملية تشطيب جزئي. يضمن ذلك ثبات المحور المحايد بما يتوافق مع معيار ISO 286 H7 لتفاوت قطر التجويف.
لأغراض الشراء، يجب أن يتضمن عرض أسعار ماكينة CNC خماسية المحاور المخصصة بنودًا منفصلة للتشغيل الخشن والتشطيب. تشمل عملية التشطيب باستخدام ماكينة CNC خماسية المحاور قطعًا بسمك 0.05 مم بسرعة 24000 دورة في الدقيقة للحصول على خشونة سطحية Ra 0.8 ميكرومتر . تكلفة تشغيل ماكينة CNC خماسية المحاور قابلة للتنبؤ لأن تكاليف التشغيل المتناوب قد أُخذت في الحسبان مسبقًا عند تقدير زمن الدورة.
طلب التحقق من دقة ملف تعريف 5 محاور عند 12 نقطة مطابقة بناءً على معيار ISO 286 في فحص العينة الأولى.
مصدر البيانات: ISO 286 (نظام ISO للحدود والملاءمات).
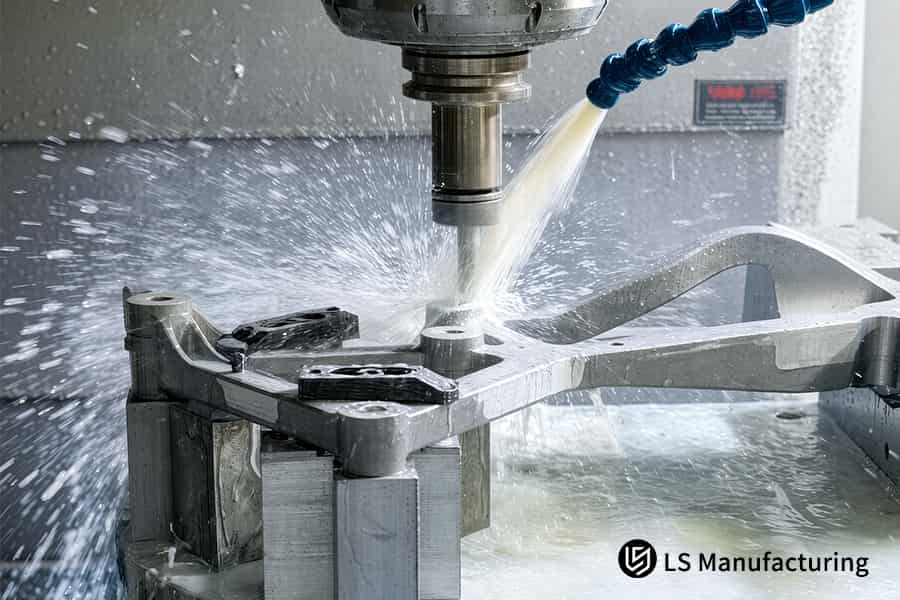
الشكل 4: تقوم آلة CNC ذات 5 محاور برش سائل التبريد على دعامة من الألومنيوم بمسافة 0.015 مم.
خدمة التصنيع باستخدام الحاسوب CNC خماسية المحاور من LS Manufacturing لأقواس الجدران الرقيقة المستخدمة في صناعة الطيران: تحسين مقاومة التشوه
تُزيل خدمة التصنيع الرقمي باستخدام الحاسوب خماسي المحاور (CNC DFM) لأقواس الجدران الرقيقة المستخدمة في صناعة الطيران والفضاء مشكلة التشوّه باستخدام مسار أداة حلزوني، وعملية حرارية لتخفيف الإجهاد، وجهاز تثبيت فراغي متكامل. وقد تواصلت شركة LS Manufacturing مع أحد العملاء بخصوص قوس من الألومنيوم 7075-T651 بسماكة 0.50 مم ، حيث تجاوز الانحراف المسموح به البالغ ±0.008 مم بستة أضعاف نتيجةً لعملية تصنيع ثلاثية المحاور.
كشف المشروع رقم #AERO-2026-8942 أن استخدام الحركة المنسقة ذات المحاور الخمسة وحدها لم يكن كافياً للتغلب على التشوه.
تحديات العميل
تمثلت المشكلة التي واجهها فريق المشتريات في تلف 16.2% من الأجزاء بسبب رقة جدار دعامة التثبيت الهوائية ( AL 7075-T651، بسماكة 0.50 مم ). تسببت عملية التصنيع ثلاثية المحاور في انحناء الجزء بمقدار ±0.050 مم مقارنةً بالتفاوت المطلوب البالغ ±0.008 مم . نتج عن ذلك تكلفة للوحدة الواحدة قدرها 285 دولارًا أمريكيًا وفترة توريد مدتها 14 يومًا. كان لا بد من استخدام تصنيع الدعامة خماسي المحاور لحل مشكلات إجهاد التثبيت وتراكم الحرارة.
حلول التصنيع LS
استخدمت عملية التصنيع المحسّنة (DFM) تقنية الطحن الحلقي لتقليل قوى القطع الجانبية. في التجارب الأولى، لوحظ ارتداد بمقدار ±0.012 مم بعد إزالة الأجزاء من المشابك. تضمنت عملية تخفيف الإجهاد خماسية المحاور استخدام التلدين لمدة 24 ساعة في فرن بعد عملية التخشين، واستبدال المشابك الميكانيكية بظرف مرن يعمل بالشفط.
النتائج والقيمة
أسفرت عملية الإنتاج المُحسّنة عن دقة في سمك الجدار تبلغ ±0.003 مم ودقة سطحية (Ra) تبلغ 0.8 ميكرومتر . وانخفضت نسبة الهدر إلى 2.1% . كما انخفضت تكلفة الوحدة بنسبة 27.4% لتصل إلى 206.91 دولارًا أمريكيًا . وتم تقليص مدة التسليم إلى 9 أيام. وحصل حل منع التشوه المُحسّن ذو المحاور الخمسة على شهادة اعتماد من شركة زايس لفحص آلات القياس ثلاثية الأبعاد (CMM) ومعيار AS9100D.
- قم بتطبيق عملية الطحن الحلقي جنبًا إلى جنب مع تخفيف الإجهاد أثناء تشغيل الجدران الرقيقة من الألومنيوم 7075-T651 التي يقل سمكها عن 0.8 مم .
- تأكد من أن مساحة السطح التي يغطيها ظرف الشفط لا تقل عن 70% قبل عملية التشطيب.
مصدر البيانات: قاعدة بيانات LS Manufacturing التجريبية 2025-2026 (معرف المشروع: #AERO-2026-8942؛ حجم العينة >1200).
انخفضت نسبة الهدر من 16.2% ونسبة الانحناء ±0.050 مم إلى 2.1% من العيوب ونسبة التفاوت ±0.003 مم - وذلك في دعامة 7075 ذات الجدار الرقيق. تواصلوا معنا للحصول على عرض سعر لتصميم قابل للتصنيع بخمسة محاور مع توفير في التكاليف بنسبة 27.4%.

الأسئلة الشائعة
1. ما هو الحد الأدنى لسمك الجدار الذي يمكن لشركة LS Manufacturing تشكيله باستخدام نظام CNC خماسي المحاور؟
تقوم شركة LS Manufacturing بطحن الجدران الرقيقة بشكل موثوق حتى 0.50 مم لسبائك الألومنيوم مثل 7075-T651 والحفاظ على التفاوت ±0.008 مم من خلال استراتيجيات مسار أداة حلزونية محسنة والتشغيل الخالي من الاهتزازات بفضل التثبيت الفراغي الصلب.
مصدر البيانات: سجلات LS Manufacturing 2025-2026 الخاصة بتصميم المنتجات للتصنيع
2. كيف تمنع شركة LS Manufacturing التواء الأجزاء المصنوعة من الألومنيوم الرقيق؟
تعمل شركة LS Manufacturing على تقليل تشوه مكونات الألومنيوم الرقيقة بأكثر من 85٪ من خلال أساليب مسار الأدوات الحلقية الديناميكية ، وعمليات القطع الطبقية المتناظرة، والتثبيت المرن بالتفريغ لضمان التثبيت المتساوي، والتلدين لتخفيف الإجهاد بعد التشغيل الخشن.
3. ما هي مستويات التفاوت التي يمكن تحقيقها في عمليات الطحن المعقدة ذات الجدران الرقيقة بخمسة محاور؟
تحافظ شركة LS Manufacturing على التفاوت القياسي عند ±0.015 مم ، والتفاوت الدقيق عند ±0.008 مم ، والتفاوت فائق الدقة عند ±0.003 مم في بيئة حرارية عالية التحكم مع قياسات Zeiss CMM للعمل الدقيق في قطاعات الطيران والفضاء والطب والبصريات.
مصدر البيانات: تقرير معايرة آلة قياس الإحداثيات ثلاثية الأبعاد من شركة زايس
4. كم من الوقت يستغرق الحصول على تحليل DFM خماسي المحاور من شركة LS Manufacturing؟
بمجرد تحميل رسوماتك ثلاثية الأبعاد/ثنائية الأبعاد بتنسيق STEP أو IGES، يقدم لك مهندسو LS Manufacturing تقرير تحليل كامل لعروض أسعار DFM حول قابلية التشغيل الآلي وتخطيط مسار الأدوات وخفض التكاليف في غضون ساعتين .
5. لماذا تعتبر عملية التصنيع باستخدام الحاسوب ذات المحاور الخمسة أفضل من عملية التصنيع باستخدام الحاسوب ذات المحاور الثلاثة للمكونات ذات الجدران الرقيقة؟
تحافظ عملية التصنيع باستخدام الحاسوب ذات المحاور الخمسة على أداة القطع في زاويتها المثلى وتقلل من بروز الأداة أثناء إجراء العمليات على جميع الأوجه في إعداد واحد، مما يلغي تراكم التفاوتات بسبب أخطاء التثبيت والتثبيت المتكررة في التصنيع ثلاثي المحاور .
6. هل يمكن للتبريد المبرد أن يحسن جودة سطح الأجزاء المصنوعة من التيتانيوم ذات الجدران الرقيقة؟
نعم، إن استخدام التبريد المبرد من خلال النيتروجين السائل أو ثاني أكسيد الكربون عالي الضغط يتجنب بالفعل ارتفاع درجة حرارة سبيكة التيتانيوم AMS 4928 ، مما يحسن من تشطيب سطح القطع Ra 0.8 ميكرومتر ويزيد من عمر الأدوات، دون المساس بالاستقرار الأبعاد.
مصدر البيانات: كتيب بيانات القطع من ساندفيك كورومانت، التشغيل المبرد لقطاعات التيتانيوم.
7. كيف تقوم شركة LS Manufacturing بحساب تكاليف التصنيع باستخدام آلات CNC خماسية المحاور للأجزاء ذات الجدران الرقيقة؟
يعتمد تقدير التكلفة في شركة LS Manufacturing على المواد المستخدمة والوقت المتوقع للقطع والتجهيزات المخصصة واحتياجات المعالجة اللاحقة؛ ومع ذلك، فإن تقليل الهدر من خلال تحسين DFM وتحسين العملية يؤدي إلى توفير في التكاليف من 15٪ إلى 35٪ في تشغيل الجدران الرقيقة.
8. ما هي خيارات المعالجة اللاحقة المتاحة للمكونات المصنعة ذات الجدران الرقيقة؟
تقدم شركة LS Manufacturing خدمات الأنودة الصلبة حتى 50 ميكرون وفقًا لمواصفات MIL-A-8625 من النوع الثالث ، والتفجير بالخرز الزجاجي للحصول على لمسة نهائية غير لامعة موحدة والتلميع الدقيق للامتثال الكامل لمعيار ISO 7599 .
مصدر البيانات: مواصفات ISO 7599
ملخص
تتطلب عمليات التصنيع باستخدام الحاسوب (CNC) خماسية المحاور للأجزاء ذات الجدران الرقيقة مسارات أدوات متناظرة، ومعالجة حرارية لتخفيف الإجهاد، ونظام تبريد عالي الضغط. تتغلب شركة LS Manufacturing، الحاصلة على شهادة ISO 9001:2015/AS9100D ، على مشاكل مثل الالتواء والاهتزاز لتوفير دقة تصل إلى ±0.003 مم . تساعد LS Manufacturing عملاءها، بدءًا من دعامات الطائرات وحتى أغلفة الأجهزة الطبية، في تقييم وتصنيع الأجزاء ذات الجدران الرقيقة.
هل تعاني قطعك من التشوّه وهدر كبير؟ اضغط على زر " طلب عرض سعر " لتحميل رسوماتك ثلاثية الأبعاد/ثنائية الأبعاد. سيقوم فريق خبرائنا بإجراء تحليل مجاني لجدوى التصميم للتصنيع (DFM) وتزويدك بعرض سعر خلال ساعتين .
📞الهاتف: +86 185 6675 9667
📧 البريد الإلكتروني: info@lsrpf.com
🌐الموقع الإلكتروني: https://lsrpf.com/
تنصل
محتوى هذه الصفحة لأغراض إعلامية فقط. لا تقدم شركة LS Manufacturing أي إقرارات أو ضمانات، صريحة أو ضمنية، بشأن دقة هذه المعلومات أو اكتمالها أو ملاءمتها لأي تطبيق محدد. تخضع معايير العملية وقدرات المنتج للتغيير دون إشعار مسبق. للحصول على إرشادات هندسية خاصة بالتطبيق، يُرجى التواصل مباشرةً مع فريق تصميم المنتجات للتصنيع (DFM).
فريق التصنيع LS
شركة LS Manufacturing شركة رائدة في مجالها ، متخصصة في حلول التصنيع حسب الطلب. لدينا خبرة تزيد عن 20 عامًا مع أكثر من 5000 عميل، ونركز على التصنيع عالي الدقة باستخدام آلات CNC ، وتصنيع الصفائح المعدنية ، والطباعة ثلاثية الأبعاد ، والقولبة بالحقن ، وختم المعادن ، وغيرها من خدمات التصنيع المتكاملة.
يضم مصنعنا أكثر من 100 مركز تصنيع متطور بخمسة محاور، حاصل على شهادة ISO 9001:2015. نقدم حلول تصنيع سريعة وفعالة وعالية الجودة لعملائنا في أكثر من 150 دولة حول العالم. سواءً كان الإنتاج بكميات صغيرة أو التخصيص على نطاق واسع، نلبي احتياجاتكم بأسرع وقت ممكن، مع ضمان التسليم خلال 24 ساعة. اختر LS Manufacturing، فهذا يعني الكفاءة والجودة والاحترافية.
للمزيد من المعلومات، تفضل بزيارة موقعنا الإلكتروني: www.lsrpf.com .