Français



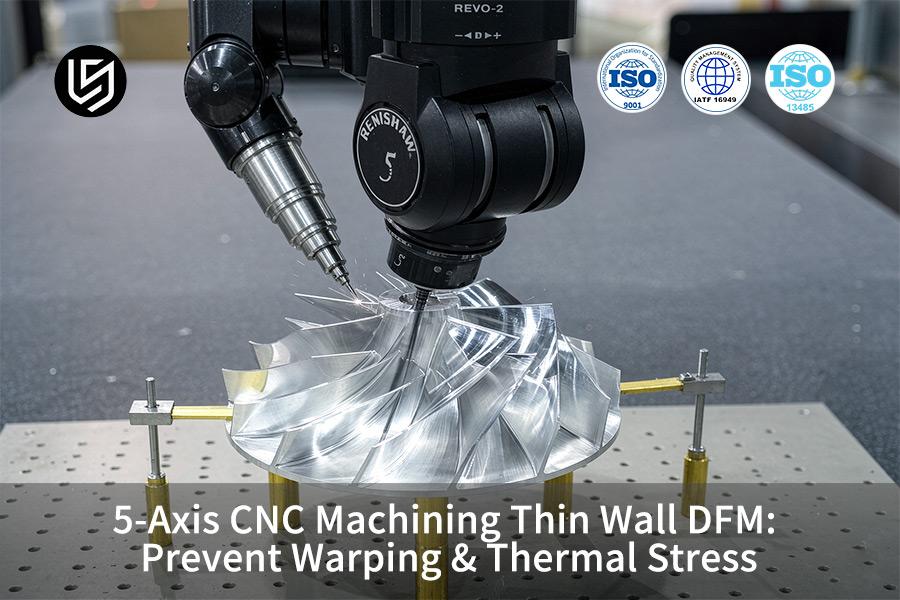
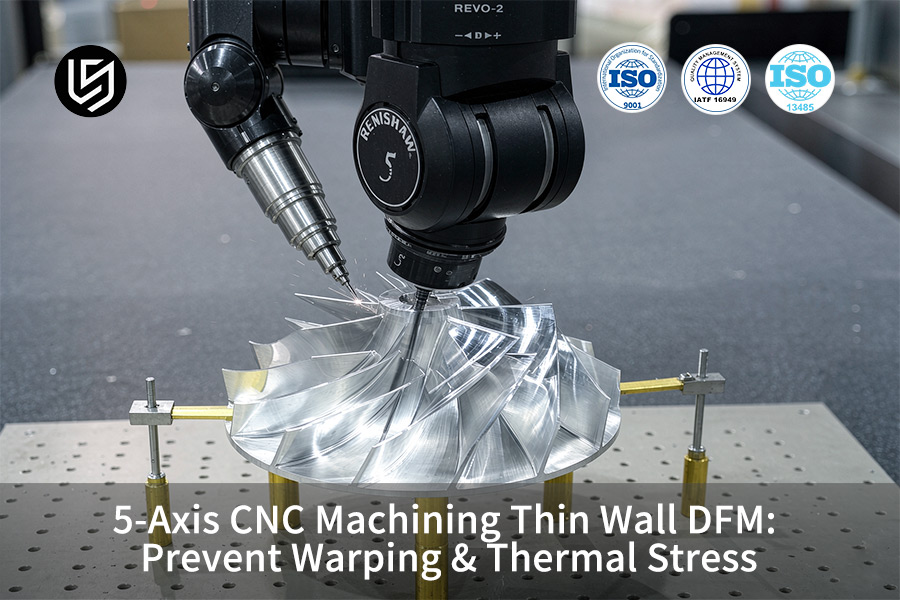
L'usinage CNC 5 axes est une solution spécialisée permettant de corriger les déformations de parois minces pour les pièces aérospatiales et médicales. Les tolérances atteignent ±0,003 mm .
Le contrôle symétrique de la trajectoire d'outil, le refroidissement cryogénique et la relaxation des contraintes par étapes de LS Manufacturing réduisent les rebuts de pièces à parois minces à <0,5 % et les coûts de 27,4 % .
Points clés à retenir
- Contrôle des forces de coupe dynamiques : grâce au fraisage trochoidal et à la méthode d’épaisseur de copeau constante, les forces de coupe latérales sur les parois minces sont réduites de plus de 40 %, évitant ainsi la déviation de l’outil et la formation de marques de broutage pendant le processus.
- Deux couches de protection pour la précision dimensionnelle : le traitement de relaxation des contraintes, soit par vieillissement naturel de 24 heures , soit par recuit au four, est effectué après l'ébauche et avant les étapes de finition ; par conséquent, la distorsion de la pièce à paroi mince est maintenue à ±0,003 mm .
- Réduction significative des coûts et des délais : grâce à l'optimisation de la méthode DFM à 5 axes, le taux de défauts des pièces à parois minces est réduit de 16,2 % à 2,1 % , tandis que le temps requis est réduit de 14 jours à 9 jours .
Comment l'usinage CNC 5 axes contrôle-t-il la déformation des parois minces ?
La déformation des parois minces est maîtrisée en usinage CNC 5 axes grâce à un angle d'outil optimal et un processus d'enlèvement de matière symétrique, permettant ainsi de maintenir l'épaisseur de paroi sous la barre des ±0,008 mm . LS Manufacturing garantit une précision d'usinage des parois minces de ±0,008 mm en usinant chaque pièce en une seule opération grâce à la vectorisation dynamique de l'outil – une tolérance de processus bien plus stricte que la tolérance générale de ±0,05 mm de la norme ISO 2768-f pour les dimensions de 0,5 à 3 mm.
Alignement dynamique de l'orientation des outils
Les trajectoires d'outils simultanées à 5 axes maintiennent un angle d'inclinaison constant de 10 à 15 degrés par rapport aux parois verticales afin de minimiser la déviation radiale d'environ 80 % par rapport à une approche de paroi verticale à 0 degré .
- Le programme de la pièce comporte un angle d'attaque de 15 degrés et une inclinaison latérale de 5 à 10 degrés afin que la force d'usinage soit maintenue dans la direction extérieure par rapport à la paroi non supportée.
- Le capteur Renishaw OMP40 vérifie les données de la pièce à 50 hertz après l'opération d'ébauche afin de tenir compte du déplacement du matériau avant de commencer l'opération de finition.
- Le système de rétroaction de force en boucle fermée contrôle des vitesses d'avance allant de 800 à 1200 mm/minute avec une vitesse de broche de 20 000 tr/min .
Séquence d'enlèvement de matière symétrique
Les prestataires de services d'usinage d'aluminium à 5 axes alternent l'usinage contre deux parois opposées à intervalles de 0,3 mm chacune, obtenant ainsi la meilleure réduction des contraintes sans aucune déformation.
- La première passe d'usinage laissera une surépaisseur uniforme de 0,5 mm de chaque côté afin d'éviter une génération de chaleur excessive due à un processus de coupe interrompu .
- Le fraisage en avalant est utilisé lors des passes de finition pour garantir que la paroi se déplace vers le banc de la machine sans se déplacer latéralement, évitant ainsi toute déformation.
- La machine de fraisage-tournage à 5 axes alternera la direction de coupe sur les deux parois opposées lors de la passe de finition afin d'annuler le vecteur d'allongement thermique et de maintenir Ra ≤ 0,8 μm .
- Spécifiez une épaisseur de paroi ≥ 0,5 mm et un rayon de congé interne ≥ 0,5 mm pour une rigidité du système dans une plage de coupe stable.
- Demander un SPC avec un CPK ≥ 1,33 pour tous les processus afin d'assurer l'interchangeabilité entre les lots.
Source des données : journaux d'analyse automatisée des dessins DFM 3D/2D de LS Manufacturing 2025–2026 (Projet n° #AERO-2026-8942, taille de l'échantillon >1 200).
Pourquoi l'analyse de fabrication (DFM) est-elle essentielle avant l'usinage de pièces complexes à parois minces ?
L'analyse de la conception en vue de la fabrication (DFM) est une étape proactive visant à éviter les distorsions et les dépassements de coûts causés par les discontinuités d'épaisseur de paroi, les porte-à-faux et les zones mortes du liquide de refroidissement avant même que le métal ne soit touché.
LS Manufacturing effectue l'analyse DFM en 2 heures en réalisant une simulation de mécanique de coupe des gradients de paroi tels que 2,0 mm à 0,50 mm de paroi pour éliminer le gauchissement causé par la contrainte thermique localisée selon la norme ISO 2768-f .
Le service CNC DFM 5 axes convertit la géométrie 3D en une analyse d'usinabilité avant la conception du montage. Cette analyse met en évidence les éléments dont l'épaisseur des parois et le rayon des congés sont inférieurs à 0,5 mm, valeurs minimales requises pour un usinage stable des pièces minces en aluminium et en titane . Un traitement de relaxation des contraintes est conseillé si le rapport d'aspect des parois est supérieur à 8:1 afin d'éviter les déformations post-usinage dues aux contraintes résiduelles liées à l'asymétrie.
Un fabricant de machines CNC 5 axes de précision effectue une simulation de coupe par éléments finis avec une résolution de maillage de 0,1 mm afin de confirmer que la déflexion radiale de l'outil est inférieure à 0,005 mm pour une force de coupe maximale de 120 N. La précision de positionnement pour un usinage 5 axes en une seule passe est de ±0,008 mm de tolérance sur les parois, la norme ISO 2768-f s'appliquant à toutes les caractéristiques non définies. L'usinage de prototypes 5 axes réduit les coûts de reconception d'un facteur 10 dès la phase de modélisation, par rapport à une révision après la première version.
En matière d'approvisionnement, un devis pour une machine CNC 5 axes sur mesure dépend d'une géométrie approuvée par l'analyse de fabricabilité (DFM). Les pièces complexes usinées par CNC 5 axes utilisent des opérations d'ébauche équilibrées et une surépaisseur de finition uniforme de 0,5 mm pour gérer l'apport de chaleur. L'analyseur DFM automatisé de LS Manufacturing importe les conceptions 3D/2D et génère des résultats d'évaluation des risques liés aux gradients de paroi en moins de 2 heures , permettant ainsi aux concepteurs d'apporter des corrections avant la fabrication de l'outillage définitif.
- Demandez un rapport DFM avant tout investissement dans un outillage et spécifiez une épaisseur de paroi minimale de 0,5 mm et un rayon de congé de 0,5 mm dès la phase de modélisation.
- Spécifiez ISO 2768-f comme tolérancement général par défaut et CPK ≥1,33 pour les parois clés.
Source des données : Normes générales ISO 2768-m/f pour les dimensions non tolérancées et les tolérances géométriques.
Téléchargez notre liste de contrôle DFM pour parois minces afin de découvrir comment une analyse automatisée de 2 heures identifie les gradients de paroi inférieurs à 0,5 mm et les rayons de congé inférieurs à 0,5 mm, évitant ainsi les distorsions après usinage avant le début du montage.
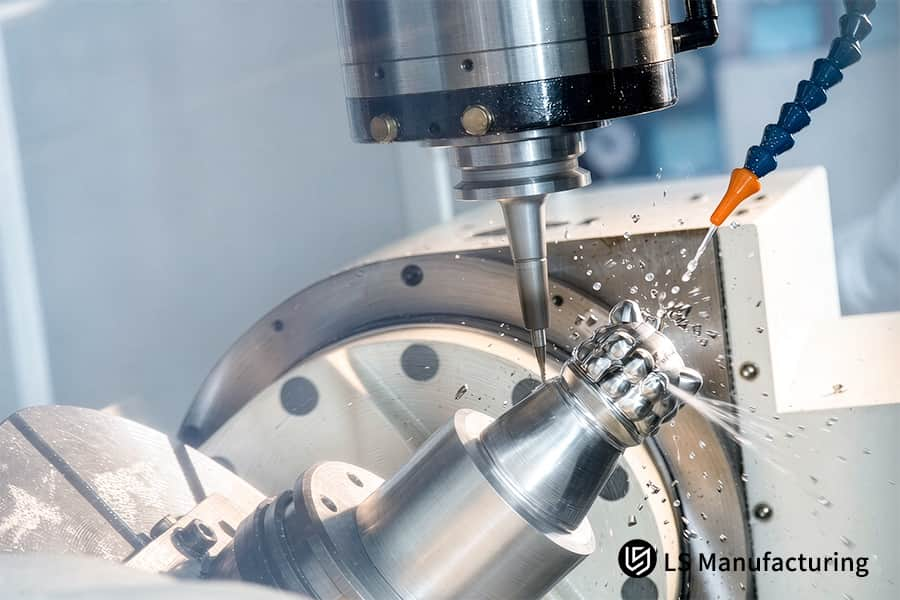
Figure 1 : Fraiseuse CNC 5 axes à extrémité sphérique en acier inoxydable avec pulvérisation de liquide de refroidissement.
Quelles stratégies de trajectoire d'outil permettent d'éviter l'accumulation de contraintes thermiques ?
Le fraisage trochoidal et la coupe en opposition sont des trajectoires de coupe très efficaces qui évitent les contraintes thermiques dans la zone de coupe en assurant un angle d'engagement de l'outil minimal et un temps de chauffage plus court par passe, ce qui entraîne une diminution de plus de 30 % de la température de coupe.
LS Manufacturing utilise ces trajectoires d'outils avec refroidissement cryogénique utilisant du CO₂ ou de l'azote liquide pour garantir que la zone de coupe reste à température ambiante et éliminer la dilatation thermique de l'AL 7075-T651 lors de l'usinage CNC 5 axes à grande vitesse .
Performances des trajectoires d'outil trochoïdales par rapport aux trajectoires d'outil traditionnelles
| Paramètre | Fraisage trochoïdal | Chemin linéaire conventionnel |
| angle d'engagement de l'outil | ≤ 30° (entrée en arc) | 90°–180° (fenêtrage complet) |
| Temps de contact par passe | 0,02–0,05 s | 0,10–0,25 s |
| pic d'élévation de température | ≤ 45 °C au-dessus de la température ambiante | 80 °C à 120 °C au-dessus de la température ambiante |
| État de surface (Ra) | ≤ 0,6 μm | 0,8–1,2 μm |
Le fraisage trochoidal maintient l'angle d'engagement de l'outil à ≤ 30° et le temps de contact à 0,02–0,05 s par passe, limitant l'élévation de température maximale à ≤ 45 °C au-dessus de la température ambiante, contre 80–120 °C pour les trajectoires linéaires conventionnelles. Le fraisage de précision 5 axes assure une rotation dynamique de l'axe de l'outil afin de maintenir un faible angle d'engagement pour les formes 3D, caractéristique essentielle de l'usinage CNC 5 axes de parois minces .
LS Manufacturing utilise un usinage CNC anti-déformation grâce à un système d'usinage à grande vitesse 5 axes ( 18 000 à 22 000 tr/min) avec un pas latéral de 0,3 mm. L'alimentation en liquide de refroidissement 5 axes par la broche assure l'apport de fluide cryogénique à l'interface copeau/outil, maintenant ainsi la température du matériau en dessous de 35 °C. La technologie CNC de prévention du gauchissement élimine efficacement l'effet de dilatation asymétrique responsable du cintrage après usinage.
- Le pas trochoïdal doit être réglé à 0,3 mm x diamètre de l'outil pour l'AL 7075-T651 ; augmenter à 0,5 mm pour les nuances de titane.
- Avant chaque cycle de production, assurez-vous d'un alignement correct des buses de refroidissement à 5 degrés du bord de coupe.
Comparaison des stratégies et des performances d'ingénierie des procédés d'usinage de parois minces
Le tableau ci-dessous met en évidence la différence entre les paramètres d'ingénierie de performance du processus d'usinage et la stratégie d'usinage optimisée DFM par LS Manufacturing :
| Dimension de contrôle des processus | Solution d'usinage traditionnelle à 3 axes | Solution optimisée DFM 5 axes (LS Manufacturing) | Amélioration et avantages en matière d'ingénierie |
| Précision de tolérance d'usinage | ±0,050 mm | ±0,003 mm (Grade ultra-précis) | La précision a été améliorée de 94 %, atteignant un niveau d'ajustement optimal pour l'aérospatiale. |
| Épaisseur minimale de paroi réalisable | 1,20 mm | 0,50 mm (AL 7075-T651) | L'épaisseur limite des parois a été réduite de 58,3 % , ce qui permet une conception allégée. |
| Rugosité de surface | Ra 1,6 μm | Ra 0,8 μm (Finition fraisée directe) | Réduisez les étapes de polissage manuel suivantes. |
| Contrôle de la déformation par contrainte thermique | Dépend de l'expérience de l'opérateur pour l'arrêt et le refroidissement, sujet à la déformation | Arrosage haute pression/basse température + trajectoire d'outil trochoïdale dynamique | Le taux de déformation thermique a été réduit de plus de 85 %. |
| Taux de rendement global | 83,8% | 97,9 % (Taux de défauts maîtrisé à 2,1 %) | Taux de défauts réduit de 14,1 % |
Grâce à l'intervention complète du processus DFM 5 axes , les pièces à parois minces bénéficient de progrès considérables en matière de tolérances dimensionnelles, tandis que les coûts et les taux de rebut sont contrôlés de manière exhaustive.
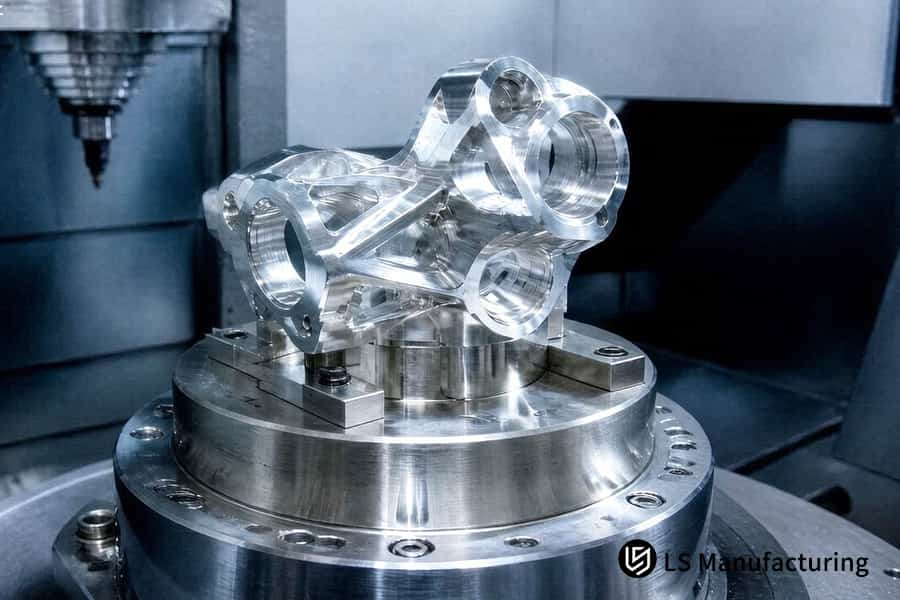
Figure 2 : L'usinage CNC 5 axes permet de réaliser une finition de bloc collecteur en alliage de titane à 0,01 mm.
Quels paramètres de coupe permettent de maintenir la précision des parois minces en aluminium ?
L'usinage de parois minces en aluminium garantit une grande précision grâce à la combinaison de vitesses de broche élevées, d'une faible profondeur de passe (ap) et d'une avance par dent importante (fz). Le contrôle précis de la profondeur de passe (ap) et de l'avance par dent (fz) permet de maintenir l'effort de coupe latéral en dessous de 80 N sur des parois en aluminium de 0,50 mm non supportées, évitant ainsi leur déformation et les vibrations. LS Manufacturing maintient une rugosité Ra de 0,8 μm sur des parois en aluminium 7075-T651 de 0,50 mm d'épaisseur grâce à un contrôle rigoureux de la vitesse et de la profondeur de passe, minimisant ainsi les vibrations à haute fréquence.
Matrices de vitesse et d'avance recommandées
- AL 7075-T651, paroi de 0,50 mm : vitesse de broche 18 000–24 000 tr/min, ap 0,15–0,25 mm, fz 0,06–0,10 mm/dent.
- AL 6061-T6, paroi ≥1,0 mm : vitesse de broche 14 000–18 000 tr/min, ap 0,25–0,40 mm, fz 0,08–0,12 mm/dent.
L'équipe d'usinage CNC 5 axes utilise ces matrices pour garantir que la force de coupe reste inférieure à 80 N dans les zones à parois minces. Les pièces en aluminium usinées 5 axes bénéficient de cette matrice car la flèche de la paroi reste inférieure à 0,005 mm si l'angle de coupe est maintenu à 0,20 mm pour des parois de 0,50 mm d'épaisseur.
Un fabricant de machines CNC 5 axes de précision utilise une surépaisseur de finition de 0,10 mm et réalise un fraisage de précision 5 axes à 22 000 tr/min avec une fraise en carbure de 6 mm. Une charge de copeaux d'environ 0,08 mm/dent se situe dans la zone de stabilité pour Ra ≤ 0,8 μm . L'usinage 5 axes pour le secteur médical privilégie cette stratégie de passe légère, car les ébauches d'implants à parois fines exigent une déviation de forme inférieure à 0,01 mm .
Pour le processus de fabrication, un devis personnalisé pour une machine CNC 5 axes est établi après validation de la géométrie selon les spécifications de fabrication (DFM). L' usinage de production 5 axes , avec une finition de 0,05 mm, est réalisé à 24 000 tr/min , garantissant un CPK ≥ 1,33 pour l'épaisseur de paroi. Le respect des plages de vitesse et d'avance recommandées prévient les vibrations et préserve l'intégrité de surface lors de l'usinage CNC 5 axes de parois minces .
- Veillez à utiliser un ap ≤ 0,25 mm et un régime de broche ≥ 18 000 pour des parois AL 7075-T651 de 0,50 mm afin de ne pas sortir de la zone de coupe stable.
- Rugosité de surface Ra 0,8 μm et tolérance d'épaisseur de paroi de ±0,008 mm selon la norme ISO 2768-f.
Source des données : Machinery's Handbook (2020), 31e édition (2020), Guide des spécifications des paramètres de coupe.
Comment les systèmes de refroidissement avancés atténuent-ils la chaleur pendant l'usinage ?
Le système de refroidissement sophistiqué contribue à réduire la génération de chaleur lors du processus d'usinage grâce à un refroidissement à haute pression de 70 bars par la broche, appliqué à la pointe de l'outil de coupe, pénétrant la barrière d'air qui se forme en raison de la rotation à grande vitesse de l'outil et éliminant la chaleur avant l'expansion de la barrière d'air.
LS Manufacturing utilise le système de refroidissement cryogénique dans ses centres d'usinage 5 axes , où la température des pièces usinées est maintenue à 20°C ± 2°C .
Le service d'usinage CNC 5 axes avec arrosage par la broche à 70 bars permet un accès direct à l'interface outil-copeau, impossible à obtenir avec un arrosage par immersion. Ce système d'arrosage 5 axes assure un accès direct à l'interface outil-copeau, évacuant les copeaux en 0,02 seconde et maintenant la zone de coupe à une température jusqu'à 45 °C supérieure à la température ambiante à 22 000 tr/min .
Le système de contrôle de température en boucle fermée de LS Manufacturing enregistre la température des pièces toutes les 5 secondes, garantissant ainsi le respect de la plage de 20 °C ± 2 °C . L'usinage aérospatial 5 axes utilise cette double approche (70 bars et cryogénique) car une température stable des pièces est indispensable pour maintenir une tolérance d'épaisseur de paroi de ±0,008 mm . Pour l'achat, les ateliers d'usinage capables de contrôler les contraintes thermiques devront fournir une validation de la pression du liquide de refroidissement et un enregistrement des températures en cours de cycle. Les procédures d'usinage CNC de prévention du gauchissement combinent l'utilisation d'un liquide de refroidissement avec un pas radial de 0,3 mm afin d'éliminer toute contrainte résiduelle.
Quels dispositifs permettent d'éviter la déformation des pièces lors du fraisage 5 axes ?
Les mandrins à vide et les mors souples empêchent la déformation de la pièce en remplaçant la force de serrage mécanique concentrée par une force de maintien uniformément répartie sur toute la surface de positionnement. LS Manufacturing conçoit sur mesure des dispositifs de fixation pneumatiques flexibles à partir du contour 3D de la pièce, réduisant ainsi la déformation interne induite par le serrage à une valeur limite de ±0,003 mm, conformément à la norme ASME Y14.5-2018 .
Protocole de conception de mâchoire souple personnalisé
- Le service CNC DFM 5 axes utilise des surfaces de mâchoires souples qui sont profilées pour correspondre à la forme de la surface de la pièce afin d'augmenter la surface de contact et de réduire la pression de contact en dessous de 5 MPa .
- Un fabricant de machines CNC 5 axes de précision utilise des inserts de mâchoires en aluminium ou en polyuréthane qui sont alésés lors de la dernière passe avec une précision de 0,01 mm .
- Le couple est réglé au moyen d'un limiteur pour fournir une force radiale de 200 à 500 N afin de résister à la force de coupe et d'éviter l'enfoncement élastique.
Gestion uniforme de la pression sous vide
- La conception du mandrin à vide vise à obtenir une couverture de 70 % de la surface projetée de la pièce, avec les rainures du dispositif de fixation à vide à 5 axes fraisées par CNC dans une tolérance de ±0,01 mm .
- Le support hydraulique de la cavité interne utilise des blocs de compensation qui disposent de réglages indépendants pour une force allant de 200 à 500 N.
- Un devis personnalisé pour une machine CNC 5 axes nécessite un vide d'au moins -0,06 MPa , produisant une force de maintien de 1800 N sur un cadre de 200 mm x 150 mm .
Source des données : ASME Y14.5-2018 Dimensionnement et tolérancement.
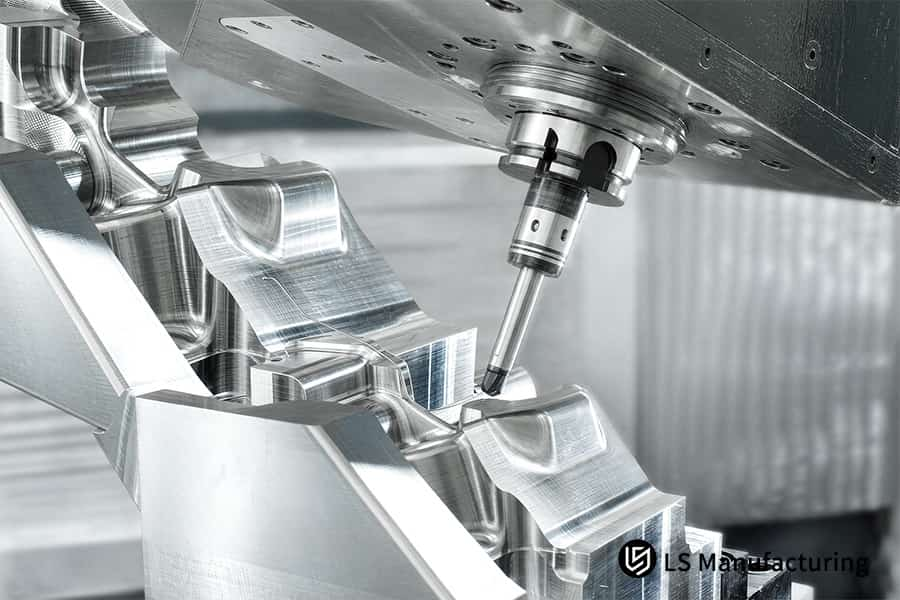
Figure 3 : L'usinage CNC 5 axes découpe la cavité du moule en aluminium avec une finition de surface de 0,02 mm.
Découvrez les ingénieurs à l'origine de ce guide
Le gauchissement des pièces en aluminium et en titane à parois minces est dû à la chaleur, à la force de serrage et à la déformation de l'outil, qui dépassent les spécifications de la pièce. Les mesures de contrôle des procédés de LS Manufacturing reposent sur plus de 15 ans d'expérience en usinage de précision, sous l'égide de Gloria, spécialiste du prototypage rapide. Notre atelier possède deux certifications, dont la certification AS9100, délivrée par l'International Aerospace Quality Group .
L' usinage CNC 5 axes du procédé DFM à parois minces garantit l'absence de déformation grâce à une orientation optimale des outils, des techniques de fraisage trochoïdales, un arrosage à 70 bars et un bridage flexible qui maintient des tolérances de paroi de ±0,008 mm . Le système de contrôle par machine à mesurer tridimensionnelle Zeiss vérifie toutes les dimensions. L'American Society for Quality décrit la méthodologie SPC qui sous-tend notre engagement CPK ≥ 1,33 pour les caractéristiques critiques.
Envoyez votre fichier STEP ou IGES à Gloria pour une analyse DFM gratuite. Forte de plus de 15 ans d'expérience dans la fabrication rapide, elle vous fournira des commentaires DFM concrets et exploitables sous 48 heures , mettant en évidence les variations d'épaisseur de paroi et les zones de sous-refroidissement avant même la fabrication des outillages.
Comment un traitement thermique de relaxation des contraintes provisoire peut-il rétablir la stabilité dimensionnelle ?
Le traitement thermique intermédiaire de relaxation des contraintes permet de rétablir la stabilité dimensionnelle par recuit ou vieillissement naturel des contraintes résiduelles issues de l'ébauche. Sans ce traitement, des déformations apparaîtraient après usinage en quelques heures seulement. LS Manufacturing applique un cycle de relaxation des contraintes de 24 heures après l'enlèvement de 80 % de la matière. Ce traitement thermique intermédiaire garantit une tolérance de ±0,005 mm sur les parois finies.
Courbe temps-température du recuit thermique
- Le procédé de relaxation des contraintes sur 5 axes débute par une ébauche, où 80 % de la matière brute est enlevée, rompant ainsi l'équilibre des contraintes existantes. La pièce est ensuite introduite dans un four chauffé à 190 °C ± 5 °C pour l'aluminium 7075-T651 et y reste pendant 2 heures par tranche de 25 mm d'épaisseur.
- Le refroidissement à 65 °C à une vitesse de 15 °C/heure élimine les gradients thermiques réintroduits. Le processus d'usinage CNC anti-déformation se poursuit par une semi-finition avec un enlèvement de matière uniforme de 0,3 mm .
- Le service de recuit 5 axes comprend 12 heures de stabilisation à 95°C suivies d'un usinage final, avec une micro-distorsion inférieure à 0,002 mm sur le plan de référence.
La vérification de l'usinage par contrôle des contraintes thermiques à l'aide d'une machine à mesurer tridimensionnelle Zeiss garantit une tolérance de ±0,005 mm . Les données de stabilité dimensionnelle sur 5 axes sont intégrées à la planification de la production sur 5 axes , ce qui permet de maîtriser les coûts d'usinage CNC 5 axes grâce à l'absence de rebuts dus aux déformations induites par les contraintes.
- Prévoir une période de détente minimale de 24 heures entre l'ébauche et la semi-finition pour une épaisseur de paroi inférieure à 1,0 mm .
- La vérification par CMM du décalage de référence ( <0,003 mm ) est requise avant l'achèvement des processus de finition.
Pourquoi l'enlèvement de matière symétrique est-il essentiel pour les profils complexes ?
L'enlèvement de matière équilibré prévient la déformation grâce à l'équilibre des forces et de la chaleur sur les faces opposées de la pièce. Les logiciels de FAO 5 axes de LS Manufacturing suivent un processus d'usinage par couches alternées, où des quantités égales de matière sont enlevées de chaque côté afin de créer un état de contrainte équilibré.
Un service d'usinage CNC 5 axes définit l'ordre des passes avant de programmer la trajectoire de l'outil. Le contournage simultané 5 axes résout le problème de la gestion de la direction de l'outil sur les deux faces, garantissant un enlèvement de matière égal lors de chaque passe. Cet enlèvement de matière égal et alterné des deux côtés évite le fléchissement de 0,05 mm généralement causé par l'ébauche unilatérale.
L'usinage CNC 5 axes de parois minces est possible grâce à une stratégie d'ébauche 5 axes où les parois gauche et droite alternées, d'une profondeur de 0,3 mm , sont usinées en 12 passes de 12 secondes. L'épaisseur de la paroi est contrôlée à l'aide d'une sonde Renishaw OMP40 en 12 paires de points après l'ébauche. Lorsque la distance entre deux points dépasse 0,01 mm , une opération de semi-finition est nécessaire. Ceci garantit la constance de l'axe neutre, conformément à la tolérance d'alésage ISO 286 H7.
Pour les besoins de l'achat, le devis personnalisé pour l'usinage CNC 5 axes doit détailler les opérations d'ébauche et de finition. La passe de finition 5 axes comprendra des passes de 0,05 mm à 24 000 tr/min pour obtenir un état de surface Ra de 0,8 µm . Le coût d'usinage CNC 5 axes est prévisible car les coûts liés aux passes alternées sont déjà inclus dans l'estimation du temps de cycle.
Demande de validation de la précision du profil à 5 axes sur 12 points de correspondance selon la norme ISO 286 lors de l'inspection du premier article.
Source des données : ISO 286 (système ISO de limites et d'ajustements).
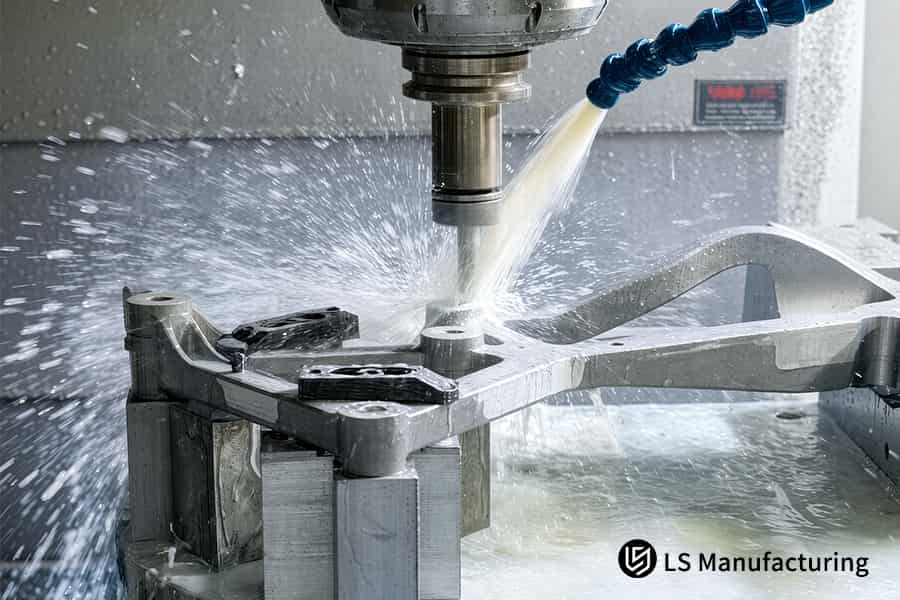
Figure 4 : L'usinage CNC 5 axes pulvérise du liquide de refroidissement sur un support en aluminium à 0,015 mm.
Service DFM CNC 5 axes de LS Manufacturing pour supports à paroi mince aérospatiaux : optimisation anti-gauchissement
Le service d'usinage CNC 5 axes DFM pour supports à parois minces destinés à l'aérospatiale élimine les déformations grâce à l'utilisation combinée d'une trajectoire d'outil trochoïdale, d'un traitement thermique de relaxation des contraintes et d'un montage sous vide. LS Manufacturing a été contacté au sujet d'un support en aluminium 7075-T651 de 0,50 mm d'épaisseur, dont l'écart admissible de ±0,008 mm dépassait de six fois la tolérance lors d'un usinage 3 axes.
Le projet #AERO-2026-8942 a révélé que même l'utilisation de la cinématique coordonnée à cinq axes seule ne suffisait pas à surmonter la déformation.
Défi du client
L'équipe d'approvisionnement a rencontré un problème majeur : 16,2 % des pièces ont été mises au rebut en raison de la faible épaisseur de la paroi du support pneumatique ( AL 7075-T651, 0,50 mm ). L'usinage trois axes a entraîné une déformation de la pièce de ±0,050 mm, contre une tolérance requise de ±0,008 mm . Il en a résulté un coût unitaire de 285 $ et un délai de livraison de 14 jours. L'usinage du support sur cinq axes a permis de résoudre les problèmes de contraintes de serrage et d'accumulation de chaleur.
Solution de fabrication LS
Le procédé DFM amélioré a utilisé le fraisage trochoïdal pour réduire les efforts de coupe latéraux. Lors des premiers essais, un retour élastique de ±0,012 mm a été observé après le retrait des pièces des brides. Le traitement de relaxation des contraintes sur 5 axes a consisté en un recuit de 24 heures au four après l'ébauche et le remplacement des brides mécaniques par un mandrin flexible sous vide.
Résultats et valeur
Le processus de production optimisé a permis d'obtenir une tolérance de paroi de ±0,003 mm et une rugosité Ra de 0,8 μm . Le taux de rebut a été réduit à 2,1 % . Le coût unitaire a diminué de 27,4 % pour atteindre 206,91 $ . Le délai de livraison a été ramené à 9 jours. La solution anti-gauchissement optimisée à 5 axes a été certifiée par un contrôle CMM Zeiss et conforme à la norme AS9100D.
- Appliquer le fraisage trochoidal avec un traitement de relaxation des contraintes lors de l'usinage de parois minces en AL 7075-T651 d'une épaisseur inférieure à 0,8 mm .
- Assurez-vous que la surface couverte par le mandrin à vide représente au moins 70 % avant la passe de finition.
Source des données : base de données empiriques LS Manufacturing 2025–2026 (ID du projet : #AERO-2026-8942 ; taille de l'échantillon > 1 200).
De 16,2 % de rebuts et ±0,050 mm de déformation à 2,1 % de défauts et ±0,003 mm de tolérance — sur votre support en aluminium 7075 à paroi mince. Contactez-nous pour un devis DFM 5 axes et réalisez 27,4 % d'économies.

FAQ
1. Quelle est l'épaisseur de paroi minimale que LS Manufacturing peut usiner sur une machine CNC 5 axes ?
LS Manufacturing réalise avec fiabilité le fraisage de parois minces jusqu'à 0,50 mm pour des alliages d'aluminium tels que le 7075-T651 et maintient une tolérance de ±0,008 mm grâce à des stratégies de trajectoire d'outil trochoidale optimisées et à un usinage sans vibrations grâce à un serrage sous vide rigide.
Source des données : Journaux DFM 2025-2026 de LS Manufacturing
2. Comment LS Manufacturing prévient-elle la déformation des pièces minces en aluminium ?
LS Manufacturing minimise la déformation des composants minces en aluminium de plus de 85 % grâce à des approches de trajectoire d'outil trochoidale dynamique , des passes de coupe symétriques par couches, un dispositif de fixation flexible sous vide pour assurer un serrage uniforme et un recuit de relaxation des contraintes après l'usinage d'ébauche.
3. Quels niveaux de tolérance peuvent être atteints pour le fraisage complexe à 5 axes de parois minces ?
LS Manufacturing maintient une tolérance standard de ±0,015 mm , une tolérance de précision de ±0,008 mm et une tolérance ultra-précise de ±0,003 mm dans un environnement thermique hautement contrôlé avec des mesures CMM Zeiss pour un travail exigeant dans les secteurs de l'aérospatiale, du médical et de l'optique.
Source des données : rapport d'étalonnage de la machine à mesurer tridimensionnelle Zeiss
4. Combien de temps faut-il pour obtenir une analyse DFM à 5 axes de LS Manufacturing ?
Dès que vous téléchargez vos dessins 3D/2D au format STEP ou IGES, les ingénieurs de LS Manufacturing vous fournissent en 2 heures un rapport d'analyse de devis DFM complet sur l'usinabilité, la planification de la trajectoire d'outil et la réduction des coûts.
5. Pourquoi l'usinage CNC 5 axes est-il supérieur à l'usinage 3 axes pour les composants à parois minces ?
L'usinage CNC 5 axes maintient l'outil de coupe à son angle optimal et réduit le porte-à-faux de l'outil tout en effectuant des opérations sur toutes les faces en une seule configuration, ce qui élimine l'accumulation de tolérances dues aux erreurs répétées de fixation et de serrage de l'usinage 3 axes .
6. Le refroidissement cryogénique peut-il améliorer l'état de surface des pièces en titane à parois minces ?
Oui, l'utilisation du refroidissement cryogénique par l'azote liquide ou le CO₂ à haute pression évite effectivement la surchauffe de l' alliage de titane AMS 4928 , ce qui améliore la finition de la surface de coupe de Ra 0,8 μm et augmente la durée de vie des outils, sans compromettre la stabilité dimensionnelle.
Source des données : Manuel des données de coupe Sandvik Coromant, usinage cryogénique de sections en titane.
7. Comment LS Manufacturing calcule-t-elle les coûts d'usinage CNC 5 axes pour les pièces à parois minces ?
L'estimation des coûts chez LS Manufacturing dépend des matériaux utilisés, du temps de découpe prévu, des dispositifs de fixation personnalisés et des besoins de post-traitement ; cependant, la réduction des déchets grâce à l'optimisation DFM et à l'amélioration des processus permet de réaliser des économies de coûts de 15 % à 35 % dans l'usinage de parois minces.
8. Quelles options de post-traitement sont disponibles pour les composants usinés à parois minces ?
LS Manufacturing propose l'anodisation dure jusqu'à 50 microns selon la spécification MIL-A-8625 Type III , le sablage aux billes de verre pour obtenir une finition mate uniforme et le polissage précis pour une conformité totale à la norme ISO 7599 .
Source des données : norme ISO 7599
Résumé
L'usinage CNC 5 axes de pièces à parois minces exige des trajectoires d'outils symétriques, un traitement thermique de relaxation des contraintes et un système de refroidissement haute pression. Certifiée ISO 9001:2015/AS9100D , LS Manufacturing maîtrise les problèmes de déformation et de vibrations et garantit des tolérances de ±0,003 mm . LS Manufacturing accompagne ses clients, des fabricants de supports aérospatiaux aux fabricants de boîtiers médicaux, dans l'évaluation et la fabrication de pièces à parois minces.
Vos pièces se déforment-elles et génèrent-elles beaucoup de rebuts ? Cliquez sur le bouton « Demande de devis » pour télécharger vos dessins 3D/2D. Notre équipe d’experts réalisera gratuitement une analyse de faisabilité DFM et vous fournira un devis sous 48 heures .
📞Tél. : +86 185 6675 9667
📧 Courriel : info@lsrpf.com
🌐Site web : https://lsrpf.com/
Clause de non-responsabilité
Le contenu de cette page est fourni à titre informatif uniquement. LS Manufacturing ne fait aucune déclaration ni ne donne aucune garantie, expresse ou implicite, quant à l'exactitude, l'exhaustivité ou la pertinence de ces informations pour une application particulière. Les paramètres de processus et les capacités des produits peuvent être modifiés sans préavis. Pour obtenir des conseils d'ingénierie adaptés à votre application, veuillez contacter directement notre équipe DFM.
Équipe de fabrication LS
LS Manufacturing est une entreprise leader du secteur , spécialisée dans les solutions de fabrication sur mesure. Forte de plus de 20 ans d'expérience et de plus de 5 000 clients, elle se concentre sur l'usinage CNC de haute précision, la fabrication de tôlerie , l'impression 3D , le moulage par injection , l'emboutissage et d'autres services de fabrication intégrés.
Notre usine est équipée de plus de 100 centres d'usinage 5 axes de pointe, certifiés ISO 9001:2015. Nous fournissons des solutions de fabrication rapides, efficaces et de haute qualité à des clients dans plus de 150 pays à travers le monde. Qu'il s'agisse de petites séries ou de personnalisations à grande échelle, nous répondons à vos besoins avec une livraison express sous 24 heures. Choisir LS Manufacturing, c'est choisir l'efficacité, la qualité et le professionnalisme.
Pour en savoir plus, visitez notre site web : www.lsrpf.com .