Italiano



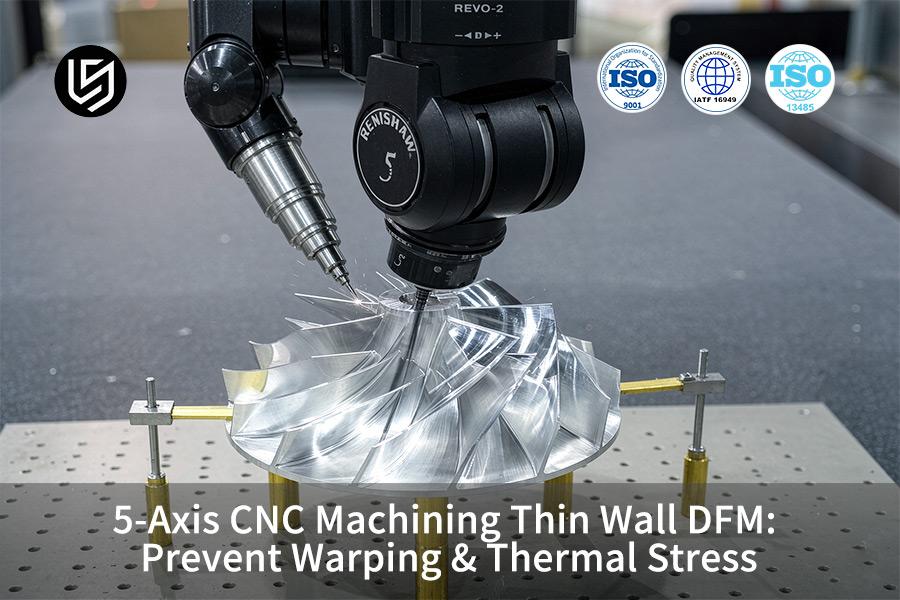
Il servizio di lavorazione CNC a 5 assi è un approccio specializzato che risolve la deformazione di pareti sottili per componenti aerospaziali e medicali. Le tolleranze raggiungono ±0,003 mm .
Il controllo simmetrico del percorso utensile, il raffreddamento criogenico e la distensione graduale delle tensioni di LS Manufacturing riducono gli scarti dei pezzi a parete sottile a meno dello 0,5% e i costi del 27,4% .
Punti chiave
- Controllo delle forze di taglio dinamiche: grazie alla fresatura trocoidale e al metodo di spessore del truciolo costante, le forze di taglio laterali sulle pareti sottili sono ridotte di oltre il 40%, evitando così la flessione dell'utensile e la formazione di segni di vibrazione durante il processo.
- Due strati di protezione per la precisione dimensionale: il trattamento di distensione, tramite invecchiamento naturale per 24 ore o ricottura in forno, viene eseguito dopo la sgrossatura e prima delle fasi di finitura; pertanto, la distorsione della parte a parete sottile viene mantenuta entro ±0,003 mm .
- Notevole riduzione dei costi e dei tempi: ottimizzando il metodo DFM a 5 assi, il tasso di difettosità dei componenti a parete sottile si riduce dal 16,2% al 2,1% , mentre il tempo necessario si riduce da 14 a 9 giorni .
Come fa la lavorazione CNC a 5 assi a controllare la deformazione delle pareti sottili?
La deformazione delle pareti sottili viene gestita nella lavorazione CNC a 5 assi attraverso un angolo utensile ottimale e un processo di rimozione del materiale simmetrico, in modo che la tolleranza dello spessore della parete possa essere mantenuta entro l'intervallo di tolleranza di ±0,008 mm . LS Manufacturing mantiene la precisione di lavorazione delle pareti sottili a ±0,008 mm lavorando ogni pezzo in un'unica impostazione con vettorizzazione dinamica dell'utensile: una tolleranza di processo molto più stretta rispetto alla tolleranza generale ISO 2768-f di ±0,05 mm per dimensioni comprese tra 0,5 e 3 mm.
Allineamento dinamico dell'orientamento degli utensili
I percorsi utensile simultanei a 5 assi mantengono un angolo di inclinazione costante di 10-15 gradi rispetto alle pareti verticali per ridurre al minimo la deflessione radiale di circa l'80% rispetto a un approccio a parete verticale di 0 gradi .
- Il programma di lavorazione del pezzo prevede un angolo di inclinazione di 15 gradi e un'inclinazione laterale di 5-10 gradi, in modo che la forza di lavorazione rimanga diretta verso l'esterno rispetto alla parete non supportata.
- Il sensore Renishaw OMP40 verifica il riferimento del pezzo a 50 hertz dopo l'operazione di sgrossatura, in modo da compensare eventuali spostamenti del materiale prima di iniziare l'operazione di finitura.
- Il sistema di feedback di forza a circuito chiuso controlla le velocità di avanzamento che vanno da 800 a 1200 mm/minuto con una velocità del mandrino di 20.000 giri/minuto .
Sequenza simmetrica di rimozione del materiale
I fornitori di servizi di lavorazione dell'alluminio a 5 assi alternano la lavorazione contro due pareti opposte a intervalli di 0,3 mm ciascuna, ottenendo il miglior scarico delle tensioni senza alcuna deformazione.
- La prima passata di lavorazione lascerà uno scarto uniforme di 0,5 mm su entrambi i lati per evitare un'eccessiva generazione di calore dovuta a un processo di taglio interrotto .
- La fresatura in concordanza viene utilizzata nelle passate di finitura per garantire che la parete si muova verso il basamento della macchina e non lateralmente, evitando così qualsiasi flessione.
- La macchina fresatrice-tornitrice a 5 assi alternerà la direzione di taglio su entrambe le pareti opposte durante la passata di finitura al fine di annullare il vettore di allungamento termico e mantenere Ra ≤ 0,8 μm .
- Specificare uno spessore della parete ≥ 0,5 mm e un raggio di raccordo interno ≥ 0,5 mm per garantire la rigidità del sistema entro un intervallo di taglio stabile.
- Richiedere un SPC con CPK ≥ 1,33 per tutti i processi al fine di garantire l'intercambiabilità tra i lotti.
Fonte dei dati: registri di analisi automatizzata dei disegni DFM 3D/2D di LS Manufacturing 2025–2026 (Progetto n. #AERO-2026-8942, dimensione del campione >1.200).
Perché la progettazione per la producibilità (DFM) è essenziale prima della fresatura di componenti complessi a parete sottile?
L'analisi della progettazione per la producibilità (DFM) è un passo proattivo per evitare distorsioni e sforamenti di costo causati da discontinuità nello spessore delle pareti, sporgenze e zone di ristagno del refrigerante, ancor prima che il metallo entri in contatto con la superficie.
LS Manufacturing esegue l'analisi DFM in 2 ore tramite simulazione della meccanica del taglio di gradienti di spessore della parete, da 2,0 mm fino a 0,50 mm, per eliminare la deformazione causata da stress termico localizzato secondo la norma ISO 2768-f .
Il servizio DFM CNC a 5 assi converte la geometria 3D in un'analisi di lavorabilità prima dell'inizio della progettazione delle attrezzature. Questa analisi evidenzia le caratteristiche con pareti più sottili di 0,5 mm e raggi di raccordo inferiori a 0,5 mm, che rappresentano i requisiti minimi per la lavorazione stabile di componenti sottili in alluminio e titanio . Si consiglia la distensione mediante lavorazione meccanica se il rapporto di aspetto della parete è superiore a 8:1, al fine di prevenire la distensione delle tensioni residue dovute all'asimmetria, che potrebbero causare distorsioni post-lavorazione.
Un produttore di macchine CNC di precisione a 5 assi esegue una simulazione di taglio agli elementi finiti con una risoluzione della mesh di 0,1 mm per confermare che la deflessione radiale dell'utensile sia inferiore a 0,005 mm per una forza di taglio di picco di 120 N. La precisione di posizionamento per la lavorazione a 5 assi in un'unica configurazione è di ±0,008 mm di tolleranza della parete, con ISO 2768-f applicabile a tutte le caratteristiche non definite. La lavorazione prototipale a 5 assi riduce i costi di riprogettazione di un fattore 10 nella fase di modellazione rispetto alla revisione successiva al primo articolo.
In termini di approvvigionamento, un preventivo personalizzato per una macchina CNC a 5 assi dipende dalla geometria approvata dal DFM (Design for Manufacturing). Le geometrie complesse dei pezzi lavorati con macchine CNC a 5 assi utilizzano operazioni di sgrossatura bilanciate e una tolleranza di finitura uniforme di 0,5 mm per gestire l'apporto termico. Il parser DFM automatizzato di LS Manufacturing importa progetti 3D/2D e produce risultati di rischio di gradiente di parete entro il limite di tempo di 2 ore , consentendo ai progettisti di apportare correzioni prima di procedere alla realizzazione degli stampi.
- Richiedi un report DFM prima di effettuare qualsiasi investimento in attrezzature e specifica uno spessore minimo della parete di 0,5 mm e un raggio di raccordo di 0,5 mm in fase di modellazione.
- Specificare ISO 2768-f come tolleranza generale predefinita e CPK ≥1,33 per le pareti chiave.
Fonte dei dati: Norma ISO 2768-m/f, norme generali relative alle dimensioni non tollerate e alle tolleranze geometriche.
Scarica la nostra checklist DFM per pareti sottili per scoprire come un'analisi automatizzata di 2 ore identifica gradienti di parete inferiori a 0,5 mm e raggi di raccordo inferiori a 0,5 mm, prevenendo così distorsioni post-lavorazione prima dell'inizio del fissaggio.
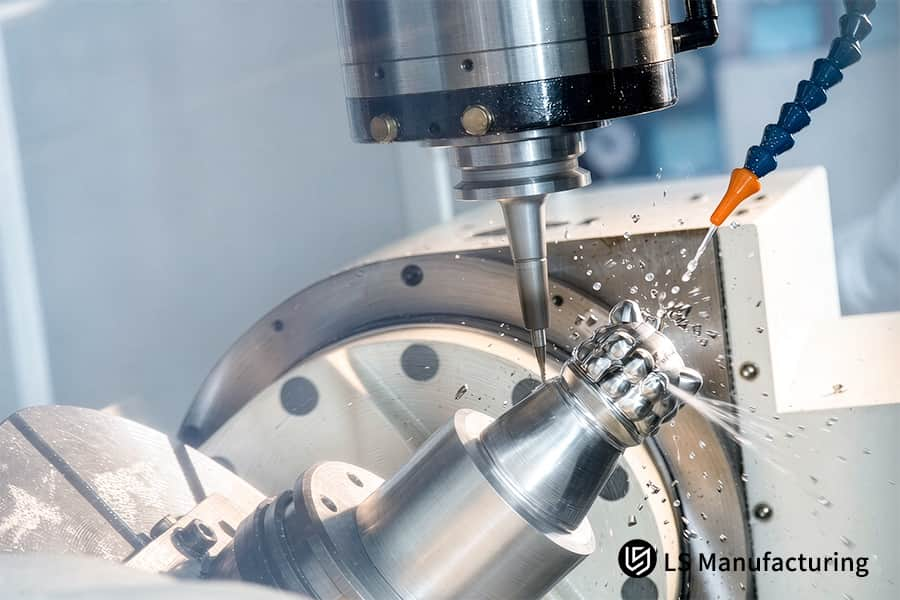
Figura 1: Fresatrice CNC a 5 assi con estremità sferica in acciaio inossidabile e getto di refrigerante.
Quali strategie di percorso utensile prevengono l'accumulo di stress termico?
La fresatura trocoidale e il taglio in concordanza sono percorsi di taglio altamente efficienti che evitano le sollecitazioni termiche nella zona di taglio garantendo un angolo di impegno dell'utensile minimo e un tempo di riscaldamento più breve per ogni passata, con conseguente riduzione di oltre il 30% della temperatura di taglio.
LS Manufacturing utilizza questi percorsi utensile con raffreddamento criogenico tramite CO₂ o azoto liquido per garantire che l'area di taglio rimanga a temperatura ambiente ed eliminare la dilatazione termica dell'AL 7075-T651 durante la lavorazione CNC a 5 assi ad alta velocità .
Prestazioni del percorso utensile trocoidale rispetto a quello tradizionale
| Parametro | Fresatura trocoidale | Percorso lineare convenzionale |
| angolo di ingaggio dell'utensile | ≤ 30° (ingresso ad arco) | 90°–180° (scanalatura completa) |
| Tempo di contatto per passaggio | 0,02–0,05 s | 0,10–0,25 s |
| aumento massimo della temperatura | ≤ 45 °C sopra la temperatura ambiente | 80 °C–120 °C sopra la temperatura ambiente |
| Finitura superficiale (Ra) | ≤ 0,6 μm | 0,8–1,2 μm |
La fresatura trocoidale mantiene l'impegno dell'utensile a ≤30° e il tempo di contatto a 0,02–0,05 s per passata, riducendo l'aumento di temperatura di picco a ≤45°C rispetto alla temperatura ambiente, contro gli 80–120°C dei percorsi lineari convenzionali. La fresatura di precisione a 5 assi garantisce la rotazione dinamica dell'asse dell'utensile per mantenere il basso angolo di impegno dell'utensile per le forme 3D, che è una delle caratteristiche più essenziali della lavorazione CNC a 5 assi di pareti sottili .
LS Manufacturing impiega la lavorazione CNC per la prevenzione della deformazione utilizzando la lavorazione ad alta velocità a 5 assi a 18.000–22.000 giri/min con passo di 0,3 mm. L'erogazione del refrigerante a 5 assi attraverso il mandrino garantisce l'erogazione del fluido criogenico all'interfaccia truciolo/utensile, mantenendo la temperatura del materiale di massa al di sotto di 35°C. La lavorazione CNC per la prevenzione delle deformazioni elimina efficacemente l'effetto dell'espansione asimmetrica responsabile della curvatura post-lavorazione.
- Il passo trocoidale deve essere impostato a 0,3 mm x diametro dell'utensile per AL 7075-T651; aumentare a 0,5 mm per le leghe di titanio.
- Prima di ogni ciclo di produzione, assicurarsi che gli ugelli del liquido di raffreddamento siano allineati correttamente a 5 gradi rispetto al tagliente.
Confronto tra strategia di processo e prestazioni ingegneristiche per la lavorazione di pareti sottili
La tabella seguente evidenzia la differenza nei parametri di ingegneria delle prestazioni tra il processo di lavorazione e la strategia di lavorazione ottimizzata DFM di LS Manufacturing:
| Dimensione del controllo del processo | Soluzione di lavorazione tradizionale a 3 assi | Soluzione DFM ottimizzata a 5 assi (LS Manufacturing) | Miglioramento e benefici dell'ingegneria |
| Precisione della tolleranza di lavorazione | ±0,050 mm | ±0,003 mm (grado di ultra-precisione) | Precisione migliorata del 94%, con un livello di adattamento pari a quello del settore aerospaziale. |
| Spessore minimo raggiungibile della parete | 1,20 mm | 0,50 mm (AL 7075-T651) | Il limite di spessore delle pareti è stato ridotto del 58,3% , consentendo una progettazione leggera. |
| Rugosità superficiale | Ra 1,6 μm | Ra 0,8 μm (Uscita diretta della fresatura di finitura) | Ridurre le successive fasi di lucidatura manuale |
| Controllo della deformazione da stress termico | Si affida all'esperienza dell'operatore per arrestare e raffreddare, soggetto a deformazione | Refrigerante ad alta pressione/bassa temperatura + percorso utensile trocoidale dinamico | Tasso di deformazione termica ridotto di oltre l'85% |
| Tasso di rendimento complessivo | 83,8% | 97,9% (Tasso di difettosità controllato al 2,1%) | Tasso di difettosità ridotto del 14,1% |
Grazie all'intervento completo del processo DFM a 5 assi , i componenti a parete sottile raggiungono risultati rivoluzionari in termini di tolleranze dimensionali, mantenendo al contempo costi e tassi di scarto sotto controllo in modo completo.
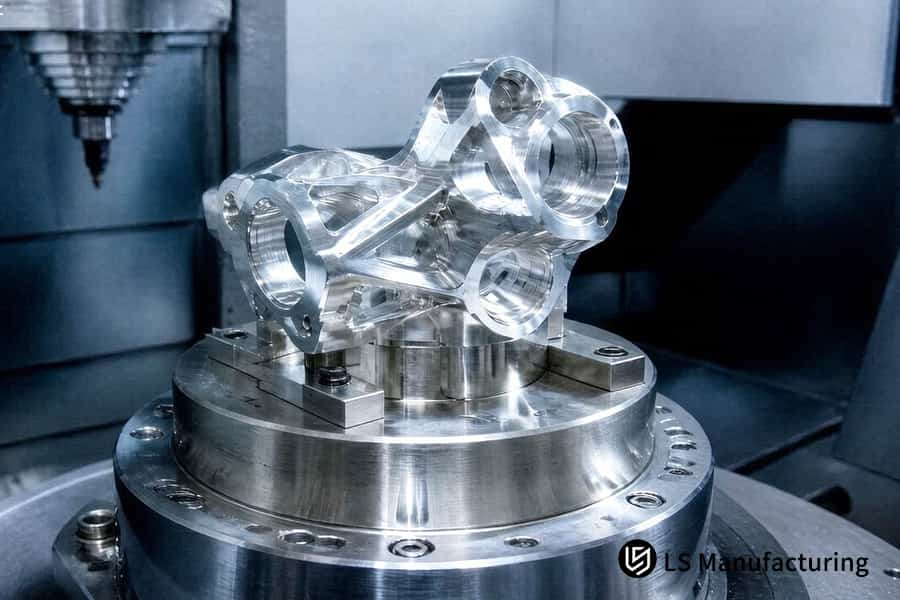
Figura 2: La lavorazione CNC a 5 assi rifinisce il blocco collettore in lega di titanio con una tolleranza di 0,01 mm.
Quali parametri di taglio mantengono la precisione nelle pareti sottili di alluminio?
Le pareti sottili in alluminio mantengono la precisione grazie alla combinazione di elevate velocità del mandrino con bassa profondità di taglio (ap) e alto avanzamento per dente (fz). Il controllo della profondità di taglio (ap) e dell'avanzamento per dente (fz) mantiene la forza di taglio laterale al di sotto di 80 N su pareti in alluminio non supportate da 0,50 mm, prevenendo così la flessione e le vibrazioni della parete. LS Manufacturing mantiene una rugosità superficiale Ra di 0,8 μm su pareti in lega AL 7075-T651 di 0,50 mm di spessore attraverso il controllo della velocità e della profondità per minimizzare le vibrazioni ad alta frequenza.
Matrici di velocità e avanzamento consigliate
- AL 7075-T651, spessore parete 0,50 mm: velocità mandrino 18.000–24.000 giri/min, ap 0,15–0,25 mm, fz 0,06–0,10 mm/dente.
- AL 6061-T6, spessore parete ≥1,0 mm: velocità del mandrino 14.000–18.000 giri/min, ap 0,25–0,40 mm, fz 0,08–0,12 mm/dente.
Il team del servizio di lavorazione CNC a 5 assi utilizza queste matrici per garantire che la forza di taglio rimanga inferiore a 80 N nelle aree a parete sottile. I pezzi in alluminio lavorati a 5 assi traggono vantaggio dalla matrice poiché la flessione della parete rimane inferiore a 0,005 mm se ap viene mantenuto a 0,20 mm per pareti da 0,50 mm.
Un produttore di macchine CNC di precisione a 5 assi utilizza una tolleranza di finitura di 0,10 mm ed esegue la fresatura di precisione a 5 assi a 22.000 giri/min utilizzando una fresa a candela in metallo duro da 6 mm. Il carico del truciolo di circa 0,08 mm/dente rientra nella regione stabile per Ra ≤ 0,8 μm . La lavorazione medicale a 5 assi segue questa strategia di taglio leggero poiché i semilavorati per impianti a parete sottile richiedono una deviazione di forma inferiore a 0,01 mm .
Per il processo di produzione, un preventivo personalizzato per la lavorazione CNC a 5 assi si basa sull'approvazione della geometria DFM. La lavorazione di produzione a 5 assi , con finitura di 0,05 mm, viene eseguita a 24.000 giri/min , confermando un CPK ≥ 1,33 per lo spessore della parete. Il rispetto dei valori di velocità/avanzamento raccomandati previene le vibrazioni e protegge l'integrità superficiale nella lavorazione CNC a 5 assi di pareti sottili .
- Assicurarsi di utilizzare ap ≤ 0,25 mm e giri/min del mandrino ≥ 18.000 per pareti di AL 7075-T651 da 0,50 mm per non uscire dall'area di taglio stabile.
- Rugosità superficiale Ra di 0,8 μm e tolleranza dello spessore della parete di ±0,008 mm secondo ISO 2768-f.
Fonte dei dati: Machinery's Handbook (2020), 31ª edizione (2020), Guida alle specifiche dei parametri di taglio.
In che modo i sistemi di raffreddamento avanzati attenuano il calore durante la lavorazione meccanica?
Il sofisticato sistema di raffreddamento contribuisce a ridurre la generazione di calore durante il processo di lavorazione grazie al raffreddamento ad alta pressione di 70 bar attraverso il mandrino, applicato alla punta dell'utensile da taglio, che penetra la barriera d'aria che si crea a causa della rotazione ad alta velocità dell'utensile e rimuove il calore prima che la barriera d'aria si espanda.
LS Manufacturing utilizza un sistema di raffreddamento criogenico nei suoi centri di lavoro a 5 assi , dove la temperatura dei pezzi lavorati viene mantenuta a 20 °C ± 2 °C .
Il servizio di lavorazione CNC a 5 assi con refrigerante passante per mandrino a 70 bar offre un accesso diretto all'interfaccia utensile-truciolo, impossibile da ottenere con il refrigerante a flusso continuo. I sistemi di raffreddamento a 5 assi consentono l'accesso diretto all'interfaccia utensile-truciolo, rimuovendo i trucioli in 0,02 secondi e mantenendo la zona di taglio fino a 45 °C al di sopra della temperatura ambiente a 22.000 giri/min .
Il sistema di controllo della temperatura a circuito chiuso di LS Manufacturing registrerà la temperatura del pezzo ogni 5 secondi, garantendo il rispetto dell'intervallo di 20 °C ± 2 °C . La lavorazione aerospaziale a 5 assi utilizza questo doppio approccio a 70 bar più criogenico, poiché una temperatura stabile del pezzo è una condizione necessaria per mantenere una tolleranza della parete di ±0,008 mm . Ai fini dell'acquisto, le officine meccaniche in grado di eseguire lavorazioni con controllo termico delle sollecitazioni dovranno dimostrare la validazione della pressione del refrigerante e la registrazione della temperatura durante il ciclo. Le procedure di lavorazione CNC per la prevenzione della deformazione combinano l'approccio con refrigerante con un passo radiale di 0,3 mm per eliminare qualsiasi sollecitazione residua.
Quali dispositivi di fissaggio impediscono la deformazione del pezzo durante la fresatura a 5 assi?
I mandrini a vuoto e le ganasce flessibili impediscono la deformazione del pezzo, sostituendo la forza di serraggio meccanica concentrata con una forza di tenuta uniformemente distribuita sull'intera area di riferimento. LS Manufacturing realizza dispositivi di fissaggio pneumatici flessibili su misura a partire dal profilo 3D del pezzo, riducendo la deformazione interna indotta dal serraggio a un valore estremo di ±0,003 mm secondo la norma ASME Y14.5-2018 .
Protocollo personalizzato per la progettazione di mandibole morbide
- Il servizio DFM CNC a 5 assi utilizza superfici delle ganasce morbide che vengono profilate per adattarsi alla forma della superficie del pezzo al fine di aumentare la superficie di contatto e ridurre la pressione di contatto al di sotto di 5 MPa .
- Un produttore di macchine CNC di precisione a 5 assi utilizza inserti per ganasce in alluminio o poliuretano, forati nell'ultima passata con una precisione di 0,01 mm .
- La coppia viene regolata tramite un limitatore per fornire una forza radiale da 200 a 500 N per resistere alla forza di taglio ed evitare l'affondamento elastico.
Gestione uniforme della pressione del vuoto
- La progettazione del mandrino a vuoto mira ad avere una copertura del 70% dell'area proiettata del pezzo, con le scanalature del dispositivo di fissaggio a vuoto a 5 assi fresate a CNC entro una tolleranza di ±0,01 mm .
- Il supporto idraulico della cavità interna utilizza blocchi di compensazione con regolazioni indipendenti per forze comprese tra 200 e 500 N.
- Un preventivo personalizzato per una macchina CNC a 5 assi richiede un vuoto di almeno -0,06 MPa , che produca una forza di tenuta di 1800 N su un telaio di 200 mm x 150 mm .
Fonte dei dati: ASME Y14.5-2018 Dimensionamento e tolleranze.
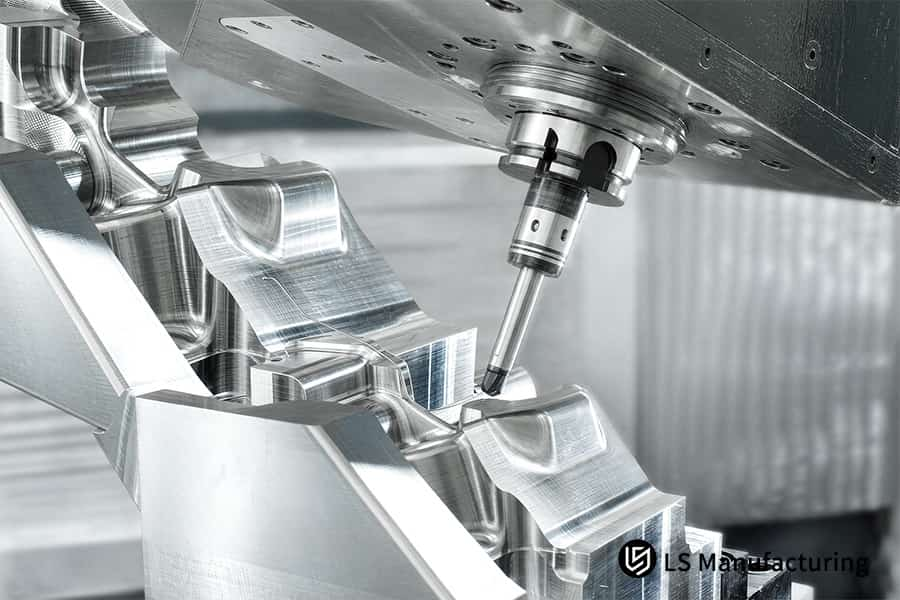
Figura 3: La lavorazione CNC a 5 assi taglia la cavità dello stampo in alluminio fino a ottenere una finitura superficiale di 0,02 mm.
Scopri gli ingegneri che hanno creato questa guida.
La deformazione dei componenti in alluminio e titanio a parete sottile è causata da calore, forza di serraggio e flessione dell'utensile che superano i limiti di progettazione del pezzo. Le misure di controllo del processo di LS Manufacturing si basano su oltre 15 anni di esperienza nella lavorazione di precisione, guidata da Gloria, professionista della prototipazione rapida. La certificazione AS9100, una delle due certificazioni presenti nella nostra officina, è stata introdotta dall'International Aerospace Quality Group .
La lavorazione CNC a 5 assi del processo DFM a pareti sottili garantisce l'assenza di deformazioni grazie all'orientamento ottimale degli utensili, alle tecniche di fresatura trocoidale, al refrigerante a 70 bar e al fissaggio flessibile che mantiene tolleranze di parete di ±0,008 mm . Il sistema di ispezione CMM Zeiss verifica tutte le dimensioni. L'American Society for Quality descrive la scienza SPC alla base della nostra promessa di CPK ≥ 1,33 per le caratteristiche critiche.
Invia il tuo file STEP o IGES a Gloria per un'analisi DFM gratuita. Grazie alla sua esperienza di oltre 15 anni nella produzione rapida, puoi aspettarti commenti DFM concreti entro 2 ore , che evidenzieranno le variazioni di spessore delle pareti e le zone di carenza di refrigerante prima ancora di realizzare qualsiasi attrezzatura.
In che modo un trattamento termico di distensione temporanea può ripristinare la stabilità dimensionale?
Il trattamento termico intermedio di distensione ripristina la stabilità dimensionale attraverso la ricottura o l'invecchiamento naturale delle tensioni residue derivanti dal processo di sgrossatura. In caso contrario, queste tensioni causerebbero deformazioni post-lavorazione entro poche ore. LS Manufacturing implementa un ciclo di distensione di 24 ore dopo la rimozione dell'80% del materiale. Il trattamento termico intermedio di distensione garantisce una tolleranza di ±0,005 mm sulle pareti finite.
Curva tempo-temperatura del ricottura termica
- Il processo di distensione a 5 assi inizia con la sgrossatura, durante la quale viene rimosso l'80% del materiale, rompendo l'equilibrio delle tensioni esistenti. Il componente viene quindi introdotto in un forno riscaldato a 190 °C ± 5 °C per la lega AL 7075-T651 e vi rimane per 2 ore per ogni 25 mm di spessore della sezione trasversale.
- Il raffreddamento a 65 °C con una velocità di 15 °C/ora elimina i gradienti termici reintrodotti. Il processo di lavorazione CNC per la prevenzione della deformazione prosegue con la semifinitura mediante asportazione uniforme di materiale di 0,3 mm .
- Il servizio di ricottura a 5 assi prevede 12 ore di stabilizzazione a 95 °C seguite dalla lavorazione finale, con una microdistorsione inferiore a 0,002 mm sul piano di riferimento.
La verifica della lavorazione con controllo termico delle sollecitazioni tramite CMM Zeiss garantisce il raggiungimento di una tolleranza di ±0,005 mm . I dati di stabilità dimensionale a 5 assi vengono utilizzati per la pianificazione della produzione a 5 assi , mantenendo così prevedibili i costi di lavorazione CNC a 5 assi grazie all'assenza di scarti dovuti a deformazioni indotte da sollecitazioni.
- Prevedere un periodo di distensione di almeno 24 ore tra la sgrossatura e la semifinitura per spessori di parete inferiori a 1,0 mm .
- Prima del completamento dei processi di finitura è necessaria la verifica dello spostamento del riferimento tramite CMM ( <0,003 mm ).
Perché la rimozione simmetrica del materiale è fondamentale per i profili complessi?
La rimozione bilanciata del materiale previene la flessione grazie all'applicazione di forze uguali e al bilanciamento termico sui lati opposti del pezzo. I programmi software CAM a 5 assi di LS Manufacturing seguono un processo di lavorazione a strati alternati, in cui vengono rimosse quantità uguali di materiale da entrambi i lati per creare uno stato di sollecitazione bilanciato.
Un servizio di lavorazione CNC a 5 assi segue l'ordine dei tagli prima di impostare il percorso dell'utensile. La contornatura simultanea a 5 assi risolve il problema della gestione della direzione dell'utensile sui lati opposti, garantendo un'asportazione uniforme del materiale durante ogni taglio. L'asportazione alternata e uniforme del materiale da entrambi i lati previene la curvatura di 0,05 mm che si verifica tipicamente nella sgrossatura su un solo lato.
La lavorazione CNC a 5 assi di pareti sottili è possibile grazie all'utilizzo di una strategia di sgrossatura a 5 assi in cui le pareti alternate sinistra e destra di 12 secondi hanno una profondità di 0,3 mm . Lo spessore della parete viene controllato con una sonda Renishaw OMP40 in 12 coppie di punti dopo la sgrossatura e, quando la distanza tra due punti supera 0,01 mm , è necessaria un'operazione di semifinitura. Ciò garantisce che l'asse neutro rimanga costante in conformità con la tolleranza del foro ISO 286 H7.
Ai fini dell'acquisto, il preventivo per la lavorazione CNC a 5 assi personalizzata deve fornire voci separate per la sgrossatura e la finitura. La passata di finitura a 5 assi includerà tagli da 0,05 mm a 24.000 giri/min per ottenere una finitura superficiale di Ra 0,8 μm . Il costo della lavorazione CNC a 5 assi è prevedibile poiché i costi generali delle passate alternate sono già stati considerati nella stima del tempo di ciclo.
Richiesta di convalida dell'accuratezza del profilo a 5 assi su 12 punti di corrispondenza, basata sullo standard ISO 286, durante l'ispezione del primo articolo.
Fonte dei dati: ISO 286 (sistema ISO di limiti e accoppiamenti).
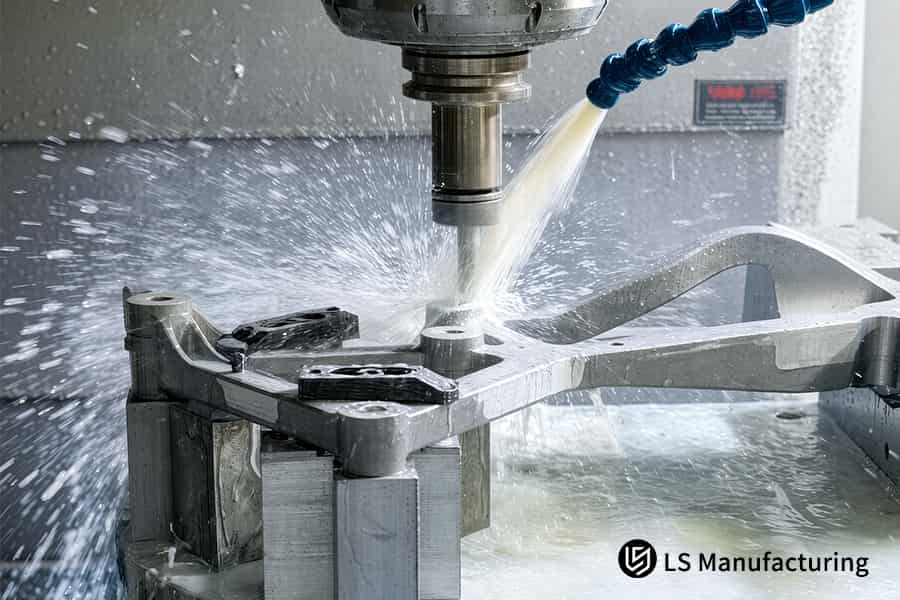
Figura 4: La lavorazione CNC a 5 assi spruzza il liquido di raffreddamento sulla staffa in alluminio con uno spessore di 0,015 mm.
Servizio DFM CNC a 5 assi di LS Manufacturing per staffe a parete sottile per il settore aerospaziale: ottimizzazione anti-deformazione.
Il servizio DFM CNC a 5 assi per staffe a parete sottile per il settore aerospaziale elimina la deformazione grazie all'utilizzo simultaneo di un percorso utensile trocoidale, un processo termico di distensione e un dispositivo di fissaggio a vuoto. LS Manufacturing è stata contattata per la realizzazione di una staffa in lega di alluminio 7075-T651 da 0,50 mm che superava di 6 volte la deviazione consentita di ±0,008 mm mediante lavorazione a tre assi.
Il progetto #AERO-2026-8942 ha rivelato che nemmeno l'utilizzo della sola cinematica coordinata a cinque assi era sufficiente a superare il problema della deformazione.
Sfida del cliente
Il problema riscontrato dal team acquisti era rappresentato dal 16,2% di pezzi scartati a causa della staffa pneumatica a parete sottile ( AL 7075-T651, spessore parete 0,50 mm ). Il processo di lavorazione a tre assi causava una deformazione del pezzo di ±0,050 mm rispetto alla tolleranza richiesta di ±0,008 mm . Ciò comportava un costo unitario di 285 dollari e un tempo di consegna di 14 giorni. La lavorazione della staffa a 5 assi doveva risolvere i problemi di stress di serraggio e accumulo di calore.
Soluzione di produzione LS
Il processo DFM migliorato ha impiegato la fresatura trocoidale per ridurre le forze di taglio laterali. Nelle prime prove, si è verificato un ritorno elastico di ±0,012 mm dopo la rimozione dei pezzi dai morsetti. Il processo di distensione a 5 assi ha previsto l'utilizzo di una ricottura di 24 ore in forno dopo la fase di sgrossatura e la sostituzione dei morsetti meccanici con un mandrino flessibile a vuoto.
Risultati e valore
Il processo di produzione ottimizzato ha portato a una tolleranza della parete di ±0,003 mm e Ra 0,8 μm . La percentuale di scarto è stata ridotta al 2,1% . Il costo per unità è stato ridotto del 27,4% a $206,91 . I tempi di consegna sono stati ridotti a 9 giorni. La soluzione anti-deformazione a 5 assi ottimizzata è stata certificata con controllo CMM Zeiss e AS9100D.
- Applicare la fresatura trocoidale insieme al trattamento di distensione durante la lavorazione di pareti sottili in lega AL 7075-T651 con spessore inferiore a 0,8 mm .
- Assicurarsi che la superficie coperta dal mandrino a vuoto sia almeno del 70% prima della passata di finitura.
Fonte dei dati: database empirico LS Manufacturing 2025–2026 (ID progetto: #AERO-2026-8942; dimensione del campione >1.200).
Da uno scarto del 16,2% e una deformazione di ±0,050 mm a difetti del 2,1% e una tolleranza di ±0,003 mm — sulla tua staffa in alluminio 7075 a parete sottile. Contattaci per un preventivo DFM a 5 assi con un risparmio sui costi del 27,4%.

FAQ
1. Qual è lo spessore minimo della parete che LS Manufacturing può lavorare con una macchina CNC a 5 assi?
LS Manufacturing è in grado di fresare con precisione pareti sottili fino a 0,50 mm per leghe di alluminio come la 7075-T651 , mantenendo una tolleranza di ±0,008 mm grazie a strategie di percorso utensile trocoidale ottimizzate e a una lavorazione senza vibrazioni grazie al bloccaggio a vuoto rigido.
Fonte dei dati: registri DFM di LS Manufacturing 2025-2026
2. In che modo LS Manufacturing previene la deformazione dei componenti sottili in alluminio?
LS Manufacturing riduce al minimo la deformazione dei componenti sottili in alluminio di oltre l'85% grazie ad approcci dinamici di percorso utensile trocoidale , passaggi di taglio simmetrici a strati, dispositivi di fissaggio flessibili sottovuoto per garantire un serraggio uniforme e ricottura di distensione dopo la lavorazione di sgrossatura.
3. Quali livelli di tolleranza si possono raggiungere per la fresatura complessa a 5 assi di pareti sottili?
LS Manufacturing mantiene una tolleranza standard di ±0,015 mm , una tolleranza di precisione di ±0,008 mm e una tolleranza di ultra-precisione di ±0,003 mm in un ambiente termico altamente controllato con misurazioni CMM Zeiss per lavori di precisione nei settori aerospaziale, medicale e ottico.
Fonte dei dati: rapporto di calibrazione della macchina di misura a coordinate Zeiss
4. Quanto tempo occorre per ottenere un'analisi DFM a 5 assi da LS Manufacturing?
Non appena caricate i vostri disegni 3D/2D in formato STEP o IGES, gli ingegneri di LS Manufacturing vi forniranno, entro 2 ore , un report completo di analisi DFM (Design for Manufacturing) sulla lavorabilità, la pianificazione del percorso utensile e la riduzione dei costi.
5. Perché la lavorazione CNC a 5 assi è superiore a quella a 3 assi per i componenti a parete sottile?
La lavorazione CNC a 5 assi mantiene l'utensile di taglio all'angolazione ottimale e riduce la sporgenza dell'utensile durante l'esecuzione delle operazioni su tutte le superfici in un'unica impostazione, eliminando così l'accumulo di tolleranze dovuto ai ripetuti errori di fissaggio e bloccaggio tipici della lavorazione a 3 assi .
6. Il raffreddamento criogenico può migliorare la finitura superficiale dei componenti in titanio a parete sottile?
Sì, l'utilizzo del raffreddamento criogenico tramite azoto liquido o CO₂ ad alta pressione evita effettivamente il surriscaldamento della lega di titanio AMS 4928 , migliorando la finitura superficiale di taglio a Ra 0,8 μm e aumentando la durata degli utensili, senza compromettere la stabilità dimensionale.
Fonte dei dati: Manuale dei dati di taglio Sandvik Coromant, lavorazione criogenica di sezioni in titanio.
7. Come calcola LS Manufacturing i costi di lavorazione CNC a 5 assi per componenti a parete sottile?
La stima dei costi presso LS Manufacturing dipende dai materiali utilizzati, dai tempi previsti per il taglio, dalle attrezzature personalizzate e dalle esigenze di post-elaborazione; tuttavia, la riduzione degli sprechi tramite l'ottimizzazione DFM e il miglioramento dei processi si traduce in un risparmio sui costi dal 15% al 35% nella lavorazione di pareti sottili.
8. Quali opzioni di post-elaborazione sono disponibili per i componenti lavorati a parete sottile?
LS Manufacturing offre servizi di anodizzazione dura fino a 50 micron secondo la specifica MIL-A-8625 Tipo III , sabbiatura con microsfere di vetro per ottenere una finitura opaca uniforme e lucidatura di precisione per la piena conformità alla norma ISO 7599 .
Fonte dei dati: specifica ISO 7599
Riepilogo
La lavorazione CNC a 5 assi di componenti a parete sottile richiede percorsi utensile simmetrici, trattamento termico di distensione e sistema di raffreddamento ad alta pressione. LS Manufacturing, certificata secondo la norma ISO 9001:2015/AS9100D , affronta problematiche quali deformazioni e vibrazioni, garantendo tolleranze di ±0,003 mm . LS Manufacturing supporta i propri clienti, dai supporti aerospaziali agli alloggiamenti medicali, nella valutazione e produzione di componenti a parete sottile.
I vostri componenti presentano deformazioni e un elevato spreco di materiale? Cliccate sul pulsante " Richiedi un preventivo " per caricare i vostri disegni 3D/2D. Il nostro team di esperti effettuerà un'analisi gratuita di fattibilità DFM e vi fornirà un preventivo entro 2 ore .
📞Tel: +86 185 6675 9667
📧Email: info@lsrpf.com
🌐Sito web: https://lsrpf.com/
Disclaimer
Il contenuto di questa pagina è fornito a solo scopo informativo. LS Manufacturing non rilascia alcuna dichiarazione o garanzia, esplicita o implicita, in merito all'accuratezza, alla completezza o all'idoneità di queste informazioni per qualsiasi applicazione specifica. I parametri di processo e le capacità del prodotto sono soggetti a modifiche senza preavviso. Per una consulenza tecnica specifica per l'applicazione, contattare direttamente il nostro team DFM (Design for Manufacturing).
Team di produzione LS
LS Manufacturing è un'azienda leader del settore , specializzata in soluzioni di produzione personalizzate. Vantiamo oltre 20 anni di esperienza e più di 5.000 clienti, e ci concentriamo su lavorazioni CNC di alta precisione, lavorazione della lamiera , stampa 3D , stampaggio a iniezione , stampaggio di metalli e altri servizi di produzione integrati.
Il nostro stabilimento è dotato di oltre 100 centri di lavoro a 5 assi all'avanguardia, certificati ISO 9001:2015. Forniamo soluzioni di produzione rapide, efficienti e di alta qualità a clienti in oltre 150 paesi in tutto il mondo. Che si tratti di piccole produzioni o di personalizzazioni su larga scala, siamo in grado di soddisfare le vostre esigenze con consegne rapidissime entro 24 ore. Scegliete LS Manufacturing. Significa scegliere efficienza, qualità e professionalità.
Per saperne di più, visita il nostro sito web: www.lsrpf.com .