Русский



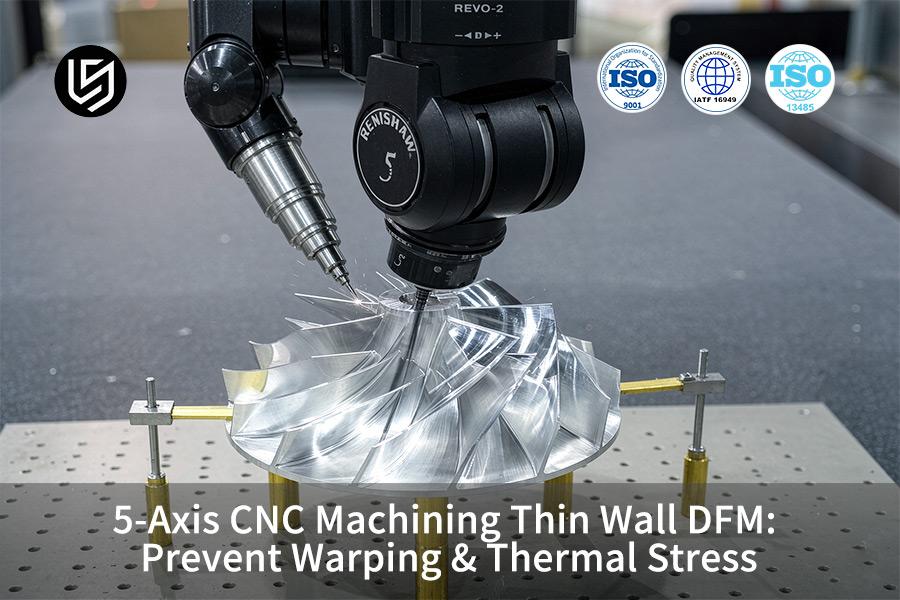
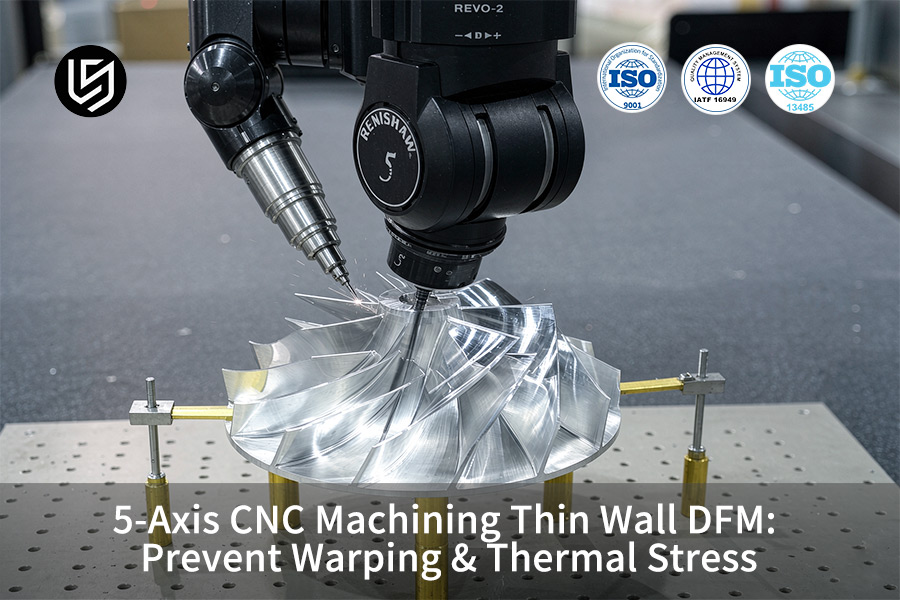
Пятиосевая обработка на станках с ЧПУ — это специализированный подход, решающий задачи деформации тонких стенок деталей для аэрокосмической и медицинской промышленности. Допуски достигают ±0,003 мм .
Благодаря симметричному управлению траекторией движения инструмента, криогенному охлаждению и поэтапной стабилизации напряжений, компания LS Manufacturing снижает процент брака тонкостенных деталей до <0,5% и затраты на 27,4% .
Основные выводы
- Контроль динамических сил резания: Благодаря трохоидальному фрезерованию и методу постоянной толщины стружки, боковые силы резания на тонких стенках снижаются более чем на 40%, что позволяет избежать отклонения инструмента и образования следов вибрации в процессе обработки.
- Двухслойная защита для обеспечения точности размеров: обработка для снятия напряжений, либо путем 24-часового естественного старения, либо путем отжига в печи, проводится после черновой обработки и перед чистовой обработкой; таким образом, деформация тонкостенных деталей поддерживается на уровне ±0,003 мм .
- Значительное сокращение затрат и времени: благодаря оптимизации 5-осевого метода проектирования с учетом технологичности производства (DFM) процент дефектов тонкостенных деталей снижается с 16,2% до 2,1% , а необходимое время сокращается с 14 дней до 9 дней .
Как 5-осевая обработка на станках с ЧПУ контролирует деформацию тонких стенок?
Деформация тонких стенок контролируется на 5-осевом станке с ЧПУ за счет оптимального угла инструмента и симметричного процесса удаления материала, что позволяет поддерживать допуск по толщине стенки в пределах ±0,008 мм . Компания LS Manufacturing обеспечивает точность обработки тонких стенок до ±0,008 мм, обрабатывая каждую деталь за одну установку с динамическим векторированием инструмента — допуск процесса значительно жестче, чем общий допуск ISO 2768-f ±0,05 мм для размеров 0,5–3 мм.
Динамическое выравнивание ориентации инструмента
Одновременная обработка по 5 осям позволяет поддерживать постоянный угол наклона 10-15 градусов относительно вертикальных стенок, что минимизирует радиальное отклонение примерно на 80% по сравнению с подходом при нулевом угле наклона относительно вертикальной стенки.
- Программа обработки заготовки предусматривает угол опережения 15 градусов и боковой наклон 5-10 градусов, чтобы усилие обработки оставалось направленным наружу от незакрепленной стенки.
- Датчик Renishaw OMP40 проверяет базовую точку детали с частотой 50 герц после черновой обработки, чтобы учесть смещение материала перед началом чистовой обработки.
- Система обратной связи по усилию с замкнутым контуром управляет скоростью подачи в диапазоне от 800 до 1200 мм/минуту при скорости вращения шпинделя 20 000 об/мин .
Симметричная последовательность удаления материала
При обработке алюминия на 5-осевых станках обработка производится попеременно на двух противоположных стенках с интервалом 0,3 мм каждая, что позволяет добиться наилучшего снятия напряжений без деформации.
- При первой обработке с обеих сторон остается равномерный заготовка толщиной 0,5 мм, что позволяет избежать чрезмерного нагрева, вызванного прерывистым процессом резки .
- Попутное фрезерование используется при чистовой обработке, чтобы гарантировать, что стенка будет перемещаться в сторону станины станка, но не вбок, что предотвратит любое отклонение.
- Пятиосевой фрезерно-токарный станок будет чередовать направление резания на обеих противоположных стенках во время чистовой обработки, чтобы компенсировать вектор термического удлинения и поддерживать Ra ≤ 0,8 мкм .
- Для обеспечения жесткости системы в пределах стабильного диапазона резания необходимо задать толщину стенки ≥ 0,5 мм и внутренний радиус скругления ≥ 0,5 мм .
- Для обеспечения взаимозаменяемости между партиями необходимо запросить статистический контроль процессов (SPC) с показателем CPK ≥ 1,33 для всех процессов.
Источник данных: журналы автоматизированного анализа DFM-чертежей 3D/2D в рамках проекта LS Manufacturing 2025–2026 (номер проекта #AERO-2026-8942, размер выборки >1200).
Почему проектирование с учетом технологичности производства (DFM) необходимо перед фрезерованием сложных тонкостенных деталей?
Анализ технологичности конструкции (DFM) — это упреждающий шаг, направленный на предотвращение деформаций и перерасхода средств, вызванных неравномерностью толщины стенок, выступами и зонами застоя охлаждающей жидкости еще до начала обработки металла.
Компания LS Manufacturing проводит анализ DFM за 2 часа, выполняя моделирование механики резки при градиентах толщины стенок, например, от 2,0 мм до 0,50 мм, чтобы исключить деформацию, вызванную локальными термическими напряжениями, в соответствии со стандартом ISO 2768-f .
Услуга DFM (проектирование для технологичности обработки) на 5-осевом станке с ЧПУ преобразует 3D-геометрию в анализ обрабатываемости перед началом проектирования оснастки. Этот анализ выделяет элементы с толщиной стенок менее 0,5 мм и радиусом скругления менее 0,5 мм как минимально необходимые для стабильной обработки тонких деталей из алюминия и титана . Если соотношение сторон стенки превышает 8:1, рекомендуется обработка для снятия напряжений, чтобы предотвратить остаточные напряжения, возникающие из-за асимметрии и приводящие к деформациям после обработки.
Производитель высокоточных 5-осевых станков с ЧПУ проводит моделирование процесса резания методом конечных элементов с разрешением сетки 0,1 мм, чтобы подтвердить, что радиальное отклонение инструмента составляет менее 0,005 мм при пиковой силе резания 120 Н. Точность позиционирования для 5-осевой обработки с одной установкой составляет ±0,008 мм допуска по стенке, при этом стандарт ISO 2768-f применяется ко всем неопределенным элементам. 5-осевая прототипная обработка снижает затраты на перепроектирование в 10 раз на этапе моделирования по сравнению с этапом после доработки первого образца.
Что касается закупки, то стоимость изготовления детали на 5-осевом станке с ЧПУ зависит от геометрии, одобренной DFM (проектированием с учетом технологичности). Для сложных геометрических форм деталей, изготовленных на 5-осевом станке с ЧПУ, используются сбалансированные операции черновой обработки и равномерный припуск на чистовую обработку в 0,5 мм для контроля теплового воздействия. Автоматизированный анализатор DFM от LS Manufacturing импортирует 3D/2D-проекты и выдает результаты оценки риска градиента стенок в течение 2 часов , что позволяет проектировщикам вносить корректировки до начала обработки оснасткой.
- Перед любыми инвестициями в оснастку запросите отчет DFM и на этапе моделирования укажите минимальную толщину стенки 0,5 мм и радиус скругления 0,5 мм.
- В качестве стандартного общего допуска укажите ISO 2768-f , а для ключевых стенок — CPK ≥1,33 .
Источник данных: общие стандарты ISO 2768-m/f для недопустимых размеров и геометрических допусков.
Загрузите наш контрольный список DFM для тонкостенных изделий, чтобы узнать, как автоматизированный анализ, занимающий 2 часа, выявляет градиенты толщины стенок менее 0,5 мм и радиусы скругления менее 0,5 мм, предотвращая деформацию после обработки до начала закрепления деталей.
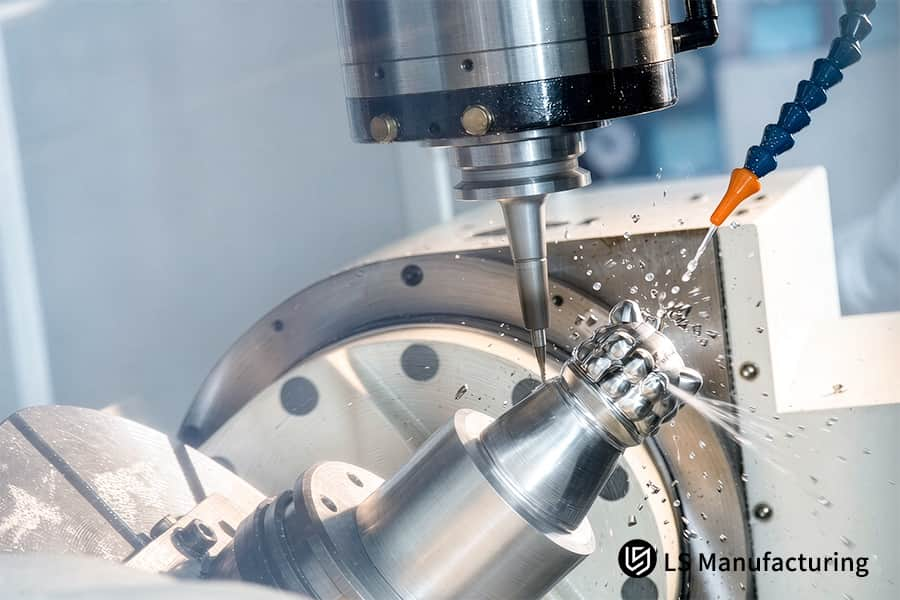
Рисунок 1: 5-осевой фрезерный станок с ЧПУ, шаровой наконечник из нержавеющей стали с распылением охлаждающей жидкости.
Какие стратегии траектории движения инструмента предотвращают накопление термических напряжений?
Трохоидальное фрезерование и попутное резание — это высокоэффективные траектории резания, позволяющие избежать термических напряжений в зоне резания за счет обеспечения минимального угла зацепления инструмента и сокращения времени нагрева за проход, что приводит к снижению температуры резания более чем на 30% .
Компания LS Manufacturing использует эти траектории обработки с криогенным охлаждением с помощью CO₂ или жидкого азота, чтобы гарантировать, что зона резания остается при температуре окружающей среды, и исключить термическое расширение сплава AL 7075-T651 при высокоскоростной 5-осевой обработке на станках с ЧПУ .
Сравнение производительности трохоидальной и традиционной траектории обработки
| Параметр | Трохоидальное фрезерование | Обычный линейный путь |
| угол зацепления инструмента | ≤ 30° (вход в дугу) | 90°–180° (полное прорезание паза) |
| Время контакта за один проход | 0,02–0,05 с | 0,10–0,25 с |
| Максимальное повышение температуры | ≤ 45°C выше температуры окружающей среды | 80–120 °C выше температуры окружающей среды |
| Чистота поверхности (Ra) | ≤ 0,6 мкм | 0,8–1,2 мкм |
Трохоидальное фрезерование обеспечивает угол зацепления инструмента ≤30° и время контакта 0,02–0,05 с за проход, снижая пиковое повышение температуры до ≤45°C выше температуры окружающей среды — по сравнению с 80–120°C при традиционном линейном фрезеровании. 5-осевое прецизионное фрезерование обеспечивает динамическое вращение оси инструмента для поддержания низкого угла зацепления инструмента при обработке 3D-форм, что является одной из важнейших характеристик обработки тонких стенок на 5-осевых станках с ЧПУ .
Компания LS Manufacturing использует станки с ЧПУ для предотвращения деформации, работающие на 5-осевой высокоскоростной обработке со скоростью 18 000–22 000 об/мин и шагом 0,3 мм. 5-осевая подача охлаждающей жидкости через шпиндель обеспечивает подачу криогенной жидкости к месту контакта стружки и инструмента, поддерживая температуру основного материала ниже 35°C. Обработка на станках с ЧПУ для предотвращения деформации эффективно устраняет эффект асимметричного расширения, ответственный за деформацию после обработки.
- Для сплава AL 7075-T651 шаг трохоидального инструмента следует устанавливать равным 0,3 мм x диаметр инструмента; для титановых сплавов его следует увеличить до 0,5 мм .
- Перед каждым производственным циклом необходимо обеспечить правильное выравнивание форсунок системы охлаждения под углом 5 градусов к режущей кромке.
Сравнительный анализ стратегий и инженерных показателей обработки тонкостенных материалов.
В таблице ниже показаны различия в параметрах технологического процесса обработки и стратегии обработки, оптимизированной для проектирования с учетом технологичности производства (DFM), разработанной компанией LS Manufacturing:
| Размер управления технологическим процессом | Традиционное решение для 3-осевой обработки | Оптимизированное решение для 5-осевой DFM-моделирования (LS Manufacturing) | Улучшение и преимущества инженерных решений |
| Точность допусков при механической обработке | ±0,050 мм | ±0,003 мм (сверхточная точность) | Точность повышена на 94%, что соответствует требованиям аэрокосмической отрасли. |
| Минимально достижимая толщина стенки | 1,20 мм | 0,50 мм (AL 7075-T651) | Предельная толщина стенки снижена на 58,3% , что позволяет создавать облегченные конструкции. |
| Шероховатость поверхности | Ra 1,6 мкм | Ra 0,8 мкм (прямой выходной сигнал после чистовой фрезеровки) | Сократите количество последующих этапов ручной полировки. |
| Контроль деформации под воздействием термических напряжений | Остановка и охлаждение требуют опыта оператора, подвержен деформации. | Охлаждающая жидкость высокого давления/низкой температуры + динамическая трохоидальная траектория движения инструмента | Скорость термической деформации снижена более чем на 85%. |
| Общая норма доходности | 83,8% | 97,9% (уровень брака контролируется на уровне 2,1%) | Уровень брака снизился на 14,1%. |
Благодаря всестороннему внедрению 5-осевого DFM- технологического процесса, тонкостенные детали достигают прорывных результатов в точности размеров, при этом затраты и процент брака находятся под всесторонним контролем.
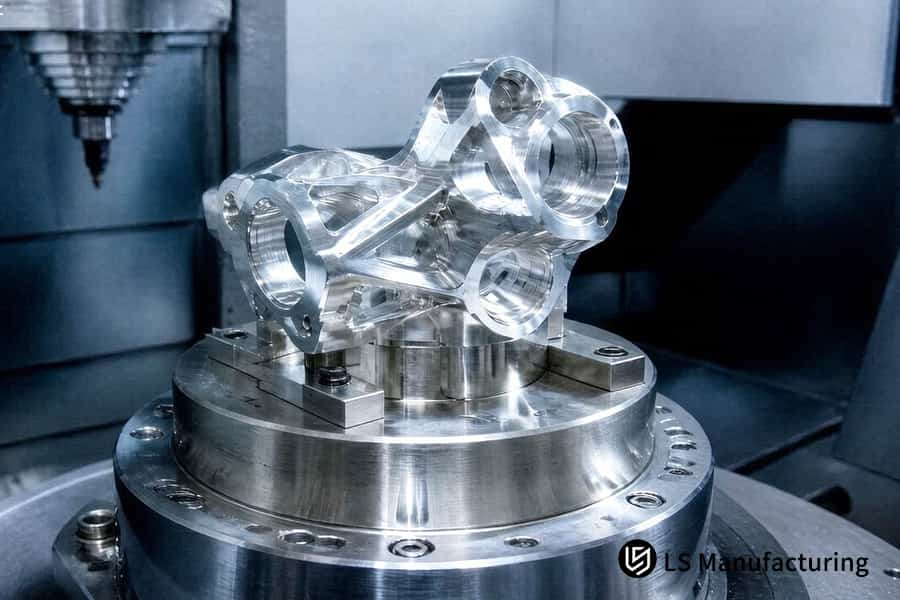
Рисунок 2: Обработка на 5-осевом станке с ЧПУ блока коллектора из титанового сплава с точностью до 0,01 мм.
Какие параметры резки обеспечивают точность при обработке тонкостенных алюминиевых деталей?
Тонкостенные алюминиевые стенки обеспечивают точность обработки благодаря сочетанию высоких скоростей вращения шпинделя с малой глубиной резания (ap) и высокой подачей на зуб (fz). Контроль глубины резания (ap) и подачи на зуб (fz) позволяет поддерживать боковое усилие резания ниже 80 Н на незакрепленных алюминиевых стенках толщиной 0,50 мм, что предотвращает деформацию стенок и вибрацию. Компания LS Manufacturing поддерживает шероховатость Ra 0,8 мкм на стенках из сплава AL 7075-T651 толщиной 0,50 мм за счет контролируемой скорости и глубины резания, что минимизирует высокочастотную вибрацию.
Рекомендуемые параметры скорости и подачи
- Сплав AL 7075-T651, толщина стенки 0,50 мм: скорость вращения шпинделя 18 000–24 000 об/мин, шаг обработки 0,15–0,25 мм, глубина обработки 0,06–0,10 мм/зуб.
- Сплав AL 6061-T6, толщина стенки ≥1,0 мм: скорость вращения шпинделя 14 000–18 000 об/мин, шаг обработки 0,25–0,40 мм, шаг обработки 0,08–0,12 мм/зуб.
Команда специалистов по 5-осевой обработке на станках с ЧПУ использует эти матрицы, чтобы гарантировать, что усилие резания в тонкостенных областях остается ниже 80 Н. Преимуществами матрицы для 5-осевой обработки алюминиевых деталей является то, что прогиб стенки остается ниже 0,005 мм, если шаг резания составляет 0,20 мм для стенок толщиной 0,50 мм.
Производитель высокоточных 5-осевых станков с ЧПУ использует припуск на чистовую обработку 0,10 мм и выполняет 5-осевое прецизионное фрезерование со скоростью 22 000 об/мин с помощью твердосплавной концевой фрезы диаметром 6 мм. Нагрузка на стружку около 0,08 мм/зуб находится в пределах стабильной области при Ra ≤ 0,8 мкм . 5-осевая обработка медицинских изделий использует эту стратегию легкой резки, поскольку для тонкостенных заготовок имплантатов требуется отклонение формы менее 0,01 мм .
Для производственного процесса расчет стоимости изготовления детали на 5-осевом станке с ЧПУ производится на основе утверждения геометрии с учетом требований DFM (проектирование для производства). Обработка на 5-осевом станке с чистовой обработкой , толщина среза 0,05 мм, выполняется при 24 000 об/мин , что подтверждает CPK ≥ 1,33 для толщины стенки. Соблюдение рекомендуемых диапазонов скорости/подачи предотвращает вибрацию и сохраняет целостность поверхности при обработке тонкостенных деталей на 5-осевом станке с ЧПУ .
- Для обработки стенок из сплава AL 7075-T651 толщиной 0,50 мм обязательно используйте шаг резания ≤ 0,25 мм и частоту вращения шпинделя ≥ 18 000 об/ мин, чтобы не выходить за пределы зоны стабильной резки.
- Шероховатость поверхности Ra составляет 0,8 мкм, а допуск по толщине стенки — ±0,008 мм в соответствии со стандартом ISO 2768-f.
Источник данных: Справочник по машиностроению (2020), 31-е издание (2020), Руководство по техническим характеристикам параметров резки.
Как современные системы охлаждения снижают нагрев во время обработки?
Усовершенствованная система охлаждения помогает снизить тепловыделение в процессе обработки благодаря охлаждению режущего инструмента под высоким давлением 70 бар через шпиндель, проникающему через воздушный барьер, образующийся из-за высокоскоростного вращения инструмента, и отводящему тепло до того, как воздушный барьер расширится.
Компания LS Manufacturing использует криогенную систему охлаждения в своих 5-осевых обрабатывающих центрах , где температура обрабатываемых деталей поддерживается на уровне 20°C ± 2°C .
Пятиосевая обработка на станках с ЧПУ с подачей охлаждающей жидкости под давлением 70 бар через шпиндель обеспечивает прямой доступ к зоне контакта инструмента и стружки, чего невозможно достичь при использовании обильного охлаждения. Пятиосевые системы охлаждения обеспечивают прямой доступ к зоне контакта инструмента и стружки, удаляя стружку за 0,02 секунды и поддерживая температуру в зоне резания на уровне до 45°C выше температуры окружающей среды при 22 000 об/мин .
Система управления температурой с обратной связью от LS Manufacturing регистрирует температуру детали каждые 5 секунд, обеспечивая соблюдение диапазона 20°C ± 2°C . 5-осевая обработка в аэрокосмической отрасли использует этот двойной подход: 70 бар плюс криогенное давление, поскольку стабильная температура детали является необходимым условием для поддержания допуска по стенкам ±0,008 мм . Для закупки цехам, оснащенным оборудованием для контроля термических напряжений, необходимо будет продемонстрировать подтверждение давления охлаждающей жидкости и регистрацию температуры в процессе обработки. Процедуры обработки на станках с ЧПУ, предотвращающие деформацию, сочетают в себе использование охлаждающей жидкости и радиальный шаг 0,3 мм для устранения остаточных напряжений.
Какие приспособления предотвращают деформацию заготовки во время 5-осевого фрезерования?
Вакуумные зажимы и гибкие мягкие губки предотвращают деформацию заготовки, заменяя концентрированную механическую силу зажима равномерно распределенной силой удержания по всей опорной поверхности. Компания LS Manufacturing изготавливает пневматические гибкие зажимы на заказ, исходя из 3D-контура заготовки, что позволяет снизить внутреннюю деформацию, вызванную зажимом, до предельного значения ±0,003 мм в соответствии со стандартом ASME Y14.5-2018 .
Протокол индивидуального проектирования мягкой челюсти
- В 5-осевом ЧПУ-обработке по технологии DFM используются мягкие поверхности зажимных губок, которые профилируются в соответствии с формой поверхности заготовки, чтобы увеличить площадь контакта и снизить контактное давление ниже 5 МПа .
- Производитель высокоточных 5-осевых станков с ЧПУ использует алюминиевые или полиуретановые зажимные вставки, которые растачиваются на последнем проходе с точностью до 0,01 мм .
- Крутящий момент устанавливается с помощью ограничителя для обеспечения радиальной силы от 200 до 500 Н, чтобы противостоять силе резания и предотвратить упругую усадку.
Равномерное управление вакуумным давлением
- Конструкция вакуумного зажима обеспечивает 70% охвата проектируемой площади детали, при этом пазы вакуумного зажима, вырезанные на станке с ЧПУ по 5 осям, имеют допуск ±0,01 мм .
- В гидравлической системе поддержки внутренней полости используются компенсационные блоки с независимой регулировкой усилия в диапазоне от 200 до 500 Н.
- В спецификации для 5-осевого станка с ЧПУ требуется вакуум не менее -0,06 МПа , создающий удерживающую силу 1800 Н на раме размером 200 мм x 150 мм .
Источник данных: ASME Y14.5-2018 Размеры и допуски.
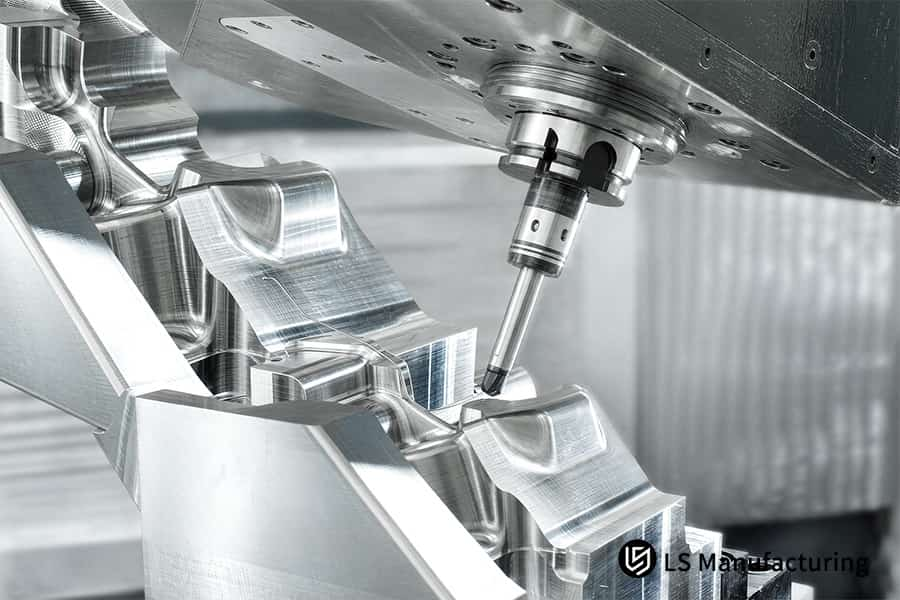
Рисунок 3: 5-осевая обработка на станке с ЧПУ обрабатывает полость алюминиевой пресс-формы с чистотой поверхности 0,02 мм.
Познакомьтесь с инженерами, стоящими за этим руководством.
Деформация тонкостенных деталей из алюминия и титана вызвана нагревом, усилием зажима и деформацией инструмента, превышающими расчетные параметры детали. Меры контроля технологического процесса в LS Manufacturing основаны на более чем 15-летнем опыте в области прецизионной обработки, разработанном специалистом по быстрому прототипированию Глорией. Сертификация AS9100, одна из двух сертификаций, имеющихся в нашем цехе, была введена Международной группой по качеству в аэрокосмической отрасли (International Aerospace Quality Group).
Пятиосевая обработка на станках с ЧПУ тонкостенных деталей по технологии DFM гарантирует отсутствие деформации благодаря оптимальной ориентации инструмента, трохоидальной фрезеровке, охлаждающей жидкости под давлением 70 бар и гибкой оснастке, обеспечивающей допуски на толщину стенок ±0,008 мм . Система контроля Zeiss CMM проверяет все размеры. Американское общество качества описывает научные основы статистического контроля процессов (SPC), лежащие в основе нашего обещания CPK ≥ 1,33 для критически важных элементов.
Отправьте свой STEP или IGES файл Глории для бесплатного анализа DFM. Благодаря ее более чем 15-летнему опыту в области быстрого производства, вы можете рассчитывать на оперативные комментарии по DFM в течение 2 часов , указывающие на несоответствия толщины стенок и области недостатка охлаждающей жидкости до начала изготовления каких-либо оснасток.
Как промежуточная термообработка для снятия внутренних напряжений может восстановить размерную стабильность?
Промежуточная термообработка для снятия напряжений восстанавливает размерную стабильность за счет отжига или естественного старения остаточных напряжений, возникших в процессе черновой обработки. В противном случае они вызвали бы деформацию после обработки в течение нескольких часов. Компания LS Manufacturing применяет 24-часовой цикл снятия напряжений после удаления 80% основного материала. Промежуточная термообработка для снятия напряжений обеспечивает допуск ±0,005 мм для готовых стенок.
Кривая зависимости температуры от времени при термическом отжиге
- Пятиосевой процесс снятия напряжений начинается с черновой обработки, при которой удаляется 80% примеси, что нарушает существующий баланс напряжений. Деталь помещается в печь, нагретую до 190°C ± 5°C для сплава AL 7075-T651, и выдерживается там в течение 2 часов на каждые 25 мм толщины поперечного сечения.
- Охлаждение до 65°C со скоростью 15°C/час устраняет повторно возникающие температурные градиенты. Процесс обработки на станке с ЧПУ, предотвращающий деформацию, продолжается до получистовой обработки с равномерным удалением материала толщиной 0,3 мм .
- Пятиосевая обработка методом отжига включает 12 часов стабилизации при температуре 95°C с последующей окончательной механической обработкой, при этом микродеформация по базовой плоскости составляет менее 0,002 мм .
Контроль термических напряжений при обработке с помощью координатно-измерительной машины Zeiss гарантирует достижение допуска ±0,005 мм . Данные о стабильности размеров по 5 осям используются при планировании производства по 5 осям , что позволяет прогнозировать стоимость обработки на станках с ЧПУ по 5 осям благодаря отсутствию брака, вызванного деформацией под воздействием напряжений.
- Для стенок толщиной менее 1,0 мм необходимо установить минимальный 24-часовой период снятия внутренних напряжений между черновой и получистовой обработкой.
- Перед завершением процессов чистовой обработки необходимо провести проверку смещения базовой точки ( <0,003 мм ) с помощью координатно-измерительной машины (КИМ).
Почему симметричное удаление материала имеет решающее значение для сложных профилей?
Сбалансированное удаление материала предотвращает изгиб благодаря равномерным силам и тепловому балансу на противоположных сторонах заготовки. Программное обеспечение 5-осевой CAM-системы LS Manufacturing следует процессу чередования слоев при резке, при котором с обеих сторон удаляется одинаковое количество материала для создания сбалансированного напряженного состояния.
Пятиосевая обработка на станке с ЧПУ выполняет последовательность резов перед отправкой траектории инструмента. Пятиосевая одновременная контурная обработка решает проблему управления направлением инструмента с противоположных сторон, обеспечивая равномерный съем материала при каждом резе. Чередование равномерного съема материала с обеих сторон предотвращает изгиб на 0,05 мм, который обычно возникает при односторонней черновой обработке.
Обработка тонких стенок на 5-осевом станке с ЧПУ возможна благодаря использованию стратегии черновой обработки по 5 осям, при которой левая и правая стенки обрабатываются поочередно в течение 12 секунд с шагом 0,3 мм . Толщина стенки проверяется с помощью зонда Renishaw OMP40 в 12 парах точек после черновой обработки, и если расстояние между двумя точками превышает 0,01 мм , требуется получистовая обработка. Это обеспечивает поддержание постоянной нейтральной оси в соответствии с допуском на отверстие ISO 286 H7.
Для целей закупки в коммерческом предложении по изготовлению 5-осевого станка с ЧПУ необходимо указать отдельные позиции для черновой и чистовой обработки. Чистовая обработка на 5-осевом станке будет включать резание с шагом 0,05 мм при 24 000 об/мин для получения шероховатости поверхности Ra 0,8 мкм . Стоимость обработки на 5-осевом станке с ЧПУ предсказуема, поскольку накладные расходы на чередующиеся проходы уже учтены при оценке времени цикла.
Запрос на проверку точности 5-осевого профиля в 12 точках соответствия в соответствии со стандартом ISO 286 при проверке первого образца.
Источник данных: ISO 286 (система пределов и посадок ISO).
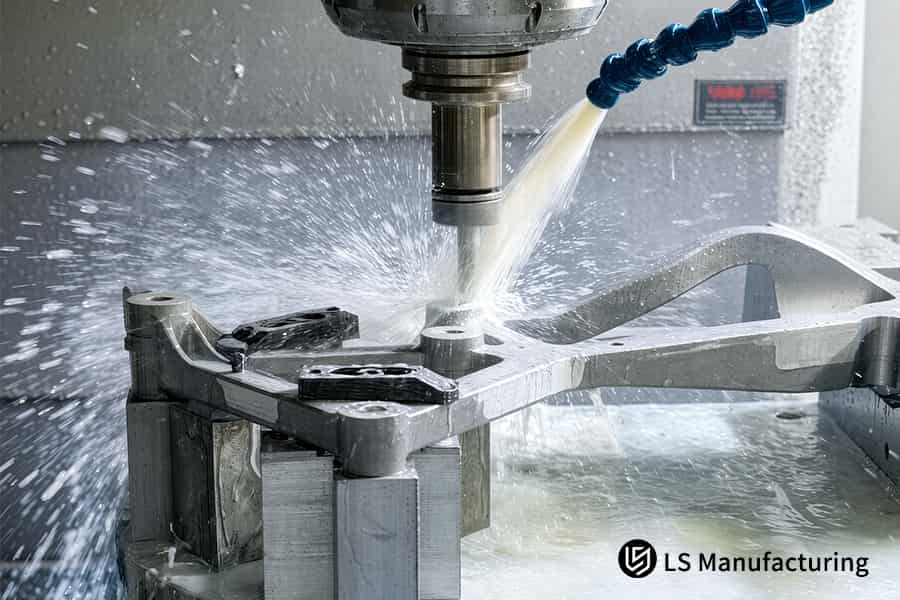
Рисунок 4: 5-осевой станок с ЧПУ распыляет охлаждающую жидкость на алюминиевый кронштейн с шагом 0,015 мм.
Компания LS Manufacturing предлагает услуги DFM (проектирование, производство и изготовление) тонкостенных кронштейнов для аэрокосмической отрасли с использованием 5-осевого ЧПУ-оборудования: оптимизация защиты от деформации.
Услуга 5-осевого ЧПУ-обработки для тонкостенных кронштейнов аэрокосмической отрасли исключает деформацию благодаря использованию трохоидальной траектории движения инструмента, термической обработки для снятия напряжений и вакуумного зажима. Компания LS Manufacturing получила запрос по поводу кронштейна из сплава AL 7075-T651 толщиной 0,50 мм, который в 6 раз превышал допустимое отклонение ±0,008 мм при трехосевой обработке.
В рамках проекта #AERO-2026-8942 было выявлено, что даже использование одной лишь скоординированной пятиосевой кинематики недостаточно для преодоления деформации.
Задача клиента
Проблема, с которой столкнулась команда по закупкам, заключалась в том, что 16,2% деталей были бракованы из-за тонкостенного пневматического кронштейна ( AL 7075-T651, толщина стенки 0,50 мм ). Трехосевая обработка привела к деформации деталей на ±0,050 мм по сравнению с требуемым допуском ±0,008 мм . Это привело к себестоимости единицы продукции в 285 долларов и сроку поставки в 14 дней. Пятиосевая обработка кронштейна должна была решить проблемы, связанные с напряжением зажима и накоплением тепла.
LS Manufacturing Solution
Усовершенствованный процесс DFM (технология проектирования с учетом технологичности) включал трохоидальное фрезерование для уменьшения боковых сил резания. В первых испытаниях после снятия деталей с зажимов наблюдалось обратное пружинение ±0,012 мм . Пятиосевой процесс снятия напряжений включал отжиг в течение 24 часов в печи после черновой обработки и замену механических зажимов вакуумным гибким патроном.
Результаты и ценность
Оптимизированный производственный процесс позволил достичь допуска по стенкам ±0,003 мм и Ra 0,8 мкм . Процент брака снизился до 2,1% . Стоимость единицы продукции снизилась на 27,4% до 206,91 долл . США. Срок поставки сократился до 9 дней. Оптимизированное 5-осевое решение для предотвращения деформации было сертифицировано с помощью координатно-измерительной машины Zeiss и AS9100D.
- При обработке тонких стенок из сплава AL 7075-T651 толщиной менее 0,8 мм следует применять трохоидальное фрезерование в сочетании со снятием напряжений.
- Перед чистовой обработкой убедитесь, что площадь поверхности, покрытая вакуумным зажимом, составляет не менее 70% .
Источник данных: эмпирическая база данных LS Manufacturing 2025–2026 (идентификатор проекта: #AERO-2026-8942; размер выборки >1200).
Снижение брака с 16,2% и деформации ±0,050 мм до 2,1% дефектов и допуска ±0,003 мм — для ваших тонкостенных кронштейнов из сплава 7075. Свяжитесь с нами для получения коммерческого предложения по 5-осевому проектированию с учетом технологичности производства (DFM) и экономией затрат на 27,4%.

Часто задаваемые вопросы
1. Какова минимальная толщина стенки, которую компания LS Manufacturing может обработать на 5-осевом станке с ЧПУ?
Компания LS Manufacturing надежно фрезерует тонкие стенки толщиной до 0,50 мм из алюминиевых сплавов, таких как 7075-T651 , обеспечивая при этом допуск ±0,008 мм благодаря оптимизированным стратегиям трохоидальной траектории движения инструмента и обработке без вибраций за счет жесткого вакуумного зажима.
Источник данных: Журналы проектирования и производства LS Manufacturing 2025–2026 гг.
2. Каким образом компания LS Manufacturing предотвращает деформацию тонких алюминиевых деталей?
Компания LS Manufacturing минимизирует деформацию тонких алюминиевых компонентов более чем на 85% благодаря динамическим трохоидальным траекториям движения инструмента , симметричным послойным проходам резки, вакуумной гибкой фиксации для обеспечения равномерного зажима и отжигу для снятия напряжений после черновой обработки.
3. Какие уровни точности могут быть достигнуты при сложной 5-осевой фрезеровке тонких стенок?
Компания LS Manufacturing поддерживает стандартный допуск ±0,015 мм , прецизионный допуск ±0,008 мм и сверхточный допуск ±0,003 мм в строго контролируемой температурной среде с использованием координатно-измерительных машин Zeiss для выполнения точных работ в аэрокосмической, медицинской и оптической отраслях.
Источник данных: Отчет о калибровке координатно-измерительной машины Zeiss.
4. Сколько времени занимает получение результатов 5-осевого DFM-анализа от компании LS Manufacturing?
Как только вы загрузите свои 3D/2D чертежи в формате STEP или IGES, инженеры LS Manufacturing в течение 2 часов предоставят вам подробный отчет об анализе технологичности обработки, планировании траектории движения инструмента и снижении затрат.
5. Почему 5-осевая обработка на станках с ЧПУ превосходит 3-осевую при обработке тонкостенных компонентов?
Пятиосевая обработка на станках с ЧПУ обеспечивает оптимальный угол наклона режущего инструмента и уменьшает его вылет при выполнении операций на всех поверхностях за одну установку, что исключает накопление допусков из-за повторяющихся ошибок при закреплении и зажиме, характерных для трехосевой обработки .
6. Может ли криогенное охлаждение улучшить качество обработки поверхности тонкостенных титановых деталей?
Да, использование криогенного охлаждения с помощью жидкого азота или CO₂ под высоким давлением действительно предотвращает перегрев титанового сплава AMS 4928 , что улучшает качество режущей поверхности до Ra 0,8 мкм и увеличивает срок службы инструментов без ущерба для стабильности размеров.
Источник данных: Справочник по методам резки Sandvik Coromant, криогенная обработка титановых профилей.
7. Как компания LS Manufacturing рассчитывает стоимость обработки тонкостенных деталей на 5-осевом станке с ЧПУ?
Оценка стоимости в компании LS Manufacturing зависит от используемых материалов, предполагаемого времени резки, изготовления нестандартной оснастки и потребностей в постобработке; однако сокращение отходов за счет оптимизации с учетом технологичности производства и улучшения процесса приводит к экономии затрат на обработку тонкостенных деталей на 15–35% .
8. Какие варианты постобработки доступны для тонкостенных обработанных деталей?
Компания LS Manufacturing предлагает услуги по твердому анодированию толщиной до 50 микрон в соответствии со спецификацией MIL-A-8625 Type III , пескоструйной обработке стеклянными шариками для получения равномерной матовой поверхности и точной полировке для полного соответствия стандарту ISO 7599 .
Источник данных: спецификация ISO 7599
Краткое содержание
Пятиосевая обработка тонкостенных деталей на станках с ЧПУ требует симметричных траекторий движения инструмента, термообработки для снятия напряжений и системы охлаждения под высоким давлением. Компания LS Manufacturing, сертифицированная в соответствии с ISO 9001:2015/AS9100D , решает такие проблемы, как деформация и вибрация, обеспечивая допуски ±0,003 мм . LS Manufacturing помогает своим клиентам, от производителей аэрокосмических кронштейнов до медицинских корпусов, в оценке и изготовлении тонкостенных деталей.
Ваши детали деформируются и имеют большой объем отходов? Нажмите кнопку « Запрос на расчет стоимости », чтобы загрузить ваши 3D/2D чертежи. Наша команда экспертов проведет бесплатный анализ DFM-возможности и предоставит вам расчет стоимости в течение 2 часов .
📞Тел.: +86 185 6675 9667
📧Электронная почта: info@lsrpf.com
🌐Веб-сайт: https://lsrpf.com/
Отказ от ответственности
Информация на этой странице носит исключительно информационный характер. Компания LS Manufacturing не предоставляет никаких заверений или гарантий, явных или подразумеваемых, относительно точности, полноты или пригодности данной информации для какого-либо конкретного применения. Параметры процесса и возможности продукции могут изменяться без предварительного уведомления. Для получения рекомендаций по проектированию, специфичных для конкретного применения, обратитесь напрямую к нашей команде DFM.
Команда LS Manufacturing
Компания LS Manufacturing — лидер отрасли . Мы специализируемся на индивидуальных производственных решениях. Более 20 лет опыта работы и более 5000 клиентов позволяют нам предлагать высокоточную обработку на станках с ЧПУ , производство изделий из листового металла , 3D-печать , литье под давлением , штамповку металла и другие комплексные производственные услуги.
Наш завод оснащен более чем 100 современными 5-осевыми обрабатывающими центрами, сертифицированными по стандарту ISO 9001:2015. Мы предоставляем быстрые, эффективные и высококачественные производственные решения клиентам в более чем 150 странах мира. Будь то мелкосерийное производство или крупномасштабная индивидуальная разработка, мы можем удовлетворить ваши потребности с максимально быстрой доставкой в течение 24 часов. Выбирайте LS Manufacturing. Это означает эффективность, качество и профессионализм.
Для получения более подробной информации посетите наш веб-сайт: www.lsrpf.com .