Português (Brasil)



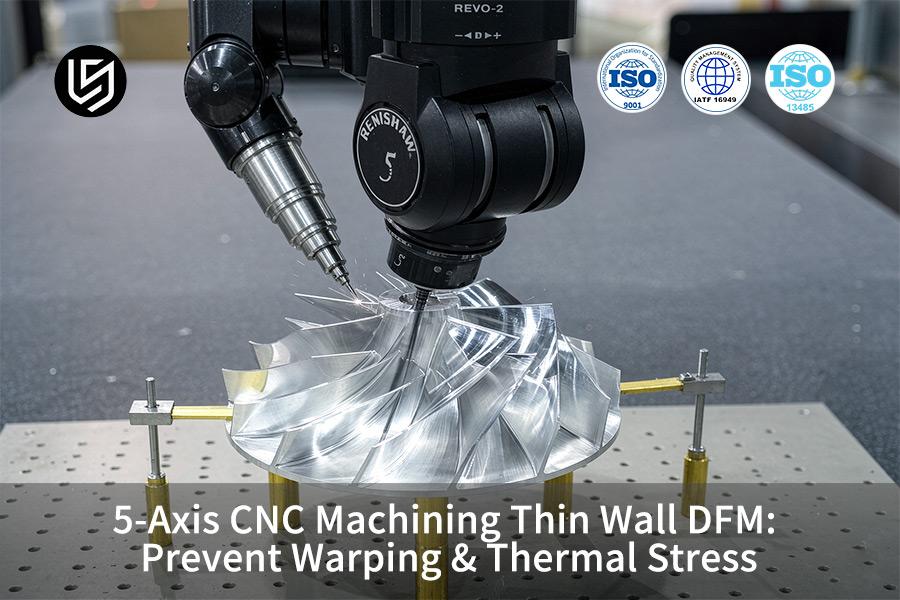
O serviço de usinagem CNC de 5 eixos é uma abordagem especializada que resolve a deformação de paredes finas em peças aeroespaciais e médicas. As tolerâncias chegam a ±0,003 mm .
O controle simétrico de trajetória de ferramenta, o resfriamento criogênico e o alívio de tensão em etapas da LS Manufacturing reduzem o refugo de peças de paredes finas para menos de 0,5% e os custos em 27,4% .
Principais conclusões
- Controle das forças de corte dinâmicas: Graças à fresagem trocoidal e ao método de espessura de cavaco constante, as forças de corte laterais nas paredes finas são reduzidas em mais de 40%, evitando assim a deflexão da ferramenta e a formação de marcas de vibração durante o processo.
- Duas camadas de proteção para precisão dimensional: O tratamento de alívio de tensões, seja por envelhecimento natural de 24 horas ou por recozimento em forno, é realizado após o desbaste e antes do acabamento; portanto, a distorção da peça de parede fina é mantida em ±0,003 mm .
- Redução significativa de custos e tempo: Ao otimizar o método DFM de 5 eixos, a taxa de defeitos em peças de paredes finas é reduzida de 16,2% para 2,1% , enquanto o tempo necessário é reduzido de 14 dias para 9 dias .
Como o processo de usinagem CNC de 5 eixos controla a deformação de paredes finas?
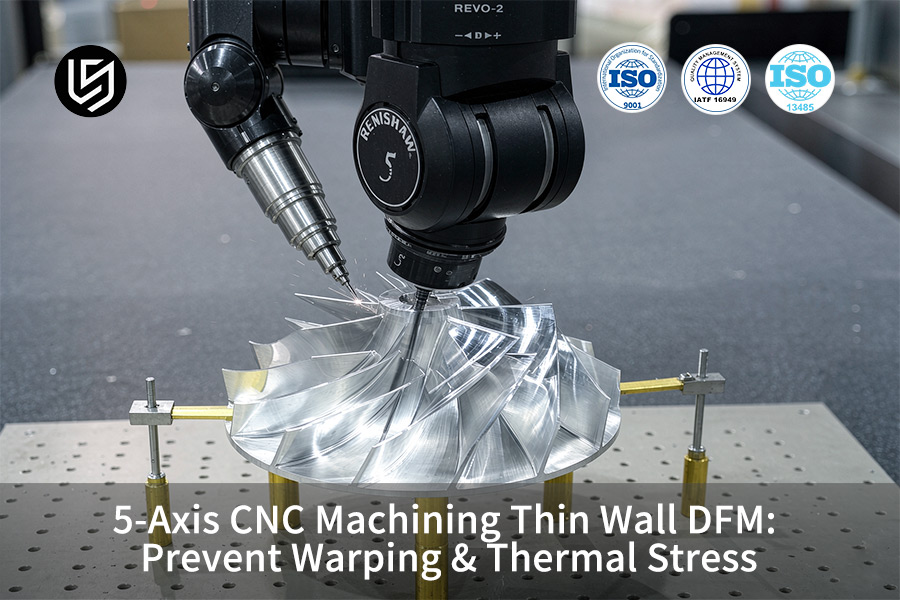
A deformação de paredes finas é controlada na usinagem CNC de 5 eixos por meio do ângulo ideal da ferramenta e do processo simétrico de remoção de material, de forma que a tolerância da espessura da parede possa ser mantida dentro da faixa de ±0,008 mm . A LS Manufacturing mantém a precisão de usinagem de paredes finas em ±0,008 mm, usinando cada peça em uma única configuração com vetorização dinâmica da ferramenta — uma tolerância de processo muito mais rigorosa do que a tolerância geral da norma ISO 2768-f de ±0,05 mm para dimensões de 0,5 a 3 mm.
Alinhamento dinâmico da orientação da ferramenta
Trajetórias de ferramenta simultâneas de 5 eixos mantêm um ângulo de inclinação constante de 10 a 15 graus contra paredes verticais para minimizar a deflexão radial em aproximadamente 80% em relação a uma aproximação de parede vertical de 0 grau .
- O programa de usinagem da peça tem um ângulo de inclinação de 15 graus e uma inclinação lateral de 5 a 10 graus, de forma que a força de usinagem seja mantida na direção externa à parede sem suporte.
- O sensor Renishaw OMP40 verifica a referência da peça a 50 hertz após a operação de desbaste, de forma a compensar o deslocamento do material antes de iniciar a operação de acabamento.
- O sistema de feedback de força em circuito fechado controla taxas de avanço que variam de 800 a 1200 mm/minuto com velocidade do fuso de 20.000 rpm .
Sequência simétrica de remoção de material
Os fornecedores de serviços de usinagem de alumínio de 5 eixos alternam a usinagem contra duas paredes opostas em intervalos de 0,3 mm cada, obtendo o melhor alívio de tensão sem qualquer empenamento.
- Na primeira passada de usinagem, será deixada uma camada uniforme de 0,5 mm em ambos os lados para evitar a geração excessiva de calor devido à interrupção do processo de corte .
- A fresagem concordante é utilizada em passes de acabamento para garantir que a parede se mova em direção à mesa da máquina, mas não lateralmente, evitando qualquer deflexão.
- A máquina de torneamento e fresamento de 5 eixos alternará a direção de corte em ambas as paredes opostas durante a passada de acabamento, a fim de cancelar o vetor de alongamento térmico e manter Ra ≤ 0,8 μm .
- Especificar espessura de parede ≥ 0,5 mm e raio de concordância interno ≥ 0,5 mm para rigidez do sistema dentro da faixa de corte estável.
- Solicitar CEP (Controle Estatístico de Processo) com CPK ≥ 1,33 para todos os processos, visando a intercambialidade entre lotes.
Fonte de dados: Registros de análise de desenhos 3D/2D DFM automatizados da LS Manufacturing 2025–2026 (Projeto nº #AERO-2026-8942, tamanho da amostra >1.200).
Por que o DFM é essencial antes da fresagem de peças complexas de paredes finas?
A Análise de Projeto para Fabricação (DFM, na sigla em inglês) é uma etapa proativa para evitar distorções e estouros de orçamento causados por descontinuidades na espessura da parede, saliências e pontos mortos de refrigeração, mesmo antes de qualquer contato com o metal.
A LS Manufacturing realiza a análise DFM em 2 horas , executando simulações de mecânica de corte com gradientes de espessura de parede, como de 2,0 mm a 0,50 mm, para eliminar a deformação causada por tensões térmicas localizadas, conforme a norma ISO 2768-f .
O serviço de DFM para CNC de 5 eixos converte a geometria 3D em uma análise de usinabilidade antes do início do projeto de fixação. Essa análise destaca as características que possuem paredes com espessura inferior a 0,5 mm e raios de concordância inferiores a 0,5 mm, conforme o mínimo necessário para usinar peças finas de alumínio e titânio de forma estável. Recomenda-se o alívio de tensões se a relação de aspecto da parede for superior a 8:1, para evitar que o alívio de tensões residuais devido à assimetria cause distorções pós-usinagem.
Um fabricante de máquinas CNC de precisão de 5 eixos realiza simulações de corte por elementos finitos com resolução de malha de 0,1 mm para confirmar que a deflexão radial da ferramenta é inferior a 0,005 mm para uma força de corte máxima de 120 N. A precisão de posicionamento para usinagem de 5 eixos em configuração única é de ±0,008 mm de tolerância de parede, com a norma ISO 2768-f aplicada a todos os recursos indefinidos. A usinagem de protótipos em 5 eixos reduz os custos de redesenho em um fator de 10 na fase de modelagem, em comparação com a revisão após a publicação do primeiro artigo.
Em termos de aquisição, um orçamento personalizado para usinagem CNC de 5 eixos depende da geometria aprovada pelo DFM (Design for Manufacturing). Geometrias complexas de peças usinadas em CNC de 5 eixos utilizam operações de desbaste balanceadas e uma sobremedida de acabamento uniforme de 0,5 mm para gerenciar a entrada de calor. O analisador DFM automatizado da LS Manufacturing importa projetos 3D/2D e gera resultados de risco de gradiente de parede em até 2 horas , permitindo que os projetistas façam correções antes de iniciar a produção de ferramentas definitivas.
- Solicite um relatório DFM antes de qualquer investimento em fixação e especifique uma espessura mínima de parede de 0,5 mm e um raio de concordância de 0,5 mm na fase de modelagem.
- Especificar ISO 2768-f como a tolerância geral padrão e CPK ≥1,33 para paredes de chaveta.
Fonte de dados: ISO 2768-m/f normas gerais para dimensões não toleradas e tolerâncias geométricas.
Baixe nossa lista de verificação DFM para paredes finas e aprenda como uma análise automatizada de 2 horas identifica gradientes de parede abaixo de 0,5 mm e raios de concordância inferiores a 0,5 mm — evitando distorções pós-usinagem antes do início da fixação.
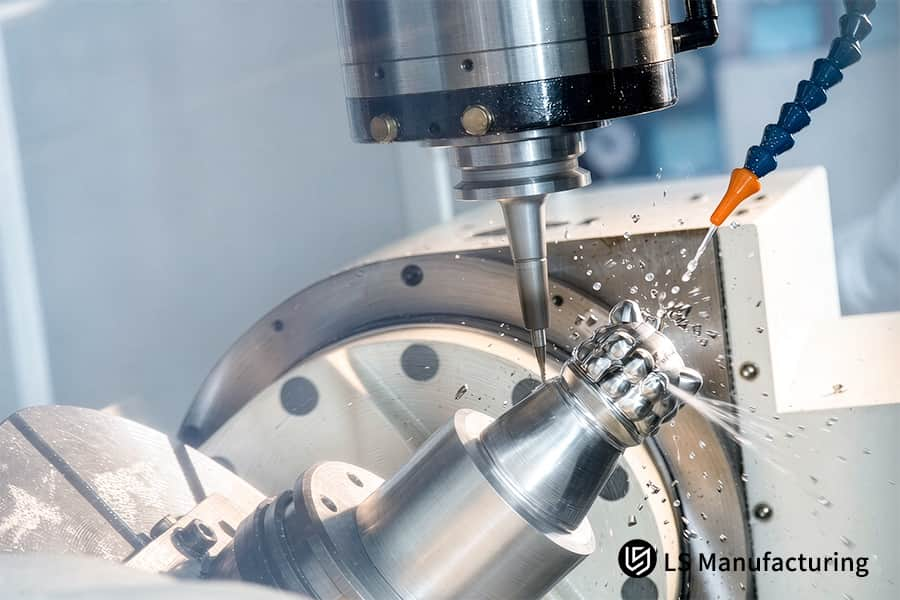
Figura 1: Fresadora CNC de 5 eixos com ponta esférica em aço inoxidável e refrigeração por aspersão.
Quais estratégias de trajetória de ferramenta previnem o acúmulo de tensão térmica?
A fresagem trocoidal e o corte concordante são trajetórias de corte altamente eficientes que evitam tensões térmicas na zona de corte, garantindo um ângulo de contato da ferramenta mínimo e um tempo de aquecimento mais curto por passe, resultando em uma redução de mais de 30% na temperatura de corte.
A LS Manufacturing utiliza esses percursos de ferramenta com resfriamento criogênico usando CO₂ ou nitrogênio líquido para garantir que a área de corte permaneça à temperatura ambiente e eliminar a expansão térmica do AL 7075-T651 na usinagem CNC de 5 eixos em alta velocidade .
Desempenho de trajetória de ferramenta trocoidal versus tradicional
| Parâmetro | Fresagem trocoidal | Caminho Linear Convencional |
| ângulo de engate da ferramenta | ≤ 30° (entrada do arco) | 90°–180° (ranhura completa) |
| Tempo de contato por passagem | 0,02–0,05 s | 0,10–0,25 s |
| aumento máximo de temperatura | ≤ 45°C acima da temperatura ambiente | 80°C–120°C acima da temperatura ambiente |
| Acabamento superficial (Ra) | ≤ 0,6 μm | 0,8–1,2 μm |
A fresagem trocoidal mantém o ângulo de contato da ferramenta em ≤30° e o tempo de contato em 0,02–0,05 s por passe, com o pico de temperatura de corte atingindo ≤45°C acima da temperatura ambiente — em comparação com 80–120°C para trajetórias lineares convencionais. A fresagem de precisão de 5 eixos garante a rotação dinâmica do eixo da ferramenta para manter o baixo ângulo de contato da ferramenta em formas 3D, que é uma das características mais essenciais da usinagem CNC de paredes finas em 5 eixos .
A LS Manufacturing emprega usinagem CNC com prevenção de empenamento, utilizando usinagem de alta velocidade em 5 eixos a 18.000–22.000 rpm com passo de 0,3 mm. O fornecimento de fluido de corte em 5 eixos através do fuso garante a entrega de fluido criogênico à interface cavaco/ferramenta, mantendo a temperatura do material abaixo de 35 °C. A usinagem CNC para prevenção de empenamento elimina eficazmente o efeito da expansão assimétrica responsável pela curvatura pós-usinagem.
- O passo trocoidal deve ser definido em 0,3 mm x diâmetro da ferramenta para AL 7075-T651; aumente para 0,5 mm para ligas de titânio.
- Assegure o alinhamento correto dos bicos de refrigeração a 5 graus da aresta de corte antes de cada ciclo de produção.
Comparação de desempenho de engenharia e estratégia de processo de usinagem de paredes finas
A tabela abaixo destaca a diferença nos parâmetros de engenharia de desempenho do processo de usinagem versus a estratégia de usinagem otimizada por DFM da LS Manufacturing:
| Dimensão de Controle de Processo | Solução tradicional de usinagem de 3 eixos | Solução otimizada para DFM de 5 eixos (LS Manufacturing) | Aprimoramento e benefícios da engenharia |
| Precisão de tolerância de usinagem | ±0,050 mm | ±0,003 mm (Grau de Ultraprecisão) | A precisão foi aprimorada em 94%, atingindo o nível de ajuste aeroespacial. |
| Espessura mínima de parede alcançável | 1,20 mm | 0,50 mm (AL 7075-T651) | Limite de espessura da parede reduzido em 58,3% , possibilitando um design mais leve. |
| Rugosidade da superfície | Ra 1,6 μm | Ra 0,8 μm (Saída direta de fresagem de acabamento) | Reduzir as etapas subsequentes de polimento manual |
| Controle de deformação por estresse térmico | Depende da experiência do operador para parar e resfriar, propenso a deformações. | Fluido refrigerante de alta pressão/baixa temperatura + trajetória de ferramenta trocoidal dinâmica | Taxa de deformação térmica reduzida em >85% |
| Taxa de rendimento global | 83,8% | 97,9% (Taxa de defeitos controlada em 2,1%) | Taxa de defeitos reduzida em 14,1% |
Com a intervenção completa do processo DFM de 5 eixos , as peças de paredes finas alcançam avanços significativos em tolerâncias dimensionais, enquanto os custos e as taxas de refugo são controlados de forma abrangente.
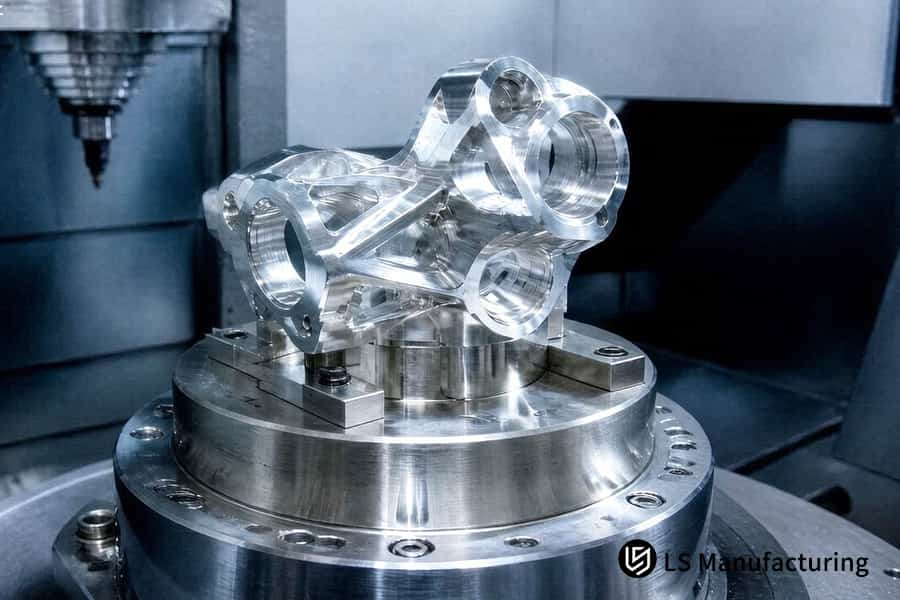
Figura 2: Usinagem CNC de 5 eixos finaliza bloco coletor de liga de titânio com precisão de 0,01 mm.
Quais parâmetros de corte mantêm a precisão em paredes finas de alumínio?
As paredes finas de alumínio mantêm a precisão graças à combinação de altas velocidades de rotação com baixa profundidade de corte (ap) e alto avanço por dente (fz). O controle da profundidade de corte (ap) e do avanço por dente (fz) mantém a força de corte lateral abaixo de 80 N em paredes de alumínio de 0,50 mm sem suporte, o que evita a deflexão e a vibração da parede. A LS Manufacturing mantém uma rugosidade média ( Ra) de 0,8 μm em paredes de alumínio 7075-T651 de 0,50 mm de espessura por meio do controle da velocidade e da profundidade, minimizando a vibração de alta frequência.
Matrizes de velocidade e avanço recomendadas
- AL 7075-T651, parede de 0,50 mm: velocidade do fuso 18.000–24.000 rpm, ap 0,15–0,25 mm, fz 0,06–0,10 mm/dente.
- AL 6061-T6, espessura de parede ≥1,0 mm: velocidade do fuso 14.000–18.000 rpm, ap 0,25–0,40 mm, fz 0,08–0,12 mm/dente.
A equipe de usinagem CNC de 5 eixos utiliza essas matrizes para garantir que a força de corte permaneça abaixo de 80 N em áreas de paredes finas. As peças de alumínio usinadas em 5 eixos se beneficiam da matriz, pois a deflexão da parede permanece abaixo de 0,005 mm se o valor de ap for mantido em 0,20 mm para paredes de 0,50 mm.
Uma fabricante de máquinas CNC de precisão de 5 eixos utiliza uma sobremedida de acabamento de 0,10 mm e realiza fresamento de precisão de 5 eixos a 22.000 rpm com uma fresa de topo de metal duro de 6 mm. A taxa de remoção de cavacos em torno de 0,08 mm/dente está dentro da região estável para Ra ≤ 0,8 μm . A usinagem médica de 5 eixos segue essa estratégia de corte leve, visto que os implantes de parede fina requerem um desvio de forma inferior a 0,01 mm .
Para o processo de fabricação, um orçamento personalizado para CNC de 5 eixos depende da aprovação da geometria DFM (Design for Manufacturing). A usinagem de produção em 5 eixos , com corte de acabamento de 0,05 mm, é realizada a 24.000 rpm , confirmando um CPK ≥ 1,33 para a espessura da parede. Manter-se dentro das faixas recomendadas de velocidade/avanço evita vibrações e protege a integridade da superfície na usinagem CNC de 5 eixos com paredes finas .
- Certifique-se de usar um ângulo de corte (ap) ≤ 0,25 mm e uma rotação do fuso ≥ 18.000 para paredes de alumínio 7075-T651 de 0,50 mm, a fim de não sair da área de corte estável.
- Rugosidade superficial Ra de 0,8 μm e tolerância de espessura de parede de ±0,008 mm de acordo com a norma ISO 2768-f.
Fonte de dados: Manual de Máquinas (2020), 31ª Edição (2020), Guia de Especificações de Parâmetros de Corte.
Como os sistemas avançados de refrigeração mitigam o calor durante a usinagem?
O sofisticado sistema de refrigeração ajuda a diminuir a geração de calor no processo de usinagem, graças à refrigeração de alta pressão de 70 bar através do fuso, fornecida à ponta da ferramenta de corte. Essa refrigeração penetra a barreira de ar que se forma devido à rotação em alta velocidade da ferramenta e remove o calor antes da expansão dessa barreira.
A LS Manufacturing utiliza o sistema de refrigeração criogênica em seus centros de usinagem de 5 eixos , onde a temperatura das peças usinadas é mantida em 20°C ± 2°C .
O serviço de usinagem CNC de 5 eixos com refrigeração interna de 70 bar proporciona acesso direto à interface ferramenta-cavaco, algo impossível com refrigeração por inundação. Os sistemas de refrigeração de 5 eixos permitem o acesso direto à interface ferramenta-cavaco, removendo os cavacos em 0,02 segundos e mantendo a zona de corte até 45°C acima da temperatura ambiente a 22.000 rpm .
O sistema de controle de temperatura em circuito fechado da LS Manufacturing registra a temperatura da peça a cada 5 segundos, garantindo que a faixa de 20 °C ± 2 °C seja mantida. A usinagem aeroespacial de 5 eixos utiliza essa abordagem dupla de 70 bar mais criogênico, pois a estabilidade da temperatura da peça é uma condição necessária para manter uma tolerância de parede de ±0,008 mm . Para a compra, as oficinas de usinagem com capacidade para controle de tensão térmica deverão apresentar validação da pressão do fluido de corte e registro de temperatura durante o ciclo. Os procedimentos de usinagem CNC para prevenção de empenamento combinam a abordagem do fluido de corte com um passo radial de 0,3 mm para eliminar qualquer tensão residual.
Que dispositivos de fixação evitam a distorção da peça durante a fresagem de 5 eixos?
Placas de fixação a vácuo e mordentes flexíveis evitam a distorção da peça de trabalho, substituindo a força de fixação mecânica concentrada por uma força de retenção uniformemente distribuída em toda a área de referência. A LS Manufacturing fabrica dispositivos de fixação pneumáticos flexíveis personalizados a partir do contorno 3D da peça de trabalho, reduzindo a deformação interna induzida pela fixação a um valor extremo de ±0,003 mm, conforme a norma ASME Y14.5-2018 .
Protocolo de design personalizado para mandíbulas macias
- O serviço DFM CNC de 5 eixos utiliza superfícies de garras macias que são perfiladas para corresponder ao formato da superfície da peça de trabalho, a fim de aumentar a área de contato e reduzir a pressão de contato para menos de 5 MPa .
- Um fabricante de máquinas CNC de precisão de 5 eixos utiliza insertos de alumínio ou poliuretano nas garras, que são perfurados na última passada com uma precisão de 0,01 mm .
- O torque é definido por meio de um limitador para fornecer uma força radial de 200 a 500 N , capaz de suportar a força de corte e evitar a deformação elástica.
Gestão uniforme da pressão de vácuo
- O projeto do mandril de vácuo visa uma cobertura de 70% da área projetada da peça, com as ranhuras de fixação a vácuo de 5 eixos fresadas por CNC dentro da tolerância de ±0,01 mm .
- O suporte hidráulico da cavidade interna utiliza blocos de compensação que possuem ajustes independentes para forças que variam de 200 a 500 N.
- Um orçamento personalizado para uma máquina CNC de 5 eixos exige um vácuo de pelo menos -0,06 MPa , produzindo uma força de fixação de 1800 N em uma estrutura de 200 mm x 150 mm .
Fonte de dados: ASME Y14.5-2018 Dimensionamento e Tolerância.
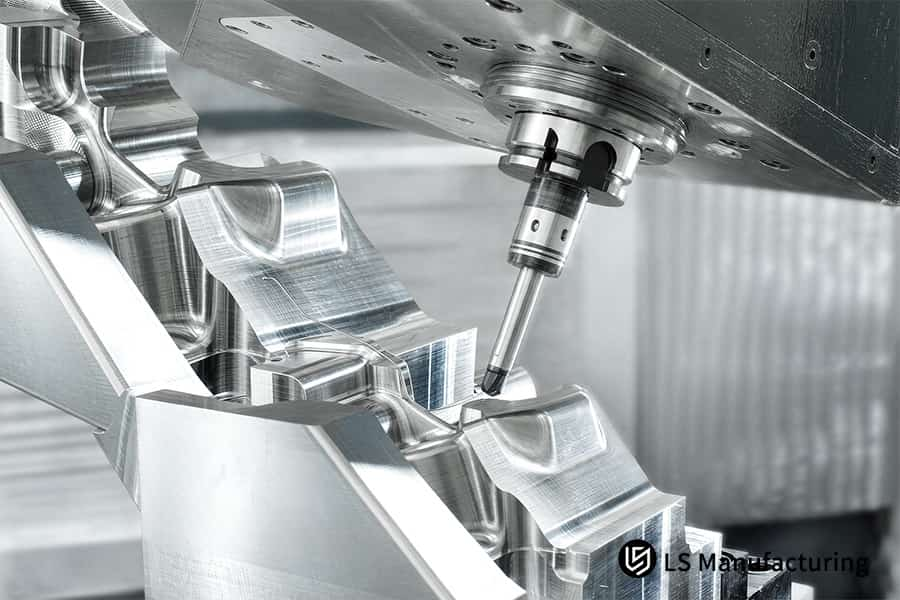
Figura 3: Usinagem CNC de 5 eixos corta a cavidade do molde de alumínio com um acabamento superficial de 0,02 mm.
Conheça os engenheiros por trás deste guia.
A deformação de peças de alumínio e titânio de paredes finas é causada pelo calor, pela força de fixação e pela deflexão da ferramenta, que excedem os limites de projeto da peça. As medidas de controle de processo da LS Manufacturing são baseadas em mais de 15 anos de experiência em usinagem de precisão, liderada pela profissional de prototipagem rápida Gloria. A certificação AS9100, uma das duas certificações da nossa empresa, foi implementada pelo International Aerospace Quality Group .
A usinagem CNC de 5 eixos do processo DFM de paredes finas garante a ausência de deformações por meio da orientação ideal da ferramenta, técnicas de fresamento trocoidal, refrigeração a 70 bar e fixação flexível que mantém tolerâncias de parede de ±0,008 mm . O sistema de inspeção CMM da Zeiss verifica todas as dimensões. A Sociedade Americana para a Qualidade ( ASQ) descreve a ciência do Controle Estatístico de Processo (CEP) que fundamenta nossa promessa de CPK ≥ 1,33 para características críticas.
Envie seu arquivo STEP ou IGES para Gloria para uma análise DFM gratuita. Com seus mais de 15 anos de experiência em manufatura rápida, você pode esperar comentários DFM focados em ação em até 2 horas , apontando variações na espessura da parede e áreas com falta de fluido refrigerante antes mesmo da fabricação de qualquer dispositivo de fixação.
Como o tratamento térmico temporário para alívio de tensões pode restaurar a estabilidade dimensional?
O tratamento térmico de alívio de tensões intermediário restaura a estabilidade dimensional por meio de recozimento ou envelhecimento natural das tensões residuais do processo de desbaste. Caso contrário, essas tensões causariam empenamento pós-usinagem em poucas horas. A LS Manufacturing implementa um ciclo de alívio de tensões de 24 horas após a remoção de 80% do material. O tratamento térmico de alívio de tensões intermediário proporciona uma tolerância de ±0,005 mm nas paredes acabadas.
Curva de tempo-temperatura do recozimento térmico
- O processo de alívio de tensões em 5 eixos começa com o desbaste, onde 80% do material é removido, rompendo o equilíbrio de tensões existente. O componente é então introduzido em um forno aquecido a 190°C ± 5°C para o alumínio 7075-T651 e permanece lá por 2 horas para cada 25 mm de espessura da seção transversal.
- O resfriamento a 65°C a uma taxa de 15°C/hora elimina os gradientes térmicos reintroduzidos. O processo de usinagem CNC para prevenção de empenamento prossegue para o semiacabamento com uma remoção uniforme de material de 0,3 mm .
- O serviço de recozimento de 5 eixos envolve 12 horas de estabilização a 95°C , seguidas de usinagem final, com menos de 0,002 mm de microdistorção no plano de referência.
A verificação do controle de tensão térmica por meio da máquina de medição por coordenadas (CMM) Zeiss garante que a tolerância de ±0,005 mm seja alcançada. Os dados de estabilidade dimensional de 5 eixos são utilizados no planejamento da produção de 5 eixos , mantendo assim o custo da usinagem CNC de 5 eixos previsível devido à ausência de refugo causado por deformação induzida por tensão.
- Estabeleça um período mínimo de alívio de tensões de 24 horas entre o desbaste e o semiacabamento para espessuras de parede inferiores a 1,0 mm .
- A verificação por CMM do deslocamento de referência ( <0,003 mm ) é necessária antes da conclusão dos processos de acabamento.
Por que a remoção simétrica de material é fundamental para perfis complexos?
A remoção equilibrada de material evita a deformação devido à distribuição uniforme de forças e ao equilíbrio térmico em lados opostos da peça. O software CAM de 5 eixos da LS Manufacturing programa o processo de camadas alternadas durante o corte, onde quantidades iguais de material são removidas de ambos os lados para criar um estado de tensão equilibrado.
Um serviço de usinagem CNC de 5 eixos segue a ordem dos cortes antes de definir o percurso da ferramenta. O contorno simultâneo de 5 eixos resolve o problema de controlar a direção da ferramenta em lados opostos, garantindo a remoção uniforme de material em cada corte. A remoção alternada e uniforme de material em ambos os lados evita a curvatura de 0,05 mm que o desbaste unilateral normalmente causa.
A usinagem CNC de 5 eixos com paredes finas é possível graças à estratégia de desbaste de 5 eixos, na qual as paredes alternadas esquerda e direita, com 12 segundos de espessura, possuem 0,3 mm de profundidade. A espessura da parede é verificada em 12 pares de pontos após o desbaste, utilizando uma sonda Renishaw OMP40. Quando a distância entre dois pontos excede 0,01 mm , é necessária uma operação de semiacabamento. Isso garante que o eixo neutro permaneça constante, em conformidade com a tolerância de furo ISO 286 H7.
Para fins de compra, o orçamento personalizado para usinagem CNC de 5 eixos precisa fornecer itens separados para desbaste e acabamento. O passe de acabamento em 5 eixos incluirá cortes de 0,05 mm a 24.000 rpm para obter um acabamento superficial de Ra 0,8 μm . O custo da usinagem CNC de 5 eixos é previsível, pois os custos indiretos de passes alternados já foram considerados na estimativa do tempo de ciclo.
Solicitar validação da precisão do perfil de 5 eixos em 12 pontos de correspondência com base na norma ISO 286 na inspeção do primeiro artigo.
Fonte de dados: ISO 286 (Sistema ISO de limites e ajustes).
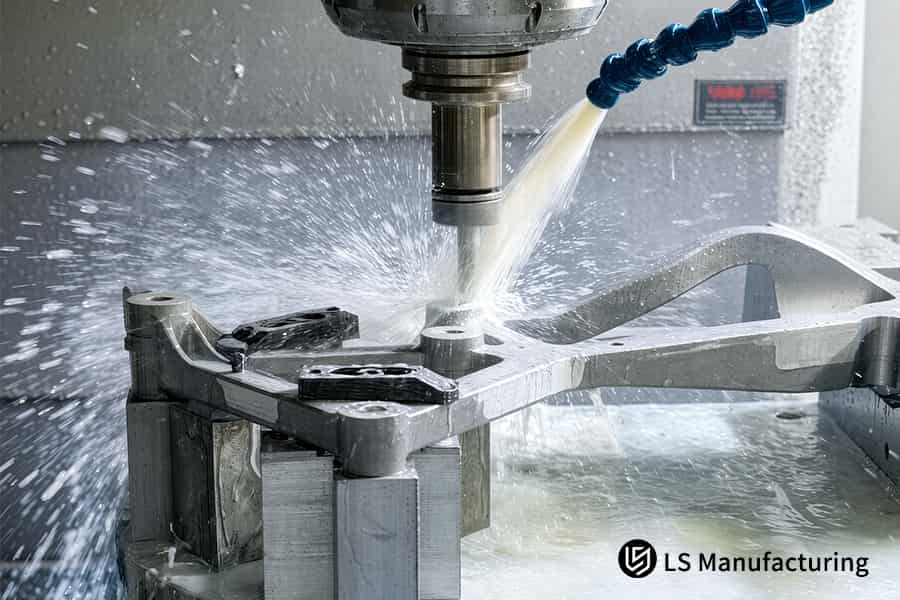
Figura 4: Usinagem CNC de 5 eixos pulveriza fluido refrigerante em suporte de alumínio a 0,015 mm.
Serviço de fabricação DFM CNC de 5 eixos da LS Manufacturing para suporte de parede fina aeroespacial: Otimização anti-empenamento
O serviço de usinagem CNC de 5 eixos para suportes de parede fina aeroespaciais elimina a deformação utilizando trajetória de ferramenta trocoidal, processo térmico de alívio de tensões e dispositivo de fixação a vácuo, tudo em conjunto. A LS Manufacturing foi contatada devido a um suporte de alumínio 7075-T651 de 0,50 mm que excedeu o desvio permitido de ±0,008 mm em 6 vezes durante a usinagem de três eixos.
O projeto #AERO-2026-8942 revelou que mesmo utilizando apenas a cinemática coordenada de cinco eixos não foi suficiente para superar a deformação.
Desafio do Cliente
O problema enfrentado pela equipe de compras foi o descarte de 16,2% das peças devido à espessura reduzida da parede do suporte pneumático ( AL 7075-T651, 0,50 mm ). O processo de usinagem em três eixos causou um empenamento da peça de ±0,050 mm, em comparação com a tolerância exigida de ±0,008 mm . Isso resultou em um custo unitário de US$ 285 e um prazo de entrega de 14 dias. A usinagem do suporte em 5 eixos teve que resolver os problemas de tensão de fixação e acúmulo de calor.
Solução de fabricação LS
O processo DFM aprimorado empregou fresamento trocoidal para reduzir as forças de corte laterais. Nos primeiros testes, observou-se um retorno elástico de ±0,012 mm após a remoção das peças das fixações. O processo de alívio de tensões em 5 eixos envolveu o uso de recozimento por 24 horas em estufa após o processo de desbaste e a substituição das fixações mecânicas por um mandril flexível a vácuo.
Resultados e Valor
O processo de produção otimizado resultou em uma tolerância de parede de ±0,003 mm e Ra de 0,8 μm . A porcentagem de refugo foi reduzida para 2,1% . O custo por unidade foi reduzido em 27,4%, para US$ 206,91 . O prazo de entrega foi reduzido para 9 dias. A solução otimizada de 5 eixos antiempenamento foi certificada com verificação por CMM Zeiss e AS9100D.
- Aplique fresamento trocoidal juntamente com alívio de tensões durante a usinagem de paredes finas de alumínio 7075-T651 com espessura inferior a 0,8 mm .
- Certifique-se de que a área da superfície coberta pelo mandril de vácuo seja de pelo menos 70% antes da passada de acabamento.
Fonte de dados: Banco de dados empírico LS Manufacturing 2025–2026 (ID do projeto: #AERO-2026-8942; tamanho da amostra >1.200).
De 16,2% de refugo e empenamento de ±0,050 mm para 2,1% de defeitos e tolerância de ±0,003 mm — em seu suporte de parede fina de alumínio 7075. Entre em contato conosco para um orçamento de DFM de 5 eixos com economia de custos de 27,4%.

Perguntas frequentes
1. Qual é a espessura mínima de parede que a LS Manufacturing pode usinar em uma CNC de 5 eixos?
A LS Manufacturing tem fresado com confiabilidade paredes finas de até 0,50 mm em ligas de alumínio como a 7075-T651 , mantendo uma tolerância de ±0,008 mm por meio de estratégias otimizadas de trajetória de ferramenta trocoidal e usinagem livre de vibrações devido à fixação rígida a vácuo.
Fonte de dados: Registros DFM da LS Manufacturing para 2025–2026
2. Como a LS Manufacturing evita a deformação em peças finas de alumínio?
A LS Manufacturing minimiza a deformação de componentes finos de alumínio em mais de 85% através de abordagens dinâmicas de trajetória de ferramenta trocoidal , passes de corte simétricos em camadas, fixação flexível a vácuo para garantir uma fixação uniforme e recozimento de alívio de tensões após a usinagem de desbaste.
3. Quais níveis de tolerância podem ser alcançados para fresamento complexo de paredes finas em 5 eixos?
A LS Manufacturing mantém a tolerância padrão em ±0,015 mm , a tolerância de precisão em ±0,008 mm e a tolerância de ultraprecisão em ±0,003 mm em um ambiente térmico altamente controlado com medições CMM da Zeiss para trabalhos exigentes nos setores aeroespacial, médico e óptico.
Fonte de dados: Relatório de calibração da máquina de medição por coordenadas (CMM) Zeiss
4. Quanto tempo leva para obter uma análise DFM de 5 eixos da LS Manufacturing?
Assim que você enviar seus desenhos 3D/2D em formato STEP ou IGES, os engenheiros da LS Manufacturing fornecerão, em até 2 horas , um relatório completo de análise de DFM (Design for Manufacturing) sobre usinabilidade, planejamento de trajetória de ferramenta e redução de custos.
5. Por que a usinagem CNC de 5 eixos é superior à de 3 eixos para componentes de paredes finas?
A usinagem CNC de 5 eixos mantém a ferramenta de corte em seu ângulo ideal e reduz a projeção da ferramenta, realizando operações em todas as faces em uma única configuração, o que elimina o acúmulo de tolerâncias devido a erros repetidos de fixação e aperto, comuns na usinagem de 3 eixos .
6. O resfriamento criogênico pode melhorar o acabamento superficial em peças de titânio de paredes finas?
Sim, o uso de resfriamento criogênico por meio de nitrogênio líquido ou CO₂ de alta pressão realmente evita o superaquecimento da liga de titânio AMS 4928 , o que melhora o acabamento da superfície de corte para Ra 0,8 μm e aumenta a vida útil das ferramentas, sem comprometer a estabilidade dimensional.
Fonte de dados: Manual de dados de corte da Sandvik Coromant, usinagem criogênica de seções de titânio.
7. Como a LS Manufacturing calcula os custos de usinagem CNC de 5 eixos para peças de paredes finas?
Na LS Manufacturing, a estimativa de custos depende dos materiais utilizados, do tempo previsto para o corte, da necessidade de dispositivos de fixação personalizados e do pós-processamento; no entanto, a redução do desperdício por meio da otimização do DFM (Design for Manufacturing) e da melhoria do processo resulta em uma economia de custos de 15% a 35% na usinagem de paredes finas.
8. Quais opções de pós-processamento estão disponíveis para componentes usinados de paredes finas?
A LS Manufacturing oferece anodização dura de até 50 mícrons, de acordo com a especificação MIL-A-8625 Tipo III , jateamento com microesferas de vidro para obter um acabamento fosco uniforme e polimento preciso para total conformidade com a norma ISO 7599 .
Fonte de dados: Especificação ISO 7599
Resumo
A usinagem CNC de 5 eixos de peças de paredes finas exige trajetórias de ferramenta simétricas, tratamento térmico para alívio de tensões e sistema de refrigeração de alta pressão. A LS Manufacturing, certificada de acordo com as normas ISO 9001:2015/AS9100D , lida com problemas como empenamento e vibração para fornecer tolerâncias de ±0,003 mm . A LS Manufacturing auxilia seus clientes, desde fabricantes de suportes aeroespaciais até fabricantes de invólucros médicos, na avaliação e fabricação de peças de paredes finas.
Suas peças sofrem com deformações e apresentam alto índice de desperdício? Clique no botão " Solicitar Orçamento " para enviar seus desenhos 3D/2D. Nossa equipe de especialistas realizará uma análise gratuita da viabilidade do DFM (Design for Manufacturing) e fornecerá um orçamento em até 2 horas .
📞Telefone: +86 185 6675 9667
📧E-mail: info@lsrpf.com
🌐Site: https://lsrpf.com/
Isenção de responsabilidade
O conteúdo desta página tem caráter meramente informativo. A LS Manufacturing não oferece nenhuma garantia, expressa ou implícita, quanto à precisão, integridade ou adequação destas informações para qualquer aplicação específica. Os parâmetros de processo e as capacidades do produto estão sujeitos a alterações sem aviso prévio. Para obter orientações de engenharia específicas para sua aplicação, entre em contato diretamente com nossa equipe de DFM (Design for Manufacturing).
Equipe de Fabricação LS
A LS Manufacturing é uma empresa líder no setor , especializada em soluções de fabricação personalizadas. Com mais de 20 anos de experiência e mais de 5.000 clientes, concentramo-nos em usinagem CNC de alta precisão, fabricação de chapas metálicas , impressão 3D , moldagem por injeção , estampagem de metais e outros serviços de fabricação completos.
Nossa fábrica está equipada com mais de 100 centros de usinagem de 5 eixos de última geração, certificados pela ISO 9001:2015. Oferecemos soluções de fabricação rápidas, eficientes e de alta qualidade para clientes em mais de 150 países ao redor do mundo. Seja para produção em pequenos volumes ou personalização em larga escala, podemos atender às suas necessidades com a entrega mais rápida, em até 24 horas. Escolha a LS Manufacturing. Isso significa eficiência, qualidade e profissionalismo na escolha.
Para saber mais, visite nosso site: www.lsrpf.com .