Deutsch



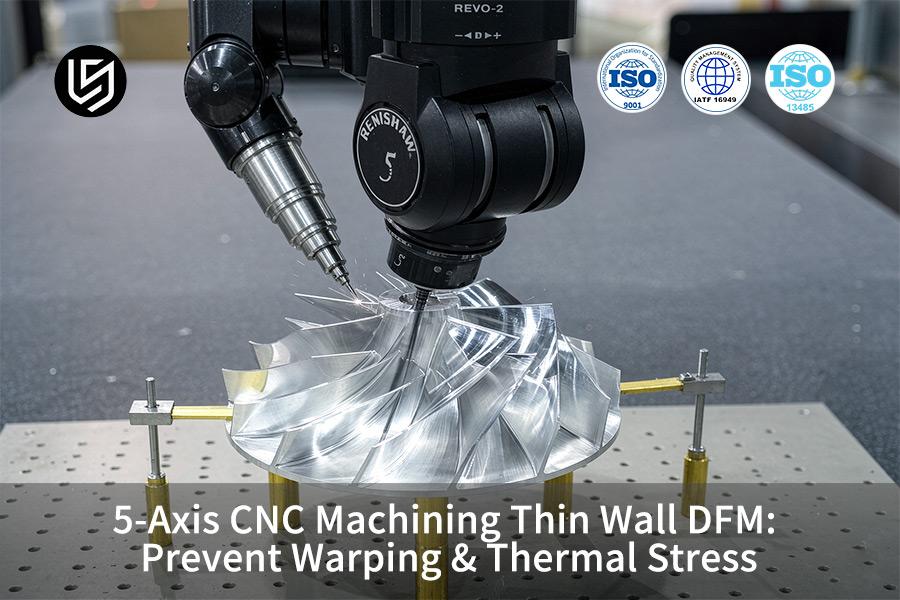
Die 5-Achs-CNC-Bearbeitung ist ein spezialisiertes Verfahren zur Lösung von Dünnwandverformungen bei Bauteilen für die Luft- und Raumfahrt sowie die Medizintechnik. Die Toleranzen erreichen ±0,003 mm .
Die symmetrische Werkzeugwegsteuerung, die kryogene Kühlung und die stufenweise Spannungsentlastung von LS Manufacturing reduzieren den Ausschuss bei dünnwandigen Teilen auf <0,5 % und die Kosten um 27,4 % .
Wichtigste Erkenntnisse
- Kontrolle der dynamischen Schnittkräfte: Dank des trochoidalen Fräsens und der Methode der konstanten Spandicke werden die seitlichen Schnittkräfte an den dünnen Wänden um über 40 % reduziert, wodurch eine Werkzeugdurchbiegung und die Bildung von Rattermarken während des Prozesses vermieden werden.
- Zwei Schutzebenen für Maßgenauigkeit: Die Spannungsarmglühung erfolgt entweder durch 24-stündige natürliche Alterung oder Ofenglühen nach der Schruppbearbeitung und vor der Endbearbeitung; dadurch wird die Verformung des dünnwandigen Teils auf ±0,003 mm begrenzt.
- Deutliche Kosten- und Zeitersparnis: Durch die Optimierung der 5-Achs-DFM-Methode konnte die Fehlerrate dünnwandiger Teile von 16,2 % auf 2,1 % gesenkt werden, während sich die benötigte Zeit von 14 Tagen auf 9 Tage verkürzte.
Wie kontrolliert die 5-Achs-CNC-Bearbeitung die Verformung dünner Wände?
Die Verformung dünner Wände wird bei der 5-Achs-CNC-Bearbeitung durch optimalen Werkzeugwinkel und symmetrischen Materialabtrag so gesteuert, dass die Wanddickentoleranz im Bereich von ±0,008 mm bleibt. LS Manufacturing erreicht diese Bearbeitungsgenauigkeit von ±0,008 mm, indem jedes Teil in einer einzigen Aufspannung mit dynamischer Werkzeugvektorisierung bearbeitet wird – eine deutlich engere Prozesstoleranz als die allgemeine Toleranz von ±0,05 mm gemäß ISO 2768-f für Abmessungen von 0,5–3 mm.
Dynamische Werkzeugausrichtung
Simultane 5-Achs-Werkzeugwege halten einen konstanten Neigungswinkel von 10-15 Grad gegenüber vertikalen Wänden aufrecht, um die radiale Ablenkung um etwa 80 % gegenüber einer 0-Grad -Annäherung an eine vertikale Wand zu minimieren.
- Das Werkstückprogramm hat einen Anstellwinkel von 15 Grad und eine Seitenneigung von 5-10 Grad, sodass die Bearbeitungskraft von der ungestützten Wand nach außen gerichtet bleibt.
- Der Renishaw OMP40- Sensor überprüft nach dem Schruppvorgang die Teilebezugspunkte mit 50 Hertz, um Materialverschiebungen vor Beginn des Schlichtvorgangs zu berücksichtigen.
- Das geschlossene Kraftrückkopplungssystem regelt Vorschubgeschwindigkeiten im Bereich von 800-1200 mm/min bei einer Spindeldrehzahl von 20.000 U/min .
Symmetrische Materialabtragssequenz
Bei Anbietern von 5-Achs-Bearbeitungsdienstleistungen für Aluminium wechseln sich die Bearbeitungsschritte an zwei gegenüberliegenden Wänden in Abständen von jeweils 0,3 mm ab, wodurch die beste Spannungsentlastung ohne Verformung erreicht wird.
- Beim ersten Bearbeitungsgang wird auf beiden Seiten ein gleichmäßiger Materialrest von 0,5 mm belassen, um eine übermäßige Wärmeentwicklung durch einen unterbrochenen Schneidprozess zu vermeiden.
- Beim Gleichlauffräsen wird in den Schlichtgängen darauf geachtet, dass sich die Wand zwar in Richtung Maschinenbett bewegt, aber nicht seitlich, wodurch eine Durchbiegung vermieden wird.
- Die 5-Achs-Dreh-Fräsmaschine wechselt während des Schlichtgangs die Schnittrichtung an beiden gegenüberliegenden Wänden, um den thermischen Dehnungsvektor zu kompensieren und eine Oberflächenrauheit von Ra ≤ 0,8 μm zu gewährleisten.
- Für eine stabile Schnittstabilität des Systems müssen eine Wandstärke von ≥ 0,5 mm und ein innerer Abrundungsradius von ≥ 0,5 mm vorgegeben werden.
- Für die Austauschbarkeit zwischen Chargen ist eine statistische Prozesskontrolle (SPC) mit einem CPK-Wert ≥ 1,33 für alle Prozesse erforderlich.
Datenquelle: LS Manufacturing 2025–2026 automatisierte DFM 3D/2D Zeichnungsanalyseprotokolle (Projekt Nr. #AERO-2026-8942, Stichprobengröße >1.200).
Warum ist DFM vor dem Fräsen komplexer dünnwandiger Teile unerlässlich?
Die Analyse der fertigungsgerechten Konstruktion (Design For Manufacturability, DFM) ist ein proaktiver Schritt, um Verzerrungen und Kostenüberschreitungen zu vermeiden, die durch Wanddickenunstetigkeiten, Überhänge und Kühlmittel-Totzonen verursacht werden, noch bevor überhaupt Metall berührt wird.
LS Manufacturing führt die DFM-Analyse in 2 Stunden durch, indem es eine Schnittmechaniksimulation von Wandgradienten wie z. B. 2,0 mm bis 0,50 mm Wandstärke durchführt, um Verformungen durch lokale thermische Spannungen gemäß ISO 2768-f zu eliminieren.
Der 5-Achs-CNC-DFM-Service wandelt die 3D-Geometrie vor Beginn der Vorrichtungskonstruktion in eine Bearbeitbarkeitsanalyse um. Diese Analyse hebt die Merkmale hervor, deren Wandstärke und Abrundungsradien unter 0,5 mm liegen – die Mindestanforderungen für die stabile Bearbeitung dünner Aluminium- und Titanbauteile . Bei einem Wandverhältnis von über 8:1 wird eine Spannungsarmglühung empfohlen, um durch Asymmetrie bedingte Restspannungen und damit verbundene Nachbearbeitungsverformungen zu vermeiden.
Ein Hersteller von Präzisions-5-Achs-CNC-Maschinen führt eine Finite-Elemente-Schnittsimulation mit einer Netzauflösung von 0,1 mm durch, um zu bestätigen, dass die radiale Werkzeugdurchbiegung bei einer maximalen Schnittkraft von 120 N unter 0,005 mm liegt. Die Positioniergenauigkeit für die 5-Achs-Bearbeitung in einer Aufspannung beträgt eine Wandtoleranz von ±0,008 mm , wobei ISO 2768-f für alle undefinierten Merkmale gilt. Die 5-Achs-Prototypenbearbeitung reduziert die Kosten für Nachbesserungen in der Modellierungsphase im Vergleich zur Überarbeitung nach der Erstmusterprüfung um den Faktor 10.
Im Hinblick auf die Beschaffung hängt ein Angebot für eine kundenspezifische 5-Achs-CNC-Maschine von der DFM-geprüften Geometrie ab. Komplexe Geometrien von 5-Achs-CNC-Teilen erfordern ausgeglichene Schruppbearbeitungen und ein gleichmäßiges Schlichtzugabe von 0,5 mm, um den Wärmeeintrag zu steuern. Der automatisierte DFM-Parser von LS Manufacturing importiert 3D-/2D-Konstruktionen und berechnet das Risiko von Wandgradienten innerhalb von zwei Stunden . So können Konstrukteure Korrekturen vornehmen, bevor die Fertigung der Werkzeuge beginnt.
- Vor jeder Investition in Vorrichtungen sollte ein DFM-Bericht angefordert werden, wobei eine Mindestwandstärke von 0,5 mm und ein Mindestrundungsradius von 0,5 mm bereits in der Modellierungsphase festgelegt werden sollten.
- Als Standard für die allgemeine Tolerierung ist ISO 2768-f und für wichtige Wände CPK ≥1,33 festzulegen.
Datenquelle: ISO 2768-m/f Allgemeine Normen für nicht tolerierte Maße und geometrische Toleranzen.
Laden Sie unsere Checkliste für die Bearbeitung dünnwandiger Bauteile herunter, um zu erfahren, wie eine zweistündige automatisierte Analyse Wandgradienten unter 0,5 mm und Abrundungsradien unter 0,5 mm erkennt – und so Verformungen nach der Bearbeitung verhindert, bevor die Vorrichtungen montiert werden.
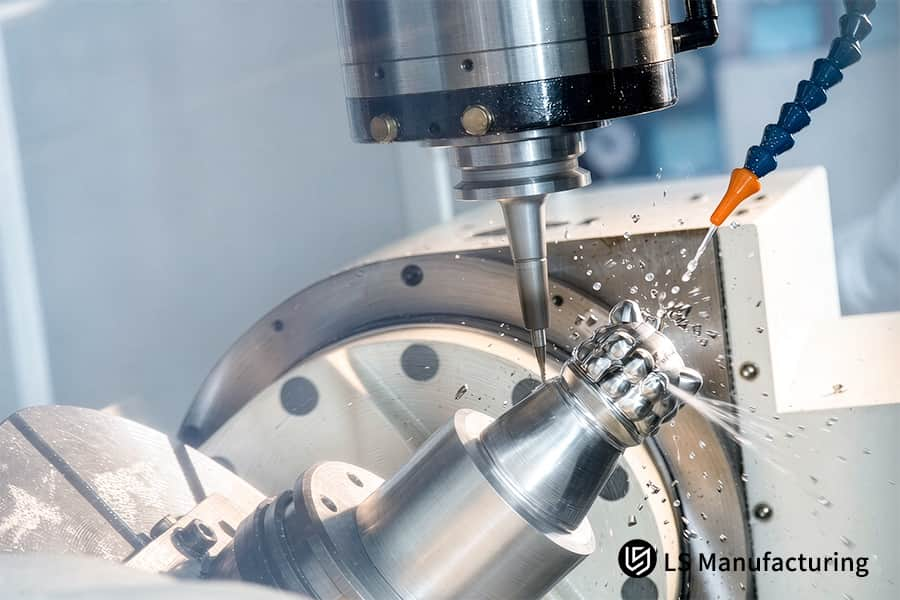
Abbildung 1: 5-Achs-CNC-Bearbeitungsmaschine fräst Edelstahlkugelkopf mit Kühlmittelsprühung.
Welche Werkzeugwegstrategien verhindern die Ansammlung von thermischen Spannungen?
Trochoidales Fräsen und Gleichlaufschneiden sind hocheffiziente Schnittverfahren, die thermische Spannungen in der Schnittzone vermeiden, indem sie einen minimalen Werkzeugeingriffswinkel und eine kürzere Aufheizzeit pro Durchgang gewährleisten, was zu einer Senkung der Schnitttemperatur um mehr als 30 % führt.
LS Manufacturing verwendet diese Werkzeugwege mit kryogener Kühlung mittels CO₂ oder flüssigem Stickstoff, um sicherzustellen, dass der Schnittbereich auf Umgebungstemperatur bleibt und die thermische Ausdehnung von AL 7075-T651 bei der Hochgeschwindigkeits-5-Achs-CNC-Bearbeitung vermieden wird.
Trochoidale vs. traditionelle Werkzeugwegleistung
| Parameter | Trochoidales Fräsen | Konventioneller linearer Pfad |
| Werkzeugeingriffswinkel | ≤ 30° (Bogeneintritt) | 90°–180° (vollständige Nutung) |
| Kontaktzeit pro Durchgang | 0,02–0,05 s | 0,10–0,25 s |
| Anstieg der Spitzentemperatur | ≤ 45 °C über Umgebungstemperatur | 80 °C–120 °C über Umgebungstemperatur |
| Oberflächengüte (Ra) | ≤ 0,6 μm | 0,8–1,2 μm |
Das trochoidale Fräsen hält den Werkzeugeingriff bei ≤30° und die Kontaktzeit bei 0,02–0,05 s pro Durchgang, wodurch der maximale Temperaturanstieg auf ≤45 °C über Umgebungstemperatur begrenzt wird – im Vergleich zu 80–120 °C bei herkömmlichen linearen Fräsbahnen. Das 5-Achs-Präzisionsfräsen gewährleistet die dynamische Rotation der Werkzeugachse, um den niedrigen Werkzeugeingriffswinkel für 3D-Formen beizubehalten. Dies ist eine der wichtigsten Eigenschaften der 5-Achs-CNC-Dünnwandbearbeitung .
LS Manufacturing setzt auf CNC-Bearbeitung mit Verzugsvermeidung mittels 5-Achs-Hochgeschwindigkeitsbearbeitung bei 18.000–22.000 U/min und 0,3 mm Zustellung. Die 5-Achs-Kühlmittelzufuhr durch die Spindel gewährleistet die Zufuhr von kryogenem Fluid an die Span-/Werkzeugschnittstelle und hält die Temperatur des Grundmaterials unter 35 °C. Durch die CNC-Bearbeitung wird der Verzugsschutz effektiv beseitigt, der für den Verzug nach der Bearbeitung verantwortlich ist.
- Der trochoidale Zustellungswert sollte für AL 7075-T651 auf 0,3 mm x Werkzeugdurchmesser eingestellt werden; für Titanlegierungen sollte er auf 0,5 mm erhöht werden.
- Vor jedem Produktionslauf muss die korrekte Ausrichtung der Kühlmitteldüsen im Winkel von 5 Grad zur Schneidkante sichergestellt werden.
Strategie und Leistungsvergleich beim Dünnwandbearbeitungsprozess
Die nachstehende Tabelle verdeutlicht den Unterschied in den leistungstechnischen Parametern des Bearbeitungsprozesses im Vergleich zur DFM-optimierten Bearbeitungsstrategie von LS Manufacturing:
| Dimension der Prozesssteuerung | Traditionelle 3-Achs-Bearbeitungslösung | 5-Achsen-DFM-optimierte Lösung (LS Manufacturing) | Technische Verbesserung & Nutzen |
| Bearbeitungstoleranzgenauigkeit | ±0,050 mm | ±0,003 mm (Ultrapräzisionsklasse) | Die Genauigkeit wurde um 94 % verbessert und erfüllt damit die Anforderungen der Luft- und Raumfahrtindustrie. |
| Minimal erreichbare Wandstärke | 1,20 mm | 0,50 mm (AL 7075-T651) | Die zulässige Wandstärke wurde um 58,3 % reduziert, was eine Leichtbauweise ermöglicht. |
| Oberflächenrauheit | Ra 1,6 μm | Ra 0,8 μm (Direktausgang für die Endbearbeitung) | Reduzierung nachfolgender manueller Polierschritte |
| Kontrolle der thermischen Spannungs- und Verformungssteuerung | Erfordert die Erfahrung des Bedieners zum Anhalten und Abkühlen, neigt zum Verziehen | Hochdruck-/Niedertemperatur-Kühlmittel + dynamischer trochoidaler Werkzeugweg | Die thermische Verformungsrate wurde um mehr als 85 % reduziert. |
| Gesamtrendite | 83,8 % | 97,9 % (Fehlerrate bei 2,1 % kontrolliert) | Die Fehlerrate wurde um 14,1 % reduziert. |
Durch den vollständigen Prozesseingriff mittels 5-Achs-DFM werden bei dünnwandigen Bauteilen Durchbrüche hinsichtlich der Maßtoleranzen erzielt, während Kosten und Ausschussraten umfassend kontrolliert werden.
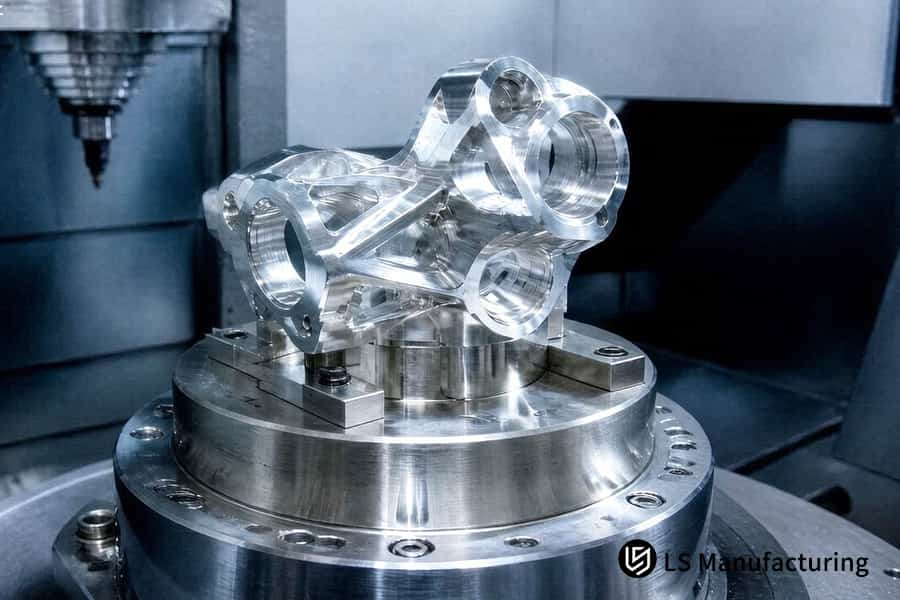
Abbildung 2: Die 5-Achs-CNC-Bearbeitung führt zu einer Oberflächengüte von 0,01 mm am Krümmerblock aus Titanlegierung.
Welche Schnittparameter gewährleisten Präzision bei dünnwandigen Aluminiumplatten?
Die Präzision dünner Aluminiumwände wird durch die Kombination hoher Spindeldrehzahlen mit geringer Schnitttiefe (ap) und hohem Vorschub pro Zahn (fz) gewährleistet . Die Kontrolle von Schnitttiefe (ap) und Vorschub pro Zahn (fz) hält die seitliche Schnittkraft bei 0,50 mm dicken, ungestützten Aluminiumwänden unter 80 N, wodurch Wandverformungen und Rattern vermieden werden. LS Manufacturing erreicht eine Oberflächenrauheit (Ra) von 0,8 μm bei 0,50 mm dicken Wänden aus AL 7075-T651 durch kontrollierte Drehzahl und Schnitttiefe zur Minimierung hochfrequenter Vibrationen.
Empfohlene Geschwindigkeits- und Vorschubmatrizen
- AL 7075-T651, 0,50 mm Wandstärke: Spindeldrehzahl 18.000–24.000 U/min, ap 0,15–0,25 mm, fz 0,06–0,10 mm/Zahn.
- AL 6061-T6, ≥1,0 mm Wandstärke: Spindeldrehzahl 14.000–18.000 U/min, ap 0,25–0,40 mm, fz 0,08–0,12 mm/Zahn.
Das Team für 5-Achs-CNC-Bearbeitung nutzt diese Matrizen, um sicherzustellen, dass die Schnittkraft in dünnwandigen Bereichen unter 80 N bleibt. Bei der 5-Achs-Bearbeitung von Aluminiumteilen ist die Wanddurchbiegung unter 0,005 mm , wenn der Abstand ap bei 0,20 mm für 0,50 mm dicke Wände konstant gehalten wird.
Ein Hersteller von Präzisions-5-Achs-CNC-Maschinen verwendet eine Schlichttoleranz von 0,10 mm und führt 5-Achs-Präzisionsfräsen mit 22.000 U/min unter Verwendung eines 6-mm-Hartmetall-Schaftfräsers durch. Die Spanbelastung von ca. 0,08 mm/Zahn liegt im stabilen Bereich für Ra ≤ 0,8 μm . Die 5-Achs-Medizintechnik folgt dieser Strategie der minimalen Spanabnahme, da dünnwandige Implantatrohlinge Formabweichungen unter 0,01 mm erfordern.
Für den Fertigungsprozess basiert ein individuelles Angebot für eine 5-Achs-CNC-Bearbeitung auf der DFM-Geometriefreigabe. Die 5-Achs-Produktionsbearbeitung mit einer Schlichtschnitttiefe von 0,05 mm erfolgt bei 24.000 U/min und bestätigt einen CPK-Wert von ≥ 1,33 für die Wandstärke. Die Einhaltung der empfohlenen Schnittgeschwindigkeits- und Vorschubbereiche verhindert Rattern und schützt die Oberflächenqualität bei der Dünnwand-CNC-Bearbeitung mit 5 Achsen .
- Um den stabilen Schnittbereich nicht zu verlassen, muss bei 0,50 mm dicken Wänden aus AL 7075-T651 ein Schnittwinkel von ≤ 0,25 mm und eine Spindeldrehzahl von ≥ 18.000 U/min eingehalten werden.
- Oberflächenrauheit Ra 0,8 μm und Wanddickentoleranz ±0,008 mm gemäß ISO 2768-f.
Datenquelle: Machinery's Handbook (2020), 31. Ausgabe (2020), Leitfaden zu Spezifikationen für Schnittparameter.
Wie reduzieren moderne Kühlsysteme die Wärmeentwicklung während der Bearbeitung?
Das ausgeklügelte Kühlsystem trägt zur Verringerung der Wärmeentwicklung im Bearbeitungsprozess bei, da die Schneidwerkzeugspitze mit einem 70 bar hohen Druck durch die Spindel gekühlt wird, die durch die hohe Rotationsgeschwindigkeit des Werkzeugs entstehende Luftbarriere durchdringt und die Wärme abführt, bevor sich die Luftbarriere ausdehnen kann.
LS Manufacturing verwendet das Kryokühlsystem in seinen 5-Achs-Bearbeitungszentren , wo die Temperatur der bearbeiteten Teile bei 20°C ± 2°C gehalten wird.
Die 5-Achs-CNC-Bearbeitung mit 70 bar Spindelkühlung ermöglicht einen direkten Zugang zur Werkzeug-Span-Kontaktzone, der mit herkömmlicher Kühlschmierung nicht realisierbar ist. Die 5-Achs-Kühlsysteme gewährleisten den direkten Zugang zur Werkzeug-Span-Kontaktzone, transportieren die Späne in 0,02 Sekunden ab und halten die Schnittzone bei 22.000 U/min bis zu 45 °C über der Umgebungstemperatur.
Das geschlossene Temperaturregelungssystem von LS Manufacturing erfasst die Bauteiltemperatur alle 5 Sekunden und gewährleistet so die Einhaltung des Toleranzbereichs von 20 °C ± 2 °C . Die 5-Achs-Bearbeitung in der Luft- und Raumfahrt nutzt dieses duale Verfahren mit 70 bar Kühlmittel und Kryokühlung, da eine stabile Bauteiltemperatur Voraussetzung für die Einhaltung der Wandtoleranz von ± 0,008 mm ist. Für den Kauf müssen Fertigungsbetriebe, die über die nötige Kapazität zur thermischen Spannungsregelung verfügen, den Nachweis über den Kühlmitteldruck und die Temperaturprotokollierung während des Bearbeitungsprozesses erbringen. CNC-Bearbeitungsverfahren zur Vermeidung von Verzug kombinieren die Kühlmittelbehandlung mit einer radialen Zustellung von 0,3 mm, um jegliche Eigenspannungen zu eliminieren.
Welche Vorrichtungen verhindern Werkstückverformungen beim 5-Achs-Fräsen?
Vakuumspannfutter und flexible Spannbacken verhindern Werkstückverformungen, indem sie die konzentrierte mechanische Spannkraft durch eine gleichmäßig verteilte Haltekraft über die gesamte Positionierfläche ersetzen. LS Manufacturing fertigt pneumatische, flexible Spannvorrichtungen individuell nach der 3D-Kontur des Werkstücks und reduziert so die durch die Spannvorrichtung verursachte innere Verformung auf einen Maximalwert von ±0,003 mm gemäß ASME Y14.5-2018 .
Protokoll für die Entwicklung kundenspezifischer Weichbacken
- Beim 5-Achs-CNC-DFM-Service werden weiche Backenflächen verwendet, die so profiliert werden, dass sie der Form der Werkstückoberfläche entsprechen, um die Kontaktfläche zu vergrößern und den Kontaktdruck auf unter 5 MPa zu reduzieren.
- Ein Hersteller von Präzisions-5-Achs-CNC-Maschinen verwendet entweder Aluminium- oder Polyurethan-Backeneinsätze, die im letzten Arbeitsgang mit einer Genauigkeit von 0,01 mm gebohrt werden.
- Das Drehmoment wird mittels eines Begrenzers so eingestellt, dass eine Radialkraft von 200 bis 500 N erzeugt wird, um der Schnittkraft standzuhalten und ein elastisches Einsinken zu vermeiden.
Gleichmäßige Vakuumdruckregelung
- Die Konstruktion des Vakuumspannfutters zielt darauf ab, eine 70%ige Abdeckung der projizierten Fläche des Teils zu erreichen, wobei die 5-achsigen Vakuumspannnuten mit einer Toleranz von ±0,01 mm CNC-gefräst werden.
- Die hydraulische Innenhohlraumstütze verwendet Kompensationsblöcke mit unabhängigen Einstellmöglichkeiten für Kräfte im Bereich von 200–500 N.
- Ein individuelles Angebot für eine 5-Achs-CNC-Maschine sieht ein Vakuum von mindestens -0,06 MPa vor, wodurch eine Haltekraft von 1800 N auf einen 200 mm x 150 mm Rahmen erzeugt wird.
Datenquelle: ASME Y14.5-2018 Dimensionierung und Tolerierung.
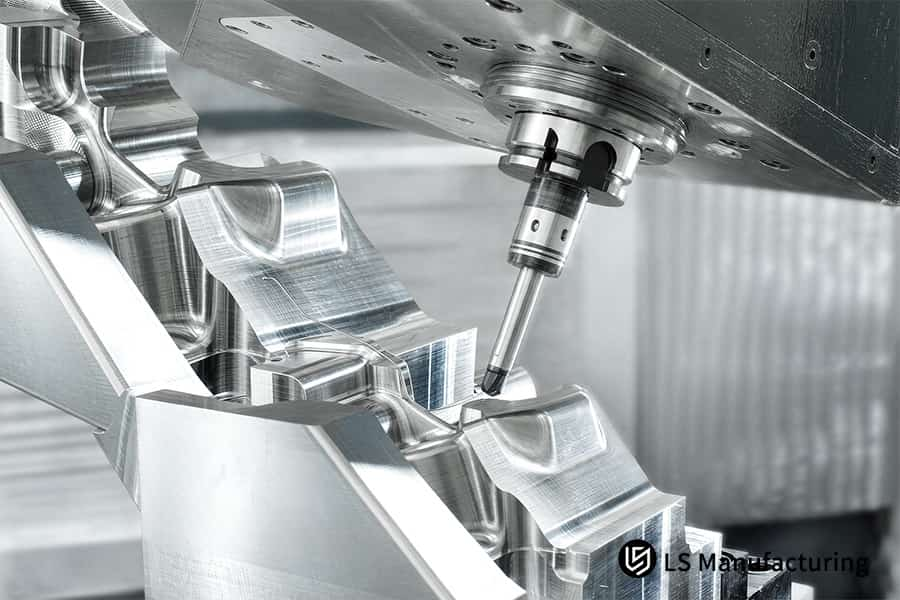
Abbildung 3: Eine 5-Achs-CNC-Bearbeitung schneidet die Aluminiumformkavität auf eine Oberflächengüte von 0,02 mm.
Lernen Sie die Ingenieure kennen, die diesen Leitfaden erstellt haben
Verformungen dünnwandiger Aluminium- und Titanbauteile entstehen durch Hitze, zu hohe Spannkräfte und Werkzeugdurchbiegungen, die die Bauteilkonstruktion überschreiten. Die Prozesskontrollmaßnahmen von LS Manufacturing basieren auf über 15 Jahren Erfahrung in der Präzisionsbearbeitung, maßgeblich geprägt von der Rapid-Prototyping-Expertin Gloria. Die AS9100-Zertifizierung, eine von zwei Zertifizierungen unseres Betriebs, wurde von der International Aerospace Quality Group eingeführt.
Die 5-Achs-CNC-Bearbeitung im Dünnwand-DFM-Verfahren gewährleistet durch optimale Werkzeugausrichtung, trochoidales Fräsen, 70 bar Kühlmittel und flexible Spannvorrichtungen, die Wandtoleranzen von ±0,008 mm einhalten, absolute Verzugsfreiheit. Das Zeiss-Koordinatenmesssystem (KMG) überprüft alle Maße. Die American Society for Quality (ASQ) beschreibt die SPC-Methode, die unserer CPK-Zusage von ≥ 1,33 für kritische Merkmale zugrunde liegt.
Senden Sie Ihre STEP- oder IGES-Datei an Gloria für eine kostenlose DFM-Analyse. Dank ihrer über 15-jährigen Erfahrung in der schnellen Fertigung erhalten Sie innerhalb von 2 Stunden praxisorientierte DFM-Kommentare, die auf Wandstärkenabweichungen und Bereiche mit Kühlmittelmangel hinweisen, bevor Vorrichtungen gefertigt werden.
Wie kann eine Zwischenspannungsbehandlung durch Wärmebehandlung die Dimensionsstabilität wiederherstellen?
Eine Zwischenspannungsarmglühung stellt die Maßstabilität durch Glühen oder natürliche Alterung der Eigenspannungen aus dem Schruppprozess wieder her. Andernfalls würden diese innerhalb weniger Stunden zu Verzug nach der Bearbeitung führen. LS Manufacturing wendet nach dem Abtragen von 80 % des Materials einen 24-Stunden- Zyklus der Spannungsarmglühung an. Diese Zwischenspannungsarmglühung gewährleistet eine Toleranz der fertigen Wände von ±0,005 mm .
Zeit-Temperatur-Kurve für thermisches Glühen
- Der 5-achsige Spannungsarmglühprozess beginnt mit dem Schruppen, bei dem 80 % des Materials abgetragen werden und das bestehende Spannungsgleichgewicht aufgehoben wird. Das Bauteil wird in den auf 190 °C ± 5 °C (für AL 7075-T651) vorgeheizten Ofen eingebracht und verbleibt dort für jeweils 25 mm Querschnittsdicke 2 Stunden .
- Durch Abkühlen auf 65 °C mit einer Rate von 15 °C/Stunde werden erneut auftretende Temperaturgradienten beseitigt. Anschließend erfolgt die CNC-Bearbeitung zur Verzugsvermeidung mit einem gleichmäßigen Materialabtrag von 0,3 mm .
- Der 5-Achs-Glühprozess umfasst eine 12-stündige Stabilisierung bei 95°C , gefolgt von der Endbearbeitung, mit einer Mikroverzerrung von weniger als 0,002 mm über die Bezugsebene.
Die Überprüfung der Bearbeitung unter Einhaltung der thermischen Spannungsregelung mittels Zeiss-Koordinatenmessmaschine (KMM) gewährleistet die Einhaltung der Toleranz von ±0,005 mm . Die Daten zur Dimensionsstabilität auf 5-Achs-Ebene fließen in die Produktionsplanung ein und ermöglichen so eine planbare 5-Achs-CNC-Bearbeitung, da Ausschuss durch spannungsbedingte Verformungen vermieden wird.
- Bei Wandstärken unter 1,0 mm ist zwischen dem Vorschlichten und dem Vorfertigen eine Spannungsarmglühzeit von mindestens 24 Stunden einzuhalten.
- Vor Abschluss der Bearbeitungsprozesse ist eine Überprüfung der Bezugspunktverschiebung ( <0,003 mm ) mittels CMM erforderlich.
Warum ist symmetrischer Materialabtrag bei komplexen Profilen so wichtig?
Durch gleichmäßigen Materialabtrag wird ein Verbiegen verhindert, da auf beiden Seiten des Werkstücks gleiche Kräfte und eine gleichmäßige Wärmeverteilung herrschen. Die 5-Achs-CAM-Software von LS Manufacturing arbeitet beim Schneiden schichtweise, wobei von beiden Seiten gleiche Materialmengen abgetragen werden, um einen ausgeglichenen Spannungszustand zu erzielen.
Bei der 5-Achs-CNC-Bearbeitung wird die Schnittreihenfolge vor der Werkzeugbahn festgelegt. Die simultane 5-Achs-Konturbearbeitung löst das Problem der Werkzeugrichtungssteuerung auf gegenüberliegenden Seiten und gewährleistet so einen gleichmäßigen Materialabtrag bei jedem Schnitt. Der abwechselnde, gleichmäßige Materialabtrag von beiden Seiten verhindert die bei einseitiger Schruppbearbeitung typischerweise auftretende Verformung von 0,05 mm.
Die Bearbeitung dünnwandiger Werkstücke auf einem 5-Achs-CNC-Fräser ist dank einer 5-Achs-Schruppstrategie möglich, bei der abwechselnd alle 12 Sekunden die linke und rechte Wand um 0,3 mm vertieft werden. Die Wandstärke wird nach dem Schruppen an 12 Messpunkten mit einem Renishaw OMP40-Taster geprüft. Überschreitet der Abstand zwischen zwei Messpunkten 0,01 mm , ist ein Schlichtbearbeitungsvorgang erforderlich. Dadurch wird sichergestellt, dass die neutrale Achse gemäß der Bohrungstoleranz ISO 286 H7 konstant bleibt.
Für die Beschaffung benötigt das Angebot für die kundenspezifische 5-Achs-CNC-Maschine separate Positionen für Schruppen und Schlichten. Der 5-Achs-Schlichtgang umfasst 0,05-mm- Schnitte bei 24.000 U/min, um eine Oberflächenrauheit von Ra 0,8 μm zu erzielen. Die Kosten für die 5-Achs-CNC-Bearbeitung sind gut planbar, da der Aufwand für die abwechselnden Durchgänge bereits in der Zykluszeitberechnung berücksichtigt wurde.
Im Rahmen der Erstmusterprüfung ist eine 5-Achsen-Profilgenauigkeitsprüfung an 12 Übereinstimmungspunkten gemäß ISO 286-Norm anzufordern.
Datenquelle: ISO 286 (ISO-System für Passungsgrenzen und Passungen).
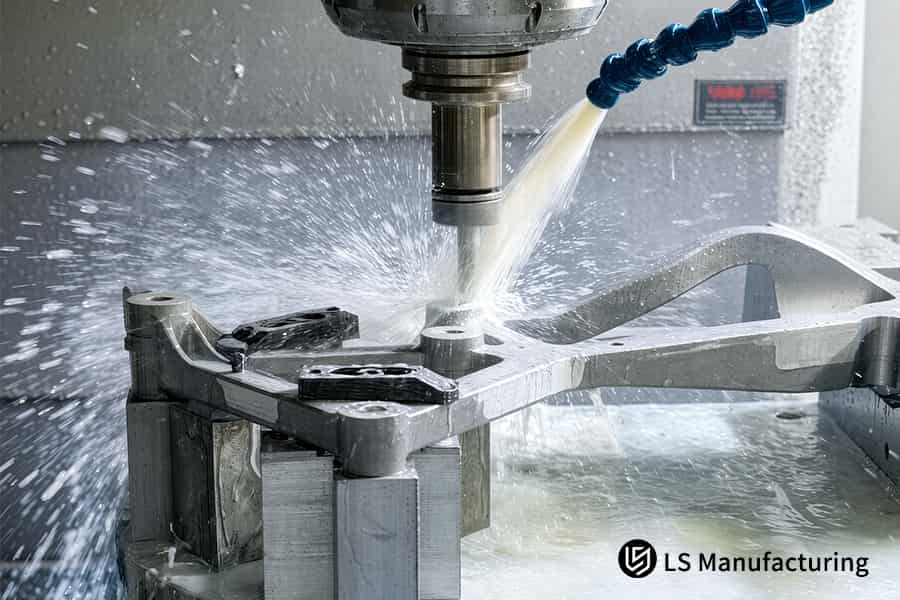
Abbildung 4: Eine 5-Achs-CNC-Bearbeitungsmaschine sprüht Kühlmittel auf eine Aluminiumhalterung mit einer Schichtdicke von 0,015 mm.
LS Manufacturing 5-Achs-CNC-DFM-Service für dünnwandige Halterungen in der Luft- und Raumfahrt: Optimierung gegen Verzug
Die 5-Achs-CNC-DFM-Fertigung von dünnwandigen Halterungen für die Luft- und Raumfahrtindustrie eliminiert Verzug durch den Einsatz einer trochoidalen Werkzeugbahn, eines thermischen Spannungsarmglühens und einer Vakuumvorrichtung. LS Manufacturing wurde bezüglich einer 0,50 mm dicken Halterung aus Aluminium 7075-T651 kontaktiert, deren zulässige Abweichung von ±0,008 mm durch die 3-Achs-Bearbeitung um das Sechsfache überschritten wurde.
Das Projekt #AERO-2026-8942 zeigte, dass selbst die alleinige Verwendung der koordinierten Fünf-Achsen-Kinematik nicht ausreichte, um den Verzug zu überwinden.
Herausforderung für den Kunden
Das Beschaffungsteam stand vor dem Problem, dass 16,2 % der Teile aufgrund der dünnwandigen pneumatischen Halterung ( AL 7075-T651, 0,50 mm Wandstärke ) Ausschuss waren. Die 3-Achs-Bearbeitung verursachte einen Verzug von ±0,050 mm gegenüber der geforderten Toleranz von ±0,008 mm . Dies führte zu Stückkosten von 285 US-Dollar und einer Lieferzeit von 14 Tagen. Die 5-Achs-Bearbeitung der Halterung musste die Probleme der Spannspannung und der Wärmeentwicklung lösen.
LS Fertigungslösung
Das verbesserte DFM-Verfahren nutzte trochoidales Fräsen zur Reduzierung der seitlichen Schnittkräfte. In den ersten Versuchen trat nach dem Entnehmen der Teile aus den Spannvorrichtungen eine Rückfederung von ±0,012 mm auf. Das 5-achsige Spannungsarmglühen umfasste nach dem Schruppen ein 24-stündiges Glühen im Ofen und den Einsatz von Vakuum-Flexspannfuttern anstelle der mechanischen Spannvorrichtungen.
Ergebnisse und Wert
Der optimierte Produktionsprozess führte zu einer Wandtoleranz von ±0,003 mm und einer Oberflächenrauheit (Ra) von 0,8 μm . Der Ausschussanteil wurde auf 2,1 % gesenkt. Die Stückkosten sanken um 27,4 % auf 206,91 $ . Die Lieferzeit verkürzte sich auf 9 Tage. Die optimierte 5-Achs-Verzugskorrekturlösung wurde mit einer Zeiss-Koordinatenmessmaschine (CMM) geprüft und nach AS9100D zertifiziert.
- Bei der Bearbeitung dünner Wände aus AL 7075-T651 mit einer Dicke von weniger als 0,8 mm sollte das Trochoidalfräsen zusammen mit einer Spannungsarmglühung angewendet werden .
- Stellen Sie sicher, dass die vom Vakuumspannfutter abgedeckte Oberfläche vor dem letzten Arbeitsgang mindestens 70 % beträgt.
Datenquelle: Empirische Datenbank LS Manufacturing 2025–2026 (Projekt-ID: #AERO-2026-8942; Stichprobengröße >1.200).
Von 16,2 % Ausschuss und ±0,050 mm Verzug auf 2,1 % Fehler und ±0,003 mm Toleranz – bei Ihrer dünnwandigen 7075-Halterung. Fordern Sie jetzt ein Angebot für 5-Achs-DFM mit 27,4 % Kostenersparnis an.

Häufig gestellte Fragen
1. Welche minimale Wandstärke kann LS Manufacturing auf einer 5-Achs-CNC-Maschine bearbeiten?
LS Manufacturing fräst seit Jahren zuverlässig dünne Wände bis zu 0,50 mm für Aluminiumlegierungen wie 7075-T651 und hält eine Toleranz von ±0,008 mm durch optimierte trochoidale Werkzeugwegstrategien und vibrationsfreie Bearbeitung dank starrer Vakuumklemmung ein.
Datenquelle: LS Manufacturing 2025–2026 DFM-Protokolle
2. Wie verhindert LS Manufacturing Verformungen bei dünnen Aluminiumteilen?
LS Manufacturing minimiert den Verzug dünner Aluminiumbauteile um mehr als 85 % durch dynamische trochoidale Werkzeugwegverfahren , symmetrische, geschichtete Schneidvorgänge, flexible Vakuumspannvorrichtungen zur Gewährleistung einer gleichmäßigen Klemmung und Spannungsarmglühen nach der Schruppbearbeitung.
3. Welche Toleranzgrenzen können beim komplexen 5-Achs-Dünnwandfräsen erreicht werden?
LS Manufacturing gewährleistet in einer streng kontrollierten thermischen Umgebung mit Zeiss-Koordinatenmessgeräten eine Standardtoleranz von ±0,015 mm , eine Präzisionstoleranz von ±0,008 mm und eine Ultrapräzisionstoleranz von ±0,003 mm für anspruchsvolle Arbeiten in den Bereichen Luft- und Raumfahrt, Medizin und Optik.
Datenquelle: Zeiss CMM-Kalibrierungsbericht
4. Wie lange dauert es, bis ich eine 5-Achsen-DFM-Analyse von LS Manufacturing erhalte?
Sobald Sie Ihre 3D/2D-Zeichnungen im STEP- oder IGES-Format hochgeladen haben, erhalten Sie von den Ingenieuren von LS Manufacturing innerhalb von 2 Stunden einen umfassenden DFM-Angebotsanalysebericht über die Bearbeitbarkeit, die Werkzeugwegplanung und die Kostenreduzierung.
5. Warum ist die 5-Achs-CNC-Bearbeitung der 3-Achs-Bearbeitung bei dünnwandigen Bauteilen überlegen?
Die 5-Achs-CNC-Bearbeitung hält das Schneidwerkzeug im optimalen Winkel und reduziert den Werkzeugüberhang, während sie in einer Aufspannung alle Flächen bearbeitet. Dadurch entfällt die Anhäufung von Toleranzen aufgrund wiederholter Spann- und Klemmfehler der 3-Achs-Bearbeitung .
6. Kann kryogene Kühlung die Oberflächengüte dünnwandiger Titanbauteile verbessern?
Ja, die Verwendung von kryogener Kühlung mit flüssigem Stickstoff oder Hochdruck-CO₂ verhindert tatsächlich eine Überhitzung der Titanlegierung AMS 4928 , was die Oberflächengüte der Schnitte auf Ra 0,8 μm verbessert und die Standzeit der Werkzeuge erhöht, ohne die Dimensionsstabilität zu beeinträchtigen.
Datenquelle: Sandvik Coromant Schnittdatenhandbuch, Kryogene Bearbeitung von Titanabschnitten.
7. Wie berechnet LS Manufacturing die Kosten für die 5-Achs-CNC-Bearbeitung von dünnwandigen Teilen?
Die Kostenkalkulation bei LS Manufacturing hängt von den verwendeten Materialien, der voraussichtlichen Bearbeitungszeit, den Kosten für kundenspezifische Vorrichtungen und den Nachbearbeitungsanforderungen ab; die Reduzierung des Ausschusses durch DFM-Optimierung und Prozessverbesserung führt jedoch zu Kosteneinsparungen von 15 % bis 35 % bei der Dünnwandbearbeitung.
8. Welche Nachbearbeitungsmöglichkeiten gibt es für dünnwandige, bearbeitete Bauteile?
LS Manufacturing bietet Hartanodisierung bis zu 50 Mikron gemäß MIL-A-8625 Typ III Spezifikation, Glasperlenstrahlen zur Erzielung einer gleichmäßigen matten Oberfläche und präzises Polieren zur vollständigen Einhaltung der ISO 7599 an.
Datenquelle: ISO 7599-Spezifikation
Zusammenfassung
Die 5-Achs-CNC-Bearbeitung dünnwandiger Bauteile erfordert symmetrische Werkzeugwege, spannungsarme Wärmebehandlung und ein Hochdruckkühlsystem. LS Manufacturing, zertifiziert nach ISO 9001:2015/AS9100D , bewältigt Herausforderungen wie Verzug und Vibrationen und gewährleistet Toleranzen von ±0,003 mm . LS Manufacturing unterstützt seine Kunden – von Halterungen für die Luft- und Raumfahrt bis hin zu Gehäusen für die Medizintechnik – bei der Bewertung und Fertigung dünnwandiger Bauteile.
Weisen Ihre Teile Verzug und hohen Ausschuss auf? Klicken Sie auf „ Angebot anfordern “, um Ihre 3D-/2D-Zeichnungen hochzuladen. Unser Expertenteam analysiert kostenlos die Machbarkeit der DFM-Methode und erstellt Ihnen innerhalb von 2 Stunden ein Angebot.
📞Tel.: +86 185 6675 9667
📧E-Mail: info@lsrpf.com
🌐Website: https://lsrpf.com/
Haftungsausschluss
Die Inhalte dieser Seite dienen ausschließlich Informationszwecken. LS Manufacturing übernimmt keine Gewähr für die Richtigkeit, Vollständigkeit oder Eignung dieser Informationen für einen bestimmten Anwendungsfall. Prozessparameter und Produkteigenschaften können sich ohne vorherige Ankündigung ändern. Für anwendungsspezifische technische Beratung wenden Sie sich bitte direkt an unser DFM-Team.
LS-Fertigungsteam
LS Manufacturing ist ein branchenführendes Unternehmen mit Fokus auf kundenspezifische Fertigungslösungen. Wir verfügen über mehr als 20 Jahre Erfahrung und betreuen über 5.000 Kunden. Unsere Schwerpunkte liegen in der hochpräzisen CNC-Bearbeitung , Blechbearbeitung , dem 3D-Druck , dem Spritzguss, dem Metallstanzen und weiteren Komplettlösungen für die Fertigung.
Unser Werk ist mit über 100 hochmodernen 5-Achs-Bearbeitungszentren ausgestattet und nach ISO 9001:2015 zertifiziert. Wir bieten unseren Kunden in über 150 Ländern weltweit schnelle, effiziente und qualitativ hochwertige Fertigungslösungen. Ob Kleinserien oder kundenspezifische Großprojekte – wir erfüllen Ihre Anforderungen mit schnellster Lieferzeit innerhalb von 24 Stunden. Entscheiden Sie sich für LS Manufacturing. Das steht für Effizienz, Qualität und Professionalität.
Mehr erfahren Sie auf unserer Website: www.lsrpf.com .