Español



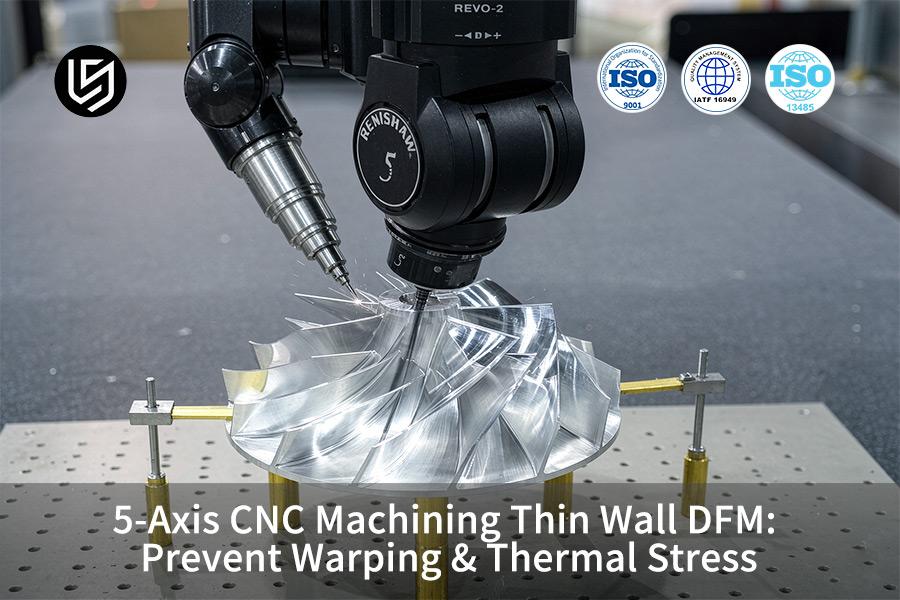
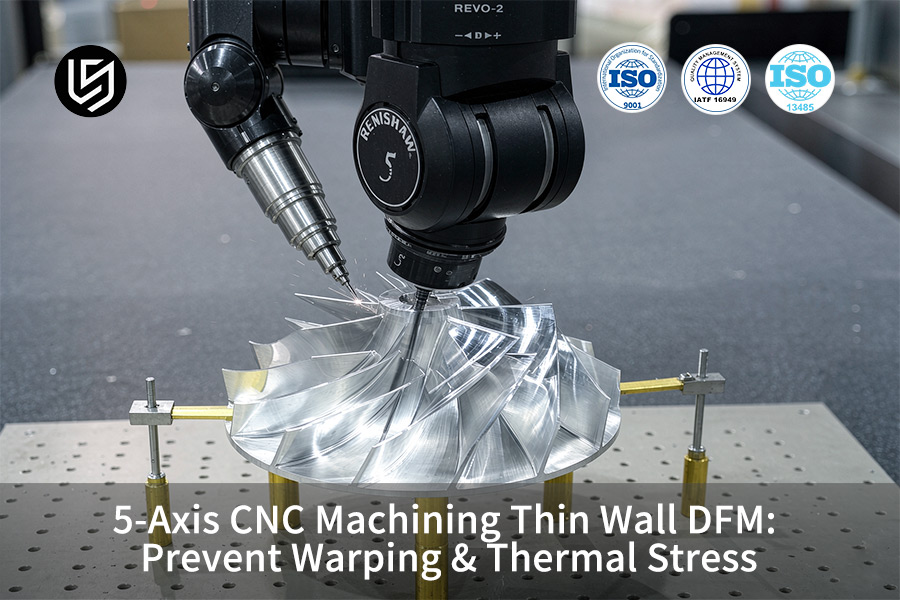
El servicio de mecanizado CNC de 5 ejes es un enfoque especializado que resuelve la deformación de paredes delgadas para piezas aeroespaciales y médicas. Las tolerancias alcanzan ±0,003 mm .
El control simétrico de la trayectoria de la herramienta, la refrigeración criogénica y el alivio de tensiones por etapas de LS Manufacturing reducen el desperdicio de piezas de pared delgada a menos del 0,5 % y los costos en un 27,4 % .
Conclusiones clave
- Control de las fuerzas de corte dinámicas: Gracias al fresado trocoidal y al método de espesor de viruta constante, las fuerzas de corte laterales sobre las paredes delgadas se reducen en más del 40%, evitando así la deflexión de la herramienta y la formación de marcas de vibración durante el proceso.
- Dos capas de protección para la precisión dimensional: El tratamiento de alivio de tensiones, ya sea mediante 24 horas de envejecimiento natural o recocido en horno, se realiza después del desbaste y antes de las etapas de acabado; por lo tanto, la distorsión de la pieza de pared delgada se mantiene en ±0,003 mm .
- Reducción significativa de costes y tiempo: Al optimizar el método DFM de 5 ejes, la tasa de defectos de las piezas de paredes delgadas se reduce del 16,2 % al 2,1 % , mientras que el tiempo necesario se reduce de 14 días a 9 días .
¿Cómo controla el mecanizado CNC de 5 ejes la deformación de paredes delgadas?
La deformación de la pared delgada se controla mediante mecanizado CNC de 5 ejes con un ángulo de herramienta óptimo y un proceso de remoción de material simétrico, de modo que la tolerancia del espesor de la pared se mantenga dentro del rango de ±0,008 mm . LS Manufacturing mantiene la precisión del mecanizado de paredes delgadas en ±0,008 mm mecanizando cada pieza en una sola configuración con vectorización dinámica de la herramienta, una tolerancia de proceso mucho más estricta que la tolerancia general de ±0,05 mm de la norma ISO 2768-f para dimensiones de 0,5 a 3 mm.
Alineación de la orientación dinámica de la herramienta
Las trayectorias de herramienta simultáneas de 5 ejes mantienen un ángulo de inclinación constante de 10 a 15 grados contra las paredes verticales para minimizar la desviación radial en aproximadamente un 80 % en comparación con un enfoque de pared vertical de 0 grados .
- El programa de la pieza de trabajo tiene un ángulo de ataque de 15 grados y una inclinación lateral de 5 a 10 grados para que la fuerza de mecanizado se mantenga en dirección exterior desde la pared sin soporte.
- El sensor Renishaw OMP40 verifica la posición de la pieza a 50 hercios después de la operación de desbaste para tener en cuenta el desplazamiento del material antes de comenzar la operación de acabado.
- El sistema de retroalimentación de fuerza de circuito cerrado controla velocidades de avance que oscilan entre 800 y 1200 mm/minuto con una velocidad de husillo de 20 000 rpm .
Secuencia de remoción de material simétrica
Los proveedores de servicios de mecanizado de aluminio de 5 ejes alternan el mecanizado contra dos paredes opuestas a intervalos de 0,3 mm cada una, logrando así el mejor alivio de tensiones sin ninguna deformación.
- El mecanizado de primera pasada dejará un material uniforme de 0,5 mm en ambos lados para evitar la generación de calor excesivo debido a la interrupción del proceso de corte .
- El fresado en contracción se utiliza en las pasadas de acabado para asegurar que la pared se mueva hacia la bancada de la máquina, pero no lateralmente, evitando así cualquier desviación.
- La máquina de torneado-fresado de 5 ejes alternará la dirección de corte en ambas paredes opuestas durante la pasada de acabado para cancelar el vector de elongación térmica y mantener Ra ≤ 0,8 μm .
- Especifique un espesor de pared ≥ 0,5 mm y un radio de filete interno ≥ 0,5 mm para una rigidez del sistema dentro del rango de corte estable.
- Solicitar SPC con CPK ≥ 1,33 para todos los procesos para garantizar la intercambiabilidad entre lotes.
Fuente de datos: Registros de análisis de dibujos 3D/2D DFM automatizados de LS Manufacturing 2025-2026 (Proyecto n.° AERO-2026-8942, tamaño de la muestra >1200).
¿Por qué es esencial el DFM antes de fresar piezas complejas de paredes delgadas?
El análisis del diseño para la fabricación (DFM, por sus siglas en inglés) es un paso proactivo para evitar distorsiones y sobrecostos causados por discontinuidades en el espesor de las paredes, voladizos y zonas muertas del refrigerante, incluso antes de que se toque cualquier metal.
LS Manufacturing realiza el análisis DFM en 2 horas mediante la simulación de la mecánica de corte de gradientes de pared, como de 2,0 mm a 0,50 mm, para eliminar la deformación causada por el estrés térmico localizado según la norma ISO 2768-f .
El servicio DFM CNC de 5 ejes convierte la geometría 3D en un análisis de maquinabilidad antes de comenzar el diseño de la fijación. Este análisis destaca las características con paredes de menos de 0,5 mm de espesor y radios de redondeo menores de 0,5 mm como mínimo necesario para mecanizar de forma estable piezas delgadas de aluminio y titanio . Se recomienda el mecanizado de alivio de tensiones si la relación de aspecto de la pared es superior a 8:1 para evitar que la tensión residual debida a la asimetría provoque distorsiones posteriores al mecanizado.
Un fabricante de máquinas CNC de precisión de 5 ejes realiza una simulación de corte por elementos finitos con una resolución de malla de 0,1 mm para confirmar que la deflexión radial de la herramienta es inferior a 0,005 mm para una fuerza de corte máxima de 120 N. La precisión de posicionamiento para el mecanizado de 5 ejes con una sola configuración es de ±0,008 mm de tolerancia de pared, y se aplica la norma ISO 2768-f a todas las características no definidas. El mecanizado de prototipos de 5 ejes reduce los costes de rediseño en un factor de 10 en la etapa de modelado en comparación con la revisión posterior al primer artículo.
En cuanto a la adquisición, el presupuesto para una máquina CNC de 5 ejes a medida depende de la geometría aprobada por DFM. Las geometrías complejas de las piezas mecanizadas por CNC de 5 ejes utilizan operaciones de desbaste equilibradas y una tolerancia de acabado uniforme de 0,5 mm para controlar el aporte térmico. El analizador DFM automatizado de LS Manufacturing importa diseños 3D/2D y genera resultados de riesgo de gradiente de pared en un plazo de 2 horas , lo que permite a los diseñadores realizar correcciones antes de comprometerse con el utillaje definitivo.
- Solicite el informe DFM antes de realizar cualquier inversión en utillaje y especifique un espesor mínimo de pared de 0,5 mm y un radio de redondeo de 0,5 mm en la fase de modelado.
- Especifique ISO 2768-f como tolerancia general predeterminada y CPK ≥1,33 para paredes clave.
Fuente de datos: Normas generales ISO 2768-m/f para dimensiones sin tolerancia y tolerancias geométricas.
Descargue nuestra lista de verificación DFM para paredes delgadas para aprender cómo el análisis automatizado de 2 horas identifica gradientes de pared inferiores a 0,5 mm y radios de redondeo inferiores a 0,5 mm, lo que evita la distorsión posterior al mecanizado antes de que comience el proceso de fijación.
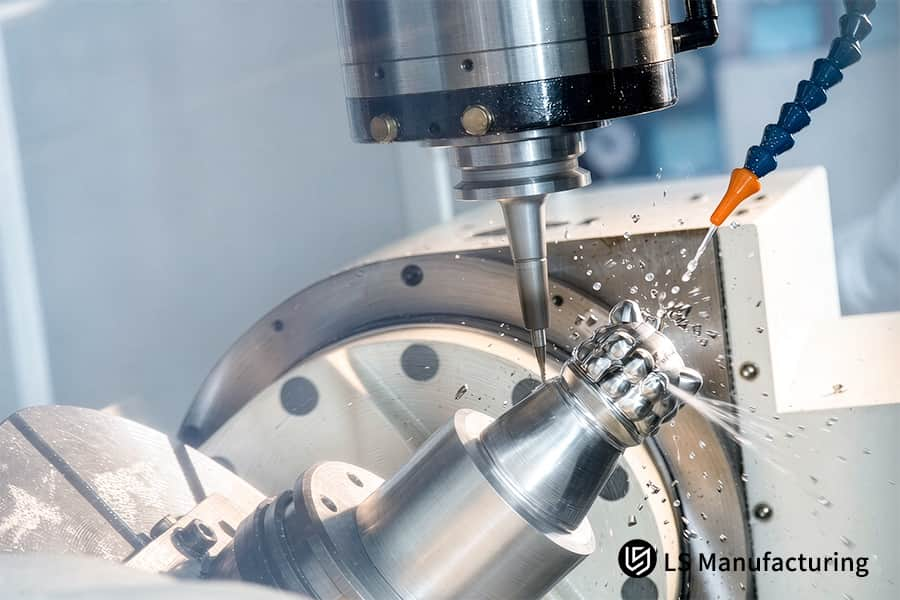
Figura 1: Fresadora CNC de 5 ejes que mecaniza un extremo de bola de acero inoxidable con pulverización de refrigerante.
¿Qué estrategias de trayectoria de herramienta previenen la acumulación de tensiones térmicas?
El fresado trocoidal y el corte en concordancia son trayectorias de corte altamente eficientes que evitan las tensiones térmicas en la zona de corte al garantizar un ángulo de contacto mínimo de la herramienta y un tiempo de calentamiento más corto por pasada, lo que resulta en una disminución de más del 30 % en la temperatura de corte.
LS Manufacturing emplea estas trayectorias de herramienta con refrigeración criogénica mediante CO₂ o nitrógeno líquido para garantizar que la zona de corte permanezca a temperatura ambiente y eliminar la expansión térmica del AL 7075-T651 durante el mecanizado CNC de 5 ejes a alta velocidad .
Rendimiento de la trayectoria trocoidal frente a la trayectoria tradicional
| Parámetro | Fresado trocoidal | Trayectoria lineal convencional |
| Ángulo de acoplamiento de la herramienta | ≤ 30° (entrada en arco) | 90°–180° (ranurado completo) |
| Tiempo de contacto por pase | 0,02–0,05 s | 0,10–0,25 s |
| Aumento de la temperatura máxima | ≤ 45 °C por encima de la temperatura ambiente | 80 °C–120 °C por encima de la temperatura ambiente |
| Acabado superficial (Ra) | ≤ 0,6 μm | 0,8–1,2 μm |
El fresado trocoidal mantiene el acoplamiento de la herramienta en ≤30° y el tiempo de contacto en 0,02–0,05 s por pasada, con un aumento de la temperatura máxima de corte de ≤45 °C por encima de la temperatura ambiente, frente a los 80–120 °C de las trayectorias lineales convencionales. El fresado de precisión de 5 ejes garantiza la rotación dinámica del eje de la herramienta para mantener el bajo ángulo de acoplamiento de la herramienta para formas 3D, que es una de las características más esenciales del mecanizado CNC de 5 ejes de pared delgada .
LS Manufacturing emplea mecanizado CNC con prevención de deformación mediante mecanizado de alta velocidad de 5 ejes a 18.000–22.000 rpm con un paso de 0,3 mm. El suministro de refrigerante de 5 ejes a través del husillo garantiza el suministro de fluido criogénico a la interfaz viruta/herramienta, manteniendo la temperatura del material a granel por debajo de 35 °C. El mecanizado CNC con prevención de deformaciones elimina eficazmente el efecto de la expansión asimétrica responsable de la curvatura posterior al mecanizado.
- El paso trocoidal debe ajustarse a 0,3 mm x diámetro de la herramienta para AL 7075-T651; auméntelo a 0,5 mm para grados de titanio.
- Asegúrese de que las boquillas de refrigerante estén correctamente alineadas a 5 grados del borde de corte antes de cada ciclo de producción.
Comparación de la estrategia del proceso de mecanizado de paredes delgadas y el rendimiento de la ingeniería.
La tabla que aparece a continuación destaca la diferencia en los parámetros de ingeniería de rendimiento del proceso de mecanizado frente a la estrategia de mecanizado optimizada mediante DFM de LS Manufacturing:
| Dimensión de control de procesos | Solución de mecanizado tradicional de 3 ejes | Solución DFM optimizada de 5 ejes (LS Manufacturing) | Mejora y beneficio de la ingeniería |
| Precisión de tolerancia de mecanizado | ±0,050 mm | ±0,003 mm (grado de ultraprecisión) | La precisión mejoró en un 94%, cumpliendo con los estándares aeroespaciales. |
| Espesor mínimo de pared alcanzable | 1,20 mm | 0,50 mm (AL 7075-T651) | El límite de espesor de pared se redujo en un 58,3% , lo que permite un diseño ligero. |
| Rugosidad superficial | Ra 1,6 μm | Ra 0,8 μm (Fresado de acabado con salida directa) | Reduzca los pasos de pulido manual posteriores. |
| Control de la deformación por estrés térmico | Depende de la experiencia del operador para detenerse y enfriarse, propenso a deformarse. | Refrigerante de alta presión/baja temperatura + trayectoria de herramienta trocoidal dinámica | La tasa de deformación térmica se redujo en más del 85 %. |
| Tasa de rendimiento general | 83,8% | 97,9% (Tasa de defectos controlada al 2,1%) | La tasa de defectos se redujo en un 14,1%. |
Gracias a la intervención integral del proceso DFM de 5 ejes , las piezas de paredes delgadas logran avances significativos en las tolerancias dimensionales, al tiempo que se controlan de forma exhaustiva los costes y las tasas de desperdicio.
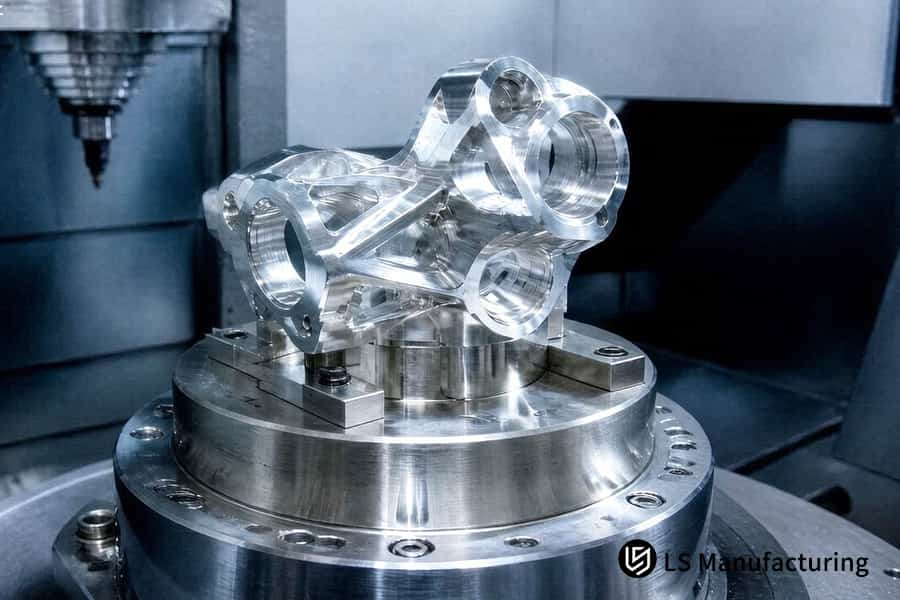
Figura 2: El mecanizado CNC de 5 ejes da un acabado de 0,01 mm al bloque colector de aleación de titanio.
¿Qué parámetros de corte mantienen la precisión en paredes delgadas de aluminio?
Las paredes delgadas de aluminio mantienen la precisión mediante la combinación de altas velocidades de husillo con baja profundidad de corte (ap) y alto avance por diente (fz). El control de la profundidad de corte (ap) y el avance por diente (fz) mantiene la fuerza de corte lateral por debajo de 80 N en paredes de aluminio de 0,50 mm sin soporte, lo que evita la deflexión y las vibraciones de la pared. LS Manufacturing mantiene una rugosidad superficial Ra de 0,8 μm en paredes de AL 7075-T651 de 0,50 mm de espesor mediante el control de la velocidad y la profundidad para minimizar las vibraciones de alta frecuencia.
Matrices de velocidad y alimentación recomendadas
- AL 7075-T651, pared de 0,50 mm: velocidad del husillo 18.000–24.000 rpm, ap 0,15–0,25 mm, fz 0,06–0,10 mm/diente.
- AL 6061-T6, pared ≥1,0 mm: velocidad del husillo 14.000–18.000 rpm, ap 0,25–0,40 mm, fz 0,08–0,12 mm/diente.
El equipo de servicio de mecanizado CNC de 5 ejes utiliza estas matrices para garantizar que la fuerza de corte se mantenga por debajo de 80 N en áreas de paredes delgadas. Las piezas de aluminio mecanizadas con 5 ejes se benefician de la matriz, ya que la deflexión de la pared se mantiene por debajo de 0,005 mm si ap se mantiene en 0,20 mm para paredes de 0,50 mm.
Un fabricante de máquinas CNC de precisión de 5 ejes emplea un margen de acabado de 0,10 mm y realiza fresado de precisión de 5 ejes a 22 000 rpm utilizando una fresa de carburo de 6 mm. La carga de viruta de alrededor de 0,08 mm/diente se encuentra dentro de la región estable para Ra ≤ 0,8 μm . El mecanizado médico de 5 ejes sigue esta estrategia de corte ligero, ya que los implantes de pared delgada requieren una desviación de forma inferior a 0,01 mm .
Para el proceso de fabricación, un presupuesto personalizado para CNC de 5 ejes depende de la aprobación de la geometría DFM. El mecanizado de producción de 5 ejes , con un acabado de 0,05 mm, se realiza a 24 000 rpm , lo que confirma un CPK ≥ 1,33 para el espesor de pared. Mantenerse dentro de los rangos de velocidad/avance recomendados evita vibraciones y protege la integridad de la superficie en el mecanizado CNC de 5 ejes de paredes delgadas .
- Asegúrese de utilizar ap ≤ 0,25 mm y rpm del husillo ≥ 18.000 para paredes de AL 7075-T651 de 0,50 mm para no salirse del área de corte estable.
- Rugosidad superficial Ra de 0,8 μm y tolerancia de espesor de pared de ±0,008 mm según ISO 2768-f.
Fuente de datos: Manual de maquinaria (2020), 31.ª edición (2020), Guía de especificaciones de parámetros de corte.
¿Cómo mitigan el calor durante el mecanizado los sistemas avanzados de refrigeración?
El sofisticado sistema de refrigeración ayuda a disminuir la generación de calor en el proceso de mecanizado gracias a la refrigeración a alta presión de 70 bares que se aplica a través del husillo, la cual llega a la punta de la herramienta de corte, penetrando la barrera de aire que se produce debido a la rotación a alta velocidad de la herramienta y eliminando el calor antes de que se expanda dicha barrera.
LS Manufacturing utiliza un sistema de refrigeración criogénica en sus centros de mecanizado de 5 ejes , donde la temperatura de las piezas mecanizadas se mantiene a 20 °C ± 2 °C .
El servicio de mecanizado CNC de 5 ejes con refrigeración a través del husillo a 70 bar proporciona acceso directo a la interfaz herramienta-viruta, algo imposible con la refrigeración por inundación. Los sistemas de refrigeración de 5 ejes permiten el acceso directo a la interfaz herramienta-viruta, eliminando las virutas en 0,02 segundos y manteniendo la zona de corte hasta 45 °C por encima de la temperatura ambiente a 22 000 rpm .
El sistema de control de temperatura de circuito cerrado de LS Manufacturing registrará la temperatura de la pieza cada 5 segundos, asegurando que se cumpla el rango de 20 °C ± 2 °C . El mecanizado aeroespacial de 5 ejes utiliza este enfoque dual de 70 bar más criogénico, ya que una temperatura estable de la pieza es una condición necesaria para mantener una tolerancia de pared de ±0,008 mm . Para la compra, los talleres de mecanizado capaces de controlar el estrés térmico deberán demostrar la validación de la presión del refrigerante y el registro de temperatura en ciclo. Los procedimientos de mecanizado CNC para la prevención de la deformación combinan el enfoque de refrigeración con un avance radial de 0,3 mm para eliminar cualquier tensión residual.
¿Qué dispositivos de fijación evitan la deformación de la pieza durante el fresado de 5 ejes?
Los mandriles de vacío y las mordazas flexibles evitan la deformación de la pieza al sustituir la fuerza de sujeción mecánica concentrada por una fuerza de sujeción uniformemente distribuida en toda la superficie de referencia. LS Manufacturing fabrica a medida fijaciones neumáticas flexibles a partir del contorno 3D de la pieza, reduciendo la deformación interna inducida por la sujeción a un valor extremo de ±0,003 mm según la norma ASME Y14.5-2018 .
Protocolo de diseño de mandíbula blanda personalizada
- El servicio DFM CNC de 5 ejes utiliza superficies de mordazas blandas que se perfilan para que se adapten a la forma de la superficie de la pieza de trabajo, con el fin de aumentar la superficie de contacto y reducir la presión de contacto por debajo de 5 MPa .
- Un fabricante de máquinas CNC de precisión de 5 ejes utiliza insertos de mordaza de aluminio o poliuretano que se perforan en la última pasada con una precisión de 0,01 mm .
- El par de torsión se ajusta mediante un limitador para proporcionar una fuerza radial de 200 a 500 N que permita soportar la fuerza de corte y evitar la deformación elástica.
Gestión uniforme de la presión de vacío
- El diseño del mandril de vacío tiene como objetivo lograr una cobertura del 70% del área proyectada de la pieza, con las ranuras de fijación de vacío de 5 ejes fresadas por CNC dentro de una tolerancia de ±0,01 mm .
- El sistema de soporte hidráulico de cavidad interna utiliza bloques de compensación con ajustes independientes para fuerzas que oscilan entre 200 y 500 N.
- Un presupuesto personalizado para una máquina CNC de 5 ejes requiere un vacío de al menos -0,06 MPa , lo que produce una fuerza de sujeción de 1800 N en un marco de 200 mm x 150 mm .
Fuente de datos: ASME Y14.5-2018 Dimensionamiento y tolerancias.
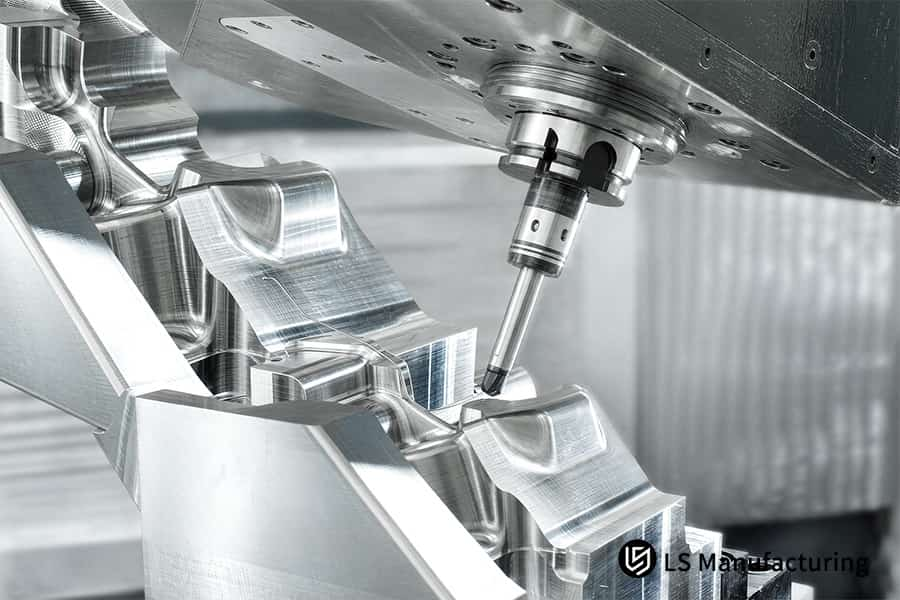
Figura 3: El mecanizado CNC de 5 ejes corta la cavidad del molde de aluminio con un acabado superficial de 0,02 mm.
Conozca a los ingenieros que crearon esta guía.
La deformación de las piezas de aluminio y titanio de paredes delgadas se produce por el calor, la fuerza de sujeción y la deflexión de la herramienta que superan el diseño de la pieza. Las medidas de control de procesos de LS Manufacturing se basan en más de 15 años de experiencia en mecanizado de precisión, lideradas por Gloria, profesional en prototipado rápido. La certificación AS9100, una de las dos certificaciones de nuestro taller, fue introducida por International Aerospace Quality Group .
El mecanizado CNC de 5 ejes del proceso DFM de pared delgada garantiza la ausencia de deformaciones gracias a una orientación óptima de la herramienta, técnicas de fresado trocoidal, refrigerante a 70 bares y una fijación flexible que mantiene tolerancias de pared de ±0,008 mm . El sistema de inspección CMM de Zeiss verifica todas las dimensiones. La Sociedad Estadounidense para la Calidad (ASCA) describe la ciencia del control estadístico de procesos (SPC) que sustenta nuestra promesa de CPK ≥ 1,33 para características críticas.
Envía tu archivo STEP o IGES a Gloria para un análisis DFM gratuito. Con más de 15 años de experiencia en fabricación rápida, recibirás comentarios DFM prácticos en menos de 2 horas , señalando variaciones en el espesor de la pared y zonas con problemas de refrigeración antes de la fabricación de cualquier accesorio.
¿Cómo puede un tratamiento térmico de alivio de tensiones provisional restablecer la estabilidad dimensional?
El tratamiento térmico intermedio para aliviar tensiones restablece la estabilidad dimensional mediante el recocido o el envejecimiento natural de las tensiones residuales del proceso de desbaste. De lo contrario, estas tensiones provocarían deformaciones posteriores al mecanizado en cuestión de horas. LS Manufacturing aplica un ciclo de alivio de tensiones de 24 horas tras la eliminación del 80 % del material. Este tratamiento térmico intermedio proporciona una tolerancia de ±0,005 mm en las paredes acabadas.
Curva de tiempo-temperatura de recocido térmico
- El proceso de alivio de tensiones de 5 ejes comienza con el desbaste, donde se elimina el 80 % del material y se rompe el equilibrio de tensiones existente. El componente se introduce en el horno calentado a 190 °C ± 5 °C para la aleación AL 7075-T651 y permanece allí durante 2 horas por cada 25 mm de espesor de sección transversal.
- El enfriamiento a 65 °C a una velocidad de 15 °C/hora elimina los gradientes térmicos reintroducidos. El proceso de mecanizado CNC para prevenir la deformación continúa con un semiacabado mediante la eliminación uniforme de material de 0,3 mm .
- El servicio de recocido de 5 ejes implica 12 horas de estabilización a 95 °C , seguidas del mecanizado final, con una microdistorsión inferior a 0,002 mm en el plano de referencia.
La verificación del mecanizado con control de tensiones térmicas mediante la máquina de medición por coordenadas (CMM) de Zeiss garantiza que se alcance una tolerancia de ±0,005 mm . Los datos de estabilidad dimensional de 5 ejes se incorporan a la planificación de la producción de 5 ejes , lo que permite prever el coste del mecanizado CNC de 5 ejes gracias a la ausencia de desperdicio causado por deformaciones inducidas por tensiones.
- Establezca un período mínimo de alivio de tensiones de 24 horas entre el desbaste y el semiacabado para espesores de pared inferiores a 1,0 mm .
- Es necesario verificar mediante CMM el desplazamiento del punto de referencia ( <0,003 mm ) antes de finalizar los procesos de acabado.
¿Por qué es fundamental la eliminación simétrica de material para perfiles complejos?
La eliminación equilibrada de material evita la deformación gracias a la distribución uniforme de fuerzas y calor en ambos lados de la pieza. Los programas de software CAM de 5 ejes de LS Manufacturing siguen un proceso de capas alternas durante el corte, donde se elimina la misma cantidad de material de ambos lados para crear un estado de tensión equilibrado.
El servicio de mecanizado CNC de 5 ejes sigue el orden de los cortes antes de trazar la trayectoria de la herramienta. El contorneado simultáneo de 5 ejes resuelve el problema de controlar la dirección de la herramienta en lados opuestos, asegurando una eliminación uniforme de material durante cada corte. La eliminación uniforme de material alternada en ambos lados evita la curvatura de 0,05 mm que suele producirse en el desbaste unilateral.
El mecanizado CNC de paredes delgadas de 5 ejes es posible gracias a la estrategia de desbaste de 5 ejes, donde las paredes alternas izquierda y derecha de 12 segundos tienen una profundidad de 0,3 mm . El espesor de la pared se verifica con una sonda Renishaw OMP40 en 12 pares de ubicaciones después del desbaste, y cuando la distancia entre dos puntos supera los 0,01 mm , se requiere una operación de semiacabado. Esto garantiza que el eje neutro se mantenga constante, de acuerdo con la tolerancia de orificio ISO 286 H7.
Para fines de compra, el presupuesto personalizado para la máquina CNC de 5 ejes debe incluir partidas separadas para el desbaste y el acabado. El acabado con la máquina de 5 ejes incluirá cortes de 0,05 mm a 24 000 rpm para obtener un acabado superficial de Ra 0,8 μm . El costo del mecanizado CNC de 5 ejes es predecible, ya que los costos indirectos de las pasadas alternas ya se han considerado en la estimación del tiempo de ciclo.
Solicitar la validación de la precisión del perfil de 5 ejes en 12 puntos de coincidencia según la norma ISO 286 en la inspección del primer artículo.
Fuente de datos: ISO 286 (Sistema ISO de límites y ajustes).
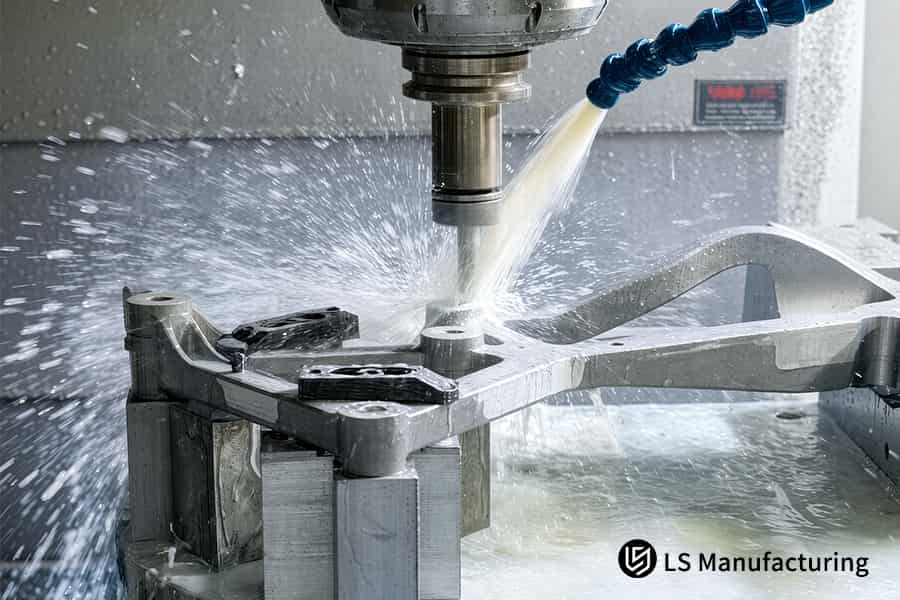
Figura 4: El mecanizado CNC de 5 ejes rocía refrigerante sobre un soporte de aluminio a 0,015 mm.
Servicio DFM CNC de 5 ejes de LS Manufacturing para soportes de pared delgada aeroespaciales: optimización anti-deformación.
El servicio DFM CNC de 5 ejes para soportes de pared delgada aeroespaciales elimina la deformación mediante una trayectoria de herramienta trocoidal, un proceso térmico de alivio de tensiones y una fijación por vacío. LS Manufacturing recibió un encargo sobre un soporte de AL 7075-T651 de 0,50 mm que superaba en seis veces la desviación admisible de ±0,008 mm mediante mecanizado de tres ejes.
El proyecto #AERO-2026-8942 reveló que incluso el uso de la cinemática coordinada de cinco ejes por sí sola no era suficiente para superar la deformación.
Desafío del cliente
El problema al que se enfrentó el equipo de compras fue el 16,2 % de piezas desechadas debido al soporte neumático de pared delgada ( AL 7075-T651, 0,50 mm de espesor ). El proceso de mecanizado de tres ejes provocó una deformación de la pieza de ±0,050 mm en comparación con la tolerancia requerida de ±0,008 mm . Esto resultó en un costo unitario de 285 dólares y un plazo de entrega de 14 días. El mecanizado del soporte de cinco ejes tuvo que resolver los problemas de tensión de sujeción y acumulación de calor.
Solución de fabricación LS
El proceso DFM mejorado empleó fresado trocoidal para reducir las fuerzas de corte laterales. En las primeras pruebas, se observó una recuperación elástica de ±0,012 mm tras retirar las piezas de las abrazaderas. El proceso de alivio de tensiones de 5 ejes incluyó un recocido de 24 horas en un horno tras el proceso de desbaste y la sustitución de las abrazaderas mecánicas por un mandril flexible de vacío.
Resultados y valor
El proceso de producción optimizado dio como resultado una tolerancia de pared de ±0,003 mm y una rugosidad superficial Ra de 0,8 μm . El porcentaje de desperdicio se redujo al 2,1 % . El costo por unidad disminuyó un 27,4 %, hasta los 206,91 $ . El plazo de entrega se redujo a 9 días. La solución optimizada de 5 ejes para evitar la deformación fue certificada mediante la verificación con CMM de Zeiss y la norma AS9100D.
- Aplique fresado trocoidal junto con alivio de tensiones durante el mecanizado de paredes delgadas de AL 7075-T651 que sean más delgadas que 0,8 mm .
- Asegúrese de que la superficie cubierta por el plato de vacío sea de al menos el 70 % antes de la pasada de acabado.
Fuente de datos: Base de datos empírica LS Manufacturing 2025–2026 (ID del proyecto: #AERO-2026-8942; tamaño de la muestra >1200).
Desde un 16,2 % de desperdicio y una deformación de ±0,050 mm hasta un 2,1 % de defectos y una tolerancia de ±0,003 mm, todo esto en su soporte de pared delgada 7075. Contáctenos para obtener una cotización DFM de 5 ejes con un ahorro de costos del 27,4 %.

Preguntas frecuentes
1. ¿Cuál es el espesor mínimo de pared que LS Manufacturing puede mecanizar en una máquina CNC de 5 ejes?
LS Manufacturing ha estado mecanizando de forma fiable paredes delgadas de hasta 0,50 mm para aleaciones de aluminio como la 7075-T651 y manteniendo una tolerancia de ±0,008 mm mediante estrategias optimizadas de trayectoria de herramienta trocoidal y mecanizado sin vibraciones gracias a una sujeción rígida por vacío.
Fuente de datos: Registros DFM de LS Manufacturing 2025–2026
2. ¿Cómo evita LS Manufacturing la deformación en piezas delgadas de aluminio?
LS Manufacturing minimiza la deformación de componentes delgados de aluminio en más del 85 % mediante enfoques de trayectoria de herramienta trocoidal dinámica , pasadas de corte simétricas en capas, fijaciones flexibles al vacío para garantizar una sujeción uniforme y recocido de alivio de tensiones después del mecanizado en bruto.
3. ¿Qué niveles de tolerancia se pueden lograr para el fresado complejo de paredes delgadas en 5 ejes?
LS Manufacturing mantiene una tolerancia estándar de ±0,015 mm , una tolerancia de precisión de ±0,008 mm y una tolerancia de ultraprecisión de ±0,003 mm en un entorno térmico altamente controlado, utilizando mediciones con máquinas de medición por coordenadas Zeiss para trabajos exigentes en los sectores aeroespacial, médico y óptico.
Fuente de datos: Informe de calibración de la máquina de medición por coordenadas Zeiss
4. ¿Cuánto tiempo se tarda en obtener un análisis DFM de 5 ejes de LS Manufacturing?
En cuanto subas tus dibujos 3D/2D en formato STEP o IGES, los ingenieros de LS Manufacturing te proporcionarán un informe completo de análisis de presupuesto DFM sobre la maquinabilidad, la planificación de la trayectoria de la herramienta y la reducción de costes en un plazo de 2 horas .
5. ¿Por qué el mecanizado CNC de 5 ejes es superior al de 3 ejes para componentes de paredes delgadas?
El mecanizado CNC de 5 ejes mantiene la herramienta de corte en su ángulo óptimo y reduce el voladizo de la herramienta al realizar operaciones en todas las caras en una sola configuración, lo que elimina la acumulación de tolerancias debidas a los repetidos errores de fijación y sujeción del mecanizado de 3 ejes .
6. ¿Puede la refrigeración criogénica mejorar el acabado superficial de las piezas de titanio de paredes delgadas?
Sí, el uso de refrigeración criogénica mediante nitrógeno líquido o CO₂ a alta presión evita el sobrecalentamiento de la aleación de titanio AMS 4928 , lo que mejora el acabado superficial de corte a Ra 0,8 μm y aumenta la vida útil de las herramientas, sin comprometer la estabilidad dimensional.
Fuente de datos: Manual de datos de corte de Sandvik Coromant, mecanizado criogénico de perfiles de titanio.
7. ¿Cómo calcula LS Manufacturing los costes de mecanizado CNC de 5 ejes para piezas de paredes delgadas?
La estimación de costes en LS Manufacturing depende de los materiales utilizados, el tiempo previsto para el corte, los dispositivos de fijación personalizados y las necesidades de postprocesamiento; sin embargo, la reducción de residuos mediante la optimización del diseño para la fabricación (DFM) y la mejora de procesos genera ahorros de costes de entre el 15 % y el 35 % en el mecanizado de paredes delgadas.
8. ¿Qué opciones de postprocesamiento existen para componentes mecanizados de paredes delgadas?
LS Manufacturing ofrece anodizado duro de hasta 50 micras según la especificación MIL-A-8625 Tipo III , granallado con microesferas de vidrio para obtener un acabado mate uniforme y pulido preciso para el cumplimiento total de la norma ISO 7599 .
Fuente de datos: Especificación ISO 7599
Resumen
El mecanizado CNC de 5 ejes de piezas de paredes delgadas requiere trayectorias de herramienta simétricas, tratamiento térmico para aliviar tensiones y un sistema de refrigeración de alta presión. LS Manufacturing, certificada según las normas ISO 9001:2015/AS9100D , soluciona problemas como la deformación y la vibración para ofrecer tolerancias de ±0,003 mm . LS Manufacturing ayuda a sus clientes, desde soportes aeroespaciales hasta carcasas médicas, a evaluar y fabricar piezas de paredes delgadas.
¿Sus piezas se deforman y generan muchos desperdicios? Pulse el botón " Solicitar presupuesto " para subir sus planos 3D/2D. Nuestro equipo de expertos realizará un análisis gratuito de viabilidad DFM y le proporcionará un presupuesto en un plazo de 2 horas .
📞Tel: +86 185 6675 9667
📧Correo electrónico: info@lsrpf.com
🌐Sitio web: https://lsrpf.com/
Descargo de responsabilidad
El contenido de esta página es meramente informativo. LS Manufacturing no ofrece garantías, expresas ni implícitas, sobre la exactitud, integridad o idoneidad de esta información para ninguna aplicación en particular. Los parámetros del proceso y las capacidades del producto están sujetos a cambios sin previo aviso. Para obtener asesoramiento técnico específico para su aplicación, póngase en contacto directamente con nuestro equipo de DFM.
Equipo de fabricación de LS
LS Manufacturing es una empresa líder en el sector . Nos especializamos en soluciones de fabricación a medida. Contamos con más de 20 años de experiencia y más de 5000 clientes. Nos especializamos en mecanizado CNC de alta precisión, fabricación de chapa metálica , impresión 3D , moldeo por inyección , estampado de metales y otros servicios integrales de fabricación.
Nuestra fábrica cuenta con más de 100 centros de mecanizado de 5 ejes de última generación, con certificación ISO 9001:2015. Ofrecemos soluciones de fabricación rápidas, eficientes y de alta calidad a clientes en más de 150 países. Ya sea para producción en pequeñas cantidades o personalización a gran escala, podemos satisfacer sus necesidades con la entrega más rápida en 24 horas. Elija LS Manufacturing. Esto significa eficiencia, calidad y profesionalismo.
Para obtener más información, visite nuestro sitio web: www.lsrpf.com .