 日本語



要約:医療用板金部品の不動態化処理は、製造後に実施される浸漬処理で、表面に存在する遊離鉄(鉄不純物)を除去します。化学的不動態化処理では、表面の遊離鉄を除去することで合金が独自のCr₂O₃膜を再構築し、酸が金属本体に接触しないため、寸法公差は±0.005mmに保たれます。ステンレス鋼部品であっても、残留不純物によって最終的には錆びてしまいます。
若手設計エンジニアや調達研修生は、医療用ステンレス鋼部品に錆の跡を見つけると、材料の欠陥だと誤解することがよくあります。曲げ加工、せん断加工、レーザー切断によって生じる鉄不純物が合金の特性に影響を与え、誤った認識につながるのです。言い換えれば、防錆性や医療用途への適合性は、製造前に検査することができます。
主なポイント
- コーティングではなく、化学変化です。弱酸が表面の遊離鉄を除去します。表面にクロムが現れ、空気中の酸素と結合して酸化クロム( Cr₂O₃)を形成します(これは基本材料から生成される膜であり、スプレーや電気めっきではありません)。
- 寸法安定性を維持します。酸パッシベーションは表面の配線にのみ作用するため、医療分野における高精度ハウジングのプレス加工品は酸パッシベーションの影響を受けません。電気めっき処理によって厚みが増すため、設計時にはその厚み増を考慮する必要があります。
- 表面化学組成に依存します。ステンレス鋼のグレード名よりも、表面層におけるCr/Fe比(クロムと鉄の原子比)の方が重要です。316Lでは、機械加工や溶接によって表面のCr/Fe比がバルク値よりも低下するため、合金本来の不動態化に頼るのではなく、成形後にめっき浴を施す必要があります。
- 酸の選択は妥協の産物である。クエン酸法はキレート化によって遊離鉄を除去するが、有毒ガスは発生しない。一方、硝酸はより強力な酸化作用を持ち、硫化物を含む原料をより短時間で除去できる。実際には、医療分野ではクエン酸法の方がより適している。
このガイドの著者について
LS Manufacturingのラピッドプロトタイピングおよびラピッドマニュファクチャリングスペシャリストであるグロリアは、精密工学と表面化学において15年以上の経験を有しています。グロリアのデスクにあるチェックリストは、酸パッシベーション化学を設計上の意思決定へと導きます。グロリアのエンジニアリングに関する洞察は、LinkedInでご覧いただけます。
LS Manufacturingのプリンシパルエンジニアリングレビューボードは、特定のソースラインに関して、各酸濃度、浴槽温度、および許容等級を検証します。ISO 13485:2016 (医療機器の品質マネジメントシステム)は、滅菌済みデバイスコンポーネントの文書化範囲を定義しており、医療用パッシベーション文書と工業用パッシベーション文書を区別しています。プロジェクト#MED-2026-408(n>800コンポーネント、2025~2026年)で引用されたソース。
若手エンジニアは、ある特定の作業のやり方を学びます。それは、不動態化処理の仕様書を読み、遊離鉄除去プロセスを規定する条項を見つけることです。ASTM F86は、金属製外科用インプラントの表面処理を規定しており、インプラントグレードの部品に認められている不動態化処理方法と、一般の市販部品に認められている不動態化処理方法を一覧にしています。
精密医療用板金における不動態化処理とは?
医療用板金パッシベーションは、遊離鉄を溶解し、ステンレス鋼が酸化クロム層を再形成できるようにする酸浴処理です。ブランキング、曲げ加工、溶接などの工程では、ステンレス鋼の表面に炭素鋼の汚染が残りますが、医療用板金パッシベーション処理は、この汚染を除去するのに役立ちます。パッシベーション処理は遊離鉄を除去し、基材は変化しません。部品の寸法は元の範囲内に留まります。酸化クロム(Cr₂O₃)は基材から形成され、医療用パッシベーションは、クエン酸法と硝酸法の両方を網羅し、遊離鉄試験を規定するASTM A967/A967Mに準拠しています。
化学剥離法と成膜コーティング法の比較
酸は鉄に対してより攻撃的であるため、表面にはより多くのクロムが残ります。低鉄領域(鉄が除去された酸洗浄領域)は酸化皮膜の下にあり、孔食を軽減します。ステンレス鋼部品の化学処理に関する標準規格ASTM A967/A967M-17によれば、酸化皮膜の厚さは1.5 nmから3.0 nmです。めっきによってこの厚さがさらに増し、欠けやすいエッジが生じます。 医療用板金加工ガイドには、成形後の不動態化処理が含まれています。
医療用容器内の遊離鉄源
炭素鋼製の金型、プレスブレーキ工具、レーザー切断装置では、ステンレス鋼表面に鉄が転写され、溶接によって熱による変色が生じる。薄肉の医療用筐体は、成形工程のあらゆる段階で汚染物質が蓄積され、内部の狭い溝によって拭き取りが困難になる。
- 内容:ステンレス鋼は本来錆びにくい性質を持っているため、不動態化処理浴は不要です。
- 理由:遊離鉄はクロムを多く含む基板に隣接する陽極として働き、水分が回路を完成させる。
- 検出方法:硫酸銅綿棒検査では、洗浄しきれなかった鉄分が残っている箇所に黒い斑点が現れます。
簡単に言うと、この浴は製造工程で発生した汚染物質を除去するものであり、合金自体を除去するものではありません。
セクションの要点
- 不動態化処理によって基材金属から皮膜が形成され、この層は剥がれ落ちることはありません。
- 汚染は、板金加工における腐食の基礎を理解する上での出発点となる。
関連キーワード:ステンレス鋼の不動態化の定義/酸化クロム皮膜の形成/遊離鉄除去プロセス
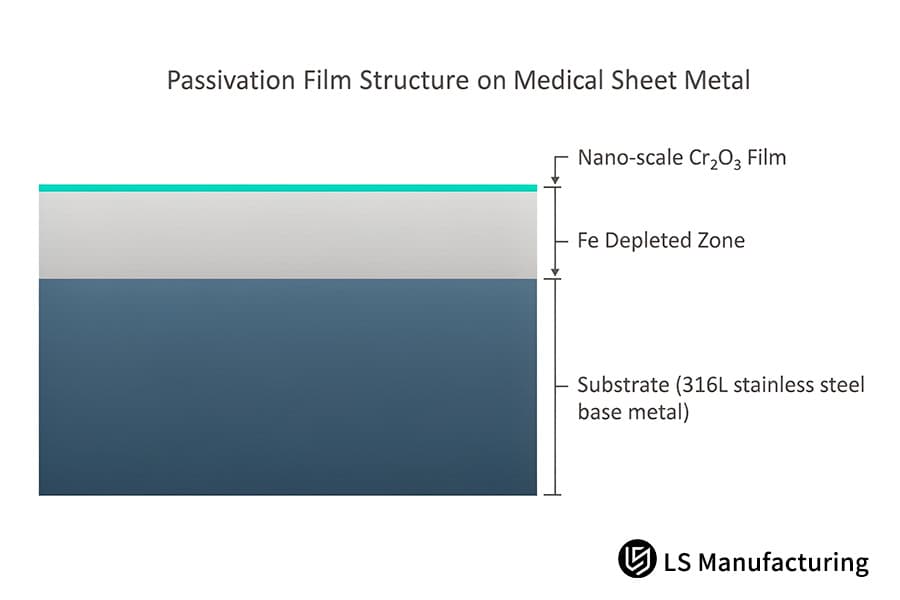
図1:医療用板金上の不動態化膜構造:基板、鉄欠乏領域、およびナノスケールのCr2O3膜。
医療用金属部品の腐食は、不動態化処理によってどのように防がれるのでしょうか?
不動態化は選択的な化学的脱鉄工程です。表面の遊離鉄を除去し、合金本体をエッチングしません。ガルバニ電池の原理は、不動態化の仕組みを説明しています。ASM ハンドブック、第 13A 巻 – 腐食 (ASM International、2003 年) に記載されているように、316L 表面の未処理の Cr/Fe 比は 0.5 ~ 0.7 です。言い換えれば、塩化物イオンが攻撃できる金属はなく、残っているのは不活性な酸化膜だけです。スケール除去は不動態化浴の前に行われますが、この 2 つの工程は互換性がありません。
表面錆の背後にあるガルバニックドライブ
表面に存在する遊離鉄粒子は微小陽極となり、表面近くのクロムを多く含む粒子は陰極となる。水分は電気伝導体として働き、鉄粒子の溶解を引き起こす。陽極の位置は、ピットが形成される点である。単一の粒子が錆の発生源となる。炭素鋼工具は、ブランキング中に遊離鉄粒子の大部分を生成する。 板金加工の不動態化化学では、合金の改質ではなく、洗浄から始める。
酸化クロム膜の連続性
酸を用いて鉄を分離した後、次の段階はクロムが酸素と反応してCr₂O₃の連続膜を生成することです。膜の連続性は不動態化防食機構を決定する上で重要な役割を果たし、膜に不連続性があると金属が塩化物と接触する機会が生じます。熱変色(溶接による酸化変色)は連続膜の形成を妨げるため、溶接部では浴前に研磨を行う必要があります。連続膜は金属が塩化物と接触するのを防ぎます。
滅菌サイクル耐久性
病院における繰り返し行われる蒸気滅菌プロセスでは、高温多湿の塩化物を含むサイクルが用いられ、これらの繰り返しサイクル後もクロム皮膜が残存するのは、蒸気への曝露によって酸化が起こるためである。不動態化が限定的であるため、時間の経過とともに皮膜が厚くなることはなく、浴槽に浸漬する時間が長くなると結晶粒界が粗くなる。このサイクルでは、硫酸銅綿棒はきれいなままである。板金加工における酸化皮膜の完全性は、浴槽の浸漬時間よりも滅菌の耐久性を決定する。簡単に言えば、清潔さが持続時間よりも重要である。
腐食メカニズムの要点
- 酸は遊離鉄の除去を助け、クロムの添加は塩化物による腐食から保護する。
- フィルムの連続性は滅菌サイクルを維持するが、浴槽の浸漬時間は維持しない。
関連キーワード:不動態化腐食メカニズム/クロム濃縮プロセス/遊離鉄除去化学
医療用パッシベーション処理のワークフローは、どのようにして基本許容誤差を維持しているのか?
医療用パッシベーションにおけるワークフロー公差管理は、グルーバーが著書「現代製造の基礎」(第5版、表面処理)で説明しているように、洗浄の段階化と酸への曝露制限によって構成されます。医療用パッシベーション用筐体は、成形中に寸法範囲を一定に保ちます。医療用板金パッシベーション処理ステーションは、医療機器のパッシベーション規格に準拠して、アルカリ脱脂、水すすぎ、酸浸漬、脱イオン水向流すすぎ、乾燥、検証の順に実行されます。
脱脂および酸浸漬ステーション
板金加工における脱脂工程は、酸が金属表面に直接接触するかどうかを決定づける。アルカリ脱脂は、絞り油や指紋を除去し、均一な表面上で反応が起こる。316L製医療用筐体には、 45℃~65℃の範囲に保持されたクエン酸浴が適している。浴温が低いと脱鉄速度が遅くなり、高いと結晶粒界腐食を引き起こす。
すすぎ、乾燥、検証
脱イオン向流すすぎにより導電率(導電率はすすぎ水のイオン汚染度を測定する)が制御され、化学物質が一方の浴槽から他方の浴槽へ持ち越されるのを防ぎます。その後、熱風乾燥が行われます。硫酸銅試験(遊離鉄が存在する箇所で綿棒が黒く変色する)により、ASTM A967 実施基準 D に従って脱鉄が行われていることを確認し、検査員は測定対象物の寸法を測定します。
在庫処分に対するワークフロー境界
- 内容:酸浴処理により、ストックを除去し、規格外寸法を規格内に収めることができます。
- 理由:酸は鉄を選択的に除去しますが、均一に除去するわけではありません。そのため、過剰な大きさの部分は除去されません。
- 確認方法:浴槽前と浴槽後のゲージの読み取り値は同一である必要があり、帯域外機能は帯域外のままである必要があります。
板金加工における公差の安定性は、浴の変更ではなく、前工程の成形工程に依存する。簡単に言えば、不動態化処理は成形工程によって作られたものを変えるものではない。
この条項が定めること
- 段階的な洗浄と選択的な酸接触により、わずかな材料除去が実現する。
- 綿棒とゲージによる測定値から、形状に変化がないことが確認された。
関連キーワード:不動態化ワークフロー段階/ステンレス鋼酸浸漬制御/医療用筐体公差安定性
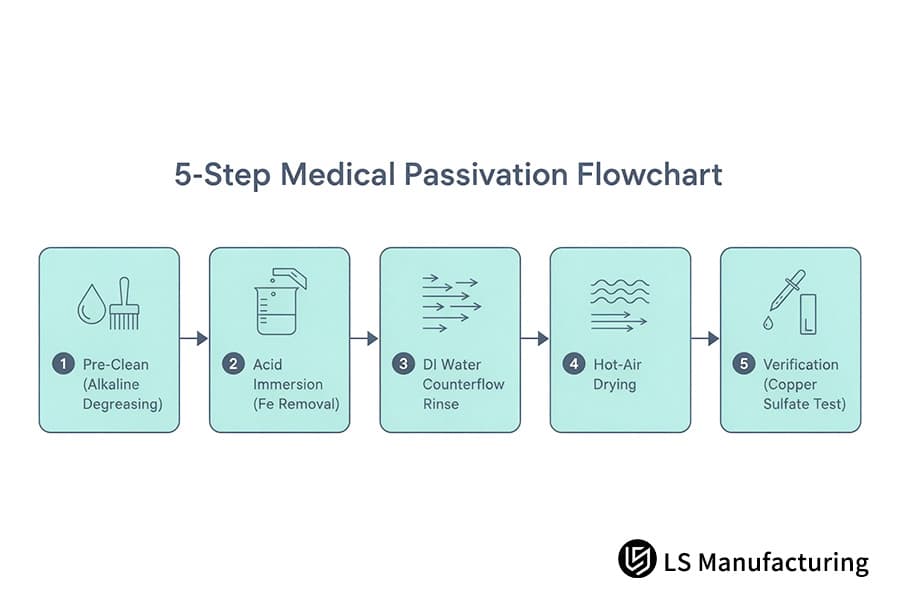
図2:5段階の医療用不動態化フローチャート:前洗浄、酸浸漬、純水逆流洗浄、熱風乾燥、硫酸銅検証。
4×N 基本比較表
表面改質技術は、反応の種類、浴の種類、寸法縮小、およびそれらが使用される医療用途によって異なります。クエン酸と硝酸はどちらも遊離鉄を除去しますが、電解研磨は卑金属を除去します。新人エンジニアは、研究された4種類の反応タイプのうち、1種類の機器に適した浴の種類を特定できるようになります。簡単に言えば、メカニズムの選択によってストックの減少が決まります。
| 表面処理 | 反応機構 | バスミディアム | 次元変化 | 典型的な医療用途 |
| クエン酸による不活性化 | 反応により表面から遊離鉄が除去され、Cr₂O₃膜の形成条件が整う。 | 4%~10%クエン酸浴溶液、浴温45℃~65℃ | 変化量≤0.001 mm、許容誤差±0.005 mm | 手術器具のハンドル、インプラント用付属品、内視鏡用筐体パネル |
| 硝酸による不動態化 | 酸化剤が表面に作用し、鉄くずを除去します。 | 硝酸浴溶液の酸濃度は大幅に高く、浴温度はクエン酸経路よりも低い温度範囲である。 | 変化量≤0.001 mm、許容誤差±0.005 mm | 洗浄室アセンブリ、分析装置フレーム、手術用トレイの部品 |
| 電解研磨 | 電気化学的平滑化は微細な突起を除去するが、クロムを析出させる。 | リン酸/硫酸電解液、直流電場、および温度制御浴 | 不均一な除去 5.0 μm ~ 15.0 μm | 血液遠心分離機用インペラハウジング、血液ステント、滅菌済みカテーテルコネクタ |
| 化学変換コーティング | 化学反応によって合成酸化物またはクロム酸塩皮膜が生成される | アルカリ性または酸化性塩浴、陽極酸化処理または黒化処理 | 膜形成 マイクロメートルスケールの膜 | アルミニウム製分析パネル、診断用カウンターウェイト、外側ブラケット |
クエン酸パッシベーションは、適合範囲を一定に保つ必要がある医療用キャビネットに適していますが、図面で材料除去が可能なインプラントには電解研磨が推奨されます。
デバイスのパッシベーション処理において、クエン酸処理と硝酸処理を比較する理由とは?
クエン酸不動態化と硝酸不動態化の違いは、作用方法のアプローチが異なる点にあります。キレート化では遊離鉄のみが抽出されるのに対し、鉱物酸化では表面層全体が抽出されます。キレート化はニッケルとクロムに影響を与えないため、生体適合性試験はあらゆる種類の汚染のリスクなしに成功裏に実施できます。硝酸の酸化電位は高いものの、クロム濃度が低い合金やすすぎが不十分な場合、過度の酸洗が発生します。クエン酸と硝酸のどちらを使用するかは合金の化学組成によって決まり、医療機器の不動態化規格ではASTM A967に従って両方のプロセスが認められています。不動態化の失敗の原因は、酸の種類ではなく、浴の制御にあります。
キレート化および酸化経路
クエン酸を用いたキレート化処理では、鉄は除去されますが、ニッケルとクロムは合金中に残ります。一方、硝酸は合金元素を含む表面のあらゆるものを侵食します。過剰な酸処理は、クロムが枯渇した後に、過剰な酸作用によって結晶粒界が粗くなることで発生します。 板金加工における酸の化学的性質によって、皮膜形成がクロム含有表面から始まるかどうかが決まります。
スプリング焼き戻しクリップの真の脆化リスクは、めっきや酸洗による水素の吸収です。クエン酸による不動態化処理では水素は発生しません。スプリング焼き戻しクリップでは、最も危険な形態の水素脆化(水素が金属内部に入り込み、遅延破壊を引き起こす)が発生する可能性がありますが、クエン酸処理によって水素処理は不要になります。オーステナイト系ステンレス鋼はこのような損傷を防ぎますが、マルテンサイト系ステンレス鋼は防ぎません。
塩水噴霧試験における等価性と浴槽試験の検証
- 内容:より効果的な酸化剤を使用することで、より厚く丈夫な保護層が形成される。
- 理由:不動態皮膜の形成はどちらの酸においても自己制限的であり、最終的に2つの溶液のクロム含有量はほぼ同じになる。
- どのように証明できるのか: 2枚の試験片をASTM B117塩水噴霧試験(最初のピットが現れるまでの時間に関する試験室試験)で同時に処理し、検査員が暴露時間を評価します。
板金加工におけるキレート化メカニズムは、規制上の考慮事項からも恩恵を受けている。米国環境保護庁(EPA)と労働安全衛生局(OSHA)は硝酸ガスと酸濃度を規制しており、その結果、医療用クリーンルームではクエン酸浴が好まれる。ガスを除去するには追加の設備が必要となるが、腐食防止効果はない。つまり、酸濃度は浴の制御に比べれば重要ではない。
読者が今判断できること
- キレート化は金属成分を保護するが、酸化はそれらを消費する。
- 塩水噴霧試験の結果、重要なのは酸濃度ではなく、浴槽内の温度管理であることが示された。
関連キーワード:クエン酸不動態化メカニズム/硝酸酸化リスク/医療用不動態化浴の選択
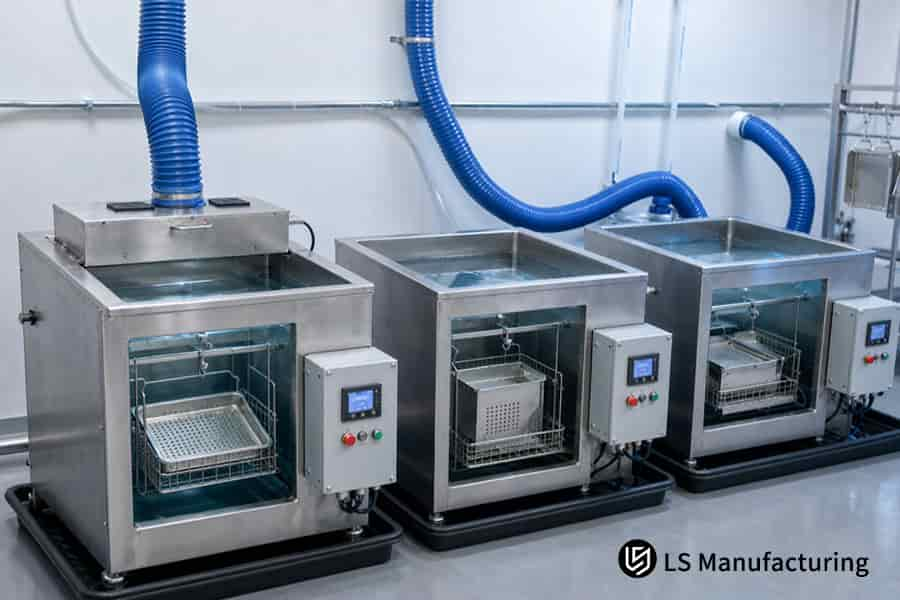
図3:浴槽ステーションは、臨床使用のために45℃~65℃のクエン酸パッシベーション溶液中に316Lトレイを保持する。
どのような原因でパッシベーション不良が発生し、板金部品に悪影響を及ぼすのか?
板金加工における不動態化処理の失敗は、浴槽内で発生する汚染、またはすすぎ工程で再発する汚染であり、不動態化処理後のステンレス鋼部品の錆びの問題を解決できません。ASM International の「ステンレス鋼部品の腐食による故障」の3 つの主な原因によると、洗浄工程に問題があります。部品上の潤滑剤コーティングは酸からのシールドとして機能しますが、使用済み浴槽から溶解した鉄が部品上に再付着し、継ぎ目内に閉じ込められた酸が乾燥して塩素系堆積物が残ります。部品が蒸気滅菌されると、塩素系堆積物が原因で孔食が発生します。
油膜とバリア形成
板金加工における脱脂残留物は、酸が基材に接触するかどうかを決定づける要因となります。炭化水素系潤滑剤は弱アルカリ浸漬に耐え、油膜(酸が基材に到達するのを阻む油膜)を形成します。酸は金属の露出部分を攻撃するため、油膜はムラ状に形成されます。ムラ状の酸化膜は、隙間から塩化物が基材に到達する可能性があることを意味します。アルカリ脱脂と水破断試験は、浸漬前に油膜を除去するために行われます。
経年劣化した浴室鉄の再付着
古い浴槽では、溶液が飽和状態になりそれ以上鉄を吸収できなくなるまで、鉄が沈殿し続けます。鉄の再沈着(溶解した鉄が煤層として基材に再び沈着すること)は、浴槽から取り出される基材を除くすべての基材を覆います。新しいすすぎ水では煤層を取り除くことができず、基材は浴槽に入る前よりも汚れた状態で出てきます。
炭素鋼工具からの交差汚染
- 故障モード:塩水噴霧試験の失敗は、浴槽の水質不良を示しています。
- 説明:炭素鋼製のプレスブレーキ金型と通常のブラスト材が、浴処理後にステンレス鋼表面に鉄を加圧して付着させたため、故障の原因は浴の化学組成不良ではありませんでした。
- 証明方法:硫酸銅綿棒は、遊離鉄が存在するとすぐに色が変わります。
溶接継ぎ目にはすすぎ水が溜まる隙間ができ、湿度試験(汚染された粒子を錆に変えるキャビネット試験)ではすすぎ不良が示されます。不動態化処理の仕組みは、浴槽の濃度ではなく、清潔な接触を必要とします。通常、実際の状況では、不具合はタンクの手前で発生します。
覚えておくべき故障モード
- 油膜は酸による腐食を防ぎ、古い浴槽からは鉄分が残る。
- 炭素鋼製の工具を使用すると、処理後に鉄が析出する。
関連キーワード:不動態化の失敗モード/ステンレス鋼表面の汚染源/酸浴鉄飽和
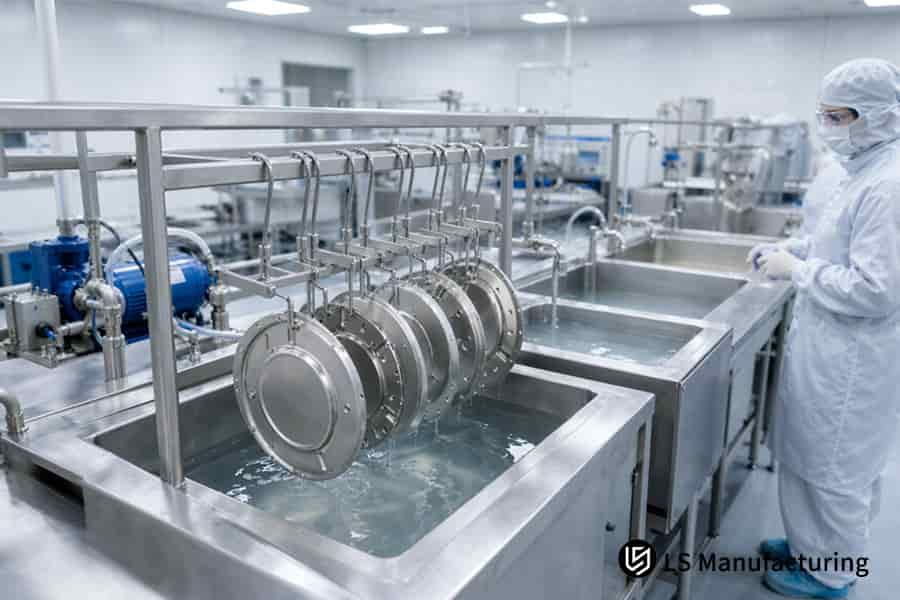
図4:滅菌処理のため、±0.005 mmの精度で保持される不動態化槽に316L医療用筐体パネルを浸漬する。
板金パッシベーションの実際の仕組み:LS Manufacturing社の医療機器筐体の事例
外科用流体処理エンクロージャー内の板金加工の不動態化は、クエン酸不動態化プロセスによって行われ、公差レベルが±0.005 mmのプレス加工された316Lブラケットから遊離鉄イオンが除去されます。浸漬前に、超音波アルカリ洗浄により絞り油が除去され、鉄がクエン酸によって攻撃されるようになります。ASTM A967に準拠したクエン酸サイクルは、濃度範囲4%~10%、中温浴で、母材オーステナイトに影響を与えることなく鉄イオンを除去し、Cr/Fe比を1.5以上に維持し、形状を保持します。
アプリケーションシナリオ
外科用流体処理装置では、蠕動ポンプの流路内にプレス加工された316Lステンレス鋼製のブラケットが使用されています。許容誤差は±0.005mmであるため、追加のコーティングを施すとプロファイル寸法が大きくなり、許容範囲を超えてしまいます。経験の浅い技術者は、ステンレス鋼はオートクレーブ処理のみで安全だと誤解しがちですが、曲げ半径における微細な腐食は、この誤解を覆すものです。
原則の実践
超音波キャビテーション(手の届きにくい場所から油を抽出するために気泡が破裂する現象)は、油膜が酸の浸透を阻害し、パッチの形成を引き起こすため、まず引き抜き油を除去します。クエン酸の濃度はASTM A967に従って4%~10%の範囲内に保たれ、浴温は中温です。高温の溶液は冷間圧延鋼のクロム含有量の少ない結晶粒界を腐食させ、保持時間を長くしても余分な油膜は生成されません。
結果と考察
オートクレーブ腐食耐性試験において、孔食による不良率が16%から4%に低下しました。試作品のターンアラウンドタイムは14%短縮されました。超音波洗浄を行わない場合、油膜が鉄を保護し、不良率が許容レベルを超える16%まで上昇します。凍結洗浄条件と浴槽パラメータは、酸濃度ではなく、ステンレス製筐体の滅菌耐性を決定します。
データソース:LS製造内部検査データベース、プロジェクト番号MED-2026-408(サンプルサイズ800以上の部品、2025~2026年)。

よくある質問
1. 不動態化処理と電解研磨の根本的な違いは何ですか?
パッシベーションと電解研磨は、膜を形成するか、材料を削るかの選択です。酸は表面の鉄をナノメートル厚の酸化物に変換しますが、陽極溶解は5.0μmから15.0μmの基材金属を除去します。板金加工におけるパッシベーション処理は母材金属をそのまま残し、LS ManufacturingではASTM A967がクエン酸および硝酸処理を規定しています。パッシベーション処理ではアセンブリの形状が変化しないため、設計者は電解研磨用に材料除去量を確保しています。
2. 不動態化処理は、板金プレス加工品の厳しい寸法公差を変化させますか?
不動態化処理は、プレス加工部品の寸法に影響を与えません。ASTM A967規格によれば、酸反応によって表面から鉄が除去され、厚さ1.5nm~3.0nmの酸化層が形成され、金属の損失は0.001mm未満に抑えられます。浸漬処理後も、元の公差±0.005mmは有効です。LS Manufacturing社は、浸漬処理の前後に幾何学的寸法を測定します。
3. ステンレス鋼製の医療機器部品は、自然に不動態化されているにもかかわらず、なぜ錆びることがあるのでしょうか?
ステンレス鋼を扱ったことのないエンジニアの間でよくある誤解ですが、プレス加工やレーザー切断の工程で炭素鋼の不純物が混入し、表面の均一性が損なわれるのです。若いエンジニアは、腐食はクロム含有量ではなく鉄分が存在する場合に発生するため、合金組成に問題があることを確認する前に、汚染検査を実施してしまう傾向があります。
4. 医療機器の不動態化検証を規定する国際規格はどれですか?
医療機器製造における不動態化処理には、ステンレス鋼部品の遊離鉄試験を要求するASTM A967/A967MおよびAMS 2700規格が含まれます。板金加工では、硫酸銅または高湿度を用いた拭き取り検査が必要であり、 LS Manufacturing ISO 13485:2016では、±0.005 mm以内の形状が規定されています。ASTM規格は化学に関するものであり、ISO 10993-1:2018は生物学に関するものであるため、品質監査員は1つの規格番号と1つの試験方法を対応付けます。
まとめ
ステンレス鋼筐体の酸性不動態化処理は、プロセス化学が鉄を除去し、成形表面上の保護クロム酸化物層を再生する能力を持つため可能です。設計形状は、酸が表面原子を置換するものの、母材金属を剥離しないため、浸漬後も嵌合窓が維持されるようにするのに役立ちます。腐食防止プロセスは、コーティングが堆積される領域から汚染物質を除去します。
医療用板金表面処理エンジニアリングおよび技術サポートデスク
Cr/Fe比の最適化、レーザー溶接継手付近のガルバニック挙動、薄肉筐体の公差などについて調査しているエンジニアや設計見習いの方で、不動態化仕様の解釈に関するご質問がある場合は、LS Manufacturingの表面エンジニアリングデスク(info@lsrpf.com )までお問い合わせください。実験研究の基準条件は、 https://lsrpf.com/およびLS Manufacturing( +86 185 6675 9667)でご確認いただけます。
さらに詳しく: 医療用板金加工サービス:ISO 13485認証取得部品メーカー

