 Español



TL;DR: MédicoPasivación de piezas de chapa metálica Es un procedimiento de inmersión que se lleva a cabo después de la fabricación para eliminar el hierro libre (impurezas ferrosas presentes en la superficie). Pasivación química elimina el hierro libre de la superficie, por lo que la aleación reconstruye su propia película de Cr₂O₃.y mantiene tolerancias dimensionales en ±0,005 mm porque el ácido nunca entra en contacto con el metal en su conjunto. Incluso las piezas de acero inoxidable acabarán oxidándose como consecuencia de las impurezas residuales.
Los ingenieros de diseño junior y los aprendices de adquisiciones a menudo encontrarán marcas de óxido en piezas médicas de acero inoxidable y las perciben como fallas del material. Las impurezas de hierro presentes debido al doblado, el cizallamiento y el corte por láser afectan las propiedades de la aleación, lo que provoca percepciones erróneas. Dicho de otro modo, la protección contra la corrosión y la idoneidad para uso médico pueden comprobarse antes de la producción.
Conclusiones clave
- Sin recubrimiento, sino transformación química. El ácido débil elimina el hierro libre de la superficie. El cromo aparece en la superficie y se une al oxígeno presente en el aire para formar óxido de cromo (Cr₂O₃, que es una película producida a partir del material base y que no se pulveriza ni se deposita mediante electrodeposición.).
- Mantiene la estabilidad dimensional. La pasivación ácida solo actúa sobre las trazas superficiales; las piezas estampadas para carcasas de alta precisión en el sector médico no se ven afectadas por este proceso. El proceso de galvanoplastia aumenta el espesor, y el diseño debe tener en cuenta dicho espesor adicional.
- Depende de la química de la superficie. Relación Cr/Fe (relación entre átomos de cromo y hierro en la capa superficial). supera el nombre del grado de acero inoxidable. El mecanizado y la soldadura reducen la relación Cr/Fe superficial por debajo del valor del material base en el 316L, razón por la cual el baño se aplica después del conformado en lugar de confiar en la propia pasividad de la aleación.
- Elegir un ácido es una solución de compromiso. El proceso con ácido cítrico elimina el hierro libre mediante quelación, pero no libera gases tóxicos. Por otro lado, el ácido nítrico posee propiedades oxidantes más fuertes y elimina el sulfuro en un plazo más corto. En la práctica, el proceso con ácido cítrico es más aplicable en medicina.
Acerca del autor de esta guía
Gloria, especialista en prototipado rápido y fabricación rápida en LS Manufacturing, posee más de 15 años Con experiencia en ingeniería de precisión y química de superficies, las listas de verificación que hay en el escritorio de Gloria convierten la química de pasivación ácida en una decisión de diseño. Sigue las ideas de ingeniería de Gloria en LinkedIn..
El Comité de Revisión de Ingeniería Principal de LS Manufacturing verifica cada concentración de ácido, temperatura del baño y grado de tolerancia con respecto a una línea de suministro particular. ISO 13485:2016 (sistemas de gestión de calidad para dispositivos médicos) Define el alcance de la documentación para componentes de dispositivos estériles, lo que diferencia la documentación de pasivación médica de la industrial. Fuentes citadas para el Proyecto #MED-2026-408 (n>800 componentes, 2025-2026).
El ingeniero junior aprende a hacer una cosa específica: leer la especificación de pasivación para encontrar la cláusula que controla el proceso de eliminación de hierro libre. ASTM F86 Especifica la preparación de la superficie para implantes quirúrgicos metálicos y enumera las prácticas de pasivación aceptadas para piezas de grado implantable junto con las aceptadas para piezas comerciales en general.

¿Qué es la pasivación para chapas metálicas de precisión en el sector médico?
La pasivación de chapas metálicas para uso médico es un tratamiento mediante baño ácido que disuelve el hierro libre y permite que el acero inoxidable vuelva a formar su capa de óxido de cromo. Los procesos tales como troquelado, doblado y soldadura deja la contaminación del acero al carbono en la superficie del acero inoxidable, mientras que el proceso de pasivación de chapas metálicas médicas ayuda a limpiar la contaminación. El proceso de pasivación limpia el hierro libre y deja el sustrato sin cambios; Las dimensiones de la pieza aún se encuentran dentro del rango original. óxido de cromo (Cr₂O₃) Se forma a partir del sustrato, y la pasivación médica sigue la norma ASTM A967/A967M, que abarca tanto la ruta cítrica como la nítrica y define la prueba de hierro libre.
Decapado químico frente a recubrimientos depositados
El ácido es más agresivo con el hierro, por lo que queda más cromo en la superficie. Zona con bajo contenido de hierro (que es la zona lavada con ácido y libre de hierro) Se encuentra debajo de la película de óxido y reduce la corrosión por picaduras. Según la especificación estándar. ASTM A967/A967M-17 Para los tratamientos químicos de piezas de acero inoxidable, el espesor de la película de óxido es De 1,5 nm a 3,0 nmEl recubrimiento aumenta aún más este grosor, creando bordes que pueden astillarse. Guía para la fabricación de chapas metálicas para uso médico Incluye la pasivación después del conformado.
Fuentes de hierro gratuitas en recintos médicos
Troquel hecho de acero al carbono, herramientas para prensas plegadoras, corte por láser Los equipos transfieren hierro a las superficies de acero inoxidable; la soldadura provoca manchas de calor. Las carcasas médicas de calibre delgado acumulan contaminantes en cada etapa de conformado, con estrechos canales interiores que los ocultan e impiden su limpieza.
- Qué: El acero inoxidable es inherentemente resistente a la corrosión, por lo que no es necesario un baño de pasivación.
- Por qué: El hierro libre actúa como el ánodo adyacente al sustrato rico en cromo con humedad completando el circuito.
- Cómo detectarlo: La prueba con hisopo de sulfato de cobre mostrará una mancha oscura donde aún queda hierro que no se pudo eliminar.
En términos sencillos, el baño elimina la contaminación formada durante la proceso de fabricación y no la aleación.
Conclusiones de la sección
- La pasivación forma una película a partir del metal base; esta capa no se puede desprender.
- La contaminación es el punto de partida para Fundamentos de la corrosión en la fabricación de chapa metálica.
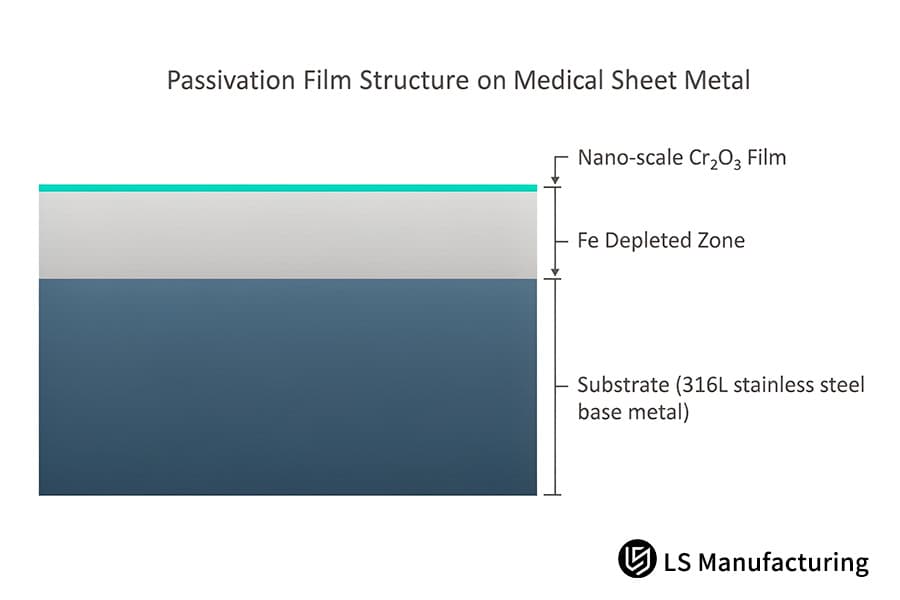
Figura 1: Estructura de la película de pasivación sobre una lámina metálica de uso médico: sustrato, zona con deficiencia de hierro y película de Cr2O3 a nanoescala.
¿Cómo evita la pasivación la corrosión en las piezas metálicas de los dispositivos médicos?
La pasivación es un paso químico selectivo de eliminación de hierro: elimina el hierro libre de la superficie y no corroe la aleación en su conjunto. El principio de las celdas galvánicas explica cómo funciona la pasivación. Como se documenta en el Manual ASM, Vol. 13A – Corrosión (ASM International, 2003), la relación Cr/Fe de la superficie de 316L en estado inicial se encuentra entre 0,5 y 0,7. En otras palabras, no hay metal disponible para que los iones cloruro ataquen, ya que todo lo que queda es una película de óxido inerte. La desincrustación precede al baño de pasivación, pero ambos pasos no son intercambiables.
Impulso galvánico detrás de la oxidación superficial
Las partículas de hierro libres situadas en la superficie se convierten en microánodosMientras que las partículas ricas en cromo cerca de la superficie se convierten en cátodos. La humedad actúa como conductora de electricidad y provoca la disolución de las partículas de hierro. La ubicación del ánodo es el punto donde se crea la cavidad. Una sola partícula sirve como fuente de óxido. Herramientas de acero al carbono crea la mayor parte de las partículas de hierro libres durante el proceso de corte. Química de pasivación en la fabricación de chapa metálica Implica comenzar con la limpieza en lugar de la modificación de la aleación.
Continuidad de la película de óxido de cromo
Una vez que el hierro se separa mediante el uso del ácido, el siguiente paso es cuando el cromo reacciona con el oxígeno para producir la película continua de Cr₂O₃. La continuidad de la película juega un papel importante en la determinación del mecanismo de pasivación anticorrosión, ya que cualquier discontinuidad en la película brinda la oportunidad de que el metal entre en contacto con el cloruro. Tinte por calor (decoloración oxidada como consecuencia de la soldadura) Actúa como un obstáculo para la formación de películas continuas, por lo que es necesario realizar un pulido antes del baño en las juntas. La película continua protege el metal del contacto con el cloruro.
Resistencia del ciclo de esterilización
Implicación de procesos repetidos de esterilización por vapor. En los hospitales, los ciclos implican cloruro caliente y húmedo. La persistencia de la película de cromo tras estos ciclos repetitivos se debe a la oxidación producida por la exposición al vapor. El tiempo no provoca el engrosamiento de las películas, ya que la pasivación es limitada, y un tiempo adicional en el baño genera límites de grano rugosos. En el ciclo dado, el hisopo de sulfato de cobre sale limpio. película de óxido para la fabricación de chapa metálica La integridad, más que la duración del baño, determina la durabilidad de la esterilización. En pocas palabras, la limpieza supera a la durabilidad.
Conclusiones sobre el mecanismo de corrosión
- El ácido ayuda a eliminar el hierro libre, mientras que el enriquecimiento con cromo protege contra el ataque de los cloruros.
- La continuidad de la película mantiene la ciclo de esterilización pero no la hora del baño.
¿Cómo mantienen los flujos de trabajo de pasivación médica las tolerancias base?
Control de tolerancia del flujo de trabajo en la pasivación médica se compone de etapas de limpieza y exposición limitada al ácido, como lo describe Groover en su libro titulado "Fundamentos de la fabricación moderna," (5.ª edición, Tratamiento de superficies). Las carcasas de pasivación médica mantienen el rango dimensional constante durante el proceso de conformado. Proceso de pasivación de chapas metálicas médicas Los procesos se llevan a cabo de acuerdo con las normas de pasivación para dispositivos médicos: desengrase alcalino, enjuague con agua, inmersión en ácido, enjuague a contracorriente con agua desionizada, secado y validación.
Estaciones de desengrase e inmersión en ácido
Etapa de desengrase en la fabricación de chapa metálica determina si el ácido hará contacto con el metal desnudo. El desengrasado alcalino elimina el aceite de dibujo y las huellas dactilares, y la reacción tiene lugar en una superficie uniforme. Baño de ácido cítrico mantenido dentro del rango de De 45 °C a 65 °C Es adecuado para carcasas médicas de acero inoxidable 316L; una temperatura de baño más baja conlleva un deshierro más lento, y una temperatura más alta provoca el ataque a los límites de grano.
Enjuague, secado y verificación
El enjuague de contracorriente desionizado controla el conductividad (la conductividad mide la contaminación iónica del agua de enjuague) y evita la transferencia de sustancias químicas de un baño a otro. A continuación, se procede al secado con aire caliente. Prueba de sulfato de cobre (un hisopo se vuelve negro en las zonas donde hay hierro libre). Garantiza el deshierbe de acuerdo con la práctica D de la norma ASTM A967, y los inspectores miden las dimensiones de las características calibradas.
Límite del flujo de trabajo contra la eliminación de existencias
- Qué: El baño ácido puede eliminar el material y hacer que la dimensión fuera de banda quede dentro de la banda.
- Por qué: El ácido elimina el hierro de forma selectiva, pero no uniforme; las partes de mayor tamaño no se eliminan.
- Cómo verificar: Las lecturas de los manómetros antes y después del baño deben ser idénticas, y las características fuera de banda deben permanecer fuera de banda.
Estabilidad de la tolerancia en la fabricación de chapa metálica No depende de los cambios en el baño, sino de la operación de conformado previa. En pocas palabras, la pasivación no altera el proceso de conformado.
Lo que establece esta sección
- Limpieza por etapas y contacto selectivo con ácido. dar como resultado una pequeña retirada de existencias.
- Hisopo y calibre Las lecturas verifican que la geometría de la característica permanece sin cambios.
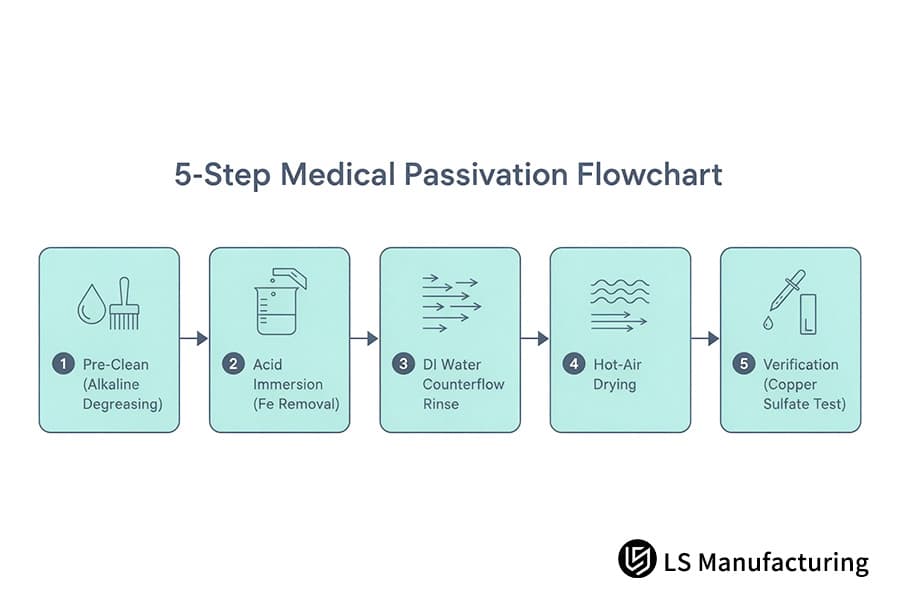
Figura 2: Diagrama de flujo de pasivación médica en 5 pasos: limpieza previa, inmersión en ácido, enjuague a contracorriente con agua desionizada, secado con aire caliente y verificación con sulfato de cobre.
Tabla comparativa básica 4×N
Las técnicas de modificación de superficies varían según el tipo de reacción, el tipo de baño, la reducción de dimensiones y la aplicación médica para la que se utilizan. Tanto el ácido cítrico como el ácido nítrico eliminan el hierro libre, pero el electropulido elimina los metales base. Los nuevos ingenieros podrán identificar un tipo de baño para un tipo de instrumento específico entre los cuatro tipos de reacción estudiados. En resumen, la elección del mecanismo determina el agotamiento de la solución madre.
| Tratamiento de superficies | Mecanismo de reacción | Baño mediano | Cambio dimensional | Aplicación médica típica |
| Pasivación con ácido cítrico | La reacción elimina el hierro libre de la superficie para proporcionar las condiciones para la formación de la película de Cr₂O₃. | 4%–10% Solución de baño de ácido cítrico, temperatura del baño 45 °C – 65 °C | Cambio ≤0,001 mm, tolerancia ±0,005 mm | Mangos de instrumental quirúrgico, dispositivos accesorios para implantes, paneles de carcasas para endoscopios |
| Pasivación con ácido nítrico | El agente oxidante actúa sobre la superficie y elimina los residuos de hierro. | Una solución de baño de ácido nítrico con una concentración de ácido sustancialmente mayor, temperatura del baño en un rango de temperatura más bajo que la ruta del ácido cítrico. | Cambio ≤0,001 mm, tolerancia ±0,005 mm | Componentes de conjuntos de cámaras de lavado, bastidores de analizadores, bandejas quirúrgicas |
| Electropulido | El alisado electroquímico elimina las microproyecciones pero deposita cromo. | Electrolito de ácido fosfórico/ácido sulfúrico, campo de corriente continua y baño con temperatura controlada. | Eliminación desigual de 5,0 μm a 15,0 μm. | Carcasas de impulsores de centrífugas sanguíneas, stents sanguíneos, conectores de catéteres estériles |
| Recubrimiento de conversión química | La reacción química crea una película de óxido sintético o cromato. | Baño de sales alcalinas u oxidantes, proceso de anodizado o ennegrecimiento | Formación de película a escala micrométrica | Paneles analizadores de aluminio, contrapesos de diagnóstico, soportes exteriores |
La pasivación cítrica es apropiada para botiquines médicos donde la ventana de ajuste debe permanecer igual, pero se prefiere el electropulido para implantes cuando los planos permiten la eliminación de material.
¿Por qué comparar la pasivación con ácido cítrico frente a la pasivación con ácido nítrico para dispositivos?
La diferencia entre la pasivación con ácido cítrico y la pasivación con ácido nítrico radica en que ambos métodos de acción emplean un enfoque diferente: la quelación extrae únicamente el hierro libre, mientras que la oxidación mineral extrae toda la capa superficial. La quelación no afecta al níquel ni al cromo, lo que significa que las pruebas de biocompatibilidad se realizarán con éxito sin riesgo de contaminación de ningún tipo. A pesar del mayor potencial de oxidación del ácido nítrico, el decapado excesivo se produce en aleaciones con bajas concentraciones de cromo, así como por un enjuague insuficiente. Pasivación con ácido cítrico frente a pasivación con ácido nítrico depende de la química de la aleación y Normas de pasivación para dispositivos médicos Permitir ambos procesos según ASTM A967. Causas del fallo de pasivaciónEl control del baño no determina la identidad del ácido.
Vías de quelación y oxidación
La quelación con ácido cítrico extrae el hierro, mientras que el níquel y el cromo permanecen en la aleación. Por otro lado, el ácido nítrico ataca todo lo que se encuentra en la superficie, incluidos los elementos de aleación. El sobredecapado se produce tras el agotamiento del cromo, cuando los límites de grano se vuelven rugosos debido a la acción excesiva del ácido. Química ácida en la fabricación de chapa metálica determinará si la formación de la película comienza en la superficie que contiene cromo.
La absorción de hidrógeno por el recubrimiento o el decapado es el verdadero riesgo de fragilización para los clips templados por resorte; la pasivación cítrica no introduce hidrógeno. La forma más peligrosa de fragilización por hidrógeno (entrada de hidrógeno en el metal que provoca fracturas retardadas) Es posible con clips templados por resorte, y el tratamiento con ácido cítrico hace innecesario el tratamiento con hidrógeno. El acero inoxidable austenítico previene este tipo de daños, pero el martensítico no.
Paridad de la prueba de pulverización salina y verificación del baño
- Qué: Un agente oxidante más eficaz crea una capa protectora más gruesa y resistente.
- Por qué: La formación de la película pasiva es autolimitante en ambos ácidos; las dos soluciones terminan con un contenido de cromo similar.
- ¿Cómo se puede demostrar? Dos cupones son procesados simultáneamente por el Ensayo de niebla salina ASTM B117 (ensayo en cámara de ensayo en términos de tiempo hasta la aparición del primer cráter)y los inspectores evalúan el tiempo de exposición.
Mecanismo de quelación en la fabricación de chapa metálica También se beneficia de las consideraciones regulatorias. EPA (Agencia de Protección Ambiental de los Estados Unidos) y OSHA (Administración de Seguridad y Salud Ocupacional) Para regular los vapores nítricos y la concentración de ácido, en los talleres médicos limpios se prefieren los baños de ácido cítrico. La desinfección de los vapores requiere equipos adicionales, pero no ofrece ventajas en cuanto a la protección contra la corrosión. En otras palabras, la concentración de ácido es irrelevante en comparación con el control del baño.
Lo que los lectores ahora pueden juzgar
- La quelación salva componentes metálicos; la oxidación los consume.
- La equivalencia de la pulverización salina demuestra que el control del baño es más importante que la concentración de ácido.
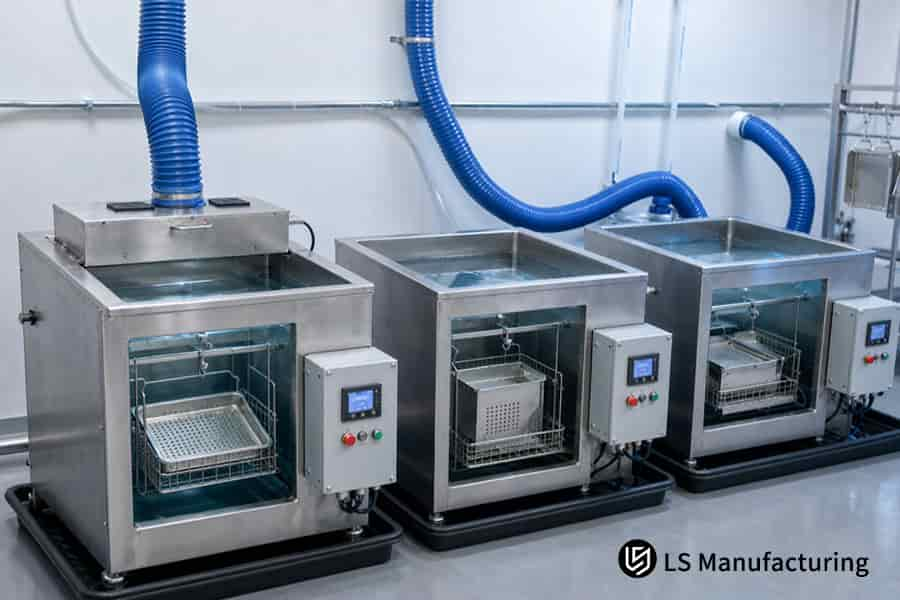
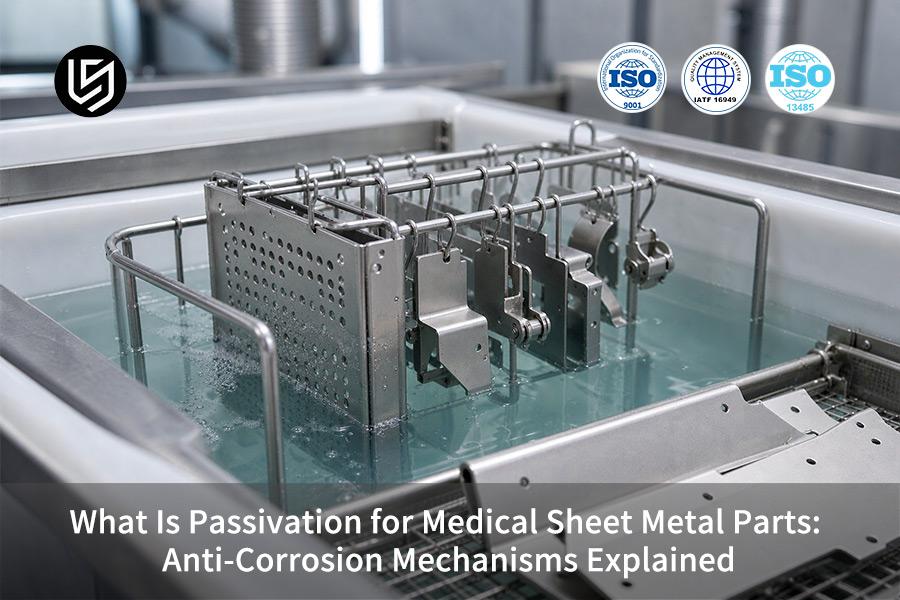
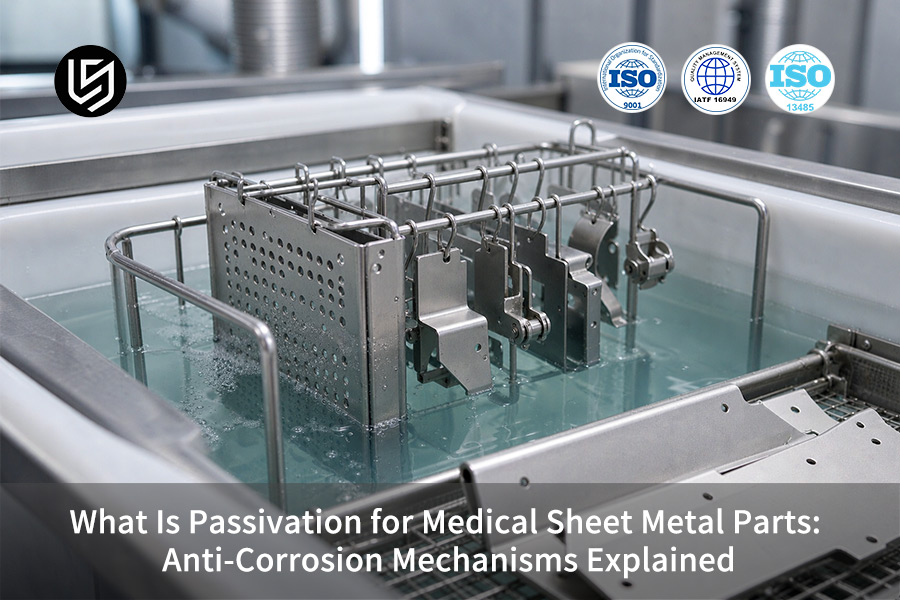
Figura 3: Las estaciones de baño contienen bandejas de acero inoxidable 316L en solución de pasivación cítrica a una temperatura de entre 45 °C y 65 °C para uso clínico.
¿Qué causas de fallo de pasivación comprometen las piezas de chapa?
La falla de pasivación en la fabricación de chapa metálica es la contaminación que ocurre en el baño o que reaparece en el proceso de enjuague, resolviendo el problema de la oxidación de componentes de acero inoxidable después de haber sido pasivado. Según las tres causas principales por ASM International: Fallos por corrosión en componentes de acero inoxidableExiste un problema con el proceso de limpieza. El recubrimiento lubricante del componente actúa como una barrera contra el ácido, pero el hierro disuelto del baño usado se vuelve a depositar en el componente, y el ácido atrapado en las juntas se seca, dejando depósitos a base de cloro. Estos depósitos a base de cloro provocan picaduras cuando el componente se somete a esterilización con vapor.
Películas de petróleo y formación de barreras
Residuos de desengrase en la fabricación de chapa metálica es el determinante de si el ácido alguna vez toca el sustrato. El lubricante de hidrocarburo puede resistir la inmersión en álcalis débiles y convertirse en un película (una película de aceite que impide que el ácido llegue al sustrato)El ácido ataca las zonas expuestas del metal, lo que provoca una formación irregular de la película. Esta formación irregular de óxido permite que el cloruro alcance el sustrato a través de las grietas. El desengrase alcalino y la prueba de resistencia al agua eliminan la película antes de la inmersión.
Redeposición de hierro en baños envejecidos
El hierro precipitará en un baño antiguo hasta que la solución se sature y no pueda absorber más. Redeposición de hierro (depósito de hierro disuelto sobre el sustrato en forma de capa de óxido) Cubre todos los sustratos excepto los que salen del baño. El agua de enjuague limpia no puede eliminar las capas de suciedad, y los sustratos salen más sucios de lo que entraron al baño.
Contaminación cruzada por herramientas de acero al carbono
- Modo de fallo: El fallo en la prueba de niebla salina indica una mala composición química del baño.
- Explicación: Matrices de plegado de acero al carbono y medios de granallado habituales, que presurizan el hierro sobre la superficie de acero inoxidable después del proceso de baño; La causa del fallo no fue una mala química del baño.
- Método para demostrarlo: La toallita con sulfato de cobre cambiará de color inmediatamente si hay hierro libre.
Las costuras de soldadura forman grietas que acumulan agua de enjuague y prueba de humedad (prueba de gabinete que hace que las partículas contaminadas formen óxido) muestra un enjuague deficiente. Cómo funciona la pasivación Requiere contacto limpio y no resistencia del baño. Por lo general, en situaciones reales, las fallas ocurren antes del tanque.
Modos de fallo que conviene recordar
- La película de aceite resiste el ataque ácido, y los baños antiguos dejan residuos de hierro.
- Las herramientas de acero al carbono provocan la aparición de hierro después del tratamiento.
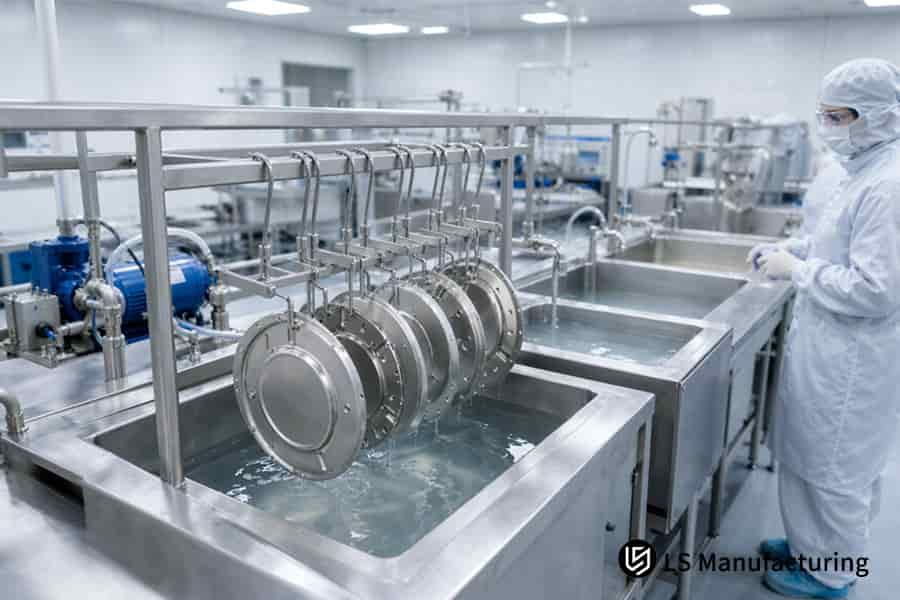
Figura 4: La inmersión hace descender los paneles de la carcasa médica 316L a través de un baño de pasivación que mantiene ±0,005 mm para un servicio estéril.
Cómo funciona en la práctica la pasivación de chapa metálica: un ejemplo de carcasa médica de LS Manufacturing.
Pasivación en la fabricación de chapa metálica dentro de un recinto de manejo de fluidos quirúrgicos se realiza a través de un proceso de pasivación con ácido cítrico que eliminará los iones de hierro libres de los soportes estampados 316L cuyo nivel de tolerancia es de ±0,005 mm. Antes de la inmersión, la limpieza alcalina ultrasónica ayudará a eliminar el aceite de dibujo y El hierro podrá ser atacado por el ácido cítrico.El ciclo del ácido cítrico dentro de la norma ASTM A967 en un rango de concentración del 4% al 10%, y un baño a temperatura media eliminarán los iones de hierro sin afectar la austenita original, dejando una relación Cr/Fe superior a 1,5 y conservando la geometría.
Escenario de aplicación
Los equipos para el manejo de fluidos quirúrgicos utilizan soportes de acero inoxidable 316L estampados, colocados dentro de los canales de la bomba peristáltica. El nivel de tolerancia es de ±0,005 mm, por lo que cualquier recubrimiento adicional aumentará la dimensión del perfil, lo cual no es aceptable. Los ingenieros principiantes pueden pensar erróneamente que el acero inoxidable es inmune a los tratamientos químicos del autoclave, pero la aparición de microporos en los radios de curvatura contradice esta idea.
Principio en la práctica
Cavitación ultrasónica (explosión de burbujas para extraer aceites de zonas de difícil acceso). Primero se elimina el aceite de dibujo, ya que la película de aceite inhibe los ácidos y provoca la formación de manchas. La concentración de ácido cítrico se mantiene dentro del rango 4%–10% Según la norma ASTM A967, la temperatura del baño es media. La solución a alta temperatura corroe los límites de grano pobres en cromo del acero laminado en frío, y un tiempo de permanencia adicional no produce una película adicional.
Resultados y perspectivas
Se redujo el porcentaje de rechazos de pits. del 16% al 4% en las pruebas de resistencia a la corrosión en autoclave. El tiempo de respuesta del prototipo se redujo en 14%. Sin limpieza ultrasónica, la película de aceite protegerá el hierro y elevará el porcentaje de rechazo hasta 16% – por encima del nivel permitido. Las condiciones de limpieza por congelación y los parámetros del baño, pero no la concentración de ácido, definen la resistencia de la carcasa de acero inoxidable a la esterilización.
Fuente de datos: Base de datos de inspección interna de LS Manufacturing, proyecto n.° MED-2026-408 (tamaño de la muestra >800 componentes, 2025-2026).

Preguntas frecuentes
1. ¿Cuál es la diferencia fundamental entre pasivación y electropulido?
Pasivación frente a electropulido es una elección entre hacer crecer una película y cortar el material: el ácido convierte el hierro de la superficie en un óxido de nanómetros de espesor, mientras que la disolución anódica elimina De 5,0 μm a 15,0 μm del metal base. La química de pasivación en la fabricación de chapa metálica deja intacto el metal base, y la norma ASTM A967 rige los procesos con ácido cítrico y nítrico en LS Manufacturing. Los diseñadores reservan un margen de eliminación de material para el electropulido, ya que la pasivación mantiene la geometría del ensamblaje sin cambios.
2. ¿La pasivación altera las estrictas tolerancias dimensionales de las piezas estampadas de chapa metálica?
La pasivación no afectará las dimensiones de las piezas estampadas, ya que la reacción ácida eliminará el hierro de la superficie, dejando una capa de óxido con un espesor de entre 1,5 nm y 3,0 nm, perdiendo menos de 0,001 mm del metal base, según las especificaciones ASTM A967. Sus tolerancias originales de ±0,005 mm seguirán siendo válidas después del proceso de inmersión en baño. LS Manufacturing toma medidas geométricas antes y después del baño.
3. ¿Por qué las piezas médicas de acero inoxidable pueden oxidarse incluso si están pasivadas de forma natural?
Una idea errónea común entre los ingenieros nuevos en el acero inoxidable, pero el proceso de estampado y corte láser genera impurezas de acero al carbono que causan una alteración de la uniformidad en el superficie. Los ingenieros jóvenes realizan pruebas de contaminación antes de confirmar que el problema reside en la composición de la aleación, ya que la corrosión se produce cuando hay sitios de hierro y no cuando hay contenido de cromo.
4. ¿Qué norma internacional rige la verificación de la pasivación de dispositivos médicos?
La pasivación de la producción de dispositivos médicos incluye Normas ASTM A967/A967M y AMS 2700 que requieren una prueba de ausencia de hierro en las piezas de acero inoxidable. fabricación de chapa metálica requiere frotar usando sulfato de cobre o alta humedad y La norma ISO 13485:2016 de LS Manufacturing especifica una geometría con una tolerancia de ±0,005 mm.El auditor de calidad asocia un número de norma con un método de prueba, ya que las normas ASTM contienen química, mientras que la ISO 10993-1:2018 contiene biología.
Resumen
La pasivación ácida de las carcasas de acero inoxidable es posible gracias a la capacidad de la química del proceso para eliminar el hierro y regenerar la capa protectora de óxido de cromo en las superficies formadas. La geometría del diseño ayuda a garantizar que las ventanas se ajusten correctamente después de la inmersión, ya que el ácido sustituye los átomos de la superficie pero no elimina el metal base. El proceso de prevención de la corrosión elimina los contaminantes de las zonas donde se depositarán los recubrimientos.
Mesa de soporte técnico y de ingeniería de superficies de chapa metálica para uso médico
Los ingenieros y aprendices de diseño que investigan la optimización de la relación Cr/Fe, el comportamiento galvánico cerca de las uniones soldadas con láser o la tolerancia de las carcasas de calibre delgado, tienen preguntas sobre la interpretación de las especificaciones de pasivación que son respondidas por el departamento de ingeniería de superficies de LS Manufacturing en info@lsrpf.comLas condiciones de referencia de los estudios experimentales están disponibles en https://lsrpf.com/y LS Manufacturing, +86 185 6675 9667.
Lecturas adicionales: Servicios de fabricación de componentes de chapa metálica para aplicaciones médicas: Fabricante de componentes con certificación ISO 13485.

