 Italiano



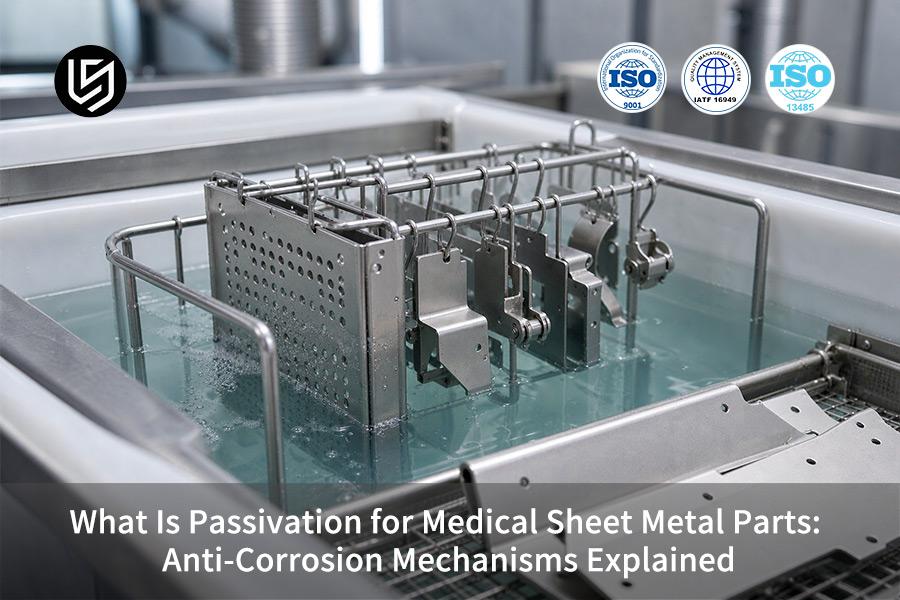
In breve: Medicopassivazione di parti in lamiera è una procedura di immersione effettuata dopo la fabbricazione per eliminare il ferro libero (impurità ferrose presenti sulla superficie). Passivazione chimica rimuove il ferro libero dalla superficie in modo che la lega ricostruisca il proprio film di Cr₂O₃e mantiene tolleranze dimensionali a ±0,005 mm perché l'acido non entra mai in contatto con il metallo in massa. Anche i componenti in acciaio inossidabile, alla fine, arrugginiscono a causa delle impurità residue.
I giovani ingegneri progettisti e i tirocinanti addetti agli acquisti troveranno spesso segni di ruggine su componenti medicali in acciaio inossidabile e li percepiscono come difetti del materiale. Le impurità di ferro presenti a causa di piegatura, tranciatura e taglio laser influenzano le proprietà della lega, causando percezioni errate. In altre parole, la protezione dalla ruggine e l'idoneità medica possono essere testate prima della produzione.
Punti chiave
- Nessun rivestimento, bensì trasformazione chimica. L'acido debole elimina il ferro libero sulla superficie. Il cromo appare sulla superficie e si lega all'ossigeno presente nell'aria per formare ossido di cromo (Cr₂O₃, che è una pellicola prodotta dal materiale di base e non viene né spruzzata né elettrodepositata.).
- Mantiene la stabilità dimensionale. La passivazione acida agisce solo sulle tracce superficiali; le parti stampate per alloggiamenti con tolleranze ristrette in campo medicale non vengono intaccate da questo processo. La galvanostegia, invece, aumenta lo spessore, e la progettazione deve tener conto di questo spessore aggiuntivo.
- Dipende dalla chimica della superficie. Rapporto Cr/Fe (rapporto tra atomi di cromo e di ferro nello strato superficiale) prevale sul nome del grado di acciaio inossidabile. La lavorazione meccanica e la saldatura abbassano il rapporto Cr/Fe superficiale al di sotto del valore di massa del 316L, motivo per cui il bagno viene applicato dopo la formatura anziché fare affidamento sulla passivazione intrinseca della lega.
- Scegliere l'acido è un compromesso. Il processo con acido citrico elimina il ferro libero tramite chelazione, ma non rilascia gas tossici. L'acido nitrico, invece, possiede proprietà ossidanti più forti ed elimina il materiale contenente solfuro in un periodo di tempo più breve. In pratica, il processo con acido citrico è più applicabile in medicina.
Informazioni sull'autore di questa guida
Gloria, specialista in prototipazione rapida e produzione rapida presso LS Manufacturing, possiede più di 15 anni di esperienza nell'ingegneria di precisione e nella chimica delle superfici. Le checklist che si trovano sulla scrivania di Gloria trasformano la chimica della passivazione acida in una decisione di progettazione. Segui gli approfondimenti di Gloria sull'ingegneria su LinkedIn..
Il comitato di revisione ingegneristica principale di LS Manufacturing verifica ogni concentrazione di acido, temperatura del bagno e grado di tolleranza rispetto a una specifica linea di produzione. ISO 13485:2016 (sistemi di gestione della qualità per dispositivi medici) Definisce l'ambito della documentazione per i componenti di dispositivi sterili, differenziando la documentazione di passivazione medica da quella industriale. Fonti citate nel progetto n. MED-2026-408 (n>800 componenti, 2025-2026).
Un giovane ingegnere impara a fare una cosa specifica: leggere le specifiche di passivazione per trovare la clausola che regola il processo di rimozione del ferro libero. ASTM F86 Specifica la preparazione delle superfici per gli impianti chirurgici metallici ed elenca le pratiche di passivazione accettate per i componenti di grado implantare, insieme a quelle accettate per i componenti commerciali generici.

Che cos'è la passivazione per lamiere di precisione per uso medicale?
La passivazione delle lamiere metalliche per uso medicale è un trattamento in bagno acido che dissolve il ferro libero e permette all'acciaio inossidabile di riformare il suo strato di ossido di cromo. I processi come quelli tranciatura, piegatura e saldatura lasciare la contaminazione dell'acciaio al carbonio sulla superficie dell'acciaio inossidabile, mentre il processo di passivazione della lamiera medicale Contribuisce a rimuovere la contaminazione. Il processo di passivazione elimina il ferro libero e lascia il substrato inalterato; le dimensioni della parte sono ancora nell'intervallo originale. ossido di cromo (Cr₂O₃) si forma dal substrato e la passivazione medica segue la norma ASTM A967/A967M, che copre sia il percorso citrico che quello nitrico e definisce il test del ferro libero.
Rimozione chimica dei rivestimenti contro rivestimenti depositati
L'acido è più aggressivo nei confronti del ferro, quindi una maggiore quantità di cromo rimane in superficie. Area a basso contenuto di ferro (ovvero l'area lavata con acido e priva di ferro) si trova sotto la pellicola di ossido e riduce la formazione di vaiolature. Secondo le specifiche standard ASTM A967/A967M-17 per i trattamenti chimici delle parti in acciaio inossidabile, lo spessore del film di ossido è Da 1,5 nm a 3,0 nmLa placcatura aumenta ulteriormente questo spessore, creando bordi che possono scheggiarsi. Guida alla fabbricazione di lamiere per uso medicale include la passivazione dopo la formatura.
Fonti di ferro libero in ambienti adibiti a uso medico.
Stampo fatto di acciaio al carbonio, utensili per pressa piegatrice, taglio laser Le attrezzature trasferiscono ferro sulle superfici in acciaio inossidabile; la saldatura provoca colorazione da calore. Gli involucri medicali a basso spessore raccolgono le contaminazioni in ogni fase di formatura, con stretti canali interni che le nascondono e impediscono la pulizia.
- Che cosa: L'acciaio inossidabile è intrinsecamente resistente alla ruggine, pertanto non è necessario il bagno di passivazione.
- Perché: Il ferro libero funge da anodo adiacente al substrato ricco di cromo con umidità che completa il circuito.
- Come rilevare: Il test con tampone al solfato di rame mostrerà una macchia scura dove è ancora presente il ferro che non è stato possibile rimuovere.
In parole semplici, il bagno rimuove la contaminazione formatasi durante il processo di produzione e non la lega.
Punti chiave della sezione
- La passivazione forma una pellicola dal metallo di base, tale strato non può staccarsi.
- La contaminazione è il punto di partenza per nozioni di base sulla corrosione nella lavorazione della lamiera.
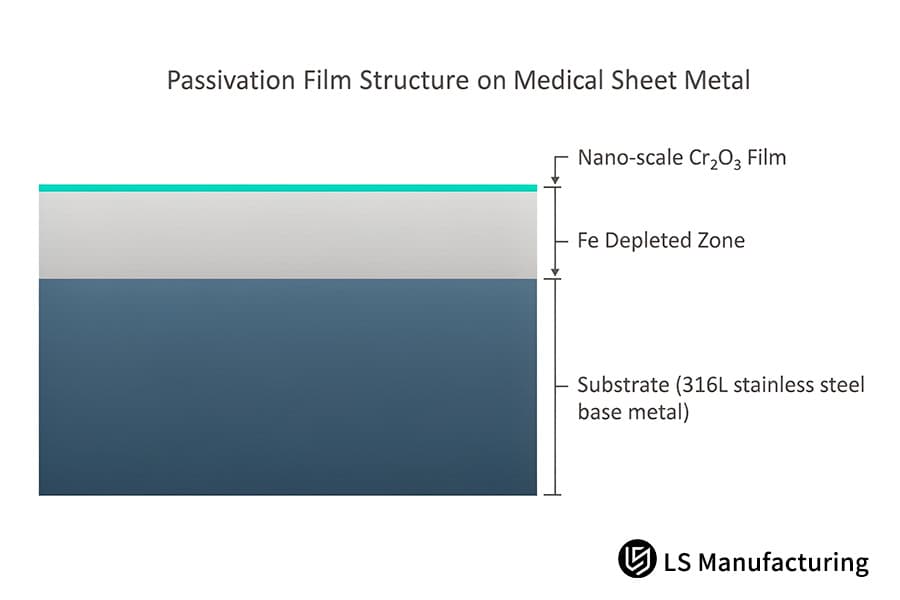
Figura 1: Struttura del film di passivazione su lamiera medicale: substrato, zona impoverita di ferro e film di Cr2O3 su scala nanometrica.
In che modo la passivazione previene la corrosione sui componenti metallici medicali?
La passivazione è una fase di de-ferrizzazione chimica selettiva: rimuove il ferro libero in superficie senza intaccare la lega in massa. Il principio delle celle galvaniche spiega il funzionamento della passivazione. Come documentato nell'ASM Handbook, Vol. 13A – Corrosion (ASM International, 2003), il rapporto Cr/Fe di una superficie di 316L allo stato iniziale è compreso tra 0,5 e 0,7. In altre parole, non c'è metallo disponibile che gli ioni cloruro possano attaccare, poiché tutto ciò che rimane è un film di ossido inerte. La decalcificazione precede il bagno di passivazione, ma le due fasi non sono intercambiabili.
Azionamento galvanico dietro la ruggine superficiale
Le particelle di ferro libere situate sulla superficie diventano micro-anodimentre le particelle ricche di cromo vicino alla superficie diventano catodi. L'umidità funge da conduttore di elettricità e provoca la dissoluzione delle particelle di ferro. La posizione dell'anodo è il punto in cui si crea la cavità. Una singola particella funge da fonte di ruggine. Utensili in acciaio al carbonio crea la maggior parte delle particelle di ferro libere durante la tranciatura. chimica di passivazione nella lavorazione della lamiera implica iniziare con la pulizia piuttosto che con la modifica della lega.
Continuità del film di ossido di cromo
Dopo la separazione del ferro mediante l'utilizzo di un acido, il passaggio successivo prevede la reazione del cromo con l'ossigeno per produrre una pellicola continua di Cr₂O₃. La continuità del film gioca un ruolo importante nel determinare il meccanismo di passivazione anticorrosione, per cui qualsiasi discontinuità nel film offre al metallo l'opportunità di entrare in contatto con il cloruro. Colorazione da calore (scolorimento dovuto all'ossidazione causato dalla saldatura) agisce come un ostacolo alla formazione di film continui, motivo per cui la molatura deve avvenire prima del bagno sulle saldature. Il film continuo protegge il metallo dal contatto con il cloruro.
Durata del ciclo di sterilizzazione
Coinvolgimento di processi ripetuti di sterilizzazione a vapore Negli ospedali, il processo prevede cicli in cui vengono utilizzati cloruri caldi e umidi; la persistenza del film di cromo dopo questi cicli ripetitivi è possibile grazie all'ossidazione che avviene tramite l'esposizione al vapore. Il tempo non provoca l'ispessimento dei film poiché la passivazione è limitata e un tempo di immersione prolungato nel bagno causa bordi dei grani irregolari. Nel ciclo in questione, il tampone imbevuto di solfato di rame risulta pulito. pellicola di ossido per la lavorazione della lamiera L'integrità del processo, piuttosto che la durata del bagno, determina la durata della sterilizzazione. In poche parole, la pulizia vince sulla durata.
Punti chiave sul meccanismo di corrosione
- L'acido contribuisce alla rimozione del ferro libero, mentre l'arricchimento con cromo protegge dall'attacco del cloruro.
- La continuità del film mantiene la ciclo di sterilizzazione ma non l'ora del bagno.
In che modo i flussi di lavoro di passivazione medica mantengono le tolleranze di base?
Controllo della tolleranza del flusso di lavoro nella passivazione medica è costituito da fasi di pulizia e da un'esposizione limitata all'acido, come descritto da Groover nel suo libro intitolato "Principi fondamentali della produzione moderna," (5a edizione, Trattamento delle superfici). Gli involucri di passivazione medicale mantengono la gamma dimensionale costante durante la formatura. Processo di passivazione della lamiera medicale Le fasi vengono eseguite in conformità con gli standard di passivazione per dispositivi medici: sgrassaggio alcalino, risciacquo con acqua, immersione in acido, risciacquo in controcorrente con acqua deionizzata, asciugatura e validazione.
Stazioni di sgrassaggio e immersione in acido
fase di sgrassaggio nella lavorazione della lamiera determina se l'acido entrerà in contatto con il metallo nudo. Lo sgrassaggio alcalino rimuove l'olio da disegno e le impronte digitali e la reazione avviene su una superficie uniforme. Il bagno di acido citrico mantenuto entro l'intervallo di da 45 °C a 65 °C è adatto per contenitori medicali in acciaio inox 316L; una temperatura del bagno più bassa comporta una de-ferrizzazione più lenta, mentre una temperatura più alta provoca l'attacco dei bordi dei grani.
Risciacquo, asciugatura e verifica
Il risciacquo a controcorrente deionizzato controlla il conducibilità (la conducibilità misura la contaminazione ionica dell'acqua di risciacquo) e impedisce il trasferimento di sostanze chimiche da un bagno all'altro. Segue l'asciugatura ad aria calda. Test del solfato di rame (un tampone diventa nero nelle zone in cui è presente ferro libero) garantisce la stiratura in conformità con la norma ASTM A967 Pratica D e gli ispettori misurano le dimensioni delle caratteristiche misurate.
Limite del flusso di lavoro contro la rimozione delle scorte
- Che cosa: Il bagno acido può rimuovere il materiale e riportare la dimensione fuori banda entro i limiti della banda.
- Perché: L'acido rimuove il ferro in modo selettivo ma non uniforme; le parti di dimensioni eccessive non vengono eliminate.
- Come verificare: Le letture degli indicatori prima e dopo il bagno dovrebbero essere identiche e le caratteristiche fuori banda dovrebbero rimanere fuori banda.
stabilità della tolleranza nella fabbricazione della lamiera Non si basa su cambi di bagno, ma sull'operazione di formatura a monte. In parole semplici, la passivazione non modifica ciò che il processo di formatura ha creato.
Cosa stabilisce questa sezione
- Pulizia a fasi e contatto selettivo con l'acido ciò comporterà una rimozione di scorte di minore entità.
- Tampone e misuratore Le letture verificano che la geometria della caratteristica non sia cambiata.
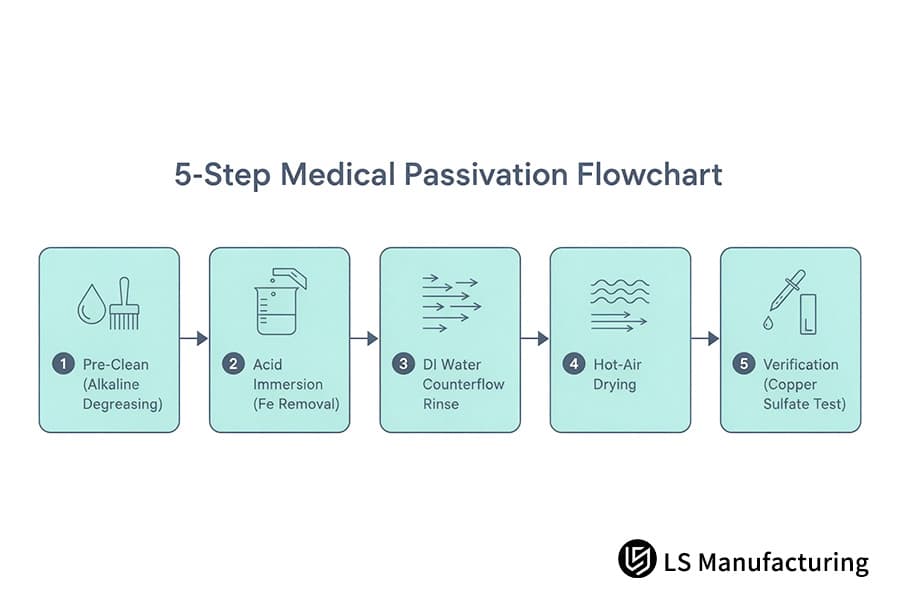
Figura 2: Diagramma di flusso in 5 fasi per la passivazione medica: pre-pulizia, immersione in acido, risciacquo in controcorrente con acqua deionizzata, asciugatura ad aria calda e verifica del solfato di rame.
Tabella comparativa di base 4×N
Le tecniche di modifica delle superfici variano in base al tipo di reazione, al tipo di bagno, alla riduzione dimensionale e all'applicazione medica per cui vengono utilizzate. Sia l'acido citrico che l'acido nitrico rimuovono il ferro libero, mentre l'elettrolucidatura rimuove i metalli di base. I nuovi ingegneri saranno in grado di identificare un tipo di bagno per un tipo di strumento tra i quattro tipi di reazione studiati. In parole semplici, la scelta del meccanismo determina l'esaurimento delle scorte.
| Trattamento superficiale | Meccanismo di reazione | Bagno medio | Cambiamento dimensionale | Applicazione medica tipica |
| Passivazione con acido citrico | La reazione rimuove il ferro libero dalla superficie, creando le condizioni per la formazione del film di Cr₂O₃. | 4%–10% Soluzione di bagno a base di acido citrico, temperatura del bagno 45 °C – 65 °C | Variazione ≤0,001 mm, tolleranza ±0,005 mm | Impugnature di strumenti chirurgici, dispositivi accessori per impianti, pannelli di protezione per endoscopi |
| Passivazione con acido nitrico | L'agente ossidante agisce sulla superficie e rimuove i detriti di ferro | Una soluzione di acido nitrico a concentrazione acida sostanzialmente più elevata, temperatura del bagno inferiore rispetto al metodo con acido citrico. | Variazione ≤0,001 mm, tolleranza ±0,005 mm | Parti di gruppi di camere di lavaggio, telai di analizzatori, vassoi chirurgici |
| Elettrolucidatura | La levigatura elettrochimica rimuove le micro-proiezioni ma deposita cromo | Elettrolita a base di acido fosforico/acido solforico, campo a corrente continua e bagno termostatato. | Rimozione non uniforme da 5,0 μm a 15,0 μm | Alloggiamenti per giranti di centrifughe per il sangue, stent ematici, connettori per cateteri sterili |
| Rivestimento di conversione chimica | La reazione chimica crea una pellicola sintetica di ossido o cromato | Bagno di sali alcalini o ossidanti, processo di anodizzazione o annerimento | Formazione di un film su scala micrometrica | Pannelli analizzatori in alluminio, contrappesi diagnostici, staffe esterne |
La passivazione citrica è appropriata per armadietti medici dove la finestra di adattamento deve rimanere la stessa, ma l'elettrolucidatura è preferibile per gli impianti quando i disegni consentono la rimozione del materiale.
Perché confrontare la passivazione con acido citrico e quella con acido nitrico per i dispositivi?
La differenza tra la passivazione con acido citrico e quella con acido nitrico risiede nel diverso approccio d'azione: la chelazione estrae solo il ferro libero, mentre l'ossidazione minerale estrae l'intero strato superficiale. La chelazione non intacca il nichel e il cromo, il che significa che i test di biocompatibilità potranno essere eseguiti con successo senza alcun rischio di contaminazione. Nonostante l'elevato potenziale ossidante dell'acido nitrico, la decapaggio eccessivo è causato da leghe con basse concentrazioni di cromo e da un risciacquo insufficiente. Passivazione citrica vs passivazione nitrica dipende dalla composizione chimica della lega e standard di passivazione per dispositivi medici consentire entrambi i processi secondo la norma ASTM A967. Cause del fallimento della passivazionetracciare fino al controllo del bagno, non all'identità dell'acido.
Percorsi di chelazione e ossidazione
La chelazione con acido citrico estrae il ferro, mentre il nichel e il cromo rimangono nella lega. D'altra parte, l'acido nitrico attacca tutto ciò che si trova sulla superficie, compresi gli elementi di lega. La sovra-decapaggio si verifica dopo l'impoverimento del cromo, quando i bordi dei grani vengono irruviditi da un'eccessiva azione acida. Chimica degli acidi nella lavorazione della lamiera determinerà se la formazione del film inizia sulla superficie contenente cromo.
L'assorbimento di idrogeno dalla placcatura o dal decapaggio è il vero rischio di fragilità per le clip temprate a molla; la passivazione citrica non introduce idrogeno. La forma più pericolosa di infragilimento da idrogeno (l'idrogeno penetra nel metallo e provoca fratture ritardate) È possibile con clip a molla temprata e il trattamento con acido citrico rende superfluo il trattamento con idrogeno. L'acciaio inossidabile austenitico previene tali danni, mentre quello martensitico no.
Parità dello spray salino e verifica del bagno
- Che cosa: Un agente ossidante più efficace crea uno strato protettivo più spesso e resistente.
- Perché: La formazione passiva del film è autolimitante in entrambi gli acidi; le due soluzioni finiscono per avere un contenuto di cromo simile.
- Come si può dimostrare? Due coupon vengono elaborati contemporaneamente dal Test di nebbia salina ASTM B117 (test in camera di prova in termini di tempo di comparsa della prima vaiolatura)e gli ispettori valutano il tempo di esposizione.
Meccanismo di chelazione nella fabbricazione di lamiere beneficia anche di considerazioni normative. EPA (Agenzia per la protezione ambientale degli Stati Uniti) E OSHA (Occupational Safety and Health Administration) È necessario regolare i fumi di ossido nitrico e la concentrazione di acido, pertanto le officine mediche che utilizzano ambienti sterili preferiscono i bagni di acido citrico. La rimozione dei fumi tramite lavaggio richiede apparecchiature aggiuntive, ma non offre alcun vantaggio in termini di protezione dalla corrosione. In altre parole, la concentrazione dell'acido è irrilevante rispetto al controllo del bagno.
Cosa possono giudicare i lettori oggi
- La chelazione salva componenti metallici; l'ossidazione li consuma.
- Il test di equivalenza con soluzione salina dimostra che è il controllo del bagno a risultare più efficace rispetto alla concentrazione dell'acido.
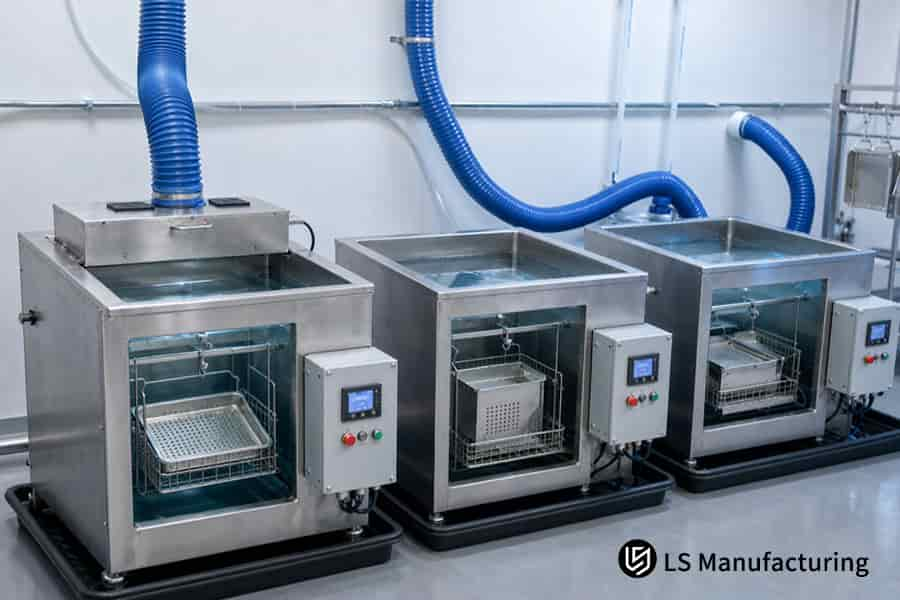
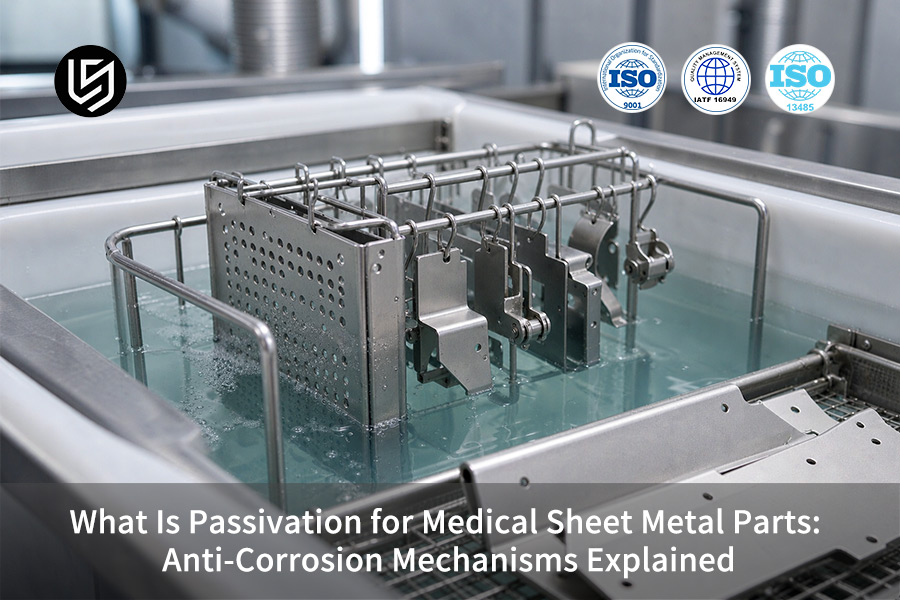
Figura 3: Le stazioni di lavaggio contengono vassoi in acciaio inox 316L immersi in soluzione di passivazione citrica a temperature comprese tra 45 °C e 65 °C per uso clinico.
Quali cause di cedimento della passivazione compromettono le parti in lamiera?
Il fallimento della passivazione della fabbricazione della lamiera è la contaminazione che si verifica nel bagno o si ripresenta nel processo di risciacquo, risolvendo il problema della ruggine di componenti in acciaio inossidabile dopo essere stato passivato. Secondo le tre cause principali da ASM International: Guasti da corrosione nei componenti in acciaio inossidabileSi verifica un problema con il processo di pulizia. Il rivestimento lubrificante sul componente funge da scudo contro l'acido, ma il ferro disciolto dal bagno usato si rideposita sul componente e l'acido intrappolato nelle fessure si asciuga lasciando depositi a base di cloro. La corrosione puntiforme si verifica a causa di questi depositi a base di cloro quando il componente viene sottoposto a sterilizzazione a vapore.
Pellicole oleose e formazione di barriere
residui di sgrassatura nella lavorazione della lamiera è il fattore determinante se l'acido tocca mai il substrato. Il lubrificante idrocarburico può resistere all'immersione in alcali deboli e diventare un pellicola (una pellicola oleosa che impedisce all'acido di raggiungere il substrato)L'acido attacca le zone di metallo non trattate; pertanto, la pellicola si forma in modo irregolare. La formazione irregolare dell'ossido significa che il cloruro può raggiungere il substrato attraverso le fessure. Lo sgrassaggio alcalino e il test di rottura dell'acqua rimuovono la pellicola prima dell'immersione.
Riposizionamento del ferro da bagno invecchiato
Il ferro precipiterà in una vecchia vasca da bagno finché la soluzione non sarà satura e non potrà contenerne altro. Rideposizione del ferro (deposizione del ferro disciolto sul substrato sotto forma di strato di fuliggine) Copre tutti i substrati tranne quelli che escono dal bagno. L'acqua di risciacquo pulita non riesce a rimuovere gli strati di sporco e i substrati escono più sporchi di quando sono entrati nel bagno.
Contaminazione incrociata da utensili in acciaio al carbonio
- Modalità di guasto: Il fallimento del test di nebbia salina indica una composizione chimica del bagno non ottimale.
- Spiegazione: Matrici per pressa piegatrice in acciaio al carbonio e normali abrasivi, che pressano il ferro sulla superficie dell'acciaio inossidabile dopo il processo di bagno; La causa del fallimento non era una composizione chimica inadeguata del bagno.
- Metodo per dimostrarlo: Il tampone imbevuto di solfato di rame cambierà immediatamente colore in presenza di ferro libero.
Le saldature formano delle fessure che raccolgono l'acqua di risciacquo e test di umidità (test in camera di reazione che fa sì che le particelle contaminate formino ruggine) mostra uno scarso risciacquo. Come funziona la passivazione richiede un contatto pulito e non la forza del bagno. Solitamente, nelle situazioni reali, i guasti si verificano prima del serbatoio.
Modalità di guasto da ricordare
- La pellicola d'olio resiste all'attacco degli acidi e le vecchie vasche da bagno lasciano residui di ferro.
- Gli utensili in acciaio al carbonio provocano la formazione di ferro dopo il trattamento.
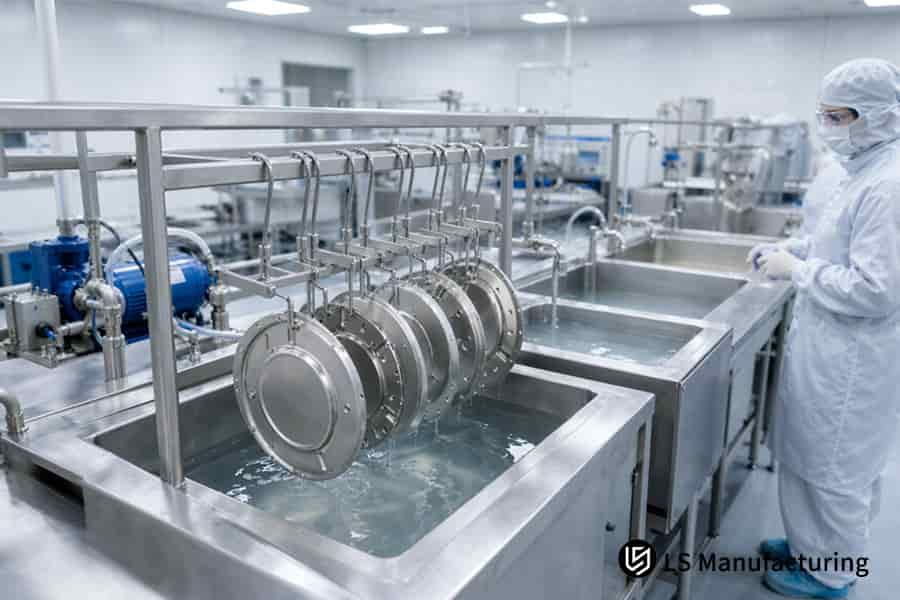
Figura 4: I pannelli per involucri medicali in acciaio inox 316L vengono abbassati mediante immersione attraverso un bagno di passivazione con una tolleranza di ±0,005 mm per l'utilizzo in ambiente sterile.
Come funziona la passivazione della lamiera nella pratica: un esempio di contenitore medicale di LS Manufacturing
passivazione della lavorazione della lamiera all'interno di un involucro per la manipolazione di fluidi chirurgici viene eseguito tramite un processo di passivazione con acido citrico che rimuoverà gli ioni di ferro liberi dalle staffe stampate in 316L il cui livello di tolleranza è di ±0,005 mmPrima dell'immersione, la pulizia alcalina a ultrasuoni aiuterà a rimuovere l'olio di disegno e Il ferro potrà essere attaccato dall'acido citricoIl ciclo citrato secondo la norma ASTM A967, con una concentrazione compresa tra il 4% e il 10% e un bagno a temperatura media, rimuoverà gli ioni di ferro senza alterare l'austenite di partenza, mantenendo il rapporto Cr/Fe superiore a 1,5 e preservando la geometria.
Scenario applicativo
Le apparecchiature per la gestione dei fluidi chirurgici utilizzano staffe in acciaio inossidabile 316L stampate, posizionate all'interno dei canali della pompa peristaltica. Il livello di tolleranza è di ±0,005 mm, pertanto qualsiasi rivestimento aggiuntivo aumenterà la dimensione del profilo, il che non è tollerabile. I giovani ingegneri potrebbero erroneamente pensare che l'acciaio inossidabile sia al sicuro dalla sola chimica dell'autoclave, ma la micro-pitting sui raggi di curvatura contraddice questa convinzione.
Principio in pratica
Cavitazione ultrasonica (scoppio delle bolle per estrarre gli oli dai punti difficili da raggiungere) rimuove prima l'olio di trazione, poiché il film oleoso inibisce gli acidi e provoca la formazione di macchie. La concentrazione di acido citrico rimane entro l'intervallo 4%–10% secondo ASTM A967, e la temperatura del bagno è media. La soluzione ad alta temperatura corrode i bordi dei grani poveri di cromo dell'acciaio laminato a freddo e un tempo di permanenza maggiore non produce un film maggiore.
Risultati e approfondimenti
La percentuale di scarti dovuti a pitting è stata ridotta dal 16% al 4% nei test di resistenza alla corrosione in autoclave. Il tempo di realizzazione del prototipo è stato ridotto di 14%. Senza pulizia a ultrasuoni, il film d'olio proteggerà il ferro e porterà la percentuale di scarto fino a 16% – oltre il livello consentito. Le condizioni di pulizia a basse temperature e i parametri del bagno, ma non la concentrazione dell'acido, determinano la resistenza dell'involucro in acciaio inossidabile alla sterilizzazione.
Fonte dei dati: database di ispezione interna di LS Manufacturing, progetto n. MED-2026-408 (dimensione del campione >800 componenti, 2025-2026).

FAQ
1. Qual è la differenza fondamentale tra passivazione ed elettrolucidatura?
Passivazione contro elettrolucidatura è una scelta tra far crescere una pellicola e tagliare il materiale: l'acido converte il ferro superficiale in un ossido sottile come un nanometro, mentre la dissoluzione anodica rimuove Da 5,0 μm a 15,0 μm del metallo base. La chimica di passivazione nella lavorazione della lamiera lascia intatto il metallo base e la norma ASTM A967 regola i processi con acido citrico e nitrico presso LS Manufacturing. I progettisti riservano un margine di asportazione di materiale per l'elettrolucidatura, poiché la passivazione mantiene inalterata la geometria dell'assemblaggio.
2. La passivazione altera le strette tolleranze dimensionali delle lamiere stampate?
La passivazione non influirà sulle dimensioni dei pezzi stampati poiché la reazione acida rimuoverà il ferro dalla superficie, lasciando uno strato di ossido con uno spessore compreso tra 1,5 nm e 3,0 nm, con una perdita inferiore a 0,001 mm del metallo di base, secondo le specifiche ASTM A967. Le tolleranze originali di ±0,005 mm rimarranno valide anche dopo il processo di immersione nel bagno. LS Manufacturing effettua misurazioni geometriche prima e dopo il bagno.
3. Perché i componenti medicali in acciaio inossidabile possono arrugginire anche se sono naturalmente passivati?
Un'idea sbagliata diffusa tra gli ingegneri che si avvicinano all'acciaio inossidabile, ma il processo di stampaggio e taglio laser introduce impurità nell'acciaio al carbonio che causano la rottura dell'uniformità sulla superficie. superficie. I giovani ingegneri eseguono test per verificare la presenza di contaminazione prima di confermare che il problema risiede nella composizione della lega, poiché la corrosione si verifica in presenza di siti di ferro e non di cromo.
4. Quale norma internazionale disciplina la verifica della passivazione dei dispositivi medici?
La passivazione della produzione di dispositivi medici comprende Norme ASTM A967/A967M e AMS 2700 che richiedono il test del ferro libero nelle parti in acciaio inossidabile. Lavorazione della lamiera richiede il tampone utilizzando solfato di rame o elevata umidità e LS Manufacturing ISO 13485:2016 specifica una geometria entro ±0,005 mmL'addetto al controllo qualità associa un numero di norma a un metodo di prova, poiché le norme ASTM riguardano la chimica, mentre la norma ISO 10993-1:2018 riguarda la biologia.
Riepilogo
La passivazione acida degli involucri in acciaio inossidabile è possibile grazie alla capacità della chimica del processo di eliminare il ferro e rigenerare lo strato protettivo di ossido di cromo sulle superfici formate. La geometria del progetto contribuisce a garantire che le finestre di accoppiamento vengano mantenute dopo l'immersione, poiché l'acido sostituisce gli atomi superficiali ma non rimuove il metallo di base. Il processo di prevenzione della corrosione elimina i contaminanti dalle aree in cui verrebbero depositati i rivestimenti.
Servizio di supporto tecnico e ingegneristico per la lavorazione di superfici in lamiera medicale
Gli ingegneri e gli apprendisti progettisti che studiano l'ottimizzazione del rapporto Cr/Fe, il comportamento galvanico in prossimità di giunzioni saldate al laser o la tolleranza di involucri sottili, possono trovare risposta alle loro domande sull'interpretazione delle specifiche di passivazione presso l'ufficio di ingegneria delle superfici di LS Manufacturing. info@lsrpf.comLe condizioni di base degli studi sperimentali sono accessibili all'indirizzo https://lsrpf.com/e LS Manufacturing, +86 185 6675 9667.
Per approfondire: Servizi di lavorazione della lamiera per il settore medicale: produttore di componenti certificato ISO 13485

