 Português (Brasil)



Resumindo: Médicopassivação de peças de chapa metálica É um procedimento de imersão realizado após a fabricação para eliminar o ferro livre (impurezas ferrosas presentes na superfície). Passivação química remove o ferro livre da superfície para que a liga reconstrua sua própria película de Cr₂O₃.e mantém tolerâncias dimensionais em ±0,005 mm Porque o ácido nunca entra em contato com o metal em sua totalidade. Mesmo as peças de aço inoxidável acabarão enferrujando devido às impurezas residuais.
Engenheiros de projeto júnior e estagiários de compras frequentemente encontram marcas de ferrugem em peças médicas em aço inoxidável e as percebem como falhas do material. Impurezas de ferro provenientes de dobramento, cisalhamento e corte a laser afetam as propriedades da liga, causando percepções errôneas. Em outras palavras, a proteção contra ferrugem e a adequação para uso médico podem ser testadas antes da produção.
Principais conclusões
- Sem revestimento, apenas transformação química. Um ácido fraco remove o ferro livre da superfície. O cromo aparece na superfície e se liga ao oxigênio presente no ar para formar óxido de cromo (Cr₂O₃, que é um filme produzido a partir do material básico e não é pulverizado nem eletrodepositado.).
- Mantém a estabilidade dimensional. A passivação ácida atua apenas em traços superficiais; peças estampadas para invólucros com tolerâncias rigorosas na área médica permanecem inalteradas por esse processo. A galvanoplastia, por sua vez, aumenta a espessura da peça, e o projeto deve levar em consideração essa espessura adicional.
- Dependente da química da superfície. Relação Cr/Fe (relação entre átomos de cromo e ferro na camada superficial). A qualidade do revestimento supera a importância do nome da liga de aço inoxidável. Os processos de usinagem e soldagem reduzem a relação Cr/Fe na superfície do aço 316L abaixo do valor encontrado no material em sua forma maciça, razão pela qual o revestimento é aplicado após a conformação, em vez de se confiar na passivação intrínseca da liga.
- Escolher um ácido é uma questão de compromisso. O processo com ácido cítrico elimina o ferro livre por meio de quelação, mas não libera gases tóxicos. Por outro lado, os ácidos nítricos possuem propriedades oxidantes mais fortes e eliminam o estoque carregado de sulfeto em um período de tempo mais curto. Na prática, o processo com ácido cítrico é mais aplicável na medicina.
Sobre o autor deste guia
Gloria, especialista em prototipagem rápida e fabricação rápida na LS Manufacturing, possui mais de 15 anos Gloria possui vasta experiência em engenharia de precisão e química de superfícies. Listas de verificação na mesa de Gloria transformam a química de passivação ácida em uma decisão de projeto. Acompanhe as ideias de engenharia de Gloria no LinkedIn..
O Conselho de Revisão de Engenharia Principal da LS Manufacturing verifica a concentração de ácido, a temperatura do banho e o grau de tolerância de cada componente em relação a uma linha de produção específica. ISO 13485:2016 (Sistemas de gestão da qualidade para dispositivos médicos) Define o escopo da documentação para componentes de dispositivos estéreis, diferenciando a documentação de passivação médica da documentação industrial. Fontes citadas para o Projeto nº MED-2026-408 (n>800 componentes, 2025-2026).
Um engenheiro júnior aprende a fazer uma coisa específica: ler a especificação de passivação para encontrar a cláusula que controla o processo de remoção de ferro livre. ASTM F86 Especifica a preparação da superfície para implantes cirúrgicos metálicos e lista as práticas de passivação aceitas para peças de grau implantar, juntamente com aquelas aceitas para peças comerciais em geral.

O que é passivação para chapas metálicas de precisão para uso médico?
A passivação de chapas metálicas para uso médico é um tratamento em banho ácido que dissolve o ferro livre e permite que o aço inoxidável reforme sua camada de óxido de cromo. Os processos como corte, dobra e soldagem deixar a contaminação do aço carbono na superfície do aço inoxidável, enquanto o processo de passivação de chapas metálicas para uso médico Ajuda a limpar a contaminação. O processo de passivação remove o ferro livre e deixa o substrato inalterado; As dimensões da peça ainda estão dentro da faixa original. óxido de cromo (Cr₂O₃) forma-se a partir do substrato, e a passivação médica segue a norma ASTM A967/A967M, que abrange tanto a rota cítrica quanto a nítrica e define o teste de ferro livre.
Decapagem química versus revestimentos depositados
O ácido é mais agressivo com o ferro, portanto, mais cromo permanece na superfície. Área com baixo teor de ferro (que é a área lavada com ácido e isenta de ferro) Está abaixo da película de óxido e reduz a formação de pites. Conforme a especificação padrão. ASTM A967/A967M-17 Para tratamentos químicos de peças de aço inoxidável, a espessura da película de óxido é 1,5 nm a 3,0 nmO revestimento aumenta ainda mais essa espessura, criando bordas que podem lascar. guia de fabricação de chapas metálicas para uso médico Inclui a passivação após a formação.
Fontes de ferro livre em instalações médicas
Matriz feita de aço carbono, ferramentas para prensa dobradeira, corte a laser O equipamento transfere ferro para superfícies de aço inoxidável; a soldagem causa coloração térmica. Invólucros médicos de calibre fino acumulam contaminantes em cada etapa de conformação, com canais internos estreitos que os ocultam da limpeza.
- O que: O aço inoxidável é inerentemente resistente à ferrugem, não havendo necessidade de um banho de passivação.
- Por que: O ferro livre atua como ânodo adjacente ao substrato rico em cromo com umidade completando o circuito.
- Como detectar: O teste com cotonete de sulfato de cobre mostrará uma mancha escura onde ainda havia ferro que não pôde ser removido.
Em termos simples, o banho remove a contaminação formada durante o processo de fabricação e não a liga metálica.
Principais conclusões da seção
- A passivação forma uma película a partir do metal base, e essa camada não se desprende.
- A contaminação é o ponto de partida para Noções básicas de corrosão na fabricação de chapas metálicas.
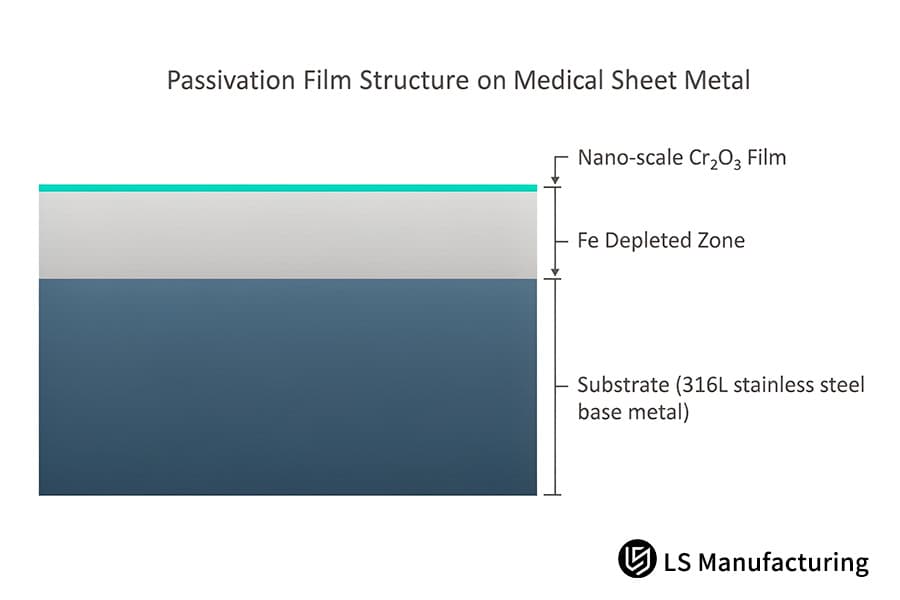
Figura 1: Estrutura da película de passivação em chapa metálica para uso médico: substrato, zona com deficiência de ferro e película de Cr2O3 em nanoescala.
Como a passivação impede a corrosão em componentes metálicos de uso médico?
A passivação é uma etapa seletiva de remoção química de ferro: ela remove o ferro livre da superfície sem corroer a liga em si. O princípio das células galvânicas explica como a passivação funciona. Conforme documentado no ASM Handbook, Vol. 13A – Corrosion (ASM International, 2003), a relação Cr/Fe da superfície do aço 316L, no estado bruto de recebimento, situa-se entre 0,5 e 0,7. Em outras palavras, não há metal disponível para os íons cloreto atacarem, já que tudo o que resta é uma película de óxido inerte. A remoção da camada de óxido ocorre antes do banho de passivação, mas as duas etapas não são intercambiáveis.
Impulso galvânico por trás da ferrugem superficial
Partículas de ferro livres localizadas na superfície se transformam microânodosEnquanto as partículas ricas em cromo próximas à superfície se tornam cátodos. A umidade atua como condutora de eletricidade e causa a dissolução das partículas de ferro. O ânodo é o ponto onde a corrosão se forma. Uma única partícula é a fonte da ferrugem. Ferramentas de aço carbono A maior parte das partículas de ferro livres é gerada durante o processo de estampagem. Química de passivação na fabricação de chapas metálicas envolve começar com a limpeza em vez da modificação da liga.
Continuidade do filme de óxido de cromo
Após a separação do ferro pelo uso do ácido, a próxima etapa é a reação do cromo com o oxigênio para produzir a película contínua de Cr₂O₃. A continuidade da película desempenha um papel importante na determinação do mecanismo de passivação anticorrosiva, em que qualquer descontinuidade na película proporciona a oportunidade para o metal entrar em contato com o cloreto. Mancha térmica (descoloração oxidada consequência da soldagem) Atua como um obstáculo na formação de filmes contínuos, razão pela qual a retificação precisa ser realizada antes do banho nas juntas. O filme contínuo protege o metal do contato com o cloreto.
Resistência do ciclo de esterilização
Envolvimento de processos repetidos de esterilização a vapor Em ambientes hospitalares, os ciclos envolvem cloreto quente e úmido, e a persistência da película de cromo após esses ciclos repetitivos é possível devido à oxidação que ocorre pela exposição ao vapor. O tempo não causa espessamento da película, pois a passivação é limitada, e o tempo adicional no banho resulta em bordas de grãos irregulares. No ciclo em questão, o cotonete com sulfato de cobre sai limpo. Filme de óxido para fabricação de chapas metálicas A integridade, e não a duração do banho, é o que determina a durabilidade da esterilização. Em resumo, a limpeza supera a duração.
Principais conclusões sobre o mecanismo de corrosão
- O ácido auxilia na remoção do ferro livre, enquanto o enriquecimento com cromo protege contra o ataque de cloretos.
- A continuidade do filme mantém a ciclo de esterilização mas não na hora do banho.
Como os fluxos de trabalho de passivação médica mantêm as tolerâncias básicas?
Controle de tolerância do fluxo de trabalho na passivação médica é composto por etapas de limpeza e exposição limitada ao ácido, conforme descrito por Groover em seu livro intitulado "Fundamentos da Manufatura Moderna," (5ª Edição, Tratamento de Superfície). Os invólucros de passivação médica mantêm a faixa dimensional consistente durante a formação. Processo de passivação de chapas metálicas para uso médico As etapas são realizadas de acordo com as normas de passivação para dispositivos médicos: desengorduramento alcalino, enxágue com água, imersão em ácido, enxágue em contracorrente com água deionizada, secagem e validação.
Estações de desengorduramento e imersão em ácido
Etapa de desengorduramento na fabricação de chapas metálicas Determina se o ácido entrará em contato com o metal exposto. A desengorduragem alcalina remove óleo de desenho e impressões digitais, e a reação ocorre em uma superfície uniforme. O banho de ácido cítrico é mantido dentro da faixa de 45 °C a 65 °C É adequado para invólucros médicos de aço inoxidável 316L; uma temperatura de banho mais baixa resulta em uma remoção de ferro mais lenta, enquanto uma temperatura mais alta causa ataque aos contornos de grão.
Enxágue, secagem e verificação
O enxágue de contracorrente desionizado controla o condutividade (a condutividade mede a contaminação iônica da água de enxágue) e impede a transferência de produtos químicos de um banho para outro. Em seguida, realiza-se a secagem com ar quente. Teste com sulfato de cobre (um cotonete fica preto nos locais onde há ferro livre) Garante a remoção do ferro de acordo com a norma ASTM A967 Prática D, e os inspetores medem as dimensões das características calibradas.
Limite do fluxo de trabalho contra remoção de estoque
- O que: O banho ácido pode remover material e trazer a dimensão fora da faixa para dentro da faixa.
- Por que: O ácido remove o ferro seletivamente, mas não uniformemente; as imperfeições de tamanho excessivo não são removidas.
- Como verificar: As leituras dos medidores antes e depois do banho devem ser idênticas, e as características fora da faixa devem permanecer fora da faixa.
estabilidade da tolerância de fabricação de chapas metálicas Não depende de trocas de banho, mas sim da operação de conformação anterior. Simplificando, a passivação não altera o processo de conformação original.
O que esta seção estabelece
- Limpeza em etapas e contato seletivo com ácido resultar em remoção mínima de estoque.
- Cotonete e medidor As leituras confirmam que a geometria da estrutura permanece inalterada.
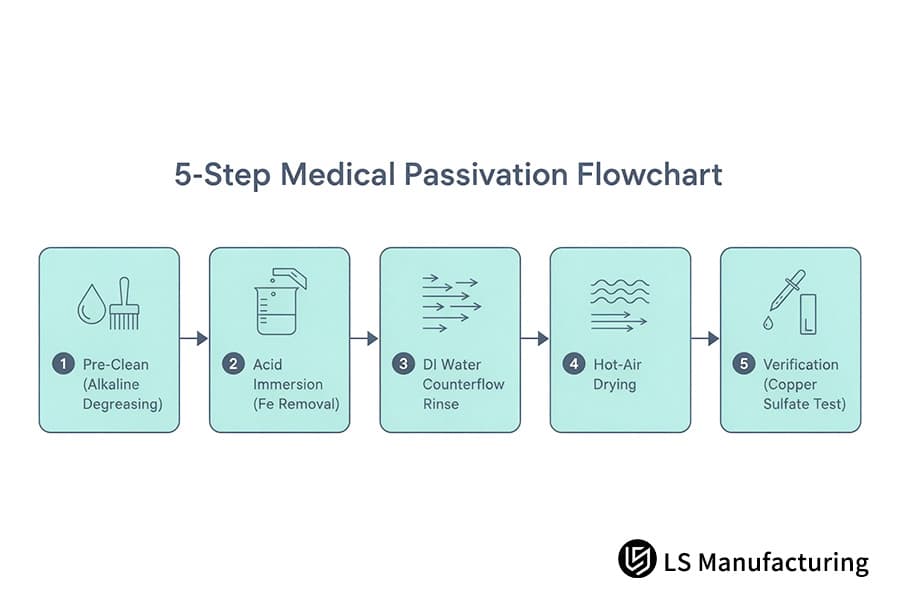
Figura 2: Fluxograma de passivação médica em 5 etapas: pré-limpeza, imersão em ácido, enxágue em contracorrente com água deionizada, secagem com ar quente e verificação com sulfato de cobre.
Tabela de comparação básica 4×N
As técnicas de modificação de superfícies variam de acordo com o tipo de reação, o tipo de banho, a redução dimensional e a aplicação médica para a qual são utilizadas. Tanto o ácido cítrico quanto o ácido nítrico removem o ferro livre, mas o eletropolimento remove metais básicos. Os novos engenheiros serão capazes de identificar um tipo de banho para um tipo de instrumento dentre os quatro tipos de reação estudados. Simplificando, a escolha do mecanismo determina o esgotamento do estoque.
| Tratamento de superfície | Mecanismo de reação | Banho Médio | Mudança Dimensional | Aplicação médica típica |
| Passivação com ácido cítrico | A reação remove o ferro livre da superfície, criando condições para a formação do filme de Cr₂O₃. | 4%–10% solução de banho de ácido cítrico, temperatura do banho 45 °C – 65 °C | Variação ≤0,001 mm, tolerância ±0,005 mm | Cabos de instrumentos cirúrgicos, dispositivos acessórios para implantes, painéis de proteção de endoscópios |
| Passivação com ácido nítrico | O agente oxidante age na superfície e remove os resíduos de ferro. | Uma solução de banho de ácido nítrico com concentração substancialmente maior, e temperatura do banho em uma faixa de temperatura mais baixa do que a rota cítrica. | Variação ≤0,001 mm, tolerância ±0,005 mm | Componentes de conjuntos de câmaras de lavagem, estruturas de analisadores, bandejas cirúrgicas |
| Eletropolimento | O alisamento eletroquímico remove microprojeções, mas deposita cromo. | Eletrólito de ácido fosfórico/ácido sulfúrico, campo de corrente contínua e banho com temperatura controlada. | Remoção irregular de 5,0 μm a 15,0 μm | Carcaças de impulsores de centrífugas de sangue, stents sanguíneos, conectores de cateter estéreis |
| Revestimento de conversão química | A reação química cria um filme sintético de óxido ou cromato. | Banho de sal alcalino ou oxidante, processo de anodização ou escurecimento | Formação de filme em escala micrométrica | Painéis analisadores de alumínio, contrapesos de diagnóstico, suportes externos |
A passivação cítrica é apropriada para armários médicos onde a janela de ajuste deve permanecer a mesma, mas o eletropolimento é preferido para implantes quando os desenhos permitem a remoção de material.
Por que comparar a passivação cítrica com a passivação nítrica para dispositivos?
A diferença entre a passivação com ácido cítrico e a passivação com ácido nítrico reside na abordagem de um dos métodos de ação: a quelação extrai apenas o ferro livre, enquanto a oxidação mineral extrai toda a camada superficial. A quelação não afeta o níquel e o cromo, o que significa que os testes de biocompatibilidade serão realizados com sucesso, sem risco de contaminação de qualquer tipo. Apesar do maior potencial de oxidação do ácido nítrico, a decapagem excessiva ocorre em ligas com baixas concentrações de cromo e em casos de enxágue insuficiente. Passivação cítrica versus passivação nítrica depende da composição química da liga, e normas de passivação para dispositivos médicos Permitir ambos os processos de acordo com a norma ASTM A967. Causas da falha de passivaçãoO rastreamento deve ser feito no controle do banho, não na identidade do ácido.
Vias de quelação e oxidação
A quelação com ácido cítrico extrai o ferro, enquanto o níquel e o cromo permanecem na liga. Por outro lado, o ácido nítrico ataca tudo na superfície, incluindo os elementos de liga. A decapagem excessiva ocorre após a depleção de cromo, quando os limites dos grãos são rugosos devido à ação ácida excessiva. fabricação de chapas metálicas química ácida irá determinar se a formação da película começa na superfície que contém cromo.
A absorção de hidrogênio durante a galvanização ou decapagem é o verdadeiro risco de fragilização para clipes temperados por mola; a passivação cítrica não introduz hidrogênio. A forma mais perigosa de fragilização por hidrogênio (entrada de hidrogênio no metal causando fraturas tardias) É possível com grampos temperados por mola, e o tratamento com ácido cítrico torna o tratamento com hidrogênio desnecessário. O aço inoxidável austenítico previne esse tipo de dano, mas o martensítico não.
Paridade da névoa salina e verificação do banho
- O que: Um agente oxidante mais eficaz cria uma camada protetora mais espessa e resistente.
- Por que: A formação da película passiva é autolimitada em ambos os ácidos; as duas soluções acabam apresentando teor de cromo semelhante.
- Como isso pode ser comprovado: Dois cupons são processados simultaneamente pelo Teste de névoa salina ASTM B117 (teste em câmara de ensaio que mede o tempo até o aparecimento da primeira corrosão).e os inspetores avaliam o tempo de exposição.
Mecanismo de quelação na fabricação de chapas metálicas Também se beneficia de considerações regulatórias. EPA (Agência de Proteção Ambiental dos Estados Unidos) e OSHA (Administração de Segurança e Saúde Ocupacional) Para regular os vapores de óxido nítrico e a concentração de ácido, é preferível o uso de banhos cítricos em laboratórios médicos. A remoção manual dos vapores requer equipamentos adicionais, mas não oferece vantagens em termos de proteção contra corrosão. Em outras palavras, a concentração de ácido é irrelevante em comparação com o controle do banho.
O que os leitores podem agora avaliar
- A quelação salva componentes metálicosA oxidação os esgota.
- O teste de equivalência da névoa salina demonstra que o controle da concentração de ácido no banho é o fator determinante.
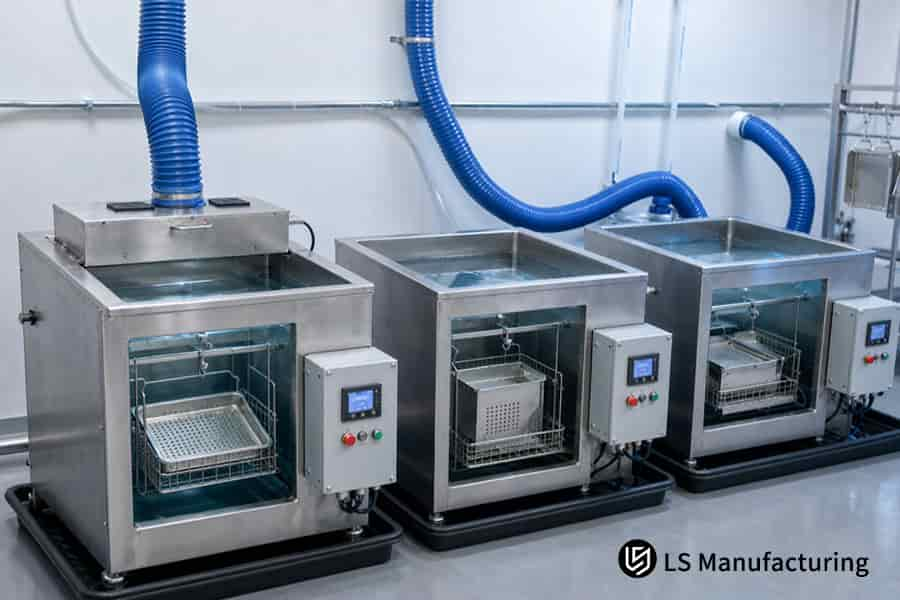
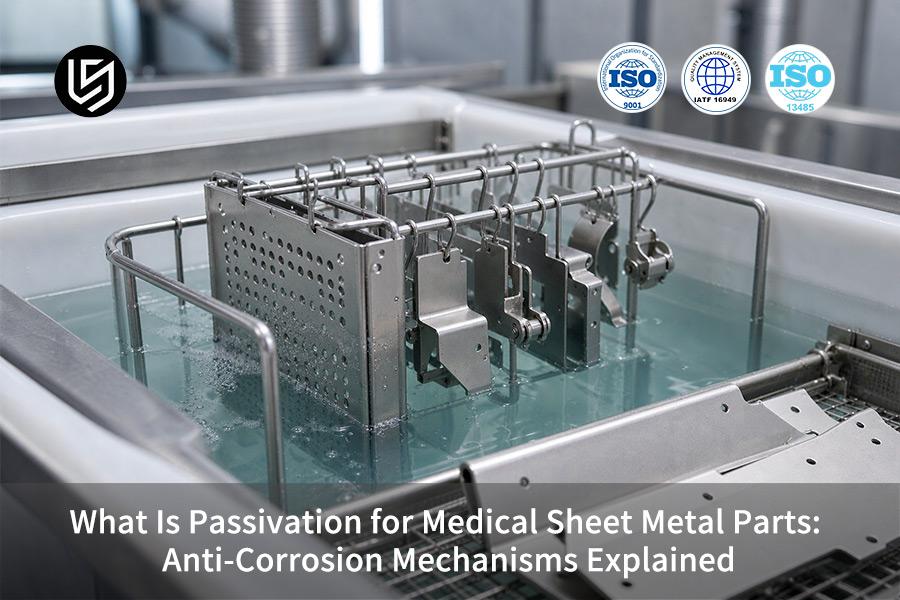
Figura 3: Bancadas de imersão acomodam bandejas de aço inoxidável 316L em solução de passivação cítrica a temperaturas entre 45 °C e 65 °C para uso clínico.
Quais são as causas de falha de passivação que comprometem as peças de chapa metálica?
A falha na passivação da fabricação de chapas metálicas é a contaminação que ocorre no banho ou que reaparece no processo de enxágue, resolvendo o problema da ferrugem. componentes de aço inoxidável após ser passivado. De acordo com as três causas principais por ASM International: Falhas por corrosão em componentes de aço inoxidávelHá um problema com o processo de limpeza. O revestimento lubrificante do componente atua como uma proteção contra o ácido, mas o ferro dissolvido do banho usado se deposita novamente no componente, e o ácido retido nas juntas seca, deixando depósitos à base de cloro. A corrosão por pite ocorre devido a esses depósitos de cloro quando o componente é submetido à esterilização a vapor.
Filmes de óleo e formação de barreiras
resíduos de desengorduramento na fabricação de chapas metálicas é o fator determinante para que o ácido chegue a entrar em contato com o substrato. Lubrificantes de hidrocarbonetos podem resistir à imersão em álcalis fracos e se tornarem um película (uma película de óleo que impede o ácido de atingir o substrato)O ácido ataca as áreas expostas do metal; assim, a película se forma de maneira irregular. A formação irregular de óxido significa que o cloreto pode atingir o substrato através de lacunas. A desengorduragem alcalina e o teste de ruptura por imersão removem a película antes da imersão.
Redeposição de Ferro de Banho Envelhecido
O ferro irá precipitar em um banho antigo até que a solução fique saturada e não possa absorver mais ferro. Redeposição de ferro (deposição de ferro dissolvido de volta ao substrato como uma camada de fuligem) Abrange todos os substratos, exceto aqueles que saem do banho. A água fresca do enxágue não remove as camadas de resíduos, e os substratos saem mais sujos do que quando entraram no banho.
Contaminação cruzada proveniente de ferramentas de aço carbono
- Modo de falha: A falha no teste de névoa salina indica uma composição química inadequada do banho.
- Explicação: Matrizes de prensa dobradeira de aço carbono e abrasivos usuais, que pressurizam o ferro sobre a superfície de aço inoxidável após o processo de banho; A causa da falha não foi a má composição química do banho.
- Método para provar isso: O cotonete com sulfato de cobre mudará de cor imediatamente na presença de ferro livre.
As juntas de solda formam fendas que acumulam água de enxágue, e teste de umidade (teste de gabinete que faz com que partículas contaminadas formem ferrugem) Apresenta enxágue inadequado. Como funciona a passivação Requer contato limpo e não força de banho. Normalmente, em situações reais, as falhas ocorrem antes do tanque.
Modos de falha que vale a pena lembrar
- A película de óleo resiste ao ataque ácido, e banhos antigos deixam resíduos de ferro.
- As ferramentas de aço carbono fazem com que o ferro se desprenda após o tratamento.
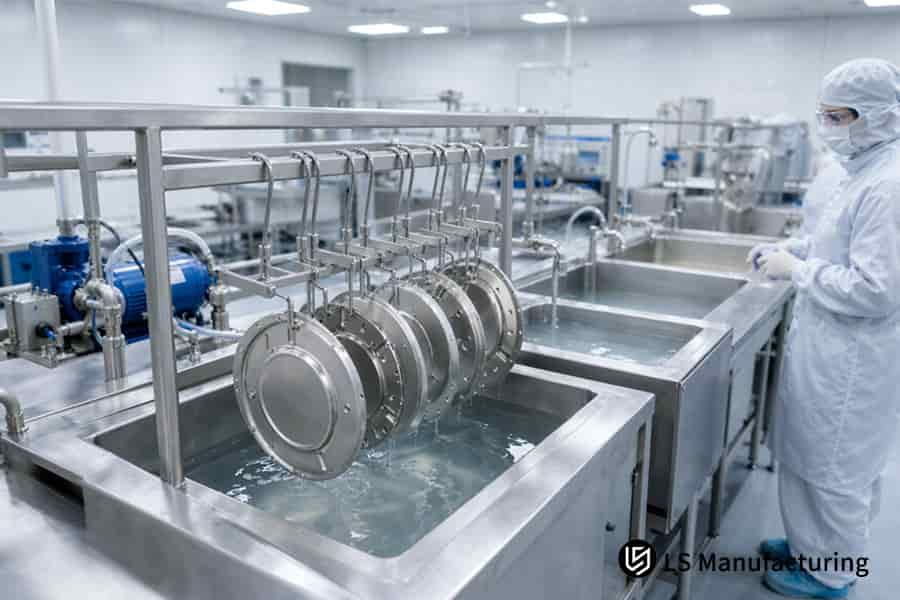
Figura 4: Painéis de invólucro médico de aço inoxidável 316L são imersos em um banho de passivação com tolerância de ±0,005 mm para uso estéril.
Como a passivação de chapas metálicas funciona na prática: um exemplo de invólucro médico da LS Manufacturing.
passivação de fabricação de chapas metálicas O interior de um compartimento para manuseio de fluidos cirúrgicos passa por um processo de passivação com ácido cítrico que remove os íons de ferro livres dos suportes estampados de aço inoxidável 316L, cujo nível de tolerância é de ±0,005 mmAntes da imersão, a limpeza alcalina ultrassônica ajudará a remover o óleo de desenho, e O ferro poderá ser atacado pelo ácido cítrico.O ciclo cítrico, conforme a norma ASTM A967, em uma faixa de concentração de 4% a 10%, e o banho em temperatura média, removerão os íons de ferro sem afetar a austenita original, mantendo a relação Cr/Fe acima de 1,5 e preservando a geometria.
Cenário de aplicação
Os equipamentos para manuseio de fluidos cirúrgicos utilizam suportes estampados em aço inoxidável 316L posicionados dentro dos canais da bomba peristáltica. O nível de tolerância é de ±0,005 mm e, portanto, qualquer revestimento adicional aumentará a dimensão do perfil, o que não é tolerável. Engenheiros juniores podem pensar erroneamente que o aço inoxidável está imune apenas aos processos químicos da autoclave, e a presença de micropitting em raios de curvatura contradiz essa ideia.
Princípio na prática
Cavitação ultrassônica (rompimento de bolhas para extrair óleos de locais de difícil acesso) Remove primeiro o óleo de desenho, pois a película de óleo inibe os ácidos e causa a formação de manchas. A concentração de ácido cítrico permanece dentro da faixa 4%–10% Conforme a norma ASTM A967, e com temperatura média do banho, a solução em alta temperatura corrói os contornos de grão pobres em cromo do aço laminado a frio, e um tempo de permanência prolongado não produz película adicional.
Resultados e análises
A porcentagem de rejeições por corrosão foi reduzida. de 16% para 4% nos testes de resistência à corrosão em autoclave. O tempo de produção do protótipo foi reduzido em 14%Sem limpeza ultrassônica, a película de óleo protegerá o ferro e elevará a porcentagem de rejeição até 16% – além do nível permitido. As condições de limpeza por congelamento e os parâmetros do banho, mas não a concentração de ácido, definem a resistência da estrutura de aço inoxidável à esterilização.
Fonte de dados: Banco de dados de inspeção interna da LS Manufacturing, Projeto nº MED-2026-408 (tamanho da amostra >800 componentes, 2025–2026).

Perguntas frequentes
1. Qual é a diferença fundamental entre passivação e eletropolimento?
Passivação versus eletropolimento É uma escolha entre cultivar um filme e cortar o material: o ácido converte o ferro da superfície em um óxido com espessura nanométrica, enquanto a dissolução anódica remove o ferro. 5,0 μm a 15,0 μm de metal base. A química de passivação na fabricação de chapas metálicas deixa o metal base intacto, e a norma ASTM A967 rege as rotas cítrica e nítrica na LS Manufacturing. Os projetistas reservam uma margem para remoção de material para o eletropolimento, visto que a passivação mantém a geometria da montagem inalterada.
2. A passivação altera as tolerâncias dimensionais rigorosas das peças estampadas em chapa metálica?
A passivação não afetará as dimensões das peças estampadas, pois a reação ácida removerá o ferro da superfície, deixando uma camada de óxido com espessura entre 1,5 nm e 3,0 nm, resultando em uma perda inferior a 0,001 mm do metal bruto, de acordo com as especificações da norma ASTM A967. As tolerâncias originais de ±0,005 mm permanecerão válidas mesmo após o processo de imersão no banho. A LS Manufacturing realiza medições geométricas antes e depois do banho.
3. Por que as peças médicas de aço inoxidável ainda podem enferrujar mesmo que sejam naturalmente passivadas?
Um equívoco comum entre engenheiros que estão começando a trabalhar com aço inoxidável é que o processo de estampagem e corte a laser introduz impurezas de aço carbono, causando problemas de uniformidade na peça. superfície. Os jovens engenheiros realizam testes de contaminação antes de confirmarem que o problema reside na composição da liga, uma vez que a corrosão ocorre quando há presença de ferro e não de cromo.
4. Qual norma internacional rege a verificação da passivação de dispositivos médicos?
A passivação da produção de dispositivos médicos inclui Normas ASTM A967/A967M e AMS 2700 que exigem teste de teor de ferro livre em peças de aço inoxidável. Fabricação de chapas metálicas requer esfregaço com sulfato de cobre ou alta umidade e A norma ISO 13485:2016 da LS Manufacturing especifica geometria com tolerância de ±0,005 mm.O auditor de qualidade associa um número de norma a um método de ensaio, uma vez que as normas ASTM abrangem química, enquanto a ISO 10993-1:2018 abrange biologia.
Resumo
A passivação ácida de invólucros de aço inoxidável é possível devido à capacidade da química do processo de eliminar o ferro e regenerar a camada protetora de óxido de cromo nas superfícies formadas. A geometria do projeto ajuda a garantir que as janelas de encaixe sejam mantidas após a imersão, uma vez que o ácido substitui os átomos da superfície, mas não remove o metal original. O processo de prevenção da corrosão elimina os contaminantes das áreas onde os revestimentos seriam depositados.
Serviço de suporte técnico e engenharia de superfícies de chapas metálicas para o setor médico
Engenheiros e aprendizes de projeto que investigam a otimização da relação Cr/Fe, o comportamento galvânico próximo a juntas soldadas a laser ou a tolerância de invólucros de baixa espessura, e que têm dúvidas sobre a interpretação das especificações de passivação, podem encontrar respostas na equipe de engenharia de superfície da LS Manufacturing. info@lsrpf.comAs condições de referência dos estudos experimentais estão acessíveis em https://lsrpf.com/e LS Manufacturing, +86 185 6675 9667.
Leitura complementar: Serviços de fabricação de peças metálicas para o setor médico: Fabricante de componentes com certificação ISO 13485

