 中文 (简体)



TL;DR: 医护人员所有钣金零件钝化 是一种在制造完成后进行的浸渍处理程序,用于去除游离铁(存在于表面的亚铁杂质)。 化学钝化 去除表面游离铁,使合金能够重建自身的Cr₂O₃膜。并且其尺寸公差为 ±0.005 毫米 因为酸液根本不会接触到金属本体。即使是不锈钢部件,最终也会因为残留杂质而生锈。
初级设计工程师和采购实习生经常会发现锈迹。 医用不锈钢部件 并将它们视为材料缺陷。弯曲、剪切和激光切割过程中产生的铁杂质会影响合金性能,从而造成误解。 换句话说,防锈性能和医疗适用性可以在生产前进行测试。
要点总结
- 没有涂层,只有化学转化。 弱酸能去除表面的游离铁。铬出现在表面,并与空气中的氧气结合形成氧化铬(Cr₂O₃,是由基础材料制成的薄膜,既非喷涂也非电镀。)。
- 保持尺寸稳定性。 酸钝化仅对表面痕迹有效,医疗领域高精度外壳的冲压件不受酸钝化的影响。电镀工艺会增加厚度,设计时必须考虑这部分额外厚度。
- 取决于表面化学性质。Cr/Fe 比值(表面层中铬原子与铁原子的比例) 不锈钢牌号本身并不重要。机械加工和焊接会降低316L不锈钢表面的Cr/Fe比,使其低于其本体值,这就是为什么需要在成型后进行镀液处理,而不是依靠合金自身的钝化性能。
- 选择酸性物质是一种妥协。 柠檬酸法通过螯合作用去除游离铁,但不会产生任何有毒气体。而硝酸具有更强的氧化性,能在更短的时间内去除含硫化物的物料。 实际上,柠檬酸法在医学领域应用更为广泛。
关于本指南的作者
格洛丽亚是LS Manufacturing公司的快速原型制作和快速制造专家,她拥有…… 超过15年 她在精密工程和表面化学方面拥有丰富的经验。格洛丽亚办公桌上的清单将酸钝化化学转化为设计决策。 在领英上关注Gloria的工程学见解。。
LS Manufacturing 的首席工程审查委员会针对特定生产线验证每种酸浓度、槽温和公差等级。 ISO 13485:2016 (医疗器械质量管理体系) 定义了无菌器械组件的文档范围,从而将医疗钝化文档与工业钝化文档区分开来。引用的项目编号为 #MED-2026-408(n>800 个组件,2025-2026 年)。
初级工程师学习如何做一件具体的事情:阅读钝化规范,找到控制游离铁去除过程的条款。 ASTM F86 它规定了金属外科植入物的表面处理方法,并列出了植入级零件可接受的钝化方法以及通用商业零件可接受的钝化方法。

什么是精密医用金属板材的钝化处理?
医用金属薄板钝化是一种酸浴处理,可以溶解游离铁,使不锈钢重新形成氧化铬层。 例如这些过程 落料、弯曲和焊接 将碳钢的污染物残留在不锈钢表面,而 医用钣金钝化工艺 有助于清除污染物。钝化过程可以清除游离铁,且不会改变基材的性质; 该零件的尺寸仍在原范围内。 氧化铬(Cr₂O₃) 基材形成钝化层,医用钝化遵循 ASTM A967/A967M 标准,涵盖柠檬酸法和硝酸法,并定义了游离铁测试。
化学剥离与沉积涂层
酸对铁的腐蚀性更强,因此更多的铬会残留在表面。 低铁区(即经过酸洗且不含铁的区域) 位于氧化膜下方,可减少点蚀。符合标准规范 ASTM A967/A967M-17 对于不锈钢零件的化学处理,氧化膜的厚度是 1.5纳米至3.0纳米电镀层进一步增加了厚度,导致边缘容易崩裂。 医用钣金加工指南 包括成型后的钝化处理。
医疗环境中的游离铁源
模具由……制成 碳钢、折弯模具、激光切割 设备会将铁转移到不锈钢表面;焊接会导致热着色。薄壁医用外壳在每个成型步骤中都会积聚污染物,而狭窄的内部通道又使污染物难以擦拭干净。
- 什么: 不锈钢本身具有防锈性能,无需钝化处理。
- 为什么: 游离铁作为阳极,位于……旁边。 富铬基底 和 水分使电路闭合。
- 如何检测: 硫酸铜拭子测试会显示一个深色斑点,那是残留无法清除的铁质。
简单来说,浴槽可以去除过程中形成的污染物。 制造过程 而不是合金。
本节要点
- 钝化作用会在基体金属表面形成一层薄膜,这层薄膜不会脱落。
- 污染是一切的起点 钣金加工腐蚀基础知识。
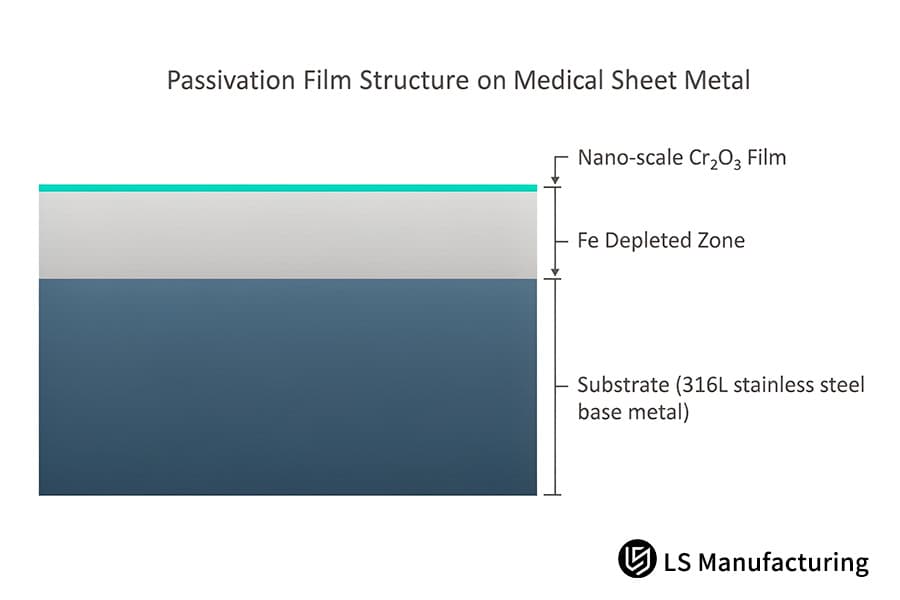
图 1:医用金属薄板上的钝化膜结构:基材、缺铁区和纳米级 Cr2O3 膜。
钝化处理如何阻止医用金属部件的腐蚀?
钝化是一种选择性化学除铁步骤:它去除表面游离铁,而不会腐蚀合金本体。钝化过程的原理可以用原电池原理来解释。正如《ASM手册》第13A卷——腐蚀(ASM International,2003)中所述,316L不锈钢表面的初始Cr/Fe比介于0.5和0.7之间。换句话说,由于只剩下惰性氧化膜,氯离子无法侵蚀金属表面。因此,除垢步骤在钝化槽之前进行,但这两个步骤不能互换。
表面锈蚀背后的电化学驱动
位于表面的游离铁颗粒会变成 微阳极而靠近表面的富铬颗粒则成为阴极。水分作为导电体,导致铁颗粒溶解。阳极位置即为蚀坑形成点。单个颗粒是锈蚀的源头。 碳钢模具 在落料过程中会产生大部分游离铁颗粒。 钣金加工钝化化学 这涉及到从清洁入手,而不是从合金改性入手。
氧化铬膜连续性
用酸将铁分离出来之后,下一步是铬与氧气反应生成连续的 Cr₂O₃ 薄膜。 薄膜的连续性在决定钝化防腐机制中起着重要作用,薄膜中的任何不连续性都会使金属有机会与氯化物接触。 热着色(焊接后氧化变色的产物) 它会阻碍连续薄膜的形成,因此需要在浸镀前对接缝处进行打磨。连续薄膜可以保护金属免受氯化物的影响。
灭菌循环耐久性
涉及重复蒸汽灭菌过程 在医院中,镀膜过程涉及高温湿氯化物溶液的循环,由于蒸汽氧化作用,铬膜在这些重复循环后仍能持续存在。由于钝化作用有限,时间不会导致镀膜增厚,而延长镀液浸泡时间则会导致晶界粗糙。在给定的循环中,硫酸铜棉签取出后干净无残留。 金属板材加工氧化膜 消毒耐久性取决于消毒剂的完整性,而不是浸泡时间。 简而言之,清洁胜过持久。
腐蚀机理要点
- 酸有助于去除游离铁,而铬的富集则可防止氯化物侵蚀。
- 电影的连续性保持了 灭菌周期 但洗澡时间除外。
医疗钝化工艺流程如何保持基准公差?
医疗钝化中的工作流程容差控制 该方法包括分阶段清洁和有限的酸蚀处理,正如格鲁弗在其著作《现代制造业基础(第五版,表面处理)。医用钝化外壳在成型过程中保持尺寸范围的一致性。 医用钣金钝化工艺 各工序按照医疗器械钝化标准进行:碱性脱脂、水冲洗、酸浸、去离子逆流冲洗、干燥和验证。
脱脂和酸浸站
钣金加工脱脂阶段 确定酸是否会与裸露的金属接触。碱性脱脂可去除绘图油和指纹,反应在平整的表面上进行。柠檬酸浴保持在以下范围内: 45℃至65℃ 适用于 316L 医用外壳;较低的浴温会导致除铁速度变慢,而较高的浴温会导致晶界腐蚀。
漂洗、干燥和验证
去离子逆流冲洗控制 电导率(电导率衡量冲洗水中的离子污染程度) 并防止化学物质从一个浴槽转移到另一个浴槽。随后进行热风干燥。 硫酸铜试验(棉签在有游离铁的部位会变黑) 确保按照 ASTM A967 D 实践进行除铁,并且检验员测量测量特征的尺寸。
工作流程边界限制库存移除
- 什么: 酸浴可以去除材料,使带外尺寸达到带内尺寸。
- 为什么: 酸可以有选择性地去除铁,但不能均匀去除;过大的特征不会被去除。
- 如何验证: 浴前和浴后压力表的读数应该相同,带外特征仍然在带外。
钣金加工公差稳定性 它不依赖于浴槽的更换,而是依赖于上游的成形工序。简而言之,钝化处理不会改变成形工艺已经形成的结果。
本节规定了什么
- 分阶段清洗和选择性酸接触 导致少量库存减少。
- 拭子和量规 读数证实特征几何形状未发生变化。
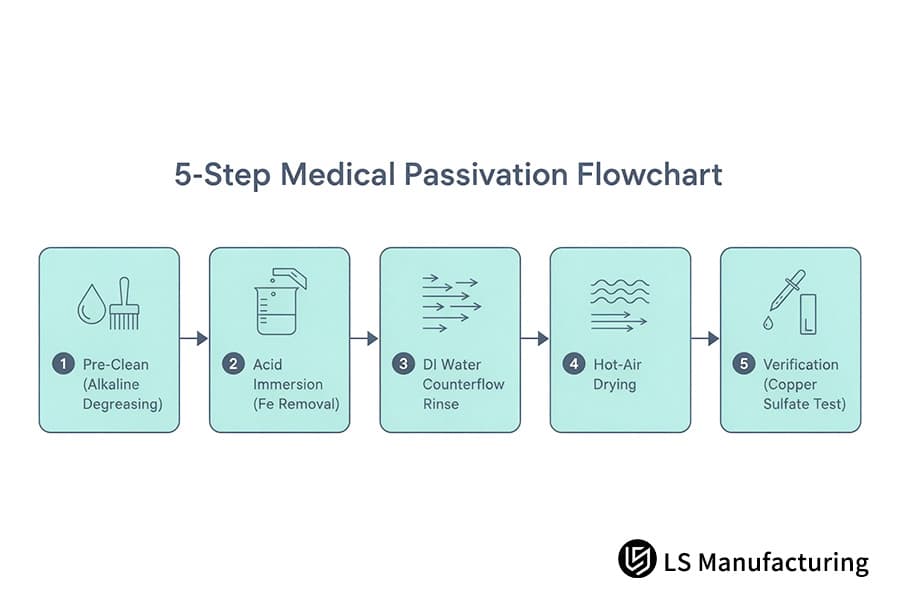
图 2:5 步医疗钝化流程图:预清洗、酸浸、去离子水逆流冲洗、热风干燥和硫酸铜验证。
4×N 基本对比表
表面改性技术因反应类型、浴槽类型、尺寸减小以及其所应用的医疗领域而异。 柠檬酸和硝酸都能去除游离铁,但电解抛光可以去除贱金属。 新工程师将能够从四种已研究的反应类型中,为每种仪器识别出一种合适的反应槽。简而言之,反应机理的选择决定了反应液的消耗量。
| 表面处理 | 反应机理 | 巴斯中等 | 维度变化 | 典型医疗应用 |
| 柠檬酸钝化 | 该反应去除表面的游离铁,为Cr₂O₃薄膜的形成创造条件。 | 4%–10% 柠檬酸浴液,浴温 45 °C – 65 °C | 变化量≤0.001毫米,公差±0.005毫米 | 手术器械手柄、植入式附件装置、内窥镜外壳面板 |
| 硝酸钝化 | 氧化剂作用于表面,去除铁屑。 | 与柠檬酸法相比,硝酸浴液的酸浓度要高得多,浴温范围也更窄。 | 变化量≤0.001毫米,公差±0.005毫米 | 洗衣机腔室组件、分析仪框架、手术托盘的部件 |
| 电解抛光 | 电化学抛光可以去除微小凸起,但会沉积铬。 | 磷酸/硫酸电解液、直流电场和温控浴 | 去除不均匀,5.0 μm 至 15.0 μm | 血液离心机叶轮壳体、血液支架、无菌导管连接器 |
| 化学转化涂层 | 化学反应生成合成氧化物或铬酸盐薄膜 | 碱性或氧化性盐浴、阳极氧化或发黑工艺 | 微米级薄膜的形成 | 铝制分析仪面板、诊断配重、外支架 |
柠檬酸钝化适用于 医用柜 尺寸窗口必须保持不变,但当图纸允许去除材料时,电抛光是植入物首选的方法。
为什么需要比较柠檬酸钝化和硝酸钝化在医疗器械中的应用?
柠檬酸钝化和硝酸钝化的区别在于,它们的作用方式不同:螯合仅提取游离铁,而矿物氧化则提取整个表面层。 螯合处理不会影响镍和铬,这意味着生物相容性测试可以顺利进行,不会造成任何污染风险。尽管硝酸的氧化电位较高,但对于铬含量低的合金以及冲洗不充分的情况,仍会导致过度酸洗。 柠檬酸钝化与硝酸钝化 取决于合金化学成分,而且 医疗器械钝化标准 允许按照 ASTM A967 标准进行两种工艺。 钝化失效的原因追踪的是浴液对照,而不是酸的种类。
螯合和氧化途径
使用柠檬酸进行螯合可将铁提取出来,而镍和铬仍留在合金中。 另一方面,硝酸会侵蚀表面上的所有物质,包括合金元素。 铬元素耗尽后,由于过量酸的作用导致晶界粗糙化,就会发生过度酸洗。 钣金加工酸化学 这将决定薄膜是否从含铬表面开始形成。
电镀或酸洗过程中引入的氢气才是弹簧回火夹子真正的脆化风险;柠檬酸钝化不会引入氢气。最危险的氢脆形式是 氢脆(氢进入金属内部导致延迟断裂) 使用弹簧钢夹可以避免这种情况,柠檬酸处理则无需氢处理。奥氏体不锈钢可以防止此类损伤,但马氏体不锈钢则不能。
盐雾试验和浴池验证
- 什么: 更有效的氧化剂会形成更厚、更坚韧的保护层。
- 为什么: 两种酸中钝化膜的形成都是自我限制的;两种溶液最终都具有相似的铬含量。
- 如何证明这一点: 两张优惠券由以下机构同时处理: ASTM B117 盐雾试验(以首次出现凹坑时间为指标的试验箱试验)检查人员会评估暴露时间。
钣金加工螯合机制 监管方面的考量也带来了益处。 美国环境保护署(EPA) 和 美国职业安全与健康管理局 (OSHA) 为了控制硝酸烟雾和酸的浓度,洁净的医疗车间更倾向于使用柠檬酸浴。虽然洗涤烟雾需要额外的设备,但并不能提供防腐蚀保护。 换句话说,与浴液对照组相比,酸浓度无关紧要。
读者现在可以评判什么
- 螯合疗法可挽救生命 金属部件氧化作用会消耗它们。
- 盐雾试验表明,控制溶液浓度比控制酸浓度更重要。
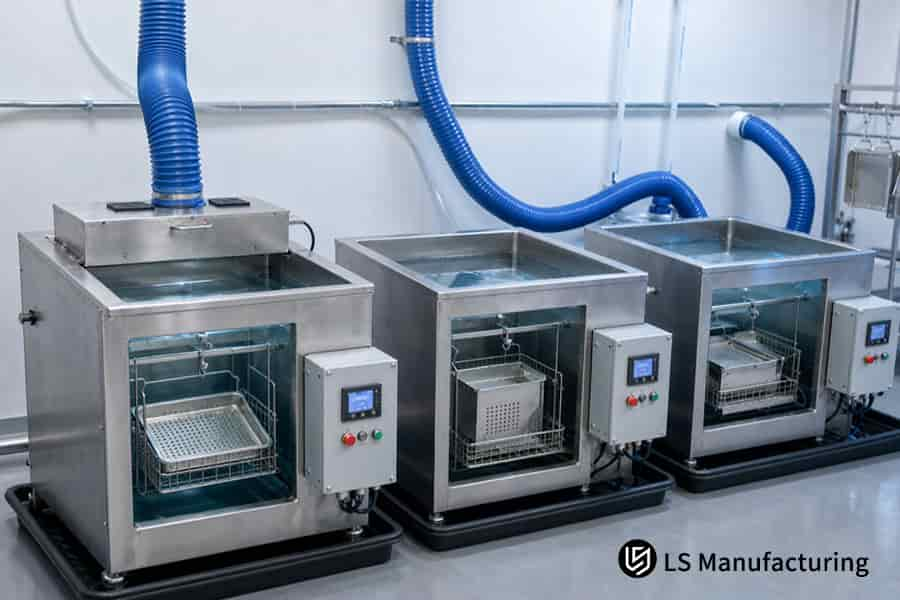
图 3:浴槽工位将 316L 托盘置于 45°C 至 65°C 的柠檬酸钝化溶液中,用于临床应用。
哪些钝化失效原因会导致板材部件性能下降?
钣金加工钝化失效是指电镀槽中发生的污染或在漂洗过程中反复出现的污染,从而导致钣金生锈问题。 不锈钢部件 钝化后。根据三种主要原因 ASM国际:不锈钢部件的腐蚀失效清洗过程存在问题。部件上的润滑涂层可以起到保护作用,防止酸蚀,但废液中溶解的铁会重新沉积在部件上,而残留在接缝处的酸液干燥后会留下氯基沉积物。当部件进行蒸汽灭菌时,这些氯基沉积物会导致点蚀。
油膜与屏障形成
钣金加工脱脂残留物 酸是否会接触基材,取决于此。碳氢化合物润滑剂可以抵抗弱碱浸泡,并成为…… 薄膜(一种阻止酸接触基材的油膜)酸会侵蚀裸露的金属表面,因此氧化膜呈斑驳状形成。这种斑驳的氧化膜意味着氯化物可以通过缝隙接触到基材。碱性脱脂和水浸试验可在浸泡前去除氧化膜。
老旧浴铁再沉积
铁会在旧浴槽中析出,直到溶液饱和,无法再吸收更多铁为止。 铁再沉积(溶解的铁以污泥层的形式沉积回基材上) 除了刚从清洗槽中取出的基材外,其他所有基材都会被覆盖。清水冲洗无法去除污垢层,而且取出的基材比放入清洗槽前更脏。
碳钢刀具的交叉污染
- 故障模式: 盐雾试验失败表明浴槽化学性质不良。
- 解释: 碳钢折弯模具和常用的喷砂介质,在浸浴工艺后将铁加压到不锈钢表面; 失败的原因不是浴液化学性质不好。
- 证明方法: 硫酸铜棉签在检测到游离铁时会立即变色。
焊缝会形成缝隙,积聚冲洗水,而且 湿度测试(使受污染颗粒形成锈蚀的柜式测试) 冲洗效果不佳。 钝化作用原理 需要清洁接触,而非浸没式强度。通常情况下,实际故障发生在储罐之前。
值得记住的失效模式
- 油膜能抵抗酸性物质的侵蚀,而旧浴缸会留下铁屑。
- 碳钢刀具经处理后会产生铁屑。
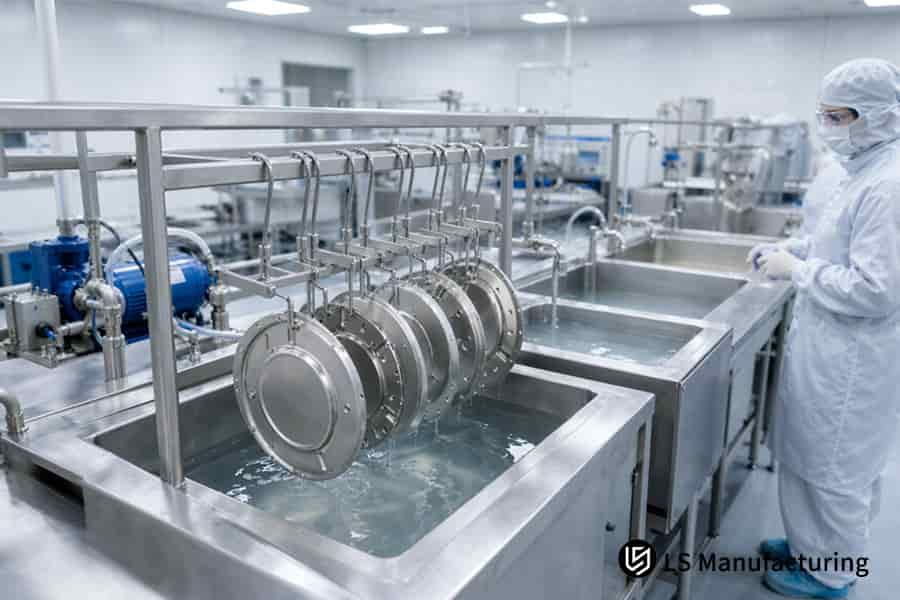
图 4:浸没式工艺将 316L 医用外壳面板浸入钝化槽中,使精度保持在 ±0.005 毫米以内,从而实现无菌操作。
钣金钝化处理的实际应用:LS Manufacturing 的医疗外壳案例
钣金加工钝化 在手术液体处理容器内部,采用柠檬酸钝化工艺去除冲压成型的316L支架上的游离铁离子,该支架的公差水平为 ±0.005 毫米浸入之前,进行超声波碱性清洗有助于去除拉丝油, 铁会被柠檬酸腐蚀。按照 ASTM A967 标准,在 4%-10% 的浓度范围内,采用中温浴进行柠檬酸循环,可以去除铁离子而不影响母相奥氏体,使 Cr/Fe 比大于 1.5,并保持几何形状。
应用场景
手术用液体处理设备采用冲压成型的 316L 不锈钢支架,该支架位于蠕动泵通道内。 公差为±0.005毫米,因此任何额外的涂层都会增加型材尺寸,这是不可接受的。初级工程师可能错误地认为不锈钢仅靠高压釜化学反应是安全的,但弯曲半径处的微点蚀表明并非如此。
原则实践
超声波空化(利用气泡破裂从难以触及的部位提取油脂) 首先去除绘图油,因为油膜会抑制酸的渗透并导致斑块的形成。柠檬酸的浓度保持在一定范围内。 4%–10% 根据 ASTM A967 标准,采用中等温度的溶液进行处理。高温溶液会腐蚀冷轧钢中铬含量较低的晶界,延长保温时间并不会形成额外的镀膜。
结果与见解
凹坑拒收率下降了 从16%降至4% 在高压釜耐腐蚀性测试中,原型机的周转时间缩短了。 14%如果没有超声波清洗,油膜会保护铁,并将废品率提高到…… 16% ——超出允许范围。冷冻清洗条件和浴槽参数,而非酸浓度,决定了不锈钢外壳的耐灭菌性。
数据来源:LS Manufacturing 内部检验数据库,项目编号 MED-2026-408(样本量 >800 个组件,2025-2026 年)。

常见问题解答
1. 钝化和电抛光之间最根本的区别是什么?
钝化与电抛光 是在生长薄膜和切割材料之间进行选择:酸将表面铁转化为纳米级薄氧化物,而阳极溶解则去除铁。 5.0 μm 至 15.0 μm 基材金属。钣金加工钝化化学工艺不会改变母材的完整性,LS Manufacturing 公司采用 ASTM A967 标准规定的柠檬酸和硝酸钝化工艺。由于钝化工艺能够保持装配几何形状不变,设计人员预留了电抛光所需的材料去除量。
2. 钝化处理是否会改变钣金冲压件的严格尺寸公差?
钝化不会影响冲压件的尺寸,因为酸反应会从表面剥离铁,留下厚度为 1.5 nm 至 3.0 nm 的氧化层,根据 ASTM A967 规范,损失的金属块小于 0.001 mm。 经过浸浴处理后,您原有的±0.005毫米公差仍然有效。 LS Manufacturing 在清洗前后进行几何测量。
3. 为什么经过自然钝化的医用不锈钢部件仍然会生锈?
对于初次接触不锈钢的工程师来说,一个常见的误解是,冲压和激光切割工艺会引入碳钢杂质,从而破坏不锈钢表面的均匀性。 表面。 年轻的工程师们会先进行污染测试,然后再确认问题出在合金成分上,因为腐蚀发生在铁位点而不是铬含量上。
4. 医疗器械钝化验证遵循哪项国际标准?
医疗器械生产的钝化处理包括 ASTM A967/A967M 和 AMS 2700 标准 需要对不锈钢零件进行游离铁测试。 钣金加工 需要使用硫酸铜或高湿度进行拭子采样; LS Manufacturing ISO 13485:2016 标准规定几何尺寸精度在 ±0.005 毫米以内。质量审核员会将一个标准编号与一种测试方法相匹配,因为 ASTM 标准包含化学内容,而 ISO 10993-1:2018 包含生物学内容。
概括
由于该工艺化学能够消除铁并再生成型表面上的保护性氧化铬层,因此可以对不锈钢外壳进行酸钝化处理。 设计几何形状有助于确保浸泡后窗口的贴合度,因为酸会取代表面原子,但不会剥离金属本体。 防腐蚀工艺可清除涂层沉积区域的污染物。
医用钣金表面工程及技术支持台
工程师和设计学徒在研究铬铁比优化、激光焊接接头附近的电偶腐蚀行为或薄规格外壳的公差时,如有任何关于钝化规范解读的问题,均可向 LS Manufacturing 的表面工程服务台寻求解答。 info@lsrpf.com实验研究的基线条件可在以下位置获取: https://lsrpf.com/以及 LS Manufacturing 公司 +86 185 6675 9667。
延伸阅读: 医用钣金加工服务:ISO 13485认证零部件制造商

