 Deutsch



TL;DR: SanitäterPassivierung von Blechteilen ist ein Tauchverfahren, das nach der Fertigung durchgeführt wird, um freies Eisen (auf der Oberfläche vorhandene Eisenverunreinigungen) zu entfernen. Chemische Passivierung Entfernt eisenfreie Oberflächenschichten, sodass die Legierung ihren eigenen Cr₂O₃-Film wieder aufbaut.und es hält Maßtoleranzen ein bei ±0,005 mm Weil die Säure nie mit dem Metallkern in Berührung kommt. Selbst Edelstahlteile rosten mit der Zeit aufgrund von Restverunreinigungen.
Junge Konstruktionsingenieure und Praktikanten im Einkauf finden oft Rostflecken auf Medizinische Edelstahlteile und werden als Materialversagen interpretiert. Eisenverunreinigungen, die durch Biegen, Scheren und Laserschneiden entstehen, beeinflussen die Legierungseigenschaften und führen so zu Fehlwahrnehmungen. Anders ausgedrückt: Rostschutz und medizinische Eignung können vor der Produktion getestet werden.
Wichtigste Erkenntnisse
- Keine Beschichtung, sondern chemische Umwandlung. Eine schwache Säure entfernt das freie Eisen von der Oberfläche. Chrom tritt an der Oberfläche aus und verbindet sich mit dem in der Luft vorhandenen Sauerstoff zu Chromoxid (Cr₂O₃ ist ein aus dem Grundmaterial hergestellter Film, der weder gesprüht noch galvanisiert wird.).
- Gewährleistet die Dimensionsstabilität. Die Säurepassivierung wirkt nur auf Oberflächenspuren; Stanzteile für Gehäuse mit engen Toleranzen im Medizinbereich bleiben von der Säurepassivierung unbeeinträchtigt. Durch die Galvanisierung erhöht sich die Schichtdicke, was bei der Konstruktion berücksichtigt werden muss.
- Abhängig von der Oberflächenchemie. Cr/Fe-Verhältnis (Verhältnis von Chrom- zu Eisenatomen in der Oberflächenschicht) Die Bezeichnung der Edelstahlsorte ist entscheidend. Durch Bearbeitung und Schweißen sinkt das Cr/Fe-Verhältnis an der Oberfläche bei 316L unter den Wert im Grundmaterial. Daher wird das Bad nach der Umformung aufgebracht, anstatt sich auf die Passivierung der Legierung zu verlassen.
- Die Wahl von Säure ist ein Kompromiss. Das Zitronensäureverfahren entfernt freies Eisen durch Chelatbildung, setzt aber keine giftigen Gase frei. Salpetersäure hingegen besitzt stärkere Oxidationseigenschaften und eliminiert den sulfidbeladenen Bestand in kürzerer Zeit. In der Praxis ist das Zitronensäureverfahren eher in der Medizin anwendbar.
Über den Autor dieses Leitfadens
Gloria, Spezialistin für Rapid Prototyping und Rapid Manufacturing bei LS Manufacturing, besitzt mehr als 15 Jahre Erfahrung in Präzisionstechnik und Oberflächenchemie. Checklisten auf Glorias Schreibtisch machen die Säurepassivierungschemie zu einer Designentscheidung. Folgen Sie Glorias technischen Einblicken auf LinkedIn.Die
Der leitende technische Prüfausschuss von LS Manufacturing überprüft jede Säurekonzentration, Badtemperatur und Toleranzklasse in Bezug auf eine bestimmte Produktionslinie. ISO 13485:2016 (Qualitätsmanagementsysteme für Medizinprodukte) Definiert den Dokumentationsumfang für sterile Medizinproduktekomponenten und unterscheidet dabei die Dokumentation zur Passivierung im medizinischen Bereich von der im industriellen Bereich. Quellenangaben beziehen sich auf Projekt #MED-2026-408 (n > 800 Komponenten, 2025–2026).
Der junge Ingenieur lernt, eine bestimmte Sache zu tun: die Passivierungsspezifikation zu lesen, um die Klausel zu finden, die den Prozess der Entfernung von freiem Eisen regelt. ASTM F86 spezifiziert die Oberflächenvorbereitung für metallische chirurgische Implantate und listet die für Implantatteile akzeptierten Passivierungsverfahren sowie die für allgemeine Handelsteile akzeptierten Verfahren auf.

Was versteht man unter Passivierung von Präzisionsblechen für die Medizintechnik?
Bei der Passivierung von medizinischen Blechen handelt es sich um eine Säurebadbehandlung, die das freie Eisen auflöst und es dem Edelstahl ermöglicht, seine Chromoxidschicht neu zu bilden. Prozesse wie beispielsweise Stanzen, Biegen und Schweißen Die Verunreinigungen des Kohlenstoffstahls bleiben auf der Oberfläche des Edelstahls zurück, während die Passivierungsverfahren für medizinische Bleche hilft, die Verunreinigungen zu entfernen. Der Passivierungsprozess beseitigt das freie Eisen und lässt das Substrat unverändert; Die Abmessungen des Bauteils liegen noch im ursprünglichen Bereich. Chromoxid (Cr₂O₃) Die Passivierung erfolgt aus dem Substrat und die medizinische Passivierung erfolgt nach ASTM A967/A967M, welche sowohl die Zitronensäure- als auch die Salpetersäuremethode abdeckt und den Test auf freies Eisen definiert.
Chemische Entlackung versus aufgebrachte Beschichtungen
Säure ist gegenüber Eisen aggressiver, daher bleibt mehr Chrom an der Oberfläche zurück. Eisenarmer Bereich (der säuregewaschene, eisenfreie Bereich) liegt unter der Oxidschicht und reduziert Lochfraß. Gemäß der Standardvorgabe ASTM A967/A967M-17 Bei der chemischen Behandlung von Edelstahlteilen beträgt die Dicke der Oxidschicht 1,5 nm bis 3,0 nmDurch die zusätzliche Beschichtung wird die Dicke weiter erhöht, wodurch Kanten entstehen, die absplittern können. Leitfaden zur Fertigung von medizinischen Blechteilen beinhaltet die Passivierung nach der Formierung.
Freie Eisenquellen in medizinischen Einrichtungen
Würfel aus Kohlenstoffstahl, Abkantpressenwerkzeuge, Laserschneiden Anlagen übertragen Eisen auf Edelstahloberflächen; Schweißen verursacht Hitzeverfärbungen. Dünnwandige medizinische Gehäuse sammeln bei jedem Formgebungsschritt Verunreinigungen, die durch schmale Innenkanäle vor dem Abwischen geschützt werden.
- Was: Edelstahl ist von Natur aus rostbeständig, ein Passivierungsbad ist daher nicht erforderlich.
- Warum: Freies Eisen wirkt als Anode neben dem chromreiches Substrat mit Feuchtigkeit schließt den StromkreisDie
- So erkennt man es: Ein Abstrich mit Kupfersulfat zeigt einen dunklen Fleck an Stellen, an denen noch Eisen vorhanden ist, das nicht entfernt werden konnte.
Vereinfacht ausgedrückt entfernt das Bad die während des Prozesses entstandenen Verunreinigungen. Herstellungsprozess und nicht die Legierung.
Wichtigste Erkenntnisse aus diesem Abschnitt
- Bei der Passivierung bildet sich aus dem Grundmetall ein Film, der sich nicht ablösen kann.
- Kontamination ist der Ausgangspunkt für Grundlagen der Korrosion bei der BlechbearbeitungDie
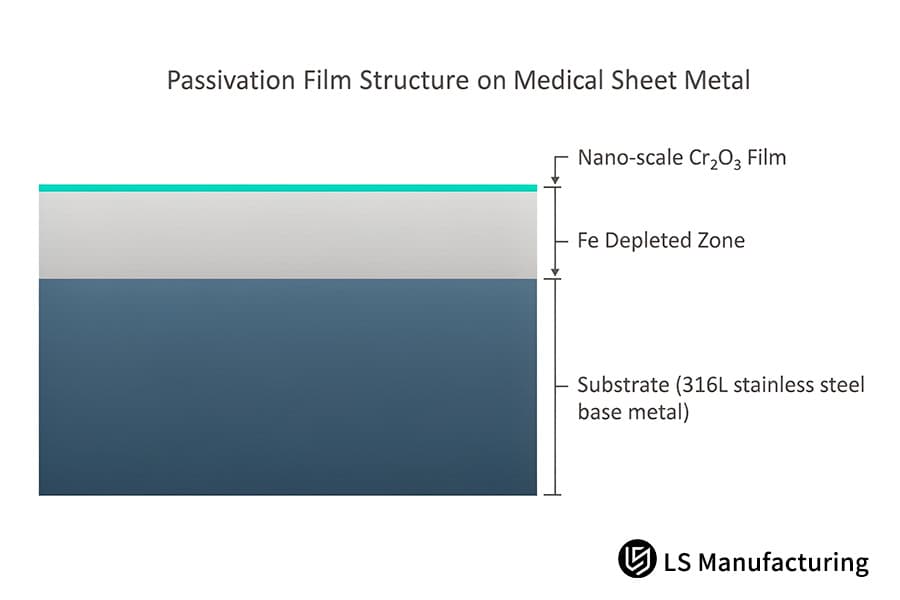
Abbildung 1: Passivierungsschichtstruktur auf medizinischem Blech: Substrat, eisenarme Zone und nanometergroßer Cr2O3-Film.
Wie verhindert die Passivierung Korrosion an medizinischen Metallteilen?
Die Passivierung ist ein selektiver chemischer Enteisenungsprozess: Er entfernt freies Eisen von der Oberfläche, ohne die Legierung selbst anzugreifen. Das Prinzip galvanischer Zellen erklärt die Funktionsweise der Passivierung. Wie im ASM Handbook, Band 13A – Korrosion (ASM International, 2003) dokumentiert, liegt das Cr/Fe-Verhältnis einer 316L-Oberfläche im Anlieferungszustand zwischen 0,5 und 0,7. Das bedeutet, dass kein Metall für den Angriff durch Chloridionen zur Verfügung steht, da lediglich ein inerter Oxidfilm vorhanden ist. Die Entzunderung erfolgt vor dem Passivierungsbad, die beiden Schritte sind jedoch nicht austauschbar.
Galvanischer Antrieb hinter Oberflächenrost
Freie Eisenpartikel, die sich an der Oberfläche befinden, werden MikroanodenDie chromreichen Partikel nahe der Oberfläche wirken dabei als Kathoden. Feuchtigkeit leitet Strom und führt zur Auflösung der Eisenpartikel. Die Anodenstelle ist der Punkt, an dem die Korrosionsnarbe entsteht. Ein einzelnes Partikel dient als Rostquelle. Werkzeuge aus Kohlenstoffstahl Die meisten freien Eisenpartikel entstehen beim Stanzen. Passivierungschemie bei der Blechbearbeitung Es geht dabei eher um die Reinigung als um die Modifizierung der Legierung.
Kontinuität des Chromoxidfilms
Nachdem das Eisen mithilfe der Säure abgetrennt wurde, reagiert das Chrom im nächsten Schritt mit Sauerstoff, um den durchgehenden Cr₂O₃-Film zu erzeugen. Die Schichtkontinuität spielt eine wichtige Rolle bei der Bestimmung des Passivierungs-Korrosionsschutzmechanismus, da jede Diskontinuität in der Schicht die Möglichkeit bietet, dass das Metall mit Chlorid in Kontakt kommt. Hitzestich (oxidierte Verfärbung als Folge des Schweißens) Dies stellt ein Hindernis für die Bildung durchgehender Filme dar, weshalb vor dem Bad an den Nähten geschliffen werden muss. Der durchgehende Film schützt das Metall vor dem Kontakt mit dem Chlorid.
Sterilisationszyklusbeständigkeit
Einbeziehung wiederholter Dampfsterilisationsprozesse In Krankenhäusern kommt es zu Zyklen, in denen heißes und feuchtes Chlorid zum Einsatz kommt. Das Fortbestehen des Chromfilms nach diesen wiederholten Zyklen ist auf die Oxidation durch den Wasserdampf zurückzuführen. Da die Passivierung begrenzt ist, führt die Zeit nicht zu einer Verdickung des Films; eine längere Verweildauer im Bad verursacht raue Korngrenzen. Im gegebenen Zyklus bleibt der Kupfersulfat-Abstrich sauber. Oxidschicht für die Blechbearbeitung Die Sterilisationsbeständigkeit wird eher durch die Integrität des Bades als durch die Badedauer bestimmt. Einfach ausgedrückt: Sauberkeit ist wichtiger als Dauer.
Wichtigste Erkenntnisse zum Korrosionsmechanismus
- Säure hilft bei der Entfernung von freiem Eisen, während die Chromanreicherung vor Chloridangriffen schützt.
- Die Kontinuität des Films erhält die Sterilisationszyklus aber nicht die Badezeit.
Wie werden bei Arbeitsabläufen zur medizinischen Passivierung die Basistoleranzen aufrechterhalten?
Workflow-Toleranzkontrolle bei der medizinischen Passivierung besteht aus einer gestaffelten Reinigung und begrenzter Säureeinwirkung, wie Groover in seinem Buch mit dem Titel „Grundlagen der modernen Fertigung(5. Auflage, Oberflächenbehandlung). Medizinische Passivierungsgehäuse behalten während der Formgebung einen gleichbleibenden Maßbereich bei. Passivierungsverfahren für medizinische Bleche Die Stationen werden gemäß den Passivierungsstandards für Medizinprodukte durchgeführt: Entfettung mit Alkali, Spülung mit Wasser, Eintauchen in Säure, Spülung mit deionisiertem Gegenstrom, Trocknung und Validierung.
Entfettungs- und Säuretauchstationen
Entfettungsphase der Blechbearbeitung bestimmt, ob die Säure mit blankem Metall in Kontakt kommt. Alkalische Entfettung entfernt Anziehfett und Fingerabdrücke, und die Reaktion findet auf einer ebenen Oberfläche statt. Zitronensäurebad, gehalten in einem Bereich von 45 °C bis 65 °C ist geeignet für medizinische Gehäuse aus 316L; die niedrigere Badtemperatur führt zu einer langsameren Enteisenung, die höhere verursacht einen Korngrenzenangriff.
Spülen, Trocknen und Überprüfen
Die Gegenstromspülung mit deionisiertem Wasser steuert die Leitfähigkeit (die Leitfähigkeit misst die Ionenverunreinigung des Spülwassers) und verhindert die Übertragung von Chemikalien von einem Bad ins andere. Anschließend erfolgt die Heißlufttrocknung. Kupfersulfattest (ein Tupfer färbt sich an Stellen, an denen freies Eisen vorhanden ist, schwarz) gewährleistet die Enteisenung gemäß ASTM A967 Practice D, und die Prüfer messen die Abmessungen der geprüften Merkmale.
Workflow-Grenze gegen Bestandsentfernung
- Was: Durch ein Säurebad kann Material abgetragen und die Abweichung außerhalb des Bandes auf innerhalb des Bandes gebracht werden.
- Warum: Die Säure entfernt Eisen selektiv, aber nicht gleichmäßig; die übergroßen Teile werden nicht entfernt.
- So überprüfen Sie es: Die Messwerte der Manometer vor und nach dem Bad sollten identisch sein, und Abweichungen vom Messbereich sollten auch weiterhin außerhalb des Messbereichs liegen.
Toleranzstabilität bei der Blechbearbeitung Die Passivierung hängt nicht von Badänderungen ab, sondern vom vorgelagerten Formgebungsprozess. Vereinfacht gesagt: Die Passivierung verändert nicht, was der Formgebungsprozess erzeugt hat.
Was dieser Abschnitt festlegt
- Stufenweise Reinigung und selektiver Säurekontakt führt zu einer geringfügigen Bestandsreduzierung.
- Abstrich und Messlehre Die Messwerte bestätigen die unveränderte Geometrie des Merkmals.
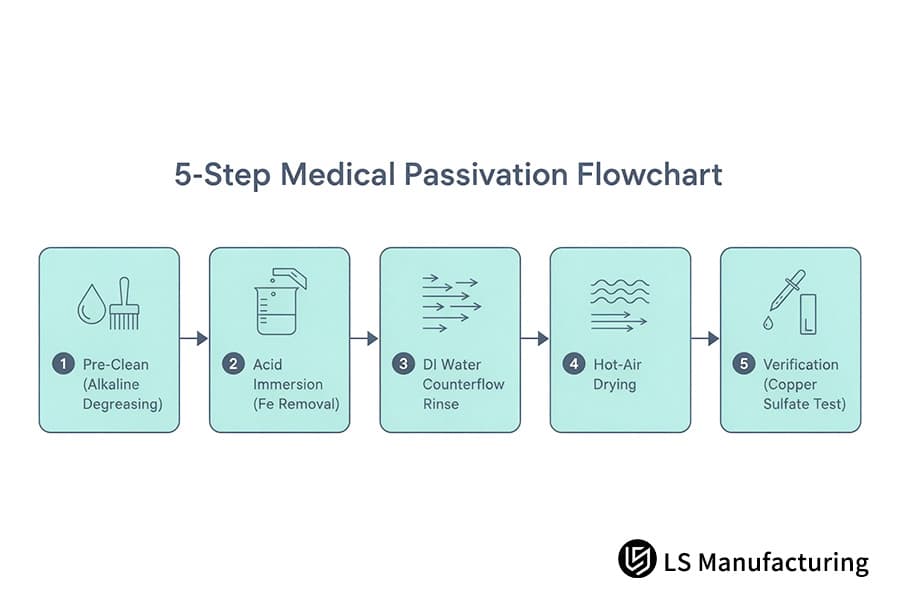
Abbildung 2: 5-stufiges Ablaufdiagramm der medizinischen Passivierung: Vorreinigung, Säurebehandlung, Gegenstromspülung mit deionisiertem Wasser, Heißlufttrocknung und Kupfersulfatprüfung.
4×N Basisvergleichstabelle
Die Techniken zur Oberflächenmodifizierung unterscheiden sich je nach Reaktionstyp, Badtyp, Dimensionsreduktion und dem medizinischen Anwendungsgebiet, für das sie eingesetzt werden. Sowohl Zitronensäure als auch Salpetersäure entfernen freies Eisen, aber durch Elektropolieren werden unedle Metalle entfernt. Neue Ingenieure werden in der Lage sein, aus vier untersuchten Reaktionstypen den passenden Badtyp für einen bestimmten Instrumententyp zu identifizieren. Vereinfacht gesagt: Die Wahl des Reaktionsmechanismus bestimmt den Verbrauch des Ausgangsmaterials.
| Oberflächenbehandlung | Reaktionsmechanismus | Bad Medium | Dimensionsänderung | Typische medizinische Anwendung |
| Zitronensäurepassivierung | Durch die Reaktion wird freies Eisen von der Oberfläche entfernt, um die Voraussetzungen für die Bildung eines Cr₂O₃-Films zu schaffen. | 4%–10% Zitronensäurebadlösung, Badtemperatur 45 °C – 65 °C | Änderung ≤0,001 mm, Toleranz ±0,005 mm | Griffe von chirurgischen Instrumenten, Implantatzubehör, Endoskop-Gehäuseplatten |
| Salpetersäurepassivierung | Das Oxidationsmittel wirkt auf die Oberfläche und entfernt Eisenrückstände. | Eine deutlich höhere Säurekonzentration in der Salpetersäurebadlösung, eine niedrigere Badtemperatur als beim Zitronensäureverfahren | Änderung ≤0,001 mm, Toleranz ±0,005 mm | Teile von Waschkammerbaugruppen, Analysatorrahmen, OP-Tabletts |
| Elektropolieren | Durch elektrochemisches Glätten werden Mikroerhebungen entfernt, es lagert sich jedoch Chrom ab. | Phosphorsäure/Schwefelsäure-Elektrolyt, Gleichstromfeld und temperiertes Bad | Ungleichmäßiger Abtrag 5,0 μm bis 15,0 μm | Gehäuse für Blutzentrifugenlaufräder, Blutstents, sterile Katheterverbinder |
| Chemische Konversionsbeschichtung | Durch chemische Reaktion entsteht ein synthetischer Oxid- oder Chromatfilm | Alkalisches oder oxidierendes Salzbad, Anodisierungs- oder Schwärzungsverfahren | Filmbildung eines Films im Mikrometerbereich | Aluminium-Analysatorplatten, diagnostische Gegengewichte, äußere Halterungen |
Die Passivierung mit Zitronensäure ist geeignet für Medizinschränke wobei das Passfenster gleich bleiben muss, aber das Elektropolieren für Implantate bevorzugt wird, wenn die Zeichnungen einen Materialabtrag zulassen.
Warum sollte man die Passivierung von Bauelementen mit Zitronensäure und Salpetersäure vergleichen?
Der Unterschied zwischen der Passivierung mit Zitronensäure und der Passivierung mit Salpetersäure besteht darin, dass bei einer Methode ein anderer Ansatz verfolgt wird: Die Chelatisierung entfernt nur freies Eisen, während die Mineraloxidation die gesamte Oberflächenschicht entfernt. Die Chelatisierung beeinträchtigt Nickel und Chrom nicht, sodass Biokompatibilitätstests ohne Kontaminationsrisiko durchgeführt werden können. Trotz des höheren Oxidationspotenzials von Salpetersäure kann es bei Legierungen mit niedrigen Chromkonzentrationen und unzureichendem Spülen zu Überbeize kommen. Zitronensäure- vs. Salpetersäure-Passivierung hängt von der Legierungszusammensetzung ab, und Passivierungsstandards für Medizinprodukte Beide Verfahren sind gemäß ASTM A967 zuzulassen. Ursachen für PassivierungsversagenSpurensuche nach Badkontrolle, nicht nach Säureidentität.
Chelatisierungs- und Oxidationswege
Durch Chelatisierung mit Zitronensäure wird das Eisen herausgelöst, während Nickel und Chrom in der Legierung verbleiben. Salpetersäure hingegen greift alles an der Oberfläche an, einschließlich der Legierungselemente. Überbeizen tritt nach Chromverarmung auf, wenn die Korngrenzen durch übermäßige Säureeinwirkung aufgeraut werden. Säurechemie bei der Blechbearbeitung wird feststellen, ob die Filmbildung auf der chromhaltigen Oberfläche beginnt.
Die Wasserstoffaufnahme durch Galvanisierung oder Beizen stellt das eigentliche Versprödungsrisiko für federgehärtete Klemmen dar; Zitronensäurepassivierung führt nicht zu Wasserstoffbildung. Die gefährlichste Form der Wasserstoffversprödung (Eindringen von Wasserstoff in das Metall, was zu verzögerten Brüchen führt) Dies ist bei federgehärteten Klammern möglich, und eine Zitronensäurebehandlung macht eine Wasserstoffbehandlung überflüssig. Austenitischer Edelstahl verhindert solche Schäden, martensitischer Edelstahl hingegen nicht.
Salzsprühparität und Badverifizierung
- Was: Ein wirksameres Oxidationsmittel erzeugt eine dickere, widerstandsfähigere Schutzschicht.
- Warum: Die Passivfilmbildung ist in beiden Säuren selbstlimitierend; die beiden Lösungen weisen am Ende einen ähnlichen Chromgehalt auf.
- Wie lässt sich das beweisen? Zwei Coupons werden gleichzeitig verarbeitet. ASTM B117 Salzsprühnebeltest (ein Prüfkammertest, bei dem die Zeit bis zum ersten Auftreten von Lochfraß gemessen wird)und die Inspektoren beurteilen die Expositionszeit.
Chelatisierungsmechanismus bei der Blechbearbeitung profitiert auch von regulatorischen Erwägungen. EPA (US-Umweltschutzbehörde) Und OSHA (Arbeitsschutzbehörde) Um die Konzentration von Stickoxiden und Säuren zu regulieren, bevorzugen Reinräume medizinischer Werkstätten Zitronensäurebäder. Das Abspülen der Dämpfe erfordert zwar zusätzliche Ausrüstung, bietet aber keinen Korrosionsschutz. Mit anderen Worten: Die Säurekonzentration ist im Vergleich zur Badkontrolle irrelevant.
Was Leser nun beurteilen können
- Chelattherapie rettet Metallkomponenten; Oxidation verbraucht sie.
- Die Äquivalenzanalyse mit Salzsprühnebel zeigt, dass die Badkontrolle den Ausschlag gibt, nicht die Säurekonzentration.
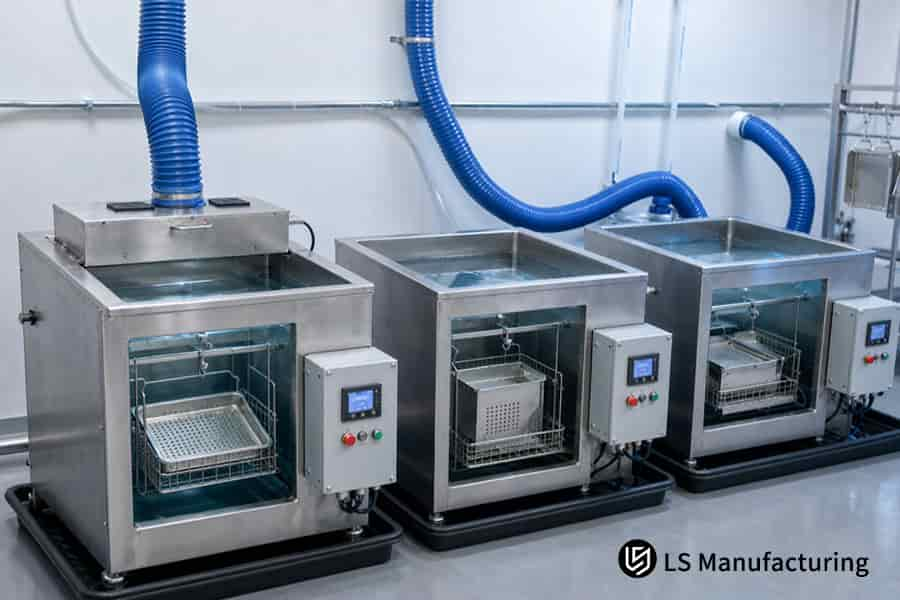
Abbildung 3: Die Badstationen enthalten 316L-Schalen in Zitronensäure-Passivierungslösung bei 45 °C bis 65 °C für den klinischen Einsatz.
Welche Ursachen führen zu Passivierungsfehlern an Blechteilen?
Bei der Passivierung von Blechen tritt eine Fehlfunktion auf, die durch Verunreinigungen im Bad oder beim Spülvorgang entsteht und das Problem der Rostbildung verursacht. Edelstahlkomponenten nach der Passivierung. Laut den drei Hauptursachen durch ASM International: Korrosionsschäden an Bauteilen aus EdelstahlEs besteht ein Problem im Reinigungsprozess. Die Schmierschicht auf dem Bauteil schützt es zwar vor der Säure, jedoch lagert sich gelöstes Eisen aus dem verbrauchten Bad wieder auf dem Bauteil ab, und die in den Fugen eingeschlossene Säure trocknet und hinterlässt chlorhaltige Ablagerungen. Diese chlorhaltigen Ablagerungen führen bei der Dampfsterilisation des Bauteils zu Lochfraß.
Ölfilme und Barrierebildung
Rückstände der Blechbearbeitungs-Entfettung ist der entscheidende Faktor, ob Säure überhaupt mit dem Substrat in Berührung kommt. Kohlenwasserstoff-Schmierstoffe können schwachen Laugen standhalten und zu einem Film (ein Ölfilm, der verhindert, dass Säure das Substrat erreicht)Die Säure greift die blanken Metallstellen an; dadurch bildet sich der Film fleckenhaft. Diese fleckenhafte Oxidbildung ermöglicht es dem Chlorid, durch Lücken zum Substrat vorzudringen. Alkalische Entfettung und ein Wasserbeständigkeitstest entfernen den Film vor dem Einweichen.
Wiederablagerung von gealtertem Badeisen
In einem alten Bad fällt Eisen so lange aus, bis die Lösung gesättigt ist und kein weiteres Eisen mehr aufnehmen kann. Eisenwiederablagerung (Ablagerung von gelöstem Eisen zurück auf dem Substrat als Rußschicht) Das Wasser bedeckt alle Substrate außer denen, die das Bad verlassen. Frisches Spülwasser kann die Schmutzschichten nicht entfernen, und die Substrate kommen schmutziger aus dem Bad heraus, als sie hineingegangen sind.
Kreuzkontamination durch Werkzeuge aus Kohlenstoffstahl
- Fehlermodus: Das Scheitern des Salzsprühtests deutet auf eine mangelhafte Badchemie hin.
- Erläuterung: Abkantpresswerkzeuge aus Kohlenstoffstahl und übliche Strahlmittel, die nach dem Badprozess Eisen unter Druck auf die Edelstahloberfläche pressen; Die Ursache für das Scheitern war nicht eine mangelhafte Badchemie.
- Methode zum Beweis: Ein Kupfersulfat-Tupfer verfärbt sich sofort, sobald freies Eisen vorhanden ist.
Schweißnähte bilden Spalten, in denen sich Spülwasser sammelt, und Feuchtigkeitstest (Schrankprüfung, bei der kontaminierte Partikel Rost bilden) zeigt mangelhaftes Spülen. Wie Passivierung funktioniert Erfordert sauberen Kontakt und keine hohe Wasserkonzentration. In der Praxis treten die Fehler meist vor dem Tank auf.
Fehlermodi, die man sich merken sollte
- Ein Ölfilm schützt vor Säureangriffen, und alte Bäder hinterlassen Eisenrückstände.
- Werkzeuge aus Kohlenstoffstahl führen dazu, dass nach der Behandlung Eisen austritt.
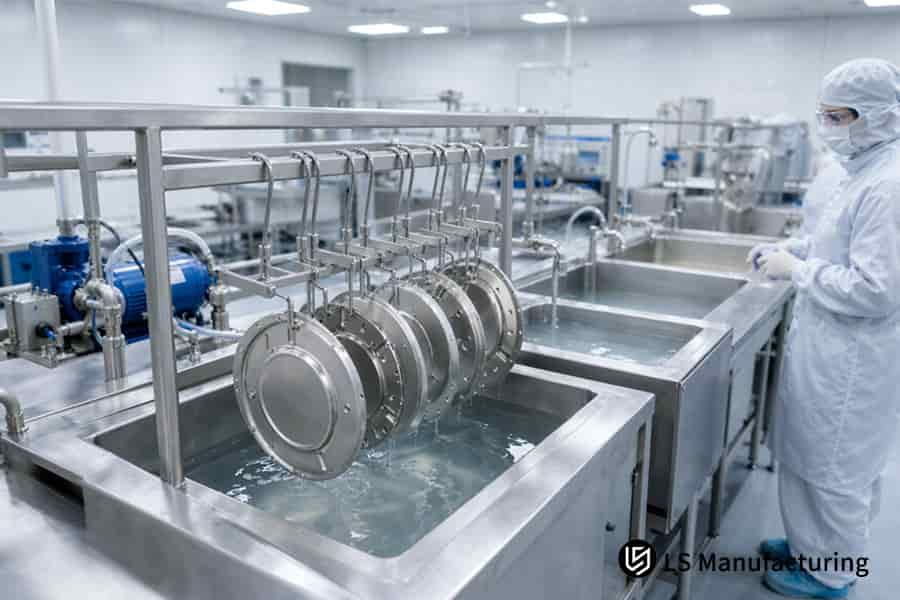
Abbildung 4: Durch Eintauchen werden 316L-Medizingehäusepaneele durch ein Passivierungsbad mit einer Toleranz von ±0,005 mm für sterile Anwendungen abgesenkt.
Wie die Passivierung von Blechen in der Praxis funktioniert: Ein Beispiel aus dem Bereich medizinischer Gehäuse von LS Manufacturing
Passivierung der Blechbearbeitung Die Behandlung innerhalb einer Kabine zur Handhabung chirurgischer Flüssigkeiten erfolgt durch ein Zitronensäure-Passivierungsverfahren, das freie Eisenionen von den gestanzten 316L-Halterungen entfernt, deren Toleranzbereich bei ±0,005 mmVor dem Eintauchen hilft eine alkalische Ultraschallreinigung, das Ziehöl zu entfernen, und Eisen kann von Zitronensäure angegriffen werden.Durch einen Zitronensäurezyklus gemäß ASTM A967 in einem Konzentrationsbereich von 4%-10% und einem Mitteltemperaturbad werden die Eisenionen entfernt, ohne den Ausgangsaustenit zu beeinträchtigen, sodass das Cr/Fe-Verhältnis über 1,5 liegt und die Geometrie erhalten bleibt.
Anwendungsszenario
Chirurgische Flüssigkeitsfördergeräte verwenden gestanzte Halterungen aus Edelstahl 316L, die in den Kanälen der Peristaltikpumpe positioniert sind. Die Toleranzgrenze liegt bei ±0,005 mm. Jede zusätzliche Beschichtung würde daher die Profilabmessung vergrößern, was nicht zulässig ist. Nachwuchsingenieure könnten fälschlicherweise annehmen, Edelstahl sei allein gegenüber der Autoklavenchemie sicher. Mikropitting an den Biegeradien widerlegt diese Annahme.
Prinzip in der Praxis
Ultraschallkavitation (Platzen von Blasen zur Gewinnung von Ölen aus schwer zugänglichen Stellen) Zuerst wird das Ziehöl entfernt, da der Ölfilm die Säuren hemmt und zur Bildung von Flecken führt. Die Zitronensäurekonzentration bleibt im optimalen Bereich. 4%–10% Gemäß ASTM A967 ist die Badtemperatur mittel. Hochtemperatur-Lösungselektrolyse korrodiert die chromarmen Korngrenzen des kaltgewalzten Stahls, und eine verlängerte Verweilzeit führt nicht zu einer zusätzlichen Beschichtung.
Ergebnisse und Erkenntnisse
Der Prozentsatz der Ausschüsse aufgrund von Pitting-Problemen wurde gesenkt von 16 % auf 4 % bei der Prüfung der Korrosionsbeständigkeit im Autoklaven. Die Bearbeitungszeit des Prototyps wurde verkürzt um 14%Ohne Ultraschallreinigung schützt der Ölfilm das Eisen und erhöht die Ausschussquote auf bis zu 16% – über den zulässigen Grenzwert hinaus. Die Sterilisationsbeständigkeit des Edelstahlgehäuses wird durch die Reinigungsbedingungen im Gefrierzustand und die Badparameter, nicht aber durch die Säurekonzentration, bestimmt.
Datenquelle: LS Manufacturing Internal Inspection Database, Projekt #MED-2026-408 (Stichprobengröße >800 Komponenten, 2025–2026).

Häufig gestellte Fragen
1. Worin besteht der grundlegende Unterschied zwischen Passivierung und Elektropolieren?
Passivierung vs. Elektropolieren ist eine Wahl zwischen dem Aufwachsen eines Films und dem Abtragen von Material: Säure wandelt Oberflächeneisen in ein nanometerdünnes Oxid um, während anodische Auflösung entfernt 5,0 μm bis 15,0 μm Das Grundmetall bleibt bei der Passivierung von Blechen intakt. Die Passivierungsverfahren mit Zitronensäure und Salpetersäure sind bei LS Manufacturing gemäß ASTM A967 geregelt. Konstrukteure berücksichtigen den Materialabtrag beim Elektropolieren, da die Passivierung die Geometrie der Baugruppe nicht verändert.
2. Verändert die Passivierung die engen Maßtoleranzen von Blechstanzteilen?
Die Passivierung hat keinen Einfluss auf die Abmessungen der Stanzteile, da die Säurereaktion Eisen von der Oberfläche entfernt und eine Oxidschicht mit einer Dicke zwischen 1,5 nm und 3,0 nm zurücklässt, wodurch weniger als 0,001 mm des Grundmetalls verloren gehen, gemäß den ASTM A967-Spezifikationen. Ihre ursprünglichen Toleranzen von ±0,005 mm bleiben auch nach dem Badeintauchverfahren gültig. LS Manufacturing nimmt vor und nach dem Baden geometrische Messungen vor.
3. Warum können medizinische Teile aus Edelstahl trotz natürlicher Passivierung noch rosten?
Ein weit verbreiteter Irrglaube unter Ingenieuren, die neu im Umgang mit Edelstahl sind, ist, dass beim Stanzen und Laserschneiden Kohlenstoffstahlverunreinigungen entstehen, die die Gleichmäßigkeit der Oberfläche beeinträchtigen. Oberfläche. Junge Ingenieure führen Tests auf Verunreinigungen durch, bevor sie bestätigen, dass das Problem in der Legierungszusammensetzung liegt, da Korrosion auftritt, wenn Eisenstellen vorhanden sind und nicht Chromgehalt.
4. Welcher internationale Standard regelt die Überprüfung der Passivierung von Medizinprodukten?
Die Passivierung der Medizinprodukteherstellung umfasst ASTM A967/A967M- und AMS 2700-Standards die eine Prüfung auf freies Eisen in Edelstahlteilen erfordern. Blechbearbeitung erfordert Abwischen mit Kupfersulfat oder hoher Luftfeuchtigkeit und Die LS Manufacturing-Norm ISO 13485:2016 legt eine Geometriegenauigkeit von ±0,005 mm fest.Der Qualitätsprüfer ordnet jeder Normnummer eine Prüfmethode zu, da die ASTM-Normen Chemie beinhalten, während ISO 10993-1:2018 Biologie beinhaltet.
Zusammenfassung
Die saure Passivierung von Edelstahlgehäusen ist möglich, da die Prozesschemie in der Lage ist, Eisen zu eliminieren und die schützende Chromoxidschicht auf den gebildeten Oberflächen zu regenerieren. Die Konstruktionsgeometrie trägt dazu bei, dass die Passung nach dem Eintauchen erhalten bleibt, da die Säure Oberflächenatome ersetzt, aber das Ausgangsmetall nicht abträgt. Durch Korrosionsschutzmaßnahmen werden Verunreinigungen aus den Bereichen entfernt, in denen die Beschichtungen aufgebracht werden sollen.
Oberflächenbearbeitung und technischer Support für medizinische Blechbearbeitung
Ingenieure und Auszubildende im Bereich Konstruktion, die sich mit der Optimierung des Cr/Fe-Verhältnisses, dem galvanischen Verhalten in der Nähe lasergeschweißter Verbindungen oder der Tolerierung dünnwandiger Gehäuse befassen, sowie Fragen zur Auslegung von Passivierungsspezifikationen werden vom Oberflächentechnik-Desk von LS Manufacturing beantwortet. info@lsrpf.comDie Ausgangsbedingungen der experimentellen Studien sind abrufbar unter https://lsrpf.com/und LS Manufacturing, +86 185 6675 9667Die
Weiterführende Literatur: Dienstleistungen im Bereich der medizinischen Blechbearbeitung: ISO 13485-zertifizierter Komponentenhersteller

