 Français



TL;DR : Médicalpassivation des pièces en tôle est une procédure d'immersion réalisée après la fabrication pour éliminer le fer libre (impuretés ferreuses présentes en surface). passivation chimique élimine le fer libre en surface afin que l'alliage reconstitue son propre film de Cr₂O₃et elle maintient des tolérances dimensionnelles à ±0,005 mm Car l'acide n'entre jamais en contact direct avec le métal. Même les pièces en acier inoxydable finissent par rouiller à cause des impuretés résiduelles.
Les jeunes ingénieurs concepteurs et les stagiaires en approvisionnement trouvent souvent des traces de rouille sur pièces médicales en acier inoxydable et les percevoir comme des défauts matériels. Les impuretés de fer présentes lors du pliage, du cisaillement et de la découpe laser affectent les propriétés de l'alliage, induisant des erreurs d'interprétation. En d'autres termes, la protection contre la rouille et l'aptitude médicale peuvent être testées avant la production.
Points clés à retenir
- Pas de revêtement, mais une transformation chimique. Un acide faible élimine le fer libre présent à la surface. Le chrome apparaît alors à la surface et se lie à l'oxygène de l'air pour former de l'oxyde de chrome (Le Cr₂O₃ est un film obtenu à partir du matériau de base, sans dépôt par pulvérisation ni électrolyse.).
- Maintient la stabilité dimensionnelle. La passivation acide n'agit que sur les traces en surface ; les pièces embouties destinées aux boîtiers de haute précision utilisés dans le domaine médical restent insensibles à ce procédé. L'électroplacage augmente l'épaisseur, et la conception doit en tenir compte.
- Cela dépend de la chimie de surface. Rapport Cr/Fe (rapport entre le chrome et le fer dans la couche superficielle). L'usinage et le soudage abaissent le rapport Cr/Fe en surface en dessous de la valeur du matériau massif du 316L, ce qui explique pourquoi le bain est appliqué après formage plutôt que de se fier à la passivation naturelle de l'alliage.
- Choisir un acide est un compromis. Le procédé à l'acide citrique élimine le fer libre par chélation sans libérer de gaz toxiques. En revanche, l'acide nitrique possède un pouvoir oxydant plus important et élimine le stock chargé en sulfures plus rapidement. En pratique, le procédé à l'acide citrique est plus applicable en médecine.
À propos de l'auteur de ce guide
Gloria, spécialiste en prototypage rapide et fabrication rapide chez LS Manufacturing, possède plus de 15 ans de l'expérience en ingénierie de précision et en chimie des surfaces. Les listes de contrôle sur le bureau de Gloria transforment la chimie de passivation acide en une décision de conception. Suivez les analyses techniques de Gloria sur LinkedIn.
Le comité d’examen technique principal de LS Manufacturing vérifie chaque concentration d’acide, température du bain et degré de tolérance par rapport à une ligne de production particulière. ISO 13485:2016 (systèmes de gestion de la qualité pour les dispositifs médicaux) Ce document définit le périmètre de la documentation relative aux composants stériles des dispositifs médicaux, en distinguant la documentation relative à la passivation médicale de celle relative à la passivation industrielle. Sources citées pour le projet n° MED-2026-408 (n > 800 composants, 2025-2026).
Le jeune ingénieur apprend à faire une chose bien précise : lire le cahier des charges de passivation pour trouver la clause qui régit le processus d’élimination du fer libre. ASTM F86 Elle spécifie la préparation de surface des implants chirurgicaux métalliques et répertorie les pratiques de passivation acceptées pour les pièces de qualité implantable ainsi que celles acceptées pour les pièces commerciales courantes.

Qu’est-ce que la passivation pour les tôles médicales de précision ?
La passivation des tôles médicales est un traitement par bain acide qui dissout le fer libre et permet à l'acier inoxydable de reformer sa couche d'oxyde de chrome. Les processus tels que découpage, pliage et soudage laisser la contamination de l'acier au carbone à la surface de l'acier inoxydable, tandis que procédé de passivation des tôles médicales permet d'éliminer la contamination. Le processus de passivation élimine le fer libre et laisse le substrat inchangé ; Les dimensions de la pièce sont toujours conformes aux spécifications d'origine. oxyde de chrome (Cr₂O₃) se forme à partir du substrat, et la passivation médicale suit la norme ASTM A967/A967M, qui couvre à la fois la voie citrique et la voie nitrique et définit le test du fer libre.
Décapage chimique versus revêtements déposés
L'acide est plus agressif envers le fer, c'est pourquoi davantage de chrome reste en surface. Zone à faible teneur en fer (c'est-à-dire la zone lavée à l'acide et dépourvue de fer) se situe sous la couche d'oxyde et réduit la formation de piqûres. Conformément aux spécifications standard ASTM A967/A967M-17 Pour les traitements chimiques des pièces en acier inoxydable, l'épaisseur du film d'oxyde est 1,5 nm à 3,0 nmLe plaquage augmente encore cette épaisseur, créant des bords susceptibles de s'ébrécher. guide de fabrication de tôles médicales comprend la passivation après formation.
Sources de fer gratuit dans les enceintes médicales
Matrice fabriquée en acier au carbone, outillage de presse plieuse, découpe laser L'équipement transfère du fer sur les surfaces en acier inoxydable ; le soudage provoque une coloration thermique. Les boîtiers médicaux de faible épaisseur recueillent les contaminants à chaque étape de fabrication grâce à des canaux internes étroits qui les dissimulent et empêchent leur essuyage.
- Quoi: L'acier inoxydable étant naturellement résistant à la rouille, le bain de passivation est inutile.
- Pourquoi: Le fer libre agit comme anode adjacente à la substrat riche en chrome avec l'humidité complète le circuit.
- Comment détecter : Le test au sulfate de cuivre révélera une tache sombre à l'endroit où du fer résiduel n'a pas pu être éliminé.
En termes simples, le bain élimine la contamination formée pendant le processus de fabrication et non l'alliage.
Points clés de la section
- La passivation forme un film à partir du métal de base ; cette couche ne peut pas se détacher.
- La contamination est le point de départ de Principes de base de la corrosion dans la fabrication de tôles.
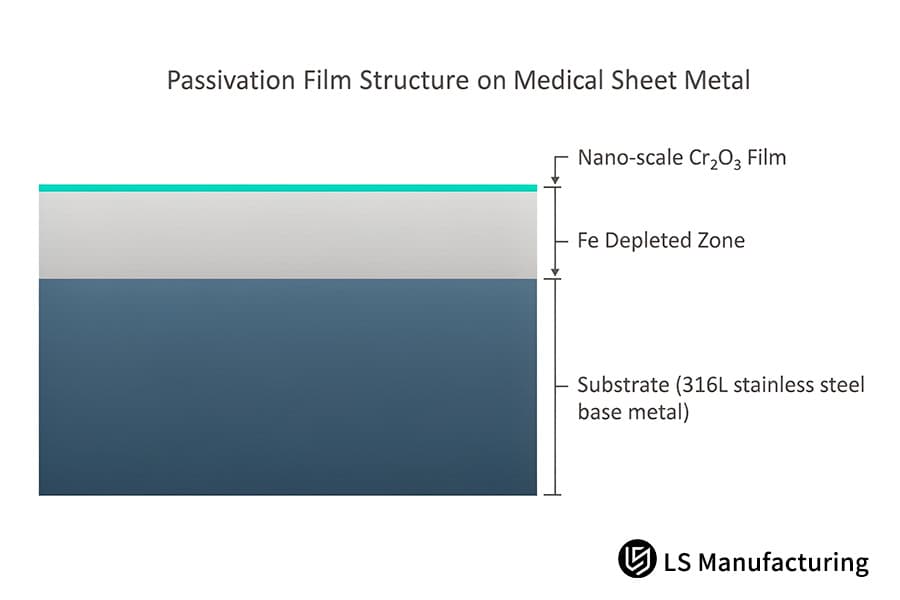
Figure 1 : Structure du film de passivation sur tôle médicale : substrat, zone appauvrie en fer et film de Cr2O3 à l'échelle nanométrique.
Comment la passivation empêche-t-elle la corrosion des pièces métalliques médicales ?
La passivation est une étape de déferrisation chimique sélective : elle élimine le fer libre en surface sans attaquer le cœur de l’alliage. Le principe des piles galvaniques explique son fonctionnement. Comme indiqué dans le manuel ASM, vol. 13A – Corrosion (ASM International, 2003), le rapport Cr/Fe à l’état brut d’une surface d’acier inoxydable 316L se situe entre 0,5 et 0,7. Autrement dit, aucun métal n’est disponible pour être attaqué par les ions chlorure, puisqu’il ne reste qu’un film d’oxyde inerte. Le détartrage précède le bain de passivation, mais ces deux étapes ne sont pas interchangeables.
Entraînement galvanique derrière la rouille superficielle
Les particules de fer libres situées à la surface deviennent micro-anodesLes particules riches en chrome proches de la surface deviennent des cathodes. L'humidité, conductrice d'électricité, provoque la dissolution des particules de fer. L'anode correspond au point de formation de la piqûre. Une seule particule est à l'origine de la rouille. outillage en acier au carbone crée la plupart des particules de fer libres lors du découpage. chimie de passivation pour la fabrication de tôles Cela implique de commencer par le nettoyage plutôt que par la modification de l'alliage.
Continuité du film d'oxyde de chrome
Une fois le fer séparé à l'aide d'acide, l'étape suivante consiste en la réaction du chrome avec l'oxygène pour produire le film continu de Cr₂O₃. La continuité du film joue un rôle important dans la détermination du mécanisme de passivation anticorrosion, selon lequel toute discontinuité dans le film offre au métal la possibilité d'entrer en contact avec le chlorure. Teinte thermique (décoloration due à l'oxydation lors du soudage) Ce procédé fait obstacle à la formation de films continus, d'où la nécessité d'un meulage préalable des joints avant le bain. Le film continu protège le métal du contact avec les chlorures.
Endurance du cycle de stérilisation
Implication de procédés de stérilisation à la vapeur répétés En milieu hospitalier, les cycles de traitement impliquent l'utilisation de chlorure chaud et humide. La persistance du film de chrome après ces cycles répétitifs est possible grâce à l'oxydation induite par la vapeur d'eau. Le temps n'entraîne pas d'épaississement du film, la passivation étant limitée, et un temps d'immersion prolongé crée des joints de grains rugueux. À l'issue du cycle considéré, l'écouvillon de sulfate de cuivre ressort propre. Fabrication de tôles métalliques, film d'oxyde .... C’est l’intégrité, et non la durée du bain, qui détermine la durabilité de la stérilisation. En clair, la propreté prime sur la durée.
Principaux enseignements sur les mécanismes de corrosion
- L'acide contribue à l'élimination du fer libre, tandis que l'enrichissement en chrome protège contre l'attaque des chlorures.
- La continuité du film maintient le cycle de stérilisation mais pas l'heure du bain.
Comment les processus de passivation médicale maintiennent-ils les tolérances de base ?
Contrôle de la tolérance du flux de travail en passivation médicale est constitué d'étapes de nettoyage et d'une exposition limitée à l'acide, comme décrit par Groover dans son livre intitulé «Principes fondamentaux de la fabrication moderne(5e édition, Traitement de surface). Les enceintes de passivation médicale maintiennent une plage dimensionnelle constante pendant le formage. procédé de passivation des tôles médicales Les étapes sont réalisées conformément aux normes de passivation des dispositifs médicaux : dégraissage alcalin, rinçage à l’eau, immersion dans l’acide, rinçage à contre-courant déminéralisé, séchage et validation.
Stations de dégraissage et d'immersion acide
étape de dégraissage de la fabrication de tôles détermine si l'acide entrera en contact avec le métal nu. Le dégraissage alcalin élimine les traces de gras et les empreintes digitales, et la réaction se produit sur une surface plane. Bain d'acide citrique maintenu dans la plage de 45 °C à 65 °C convient aux boîtiers médicaux en acier inoxydable 316L ; une température de bain plus basse entraîne un déferrage plus lent, et une température plus élevée provoque une attaque des joints de grains.
Rinçage, séchage et vérification
Le rinçage à contre-courant désionisé contrôle le conductivité (la conductivité mesure la contamination ionique de l'eau de rinçage) et empêche le transfert de produits chimiques d'un bain à l'autre. Le séchage à l'air chaud suit. Test au sulfate de cuivre (un écouvillon noircit aux endroits où il y a du fer libre) assure le déferrage conformément à la norme ASTM A967 Pratique D, et les inspecteurs mesurent les dimensions des éléments mesurés.
Limite du flux de travail par rapport au retrait de stock
- Quoi: Un bain d'acide peut éliminer le surplus et ramener la dimension hors bande à l'intérieur de la bande.
- Pourquoi: L'acide élimine le fer de manière sélective mais non uniforme ; les éléments surdimensionnés ne sont pas éliminés.
- Comment vérifier : Les relevés des jauges avant et après le bain doivent être identiques, et les caractéristiques hors bande restent hors bande.
stabilité des tolérances de fabrication de tôles métalliques Elle ne dépend pas des modifications du bain, mais de l'opération de formage en amont. Autrement dit, la passivation ne modifie pas le résultat du procédé de formage.
Objet de la présente section
- Nettoyage par étapes et contact sélectif avec l'acide entraîner un retrait mineur de stock.
- Écouvillon et jauge Les relevés confirment que la géométrie de la caractéristique est restée inchangée.
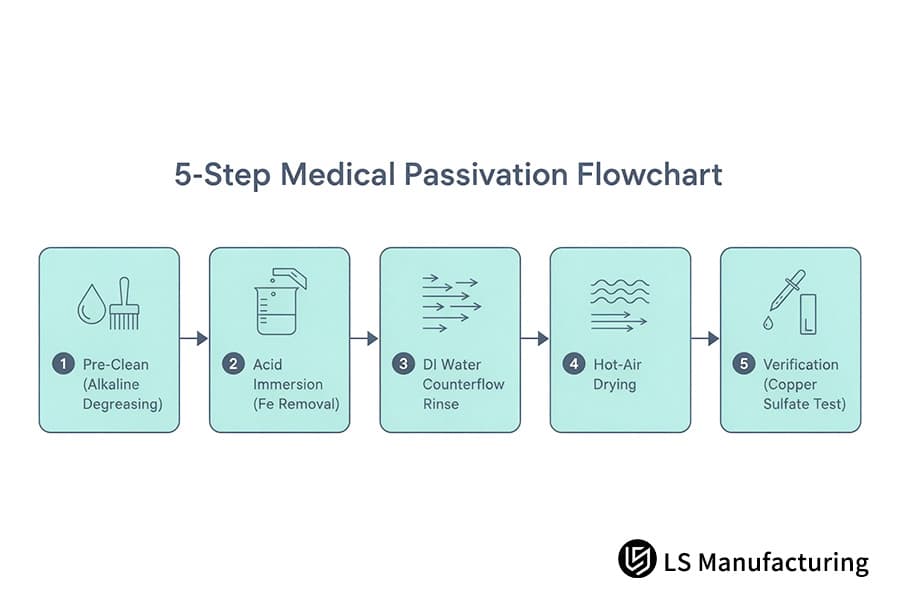
Figure 2 : Organigramme de passivation médicale en 5 étapes : pré-nettoyage, immersion dans l'acide, rinçage à contre-courant à l'eau DI, séchage à l'air chaud et vérification au sulfate de cuivre.
Tableau comparatif de base 4×N
Les techniques de modification de surface varient selon le type de réaction, le type de bain, la réduction dimensionnelle et l'application médicale pour laquelle elles sont utilisées. L'acide citrique et l'acide nitrique éliminent tous deux le fer libre, mais le polissage électrolytique élimine les métaux de base. Les nouveaux ingénieurs seront capables d'identifier le type de bain approprié à chaque type d'instrument parmi les quatre types de réactions étudiés. En d'autres termes, le choix du mécanisme détermine la consommation du stock.
| Traitement de surface | Mécanisme de réaction | Bain moyen | Changement dimensionnel | Application médicale typique |
| Passivation à l'acide citrique | La réaction élimine le fer libre de la surface pour créer les conditions propices à la formation d'un film de Cr₂O₃. | 4 % à 10 % solution de bain d'acide citrique, température du bain 45 °C – 65 °C | Variation ≤ 0,001 mm, tolérance ± 0,005 mm | Poignées d'instruments chirurgicaux, dispositifs accessoires pour implants, panneaux de boîtier d'endoscope |
| Passivation à l'acide nitrique | L'agent oxydant agit en surface et élimine les débris de fer | Une solution de bain d'acide nitrique à concentration en acide nettement plus élevée, une température de bain inférieure à celle de la voie citrique | Variation ≤ 0,001 mm, tolérance ± 0,005 mm | Pièces d'ensembles de chambres de lavage, châssis d'analyseurs, plateaux chirurgicaux |
| électropolissage | Le polissage électrochimique élimine les micro-projections mais dépose du chrome | Électrolyte d'acide phosphorique/acide sulfurique, champ de courant continu et bain à température contrôlée | Enlèvement irrégulier de 5,0 μm à 15,0 μm | Boîtiers de turbines pour centrifugeuses sanguines, stents sanguins, connecteurs de cathéters stériles |
| Revêtement de conversion chimique | Une réaction chimique crée un film d'oxyde ou de chromate synthétique | Bain de sel alcalin ou oxydant, procédé d'anodisation ou de noircissement | Formation d'un film à l'échelle micrométrique | Panneaux d'analyse en aluminium, contrepoids de diagnostic, supports extérieurs |
La passivation citrique est appropriée pour armoires médicales où la fenêtre d'ajustement doit rester la même, mais l'électropolissage est préféré pour les implants lorsque les dessins permettent l'enlèvement de matière.
Pourquoi comparer la passivation citrique et la passivation nitrique pour les dispositifs ?
La différence entre la passivation à l'acide citrique et la passivation à l'acide nitrique réside dans le mode d'action : la chélation extrait uniquement le fer libre, tandis que l'oxydation minérale extrait toute la couche superficielle. La chélation n'affecte pas le nickel et le chrome, ce qui permet de réaliser les tests de biocompatibilité avec succès, sans risque de contamination. Malgré le potentiel oxydant élevé de l'acide nitrique, un décapage excessif est observé avec les alliages à faible teneur en chrome et en cas de rinçage insuffisant. passivation citrique vs nitrique dépend de la chimie de l'alliage, et normes de passivation pour les dispositifs médicaux autoriser les deux procédés conformément à la norme ASTM A967. Causes de la défaillance de la passivationtracer jusqu'au contrôle du bain, et non à l'identité de l'acide.
Voies de chélation et d'oxydation
La chélation à l'aide d'acide citrique extrait le fer tandis que le nickel et le chrome restent dans l'alliage. En revanche, l'acide nitrique attaque tout ce qui se trouve à la surface, y compris les éléments d'alliage. Le décapage excessif se produit après l'épuisement du chrome lorsque les joints de grains sont rugueux sous l'effet d'une action acide excessive. chimie acide de la fabrication de tôles permettra de déterminer si la formation du film commence sur la surface contenant du chrome.
L'absorption d'hydrogène lors du placage ou du décapage constitue le véritable risque de fragilisation des clips trempés à ressort ; la passivation à l'acide citrique n'introduit pas d'hydrogène. La forme la plus dangereuse de fragilisation par l'hydrogène (l'hydrogène pénètre dans le métal et provoque des fractures différées) Cela est possible avec des clips trempés à ressort, et le traitement à l'acide citrique rend inutile le traitement à l'hydrogène. L'acier inoxydable austénitique empêche ce type de dommage, contrairement à l'acier inoxydable martensitique.
Parité du brouillard salin et vérification du bain
- Quoi: Un agent oxydant plus efficace crée une couche protectrice plus épaisse et plus résistante.
- Pourquoi: La formation d'un film passif est auto-limitée dans les deux acides ; les deux solutions finissent par avoir une teneur en chrome similaire.
- Comment cela peut-il être prouvé : Deux coupons sont traités simultanément par le Test de brouillard salin ASTM B117 (un test en chambre d'essai en termes de temps d'apparition de la première piqûre)et les inspecteurs évaluent le temps d'exposition.
mécanisme de chélation de la fabrication de tôles elle bénéficie également de considérations réglementaires. EPA (Agence américaine de protection de l'environnement) et OSHA (Administration de la sécurité et de la santé au travail) Le contrôle des vapeurs nitrées et de la concentration d'acide explique pourquoi les laboratoires médicaux privilégient les bains d'acide citrique pour le nettoyage. L'épandage des vapeurs nécessite du matériel supplémentaire mais n'offre aucun avantage en matière de protection contre la corrosion. Autrement dit, la concentration d'acide est sans importance comparée au contrôle du bain.
Ce que les lecteurs peuvent désormais juger
- La chélation sauve composants métalliques; l'oxydation les consume.
- L'équivalence du test au brouillard salin montre que c'est le contrôle du bain qui prime, et non la concentration d'acide.
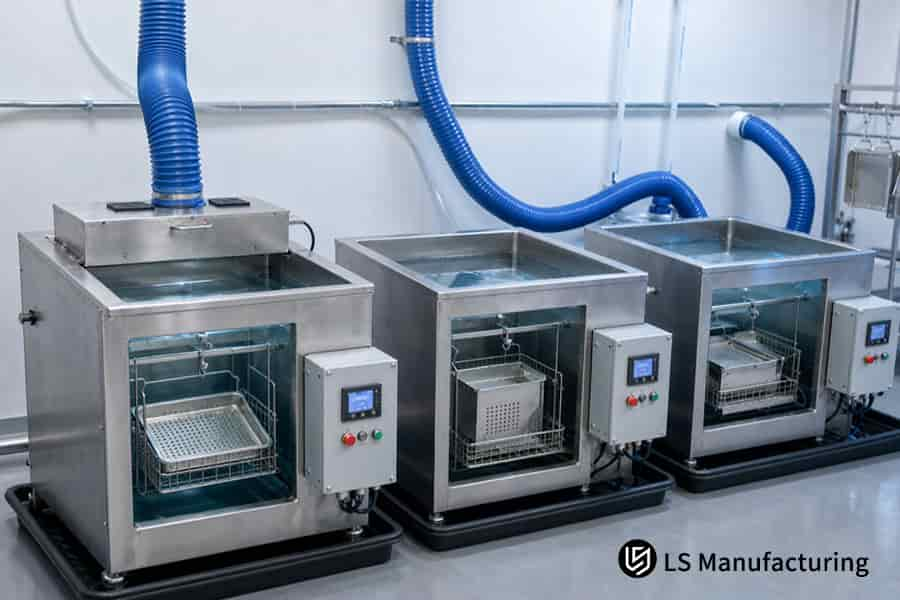
Figure 3 : Les stations de bain contiennent des plateaux 316L dans une solution de passivation citrique à 45 °C à 65 °C pour une utilisation clinique.
Quelles sont les causes de défaillance de la passivation qui compromettent les pièces en tôle ?
Le défaut de passivation lors de la fabrication de tôles est dû à une contamination qui se produit dans le bain ou qui réapparaît lors du rinçage, résolvant ainsi le problème de la rouille. composants en acier inoxydable après passivation. Selon les trois causes principales par ASM International : Défaillances dues à la corrosion des composants en acier inoxydableIl y a un problème avec le processus de nettoyage. Le revêtement lubrifiant sur le composant fait office de protection contre l'acide, mais le fer dissous du bain usagé se redépose sur le composant. L'acide emprisonné dans les joints sèche et laisse des dépôts chlorés. Ces dépôts chlorés provoquent des piqûres lors de la stérilisation à la vapeur du composant.
Films pétroliers et formation de barrières
résidus de dégraissage de la fabrication de tôles est le facteur déterminant si l'acide entre en contact avec le substrat. Un lubrifiant hydrocarboné peut résister à l'imprégnation par une base faible et devenir un film (un film d'huile qui empêche l'acide d'atteindre le substrat)L'acide attaque les zones métalliques nues ; le film se forme donc de manière irrégulière. Cette oxyde irrégulière permet au chlorure d'atteindre le substrat par les interstices. Un dégraissage alcalin et un test de rupture de film à l'eau permettent d'éliminer le film avant l'immersion.
Repositionnement du fer à repasser ancien
Le fer précipitera dans un vieux bain jusqu'à ce que la solution soit saturée et ne puisse plus en absorber. redéposition du fer (dépôt de fer dissous sur le substrat sous forme de couche de suie) Ce procédé recouvre tous les supports, à l'exception de ceux qui sortent du bain. L'eau de rinçage propre ne permet pas d'éliminer les couches de saleté, et les supports ressortent plus sales qu'ils n'y étaient immergés.
Contamination croisée par l'outillage en acier au carbone
- Mode de défaillance : L'échec du test au brouillard salin indique une mauvaise chimie du bain.
- Explication: matrices de presse plieuse en acier au carbone et médias de sablage habituels, qui pressent le fer sur la surface en acier inoxydable après le processus de bain ; La cause de l'échec n'était pas une mauvaise composition chimique du bain.
- Méthode pour le prouver : L'écouvillon de sulfate de cuivre changera immédiatement de couleur en présence de fer libre.
Les cordons de soudure forment des crevasses qui recueillent l'eau de rinçage, et test d'humidité (test d'armoire qui provoque la formation de rouille à partir de particules contaminées) présente un rinçage insuffisant. Comment fonctionne la passivation Il faut un contact propre et non une forte pression dans le bain. En pratique, les défaillances surviennent généralement avant le réservoir.
Modes de défaillance à retenir
- Le film d'huile résiste aux attaques acides, et les vieux bains laissent des résidus de fer.
- L'outillage en acier au carbone provoque l'apparition de fer après traitement.
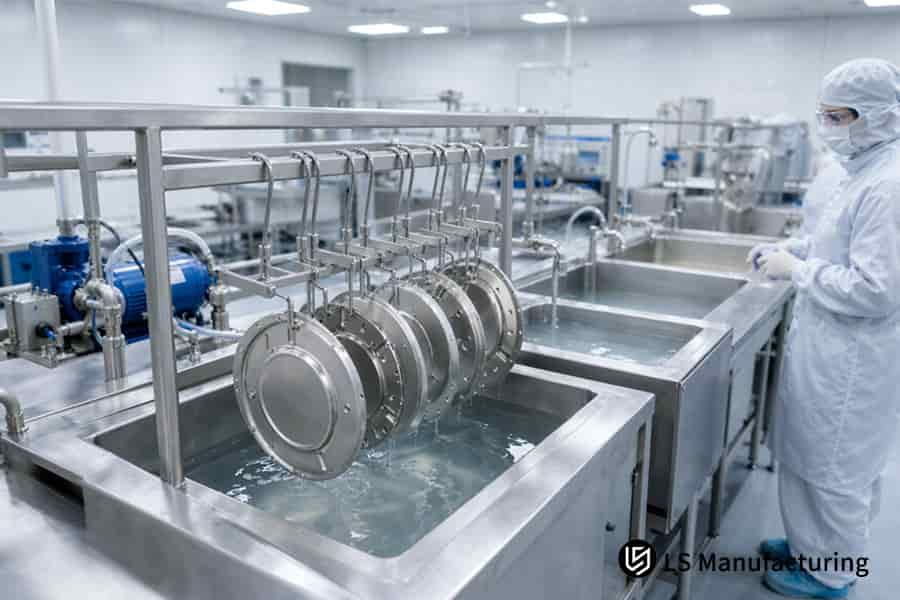
Figure 4 : L'immersion abaisse les panneaux d'enceinte médicale 316L à travers un bain de passivation contenant ±0,005 mm pour un service stérile.
Comment fonctionne la passivation des tôles en pratique : l’exemple d’un boîtier médical de LS Manufacturing
passivation de la fabrication de tôles À l'intérieur d'une enceinte de manipulation de fluides chirurgicaux, le traitement est effectué par un procédé de passivation à l'acide citrique qui élimine les ions de fer libres des supports estampés en acier inoxydable 316L dont le niveau de tolérance est de ±0,005 mmAvant l'immersion, un nettoyage alcalin par ultrasons permettra d'éliminer l'huile de tréfilage, et Le fer pourra être attaqué par l'acide citrique.. Un cycle citrique conforme à la norme ASTM A967, dans une plage de concentration de 4 à 10 %, et un bain à température moyenne, élimineront les ions de fer sans affecter l'austénite mère, laissant le rapport Cr/Fe supérieur à 1,5 et préservant la géométrie.
Scénario d'application
L'équipement de manipulation des fluides chirurgicaux utilise des supports en acier inoxydable 316L estampés positionnés dans les canaux de la pompe péristaltique. La tolérance est de ±0,005 mm ; par conséquent, tout revêtement supplémentaire augmentera la dimension du profil, ce qui est inacceptable. Les jeunes ingénieurs pourraient croire, à tort, que l’acier inoxydable est protégé des réactions chimiques en autoclave, or la présence de micro-piqûres aux rayons de courbure contredit cette hypothèse.
Principe en pratique
Cavitation ultrasonique (éclatement de bulles pour extraire les huiles des endroits difficiles d'accès) On élimine d'abord l'huile de dessin, car le film huileux inhibe les acides et provoque la formation de taches. La concentration d'acide citrique reste dans la plage indiquée. 4 % à 10 % Conformément à la norme ASTM A967, la température du bain est moyenne. La solution à haute température corrode les joints de grains pauvres en chrome de l'acier laminé à froid, et un temps de maintien supplémentaire n'entraîne pas la formation d'un film supplémentaire.
Résultats et analyses
Le pourcentage de rejets lors du poinçonnage a diminué. de 16 % à 4 % lors des tests de résistance à la corrosion en autoclave. Le délai de réalisation du prototype a été réduit de 14%Sans nettoyage par ultrasons, le film d'huile protégera le fer et portera le pourcentage de rejet à 16% – au-delà du seuil autorisé. Les conditions de nettoyage par congélation et les paramètres du bain, mais pas la concentration d'acide, déterminent la résistance de l'enceinte en acier inoxydable à la stérilisation.
Source des données : Base de données d'inspection interne de LS Manufacturing, projet n° MED-2026-408 (taille de l'échantillon > 800 composants, 2025-2026).

FAQ
1. Quelle est la différence fondamentale entre la passivation et l'électropolissage ?
Passivation vs électropolissage Il s'agit d'un choix entre la croissance d'un film et la découpe de matière première : l'acide transforme le fer de surface en un oxyde nanométrique, tandis que la dissolution anodique élimine 5,0 μm à 15,0 μm Le procédé de passivation utilisé pour la fabrication de tôles préserve le métal de base. Chez LS Manufacturing, la norme ASTM A967 encadre les procédés à base d'acide citrique et nitrique. Les concepteurs prévoient une marge de surépaisseur pour l'électropolissage, car la passivation maintient la géométrie de l'assemblage inchangée.
2. La passivation modifie-t-elle les tolérances dimensionnelles serrées des pièces embouties en tôle ?
La passivation n'aura pas d'incidence sur les dimensions des pièces estampées car la réaction acide enlèvera le fer de la surface pour laisser une couche d'oxyde d'une épaisseur comprise entre 1,5 nm et 3,0 nm, perdant moins de 0,001 mm du métal massif, conformément aux spécifications ASTM A967. Vos tolérances initiales de ±0,005 mm resteront valides après le processus d'immersion dans le bain. LS Manufacturing effectue des mesures géométriques avant et après le bain.
3. Pourquoi les pièces médicales en acier inoxydable peuvent-elles encore rouiller même si elles sont naturellement passivées ?
Une idée reçue répandue chez les ingénieurs novices en acier inoxydable est que les procédés d'emboutissage et de découpe laser génèrent des impuretés d'acier au carbone, provoquant une irrégularité sur la surface. surface. De jeunes ingénieurs effectuent des tests de contamination avant de confirmer que le problème réside dans la composition de l'alliage, car la corrosion se produit en présence de sites de fer et non de chrome.
4. Quelle norme internationale régit la vérification de la passivation des dispositifs médicaux ?
La passivation lors de la production de dispositifs médicaux comprend Normes ASTM A967/A967M et AMS 2700 qui nécessitent un test de teneur en fer libre sur les pièces en acier inoxydable. Fabrication de tôlerie nécessite un prélèvement à l'aide de sulfate de cuivre ou d'une humidité élevée et La norme ISO 13485:2016 de LS Manufacturing spécifie une géométrie à ±0,005 mm près.L'auditeur qualité associe un numéro de norme à une méthode d'essai, car les normes ASTM contiennent des éléments de chimie tandis que la norme ISO 10993-1:2018 contient des éléments de biologie.
Résumé
La passivation acide des boîtiers en acier inoxydable est possible grâce à la capacité du procédé chimique à éliminer le fer et à régénérer la couche protectrice d'oxyde de chrome sur les surfaces formées. La géométrie de conception contribue à garantir le maintien des fenêtres d'ajustement après immersion, car l'acide remplace les atomes de surface mais ne dépouille pas le métal de base. Le procédé de prévention de la corrosion élimine les contaminants des zones où les revêtements seraient déposés.
Bureau d'ingénierie et d'assistance technique des surfaces de tôles médicales
Les ingénieurs et les apprentis concepteurs qui étudient l'optimisation du rapport Cr/Fe, le comportement galvanique à proximité des joints soudés au laser ou le tolérancement des boîtiers minces peuvent obtenir des réponses à leurs questions concernant l'interprétation des spécifications de passivation auprès du service d'ingénierie de surface de LS Manufacturing. info@lsrpf.comLes conditions de base des études expérimentales sont accessibles à l'adresse suivante : https://lsrpf.com/et LS Manufacturing, +86 185 6675 9667.
Lectures complémentaires : Services de fabrication de tôlerie médicale : Fabricant de composants certifié ISO 13485

