 العربية



TL;DR: مسعفتخميل أجزاء الصفائح المعدنية هي عملية غمر تتم بعد التصنيع لإزالة الحديد الحر (الشوائب الحديدية الموجودة على السطح). التخميل الكيميائي يزيل الحديد السطحي الحر، مما يسمح للسبيكة بإعادة بناء طبقة Cr₂O₃ الخاصة بهاويحافظ على التفاوتات البُعدية عند ±0.005 مم لأن الحمض لا يلامس المعدن الأساسي. حتى أجزاء الفولاذ المقاوم للصدأ ستصدأ في النهاية نتيجة للشوائب المتبقية.
غالباً ما يجد مهندسو التصميم المبتدئون والمتدربون في مجال المشتريات علامات الصدأ على قطع طبية من الفولاذ المقاوم للصدأ وينظرون إليها على أنها خلل في المادة. تؤثر شوائب الحديد الموجودة نتيجة الانحناء والقص والقطع بالليزر على خصائص السبيكة، مما يؤدي إلى مفاهيم خاطئة. وبعبارة أخرى، يمكن اختبار الحماية من الصدأ والملاءمة الطبية قبل الإنتاج.
أهم النقاط
- لا يوجد طلاء، بل تحول كيميائي. يزيل الحمض الضعيف الحديد الحر الموجود على السطح. يظهر الكروم على السطح ويرتبط بالأكسجين الموجود في الهواء لتكوين أكسيد الكروم.Cr₂O₃، وهو عبارة عن طبقة رقيقة تُنتج من المادة الأساسية ولا يتم رشها أو طلاؤها كهربائياً.).
- يحافظ على استقرار الأبعاد. لا يؤثر التخميل الحمضي إلا على الآثار الموجودة على السطح، بينما تبقى القطع المعدنية المستخدمة في تصنيع الهياكل ذات التفاوتات الدقيقة في المجال الطبي غير متأثرة بالتخميل الحمضي. تزيد عملية الطلاء الكهربائي من سمك الطبقة، ويجب أن يراعي التصميم هذا السمك الإضافي.
- يعتمد ذلك على التركيب الكيميائي للسطح. نسبة الكروم إلى الحديد (نسبة ذرات الكروم إلى ذرات الحديد في الطبقة السطحية). يتجاوز ذلك اسم نوع الفولاذ المقاوم للصدأ. تعمل عمليات التشغيل واللحام على خفض نسبة الكروم إلى الحديد على السطح إلى ما دون قيمتها في الكتلة على الفولاذ 316L، ولهذا السبب يتم تطبيق الحمام بعد التشكيل بدلاً من الاعتماد على خاصية الخمول الذاتي للسبيكة.
- اختيار الحمض هو حل وسط. تُزيل عملية السترات الحديد الحر عن طريق التخليب دون إطلاق أي غازات سامة. في المقابل، تتمتع الأحماض النيتريك بخصائص مؤكسدة أقوى، وتُزيل المخزون المحمّل بالكبريتيد في فترة زمنية أقصر. من الناحية العملية، تعتبر عملية حمض الستريك أكثر ملاءمة في الطب.
نبذة عن مؤلف هذا الدليل
غلوريا، أخصائية النماذج الأولية السريعة والتصنيع السريع في شركة LS Manufacturing، تمتلك أكثر من 15 عامًا تتمتع بخبرة في الهندسة الدقيقة وكيمياء الأسطح. قوائم المراجعة الموجودة على مكتب غلوريا تحول كيمياء التخميل الحمضي إلى قرار تصميمي. تابعوا آراء غلوريا الهندسية على لينكدإن.
يقوم مجلس مراجعة الهندسة الرئيسي لشركة LS Manufacturing بالتحقق من كل تركيز حمضي ودرجة حرارة الحمام ودرجة التسامح فيما يتعلق بخط مصدر معين. ISO 13485:2016 (أنظمة إدارة الجودة للأجهزة الطبية) يحدد هذا المستند نطاق التوثيق لمكونات الأجهزة المعقمة، مما يميز توثيق التخميل الطبي عن توثيق التخميل الصناعي. المصادر المذكورة هي للمشروع رقم MED-2026-408 (أكثر من 800 مكون، 2025-2026).
يتعلم المهندس المبتدئ كيفية القيام بشيء واحد محدد: قراءة مواصفات التخميل للعثور على البند الذي يتحكم في عملية إزالة الحديد الحر. ASTM F86 يحدد هذا المعيار تحضير الأسطح للغرسات الجراحية المعدنية، ويسرد ممارسات التخميل المقبولة للأجزاء المستخدمة في الغرسات إلى جانب تلك المقبولة للأجزاء التجارية العامة.

ما هي عملية التخميل للصفائح المعدنية الطبية الدقيقة؟
التخميل الطبي للصفائح المعدنية هو معالجة بحمام حمضي تعمل على إذابة الحديد الحر وتمكين الفولاذ المقاوم للصدأ من إعادة تشكيل طبقة أكسيد الكروم الخاصة به. العمليات مثل التشكيل، والثني، واللحام تترك شوائب الفولاذ الكربوني على سطح الفولاذ المقاوم للصدأ، بينما عملية تخميل الصفائح المعدنية الطبية يساعد على تنظيف التلوث. تعمل عملية التخميل على تنظيف الحديد الحر وتترك الركيزة دون تغيير؛ لا تزال أبعاد القطعة ضمن النطاق الأصلي. أكسيد الكروم (Cr₂O₃) تتشكل من الركيزة، ويتبع التخميل الطبي ASTM A967/A967M، الذي يغطي كلاً من مسار السترات ومسار النيتريك ويحدد اختبار الحديد الحر.
إزالة الطلاء الكيميائي مقابل الطلاءات المترسبة
يكون الحمض أكثر عدوانية تجاه الحديد، وبالتالي يبقى المزيد من الكروم على السطح. منطقة منخفضة الحديد (وهي المنطقة المغسولة بالحمض الخالية من الحديد) يقع أسفل طبقة الأكسيد ويقلل من التآكل. وفقًا للمواصفات القياسية. ASTM A967/A967M-17 بالنسبة للمعالجات الكيميائية لأجزاء الفولاذ المقاوم للصدأ، يكون سمك طبقة الأكسيد من 1.5 نانومتر إلى 3.0 نانومترتزيد عملية الطلاء من سمك هذه الطبقة، مما يجعل الحواف عرضة للتشقق. دليل تصنيع الصفائح المعدنية الطبية يشمل ذلك التخميل بعد التشكيل.
مصادر الحديد المجانية في المناطق الطبية المغلقة
قالب مصنوع من الفولاذ الكربوني، أدوات مكابس الثني، القطع بالليزر تنقل المعدات الحديد إلى الأسطح المصنوعة من الفولاذ المقاوم للصدأ؛ ويؤدي اللحام إلى تغير لونها بفعل الحرارة. وتتجمع الملوثات في الحاويات الطبية الرقيقة في كل مرحلة من مراحل التشكيل، حيث تحجبها القنوات الداخلية الضيقة عن المسح.
- ماذا: الفولاذ المقاوم للصدأ مقاوم للصدأ بطبيعته، وبالتالي لا حاجة إلى حمام التخميل.
- لماذا: يعمل الحديد الحر كقطب موجب مجاور لـ ركيزة غنية بالكروم مع الرطوبة تُكمل الدائرة.
- كيفية الكشف: سيُظهر اختبار مسحة كبريتات النحاس بقعة داكنة حيث لا يزال هناك حديد لم يكن من الممكن تنظيفه.
ببساطة، يزيل الحمام التلوث المتكون أثناء عملية التصنيع وليس السبيكة.
أهم النقاط الرئيسية
- تشكل عملية التخميل طبقة رقيقة من المعدن الأساسي، ولا يمكن لهذه الطبقة أن تسقط.
- التلوث هو نقطة البداية لـ أساسيات تآكل تصنيع الصفائح المعدنية.
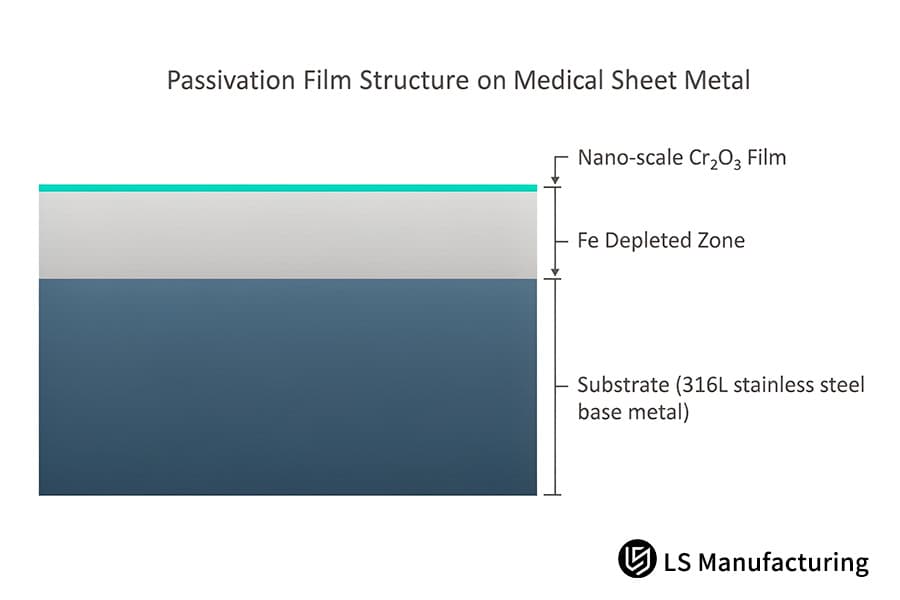
الشكل 1: بنية طبقة التخميل على الصفائح المعدنية الطبية: الركيزة، والمنطقة المستنفدة من الحديد، وطبقة Cr2O3 النانوية.
كيف تمنع عملية التخميل التآكل في الأجزاء المعدنية الطبية؟
التخميل هو عملية كيميائية انتقائية لإزالة الحديد: فهو يزيل الحديد الحر من السطح دون أن يؤثر على بنية السبيكة. ويشرح مبدأ الخلايا الجلفانية آلية عمل التخميل. وكما هو موثق في دليل ASM، المجلد 13A - التآكل (ASM International، 2003)، تتراوح نسبة الكروم إلى الحديد (Cr/Fe) في سطح سبيكة 316L عند استلامها بين 0.5 و0.7. بعبارة أخرى، لا يوجد معدن متاح لأيونات الكلوريد للهجوم عليه، إذ لا يتبقى سوى طبقة أكسيد خاملة. وتأتي عملية إزالة الترسبات قبل عملية التخميل، ولكن لا يمكن استبدال هاتين الخطوتين.
محرك جلفاني خلف الصدأ السطحي
تصبح جزيئات الحديد الحرة الموجودة على السطح الأنودات الدقيقةبينما تصبح الجزيئات الغنية بالكروم القريبة من السطح مهابط. تعمل الرطوبة كموصل للكهرباء وتتسبب في ذوبان جزيئات الحديد. موقع المصعد هو النقطة التي تتشكل عندها الحفرة. جزيء واحد هو مصدر الصدأ. أدوات من الفولاذ الكربوني ينتج معظم جزيئات الحديد الحرة أثناء عملية التشكيل. كيمياء التخميل في تصنيع الصفائح المعدنية يتضمن ذلك البدء بالتنظيف بدلاً من تعديل السبيكة.
استمرارية طبقة أكسيد الكروم
بعد فصل الحديد باستخدام الحمض، تكون الخطوة التالية هي تفاعل الكروم مع الأكسجين لإنتاج طبقة متصلة من Cr₂O₃. يلعب استمرار الفيلم دورًا مهمًا في تحديد آلية التخميل المضادة للتآكل، حيث يوفر أي انقطاع في الفيلم فرصة للمعدن للتلامس مع الكلوريد. لون ناتج عن الحرارة (نتيجة الأكسدة وتغير اللون الناتج عن اللحام) يشكل الكلوريد عائقًا أمام تكوين طبقات متصلة، ولذلك يجب إجراء عملية الصقل قبل المعالجة الحرارية على اللحامات. تحمي الطبقة المتصلة المعدن من ملامسة الكلوريد.
قدرة تحمل دورة التعقيم
تتضمن عمليات التعقيم بالبخار المتكررة تتضمن عملية التنظيف في المستشفيات دورات متكررة باستخدام كلوريد ساخن ورطب، ويعود استمرار وجود طبقة الكروم بعد هذه الدورات المتكررة إلى الأكسدة التي تحدث نتيجة التعرض للبخار. لا يؤدي مرور الوقت إلى زيادة سمك الطبقات لأن التخميل محدود، كما أن زيادة مدة بقاء العينة في المحلول تؤدي إلى خشونة حدود الحبيبات. في هذه الدورة، تخرج مسحة كبريتات النحاس نظيفة. تصنيع الصفائح المعدنية أغشية الأكسيد إن سلامة المنتج، وليس مدة التعقيم، هي التي تحدد مدى تحمل عملية التعقيم. ببساطة، النظافة تتفوق على المتانة.
أهم النقاط الرئيسية لآلية التآكل
- يساعد الحمض في إزالة الحديد الحر، بينما يحمي إثراء الكروم من هجوم الكلوريد.
- يحافظ استمرار الفيلم على دورة التعقيم لكن ليس وقت الاستحمام.
كيف تحافظ إجراءات التخميل الطبي على مستويات التحمل الأساسية؟
التحكم في تحمل سير العمل في التخدير الطبي يتألف من مراحل التنظيف والتعرض المحدود للأحماض، كما وصفه جروفر في كتابه المعنون "أساسيات التصنيع الحديث(الطبعة الخامسة، معالجة الأسطح). تحافظ أغلفة التخميل الطبية على ثبات النطاق البُعدي أثناء التشكيل. عملية تخميل الصفائح المعدنية الطبية يتم تنفيذ المحطات وفقًا لمعايير التخميل للأجهزة الطبية: إزالة الشحوم القلوية، والشطف بالماء، والغمر في الحمض، والشطف بالتدفق المعاكس منزوع الأيونات، والتجفيف، والتحقق من الصحة.
محطات إزالة الشحوم والغمر في الأحماض
مرحلة إزالة الشحوم من تصنيع الصفائح المعدنية يحدد ما إذا كان الحمض سيتلامس مع المعدن المكشوف. تزيل عملية إزالة الشحوم القلوية زيوت الرسم وبصمات الأصابع، ويحدث التفاعل على سطح مستوٍ. يتم الحفاظ على حمام حمض الستريك ضمن نطاق من 45 درجة مئوية إلى 65 درجة مئوية مناسب للهياكل الطبية المصنوعة من الفولاذ المقاوم للصدأ 316L؛ درجة حرارة الحمام المنخفضة تؤدي إلى إزالة الحديد بشكل أبطأ، والدرجة الأعلى تسبب تآكل حدود الحبيبات.
الشطف والتجفيف والتحقق
تتحكم عملية الشطف المعاكسة منزوعة الأيونات في الموصلية (تقيس الموصلية تلوث مياه الشطف بالأيونات) ويمنع ذلك انتقال المواد الكيميائية من حمام إلى آخر. ثم يتم التجفيف بالهواء الساخن. اختبار كبريتات النحاس (يتحول لون المسحة إلى الأسود في الأماكن التي يوجد بها حديد حر) يضمن إزالة الكي وفقًا لمعيار ASTM A967 الممارسة D، ويقوم المفتشون بقياس أبعاد الميزات المقاسة.
حدود سير العمل ضد إزالة المخزون
- ماذا: يمكن لحمام الحمض إزالة المخزون وجعل البعد الخارج عن النطاق ضمن النطاق.
- لماذا: يزيل الحمض الحديد بشكل انتقائي ولكن ليس بشكل موحد؛ ولا تتم إزالة الأجزاء كبيرة الحجم.
- كيفية التحقق: يجب أن تكون قراءات المقاييس قبل وبعد الحمام متطابقة، وتبقى الميزات الخارجة عن النطاق خارج النطاق.
استقرار التفاوتات في تصنيع الصفائح المعدنية لا يعتمد الأمر على تغييرات الحمام، بل على عملية التشكيل السابقة. بعبارة أخرى، لا تُغير عملية التخميل ما أنتجته عملية التشكيل.
ما يحدده هذا القسم
- التنظيف على مراحل والتلامس الانتقائي مع الأحماض ينتج عن ذلك سحب كمية قليلة من المخزون.
- مسحة ومقياس تؤكد القراءات عدم تغير هندسة الميزة.
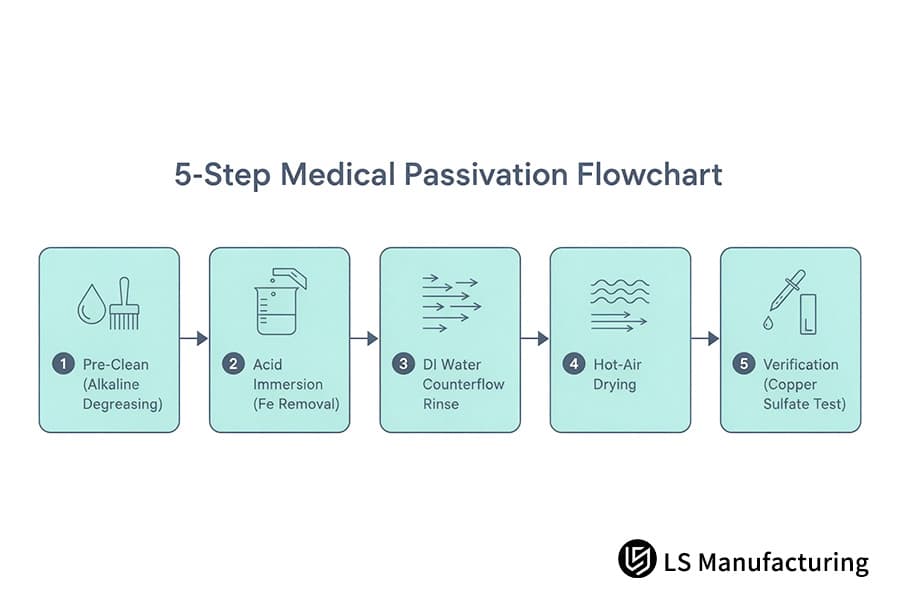
الشكل 2: مخطط انسيابي للتخميل الطبي مكون من 5 خطوات: التنظيف المسبق، والغمر في الحمض، والشطف بالماء منزوع الأيونات بالتدفق المعاكس، والتجفيف بالهواء الساخن، والتحقق من كبريتات النحاس.
جدول المقارنة الأساسي 4×N
تختلف تقنيات تعديل الأسطح باختلاف نوع التفاعل، ونوع الحمام، وتقليل الأبعاد، والتطبيق الطبي الذي تُستخدم فيه. يزيل كل من حمض الستريك وحمض النيتريك الحديد الحر، لكن التلميع الكهربائي يزيل المعادن الأساسية. سيتمكن المهندسون الجدد من تحديد نوع واحد من المحلول المائي المناسب لنوع واحد من الأجهزة من بين أربعة أنواع من التفاعلات المدروسة. ببساطة، يحدد اختيار الآلية مدى استهلاك المخزون.
| معالجة السطح | آلية التفاعل | حمام متوسط | التغير البُعدي | التطبيقات الطبية النموذجية |
| التخميل بحمض الستريك | يؤدي التفاعل إلى إزالة الحديد الحر من السطح لتوفير الظروف اللازمة لتكوين طبقة من أكسيد الكروم الثلاثي (Cr₂O₃). | 4%–10% محلول حمام حمض الستريك، درجة حرارة الحمام 45 درجة مئوية - 65 درجة مئوية | التغيير ≤ 0.001 مم، التفاوت ± 0.005 مم | مقابض الأدوات الجراحية، وأجهزة ملحقات الزرع، وألواح غلاف المنظار الداخلي |
| التخميل بحمض النيتريك | يعمل العامل المؤكسد على السطح ويزيل بقايا الحديد | يُستخدم محلول حمام حمض النيتريك بتركيز أعلى بكثير، وتكون درجة حرارة الحمام ضمن نطاق درجة حرارة أقل من طريقة حمض الستريك. | التغيير ≤ 0.001 مم، التفاوت ± 0.005 مم | أجزاء من مجموعات حجرة الغسيل، وإطارات أجهزة التحليل، وصواني العمليات الجراحية |
| التلميع الكهربائي | يؤدي التنعيم الكهروكيميائي إلى إزالة النتوءات الدقيقة ولكنه يرسب الكروم | محلول إلكتروليتي من حمض الفوسفوريك/حمض الكبريتيك، ومجال تيار مستمر، وحمام حراري يتم التحكم فيه | إزالة غير متساوية من 5.0 ميكرومتر إلى 15.0 ميكرومتر | أغلفة مراوح أجهزة طرد الدم، ودعامات الدم، وموصلات القسطرة المعقمة |
| طلاء التحويل الكيميائي | ينتج عن التفاعل الكيميائي طبقة أكسيد أو كرومات اصطناعية | حمام ملحي قلوي أو مؤكسد، عملية الأنودة أو التسويد | تكوين طبقة رقيقة بمقياس الميكرومتر | لوحات تحليل من الألومنيوم، وأثقال موازنة تشخيصية، وأقواس خارجية |
يُعد التخميل بالحمض الستريك مناسبًا لـ الخزائن الطبية حيث يجب أن تظل نافذة الملاءمة كما هي، ولكن يفضل التلميع الكهربائي للزرعات عندما تسمح الرسومات بإزالة المواد.
لماذا نقارن بين التخميل باستخدام حمض الستريك والتخميل باستخدام حمض النيتريك للأجهزة؟
يكمن الفرق بين التخميل بحمض الستريك والتخميل بحمض النيتريك في وجود نهج مختلف في طريقة العمل: حيث يستخلص التخليب الحديد الحر فقط، بينما يستخلص الأكسدة المعدنية الطبقة السطحية بأكملها. لا يؤثر التخليب على النيكل والكروم، مما يعني إمكانية إجراء اختبارات التوافق الحيوي بنجاح دون أي خطر للتلوث. على الرغم من قدرة حمض النيتريك العالية على الأكسدة، إلا أن الإفراط في التخليل قد ينتج عن سبائك ذات تركيزات منخفضة من الكروم، بالإضافة إلى عدم كفاية الشطف. التخميل بحمض الستريك مقابل التخميل بحمض النيتريك يعتمد ذلك على التركيب الكيميائي للسبيكة، و معايير التخميل للأجهزة الطبية السماح بالعمليتين وفقًا للمعيار ASTM A967. أسباب فشل التخميليعود الفضل في ذلك إلى التحكم في الحمام، وليس إلى هوية الحمض.
مسارات التخليب والأكسدة
يؤدي التخليب باستخدام حمض الستريك إلى استخلاص الحديد بينما يبقى النيكل والكروم في السبيكة. من ناحية أخرى، يهاجم حمض النيتريك كل شيء على السطح، بما في ذلك عناصر السبائك. يحدث التخليل المفرط بعد استنفاد الكروم عندما تصبح حدود الحبيبات خشنة بفعل التأثير الحمضي المفرط. تصنيع الصفائح المعدنية، الكيمياء الحمضية سيحدد ذلك ما إذا كان تكوين الطبقة يبدأ على السطح الحامل للكروم.
يُعد امتصاص الهيدروجين من الطلاء أو التخليل هو الخطر الحقيقي لتقصف المشابك المُقسّاة بالزنبرك؛ أما التخميل بحمض الستريك فلا يُدخل الهيدروجين. الشكل الأكثر خطورة من التقصف الهيدروجيني (دخول الهيدروجين إلى المعدن مما يؤدي إلى حدوث كسور متأخرة) يُمكن تحقيق ذلك باستخدام مشابك مُقسّاة بنابض، كما أن المعالجة بحمض الستريك تجعل المعالجة بالهيدروجين غير ضرورية. يمنع الفولاذ المقاوم للصدأ الأوستنيتي هذا النوع من التلف، بينما لا يفعل ذلك الفولاذ المارتنسيتي.
تكافؤ رذاذ الملح والتحقق من الحمام
- ماذا: يؤدي استخدام عامل مؤكسد أكثر فعالية إلى تكوين طبقة واقية أكثر سمكًا وصلابة.
- لماذا: إن تكوين الطبقة السلبية محدود ذاتيًا في كلا الحمضين؛ وينتهي الأمر بالمحلولين بمحتوى مماثل من الكروم.
- كيف يمكن إثبات ذلك؟ تتم معالجة قسيمتين في وقت واحد بواسطة اختبار رذاذ الملح ASTM B117 (اختبار غرفة الاختبار من حيث الوقت اللازم لظهور أول حفرة)ويقوم المفتشون بتقييم مدة التعرض.
آلية التخليب في تصنيع الصفائح المعدنية كما أنها تستفيد من الاعتبارات التنظيمية. وكالة حماية البيئة الأمريكية (EPA) و إدارة السلامة والصحة المهنية (OSHA) تُعدّ أحواض السترات مثاليةً لتنظيم أبخرة أكسيد النيتريك وتركيز الأحماض، ولذلك تُفضّل ورش العمل الطبية النظيفة استخدامها. يتطلب تنظيف الأبخرة معدات إضافية، ولكنه لا يُوفّر أيّة مزايا للحماية من التآكل. بمعنى آخر، تركيز الحمض غير ذي صلة مقارنة بالتحكم في الحمام.
ما يمكن للقراء الحكم عليه الآن
- العلاج بالاستخلاب ينقذ المكونات المعدنية؛ الأكسدة تستهلكها.
- تُظهر معادلة رذاذ الملح أن التحكم في الحمام هو الفائز، وليس تركيز الحمض.
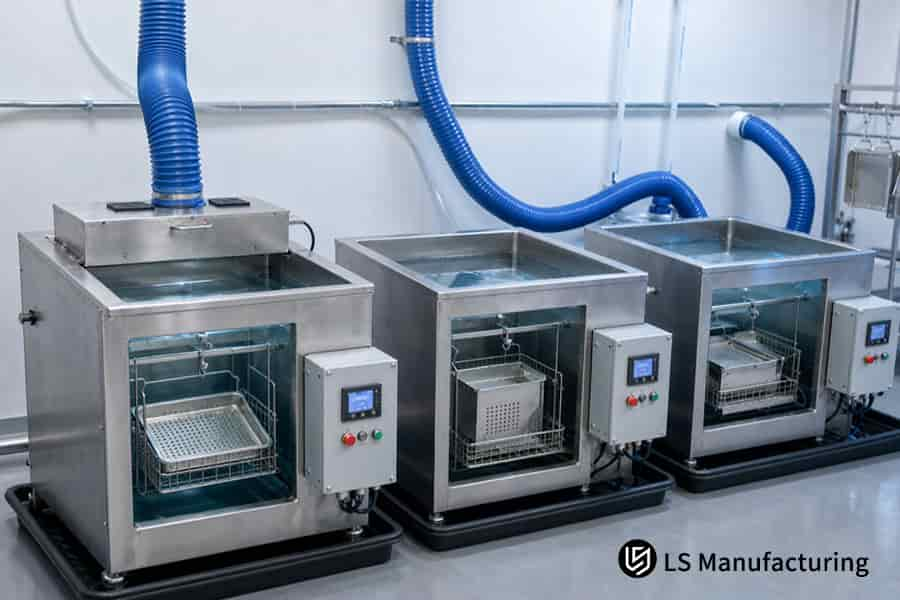
الشكل 3: محطات الحمام تحتوي على صواني 316L في محلول التخميل الحمضي عند درجة حرارة من 45 درجة مئوية إلى 65 درجة مئوية للاستخدام السريري.
ما هي أسباب فشل التخميل التي تؤثر على أجزاء الصفائح؟
يُعدّ فشل التخميل في تصنيع الصفائح المعدنية هو التلوث الذي يحدث في حوض المعالجة أو يتكرر في عملية الشطف، مما يؤدي إلى حل مشكلة الصدأ. مكونات من الفولاذ المقاوم للصدأ بعد التخميل. وفقًا للأسباب الرئيسية الثلاثة بواسطة الجمعية الأمريكية للمعادن الدولية: حالات فشل التآكل في مكونات الفولاذ المقاوم للصدأتوجد مشكلة في عملية التنظيف. تعمل طبقة التشحيم على المكون كحاجز واقٍ من الحمض، لكن الحديد المذاب من الحمام المستخدم يترسب مجددًا على المكون، ويجف الحمض المحتبس داخل اللحامات تاركًا وراءه رواسب كلورية. يحدث التآكل نتيجةً لهذه الرواسب الكلورية عند تعقيم المكون بالبخار.
الأغشية الزيتية وتكوين الحواجز
مخلفات إزالة الشحوم من تصنيع الصفائح المعدنية يُعدّ هذا العامل حاسماً في تحديد ما إذا كان الحمض سيلامس الركيزة من الأساس. يمكن لمواد التشحيم الهيدروكربونية مقاومة النقع في القلويات الضعيفة، وتصبح... غشاء (طبقة زيتية تمنع الحمض من الوصول إلى الركيزة)يهاجم الحمض الأجزاء المكشوفة من المعدن، مما يؤدي إلى تكوّن طبقة أكسيد غير منتظمة. ويعني هذا التكوّن غير المنتظم أن الكلوريد يمكن أن يصل إلى الركيزة عبر الفجوات. وتزيل عملية إزالة الشحوم القلوية واختبار كسر الماء هذه الطبقة قبل النقع.
إعادة ترسب حديد الحمام القديم
سيترسب الحديد في حوض الاستحمام القديم حتى يصبح المحلول مشبعًا ولا يمكنه استيعاب المزيد. إعادة ترسب الحديد (ترسب الحديد المذاب مرة أخرى على الركيزة على شكل طبقة من السخام) يغطي هذا المنتج جميع الأسطح باستثناء تلك التي تخرج من الحمام. لا يمكن لماء الشطف النظيف إزالة طبقات السخام، وتخرج الأسطح أكثر اتساخًا مما كانت عليه عند دخولها الحمام.
التلوث المتبادل الناتج عن أدوات الصلب الكربوني
- نمط الفشل: فشل اختبار رش الملح يدل على ضعف التركيب الكيميائي للحمام.
- توضيح: قوالب ثني الصفائح الفولاذية الكربونية ووسائط السفع الرملي المعتادة، والتي تضغط الحديد على السطح المقاوم للصدأ بعد عملية الصهر؛ لم يكن سبب الفشل هو سوء التركيب الكيميائي للحمام.
- طريقة إثبات ذلك: ستتغير مسحة كبريتات النحاس لونها فوراً عند وجود أي حديد حر.
تُشكّل خطوط اللحام شقوقًا تتجمع فيها مياه الشطف، و اختبار الرطوبة (اختبار الخزائن الذي يؤدي إلى تكوين جزيئات ملوثة لتشكل الصدأ) يُظهر ضعفًا في الشطف. كيف تعمل عملية التخميل يتطلب الأمر تلامسًا نظيفًا وليس قوة حمام. عادةً، في الحالات الفعلية، تحدث الأعطال قبل الخزان.
أنماط الفشل التي تستحق التذكر
- طبقة الزيت تقاوم هجوم الأحماض، والحمامات القديمة تترك وراءها الحديد.
- تتسبب أدوات الفولاذ الكربوني في خروج الحديد بعد المعالجة.
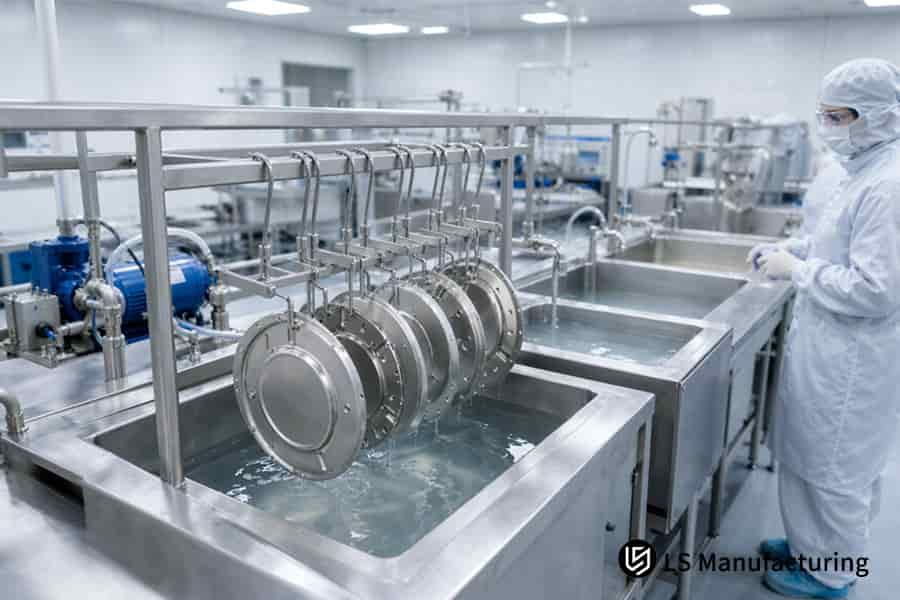
الشكل 4: غمر ألواح الغلاف الطبي 316L من خلال حمام التخميل الذي يحافظ على ±0.005 مم للخدمة المعقمة.
كيف تعمل عملية التخميل للصفائح المعدنية عمليًا: مثال على غلاف طبي من شركة LS Manufacturing
تخميل تصنيع الصفائح المعدنية يتم ذلك داخل حاوية معالجة السوائل الجراحية من خلال عملية تخميل بحمض الستريك، والتي ستزيل أيونات الحديد الحرة من الأقواس المعدنية 316L المختومة التي يبلغ مستوى تحملها 10 ... ±0.005 ممقبل الغمر، سيساعد التنظيف القلوي بالموجات فوق الصوتية على إزالة الزيت المتراكم، و سيكون الحديد عرضة للهجوم بواسطة حمض الستريك. دورة السترات ضمن ASTM A967 في نطاق تركيز من 4٪ إلى 10٪، وحمام درجة حرارة متوسطة سيزيل أيونات الحديد دون التأثير على الأوستنيت الأصلي مما يترك نسبة Cr/Fe أكثر من 1.5 مع الحفاظ على الشكل الهندسي.
سيناريو التطبيق
تستخدم معدات معالجة السوائل الجراحية دعامات من الفولاذ المقاوم للصدأ 316L مختومة موضوعة داخل قنوات المضخة التمعجية. مستوى التفاوت المسموح به هو ±0.005 مم، وبالتالي فإن أي طبقة طلاء إضافية ستزيد من أبعاد المقطع الجانبي، وهو أمر غير مقبول. قد يعتقد المهندسون المبتدئون خطأً أن الفولاذ المقاوم للصدأ محصن ضد تفاعلات الأوتوكلاف الكيميائية وحدها، إلا أن التآكل الدقيق عند أنصاف أقطار الانحناء يناقض هذا الاعتقاد.
المبدأ في الممارسة
التجويف بالموجات فوق الصوتية (انفجار الفقاعات لاستخراج الزيوت من الأماكن التي يصعب الوصول إليها) يزيل الزيت الماص أولاً، لأن طبقة الزيت تمنع الأحماض وتسبب تكوّن بقع. ويبقى تركيز حمض الستريك ضمن النطاق المحدد. 4%–10% وفقًا للمعيار ASTM A967، ودرجة حرارة الحمام متوسطة. يؤدي المحلول ذو درجة الحرارة العالية إلى تآكل حدود الحبيبات الفقيرة بالكروم في الفولاذ المدلفن على البارد، ولا ينتج عن زيادة مدة المعالجة طبقة إضافية.
النتائج والرؤى
تم تخفيض نسبة رفض الحفر من 16% إلى 4% في اختبار مقاومة التآكل في جهاز التعقيم بالبخار. تم تقليص وقت إنجاز النموذج الأولي بواسطة 14%بدون التنظيف بالموجات فوق الصوتية، ستحمي طبقة الزيت الحديد وترفع نسبة الرفض إلى 16% - بما يتجاوز المستوى المسموح به. تحدد ظروف التنظيف بالتجميد ومعايير الحمام، وليس تركيز الحمض، مقاومة الغلاف المصنوع من الفولاذ المقاوم للصدأ للتعقيم.
مصدر البيانات: قاعدة بيانات التفتيش الداخلي لشركة LS Manufacturing، المشروع رقم MED-2026-408 (حجم العينة >800 مكون، 2025-2026).

الأسئلة الشائعة
1. ما هو الفرق الأساسي بين التخميل والتلميع الكهربائي؟
التخميل مقابل التلميع الكهربائي يتمثل الخيار بين تنمية طبقة رقيقة وقطع المخزون: يحول الحمض الحديد السطحي إلى أكسيد رقيق للغاية (بالنانومتر)، بينما يزيل التحلل الأنودي من 5.0 ميكرومتر إلى 15.0 ميكرومتر من المعدن الأساسي. تحافظ عملية التخميل في تصنيع الصفائح المعدنية على سلامة المعدن الأصلي، ويخضع استخدام حمض الستريك وحمض النيتريك في شركة LS Manufacturing لمعيار ASTM A967. يحتفظ المصممون بمساحة كافية لإزالة المعدن للتلميع الكهربائي، لأن التخميل يحافظ على هندسة التجميع دون تغيير.
2. هل يؤدي التخميل إلى تغيير التفاوتات البُعدية الدقيقة لصفائح المعادن المختومة؟
لن يؤثر التخميل على أبعاد الأجزاء المختومة لأن تفاعل الحمض سيزيل الحديد من السطح ليترك طبقة أكسيد بسمك يتراوح بين 1.5 نانومتر إلى 3.0 نانومتر، مما يؤدي إلى فقدان أقل من 0.001 مليمتر من المعدن الأساسي، وفقًا لمواصفات ASTM A967. ستظل قيم التفاوت الأصلية لديك البالغة ±0.005 مم سارية بعد عملية غمرها في الحمام. تقوم شركة LS Manufacturing بأخذ القياسات الهندسية قبل الاستحمام وبعده.
3. لماذا يمكن أن تصدأ الأجزاء الطبية المصنوعة من الفولاذ المقاوم للصدأ حتى لو كانت مُخَمَّلة بشكل طبيعي؟
يُعد هذا مفهوماً خاطئاً شائعاً بين المهندسين الجدد في مجال الفولاذ المقاوم للصدأ، ولكن عملية التشكيل والقطع بالليزر تُنتج شوائب من الفولاذ الكربوني مما يُسبب اضطراباً في تجانس الفولاذ. سطح. يقوم المهندسون الشباب بإجراء اختبارات للتلوث قبل التأكد من أن المشكلة تكمن في تركيبة السبيكة، حيث يحدث التآكل عندما تكون هناك مواقع حديد وليس محتوى كروم.
4. ما هو المعيار الدولي الذي يحكم عملية التحقق من تخميل الأجهزة الطبية؟
يشمل تخميل إنتاج الأجهزة الطبية معايير ASTM A967/A967M و AMS 2700 التي تتطلب اختبار الحديد الحر في أجزاء الفولاذ المقاوم للصدأ. تصنيع الصفائح المعدنية يتطلب الأمر مسحًا باستخدام كبريتات النحاس أو رطوبة عالية و تحدد مواصفة LS Manufacturing ISO 13485:2016 دقة الأبعاد الهندسية ضمن نطاق ±0.005 مميقوم مدقق الجودة بربط رقم معياري واحد بطريقة اختبار واحدة لأن معايير ASTM تحتوي على الكيمياء بينما يحتوي معيار ISO 10993-1:2018 على علم الأحياء.
ملخص
إن التخميل الحمضي للأغلفة المصنوعة من الفولاذ المقاوم للصدأ ممكن بفضل قدرة كيمياء العملية على إزالة الحديد وتجديد طبقة أكسيد الكروم الواقية على الأسطح المتكونة. تساعد هندسة التصميم في ضمان الحفاظ على نوافذ التركيب بعد الغمر لأن الحمض يستبدل ذرات السطح ولكنه لا يزيل المعدن الأصلي. تعمل عملية منع التآكل على إزالة الملوثات من المناطق التي سيتم فيها ترسيب الطلاءات.
مكتب هندسة أسطح الصفائح المعدنية الطبية والدعم الفني
يجيب قسم هندسة الأسطح في شركة LS Manufacturing على استفسارات المهندسين والمتدربين في مجال التصميم الذين يبحثون في تحسين نسبة الكروم إلى الحديد، أو السلوك الجلفاني بالقرب من الوصلات الملحومة بالليزر، أو التفاوتات المسموح بها في العلب الرقيقة، حول تفسير مواصفات التخميل. info@lsrpf.comتتوفر الشروط الأساسية للدراسات التجريبية على الموقع الإلكتروني التالي: https://lsrpf.com/وشركة LS للتصنيع، +86 185 6675 9667.
للمزيد من القراءة: خدمات تصنيع الصفائح المعدنية الطبية: شركة تصنيع مكونات معتمدة بشهادة ISO 13485

