 Русский



Вкратце: Медикпассивация деталей из листового металла Это процедура погружения, проводимая после изготовления для удаления свободного железа (примесей двухвалентного железа, присутствующих на поверхности). Химическая пассивация удаляет свободное железо с поверхности, благодаря чему сплав восстанавливает свою собственную пленку Cr₂O₃.и он выдерживает допуски по размерам на ±0,005 мм Потому что кислота никогда не соприкасается с основным металлом. Даже детали из нержавеющей стали со временем заржавеют из-за остаточных примесей.
Младшие инженеры-конструкторы и стажеры по закупкам часто обнаруживают следы ржавчины на медицинские детали из нержавеющей стали и воспринимают их как дефекты материала. Примеси железа, образующиеся при изгибе, сдвиге и лазерной резке, влияют на свойства сплава, вызывая ошибочные представления. Иными словами, защиту от коррозии и пригодность для медицинского применения можно проверить до начала производства.
Основные выводы
- Без покрытия, но с химической трансформацией. Слабая кислота удаляет свободное железо с поверхности. Хром появляется на поверхности и связывается с кислородом, присутствующим в воздухе, образуя оксид хрома.Cr₂O₃ — это пленка, полученная из основного материала, которая не наносится методом распыления или гальванического осаждения.).
- Обеспечивает стабильность размеров. Кислотная пассивация действует только на поверхностные слои, а штампованные детали для корпусов с жесткими допусками в медицинской сфере остаются невосприимчивыми к кислотной пассивации. Процесс гальванического покрытия увеличивает толщину, и при проектировании необходимо учитывать эту дополнительную толщину.
- Зависит от химического состава поверхности. Соотношение Cr/Fe (соотношение атомов хрома и железа в поверхностном слое). Название марки нержавеющей стали имеет первостепенное значение. Механическая обработка и сварка снижают соотношение Cr/Fe на поверхности ниже значения, характерного для основной массы стали 316L, поэтому ванна наносится после формовки, а не полагается на пассивность самого сплава.
- Выбор кислоты — это компромисс. В процессе обработки с использованием лимонной кислоты свободное железо удаляется путем хелатирования, но при этом не выделяются ядовитые газы. С другой стороны, азотная кислота обладает более сильными окислительными свойствами и удаляет сульфидсодержащие отложения за более короткий период времени. На практике процесс с использованием лимонной кислоты более применим в медицине.
Об авторе этого руководства
Глория, специалист по быстрому прототипированию и быстрому производству в компании LS Manufacturing, обладает следующими качествами: более 15 лет Опыт в области точного машиностроения и химии поверхностей. Контрольные списки, лежащие на столе Глории, превращают выбор химии кислотной пассивации в проектное решение. Следите за экспертными мнениями Глории по инженерным вопросам в LinkedIn..
Совет по проверке инженерных решений компании LS Manufacturing проверяет концентрацию кислоты, температуру ванны и степень допуска для каждой конкретной производственной линии. ISO 13485:2016 (Системы управления качеством медицинских изделий) Определяет объем документации для компонентов стерильных медицинских изделий, что отличает медицинскую документацию по пассивации от промышленной. Источники, указанные в проекте № MED-2026-408 (n>800 компонентов, 2025-2026 гг.).
Младший инженер учится делать одну конкретную вещь: читать техническое задание по пассивации, чтобы найти пункт, регулирующий процесс удаления свободного железа. ASTM F86 В документе описывается подготовка поверхности металлических хирургических имплантатов, а также перечислены методы пассивации, принятые для деталей имплантационного класса, наряду с методами, принятыми для деталей общего коммерческого назначения.

Что такое пассивация для прецизионных медицинских изделий из листового металла?
Пассивация листового металла в медицинской промышленности — это обработка в кислотной ванне, которая растворяет свободное железо и позволяет нержавеющей стали восстановить слой оксида хрома. Такие процессы, как штамповка, гибка и сварка Оставить загрязнения углеродистой стали на поверхности нержавеющей стали, в то время как процесс пассивации медицинского листового металла помогает очистить загрязнения. Процесс пассивации удаляет свободное железо, не влияя на структуру подложки; Размеры детали по-прежнему находятся в пределах первоначального диапазона. оксид хрома (Cr₂O₃) Пассивация формируется из подложки, а медицинская пассивация проводится в соответствии со стандартом ASTM A967/A967M, который охватывает как лимонную, так и азотную обработку и определяет тест на свободное железо.
Химическое удаление покрытия против нанесения покрытия на поверхность.
Кислота оказывает более агрессивное воздействие на железо, поэтому на поверхности остается больше хрома. Зона с низким содержанием железа (это зона, обработанная кислотой и не содержащая железа). Находится под оксидной пленкой и уменьшает образование точечных повреждений. В соответствии со стандартными техническими условиями. ASTM A967/A967M-17 При химической обработке деталей из нержавеющей стали толщина оксидной пленки составляет от 1,5 нм до 3,0 нмПокрытие ещё больше увеличивает толщину, из-за чего края могут отслаиваться. руководство по изготовлению изделий из листового металла медицинского назначения Включает пассивацию после формования.
Источники свободного железа в медицинских боксах
Штамп изготовлен из углеродистая сталь, оснастка для листогибочного пресса, лазерная резка Оборудование переносит железо на поверхности из нержавеющей стали; сварка вызывает окрашивание под воздействием тепла. В тонкостенных медицинских корпусах загрязнения собираются на каждом этапе формования, а узкие внутренние каналы скрывают их от протирания.
- Что: Нержавеющая сталь по своей природе устойчива к коррозии, поэтому необходимость в пассивирующей ванне отсутствует.
- Почему: Свободное железо выступает в качестве анода, расположенного рядом с субстрат, богатый хромом с влага замыкает цепь.
- Как обнаружить: Анализ с помощью тампона, содержащего сульфат меди, покажет темное пятно в местах, где осталось железо, которое не удалось удалить.
Проще говоря, ванна удаляет загрязнения, образовавшиеся в процессе производственный процесс а не сплав.
Основные выводы раздела
- Пассивация образует пленку из основного металла, этот слой не может отслоиться.
- Загрязнение является отправной точкой для Основы коррозии при изготовлении изделий из листового металла.
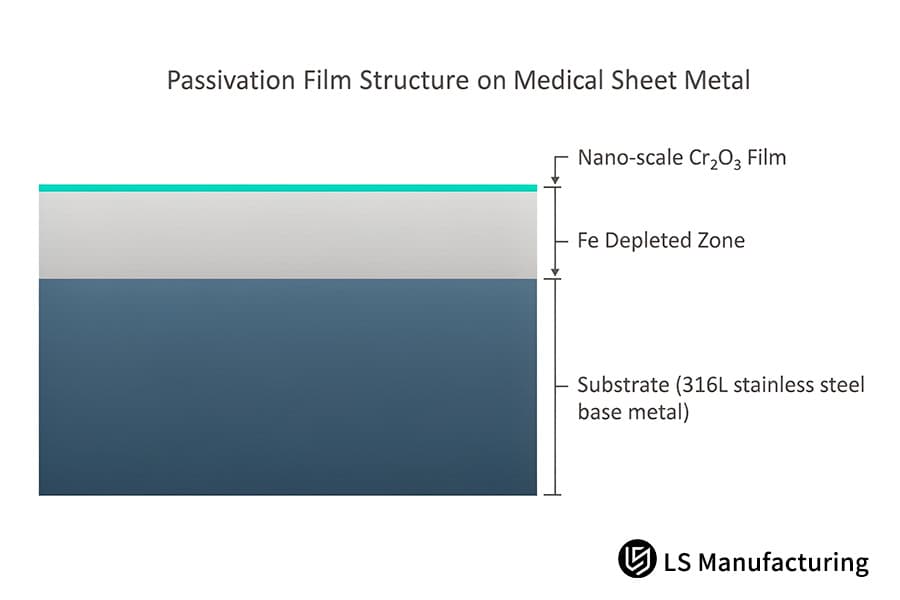
Рисунок 1: Структура пассивирующей пленки на медицинском листовом металле: подложка, зона с пониженным содержанием железа и наноразмерная пленка Cr2O3.
Как пассивация предотвращает коррозию металлических деталей медицинского назначения?
Пассивация — это селективный химический процесс удаления железа: он удаляет свободное железо с поверхности и не травит основной сплав. Принцип работы пассивации объясняется принципом действия гальванических элементов. Как указано в справочнике ASM Handbook, Vol. 13A – Corrosion (ASM International, 2003), исходное соотношение Cr/Fe на поверхности стали 316L находится в диапазоне от 0,5 до 0,7. Другими словами, для воздействия хлорид-ионов отсутствует доступный металл, поскольку остается только инертная оксидная пленка. Удаление окалины происходит до пассивационной ванны, но эти два этапа не взаимозаменяемы.
Гальванический привод за поверхностной ржавчиной
Свободные частицы железа, расположенные на поверхности, становятся микроанодыВ то время как богатые хромом частицы вблизи поверхности становятся катодами. Влага служит проводником электричества и вызывает растворение частиц железа. Анод — это точка, в которой образуется ямка. Источником ржавчины является отдельная частица. Инструменты из углеродистой стали В процессе штамповки образуется большая часть свободных частиц железа. Химия пассивации при изготовлении листового металла Это предполагает начало процесса с очистки, а не с модификации сплава.
Непрерывность пленки оксида хрома
После отделения железа с помощью кислоты следующим этапом является реакция хрома с кислородом, в результате которой образуется сплошная пленка Cr₂O₃. Непрерывность пленки играет важную роль в определении механизма пассивации и защиты от коррозии, при этом любое нарушение целостности пленки создает возможность для контакта металла с хлоридами. Цвет, образовавшийся в результате термической обработки (окисление и изменение цвета в результате сварки). Хлористый хлорид препятствует образованию сплошных пленок, поэтому шлифовка на швах должна проводиться до обработки ванн. Сплошная пленка защищает металл от контакта с хлоридом.
Длительность цикла стерилизации
Применение многократных процессов паровой стерилизации В больницах это предполагает циклы обработки с использованием горячего и влажного хлорида; сохранение хромовой пленки после этих повторяющихся циклов возможно благодаря окислению, происходящему под воздействием пара. Время не приводит к утолщению пленок, поскольку пассивация ограничена, а дополнительное время, проведенное в ванне, приводит к образованию шероховатых границ зерен. В данном цикле тампон с сульфатом меди выходит чистым. оксидная пленка для изготовления изделий из листового металла Целостность, а не продолжительность обработки в ванне, определяет устойчивость стерилизации. Проще говоря, чистота важнее длительности.
Основные выводы о механизмах коррозии
- Кислота способствует удалению свободного железа, а обогащение хромом защищает от воздействия хлоридов.
- Непрерывность пленки обеспечивает... цикл стерилизации но не время купания.
Как процессы пассивации в медицине обеспечивают поддержание базовых допусков?
Контроль допусков рабочего процесса при пассивации медицинских изделий состоит из поэтапной очистки и ограниченного воздействия кислоты, как описано Грувером в его книге под названием "Основы современного производства(5-е издание, Обработка поверхности). Медицинские пассивирующие оболочки сохраняют постоянный диапазон размеров в процессе формования. Процесс пассивации листового металла в медицинской промышленности Процедуры на отдельных участках выполняются в соответствии со стандартами пассивации медицинских изделий: обезжиривание щелочью, промывка водой, погружение в кислоту, противоточная промывка деионизированной водой, сушка и валидация.
Станции обезжиривания и кислотной обработки
Этап обезжиривания при изготовлении изделий из листового металла Определяет, будет ли кислота контактировать с чистым металлом. Щелочное обезжиривание удаляет следы масла и отпечатки пальцев, а реакция происходит на ровной поверхности. Раствор лимонной кислоты поддерживается в диапазоне температур... от 45 °C до 65 °C Подходит для медицинских корпусов из стали 316L; более низкая температура ванны приводит к более медленному удалению железа, а более высокая вызывает разрушение границ зерен.
Промывка, сушка и проверка.
Деионизированная противоточная промывка контролирует Проводимость (показатель проводимости измеряет ионное загрязнение промывочной воды). и предотвращает перенос химических веществ из одной ванны в другую. Затем следует сушка горячим воздухом. Тест на сульфат меди (мазок чернеет в местах, где присутствует свободное железо). обеспечивает удаление лишнего железа в соответствии с методикой ASTM A967 Practice D, а инспекторы измеряют размеры измеряемых элементов.
Ограничение рабочего процесса при удалении запасов
- Что: Кислотная ванна может удалить остатки материала и привести внеполосное измерение в соответствие с полосой пропускания.
- Почему: Кислота удаляет железо избирательно, но не равномерно; крупные частицы при этом не удаляются.
- Как проверить: Показания манометров до и после ванны должны быть идентичными, а внеполосные характеристики должны оставаться внеполосными.
Стабильность допусков при изготовлении листового металла Процесс пассивации зависит не от изменений в ванне, а от предшествующей операции формования. Проще говоря, пассивация не меняет того, что было создано в процессе формования.
Что устанавливает этот раздел
- Поэтапная очистка и селективный контакт с кислотой это приведет к незначительному удалению запасов.
- Промок и измерительный прибор. Показания подтверждают неизменность геометрии элемента.
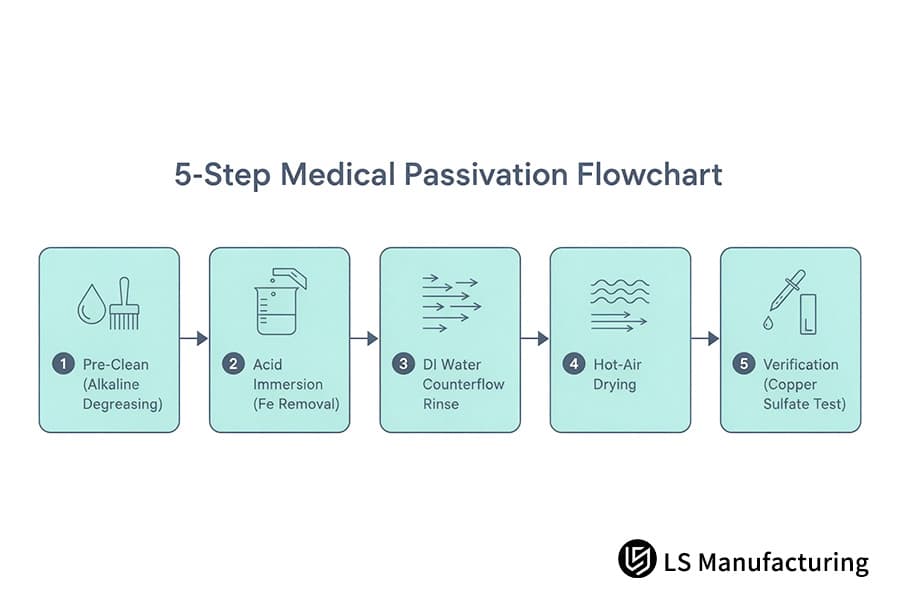
Рисунок 2: 5-этапная блок-схема пассивации медицинских изделий: предварительная очистка, погружение в кислоту, ополаскивание противотоком деионизированной воды, сушка горячим воздухом и проверка на наличие сульфата меди.
Базовая сравнительная таблица 4×N
Методы модификации поверхностей различаются в зависимости от типа реакции, типа ванны, уменьшения размеров и медицинского применения. Как лимонная, так и азотная кислоты удаляют свободное железо, но электрополировка удаляет неблагородные металлы. Начинающие инженеры смогут определить один тип ванны для одного типа прибора из четырех изученных типов реакций. Проще говоря, выбор механизма определяет истощение запаса.
| Обработка поверхности | Механизм реакции | Средний размер ванны | Изменение размерности | Типичное медицинское применение |
| Пассивация лимонной кислотой | В результате реакции свободное железо удаляется с поверхности, создавая условия для образования пленки Cr₂O₃. | 4%–10% Раствор лимонной кислоты для ванны, температура ванны 45 °C – 65 °C | Изменение ≤0,001 мм, допуск ±0,005 мм | Рукоятки хирургических инструментов, вспомогательные устройства для имплантатов, панели корпуса эндоскопа. |
| Пассивация азотной кислотой | Окислитель воздействует на поверхность и удаляет частицы железа. | При использовании раствора азотной кислоты концентрация кислоты в ванне значительно выше, а температура ванны находится в более узком температурном диапазоне, чем при использовании лимонной кислоты. | Изменение ≤0,001 мм, допуск ±0,005 мм | Детали узлов моечной камеры, рамы анализаторов, хирургические лотки. |
| Электрополировка | Электрохимическое сглаживание удаляет микровыступы, но осаждает хром. | Электролит на основе фосфорной/серной кислоты, поле постоянного тока и термостатируемая ванна. | Неравномерное удаление от 5,0 мкм до 15,0 мкм | Корпуса рабочих колес центрифуг для крови, стенты для крови, стерильные соединители для катетеров. |
| Химическое конверсионное покрытие | В результате химической реакции образуется синтетическая оксидная или хроматная пленка. | Щелочная или окислительная соляная ванна, процесс анодирования или чернения | Формирование пленки в микрометровом масштабе | Алюминиевые панели анализатора, диагностические противовесы, внешние кронштейны. |
Пассивация лимонной кислотой подходит для медицинские шкафы При этом диапазон посадки должен оставаться неизменным, но электрополировка предпочтительнее для имплантатов, если чертежи допускают удаление материала.
Почему стоит сравнивать пассивацию с помощью лимонной и азотной кислоты при производстве медицинских устройств?
Разница между пассивацией лимонной кислотой и пассивацией азотной кислотой заключается в различном подходе к одному из методов действия: хелатирование извлекает только свободное железо, тогда как минеральное окисление извлекает весь поверхностный слой. Хелатирование не влияет на никель и хром, а это значит, что испытания на биосовместимость будут успешно проведены без риска какого-либо загрязнения. Несмотря на более высокий окислительный потенциал азотной кислоты, чрезмерное травление может произойти из-за низкой концентрации хрома в сплавах, а также из-за недостаточного промывания. Пассивация лимонной и азотной кислотами зависит от химического состава сплава, и Стандарты пассивации для медицинских устройств Допускается использование обоих процессов в соответствии со стандартом ASTM A967. Причины отказа пассивацииследы связаны с контролем раствора, а не с идентификацией кислоты.
Пути хелатирования и окисления
Хелатирование с использованием лимонной кислоты извлекает железо, в то время как никель и хром остаются в сплаве. С другой стороны, азотная кислота воздействует на все элементы на поверхности, включая легирующие элементы. Чрезмерное травление происходит после истощения запасов хрома, когда границы зерен становятся шероховатыми из-за чрезмерного воздействия кислоты. химия кислот при обработке листового металла Это позволит определить, начинается ли образование пленки на поверхности, содержащей хром.
Водород, поступающий в процессе гальванического покрытия или травления, является реальной причиной охрупчивания закаленных пружинных зажимов; цитратная пассивация не приводит к проникновению водорода. Наиболее опасная форма водородное охрупчивание (проникновение водорода в металл и возникновение замедленного разрушения) Это возможно с помощью пружинных закаленных зажимов, а обработка лимонной кислотой делает обработку водородом ненужной. Аустенитная нержавеющая сталь предотвращает такие повреждения, а мартенситная — нет.
Проверка соответствия параметров солевого тумана и проверка ванны
- Что: Более эффективный окислитель создает более толстый и прочный защитный слой.
- Почему: В обеих кислотах процесс образования пассивной пленки самоограничивается; в итоге оба раствора содержат примерно одинаковое количество хрома.
- Как это можно доказать: Два купона обрабатываются одновременно. Испытание на солевой туман по стандарту ASTM B117 (испытание в испытательной камере, измеряющее время до появления первой ямки).а инспекторы оценивают время воздействия.
Механизм хелатирования при изготовлении листового металла Преимущества обусловлены также и нормативными соображениями. Агентство по охране окружающей среды США (EPA) и OSHA (Управление по охране труда и технике безопасности) Регулирование концентрации азотных паров и кислоты приводит к тому, что в чистых медицинских мастерских предпочитают использовать лимонные ванны. Очистка от паров требует дополнительного оборудования, но не обеспечивает преимуществ в плане защиты от коррозии. Иными словами, концентрация кислоты не имеет значения по сравнению с контрольным раствором.
Что теперь могут оценить читатели?
- Хелатирование экономит металлические компоненты; окисление их расходует.
- Сравнение эффективности солевого тумана показывает, что контроль за процессом в ванне имеет решающее значение, а не концентрация кислоты.
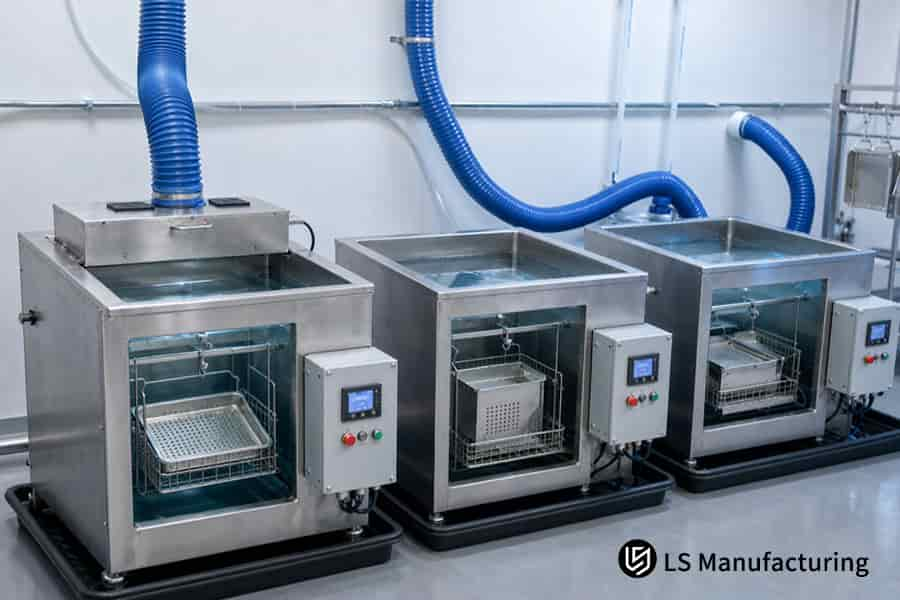
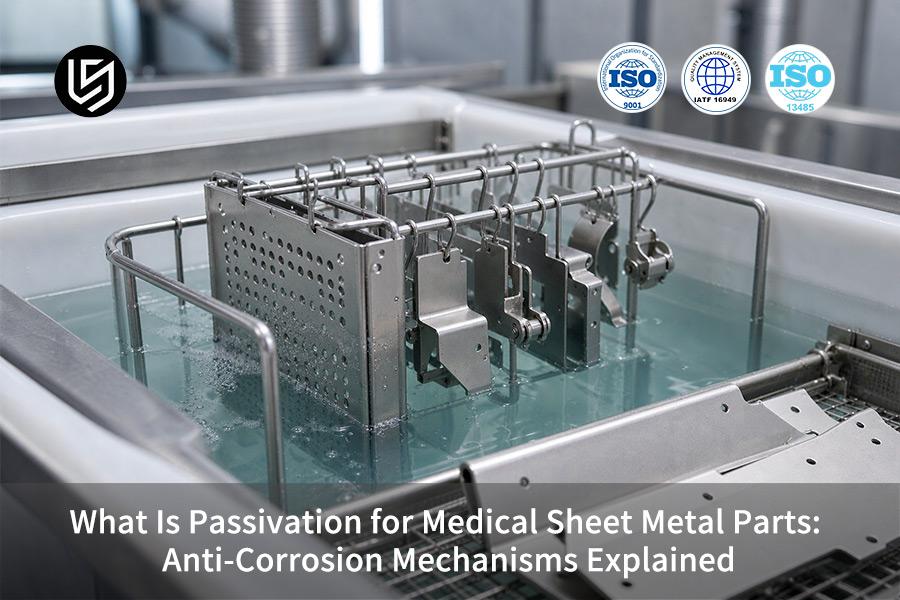
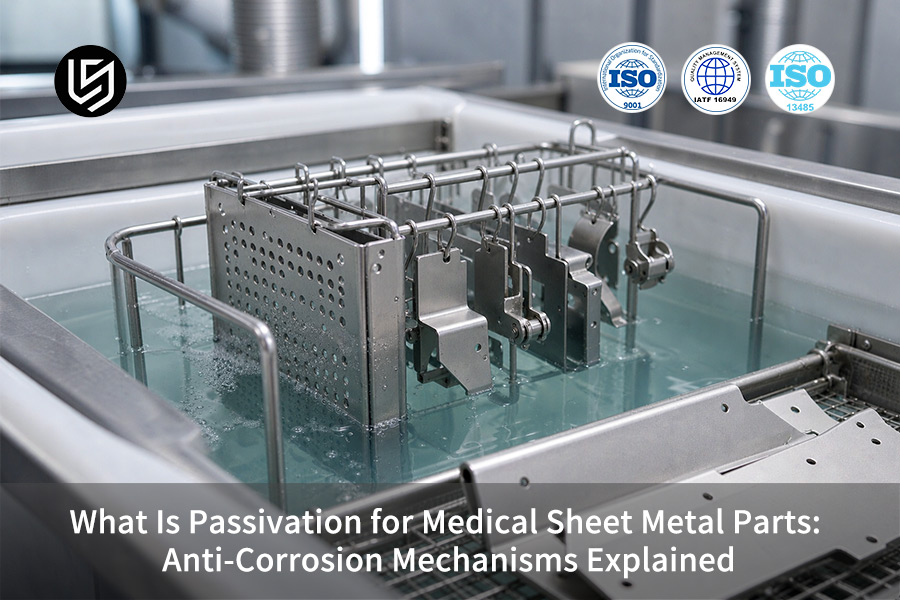
Рисунок 3: В ванночках для белья находятся лотки из стали 316L, помещенные в раствор для пассивации лимонной кислотой при температуре от 45 °C до 65 °C для клинического использования.
Какие причины отказа пассивации приводят к повреждению листовых деталей?
Нарушение пассивации при изготовлении изделий из листового металла — это загрязнение, возникающее в ванне или повторяющееся в процессе промывки, что позволяет решить проблему ржавления. компоненты из нержавеющей стали после пассивации. Согласно трем основным причинам ASM International: Коррозионные разрушения компонентов из нержавеющей сталиПроблема заключается в процессе очистки. Смазочное покрытие на компоненте действует как защита от кислоты, но растворенное железо из использованной ванны повторно осаждается на компоненте, а кислота, застрявшая в швах, высыхает, оставляя после себя хлорсодержащие отложения. Из-за хлорсодержащих отложений при паровой стерилизации компонента возникает точечная коррозия.
Масляные пленки и образование барьеров
Остатки обезжиривания при изготовлении листового металла Это определяет, соприкоснется ли кислота вообще с подложкой. Углеводородная смазка может противостоять воздействию слабых щелочей и стать пленка (масляная пленка, препятствующая проникновению кислоты к субстрату)Кислота воздействует на оголенные участки металла, в результате чего пленка образуется неравномерно. Неравномерное образование оксида означает, что хлорид может достигать подложки через зазоры. Щелочная обезжиривающая обработка и тест на водостойкость удаляют пленку перед замачиванием.
Повторное осаждение железа из старой ванны
В старой ванне железо будет выпадать в осадок до тех пор, пока раствор не станет насыщенным и не сможет больше его впитывать. Повторное осаждение железа (отложение растворенного железа обратно на субстрат в виде слоя налета). Покрывает все поверхности, кроме тех, которые покидают ванну. Свежая промывочная вода не может удалить слои налета, и поверхности после промывки оказываются грязнее, чем были до погружения в ванну.
Перекрестное загрязнение от инструментов из углеродистой стали
- Тип ошибки: Неудача при испытании солевым туманом свидетельствует о неправильном химическом составе раствора.
- Объяснение: штампы для листогибочного пресса из углеродистой стали и обычные абразивные материалы, которые после обработки в ванне прижимают железо к поверхности нержавеющей стали; Причиной неудачи был не плохой химический состав ванны.
- Способ доказательства: При обнаружении свободного железа тампон из сульфата меди мгновенно меняет цвет.
Сварные швы образуют щели, в которых скапливается промывочная вода, и Проверка на влажность (контрольное испытание, при котором загрязненные частицы вызывают образование ржавчины). свидетельствует о плохом полоскании. Как работает пассивация Требуется чистый контакт, а не высокая концентрация влаги в ванне. Как правило, в реальных ситуациях поломки происходят до того, как проблема возникает в ванне.
Виды отказов, о которых стоит помнить
- Масляная пленка препятствует воздействию кислот, а старые ванны оставляют после себя железо.
- При обработке инструментов из углеродистой стали после обработки образуется железо.
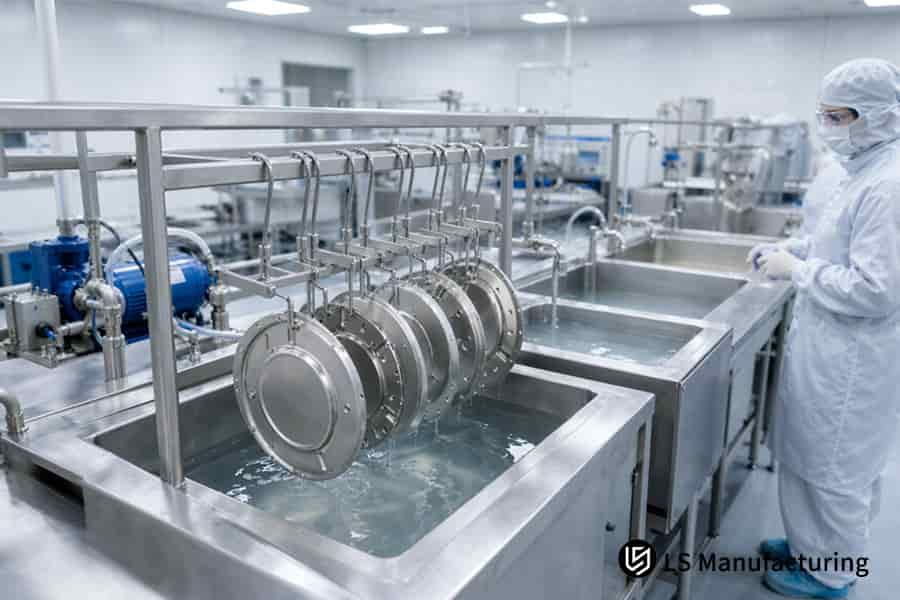
Рисунок 4: Погружение панелей медицинского корпуса из стали 316L в пассивирующую ванну с точностью ±0,005 мм для стерильной эксплуатации.
Как на практике работает пассивация листового металла: пример медицинского корпуса от компании LS Manufacturing.
пассивация при изготовлении изделий из листового металла Внутри хирургического контейнера для жидкостей обработка осуществляется методом пассивации лимонной кислотой, который удаляет свободные ионы железа из штампованных скоб из стали 316L, допуск по которым составляет... ±0,005 ммПеред погружением ультразвуковая щелочная очистка поможет удалить остатки волочильного масла. Железо может подвергаться воздействию лимонной кислоты.Цикл обработки лимонной кислотой в соответствии со стандартом ASTM A967 в диапазоне концентраций 4%-10% и среднетемпературная ванна удаляют ионы железа, не влияя на исходный аустенит, сохраняя соотношение Cr/Fe более 1,5 и геометрию кристаллической решетки.
Сценарий применения
В оборудовании для перекачки хирургических жидкостей используются штампованные кронштейны из нержавеющей стали марки 316L, расположенные внутри каналов перистальтического насоса. Допустимый уровень отклонения составляет ±0,005 мм, поэтому любое дополнительное покрытие увеличит размер профиля, что недопустимо. Инженеры-новички могут ошибочно полагать, что нержавеющая сталь защищена от воздействия автоклавной химии, однако микроядра на радиусах изгиба противоречат этому.
Принцип на практике
Ультразвуковая кавитация (лопание пузырьков для извлечения масел из труднодоступных мест). Сначала удаляется масляная пленка, так как она препятствует проникновению кислот и образованию пятен. Концентрация лимонной кислоты остается в пределах нормы. 4%–10% Согласно стандарту ASTM A967, температура ванны средняя. Высокотемпературный раствор вызывает коррозию границ зерен холоднокатаной стали с низким содержанием хрома, а увеличение времени выдержки не приводит к образованию дополнительной пленки.
Результаты и выводы
Процент брака из-за образования ямок был снижен. с 16% до 4% в ходе испытаний на коррозионную стойкость в автоклаве. Время изготовления прототипа было сокращено на 14%Без ультразвуковой очистки масляная пленка будет защищать железо и повысит процент отбраковки до определенного уровня. 16% – за пределами допустимого уровня. Устойчивость корпуса из нержавеющей стали к стерилизации определяется условиями замороженной очистки и параметрами ванны, но не концентрацией кислоты.
Источник данных: база данных внутреннего контроля производства LS, проект № MED-2026-408 (размер выборки >800 компонентов, 2025–2026 гг.).

Часто задаваемые вопросы
1. В чем принципиальное различие между пассивацией и электрополировкой?
Пассивация против электрополировки Выбор стоит между выращиванием пленки и резкой материала: кислота превращает поверхностное железо в нанометровый оксид, а анодное растворение удаляет от 5,0 мкм до 15,0 мкм основного металла. Химический состав для пассивации листового металла при изготовлении изделий из листового металла сохраняет основной металл нетронутым, а стандарты ASTM A967 регулируют использование лимонной и азотной кислот в LS Manufacturing. Конструкторы оставляют запас по удалению материала для электрополировки, поскольку пассивация сохраняет геометрию сборки неизменной.
2. Влияет ли пассивация на жесткие допуски по размерам штампованных деталей из листового металла?
Пассивация не повлияет на размеры штампованных деталей, поскольку кислотная реакция удалит железо с поверхности, оставив оксидный слой толщиной от 1,5 до 3,0 нм, при этом потеря основного металла составит менее 0,001 мм, согласно спецификации ASTM A967. Ваши первоначальные допуски ±0,005 мм останутся в силе и после процесса погружения в ванну. Компания LS Manufacturing производит геометрические замеры до и после принятия ванны.
3. Почему медицинские детали из нержавеющей стали могут ржаветь, даже если они прошли естественную пассивацию?
Распространенное заблуждение среди инженеров, только начинающих работать с нержавеющей сталью, заключается в том, что в процессе штамповки и лазерной резки образуются примеси углеродистой стали, что приводит к нарушению однородности материала. поверхность. Молодые инженеры проводят анализы на загрязнение, прежде чем подтвердить, что проблема заключается в составе сплава, поскольку коррозия происходит там, где присутствуют участки железа, а не хрома.
4. Какой международный стандарт регулирует проверку пассивации медицинских изделий?
Пассивация при производстве медицинских изделий включает в себя Стандарты ASTM A967/A967M и AMS 2700 которые требуют проведения испытаний на содержание свободного железа в деталях из нержавеющей стали. Изготовление изделий из листового металла требуется протирание с использованием сульфата меди или высокой влажности. В соответствии со стандартом ISO 13485:2016, геометрические параметры LS Manufacturing имеют допуск ±0,005 мм.Аудитор качества сопоставляет один стандартный номер с одним методом испытаний, поскольку стандарты ASTM содержат химические компоненты, а стандарт ISO 10993-1:2018 — биологические.
Краткое содержание
Кислотная пассивация корпусов из нержавеющей стали возможна благодаря способности химического процесса удалять железо и восстанавливать защитный слой оксида хрома на сформированных поверхностях. Геометрия конструкции помогает обеспечить сохранение окон посадки после погружения, поскольку кислота замещает атомы на поверхности, но не удаляет основной металл. Процесс предотвращения коррозии удаляет загрязнения из тех мест, где будут наноситься покрытия.
Специалист по обработке листового металла в медицинской сфере и служба технической поддержки
Инженеры и стажеры-конструкторы, занимающиеся оптимизацией соотношения Cr/Fe, гальваническим поведением вблизи лазерных сварных соединений или допусками тонкостенных корпусов, а также вопросы интерпретации спецификаций пассивации, получают ответы от отдела поверхностного проектирования компании LS Manufacturing. info@lsrpf.comИсходные условия экспериментальных исследований доступны по адресу: https://lsrpf.com/и LS Manufacturing, +86 185 6675 9667.
Дополнительная литература: Услуги по изготовлению изделий из листового металла медицинского назначения: производитель компонентов, сертифицированный по стандарту ISO 13485.

