 日本語



要約: 医療用筐体の板金加工 (診断用ハウジングの製造)とは、平らな素材を洗浄可能なハウジングに成形する、管理されたプロセスです。 不動態化(クロム酸化物層を修復する化学処理)は、検査官が指摘する腐食の危険性である遊離鉄の酸化から保護し、 ±0.01 mm 範囲。
医療機器設計に携わる若手エンジニアは、衛生基準への準拠を極めて厳しい公差と結びつけがちで、それが不必要な試作品開発の遅延につながります。洗浄性は表面仕上げと接合部の形状によって確保されるため、より厳しい図面ではなく、不動態化処理に関する文書を作成することで監査上の問題を解決できます。以下に、4つの成形工程、2種類の材料、および1つの検査リストを示します。 簡単に言えば、医療業界で働き始めたばかりのエンジニアは、成形シートが衛生要件を満たす場合と、機械加工されたハウジングが必要となる場合を識別できるようになる。
主なポイント
- 医療用筐体用板金の定義: 医療機器筐体の板金構造では、生体適合性のある合金板を用いて、密閉性と滅菌性を備えた機器筐体を成形します。成形方法は、材料の除去ではなく、成形方法論によって定義されます。
- 重要箇所許容誤差:一般的な許容範囲は ISO 2768-1:1989 これは一般的なプロファイルに適用される一方、重要なインターフェースにはより狭い許容範囲が求められる。
- 一連のプロセス手順:チェーンは、製造設計分析、レーザープロファイリング、プレスブレーキ成形、PEMファスナーの挿入、TIG溶接、化学的パッシベーション、および 7 つのステップで構成されています。 CMM(三次元測定機)による試験 チェーンを完成させる。
- 欠陥防止: オーバーベンド許容値は、スプリングバック、つまり冷間加工された材料の曲げ角度を広げる弾性運動を補償するものです。
エンドツーエンドの医療用板金加工ワークフロー
CAD/DFMエンジニアリングレビュー
A DFMレビューでは、曲げ加工による減算(1回の曲げ加工で消費される展開図の長さ)を確認します。 そして 救済チェック(カーブの角にある短いスロット)これにより、切断開始前にフランジの衝突やエッジの裂けを防ぎます。
ファイバーレーザーブランキングおよびCNCパンチング
ファイバーレーザーで平らなブランクを切断し、CNCパンチングで特徴的な穴を成形します。輪郭精度は ±0.05 mm。
CNCプレスブレーキ成形
CNCプレスブレーキは、複数回のパスでパネルを成形します。スプリングバック補正 1.5°~2.5° 弾力的な反発を相殺し、目標角度を維持します。
ハードウェアの挿入
プレス機はPEM製のセルフクリンチングスタッドとスペーサーを取り付け、回路基板とブラケットをしっかりと固定する取り付けポイントを提供する。
TIG/スポット溶接による筐体溶接
高純度アルゴンシールドにより、溶融池の酸化を防ぎます。シームドレッシングにより、ビードを平らに研磨し、汚れが溜まりやすい隙間を取り除きます。
化学的パッシベーション/コーティング
硝酸浴会議 ASTM A967(ステンレス鋼の標準的な不動態化処理方法) 酸化クロム皮膜を再構築します。処理されたパネルは、中性塩水噴霧に対して耐性があります。 ASTM B117(標準塩水噴霧試験方法)。
最終CMM検査および衛生検査
座標測定機は寸法を検証します ISO 2768-f(高精度公差クラス)重要な交配適合が到達する ±0.01 mm検査員は微細な気孔やバリがあると不良品と判断します。つまり、表面の清浄度と寸法精度は、同一の合否判定基準で評価されるのです。
この初心者向けガイドを信頼できる理由とは?
LSマニュファクチャリングのラピッドプロトタイピングおよびラピッドマニュファクチャリングの専門家であるグロリアは、15年以上にわたる精密工学の経験を医療機器筐体の設計・製造に活かしています。 DFM(製造性を考慮した設計、実際の工場の制約に合わせて部品を成形すること) すべての推奨事項をフレーム化します。ジュニアエンジニアは グロリアのエンジニアリングに関する洞察をLinkedInでフォローしてください 教育用製造設備の故障に関する情報。
LS Manufacturing のチーフテクニカルエンジニアリンググループは、プロジェクトデータに基づいて各成形ステップを検証し、すべての公差指定は ASME Y14.5-2018 (幾何寸法公差規格)したがって、1回の改訂ですべての適合範囲が設定されます。データソース:LS Manufacturing 2025~2026年医療用筐体テストログ(プロジェクト番号MED-2026-084、サンプルサイズ>800)。
ISO 17025 (試験・校正機関の能力基準) CMM校正のトレーサビリティを、報告された適合性ごとに裏付けます。調達チームは、どの筐体形状が衛生審査に合格し、どの筐体形状に機械加工が必要かを判断できます。実際には、監査可能な一連のプロセスがすべてのプロセス主張を結びつけます。
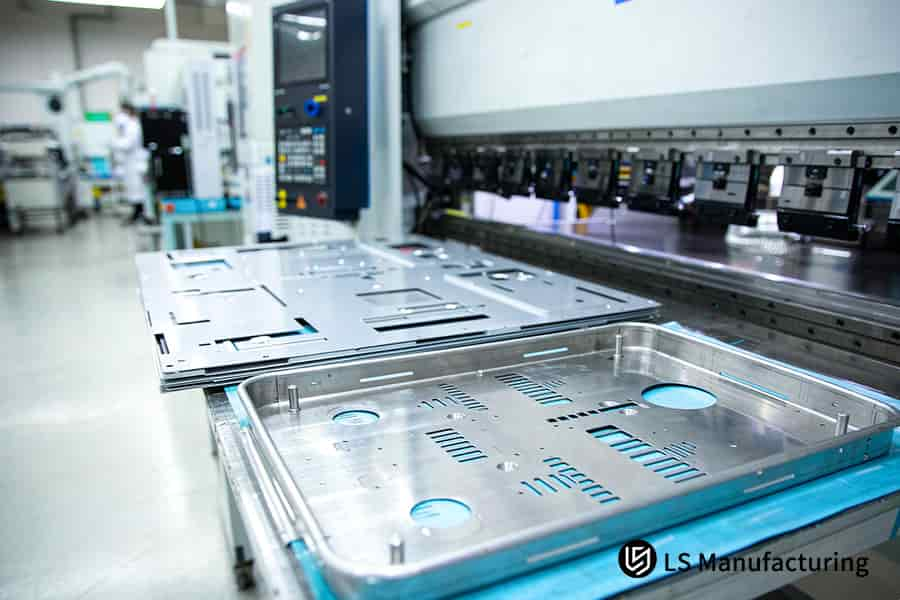
図1:プレスブレーキによる曲げ加工で、筐体用に1.5°~2.5°のスプリングバックを相殺するリリーフノッチを備えたステンレス鋼パネルを成形する。
医療用板金とは何か、そしてどのように機能するのか?
医療用板金とは、衛生、生体適合性、遮蔽に関する規則を満たすように、密閉され滅菌可能な筐体に組み込まれた成形合金板のことである。 医療用板金とは何ですか?成形された筐体は診断用電子機器を保護し、化学消毒にも耐えます。冷間プレス加工、レーザー切断、CNC金型曲げ加工によりパネルを成形しますが、バルク材料の特性は変化しません。 医療用筐体の板金加工 保持する ±0.05 mm 一般的な形状では±0.01 mmの精度、重要な嵌合部では±0.01 mmの精度が求められます。血液分析装置や画像診断装置の筐体は、頻繁な化学消毒が日常的に行われる用途では、成形シートに適しています。一方、薄肉の三次元流動キャビティは射出成形に適しています。
耐荷重機能および遮蔽機能
一枚の連続した金属スキンが ファラデーケージ(外部電場を接地へと導く導電性の殻)これは重要な点です。なぜなら、診断ボードはマイクロボルトレベルの信号を読み取るからです。 板金溶接プロセス 例えばTIG溶接は、導電性を維持しながら接合部を密着させる。
成形パネルは内部に電子機器を搭載し、外部からの衝撃を吸収する。
衛生上の制約と適合範囲
医療機器筐体規格バリ、死角、および開口部をなくしてください。拭き取り手順では、布が届かない隙間に液体が押し込まれるため、充填されていない重ね継ぎ目に細菌が蓄積します。
経験の浅いエンジニアは、表面が滑らかに見えるパネルであれば衛生監査に合格すると考えがちです。しかし、拭き取りによって液体が継ぎ目に流れ込むため、継ぎ目に沿って綿棒で拭くと汚染が明らかになります。 板金の結晶方向規則曲げ方向を制限すること。木目に垂直に曲げると表面に亀裂が生じるためである。 簡単に言うと、清掃のしやすさが、どの表面がぴったりと収まる窓に適しているかを決定する要素となる。
覚えておくべきこと
- 医療用板金 平らな合金材を、元の材質を変えることなく密閉型ハウジングに加工する。
- 衛生監査では、縫い目の形状をチェックするのであって、見た目の滑らかさをチェックするわけではない。

板金加工工程はどのように説明されますか?
板金加工工程の説明 これは、平らな金属板を三次元構造シェルに変換する一連の機械成形工程であり、平らな板がどのようにして完成した筐体になるのかを説明するものです。ファイバーレーザーによる切断と打ち抜きで工程が始まり、CNCプレスブレーキがV字型の金型で各パネルを曲げます。その後、金具の挿入と不活性ガス溶接によってシェルが閉じられます。 医療用筐体の板金加工保持する ±0.05 mm 一般的な形状では、ほとんどの卓上型計測機器の構造的剛性を確保するため、バンド状の部材が使用されます。深絞り加工された湾曲シェルは、専用金型が必要となるため部品コストが上昇し、成形経済の対象外となります。
溶接によるDFMレビュー
グルーバー、基礎 現代の製造業(標準的な製造業の教科書)5つのステップが挙げられています。
- DFMレビュー: 展開図(部品の展開図)は、曲げの減算、曲げ半径についてチェックされます。 ≥ 1.0倍 板厚、および穴と曲げ部のクリアランス。板金ゲージの厚さに関する規定が、破断リスクを左右する。
- 切断とブランキング(成形前に平らな輪郭を切り出すこと): ファイバーレーザーでパネルや通気口の格子を切断する。
- プレスブレーキ成形: CNCプレスブレーキは、各パネルを複数回に分けて曲げ加工し、シャーシの壁面を形成する。
- ハードウェアの挿入: 空気圧プレスがPEMスタッドとスペーサーを事前に開けられた穴に打ち込み、プリント基板を固定する。
- 継ぎ目の溶接と仕上げ: TIG溶接(タングステン不活性ガス溶接) または、スポット溶接で継ぎ目を閉じ、シームドレッシングでビードを平らに研磨する。
工程限界と曲げ欠陥リスク
一般的な板金曲げ加工の欠陥亀裂、角度ずれ、穴の歪みは、引張ひずみが材料の延性を超える外側の曲げ繊維から始まります。若手エンジニアは、しばしば代わりに工具のせいにします。選択した半径で曲げられた試験片を検査して亀裂の有無を確認することで、レイアウトが耐えられるかどうかがわかります。
板金の複雑な形状を成形するしかし、別の壁にぶつかる。深絞り加工された大径シェルには専用の金型が必要であり、成形パネルは平らな面を持つ卓上型器具に適している。つまり、金型が存在する前に、形状によって成形経路が決まるのだ。
要点
- 切断作業を開始する前に、展開図の確認によって曲げ半径と穴のクリアランスが設定されます。
- 深く湾曲した貝殻が外側に落ちる 経済的なシート成形。
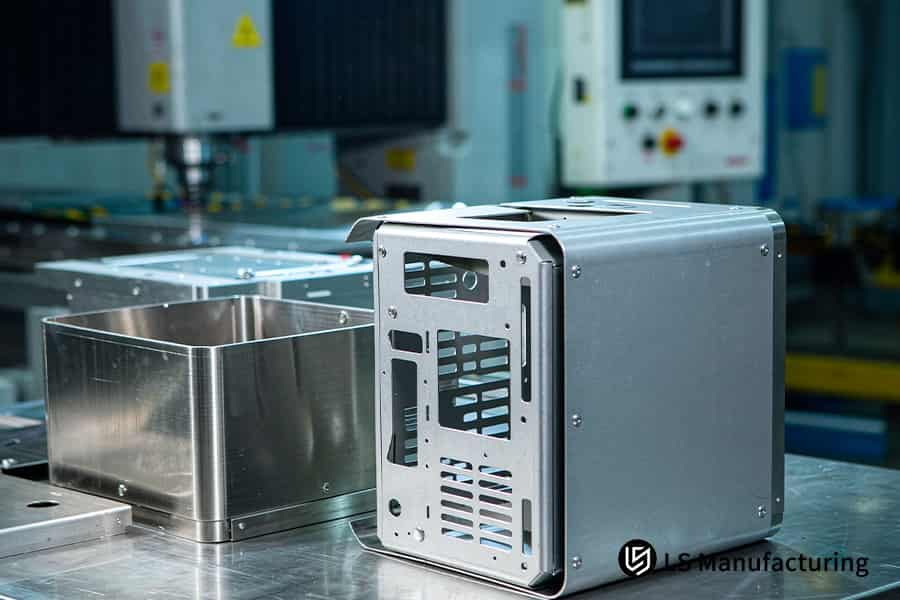
図2:密閉されたステンレス鋼製の筐体パネルとカバーは、臨床用途において±0.01mmの精度で嵌合する。
板金曲げ加工でよく見られる欠陥はなぜ発生するのか?
一般的な板金曲げ加工の欠陥冷間曲げ加工で板金が成形限界を超えて変形すると、亀裂、角度ずれ、エッジの歪みが生じます。外側の曲げ繊維は張力を、内側の繊維は圧縮力をそれぞれ担います。 異方性(結晶粒の方向によって変化する延性) 圧延線に沿ってひずみが集中するため、曲げ線は圧延方向と直交する方向に生じます。引張強度を超えると微細な亀裂が発生し、荷重除去後に残留弾性ひずみがスプリングバックとして解放されます。 機械ハンドブック(第30版、機械工場向け参考マニュアル) スプリングバック補正を 1.5°~2.5° 標準的な工場条件下での冷間圧延鋼板の場合。事前の冷間成形により延性が失われるため、過度に加工硬化したロットでは固定補正角度は適用されません。射出成形では、溶融ポリマーが曲げられるのではなく閉じた空洞を満たすため、スプリングバックなしで複雑な曲線形状を保持できます。
曲がり部におけるひずみ分布
曲げ加工時には外側の繊維が伸び、内側の繊維が圧縮されるため、曲げ加工面の外側表面で歪みが最大となる。 板金最小曲げ半径(外側の繊維が割れる前の最小内半径) 最大ひずみを使用可能な延性以下に抑える。厚みのある材料は、同じ半径でもひずみが大きくなる。硬度が高いほど、再分配に利用できる延性が少なくなるため、より大きな半径が必要となる。
報酬アングルが失敗する理由
若手エンジニアはスプリングバックを機械の精度不足と捉えがちですが、スプリングバックとは降伏強度を弾性率で割った値によって決まる弾性回復現象です。プレス設定でスプリングバックを完全に除去することはできません。代わりに、曲げ角度を調整することで反発を抑制できます。生産設定で試験片を曲げ、荷重を解放した後に測定することで、加えるべき正確な角度が得られます。 加工硬化(初期の成形中に得られた強度と失われた延性)の変化は回復するため、劣化したロットでは再測定された試験片が引き続き必要となる。
医療用囲いが限界に達する場所
医療用筐体の板金加工衛生上の制約が加わります。拭き取り手順によって液体があらゆる隙間に入り込むため、寸法が基準を満たしていても、角の破れは検査で不合格となります。 板金加工工程の説明 5段階の連鎖構造により、亀裂が発生する箇所に曲げが生じる。 板金曲げ加工時のスプリングバック そして、ガスケット付き継ぎ目が平らな状態を保っているかどうかを判断します。簡単に言えば、欠陥制御はプレス機の校正ではなく、曲げ形状の段階から始まります。
結論
- 曲げ半径と木目方向は、工具が存在しない段階で亀裂発生のリスクを決定づける。
- スプリングバック補正には、固定プレス設定ではなく、クーポン測定が必要です。
一般的な欠陥の分析と工学的予防策表
医療機器の筐体設計において、主に4つの曲げ破壊モードが用いられ、それぞれが異なる応力状態に起因している。 機械工学ハンドブック(第30版、板金成形に関する章) 記載されているすべての範囲に対応しています。並べて比較することで、どの対策がどの故障原因に対応しているかが一目でわかります。
| 欠陥の種類 | 物理的メカニズム | エンジニアリング症状 | 対策 |
| 曲げた時の反発力 | 荷降ろし時に弾性ひずみが解放される | 最終的な曲げ角度は 1°~3° 目標を上回る | CNCプレス角度補正、プリセット1.5°~2.5°オーバーベンド |
| 角の破れ | 引張せん断力は隣接する曲げ根元に集中する | 曲がり角の交差部には縦方向の微細な亀裂が現れる。 | 曲げ緩和ノッチを追加する。幅は厚さの1.0倍以上とする。 |
| 穴の歪み | プラスチックゾーン内部の取り付け穴は引張押し出しを受ける | ボルトの座ぐり穴が楕円形または細長い形になる | 穴の端を保持 ≥ 2.5倍 曲げ接線からの厚さ |
| 表面圧痕 | 柔らかいシートが硬いV型ダイの肩部に押し込まれる | 化粧をした顔に線状の引っかき傷が現れる | ポリウレタンフィルムまたは大径Vダイを使用する |
逃げ溝幅 ≥ 1.0倍 厚みがあるため、医療用筐体の継ぎ目は平坦で密閉された状態を保つことができ、そのため曲げ欠陥の制御は製図段階での作業にとどまります。
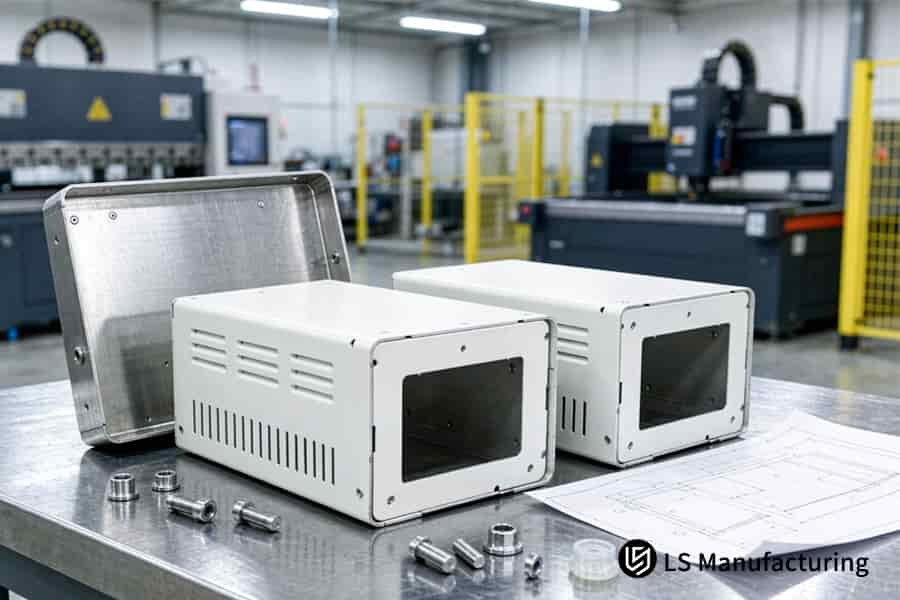
図3:診断アセンブリのために、通気口とプレス加工された金具により、ステンレス鋼製筐体パネルが±0.05mmの精度で固定されます。
ステンレス鋼製筐体とアルミニウム製筐体、どちらが優れているか?
医療用板金筐体 成形されたハウジングは、オーステナイト系ステンレス鋼の304および316、またはアルミニウムの5052および6061のいずれかの合金ファミリーから作られています。 ステンレス鋼製筐体とアルミニウム製筐体の比較 それぞれの金属が形成する表面皮膜は異なり、クロムを多く含む不動態皮膜は酸やアルカリの攻撃を遮断する一方、酸化アルミニウムは接地電流を伝導する。どちらの合金ファミリーも ±0.05 mm 一般的なプロフィールについて ISO 2768-1:1989 一般的な許容誤差。固定式滅菌装置や手術用コンソールにはステンレス鋼が好まれる。携帯型カートモニターにはアルミニウムが好まれる。これは、バッテリー駆動時間と取り扱い重量が設計の決め手となるためである。複合曲面は、どちらの合金においても経済的な成形範囲外となる。
表面皮膜と腐食挙動
板金の耐食性 酸化皮膜の形成から始まり、基材合金の強度から始まるわけではありません。ステンレス鋼は切断後にクロムを豊富に含む皮膜を再構築するため、不動態化処理によって保護が回復します。アルミニウムは瞬時に酸化アルミニウムを形成し、陽極酸化処理によって ISO 7599(アルミニウムの陽極酸化皮膜) 耐摩耗性を高めるために、一層の皮膜を厚くします。アルカリ性洗剤は酸化アルミニウムを侵食するため、コーティングされたパネルはpHチェックが必要です。ステンレス鋼は、316グレードが孔食に強いため、塩素系消毒剤に対する耐性が優れています。
剛性、質量、熱伝導経路
医療用板金とは何ですか?ここで決めるべきことは?シャーシの壁は基板の熱と衝撃荷重を伝達します。アルミニウムは熱をより速く拡散し、取り扱い質量を低減するため、ポータブルモニターにはアルミニウム製の外装が使用されています。熱に弱いイメージングボードは、壁が放熱器として機能するため、アルミニウム製のシャーシ外装が好まれます。 ステンレス鋼は、同じ厚さであればへこみに強い。固定式滅菌キャビネットにはステンレス製のパネルが使用されています。どちらの合金も±0.05mmの誤差範囲に達するため、質量と剛性によって選択が決まります。
選択の境界とよくある誤解
医療機器筐体規格洗浄剤との適合性を設定するのであって、合金のランク付けをするのではない。若手エンジニアは、ステンレス鋼は衛生審査に自動的に合格し、アルミニウムは不合格になると考えがちだ。拭き取り手順は表面の被膜を攻撃する。コーティングされたアルミニウムパネルは中性洗剤に耐えるが、不動態化されていないステンレス鋼は錆びる。 板金合金の選択まず洗浄剤による洗浄を行い、次に機器の質量を測定する。 簡単に言うと、洗浄剤の種類によって合金の種類が決まり、シャーシの質量によって厚みが決まる。
主な相違点
- 腐食挙動を決定するのは、基材合金の名称ではなく、表面皮膜である。
- 洗浄化学は、硬さや質量よりも先に材料の優先順位を決定する。
材料の基礎の比較
医療用筐体において、ステンレス鋼とアルミニウムを区別する4つの要素は以下のとおりです。 皮膜形成能、洗浄剤耐性、剛性、およびデバイスクラス。材料選定は、まず洗浄剤の化学的性質、次にデバイスの質量に基づいて行われます。若手エンジニアでも、1つのマトリックスを読み取って、各合金ファミリーを1つの消毒プロトコルに照合することができます。
| 寸法 | 医療グレードのステンレス鋼(304/316) | 医療グレードアルミニウム(5052 / 6061) |
| 動作原理と微細機構 | 自然に形成される酸化クロム膜が媒体の浸透を遮断する | 緻密なアルミナ膜が形成され、接地電流を伝導する。 |
| 使用環境および耐腐食性 | ホルムアルデヒドや次亜塩素酸ナトリウムによる頻繁な拭き取りに耐える | 一般的な洗剤に耐性があります。湿ったアルカリ性環境では陽極防食が必要です。 |
| 機械的剛性と成形性 | 高い降伏強度、大きなスプリングバック、速い加工硬化 | 密度1/3、高延性、通気孔の打ち抜きが容易 |
| 典型的な医療用途 | 内視鏡本体シャーシ、透析装置ベース、滅菌器ハウジング | 携帯型超音波装置ハウジング、車載用心電図モニターシェル、カートフレーム |
端的に言えば、ステンレス鋼は高強度消毒環境に適しており、ステンレス鋼の3分の1の密度を持つアルミニウムは移動式カートシステムに適している。
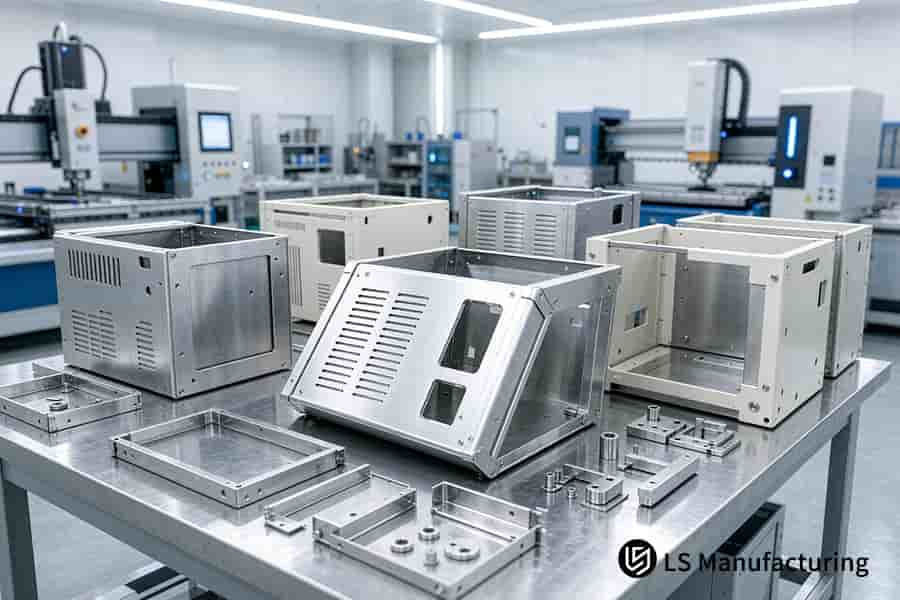
図4:医療分析装置の製造において、±0.05 mmの精度でステンレス鋼製の筐体内に診断用電子機器を収めた成形パネル。
不動態化処理はステンレス鋼製筐体をどのように保護するのか?
パッシベーションは化学的な後処理剥離です フリーアイアン ステンレス鋼から(工具が表面に付着する非合金鉄)を除去し、クロムを豊富に含む酸化皮膜(Cr₂O₃)を再構築する。 不動態化処理はどのようにしてステンレス鋼を保護するのでしょうか?硝酸またはクエン酸浴は、ブランキングや溶接によって残った鉄の堆積物を溶解し、表面にはわずか数ナノメートルの厚さの酸化膜が再生します。塩素系消毒剤は露出した鉄を最初に攻撃するため、手術室で使用される器具の筐体が最も効果を発揮します。酸性化学では構造的な溶接部の亀裂を塞ぐことはできず、ポリマー製の筐体には遊離鉄は含まれていません。
遊離鉄と微小ガルバニ電池
ブランキングとダイの摩擦圧入によって炭素鋼の粒子が成形パネルに押し込まれ、析出した鉄が周囲のステンレス鋼との間に微小なガルバニック電池を形成する。 孔食(局所的な攻撃で小さな穴を掘る)はセルサイトで始まり、拭き取り液は後に穴に溜まる。ジュニアエンジニアが捜索中 医療用板金とは鉄分汚染は、使用前に切削によって堆積物が生じるため、早期に対処する必要があります。
酸浴および検証経路
A 板金パッシベーション処理 浸漬工程は1回で済み、硝酸またはクエン酸浴によって沈殿物が溶解し、ベースクロムはそのまま残ります。これは、酸が合金クロムよりも遊離鉄を速く侵食するためです。硝酸およびクエン酸の配合についてはASTM A967が規定しています。検証方法は以下の2つです。
- 硫酸銅試験(銅めっきを通して遊離鉄を検出する滴下試験) 迅速な結果が得られます。
- 水に浸漬すると、一定時間経過後に錆びの染みが見られる。
不動態化が止まる場所
よくある誤解として、不動態化処理を溶接補修と捉えるケースがあるが、酸は亀裂を埋めることはできず、拭き取りによって液体が未充填の継ぎ目に流れ込むと、隙間のあるパネルは衛生検査に合格しない。 板金の耐食性 表面化学と接合部の形状が組み合わさって成り立つ。
溶接部に硫酸銅を滴下すると、数秒以内に残留鉄が目印として残る。
医療機器筐体規格 受入の証拠として不動態化記録を引用すれば、若手エンジニアは1つの記録を読むだけで、ハウジングが検証に合格したかどうかを判断できる。 簡単に言うと、不動態化処理は表面を保護し、溶接形状は構造を保護する。
注意すべき点
- 不動態化処理によって遊離鉄が除去され、酸化クロム皮膜が再生される。
- 不動態化処理の合否は、目視検査ではなく、試験記録に基づいて判断される。
医療機器の筐体製造を規定する規格は何ですか?
医療機器筐体規格これらは、機器筐体の電気安全、侵入保護、および生物学的適合性を規定する入場規則です。 IEC 60529(防塵・防水性能に関する保護等級) 物理的な密封を定義し、 IEC 60601-1(医療用電気機器の一般安全規格) 断熱性と耐火性を定義するが、液体の浸入および感電は除外される。 医療用筐体の板金加工 ガスケット圧縮に遭遇 ±0.01 mm 継ぎ目がぴったりと合う。標準的な保証範囲は診断機器の全ライフサイクルを網羅しているが、人体からの落下は、あらゆる標準規格の範囲外の一時的な負荷を発生させる。 不動態化処理の記録は、生体適合性に関する証拠ファイルを裏付けるものです。
電気安全およびシーリング範囲
IEC 60601-1 活線回路を収容する筐体の絶縁性、沿面距離、および難燃性を設定します。 IEC 60529(侵入保護規格) シール性能は2桁の数値で表され、発泡ガスケットは1つの評価値を維持するために±0.01mm以内のシーム圧縮率が必要となる。
IPコードの一つによって、消毒剤が内部基板に届いているかどうかを若手エンジニアが判断できる。
遮蔽物理学とツール開発ルート
遮蔽物理学分離 板金製筐体と射出成形筐体の比較なぜなら、導電性塗料を使わなくても、一枚の連続した金属層がファラデーケージを形成するからである。 IEC 60601-1-2(電磁妨害に関する付随規格) 診断機器の放射および耐性に関する制限値を定める。
エンクロージャーの選択もそれに続く 板金成形限界(曲げ加工で到達可能な形状)曲面加工には専用の金型が必要なのに対し、平面パネルは共通の金型を再利用するためである。
証拠ファイルと標準的な境界線
医療機器筐体規格 文書化された証拠が必要なので、1つのリスク管理ファイル ISO 14971:2019(医療機器のリスクマネジメント規格) 各緩和策を記録する。
若手エンジニアは認証が物理的な酷使をカバーしていると考えることが多いが、規格は電気的および密閉性の制限を定めており、落下は標準範囲外の過渡的な負荷を発生させる。生体適合性ファイルでは、 板金表面仕上げ 記録。ガスケットの圧力測定値1つで、継ぎ目の接触状態を確認します。 簡単に言えば、規格とは電気、封印、そして文書による証拠に関する規定のことである。
要点
- 電気、封印、および文書による証拠については、規格によって規定されている。
- 虐待への対応は、通常の業務範囲外である。
板金DFM最適化の実践例:LS Manufacturing社の医療機器筐体の事例
板金DFM最適化 これは、切断開始前に曲げ形状を再形成する図面段階のレビューです。板金DFMの原則では、工具費よりも形状制御を優先します。あるスタートアップ企業は IVD(体外診断用医薬品) チームは、鋭角なコーナー、密集した通気孔、曲げ部分に密集した穴を備えた卓上型血液化学分析装置の筐体を設計した。初期の社内試作品では、歪みが穴の列に沿って曲げの根元に伝わるため、エッジがねじれたり、組み立て時の隙間が不均一になったりすることが判明した。曲げ半径を肉厚まで大きくし、逃げ溝を設けることで、金型を作る前に歪みの経路を解消した。 改訂された図面では、重要な組立接合部の寸法精度がISO 2768-m(中程度の公差クラス)に基づき±0.05mm以内に収まっていた。
アプリケーションシナリオ
卓上診断機器、 血液化学分析装置を含む高密度通気アレイを備えた成形ステンレス鋼製ハウジングを使用する。 IVD レイアウトでは、曲げ変形ゾーン内に通気孔が配置されています。若手エンジニアは通気孔の配置を単なる装飾と捉えがちですが、穴の位置はひずみの経路を決定します。また、±0.05 mm程度の組み立てギャップもガスケットの圧縮に影響を与えます。
原則の実践
塑性変形は抵抗の少ない方向に流れるため、鋭角な部分には歪みが集中し、最終的に外側の繊維が破断する。 板金曲げ逃げルールノッチ深さを 2.0 mm に設定し、隣接する曲げルートを分離します。オーバーベンド補正は、 1.5°~2.5° スプリングバックバンド。リリーフノッチがない場合、歪みが隣接する曲げ部を横切り、角度ドリフトが超過します。 ISO 2768-m。
測定結果
ある筐体ロット全体の不良率が下がった 14.2%から4.1%へ、そして製造サイクルが短縮されました 16.5%再加工研削作業が減少したため、仕上げ作業の負担が軽減されました。曲げ形状が固定されているため、バッチの一貫性が保たれ、若手エンジニアでも工具が作られる前に穴のクリアランスを監査できます。 簡単に言うと、逃げ溝と穴のクリアランスは、医療用筐体の継ぎ目における歪みを防ぐためのものです。
データソース:LS Manufacturing 2025~2026年医療用筐体試験ログ(プロジェクト番号MED-2026-084、サンプルサイズ>800)。

よくある質問
1. 板金製の医療機器筐体において、一般的に達成される公差はどのくらいですか?
成形公差とは、公称寸法を中心とした許容寸法範囲のことであり、曲げ加工された板材は、機械加工された形状よりも広い許容範囲を持つ。 LS Manufacturingでは、医療用板金の公差はISO 2768-1:1989に基づき、一般的な形状で±0.05 mm、嵌合精度は±0.01 mmに達します。 若手エンジニアは、図面の指示を1つ読み取るだけで、成形パネルまたは機械加工されたハウジングがその要件を満たしているかどうかを判断できる。
2. 医療用板金において、鋭角な内側曲げ半径を避けるべき理由は?
内側曲げ半径とは、曲げの内側にある曲線距離のことで、半径が小さいほど外側の繊維のひずみが許容延性を超えてしまう。 板金曲げ加工 規則では、最小半径を機械ハンドブック(第30版)に従って材料の厚さの1.0倍以上に設定しています。 曲げ半径が小さいほど繊維に亀裂が生じ、細菌が閉じ込められるため、組立作業員は曲げ半径を材料の厚さに対して測定することができ、本質的には半径だけで亀裂のリスクが決まる。
3. 不動態化処理は、従来の陽極酸化処理とどのように異なるのですか?
不動態化と陽極酸化は表面変換処理であり、それぞれのプロセスはコーティングを施す代わりに酸化膜を成長させる。不動態化されたステンレス鋼はASTM B117塩水噴霧試験で500時間耐え、 陽極酸化処理(アルミニウム表面への電気化学的酸化膜形成) 多孔質の摩耗層を1層形成します。品質監査担当者は、1つの試験報告書を1つの合金ファミリーに照合することで、不動態化処理の記録と陽極酸化処理の記録を混同することを防ぐことができます。
4. エンジニアはどのような場合にプラスチック射出成形よりも板金加工を選択すべきでしょうか?
板金は平らな素材から成形され、射出成形によって溶融ポリマーが閉じたキャビティに充填されます。成形されたパネルは、IEC 60529 に従って ±0.01 mm の継ぎ目嵌合を保持し、 板金筐体用途 専用金型なしで少量生産に適しています設計審査担当者は、年次報告書1冊と遮蔽要件1つを読んで、どちらの要件を満たす方法を選べばよいかを判断できます。
まとめ
医療用筐体の形状を計画するエンジニア 金型製作に着手する前に、多段階曲げ加工における公差配分を追跡できます。合金の選択と不動態化に関する注記は、LS Manufacturingのナレッジベースを通じて引き続き研究可能です。 lsrpf.com平面図のトポロジーや材料選定に関する書面による問い合わせは、LS Manufacturingのエンジニアリングチームまでご連絡ください。 info@lsrpf.com、 そして +86 185 6675 9667 発信者と直接接続します。
さらに読む: アルミニウム製電子機器筐体における板金加工とCNC加工の比較:コストと精度

