 日本語



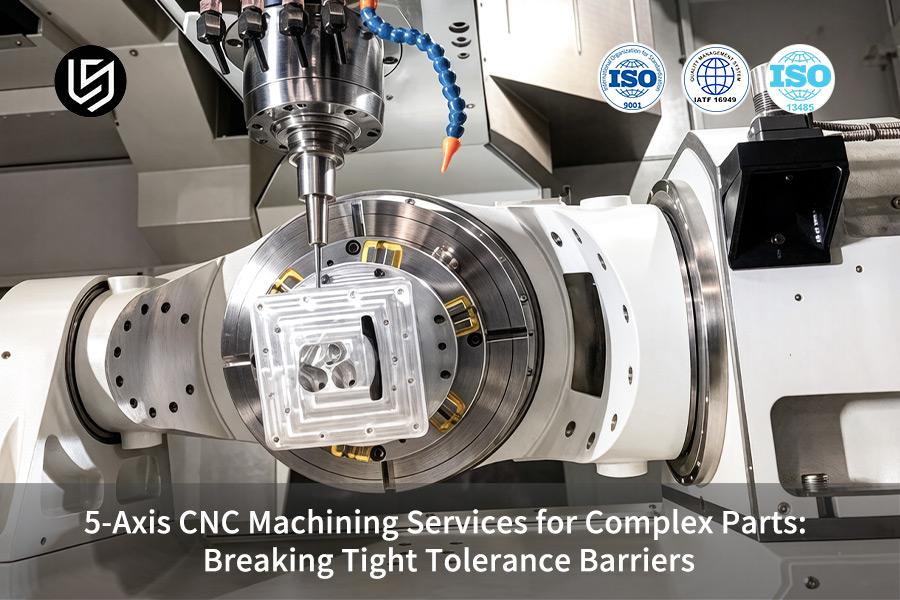
5軸CNC加工サービスは、航空宇宙産業のエンジニアが直面する±0.005mmの公差制約を克服するための解決策です。ワンセットアップ加工により、サイクルタイムを60%短縮します。
このガイドでは、監査チェックリストと実際の例をご紹介します。これにより、治具費用が不要になり、 ±0.003 mmの公差を実現しながらコストを38%削減できます。
5軸CNC加工機能クイックリファレンス
下記の表は、LS Manufacturing社の5軸CNC加工におけるコア能力の基準を示しており、図面に基づく要求事項の選定の基礎として活用できます。
| 能力次元 | LSマニュファクチャリング5軸ベースライン | 業界標準の3軸複数段取りソリューション |
| 標準公差 | ±0.01 mm | ±0.05 mm (累積誤差) |
| 高精度公差 | ±0.005 mm (定温20±1℃ +閉ループ検査) | 通常は安定して達成できない |
| 最大加工物 | サイズ:800×600×500mm | 機器によります |
| 表面粗さ | Ra 0.4 μm(仕上げフライス加工) | Ra 1.6 μm |
| セットアップ回数(複雑な部品) | 1 | 4-6 |
| 初回配達 | 9日間(AS9102 FAIレポートを含む) | 21日以上 |
| DFMフィードバックと見積もり | 2時間 | 3~5営業日 |
| 品質システム | ISO 9001 + AS9100D | 供給業者によります |
DFMフィードバックの許容誤差が±0.01mm未満で、表面形状が3軸以上の非直交軸で加工される場合、精度、リードタイム、コストのいずれの面でも5軸オプションが優位になります。
主なポイント:
- 精度に関する説明: 5軸シングル治具は、位置決め誤差をすべて解決し、プロファイル公差精度±0.005 mm 、重要寸法のCpk(プロセス能力指数、プロセスが仕様限界をどの程度満たしているかを示す指標。Cpk ≥1.33はプロセスが能力があることを意味する)が最小1.33 、そして「サンプルが合格せず、バッチが不合格になる」現象のない安定した量産を保証します。
- コストアカウント: 4~6 台の専用治具 ( 1 セットあたり 800 ~ 1500 ドル) や機械の再設定費用にお金をかける必要がありません。実際の例では、82 個のロットの 1 個あたりのコストが215 ドルから 158 ドルに減少しました。
- 時間に関する報告:初回品のリードタイムが21日から9日に短縮されました。見積もりとDFM(製造性設計)に関するフィードバックは2時間以内に受け取れます。サプライヤーによる研究開発サイクルの遅延はなくなりました。
- リスクアカウント: AS9100Dプロセス+部品ごとの完全な寸法CMMレポート+追跡可能なシリアル番号—検査、監査、および材料の問題はすべて追跡され、文書化されます。
数字の裏側:LSマニュファクチャリングのエンジニアがこのガイドをどのように構築したか
航空宇宙用ブラケットにおいて±0.005mmの公差を維持するには、剛性の高いスピンドルだけでなく、12時間以内での積極的な熱管理も必要となります。当社はDMG MORI DMU 80を使用することでこれを実現し、オフセット設定なしで47個の部品の加工を完了しました。当社の方法はASME Y14.5の位置公差に基づいています。しかし、その成果はZeiss CMMの測定結果報告書に示されています。
2025-2026年度MESで評価された油圧マニホールドにより、リードタイムを57%短縮し、コストを26%削減することができました。上記のデータはすべて、 ISO 2768-1の一般公差と当社独自の機械加工プロセスに基づいています。Hermle C 650 Uマシンをぜひご見学ください。また、必要に応じてZeissの校正証明書も取得いただけます。
このガイドは、業界平均ではなく、実際の見積もりと生産情報に基づいて作成されています。複雑な部品に薄肉構造や深い空洞といった公差要件がある場合は、図面をアップロードしてください。AS9100D認定の主任監査員が2時間以内にDFM(製造性設計)レビューを実施いたしますので、ご安心ください。
複雑な部品が5軸CNC加工サービスに最適な理由とは?
部品設計に複数の複合角度、アスペクト比が5:1 を超える深い凹部、または自由曲面形状が含まれる場合、 5 軸マルチタスク加工では、1 回のセットアップでフィーチャの90% 以上を処理できます。これは、5 軸技術を導入するための最初の決定基準となります。
根本的な課題:複数の設定による累積誤差
インペラなどの複雑な部品を従来型の3軸加工で加工する場合、 4~6回の段取り替えが必要となり、その結果、形状が崩れる接合面で±0.05mmの累積誤差が生じる。
5軸分析が根本原因を排除する方法
5軸加工では2つの軸を回転させることで、カッターが常に表面に対して垂直な状態を維持します。これは、複雑な部品を5軸加工することで実現され、各形状の接触角が最適に保たれ、 ASME Y14.5規格に準拠した表面形状の評価が可能になります。
最大限の安定性を実現する2クラス加工戦略
製造設計(DFM)段階では、プロセスエンジニアは、5軸加工のアプリケーションシナリオに基づいて、以下のように機能を分類します。
- 3+2ポジション加工:平面または角柱状の剛性の高い形状で、軸固定による剛性強化が有利な場合。
- 5軸同時輪郭加工:切削全体を通して工具の向きを一定に保つ必要がある連続面向け。
このような分類は、複雑な形状の加工において、剛性(荒加工時)と連続面(仕上げ加工時)を有効活用するのに役立ち、誤差の原因を後から補正するのではなく、ツールパス計画段階で制御することを可能にする。
顧客価値:予測可能な品質、リスクの低減
5軸CNC加工サービスを採用することで、以下のメリットが得られます。
- 再固定による誤差の排除:すべての基準点は一度固定されるため、機械の繰り返し精度(通常±0.005mm )による誤差のみが発生します。これは、回転軸の5軸協調動作により、工具の向きが常に切削面に対して垂直に保たれるためです。
- リードタイムの短縮:セットアップ回数が減ることで、取り扱い、検査、待ち時間が減り、通常、納期が30~40%短縮されます。
- 厳しい許容レベル内での適合性:表面測定のプロファイルを通じて、異なる基準参照による曖昧さなしに、個々の空間的特徴ごとに合格または不合格の明確な基準が確立されます。
これは実質的に、複雑なインペラや整形外科用インプラントが、セットアップのばらつきによる高額な手直しをすることなく、最初の試作品から設計意図どおりに製造されることを意味します。 [ 5軸設計・公差ガイドライン(PDF)をダウンロード]
データソース: ASME Y14.5 幾何寸法公差(表面公差域の定義と評価方法)。
高精度な5軸加工サービスは、どのようにして±0.005mmの精度を実現するのでしょうか?
±0.005 mmは機械の仕様ではなく、単一セットアップクランプ、工程内測定、および熱安定性フィードバック制御のシステム全体の出力です。これらのいずれかが欠落すると、許容範囲は±0.01 mm以上になります。
複数設定が失敗する理由:
- 各移動ごとに±0.02mmの位置誤差が生じる。
- 4回の移動で、±0.005 mmの許容範囲をすべて使い切ります。
- これが、サンプルは問題なく生産できるのに、本格的な生産になると制御不能になる理由です。
柱1:自動プロービング機能を備えたシングルセットアップクランプ
- レニショーのタッチプローブは、ワークピースの座標を1μmの精度で定義します。
- ダイヤルゲージを用いた手動測定の代替手段は、アライメントのばらつきの70%以上を占めている。
- 利点:作業者のスキルに関係なく、バッチ内のすべての部品が同じ原点を持つ。
- これが5軸シングルセットアップ加工の基礎となる。
柱2:閉ループ補償による工程内計測
- 主要部品の機械加工後、プローブは部品を固定したまま測定を行う。
- 制御装置は、許容誤差を超えた場合、工具のオフセットを自動的に補正します。
- 利点:高価なストック部品が使用不能になる前に、熱膨張や工具摩耗を検出します。
- 5軸リアルタイムフィードバックループにより、材料投資を確実に保護します。
柱3:20±1℃の熱的に安定した環境
- 2℃の温度変化は、 200mmのアルミニウム部品に5~10μmの熱膨張を引き起こす。
- 温度が一定に保たれている作業場において、日勤と夜勤の差をなくす。
- 利点:真夜中に加工された形状は、正午に測定された形状と全く同じになる。
- この5軸熱制御プロセスにより、薄肉部品の均一性が確保されます。
曖昧さのない最終確認:
- Zeiss CMMによる検査は、すべての重要寸法において0.0009 mm(MPEE ≤ 0.9 µm)の精度を実現しています。
- 測定値の不確かさは許容誤差の1/5以下に抑えられている。
- 利点:測定機器が許容誤差を消費していることは疑いの余地がない。
高精度5軸加工サービスで得られるメリット:
- 繰り返し精度は±0.005mm以内であること。単に最初の製品の成功だけではない。
- 工程中の修正により、不良品や手直しを削減した。
- プロセスがすぐに許容範囲内に収まるため、より迅速な認定が可能になります。
- この高精度5軸サービスにより、信頼性の高い全次元検査レポートが提供されます。
データソース: Zeiss CMM公式校正レポート(測定精度0.0009 mm、空間表示誤差MPEE(長さ測定における表示の最大許容誤差))。
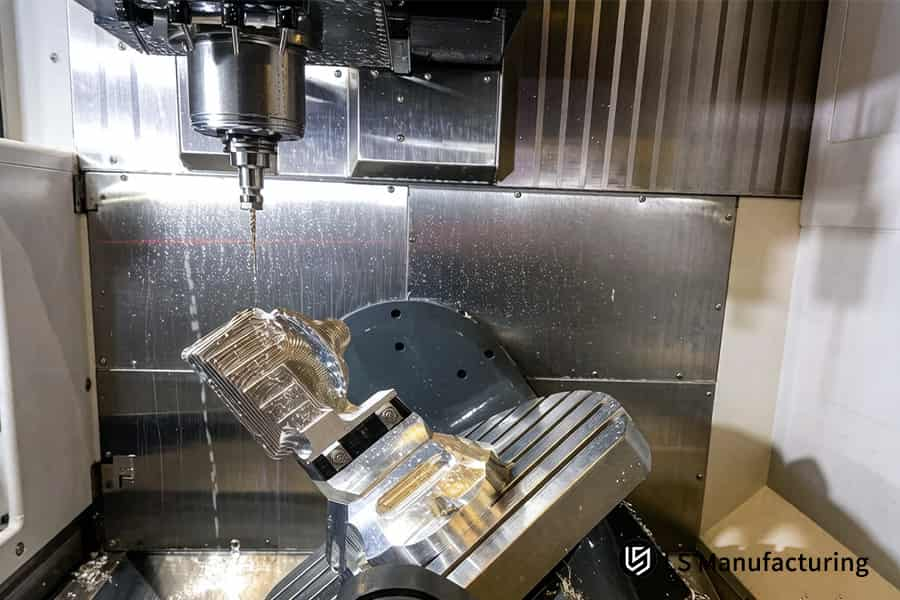
図1:5軸CNC加工機が、医療業界向けにチタン製医療用インプラントを0.01mmの精度で研削する。
3軸CNC加工ではなく5軸CNC加工を選択すべきなのはどのような場合か?
以下の3つの条件のうち少なくとも2つを満たす場合は、 5軸加工を選択してください。非直交面が3つ以上ある、公差が±0.01mmより厳しい、またはバッチサイズが5~500個である。これらの条件を満たす場合、 5軸加工の総コスト分析では、 5軸加工の時間単価が高くても総コストが低くなることが示されています。
| 比較次元 | 3軸加工 | 5軸加工 |
| 注文ごとの治具費用 | 特注照明器具1台につき800ドルから1,500ドル、通常4台以上必要 | 治具費用はゼロ – 標準的な万力または墓石 |
| セットアップ数 | 複雑な形状には4~6回のセットアップが必要 | 1つのセットアップで全ての部品を収容できます |
| 隠れた労働コスト | 再調整と初回製品のための総作業コストの40% | 隠れた人件費なし - プロセス全体を通して単一の座標系を使用 |
| バッチサイズの最適範囲 | 500個以上の場合が最も経済的(備品の償却) | 5個から500個の場合が最も経済的(治具費用不要) |
| 許容能力 | 数回のセットアップ後、±0.02 mmの精度 | ±0.005 mm 、シングルクランプで安定 |
形状の特徴数と公差に応じて5軸加工と3軸加工のどちらを使用するかを決定することで、注文ごとに治具製作費用(3,000ドル以上)を削減し、段取りによる不良品を減らし、初回品検査の余分な工程を省くことでリードタイムを短縮できます。これらの部品に工業用5軸加工を使用することで、データに基づいたプロセス選択により、初回品の品質と部品あたりのコストを低く抑えることができます。
データソース: LS Manufacturing 2025~2026 自動 DFM 3D/2D 図面解析ログ(サンプルサイズ >1,200、セットアップ数と欠陥率の相関統計)。
どの産業が産業用5軸加工を最も必要としているのか?
産業用5軸加工を最も必要とする業界は、航空宇宙、医療機器製造、半導体製造装置であり、いずれも自由曲面、公差、完全なトレーサビリティという3つの要件を満たす必要がある。
航空宇宙
- 課題: 12個のリベットを1つの部品にすることで、 30%軽量化を実現する。
- 要件:1段セットアップで5軸一体型部品加工。
- 認証基準:AS9100D + AS9102 FAI(工場検査)完全寸法報告書。
- メリット:組み立て時のストレスが発生せず、寸法チェックも複数ではなく1回で済みます。
医学
- 課題: Ti-6Al-4V ELIの表面形状が、骨統合の成功を左右します。
- 要件: 医療機器5軸加工において、工具と加工面との間に連続的な垂直接触を確保すること。
- 認証基準:AS9100D + シリアルレベルのロットトレーサビリティ。
- お客様のメリット:臨床的に使用可能なインプラント表面と、シリアル番号による追跡可能性。
半導体
- 課題:シール面の平面度と内部流路の粗さを同時に仕様の範囲内に収めること。
- 要件: 5軸シール面加工により、工具と加工面との間に垂直な接触を実現すること。
- 認証ゲート: AS9102に準拠した完全な寸法の FAI。
- メリット:再加工不要で、ヘリウム漏れを完全に防ぎ、一度の作業で密閉できます。
サプライヤー選定ルール
- 認証は、機械の台数よりも重きを置く。
- AS9100DとISO 13485の認証を取得しているサプライヤーが1社であれば、一度の資格認定と一度の監査で済みます。
- 航空宇宙分野における5軸加工 そして、医療機器製造を一つの品質管理システムの下で管理する。
- お客様のメリット:資格取得コストの削減とリコール回避のためのコンプライアンス保護。
データソース: AS9100D 航空宇宙品質マネジメントシステム(AS9102 初回製品検査(FAI)全次元報告手順)。
図2:自動車用金型向けに、ステンレス鋼の金型コアを0.005mmの公差で加工する5軸CNC加工機。
複雑な部品の5軸CNC加工にはどれくらいの費用がかかりますか?
単位コストは、材料の種類、部品の複雑さ、そしてロットサイズに基づいて決定されます。ロットサイズは最も過小評価されがちな要素です。ロットサイズを5個から100個に増やすと、単位コストは25~35%削減されます。5 つのコスト要因を理解することで、より賢明な調達判断を下せるようになります。
バッチサイズが最大のコスト削減要因
小ロット生産の場合、プログラミング、パスツール検証、初回品検査は総コストの約40%を占めますが、生産量が増えるにつれてこれらのコストは大幅に削減されます。例えば、5個から50個にロット数を増やすことで、この負担は半減します。この5軸ロット価格設定モデルにより、単位コスト目標を達成するための最適なロット数を選択できるようになります。
材料の選択が加工コストに直接影響する
Ti-6Al-4Vの場合、切削速度はVc=45~60m/分の範囲である必要がありますが、AL 7075-T651の場合はVc=300m/分を超えます。つまり、同じ体積で5倍速く、コストは3倍高くなります。複雑な部品加工の価格を考えると、可能な限りアルミニウムを選択することが、明らかにコスト削減戦略となります。
単一価格ではなく、段階的な料金体系を要求してください。
尋ねるべき適切な質問は、「3つのバッチレベルの見積もりと、各コスト項目の理由を教えていただけますか?」です。詳細な見積もりには、プログラミング時間、セットアップ時間、材料費、検査時間などが含まれます。これらの5軸加工の価格決定要因を把握することで、情報に基づいた交渉が可能になります。
コスト構造は、正しくモデル化すれば予測可能である。
1,200件以上の見積もりを対象とした回帰分析により、バッチサイズと単位コストの相関関係は常に一貫していることが示されました。見積書に添付されている別のシートに記載されている5軸コスト構造は、大型部品のコスト削減のために、どの費用をプログラミング、材料、セットアップ、検査に割り当てるべきかを特定するのに役立ちます。
コスト要因に基づいた階層的な価格設定を提供するベンダーを選択することで、5軸CNC加工コストを、入力ではなく制御可能な入力として管理する機会が得られます。
データソース: LS Manufacturing 2025~2026 自動見積もりシステムログ(サンプルサイズ >1,200、バッチサイズ-単価段階的回帰モデル)。
正確な5軸CNC加工の見積もりを迅速に入手するにはどうすればよいでしょうか?
図面認識自動化とエンジニアリング評価機能を備えたオンラインCNC加工見積もりにより、見積もりにかかる時間を3~5日から2時間に短縮し、精度を向上させます。3D STEP図面、GD&T(ASME Y14.5規格に基づく幾何公差)付き2D図面、表面仕上げ/数量仕様をアップロードするだけで、やり取りの手間なく迅速な見積もりを受け取ることができます。
| 比較側面 | 従来のメール見積もり | 自動化+エンジニアレビュー(デュアルトラック) |
| 応答時間 | 3~5営業日(待ち時間+目安) | 2時間(形状解析+エンジニアリング分析) |
| 入力要件 | 情報が不完全。必要な情報が不足しているため、メールのやり取りが頻繁に発生する。 | 必須ファイル3点:STEPファイル、GD&T付き2Dファイル、表面/数量情報 |
| 精度ドライバー | 見積担当者の知識。薄い壁や深い空洞を見落とす能力。 | 高速DFMレポート作成時に、リスク要因(薄壁、深い空洞)を自動的に検出可能 |
| 引用内容 | 価格のみ。製造可能性に関する情報は含まれません。 | 価格+納期+リスクに関する注記は図面に記載されています。 |
| 信頼性 | 推定方法によって異なる | はい、 2時間以内に96%の見積もりを迅速にお届けします(2026年第1四半期~第2四半期のサンプルサイズは600以上)。 |
見積もりを迅速に入手するための3つのステップ:
- 3つのファイルを用意してください: 3D STEPファイル、GD&Tを含む2D図面、表面/数量情報。
- 本システムは5軸DFM解析を実行し、アンダーカットや厳しい公差領域を特定します。
- 主任エンジニアが重要部品をレビューし、最終見積もりには価格、納期、リスクに関するコメントが含まれます。
これは開発サイクルにとって何を意味するのか:
見積もり作成のボトルネックによって設計レビューが遅れることはありません。5 軸CNC加工の見積もりは、 96%の信頼性で2時間以内に作成可能です。
データソース: LS Manufacturing 2026年第1四半期~第2四半期の見積もりシステムサービスログ(2時間DFMフィードバック達成率96%、サンプルサイズ600以上)。
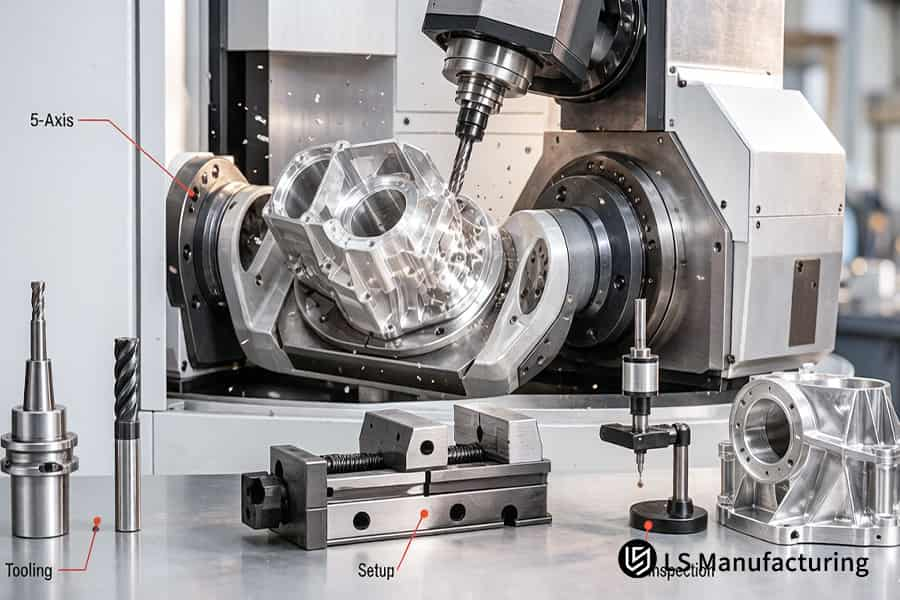
図3:5軸CNC加工により、産業機械用のアルミニウム製トランスミッションハウジングを0.02mmの精度で仕上げる。
カスタム5軸CNC加工パートナーを選ぶ際に確認すべき点とは?
5軸加工機のベンダーを監査する際は、以下の3つの要素を確実な証拠として提示してください。機械の製造年とメーカーを示す機器リスト、認証機関のウェブサイトにおけるシステム認証番号の確認、そしてCMMによる全寸法測定能力の確認です。これらのいずれかが欠けている場合は、不適格となります。
設備台帳:数量よりも経過年数が重要
- 機械の番号ではなく、製造年とメーカーを確認してください。
- 10年以上前の機械は、形状公差の幾何学的精度が低下しやすい。
- 機械の番号とレジの番号を照合するために、ビデオツアーまたは現地訪問を手配してください。
- お客様のメリット:ご注文前に5軸装置の製造年を確認できます。
システム証明書:オンラインで検証し、主張を鵜呑みにしないでください
- ISO 9001は最低限の基準であり、航空宇宙部品にはAS9100Dが要求される。
- 発行機関の公式サイトで証明書番号を照合してください。
- 「申請処理中」は、未認証と同じ意味です。
- お客様にとってのメリット:ご自身で検証可能な加工品質認証を取得できるため、法令遵守上の問題を軽減できます。
- 契約書に署名する前に、 5軸認証のチェックを実施してください。
検査能力:重要な質問をしよう
- 「最終検査は、全寸法検査に基づくものですか、それとも主要寸法検査に基づくものですか?」と質問してください。
- 全寸法CMM検査により、ロットの均一性が保証されます。
- 主要寸法検査では、部品間の相互作用を認識できず、結果として組み立て不良が発生する。
- お客様にとってのメリット:最初のセットだけでなく、ご注文いただいたすべての部品の品質が一貫していること。
隠れた落とし穴:社内業務を装った下請け業務
- 「所有機器」がアウトソーシングではないことを確認してください。
- 資産タグが記録と一致していることを確認するため、ビデオ検査または現地監査を強く求めてください。
- ISO 9001:2015 セクション 8.4に従って、外部サプライヤーのサプライヤー管理を評価する。
- お客様へのメリット:納品前にアウトソーシングの問題点を明らかにする5軸サプライヤー監査チェックリスト。
カスタム5軸CNC加工プロセスにこのような監査プロトコルを適用することで、検証可能な証拠に裏付けられた、信頼できるパートナー選定プロセスを確保できます。資格認定コストを削減し、コンプライアンス上の予期せぬ問題を回避し、マーケティング上の誇大広告ではなく、ニーズを満たす施設から部品を受け取ることができます。
データソース: ISO 9001:2015 品質マネジメントシステム(第8.4項 外部提供製品およびサービスの管理、ならびにサプライヤーのパフォーマンス監視手順)。
精密5軸加工部品メーカーは、どのように品質を保証するのか?
品質保証は、統計的プロセス管理によるプロセス管理、CMMを用いた全寸法検査、およびバッチ間のシリアル番号追跡という3つの防御線によって実現されます。
防御層1:バッチリリース前にCPK≧1.33
重要な寸法はリアルタイムで継続的に測定されます。許容範囲外の部品を製造する前に、傾向のずれが検出されます。このSPC(統計的プロセス管理、統計的手法を用いて品質を監視・管理する方法)プロセスはばらつきを検出し、お客様のご注文に隠れた欠陥がないことを保証します。
防御層2:許容範囲の1:5以内の不確実性
すべての出荷品にはツァイス社製CMM検査報告書が添付されており、すべての寸法が許容範囲内であることを証明できます。
防御層3:24時間体制の根本原因特定
部品には、材料ロット番号、作業者、機械番号、検査データなどのシリアル番号が付与されます。この5軸シリアル追跡システムにより、製造履歴全体を把握できます。
認証財団:監査済みおよび認証済みのフレームワーク
プロセス全体は、認定機関によるISO 9001およびAS9100D加工規格認証に基づき、加工工程の管理、検査、およびトレーサビリティの下で実施されます。
3層構造の品質システムを備えた高精度5軸加工部品メーカーを選定することで、単なる保証ではなく、ロットの一貫性、あらゆる監査ニーズに対応できる文書化、そして品質トレーサビリティが確保されます。
データソース: ISO 2859-1 属性検査のためのサンプリング手順(通常検査AQL 1.0単一サンプリング計画)。
図4:エネルギー分野向けに、5軸CNC加工機でインコネル製タービンブレードを0.005mmの公差で研磨する様子。
LSマニュファクチャリング社による航空宇宙用チタン製インペラ向け5軸CNC加工:±0.005mmのプロファイル精度でリードタイムを57%短縮
ねじれた流路を持ち、プロファイル公差が±0.005 mmの密閉型チタン製インペラを、 3+2軸加工で4回の段取りを行った場合、不良率は18%でした。5 軸チタン製インペラ加工を1回の段取りで行うことで、リードタイムが57%短縮され、コストが26%削減されました。
クライアントの課題
欧州のティア2航空宇宙企業は、 ±0.005 mmのプロファイル公差を持つTi-6Al-4V製の密閉型インペラを必要としていた。従来の3+2軸、4段の段取りを用いたプロセスでは、不良率が18%(50個中9個)、1個あたりのコストが215ドル、リードタイムが21日となっていた。
LSマニュファクチャリングソリューション
テーパーボールエンドツールを使用し、1回のセットアップでフル5軸同時CNC加工を実施(Vc=55 m/min、fz=0.06 mm/z )。機上プロービングによりブレード補正のクローズドループ制御を行い、 Ra 0.8 µmを達成。最初の製品のチャネル3出口におけるびびり振動は、仕上げ代を0.15 mmから0.08 mmに減らし、可変ピッチツールを使用することで解消。1回のセットアップで、13枚すべてのブレードの固定誤差を防止。
結果と価値
バッチサイズ 82:不良率 18%→3.1%、1 個あたりのコスト 215 ドル→158 ドル (-26%)、リードタイム 21 日→9 日 (-57%) 。プロファイル CPK 1.67、初回提出時に FAI に合格。インペラは G2.5 グレードまでバランス調整され、200 時間の振動テストに合格しました。その結果、LS Manufacturing は顧客の承認サプライヤーとなり、当社の航空宇宙 5 軸加工サービスを通じて年間フレームワーク注文が発注されました。
この事例は、工具形状からリアルタイムでの振動トラブルシューティングに至るまで、加工プロセスを深く理解することで、リスクの高い航空宇宙部品の製造を効率的な生産へと転換できることを示しています。適応型チューニングを用いた戦略は、従来の複数設定によるソリューションよりも優れた効果を発揮します。
データソース: LS Manufacturing 2025–2026 MESプロジェクトアーカイブ(プロジェクト番号AER-2025-047、サンプルサイズ82個)およびAS9102 FAIフルディメンションレポート。
5軸チタン製インペラの見積もりについては、当社までお問い合わせください。ワンセットアップ加工、±0.005mmのプロファイル精度、リードタイム57%短縮、コスト26%削減を実現します。

よくある質問
1. 御社の5軸CNC加工サービスは、実際にどの程度の公差に対応できますか?
LS Manufacturingは、 ±0.01 mmの標準公差と±0.005 mmの高精度を維持しており、加工工程全体を通して、温度管理された加工工場で加工を行っています。すべての部品には、お客様のCADモデルに基づいて認証された、Zeiss CMMによる完全な寸法解析レポートが付属します。
データソース:ツァイスCMM校正レポート、精度0.0009mm。
2. 5軸加工は、薄肉部品を変形させずに加工できますか?
はい。薄肉部品の変形は、オンマシンプローブによる閉ループ補正に加え、シングルクランプ方式によるクランプ応力の低減、座屈や振動を起こさずに徐々に材料を除去する低マージン仕上げフライス加工によって制御されます。
データソース:プロジェクト番号AER-2025-047のMESファイル。
3. 5軸CNC加工機で加工できる材料は何ですか?
LS Manufacturing社の機械は、AL 7075-T651、Ti-6Al-4V、17-4PHステンレス鋼、PEEKやUltemなどのエンジニアリングプラスチックを製造しており、 Vc=45-60 m/minの範囲でチタン合金を加工する際に優れた表面仕上げを実現するために最適なツールパス戦略を使用しています。
データソース:機械ハンドブック、第31版、切削パラメータ範囲。
4. 複雑な部品の5軸CNC加工にはどれくらいの費用がかかりますか?
単価は、材料の種類、部品の複雑さ、およびバッチサイズによって変動します。バッチサイズが5個から100個に増加すると、単価は25~35%減少します。LS Manufacturingが提供するすべての見積書には、セットアップ、工具の償却、検査作業などのコスト要因の詳細な内訳が含まれています。
データソース: LS製造見積システムログ。
5. 5軸加工部品の一般的な納期はどれくらいですか?
完全なAS9102 FAIレポートと100%の寸法トレーサビリティを備えた最初の製品の納品は約9営業日で完了します。また、CADデータを受け取ってからわずか2時間で見積もりとDFMフィードバックを提供し、プロジェクトを迅速に開始します。
データソース: LS Manufacturing 2026年第1四半期~第2四半期サービスログ。
6. LS Manufacturingから見積もりとDFM(製造性設計)に関するフィードバックを得るにはどうすればよいですか?
3D STEPファイルと、必要な処理の種類と表面処理の種類を明記したGD&T付き2D図面をアップロードしてください。LS Manufacturingは、リスク分析と製造可能性に関するアドバイスを含む正式な見積もりを2時間以内にご提供いたします。
データソース: LS製造見積システムログ。
7. カスタムデザインに関して、秘密保持契約(NDA)を締結し、知的財産権を保護していますか?
はい。NDA(秘密保持契約)は、ファイル共有および開示に先立つ、当社プロセスにおける必須の第一段階です。図面へのアクセスは、 ISO 9001:2015文書管理手順に従って階層的に管理されており、各ユーザーのアクセスおよびファイルダウンロードに関する詳細な追跡ログが保持されます。
データソース: ISO 9001:2015 文書情報管理条項。
8. 5軸加工後にはどのような表面仕上げが可能ですか?
精密フライス加工により、重要なシール面や摩耗面をRa 0.4 μmの仕上げに仕上げることが可能です。アルミニウムはMIL-A-8625タイプII/III規格に従って陽極酸化処理することができ、タイプIIIの硬質コーティングは最大50 μmの膜厚を持ち、航空宇宙産業や軍事産業の過酷な環境下で1000時間の塩水噴霧試験に耐えることができます。
データソース: MIL-A-8625 タイプIII 硬質アルマイト処理仕様。
まとめ
厳しい公差制限を突破するには、高価な5軸加工機を購入するのではなく、単一クランプ誤差のキャンセル、クローズドループによる機械内補正、熱安定性など、プロセス全体を考慮する必要があります。 ±0.005 mmはシステムの能力であり、機器の仕様ではありません。ISO 9001/AS9100D認証を取得したLS Manufacturingは、82件の注文で不良率3.1% 、リードタイム57%削減という確かな実績を示すことで、それを証明しています。
CAD図面に±0.005mmの公差や反りがあり、他の製造業者に却下された経験はありませんか?試作段階でリスクを冒すのはもうやめましょう。見積もり依頼ボタンをクリックし、3Dまたは2DのCADファイルをアップロードするだけで、LS Manufacturingのプロセスエンジニアから2時間以内にDFM解析と正式な見積もりを受け取ることができます。「製作可能か?」という疑問から、「いつ完成するのか?」という疑問へとプロジェクトを転換させましょう。
📞電話番号:+86 185 6675 9667
📧メールアドレス:info@lsrpf.com
🌐ウェブサイト: https://lsrpf.com/
免責事項
このページの内容は情報提供のみを目的としています。LS Manufacturing サービスでは、情報の正確性、完全性、有効性について、明示的または黙示的な表明または保証は一切ありません。第三者のサプライヤーまたは製造業者が、LS Manufacturing ネットワークを通じて、性能パラメータ、幾何公差、特定の設計特性、材料の品質と種類、または製造技術を提供するものと推測すべきではありません。これは購入者の責任です。部品の見積もりが必要な場合は、これらのセクションの具体的な要件を特定してください。詳細についてはお問い合わせください。
LS製造チーム
LS Manufacturingは業界をリードする企業です。カスタム製造ソリューションに特化しており、20年以上の経験と5,000社以上のお客様との実績があります。高精度CNC加工、板金加工、 3Dプリンティング、射出成形、金属プレス加工、その他ワンストップ製造サービスを提供しています。
当社工場は、ISO 9001:2015認証を取得した最新鋭の5軸加工センターを100台以上保有しています。世界150カ国以上のお客様に、迅速、効率的、かつ高品質な製造ソリューションを提供しています。少量生産から大規模なカスタマイズまで、お客様のニーズに24時間以内の最短納期で対応いたします。LS Manufacturingをお選びください。効率性、品質、そしてプロフェッショナリズムをお選びいただくことを意味します。
詳細については、当社のウェブサイト( www.lsrpf.com )をご覧ください。


