 العربية



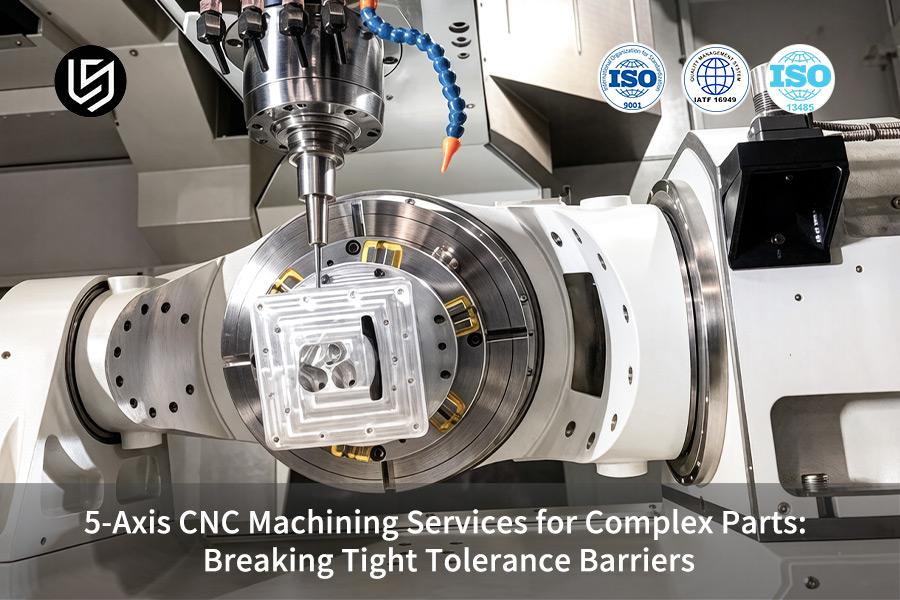
تُعدّ خدمة التصنيع باستخدام الحاسوب خماسي المحاور الحل الأمثل لتجاوز قيود التفاوت المسموح به (±0.005 مم) التي يواجهها المهندسون في صناعة الطيران. فهي تُقلّل زمن دورة الإنتاج بنسبة 60% من خلال عملية تصنيع واحدة.
نقدم لكم في هذا الدليل قائمة تدقيق وأمثلة عملية. يساهم هذا الدليل في خفض تكاليف التجهيزات بنسبة 38% مع تحقيق دقة تصل إلى ±0.003 مم .
دليل سريع لقدرات التصنيع باستخدام الحاسوب خماسي المحاور
يعرض الجدول أدناه خط الأساس للقدرات الأساسية لشركة LS Manufacturing لتصنيع CNC ذي 5 محاور والذي يمكن أن يكون بمثابة أساس لفحص المتطلبات بناءً على الرسم.
| بُعد القدرة | خط الأساس الخماسي المحاور من LS Manufacturing | حلول الإعداد المتعددة ثلاثية المحاور النموذجية في الصناعة |
| التفاوت القياسي | ±0.01 مم | ±0.05 مم (خطأ تراكمي) |
| التفاوت عالي الدقة | ±0.005 مم (درجة حرارة ثابتة 20±1 درجة مئوية + فحص الحلقة المغلقة) | لا يمكن تحقيقه بشكل مستقر عادةً |
| أقصى قطعة عمل | الحجم 800×600×500 مم | يعتمد ذلك على المعدات |
| خشونة السطح | Ra 0.4 ميكرومتر (التشطيب النهائي للطحن) | Ra 1.6 ميكرومتر |
| عدد عمليات الإعداد (الأجزاء المعقدة) | 1 | 4-6 |
| تسليم أول منتج | 9 أيام (بما في ذلك تقرير الفحص الأولي AS9102) | 21 يومًا أو أكثر |
| ملاحظات واقتباسات حول التصميم للتصنيع | ساعاتين | 3-5 أيام عمل |
| نظام الجودة | ISO 9001 + AS9100D | يعتمد ذلك على المورد |
في الحالات التي تكون فيها التفاوتات المسموح بها لردود فعل DFM أقل من ±0.01 مم ويتم إنتاج ميزات السطح في أكثر من 3 محاور غير متعامدة، فإن خيار 5 محاور سيتفوق من حيث الدقة والأوقات الزمنية والتكلفة.
أهم النقاط الرئيسية:
- حساب الدقة: يعمل جهاز التثبيت الفردي ذو المحاور الخمسة على حل جميع أخطاء تحديد المواقع، مما يضمن إنتاجًا ضخمًا مستقرًا بدقة تحمل للملف الشخصي تبلغ ±0.005 مم ، ومؤشر قدرة العملية (Cpk، وهو مقياس لمدى جودة تلبية العملية لحدود المواصفات؛ Cpk ≥1.33 يعني أن العملية قادرة) للأبعاد الحرجة بحد أدنى 1.33 وظاهرة "لا توجد عينات ناجحة، تفشل الدفعات".
- حساب التكلفة: لا حاجة لإنفاق الأموال على 4-6 تجهيزات مخصصة ( 800-1500 دولار/مجموعة ) وتكاليف إعادة إعداد الآلة؛ في مثال عملي واحد، انخفضت تكلفة القطعة الواحدة لمجموعة من 82 قطعة من 215 دولارًا إلى 158 دولارًا .
- حساب الوقت: تم تقليل وقت تسليم المقالة الأولى من 21 يومًا إلى 9 أيام ؛ وتم استلام عروض الأسعار وردود الفعل على التصميم للتصنيع في غضون ساعتين - لم تعد دورة البحث والتطوير تتأخر بسبب موردينا.
- حساب المخاطر: عملية AS9100D + تقرير CMM كامل الأبعاد لكل جزء + أرقام تسلسلية قابلة للتتبع — يتم تتبع وتوثيق عمليات الفحص والتدقيق ومشاكل المواد.
ما وراء الأرقام: كيف قام مهندسو التصنيع في LS ببناء هذا الدليل
يتطلب الحفاظ على دقة ±0.005 مم في دعامة فضائية مغزلًا صلبًا، بالإضافة إلى إدارة حرارية فعّالة خلال 12 ساعة. وقد حققنا ذلك باستخدام جهاز DMG MORI DMU 80، حيث أنجزنا 47 قطعة دون أي تعديلات على الإعدادات. تعتمد طريقتنا على معيار ASME Y14.5 لتحديد دقة الموضع، لكن الدليل على ذلك يكمن في تقاريرنا من شركة Zeiss CMM.
لقد تحقق خفض وقت التسليم بنسبة 57% وتوفير التكاليف بنسبة 26% بفضل مشعب هيدروليكي تم إدراجه في نظام إدارة عمليات التصنيع (MES) الخاص بنا لعامي 2025-2026 . تستند جميع البيانات المذكورة أعلاه إلى معايير التفاوتات العامة لمعيار ISO 2768-1 وعمليات ورشة التصنيع الخاصة بنا. تفضلوا بزيارة ماكينة Hermle C 650 U للاطلاع عليها، كما يمكنكم الحصول على شهادة معايرة Zeiss عند الحاجة.
تم إعداد هذا الدليل باستخدام عروض أسعار حقيقية ومعلومات إنتاجية، وليس بناءً على متوسطات الصناعة. إذا كانت القطعة المعقدة التي تصنعها تتطلب دقة عالية، كوجود جدران رقيقة وتجاويف عميقة، فما عليك سوى تحميل رسوماتك، وستحصل على مراجعة تصميم للتصنيع (DFM) خلال ساعتين من كبير مدققي معيار AS9100D لدينا.
ما الذي يجعل الأجزاء المعقدة مثالية لخدمة التصنيع باستخدام الحاسوب خماسي المحاور؟
إذا كان تصميم المكون يتضمن زوايا مركبة متعددة، أو تجاويف عميقة بنسبة عرض إلى ارتفاع >5:1 ، أو أشكال حرة، فإن التصنيع متعدد المهام ذو 5 محاور يمكنه معالجة أكثر من 90٪ من الميزات في إعداد واحد - وهو المعيار الأول لاتخاذ القرار بشأن تطبيق تقنية 5 محاور .
التحدي الأساسي: الخطأ التراكمي الناتج عن عمليات إعداد متعددة
تتطلب عملية التصنيع التقليدية ثلاثية المحاور للمكونات المعقدة مثل المراوح من 4 إلى 6 عمليات إعداد ، مما ينتج عنه خطأ تراكمي ±0.05 مم عند أسطح الوصلات حيث ينهار الشكل.
كيف يقضي نظام المحاور الخمسة على السبب الجذري
يضمن تدوير محورين في عمليات التصنيع خماسية المحاور بقاء أداة القطع عمودية على السطح. ويتحقق ذلك باستخدام عمليات تصنيع الأجزاء المعقدة خماسية المحاور، حيث تُحافظ زاوية التلامس لكل جزء على أفضل حالاتها، مما يسمح بتقييم شكل السطح وفقًا لإرشادات معيار ASME Y14.5 .
استراتيجية تشغيل من فئتين لتحقيق أقصى قدر من الاستقرار
خلال مرحلة التصميم للتصنيع (DFM) ، يقوم مهندسو العمليات بتصنيف الميزات وفقًا لسيناريوهات التطبيق ذات المحاور الخمسة على النحو التالي:
- التصنيع في 3+2 موضع: للميزات الصلبة المستوية أو المنشورية بطبيعتها حيث يكون تقوية المحور المقفل مفيدًا.
- التشكيل المتزامن ذو المحاور الخمسة: للأسطح المستمرة التي تتطلب توجيهًا ثابتًا للأداة طوال عملية القطع.
يساعد هذا التصنيف في معالجة الأشكال الهندسية المعقدة على الاستفادة من الصلابة (أثناء التشغيل الخشن) والسطح المستمر (أثناء التشطيب)، والتحكم في مصادر الخطأ أثناء تخطيط مسار الأداة بدلاً من التعويض عنها لاحقًا.
قيمة العميل: جودة مضمونة، مخاطر أقل
من خلال اعتماد خدمة التصنيع باستخدام الحاسوب خماسي المحاور ، ستحصل على:
- انعدام الأخطاء الناتجة عن إعادة التثبيت: تُثبّت جميع نقاط القياس مرة واحدة، ولا يوجد سوى هامش خطأ محدود ضمن دقة تكرار الماكينة ( ±0.005 مم عادةً). ويعود ذلك إلى الحركة المتناسقة للمحاور الدورانية على خمسة محاور، مما يحافظ على اتجاه الأداة عموديًا على مستوى القطع في جميع الأوقات.
- أوقات تسليم أقصر: مع عدد أقل من عمليات الإعداد، تقل عمليات المناولة والفحص ووقت الانتظار، مما يقلل من جداول التسليم عادةً بنسبة 30-40% .
- المطابقة ضمن مستويات التفاوت الضيقة: من خلال قياس شكل السطح ، يتم تحديد معيار محدد للنجاح أو الفشل لكل ميزة مكانية فردية دون غموض بسبب اختلاف المراجع المرجعية .
هذا يعني عمليًا أن دافعتك المعقدة أو غرسة العظام الخاصة بك سيتم إنتاجها وفقًا للتصميم المقصود في النموذج الأول دون الحاجة إلى إعادة عمل مكلفة بسبب اختلافات الإعداد. [تنزيل دليل تصميم وتفاوتات المحاور الخمسة بصيغة PDF]
مصدر البيانات: ASME Y14.5 الأبعاد الهندسية والتفاوتات (ملف تعريف منطقة التفاوت السطحي وطريقة التقييم).
كيف يمكن لخدمة ذات 5 محاور ذات تفاوتات دقيقة أن تحقق دقة ±0.005 مم؟
إنّ ±0.005 مم ليس مواصفةً خاصة بالآلة، بل هو الناتج النظامي لعملية التثبيت أحادية الإعداد ، والقياس أثناء العملية، والتحكم بالتغذية الراجعة المستقر حراريًا. سيؤدي إغفال أيٍّ من هذه العمليات إلى إعادة نطاق التفاوت إلى ±0.01 مم أو أوسع.
لماذا تفشل عملية الإعداد المتعدد؟
- كل حركة تُحدث خطأ في تحديد الموضع بمقدار ±0.02 مم .
- أربع حركات تستهلك إجمالي هامش التفاوت المسموح به وهو ±0.005 مم .
- هذا هو السبب في أن العينات مؤهلة، لكن الإنتاج على نطاق واسع يخرج عن السيطرة.
العمود 1: التثبيت بإعداد واحد مع فحص تلقائي
- يحدد مسبار اللمس من رينيشو إحداثيات قطعة العمل بدقة تصل إلى 1 ميكرومتر .
- تُعدّ بدائل القياس اليدوي باستخدام مقياس القرص مسؤولة عن أكثر من 70% من تباين المحاذاة.
- الميزة: جميع أجزائك في الدفعة لها نفس نقطة الصفر، بغض النظر عن مهارات المشغل.
- يشكل هذا أساس عملية التصنيع أحادية الإعداد ذات 5 محاور .
الركيزة الثانية: القياس أثناء العملية مع تعويض الحلقة المغلقة
- بعد تشكيل عنصر رئيسي، يقوم المسبار بإجراء القياسات مع بقاء الجزء مثبتًا.
- يقوم نظام التحكم تلقائيًا بتعويض انحرافات الأدوات في حالة تجاوز التفاوت المسموح به.
- الميزة: يكشف عن التمدد الحراري وتآكل الأدوات قبل أن يجعل ذلك قطعة المخزون باهظة الثمن عديمة الفائدة.
- تضمن حلقة التغذية الراجعة في الوقت الحقيقي ذات المحاور الخمسة استثمارك في المواد .
الركيزة 3: بيئة مستقرة حرارياً عند 20±1 درجة مئوية
- يؤدي تغير درجة الحرارة بمقدار 2 درجة مئوية إلى تمدد حراري يتراوح بين 5 و 10 ميكرومتر على مكون من الألومنيوم بطول 200 مم .
- إزالة الفروقات بين نوبات العمل النهارية والليلية في ورشة العمل حيث يتم الحفاظ على درجة الحرارة باستمرار.
- الميزة: سيكون الشكل الذي يتم تشكيله في منتصف الليل مطابقاً تماماً للشكل الذي يتم قياسه في منتصف النهار.
- تضمن هذه العملية ذات التحكم الحراري خماسي المحاور اتساق مكونات الجدران الرقيقة
التحقق النهائي بدون أي لبس:
- فحص باستخدام جهاز قياس الإحداثيات ثلاثية الأبعاد من زايس بدقة 0.0009 مم (MPEE ≤ 0.9 ميكرومتر) لكل بُعد حرج
- تم الحفاظ على عدم اليقين في القياسات أقل من 1/5 من هامش التسامح
- الفائدة: لا شك أن معدات القياس قد استهلكت هامش الخطأ المسموح به.
ما تجنيه من خدمة ذات دقة عالية بخمسة محاور:
- التكرارية عند ±0.005 مم ، وليس مجرد نجاح المقالة الأولى.
- تقليل الهدر وإعادة العمل من خلال التصحيحات أثناء العملية.
- تأهيل أسرع لأن العملية تتم ضمن هوامش التسامح على الفور.
- تمنحك هذه الخدمة ذات التفاوتات الدقيقة خماسية المحاور تقرير فحص موثوقًا به وكامل الأبعاد
مصدر البيانات: تقرير المعايرة الرسمي لجهاز قياس الإحداثيات من شركة زايس (دقة القياس 0.0009 مم وخطأ الإشارة المكانية MPEE (الحد الأقصى المسموح به لخطأ الإشارة لقياس الطول)).
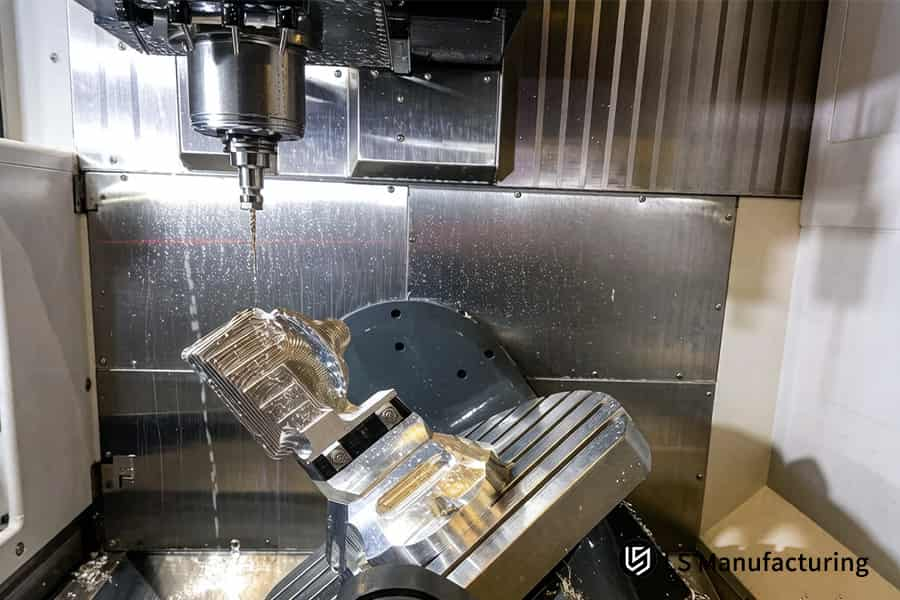
الشكل 1: تقوم آلة CNC ذات 5 محاور بطحن غرسة طبية من التيتانيوم بدقة 0.01 مم لصناعة الرعاية الصحية.
متى يجب عليك اختيار التصنيع باستخدام الحاسوب ذي 5 محاور بدلاً من التصنيع باستخدام الحاسوب ذي 3 محاور؟
اختر نظام خماسي المحاور إذا تحققت معايير اثنين على الأقل من المعايير الثلاثة التالية: وجود 3 أسطح غير متعامدة على الأقل، أو دقة تصنيع أقل من ±0.01 مم ، أو حجم دفعة يتراوح بين 5 و500 وحدة . وبناءً على هذه المعايير، يُظهر تحليل التكلفة الإجمالية لنظام خماسي المحاور أن التكلفة الإجمالية أقل حتى مع ارتفاع معدلات الأجور بالساعة.
| بُعد المقارنة | التصنيع ثلاثي المحاور | التصنيع بخمسة محاور |
| تكلفة التركيب لكل طلب | يتراوح سعر التركيبة الواحدة المصممة حسب الطلب بين 800 و1500 دولار ، وعادةً ما يتطلب الأمر 4 تركيبات أو أكثر. | تكاليف التركيبات معدومة - ملزمة قياسية أو شاهد قبر |
| عدد الإعدادات | يلزم من 4 إلى 6 عمليات إعداد للأشكال الهندسية المعقدة | إعداد واحد لاستيعاب جميع الأجزاء |
| تكلفة العمالة الخفية | 40% من إجمالي تكلفة الوظيفة لإعادة المحاذاة والنموذج الأول | لا توجد تكاليف عمالة خفية - نظام إحداثيات واحد طوال العملية بأكملها |
| الحجم الأمثل للدفعة | الأكثر اقتصادية عند شراء أكثر من 500 قطعة (استهلاك التجهيزات) | الأكثر اقتصادية بين 5-500 قطعة (بدون تكلفة تركيب) |
| قدرة التسامح | ±0.02 مم بعد عدة عمليات ضبط | ±0.005 مم مع ثبات المشبك الواحد |
باختيارك استخدام آلات التصنيع ذات الخمسة محاور بدلاً من آلات التصنيع ذات الثلاثة محاور، بناءً على عدد الميزات ودقة التصنيع، ستوفر تكاليف تجهيز القوالب (أكثر من 3000 دولار) لكل طلب ، وتقلل من الهدر الناتج عن الإعداد، وتختصر وقت التسليم بإلغاء دورة فحص العينة الأولى. باستخدام آلات التصنيع الصناعية ذات الخمسة محاور لهذه الأجزاء، ستحصل على جودة عالية وتكلفة منخفضة للجزء الأول بفضل اختيار العملية بناءً على البيانات.
مصدر البيانات: سجل تحليل الرسومات ثلاثية الأبعاد/ثنائية الأبعاد المؤتمتة من LS Manufacturing 2025-2026 (حجم العينة >1200، إحصائيات ارتباط عدد الإعدادات بمعدل العيوب).
ما هي الصناعات التي تحتاج إلى آلات التصنيع الصناعية خماسية المحاور أكثر من غيرها؟
إن الصناعات التي تتطلب أكثر من غيرها من عمليات التصنيع الصناعية ذات المحاور الخمسة هي صناعة الطيران والفضاء، وتصنيع الأجهزة الطبية، ومعدات أشباه الموصلات، وذلك بسبب نفس المتطلبات الثلاثة: السطح الحر، والتفاوت، وإمكانية التتبع الكاملة .
الفضاء الجوي
- التحدي: تحويل 12 مسمارًا إلى قطعة واحدة أخف بنسبة 30% .
- المتطلبات : إعداد واحد لتصنيع قطعة متجانسة بخمسة محاور .
- بوابة الاعتماد: AS9100D + AS9102 تقرير الأبعاد الكاملة FAI.
- مكاسبك: لا ضغوطات تجميع؛ فحص واحد للأبعاد بدلاً من العديد منها.
طبي
- التحدي: إن تحديد خصائص سطح مادة Ti-6Al-4V ELI يحدد نجاح عملية الاندماج العظمي .
- المتطلبات: تعشيق عمودي مستمر بين الأداة وسطح العمل عبر عملية تصنيع الأجهزة الطبية ذات 5 محاور .
- بوابة الاعتماد: AS9100D + إمكانية تتبع الدفعة على المستوى التسلسلي.
- مكسبك: سطح جاهز للاستخدام السريري للزرعة وإمكانية تتبع الرقم التسلسلي.
أشباه الموصلات
- التحدي: تحقيق استواء سطح الختم وخشونة القنوات الداخلية ضمن المواصفات في نفس الوقت.
- المتطلبات: تعشيق عمودي بين الأداة وسطح العمل من خلال تشغيل سطح مانع للتسرب بخمسة محاور .
- بوابة الاعتماد: فحص كامل الأبعاد وفقًا للمعيار AS9102 .
- مكسبك: إحكام إغلاق محكم للهيليوم دون الحاجة إلى إعادة العمل في خطوة واحدة.
قواعد اختيار الموردين
- الشهادات لها وزن أكبر من عدد الآلات.
- مورد واحد حاصل على شهادة AS9100D + ISO 13485 يتيح لك التأهل مرة واحدة والتدقيق مرة واحدة.
- التصنيع الخماسي المحاور في مجال صناعة الطيران والتصنيع الطبي تحت نظام واحد لإدارة الجودة.
- مكاسبك: انخفاض تكلفة التأهيل وحماية الامتثال لتجنب عمليات الاستدعاء.
مصدر البيانات: نظام إدارة الجودة في مجال الطيران والفضاء AS9100D (إجراء الإبلاغ الكامل الأبعاد لفحص العينة الأولى AS9102).
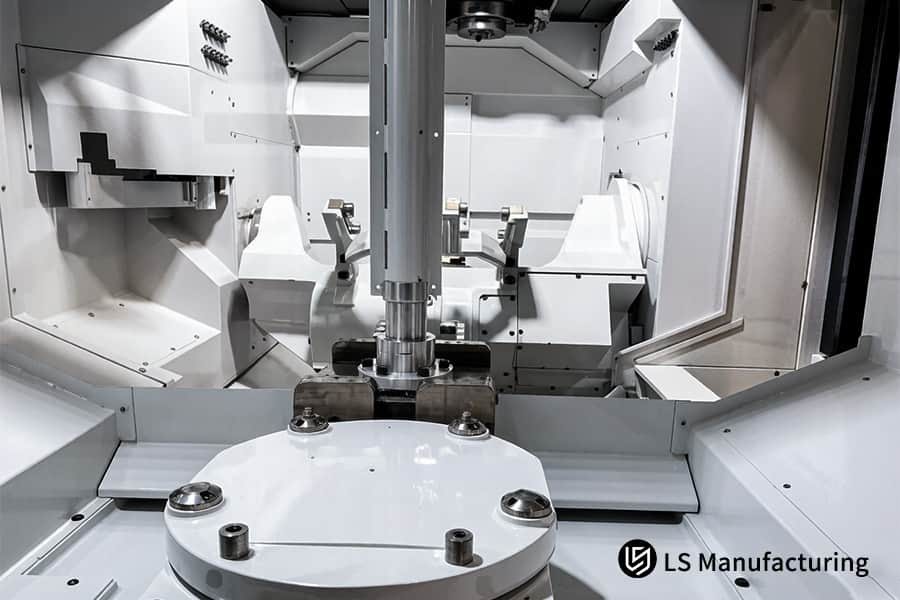
الشكل 2: آلات تصنيع CNC خماسية المحاور تطحن قلب قالب الفولاذ المقاوم للصدأ بدقة تصل إلى 0.005 مم لأدوات السيارات.
كم تبلغ تكلفة التصنيع باستخدام الحاسوب (CNC) خماسي المحاور للأجزاء المعقدة؟
تعتمد تكلفة الوحدة على نوع المادة، ومدى تعقيد القطعة، وحجم الدفعة - وهذا الأخير هو العامل الأكثر إهمالاً. زيادة حجم الدفعة من 5 إلى 100 قطعة سيؤدي إلى خفض تكلفة الوحدة بنسبة 25-35% . إن فهم محركات التكلفة الخمسة سيمكنك من اتخاذ قرارات شراء أكثر ذكاءً.
حجم الدفعة هو العامل الأكبر المؤثر في التكلفة
تمثل البرمجة، والتحقق من صحة أداة المسار، وفحص العينة الأولى حوالي 40% من التكلفة الإجمالية في الدفعات الصغيرة؛ وهذه التكاليف تنخفض بشكل ملحوظ مع زيادة حجم الإنتاج. يؤدي الانتقال من 5 إلى 50 قطعة إلى خفض هذا العبء إلى النصف. سيُمكّنك نموذج تسعير الدفعات ذو المحاور الخمسة من اختيار أحجام الدفعات الأمثل لتحقيق هدفك في تكلفة الوحدة.
يؤثر اختيار المواد بشكل مباشر على تكلفة التصنيع
بالنسبة لسبائك التيتانيوم Ti-6Al-4V، يجب أن تتراوح سرعة القطع بين 45 و60 مترًا/دقيقة ، بينما بالنسبة لسبائك الألومنيوم AL 7075-T651، تتجاوز السرعة 300 متر/دقيقة ، أي أسرع بخمس مرات بتكلفة أعلى بثلاث مرات لنفس الكمية. يُعد اختيار الألومنيوم، كلما أمكن، استراتيجيةً واضحةً لتوفير التكاليف في عمليات تصنيع الأجزاء المعقدة .
اطلب تسعيرًا متدرجًا، وليس رقمًا واحدًا.
السؤال الصحيح الذي يجب طرحه هو: "هل يمكنني الحصول على عروض أسعار لثلاث دفعات مع توضيح سبب كل بند من بنود التكلفة؟" يتضمن عرض السعر المفصل عدد ساعات البرمجة، وساعات الإعداد، وتكاليف المواد، وساعات الفحص. مع هذه المعلومات حول أسعار آلات التصنيع خماسية المحاور ، يمكنك التفاوض بذكاء.
يمكن التنبؤ بهيكل التكاليف عند نمذجته بشكل صحيح.
أظهر تحليل الانحدار لأكثر من 1200 عرض سعر أن العلاقة بين حجم الدفعة وتكلفة الوحدة ثابتة دائمًا. سيساعدك هيكل التكلفة ذو المحاور الخمسة، الموجود في ورقة أخرى مرفقة بعرض السعر، على تحديد المبلغ الذي يجب تخصيصه للبرمجة أو المواد أو الإعداد أو الفحص لخفض تكلفة المكونات الكبيرة.
إن اختيار المورد الذي يوفر لك تسعيرًا هرميًا مع عوامل التكلفة سيمنحك فرصة للتحكم في تكلفة التصنيع باستخدام الحاسب الآلي ذي 5 محاور كمدخل قابل للتحكم بدلاً من كونه مدخلاً.
مصدر البيانات: سجل نظام التسعير الآلي لشركة LS Manufacturing 2025-2026 (حجم العينة >1200، نموذج الانحدار التدريجي لحجم الدفعة وسعر الوحدة).
كيف يمكنك الحصول على عرض أسعار دقيق وسريع لعمليات التصنيع باستخدام الحاسوب (CNC) خماسية المحاور؟
يُقلل نظام التسعير الإلكتروني لتصنيع CNC، المدعوم بأتمتة التعرف على الرسومات وتقييم هندسي، الوقت اللازم للحصول على عروض الأسعار من 3-5 أيام إلى ساعتين فقط ، مع تحسين الدقة. ما عليك سوى تحميل رسم ثلاثي الأبعاد بصيغة STEP، ورسم ثنائي الأبعاد مع تحديد الأبعاد والتفاوتات الهندسية (GD&T) وفقًا لمعيار ASME Y14.5، بالإضافة إلى مواصفات تشطيب السطح والكمية، لتحصل على عرض سعر سريع دون الحاجة إلى أي مراسلات مطولة.
| جانب المقارنة | اقتباسات البريد الإلكتروني التقليدية | مراجعة آلية + مراجعة هندسية (مسار مزدوج) |
| زمن الاستجابة | 3-5 أيام عمل (وقت الانتظار + التقدير) | ساعتان (تحليل هندسي + تحليل هندسي) |
| متطلبات الإدخال | غير مكتمل؛ مما يؤدي إلى تبادل رسائل البريد الإلكتروني ذهابًا وإيابًا بسبب نقص المعلومات الضرورية | ثلاثة ملفات إلزامية: ملف STEP، ملف ثنائي الأبعاد مع GD&T، معلومات السطح/الكمية |
| محرك دقيق | معرفة المُقدِّر؛ القدرة على تجاهل الجدران الرقيقة والتجاويف العميقة | قادر على اكتشاف خصائص المخاطر (الجدران الرقيقة، والتجاويف العميقة) تلقائيًا أثناء إعداد تقرير DFM السريع |
| محتوى الاقتباس | السعر فقط؛ لا توجد معلومات عن إمكانية التصنيع | السعر + مهلة التسليم + توضيحات المخاطر في الرسم |
| مصداقية | يختلف ذلك باختلاف المُقدِّر | بالتأكيد؛ 96% من عروض الأسعار يتم تسليمها في غضون ساعتين (حجم العينة > 600 في الربع الأول والثاني من عام 2026) |
ثلاث خطوات للحصول على عرض سعر سريع:
- قم بإعداد ثلاثة ملفات: ملف STEP ثلاثي الأبعاد، ورسومات ثنائية الأبعاد مع GD&T، ومعلومات عن الأسطح/الكميات .
- يقوم النظام بإجراء تحليل DFM خماسي المحاور ، ويحدد التجاويف ومناطق التفاوتات الضيقة.
- يقوم كبير المهندسين بمراجعة المكونات الأساسية؛ ويقدم عرض الأسعار النهائي السعر، ومدة التسليم، وتعليقات المخاطر .
ما يعنيه هذا بالنسبة لدورة التطوير الخاصة بك:
لن يتأخر تقييم تصميمك بسبب تأخير إعداد عروض الأسعار. يمكنك الحصول على عرض سعر لتصنيعك باستخدام آلة CNC خماسية المحاور في غضون ساعتين بدقة تصل إلى 96% .
مصدر البيانات: سجل خدمة نظام عروض الأسعار لشركة LS Manufacturing 2026 Q1–Q2 (معدل إنجاز ملاحظات DFM لمدة ساعتين 96٪، حجم العينة >600).
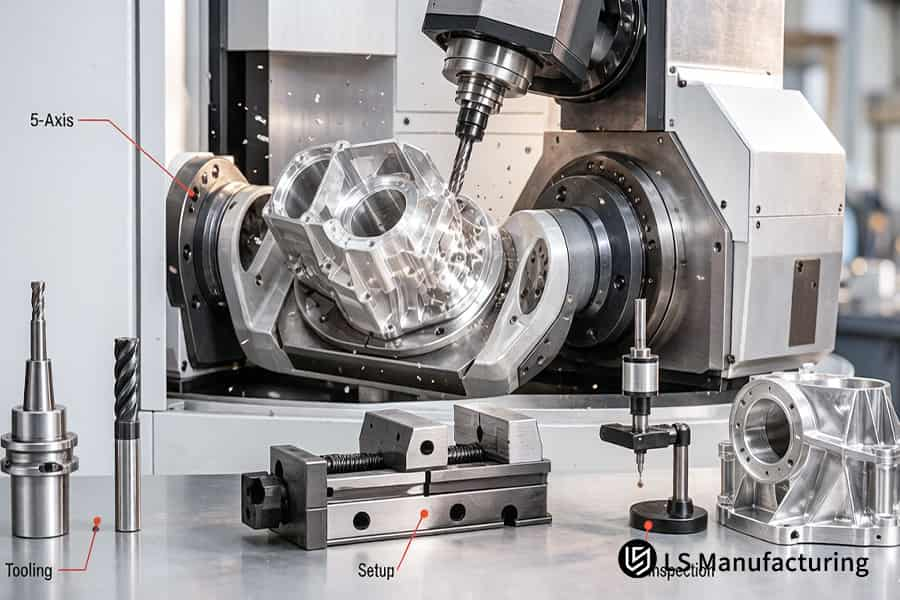
الشكل 3: عملية التصنيع باستخدام الحاسوب ذات 5 محاور تُنهي غلاف ناقل الحركة المصنوع من الألومنيوم بدقة 0.02 مم للآلات الصناعية.
ما الذي يجب عليك التحقق منه في شريك تصنيع آلات CNC خماسية المحاور حسب الطلب؟
يُجرى تدقيق شامل لمورّد آلات القياس خماسية المحاور باستخدام أدلة قاطعة في ثلاثة أجزاء : قائمة المعدات التي توضح عمر الآلة وعلامتها التجارية، والتحقق من أرقام شهادات النظام في موقع الشركة المانحة للشهادة، وقدرة آلة القياس الإحداثية ثلاثية الأبعاد على قياس الأبعاد الكاملة. يؤدي عدم استيفاء أي من هذه الشروط إلى استبعاد المورّد.
سجل المعدات: العمر أهم من الكمية
- تحقق من عمر وماركة الأجهزة، وليس من الأرقام.
- الآلات التي يزيد عمرها عن 10 سنوات معرضة لانخفاض دقة القياسات الهندسية بسبب التفاوتات المسموح بها في تحديد الملامح .
- قم بترتيب جولة فيديو أو زيارة للموقع لمطابقة أرقام الآلات مع السجل.
- ميزتك: يمكنك التحقق من عمر المعدات ذات المحاور الخمسة قبل الطلب.
شهادات النظام: تحقق عبر الإنترنت، لا تثق بالمزاعم
- معيار ISO 9001 هو الحد الأدنى؛ أما مكونات صناعة الطيران والفضاء فتتطلب معيار AS9100D .
- طابق أرقام الشهادات الموجودة على الموقع الرسمي للمنظمة المصدرة.
- "الطلب قيد المعالجة" هو نفسه "غير معتمد".
- فائدتك: شهادة جودة التصنيع التي يمكنك التحقق منها بنفسك، مما يقلل من مشاكل الامتثال.
- قم بإجراء فحص شهادة خماسي المحاور قبل توقيع أي عقد.
القدرة على التفتيش: اطرح السؤال الحاسم
- اسأل: "هل يعتمد الفحص النهائي على فحص الأبعاد الكاملة أم فحص الأبعاد الرئيسية ؟"
- يضمن فحص CMM كامل الأبعاد تجانس الدفعة.
- يفشل فحص الأبعاد الرئيسية في التعرف على التفاعلات بين الميزات مما يؤدي إلى تجميع رديء.
- ميزتك: جودة متسقة لجميع الأجزاء في طلبك، وليس فقط المجموعة الأولية.
فخ خفي: التعاقد من الباطن متنكراً في صورة عمل داخلي
- تأكد من أن "المعدات المملوكة" ليست من مصادر خارجية
- أصرّ على إجراء فحص بالفيديو أو تدقيق ميداني للتأكد من تطابق علامات الأصول مع السجلات.
- تقييم الرقابة على الموردين الخارجيين وفقًا للقسم 8.4 من معيار ISO 9001:2015 .
- فائدتك: قائمة تدقيق الموردين ذات المحاور الخمسة التي تكشف مشاكل الاستعانة بمصادر خارجية قبل التسليم.
يضمن استخدام بروتوكول تدقيق كهذا لعملية التصنيع باستخدام الحاسوب (CNC) خماسية المحاور المخصصة، عملية اختيار شريك موثوقة مدعومة بأدلة قابلة للتحقق. وبذلك، توفر تكاليف التأهيل، وتتجنب مفاجآت عدم الامتثال، وتضمن استلام قطع الغيار من منشأة تلبي احتياجاتك، وليس من خلال أي دعاية تسويقية.
مصدر البيانات: ISO 9001:2015 أنظمة إدارة الجودة (البند 8.4 التحكم في المنتجات والخدمات المقدمة خارجياً وإجراءات مراقبة أداء الموردين).
كيف يضمن مصنع قطع غيار دقيقة خماسية المحاور الجودة؟
يتم تحقيق ضمان الجودة من خلال ثلاثة خطوط دفاع: العمليات التي يتم التحكم فيها من خلال التحكم الإحصائي في العمليات، والفحص الكامل الأبعاد باستخدام آلة قياس الإحداثيات ثلاثية الأبعاد، وتتبع الأرقام التسلسلية بين الدفعات.
طبقة الحماية 1: CPK ≥ 1.33 قبل إصدار الدفعة
تُقاس الأبعاد الحرجة باستمرار وفي الوقت الفعلي. ويتم رصد أي انحراف في الاتجاه قبل تصنيع الأجزاء الخارجة عن نطاق التفاوت المسموح به. تكشف عملية مراقبة العمليات الإحصائية (SPC)، وهي طريقة لمراقبة الجودة والتحكم بها باستخدام التقنيات الإحصائية، عن أي تباين وتضمن خلو طلبك من أي عيوب خفية.
الطبقة الدفاعية الثانية: عدم اليقين ضمن نطاق 1:5 من التسامح
يتم توفير تقرير فحص من جهاز قياس الإحداثيات ثلاثية الأبعاد من شركة زايس لكل شحنة، مما يسمح لك بتوثيق أن جميع الأبعاد ضمن الحدود المسموح بها.
طبقة الدفاع الثالثة: تحديد السبب الجذري على مدار 24 ساعة
سيتم ترقيم القطعة برقم دفعة المواد، واسم المشغل، ورقم الآلة، وبيانات الفحص . يمكنك الحصول على سجل التصنيع الكامل من خلال نظام التتبع التسلسلي خماسي المحاور هذا.
مؤسسة الاعتماد: إطار عمل مُدقَّق ومعتمد
تتم العملية بأكملها تحت رقابة عملية التصنيع والتفتيش والتتبع بموجب شهادة معايير التصنيع ISO 9001 AS9100D من المنظمات المعتمدة.
إن اختيار شركة تصنيع قطع غيار دقيقة ذات 5 محاور مع نظام جودة ثلاثي الطبقات سيضمن اتساق الدفعات، والوثائق اللازمة لأي احتياجات تدقيق، وإمكانية تتبع الجودة بدلاً من مجرد الضمانات.
مصدر البيانات: إجراءات أخذ العينات ISO 2859-1 للفحص حسب السمات (خطة أخذ العينات الفردية للفحص العادي AQL 1.0).
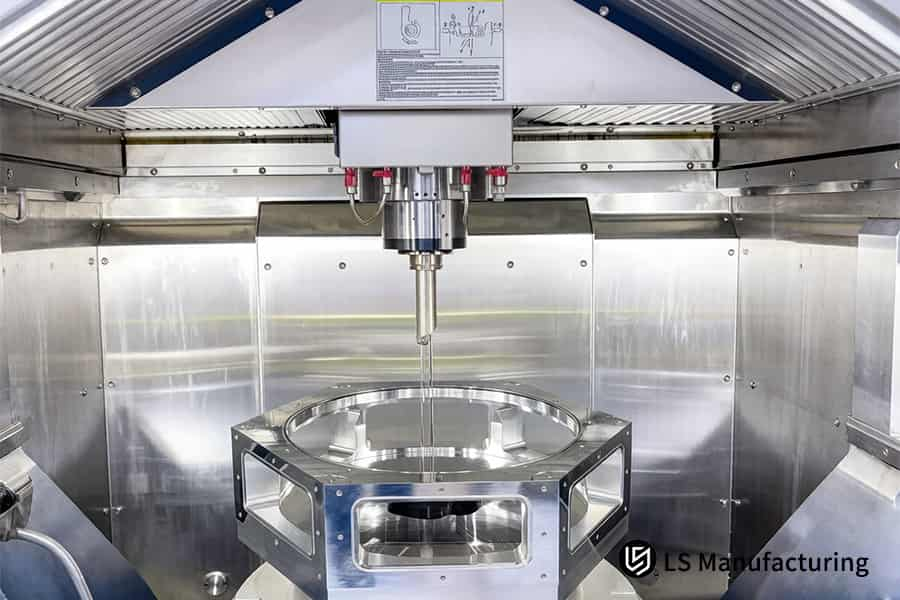
الشكل 4: تقوم آلة CNC ذات 5 محاور بتلميع شفرة التوربين المصنوعة من الإنكونيل بدقة تصل إلى 0.005 مم لقطاع الطاقة.
تصنيع LS باستخدام آلات CNC خماسية المحاور لمراوح التيتانيوم المستخدمة في صناعة الطيران: تقليل وقت التسليم بنسبة 57% مع دقة في تحديد الشكل الجانبي تصل إلى ±0.005 مم
تم رفض دافعة تيتانيوم مغلقة ذات ممر تدفق ملتوي وتفاوتات في الشكل الجانبي تبلغ ±0.005 مم بنسبة 18% باستخدام نظام 3+2 محاور مع 4 عمليات إعداد . وقد أدى استخدام نظام تصنيع دافعات التيتانيوم خماسي المحاور في عملية إعداد واحدة إلى تحسين وقت التسليم بنسبة 57% وتقليل التكاليف بنسبة 26% .
تحديات العميل
طلبت شركة أوروبية من الفئة الثانية في مجال صناعة الطيران والفضاء مروحة مغلقة من سبيكة التيتانيوم Ti-6Al-4V بدقة تفاوت ±0.005 مم في الشكل الجانبي. وقد أسفرت العملية الحالية، التي تستخدم 3+2 محاور و4 عمليات إعداد، عن معدل هدر بلغ 18% (9 قطع من أصل 50)، وتكلفة 215 دولارًا أمريكيًا للقطعة الواحدة، وفترة تسليم 21 يومًا .
حلول التصنيع LS
تم إجراء عملية تصنيع CNC متزامنة كاملة بخمسة محاور في إعداد واحد باستخدام أداة كروية مدببة، بسرعة Vc تساوي 55 م/دقيقة، و fz تساوي 0.06 مم/z . وقد مكّن الفحص المباشر على الماكينة من التحكم في تعويض الشفرة بحلقة مغلقة، مما سمح بالوصول إلى دقة Ra تساوي 0.8 ميكرومتر . وتم التغلب على الاهتزاز في نقطة خروج القناة 3 من القطعة الأولى عن طريق تقليل سماحية التشطيب من 0.15 مم إلى 0.08 مم واستخدام أدوات ذات خطوة متغيرة. وقد حالت طريقة الإعداد الواحد دون حدوث أخطاء في التثبيت لجميع الشفرات الثلاث عشرة.
النتائج والقيمة
حجم الدفعة 82: معدل العيوب من 18% إلى 3.1%، تكلفة القطعة الواحدة من 215 دولارًا إلى 158 دولارًا (-26%)، مدة التسليم من 21 يومًا إلى 9 أيام (-57%) . معامل CPK للملف الشخصي 1.67، واجتاز الفحص الأولي للوحدة من أول تقديم. تمت موازنة المروحة حتى درجة G2.5 واجتازت اختبار الاهتزاز لمدة 200 ساعة؛ ونتيجة لذلك، أصبحت شركة LS Manufacturing المورد المعتمد للعميل ويتم تقديم طلب الإطار السنوي من خلال خدمة التصنيع الخماسي المحاور الخاصة بنا في مجال صناعة الطيران .
تُظهر هذه الحالة أن الفهم العميق لعملية التصنيع ، بدءًا من هندسة الأدوات وصولًا إلى استكشاف أعطال الاهتزازات في الوقت الفعلي، يُحوّل مُكوّنًا فضائيًا عالي المخاطر إلى إنتاج فعّال. وتُعدّ الاستراتيجية القائمة على الضبط التكيفي أكثر فعالية من الحلول التقليدية متعددة الإعدادات.
مصدر البيانات: أرشيف مشروع LS Manufacturing 2025-2026 MES (المشروع رقم AER-2025-047، حجم العينة 82 قطعة) وتقرير AS9102 FAI كامل الأبعاد.
اتصل بنا للحصول على عرض أسعار لمروحة تيتانيوم خماسية المحاور - عملية تشغيل واحدة، دقة شكل ±0.005 مم، وقت تسليم أسرع بنسبة 57٪، وتخفيض في التكلفة بنسبة 26٪.

الأسئلة الشائعة
1. ما هو التفاوت الذي يمكن أن تتحمله خدمة التصنيع باستخدام الحاسب الآلي خماسي المحاور لديك فعليًا؟
تلتزم شركة LS Manufacturing بمعايير دقة قياسية تبلغ ±0.01 مم ودقة عالية تبلغ ±0.005 مم ، وذلك في ظل ظروف حرارة مضبوطة داخل ورشة التصنيع طوال عملية التصنيع . يأتي كل جزء مع تقرير تحليل أبعاد كامل معتمد من جهاز قياس الإحداثيات ثلاثية الأبعاد (CMM) من شركة Zeiss، بناءً على نموذج التصميم بمساعدة الحاسوب (CAD) الخاص بك.
مصدر البيانات: تقرير معايرة جهاز قياس الإحداثيات ثلاثية الأبعاد من شركة زايس، دقة 0.0009 مم.
2. هل يمكن للتصنيع باستخدام 5 محاور التعامل مع الأجزاء ذات الجدران الرقيقة دون تشوه؟
نعم. يتم التحكم في تشوه الأجزاء ذات الجدران الرقيقة عن طريق تقليل إجهاد التثبيت باستخدام طرق التثبيت الفردية بالإضافة إلى تعويض الحلقة المغلقة لمسبار على الآلة وعمليات طحن نهائية ذات هامش منخفض تزيل المواد تدريجياً دون التسبب في الانبعاج والاهتزاز.
مصدر البيانات: ملف MES للمشروع رقم AER-2025-047.
3. ما هي المواد التي يمكنك تشكيلها باستخدام نظام CNC خماسي المحاور؟
تنتج آلات LS Manufacturing الفولاذ المقاوم للصدأ AL 7075-T651 و Ti-6Al-4V و 17-4PH والبلاستيك الهندسي مثل PEEK و Ultem، باستخدام استراتيجية مسار الأداة المثلى لتحقيق تشطيب سطحي فائق عند تشغيل سبائك التيتانيوم ضمن نطاق Vc=45-60 م/دقيقة .
مصدر البيانات: دليل الآلات، الطبعة 31، نطاقات معلمات القطع.
4. كم تبلغ تكلفة التصنيع باستخدام الحاسوب ذي 5 محاور للأجزاء المعقدة؟
تختلف تكلفة الوحدة تبعًا لنوع المادة، ومدى تعقيد المكون، وحجم الدفعة؛ فإذا زاد حجم الدفعة من 5 إلى 100 قطعة ، تنخفض تكلفة الوحدة بنسبة 25-35% . ويشمل كل عرض سعر تقدمه شركة LS Manufacturing تفصيلًا كاملًا لعوامل التكلفة، مثل تكاليف الإعداد، واستهلاك الأدوات، وأجور الفحص.
مصدر البيانات: سجل نظام عروض الأسعار للتصنيع LS.
5. ما هو الوقت النموذجي لتسليم الأجزاء المصنعة باستخدام آلة ذات 5 محاور؟
يتم تسليم القطعة الأولى مع تقرير AS9102 FAI الكامل مع إمكانية تتبع الأبعاد بنسبة 100٪ في غضون 9 أيام عمل تقريبًا، بينما يتم تقديم عروض الأسعار وملاحظات DFM في غضون ساعتين فقط بعد استلامنا لبيانات CAD الخاصة بك لبدء مشروعك.
مصدر البيانات: سجل خدمة LS Manufacturing للربع الأول والثاني من عام 2026.
6. كيف يمكنني الحصول على عرض أسعار وتعليقات حول التصميم من شركة LS Manufacturing؟
قم بتحميل ملف STEP ثلاثي الأبعاد ورسوماتك ثنائية الأبعاد مع تحديد الأبعاد الهندسية والتفاوتات، مع توضيح عدد المعالجات السطحية المطلوبة. ستزودك شركة LS Manufacturing بعرض سعر رسمي بالإضافة إلى تحليل للمخاطر ونصائح حول إمكانية التصنيع خلال ساعتين .
مصدر البيانات: سجل نظام عروض الأسعار للتصنيع LS.
7. هل توقعون اتفاقيات عدم إفصاح وتحمون الملكية الفكرية للتصاميم المخصصة؟
نعم. اتفاقية عدم الإفصاح هي الخطوة الأولى الإلزامية في إجراءاتنا قبل مشاركة الملفات والإفصاح عنها . يتم التحكم في الوصول إلى الرسومات بشكل هرمي وفقًا لإجراءات التحكم في الوثائق ISO 9001:2015، حيث يتم الاحتفاظ بسجلات تتبع مفصلة لكل عملية وصول للمستخدم وتنزيل ملف.
مصدر البيانات: بند التحكم في معلومات التوثيق ISO 9001:2015.
8. ما هي التشطيبات السطحية المتاحة بعد التصنيع باستخدام 5 محاور؟
تتمتع عملية الطحن الدقيق بالقدرة على إنهاء عمليات منع التسرب الحرجة أو أسطح التآكل إلى تشطيب Ra 0.4 ميكرومتر ؛ ويمكن أن تتم عملية الأنودة للألمنيوم وفقًا لمواصفات MIL-A-8625 من النوع الثاني/الثالث ، حيث يصل سمك الطلاء الصلب من النوع الثالث إلى 50 ميكرومتر ويمكنه تحمل 1000 ساعة من اختبار رش الملح للبيئات القاسية في صناعات الطيران والفضاء والصناعات العسكرية.
مصدر البيانات: مواصفات الأكسدة الصلبة من النوع الثالث MIL-A-8625.
ملخص
يتطلب تجاوز قيود التفاوتات الدقيقة عملية متكاملة تشمل إلغاء أخطاء التثبيت الفردية، والتعويضات داخل الماكينة بنظام الحلقة المغلقة، والاستقرار الحراري - وليس شراء ماكينة باهظة الثمن بخمسة محاور. إن دقة ±0.005 مم هي قدرة النظام، وليست مواصفات المعدات. شركة LS Manufacturing، الحاصلة على شهادتي ISO 9001/AS9100D ، تثبت ذلك من خلال تقديم أرقام دقيقة: نسبة عيوب 3.1% وتقليل وقت التسليم بنسبة 57% على مدى 82 طلبية.
هل تحتوي رسوماتك التصميمية على تفاوتات ±0.005 مم وأسطح ملتوية مرفوضة من قبل مصنّعين آخرين؟ توقف عن المخاطرة في مرحلة النماذج الأولية. انقر على زر طلب عرض سعر ، حمّل ملفات التصميم ثلاثية الأبعاد أو ثنائية الأبعاد، واحصل على تحليل قابلية التصنيع وعرض سعر رسمي من مهندسي عمليات التصنيع في LS Manufacturing خلال ساعتين . حوّل مشروعك من "هل يمكن تصنيعه؟" إلى "متى سينتهي؟".
📞الهاتف: +86 185 6675 9667
📧 البريد الإلكتروني: info@lsrpf.com
🌐الموقع الإلكتروني: https://lsrpf.com/
تنصل
محتوى هذه الصفحة لأغراض إعلامية فقط. خدمات LS Manufacturing: لا توجد أي ضمانات، صريحة أو ضمنية، بشأن دقة المعلومات أو اكتمالها أو صحتها. لا يُفترض أن يوفر مورد أو مصنّع طرف ثالث معايير الأداء، أو التفاوتات الهندسية، أو خصائص التصميم المحددة، أو جودة المواد ونوعها، أو جودة التصنيع من خلال شبكة LS Manufacturing. تقع هذه المسؤولية على عاتق المشتري. اطلب عرض أسعار للأجزاء. حدد المتطلبات الخاصة بهذه الأقسام. يرجى التواصل معنا لمزيد من المعلومات .
فريق التصنيع LS
شركة LS Manufacturing شركة رائدة في مجالها ، متخصصة في حلول التصنيع حسب الطلب. لدينا خبرة تزيد عن 20 عامًا مع أكثر من 5000 عميل، ونركز على التصنيع عالي الدقة باستخدام آلات CNC ، وتصنيع الصفائح المعدنية ، والطباعة ثلاثية الأبعاد ، والقولبة بالحقن ، وختم المعادن ، وغيرها من خدمات التصنيع المتكاملة.
يضم مصنعنا أكثر من 100 مركز تصنيع متطور بخمسة محاور، حاصل على شهادة ISO 9001:2015. نقدم حلول تصنيع سريعة وفعالة وعالية الجودة لعملائنا في أكثر من 150 دولة حول العالم. سواءً كان الإنتاج بكميات صغيرة أو التخصيص على نطاق واسع، نلبي احتياجاتكم بأسرع وقت ممكن، مع ضمان التسليم خلال 24 ساعة. اختر LS Manufacturing، فهذا يعني الكفاءة والجودة والاحترافية.
للمزيد من المعلومات، تفضل بزيارة موقعنا الإلكتروني: www.lsrpf.com .


