 中文 (简体)



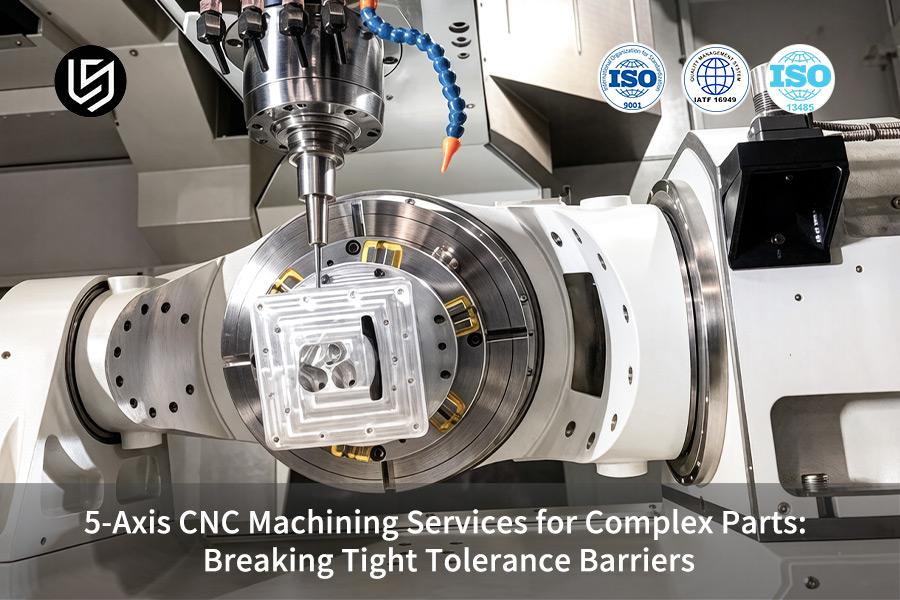
五轴数控加工服务是解决航空航天工程师面临的±0.005毫米公差限制的理想方案。它通过一次装夹即可完成加工,从而将加工周期缩短60% 。
本指南为您提供审核清单和实际案例。它省去了夹具费用,从而在实现±0.003毫米公差的同时,降低了38%的成本。
五轴数控加工能力快速参考
下表列出了 LS Manufacturing 的5 轴数控加工核心能力基线,可作为根据图纸筛选需求的基础。
| 能力维度 | LS制造5轴基准 | 行业典型的三轴多级安装解决方案 |
| 标准公差 | ±0.01 毫米 | ±0.05 毫米(累积误差) |
| 高精度公差 | ±0.005 毫米(恒温20±1°C + 闭环检测) | 通常无法稳定实现 |
| 最大工件 | 尺寸:800×600×500 毫米 | 取决于设备 |
| 表面粗糙度 | Ra 0.4 μm(精铣) | Ra 1.6 μm |
| 设置次数(复杂部件) | 1 | 4-6 |
| 首件交付 | 9天(包括AS9102 FAI报告) | 21天或以上 |
| DFM反馈与报价 | 2小时 | 3-5个工作日 |
| 质量体系 | ISO 9001 + AS9100D | 取决于供应商 |
当DFM 反馈的公差小于±0.01 毫米,且表面特征在 3 个以上非垂直轴上加工时, 5 轴选项在精度、交货时间和成本方面都将占据主导地位。
要点总结:
- 精度说明: 5轴单夹具解决了所有定位误差,从而确保了稳定的批量生产,轮廓公差精度为±0.005毫米,Cpk(过程能力指数,衡量过程满足规格限制程度的指标;Cpk≥1.33表示过程具备能力)对于关键尺寸的最小值为1.33 ,并避免了“无样品通过,批次失败”的现象。
- 成本核算:无需花费资金购买 4-6 个专用夹具(每套 800-1500 美元)和机器重新设置费用;在一个实际例子中,82 件产品的单价从 215 美元降至 158 美元。
- 时间优势:首件交付周期从 21 天缩短至 9 天; 2 小时内即可收到报价和 DFM 反馈——研发周期不再因供应商而延误。
- 风险账户: AS9100D 流程 + 每个零件的完整尺寸 CMM 报告 +可追溯的序列号— 检验、审核和材料问题均被跟踪和记录。
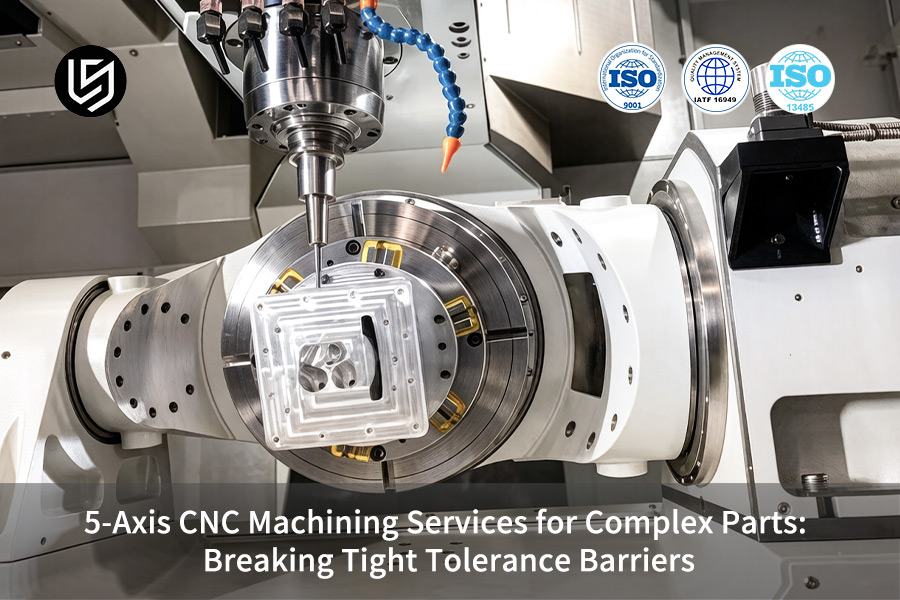
数字背后的故事:LS制造工程师如何打造这份指南
在航空航天支架中保持±0.005毫米的公差,不仅需要刚性主轴,还需要在12小时内进行主动热管理。我们利用DMG MORI DMU 80实现了这一目标,在无需任何偏移设置的情况下完成了47个零件的加工。我们的方法基于ASME Y14.5位置公差标准。但我们的最终证明体现在我们的蔡司三坐标测量机(CMM)报告单中。
我们采用液压歧管,实现了交货周期缩短57%和成本降低26% ,该歧管已列入我们2025-2026 年 MES 计划。以上所有数据均基于ISO 2768-1通用公差和我们自身的加工工艺。欢迎您随时参观我们的Hermle C 650 U 机床,并可根据需要获取蔡司校准认证。
本指南采用实际报价和生产信息,而非行业平均值。如果您的复杂零件有严格的公差要求,例如薄壁和深腔,请上传您的图纸,我们保证会在两小时内安排AS9100D首席审核员为您提供DFM 审核服务。
为什么复杂零件适合采用五轴数控加工服务?
如果零件设计涉及多个复合角度、纵横比>5:1 的深凹槽或自由曲面形状, 5 轴多任务加工可以在一次装夹中加工90% 以上的特征——这是实施5 轴技术的首要决策标准。
核心挑战:多次设置造成的累积误差
传统的3 轴加工复杂零件(例如叶轮)需要4 到 6 次装夹,这会导致轮廓断裂的连接面出现±0.05 毫米的累积误差。
五轴分析如何消除根本原因
在五轴加工中,旋转两个轴可确保刀具始终垂直于工件表面。这是通过使用复杂零件的五轴加工来实现的,在这种加工方式下,每个特征的接触角都能保持最佳状态,并允许根据ASME Y14.5指南进行表面轮廓评估。
实现最大稳定性的双级加工策略
在面向制造的设计 (DFM)阶段,工艺工程师根据5 轴应用场景对特征进行如下分类:
- 3+2 位加工:适用于刚性平面或棱柱形特征,锁定轴加固具有优势。
- 5轴同步轮廓加工:适用于需要刀具在整个切削过程中保持恒定方向的连续曲面。
这种分类有助于复杂几何加工利用刚度(粗加工期间)和连续表面(精加工期间),在刀具路径规划期间控制误差源,而不是事后进行补偿。
客户价值:可预测的质量,降低风险
采用五轴数控加工服务,您将获得:
- 避免因重新装夹造成的误差:所有基准点均一次性固定,误差仅为机床的重复精度(通常为±0.005毫米)。这是因为旋转轴的五轴协同运动始终保持刀具方向垂直于切削平面。
- 缩短交货时间:由于设置次数减少,处理、检查和等待时间也相应减少,通常可缩短交货时间30-40% 。
- 在严格的公差范围内符合性:通过表面测量的轮廓,为每个单独的空间特征建立明确的合格或不合格标准,而不会因不同的基准参考而产生歧义。
这意味着,您生产的复杂叶轮或骨科植入物,首件即可完全按照设计意图生产,无需因装配差异而进行昂贵的返工。 [下载五轴设计与公差指南 PDF]
数据来源: ASME Y14.5 几何尺寸和公差(表面公差区域定义和评估方法)。
高精度五轴加工如何实现±0.005毫米的精度?
±0.005 mm并非机器规格,而是单次装夹、过程测量和热稳定反馈控制三者系统共同作用的结果。任何一项的缺失都会导致公差范围缩小至±0.01 mm甚至更宽。
多重安装失败的原因:
- 每次移动都会产生±0.02毫米的位置误差。
- 四次移动用完了±0.005毫米的总公差。
- 这就是为什么样品合格,但大规模生产就会失控的原因。
第一支柱:单次设置夹紧带自动探测
- 雷尼绍接触式探针能够以1 μm 的精度确定工件的坐标。
- 用千分表进行手动测量的替代方案造成了70% 以上的对准偏差。
- 优势:无论操作员的技能如何,批次中的所有零件都具有相同的零点。
- 这是五轴单次装夹加工的基础。
第二支柱:带闭环补偿的过程内测量
- 关键部件加工完成后,探针在部件仍被夹紧的情况下进行测量。
- 如果超出公差,控制系统会自动补偿刀具偏移量。
- 优点:在热膨胀和刀具磨损导致您昂贵的工件报废之前,即可检测到这些现象。
- 5轴实时反馈回路保障您的材料投资。
第三支柱:20±1°C的热稳定环境
- 温度变化2°C会导致200 毫米铝制部件产生5-10 微米的热膨胀。
- 消除车间内温度恒定情况下白班和夜班之间的差异。
- 优点:午夜加工的形状与中午测量的形状完全相同。
- 这种五轴热控工艺可确保薄壁部件的一致性。
最终核实无误:
- 蔡司三坐标测量机检测精度为0.0009 毫米(MPEE ≤ 0.9 微米),适用于所有关键尺寸
- 测量不确定度保持在公差范围的1/5以下。
- 好处:毫无疑问,测量设备已经消耗了允许的公差。
五轴精密加工服务能为您带来以下好处:
- 重复性达到±0.005毫米,而不仅仅是首件产品的成功。
- 通过过程中的纠正措施,减少了废料和返工。
- 由于该过程立即在公差范围内,因此认证速度更快。
- 这项高精度五轴检测服务可为您提供可靠的全尺寸检测报告。
数据来源:蔡司 CMM 官方校准报告(测量精度 0.0009 毫米,空间指示误差 MPEE(长度测量指示的最大允许误差))。
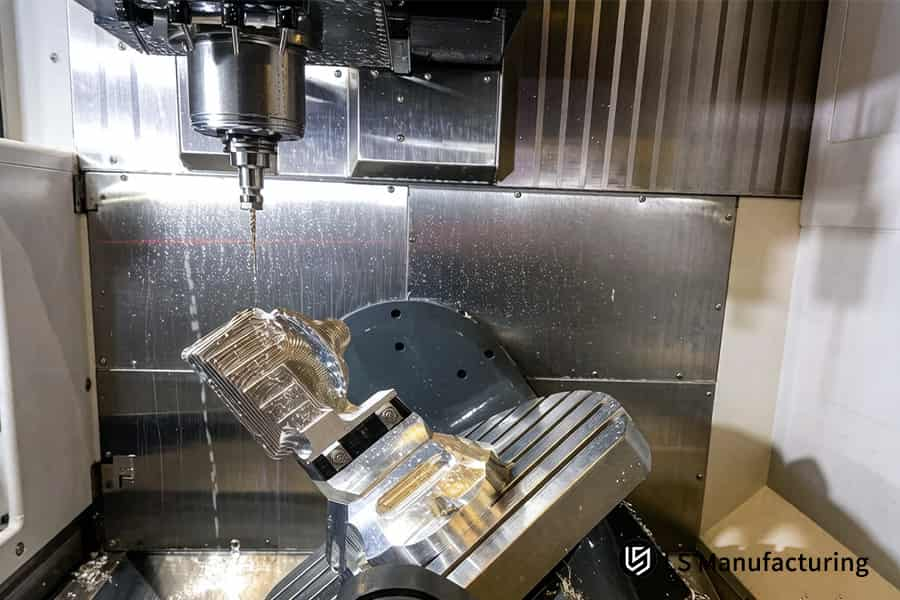
图1:5 轴数控加工将钛金属医疗植入物研磨至 0.01 毫米精度,用于医疗保健行业。
何时应该选择五轴数控加工而不是三轴数控加工?
如果满足以下三个条件中的至少两个,则选择五轴加工:≥3 个非正交面、公差小于±0.01mm或批量为 5 至 500 个单元。基于这些参数, 五轴加工的总成本分析表明,即使五轴加工的每小时费率较高,其总成本也更低。
| 比较维度 | 三轴加工 | 五轴加工 |
| 每笔订单的固定装置成本 | 每个定制灯具的价格为 800 至 1500 美元,通常需要 4 个以上。 | 夹具成本为零——标准虎钳或墓碑式虎钳。 |
| 设置计数 | 复杂几何形状需要4-6 次设置 | 1 个装置可容纳所有部件 |
| 隐性人工成本 | 重新调整和首件检验占总工作成本的40%。 | 无隐性人工成本——整个过程采用单一坐标系统 |
| 最佳批量大小 | 500 件以上最经济(固定装置摊销) | 5-500件起订量最经济(无固定装置成本) |
| 容错能力 | 多次调整后误差为±0.02毫米 | 单夹具稳定性为±0.005 mm |
根据零件特征数量和公差要求,选择使用五轴加工还是三轴加工,可以节省每笔订单的夹具制作成本(3000 美元以上) ,减少因设置而产生的废品,并通过省去一次首件检验来缩短交货周期。采用工业级五轴加工来加工这些零件,由于数据驱动的工艺选择,可以确保首件质量高且单件成本低。
数据来源: LS Manufacturing 2025–2026 年自动化 DFM 3D/2D 图纸解析日志(样本量 >1,200,设置计数-缺陷率相关性统计)。
哪些行业最需要工业五轴加工?
由于对工业五轴加工的三个要求相同,因此最需要工业五轴加工的行业是航空航天、医疗器械制造和半导体设备:自由曲面、公差和完全可追溯性。
航天
- 挑战:将 12 个铆钉合并成一个整体,重量减轻了30% 。
- 要求:一次装夹完成5轴整体式零件加工。
- 认证门禁:AS9100D + AS9102 FAI 全尺寸报告。
- 您的收益:无装配应力;只需进行一次尺寸检查,而不是多次检查。
医疗的
- 挑战: Ti-6Al-4V ELI 的表面轮廓决定了骨整合的成功与否。
- 要求:通过医疗器械五轴加工实现刀具与工件表面之间的连续垂直啮合。
- 认证标准:AS9100D + 序列号级批次追溯。
- 您的收益:种植体表面已达到临床应用标准,且序列号可追溯。
半导体
- 挑战:同时满足密封表面平整度和内部通道粗糙度规范要求。
- 要求:通过5 轴密封面加工实现刀具与工件表面之间的垂直啮合。
- 认证门:完全按照AS9102 标准进行尺寸测量的 FAI。
- 你的好处:一次即可实现无需返工的氦气泄漏密封。
供应商选择规则
- 认证比机器数量更重要。
- 一家供应商同时拥有AS9100D + ISO 13485认证,即可实现一次资质认证和一次审核。
- 航空航天五轴加工 以及在同一质量管理体系下进行医疗器械制造。
- 您的收益:降低资质认证成本,避免召回,保障合规性。
数据来源: AS9100D 航空航天质量管理体系(AS9102 首件检验 FAI 全尺寸报告程序)。
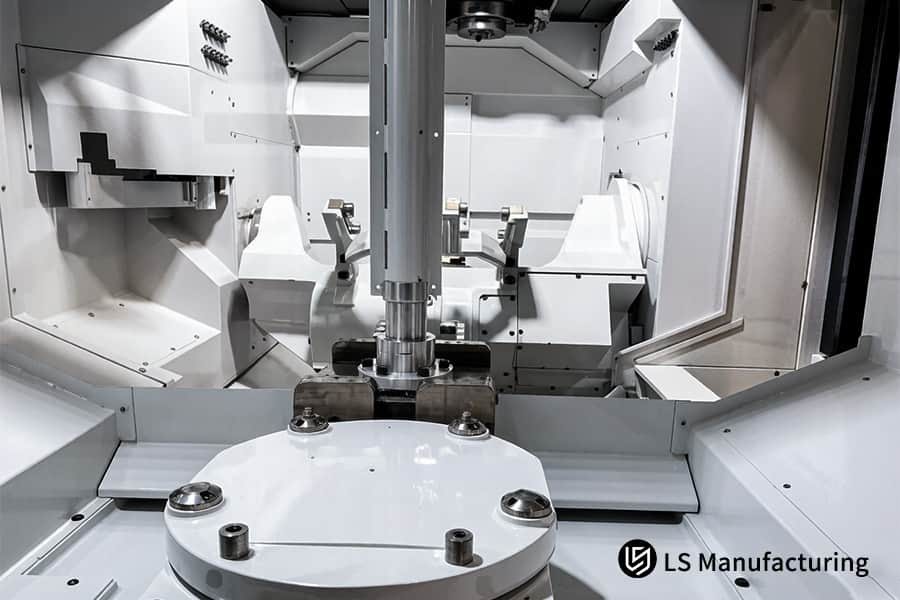
图 2:5 轴数控机床铣削不锈钢模芯,公差为 0.005 毫米,用于汽车模具。
五轴数控加工复杂零件的成本是多少?
单位成本取决于材料类型、零件复杂程度和批量大小——其中批量大小是最常被低估的因素。批量从5 件增加到 100 件,单位成本将降低25% 至 35% 。了解这五大成本驱动因素将有助于您做出更明智的采购决策。
批量大小是影响成本的最大杠杆
在小批量生产中,编程、路径工具验证和首件检验约占总成本的40% ;随着批量增加,这些成本会显著降低。从 5 件增加到 50 件,这部分成本就能减半。这种五轴批量定价模型将帮助您选择最佳批量,以满足您的单位成本目标。
材料选择直接影响加工成本
对于Ti-6Al-4V,切削速度需要在Vc=45–60 m/min范围内;而对于AL 7075-T651,切削速度则超过Vc=300 m/min——速度快5倍,但相同体积的加工成本也高出3倍。因此,在条件允许的情况下选择铝合金是降低复杂零件加工成本的显而易见的策略。
要求分级定价,而不是单一价格。
正确的问题是:“能否提供三个批次的报价以及每项成本的详细解释?” 一份详细的报价单应包含编程工时、设置工时、材料工时和检验工时。了解这些五轴加工的定价因素,有助于您进行更充分的谈判。
只要模型构建正确,成本结构就是可预测的。
通过对超过1200份报价的回归分析表明,批量大小与单位成本之间的相关性始终保持一致。报价单附件中的五轴成本结构将有助于确定大型零部件的成本构成,从而降低成本。
选择能够提供按成本驱动因素分层定价的供应商,将使您有机会将5 轴 CNC 加工成本作为可控投入而非投入来控制。
数据来源: LS Manufacturing 2025–2026 年自动报价系统日志(样本量 >1,200,批量大小-单价逐步回归模型)。
如何快速获得准确的五轴数控加工报价?
在线数控加工报价结合了图纸识别自动化和工程评估功能,可将报价时间从3-5天缩短至2小时,并提高准确性。只需上传3D STEP图纸、符合ASME Y14.5标准的2D图纸(包含几何尺寸和公差GD&T)以及表面光洁度/数量规格,即可快速获得报价,无需任何来回沟通。
| 比较方面 | 传统电子邮件报价 | 自动化+工程师审核(双轨) |
| 响应时间 | 3-5个工作日(等待时间+预估时间) | 2 小时(几何解析 + 工程分析) |
| 输入要求 | 信息不完整;由于缺乏必要信息,导致邮件往来频繁。 | 3 个必需文件:STEP 文件、包含 GD&T 的 2D 文件、表面/数量信息文件 |
| 精度驱动 | 估算员的知识水平;能够忽略薄壁和深腔 | 能够在快速DFM报告中自动检测风险特征(薄壁、深空洞)。 |
| 引用内容 | 仅提供价格信息;不提供可制造性信息。 | 图纸中标明价格、交货时间和风险。 |
| 可靠性 | 因估算器而异 | 当然可以; 2 小时内及时交付报价的成功率达 96% (2026 年第一季度和第二季度样本量 > 600)。 |
只需三步即可快速获取报价:
- 准备三个文件: 3D STEP 文件、带有 GD&T 的 2D 图纸、表面/数量信息。
- 系统执行5 轴 DFM 分析,识别倒扣和严格公差区域。
- 首席工程师审核关键部件;最终报价包含价格、交货时间和风险说明。
这对您的开发周期意味着什么:
您的设计评审不会因报价生成环节的瓶颈而延误。您的五轴数控加工报价可在2 小时内生成,准确率高达96% 。
数据来源: LS Manufacturing 2026 年第一季度至第二季度报价系统服务日志(2 小时 DFM 反馈实现率 96%,样本量 >600)。
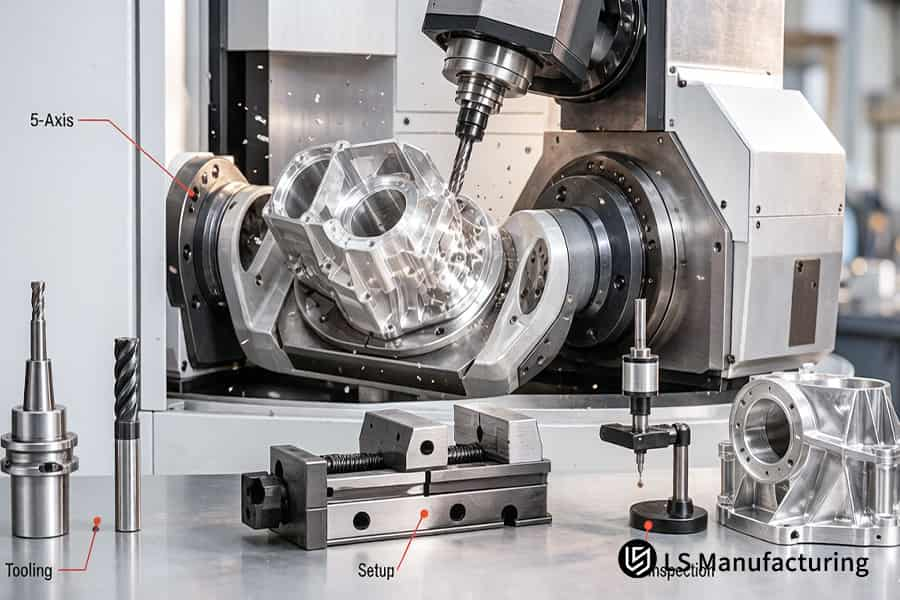
图3:5 轴数控加工将铝制变速箱壳体加工至 0.02 毫米精度,用于工业机械。
选择定制五轴数控加工合作伙伴时应该检查哪些方面?
对五轴加工中心供应商进行审核时,应采用三项硬性证据:设备清单(需包含机器的生产日期和品牌)、核实认证公司网站上的系统认证编号,以及三坐标测量机(CMM)的全尺寸测量能力。缺少任何一项都会导致审核不合格。
设备账簿:使用年限比数量更重要
- 检查机器的使用年限和品牌,而不是机器编号。
- 超过10 年的机器容易出现轮廓加工公差的几何精度下降。
- 安排视频参观或现场考察,将机器编号与登记簿进行核对。
- 您的好处:您可以在订购前验证5 轴设备的使用年限。
系统证书:在线验证,不要轻信任何声明
- ISO 9001是最低要求;航空航天部件需要AS9100D 。
- 请核对颁发机构官方网站上的证书编号。
- “申请处理中”与“未获认证”状态相同。
- 您的好处:您可以自行验证的加工质量认证,从而减少合规性问题。
- 在签署任何合同之前,请进行五轴认证检查。
检验能力:提出关键问题
- 问:“最终检验是基于全尺寸检验还是关键尺寸检验?”
- 全尺寸三坐标测量机检测保证批次一致性。
- 关键尺寸检测无法识别特征之间的相互作用,导致装配不良。
- 您的好处:您订购的所有零件质量始终如一,而不仅仅是初始套装。
隐藏陷阱:外包伪装成内部项目
- 确保“自有设备”不属于外包设备。
- 坚持进行视频检查或现场审核,以确认资产标签与记录相符。
- 根据ISO 9001:2015 第 8.4 节评估外部供应商的供应商控制。
- 您的收益: 5轴供应商审核清单,可在交付前发现外包问题。
针对定制五轴数控加工流程采用此类审核协议,可确保您拥有一个有据可查、站得住脚的合作伙伴选择流程。这不仅能帮您节省资质认证成本,避免合规方面的意外情况,还能确保您从真正符合您需求的工厂而非任何营销噱头中获取零件。
数据来源: ISO 9001:2015 质量管理体系(第 8.4 条 外部提供的产品和服务控制和供应商绩效监控程序)。
精密五轴零件制造商如何保证质量?
质量保证通过三道防线实现:通过统计过程控制控制流程,使用三坐标测量机进行全尺寸检测,以及批次间的序列号跟踪。
第一道防线:批次放行前CPK≥1.33
关键尺寸会实时持续测量。在制造出超出公差范围的零件之前,即可检测到趋势偏差。这种统计过程控制 (SPC) 流程(一种通过统计技术监控和控制质量的方法)能够检测出变异性,并确保您的订单不存在任何隐藏缺陷。
第二层防御:不确定性在容差的 1/5 以内
每批货物均提供蔡司 CMM 检测报告,方便您证明所有尺寸均在公差范围内。
第三层防御:24小时内找出根本原因
零件将按物料批号、操作员、机器编号和检验数据进行序列化。您可以通过这套五轴序列跟踪系统获取完整的制造历史记录。
认证基金会:经审核和认证的框架
整个过程均在符合ISO 9001 AS9100D 加工标准认证的认可机构的加工过程控制、检验和可追溯性框架下进行。
选择一家拥有三层质量体系的精密五轴零件制造商,将确保批次一致性、满足任何审核需求的文档记录以及质量可追溯性,而不仅仅是质量保证。
数据来源: ISO 2859-1 按属性检验的抽样程序(正常检验 AQL 1.0 单次抽样方案)。
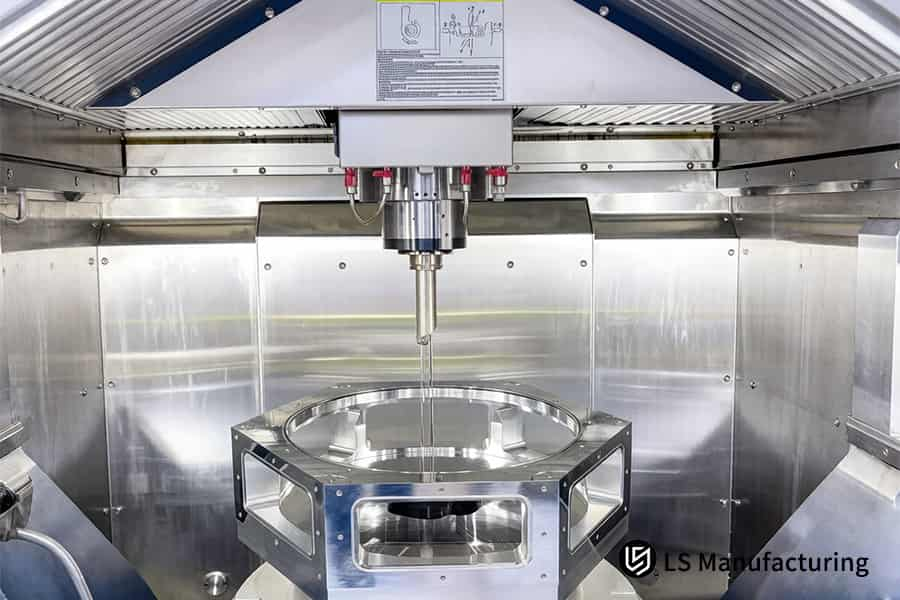
图 4:5 轴数控加工将用于能源行业的因科镍合金涡轮叶片抛光至 0.005 毫米公差。
LS Manufacturing 五轴数控加工航空航天钛合金叶轮:交货周期缩短 57%,轮廓精度达 ±0.005 毫米
采用3+2轴四装夹加工,加工出具有扭曲流道、轮廓公差为±0.005 mm的封闭式钛合金叶轮,废品率为18% 。而采用5轴单装夹加工,则可将交货周期缩短57% ,成本降低26% 。
客户挑战
一家欧洲二级航空航天公司需要一种Ti-6Al-4V封闭式叶轮,其轮廓公差为±0.005毫米。现有工艺采用3+2轴加工,需要4次装夹,导致废品率18%(50个零件中有9个废品),单价215美元,交货周期21天。
LS制造解决方案
使用锥形球头刀具,一次装夹即可完成全五轴联动数控加工,加工速度 Vc=55 m/min,fz=0.06 mm/z 。机上测头实现了叶片补偿的闭环控制,表面粗糙度Ra 达到 0.8 µm 。通过将精加工余量从 0.15 mm 减小到 0.08 mm并使用变螺距刀具,克服了首件产品第三通道出口处的颤振。一次装夹即可完成全部 13 个叶片的加工,避免了夹具误差。
结果与价值
批量82件:缺陷率从18%降至3.1%,单价从215美元降至158美元(降低26%),交货期从21天降至9天(降低57%) 。CPK值为1.67,首次提交即通过了FAI。叶轮平衡度达到G2.5级,并通过了200小时振动测试;因此,LS Manufacturing成为该客户的合格供应商,并通过我们的航空航天五轴加工服务下达了年度框架订单。
本案例表明,对加工过程的深入理解,从刀具几何形状到实时振动故障排除,能够将高风险的航空航天部件转化为高效的生产。采用自适应调优的策略优于传统的多工位解决方案。
数据来源: LS Manufacturing 2025–2026 MES 项目档案(项目编号 AER-2025-047,样本量 82 件)和 AS9102 FAI 全尺寸报告。
联系我们获取 5 轴钛合金叶轮报价——一次装夹加工,轮廓精度 ±0.005mm,交货时间缩短 57%,成本降低 26%。

常见问题解答
1. 您的五轴数控加工服务实际能达到的公差是多少?
LS Manufacturing 在加工车间内,于严格控制温度的条件下完成整个加工过程,标准公差为±0.01 毫米,高精度为±0.005 毫米。每个零件均附有蔡司三坐标测量机 (CMM) 出具的基于您提供的 CAD 模型的完整尺寸分析报告。
数据来源:蔡司CMM校准报告,精度0.0009毫米。
2. 5轴加工能否加工薄壁零件而不发生变形?
是的。薄壁零件的变形可以通过降低夹紧应力来控制,采用单夹紧方法,并辅以机上探头闭环补偿和小裕度精铣加工,逐步去除材料而不引起屈曲和振动。
数据来源:项目#AER-2025-047 MES文件。
3. 五轴数控机床可以加工哪些材料?
LS Manufacturing 的机器采用最佳刀具路径策略,在Vc=45-60 米/分钟的范围内加工钛合金时,可生产AL 7075-T651、Ti-6Al-4V、17-4PH 不锈钢以及 PEEK 和 Ultem 等工程塑料,从而获得优异的表面光洁度。
数据来源: 《机械手册》第 31 版,切削参数范围。
4. 五轴数控加工复杂零件的成本是多少?
单位成本会根据材料类型、部件复杂程度和批量大小而有所不同;如果批量从 5 件增加到 100 件,单位成本将降低25% 至 35% 。LS Manufacturing 提供的每份报价单都包含所有成本明细,例如设置费、模具摊销费和检验人工费。
数据来源: LS制造报价系统日志。
5. 五轴加工零件的典型交货周期是多久?
首件交付将附带完整的 AS9102 FAI 报告,并具有100% 的尺寸可追溯性,大约需要9 个工作日;而报价和DFM 反馈将在收到您的 CAD 数据后2 小时内提供,以启动您的项目。
数据来源: LS Manufacturing 2026 年第一季度至第二季度服务日志。
6. 如何从 LS Manufacturing 获取报价和 DFM 反馈?
请上传您的 3D STEP 文件和包含 GD&T 的 2D 图纸,并注明所需的零件数量和表面处理工艺。LS Manufacturing 将在2 小时内为您提供正式报价,以及风险分析和可制造性建议。
数据来源: LS制造报价系统日志。
7. 你们是否签署保密协议并保护定制设计的知识产权?
是的。在文件共享和披露之前,签署保密协议是流程中必不可少的第一步。图纸访问权限按照ISO 9001:2015文件控制程序进行分层控制,每个用户的访问和文件下载都会保留详细的可追溯性日志。
数据来源: ISO 9001:2015 文件信息控制条款。
8. 五轴加工后可获得哪些表面光洁度?
精密铣削能够将关键密封或磨损表面加工至Ra 0.4 μm 的表面粗糙度;铝可以按照MIL-A-8625 II/III 型规范进行阳极氧化,其中 III 型硬质涂层厚度可达50 μm ,能够承受1000 小时的盐雾试验,适用于航空航天和军事工业的恶劣环境。
数据来源: MIL-A-8625 III 型硬质阳极氧化规范。
概括
突破严格的公差限制涉及一整套流程,包括单次夹紧误差消除、闭环机内补偿和热稳定性,而不仅仅是购买昂贵的五轴机床。 ±0.005 毫米是系统能力,而非设备规格。LS Manufacturing 公司已通过ISO 9001/AS9100D认证,并以确凿的数据证明了这一点:在 82 个订单中,缺陷率仅为 3.1% ,交货周期缩短了57% 。
您的CAD图纸公差是否达到±0.005毫米,且表面翘曲等缺陷被其他加工商拒收?别再冒险进行原型制作了。点击“询价”按钮,上传您的3D或2D CAD文件,即可在2小时内获得LS Manufacturing工艺工程师提供的DFM分析和正式报价。让您的项目从“能否制造?”转变为“何时完成?”。
📞电话:+86 185 6675 9667
📧邮箱:info@lsrpf.com
🌐网站: https://lsrpf.com/
免责声明
本页面内容仅供参考。LS Manufacturing 服务声明:对于信息的准确性、完整性或有效性,不作任何明示或暗示的陈述或保证。不应推断第三方供应商或制造商会通过 LS Manufacturing 网络提供性能参数、几何公差、特定设计特性、材料质量和类型或工艺。买方有责任自行核实。如需零件报价,请明确这些部分的具体要求。请联系我们了解更多信息。
LS制造团队
LS Manufacturing是一家行业领先的公司,专注于定制化制造解决方案。我们拥有超过20年的经验,服务过5000多家客户,专注于高精度CNC加工、钣金制造、 3D打印、注塑成型、金属冲压以及其他一站式制造服务。
我们工厂拥有超过100台最先进的五轴加工中心,并通过了ISO 9001:2015认证。我们为全球150多个国家和地区的客户提供快速、高效、高质量的制造解决方案。无论是小批量生产还是大规模定制,我们都能在24小时内以最快的速度满足您的需求。选择LS Manufacturing,意味着选择高效、优质和专业。
欲了解更多信息,请访问我们的网站: www.lsrpf.com 。


