 Deutsch



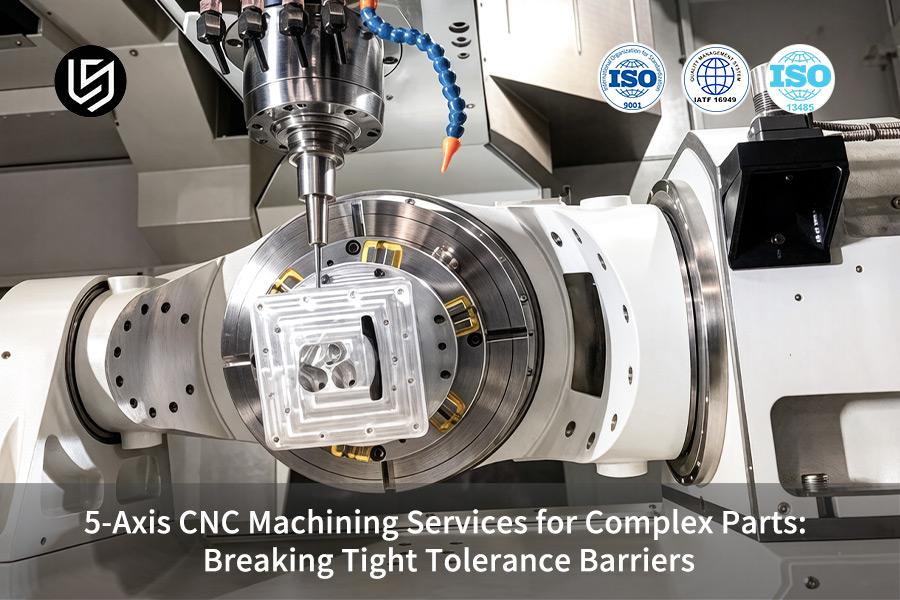
Die 5-Achs-CNC-Bearbeitung ist die Lösung, um die Toleranzgrenze von ±0,005 mm zu überwinden, mit der Ingenieure in der Luft- und Raumfahrtindustrie konfrontiert sind. Sie reduziert die Zykluszeit durch die Bearbeitung in nur einer Aufspannung um 60 % .
In diesem Leitfaden finden Sie eine Checkliste für die Prüfung sowie praktische Beispiele. Dadurch entfallen die Kosten für Vorrichtungen, was die Gesamtkosten um 38 % senkt und gleichzeitig eine Toleranz von ±0,003 mm gewährleistet.
Kurzübersicht zur 5-Achs-CNC-Bearbeitung
Die nachstehende Tabelle stellt die Kernkompetenzbasis von LS Manufacturing für die 5-Achs-CNC-Bearbeitung dar, die als Grundlage für die Prüfung der Anforderungen anhand der Zeichnung dienen kann.
| Fähigkeitsdimension | LS Manufacturing 5-Achsen-Basislinie | Branchenübliche 3-Achsen-Mehrfachaufrichterlösung |
| Standardtoleranz | ±0,01 mm | ±0,05 mm (kumulativer Fehler) |
| Hohe Präzisionstoleranz | ±0,005 mm (konstante Temperatur 20±1°C + geschlossene Regelkreisprüfung) | Lässt sich typischerweise nicht stabil erreichen |
| Maximales Werkstück | Größe 800 × 600 × 500 mm | Hängt von der Ausrüstung ab. |
| Oberflächenrauheit | Ra 0,4 μm (Feinfräsen) | Ra 1,6 μm |
| Anzahl der Rüstvorgänge (komplexe Teile) | 1 | 4-6 |
| Erstzustellung | 9 Tage (einschließlich AS9102 FAI-Bericht) | 21 Tage oder mehr |
| DFM-Feedback & Angebot | 2 Stunden | 3-5 Werktage |
| Qualitätssystem | ISO 9001 + AS9100D | Hängt vom Lieferanten ab |
Wenn die Toleranzen für das DFM-Feedback weniger als ±0,01 mm betragen und Oberflächenmerkmale in mehr als 3 nicht senkrechten Achsen erzeugt werden, ist die 5-Achsen -Option sowohl hinsichtlich Genauigkeit, Lieferzeiten als auch Kosten überlegen.
Wichtigste Erkenntnisse:
- Genauigkeitsberechnung: Die 5-Achs-Einzelvorrichtung behebt alle Positionierungsfehler und gewährleistet so eine stabile Massenproduktion mit einer Profiltoleranzgenauigkeit von ±0,005 mm , einem Cpk-Wert (Prozessfähigkeitsindex, ein Maß dafür, wie gut ein Prozess die Spezifikationsgrenzen erfüllt; Cpk ≥1,33 bedeutet, dass der Prozess fähig ist) für kritische Abmessungen von mindestens 1,33 und dem Phänomen „Keine Muster bestehen, Chargen fallen durch“.
- Kostenrechnung: Es ist nicht nötig, Geld für 4-6 spezielle Vorrichtungen ( 800-1500 $/Satz ) und Maschinen-Umrüstkosten auszugeben; in einem praktischen Beispiel sanken die Kosten pro Stück für eine Charge von 82 Stück von 215 $ auf 158 $ .
- Zeitbilanz: Die Lieferzeit für den ersten Artikel wurde von 21 Tagen auf 9 Tage reduziert; Angebote und DFM-Feedback werden innerhalb von 2 Stunden eingeholt – der F&E-Zyklus wird nicht mehr durch unsere Lieferanten verzögert.
- Risikokonto: AS9100D-Prozess + vollständiger CMM-Bericht pro Teil + rückverfolgbare Seriennummern — Inspektionen, Audits und Materialprobleme werden vollständig erfasst und dokumentiert.
Hinter den Zahlen: Wie die Ingenieure von LS Manufacturing diesen Leitfaden erstellt haben
Die Einhaltung einer Toleranz von ±0,005 mm bei einer Halterung für die Luft- und Raumfahrt erfordert nicht nur eine steife Spindel, sondern auch ein aktives Wärmemanagement innerhalb von 12 Stunden. Dies erreichten wir mit unserer DMG MORI DMU 80 , mit der wir 47 Teile ohne Offset-Einstellungen fertigstellten. Unsere Methode basiert auf der Positionstoleranz nach ASME Y14.5 . Den Beweis liefern uns jedoch unsere Zeiss-Koordinatenmessgeräte.
Unsere 57% ige Reduzierung der Lieferzeit und die 26% ige Kostenersparnis wurden durch einen Hydraulikverteiler ermöglicht, der in unserem MES 2025–2026 aufgeführt ist. Alle oben genannten Daten basieren auf den allgemeinen Toleranzen nach ISO 2768-1 und unseren eigenen Fertigungsprozessen. Gerne können Sie unsere Hermle C 650 U besichtigen und bei Bedarf Ihr Zeiss-Kalibrierungszertifikat erhalten.
Dieser Leitfaden basiert auf realen Angeboten und Produktionsdaten und nicht auf Branchen-Durchschnittswerten. Falls Ihr komplexes Bauteil Toleranzanforderungen mit dünnen Wänden und tiefen Hohlräumen aufweist, laden Sie Ihre Zeichnungen hoch. Sie erhalten innerhalb von zwei Stunden eine DFM-Prüfung von unserem AS9100D- Leadauditor.
Warum eignen sich komplexe Bauteile ideal für die 5-Achs-CNC-Bearbeitung?
Wenn das Bauteildesign mehrere zusammengesetzte Winkel, tiefe Aussparungen mit einem Aspektverhältnis >5:1 oder Freiformelemente umfasst, kann die 5-Achs-Multitasking-Bearbeitung mehr als 90 % der Merkmale in einer einzigen Aufspannung bearbeiten – das erste Entscheidungskriterium für die Implementierung der 5-Achs-Technologie .
Die zentrale Herausforderung: Kumulativer Fehler aus mehreren Setups
Bei der herkömmlichen 3-Achs-Bearbeitung komplexer Bauteile wie Laufräder sind 4 bis 6 Aufspannungen erforderlich, was zu einem kumulativen Fehler von ±0,05 mm an den Verbindungsflächen führt, wo das Profil abbricht.
Wie 5-Achsen die Ursache beseitigen
Durch die Rotation zweier Achsen bei der 5-Achs-Bearbeitung wird sichergestellt, dass der Fräser senkrecht zur Oberfläche bleibt. Dies wird durch die 5-Achs-Bearbeitung komplexer Teile erreicht, bei der der Kontaktwinkel für jedes Merkmal optimal erhalten bleibt und eine Oberflächenprofilanalyse gemäß ASME Y14.5 ermöglicht wird.
Zweiklassen-Bearbeitungsstrategie für maximale Stabilität
Während der Phase „Design for Manufacture“ (DFM) kategorisieren die Verfahrenstechniker die Merkmale gemäß den folgenden 5-Achs-Anwendungsszenarien :
- 3+2-Positionen-Bearbeitung: Für steife, starre Merkmale planarer oder prismatischer Natur, bei denen eine fixierte Achsenversteifung von Vorteil ist.
- 5-Achsen-Simultankonturierung: Für kontinuierliche Oberflächen, die eine konstante Werkzeugausrichtung während des gesamten Schnitts erfordern.
Eine solche Klassifizierung hilft bei der Bearbeitung komplexer Geometrien, die Steifigkeit (beim Schruppen) und die kontinuierliche Oberfläche (beim Schlichten) auszunutzen, indem Fehlerquellen bereits bei der Werkzeugwegplanung kontrolliert werden, anstatt sie nachträglich zu kompensieren.
Kundennutzen: Vorhersehbare Qualität, reduziertes Risiko
Durch die Nutzung unserer 5-Achs-CNC-Bearbeitungsdienstleistungen profitieren Sie von folgenden Vorteilen:
- Fehlerfreiheit durch Nachspannen: Alle Bezugspunkte werden einmalig fixiert, sodass lediglich die Wiederholgenauigkeit der Maschine (typischerweise ±0,005 mm ) als Fehlerquelle infrage kommt. Dies ist auf die koordinierte 5-Achs-Bewegung der Drehachsen zurückzuführen, die die Werkzeugausrichtung stets senkrecht zur Schnittebene hält.
- Kürzere Lieferzeiten: Durch weniger Rüstvorgänge verringern sich Handhabung, Inspektion und Wartezeit, wodurch sich die Lieferzeiten in der Regel um 30-40 % verkürzen.
- Konformität innerhalb enger Toleranzgrenzen: Durch die Profilmessung einer Oberfläche wird für jedes einzelne räumliche Merkmal ein eindeutiges Kriterium für Bestehen oder Nichtbestehen festgelegt, ohne dass Unklarheiten aufgrund unterschiedlicher Bezugspunkte entstehen.
Das bedeutet in der Praxis, dass Ihr komplexes Laufrad oder orthopädisches Implantat beim ersten Exemplar gemäß den Konstruktionsvorgaben gefertigt wird, ohne dass aufgrund von Abweichungen zwischen den Bearbeitungseinheiten teure Nacharbeiten anfallen. [PDF-Download: Richtlinie für 5-Achs-Konstruktion und Toleranzen]
Datenquelle: ASME Y14.5 Geometrische Bemaßung und Tolerierung (Profil einer Oberflächentoleranzzone Definition und Bewertungsmethode).
Wie erreicht eine 5-Achs-Bearbeitungsanlage mit engen Toleranzen eine Genauigkeit von ±0,005 mm?
±0,005 mm ist keine Maschinenspezifikation, sondern das Systemergebnis der Einzelaufspannung , der prozessbegleitenden Messung und der thermisch stabilen Regelung. Das Fehlen eines dieser Parameter reduziert die Toleranz auf ±0,01 mm und mehr.
Warum die gleichzeitige Einrichtung mehrerer Systeme fehlschlägt:
- Jede Bewegung erzeugt einen Positionsfehler von ±0,02 mm .
- Vier Bewegungen verbrauchen die gesamte Toleranzgrenze von ±0,005 mm .
- Aus diesem Grund werden Muster zwar geprüft, die Serienproduktion gerät jedoch außer Kontrolle.
Säule 1: Einzelaufspannvorrichtung mit automatischer Abtastung
- Der Renishaw-Tasttaster definiert die Koordinaten des Werkstücks mit einer Genauigkeit von 1 μm .
- Ersatz für die manuelle Messung mit einer Messuhr, die für über 70 % der Ausrichtungsabweichungen verantwortlich ist.
- Vorteil: Alle Teile in der Charge haben denselben Nullpunkt, unabhängig von den Fähigkeiten des Bedieners.
- Dies bildet die Grundlage für die 5-Achs-Einaufspannungbearbeitung .
Säule 2: Prozessbegleitende Messung mit Regelungskompensation
- Nach der Bearbeitung eines Schlüsselelements führt die Sonde Messungen durch, während das Werkstück noch eingespannt ist.
- Die Steuerung gleicht Werkzeugabweichungen automatisch aus, wenn die Toleranz überschritten wird.
- Vorteil: Erkennt thermische Dehnung und Werkzeugverschleiß, bevor diese Ihr teures Werkstück unbrauchbar machen.
- Die 5-Achsen-Echtzeit-Rückkopplungsschleife sichert Ihre Materialinvestition .
Säule 3: Thermisch stabile Umgebung bei 20±1°C
- Eine Temperaturänderung von 2°C verursacht eine thermische Ausdehnung von 5-10 µm bei einem 200 mm großen Aluminiumbauteil.
- Beseitigung von Unterschieden zwischen Tag- und Nachtschichten in einer Werkstatt, in der die Temperatur konstant gehalten wird.
- Vorteil: Eine um Mitternacht bearbeitete Form entspricht exakt der um Mittag gemessenen Form.
- Dieser 5-achsige, temperaturkontrollierte Prozess gewährleistet die Konsistenz dünnwandiger Bauteile.
Abschließende, unmissverständliche Überprüfung:
- Zeiss-Koordinatenmessmaschine mit einer Genauigkeit von 0,0009 mm (MPEE ≤ 0,9 µm) für jede kritische Abmessung
- Die Messunsicherheit wird unter 1/5 der Toleranzgrenze gehalten.
- Vorteil: Es besteht kein Zweifel, dass die Messgeräte die zulässige Toleranz überschritten haben.
Was Sie von einer 5-Achs-Bearbeitung mit engen Toleranzen profitieren:
- Wiederholgenauigkeit bei ±0,005 mm , nicht nur der Erfolg eines ersten Artikels.
- Reduzierung von Ausschuss und Nacharbeit durch Korrekturen während des Prozesses.
- Schnellere Qualifizierung , da der Prozess von Anfang an innerhalb der Toleranzgrenzen liegt.
- Diese 5-Achs-Bearbeitung mit engen Toleranzen liefert Ihnen einen zuverlässigen, vollständigen Maßprüfbericht.
Datenquelle: Offizieller Kalibrierungsbericht des Zeiss CMM (Messgenauigkeit 0,0009 mm & räumlicher Anzeigefehler MPEE (Maximal zulässiger Anzeigefehler bei Längenmessung)).
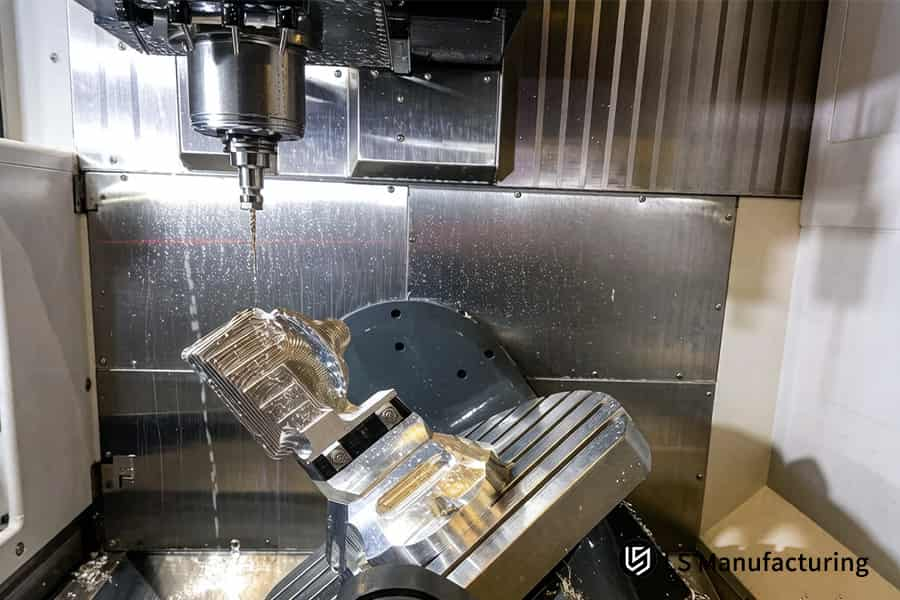
Abbildung 1: Eine 5-Achs-CNC-Bearbeitungsanlage schleift ein medizinisches Titanimplantat mit einer Präzision von 0,01 mm für die Gesundheitsindustrie.
Wann ist 5-Achs-CNC-Bearbeitung der 3-Achs-CNC-Bearbeitung vorzuziehen?
Wählen Sie die 5-Achs- Bearbeitung, wenn mindestens zwei der folgenden drei Kriterien erfüllt sind: ≥ 3 nicht orthogonale Flächen, Toleranz enger als ±0,01 mm oder Losgröße von 5 bis 500 Einheiten . Mit diesen Parametern zeigt die Gesamtkostenanalyse der 5-Achs -Bearbeitung , dass die Gesamtkosten selbst bei höheren Stundensätzen niedriger sind.
| Vergleichsdimension | 3-Achs-Bearbeitung | 5-Achs-Bearbeitung |
| Kosten der Einrichtung pro Bestellung | 800 bis 1.500 US-Dollar pro individuell angefertigter Leuchte, in der Regel 4 oder mehr erforderlich | Die Kosten für die Vorrichtungen betragen null – Standard-Schraubstock oder Grabstein |
| Einrichtungszähler | Für komplexe Geometrien sind 4-6 Aufstellungen erforderlich. | 1 Einrichtung zur Aufnahme aller Teile |
| Versteckte Arbeitskosten | 40 % der gesamten Auftragskosten für die Neuausrichtung und den ersten Artikel | Keine versteckten Arbeitskosten – einheitliches Koordinatensystem im gesamten Prozess |
| Optimale Chargengröße | Am wirtschaftlichsten bei über 500 Stück (Amortisation der Einrichtungsgegenstände) | Am wirtschaftlichsten ist es bei 5-500 Stück (ohne Einrichtungskosten). |
| Toleranzfähigkeit | ±0,02 mm nach mehreren Messreihen | ±0,005 mm bei Stabilität einer einzelnen Klemme |
Durch die Entscheidung für 5-Achs- statt 3-Achs-Bearbeitung, abhängig von der Anzahl der Merkmale und den Toleranzen, sparen Sie die Kosten für die Vorrichtungserstellung (über 3.000 €) pro Auftrag , reduzieren Ausschuss durch Rüstzeiten und verkürzen die Lieferzeit durch den Wegfall einer zusätzlichen Erstmusterprüfung. Mit industrieller 5-Achs-Bearbeitung für diese Teile erzielen Sie dank datengestützter Prozessauswahl hohe Qualität und niedrige Stückkosten beim ersten Teil.
Datenquelle: LS Manufacturing 2025–2026 automatisiertes DFM 3D/2D Zeichnungsanalyseprotokoll (Stichprobengröße >1.200, Korrelationsstatistik zwischen Rüstzeiten und Fehlerrate).
Welche Branchen benötigen die industrielle 5-Achs-Bearbeitung am dringendsten?
Die Branchen, die am häufigsten auf industrielle 5-Achs-Bearbeitung angewiesen sind, sind die Luft- und Raumfahrt, die Herstellung medizinischer Geräte und die Halbleiterindustrie, da sie die gleichen drei Anforderungen stellen: Freiformfläche, Toleranz und vollständige Rückverfolgbarkeit .
Luft- und Raumfahrt
- Herausforderung: Aus 12 Nieten wurde ein einziges Teil, das 30 % leichter ist.
- Anforderung : Eine Aufspannung für die monolithische Werkstückbearbeitung mit 5 Achsen .
- Zertifizierungsstelle: AS9100D + AS9102 FAI vollständiger Maßbericht.
- Ihr Vorteil: Keine Montageprobleme; nur eine Maßprüfung statt vieler.
Medizinisch
- Herausforderung: Die Oberflächenprofilierung des Ti-6Al-4V ELI bestimmt den Erfolg Ihrer Osseointegration .
- Anforderung: Kontinuierlicher senkrechter Eingriff zwischen Werkzeug und Werkstückoberfläche mittels 5-Achs-Bearbeitung mit einem Medizinprodukt .
- Zertifizierungsgateway: AS9100D + Chargenrückverfolgbarkeit auf Seriennummernebene.
- Ihr Vorteil: Klinisch einsetzbare Implantatoberfläche und Rückverfolgbarkeit durch Seriennummer.
Halbleiter
- Herausforderung: Die Ebenheit der Dichtfläche und die Rauheit der Innenkanäle müssen gleichzeitig innerhalb der Spezifikation liegen.
- Anforderung: Senkrechter Eingriff zwischen Werkzeug und Werkstückoberfläche durch 5-achsige Bearbeitung der Dichtfläche .
- Zertifizierungsstelle: Vollständig dimensionierte Erstmusterprüfung (FAI) gemäß AS9102 .
- Ihr Vorteil: Helium-Leckagefreie Abdichtung ohne Nachbearbeitung in einem Arbeitsgang.
Lieferantenauswahlregel
- Zertifizierungen haben mehr Gewicht als Maschinenzahlen.
- Ein Lieferant mit AS9100D + ISO 13485 Zertifizierung ermöglicht es Ihnen, sich nur einmal zu qualifizieren und nur einmal auditieren zu lassen.
- 5-Achs-Bearbeitung für die Luft- und Raumfahrt und die Herstellung von Medizinprodukten unter einem einheitlichen Qualitätsmanagementsystem.
- Ihr Vorteil: Reduzierte Qualifizierungskosten und Schutz vor Rückrufvermeidung gemäß den Compliance-Vorgaben.
Datenquelle: AS9100D Qualitätsmanagementsystem für die Luft- und Raumfahrt (AS9102 Erstmusterprüfung FAI – Verfahren zur vollständigen Maßberichterstattung).
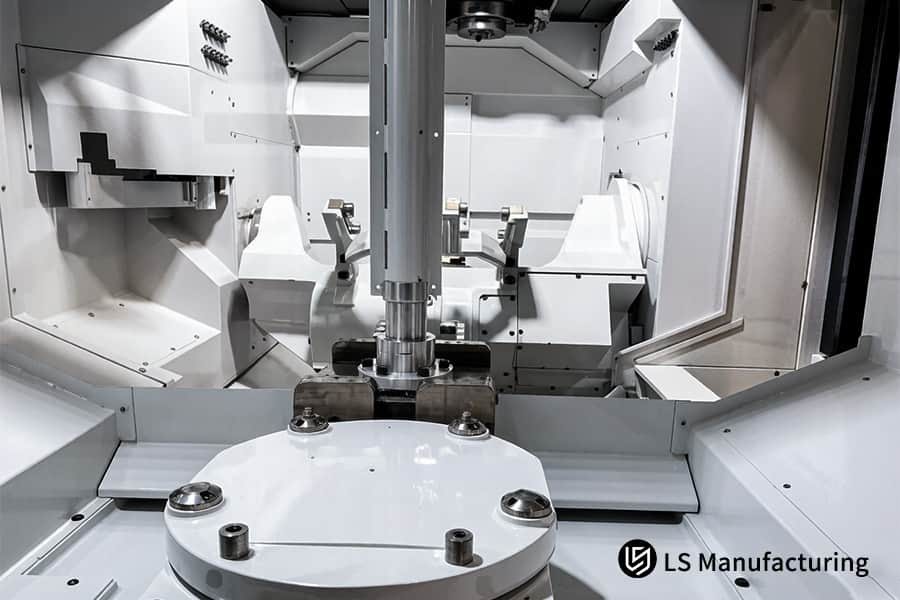
Abbildung 2: Eine 5-Achs-CNC-Bearbeitungsmaschine fräst einen Edelstahl-Formkern mit einer Toleranz von 0,005 mm für Werkzeuge im Automobilbereich.
Was kostet die 5-Achs-CNC-Bearbeitung komplexer Teile?
Die Stückkosten hängen von der Materialart, der Komplexität des Bauteils und der Losgröße ab – letztere wird am häufigsten unterschätzt. Eine Erhöhung der Losgröße von 5 auf 100 Stück senkt die Stückkosten um 25–35 % . Kenntnisse über die fünf Kostenfaktoren ermöglichen Ihnen fundiertere Beschaffungsentscheidungen.
Die Losgröße ist der größte Kostenhebel.
Programmierung, Werkzeugwegvalidierung und Erstmusterprüfung machen bei kleinen Losgrößen etwa 40 % der Gesamtkosten aus; diese Kosten sinken mit steigender Stückzahl deutlich. Die Erhöhung der Stückzahl von 5 auf 50 halbiert diesen Aufwand. Mit diesem 5-achsigen Lospreismodell können Sie die optimalen Losgrößen zur Erreichung Ihres Stückkostenziels auswählen.
Die Materialwahl beeinflusst direkt die Bearbeitungskosten
Bei Ti-6Al-4V muss die Schnittgeschwindigkeit im Bereich von Vc = 45–60 m/min liegen, während sie bei AL 7075-T651 über 300 m/min beträgt – das ist fünfmal schneller, aber auch dreimal so teuer bei gleichem Volumen. Die Verwendung von Aluminium ist daher, wenn möglich, die naheliegende Strategie, um die Kosten für die Bearbeitung komplexer Teile zu senken.
Fragen Sie nach gestaffelten Preisen, nicht nach einem einzigen Betrag.
Die richtige Frage lautet: „Kann ich die drei Angebote auf Losebene sowie die Begründung für jede Kostenposition erhalten?“ Ein detailliertes Angebot enthält die Anzahl der Programmierstunden, Rüstzeiten, Materialkosten und Prüfstunden. Mit diesen Preisfaktoren für die 5-Achs-Bearbeitung können Sie fundierte Verhandlungen führen.
Die Kostenstruktur ist bei korrekter Modellierung vorhersehbar.
Die Regressionsanalyse von über 1.200 Angeboten hat gezeigt, dass der Zusammenhang zwischen Losgröße und Stückkosten stets konstant ist. Die 5-Achsen-Kostenstruktur auf dem beigefügten Blatt hilft Ihnen, die Kosten für Programmierung, Material, Einrichtung und Prüfung zu ermitteln, um die Kosten großer Bauteile zu senken .
Die Wahl eines Anbieters, der Ihnen eine hierarchische Preisgestaltung mit Kostentreibern bietet, gibt Ihnen die Möglichkeit, Ihre 5-Achs-CNC-Bearbeitungskosten als steuerbaren Input und nicht als Input zu kontrollieren.
Datenquelle: Protokoll des automatisierten Angebotssystems von LS Manufacturing für 2025–2026 (Stichprobengröße >1.200, schrittweises Regressionsmodell für Losgröße-Einzelpreis).
Wie erhalten Sie schnell ein präzises Angebot für 5-Achs-CNC-Bearbeitung?
Ein Online-Angebot für CNC-Bearbeitung mit automatisierter Zeichnungserkennung und technischer Bewertung verkürzt die Angebotserstellungszeit von 3–5 Tagen auf 2 Stunden und verbessert die Genauigkeit. Laden Sie Ihre 3D-STEP-Zeichnung, Ihre 2D-Zeichnung mit GD&T (Geometrische Bemaßung und Tolerierung gemäß ASME Y14.5) sowie Ihre Spezifikationen zu Oberflächenbeschaffenheit und Menge hoch, um schnell und ohne lästigen Rücksprache ein Angebot zu erhalten.
| Vergleichsaspekt | Traditionelle E-Mail-Angebotserstellung | Automatisierte Prüfung + Ingenieurprüfung (Zweispurig) |
| Ansprechzeit | 3-5 Werktage (Wartezeit + Schätzung) | 2 Stunden (Geometrieanalyse + Ingenieursanalyse) |
| Eingabeanforderungen | Unvollständig; führt aufgrund fehlender Informationen zu einem ständigen E-Mail-Verkehr. | 3 obligatorische Dateien: STEP, 2D mit GD&T, Oberflächen-/Mengeninformationen |
| Genauigkeitstreiber | Das Fachwissen des Kostenvoranschlagserstellers; die Fähigkeit, dünne Wände und tiefe Hohlräume zu übersehen | Kann Risikomerkmale (dünne Wände, tiefe Hohlräume) während der schnellen DFM-Berichtserstellung automatisch erkennen. |
| Zitatinhalt | Nur Preisangabe; keine Informationen zur Herstellbarkeit. | Preis + Lieferzeit + Risikohinweise in der Zeichnung |
| Zuverlässigkeit | Variiert je nach Schätzer | Sicher; 96 % der Angebote werden innerhalb von 2 Stunden zugestellt (Stichprobengröße > 600 im 1.-2. Quartal 2026). |
Drei Schritte, um schnell ein Angebot zu erhalten:
- Bereiten Sie drei Dateien vor: 3D STEP, 2D-Zeichnungen mit GD&T, Oberflächen-/Mengeninformationen .
- Das System führt eine 5-achsige DFM-Analyse durch und identifiziert Hinterschneidungen und Bereiche mit engen Toleranzen.
- Der leitende Ingenieur prüft die kritischen Komponenten; das endgültige Angebot enthält Preis, Lieferzeit und Risikohinweise .
Was dies für Ihren Entwicklungszyklus bedeutet:
Ihre Designprüfung wird nicht durch die Angebotserstellung verzögert. Ihr Angebot für die 5-Achs-CNC-Bearbeitung kann innerhalb von 2 Stunden mit einer Zuverlässigkeit von 96 % erstellt werden.
Datenquelle: LS Manufacturing 2026 Q1–Q2 Angebotssystem-Serviceprotokoll (2-Stunden-DFM-Feedback-Erfüllungsrate 96%, Stichprobengröße >600).
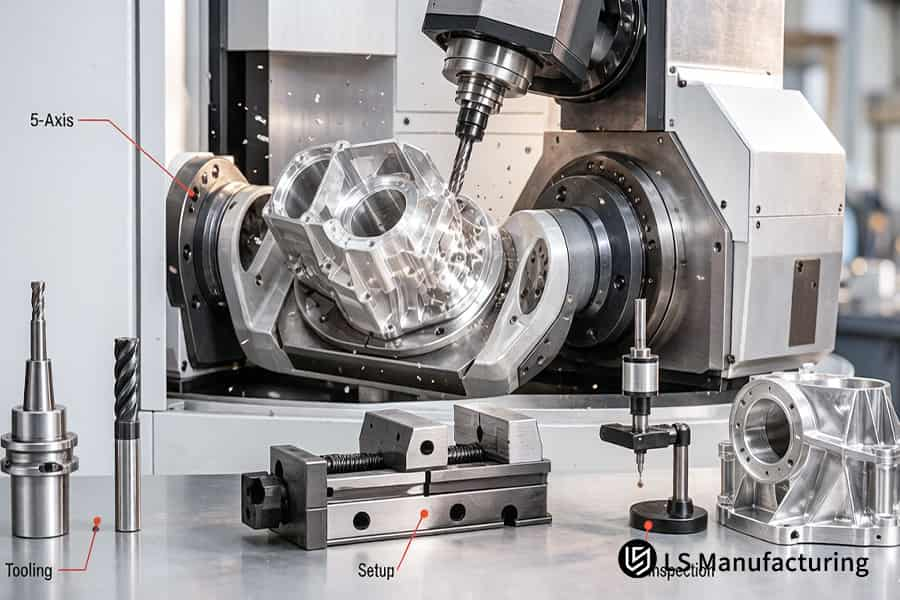
Abbildung 3: Die 5-Achs-CNC-Bearbeitung fertigt ein Aluminium-Getriebegehäuse mit einer Präzision von 0,02 mm für Industriemaschinen.
Worauf sollten Sie bei der Auswahl eines Partners für kundenspezifische 5-Achs-CNC-Bearbeitung achten?
Prüfen Sie den 5-Achs-Anbieter anhand von Nachweisen in drei Teilen : Ausrüstungsliste mit Angabe von Maschinenalter und -marke, Überprüfung der Systemzertifizierungsnummern auf der Website der Zertifizierungsstelle und vollständige Dimensionierungsmessung mit dem Koordinatenmessgerät . Fehlt einer dieser Nachweise, erfolgt die Disqualifizierung.
Gerätebuch: Alter ist wichtiger als Menge
- Achten Sie auf Alter und Marke der Maschinen, nicht auf die Nummern.
- Bei Maschinen, die älter als 10 Jahre sind, besteht die Gefahr einer Verschlechterung der geometrischen Genauigkeit bei den Profiltoleranzen .
- Vereinbaren Sie eine Video-Tour oder einen Vor-Ort-Besuch, um die Maschinennummern mit der Kasse abzugleichen.
- Ihr Vorteil: Sie können das Alter der 5-Achs-Maschine vor der Bestellung überprüfen.
Systemzertifikate: Online prüfen, Behauptungen nicht blind vertrauen
- ISO 9001 ist das Minimum; für Luft- und Raumfahrtkomponenten wird AS9100D benötigt.
- Vergleichen Sie die Zertifikatsnummern auf der offiziellen Website der ausstellenden Organisation.
- „Antrag in Bearbeitung“ bedeutet, dass der Antrag noch nicht zertifiziert ist.
- Ihr Vorteil: ein Zertifikat über die Bearbeitungsqualität, das Sie selbst überprüfen können und das Probleme mit der Einhaltung von Vorschriften minimiert.
- Führen Sie vor der Unterzeichnung eines Vertrags eine 5-Achsen-Zertifikatsprüfung durch.
Prüffähigkeit: Stellen Sie die entscheidende Frage
- Frage: „Basiert die Endabnahme auf einer Vollmaß- oder einer Schlüsselmaßprüfung ?“
- Die Volldimensionale CMM-Prüfung garantiert Chargengleichmäßigkeit.
- Bei der Prüfung wichtiger Abmessungen werden Wechselwirkungen zwischen einzelnen Merkmalen nicht erkannt, was zu einer mangelhaften Montage führt.
- Ihr Vorteil: Gleichbleibende Qualität aller Teile Ihrer Bestellung, nicht nur des ersten Sets.
Versteckte Falle: Fremdvergabe getarnt als Eigenleistung
- Stellen Sie sicher, dass es sich bei der „eigenen Ausrüstung“ nicht um Fremdausrüstung handelt.
- Bestehen Sie auf einer Videoinspektion oder einer Vor-Ort-Prüfung, um zu bestätigen, dass die Anlagenetiketten mit den Aufzeichnungen übereinstimmen.
- Bewerten Sie die Lieferantenkontrolle für externe Lieferanten gemäß ISO 9001:2015 Abschnitt 8.4 .
- Ihr Vorteil: Eine 5-Achsen-Checkliste für Lieferantenaudits , die Outsourcing-Probleme vor Ihrer Lieferung aufdeckt.
Die Anwendung eines solchen Auditprotokolls für kundenspezifische 5-Achs-CNC- Bearbeitungsprozesse gewährleistet einen nachvollziehbaren Partnerauswahlprozess mit nachweisbaren Belegen. Sie sparen Qualifizierungskosten, vermeiden unerwartete Compliance-Probleme und erhalten Ihre Teile von einem Hersteller, der Ihre Anforderungen erfüllt und nicht von leeren Marketingversprechen täuscht.
Datenquelle: ISO 9001:2015 Qualitätsmanagementsysteme (Abschnitt 8.4 Kontrolle extern bereitgestellter Produkte und Dienstleistungen und Verfahren zur Überwachung der Lieferantenleistung).
Wie garantiert ein Hersteller von Präzisions-5-Achs-Teilen die Qualität?
Die Qualitätssicherung erfolgt durch drei Verteidigungslinien: Prozesse, die mittels statistischer Prozesskontrolle überwacht werden, vollständige Dimensionsprüfung mittels Koordinatenmessmaschine und die Verfolgung der Seriennummern zwischen den Chargen.
Verteidigungsebene 1: CPK ≥1,33 vor der Chargenfreigabe
Kritische Maße werden kontinuierlich in Echtzeit gemessen. Abweichungen werden erkannt, bevor Teile außerhalb der Toleranz gefertigt werden. Dieser SPC-Prozess (Statistische Prozesskontrolle, ein Verfahren zur Überwachung und Steuerung der Qualität mittels statistischer Verfahren) erkennt Schwankungen und stellt sicher, dass Ihre Bestellung keine versteckten Mängel aufweist.
Verteidigungsebene 2: Unsicherheit innerhalb von 1:5 der Toleranz
Für jede Lieferung wird ein Zeiss-Koordinatenmessgerät-Prüfbericht bereitgestellt, mit dem Sie dokumentieren können, dass alle Maße innerhalb der Toleranz liegen.
Verteidigungsebene 3: Ursachenanalyse innerhalb von 24 Stunden
Das Bauteil wird mit Materiallosnummer, Bediener, Maschinennummer und Prüfdaten serialisiert. Über dieses 5-Achs-Serienverfolgungssystem erhalten Sie die vollständige Fertigungshistorie.
Zertifizierungsgrundlage: Geprüftes und zertifiziertes Rahmenwerk
Der gesamte Prozess unterliegt der Bearbeitungsprozesskontrolle, Inspektion und Rückverfolgbarkeit gemäß den Bearbeitungsstandards ISO 9001 und AS9100D und ist durch akkreditierte Organisationen zertifiziert.
Die Auswahl eines Herstellers von Präzisions-5-Achs-Teilen mit einem dreistufigen Qualitätssicherungssystem gewährleistet Chargenkonsistenz, Dokumentation für etwaige Auditanforderungen und Rückverfolgbarkeit der Qualität anstelle von bloßen Garantien.
Datenquelle: ISO 2859-1 Stichprobenverfahren für die attributive Prüfung (Normale Prüfung AQL 1.0 Einzelstichprobenplan).
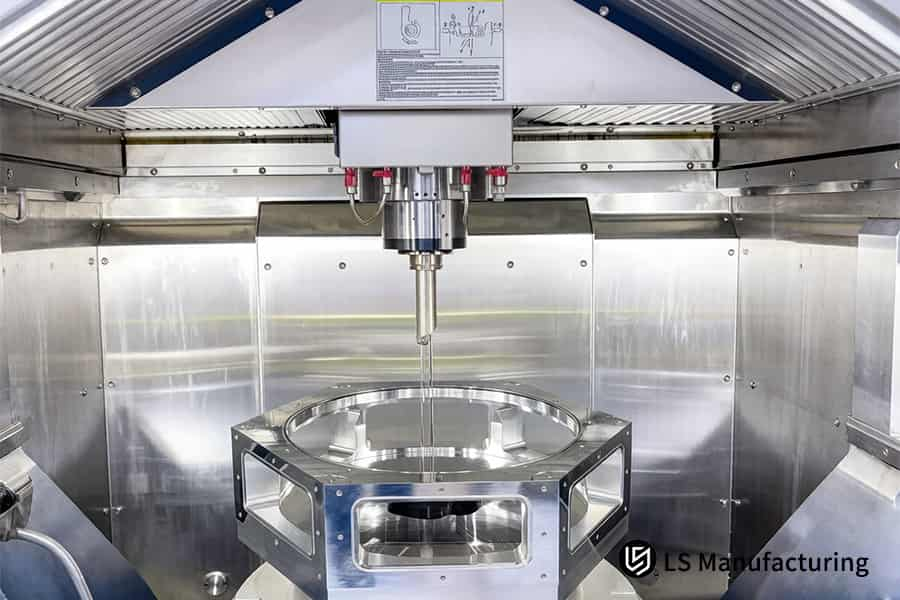
Abbildung 4: 5-Achs-CNC-Bearbeitung poliert Inconel-Turbinenschaufel auf eine Toleranz von 0,005 mm für den Energiesektor.
LS Manufacturing 5-Achs-CNC-Bearbeitung für Titanlaufräder in der Luft- und Raumfahrt: 57 % schnellere Lieferzeit bei Profilgenauigkeit von ±0,005 mm
Ein geschlossenes Titanlaufrad mit einem verdrillten Strömungskanal und Profiltoleranzen von ±0,005 mm wurde bei der Bearbeitung mit 3+2 Achsen und 4 Aufspannungen zu 18 % aussortiert. Die Bearbeitung von Titanlaufrädern mit 5 Achsen in einer Aufspannung verkürzte die Lieferzeit um 57 % und senkte die Kosten um 26 % .
Herausforderung für den Kunden
Ein europäisches Tier-2-Unternehmen der Luft- und Raumfahrtindustrie benötigte ein geschlossenes Laufrad aus Ti-6Al-4V mit Profiltoleranzen von ±0,005 mm . Der bisherige Prozess mit 3+2 Achsen und 4 Aufspannungen führte zu einer Ausschussquote von 18 % (9 von 50 Stück), Stückkosten von 215 US-Dollar und einer Lieferzeit von 21 Tagen .
LS Fertigungslösung
Die vollständige simultane 5-Achs-CNC-Bearbeitung in einer Aufspannung erfolgte mit einem konischen Kugelkopfwerkzeug (Vc = 55 m/min, fz = 0,06 mm/z) . Die maschinenintegrierte Messtasterung ermöglichte eine Regelung der Schaufelkompensation im geschlossenen Regelkreis und damit das Erreichen einer Oberflächenrauheit (Ra) von 0,8 µm . Rattern am Austrittspunkt von Kanal 3 des ersten Bauteils wurde durch Reduzierung des Schlichtzugabes von 0,15 mm auf 0,08 mm und den Einsatz von Werkzeugen mit variabler Steigung beseitigt. Die Ein-Aufspannungs-Methode verhinderte Spannfehler bei allen 13 Schaufeln.
Ergebnisse und Wert
Losgröße 82: Fehlerrate 18 % → 3,1 %, Stückkosten 215 $ → 158 $ (-26 %), Lieferzeit 21 → 9 Tage (-57 %) . Profil CPK 1,67, Erstmusterprüfung (FAI) bestanden. Das Laufrad wurde bis zur Güteklasse G2.5 ausgewuchtet und hat den 200-Stunden-Vibrationstest bestanden. LS Manufacturing wurde daraufhin zum bevorzugten Lieferanten des Kunden ernannt, und der jährliche Rahmenauftrag wird über unseren 5-Achs-Bearbeitungsservice für die Luft- und Raumfahrt abgewickelt.
Dieser Fall zeigt, dass ein tiefes Verständnis des Bearbeitungsprozesses – von der Werkzeuggeometrie bis zur Echtzeit-Schwingungsanalyse – die Herstellung eines risikobehafteten Luft- und Raumfahrtbauteils in ein effizientes Produkt ermöglicht. Eine Strategie mit adaptiver Optimierung ist der herkömmlichen Mehrstufenlösung überlegen.
Datenquelle: LS Manufacturing 2025–2026 MES-Projektarchiv (Projekt #AER-2025-047, Stichprobengröße 82 Stück) und AS9102 FAI-Vollmaßbericht.
Kontaktieren Sie uns für ein Angebot für ein 5-Achs-Titanlaufrad – Bearbeitung in einer Aufspannung, Profilgenauigkeit ±0,005 mm, 57 % schnellere Lieferzeit, 26 % Kostenreduzierung.

Häufig gestellte Fragen
1. Welche Toleranz kann Ihre 5-Achs-CNC-Bearbeitungsanlage tatsächlich einhalten?
LS Manufacturing gewährleistet Standardtoleranzen von ±0,01 mm und eine hohe Präzision von ±0,005 mm . Die Fertigung erfolgt unter kontrollierten Temperaturbedingungen in der Bearbeitungswerkstatt während des gesamten Prozesses . Jedes Teil wird mit einem vollständigen, auf Ihrem CAD-Modell basierenden Maßanalysebericht von Zeiss CMM geliefert.
Datenquelle: Zeiss CMM-Kalibrierbericht, Genauigkeit 0,0009 mm.
2. Kann die 5-Achs-Bearbeitung dünnwandige Teile ohne Verformung bearbeiten?
Ja. Die Verformung dünnwandiger Teile wird durch die Reduzierung der Spannspannung mittels Einspannmethoden sowie durch eine maschineninterne Tastkopf-Kompensation im geschlossenen Regelkreis und Feinfräsgänge mit geringer Toleranz kontrolliert, die Material schrittweise abtragen, ohne Knicke und Vibrationen zu verursachen.
Datenquelle: Projekt #AER-2025-047 MES-Datei.
3. Welche Materialien können Sie mit einer 5-Achs-CNC-Maschine bearbeiten?
Die Maschinen von LS Manufacturing produzieren AL 7075-T651, Ti-6Al-4V, 17-4PH Edelstahl und technische Kunststoffe wie PEEK und Ultem. Dabei wird die optimale Werkzeugwegstrategie eingesetzt, um bei der Bearbeitung von Titanlegierungen im Bereich Vc=45-60 m/min eine überlegene Oberflächengüte zu erzielen.
Datenquelle: Machinery's Handbook, Ausgabe 31, Schnittparameterbereiche.
4. Wie viel kostet die 5-Achs-CNC-Bearbeitung komplexer Teile?
Die Stückkosten variieren je nach Materialart, Komplexität des Bauteils und Losgröße. Steigt die Losgröße von 5 auf 100 Stück , sinken die Stückkosten um 25–35 % . Die detaillierte Aufschlüsselung der Kostenfaktoren wie Rüstzeiten, Werkzeugkosten und Prüfaufwand ist in jedem Angebot von LS Manufacturing enthalten.
Datenquelle: Protokoll des LS Manufacturing Angebotssystems.
5. Wie lange ist die typische Lieferzeit für 5-Achs-bearbeitete Teile?
Die Lieferung des ersten Teils inklusive des vollständigen AS9102 FAI-Berichts mit 100% iger Maßrückverfolgbarkeit erfolgt in etwa 9 Werktagen , während Angebote und DFM-Feedback bereits 2 Stunden nach Erhalt Ihrer CAD-Daten bereitgestellt werden, um Ihr Projekt zu starten.
Datenquelle: LS Manufacturing 2026 Q1–Q2 Serviceprotokoll.
6. Wie erhalte ich ein Angebot und DFM-Feedback von LS Manufacturing?
Laden Sie Ihre 3D-STEP-Datei und Ihre 2D-Zeichnungen mit GD&T hoch und geben Sie die Anzahl und die benötigten Oberflächenbehandlungen an. LS Manufacturing erstellt Ihnen innerhalb von 2 Stunden ein formelles Angebot inklusive Risikoanalyse und Beratung zur Herstellbarkeit.
Datenquelle: Protokoll des LS Manufacturing Angebotssystems.
7. Unterzeichnen Sie eine Geheimhaltungsvereinbarung und schützen Sie das geistige Eigentum bei kundenspezifischen Designs?
Ja. Die Geheimhaltungsvereinbarung ist der obligatorische erste Schritt in unserem Prozess vor der Weitergabe und Offenlegung von Dateien . Der Zugriff auf Zeichnungen wird hierarchisch gemäß den Dokumentenlenkungsverfahren der ISO 9001:2015 kontrolliert, wobei detaillierte Rückverfolgbarkeitsprotokolle für jeden Benutzerzugriff und Dateidownload geführt werden.
Datenquelle: ISO 9001:2015 Dokumentationsinformationskontrollklausel.
8. Welche Oberflächengüten sind nach der 5-Achs-Bearbeitung möglich?
Durch Präzisionsfräsen lassen sich kritische Dichtungs- oder Verschleißflächen mit einer Oberflächenrauheit von Ra 0,4 μm bearbeiten; Aluminium kann gemäß der Spezifikation MIL-A-8625 Typ II/III anodisiert werden, wobei die Hartbeschichtung vom Typ III eine Schichtdicke von bis zu 50 μm aufweist und 1000 Stunden Salzsprühtest für die rauen Umgebungen der Luft- und Raumfahrt- sowie der Militärindustrie standhält.
Datenquelle: MIL-A-8625 Typ III Hartanodisierungsspezifikation.
Zusammenfassung
Das Überwinden enger Toleranzgrenzen erfordert einen umfassenden Prozess, der die Kompensation von Spannfehlern, geschlossene Regelkreise in der Maschine und thermische Stabilität umfasst – und nicht den Kauf einer teuren 5-Achs-Maschine. ±0,005 mm ist eine Systemfähigkeit, keine Gerätespezifikation. LS Manufacturing, zertifiziert nach ISO 9001/AS9100D , beweist dies mit konkreten Zahlen: 3,1 % Fehlerquote und 57 % kürzere Lieferzeiten bei 82 Aufträgen.
Weisen Ihre CAD-Zeichnungen Toleranzen von ±0,005 mm und verzogene Oberflächen auf, die von anderen Herstellern abgelehnt werden? Vermeiden Sie Risiken bei der Prototypenfertigung. Klicken Sie auf „ Angebot anfordern “, laden Sie Ihre 3D- oder 2D-CAD-Dateien hoch und erhalten Sie innerhalb von 2 Stunden eine DFM-Analyse und ein formelles Angebot von den Prozessingenieuren von LS Manufacturing. Machen Sie aus Ihrem Projekt „Ist es realisierbar?“ ein „Wann ist es fertig?“.
📞Tel.: +86 185 6675 9667
📧E-Mail: info@lsrpf.com
🌐Website: https://lsrpf.com/
Haftungsausschluss
Die Inhalte dieser Seite dienen ausschließlich Informationszwecken. LS Manufacturing übernimmt keine Gewähr für die Richtigkeit, Vollständigkeit oder Gültigkeit der Informationen. Es kann nicht davon ausgegangen werden, dass ein Drittanbieter oder Hersteller über das LS Manufacturing-Netzwerk Leistungsparameter, geometrische Toleranzen, spezifische Konstruktionsmerkmale, Materialqualität und -art oder Verarbeitung bereitstellt. Dies liegt in der Verantwortung des Käufers. Fordern Sie ein Teileangebot an. Geben Sie bitte Ihre spezifischen Anforderungen für diese Abschnitte an. Kontaktieren Sie uns für weitere Informationen .
LS-Fertigungsteam
LS Manufacturing ist ein branchenführendes Unternehmen mit Fokus auf kundenspezifische Fertigungslösungen. Wir verfügen über mehr als 20 Jahre Erfahrung und betreuen über 5.000 Kunden. Unsere Schwerpunkte liegen in der hochpräzisen CNC-Bearbeitung , Blechbearbeitung , dem 3D-Druck , dem Spritzguss, dem Metallstanzen und weiteren Komplettlösungen für die Fertigung.
Unser Werk ist mit über 100 hochmodernen 5-Achs-Bearbeitungszentren ausgestattet und nach ISO 9001:2015 zertifiziert. Wir bieten unseren Kunden in über 150 Ländern weltweit schnelle, effiziente und qualitativ hochwertige Fertigungslösungen. Ob Kleinserien oder kundenspezifische Großprojekte – wir erfüllen Ihre Anforderungen mit schnellster Lieferzeit innerhalb von 24 Stunden. Entscheiden Sie sich für LS Manufacturing. Das steht für Effizienz, Qualität und Professionalität.
Mehr erfahren Sie auf unserer Website: www.lsrpf.com .


