 Italiano



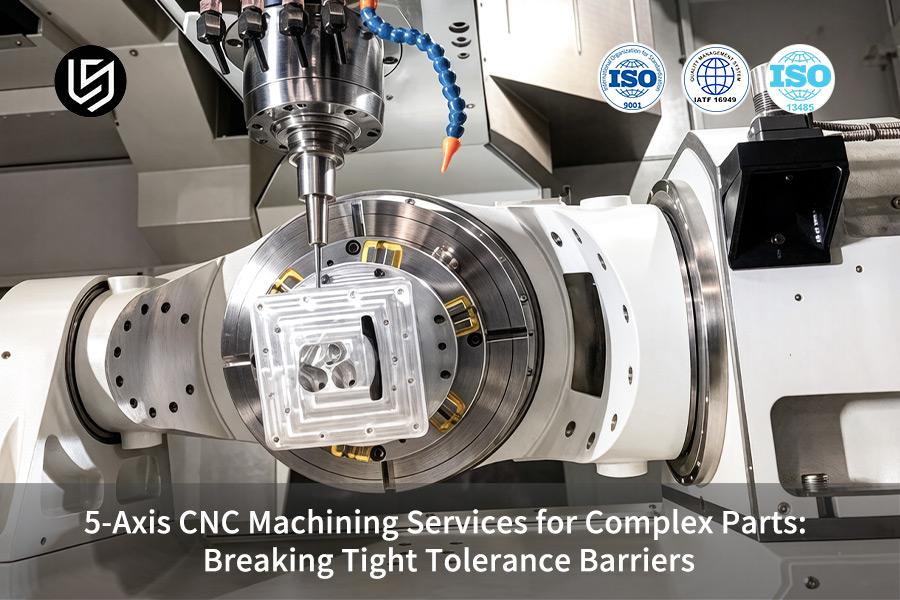
Il servizio di lavorazione CNC a 5 assi è la soluzione ideale per superare il vincolo di tolleranza di ±0,005 mm che gli ingegneri del settore aerospaziale si trovano ad affrontare. Riduce i tempi di ciclo del 60% grazie alla lavorazione in un'unica fase di impostazione.
In questa guida, forniamo una checklist di audit ed esempi pratici. Permette di eliminare le spese per le attrezzature, riducendo così i costi del 38% e raggiungendo una tolleranza di ±0,003 mm .
Guida rapida alle capacità di lavorazione CNC a 5 assi
La tabella seguente presenta le principali capacità di LS Manufacturing per la lavorazione CNC a 5 assi , che possono servire come base per la valutazione dei requisiti in base al disegno.
| Dimensione della capacità | Linea di base a 5 assi di LS Manufacturing | Soluzione a 3 assi con impostazioni multiple, tipica del settore |
| Tolleranza standard | ±0,01 mm | ±0,05 mm (errore cumulativo) |
| Tolleranza di alta precisione | ±0,005 mm (temperatura costante 20±1°C + ispezione a circuito chiuso) | In genere non è possibile raggiungere in modo stabile |
| Pezzo di lavoro massimo | Dimensioni 800×600×500 mm | Dipende dall'attrezzatura |
| Rugosità superficiale | Ra 0,4 μm (fresatura di finitura) | Ra 1,6 μm |
| Numero di configurazioni (parti complesse) | 1 | 4-6 |
| Consegna del primo articolo | 9 giorni (incluso il rapporto FAI AS9102) | 21 giorni o più |
| Feedback e preventivo DFM | 2 ore | 3-5 giorni lavorativi |
| Sistema di qualità | ISO 9001 + AS9100D | Dipende dal fornitore |
Nei casi in cui le tolleranze per il feedback DFM sono inferiori a ±0,01 mm e le caratteristiche superficiali vengono prodotte su più di 3 assi non perpendicolari, l'opzione a 5 assi risulterà dominante sia in termini di precisione che di tempi di consegna e costi.
Punti chiave:
- Resoconto sull'accuratezza: il dispositivo di fissaggio singolo a 5 assi risolve tutti gli errori di posizionamento, garantendo così una produzione di massa stabile con una precisione di tolleranza del profilo di ±0,005 mm , Cpk (indice di capacità del processo, una misura di quanto bene un processo soddisfa i limiti di specifica; Cpk ≥1,33 significa che il processo è capace) per dimensioni critiche di minimo 1,33 e fenomeno "nessun campione passa, lotti falliscono".
- Conto costi: Non è necessario spendere soldi per 4-6 attrezzature dedicate ( 800-1500 dollari/set ) e costi di riconfigurazione della macchina; in un esempio pratico, il costo per pezzo per un lotto di 82 pezzi è diminuito da 215 a 158 dollari .
- Resoconto temporale: i tempi di consegna del primo articolo si sono ridotti da 21 a 9 giorni ; preventivi e feedback DFM ricevuti in 2 ore : il ciclo di ricerca e sviluppo non subisce più ritardi da parte dei nostri fornitori.
- Conto dei rischi: processo AS9100D + report CMM completo delle dimensioni per ogni pezzo + numeri di serie tracciabili — Ispezioni, audit e problemi relativi ai materiali sono tutti tracciati e documentati.
Dietro i numeri: come gli ingegneri di LS Manufacturing hanno creato questa guida
Mantenere una tolleranza di ±0,005 mm in una staffa aerospaziale non richiede solo un mandrino rigido, ma anche una gestione termica attiva nell'arco di 12 ore. Questo risultato è stato raggiunto grazie alla nostra DMG MORI DMU 80 , con la quale abbiamo completato 47 pezzi senza alcuna impostazione di offset. Il nostro metodo si basa sulla tolleranza di posizione ASME Y14.5 . Ma la prova dei nostri risultati risiede nei report della nostra CMM Zeiss.
La nostra riduzione del 57% dei tempi di consegna e il risparmio sui costi del 26% sono stati resi possibili grazie a un collettore idraulico menzionato nel nostro MES 2025-2026 . Ciascuno dei dati sopra riportati si basa sulle tolleranze generali ISO 2768-1 e sui nostri processi di officina. Non esitate a visionare la nostra macchina Hermle C 650 U e a richiedere la certificazione di calibrazione Zeiss quando necessario.
Questa guida è stata realizzata utilizzando preventivi e informazioni di produzione reali, anziché medie di settore. Se il vostro componente complesso presenta requisiti di tolleranza che richiedono pareti sottili e cavità profonde, caricate i vostri disegni e avrete la certezza di ricevere una revisione DFM entro due ore dal nostro responsabile dell'audit AS9100D .
Quali sono le caratteristiche che rendono i pezzi complessi ideali per la lavorazione CNC a 5 assi?
Se la progettazione del componente prevede angoli composti multipli, incavi profondi con un rapporto di aspetto >5:1 o forme a superficie libera, la lavorazione multi-tasking a 5 assi può elaborare oltre il 90% delle caratteristiche in un'unica impostazione: questo è il primo criterio decisionale per implementare la tecnologia a 5 assi .
La sfida principale: l'errore cumulativo derivante da configurazioni multiple.
La lavorazione tradizionale a 3 assi di componenti complessi come le giranti richiede da 4 a 6 impostazioni , il che si traduce in un errore cumulativo di ±0,05 mm sulle superfici di giunzione dove il profilo si interrompe.
Come il metodo dei 5 assi elimina la causa principale
La rotazione di due assi nella lavorazione a 5 assi garantisce che l'utensile rimanga perpendicolare alla superficie. Ciò si ottiene utilizzando la lavorazione a 5 assi di pezzi complessi, dove l'angolo di contatto per ogni elemento viene mantenuto al meglio e consente la valutazione del profilo di una superficie secondo le linee guida ASME Y14.5 .
Strategia di lavorazione a due classi per la massima stabilità
Durante la fase di progettazione per la produzione (DFM) , gli ingegneri di processo classificano le caratteristiche in base a scenari applicativi a 5 assi come segue:
- Lavorazione a 3+2 posizioni: per elementi rigidi, piani o prismatici , dove il irrigidimento ad assi bloccati risulta vantaggioso.
- Contornatura simultanea a 5 assi: per superfici continue che necessitano di un orientamento costante dell'utensile durante tutto il taglio.
Tale classificazione consente alla lavorazione di geometrie complesse di sfruttare la rigidità (durante la sgrossatura) e la continuità della superficie (durante la finitura), controllando le fonti di errore durante la pianificazione del percorso utensile anziché compensarle successivamente.
Valore per il cliente: qualità prevedibile, rischio ridotto
Adottando un servizio di lavorazione CNC a 5 assi , otterrete:
- Assenza di errori dovuti al riposizionamento: tutti i riferimenti sono fissati una sola volta, con il solo margine di errore dovuto alla ripetibilità della macchina (in genere ±0,005 mm ). Ciò è reso possibile dal movimento coordinato a 5 assi degli assi rotanti, che mantiene l'orientamento dell'utensile perpendicolare al piano di taglio in ogni momento.
- Tempi di consegna più brevi: con un minor numero di configurazioni, si riducono le operazioni di movimentazione, ispezione e i tempi di attesa, con una conseguente riduzione dei tempi di consegna in genere del 30-40% .
- Conformità entro limiti di tolleranza ristretti: tramite il profilo di una misurazione superficiale , viene stabilito un criterio preciso di superamento o non superamento per ogni singola caratteristica spaziale, senza ambiguità dovute a diversi sistemi di riferimento .
In pratica, ciò significa che la vostra complessa girante o impianto ortopedico verrà prodotto secondo le specifiche di progetto fin dal primo esemplare, senza costose rilavorazioni dovute a discrepanze tra le diverse impostazioni. [Scarica il PDF con le linee guida per la progettazione e le tolleranze a 5 assi ]
Fonte dati: ASME Y14.5 Dimensionamento e tolleranza geometrica (Profilo di una zona di tolleranza superficiale: definizione e metodo di valutazione).
Come fa un servizio a 5 assi con tolleranze ristrette a raggiungere ±0,005 mm?
±0,005 mm non è una specifica della macchina, bensì il risultato del sistema di bloccaggio a impostazione singola , della misurazione in corso di processo e del controllo di feedback termicamente stabile. L'omissione di uno qualsiasi di questi elementi ridurrà la banda di tolleranza a ±0,01 mm e oltre.
Perché la configurazione multipla fallisce:
- Ogni movimento crea un errore di posizione di ±0,02 mm .
- Quattro mosse consumano l'intera tolleranza consentita di ±0,005 mm .
- Questo è il motivo per cui i campioni risultano conformi, ma la produzione su vasta scala sfugge al controllo.
Pilastro 1: Serraggio a configurazione singola con sonda automatica
- La sonda di contatto Renishaw definisce le coordinate del pezzo in lavorazione con una precisione di 1 μm .
- Sostituto della misurazione manuale con comparatore, responsabile di oltre il 70% della variazione di allineamento.
- Vantaggio: tutti i pezzi del lotto hanno lo stesso punto zero, indipendentemente dalle competenze dell'operatore.
- Questo costituisce la base della lavorazione a 5 assi con impostazione singola .
Pilastro 2: Misurazione in corso di processo con compensazione a circuito chiuso
- Dopo la lavorazione di un elemento chiave, la sonda esegue le misurazioni con il pezzo ancora bloccato.
- Il controllo compensa automaticamente gli offset dell'utensile se la tolleranza viene superata.
- Vantaggio: rileva l'allungamento termico e l'usura dell'utensile prima che rendano inutilizzabile il vostro costoso pezzo grezzo.
- Il sistema di feedback a 5 assi in tempo reale protegge il vostro investimento nei materiali .
Pilastro 3: Ambiente termicamente stabile a 20±1°C
- Una variazione di temperatura di 2 °C provoca un'espansione termica di 5-10 µm su un componente in alluminio da 200 mm .
- Eliminazione delle differenze tra turni diurni e notturni in un'officina dove la temperatura viene mantenuta costante.
- Vantaggio: la forma ottenuta con la lavorazione a mezzanotte sarà esattamente la stessa di quella misurata a mezzogiorno.
- Questo processo a 5 assi a controllo termico garantisce la consistenza dei componenti a parete sottile.
Verifica finale senza ambiguità:
- Ispezione con macchina di misura a coordinate Zeiss (CMM) con precisione di 0,0009 mm (MPEE ≤ 0,9 µm) per ogni dimensione critica.
- L'incertezza delle misurazioni è stata mantenuta al di sotto di 1/5 del margine di tolleranza.
- Vantaggio: non c'è dubbio che le apparecchiature di misurazione abbiano consumato la tolleranza consentita.
Cosa si ottiene da un servizio a 5 assi con tolleranze ristrette:
- Ripetibilità a ±0,005 mm , non solo successo del primo articolo.
- Riduzione degli scarti e delle rilavorazioni grazie alle correzioni apportate durante il processo.
- Qualificazione più rapida poiché il processo rientra immediatamente nei margini di tolleranza.
- Questo servizio a 5 assi con tolleranze ristrette fornisce un report di ispezione dimensionale completo e affidabile.
Fonte dei dati: rapporto di calibrazione ufficiale della CMM Zeiss (precisione di misura 0,0009 mm ed errore di indicazione spaziale MPEE (Errore massimo consentito di indicazione per la misurazione della lunghezza)).
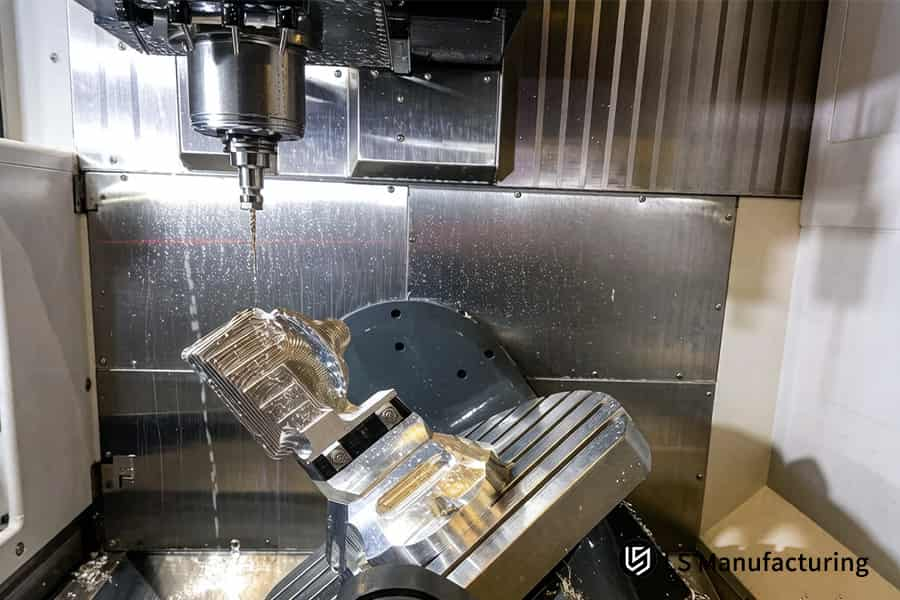
Figura 1: La lavorazione CNC a 5 assi rettifica un impianto medico in titanio con una precisione di 0,01 mm per il settore sanitario.
Quando è preferibile scegliere una macchina CNC a 5 assi rispetto a una a 3 assi?
Selezionare la lavorazione a 5 assi se vengono soddisfatti almeno due dei tre criteri seguenti: ≥3 facce non ortogonali, tolleranza inferiore a ±0,01 mm o dimensione del lotto da 5 a 500 unità . Con questi parametri, l' analisi dei costi totali per la lavorazione a 5 assi dimostra che il costo totale è inferiore anche con tariffe orarie più elevate.
| Dimensione di confronto | Lavorazione a 3 assi | Lavorazione a 5 assi |
| Costo dell'attrezzatura per ordine | Da 800 a 1.500 dollari per ogni apparecchio personalizzato, di solito ne servono almeno 4. | I costi di fissaggio sono pari a zero: morsa standard o supporto a lapide |
| Conteggio delle impostazioni | Sono necessarie da 4 a 6 configurazioni per geometrie complesse | 1 configurazione per ospitare tutte le parti |
| costi del lavoro nascosti | Il 40% del costo totale del lavoro per il riallineamento e il primo articolo | Nessun costo di manodopera nascosto: un unico sistema di coordinate per l'intero processo. |
| Punto ottimale per la dimensione del lotto | Più economico per oltre 500 pezzi (ammortamento degli arredi) | Più economico tra 500 e 500 pezzi (nessun costo di installazione) |
| Capacità di tolleranza | ±0,02 mm dopo diverse impostazioni | ±0,005 mm con stabilità a morsetto singolo |
Scegliendo tra lavorazione a 5 assi e a 3 assi in base al numero di caratteristiche e alle tolleranze richieste, si possono risparmiare oltre 3.000 dollari per la creazione di attrezzature , ridurre gli scarti dovuti al setup e accorciare i tempi di consegna eliminando un ulteriore ciclo di controllo del primo pezzo. Utilizzando la lavorazione industriale a 5 assi per questi componenti, si ottiene qualità e un basso costo per pezzo fin dalla prima produzione, grazie alla selezione del processo basata sui dati.
Fonte dati: registro di analisi automatizzata dei disegni DFM 3D/2D di LS Manufacturing 2025-2026 (dimensione del campione >1.200, statistiche di correlazione tra conteggio di configurazione e tasso di difetti).
Quali settori industriali necessitano maggiormente di macchine utensili a 5 assi?
I settori che più necessitano di lavorazioni industriali a 5 assi sono quello aerospaziale, quello della produzione di dispositivi medici e quello delle apparecchiature per semiconduttori, a causa della triplice esigenza di: superfici a forma libera, tolleranze ristrette e tracciabilità completa .
Aerospaziale
- Sfida: 12 rivetti sono diventati un unico pezzo più leggero del 30% .
- Requisito : una singola postazione per la lavorazione di pezzi monolitici a 5 assi .
- Porta di certificazione: AS9100D + AS9102 FAI, report dimensionale completo.
- Il tuo vantaggio: nessuna sollecitazione durante l'assemblaggio; un solo controllo dimensionale anziché molti.
Medico
- Sfida: la profilatura superficiale dell'ELI in Ti-6Al-4V determina il successo della tua osteointegrazione .
- Requisito: Impegno perpendicolare continuo tra l'utensile e la superficie di lavoro tramite lavorazione a 5 assi di dispositivi medicali .
- Punto di controllo per la certificazione: AS9100D + tracciabilità del lotto a livello seriale.
- Il tuo vantaggio: superficie dell'impianto clinicamente pronta e tracciabilità del numero di serie.
Semiconduttore
- Sfida: Mantenere la planarità della superficie di tenuta e la rugosità dei canali interni entro le specifiche contemporaneamente.
- Requisito: Impegno perpendicolare tra l'utensile e la superficie di lavoro tramite lavorazione della superficie di tenuta a 5 assi .
- Porta di certificazione: FAI completamente dimensionata secondo AS9102 .
- Il tuo vantaggio: una tenuta stagna senza perdite di elio, senza bisogno di ulteriori interventi, in un'unica soluzione.
regola di selezione del fornitore
- Le certificazioni hanno più peso del numero di macchine.
- Un unico fornitore con certificazione AS9100D + ISO 13485 vi permette di qualificarvi una sola volta e di effettuare un unico audit.
- Lavorazione a 5 assi nel settore aerospaziale e la produzione di dispositivi medici sotto un unico sistema di gestione della qualità.
- Il tuo vantaggio: riduzione dei costi di qualificazione e protezione dalla conformità per evitare richiami di prodotti.
Fonte dati: Sistema di gestione della qualità aerospaziale AS9100D (procedura di rendicontazione dimensionale completa dell'ispezione del primo articolo AS9102 FAI).
Figura 2: La fresatrice CNC a 5 assi lavora l'anima dello stampo in acciaio inossidabile con una tolleranza di 0,005 mm per la produzione di utensili per il settore automobilistico.
Quanto costa la lavorazione CNC a 5 assi per pezzi complessi?
Il costo unitario si basa sul tipo di materiale, sulla complessità del pezzo e sulla dimensione del lotto: quest'ultimo è il parametro più spesso sottovalutato. Un aumento della dimensione del lotto da 5 a 100 pezzi ridurrà il costo unitario del 25-35% . Comprendere i 5 fattori che influenzano i costi vi permetterà di prendere decisioni di approvvigionamento più intelligenti.
La dimensione del lotto è la principale leva di costo
La programmazione, la validazione del percorso utensile e l'ispezione del primo articolo rappresentano circa il 40% del costo totale nei piccoli lotti; questi sono i costi che si riducono drasticamente con l'aumento del volume. Il passaggio da 5 a 50 pezzi dimezza questo onere. Questo modello di determinazione del prezzo per lotti a 5 assi vi permetterà di selezionare i volumi di lotto ottimali per raggiungere il vostro obiettivo di costo unitario.
La scelta del materiale incide direttamente sui costi di lavorazione.
Per la lega Ti-6Al-4V, la velocità di taglio deve essere compresa tra Vc=45 e 60 m/min , mentre per la lega AL 7075-T651 supera Vc=300 m/min , ovvero 5 volte più veloce ma con un costo 3 volte superiore a parità di volume. Scegliere l'alluminio quando possibile rappresenta un'ovvia strategia di risparmio sui costi di lavorazione dei pezzi complessi .
Richiedi un listino prezzi a scaglioni, non un singolo numero.
La domanda giusta da porre è: "Posso avere tre preventivi per lotto e la motivazione di ciascuna voce di costo?" Un preventivo dettagliato include il numero di ore di programmazione, le ore di setup, il materiale e le ore di controllo qualità. Con questi fattori di prezzo per la lavorazione a 5 assi , potrete negoziare in modo più consapevole.
La struttura dei costi è prevedibile se modellata correttamente.
È stato dimostrato che la correlazione tra dimensione del lotto e costo unitario è sempre costante, come evidenziato dall'analisi di regressione condotta su oltre 1.200 preventivi . La struttura dei costi a 5 assi, riportata in un foglio allegato al preventivo, vi aiuterà a identificare quale voce di spesa attribuire a programmazione, materiali, allestimento o controllo qualità per ridurre i costi relativi ai componenti di grandi dimensioni.
Scegliere il fornitore che offre prezzi gerarchici con fattori di costo vi darà l'opportunità di controllare il costo della lavorazione CNC a 5 assi come un fattore controllabile anziché come un costo fisso.
Fonte dati: registro del sistema di preventivazione automatizzato di LS Manufacturing 2025-2026 (dimensione del campione >1.200, modello di regressione stepwise in base alla dimensione del lotto e al prezzo unitario).
Come ottenere rapidamente un preventivo accurato per la lavorazione CNC a 5 assi?
Un preventivo online per lavorazioni CNC con riconoscimento automatico dei disegni e valutazione ingegneristica riduce i tempi di elaborazione da 3-5 giorni a 2 ore , migliorando al contempo la precisione. Carica il disegno STEP 3D, il disegno 2D con GD&T (Dimensionamento e Tolleranze Geometriche, secondo lo standard ASME Y14.5) e le specifiche di finitura superficiale/quantità per ricevere un preventivo rapido senza necessità di ulteriori comunicazioni.
| Aspetto comparativo | Preventivi via email tradizionali | Revisione automatizzata + revisione da parte di un ingegnere (doppio percorso) |
| Tempo di risposta | 3-5 giorni lavorativi (tempo di attesa + stima) | 2 ore (analisi geometrica + analisi ingegneristica) |
| Requisiti di input | Incompleto; causa un continuo scambio di email a causa della mancanza delle informazioni necessarie. | 3 file obbligatori: STEP, 2D con GD&T, informazioni su superficie/quantità |
| Driver di precisione | La conoscenza del perito; la capacità di trascurare pareti sottili e cavità profonde | In grado di rilevare automaticamente le caratteristiche di rischio (pareti sottili, cavità profonde) durante la creazione di un report DFM rapido. |
| contenuto della citazione | Solo il prezzo; nessuna informazione sulla producibilità | Prezzo + tempi di consegna + rischi indicati nel disegno |
| Affidabilità | Varia a seconda del perito | Certamente; 96% di preventivi consegnati in 2 ore (campione di riferimento > 600 nel primo e secondo trimestre del 2026). |
Tre semplici passaggi per ottenere un preventivo velocemente:
- Preparare tre file: file STEP 3D, disegni 2D con tolleranze geometriche e dimensionali (GD&T), informazioni su superfici e quantità .
- Il sistema esegue un'analisi DFM a 5 assi , identificando sottosquadri e aree con tolleranze ristrette.
- L'ingegnere capo esamina i componenti critici; il preventivo finale include prezzo, tempi di consegna e commenti sui rischi .
Cosa significa questo per il tuo ciclo di sviluppo:
La revisione del tuo progetto non sarà rallentata dal collo di bottiglia della generazione del preventivo. Il tuo preventivo per la lavorazione CNC a 5 assi può essere generato in 2 ore con un'affidabilità del 96% .
Fonte dati: registro del servizio del sistema di preventivazione LS Manufacturing 2026 Q1–Q2 (tasso di raggiungimento del feedback DFM in 2 ore: 96%, dimensione del campione >600).
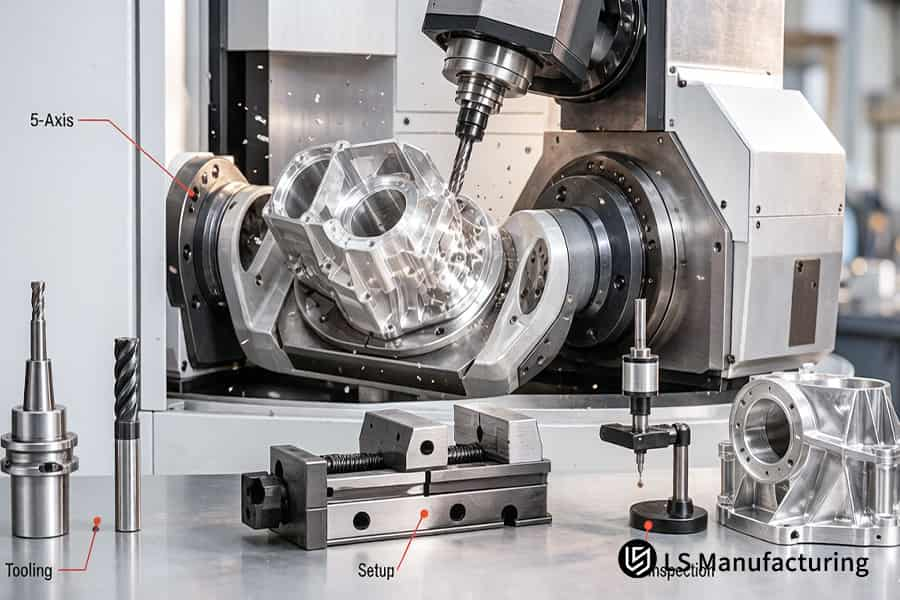
Figura 3: La lavorazione CNC a 5 assi rifinisce l'alloggiamento della trasmissione in alluminio con una precisione di 0,02 mm per macchinari industriali.
Cosa dovresti verificare in un partner per la lavorazione CNC a 5 assi personalizzata?
Verificare il fornitore di macchine a 5 assi mediante prove concrete in tre fasi : elenco delle apparecchiature con indicazione dell'età e della marca delle macchine , verifica dei numeri di certificazione del sistema sul sito dell'ente certificatore e capacità di misurazione dimensionale completa della macchina di misura a coordinate (CMM) . La mancanza di uno qualsiasi di questi elementi comporta la squalifica.
Registro delle attrezzature: l'età conta più della quantità.
- Verificate l'età e la marca delle macchine, non il numero di serie.
- Le macchine con più di 10 anni di età sono soggette a un deprezzamento della precisione geometrica per quanto riguarda le tolleranze di profilatura .
- Organizza una videochiamata o una visita in loco per confrontare i numeri delle macchine con il registro.
- Il tuo vantaggio: verifichi l'età delle apparecchiature a 5 assi prima di effettuare l'ordine.
Certificati di sistema: verifica online, non fidarti delle dichiarazioni
- La norma ISO 9001 è il minimo richiesto; i componenti aerospaziali richiedono la norma AS9100D .
- Confronta i numeri dei certificati con quelli presenti sul sito ufficiale dell'organizzazione emittente.
- "Domanda in corso" equivale a "non certificata".
- Il tuo vantaggio: una certificazione di qualità della lavorazione che puoi verificare in prima persona, riducendo al minimo i problemi di conformità.
- Eseguire una verifica completa dei certificati (5 assi) prima di firmare qualsiasi contratto.
Capacità di ispezione: porre la domanda cruciale
- Domanda: "L'ispezione finale si basa su un'ispezione dimensionale completa o su un'ispezione dimensionale chiave ?"
- L'ispezione CMM a dimensione intera garantisce l'uniformità del lotto.
- L'ispezione delle dimensioni chiave non riesce a riconoscere le interazioni tra le caratteristiche, con conseguente assemblaggio scadente.
- Il tuo vantaggio: qualità costante di tutti i componenti del tuo ordine, non solo del set iniziale.
Trappola nascosta: il subappalto mascherato da gestione interna
- Assicurarsi che le "attrezzature di proprietà" non siano fornite da terzi.
- Insistete per un'ispezione video o un audit in loco per confermare che le etichette di identificazione dei beni corrispondano ai registri.
- Valutare il controllo dei fornitori esterni secondo la norma ISO 9001:2015, Sezione 8.4 .
- Il tuo vantaggio: una checklist di audit dei fornitori a 5 assi che individua i problemi di outsourcing prima della consegna.
L'utilizzo di un protocollo di audit di questo tipo per i processi di lavorazione CNC a 5 assi personalizzati garantisce un processo di selezione dei partner difendibile e supportato da prove verificabili. In questo modo si risparmia sui costi di qualificazione, si evitano spiacevoli sorprese in termini di conformità e si ha la certezza di ricevere i componenti da un'azienda che soddisfa le proprie esigenze, e non da una semplice promessa di marketing.
Fonte dei dati: ISO 9001:2015 Sistemi di gestione della qualità (Clausola 8.4 Controllo dei prodotti e servizi forniti esternamente e procedure di monitoraggio delle prestazioni dei fornitori).
Come fa un produttore di componenti di precisione a 5 assi a garantire la qualità?
La garanzia della qualità si basa su tre livelli di protezione: processi controllati tramite controllo statistico di processo, ispezione dimensionale completa con macchina di misura a coordinate (CMM) e tracciabilità dei numeri di serie tra i lotti.
Livello di difesa 1: CPK ≥1,33 prima del rilascio del batch
Le dimensioni critiche vengono misurate continuamente in tempo reale. Le deviazioni di tendenza vengono rilevate prima della produzione di pezzi fuori tolleranza. Questo processo SPC (Controllo Statistico di Processo, un metodo per monitorare e controllare la qualità tramite tecniche statistiche) rileva la variabilità e garantisce che il vostro ordine non presenti difetti nascosti.
Livello di difesa 2: Incertezza FUN entro 1:5 della tolleranza
Per ogni spedizione viene fornito un rapporto di ispezione CMM Zeiss , che consente di documentare che tutte le dimensioni rientrano nelle tolleranze.
Livello di difesa 3: identificazione della causa principale entro 24 ore
Il componente verrà serializzato con il numero di lotto del materiale, l'operatore, il numero di macchina e i dati di ispezione . È possibile ottenere l'intera cronologia di produzione tramite questo sistema di tracciabilità seriale a 5 assi .
Fondazione per la Certificazione: Quadro di riferimento per la verifica e la certificazione
L'intero processo si svolge sotto controllo, ispezione e tracciabilità del processo di lavorazione secondo gli standard di lavorazione ISO 9001 e AS9100D, certificati da organizzazioni accreditate.
La scelta di un produttore di componenti di precisione a 5 assi con un sistema di qualità a tre livelli garantirà la coerenza dei lotti, la documentazione per eventuali esigenze di audit e la tracciabilità della qualità, anziché semplici garanzie.
Fonte dati: ISO 2859-1 Procedure di campionamento per l'ispezione per attributi (piano di campionamento singolo per ispezione normale AQL 1.0).
Figura 4: La lavorazione CNC a 5 assi lucida una pala di turbina in inconel con una tolleranza di 0,005 mm per il settore energetico.
Lavorazione CNC a 5 assi di LS Manufacturing per giranti in titanio per applicazioni aerospaziali: tempi di consegna ridotti del 57% con precisione del profilo di ±0,005 mm.
Una girante in titanio chiusa con un condotto di flusso elicoidale e tolleranze di profilo di ±0,005 mm è stata scartata nel 18% dei casi utilizzando un sistema a 3+2 assi con 4 configurazioni . L'utilizzo della lavorazione a 5 assi della girante in titanio in un'unica configurazione ha migliorato i tempi di consegna del 57% e ridotto i costi del 26% .
Sfida del cliente
Un'azienda aerospaziale europea di secondo livello necessitava di una girante chiusa in lega Ti-6Al-4V con tolleranze di profilo di ±0,005 mm . Il processo in uso, che impiegava 3+2 assi e 4 impostazioni, comportava un tasso di scarto del 18% (9 pezzi su 50), un costo di 215 dollari per pezzo e un tempo di consegna di 21 giorni .
Soluzione di produzione LS
Lavorazione CNC simultanea a 5 assi completa in un'unica configurazione utilizzando un utensile con punta sferica conica, Vc=55 m/min, fz=0,06 mm/z . La tastatura in macchina ha eseguito il controllo a circuito chiuso della compensazione della lama, consentendo di raggiungere Ra 0,8 µm . Le vibrazioni nel punto di uscita del canale 3 del primo articolo sono state eliminate riducendo il sovrametallo di finitura da 0,15 mm a 0,08 mm e utilizzando utensili a passo variabile. Il metodo a configurazione singola ha impedito errori di fissaggio per tutte le 13 lame.
Risultati e valore
Lotto di 82 pezzi: tasso di difettosità 18%→3,1%, costo per pezzo $215→$158 (-26%), tempo di consegna 21→9 giorni (-57%) . Profilo CPK 1,67, FAI superato al primo tentativo. La girante è stata bilanciata fino al grado G2.5 e ha superato il test di vibrazione di 200 ore; di conseguenza, LS Manufacturing è diventata il fornitore approvato del cliente e l'ordine quadro annuale viene effettuato tramite il nostro servizio di lavorazione a 5 assi per il settore aerospaziale .
Questo caso dimostra che una profonda comprensione del processo di lavorazione , dalla geometria dell'utensile alla risoluzione dei problemi di vibrazione in tempo reale, trasforma un componente aerospaziale rischioso in una produzione efficiente. Una strategia con regolazione adattiva funziona meglio della tradizionale soluzione multi-setup.
Fonte dei dati: archivio del progetto MES 2025-2026 di LS Manufacturing (Progetto n. AER-2025-047, campione di 82 pezzi) e rapporto dimensionale completo AS9102 FAI.
Contattateci per un preventivo per una girante in titanio a 5 assi: lavorazione in un'unica fase, precisione del profilo di ±0,005 mm, tempi di consegna più rapidi del 57%, riduzione dei costi del 26%.

FAQ
1. Qual è la tolleranza effettiva garantita dal vostro servizio di lavorazione CNC a 5 assi?
LS Manufacturing mantiene tolleranze standard di ±0,01 mm e un'elevata precisione di ±0,005 mm , eseguite in condizioni di temperatura controllata nell'officina meccanica per l' intero processo di lavorazione . Ogni pezzo è accompagnato da un report di analisi dimensionale completa effettuato con una macchina di misura a coordinate Zeiss (CMM), certificato in base al modello CAD nominale.
Fonte dei dati: rapporto di calibrazione della macchina di misura a coordinate Zeiss, precisione 0,0009 mm.
2. La lavorazione a 5 assi è in grado di gestire pezzi a parete sottile senza deformarli?
Sì. La deformazione dei pezzi a parete sottile viene controllata riducendo la pressione di serraggio mediante metodi di serraggio singolo , oltre alla compensazione a circuito chiuso della sonda in macchina e alle passate di fresatura di finitura a basso margine che rimuovono gradualmente il materiale senza causare instabilità e vibrazioni.
Fonte dei dati: file MES del progetto n. AER-2025-047.
3. Quali materiali si possono lavorare con una macchina CNC a 5 assi?
Le macchine LS Manufacturing lavorano leghe di alluminio AL 7075-T651, Ti-6Al-4V, acciaio inossidabile 17-4PH e tecnopolimeri come PEEK e Ultem, utilizzando la strategia ottimale del percorso utensile per ottenere una finitura superficiale superiore durante la lavorazione di leghe di titanio nell'intervallo Vc=45-60 m/min .
Fonte dei dati: Manuale di macchinari, 31a edizione, Intervalli dei parametri di taglio.
4. Quanto costa la lavorazione CNC a 5 assi per pezzi complessi?
Il costo unitario è variabile a seconda del tipo di materiale, della complessità del componente e della dimensione del lotto; se la dimensione del lotto aumenta da 5 a 100 pezzi , il costo unitario diminuirà del 25-35% . La ripartizione completa dei fattori di costo, come l'allestimento, l'ammortamento degli utensili e la manodopera per il controllo qualità, è inclusa in ogni preventivo fornito da LS Manufacturing.
Fonte dati: Registro del sistema di preventivi di produzione LS.
5. Quali sono i tempi di consegna tipici per i pezzi lavorati con macchine a 5 assi?
La consegna del primo pezzo, corredata del report FAI AS9102 completo con tracciabilità dimensionale al 100% , avviene in circa 9 giorni lavorativi , mentre preventivi e feedback DFM vengono forniti in sole 2 ore dalla ricezione dei dati CAD per dare il via al progetto.
Fonte dati: Registro di assistenza LS Manufacturing, primo e secondo trimestre 2026.
6. Come posso ottenere un preventivo e un feedback DFM da LS Manufacturing?
Carica il tuo file STEP 3D e i tuoi disegni 2D con GD&T, indicando il numero e i trattamenti superficiali necessari. LS Manufacturing ti fornirà un preventivo formale, unitamente all'analisi dei rischi e alla consulenza sulla fattibilità produttiva, entro 2 ore .
Fonte dati: Registro del sistema di preventivi di produzione LS.
7. Firmate accordi di riservatezza (NDA) e proteggete la proprietà intellettuale per i progetti personalizzati?
Sì. L'accordo di non divulgazione (NDA) è il primo passo obbligatorio del nostro processo prima della condivisione e della divulgazione dei file . L'accesso ai disegni è controllato gerarchicamente in conformità con le procedure di controllo dei documenti ISO 9001:2015 , dove vengono conservati registri di tracciabilità dettagliati per ogni accesso utente e download di file.
Fonte dei dati: Clausola di controllo delle informazioni della documentazione ISO 9001:2015.
8. Quali finiture superficiali sono disponibili dopo la lavorazione a 5 assi?
La fresatura di precisione è in grado di rifinire superfici critiche di tenuta o usura fino a una rugosità superficiale Ra di 0,4 μm ; l'alluminio può essere anodizzato secondo la specifica MIL-A-8625 Tipo II/III , dove il rivestimento duro di Tipo III ha uno spessore fino a 50 μm e può resistere a 1000 ore di test in nebbia salina per gli ambienti difficili dei settori aerospaziale e militare.
Fonte dei dati: specifica MIL-A-8625 per l'anodizzazione dura di tipo III.
Riepilogo
Superare i limiti di tolleranza stringenti implica un intero processo che include la cancellazione di un singolo errore di serraggio, compensazioni in-machine a circuito chiuso e stabilità termica, non l'acquisto di una costosa macchina a 5 assi. ±0,005 mm è la capacità del sistema, non la specifica dell'apparecchiatura. LS Manufacturing, certificata ISO 9001/AS9100D , lo dimostra con dati concreti: un tasso di difetti del 3,1% e una riduzione dei tempi di consegna del 57% su 82 ordini.
I vostri disegni CAD presentano tolleranze di ±0,005 mm e superfici deformate che altri produttori hanno rifiutato? Smettete di correre rischi con la prototipazione. Cliccate sul pulsante "Richiedi un preventivo" , caricate i vostri file CAD 3D o 2D, ottenete un'analisi DFM e un preventivo formale dagli ingegneri di processo di LS Manufacturing entro 2 ore . Trasformate il vostro progetto da "Si può realizzare?" a "Quando sarà pronto?".
📞Tel: +86 185 6675 9667
📧Email: info@lsrpf.com
🌐Sito web: https://lsrpf.com/
Disclaimer
Il contenuto di questa pagina è fornito a solo scopo informativo. Servizi di LS Manufacturing. Non vengono fornite dichiarazioni o garanzie, esplicite o implicite, in merito all'accuratezza, alla completezza o alla validità delle informazioni. Non si deve dedurre che un fornitore o produttore terzo fornirà parametri di prestazione, tolleranze geometriche, caratteristiche di progettazione specifiche, qualità e tipologia dei materiali o manodopera attraverso la rete di LS Manufacturing. È responsabilità dell'acquirente. Richiedi un preventivo per i componenti. Identifica i requisiti specifici per queste sezioni. Contattaci per ulteriori informazioni .
Team di produzione LS
LS Manufacturing è un'azienda leader del settore , specializzata in soluzioni di produzione personalizzate. Vantiamo oltre 20 anni di esperienza e più di 5.000 clienti, e ci concentriamo su lavorazioni CNC di alta precisione, lavorazione della lamiera , stampa 3D , stampaggio a iniezione , stampaggio di metalli e altri servizi di produzione integrati.
Il nostro stabilimento è dotato di oltre 100 centri di lavoro a 5 assi all'avanguardia, certificati ISO 9001:2015. Forniamo soluzioni di produzione rapide, efficienti e di alta qualità a clienti in oltre 150 paesi in tutto il mondo. Che si tratti di piccole produzioni o di personalizzazioni su larga scala, siamo in grado di soddisfare le vostre esigenze con consegne rapidissime entro 24 ore. Scegliete LS Manufacturing. Significa scegliere efficienza, qualità e professionalità.
Per saperne di più, visita il nostro sito web: www.lsrpf.com .


