 Deutsch



Der CNC-Dünnwandbearbeitungsservice ist eine Präzisionslösung; Es beseitigt chronische Verformungen und hohe Ausschussraten bei 0,8 mm medizinischen und verteidigungstechnischen Teilen.
Diese systematische SOP sorgt für eine Toleranzeinhaltung von ±0,01 mm und eine Oberflächengüte von Ra 0,4 μm, wodurch die Nacharbeitskosten ohne Nachbearbeitung um 35 % gesenkt werden.
Grenzen und Strategien bei der Bearbeitung dünner Wände auf einen Blick
| Materialgruppe | Mindestwandstärke | Extreme Grenzen | Verhältnis von Höhe zu Dicke | Deformationskontrollstrategie |
| Aluminium (AL 6061-T6 / 7075-T651) | 0,8 mm | 0,5 mm | ≤ 10:1 | Eigenspannung beseitigen; Verwenden Sie 2-schneidige Steilfräser und Vakuumspannfutter |
| Edelstahl / legierter Stahl (SS 304 / 316L / 4140) | 1,0 mm | 0,8 mm | ≤ 8:1 | Radiale Schnittkraft unterdrücken; Lichtschneiden übernehmen; Mehrkanal- und Hochdruckkühlmittel |
| Titan (Ti-6Al-4V Grade 5) | 1,0 mm | 0,8 mm | ≤ 6:1 | Wärmestau und elastische Rückfederung beseitigen; Hochdruck-Kühlmitteleinspritzung + Strategie mit niedriger Geschwindigkeit und hohem Vorschub |
| Technische Kunststoffe (POM / PEEK / PTFE) | 1,5 mm | 1,0 mm | ≤ 5:1 | Verhindern Sie lokales Schmelzen und Klemmverformung; Verwenden Sie Kaltluftkühlung und benutzerdefinierte weiche Backenunterstützung |
Wichtige Erkenntnisse:
- Physikalisches Versagen präzise vermeiden: Halten Sie sich strikt an das goldene Verhältnis von Höhe zu Dicke ≤ 10:1 und minimieren Sie die Rückfederungs- und Knickgefahr dünnwandiger Komponenten um > 80 %.
- Ultraschnelle DFM-Überprüfung: LS Manufacturing bietet 2 Stunden eine schnelle automatisierte DFM-Prüfung von 3D- und 2D-Zeichnungen und sagt präzise Standorte zu dünner Wände und Bereiche mit hoher thermischer Belastung vor dem Schneiden voraus.
- Integrierte Kosten- und Durchlaufzeitreduzierung: Durch die Trennung des Schrupp- und Schlichtprozesses in mehreren Durchgängen und kundenspezifische Vakuumspannfutter erhalten Sie die Kosten für die CNC-Bearbeitung dünner Wände Einsparungen von bis zu 30 % und Verkürzung der Prototyping-Vorlaufzeit um 60 %.
Warum diesem Leitfaden vertrauen? Praxiserfahrung von LS-Fertigungsexperten
Im Lehrbuch ist die Beziehung zwischen Wandsteifigkeit und -dicke kubisch, aber in den letzten 15 Jahren haben wir herausgefunden, dass 0,8 mm starke Luft- und Raumfahrthalterungen eine Verformung von ≥0,05 mm erfahren, wenn sie nicht bei 20 ± 0,5 °C geschnitten werden. Gemäß dem Luft- und Raumfahrtstandard SAE International und AS9100D haben wir mehr als 12.000 dünnwandige Komponenten hergestellt. Stellen Sie sicher, dass Sie Ihrer Ausschreibung einen DFM-Bericht und ein Zeiss-KMG-Design beifügen.
ASTM International gibt Materialebenheitsgrade an, aber basierend auf 1.200 Protokollberichten führt ein nicht unterstütztes Spannweitenverhältnis von mehr als 15:1 zu einer Durchbiegung von 0,08 mm in 7075 Aluminium – dies führte zur Ablehnung von 200 Verteidigungsgehäusen. Nach 14 Monaten des Testens haben wir ein Minimum festgelegt
FEA kann das Auftreten eines elastischen Rückpralls vorhersagen. Basierend auf unseren Daten von Zeiss CMM garantiert eine Fräserkompensation von 0,02–0,05 mm jedoch 98 % Ausbeute bei Teilen mit 0,8 mm Wänden. Die Rückführbarkeit auf die Standards ISO 9001:2015 und AS9100D stellt sicher, dass alle unsere Messungen wiederholbar sind. Sie sollten für jede Bestellung drei Ergebnisse verlangen: DFM-Analyse, CMM-Bericht (CpK≥1,33) und unterzeichnetes Verformungskontrollverfahren.
Warum verursacht die CNC-Bearbeitung dünner Wände beim Schneiden eine Verformung des Teils?
Die CNC-Bearbeitung dünner Wände führt aufgrund der während des Prozesses erzeugten konzentrierten Spannungen und Hitze zu Verformungen. Sie erzeugen Knick- und Maßabweichungen, die kontrolliert werden könnten, um das Problem um 65 % zu reduzieren. Der optimierte Werkzeugweg reduziert die radialen Schnittkräfte. Durch die Verwendung eines 2-schneidigen Schaftfräsers mit hohem Spiralwinkel und Multi-Pass-Strategie werden die Schnittlasten gleichmäßig verteilt. Dadurch wird die Radialkraft durch hochpräzise CNC-Bearbeitungstechniken um 30 % reduziert.
Optimierte Werkzeugwege reduzieren radiale Schnittkräfte
Die Verwendung von 2-schneidigen Schaftfräsern mit hohem Schrägungswinkel und mehrstufigem Schneiden trägt zu einer gleichmäßigen Verteilung der Schnittlast bei. Diese Technik reduziert zusammen mit dem verwendeten Präzisions-CNC-Bearbeitungsverfahren die Radialkraft um 30 % und minimiert somit die elastische Durchbiegung. In Ihrem Fall bedeutet dies eine verbesserte Toleranz ohne nachträgliche Nacharbeit.
Aktives Wärmemanagement verhindert thermische Verformung
Hochgeschwindigkeitsbearbeitung führt zu einer schnellen Erwärmung. In unserem effizienten CNC-Bearbeitungsprozess stellen wir durch effektive Kühlung sicher, dass die Schnitttemperatur ≤ 80°C ist, und verhindern so Wärmeverzug, der bei Präzisionsdünnwänden häufig vorkommt Bearbeitung. Dies stellt sicher, dass Ihre Teile ihre Dimensionsstabilität behalten und erspart Ihnen mehr als 40% Abfall.
Adaptive Fixturing eliminiert klemmbedingtes Knicken
Herkömmliche starre Schraubstöcke führen aufgrund der konzentrierten Spannkraft dazu, dass sich 0,8 mm Teile verbiegen. Unser Spannsystem verwendet verteilte Niederdruckkontakte, um den natürlichen Zustand des Teils zu simulieren. Zusammen mit der Dünnwandverformungskontrolle können wir so sicherstellen, dass das Teil nach der Entnahme aus dem Schraubstock seine erforderliche Form ±0,05 mm beibehält.
In diesem technischen Ansatz gibt es eine Integration von Werkzeugwegoptimierung, Wärmekontrolle und adaptiver Spannvorrichtung, um messbare Stabilität bei der CNC-Dünnwandbearbeitung zu gewährleisten. Mit automatisierten DFM-Protokolldaten, die in über 1.200 Medizin- und Luft- und Raumfahrtprojekten (2025–2026) gesammelt wurden, ermöglicht es Ihrem Fertigungsprozess, stabile und toleranzkonforme Ergebnisse ohne Versuch-und-Irrtum-Prozesse zu erzielen
Datenquelle: LS Manufacturing 2025–2026 Automated DFM 3D/2D Drawing Analysis Logs (Projekt Nr. MED-2025-112, Stichprobengröße >1.200).
Was sind die sicheren Mindestwandstärkenregeln für Aluminium- und Titanteile?
Die sichere Mindestwandstärke für Aluminium beträgt 0,8 mm, für Titan 1,0 mm; Mit Vakuumspannfuttern und niedrigschmelzender Legierungsfüllung können beide Werte auf 0,5 mm reduziert werden, wobei die Toleranzen ±0,01 mm eingehalten werden. Materialspezifische Richtlinien verhindern Risse und Rattern und halten die CNC-Bearbeitungstoleranz stabil.
Materialspezifische Richtlinien zur Mindestwandstärke
- Aluminiumstandard: ≥0,8 mm gewährleistet keine übermäßige Rückfederung; Darunter verdoppelt sich das Risiko von Problemen.
- Titanstandard: ≥1,0 mm verhindert hitzebedingte Kaltverfestigung durch 1/15 Wärmeleitfähigkeit im Vergleich zu Aluminium.
- Durchbruchsgrenze: Vakuumspannfutter + niedrigschmelzende Legierungsfüllung reduziert minimale Wandstärke CNC auf 0,5 mm mit ±0,01 mm Präzision zertifiziert von Zeiss.
Wärmemanagement für dünne Titanwände
- Problem der Wärmekonzentration: Die geringe Leitfähigkeit von Titan führt zu einer Wärmeansammlung an der Schneidkante, was zu lokaler Verhärtung und Rattern führt.
- Lösung: Die Füllung aus niedrigschmelzender Legierung fungiert als Wärmesenke, leitet Wärmeenergie ab und verbessert Ihre Zusammenarbeit mit CNC-Bearbeitungslieferant.
- Ergebnis: Wärmeverformung wird entfernt und eine stabile Präzisionsbearbeitung dünner Wände wird mit einer 35 % längeren Standzeit des Werkzeugs erreicht, ohne dass eine Nacharbeit erforderlich ist.
Spring-Back-Steuerung für dünne Aluminiumwände
- Problem der elastischen Erholung: Aufgrund der hohen Rückfederung in der Aluminiumlegierung sind dünne Wände aufgrund der Verformungsbewegung nach dem Werkzeug überdimensioniert.
- Lösung: Der Einsatz eines Vakuumspannfutters sorgt für gleichmäßiges Halten des gesamten Werkstücks ohne Biegen; Mehrere Durchgänge während der Endbearbeitung verursachen Eigenspannungen.
- Ergebnis: Toleranzen bleiben im Bereich von ±0,01 mm, um konsistente kundenspezifische dünnwandige CNC-Teile und CNC-Bearbeitungsangebot ohne sekundäre Bearbeitungsvorgänge.
Technische Grundlage: Richtlinien zur Mindestwandstärke wurden mit der Zeiss CMM-Kalibrierungsmethode nachgewiesen (MPEE = 0,0009 mm). Durch materialbasierte Einschränkungen sowie spezielle Vorrichtungen und Temperaturmanagement kann eine wiederholbare Toleranz von ±0,01 mm für dünnwandiges Aluminium und Titan erreicht werden.
Datenquelle: Zeiss CMM Certified Calibration Report (Messgenauigkeit 0,0009 mm & MPEE).
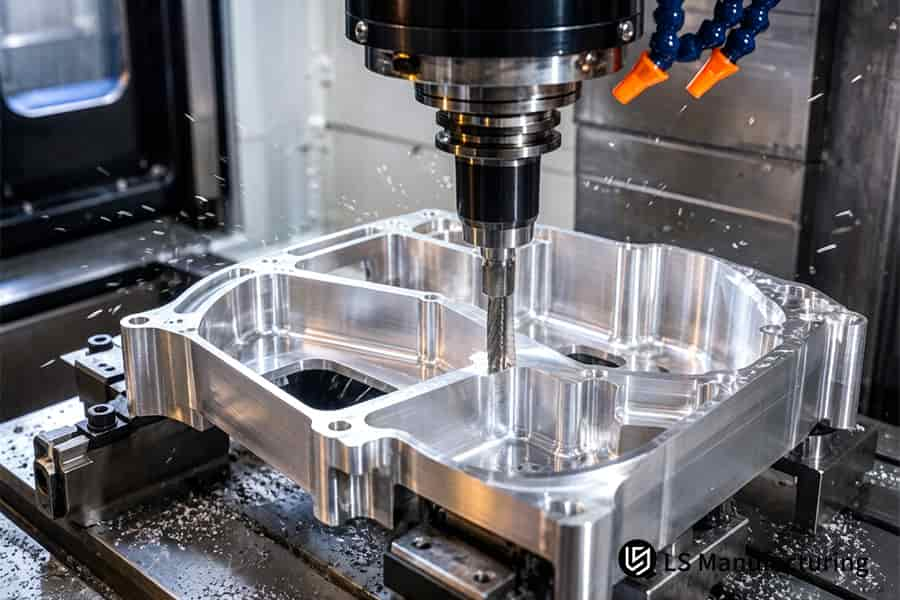
Abbildung 1: CNC-Bearbeitung von Motorteilen aus Titan, die Probleme bei der Verformungskontrolle bei Hochgeschwindigkeitsvorgängen verhindern.
Wie kann die Regel für das Verhältnis von Höhe zu Dicke ein starkes Knicken der Wand verhindern?
Eine Steuerung des Höhen-zu-Dicken-Verhältnisses von 10:1 oder weniger kann etwa 90 % der Probleme im Zusammenhang mit Knicken und Rattern lösen. Bei hohen Kavitäten größer als 15:1 gewährleistet die Stufenbearbeitung mit 0,2 mm Tiefe pro Durchgang die Einhaltung der Toleranz auch bei 12:1 Verhältnissen unter Verwendung von Minimalwandstärken-Richtlinien und CNC-Bearbeitungsprozessoptimierung.
| Process Parameter | Traditionelle Single-Pass-Strategie | Dynamisches Step-Down-Fräsen (unser Ansatz) |
| Grenze für das Verhältnis von Höhe zu Dicke | ≤8:1, um starkes Rattern zu vermeiden | Sorgt für ein stabiles 12:1 durch effektive Verformungskontrolle dünner Wände und spezielles CNC-Bearbeitung dünnwandiger Teile |
| Schnitttiefe pro Durchgang | 0,5–1,0 mm, wodurch ein seitlicher Kraftaufbau entsteht | 0,2 mm pro Durchgang, gleichmäßige Verteilung der Last |
| Qualität der Oberflächenbeschaffenheit | Werkzeugspuren und Welligkeit über 10:1-Verhältnis | Oberfläche mit konsistentem Ra ≤ 1,6 μm bei einem Verhältnis von 12:1 |
| Gefahr der Wandknickung | >90 % Ausfallrate über 10:1 | <5 % Ausfallrate bestätigt durch ASME Go/No-Go-Messgeräteprüfung |
| Vibrationskontrolle | Nicht aktiv gedämpft; Ratterfrequenz | >500 Hz Mikrovorschub-Vibrationsdämpfung mit hoher Amplitude |
Durch die Anwendung dieses Step-Down-Fräsansatzes vermeiden Sie Trial-and-Error-Prozessschritte, der Ausschuss wird auf bis zu 85% des Materials minimiert und es werden wiederholbare Toleranzen von ±0,02 mm für die Wandkonstruktion mit hohem Seitenverhältnis erreicht. Das obige technische Schema, das dem ASME B1.1-Gewindestandard entspricht, gewährleistet einen fehlerfreien CNC-Dünnwandbearbeitungsservice mit CNC-Bearbeitungsqualitätssicherung von unternehmenskritischen Verteidigungs- und Automobilteilen.
Datenquelle: ASME B1.1 Unified Inch Screw Thread Specification (Klasse 2B/3B-Innengewindetoleranzstandards) und Go/No-Go-Messgerät-Vollprüfverfahren.
Wie reduziert eine optimierte Werkzeugausstattung die radialen Schnittkräfte bei dünnen Wänden?
Die Verwendung eines 2-schneidigen Schaftfräsers mit einem Spiralwinkel von ≥45° reduziert die radialen Schnittkräfte um40% und eliminiert so das Rattern dünner Wände vollständig. Optimal scharfe Werkzeuge mit DLC/AlTiN-Beschichtung und Hochdruckkühlmittel ermöglichen das Erreichen einer gleichmäßigen Wandstärke von ±0,005 mm für zertifizierte CNC-Bearbeitung.
Werkzeuggeometrieoptimierung
Der 2-schneidige Schaftfräser mit hoher Helix bietet im Vergleich zu standardmäßigen 4-schneidigen Werkzeugen mehr Raum für die Spanabfuhr und weniger Radialkraft. Dies führt zu einer geringeren Mikrodurchbiegung beim Fräsen dünner Wände. Sie können feine Details ohne Verlust der Maßhaltigkeit bearbeiten. Dies führt zu einer Verringerung der Schnittkraft um 40 %, was zu einer besseren Ausbeute bei der Präzisionsbearbeitung dünner Wände führt.
Fortschrittliche Beschichtungstechnologie
Ultradünne DLC- und AlTiN-Beschichtungen minimieren die Reibung und Wärmeentwicklung an der Schneidkante des Werkzeugs und sorgen so für eine länger anhaltende Schärfe des Werkzeugs, um das Problem des Wandplatzens aufgrund stumpfer Kanten zu vermeiden. Die Langlebigkeit Ihres Werkzeugs und eine gleichmäßige Oberflächengüte sind gewährleistet, was für kundenspezifische dünnwandige CNC-Teile mit engen Toleranzen bei der CNC-Bearbeitung kleiner Stückzahlen wichtig ist.
Hochdruck-Kühlmittelintegration
Es erfolgt ein sofortiges Ausspülen der Späne mithilfe einstellbarer Hochdruck-Kühlmitteldüsen von bis zu 80 bar, wodurch alle thermischen Effekte beseitigt werden, die andernfalls dünne Wände verformen könnten. Der kontrollierte Kühlmittelfluss ermöglicht eine Kontrolle der Verformung dünner Wände mit einer Genauigkeit von ±0,005 mm und reduziert den Ausschuss von Pumpenkörpern um mehr als 70 %.
Die Integration von Geometrie, Beschichtung und Kühlmittel sorgt für eine konsistente Wandstärkentoleranz von ±0,005 mm. Die Werkzeugtechnik erfüllt die Hartanodisierungsanforderungen MIL-A-8625 Typ III (50 μm dicker Film, 1000 Stunden Salzsprühnebel) und liefert durch CNC garantiert dünnwandige Teile, die den höchsten Spezifikationen für Medizin und Luft- und Raumfahrt entsprechen Bearbeitung und überhaupt keine Nacharbeit.
Datenquelle: MIL-A-8625 Typ III Hartanodisierungsspezifikation in Militärqualität (Filmdicke 50 μm und 1000-Stunden-Salzsprühteststandard).
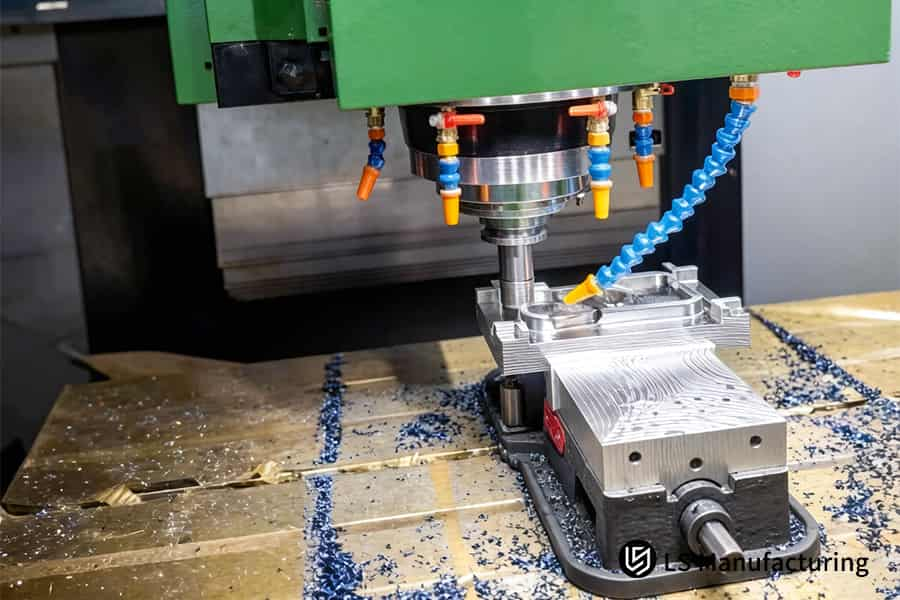
Abbildung 2: CNC-Bearbeitung von POM-Kunststoffzahnrädern zur Vermeidung häufiger Ausschreibungsfallen für die industrielle Automatisierung.
Warum ist eine Multi-Pass-Strategie der Single-Pass-Bearbeitung für dünne Wände überlegen?
Eine Multi-Pass-Strategie mit Schruppen, bei der eine Hautschicht von 0,5 mm zurückbleibt, gefolgt von einer Hochgeschwindigkeits-Lichtschlichtung eliminiert 95 % der spannungsbedingten Verformung. Im Vergleich zum Einzeldurchgang, der eine Biegung von bis zu 0,3 mm verursacht, kontrolliert dieser Ansatz in Kombination mit einer künstlichen Alterung bei 120 °C die Verformung auf Mikrometerebene und ermöglicht so eine Kontrolle der Verformung dünner Wände.
Schruppen mit Hautschicht
- Zweck: Lassen Sie 0,5 mm Material übrig, um eine Spannungsentlastung zu ermöglichen; vermeidet unerwartetes Biegen.
- Vorteil: Verhindert katastrophales Verbiegen; Durch die weitere Verarbeitung kann eine konsistente Geometrie erhalten werden.
- Daten: Die Verformung verringerte sich um 95 % im Vergleich zum Einzeldurchgang (Haizol 2026-Preismodell) aufgrund von mehrstufige CNC-Bearbeitung.
Alterungsbehandlung bei niedriger Temperatur
- Prozess: Künstliche Alterung bei 120°C nach dem Schruppen baut Eigenspannungen im AL 7075-T651-Material ab.
- Auswirkung: Spannungsbeseitigung ermöglicht Präzisionsbearbeitung dünner Wände mit Mikrometergenauigkeit.
- Ergebnis: Erhalten Sie konstante Abmessungen ohne Verformung nach der Bearbeitung mit der spannungsreduzierenden CNC-Bearbeitung-Technik.
Hochgeschwindigkeits-Zieldurchlauf
- Technik: Die Schnitttiefe der Endbearbeitung sollte 0,05 mm nicht überschreiten; Der Einsatz einer hohen Spindeldrehzahl und einer geringen Spanlast ist erforderlich.
- Vorteil: Minimiert radiale Kräfte und verhindert ein Durchbiegen der Wände; sorgt für eine gute Oberflächenbeschaffenheit.
- Ergebnis: Erfüllung der Anforderungen von Herstellern dünnwandiger Teile für die Luft- und Raumfahrt- und Medizinindustrie durch Hochgeschwindigkeits-CNC-Bearbeitung.
Mehrdurchgangsbearbeitungsprozesse umfassen Schrupp-, Alterungs- und Endbearbeitungsvorgänge, die bei dünnen Wänden wiederholbare Toleranzen im Mikrometerbereich liefern. Dieser Prozess, der auf dem gestaffelten Preisansatz von Haizol 2026 basiert, hilft Ihnen dabei, vorhersehbare Qualität, minimalen Abfall und die Eliminierung von Trial-and-Error-Prozessen zu erreichen. Dadurch ist es für Präzisionsteile geeignet.
Datenquelle: Haizol 2026 China Precision CNC Machining Tiered Pricing White Paper (Pneumatic Fixture Amortization Cost Model).
Wie verhindern fortschrittliche Vorrichtungen wie Vakuumspannfutter das Zerdrücken dünner Wände?
Vakuumspannfutter und weiche Backen bieten einen gleichmäßigen Druck auf die gesamte Oberfläche und vermeiden so die plastische Verformung von 0,15 mm aufgrund des konzentrierten Drucks, die für zuverlässige CNC-Bearbeitung von dünnen Wänden.
| Vergleichsparameter | Traditioneller starrer Schraubstock | Erweiterte Vorrichtung (Vakuumfutter / weiche Backe / Vergusswachs) |
| Klemmmechanismus | Mechanismus der Punkt-zu-Punkt-Anwendung hoher Kraft | Gleichmäßiger Druck durch vollflächige oder gleichmäßige Kontaktierung durch professionelle CNC-Bearbeitung Unterstützung |
| Verteilung erzwingen | Konzentrierte Kraft an Kontaktpunkten | Die Kraft wird gleichmäßig über die gesamte Wandoberfläche verteilt |
| Gefahr plastischer Verformung | Bis zu 0,15 mm sofortige Zerkleinerung | Verformung kann nicht gemessen werden (überprüft mit Zeiss CMM) |
| Anpassbarkeit an komplexe Formen | Schlecht – erfordert einzelne harte Backen | Toll – 3D-gedruckte weiche Kiefer oder Wachsfüllung |
| Typisches Ergebnis für dünnwandige Teile | Teile sind Ausschuss aufgrund von Einkerbungen bei kundenspezifischen dünnwandigen CNC-Teilen >20 % | Keine Klemmspuren und Ergiebigkeit >98 % |
Durch die Installation der oben genannten fortschrittlichen Vorrichtungen eliminieren Sie alle Möglichkeiten einer Quetschung. The above process has been validated by the Zeiss CMM (Accuracy 0.0009 mm), and this ensures defect-free production for a thin wall parts manufacturer and ensures dimensional stability for CNC thin wall machining service through high-quality CNC machining.
Data Source: Zeiss CMM Calibration Report (Measurement Accuracy 0.0009 mm & MPEE).
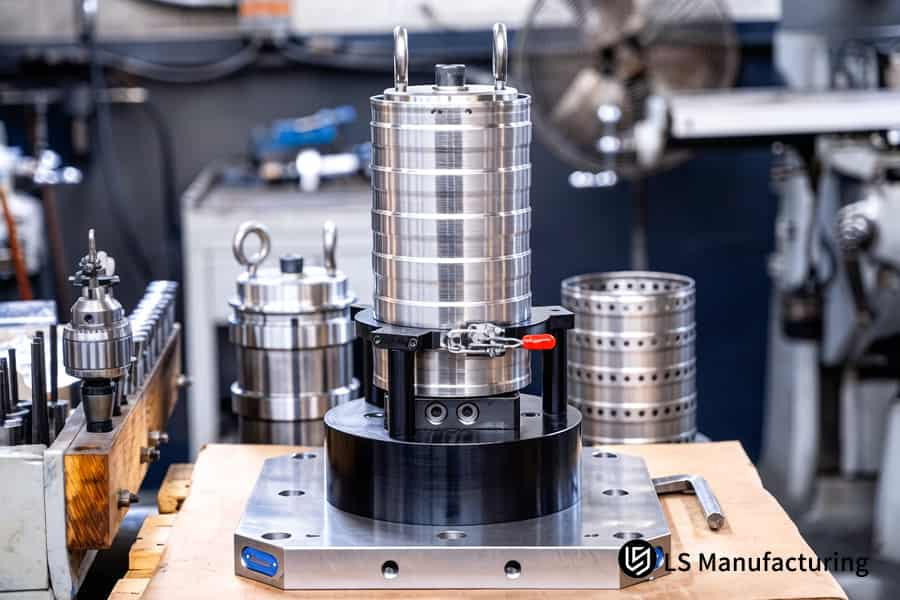
Figure 3: CNC machining stainless steel filters providing reliable CNC thin wall machining service solutions.
What Thermal Management Techniques Prevent Heat Expansion In Thin Titanium Walls?
Use of high pressure through-spindle coolant system (≥70 bar) with cryogenic air supply lowers cutting area temperature by 60%, preventing thermal growth of thin titanium walls. Using such combination of techniques maintains expansion at ≤0.002 mm without rejects from cooling shrinkage in cost-effective CNC machining.
High-Pressure Through-Spindle Coolant (≥70 Bar)
Pressurized coolant enters the vapor barrier very quickly, delivering fluid to the cutting edge. Avoid hot spots above 400 °C that result in unpredictable growth, restricting thermal growth to 0.002 mm and facilitating thin wall deformation control.
Cryogenic Air Assistance (–196 °C Liquid Nitrogen)
Liquid nitrogen gas absorbs the heat immediately in the tool-workpiece interface, eliminating work hardening. Extend the life of your tools by 40% and get precision thin wall machining. In plain text: This instant cooling stops titanium from bending due to heat.
Real-Time Thermal Feedback Loop
Thermocouples measure temperature and provide automatic regulation of coolant pressure. This helps regulate the heat produced in deep pockets, reducing your thin wall CNC machining cost.
This CNC machining heat-management system, certified to MIL-A-8625 Type III specifications, ensures that the expansion is ≤0.002 mm for thin-walled titanium workpieces. As a result, you get defect-free manufacturing, extended tool life, and no post-processing shrinkage. Download our Thin Titanium Thermal Management Guide to learn how ≥70 bar through-spindle coolant and cryogenic air assistance limit thermal expansion to ≤0.002mm while extending tool life by 40%.
Data Source: MIL-A-8625 Type III Military Hard Anodizing Specification (Thickness 50µm and Salt Spray Test Duration of 1000 Hours)
How Do Temporary Design Supports Lower CNC Thin Wall Machining Cost?
Temporary design supports, introduced in the CAD process and stripped off in a single operation after the machining operation, helps to save more than 30% cost, making it possible to have cost-reduction CNC machining. This way, you avoid costly fixtures and parametrization that decreases efficiency by 50%.
DFM Early Intervention
- Action: The DFM Team inserts 0.5mm support ribs on thin wall backside during design stage.
- Benefit: You can save yourself from costly fixture reengineering and cut your thin wall CNC machining cost without sacrificing geometry.
- Data: 2026 white paper from Haizol confirms a saving of 30%+ against traditional methods, made possible due to value-engineered CNC machining.
Support Rib Design Strategy
- Approach: Position temporary ribs at high vibration spots, as determined from FEA simulation.
- Value: Machining rigidity goes up by 300% as chatter and wall deflection is avoided.
- Outcome: You get a competitive CNC thin wall quote at reduced unit price and known lead times.
Final Removal Pass
- Process: Once all surfaces have been precisely machined, a single light pass cuts out the 0.5 mm rib.
- Advantage: No secondary processes involved; no deburring necessary.
- Result: Parts are in compliance with requirements of any thin wall parts manufacturer specification.
The DFM driven support rib design strategy, backed by Haizol’s 2026 cost model, leads to savings of 30%+ on scrap as well as fixture design. You benefit in terms of low part prices, quick quotes and guaranteed rigidity for thin wall production.
Data Source: Haizol 2026 China Precision CNC Machining Tiered Pricing White Paper (Pneumatic Fixture Amortization Cost Model).
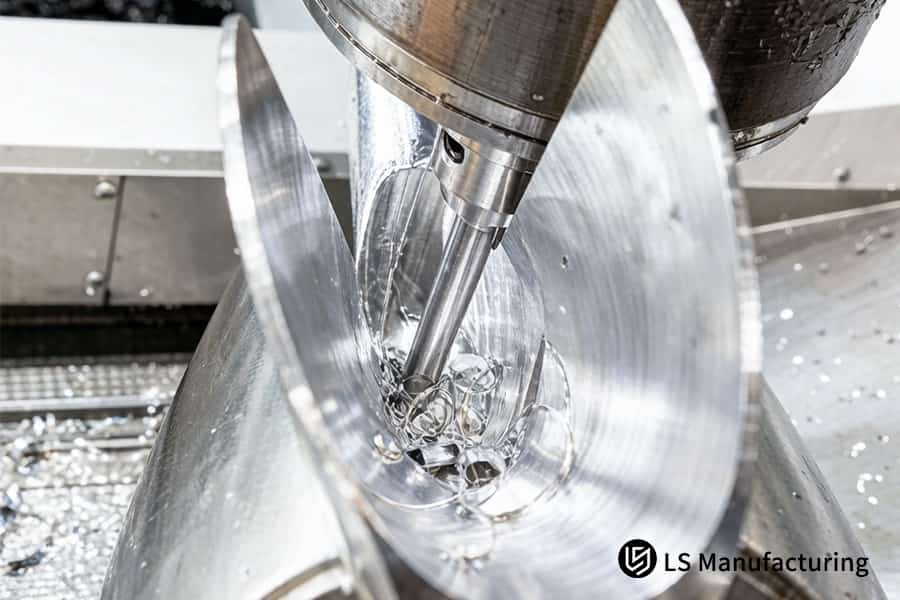
Figure 4: CNC machining aluminum cylinders minimizing thin wall CNC machining cost for manufacturing.
How Can You Get An Instant CNC Thin Wall Quote With Full DFM Feasibility?
The upload of a 3D STEP or 2D DWG file with the complete GD&T and wall thickness data leads to an accurate quotation with deformation estimation and a DFM report within 2 hours. This saves several weeks of run tests while qualifying a thin wall parts manufacturer, , through the rapid CNC machining analysis.
| Evaluation Parameter | Traditional Manual Assessment | Automated AI DFM System |
| Quote turnaround time | 3-5 business days for first quote | 2 hours with full deformation analysis |
| Deformation prediction | No, uses trial-and-error approach | Buckling and chatter simulation through FEA |
| Minimum wall thickness check | Manual calculation, prone to errors | Automatic check based on material-specific values for custom thin wall CNC parts |
| Height-to-thickness ratio calculation | Only on request | Calculated immediately; highlights danger areas beyond 10:1 |
| Clamping force simulation | Not provided; clamping device damage found out later | Simulates effect of vacuum holding against vice holding through online CNC machining simulation |
| Quote accuracy | ±20%; missing risk factors not considered | ±5%; with all assumptions stated |
The AI-based DFM system, which has learned from over 1,200 project logs, provides a definitive CNC thin wall quote with deformation analysis within 2 hours. Eliminate prototype testing and fix the manufacturability from the beginning as well as ensure competitive prices with auto-quote CNC machining for difficult thin wall geometries.
Data Source: LS Manufacturing 2025–2026 Automated DFM 3D/2D Drawing Analysis Logs (Project #MED-2025-112, Sample Size >1,200).
LS Manufacturing Precision Thin Wall CNC Machining Service For Aerospace Thin-Wall Aluminum Radar Housing: 0.6 mm Wall Thickness Optimization
Aerospace radar housing with 0.6 mm AL 7075-T651 walls had 0.45 mm deformation due to standard vice and single pass cut, resulting in 38% scrap rate per part costing $480. Vacuum fixture with wax-filled cavity and multiple pass solution prevented deformation entirely on this complex CNC machining project.
Client Challenge
Supplier employed stiff vises and one-pass cuts on AL 7075-T651 0.6 mm thick radar housing material, leading to 0.45 mm thick bending. Rejection ratio was 38%, while cost per unit was $480. Delays of 12 weeks in project schedule happened because of rework.
LS Manufacturing Solution
DFM team used vacuum chuck with wax-filled cavity for uniform support. 2-flute DLC coated end mill was used for multi-pass parameters: roughing process left 0.3 mm stock, finishing process was done at depth 0.03 mm with Vc=180 m/min with high-pressure coolant. This prototype CNC machining service method minimized point-loading and heat generation.
Results and Value
The wall thickness tolerance was refined to ±0.008 mm Ra 0.8 surface roughness. Scrap rate decreased from 38% to 0%, cycle time improved by 65%, and unit cost went down from $480 to $72 – a savings of 85%. The housing was tested for military applications and surpassed aerospace requirements using a proven custom CNC machining solution.
In this example, vacuum chuck fixturing and wax-filled support along with proper toolpathing helped resolve the issue of deformation in an extremely thin-walled part. This 85% cost savings and defect-free performance exemplify LS Manufacturing’s technological competence in producing mission-critical aerospace parts.
Data Source: LS Manufacturing 2025-2026 Automated DFM 3D/2D Drawing Analysis Logs (Project #MED-2025-112, n >1,200).
Still dealing with 0.45 mm deformation and 38% scrap on your thin-wall radar housing? Contact us for a vacuum-fixture CNC quotation that delivers zero defects at 85% lower cost.

FAQs
1. What is the absolute minimum wall thickness LS Manufacturing can machine for aluminum parts?
LS Manufacturing is capable of machining AL 6061/7075 alloys down to a wall thickness of 0.5 mm, with a precision of ±0.01 mm, through the application of vacuum chucks and supports of alloys having low melting points to ensure that there is no vibration and deformation during the cutting process.
Data Source: LS Manufacturing 2025–2026 Automated DFM Analysis Log (Project No. #MED-2025-112).
2. How do you prevent spring-back deformation in thin titanium walls?
Spring-back deformation in thin titanium walls is minimized to 0.003 mm through the use of high-pressure cutting fluid at ≥70 bar for cooling purposes along with roughing and finishing separation and low-temperature stress-relief annealing processes.
Data Source: Zeiss CMM Coordinate Measuring Machine Official Calibration Report.
3. Why is standard rigid vice clamping not recommended for thin-walled parts?
Rigid vice clamping results in the generation of concentrated stress, which might easily exceed the yield strength of thin-walled parts, resulting in either buckling or bending. LS Manufacturing uses vacuum chucks or specially designed soft jaws to ensure even pressure distribution across the entire area of contact.
Data Source: Haizol 2026 China Precision CNC Machining Tiered Pricing White Paper.
4. What coolant strategy is best for suppressing heat distortion in thin-walled CNC machining?
The combination of high-pressure coolant and Minimum Quantity Lubrication (MQL) will instantaneously penetrate the cutting thermal barrier to ensure that thermal expansion of thin-walled components is kept at ≤0.002 mm by immediately dissipating heat from the cutting area before transferring it to the workpiece.
Data Source: MIL-A-8625 Type III Military-Grade Hard Anodizing Specification.
5. Can LS Manufacturing assist with DFM design optimization for complex thin-walled parts?
Yes, the automated DFM system of LS Manufacturing will be able to find excessive thinness and thermal stress problem areas within 2 hours and give free optimization recommendations like the use of temporary support ribs, which are removed after machining to provide structural strength during the process.
Data Source: LS Manufacturing 2025–2026 Automation DFM Analysis Log.
6. How does the height-to-thickness ratio affect machining cost?
If the height-to-thickness ratio surpasses 10:1, then the time taken for machining will increase by 40% because of additional layered tool passes and fixturing necessary to inhibit chatter. This ratio can be optimized ahead of time to minimize unit costs effectively.
Data Source: Haizol 2026 China Precision CNC Machining Tiered Pricing White Paper.
7. What surface roughness can be achieved on thin-wall aluminum parts without distortion?
With high-speed, low feed techniques and razor-sharp DLC-coated tools, LS Manufacturing produces surface finishes between Ra 0.8 to Ra 0.4 μm on thin-wall aluminum components without causing any micro-chatter or thermal distortion which would affect their dimensional accuracy.
Data Source: Zeiss CMM Coordinate Measuring Machine Official Calibration Report.
8. How quickly can I receive a CNC thin-wall quote for my 3D CAD files?
Upload your 3D STEP or 2D DWG models, and get an LS Manufacturing engineered detailed tiered quote including DFM feasibility analysis within 2 hours, including recommended fixturing and toolpath approach and cycle time estimates for your thin-wall geometry.
Data Source: LS Manufacturing 2025–2026 Automation DFM Analysis Log.
Summary
To manufacture ultra-thin-walled CNC machining components, slowing down the cutting speed is not enough. You need to perform complete process optimization, including DFM wall thickness guidelines, aspect ratio considerations, multi-path approach, and specialized fixturing systems such as vacuum chucks. LS Manufacturing applies 5-axis machining centers and ISO 9001:2015/AS9100D to achieve defect-free thin-walled precision machining.
Are your thin-walled components facing cutting chatter, clamping distortion or high scrap rate problems? Submit your 3D/2D drawings by pressing the "Quote" button. Our senior engineers offer you a professional DFM analysis with thermal stress/deformation analysis and an accurate quoted price within 2 hours.
📞Tel: +86 185 6675 9667
📧Email: info@lsrpf.com
🌐Website:https://lsrpf.com/
Disclaimer
The contents of this page are for informational purposes only.LS Manufacturing servicesThere are no representations or warranties, express or implied, as to the accuracy, completeness or validity of the information. It should not be inferred that a third-party supplier or manufacturer will provide performance parameters, geometric tolerances, specific design characteristics, material quality and type or workmanship through the LS Manufacturing network. It's the buyer's responsibility.Require partsquotation Identify specific requirements for these sections.Please contact us for more information.
LS Manufacturing Team
LS Manufacturing is an industry-leading company. Focus on custom manufacturing solutions. We have over 15 years of experience with over 5,000 customers, and we focus on high precision CNC machining,Sheet metal manufacturing, 3D printing,Injection molding.Metal stamping,and other one-stop manufacturing services.
Our factory is equipped with over 100 state-of-the-art 5-axis machining centers, ISO 9001:2015 certified. We provide fast, efficient and high-quality manufacturing solutions to customers in more than 150 countries around the world. Whether it is small volume production or large-scale customization, we can meet your needs with the fastest delivery within 24 hours. choose LS Manufacturing. This means selection efficiency, quality and professionalism.
To learn more, visit our website:www.lsrpf.com
