 Deutsch



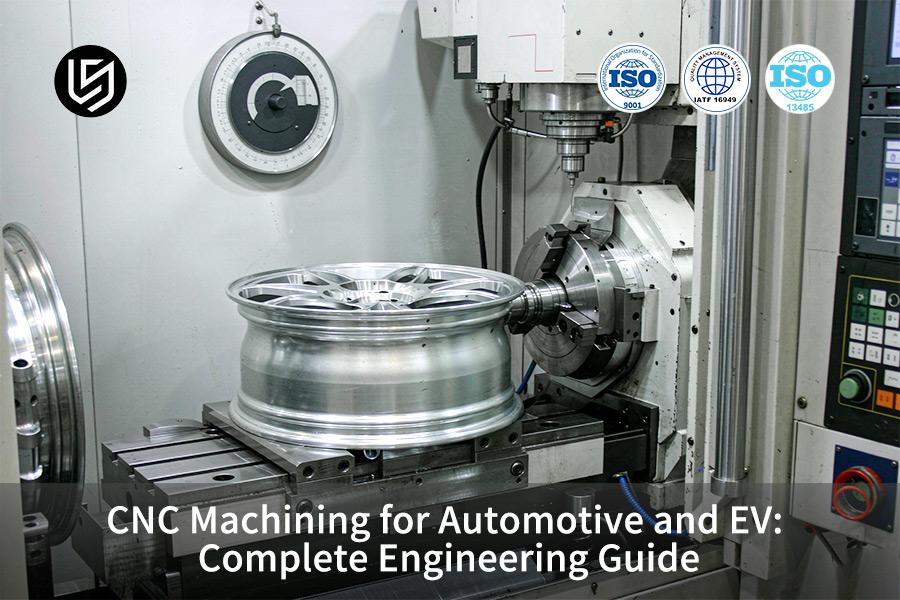
Kurz gesagt: Die CNC-Bearbeitung (Computer Numerical Control) in der Automobil- und Elektrofahrzeugindustrie ist ein subtraktives Präzisionsverfahren, das die Abhängigkeit von Spezialwerkzeugen überflüssig macht. Der Materialabtrag erfolgt durch mehrachsiges Schneiden mit rotierenden Schneidwerkzeugen. CNC-Fräsmaschinen und Drehzentren eignen sich für die Strukturprototypenfertigung, die Montage dünnwandiger Kühlplatten und die Kleinserienfertigung von Statorgehäusen. Die Bearbeitung entlang vorgegebener Werkzeugwege gewährleistet eine Maßtoleranz von ±0,005 mm.
Die CNC-Bearbeitung in der Automobilindustrie ist ein subtraktives Präzisionsfertigungsverfahren, dessen grundlegendes Funktionsprinzip das mehrachsige Drehschneiden ist, das durch CAM-Werkzeugwege gesteuert wird, um enge Toleranzen ohne spezielle Hartwerkzeuge zu erreichen.
Kurzübersicht: CNC-Bearbeitung vs. alternative Umformverfahren für die Automobilindustrie
Die folgende Tabelle vergleicht die grundlegenden Umformmechanismen, die grundlegenden Präzisionsgrenzen und die geometrischen Freiheitsgrade von vier primären Automobilfertigungsverfahren.
| Bewertungsmetrik | CNC-Bearbeitung | HPDC-Guss | Bogenprägung | PBF/DMLS-Additiv |
| Bildungsmechanismus | Mechanische Spanabfuhr unter Scherspannung, Massenvolumenabtrag | Schmelzen und Erstarren von geschmolzenem Metall in einem Hohlraum unter hohem Druck | Überschreitung der plastischen Verformung an der Streckgrenze unter Pressbelastung | Mikroschmelzen und schichtweises Stapeln mit Laser- oder Elektronenstrahl |
| Toleranzgrenze | ±0,005 mm bis ±0,05 mm (ISO 2768-f) | ±0,1 mm bis ±0,2 mm (ISO 8062-3 CT4–6 (ISO-Gusstoleranzklassen)) | ±0,2 mm bis ±0,5 mm (DIN 6930-2) | ±0,1 mm bis ±0,2 mm (ISO/ASTM 52941) |
| Materialausbeute | 10 % bis 40 %, abhängig vom Entfernungsvolumen tiefer Kavitäten. | 90 bis 95 % der Abfälle werden vor Ort recycelt. | 70 % bis 85 %, abhängig von den Ineinanderpassungen und dem Verschnitt. | 95 % bis 98 % ungesintertes Pulver werden nach dem Sieben recycelt. |
| Geometrische Freiheit | Keine Begrenzung der Wandstärke; komplexe 3D-Hohlräume und tiefe Bohrungen | Lediglich eine konstante Wandstärke von 1,5–5 mm und ein konstanter Entformungswinkel sind erforderlich. | Begrenzung der Wandstärke auf einen minimalen Biegeradius | Maximale Gestaltungsflexibilität; Gitter- und konforme Kanäle |
| Oberflächengütegrenze | Ra (arithmetische mittlere Rauheit) 0,4 μm (Hochgeschwindigkeits-Planfräsen, Präzisionsschleifen) | Ra 1,6 μm bis Ra 3,2 μm | Ra 1,6 μm (Walzzustand, kaltverfestigte Oberfläche) | Ra 6,3 μm bis Ra 12,5 μm |
| Werkzeugvorlaufzeit | Nicht erforderlich; 3D-CAM-Programme laufen innerhalb weniger Stunden. | Hoch; die gehärtete Stahlmatrize benötigt mehrere Wochen | Hohe Anforderungen; mehrstationige Folgeverbundwerkzeugkonstruktion erforderlich | Keine Werkzeuge erforderlich; schichtweises Sintern benötigt keine Hartform. |
Folglich bietet die CNC-Bearbeitung den optimalen Kompromiss für die schnelle Prototypenfertigung von Antriebssträngen und Bohrungen mit engen Toleranzen, während Gießen und Stanzen nur bei der Herstellung von Strukturbauteilen in großen Stückzahlen vorteilhaft bleiben.
Wichtigste Erkenntnisse
- Agile Fertigungsforschung und -entwicklung: CNC-Fräs- und Drehmaschinen arbeiten ohne produktionsspezifische Werkzeuge. Batteriegehäuse, Wechselrichter-Montagehalterungen und Motorprototypen werden innerhalb weniger Tage aus der modifizierten Geometrie gefertigt.
- Präzisionsgrenzen: Die simultane 5-Achs-Bearbeitung gewährleistet die Koaxialität des beidseitig gelagerten Motorgehäuses. Koaxialität und Rundlaufgenauigkeit entscheiden direkt darüber, ob ein Hochfrequenzmotor die NVH-Vorgaben erfüllt.
- Leichtbaumaterialkompatibilität: Aluminiumlegierungen der Serien 6000 und 7000 für Automobilanwendungen ermöglichen hohe Abtragsraten. Tiefe Kühlkanäle mit hohem Aspektverhältnis lassen sich in einem Arbeitsgang fertigen. Ein optimales Verhältnis zwischen struktureller Steifigkeit und Wärmeleitfähigkeit wird in einem Bauteil erreicht.
- Qualitätsrückverfolgbarkeit: Die Bearbeitung von Automobilprototypen erfolgt gemäß den Normen IATF 16949 und ISO 1101. Koordinatenmessmaschinen erzeugen ein Bezugssystem auf den bearbeiteten Teilen. Dieses Bezugssystem verhindert die kumulative Toleranzanhäufung an den Passflächen.
Was ist Präzisions-CNC-Bearbeitung im Automobilbereich bei der Entwicklung von Antriebssträngen für Elektrofahrzeuge?
Die CNC-Bearbeitung in der Automobilindustrie ist ein subtraktives Verfahren, bei dem Mehrachsenwerkzeuge die Geometrien von Antriebsstrang-Rohlingen herausfräsen und so Werkzeugprobleme durch computergestützte Fertigung vermeiden. Die Mehrachsen-Werkzeugwege gewährleisten eine Toleranz von fünf Mikrometern bei Wechselrichtergehäusen und Motorendplatten. Prototypenprogramme basieren auf dem 3D-Modell, wodurch Bauteilüberarbeitungen ohne Investitionen in Werkzeuge möglich sind.
CAM-Werkzeugwegplanung und symmetrisches Schruppen
Die CNC-Bearbeitung im Automobilbereich beginnt mit 3D-Modellen, und es fallen keine Werkzeugkosten für etwaige Änderungen an.
- Spiralförmige Eintauchwerkzeuge nutzen die Oberflächenkontur, um die Radialkraft bei der Seitenbearbeitung gering zu halten.
- Beim symmetrischen Schruppen werden über 80 % des Volumens des Rohlings entfernt, bevor die Spannung abgebaut wird.
- Ausgewuchtete Hartmetall- oder Diamantwerkzeuge bearbeiten Zapfen und Dichtungsnuten bündig.
Vereinfacht gesagt: Durch symmetrisches Abtragen wird verhindert, dass dünne Wände beim Lösen der Klemmung zurückfedern. Druckguss ermöglicht keine bündigen Dichtungsnuten, da die Entformungsschrägen und die Porosität die Dichtungsebene verschieben. CNC-Bearbeitung ermöglicht bündige Dichtflächen in der Elektrofahrzeugfertigung .
Prozess-Benchmarks für Antriebsstrangkäufer
Die CNC-Bearbeitungsprozesse in der Automobilindustrie übernehmen die allgemeinen Toleranzen der ISO 2768-1:1989 für nicht spezifizierte lineare und Winkelmaße, wodurch die Zeichnungsangaben kurz gehalten werden. Das 5-Achs-CNC-Fräsen für Automobilprototypen umfasst die Bearbeitung prismatischer und konturierter Flächen in einem Arbeitsgang. Fähigkeitstests für einen Cpk-Wert ≥ 1,33 an Standardbauteilen belegen die reproduzierbare Leistung.
Präzisions-CNC-Bearbeitungsdienstleistungen beinhalten CMM-Daten (Koordinatenmessmaschine) sowie Bezugspunkte, und die Passgenauigkeit der Montage wird vor der Vorserienproduktion bestätigt.
Maßgebender technischer Standard: ISO 2768-1:1989 (Standard für Toleranzen von Längen- und Winkelmaßen ohne individuelle Toleranzangaben).
Warum ist 5-Achs-CNC-Fräsen für Gehäuse von Elektrofahrzeugmotoren so wichtig?
Die 5-Achs-CNC-Fräsbearbeitung ist ein Ein-Aufspannungs-Fräsverfahren für EV-Motorgehäuse, das das Problem des kumulativen Bezugsfehlers durch die Fünf-Achs-Koordinatenrotation löst. Mehrfachanschluss-Kühlmäntel, Kabeldurchführungen und gegenüberliegende Lagerbohrungen können ohne Umspannen bearbeitet werden. Der Rundlauffehler wird in tiefen Statorhohlräumen unter 0,010 mm gehalten, wodurch Motorgeräusche und Vibrationen minimiert werden.
Integrierte Elektroantriebe vereinen Statorgehäuse, Untersetzungsgetriebegehäuse und Wassermantel in einem einzigen dünnwandigen Gussteil. Mehrachsige CNC-Bearbeitungsverfahren fertigen dieses Gussteil aus einem Rohling, während die Bearbeitungsstandards für Prototypen von Elektrofahrzeugmotorgehäusen alle Funktionen innerhalb einer einzigen Bezugsstruktur berücksichtigen.
Ein Drehtisch (ein A/C- oder B/C-Achsen-Schwenktisch, der das Werkstück unter der Spindel schwenkt) ermöglicht die Bearbeitung von Hinterschnitten an den Seitenwänden und geneigten Kühlmittelkanälen für den Fräser. 5-Achs -CNC-Fräsen für Automobilprototypen ermöglicht den Zugriff auf Hinterschnitte und geneigte Kanäle innerhalb eines einzigen Spannvorgangs. Eine 3-Achs-Maschine kann dies nicht, da 3–4 Werkstückwenden zu kumulativen Fehlern durch Bezugspunktübertragung und Dezentrierung der Lagerbohrungen führen. Vereinfacht gesagt: Eine einzige Aufspannung gewährleistet die Konzentrizität von Rotor und Stator; dadurch verschwindet das Heulen bei hohen Drehzahlen bereits vor der NVH-Optimierung.
Die Leichtbauweise im Automobilbereich mit CNC-Bearbeitung basiert auf der Bohrungsstabilität bei reduzierten Querschnittsabmessungen. Ein kurzer Werkzeugüberhang gewährleistet diese Stabilität, da die Fünf-Achs-Neigung das Erreichen tiefer Kavitätenwände mit einem kurzen Werkzeug ermöglicht, dessen Schaft als Kragarm Biegungen widersteht. Die Stator-Passbohrungen behalten ihre Zylindrizität im Mikrometerbereich ( Rundheit der Bohrung über die gesamte Tiefe ).
Maßgeblicher technischer Standard: ASME Y14.5-2018 (Abschnitt 7: Rundlauf- und Koaxialitätstoleranzen für rotierende Antriebskomponenten).
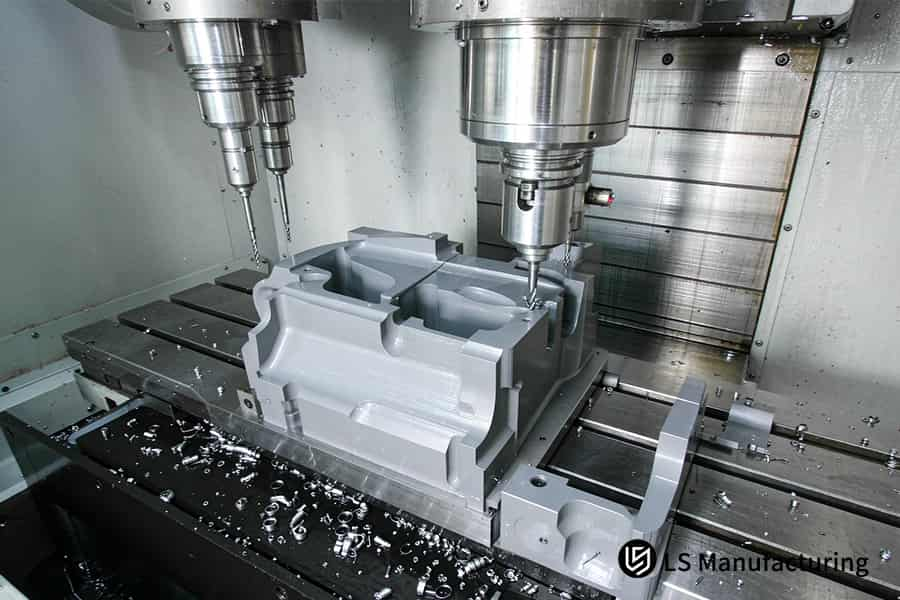
Abbildung 1: Mit Kühlmittel gespültes CNC-Bearbeitungszentrum fräst EV-Batterieträger für die CNC-Bearbeitung in der Elektrofahrzeugherstellung.
Welche GD&T-Toleranzen regeln die Inspektion von CNC-Prototypen in der Automobilindustrie?
GD&T in der CNC-Bearbeitung von Automobilen ist eine Steuerungssprache, die den Bereich von Position, Ebenheit und Profil definiert, um Montagefehler mithilfe von Bezugsrahmen zu beheben. Die Symbole sind in ISO 1101:2017 spezifiziert. Form- und Lagetoleranzrahmen (Zeichnungssymbolblöcke) führen die Messvorgänge der Koordinatenmessmaschine (KMG) für Dichtflansche und Antriebsstrangbefestigungen und gewährleisten so die korrekte Passung geprüfter Teile in digitalen Fahrzeugbaugruppen.
Toleranzzuweisung durch Gelenkfunktion
GD&T in der CNC-Bearbeitung der Automobilindustrie verwendet Toleranzen, die sich nach der Verbindungsfunktion richten, nicht nach der Teilegröße.
Statischer Dichtflansch, Wechselrichtergehäuse. Ebenheit und Oberflächenprofil über den gesamten Umfang steuern die Dichtwulst. Eine Ebenheitstoleranz von 0,015 mm gewährleistet eine gleichmäßige O-Ring-Kompression.
Drehwellenbohrung, Getriebe. Koaxialität und Rechtwinkligkeit zur Bezugsebene steuern die Bohrungen der Ein- und Ausgangswelle. Die Koaxialität bei Φ0,008 mm gewährleistet eine zentrierte Zahnradbelastung.
Mehrpunkt-Aufhängungshalterung. Die exakte Positionierung (eine zylindrische Toleranzzone, die die Achse jeder Buchse festlegt) bestimmt die Befestigungslöcher. Eine exakte Positionierung von ≤ 0,025 mm verhindert eine Torsionsvorspannung am Hilfsrahmen.
Bei Druckgussrohlingen fehlt die Koaxialität der Bohrungen von Φ0,008 mm, da die Gussachse durch Schwindungsporosität verändert wird. Die DFM-Richtlinien für die CNC-Bearbeitung legen die Toleranzen vor der eigentlichen Bearbeitung in der Zeichnung fest. Vereinfacht gesagt: Toleranzen gelten nur für die Kontaktstellen der Teile, daher müssen lediglich Dichtung und Rotation optimiert werden.
CMM-Verifizierungs- und Prüfprotokolle
- Die Toleranznormen für die CNC-Bearbeitung wandeln Zeichnungsangaben in Messpfaddaten um. 3-2-1-Bezugspunkte (drei Punkte definieren eine Ebene, zwei eine Gerade, einer den Ursprung) legen alle sechs Freiheitsgrade vor dem Antasten fest.
- Die Anforderungen der IATF 16949 für die Bearbeitung von Automobilteilen verknüpfen jeden Prüfpunkt mit einem zugehörigen Messplan. Erstmusterprüfberichte schließen den Prüfzyklus ab.
- Die Toleranzen bei der Präzisionsbearbeitung im Automobilbereich können gewahrt bleiben, wenn in einer Zeichnung ein einheitliches Bezugssystem festgelegt ist.
Maßgeblicher technischer Standard: ISO 1101:2017 (Geometrische Produktspezifikationen (GPS) — Geometrische Tolerierung).
Wie verhalten sich Leichtmetalllegierungen bei der Bearbeitung von Batterieträgern für Elektrofahrzeuge?
Leichtmetall-Knetblöcke weisen eine hohe spezifische Festigkeit auf und eignen sich daher für den Einsatz in Batterieträgern für Elektrofahrzeuge. Durch die Verwendung von Gleitebenenverformung werden die Anforderungen an Gewicht und Wärmeableitung erfüllt. Die Knetlegierungen 6061-T6 und 6082-T6 erreichen eine spezifische Festigkeit von über 115 kN·m/kg und weisen eine Wärmeleitfähigkeit von ca. 170 W/(m·K) auf, um die Wärmeableitung in den Batterieträgern zu beschleunigen. Vorhersagbare Gleitebenen ermöglichen ein Schruppen mit hohen Vorschubgeschwindigkeiten trotz der Rückfederung, die zu Restspannungen durch die Extrusion führt.
Vergleich der Legierungseigenschaften für Batterieträger
Bei CNC-Bearbeitungsverfahren in der Automobilindustrie wird das geschmiedete Rohmaterial zum Schneiden der Batterieträger verwendet; daher bestimmt die Wahl der Legierung die Wärmeverteilung und die Zykluszeit.
| Materialqualität | Streckgrenze | Thermische Bedingungen | Bearbeitbarkeitsindex | EV-Anwendung |
| Aluminium 6061-T6 | 276 MPa | 167 W/(m·K) | 90 % der Chips brechen sauber. | Flüssigkeitskühlplatte, Steuerarm |
| Aluminium 7075-T6 | 503 MPa | 130 W/(m·K) | 70 % höhere Schnittfestigkeit | Rotorendplatte, Achsschenkel |
| Magnesium AZ31B | 220 MPa | 96 W/(m·K) | 100%iger Schutz vor Chipbrand erforderlich | Paneelhalterung, Getriebegehäuse |
| PEEK (Polyetheretherketon) | 100 MPa | 0,25 W/(m·K) | 85 %, die Wärmeentwicklung macht die Schnitte weicher | Stromschienenbuchse, geräuscharmes Getriebe |
PEEK fungiert als Isolator, während Metalle als Leiter wirken. CNC-Bearbeitungsverfahren für Kunststoffe eignen sich daher am besten für Durchführungen, nicht aber für tragende Wannenwände. Druckgegossene Wannenrohlinge neigen zu Gaseinschlüssen, wodurch die Gusswände die Dichtheitsprüfung nicht bestehen, während Rohlinge diese bestehen.
Rückfederung und Verwindungskontrolle
Die durch das Extrudieren in gewalztem Blech entstehenden Eigenspannungen werden beim Abtragen des Materials abgebaut, wodurch sich die Wannenböden verziehen. Die CNC-Dünnwandbearbeitung trägt dazu bei, diese Verformung durch abwechselnde Planfräsgänge zu minimieren, die die Eigenspannungen gleichmäßig abbauen.
Die Dimensionsänderung von Aluminium entsteht durch die Wärmeausdehnung beim Schneiden. Im Automobilbau, insbesondere bei der CNC-gestützten Leichtbauweise, wird ein abschließender, leichter Bearbeitungsgang durchgeführt, begleitet von einer ungespannten Überprüfung, um die korrekte Positionierung der Schraubenlöcher nach der Montage sicherzustellen. Vereinfacht gesagt: Spannungen und Hitze verändern das Metall nach dem Schneidvorgang, und ein leichter Bearbeitungsgang trägt dazu bei, die Planheit wiederherzustellen.
Bei den Bearbeitungsnormen für EV-Motorgehäuse werden Konzepte der übereinstimmenden Planheit für die Passflächen angewendet.
Maßgeblicher technischer Standard: ASTM B221M-21 (Standard Specification for Aluminum and Aluminum-Alloy Extruded Bars, Rods, Wire, Profiles, and Tubes).
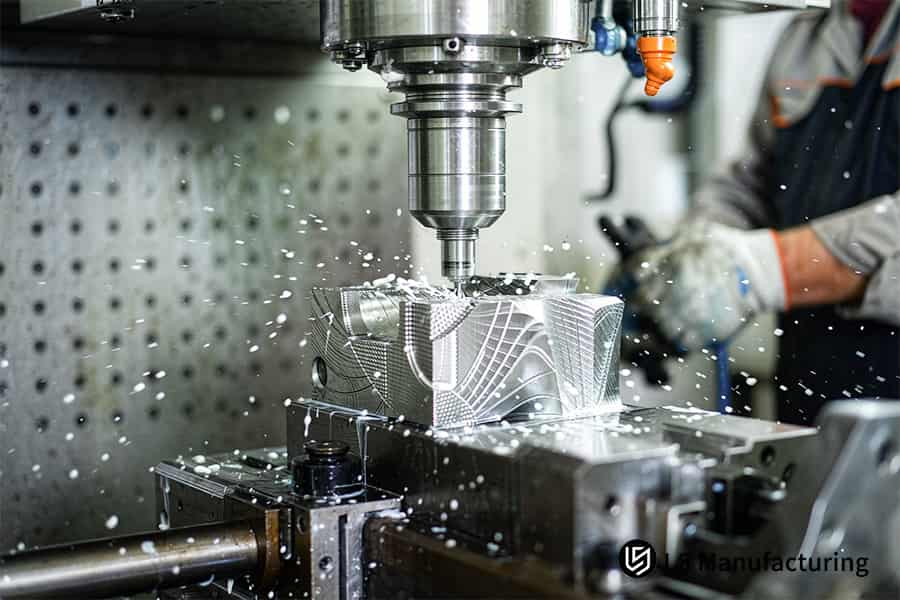
Abbildung 2: Eine Hochgeschwindigkeits-CNC-Fräsmaschine formt eine leichte Halterung für den Leichtbau im Automobilbereich mit R3,5-Verrundung.
Lernen Sie den Ingenieur kennen, der diesen Leitfaden erstellt hat
Alle obenstehenden Abschnitte wurden von Gloria verfasst, einer renommierten Maschinenbauingenieurin mit über 15 Jahren Erfahrung im hochpräzisen Rapid Prototyping. Glorias Forschungsschwerpunkte umfassen den Leichtbau von Elektrofahrzeugen mit drei Elektromotoren, die 5-Achs-Bearbeitung und -Umformung dünnwandiger Bauteile sowie die fertigungsgerechte Konstruktion (Design for Manufacturing, DFM) für Kleinserien.
ASME Y14.5-2018 und ISO 1101:2017 enthalten alle oben genannten geometrischen Angaben. Die Grenzwerte für Schwingungen an Gehäusewänden unter 1,0 mm sind im Maschinenbau-Handbuch (31. Auflage) spezifiziert.
Gemäß IATF 16949:2016 ist ein Prozessfähigkeitsindex von 1,67 oder höher für sicherheitskritische Maße erforderlich. Ihre Vorserienteile verfügen über eine statistische Validierung. Messsystemanalysen (MSA) innerhalb eines Zehntels des Toleranzbereichs gewährleisten die Nachvollziehbarkeit der Prüfergebnisse. Frühe Überprüfungen weisen auf Gefahren durch Verformungen der Spannvorrichtung hin, solange die Geometrie noch veränderbar ist. Vernetzen Sie sich mit Gloria auf LinkedIn .
Wie verursacht die Schnittdynamik Dünnwandschwingungen in Gehäusen von Elektrofahrzeugen?
Dünnwandiges Rattern entsteht durch Selbsterregung von Resonanzen beim Aufprall der Schneidzähne und durch die geringe Wandstärke von weniger als 1,0 mm, bedingt durch den kurzen Überhang, den geringen radialen Eingriff und die Dämpfung im Hohlraum. Regenerative Vibrationen führen zu einer Oberflächenrauheit unter Ra 3,2 μm und begünstigen die Entstehung von Mikrorissen.
Resonanz- und Steifigkeitskompensationspfad
CNC-Bearbeitungsverfahren im Automobilbereich begegnen der Wandresonanz in drei aufeinanderfolgenden Schritten:
- Verkürzen Sie den Werkzeugüberhang auf ein L/D-Verhältnis (Länge-zu-Durchmesser) unter 3:1, damit die Kragarmmechanik die Spitzenauslenkung um über 60 % reduziert.
- Wechseln Sie zum Gleichlauffräsen (Spanverjüngung von dick nach dünn beim Eintritt) und halten Sie den radialen Eingriff Ae bei 10 % des Fräserdurchmessers.
- Rückseitige Hohlraumböden mit niedrigschmelzendem, wasserlöslichem Polymer oder einer flexiblen Vakuumdämpfungs-Basisform.
Bei der kundenspezifischen CNC-Bearbeitung wird vor der Endbearbeitung ein dritter Schritt angewendet, um sicherzustellen, dass tiefe Gehäuse vibrationsfrei ihre endgültigen Abmessungen erreichen. Vereinfacht gesagt: Ein kurzer Fräser, ein geringer radialer Eingriff und ein gedämpfter Boden verhindern Wandschwingungen.
Prüfstandard für schwingungsfreie Wände
Das Handbuch für Maschinenbau (31. Auflage, Kapitel 28) beschreibt die Theorie zur Schwingungsdämpfung bei Werkzeugmaschinen. Wandschwingungen verletzen die in den Bearbeitungsnormen für EV-Motorgehäuse festgelegten Anforderungen an Ebenheit und Rundlauf.
Gussgehäuse schließen Gasporosität an dünnen Stellen ein, Gusswände unterbrechen die Dichtheitsprüfung, wo Blockwände abdichten. Die Präzisionsbearbeitungstoleranzen der Automobilindustrie werden somit über die gesamte Gehäuseoberfläche eingehalten.
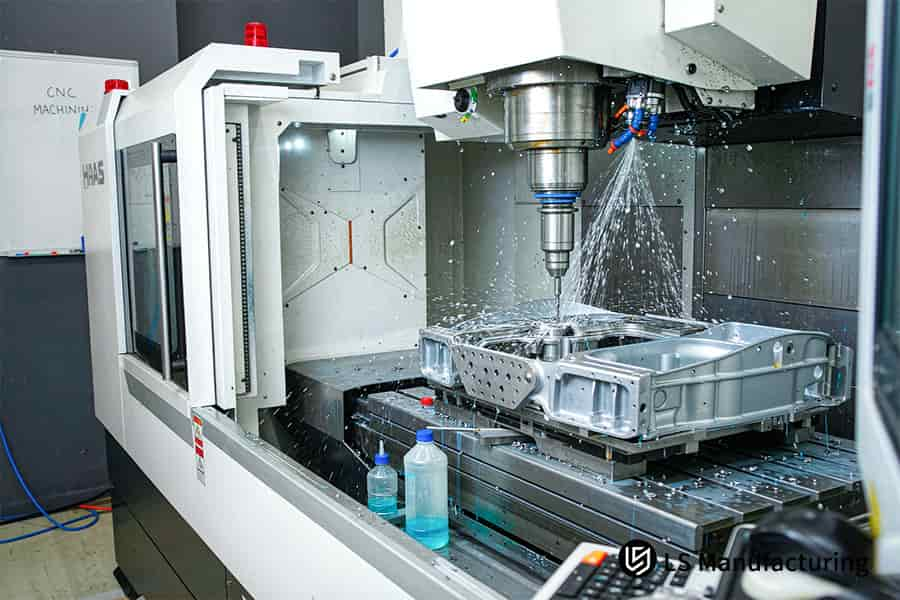
Abbildung 3: Doppelspindel-CNC-Planbearbeitung eines Motorgehäuses gemäß den Bearbeitungsstandards für EV-Motorgehäuse mit einer Genauigkeit von ±0,005 mm
Warum bestimmen Innenradien von Ecken die Machbarkeit von DFM im Automobilbereich?
Der Innenradius ist die Abrundungsgröße, die Rotationsfräser an den Innenecken von Taschen erzeugen . Dadurch wird die Unmöglichkeit von 90°-Innenecken durch Bogeninterpolation des Fräserprofils gelöst. Normales Fräsen liefert keine rasiermesserscharfen vertikalen Innenecken. Größere Abrundungen als nötig verhindern Probleme wie Fräserklemmen, Eckenschwingungen und Drahterodieren.
GD&T in der CNC-Bearbeitung von Automobilen betrachtet eine Innenecke als kontrolliertes Merkmal. Der Eingriffswinkel des Fräsers (der Bogen der Schneide, der in das Werkstück eingreift) vergrößert sich in einer scharfen Ecke von 90° auf 180°, und die Schnittkraft steigt um das 2- bis 3-Fache, was zu Werkzeugbruch und Überbearbeitungen führt.
6-mm-R3-Schaftfräser benötigen Innenverrundungen von R3,5 oder größer. Die Größe der Innenverrundung richtet sich nach dem kleinsten Fräser, der die Tasche erreichen kann – da es keine allgemein gültige Tabelle dafür gibt, muss sie in der Zeichnung angegeben werden.
Bei der CNC-Hochserienbearbeitung wird für alle Taschen die gleiche Eckgeometrie wiederholt, wodurch die Zykluszeit auch bei zunehmender Skalierung konstant bleibt.
Das tiefe Batteriemodulgehäuse behält seine Abmessungen auch nach einem Fräsdurchgang. Durch Metallstanzen lassen sich in diesem Fall keine tiefen Taschenecken erzeugen, da die Biegeradiusbeschränkungen breitere Übergänge erfordern.
Bei CNC-Bearbeitungsprozessen in der Automobilindustrie wird ein Bogen mit konstantem Vorschub interpoliert, sofern ein Radiusspielraum vorhanden ist. Drahterodieren (langsames elektrisches Entladen von Draht) liegt außerhalb Ihres Bearbeitungsbereichs.
Im Automobil-CNC-Leichtbau werden dünnere Halterungen durch die Anpassung der Eckradien an den Standard-Fräserdurchmesser realisiert.
Eine Zeichnung, die eine scharfe Innenecke vorschreibt, kann nicht unverändert übernommen werden; durch die Anpassung der Verrundung an das Standard-Fräsermaterial wird diese Unklarheit vor dem ersten Schnitt beseitigt.
Die Kosten für die CNC-Bearbeitung sinken, sobald alle Ecken mit nur einem Fräsdurchgang bearbeitet werden.
Welche Wärmeableitungsmechanismen steuern die Kühlplatten von Elektrofahrzeugbatterien?
Eine flüssigkeitsgekühlte Kühlplatte ist eine Aluminiumplatte mit mikrostrukturierten, serpentinenförmigen Kanälen zur Ableitung der Wärmeströme beim Schnellladen. Die Wärmeabfuhr in den Batterien erfolgt durch erzwungene Konvektion. Mehrfach durchlaufende Leiterbahnen in den Kanälen werden per CNC-Fräsen ausgeschnitten und gewährleisten einen Kontaktwiderstand von unter 0,05 K/W . Die Kontrolle der Kanaltiefe verhindert die Bildung von Hotspots.
Entscheidung zur Kanalgeometrie
Zwei Kanalprofile werden aus einem massiven Aluminiumblech mittels CNC-Bearbeitungsverfahren aus dem Automobilbereich hergestellt.
Entscheidung – Querschnitt. Quadratische Nuten mit flachem Boden haben ein Tiefen-Breiten-Verhältnis von 3:1, um den benetzten Umfang zu maximieren. Mikro-Schaftfräser verwenden jedoch bei niedrigeren Drehzahlen quadratische Profilkanäle. Kanäle mit abgerundetem Boden eignen sich besser für die Spanabfuhr und einen höheren Durchsatz.
Entscheidung – Layout. Wählen Sie quadratische Querschnitte für Packungen, deren Kapazität durch die maximale Zelltemperatur begrenzt ist.
Kupfer-CNC-Bearbeitungsdienste liefern die Stromschienenleiter, während Aluminiumblech den Zellkontaktpfad bildet.
Entscheidung über die Dichtungsschnittstelle
SAE J1455 regelt die Umweltprüfung von Antriebselektronik.
Entscheidung – Passfläche. Das Wärmeleitmaterial bzw. der Spaltfüller muss eine Ebenheit von weniger als 0,05 mm pro 1000 mm aufweisen, um eine Luftisolierung der Zellen zu vermeiden.
Entscheidung – Schweißnaht. FSW (Reibrührschweißen, ein Festkörpernahtschweißverfahren) erfordert eine gratfreie Stufenschulter. Beim Blechstanzen sind keine geschlossenen Kanäle möglich, da Stempel nur offene Kanäle erzeugen können.
Die Bearbeitungsstandards für EV-Motorgehäuse basieren auf demselben Prinzip wie die Abdichtung von Kühlwassermänteln . Der Leichtbau im Automobilbereich mittels CNC-Technik ermöglicht dünnere Blechquerschnitte. Die CNC-Oberflächenbearbeitung schützt vor Korrosion. Vereinfacht gesagt: Ebenheit und Stufenkanten verhindern Leckagen.
Maßgeblicher technischer Maßstab: SAE J1455 (Empfohlene Vorgehensweise für die thermische Auslegung und Umweltprüfung von elektronischen Bauteilen für Nutzfahrzeugantriebe).
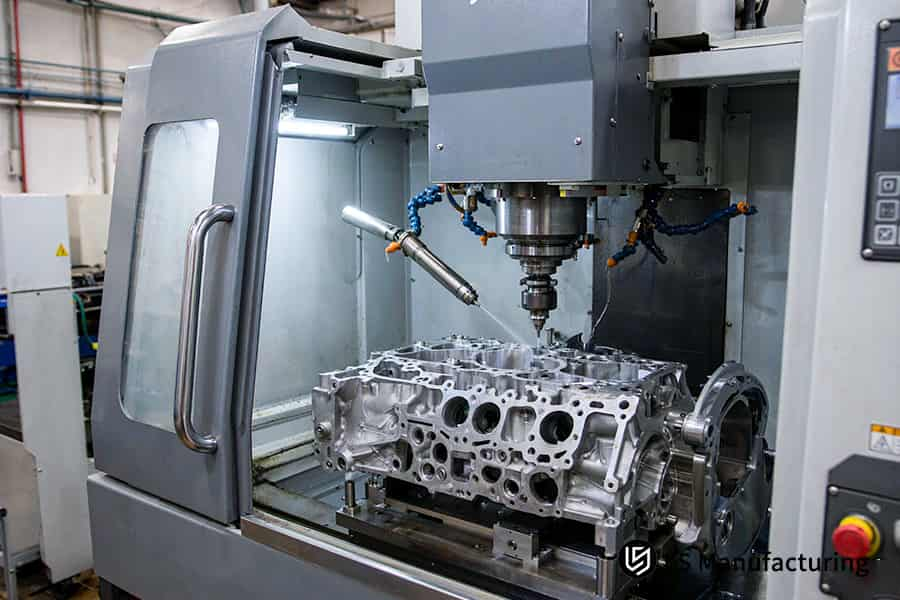
Abbildung 4: Eine Mehrachsen-Drehmaschine bearbeitet eine Radnabe für die 5-Achs-CNC-Fräsbearbeitung für Automobilprototypen gemäß IATF 16949.
Wie verändern die Anforderungen der IATF 16949 die Arbeitsabläufe in der CNC-Bearbeitung?
IATF 16949 ist ein Qualitätsstandard für die Automobilindustrie. Die Wiederholbarkeit von Prototypen wird in die Serienvalidierung überführt, wobei statistische Verfahren in vier Schritten Chargenabweichungen berücksichtigen und so Fehler vermeiden. Für jede Teilefreigabe ist ein Cpk-Wert von ≥ 1,67 für sicherheitskritische Maße erforderlich. Die PPAP-Dokumentation (Production Part Approval Process) beinhaltet die Dimensionsanalyse im Rahmen der OEM-Prüfung.
Vierstufiges Qualitätsmanagement-Rahmenwerk
Die Anforderungen der IATF 16949 für die Bearbeitung von Automobilteilen machen aus der Pilotfertigung einen geprüften Prozess, der folgende Schritte durchläuft:
- Führen Sie vor der CAM-Programmierung eine DFMEA/PFMEA (Design- und Prozessfehlermöglichkeits- und -einflussanalyse) durch und priorisieren Sie die Spannvorrichtungsverformung und den Werkzeugrundlauf anhand ihrer RPN (Risikoprioritätszahl).
- Führen Sie eine MSA (Messsystemanalyse) durch, wobei die Wiederhol- und Reproduzierbarkeit der Messsonde und des Koordinatenmessgeräts unter 10 % des Toleranzbereichs liegt.
- 125 Teile auf Passgenauigkeit prüfen und die Leistungsfähigkeit an Achsschenkeln oder Bremssätteln nachweisen.
- Reichen Sie ein PPAP-Portfolio mit Maßstudien, metallurgischen Zertifikaten und festgelegten CNC-Programmcodes ein.
Prüfprotokoll zur Spindeldrift
GD&T in der CNC-Bearbeitung der Automobilindustrie legt die Toleranzen fest, die in die 125-Teile-Fertigungsprüfung einbezogen werden müssen. Durch Spindelverschleiß bedingte Toleranzabweichungen verändern sich zwischen den Chargen, und Fertigungsprüfungen erkennen diese Abweichungen, bevor Ausschuss entsteht. 3-Achs-Fertigungsbetriebe ohne entsprechende Dokumentation können diese Stabilität nicht nachweisen.
IATF 16949:2016 legt die Klauseln für Qualitätsmanagementsysteme in der Automobilindustrie fest. Kritische Passungen weisen im Vergleich zu allgemeinen Merkmalen einen hohen Fähigkeitsindex auf; Präzisionsbearbeitungstoleranzen in der Automobilindustrie halten Produktionssteigerungen stand und bestehen die OEM-Prüfung problemlos.
Maßgeblicher technischer Maßstab: IATF 16949:2016 (Anforderungen an Qualitätsmanagementsysteme und Kontrollspezifikationen für die Automobilindustrie).

Häufig gestellte Fragen
1. Warum sind Innenverrundungen bei CNC-gefrästen Halterungen für die Automobilindustrie zwingend erforderlich?
Das Fräsen einer Innenecke mit Schaftfräsern ergibt einen Innenradius, der dem Radius der Schneide entspricht – niemals eine perfekte 90°-Ecke. Der Eingriffswinkel ändert sich bei einer scharfen Innenecke drastisch von 90° auf 180° , was zu einer 2- bis 3-fachen Erhöhung der Schnittkräfte und zu Ausbrüchen an der Schneide führt. Durch das Hinzufügen von Verrundungen, die 10–20 % größer als der Fräserradius sind, kann ein gleichmäßiger Vorschubbogen interpoliert werden. Drahterodieren ist beim Fräsen nicht mehr erforderlich.
2. Was verursacht das Rattern dünnwandiger Gehäuse bei der Bearbeitung von Aluminiumgehäusen für Elektrofahrzeugbatterien?
Dünne Wände mit einer Dicke von unter 1,0 mm weisen nicht die erforderliche Steifigkeit auf, um die durch den Aufprall der Schneidzähne verursachten Vibrationen zu dämpfen. Die Eigenfrequenzen der dünnen Seitenwände stimmen mit den Frequenzen des Zahnaufpralls überein und erzeugen selbsterregte, regenerative Schwingungen. Die Oberflächengüte verschlechtert sich ab einem Ra-Wert von 3,2 μm , und es treten Mikrorisse auf der bearbeiteten Oberfläche auf.
Datenquelle: Machinery's Handbook, 31. Auflage, 2020.
3. Wie werden durch die 5-Achs-CNC-Bearbeitung Bezugsübertragungsfehler in Motorgehäusen eliminiert?
Fünf simultane Bewegungen in fünf Achsen drehen das Werkstück auf einem A/C- oder B/C-Zapfen und bearbeiten so beide Seiten der Lagerbohrungen und Flansche in einer einzigen Aufspannung. Dadurch entfallen drei bis vier Ausrichtungsvorgänge, was kumulative Bezugsfehler vermeidet. Der Rundlauf bleibt in tiefen Statorhohlräumen unter 0,010 mm . Rotor und Stator sind konzentrisch. Die NVH-Wuchtung beginnt auf einer geräuschfreien Basis.
Datenquelle: ASME Y14.5-2018
4. Kann die CNC-Bearbeitung mit dem Hochdruck-Druckguss für Automobilteile konkurrieren?
Laut Branchenstandards für Werkzeuge ist die CNC-Bearbeitung bei Losgrößen unter 10.000 Einheiten weiterhin kosteneffektiv. Der hohe Werkzeugaufwand beim Druckguss mit gehärteten Werkzeugen amortisiert sich hingegen erst ab einer Produktionsmenge von über 50.000 Einheiten. Die Kosten pro Teil bleiben bis zu einer Stückzahl von 50.000 konstant; ab diesem Zeitpunkt ist der Druckguss wirtschaftlich. Änderungen nach der Auslieferung erfordern lediglich eine Aktualisierung der Programme, ohne dass gehärtete Stahlwerkzeuge benötigt werden.
5. Welcher Toleranzgrad ist bei CNC-gefertigten Fahrgestellteilen für Automobile realistisch erreichbar?
Die allgemeinen Bearbeitungsmerkmale von Automobilteilen erfüllen gemäß der normalen Prozesskontrolle die Anforderungen der ISO 2768-m (Mittel) . Kritische Lagerbohrungen und Dichtungsnuten des Antriebsstrangs erfüllen die Toleranzgrenzen der ISO 2768-f (Fein) von ±0,005 mm. Die Feintoleranz wird aufgrund der hohen Anzugsmomente nur für die Funktionsbezugspunkte angewendet. Für die Feintoleranz ist ein Rohling erforderlich, da Gussabweichungen auftreten können.
Datenquelle: ISO 2768-1:1989.
6. Warum wird Aluminium 6061-T6 gegenüber Stahl für Flüssigkeitskühlplatten in Elektrofahrzeugen bevorzugt?
Die Wärmeleitfähigkeit von Aluminium 6061-T6 beträgt 167 W/(m·K) und ist damit etwa zehnmal höher als die von Edelstahl. Die Wärme wird von schnell ladenden Batteriezellen abgeleitet, während gleichzeitig das Gewicht reduziert wird. Ein Bearbeitbarkeitsindex von 90 % gewährleistet kürzere Zykluszeiten bei tiefen Fräskanälen. Das Rohmaterial vermeidet die für Gussplatten typische Gasporosität.
Datenquelle: ASTM B221M-21.
7. Was ist der größte Nachteil eines übermäßigen Werkzeugüberhangs bei der Bearbeitung tiefer Kavitäten?
Bei der Bearbeitung tiefer Kavitäten erhöht ein Werkzeugüberstand von mehr als 4:1 (Tiefe zu Durchmesser) die Durchbiegung aufgrund der Kragarmmechanik. Die Schnittkraft lenkt den Werkzeugschaft ab, vertikale Wände weisen Kegelabweichungen auf, und die Oberflächengüte weicht von den Zeichnungsvorgaben ab. Durch Reduzierung des Überstands wird die Geradheit der Wände ohne zusätzliche Nachbearbeitung wiederhergestellt.
Datenquelle: Machinery's Handbook, 31. Auflage, 2020.
8. Wie überprüft IATF 16949 die Konsistenz der Präzisions-CNC-Bearbeitung im Automobilbereich?
IATF 16949:2016 schreibt Fähigkeitsstudien für kritische Sicherheitsmerkmale vor. Die PPAP-Praxis legt den Fähigkeitsindex auf mindestens 1,67 fest, basierend auf einer Stichprobe von 125 Teilen . CNC-Bearbeitung erfordert Fähigkeitsstudien, und die MSA-Messgerätekalibrierung gewährleistet die Wiederholgenauigkeit der Messungen innerhalb eines Zehntels des Toleranzbereichs. Festgelegte CNC-Programme und deren Revisionen führen bei jeder Lieferung zu einem Verlust an geistigem Eigentum.
Datenquelle: IATF 16949:2016.
Zusammenfassung
Toleranzklasse, Wärmeprofil und Strukturgewicht schließen sich bei Zeichnungen von Elektrofahrzeugantrieben gegenseitig aus. Fünfachsige Werkzeugwege, gedämpfte Dünnwand-Bearbeitungseinrichtungen und bezugsbezogene Prüfungen ermöglichen eine konsistente Bauteilkonstruktion. Das Konstruktionsteam erhält so eine einheitliche Terminologie für die Materialauswahl, die GD&T-Zuordnung und die Vorserienprüfung.
Eine detailliertere Toleranzauswahl und Bezugspassungsanalyse sollten im folgenden Vergleichsdokument, ISO 2768 Toleranztabelle: DFM-Tipps zur Vermeidung von CNC-Ausschuss, behandelt werden. Dreh- und Fräsbezugssysteme erfüllen die DFM-Vermeidungskriterien des Dokuments. Zeichnungen, die das CAD-System mit allgemeinen Toleranzklassen verlassen, werden deutlich seltener falsch interpretiert.
📞Tel.: +86 185 6675 9667
📧E-Mail: info@lsrpf.com
🌐Website: https://lsrpf.com/

