 Português (Brasil)



serviço de usinagem CNC de paredes finas é uma solução de precisão; resolve deformações crônicas e altas taxas de refugo em peças médicas e de defesa de 0,8 mm.
Este SOP sistemático oferece retenção de tolerância de ±0,01 mm e acabamento superficial de Ra 0,4 μm, reduzindo os custos de retrabalho em 35% sem operações secundárias.
Resumo dos limites e estratégias de usinagem de paredes finas
Principais vantagens:
- Evite falhas físicas com precisão: Siga estritamente o princípio da relação altura-espessura dourada ≤ 10:1 e minimize as chances de retorno e flambagem de componentes de parede fina em > 80%.
- Revisão DFM ultrarrápida: LS Manufacturing oferece 2 horas verificação rápida e automatizada de DFM de desenhos 3D e 2D e prevê com precisão locais de paredes muito finas e áreas de alto estresse térmico antes do corte.
- Redução integrada de custos e prazo de entrega: por meio da separação do processo de desbaste e acabamento Multi-Pass e mandris a vácuo personalizados, obtenha usinagem CNC de parede fina economia de custos de até 30% e tempo de execução de prototipagem reduzido em 60%.
Por que confiar neste guia? Experiência prática de especialistas em fabricação da LS
No livro didático, a relação entre rigidez e espessura da parede é cúbica, mas nos últimos 15 anos, descobrimos que suportes aeroespaciais de 0,8 mm sofrem uma deformação de ≥0,05 mm se não forem cortados a 20±0,5°C. Seguindo o padrão aeroespacial SAE International e AS9100D, produzimos mais de 12.000 componentes de paredes finas. Certifique-se de incluir um relatório DFM e um design Zeiss CMM em sua RFQ.
ASTM International especifica os níveis de planicidade do material, mas com base em mais de 1.200 relatórios de registro, uma proporção de vão não suportada maior que 15:1 leva a um arqueamento de 0,08 mm em Alumínio 7075 – isso levou à rejeição de 200 caixas de defesa. Após 14 meses de testes, estabelecemos um valor mínimo
FEA pode prever a ocorrência de recuperação elástica. No entanto, com base em nossos dados da Zeiss CMM, uma compensação da fresa de 0,02-0,05 mm garante um rendimento de 98% em peças com paredes de 0,8 mm. A rastreabilidade de acordo com os padrões ISO 9001:2015 e AS9100D garante que todas as nossas medições sejam repetíveis. Você deve exigir três resultados para cada pedido: análise DFM, relatório CMM (CpK≥1,33) e procedimento de controle de deformação assinado.
Por que a usinagem CNC de paredes finas causa deformação da peça durante o corte?
A usinagem CNC de paredes finas cria deformação devido às tensões concentradas e ao calor gerado durante o processo. Eles criam variações dimensionais e de flambagem, que podem ser controladas para reduzir o problema em 65%. O percurso otimizado da ferramenta reduz as forças de corte radiais. Ao usar a fresa de topo de ângulo de hélice alta de 2 canais com estratégia de múltiplos passes, as cargas de corte são distribuídas igualmente. Como resultado, a força radial é reduzida em 30% por meio de técnicas de usinagem CNC de alta precisão.
Caminhos de ferramenta otimizados reduzem as forças de corte radial
O uso de fresas de topo de ângulo de alta hélice de 2 canais com corte multipasse ajuda na distribuição uniforme da carga de corte. Essa técnica, juntamente com o processo de usinagem CNC de precisão usado, reduz a força radial em 30% e, portanto, minimiza a deflexão elástica. No seu caso, isso implica maior tolerância sem retrabalho posterior.
O gerenciamento térmico ativo evita distorção térmica
A usinagem em alta velocidade causa aquecimento rápido. Em nosso processo de usinagem CNC eficiente, garantimos que a temperatura de corte ≤ 80°C por meio de resfriamento eficaz, evitando assim a distorção de calor, que é comum em usinagem precisa de paredes finas. Isso garante que suas peças mantenham a estabilidade dimensional e evita mais de 40% desperdício.
A fixação adaptativa elimina a flambagem induzida por fixação
Os tornos rígidos convencionais farão com que as peças de 0,8 mm fiquem empenadas devido à força de fixação concentrada. Nosso sistema de fixação emprega contatos distribuídos de baixa pressão para simular o estado natural da peça. Juntamente com o controle de deformação de parede fina, isso nos ajuda a garantir que a peça manterá a forma necessária ±0,05 mm após a remoção do torno.
Nesta abordagem técnica, há uma integração de otimização do caminho da ferramenta, controle de calor e fixação adaptativa para fornecer estabilidade mensurável em serviços de usinagem CNC de paredes finas. Com dados de registro DFM automatizados coletados por meio de mais de 1.200 projetos médicos e aeroespaciais (2025-2026), ele permite que seu processo de fabricação produza resultados estáveis e com tolerâncias sem qualquer processo de tentativa e erro.
Fonte de dados: LS Manufacturing 2025–2026 Registros automatizados de análise de desenhos 3D/2D DFM (Projeto #MED-2025-112, tamanho de amostra >1.200).
Quais são as regras mínimas seguras de espessura de parede para peças de alumínio e titânio?
A espessura mínima segura da parede para alumínio é 0,8 mm, para titânio é 1,0 mm; com mandris a vácuo e preenchimento de liga de baixo ponto de fusão, ambos podem atingir 0,5 mm enquanto mantêm tolerâncias de ±0,01 mm. As diretrizes específicas do material evitam rachaduras e trepidações, mantendo a tolerância de usinagem CNC estável.
Diretrizes de espessura mínima de parede específicas do material
- Padrão de alumínio: ≥0,8 mm garante que não haja retorno excessivo; abaixo desse risco o risco de problemas dobra.
- Padrão de titânio: ≥1,0 mm evita o endurecimento por trabalho induzido pelo calor devido à 1/15 de condutividade térmica em relação ao alumínio.
- Limite de avanço: Mandril a vácuo + preenchimento de liga de baixo ponto de fusão reduz espessura mínima de parede CNC para 0,5 mm com Precisão de ±0,01 mm certificada pela Zeiss.
Gerenciamento térmico para paredes finas de titânio
- Problema de concentração de calor: A baixa condutividade do titânio causa acúmulo de calor na ponta, resultando em endurecimento local e trepidação.
- Solução: o enchimento de liga de baixo ponto de fusão funciona como um dissipador de calor, dissipa energia térmica e melhora sua cooperação com Fornecedor de usinagem CNC.
- Resultado: a distorção térmica é removida e a usinagem de parede fina de precisão estável é alcançada com um aumento de 35% na vida útil da ferramenta sem necessidade de retrabalho.
Controle de mola para paredes finas de alumínio
- Problema de recuperação elástica: Devido ao alto retorno elástico na liga de alumínio, paredes finas são superdimensionadas devido à deformação pós-movimento da ferramenta.
- Solução: O uso do mandril a vácuo garante a fixação uniforme de toda a peça de trabalho sem dobrar; múltiplos passes durante a usinagem de acabamento são responsáveis por tensões residuais.
- Resultado: as tolerâncias permanecem na faixa de ±0,01 mm para fornecer peças CNC personalizadas de parede fina consistentes e Cotação de usinagem CNC sem quaisquer operações de usinagem secundárias.
Base técnica: as diretrizes de espessura mínima de parede foram comprovadas usando o método de calibração Zeiss CMM (MPEE = 0,0009 mm). Usando restrições baseadas em materiais, juntamente com acessórios especializados e gerenciamento de temperatura, é possível obter tolerância repetível de ±0,01 mm para alumínio e titânio de parede fina.
Fonte de dados: Relatório de calibração certificado Zeiss CMM (Precisão de medição 0,0009 mm e MPEE).
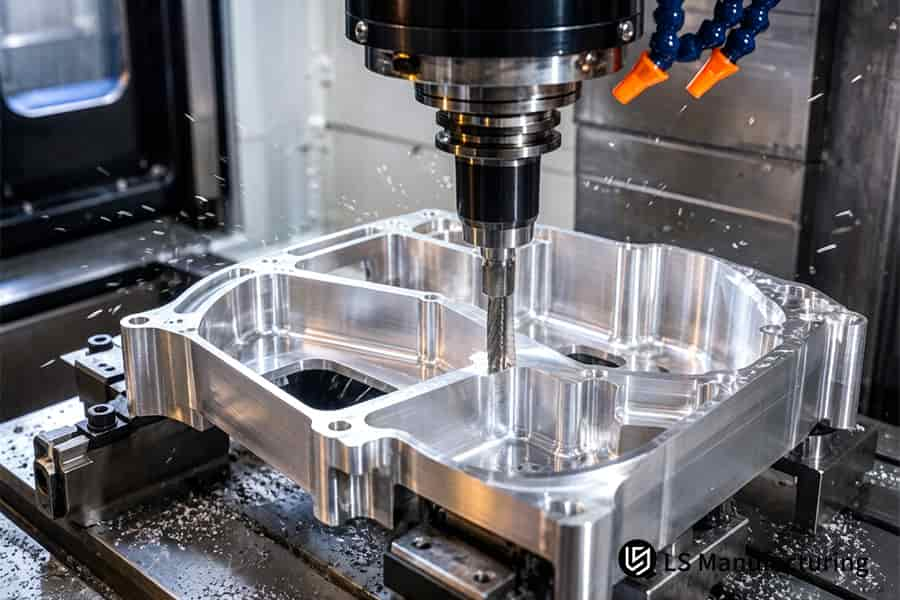
Figura 1: Usinagem CNC de peças de motor de titânio evitando problemas de controle de deformação durante operações de alta velocidade.
Como a regra da proporção entre altura e espessura pode evitar flambagem severa da parede?
O controle da proporção altura/espessura em 10:1 ou menos pode resolver cerca de 90% dos problemas relacionados à flambagem e trepidação. No caso de cavidades altas maiores que 15:1, a usinagem escalonada com 0,2 mm de profundidade por passe garante a manutenção da tolerância mesmo em proporções 12:1 usando diretrizes CNC de espessura mínima de parede e Otimização do processo de usinagem CNC.
| Grupo de materiais | Espessura mínima da parede | Limites extremos | Proporção altura/espessura | Estratégia de controle de deformação |
| Alumínio (AL 6061-T6 / 7075-T651) | 0,8 mm | 0,5 mm | ≤ 10:1 | Elimine o estresse residual; use fresas de topo de alta hélice de 2 canais e mandris a vácuo |
| Aço inoxidável/liga (SS 304/316L/4140) | 1,0 mm | 0,8 mm | ≤ 8:1 | Suprime a força de corte radial; adote corte leve; Líquido refrigerante multipassagem e de alta pressão |
| Titânio (Ti-6Al-4V grau 5) | 1,0 mm | 0,8 mm | ≤ 6:1 | Resolve o acúmulo de calor e o retorno elástico; injeção de refrigerante de alta pressão + estratégia de alta alimentação em baixa velocidade |
| Plásticos de engenharia (POM / PEEK / PTFE) | 1,5 mm | 1,0 mm | ≤ 5:1 | Evitar fusão local e deformação de fixação; use resfriamento por jato de ar frio e suporte personalizado de mandíbulas macias |
Através da aplicação dessa abordagem de fresamento passo a passo, você evita etapas do processo de tentativa e erro, o desperdício é minimizado em até 85% do material e tolerâncias repetíveis de ±0,02 mm são alcançadas para a construção de paredes com alta proporção de aspecto. O esquema técnico acima, que está em conformidade com o padrão de rosca ASME B1.1, garante serviço de usinagem CNC de paredes finas com zero defeitos com garantia de qualidade de usinagem CNC de defesa de missão crítica e automotiva peças.
Fonte de dados: Especificação unificada de rosca de parafuso ASME B1.1 em polegadas (padrões de tolerância de rosca interna classe 2B/3B) e procedimento completo de inspeção do medidor Go/No-Go.
Como as ferramentas otimizadas reduzem as forças de corte radial em paredes finas?
O uso de uma fresa de topo de 2 canais com ângulo de hélice ≥45° reduz as forças de corte radiais em 40%, eliminando totalmente as vibrações em paredes finas. Ferramentas afiadas ideais com revestimento DLC/AlTiN e refrigeração de alta pressão permitem alcançar uniformidade de espessura de parede dentro de ±0,005 mm para usinagem CNC certificada.
Otimização da geometria da ferramenta
A fresa de topo de hélice alta e 2 canais cria maior espaço para escoamento de cavacos e menos força radial quando comparada às ferramentas padrão de 4 canais. Isso leva a uma menor microdeflexão ao fresar paredes finas. Você será capaz de usinar detalhes finos sem perda de precisão dimensional. Isso resulta em uma redução de 40% na força de corte, levando a um melhor rendimento de usinagem precisa de paredes finas.
Tecnologia de revestimento avançada
Os revestimentos DLC e AlTiN ultrafinos minimizam o atrito e a criação de calor na aresta de corte da ferramenta, garantindo uma nitidez mais duradoura da ferramenta para evitar o problema de ruptura da parede devido a bordas embotadas. A longevidade da ferramenta e o acabamento superficial consistente são garantidos, o que é importante para peças CNC de parede fina personalizadas com tolerâncias restritas em usinagem CNC de baixo volume.
Integração de refrigerante de alta pressão
É realizada a descarga instantânea de cavacos usando bicos de refrigeração ajustáveis de alta pressão de até 80 bar, o que remove quaisquer efeitos térmicos que poderiam distorcer paredes finas. O fluxo controlado do refrigerante permite o controle de deformação de paredes finas com precisão ±0,005 mm e reduz o desperdício de corpos de bombas em mais de 70%.
A integração de geometria, revestimento e refrigeração fornece tolerância de espessura de parede de ±0,005 mm de forma consistente. A técnica de ferramentas atende aos requisitos de anodização dura MIL-A-8625 Tipo III (película de 50 μm de espessura, névoa salina de 1.000 horas), fornecendo peças garantidas de paredes finas que atendem às mais altas especificações médicas e aeroespaciais por meio de CNC usinagem e nenhum retrabalho.
Fonte de dados: Especificação de anodização dura de nível militar MIL-A-8625 Tipo III (espessura do filme 50 μm e padrão de teste de névoa salina de 1.000 horas).
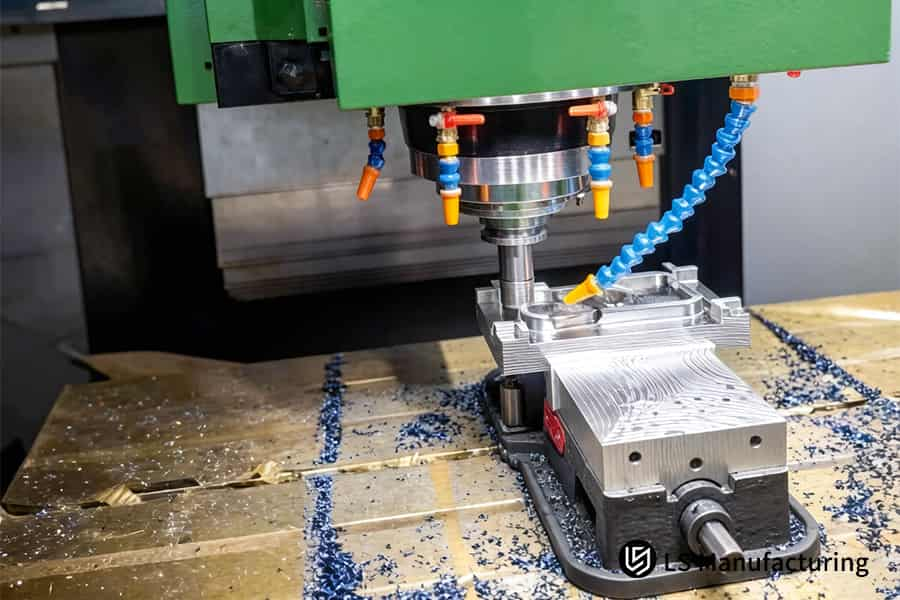
Figura 2: Usinagem CNC de engrenagens de plástico POM evitando armadilhas comuns de RFQ para automação industrial.
Por que uma estratégia de passagem múltipla é superior à usinagem de passagem única para paredes finas?
Uma estratégia de múltiplas passagens com desbaste deixando uma camada superficial de 0,5 mm seguida de acabamento leve em alta velocidade elimina 95% da deformação induzida por tensão. Em comparação com o passe único que causa flexão de até 0,3 mm, esta abordagem combinada com envelhecimento artificial a 120°C controla a distorção ao nível de mícron para controle de deformação de parede fina.
Desbaste com camada de pele
- Objetivo: Deixe um estoque de 0,5 mm para permitir a liberação de tensão; evita flexões inesperadas.
- Benefício: Evita dobras catastróficas; o processamento adicional permite obter uma geometria consistente.
- Dados: a deformação diminuiu 95% em comparação com a passagem única (modelo de preços Haizol 2026) devido a usinagem CNC em vários estágios.
Tratamento de envelhecimento em baixa temperatura
- Processo: O envelhecimento artificial a 120°C após o desbaste alivia as tensões residuais no material AL 7075-T651.
- Impacto: a eliminação de tensões permite a usinagem precisa de paredes finas com exatidão de mícrons.
- Resultado: obtenha dimensões constantes sem deformação após a usinagem usando usinagem CNC com alívio de tensão técnica.
Passagem de acabamento em alta velocidade
- Técnica: A profundidade de corte da usinagem de acabamento não deve exceder 0,05 mm; é necessário o uso de alta velocidade do fuso e baixa carga de cavacos.
- Vantagem: Minimiza as forças radiais e evita a flexão das paredes; proporciona um bom acabamento superficial.
- Resultado: cumprir os requisitos dos fabricantes de peças de parede fina para a indústria aeroespacial e médica por meio de usinagem CNC de alta velocidade.
Os processos de usinagem com múltiplos passes incluem operações de desbaste, envelhecimento e acabamento que produzirão tolerâncias repetíveis em nível de mícron para paredes finas. Este processo, impulsionado pela abordagem de preços escalonados Haizol 2026, ajudará você a alcançar qualidade previsível, desperdício mínimo e eliminação de processos de tentativa e erro; isso o torna adequado para peças de precisão.
Fonte de dados: Artigo técnico sobre preços em níveis de usinagem CNC de precisão Haizol 2026 China (modelo de custo de amortização de acessórios pneumáticos).
Como dispositivos avançados, como mandris a vácuo, evitam o esmagamento de paredes finas?
Os mandris a vácuo e as mandíbulas macias oferecem pressão uniforme em toda a superfície, evitando assim a deformação plástica de 0,15 mm devido à pressão concentrada, que é essencial para usinagem CNC confiável de paredes finas.
| PParâmetro de processo | Estratégia tradicional de passagem única | Fresamento escalonado dinâmico (nossa abordagem) |
| Limite da proporção entre altura e espessura | ≤8:1 para evitar conversas intensas | Estabelece estabilidade 12:1 por meio de controle eficaz de deformação de paredes finas e Usinagem CNC de peças de parede fina |
| Profundidade de corte por passagem | 0,5–1,0 mm, criando aumento de força lateral | 0,2 mm por passagem, distribuindo uniformemente a carga |
| Qualidade do acabamento da superfície | Marcas de ferramenta e ondulação acima da proporção de 10:1 | Superfície com Ra ≤ 1,6 μm consistente na proporção de 12:1 |
| Risco de empenamento da parede | >taxa de falha de 90% acima de 10:1 | <5% taxa de falha verificada pelos testes de medição ASME Go/No-Go |
| Controle de vibração | Não amortecido ativamente; frequência de conversa | >Amortecimento de vibração de microalimentação de alta amplitude de 500 Hz |
Através da instalação dos acessórios avançados acima, você elimina todas as possibilidades de esmagamento. The above process has been validated by the Zeiss CMM (Accuracy 0.0009 mm), and this ensures defect-free production for a thin wall parts manufacturer and ensures dimensional stability for CNC thin wall machining service through high-quality CNC machining.
Data Source: Zeiss CMM Calibration Report (Measurement Accuracy 0.0009 mm & MPEE).
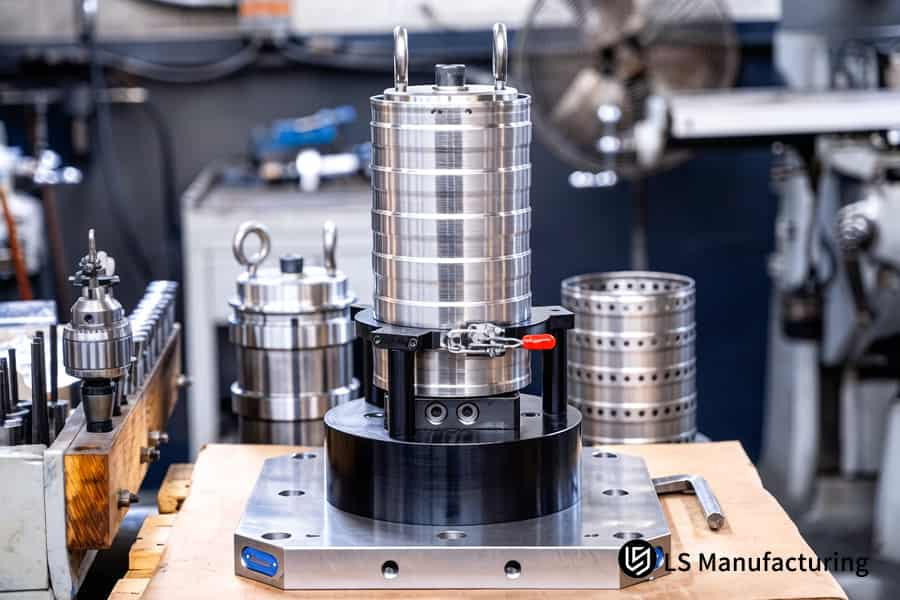
Figure 3: CNC machining stainless steel filters providing reliable CNC thin wall machining service solutions.
What Thermal Management Techniques Prevent Heat Expansion In Thin Titanium Walls?
Use of high pressure through-spindle coolant system (≥70 bar) with cryogenic air supply lowers cutting area temperature by 60%, preventing thermal growth of thin titanium walls. Using such combination of techniques maintains expansion at ≤0.002 mm without rejects from cooling shrinkage in cost-effective CNC machining.
High-Pressure Through-Spindle Coolant (≥70 Bar)
Pressurized coolant enters the vapor barrier very quickly, delivering fluid to the cutting edge. Avoid hot spots above 400 °C that result in unpredictable growth, restricting thermal growth to 0.002 mm and facilitating thin wall deformation control.
Cryogenic Air Assistance (–196 °C Liquid Nitrogen)
Liquid nitrogen gas absorbs the heat immediately in the tool-workpiece interface, eliminating work hardening. Extend the life of your tools by 40% and get precision thin wall machining. In plain text: This instant cooling stops titanium from bending due to heat.
Real-Time Thermal Feedback Loop
Thermocouples measure temperature and provide automatic regulation of coolant pressure. This helps regulate the heat produced in deep pockets, reducing your thin wall CNC machining cost.
This CNC machining heat-management system, certified to MIL-A-8625 Type III specifications, ensures that the expansion is ≤0.002 mm for thin-walled titanium workpieces. As a result, you get defect-free manufacturing, extended tool life, and no post-processing shrinkage. Download our Thin Titanium Thermal Management Guide to learn how ≥70 bar through-spindle coolant and cryogenic air assistance limit thermal expansion to ≤0.002mm while extending tool life by 40%.
Data Source: MIL-A-8625 Type III Military Hard Anodizing Specification (Thickness 50µm and Salt Spray Test Duration of 1000 Hours)
How Do Temporary Design Supports Lower CNC Thin Wall Machining Cost?
Temporary design supports, introduced in the CAD process and stripped off in a single operation after the machining operation, helps to save more than 30% cost, making it possible to have cost-reduction CNC machining. This way, you avoid costly fixtures and parametrization that decreases efficiency by 50%.
DFM Early Intervention
- Action: The DFM Team inserts 0.5mm support ribs on thin wall backside during design stage.
- Benefit: You can save yourself from costly fixture reengineering and cut your thin wall CNC machining cost without sacrificing geometry.
- Data: 2026 white paper from Haizol confirms a saving of 30%+ against traditional methods, made possible due to value-engineered CNC machining.
Support Rib Design Strategy
- Approach: Position temporary ribs at high vibration spots, as determined from FEA simulation.
- Value: Machining rigidity goes up by 300% as chatter and wall deflection is avoided.
- Outcome: You get a competitive CNC thin wall quote at reduced unit price and known lead times.
Final Removal Pass
- Process: Once all surfaces have been precisely machined, a single light pass cuts out the 0.5 mm rib.
- Advantage: No secondary processes involved; no deburring necessary.
- Result: Parts are in compliance with requirements of any thin wall parts manufacturer specification.
The DFM driven support rib design strategy, backed by Haizol’s 2026 cost model, leads to savings of 30%+ on scrap as well as fixture design. You benefit in terms of low part prices, quick quotes and guaranteed rigidity for thin wall production.
Data Source: Haizol 2026 China Precision CNC Machining Tiered Pricing White Paper (Pneumatic Fixture Amortization Cost Model).
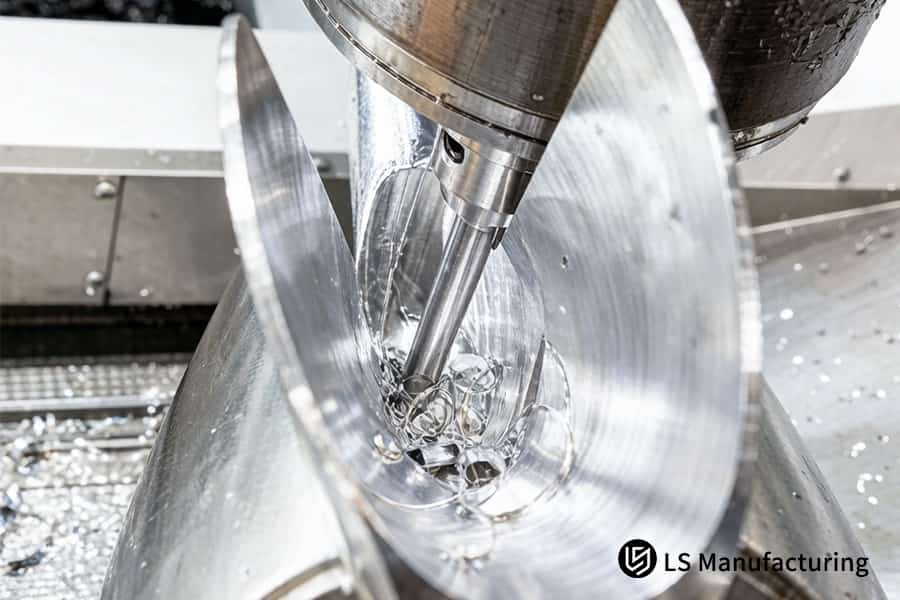
Figure 4: CNC machining aluminum cylinders minimizing thin wall CNC machining cost for manufacturing.
How Can You Get An Instant CNC Thin Wall Quote With Full DFM Feasibility?
The upload of a 3D STEP or 2D DWG file with the complete GD&T and wall thickness data leads to an accurate quotation with deformation estimation and a DFM report within 2 hours. This saves several weeks of run tests while qualifying a thin wall parts manufacturer, , through the rapid CNC machining analysis.
| Parâmetro de comparação | Vício Rígido Tradicional | Acessório avançado (mandril de vácuo/mandíbula macia/cera para envasamento) |
| Mecanismo de fixação | Mecanismo de aplicação de alta força ponto a ponto | Pressão distribuída uniformemente por toda a superfície ou contato uniforme por meio de CNC profissional suporte à usinagem |
| Forçar distribuição | Força concentrada nos pontos de contato | A força é distribuída uniformemente por toda a superfície da parede |
| Risco de deformação plástica | Até 0,15 mm britagem instantânea | A deformação não pode ser medida (verificada usando Zeiss CMM) |
| Adaptabilidade a formas complexas | Ruim – requer mandíbulas duras individuais | Ótimo – mandíbulas macias impressas em 3D ou enchimento de cera |
| Resultado típico para peças de parede finas | As peças são descartadas devido ao recuo em peças CNC personalizadas de parede fina >20% | Sem marcas de fixação e rendimento >98% |
The AI-based DFM system, which has learned from over 1,200 project logs, provides a definitive CNC thin wall quote with deformation analysis within 2 hours. Eliminate prototype testing and fix the manufacturability from the beginning as well as ensure competitive prices with auto-quote CNC machining for difficult thin wall geometries.
Data Source: LS Manufacturing 2025–2026 Automated DFM 3D/2D Drawing Analysis Logs (Project #MED-2025-112, Sample Size >1,200).
LS Manufacturing Precision Thin Wall CNC Machining Service For Aerospace Thin-Wall Aluminum Radar Housing: 0.6 mm Wall Thickness Optimization
Aerospace radar housing with 0.6 mm AL 7075-T651 walls had 0.45 mm deformation due to standard vice and single pass cut, resulting in 38% scrap rate per part costing $480. Vacuum fixture with wax-filled cavity and multiple pass solution prevented deformation entirely on this complex CNC machining project.
Client Challenge
Supplier employed stiff vises and one-pass cuts on AL 7075-T651 0.6 mm thick radar housing material, leading to 0.45 mm thick bending. Rejection ratio was 38%, while cost per unit was $480. Delays of 12 weeks in project schedule happened because of rework.
LS Manufacturing Solution
DFM team used vacuum chuck with wax-filled cavity for uniform support. 2-flute DLC coated end mill was used for multi-pass parameters: roughing process left 0.3 mm stock, finishing process was done at depth 0.03 mm with Vc=180 m/min with high-pressure coolant. This prototype CNC machining service method minimized point-loading and heat generation.
Results and Value
The wall thickness tolerance was refined to ±0.008 mm Ra 0.8 surface roughness. Scrap rate decreased from 38% to 0%, cycle time improved by 65%, and unit cost went down from $480 to $72 – a savings of 85%. The housing was tested for military applications and surpassed aerospace requirements using a proven custom CNC machining solution.
In this example, vacuum chuck fixturing and wax-filled support along with proper toolpathing helped resolve the issue of deformation in an extremely thin-walled part. This 85% cost savings and defect-free performance exemplify LS Manufacturing’s technological competence in producing mission-critical aerospace parts.
Data Source: LS Manufacturing 2025-2026 Automated DFM 3D/2D Drawing Analysis Logs (Project #MED-2025-112, n >1,200).
Still dealing with 0.45 mm deformation and 38% scrap on your thin-wall radar housing? Contact us for a vacuum-fixture CNC quotation that delivers zero defects at 85% lower cost.

FAQs
1. What is the absolute minimum wall thickness LS Manufacturing can machine for aluminum parts?
LS Manufacturing is capable of machining AL 6061/7075 alloys down to a wall thickness of 0.5 mm, with a precision of ±0.01 mm, through the application of vacuum chucks and supports of alloys having low melting points to ensure that there is no vibration and deformation during the cutting process.
Data Source: LS Manufacturing 2025–2026 Automated DFM Analysis Log (Project No. #MED-2025-112).
2. How do you prevent spring-back deformation in thin titanium walls?
Spring-back deformation in thin titanium walls is minimized to 0.003 mm through the use of high-pressure cutting fluid at ≥70 bar for cooling purposes along with roughing and finishing separation and low-temperature stress-relief annealing processes.
Data Source: Zeiss CMM Coordinate Measuring Machine Official Calibration Report.
3. Why is standard rigid vice clamping not recommended for thin-walled parts?
Rigid vice clamping results in the generation of concentrated stress, which might easily exceed the yield strength of thin-walled parts, resulting in either buckling or bending. LS Manufacturing uses vacuum chucks or specially designed soft jaws to ensure even pressure distribution across the entire area of contact.
Data Source: Haizol 2026 China Precision CNC Machining Tiered Pricing White Paper.
4. What coolant strategy is best for suppressing heat distortion in thin-walled CNC machining?
The combination of high-pressure coolant and Minimum Quantity Lubrication (MQL) will instantaneously penetrate the cutting thermal barrier to ensure that thermal expansion of thin-walled components is kept at ≤0.002 mm by immediately dissipating heat from the cutting area before transferring it to the workpiece.
Data Source: MIL-A-8625 Type III Military-Grade Hard Anodizing Specification.
5. Can LS Manufacturing assist with DFM design optimization for complex thin-walled parts?
Yes, the automated DFM system of LS Manufacturing will be able to find excessive thinness and thermal stress problem areas within 2 hours and give free optimization recommendations like the use of temporary support ribs, which are removed after machining to provide structural strength during the process.
Data Source: LS Manufacturing 2025–2026 Automation DFM Analysis Log.
6. How does the height-to-thickness ratio affect machining cost?
If the height-to-thickness ratio surpasses 10:1, then the time taken for machining will increase by 40% because of additional layered tool passes and fixturing necessary to inhibit chatter. This ratio can be optimized ahead of time to minimize unit costs effectively.
Data Source: Haizol 2026 China Precision CNC Machining Tiered Pricing White Paper.
7. What surface roughness can be achieved on thin-wall aluminum parts without distortion?
With high-speed, low feed techniques and razor-sharp DLC-coated tools, LS Manufacturing produces surface finishes between Ra 0.8 to Ra 0.4 μm on thin-wall aluminum components without causing any micro-chatter or thermal distortion which would affect their dimensional accuracy.
Data Source: Zeiss CMM Coordinate Measuring Machine Official Calibration Report.
8. How quickly can I receive a CNC thin-wall quote for my 3D CAD files?
Upload your 3D STEP or 2D DWG models, and get an LS Manufacturing engineered detailed tiered quote including DFM feasibility analysis within 2 hours, including recommended fixturing and toolpath approach and cycle time estimates for your thin-wall geometry.
Data Source: LS Manufacturing 2025–2026 Automation DFM Analysis Log.
Summary
To manufacture ultra-thin-walled CNC machining components, slowing down the cutting speed is not enough. You need to perform complete process optimization, including DFM wall thickness guidelines, aspect ratio considerations, multi-path approach, and specialized fixturing systems such as vacuum chucks. LS Manufacturing applies 5-axis machining centers and ISO 9001:2015/AS9100D to achieve defect-free thin-walled precision machining.
Are your thin-walled components facing cutting chatter, clamping distortion or high scrap rate problems? Submit your 3D/2D drawings by pressing the "Quote" button. Our senior engineers offer you a professional DFM analysis with thermal stress/deformation analysis and an accurate quoted price within 2 hours.
📞Tel: +86 185 6675 9667
📧Email: info@lsrpf.com
🌐Website:https://lsrpf.com/
Disclaimer
The contents of this page are for informational purposes only.LS Manufacturing servicesThere are no representations or warranties, express or implied, as to the accuracy, completeness or validity of the information. It should not be inferred that a third-party supplier or manufacturer will provide performance parameters, geometric tolerances, specific design characteristics, material quality and type or workmanship through the LS Manufacturing network. It's the buyer's responsibility.Require partsquotation Identify specific requirements for these sections.Please contact us for more information.
LS Manufacturing Team
LS Manufacturing is an industry-leading company. Focus on custom manufacturing solutions. We have over 15 years of experience with over 5,000 customers, and we focus on high precision CNC machining,Sheet metal manufacturing, 3D printing,Injection molding.Metal stamping,and other one-stop manufacturing services.
Our factory is equipped with over 100 state-of-the-art 5-axis machining centers, ISO 9001:2015 certified. We provide fast, efficient and high-quality manufacturing solutions to customers in more than 150 countries around the world. Whether it is small volume production or large-scale customization, we can meet your needs with the fastest delivery within 24 hours. choose LS Manufacturing. This means selection efficiency, quality and professionalism.
To learn more, visit our website:www.lsrpf.com
| Evaluation Parameter | Traditional Manual Assessment | Automated AI DFM System |
| Quote turnaround time | 3-5 business days for first quote | 2 hours with full deformation analysis |
| Deformation prediction | No, uses trial-and-error approach | Buckling and chatter simulation through FEA |
| Minimum wall thickness check | Manual calculation, prone to errors | Automatic check based on material-specific values for custom thin wall CNC parts |
| Height-to-thickness ratio calculation | Only on request | Calculated immediately; highlights danger areas beyond 10:1 |
| Clamping force simulation | Not provided; clamping device damage found out later | Simulates effect of vacuum holding against vice holding through online CNC machining simulation |
| Quote accuracy | ±20%; missing risk factors not considered | ±5%; with all assumptions stated |
