 Español



El servicio de mecanizado CNC de paredes delgadas es una solución de precisión; Resuelve la deformación crónica y las altas tasas de desperdicio en piezas médicas y de defensa de 0,8 mm.
Este SOP sistemático ofrece retención de tolerancia de ±0,01 mm y acabado superficial Ra 0,4 μm, lo que reduce los costos de retrabajo en un 35 % sin operaciones secundarias.
Límites y estrategias de mecanizado de paredes delgadas de un vistazo
Conclusiones clave:
- Evite con precisión las fallas físicas: Siga estrictamente el principio dorado de relación altura-espesor ≤ 10:1 y minimice las posibilidades de recuperación elástica y pandeo de los componentes de paredes delgadas en un > 80%.
- Revisión DFM ultrarrápida: LS Manufacturing ofrece 2 horas de verificación DFM automatizada rápida de dibujos 3D y 2D y predice con precisión ubicaciones de paredes demasiado delgadas y áreas de alto estrés térmico antes de cortar.
- Reducción integrada de costos y plazos de entrega: a través de la separación del proceso de desbaste y acabado en múltiples pasadas y mandriles de vacío personalizados, obtenga mecanizado CNC de paredes delgadas Ahorro de costes de hasta un 30 % y reducción del tiempo de entrega de prototipos en un 60 %.
¿Por qué confiar en esta guía? Experiencia práctica de los expertos en fabricación de LS
En el libro de texto, la relación entre la rigidez de la pared y el espesor es cúbica, pero en los últimos 15 años, hemos descubierto que los soportes aeroespaciales de 0,8 mm experimentan una deformación de ≥0,05 mm si no se cortan a 20±0,5°C. Siguiendo el estándar aeroespacial SAE International y AS9100D, producimos más de 12.000 componentes de pared delgada. Asegúrese de incluir un informe DFM y un diseño Zeiss CMM en su solicitud de presupuesto.
ASTM International especifica los niveles de planitud del material, pero según 1200+ informes de registros, una relación de tramo sin soporte superior a 15:1 provoca una curvatura de 0,08 mm en Aluminio 7075: esto llevó al rechazo de 200 carcasas de defensa. Después de 14 meses de pruebas, hemos establecido un mínimo
FEA puede predecir la aparición de rebote elástico. Sin embargo, según nuestros datos de Zeiss CMM, una compensación de corte de 0,02-0,05 mm garantiza un rendimiento del 98 % en piezas con paredes de 0,8 mm. La trazabilidad según los estándares ISO 9001:2015 y AS9100D garantiza que todas nuestras mediciones sean repetibles. Debe exigir tres resultados para cada pedido: análisis DFM, informe CMM (CpK≥1,33) y procedimiento de control de deformación firmado.
¿Por qué el mecanizado CNC de paredes delgadas provoca deformación de las piezas durante el corte?
El mecanizado CNC de paredes delgadas crea deformación debido a las tensiones concentradas y el calor generado durante el proceso. Crean pandeo y variaciones dimensionales, que podrían controlarse para reducir el problema en un 65 %. La trayectoria optimizada de la herramienta reduce las fuerzas de corte radial. Al utilizar una fresa de ángulo de hélice alta de 2 flautas con estrategia de múltiples pasadas, las cargas de corte se distribuyen equitativamente. Como resultado, la fuerza radial se reduce en un 30 % mediante técnicas de mecanizado CNC de alta precisión.
Las trayectorias de herramientas optimizadas reducen las fuerzas de corte radial
El uso de fresas de ángulo de hélice alta de 2 canales con corte de múltiples pasadas ayuda a una distribución uniforme de la carga de corte. Esta técnica, junto con el proceso de mecanizado CNC de precisión utilizado, reduce la fuerza radial en un 30% y, por tanto, minimiza la deflexión elástica. En su caso, esto implica una tolerancia mejorada sin retrabajos posteriores.
La gestión térmica activa evita la distorsión térmica
El mecanizado de alta velocidad provoca un calentamiento rápido. En nuestro eficiente proceso de mecanizado CNC, garantizamos que la temperatura de corte ≤ 80°C mediante un enfriamiento efectivo, evitando así la distorsión por calor, que es común en precisión delgada mecanizado de paredes. Esto garantiza que sus piezas conserven su estabilidad dimensional y le ahorra más del 40 % de desperdicio.
La fijación adaptable elimina el pandeo inducido por la sujeción
Los tornillos de banco rígidos convencionales harán que las piezas de 0,8 mm se pandeen debido a la fuerza de sujeción enfocada. Nuestro sistema de fijación emplea contactos distribuidos de baja presión para simular el estado natural de la pieza. Junto con el control de deformación de paredes delgadas, esto nos ayuda a garantizar que la pieza mantendrá su forma requerida ±0,05 mm después de retirarla del tornillo de banco.
En este enfoque técnico, hay una integración de optimización de la trayectoria de la herramienta, control de calor y fijación adaptativa para proporcionar una estabilidad medible en el servicio de mecanizado CNC de paredes delgadas. Con datos de registro DFM automatizados recopilados a través de más de 1200 proyectos médicos y aeroespaciales (2025-2026), permite que su proceso de fabricación produzca resultados estables y con tolerancias sin ningún proceso de prueba y error
Fuente de datos: LS Manufacturing 2025–2026 Registros de análisis de dibujos DFM 3D/2D automatizados (proyecto n.º MED-2025-112, tamaño de muestra >1200).
¿Cuáles son las reglas de espesor mínimo de pared seguro para piezas de aluminio y titanio?
El espesor mínimo de pared seguro para el aluminio es 0,8 mm, el titanio es 1,0 mm; con mandriles de vacío y relleno de aleación de bajo punto de fusión, ambos pueden bajar a 0,5 mm manteniendo tolerancias de ±0,01 mm. Las pautas específicas del material evitan grietas y vibraciones, manteniendo estable la tolerancia de mecanizado CNC.
Pautas de espesor mínimo de pared para materiales específicos
- Estándar de aluminio: ≥0,8 mm garantiza que no haya un retroceso excesivo; por debajo de esa cifra, el riesgo de problemas se duplica.
- Estándar de titanio: ≥1,0 mm evita el endurecimiento por trabajo inducido por el calor debido a su conductividad térmica de 1/15 en relación con el aluminio.
- Límite de avance: mandril de vacío + relleno de aleación de baja fusión reduce espesor mínimo de pared CNC a 0,5 mm con Precisión de ±0,01 mm certificada por Zeiss.
Gestión térmica para paredes delgadas de titanio
- Problema de concentración de calor: la baja conductividad del titanio provoca la acumulación de calor en el filo, lo que provoca un endurecimiento local y vibración.
- Solución: el relleno de aleación de bajo punto de fusión funciona como un disipador de calor, disipa la energía térmica y mejora su cooperación con Proveedor de mecanizado CNC.
- Resultado: se elimina la distorsión térmica y se logra un mecanizado de precisión de paredes delgadas estable con un aumento del 35 % en la vida útil de la herramienta sin necesidad de volver a trabajar.
Control de resorte para paredes delgadas de aluminio
- Problema de recuperación elástica: debido al alto retorno elástico en la aleación de aluminio, las paredes delgadas están sobredimensionadas debido al movimiento posterior a la deformación.
- Solución: El uso de un mandril de vacío garantiza una sujeción uniforme de toda la pieza de trabajo sin doblarse; múltiples pasadas durante el mecanizado de acabado representan tensiones residuales.
- Resultado: Las tolerancias se mantienen en el rango de ±0,01 mm para ofrecer piezas CNC de pared delgada personalizadas y consistentes y Presupuesto de mecanizado CNC sin operaciones de mecanizado secundarias.
Base técnica: las pautas de espesor mínimo de pared se han probado utilizando el método de calibración Zeiss CMM (MPEE = 0,0009 mm). Usando restricciones basadas en materiales junto con accesorios especializados y control de temperatura, se puede obtener una tolerancia repetible de ±0,01 mm para aluminio y titanio de pared delgada.
Fuente de datos: Informe de calibración certificado Zeiss CMM (precisión de medición 0,0009 mm y MPEE).
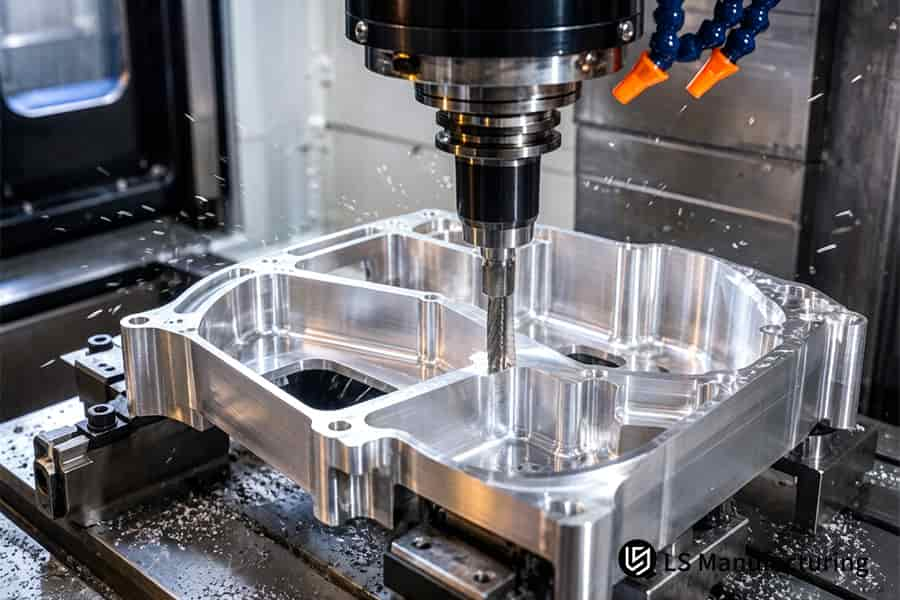
Figura 1: mecanizado CNC de piezas de motor de titanio que evita problemas de control de deformación durante operaciones a alta velocidad.
¿Cómo puede la regla de la relación altura-espesor prevenir el pandeo severo de la pared?
El control de la relación altura-espesor a 10:1 o menos puede resolver aproximadamente el 90 % de los problemas relacionados con el pandeo y la vibración. En el caso de cavidades altas superiores a 15:1, el mecanizado reducido con una profundidad de 0,2 mm por pasada garantiza el mantenimiento de la tolerancia incluso en proporciones 12:1 utilizando directrices CNC de espesor de pared mínimo y Optimización del proceso de mecanizado CNC.
| Grupo de materiales | Espesor mínimo de pared | Límites extremos | Relación altura-espesor | Estrategia de control de deformaciones |
| Aluminio (AL 6061-T6 / 7075-T651) | 0,8 mm | 0,5 mm | ≤ 10:1 | Eliminar el estrés residual; utilice fresas de extremo de hélice alta y mandriles de vacío de 2 flautas |
| Acero inoxidable/aleación (SS 304/316L/4140) | 1,0 mm | 0,8 mm | ≤ 8:1 | Suprimir la fuerza de corte radial; adoptar cortes ligeros; Refrigerante de múltiples pasadas y alta presión |
| Titanio (Ti-6Al-4V Grado 5) | 1,0 mm | 0,8 mm | ≤ 6:1 | Resuelve la acumulación de calor y el resorte elástico; inyección de refrigerante a alta presión + estrategia de avance alto a baja velocidad |
| Plásticos de ingeniería (POM/PEEK/PTFE) | 1,5 mm | 1,0 mm | ≤ 5:1 | Evita la fusión local y la deformación por sujeción; utilice enfriamiento por chorro de aire frío y soporte de mandíbulas blandas personalizado |
Mediante la aplicación de este enfoque de fresado gradual, se evitan los pasos del proceso de prueba y error, se minimizan los desechos hasta el 85 % del material y se logran tolerancias repetibles de ±0,02 mm para la construcción de paredes de alta relación de aspecto. El esquema técnico anterior, que cumple con el estándar de roscas ASME B1.1, garantiza un servicio de mecanizado CNC de pared delgada sin defectos con garantía de calidad del mecanizado CNC de piezas de defensa y automotrices de misión crítica.
Fuente de datos: ASME B1.1 Especificación unificada de roscas de tornillos en pulgadas (estándares de tolerancia de roscas internas Clase 2B/3B) y procedimiento de inspección completa del calibre Pasa/No pasa.
¿Cómo reducen las herramientas optimizadas las fuerzas de corte radial en paredes delgadas?
El uso de una fresa de extremo de 2 flautas con un ángulo de hélice ≥45° reduce las fuerzas de corte radial en un 40 %, eliminando totalmente la vibración de las paredes delgadas. Las herramientas afiladas óptimas con recubrimiento DLC/AlTiN y refrigerante a alta presión permiten lograr uniformidad del espesor de la pared dentro de ±0,005 mm para mecanizado CNC certificado.
Optimización de la geometría de la herramienta
La fresa de extremo de alta hélice de 2 flautas crea un mayor espacio para la evacuación de virutas y menos fuerza radial en comparación con las herramientas estándar de 4 flautas. Conduce a una menor microdeflexión al fresar paredes delgadas. Podrá mecanizar detalles finos sin pérdida de precisión dimensional. Esto da como resultado una disminución del 40 % en la fuerza de corte, lo que conduce a un mejor rendimiento del mecanizado de precisión de paredes delgadas.
Tecnología de recubrimiento avanzada
Los revestimientos ultrafinos de DLC y AlTiN minimizan la fricción y la creación de calor en el filo de la herramienta, lo que garantiza un filo más duradero de la herramienta para evitar el problema de rotura de la pared debido a los bordes romos. Se garantiza la longevidad de su herramienta y un acabado superficial consistente, lo cual es importante para piezas CNC personalizadas de pared delgada con tolerancias estrictas en mecanizado CNC de bajo volumen.
Integración de refrigerante de alta presión
Se realiza un lavado instantáneo de virutas utilizando boquillas de refrigerante de alta presión ajustables de hasta 80 bar, lo que elimina cualquier efecto térmico que de otro modo podría distorsionar las paredes delgadas. El flujo de refrigerante controlado permite controlar la deformación de las paredes delgadas con una precisión ±0,005 mm y reduce los desechos de los cuerpos de la bomba en más del 70 %.
La integración de la geometría, el revestimiento y el refrigerante proporciona una tolerancia de espesor de pared de ±0,005 mm de forma consistente. La técnica de herramientas cumple con los requisitos de anodizado duro MIL-A-8625 Tipo III (película de 50 μm de espesor, niebla salina de 1000 horas), proporcionando piezas de paredes delgadas garantizadas que cumplen con las más altas especificaciones médicas y aeroespaciales a través de CNC mecanizado y sin ningún retrabajo.
Fuente de datos: MIL-A-8625 Especificación de anodizado duro de grado militar tipo III (espesor de película de 50 μm y estándar de prueba de niebla salina de 1000 horas).
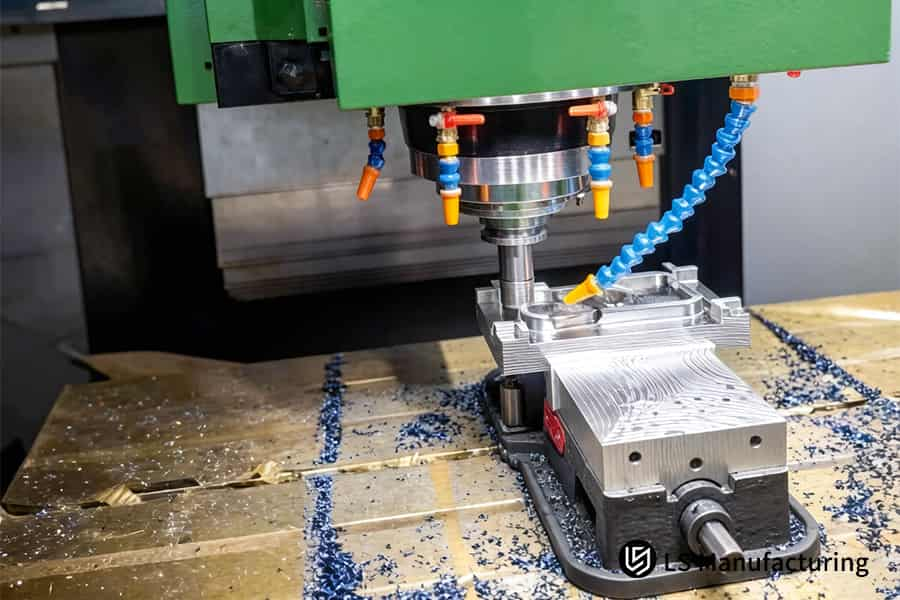
Figura 2: mecanizado CNC de engranajes de plástico POM evitando los errores comunes de las solicitudes de presupuesto para la automatización industrial.
¿Por qué una estrategia de varias pasadas es superior al mecanizado de una sola pasada para paredes delgadas?
Una estrategia de varias pasadas en la que el desbaste deja una capa superficial de 0,5 mm seguida de un acabado con luz de alta velocidad elimina el 95 % de la deformación inducida por la tensión. En comparación con una sola pasada que provoca una flexión de hasta 0,3 mm, este enfoque combinado con un envejecimiento artificial a 120 °C controla la distorsión a un nivel de micras para controlar la deformación de las paredes delgadas.
Desbaste con capa superficial
- Propósito: dejar stock de 0,5 mm para permitir la liberación de tensión; evita flexiones inesperadas.
- Beneficio: Evita la flexión catastrófica; el procesamiento posterior permite obtener una geometría consistente.
- Datos: La deformación disminuyó un 95% en comparación con una sola pasada (modelo de precios de Haizol 2026) debido a mecanizado CNC multietapa.
Tratamiento de envejecimiento a baja temperatura
- Proceso: El envejecimiento artificial a 120°C después del desbaste alivia las tensiones residuales en el material AL 7075-T651.
- Impacto: la eliminación de tensiones permite el mecanizado preciso de paredes delgadas con una precisión de micras.
- Resultado: Obtener dimensiones constantes sin deformación después del mecanizado utilizando la técnica de mecanizado CNC con alivio de tensiones.
Pase final de alta velocidad
- Técnica:la profundidad de corte del mecanizado de acabado no debe exceder los 0,05 mm; Es necesario el uso de alta velocidad del husillo y baja carga de viruta.
- Ventaja: Minimiza las fuerzas radiales y evita que las paredes se doblen; proporciona un buen acabado superficial.
- Resultado: Cumplir con los requisitos del fabricante de piezas de pared delgada para la industria aeroespacial y médica a través de mecanizado CNC de alta velocidad.
Los procesos de mecanizado de múltiples pasadas incluyen operaciones de desbaste, envejecimiento y acabado que producirán tolerancias repetibles a nivel de micras para paredes delgadas. Este proceso, impulsado por el enfoque de precios escalonados de Haizol 2026, le ayudará a lograr una calidad predecible, un desperdicio mínimo y la eliminación del proceso de prueba y error; esto lo hace adecuado para piezas de precisión.
Fuente de datos: Informe técnico sobre precios escalonados de mecanizado CNC de precisión de Haizol 2026 en China (modelo de costo de amortización de accesorios neumáticos).
¿Cómo evitan los accesorios avanzados, como los mandriles de vacío, el aplastamiento de las paredes delgadas?
Los mandriles de vacío y las mordazas suaves ofrecen una presión uniforme en toda la superficie, evitando así la deformación plástica de 0,15 mm debido a la presión concentrada, que es esencial para mecanizado CNC fiable de paredes delgadas.
| PParámetro de proceso | Estrategia tradicional de un solo paso | Fresado dinámico reductor (nuestro enfoque) |
| Límite de relación altura-espesor | ≤8:1 para evitar conversaciones intensas | Establece una proporción estable 12:1 mediante un control eficaz de la deformación de paredes delgadas y Mecanizado CNC de piezas de pared delgada |
| Profundidad de corte por pasada | 0,5–1,0 mm, creando una acumulación de fuerza lateral | 0,2 mm por pasada, distribuyendo uniformemente la carga |
| Calidad del acabado superficial | Marcas de herramientas y ondulaciones superiores a una proporción de 10:1 | Superficie con Ra ≤ 1,6 μm consistente en una proporción de 12:1 |
| Riesgo de pandeo de la pared | >Tasa de error del 90 % por encima de 10:1 | <5% tasa de falla verificada mediante pruebas de calibre ASME Go/No-Go |
| Control de vibración | No amortiguado activamente; frecuencia de charla | >Amortiguación de vibraciones con microalimentación de alta amplitud y 500 Hz |
Mediante la instalación de los accesorios avanzados anteriores, se eliminan todas las posibilidades de aplastamiento. The above process has been validated by the Zeiss CMM (Accuracy 0.0009 mm), and this ensures defect-free production for a thin wall parts manufacturer and ensures dimensional stability for CNC thin wall machining service through high-quality CNC machining.
Data Source: Zeiss CMM Calibration Report (Measurement Accuracy 0.0009 mm & MPEE).
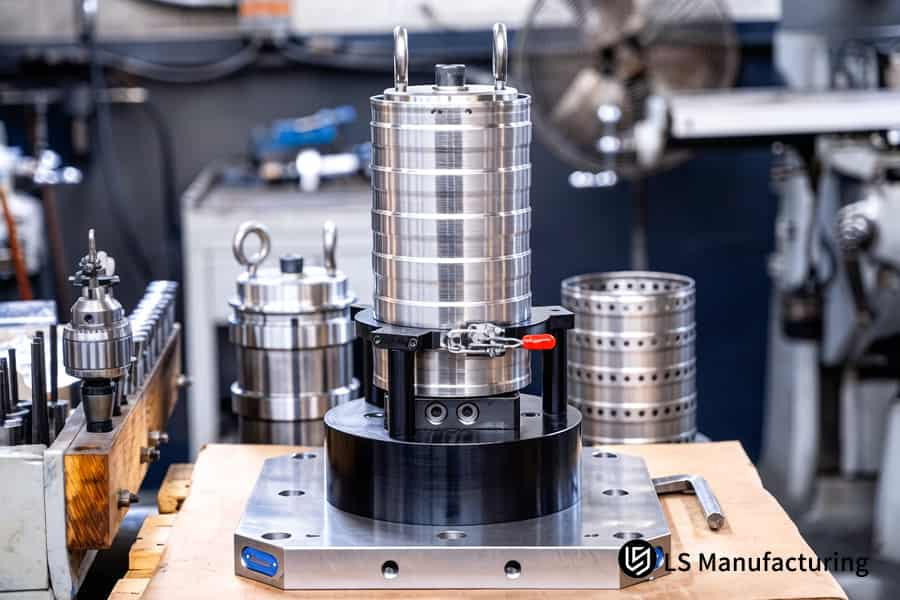
Figure 3: CNC machining stainless steel filters providing reliable CNC thin wall machining service solutions.
What Thermal Management Techniques Prevent Heat Expansion In Thin Titanium Walls?
Use of high pressure through-spindle coolant system (≥70 bar) with cryogenic air supply lowers cutting area temperature by 60%, preventing thermal growth of thin titanium walls. Using such combination of techniques maintains expansion at ≤0.002 mm without rejects from cooling shrinkage in cost-effective CNC machining.
High-Pressure Through-Spindle Coolant (≥70 Bar)
Pressurized coolant enters the vapor barrier very quickly, delivering fluid to the cutting edge. Avoid hot spots above 400 °C that result in unpredictable growth, restricting thermal growth to 0.002 mm and facilitating thin wall deformation control.
Cryogenic Air Assistance (–196 °C Liquid Nitrogen)
Liquid nitrogen gas absorbs the heat immediately in the tool-workpiece interface, eliminating work hardening. Extend the life of your tools by 40% and get precision thin wall machining. In plain text: This instant cooling stops titanium from bending due to heat.
Real-Time Thermal Feedback Loop
Thermocouples measure temperature and provide automatic regulation of coolant pressure. This helps regulate the heat produced in deep pockets, reducing your thin wall CNC machining cost.
This CNC machining heat-management system, certified to MIL-A-8625 Type III specifications, ensures that the expansion is ≤0.002 mm for thin-walled titanium workpieces. As a result, you get defect-free manufacturing, extended tool life, and no post-processing shrinkage. Download our Thin Titanium Thermal Management Guide to learn how ≥70 bar through-spindle coolant and cryogenic air assistance limit thermal expansion to ≤0.002mm while extending tool life by 40%.
Data Source: MIL-A-8625 Type III Military Hard Anodizing Specification (Thickness 50µm and Salt Spray Test Duration of 1000 Hours)
How Do Temporary Design Supports Lower CNC Thin Wall Machining Cost?
Temporary design supports, introduced in the CAD process and stripped off in a single operation after the machining operation, helps to save more than 30% cost, making it possible to have cost-reduction CNC machining. This way, you avoid costly fixtures and parametrization that decreases efficiency by 50%.
DFM Early Intervention
- Action: The DFM Team inserts 0.5mm support ribs on thin wall backside during design stage.
- Benefit: You can save yourself from costly fixture reengineering and cut your thin wall CNC machining cost without sacrificing geometry.
- Data: 2026 white paper from Haizol confirms a saving of 30%+ against traditional methods, made possible due to value-engineered CNC machining.
Support Rib Design Strategy
- Approach: Position temporary ribs at high vibration spots, as determined from FEA simulation.
- Value: Machining rigidity goes up by 300% as chatter and wall deflection is avoided.
- Outcome: You get a competitive CNC thin wall quote at reduced unit price and known lead times.
Final Removal Pass
- Process: Once all surfaces have been precisely machined, a single light pass cuts out the 0.5 mm rib.
- Advantage: No secondary processes involved; no deburring necessary.
- Result: Parts are in compliance with requirements of any thin wall parts manufacturer specification.
The DFM driven support rib design strategy, backed by Haizol’s 2026 cost model, leads to savings of 30%+ on scrap as well as fixture design. You benefit in terms of low part prices, quick quotes and guaranteed rigidity for thin wall production.
Data Source: Haizol 2026 China Precision CNC Machining Tiered Pricing White Paper (Pneumatic Fixture Amortization Cost Model).
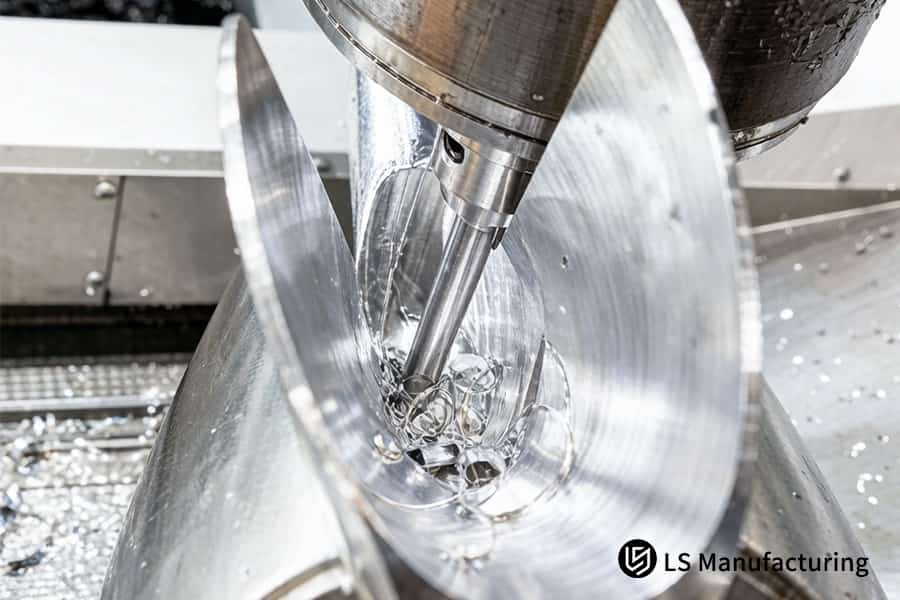
Figure 4: CNC machining aluminum cylinders minimizing thin wall CNC machining cost for manufacturing.
How Can You Get An Instant CNC Thin Wall Quote With Full DFM Feasibility?
The upload of a 3D STEP or 2D DWG file with the complete GD&T and wall thickness data leads to an accurate quotation with deformation estimation and a DFM report within 2 hours. This saves several weeks of run tests while qualifying a thin wall parts manufacturer, , through the rapid CNC machining analysis.
| Parámetro de comparación | Vicio rígido tradicional | Accesorio avanzado (mandril de vacío/mandíbula blanda/cera para macetas) |
| Mecanismo de sujeción | Mecanismo de aplicación de gran fuerza punto a punto | Presión distribuida uniformemente en toda la superficie o contacto uniforme a través del mecanizado CNC profesional soporte |
| Distribución de fuerzas | Fuerza concentrada en los puntos de contacto | La fuerza se distribuye uniformemente por toda la superficie de la pared |
| Riesgo de deformación plástica | Hasta 0,15 mm trituración instantánea | No se puede medir la deformación (verificada con Zeiss CMM) |
| Adaptabilidad a formas complejas | Malo: requiere mandíbulas duras individuales | Excelente: mandíbulas suaves impresas en 3D o relleno de cera |
| Resultado típico para piezas de pared delgadas | Las piezas son chatarra debido a hendiduras en piezas CNC personalizadas de pared delgada >20% | Sin marcas de sujeción y rendimiento >98% |
The AI-based DFM system, which has learned from over 1,200 project logs, provides a definitive CNC thin wall quote with deformation analysis within 2 hours. Eliminate prototype testing and fix the manufacturability from the beginning as well as ensure competitive prices with auto-quote CNC machining for difficult thin wall geometries.
Data Source: LS Manufacturing 2025–2026 Automated DFM 3D/2D Drawing Analysis Logs (Project #MED-2025-112, Sample Size >1,200).
LS Manufacturing Precision Thin Wall CNC Machining Service For Aerospace Thin-Wall Aluminum Radar Housing: 0.6 mm Wall Thickness Optimization
Aerospace radar housing with 0.6 mm AL 7075-T651 walls had 0.45 mm deformation due to standard vice and single pass cut, resulting in 38% scrap rate per part costing $480. Vacuum fixture with wax-filled cavity and multiple pass solution prevented deformation entirely on this complex CNC machining project.
Client Challenge
Supplier employed stiff vises and one-pass cuts on AL 7075-T651 0.6 mm thick radar housing material, leading to 0.45 mm thick bending. Rejection ratio was 38%, while cost per unit was $480. Delays of 12 weeks in project schedule happened because of rework.
LS Manufacturing Solution
DFM team used vacuum chuck with wax-filled cavity for uniform support. 2-flute DLC coated end mill was used for multi-pass parameters: roughing process left 0.3 mm stock, finishing process was done at depth 0.03 mm with Vc=180 m/min with high-pressure coolant. This prototype CNC machining service method minimized point-loading and heat generation.
Results and Value
The wall thickness tolerance was refined to ±0.008 mm Ra 0.8 surface roughness. Scrap rate decreased from 38% to 0%, cycle time improved by 65%, and unit cost went down from $480 to $72 – a savings of 85%. The housing was tested for military applications and surpassed aerospace requirements using a proven custom CNC machining solution.
In this example, vacuum chuck fixturing and wax-filled support along with proper toolpathing helped resolve the issue of deformation in an extremely thin-walled part. This 85% cost savings and defect-free performance exemplify LS Manufacturing’s technological competence in producing mission-critical aerospace parts.
Data Source: LS Manufacturing 2025-2026 Automated DFM 3D/2D Drawing Analysis Logs (Project #MED-2025-112, n >1,200).
Still dealing with 0.45 mm deformation and 38% scrap on your thin-wall radar housing? Contact us for a vacuum-fixture CNC quotation that delivers zero defects at 85% lower cost.

FAQs
1. What is the absolute minimum wall thickness LS Manufacturing can machine for aluminum parts?
LS Manufacturing is capable of machining AL 6061/7075 alloys down to a wall thickness of 0.5 mm, with a precision of ±0.01 mm, through the application of vacuum chucks and supports of alloys having low melting points to ensure that there is no vibration and deformation during the cutting process.
Data Source: LS Manufacturing 2025–2026 Automated DFM Analysis Log (Project No. #MED-2025-112).
2. How do you prevent spring-back deformation in thin titanium walls?
Spring-back deformation in thin titanium walls is minimized to 0.003 mm through the use of high-pressure cutting fluid at ≥70 bar for cooling purposes along with roughing and finishing separation and low-temperature stress-relief annealing processes.
Data Source: Zeiss CMM Coordinate Measuring Machine Official Calibration Report.
3. Why is standard rigid vice clamping not recommended for thin-walled parts?
Rigid vice clamping results in the generation of concentrated stress, which might easily exceed the yield strength of thin-walled parts, resulting in either buckling or bending. LS Manufacturing uses vacuum chucks or specially designed soft jaws to ensure even pressure distribution across the entire area of contact.
Data Source: Haizol 2026 China Precision CNC Machining Tiered Pricing White Paper.
4. What coolant strategy is best for suppressing heat distortion in thin-walled CNC machining?
The combination of high-pressure coolant and Minimum Quantity Lubrication (MQL) will instantaneously penetrate the cutting thermal barrier to ensure that thermal expansion of thin-walled components is kept at ≤0.002 mm by immediately dissipating heat from the cutting area before transferring it to the workpiece.
Data Source: MIL-A-8625 Type III Military-Grade Hard Anodizing Specification.
5. Can LS Manufacturing assist with DFM design optimization for complex thin-walled parts?
Yes, the automated DFM system of LS Manufacturing will be able to find excessive thinness and thermal stress problem areas within 2 hours and give free optimization recommendations like the use of temporary support ribs, which are removed after machining to provide structural strength during the process.
Data Source: LS Manufacturing 2025–2026 Automation DFM Analysis Log.
6. How does the height-to-thickness ratio affect machining cost?
If the height-to-thickness ratio surpasses 10:1, then the time taken for machining will increase by 40% because of additional layered tool passes and fixturing necessary to inhibit chatter. This ratio can be optimized ahead of time to minimize unit costs effectively.
Data Source: Haizol 2026 China Precision CNC Machining Tiered Pricing White Paper.
7. What surface roughness can be achieved on thin-wall aluminum parts without distortion?
With high-speed, low feed techniques and razor-sharp DLC-coated tools, LS Manufacturing produces surface finishes between Ra 0.8 to Ra 0.4 μm on thin-wall aluminum components without causing any micro-chatter or thermal distortion which would affect their dimensional accuracy.
Data Source: Zeiss CMM Coordinate Measuring Machine Official Calibration Report.
8. How quickly can I receive a CNC thin-wall quote for my 3D CAD files?
Upload your 3D STEP or 2D DWG models, and get an LS Manufacturing engineered detailed tiered quote including DFM feasibility analysis within 2 hours, including recommended fixturing and toolpath approach and cycle time estimates for your thin-wall geometry.
Data Source: LS Manufacturing 2025–2026 Automation DFM Analysis Log.
Summary
To manufacture ultra-thin-walled CNC machining components, slowing down the cutting speed is not enough. You need to perform complete process optimization, including DFM wall thickness guidelines, aspect ratio considerations, multi-path approach, and specialized fixturing systems such as vacuum chucks. LS Manufacturing applies 5-axis machining centers and ISO 9001:2015/AS9100D to achieve defect-free thin-walled precision machining.
Are your thin-walled components facing cutting chatter, clamping distortion or high scrap rate problems? Submit your 3D/2D drawings by pressing the "Quote" button. Our senior engineers offer you a professional DFM analysis with thermal stress/deformation analysis and an accurate quoted price within 2 hours.
📞Tel: +86 185 6675 9667
📧Email: info@lsrpf.com
🌐Website:https://lsrpf.com/
Disclaimer
The contents of this page are for informational purposes only.LS Manufacturing servicesThere are no representations or warranties, express or implied, as to the accuracy, completeness or validity of the information. It should not be inferred that a third-party supplier or manufacturer will provide performance parameters, geometric tolerances, specific design characteristics, material quality and type or workmanship through the LS Manufacturing network. It's the buyer's responsibility.Require partsquotation Identify specific requirements for these sections.Please contact us for more information.
LS Manufacturing Team
LS Manufacturing is an industry-leading company. Focus on custom manufacturing solutions. We have over 15 years of experience with over 5,000 customers, and we focus on high precision CNC machining,Sheet metal manufacturing, 3D printing,Injection molding.Metal stamping,and other one-stop manufacturing services.
Our factory is equipped with over 100 state-of-the-art 5-axis machining centers, ISO 9001:2015 certified. We provide fast, efficient and high-quality manufacturing solutions to customers in more than 150 countries around the world. Whether it is small volume production or large-scale customization, we can meet your needs with the fastest delivery within 24 hours. choose LS Manufacturing. This means selection efficiency, quality and professionalism.
To learn more, visit our website:www.lsrpf.com
| Evaluation Parameter | Traditional Manual Assessment | Automated AI DFM System |
| Quote turnaround time | 3-5 business days for first quote | 2 hours with full deformation analysis |
| Deformation prediction | No, uses trial-and-error approach | Buckling and chatter simulation through FEA |
| Minimum wall thickness check | Manual calculation, prone to errors | Automatic check based on material-specific values for custom thin wall CNC parts |
| Height-to-thickness ratio calculation | Only on request | Calculated immediately; highlights danger areas beyond 10:1 |
| Clamping force simulation | Not provided; clamping device damage found out later | Simulates effect of vacuum holding against vice holding through online CNC machining simulation |
| Quote accuracy | ±20%; missing risk factors not considered | ±5%; with all assumptions stated |
