 Français



Le service d'usinage CNC à parois minces est une solution de précision ; il résout la déformation chronique et les taux de rebut élevés des pièces médicales et militaires 0,8 mm.
Cette SOP systématique offre une rétention de tolérance ±0,01 mm et une finition de surface Ra 0,4 μm, réduisant ainsi les coûts de reprise de 35 % sans opérations secondaires.
Limitations et stratégies d'usinage à parois minces en un coup d'œil
| Groupe de matériaux | Épaisseur de paroi minimale | Limites extrêmes | Rapport hauteur/épaisseur | Stratégie de contrôle des déformations |
| Aluminium (AL 6061-T6 / 7075-T651) | 0,8 mm | 0,5 mm | ≤ 10:1 | Élimine les contraintes résiduelles ; utilisez des fraises à hélice haute à 2 cannelures et des mandrins à vide |
| Acier inoxydable/allié (SS 304/316L/4140) | 1,0 mm | 0,8 mm | ≤ 8:1 | Supprimer la force de coupe radiale ; adopter la coupe légère ; Liquide de refroidissement multi-passes et haute pression |
| Titane (Ti-6Al-4V Grade 5) | 1,0 mm | 0,8 mm | ≤ 6:1 | Résout l'accumulation de chaleur et le retour élastique ; injection de liquide de refroidissement haute pression + stratégie d'alimentation élevée à basse vitesse |
| Plastiques techniques (POM / PEEK / PTFE) | 1,5 mm | 1,0 mm | ≤ 5:1 | Empêche la fusion locale et la déformation par serrage ; utilisez un refroidissement par jet d'air froid et un support de mâchoires souples personnalisé |
Principaux points à retenir :
- Évitez précisément les défaillances physiques : Adhérez strictement au principe du rapport hauteur/épaisseur ≤ 10:1 et minimisez les risques de retour élastique et de flambage des composants à paroi mince de > 80 %.
- Examen DFM ultra-rapide : LS Manufacturing propose 2 heures de vérification DFM automatisée rapide des dessins 3D et 2D et prédit avec précision les emplacements sur des murs trop minces et les zones à forte contrainte thermique avant la découpe.
- Réduction intégrée des coûts et des délais de livraison : Grâce à la séparation des processus d'ébauche et de finition multi-passes et aux mandrins à vide personnalisés, obtenez un un usinage CNC à paroi fine des économies de coûts allant jusqu'à 30 % et des délais de prototypage réduits de 60 %.
Pourquoi faire confiance à ce guide ? Expérience pratique des experts en fabrication LS
Dans le manuel, la relation entre la rigidité des parois et l'épaisseur est cubique, mais au cours des 15 dernières années, nous avons constaté que les supports aérospatiaux de 0,8 mm subissent une déformation de ≥0,05 mm s'ils ne sont pas coupés à 20±0,5°C. Conformément à la norme aérospatiale SAE International et à l'AS9100D, nous avons produit plus de 12 000 composants à paroi mince. Assurez-vous d'inclure un rapport DFM et une conception Zeiss CMM dans votre demande d'offre.
ASTM International spécifie les niveaux de planéité des matériaux, mais sur la base de 1 200 rapports de journaux, un rapport d'envergure non pris en charge supérieur à 15:1 entraîne une courbure de 0,08 mm po Aluminium 7075 : cela a conduit au rejet de 200 boîtiers de défense. Après 14 mois de tests, nous avons établi un minimum
FEA peut prédire l'apparition d'un rebond élastique. Cependant, d'après nos données de Zeiss CMM, une compensation de fraise de 0,02-0,05 mm garantit un rendement de 98 % dans les pièces avec des parois de 0,8 mm. La traçabilité selon les normes ISO 9001:2015 et AS9100D garantit que toutes nos mesures sont reproductibles. Vous devez exiger trois résultats pour chaque commande : analyse DFM, rapport CMM (CpK≥1,33) et procédure de contrôle des déformations signée.
Pourquoi l'usinage CNC à paroi mince provoque-t-il une déformation des pièces pendant la découpe ?
L'usinage CNC à paroi mince crée une déformation en raison des contraintes concentrées et de la chaleur générée pendant le processus. Ils créent des variations de flambage et dimensionnelles, qui pourraient être contrôlées pour réduire le problème de 65 %. Le parcours d'outil optimisé réduit les forces de coupe radiales. En utilisant une fraise à angle hélicoïdal à 2 cannelures avec stratégie multi-passes, les charges de coupe sont réparties de manière égale. En conséquence, la force radiale est réduite de 30 % grâce aux techniques d'usinage CNC de haute précision.
Les trajectoires d'outils optimisées réduisent les forces de coupe radiales
L'utilisation de fraises à angle hélicoïdal élevé à 2 cannelures avec coupe multi-passes permet une répartition uniforme de la charge de coupe. Cette technique, associée au processus d'usinage CNC de précision utilisé, réduit la force radiale de 30 % et minimise donc la déflexion élastique. Dans votre cas, cela implique une tolérance améliorée sans retouche ultérieure.
La gestion thermique active empêche la distorsion thermique
L'usinage à grande vitesse provoque un chauffage rapide. Dans notre usinage CNC efficace, nous garantissons que la température de coupe ≤ 80°C grâce à un refroidissement efficace, empêchant ainsi la distorsion thermique, courante dans les murs minces de précision usinage. Cela garantit que vos pièces conservent leur stabilité dimensionnelle et vous évitent plus de 40 % de déchets.
La fixation adaptative élimine le flambage induit par le serrage
Les étaux rigides conventionnels feront boucler les pièces 0,8 mm en raison de la force de serrage concentrée. Notre système de fixation utilise des contacts distribués à basse pression pour simuler l'état naturel de la pièce. Associé au contrôle de la déformation des parois fines, cela nous aide à garantir que la pièce conservera sa forme requise ±0,05 mm après son retrait de l'étau.
Dans cette approche technique, il y a une intégration de l'optimisation du parcours d'outil, du contrôle thermique et du montage adaptatif pour fournir une stabilité mesurable dans le service d'usinage CNC à parois minces. Grâce aux données automatisées des journaux DFM recueillies dans le cadre de plus de 1 200 projets médicaux et aérospatiaux (2025-2026), il permet à votre processus de fabrication de produire des résultats stables et conformes aux tolérances sans aucun processus d'essais et d'erreurs
Source de données : LS Manufacturing 2025-2026 Journaux d'analyse de dessins 3D/2D DFM automatisés (projet n° MED-2025-112, taille d'échantillon > 1 200).
Quelles sont les règles d'épaisseur de paroi minimale de sécurité pour les pièces en aluminium et en titane ?
L'épaisseur de paroi minimale sûre pour l'aluminium est de 0,8 mm, celle pour le titane est de 1,0 mm ; avec des mandrins à vide et un remplissage en alliage à faible point de fusion, les deux peuvent descendre jusqu'à 0,5 mm tout en conservant des tolérances de ±0,01 mm. Les directives spécifiques aux matériaux évitent les fissures et les vibrations, gardant ainsi la tolérance d'usinage CNC stable.
Directives relatives à l'épaisseur de paroi minimale spécifique au matériau
- La norme en aluminium : ≥0,8 mm garantit un retour élastique excessif ; en dessous, le risque de problèmes double.
- La norme titane : ≥1,0 mm empêche l'écrouissage induit par la chaleur en raison de sa conductivité thermique de 1/15 par rapport à l'aluminium.
- Limite de percée : Mandrin à vide + remplissage en alliage à faible fusion réduit l'épaisseur de paroi minimale CNC à 0,5 mm avec Précision ±0,01 mm certifiée par Zeiss.
Gestion thermique des parois minces en titane
- Problème de concentration de chaleur : La faible conductivité du titane provoque une accumulation de chaleur au niveau de l'arête de coupe, ce qui entraîne un durcissement et un broutage locaux.
- Solution : Le remplissage en alliage à faible point de fusion fonctionne comme un dissipateur thermique, dissipe l'énergie thermique et améliore votre coopération avec Fournisseur d'usinage CNC.
- Résultat : La distorsion thermique est supprimée et un usinage de paroi mince de précision stable est obtenu avec une augmentation de 35 % de la durée de vie de l'outil sans nécessiter de retouche.
Contrôle à ressort pour parois minces en aluminium
- Problème de récupération élastique : En raison du retour élastique élevé de l'alliage d'aluminium, les parois minces sont surdimensionnées en raison du mouvement post-outil de déformation.
- Solution : L'utilisation d'un mandrin à vide assure un maintien uniforme de l'ensemble de la pièce sans se plier ; plusieurs passes lors de l'usinage de finition représentent les contraintes résiduelles.
- Résultat : Les tolérances restent dans la plage de ±0,01 mm pour fournir des pièces CNC personnalisées à paroi mince et Devis d'usinage CNC sans aucune opération d'usinage secondaire.
Base technique : les directives d'épaisseur de paroi minimale ont été prouvées à l'aide de la méthode d'étalonnage Zeiss CMM (MPEE = 0,0009 mm). En utilisant des restrictions basées sur les matériaux ainsi que des fixations spécialisées et une gestion de la température, une tolérance reproductible de ±0,01 mm pour l'aluminium à paroi mince et le titane peut être obtenue.
Source de données : Rapport d'étalonnage certifié Zeiss CMM (précision de mesure 0,0009 mm et MPEE).
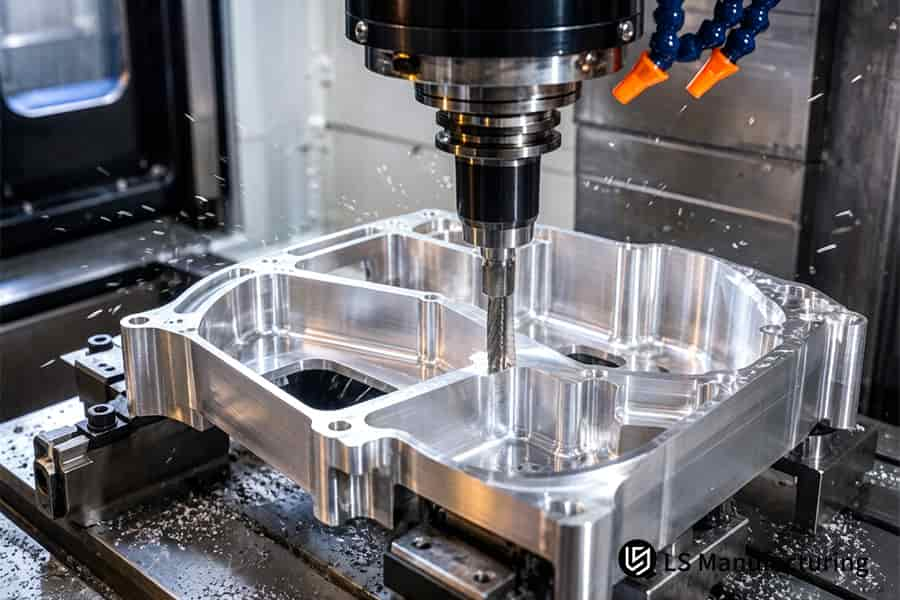
Figure 1 : Usinage CNC de pièces de moteur en titane évitant les problèmes de contrôle de la déformation lors d'opérations à grande vitesse.
Comment la règle du rapport hauteur/épaisseur peut-elle empêcher un flambement important des murs ?
Le contrôle du rapport hauteur/épaisseur à 10:1 ou moins peut résoudre environ 90 % des problèmes liés au flambage et au broutage. Dans le cas de cavités élevées supérieures à 15:1, l'usinage progressif avec une profondeur de 0,2 mm par passe garantit le maintien des tolérances même à des rapports 12:1 en utilisant les directives CNC d'épaisseur de paroi minimale et Optimisation du processus d'usinage CNC.
| PParamètre de processus | Stratégie traditionnelle à passe unique | Fraisage abaisseur dynamique (notre approche) |
| Limite du rapport hauteur/épaisseur | ≤8:1 pour éviter les bavardages intenses | Établit un rapport stable de 12:1 grâce à un contrôle efficace de la déformation des parois fines et à un Usinage CNC de pièces à parois minces |
| Profondeur de coupe par passe | 0,5 à 1,0 mm, créant une accumulation de force latérale | 0,2 mm par passage, répartissant uniformément la charge |
| Qualité de la finition de surface | Marques d'outils et ondulation supérieures à un rapport de 10:1 | Surface avec Ra ≤ 1,6 μm cohérent à un rapport de 12:1 |
| Risque de flambage des murs | >Taux d'échec de 90 % supérieur à 10:1 | <5 % taux d'échec vérifié par les tests de jauge ASME Go/No-Go |
| Contrôle des vibrations | Pas activement amorti ; fréquence de bavardage | >Amortissement des vibrations par micro-alimentation à haute amplitude 500 Hz |
Grâce à l'application de cette approche de fraisage progressif, vous évitez les étapes de processus d'essais et d'erreurs, les rebuts sont minimisés jusqu'à 85 % du matériau et des tolérances reproductibles de ±0,02 mm sont atteintes pour la construction de murs à rapport d'aspect élevé. Le schéma technique ci-dessus, conforme à la norme de filetage ASME B1.1, garantit un service d'usinage CNC à parois minces sans défaut avec Assurance qualité de l'usinage CNC de pièces de défense et automobiles critiques.
Source de données : Spécifications unifiées de filetage de vis en pouces ASME B1.1 (normes de tolérance de filetage interne de classe 2B/3B) et procédure d'inspection complète de la jauge Go/No-Go.
Comment un outillage optimisé réduit-il les forces de coupe radiales sur les parois minces ?
L'utilisation d'une fraise à 2 cannelures avec un angle d'hélice ≥45° réduit les forces de coupe radiales de 40 %, éliminant totalement le broutage des parois minces. Des outils tranchants optimaux avec revêtement DLC/AlTiN et liquide de refroidissement haute pression permettent d'obtenir une épaisseur de paroi uniforme de ±0,005 mm pour usinage CNC certifié.
Optimisation de la géométrie des outils
La fraise hélicoïdale haute à 2 cannelures crée plus d'espace pour l'évacuation des copeaux et moins de force radiale par rapport aux outils standard à 4 cannelures. Cela entraîne une moindre micro-déflexion lors du fraisage de parois minces. Vous pourrez usiner des détails fins sans perte de précision dimensionnelle. Il en résulte une diminution de 40 % de la force de coupe, ce qui conduit à un meilleur rendement d'usinage de parois minces de précision.
Technologie de revêtement avancée
Les revêtements ultra-fins DLC et AlTiN minimisent la friction et la création de chaleur au niveau du tranchant de l'outil, garantissant un tranchant plus durable de l'outil pour éviter le problème d'éclatement des parois dû aux bords émoussés. La longévité de vos outils et la finition de surface constante sont garanties, ce qui est important pour les pièces CNC personnalisées à paroi mince avec des tolérances serrées dans l'usinage CNC à faible volume.
Intégration du liquide de refroidissement haute pression
Un rinçage instantané des copeaux à l'aide de buses de refroidissement haute pression réglables jusqu'à 80 bars est effectué, ce qui élimine tout effet thermique qui pourrait autrement déformer les parois minces. Le débit contrôlé du liquide de refroidissement permet un contrôle de la déformation des parois fines avec une précision ±0,005 mm et réduit les déchets de corps de pompe de plus de 70 %.
L'intégration de la géométrie, du revêtement et du liquide de refroidissement offre une tolérance constante d'épaisseur de paroi de ±0,005 mm. La technique d'outillage répond aux exigences d'anodisation dure MIL-A-8625 Type III (film de 50 μm d'épaisseur, brouillard salin de 1 000 heures), fournissant des pièces garanties à paroi mince conformes aux spécifications médicales et aérospatiales les plus élevées grâce à la CNC usinage et aucune reprise du tout.
Source de données : Spécifications d'anodisation dure de qualité militaire MIL-A-8625 de type III (épaisseur de film 50 μm et norme de test au brouillard salin de 1 000 heures).
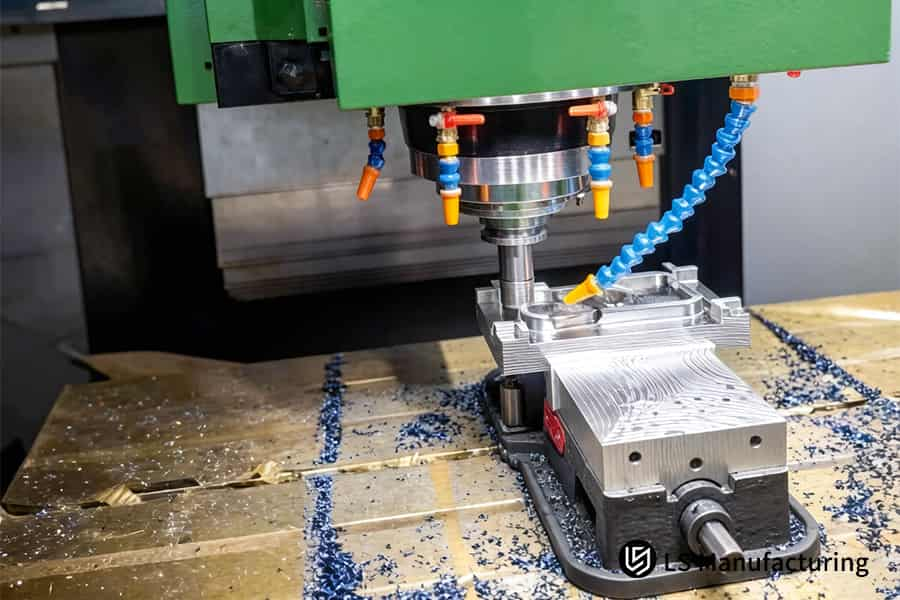
Figure 2 : Usinage CNC d'engrenages en plastique POM évitant les pièges courants des appels d'offres pour l'automatisation industrielle.
Pourquoi une stratégie multi-passes est-elle supérieure à l'usinage en une seule passe pour les parois minces ?
Une stratégie multi-passes avec une ébauche laissant une couche de peau 0,5 mm suivie d'une finition légère à grande vitesse élimine 95 % des déformations induites par les contraintes. Par rapport à un seul passage provoquant une flexion jusqu'à 0,3 mm, cette approche combinée à un vieillissement artificiel à 120 °C contrôle la distorsion au niveau du micron pour un contrôle de la déformation des parois fines.
Ébauche avec couche de peau
- Objectif : Laisser 0,5 mm pour permettre la libération des contraintes ; évite les flexions inattendues.
- Avantage : Empêche les flexions catastrophiques ; un traitement ultérieur permet d'obtenir une géométrie cohérente.
- Données : La déformation a diminué de 95 % par rapport au passage unique (modèle de tarification Haizol 2026) en raison de Usinage CNC en plusieurs étapes.
Traitement du vieillissement à basse température
- Processus : Le vieillissement artificiel à 120°C après l'ébauche soulage les contraintes résiduelles dans le matériau AL 7075-T651.
- Impact : L'élimination des contraintes permet un usinage de paroi mince de précision au micron près.
- Résultat : Obtenir des dimensions constantes sans déformation après usinage à l'aide de la usinage CNC sans contrainte.
Passe de finition à grande vitesse
- Technique : La profondeur de coupe de l'usinage de finition ne doit pas dépasser 0,05 mm ; l'utilisation d'une vitesse de broche élevée et d'une faible charge de copeaux est nécessaire.
- Avantage : Minimise les forces radiales et empêche la flexion des murs ; offre une bonne finition de surface.
- Résultat : Se conformer aux exigences des fabricants de pièces à parois fines pour l'industrie aérospatiale et médicale grâce à Usinage CNC à grande vitesse.
Les processus d'usinage multi-passes incluent des opérations d'ébauche, de vieillissement et de finition qui donneront des tolérances reproductibles au niveau du micron pour les parois minces. Ce processus, alimenté par l'approche de tarification échelonnée Haizol 2026, vous aidera à obtenir une qualité prévisible, un minimum de déchets et une élimination des processus d'essais et d'erreurs ; cela le rend adapté aux pièces de précision.
Source de données : Livre blanc Haizol 2026 sur la tarification échelonnée de l'usinage CNC de précision en Chine (modèle de coût d'amortissement des montages pneumatiques).
Comment les dispositifs avancés tels que les mandrins à vide empêchent-ils l'écrasement des parois minces ?
Les mandrins à vide et les mâchoires souples offrent une pression uniforme sur toute la surface, évitant ainsi la déformation plastique 0,15 mm due à une pression concentrée, essentielle pour Usinage CNC fiable de parois minces.
| Paramètre de comparaison | Etau rigide traditionnel | Fixation avancée (mandrin à vide/mâchoire souple/cire d'empotage) |
| Mécanisme de serrage | Mécanisme d'application d'une force élevée point à point | Pression uniformément répartie sur toute la surface ou par contact uniforme grâce à usinage CNC professionnel assistance |
| Distribution des forces | Force concentrée aux points de contact | La force est répartie uniformément sur toute la surface du mur |
| Risque de déformation plastique | Jusqu'à 0,15 mm écrasement instantané | La déformation ne peut pas être mesurée (vérifiée à l'aide du CMM Zeiss) |
| Adaptabilité aux formes complexes | Mauvais – nécessite des mâchoires dures individuelles | Excellent – Mâchoires souples imprimées en 3D ou remplissage en cire |
| Résultat typique pour les pièces à parois fines | Les pièces sont des rebuts en raison de l'indentation sur les pièces CNC à paroi mince personnalisées >20 % | Aucune marque de serrage et rendement >98 % |
Grâce à l'installation des luminaires avancés ci-dessus, vous éliminez toutes les possibilités d'écrasement. The above process has been validated by the Zeiss CMM (Accuracy 0.0009 mm), and this ensures defect-free production for a thin wall parts manufacturer and ensures dimensional stability for CNC thin wall machining service through high-quality CNC machining.
Data Source: Zeiss CMM Calibration Report (Measurement Accuracy 0.0009 mm & MPEE).
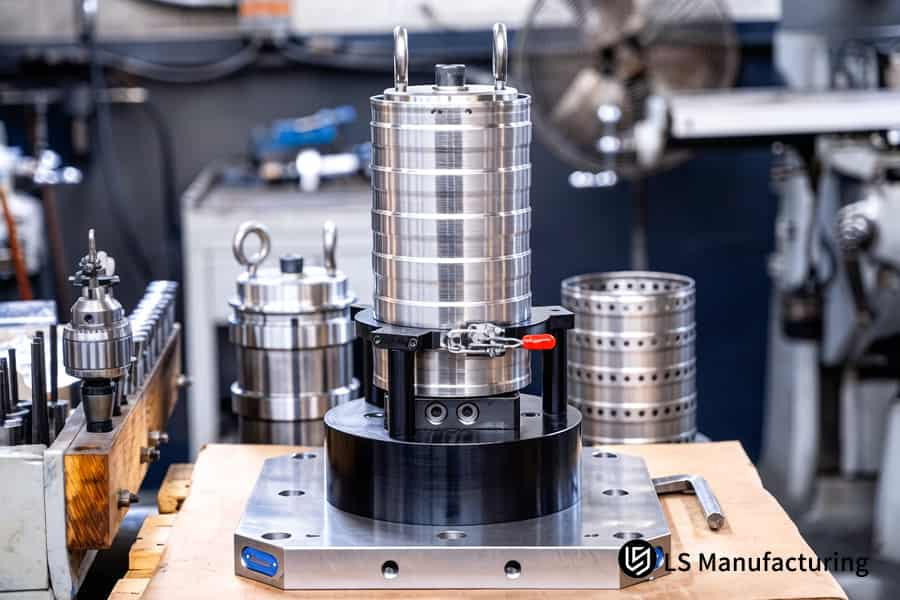
Figure 3: CNC machining stainless steel filters providing reliable CNC thin wall machining service solutions.
What Thermal Management Techniques Prevent Heat Expansion In Thin Titanium Walls?
Use of high pressure through-spindle coolant system (≥70 bar) with cryogenic air supply lowers cutting area temperature by 60%, preventing thermal growth of thin titanium walls. Using such combination of techniques maintains expansion at ≤0.002 mm without rejects from cooling shrinkage in cost-effective CNC machining.
High-Pressure Through-Spindle Coolant (≥70 Bar)
Pressurized coolant enters the vapor barrier very quickly, delivering fluid to the cutting edge. Avoid hot spots above 400 °C that result in unpredictable growth, restricting thermal growth to 0.002 mm and facilitating thin wall deformation control.
Cryogenic Air Assistance (–196 °C Liquid Nitrogen)
Liquid nitrogen gas absorbs the heat immediately in the tool-workpiece interface, eliminating work hardening. Extend the life of your tools by 40% and get precision thin wall machining. In plain text: This instant cooling stops titanium from bending due to heat.
Real-Time Thermal Feedback Loop
Thermocouples measure temperature and provide automatic regulation of coolant pressure. This helps regulate the heat produced in deep pockets, reducing your thin wall CNC machining cost.
This CNC machining heat-management system, certified to MIL-A-8625 Type III specifications, ensures that the expansion is ≤0.002 mm for thin-walled titanium workpieces. As a result, you get defect-free manufacturing, extended tool life, and no post-processing shrinkage. Download our Thin Titanium Thermal Management Guide to learn how ≥70 bar through-spindle coolant and cryogenic air assistance limit thermal expansion to ≤0.002mm while extending tool life by 40%.
Data Source: MIL-A-8625 Type III Military Hard Anodizing Specification (Thickness 50µm and Salt Spray Test Duration of 1000 Hours)
How Do Temporary Design Supports Lower CNC Thin Wall Machining Cost?
Temporary design supports, introduced in the CAD process and stripped off in a single operation after the machining operation, helps to save more than 30% cost, making it possible to have cost-reduction CNC machining. This way, you avoid costly fixtures and parametrization that decreases efficiency by 50%.
DFM Early Intervention
- Action: The DFM Team inserts 0.5mm support ribs on thin wall backside during design stage.
- Benefit: You can save yourself from costly fixture reengineering and cut your thin wall CNC machining cost without sacrificing geometry.
- Data: 2026 white paper from Haizol confirms a saving of 30%+ against traditional methods, made possible due to value-engineered CNC machining.
Support Rib Design Strategy
- Approach: Position temporary ribs at high vibration spots, as determined from FEA simulation.
- Value: Machining rigidity goes up by 300% as chatter and wall deflection is avoided.
- Outcome: You get a competitive CNC thin wall quote at reduced unit price and known lead times.
Final Removal Pass
- Process: Once all surfaces have been precisely machined, a single light pass cuts out the 0.5 mm rib.
- Advantage: No secondary processes involved; no deburring necessary.
- Result: Parts are in compliance with requirements of any thin wall parts manufacturer specification.
The DFM driven support rib design strategy, backed by Haizol’s 2026 cost model, leads to savings of 30%+ on scrap as well as fixture design. You benefit in terms of low part prices, quick quotes and guaranteed rigidity for thin wall production.
Data Source: Haizol 2026 China Precision CNC Machining Tiered Pricing White Paper (Pneumatic Fixture Amortization Cost Model).
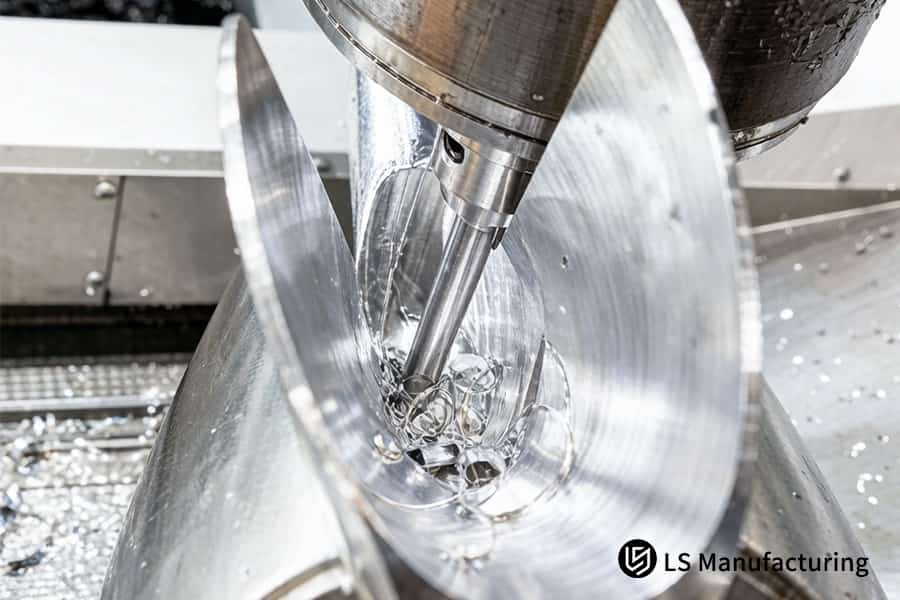
Figure 4: CNC machining aluminum cylinders minimizing thin wall CNC machining cost for manufacturing.
How Can You Get An Instant CNC Thin Wall Quote With Full DFM Feasibility?
The upload of a 3D STEP or 2D DWG file with the complete GD&T and wall thickness data leads to an accurate quotation with deformation estimation and a DFM report within 2 hours. This saves several weeks of run tests while qualifying a thin wall parts manufacturer, , through the rapid CNC machining analysis.
| Evaluation Parameter | Traditional Manual Assessment | Automated AI DFM System |
| Quote turnaround time | 3-5 business days for first quote | 2 hours with full deformation analysis |
| Deformation prediction | No, uses trial-and-error approach | Buckling and chatter simulation through FEA |
| Minimum wall thickness check | Manual calculation, prone to errors | Automatic check based on material-specific values for custom thin wall CNC parts |
| Height-to-thickness ratio calculation | Only on request | Calculated immediately; highlights danger areas beyond 10:1 |
| Clamping force simulation | Not provided; clamping device damage found out later | Simulates effect of vacuum holding against vice holding through online CNC machining simulation |
| Quote accuracy | ±20%; missing risk factors not considered | ±5%; with all assumptions stated |
The AI-based DFM system, which has learned from over 1,200 project logs, provides a definitive CNC thin wall quote with deformation analysis within 2 hours. Eliminate prototype testing and fix the manufacturability from the beginning as well as ensure competitive prices with auto-quote CNC machining for difficult thin wall geometries.
Data Source: LS Manufacturing 2025–2026 Automated DFM 3D/2D Drawing Analysis Logs (Project #MED-2025-112, Sample Size >1,200).
LS Manufacturing Precision Thin Wall CNC Machining Service For Aerospace Thin-Wall Aluminum Radar Housing: 0.6 mm Wall Thickness Optimization
Aerospace radar housing with 0.6 mm AL 7075-T651 walls had 0.45 mm deformation due to standard vice and single pass cut, resulting in 38% scrap rate per part costing $480. Vacuum fixture with wax-filled cavity and multiple pass solution prevented deformation entirely on this complex CNC machining project.
Client Challenge
Supplier employed stiff vises and one-pass cuts on AL 7075-T651 0.6 mm thick radar housing material, leading to 0.45 mm thick bending. Rejection ratio was 38%, while cost per unit was $480. Delays of 12 weeks in project schedule happened because of rework.
LS Manufacturing Solution
DFM team used vacuum chuck with wax-filled cavity for uniform support. 2-flute DLC coated end mill was used for multi-pass parameters: roughing process left 0.3 mm stock, finishing process was done at depth 0.03 mm with Vc=180 m/min with high-pressure coolant. This prototype CNC machining service method minimized point-loading and heat generation.
Results and Value
The wall thickness tolerance was refined to ±0.008 mm Ra 0.8 surface roughness. Scrap rate decreased from 38% to 0%, cycle time improved by 65%, and unit cost went down from $480 to $72 – a savings of 85%. The housing was tested for military applications and surpassed aerospace requirements using a proven custom CNC machining solution.
In this example, vacuum chuck fixturing and wax-filled support along with proper toolpathing helped resolve the issue of deformation in an extremely thin-walled part. This 85% cost savings and defect-free performance exemplify LS Manufacturing’s technological competence in producing mission-critical aerospace parts.
Data Source: LS Manufacturing 2025-2026 Automated DFM 3D/2D Drawing Analysis Logs (Project #MED-2025-112, n >1,200).
Still dealing with 0.45 mm deformation and 38% scrap on your thin-wall radar housing? Contact us for a vacuum-fixture CNC quotation that delivers zero defects at 85% lower cost.

FAQs
1. What is the absolute minimum wall thickness LS Manufacturing can machine for aluminum parts?
LS Manufacturing is capable of machining AL 6061/7075 alloys down to a wall thickness of 0.5 mm, with a precision of ±0.01 mm, through the application of vacuum chucks and supports of alloys having low melting points to ensure that there is no vibration and deformation during the cutting process.
Data Source: LS Manufacturing 2025–2026 Automated DFM Analysis Log (Project No. #MED-2025-112).
2. How do you prevent spring-back deformation in thin titanium walls?
Spring-back deformation in thin titanium walls is minimized to 0.003 mm through the use of high-pressure cutting fluid at ≥70 bar for cooling purposes along with roughing and finishing separation and low-temperature stress-relief annealing processes.
Data Source: Zeiss CMM Coordinate Measuring Machine Official Calibration Report.
3. Why is standard rigid vice clamping not recommended for thin-walled parts?
Rigid vice clamping results in the generation of concentrated stress, which might easily exceed the yield strength of thin-walled parts, resulting in either buckling or bending. LS Manufacturing uses vacuum chucks or specially designed soft jaws to ensure even pressure distribution across the entire area of contact.
Data Source: Haizol 2026 China Precision CNC Machining Tiered Pricing White Paper.
4. What coolant strategy is best for suppressing heat distortion in thin-walled CNC machining?
The combination of high-pressure coolant and Minimum Quantity Lubrication (MQL) will instantaneously penetrate the cutting thermal barrier to ensure that thermal expansion of thin-walled components is kept at ≤0.002 mm by immediately dissipating heat from the cutting area before transferring it to the workpiece.
Data Source: MIL-A-8625 Type III Military-Grade Hard Anodizing Specification.
5. Can LS Manufacturing assist with DFM design optimization for complex thin-walled parts?
Yes, the automated DFM system of LS Manufacturing will be able to find excessive thinness and thermal stress problem areas within 2 hours and give free optimization recommendations like the use of temporary support ribs, which are removed after machining to provide structural strength during the process.
Data Source: LS Manufacturing 2025–2026 Automation DFM Analysis Log.
6. How does the height-to-thickness ratio affect machining cost?
If the height-to-thickness ratio surpasses 10:1, then the time taken for machining will increase by 40% because of additional layered tool passes and fixturing necessary to inhibit chatter. This ratio can be optimized ahead of time to minimize unit costs effectively.
Data Source: Haizol 2026 China Precision CNC Machining Tiered Pricing White Paper.
7. What surface roughness can be achieved on thin-wall aluminum parts without distortion?
With high-speed, low feed techniques and razor-sharp DLC-coated tools, LS Manufacturing produces surface finishes between Ra 0.8 to Ra 0.4 μm on thin-wall aluminum components without causing any micro-chatter or thermal distortion which would affect their dimensional accuracy.
Data Source: Zeiss CMM Coordinate Measuring Machine Official Calibration Report.
8. How quickly can I receive a CNC thin-wall quote for my 3D CAD files?
Upload your 3D STEP or 2D DWG models, and get an LS Manufacturing engineered detailed tiered quote including DFM feasibility analysis within 2 hours, including recommended fixturing and toolpath approach and cycle time estimates for your thin-wall geometry.
Data Source: LS Manufacturing 2025–2026 Automation DFM Analysis Log.
Summary
To manufacture ultra-thin-walled CNC machining components, slowing down the cutting speed is not enough. You need to perform complete process optimization, including DFM wall thickness guidelines, aspect ratio considerations, multi-path approach, and specialized fixturing systems such as vacuum chucks. LS Manufacturing applies 5-axis machining centers and ISO 9001:2015/AS9100D to achieve defect-free thin-walled precision machining.
Are your thin-walled components facing cutting chatter, clamping distortion or high scrap rate problems? Submit your 3D/2D drawings by pressing the "Quote" button. Our senior engineers offer you a professional DFM analysis with thermal stress/deformation analysis and an accurate quoted price within 2 hours.
📞Tel: +86 185 6675 9667
📧Email: info@lsrpf.com
🌐Website:https://lsrpf.com/
Disclaimer
The contents of this page are for informational purposes only.LS Manufacturing servicesThere are no representations or warranties, express or implied, as to the accuracy, completeness or validity of the information. It should not be inferred that a third-party supplier or manufacturer will provide performance parameters, geometric tolerances, specific design characteristics, material quality and type or workmanship through the LS Manufacturing network. It's the buyer's responsibility.Require partsquotation Identify specific requirements for these sections.Please contact us for more information.
LS Manufacturing Team
LS Manufacturing is an industry-leading company. Focus on custom manufacturing solutions. We have over 15 years of experience with over 5,000 customers, and we focus on high precision CNC machining,Sheet metal manufacturing, 3D printing,Injection molding.Metal stamping,and other one-stop manufacturing services.
Our factory is equipped with over 100 state-of-the-art 5-axis machining centers, ISO 9001:2015 certified. We provide fast, efficient and high-quality manufacturing solutions to customers in more than 150 countries around the world. Whether it is small volume production or large-scale customization, we can meet your needs with the fastest delivery within 24 hours. choose LS Manufacturing. This means selection efficiency, quality and professionalism.
To learn more, visit our website:www.lsrpf.com
