 Italiano



il servizio di lavorazione CNC di pareti sottili è una soluzione di precisione; risolve la deformazione cronica e l'elevato tasso di scarto nelle parti mediche e di difesa da 0,8 mm.
Questa SOP sistematica offre un mantenimento della tolleranza di ±0,01 mm e una finitura superficiale Ra 0,4 μm, riducendo i costi di rilavorazione del 35% senza operazioni secondarie.
Limiti e strategie di lavorazione di pareti sottili in breve
Concetti principali:
- Evita con precisione i cedimenti fisici: rispetta rigorosamente il principio del rapporto altezza-spessore ≤ 10:1 e riduci al minimo le possibilità di ritorno elastico e deformazione dei componenti a parete sottile dell'>80%.
- Revisione DFM ultrarapida: LS Manufacturing offre 2 ore un controllo DFM rapido e automatizzato dei disegni 3D e 2D e prevede con precisione posizioni di pareti troppo sottili e aree ad elevato stress termico prima del taglio.
Perché fidarsi di questa guida? Esperienza pratica da parte di esperti di produzione LS
Nel libro di testo, la relazione tra rigidità della parete e spessore è cubica, ma negli ultimi 15 anni abbiamo scoperto che le staffe aerospaziali da 0,8 mm subiscono una deformazione di ≥0,05 mm se non tagliate a 20±0,5°C. Seguendo lo standard aerospaziale SAE International e AS9100D, abbiamo prodotto più di 12.000 componenti a parete sottile. Assicurati di includere un report DFM e un progetto Zeiss CMM nella tua richiesta di offerta.
ASTM International specifica i livelli di planarità del materiale, ma sulla base di 1.200+ rapporti di registro, un rapporto di campata non supportato maggiore di 15:1 porta a un incurvamento di 0,08 mm in 7075 alluminio: ciò ha portato al rifiuto di 200 alloggiamenti per la difesa. Dopo 14 mesi di test, abbiamo stabilito un minimo
FEA può prevedere il verificarsi del rimbalzo elastico. Tuttavia, sulla base dei nostri dati Zeiss CMM, una compensazione della fresa di 0,02-0,05 mm garantisce una resa del 98% in pezzi con pareti 0,8 mm. La tracciabilità secondo gli standard ISO 9001:2015 e AS9100D garantisce che tutte le nostre misurazioni siano ripetibili. Dovresti richiedere tre output per ogni ordine: analisi DFM, report CMM (CpK≥1.33) e procedura di controllo della deformazione firmata.
Perché la lavorazione CNC a parete sottile provoca la deformazione della parte durante il taglio?
La lavorazione CNC a parete sottile crea deformazioni a causa delle sollecitazioni concentrate e del calore generato durante il processo. Creano deformazioni e variazioni dimensionali, che potrebbero essere controllate per ridurre il problema del 65%. Il percorso utensile ottimizzato riduce le forze di taglio radiali. Utilizzando la fresa frontale ad angolo elicoidale a 2 taglienti con strategia multi-passata, i carichi di taglio vengono distribuiti equamente. Di conseguenza, la forza radiale viene ridotta del 30% grazie alle tecniche di lavorazione CNC ad alta precisione.
I percorsi utensile ottimizzati riducono le forze di taglio radiali
L'uso di frese frontali ad angolo di elica elevato a 2 taglienti con taglio multi-passaggio aiuta a distribuire uniformemente il carico di taglio. Questa tecnica, insieme al processo di lavorazione CNC di precisione utilizzato, riduce la forza radiale del 30% e quindi minimizza la deflessione elastica. Nel tuo caso, ciò implica una migliore tolleranza senza successive rielaborazioni.
La gestione termica attiva previene la distorsione termica
La lavorazione ad alta velocità provoca un riscaldamento rapido. Nel nostro efficiente processo di lavorazione CNC, garantiamo che la temperatura di taglio ≤ 80°C attraverso un raffreddamento efficace, prevenendo così la distorsione del calore, che è comune nella lavorazione di precisione di pareti sottili. Ciò garantisce che le tue parti mantengano la loro stabilità dimensionale e ti risparmi oltre il 40% di sprechi.
Il fissaggio adattivo elimina l'instabilità indotta dal bloccaggio
Le morse rigide convenzionali fanno deformare le parti da 0,8 mm a causa della forza di serraggio mirata. Il nostro sistema di fissaggio utilizza contatti distribuiti a bassa pressione per simulare lo stato naturale del pezzo. Insieme al controllo della deformazione della parete sottile, questo ci aiuta a garantire che la parte manterrà la forma richiesta ±0,05 mm dopo la rimozione dalla morsa.
In questo approccio tecnico, c'è un'integrazione di ottimizzazione del percorso utensile, controllo del calore e fissaggio adattivo nel fornire stabilità misurabile nel servizio di lavorazione CNC di pareti sottili. Con i dati di registro DFM automatizzati raccolti attraverso oltre 1.200 progetti medici e aerospaziali (2025-2026), consente al processo di produzione di produrre risultati stabili e tolleranti senza alcun processo di tentativi ed errori
Fonte dati: LS Manufacturing 2025–2026 Registri di analisi dei disegni DFM automatizzati 3D/2D (progetto n. MED-2025-112, dimensione del campione >1.200).

Quali sono le regole relative allo spessore minimo sicuro delle pareti per le parti in alluminio e titanio?
Lo spessore minimo sicuro della parete per l'alluminio è 0,8 mm, il titanio è 1,0 mm; con mandrini a vuoto e riempimento in lega a basso punto di fusione, entrambi possono scendere fino a 0,5 mm mantenendo tolleranze di ±0,01 mm. Le linee guida specifiche per i materiali evitano crepe e vibrazioni, mantenendo stabile la tolleranza di lavorazione CNC.
Linee guida sullo spessore minimo della parete specifico per il materiale
- Lo standard di alluminio: ≥0,8 mm garantisce un ritorno elastico eccessivo; al di sotto di tale valore il rischio di problemi raddoppia.
- Standard del titanio: ≥1,0 mm previene l'incrudimento indotto dal calore grazie alla 1/15 di conduttività termica rispetto all'alluminio.
- Limite di sfondamento: il mandrino a vuoto + il riempimento in lega a basso punto di fusione riduce lo spessore minimo della parete CNC a 0,5 mm con ±0,01 mm precisione certificata Zeiss.
Gestione termica per pareti sottili in titanio
- Problema di concentrazione del calore: la bassa conduttività del titanio provoca un accumulo di calore sul tagliente con conseguente indurimento locale e vibrazioni.
- Soluzione: il riempimento in lega a basso punto di fusione funziona come un dissipatore di calore, dissipa l'energia termica e migliora la collaborazione con la lavorazione CNC fornitore.
- Risultato: la distorsione termica viene rimossa e si ottiene una lavorazione stabile e precisa di pareti sottili con un aumento del 35% della durata dell'utensile senza necessità di rilavorazione.
Controllo a molla per pareti sottili in alluminio
- Problema di recupero elastico: a causa dell'elevato ritorno elastico nella lega di alluminio, le pareti sottili sono sovradimensionate a causa del movimento di deformazione post-utensile.
- Soluzione: l'uso del mandrino a vuoto garantisce il mantenimento uniforme dell'intero pezzo da lavorare senza piegarsi; passaggi multipli durante la lavorazione di finitura tengono conto delle sollecitazioni residue.
- Risultato: le tolleranze rimangono nell'intervallo di ±0,01 mm per fornire parti CNC personalizzate a parete sottile e Preventivo lavorazione CNC senza alcuna operazione di lavorazione secondaria.
Base tecnica: le linee guida sullo spessore minimo della parete sono state dimostrate utilizzando il metodo di calibrazione Zeiss CMM (MPEE = 0,0009 mm). Utilizzando restrizioni basate sui materiali insieme a dispositivi specializzati e gestione della temperatura, è possibile ottenere una tolleranza ripetibile di ±0,01 mm per alluminio a parete sottile e titanio.
Fonte dati: rapporto di calibrazione certificato Zeiss CMM (precisione di misurazione 0,0009 mm e MPEE).
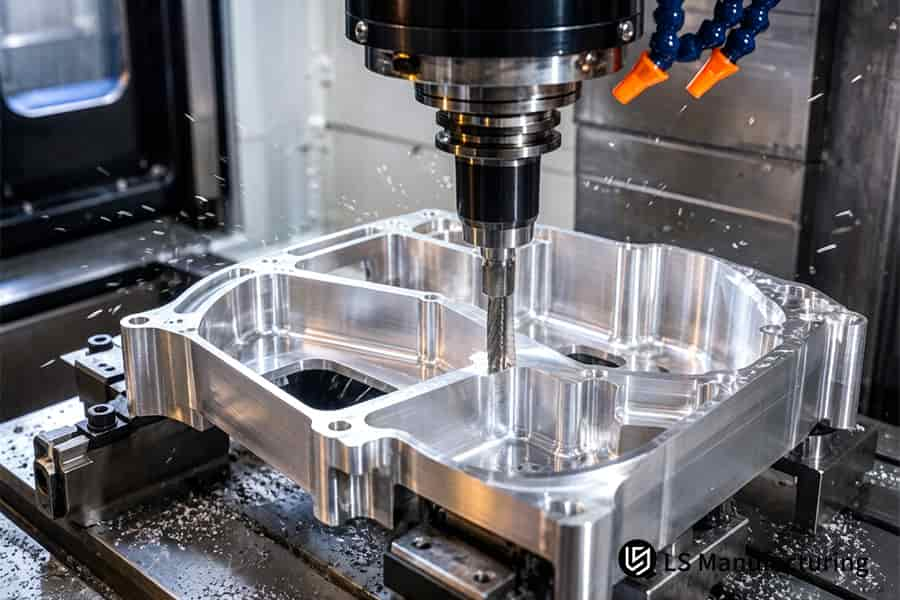
Figura 1: lavorazione CNC di parti del motore in titanio che impediscono problemi di controllo della deformazione durante le operazioni ad alta velocità.
In che modo la regola del rapporto altezza-spessore può prevenire gravi deformazioni del muro?
Il controllo del rapporto altezza-spessore a 10:1 o meno può risolvere circa il 90% dei problemi legati alla deformazione e alle vibrazioni. Nel caso di cavità elevate superiori a 15:1, la lavorazione step-down con profondità di 0,2 mm per passata garantisce il mantenimento della tolleranza anche a rapporti 12:1 utilizzando le linee guida CNC sullo spessore minimo della parete e Ottimizzazione del processo di lavorazione CNC.
| Gruppo materiali | Spessore minimo della parete | Limiti estremi | Rapporto altezza-spessore | Strategia di controllo della deformazione |
| Alluminio (AL 6061-T6 / 7075-T651) | 0,8 mm | 0,5 mm | ≤ 10:1 | Elimina lo stress residuo; utilizzare frese a candela ad alta elica e mandrini a vuoto |
| Acciaio inossidabile/legato (SS 304 / 316L / 4140) | 1,0 mm | 0,8 mm | ≤ 8:1 | Sopprime la forza di taglio radiale; adottare il taglio leggero; Refrigerante multi-passaggio e ad alta pressione |
| Titanio (Ti-6Al-4V grado 5) | 1,0 mm | 0,8 mm | ≤ 6:1 | Risolve l'accumulo di calore e il ritorno elastico; iniezione di refrigerante ad alta pressione + strategia di avanzamento elevato a bassa velocità |
| Plastici tecnici (POM / PEEK / PTFE) | 1,5 mm | 1,0 mm | ≤ 5:1 | Previene la deformazione locale di fusione e bloccaggio; utilizzare il raffreddamento a getto d'aria fredda e il supporto personalizzato per ganasce morbide |
Attraverso l'applicazione di questo approccio di fresatura graduale, si evitano fasi del processo di tentativi ed errori, gli scarti vengono ridotti al minimo fino all'85% del materiale e si ottengono tolleranze ripetibili di ±0,02 mm per la costruzione della parete con proporzioni elevate. Lo schema tecnico di cui sopra, conforme allo standard di filettatura ASME B1.1, garantisce un servizio di lavorazione CNC a pareti sottili senza difetti con garanzia della qualità della lavorazione CNC di parti critiche per la difesa e il settore automobilistico.
Fonte dati: Specifica ASME B1.1 per filettatura in pollici unificata (standard di tolleranza della filettatura interna di Classe 2B/3B) e procedura di ispezione completa del calibro passa/non passa.
In che modo gli utensili ottimizzati riducono le forze di taglio radiali su pareti sottili?
L'uso della fresa a 2 taglienti con angolo dell'elica ≥45° riduce le forze di taglio radiali del 40%, eliminando totalmente le vibrazioni delle pareti sottili. Gli utensili affilati ottimali con rivestimento DLC/AlTiN e refrigerante ad alta pressione consentono di ottenere un'uniformità dello spessore della parete entro ±0,005 mm per lavorazione CNC certificata.
Ottimizzazione della geometria dello strumento
La fresa frontale a 2 eliche ad elica alta crea uno spazio maggiore per l'evacuazione del truciolo e una forza radiale inferiore rispetto agli utensili standard a 4 eliche. Ciò porta a una minore microdeflessione durante la fresatura di pareti sottili. Sarai in grado di lavorare dettagli fini senza perdita di precisione dimensionale. Il risultato è una riduzione del 40% della forza di taglio, con conseguente migliore resa della lavorazione di precisione di pareti sottili.
Tecnologia di rivestimento avanzata
I rivestimenti DLC ultrasottili e AlTiN riducono al minimo l'attrito e la creazione di calore sul tagliente dell'utensile, garantendo un'affilatura più duratura dell'utensile per evitare il problema dello scoppio delle pareti a causa dei bordi smussati. Sono garantite la longevità dell'utensile e una finitura superficiale uniforme, il che è importante per parti CNC personalizzate a parete sottile con tolleranze strette nella lavorazione CNC a basso volume.
Integrazione del refrigerante ad alta pressione
Viene eseguito il lavaggio istantaneo dei trucioli utilizzando ugelli di raffreddamento regolabili ad alta pressione fino a 80 bar, che eliminano eventuali effetti termici che potrebbero altrimenti distorcere le pareti sottili. Il flusso controllato del refrigerante consente il controllo della deformazione delle pareti sottili con precisione ±0,005 mm e riduce gli scarti dei corpi pompa di oltre il 70%.
L'integrazione di geometria, rivestimento e refrigerante fornisce una tolleranza costante dello spessore della parete di ±0,005 mm. La tecnica di lavorazione soddisfa i requisiti di anodizzazione dura MIL-A-8625 Tipo III (film spesso 50 μm, nebbia salina per 1000 ore), fornendo parti garantite a pareti sottili conformi alle più elevate specifiche mediche e aerospaziali attraverso la lavorazione CNC e nessuna rielaborazione.
Fonte dati: Specifica di anodizzazione dura di grado militare MIL-A-8625 di tipo III (spessore della pellicola 50μm e standard di test in nebbia salina di 1000 ore).
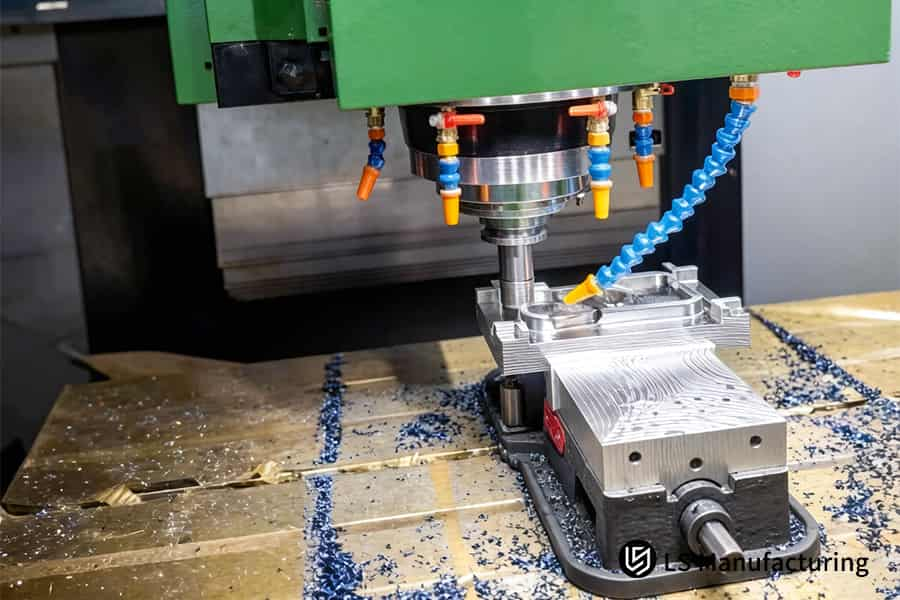
Figura 2: lavorazione CNC di ingranaggi in plastica POM che evitano le comuni insidie delle richieste di offerta per l'automazione industriale.
Perché una strategia multi-passata è superiore alla lavorazione a passata singola per pareti sottili?
Una strategia a più passaggi con sgrossatura che lascia uno strato di pelle di 0,5 mm seguita da una finitura leggera ad alta velocità elimina il 95% della deformazione indotta dallo stress. Rispetto al passaggio singolo che provoca una flessione fino a 0,3 mm, questo approccio combinato con l'invecchiamento artificiale a 120°C controlla la distorsione a livello di micron per il controllo della deformazione delle pareti sottili.
Sgrossatura con strato di pelle
- Scopo: lasciare 0,5 mm stock per consentire il rilascio della tensione; evita piegature inaspettate.
- Vantaggio: previene la flessione catastrofica; un'ulteriore lavorazione permette di ottenere una geometria coerente.
- Dati: la deformazione è diminuita del 95% rispetto al passaggio singolo (modello di prezzo Haizol 2026) a causa di lavorazione CNC multistadio.
Trattamento di invecchiamento a bassa temperatura
- Processo: l'invecchiamento artificiale a 120°C dopo la sgrossatura allevia le tensioni residue nel materiale AL 7075-T651.
- Impatto: l'eliminazione dello stress consente la lavorazione di precisione di pareti sottili con una precisione al micron.
- Risultato: ottenere dimensioni costanti senza deformazioni dopo la lavorazione utilizzando la tecnica lavorazione CNC antistress.
Passaggio di finitura ad alta velocità
- Tecnica: la profondità di taglio della lavorazione di finitura non deve superare 0,05 mm; è necessario l'uso di un'elevata velocità del mandrino e un basso carico di trucioli.
- Vantaggio: riduce al minimo le forze radiali e previene la flessione delle pareti; fornisce una buona finitura superficiale.
- Risultato: rispettare i requisiti dei produttori di parti a pareti sottili per l'industria aerospaziale e medica attraverso lavorazione CNC ad alta velocità.
I processi di lavorazione multi-pass includono operazioni di sgrossatura, invecchiamento e finitura che produrranno tolleranze ripetibili a livello di micron per pareti sottili. Questo processo, basato sull'approccio dei prezzi a scaglioni Haizol 2026, ti aiuterà a ottenere qualità prevedibile, sprechi minimi ed eliminazione di processi per tentativi ed errori; questo lo rende adatto per pezzi di precisione.
Fonte dati: Libro bianco Haizol 2026 sui prezzi differenziati della lavorazione CNC di precisione in Cina (modello di costo di ammortamento degli impianti pneumatici).
In che modo dispositivi avanzati come i mandrini a vuoto impediscono lo schiacciamento delle pareti sottili?
I mandrini a vuoto e le ganasce morbide offrono una pressione uniforme su tutta la superficie, evitando così la deformazione plastica di 0,15 mm dovuta alla pressione concentrata, essenziale per lavorazione CNC affidabile di pareti sottili.
| PParametro processo | Strategia tradizionale a passaggio singolo | Fresatura dinamica step-down (il nostro approccio) |
| Limite del rapporto altezza-spessore | ≤8:1 per evitare chiacchiere gravi | Stabilisce un rapporto 12:1 stabile attraverso un efficace controllo della deformazione delle pareti sottili e una lavorazione CNC dedicata parti a parete sottile |
| Profondità di taglio per passata | 0,5–1,0 mm, creando un accumulo di forza laterale | 0,2 mm per passaggio, distribuendo uniformemente il carico |
| Qualità della finitura superficiale | Segni di utensile e ondulazioni superiori al rapporto 10:1 | Superficie con Ra ≤ 1,6 μm costante con rapporto 12:1 |
| Rischio di cedimento del muro | >Tasso di fallimento del 90% superiore a 10:1 | <5% tasso di guasto verificato dai test ASME Go/No-Go |
| Controllo delle vibrazioni | Non smorzato attivamente; frequenza delle chiacchiere | >500 Hz Smorzamento delle vibrazioni con microalimentazione ad alta ampiezza |
Through the installation of the above advanced fixtures, you eliminate all possibilities of crushing. The above process has been validated by the Zeiss CMM (Accuracy 0.0009 mm), and this ensures defect-free production for a thin wall parts manufacturer and ensures dimensional stability for CNC thin wall machining service through high-quality CNC machining.
Data Source: Zeiss CMM Calibration Report (Measurement Accuracy 0.0009 mm & MPEE).
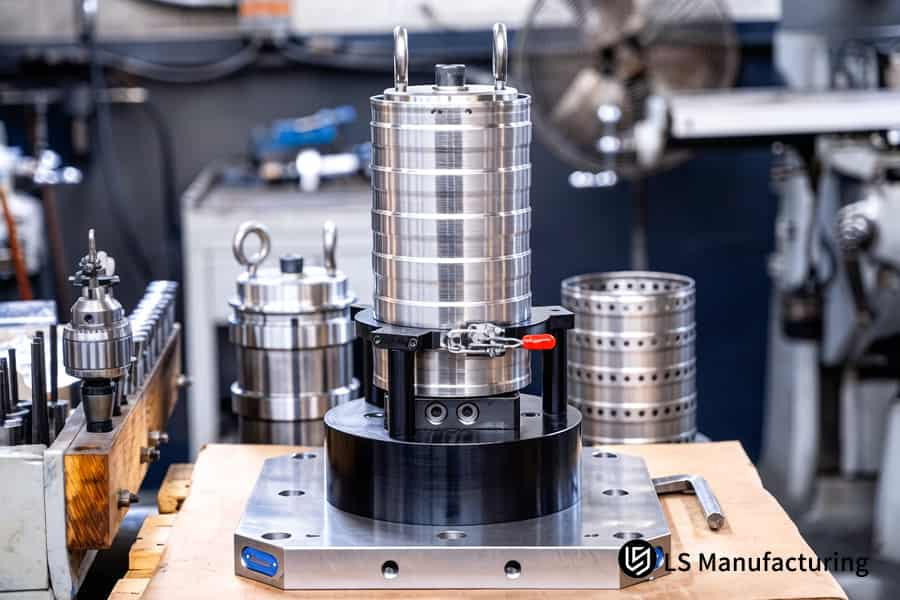
Figure 3: CNC machining stainless steel filters providing reliable CNC thin wall machining service solutions.
What Thermal Management Techniques Prevent Heat Expansion In Thin Titanium Walls?
Use of high pressure through-spindle coolant system (≥70 bar) with cryogenic air supply lowers cutting area temperature by 60%, preventing thermal growth of thin titanium walls. Using such combination of techniques maintains expansion at ≤0.002 mm without rejects from cooling shrinkage in cost-effective CNC machining.
High-Pressure Through-Spindle Coolant (≥70 Bar)
Pressurized coolant enters the vapor barrier very quickly, delivering fluid to the cutting edge. Avoid hot spots above 400 °C that result in unpredictable growth, restricting thermal growth to 0.002 mm and facilitating thin wall deformation control.
Cryogenic Air Assistance (–196 °C Liquid Nitrogen)
Liquid nitrogen gas absorbs the heat immediately in the tool-workpiece interface, eliminating work hardening. Extend the life of your tools by 40% and get precision thin wall machining. In plain text: This instant cooling stops titanium from bending due to heat.
Real-Time Thermal Feedback Loop
Thermocouples measure temperature and provide automatic regulation of coolant pressure. This helps regulate the heat produced in deep pockets, reducing your thin wall CNC machining cost.
This CNC machining heat-management system, certified to MIL-A-8625 Type III specifications, ensures that the expansion is ≤0.002 mm for thin-walled titanium workpieces. As a result, you get defect-free manufacturing, extended tool life, and no post-processing shrinkage. Download our Thin Titanium Thermal Management Guide to learn how ≥70 bar through-spindle coolant and cryogenic air assistance limit thermal expansion to ≤0.002mm while extending tool life by 40%.
Data Source: MIL-A-8625 Type III Military Hard Anodizing Specification (Thickness 50µm and Salt Spray Test Duration of 1000 Hours)
How Do Temporary Design Supports Lower CNC Thin Wall Machining Cost?
Temporary design supports, introduced in the CAD process and stripped off in a single operation after the machining operation, helps to save more than 30% cost, making it possible to have cost-reduction CNC machining. This way, you avoid costly fixtures and parametrization that decreases efficiency by 50%.
DFM Early Intervention
- Action: The DFM Team inserts 0.5mm support ribs on thin wall backside during design stage.
- Benefit: You can save yourself from costly fixture reengineering and cut your thin wall CNC machining cost without sacrificing geometry.
- Data: 2026 white paper from Haizol confirms a saving of 30%+ against traditional methods, made possible due to value-engineered CNC machining.
Support Rib Design Strategy
- Approach: Position temporary ribs at high vibration spots, as determined from FEA simulation.
- Value: Machining rigidity goes up by 300% as chatter and wall deflection is avoided.
- Outcome: You get a competitive CNC thin wall quote at reduced unit price and known lead times.
Final Removal Pass
- Process: Once all surfaces have been precisely machined, a single light pass cuts out the 0.5 mm rib.
- Advantage: No secondary processes involved; no deburring necessary.
- Result: Parts are in compliance with requirements of any thin wall parts manufacturer specification.
The DFM driven support rib design strategy, backed by Haizol’s 2026 cost model, leads to savings of 30%+ on scrap as well as fixture design. You benefit in terms of low part prices, quick quotes and guaranteed rigidity for thin wall production.
Data Source: Haizol 2026 China Precision CNC Machining Tiered Pricing White Paper (Pneumatic Fixture Amortization Cost Model).
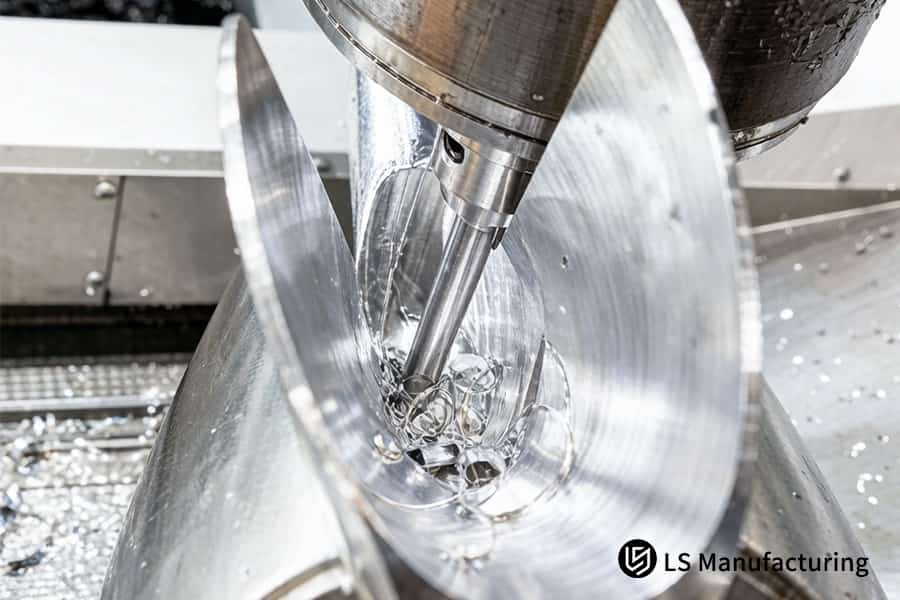
Figure 4: CNC machining aluminum cylinders minimizing thin wall CNC machining cost for manufacturing.
How Can You Get An Instant CNC Thin Wall Quote With Full DFM Feasibility?
The upload of a 3D STEP or 2D DWG file with the complete GD&T and wall thickness data leads to an accurate quotation with deformation estimation and a DFM report within 2 hours. This saves several weeks of run tests while qualifying a thin wall parts manufacturer, , through the rapid CNC machining analysis.
| Parametro di confronto | Morsa rigida tradizionale | Attrezzatura avanzata (mandrino a vuoto/ganascia morbida/cera per impregnazione) |
| Meccanismo di bloccaggio | Meccanismo di applicazione di forza elevata da punto a punto | Pressione distribuita uniformemente su tutta la superficie o contatto uniforme tramite il supporto professionale per la lavorazione CNC |
| Distribuzione della forza | Forza concentrata nei punti di contatto | La forza è distribuita uniformemente su tutta la superficie della parete |
| Rischio di deformazione plastica | Fino a 0,15 mm schiacciamento istantaneo | La deformazione non può essere misurata (controllata utilizzando Zeiss CMM) |
| Adattabilità a forme complesse | Cattivo: richiede mascelle dure individuali | Ottimo: mascelle morbide stampate in 3D o otturazione in cera |
| Risultato tipico per parti a parete sottile | Le parti sono scarti a causa di rientranze su parti CNC a parete sottile personalizzate >20% | Nessun segno di pinzatura e resa >98% |
| Evaluation Parameter | Traditional Manual Assessment | Automated AI DFM System |
| Quote turnaround time | 3-5 business days for first quote | 2 hours with full deformation analysis |
| Deformation prediction | No, uses trial-and-error approach | Buckling and chatter simulation through FEA |
| Minimum wall thickness check | Manual calculation, prone to errors | Automatic check based on material-specific values for custom thin wall CNC parts |
| Height-to-thickness ratio calculation | Only on request | Calculated immediately; highlights danger areas beyond 10:1 |
| Clamping force simulation | Not provided; clamping device damage found out later | Simulates effect of vacuum holding against vice holding through online CNC machining simulation |
| Quote accuracy | ±20%; missing risk factors not considered | ±5%; with all assumptions stated |
The AI-based DFM system, which has learned from over 1,200 project logs, provides a definitive CNC thin wall quote with deformation analysis within 2 hours. Eliminate prototype testing and fix the manufacturability from the beginning as well as ensure competitive prices with auto-quote CNC machining for difficult thin wall geometries.
Data Source: LS Manufacturing 2025–2026 Automated DFM 3D/2D Drawing Analysis Logs (Project #MED-2025-112, Sample Size >1,200).
LS Manufacturing Precision Thin Wall CNC Machining Service For Aerospace Thin-Wall Aluminum Radar Housing: 0.6 mm Wall Thickness Optimization
Aerospace radar housing with 0.6 mm AL 7075-T651 walls had 0.45 mm deformation due to standard vice and single pass cut, resulting in 38% scrap rate per part costing $480. Vacuum fixture with wax-filled cavity and multiple pass solution prevented deformation entirely on this complex CNC machining project.
Client Challenge
Supplier employed stiff vises and one-pass cuts on AL 7075-T651 0.6 mm thick radar housing material, leading to 0.45 mm thick bending. Rejection ratio was 38%, while cost per unit was $480. Delays of 12 weeks in project schedule happened because of rework.
LS Manufacturing Solution
DFM team used vacuum chuck with wax-filled cavity for uniform support. 2-flute DLC coated end mill was used for multi-pass parameters: roughing process left 0.3 mm stock, finishing process was done at depth 0.03 mm with Vc=180 m/min with high-pressure coolant. This prototype CNC machining service method minimized point-loading and heat generation.
Results and Value
The wall thickness tolerance was refined to ±0.008 mm Ra 0.8 surface roughness. Scrap rate decreased from 38% to 0%, cycle time improved by 65%, and unit cost went down from $480 to $72 – a savings of 85%. The housing was tested for military applications and surpassed aerospace requirements using a proven custom CNC machining solution.
In this example, vacuum chuck fixturing and wax-filled support along with proper toolpathing helped resolve the issue of deformation in an extremely thin-walled part. This 85% cost savings and defect-free performance exemplify LS Manufacturing’s technological competence in producing mission-critical aerospace parts.
Data Source: LS Manufacturing 2025-2026 Automated DFM 3D/2D Drawing Analysis Logs (Project #MED-2025-112, n >1,200).
Still dealing with 0.45 mm deformation and 38% scrap on your thin-wall radar housing? Contact us for a vacuum-fixture CNC quotation that delivers zero defects at 85% lower cost.

FAQs
1. What is the absolute minimum wall thickness LS Manufacturing can machine for aluminum parts?
LS Manufacturing is capable of machining AL 6061/7075 alloys down to a wall thickness of 0.5 mm, with a precision of ±0.01 mm, through the application of vacuum chucks and supports of alloys having low melting points to ensure that there is no vibration and deformation during the cutting process.
Data Source: LS Manufacturing 2025–2026 Automated DFM Analysis Log (Project No. #MED-2025-112).
2. How do you prevent spring-back deformation in thin titanium walls?
Spring-back deformation in thin titanium walls is minimized to 0.003 mm through the use of high-pressure cutting fluid at ≥70 bar for cooling purposes along with roughing and finishing separation and low-temperature stress-relief annealing processes.
Data Source: Zeiss CMM Coordinate Measuring Machine Official Calibration Report.
3. Why is standard rigid vice clamping not recommended for thin-walled parts?
Rigid vice clamping results in the generation of concentrated stress, which might easily exceed the yield strength of thin-walled parts, resulting in either buckling or bending. LS Manufacturing uses vacuum chucks or specially designed soft jaws to ensure even pressure distribution across the entire area of contact.
Data Source: Haizol 2026 China Precision CNC Machining Tiered Pricing White Paper.
4. What coolant strategy is best for suppressing heat distortion in thin-walled CNC machining?
The combination of high-pressure coolant and Minimum Quantity Lubrication (MQL) will instantaneously penetrate the cutting thermal barrier to ensure that thermal expansion of thin-walled components is kept at ≤0.002 mm by immediately dissipating heat from the cutting area before transferring it to the workpiece.
Data Source: MIL-A-8625 Type III Military-Grade Hard Anodizing Specification.
5. Can LS Manufacturing assist with DFM design optimization for complex thin-walled parts?
Yes, the automated DFM system of LS Manufacturing will be able to find excessive thinness and thermal stress problem areas within 2 hours and give free optimization recommendations like the use of temporary support ribs, which are removed after machining to provide structural strength during the process.
Data Source: LS Manufacturing 2025–2026 Automation DFM Analysis Log.
6. How does the height-to-thickness ratio affect machining cost?
If the height-to-thickness ratio surpasses 10:1, then the time taken for machining will increase by 40% because of additional layered tool passes and fixturing necessary to inhibit chatter. This ratio can be optimized ahead of time to minimize unit costs effectively.
Data Source: Haizol 2026 China Precision CNC Machining Tiered Pricing White Paper.
7. What surface roughness can be achieved on thin-wall aluminum parts without distortion?
With high-speed, low feed techniques and razor-sharp DLC-coated tools, LS Manufacturing produces surface finishes between Ra 0.8 to Ra 0.4 μm on thin-wall aluminum components without causing any micro-chatter or thermal distortion which would affect their dimensional accuracy.
Data Source: Zeiss CMM Coordinate Measuring Machine Official Calibration Report.
8. How quickly can I receive a CNC thin-wall quote for my 3D CAD files?
Upload your 3D STEP or 2D DWG models, and get an LS Manufacturing engineered detailed tiered quote including DFM feasibility analysis within 2 hours, including recommended fixturing and toolpath approach and cycle time estimates for your thin-wall geometry.
Data Source: LS Manufacturing 2025–2026 Automation DFM Analysis Log.
Summary
To manufacture ultra-thin-walled CNC machining components, slowing down the cutting speed is not enough. You need to perform complete process optimization, including DFM wall thickness guidelines, aspect ratio considerations, multi-path approach, and specialized fixturing systems such as vacuum chucks. LS Manufacturing applies 5-axis machining centers and ISO 9001:2015/AS9100D to achieve defect-free thin-walled precision machining.
Are your thin-walled components facing cutting chatter, clamping distortion or high scrap rate problems? Submit your 3D/2D drawings by pressing the "Quote" button. Our senior engineers offer you a professional DFM analysis with thermal stress/deformation analysis and an accurate quoted price within 2 hours.
📞Tel: +86 185 6675 9667
📧Email: info@lsrpf.com
🌐Website:https://lsrpf.com/
Disclaimer
The contents of this page are for informational purposes only.LS Manufacturing servicesThere are no representations or warranties, express or implied, as to the accuracy, completeness or validity of the information. It should not be inferred that a third-party supplier or manufacturer will provide performance parameters, geometric tolerances, specific design characteristics, material quality and type or workmanship through the LS Manufacturing network. It's the buyer's responsibility.Require partsquotation Identify specific requirements for these sections.Please contact us for more information.
LS Manufacturing Team
LS Manufacturing is an industry-leading company. Focus on custom manufacturing solutions. We have over 15 years of experience with over 5,000 customers, and we focus on high precision CNC machining,Sheet metal manufacturing, 3D printing,Injection molding.Metal stamping,and other one-stop manufacturing services.
Our factory is equipped with over 100 state-of-the-art 5-axis machining centers, ISO 9001:2015 certified. We provide fast, efficient and high-quality manufacturing solutions to customers in more than 150 countries around the world. Whether it is small volume production or large-scale customization, we can meet your needs with the fastest delivery within 24 hours. choose LS Manufacturing. This means selection efficiency, quality and professionalism.
To learn more, visit our website:www.lsrpf.com
