 Deutsch



Kurz gesagt: Die medizinische CNC-Bearbeitung nach ISO 13485 ist ein regulierter Fertigungsrahmen, der die Patientensicherheit durch validierte Produktionsprozesse priorisiert. Unter strengen Risikokontrollen werden chirurgische Implantatkomponenten, Gehäuse für Diagnosegeräte und mikrofluidische Verteiler mit Präzisionstoleranzen von ±0,005 mm gefertigt.
Für junge F&E-Ingenieure und Neueinsteiger im Einkauf bringt der Übergang von der kommerziellen Bearbeitung zur Herstellung von Medizinprodukten komplexe regulatorische Hürden mit sich. In der Medizintechnik werden digitale Modelle durch Präzisionsschneiden unter festgelegten Parametern in chirurgische Implantate umgesetzt, wodurch die vollständige Rückverfolgbarkeit der Materialien und die Kontaminationskontrolle gewährleistet werden. Dieser leicht verständliche Leitfaden erläutert die wichtigsten Validierungsregeln für Medizinprodukte und stellt Vergleichswerte verschiedener Standards vor. Kurz gesagt: Die Einhaltung dieser Qualitätsstandards stellt sicher, dass jede implantierbare Komponente der klinischen Prüfung standhält, bevor klinische Studien beginnen.
Wichtigste Erkenntnisse
- Durchgängiges Risikomanagement: Das durchgängige Risikomanagement bildet die Grundlage für die Einhaltung der ISO 13485. Präzision allein definiert nicht den Umfang der Konformität. Die ISO 13485:2016 selbst legt keine numerischen Grenzwerte für die Leistungsfähigkeit fest. Die meisten Hersteller von Medizinprodukten schreiben jedoch in ihren Lieferantenspezifikationen für Passungstoleranzen im einstelligen Mikrometerbereich einen Cpk-Wert von ≥ 1,67 vor. Stabilität über den gesamten Produktlebenszyklus hinweg ersetzt die Gut/Schlecht-Prüfung als Akzeptanzkriterium.
- DHR-Rückverfolgbarkeit: Die DHR-Rückverfolgbarkeit (Device History Record) bildet die Grundlage für die Konformität medizinischer Komponenten. Die Seriennummern der Werkstücke sind den Schmelznummern der Rohmaterialien eins zu eins zugeordnet. Wärmebehandlungsprotokolle und die Protokolle der Fünf-Achs-Werkzeugkompensation sind in einem Dokument zusammengefasst.
- CAPA-Abschluss: CAPA (Korrektur- und Vorbeugungsmaßnahmen) stellt sicher, dass Qualitätskreisläufe geschlossen werden. Liegt ein Messwert außerhalb des Sollbereichs, meldet der Betrieb eine Abweichung und untersucht die Ursache gemäß seinem CAPA-Verfahren. Nach jeder Untersuchung erfolgt eine Validierung zur Vermeidung von Konstruktionsfehlern. Die Entsorgung von Ausschuss in Einzelteilen ist nicht zulässig.
- Kontrolle der Oberflächenintegrität: Oberflächenintegrität und Biokompatibilität bleiben gewährleistet. Die Oberflächenrauheit der Passflächen wird auf Ra 0,4–0,8 μm gehalten. Kaltverfestigung und Kontamination durch Kühlschmierstoffe werden minimiert.
Warum Sie diesem Anfängerleitfaden vertrauen sollten?
Gloria Wus Expertise in Präzisionstechnik und Rapid Prototyping umfasst mehr als 15 Jahre Erfahrung in der CNC-Bearbeitung von Medizinprodukten. Folgen Sie Glorias technischen Einblicken auf LinkedIn und erhalten Sie praxisnahe Hinweise zu Präzisionsfertigung und DFM-Kursen (Design for Manufacturability) . Sie erhalten Einblicke in medizinische Normen aus der Perspektive eines Zerspanungsmechanikers – verfasst für Einkaufsassistenten und Nachwuchsingenieure in der Forschung und Entwicklung.
Alle hier angegebenen Toleranzen stammen aus der Live-Datenbank für Präzisionsbearbeitung und nicht aus den Herstellerbroschüren. Ein Einzelversuch mit 80 17-4PH-Spannbacken (Projekt MED-2026-038) ergab Nutbreitentoleranzen von ±0,005 mm und eine Oberflächenrauheit von Ra 0,4 μm. Alle Messungen wurden an Anlagen in einer nach AS9100D und ISO 9001:2015 zertifizierten Einrichtung bei einer Raumtemperatur von 20 °C ±0,5 °C durchgeführt.
ISO 13485:2016, Abschnitt 7.5.9, regelt die Rückverfolgbarkeit. In den USA ergibt sich die Pflicht zur Führung eines Medizinproduktehistorienberichts (Device History Record, DHR) aus FDA 21 CFR 820.184 – diese ist seit dem 2. Februar 2026 in die Qualitätsmanagementsystem-Richtlinien (QMSR) integriert. Gleichen Sie den Text aus diesem Abschnitt mit dem DHR Ihres Lieferanten ab und verknüpfen Sie jedes Teil mit seiner Schmelzcharge . Fordern Sie vor der Freigabe Ihres nächsten Medizinproduktedesigns Prozessdaten mit einem Cpk-Wert ≥ 1,67 an.
Was ist medizinische CNC-Bearbeitung nach ISO 13485?
Die medizinische CNC-Bearbeitung nach ISO 13485 ist die subtraktive Fertigung von Implantaten, chirurgischen Instrumenten und Gehäusen für Diagnostikgeräte unter einem medizinischen Qualitätsmanagementsystem (QMS) . Kunden spezifizieren üblicherweise eine CTQ-Fähigkeit (Critical to Quality) mit einem Cpk-Wert von ≥ 1,67 – ein vertraglich festgelegter Wert, keine ISO-13485-Klausel. Ihre Teile werden innerhalb eines validierten Bereichs und nicht nach Endsortierung ausgeliefert. Sicherheit hat bei jeder Entscheidung Vorrang vor Kundenzufriedenheit.
Ein Qualitätsmanagementsystem für die medizinische Bearbeitung erfordert die Definition des Anwendungsbereichs vor Beginn der Bearbeitung. Implantierbare Titan-Knochenplatten, chirurgische Kiefereinheiten und Endoskop-Mikrogehäuse fallen alle unter den Anwendungsbereich eines medizinischen Qualitätsmanagementsystems.
Hardware, für die keine Konstruktionshistorie und keine Verfahren zur Kontaminationskontrolle erforderlich sind, fällt nicht unter das Qualitätsmanagementsystem für medizinische Produkte . Verbraucherteile fallen unabhängig von ihren Abmessungen bei Audits nach medizinischen Qualitätsstandards durch. Fazit: Nicht die Bauteilgröße, sondern die Risikoklasse bestimmt den Dokumentationsaufwand.
ISO 13485:2016 Abschnitt 7.5.6 Steuerung des Prozessablaufs von OQ über PQ bis zum eingefrorenen Fenster und Änderungskontrolle:
[Design-Eingaben] → [OQ: Drehzahl, Vorschub, Werkzeugweg an den Grenzen] → [PQ: Cpk ≥1,67 über den gesamten Lauf] → [Eingefrorenes Prozessfenster] → [Änderungskontrolle: Revalidierung]
Klausel 7.5.6 wandelt das Prozessfenster in einen revalidierten eingefrorenen Zustand um.
Der CNC-Bearbeitungsprozess für Medizinprodukte validiert jeden einzelnen Bearbeitungsschritt, nicht nur die Endabmessungen. ISO 13485:2016, Abschnitt 7.5.6, fordert die Validierung von Produktionsprozessen und Dienstleistungen. Das üblicherweise verwendete IQ/OQ/PQ-Schema zur Validierung basiert auf GHTF/SG3/N99-10:2004 und nicht auf dem Text des Abschnitts. Die Leistungsqualifizierung (PQ) belegt die Stabilität über einen kompletten Zyklus hinweg.
Spindeldrehzahl, Vorschubgeschwindigkeit und Werkzeugweg werden nach erfolgreicher OQ (Open Qualification) fixiert. In einer herkömmlichen 3-Achs-Fertigungsanlage gibt es keine OQ-Dokumentation. Werkzeugwegkorrekturen während des Bearbeitungsprozesses werden nicht im Prüfprotokoll erfasst.
Die Toleranznormen für die CNC-Bearbeitung legen die Maßvorgaben für qualitätskritische Merkmale fest. Ein industrieller Toleranzbereich von ±0,01 mm bis ±0,05 mm ermöglicht Nachjustierungen während der Fertigung.
Präzisionsgefertigte CNC-Bearbeitungsdienstleistungen für die Medizintechnik gewährleisten, dass jedes CTQ-Attribut einem bewährten Bereich zugeordnet wird. Die Aufsichtsbehörden prüfen OQ- und PQ-Daten anstelle von Leistungsbeschreibungen.
Maßnahmen
- Betrachten Sie OQ- und PQ-Daten gemeinsam als eine Einheit. OQ allein impliziert niemals Stabilität.
- Stellen Sie sicher, dass der Validierungsumfang klar definiert ist, bevor Sie eine Toleranzangabe validieren.
Datenquelle: ISO 13485:2016 Qualitätsmanagementsystemnorm, Abschnitt 7.5.6 (Validierung von Prozessen für die Produktion und Dienstleistungserbringung).
Warum ist Risikomanagement in der Medizintechnik so wichtig?
Das Risikomanagement in der medizinischen Bearbeitung umfasst die vollständige Abbildung der Risikokontrollen gemäß ISO 14971:2019 auf CNC-Fräs- und Drehprozesse. Die PFMEA (Prozess-Fehlermöglichkeits- und Einflussanalyse, bei der Fehler nach Schweregrad, Auftreten und Entdeckungswahrscheinlichkeit eingestuft werden) verhindert Geometrieabweichungen während der Bearbeitung. Die Gewindetoleranzen für Knochenschrauben liegen innerhalb von ±0,005 mm bis ±0,01 mm , und die Passgenauigkeit wird in allen Audits durch klinische Daten belegt.
PFMEA-Mapping auf CNC-Spindeln
Jeder Fehlermodus der PFMEA wird zu einer messbaren Schnittgröße. Werkzeugverschleißsensoren und maschinenbasierte Sonden erfassen Kraftspitzen und Wärmeausdehnung während des Schneidvorgangs. Kraftspitzen zeigen Verschleiß an den Flanken an, während das Werkstück eingespannt ist.
Oberflächen mit einer Rauheit (Ra) ≤ 0,2 μm eliminieren Mikrograte vor dem Kontakt mit dem Gewebe. Bei der CNC-Bearbeitung wird das Risikomanagement durch die Wahl der Geometrie und der Werkzeugwege optimiert. Vereinfacht gesagt: Die Risikominimierung beginnt bei den Spindeln, wodurch die Fertigung Ihrer Teile kostengünstig bleibt.
„Risikominimierung bei der CNC-Bearbeitung in der Medizintechnik ist kein Inspektionsschritt, sondern eine systembedingte Spindelbeschränkung, die die Teilesicherheit gewährleistet, bevor der erste Span entsteht.“ – Senior Quality Auditor bei LS Manufacturing.
Vier Ausfallarten an der Spindel abgefangen
Vier Fehlermodi weisen in der medizinischen PFMEA-Analyse die höchste Schweregradbewertung auf. Audits gleichen jeden festgestellten Fehler mit dem Qualitätsmanagementsystem für die medizinische Bearbeitung ab.
- Geometrieabweichung: An der Maschine angebrachte Messtaster kalibrieren den Werkstückversatz vor den Schlichtgängen neu.
- Mikrograte: Ein Ausbruch der Fadenspitze beeinträchtigt den Körper nicht.
- Spannungsspitzen: Abgerundete Radien verhindern Ermüdungsrisse in lasttragenden Implantaten .
- Thermische Ausdehnung: Spindelvorwärmung gewährleistet die Werkstückgröße auch bei langen Schnitten.
Die mehrachsige CNC-Bearbeitung fertigt tragende Elemente in einer Aufspannung. Gehäuse von Unterhaltungselektronik erfordern keine so sorgfältige Spindelüberwachung, da ein kosmetischer Kratzer günstiger ist als ein Knochenbruch.
Praktische Erkenntnisse
- Vor der Freigabe eines medizinischen Zeichnungspakets sollten die Schweregrade der PFMEA angefordert werden.
- Ordnen Sie jeder kritischen Dimension einen Live-Sensor zu, niemals eine endgültige Sortierung.
Abbildung 1: CNC-Fräsmaschine bearbeitet medizinisches Knochenmodell und -bauteil für das Risikomanagement in der medizinischen Bearbeitung mit einer Genauigkeit von ±0,005 mm.
Wie schützt die Rückverfolgbarkeit bei der CNC-Bearbeitung Patienten?
Die Rückverfolgbarkeit der CNC-Bearbeitung ist eine geschlossene digitale Kette vom Schmelzprozess bis zur Endkontrolle, dokumentiert als DHR (Device History Record, ein Nachweis pro Teil ). Probleme mit Implantatrückrufen veranlassten die Aufsichtsbehörden, verifizierbare Lieferketten vorzuschreiben. Jede Ihrer Komponenten ist per Laser mit einer UDI (Unique Device Identifier, eindeutige Teilekennung) markiert, die mit einer einzelnen Titanschmelzcharge verknüpft ist.
Vier Alben in einem DHR vereint
Die Rückverfolgbarkeit der CNC-Bearbeitung wandelt verschiedene Fertigungsdaten in eine durchsuchbare Datei um. Abschnitt 7.5.9 der ISO 13485:2016 regelt die Rückverfolgbarkeit bei der CNC-Bearbeitung von Medizinprodukten . Vier verknüpfte Dateien dokumentieren die CNC-Bearbeitungsanwendungen invasiver Hardware.
- Zertifizierung des Rohmaterialwerks : Die spektrometeranalytische Untersuchung der Charge beweist, dass ein Barren aus einer einzigen Schmelze stammt.
- Bearbeitungsprotokoll: G-Code-Version, Werkzeugcharge und Freigabe durch den Bediener pro Schicht.
- CMM-Aufzeichnung: Zeiss CMM-Anzeige- vs. Fehlerprotokolle pro Teileseriennummer.
- CoC: Jedem Chargenprotokoll ist ein Konformitätszertifikat beigefügt.
Zehnjährige Aufbewahrungsfrist und Geltungsbereich der Klasse III
Invasive Hardware der Klassen III und II erfordert die vollständige Einhaltung der DHR-Vorgaben. Für Verbraucherprodukte wie Befestigungselemente werden keine derartigen Aufzeichnungen geführt. Eine Abweichung von 5 μm bei einem implantierbaren Produkt der Klasse III wird als dokumentierte Nichtkonformität mit entsprechendem Protokoll erfasst – nicht automatisch als Ausschuss.
Die zehnjährige Aufbewahrungsfrist ermöglicht den Zugriff auf G-Code-Versionen und CMM-Protokolle auch lange nach dem Verkauf einer Maschine. Vereinfacht gesagt: Ein zweistündiges Zeitfenster für die Protokollierung kann darüber entscheiden, ob eine oder tausend Chargen zurückgerufen werden.
Fazit
- Bewerten Sie die Lieferanten nach der Geschwindigkeit der Rückverfolgung innerhalb von 2 Stunden und nicht nach der Anzahl der Zertifikate.
- Mühlen ohne Chargenspektrometrie sollten unabhängig von den Kosten außer Acht gelassen werden .
Datenquelle: FDA Quality Management System Regulation (QMSR / 21 CFR Part 820) und ISO 13485:2016 Abschnitt 7.5.9 (Rückverfolgbarkeit).
Kurzübersicht: ISO 13485 vs. ISO 9001 vs. AS9100D
In einem Fertigungsbetrieb gelten vier unterschiedliche Normen. ISO 9001:2015, ISO 13485:2016, AS9100D und die allgemeine Bearbeitung ohne Norm bringen jeweils unterschiedliche Verantwortlichkeiten für die Ingenieure mit sich.
| Bewertungsdimension | Allgemeine Bearbeitung (ohne System) | ISO 9001:2015 | AS9100D Luft- und Raumfahrt | ISO 13485:2016 Medizinprodukte |
| Hauptfahrer | Teilelieferung und Funktionalität | Kundenzufriedenheit und Verbesserung | Äußerst zuverlässige Flugzeuge und FOD-Schutz | Patientensicherheit, Regulierung und Risikomanagement |
| Typische Maßtoleranz | ±0,1 mm | ±0,01 mm–±0,05 mm | ±0,005 mm–±0,01 mm | ±0,005 mm–±0,01 mm |
| Typische Oberflächenbeschaffenheit | Ra 1,6 μm–3,2 μm | Ra 0,8 μm–1,6 μm | Ra 0,4 μm–0,8 μm | Ra 0,2 μm–0,8 μm ( biokompatibel, kontaminationsfrei ) |
| Kernrückverfolgbarkeitsaufzeichnung | Lieferschein und Materialzertifikat | Inspektionsbericht und Arbeitsauftragsdokumentation | AS9102 FAI (Erstmusterprüfung) zusätzlich zur vollständigen Prozessdokumentation | DHR mit Schmelzchargen-Rückverfolgbarkeit |
| Prozessfähigkeitsanforderung | Keine verpflichtende Kennzahl | Ein Cpk-Wert ≥ 1,33 ist im Allgemeinen erforderlich. | Cpk ≥1,33–1,67 für wichtige Merkmale | Cpk ≥1,67 ist für CTQ obligatorisch. |
ISO 13485:2016 schafft eine medizinische Barriere durch Kontaminationskontrolle, biologische Sicherheit und validierte Produktionsprozesse. Der üblicherweise angegebene Cpk-Wert ≥ 1,67 ist eine Kundenspezifikation.
Anwendungsszenarien in der Industrie
Herstellung orthopädischer Implantate (Ti-6Al-4V ELI Titanlegierungs-Knochenplatten): Implantatgeeignete Oberflächen mit einer Rauheit von Ra 0,2 μm oder feiner . Knochengewebe haftet schneller auf submikronen Oberflächen. Bei der Verarbeitung der Implantatteile werden keine Kühlmittel verwendet, die chlorierte oder schwefelhaltige Mineralien enthalten. Rückstände mineralischer Kühlmittel beeinträchtigen die Knochenanhaftung auf mikroskopischer Ebene.
Instrumente für minimalinvasive Chirurgie (Multiaxiale endoskopische Greifzange aus Edelstahl 17-4PH): Die Bohrungen in den Drehpunkten und die Zähne der Greifbacken werden mit einer Toleranz von ±0,005 mm gefertigt. Die simultane Fünf-Achs-Fräsbearbeitung ermöglicht die Herstellung beider Teile in einem einzigen Spannvorgang. Der Chirurg spürt bei jedem Teil den gleichen Widerstand der Greifbackenbewegungen.
In-vitro-Diagnostikgeräte (Acryl/PMMA-optofluidische Analysatoren): Die Strömungskanäle weisen eine Oberflächenrauheit von bis zu Ra 0,4 μm auf. Reaktionströpfchen und Luftblasen fließen in glatten Kanälen schneller. Die äußeren Dichtflächen haben eine Toleranz von ±0,01 mm bis ±0,05 mm . Flüssigkeitswege werden undicht, sobald die äußere Form außerhalb der Toleranz liegt.
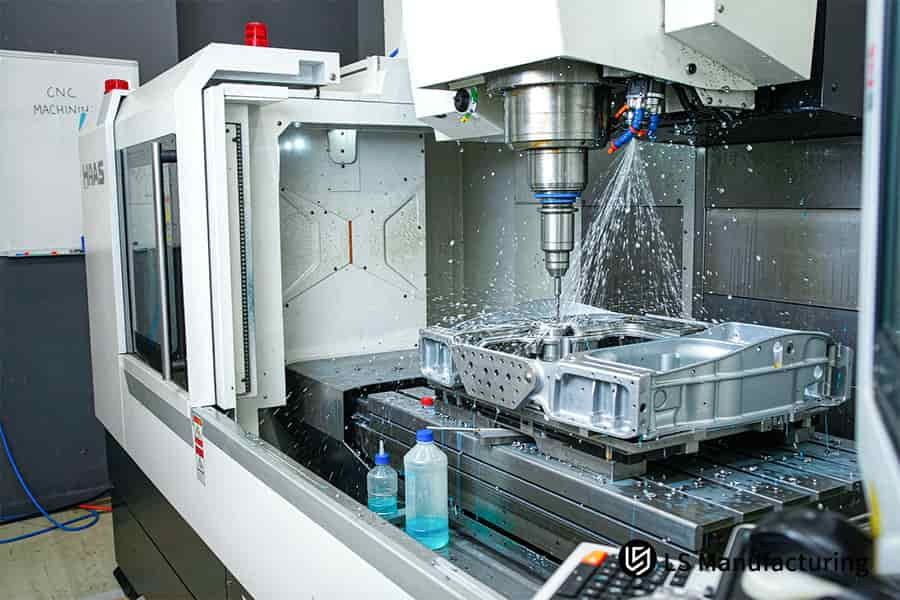
Abbildung 2: CNC-Maschine fertigt Aluminiumblock nach ISO 13485 vs. ISO 9001 medizinischen Protokollen bei 20 °C ±0,5 °C.
Warum ist ISO 13485 im Vergleich zu ISO 9001 im medizinischen Bereich relevant?
Der Unterschied zwischen ISO 13485 und ISO 9001 im medizinischen Bereich liegt in der Unterscheidung zwischen einem gesetzgebungsbasierten Qualitätsmanagementsystem (QMS) für den medizinischen Bereich und einem handelsorientierten allgemeinen System. ISO 13485:2016 verzichtet auf Kundenzufriedenheitsumfragen und beinhaltet die Validierung und Absicherung von Prozessen. Ein auf eine 10-µm-Bandbreite gezeichnetes Merkmal kann nicht reproduzierbar hergestellt werden, solange der zugrunde liegende Prozess nicht validiert ist.
Kundenzufriedenheit versus gesetzliche Vorgaben
ISO 9001:2015 setzt auf kontinuierliche Verbesserung und Kundenzufriedenheitsumfragen. ISO 13485:2016 ersetzt die Anforderungen an Umfragen für die Konformitätsprüfung durch regulatorische Vorgaben. Die Konformitätsanforderungen der ISO 13485 sehen Audits als Dokumentenprüfungen und nicht als Bewertungskriterien vor.
Allgemeine Hersteller reichen Umfrageantworten als Verbesserungsdokument ein. Medizintechnikhersteller reichen Validierungsdokumente als Konformitätsnachweis ein. Die Fertigung von CNC-Zellen für Kleinserien basiert auf hoher Iterationsgeschwindigkeit, daher wird der Industrieprototyp ohne abschließende Validierungsphase gefertigt.
Flexibilität versus Prozessbindung
Der Anwendungsbereich der medizinischen Bearbeitung legt drei Variablen fest: CNC-Code, Werkzeugmarke und Bearbeitungszelle. Das Qualitätsmanagementsystem für die medizinische Bearbeitung erfordert zwei Genehmigungen vor jeder Änderung.
| Treiber | ISO 9001:2015 | ISO 13485:2016 |
| Hauptziel | Kundenzufriedenheit | Patientensicherheit |
| Prozessänderung | Feinabstimmung während des Betriebs | Revalidierung zuerst |
| Vermessungsaufgaben | Erforderlich | Getrimmt |
| Nichtkonformes Teil | Dimensionsfehler | Fehlende Validierung |
Einfach ausgedrückt: Der Handel verschafft sich Zeit, die Medizin verschafft sich Beweise, und die vier Zeilen oben zeigen, wo Ihre Zeichnungen auseinandergehen.
Reichen Sie bei einem Werkzeugwechsel nur einen Änderungsantrag im Voraus ein, niemals später. Eine Zykluszeitverkürzung ist in der Medizintechnik kein gültiger Grund für nicht genehmigte Werkzeugwechsel. CNC-Bearbeitungszellen für Edelstahl werden für industrielle Serien verkauft, da sie schnelle Anpassungen ermöglichen. Medizinische Serien erfordern jedoch die Validierung der Parameter.
„Während gängige Fertigungsverfahren kontinuierliche Anpassungen zur Reduzierung der Zykluszeiten begünstigen, fordert ISO 13485 eine Prozesssperre – eine validierte Maschineneinstellung darf erst nach erneuter Validierung geändert werden.“ – LS Manufacturing Medical Compliance Lead.
Entscheidungskriterien
- Vor der Bearbeitung nach der Validierung ist eine doppelte Unterschrift der Genehmigungen erforderlich.
- Medizinische Lieferanten sollten anhand der Änderungsdokumentation und nicht anhand von Umfragen beurteilt werden .
Wie können Werkstätten die hohen Toleranzen für präzise CNC-gefertigte Medizinprodukte einhalten?
Die Toleranzen der Präzisions-CNC-Bearbeitung im medizinischen Bereich werden durch drei integrierte Steuerungssysteme gewährleistet: thermische Stabilisierung, Renishaw-Maschinenmesstaster und ein geschlossenes System zur Überwachung des Hartmetallverschleißes. Die Toleranzgrenze liegt bei ±0,005 mm bis ±0,01 mm und basiert auf der thermischen Ausdehnung, nicht auf Werkzeugdurchbiegungen.
Spindelölkühlung und thermische Stabilisierungshalle, Maschinenbezugspunkte für die Auswirkungen der Schnittwärme. Raumdrift verändert die Position des Stahls während einer Schicht um mehrere Mikrometer.
Die Toleranztabelle für die CNC-Bearbeitung klassifiziert jedes Merkmal nach seiner Maßstreuung vor dem Schneiden.
Die Reduzierung von Wärme und Raumdrift beeinflusst den Bezugspunkt während der Endbearbeitung. Die Erstteilprüfung im Einzeldurchgang ermöglicht keine Einhaltung einer Toleranzklasse im Mikrometerbereich.
Bei der CNC-Bearbeitung von Medizinprodukten wird vor und nach den Schlichtbearbeitungen ein Renishaw-Messtaster eingesetzt (In-Cycle-Messung an der Maschine, Zurücksetzen der Werkstücknullpunkte im Zyklus) . Verschleiß der Hartmetallwerkzeuge führt zu Abweichungen vom zulässigen Maßbereich, sobald die erfassten Nullpunkte in die Werkstücknullpunkte für die Schlichtbearbeitung einfließen.
- 20 °C ±0,5 °C Halle: Legt Maschinenbezugswerte fest, die unabhängig von Raumveränderungen sind.
- Spindelölkühlung: leitet die Schnittwärme ab, bevor das Wachstum einen Bezugspunkt erreicht.
- Renishaw Messtaster: Überträgt die gemessene Größe in die Werkstücknullpunkte.
- Werkzeugverschleißprotokollierung: Markiert den Hartmetallverschleiß, bevor die Abmessungen die Druckvorgaben überschreiten.
Thermische und sensorische Steuerungssysteme arbeiten als eine einzige Kette. Die Rückverfolgbarkeit der CNC-Bearbeitung ist über den Endprüfungsprozess mit den Tastdaten verknüpft.
Die CMM-Maschinen von Zeiss arbeiten innerhalb des MPEE (maximal zulässiger Anzeigefehler) ≤ 1,2+L/350 μm, was bedeutet, dass die Tastdaten und die CMM-Ergebnisse auf dasselbe Bezugssystem bezogen sind.
Die Gehäuse verfügen über Schutzabdeckungen mit einer Toleranz von ±0,05 mm und weniger starre verzichten auf eine vollständige thermische Kompensation.
Die CNC-Dünnwandbearbeitung legt die minimale Wandstärke fest. Dünne Rippen geben nach, bevor die Spanbelastung zunimmt. Mikrofluidische Ventileinsätze behalten ihre Maßgenauigkeit nur durch eine Nullpunktkorrektur zwischen den Bearbeitungsgängen.
Praktische Überprüfungen
- Das Protokoll für den Sonden-Offset wird nach jedem Feinschnitt zurückgesetzt, nicht nach jeder Charge.
- Die Feinschnitte und Sondierungsarbeiten sollten innerhalb desselben stabilen Temperaturbereichs durchgeführt werden.
Datenquelle: Offizielle Kalibrierspezifikation der industriellen Koordinatenmessmaschine Zeiss CMM (volumetrischer Anzeigefehler MPEE ≤ 1,2+L/350 μm).
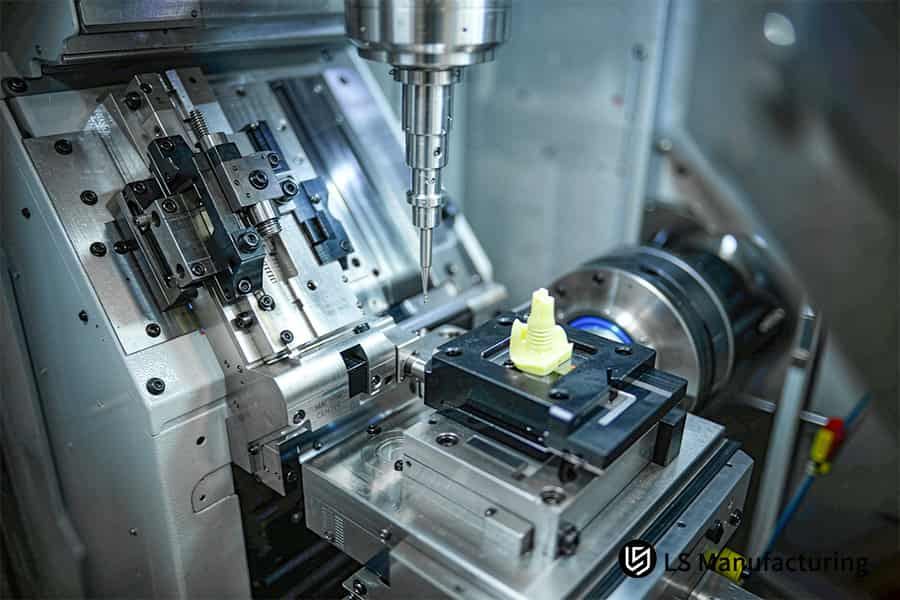
Abbildung 3: Mehrachsiger CNC-Kopf formt medizinische Bauteile mit Rückverfolgbarkeitsprotokollen bei Cpk 1,67.
Wie die CNC-Bearbeitung in der Medizintechnik in der Praxis funktioniert: Ein Beispiel aus der chirurgischen Instrumentenfertigung von LS Manufacturing
Die Schieberklemmen für medizinische Klammergeräte aus 17-4PH erreichen eine Schlitztoleranz von ±0,005 mm durch die Fixierung der Prozessparameter und sind somit nicht auf Maschinenfehler angewiesen. Die Prozessparameter werden gemäß ISO 13485:2016, Abschnitt 7.5.6 (Statistische Qualitätskontrolle), auf die tatsächlichen Toleranzen festgelegt. Schlitztoleranz, Oberflächenbeschaffenheit und Chargendaten erhalten jeweils einen festen Wert vor dem Schneidevorgang. Auditoren können so eine einzige kontrollierte Information überprüfen, anstatt verstreute Fertigungsaufzeichnungen durchsuchen zu müssen.
Herausforderung für den Kunden
Für ein minimalinvasives chirurgisches Start-up wurden 80 Mikroklammer-Schiebeklemmen in einer Pilotserie gefertigt. Die CNC-gefrästen Führungsnuten wiesen die engsten Toleranzen der einzelnen Teile auf. Anfängliche Maßabweichungen führten zu 16 % fehlerhaften Einheiten. Fehlende Validierungsdaten verhinderten die Festlegung des Designs.
LS Fertigungslösung
Verfahrenstechniker erstellten ein kontrolliertes Versuchsprotokoll mit validierten Prozessfenstern. Die Präzisions-5-Achs-CNC-Bearbeitung erfolgte mit Hartmetall-Schneidwerkzeugen mit Mikrodurchmesser und Spindelheizung. Die Schnittgeschwindigkeit wurde konstant bei Vc = 55 m/min gehalten. Anstelle des herkömmlichen Kühlmittels wurde Minimalmengenschmierung (MQL, Ölnebel) eingesetzt, wodurch das Risiko von Reinigungsrückständen vermieden wurde. Messtaster erfassten die Nutbreite kontinuierlich während der Endbearbeitung.
Ergebnisse und Wert
Die vollständige Koordinatenmessung (CMM) bestätigte, dass alle Klemmen den Vorgaben der Zeichnung entsprechen. Die Oberflächenrauheit (Ra 0,35 μm) wurde erreicht. Der Prozessfähigkeitsindex stieg auf 1,72. Die Fehlerrate sank auf 4 %, was für frühe Chargen in klinischen Studien typisch ist. Der Stückpreis reduzierte sich um 8 %, die Lieferzeit verkürzte sich von 14 auf 12 Tage .
„Dimensionsstreuung und fehlende Validierungsdateien machten einen Design-Freeze unmöglich. Feste Prozessparameter und der Cpk-Wert konnten diese beiden Mängel kompensieren.“ – F&E-Leitung, Start-up-Team für minimalinvasive chirurgische Geräte, Projekt Nr. MED-2026-038
Übertragbare Lehren
- Die Schnittparameter sollten vor der Prüfung der Maschinenkapazitäten festgelegt werden.
- Die CNC-Bearbeitung kleiner Serien ist effizienter als die Fertigung kompletter Produktionsläufe.
- Bei medizinischen Audits ist der statistische Nachweis wichtiger als der Maschinentyp.
Datenquelle: LS Manufacturing medizinisches minimalinvasives Projektprotokoll, Projekt #MED-2026-038, Pilotlauf mit 80 Klemmen.

Häufig gestellte Fragen
1. Welche primären Ergebnisse sind bei einem ISO 13485-Audit in einer Maschinenwerkstatt erforderlich?
Das Audit der Fertigungshalle nach ISO 13485:2016 umfasst vier Dokumente: die Chargennummer des Werkstoffs, den Messbericht der Zeiss-Koordinatenmessmaschine (CMM), das Konformitätszertifikat (CoC) und das Gerätehistorienbuch (DHR) . LS Manufacturing bewahrt alle vier Dokumente für jede Produktionscharge zehn Jahre lang auf.
Datenquelle: ISO 13485:2016 Abschnitt 7.5.9
2. Kann eine Maschinenwerkstatt ohne ISO 13485-Zertifizierung Teile für medizinische Geräte herstellen?
Nichtkritische und nichtinvasive Bauteile können ohne ISO 13485:2016-Zertifikat zugeschnitten werden, sofern die Toleranzbereiche größer als ±50 μm sind und keine Wechselwirkung mit Gewebe stattfindet. Invasive Instrumente der Klassen II und III müssen ein zertifiziertes Verfahren durchlaufen. Bei LS Manufacturing gibt es einen separaten Kontrollraum für alle invasiven Instrumente. Die Einkaufsabteilungen teilen eine Stückliste in zwei Lieferantengruppen auf, wobei die Kosten proportional zum Risiko und nicht zur Stückzahl sind.
3. Wie regelt ISO 13485 die CNC-Programmierung und Codeänderungen?
ISO 13485:2016 verbietet die Bearbeitung von G-Code nicht. Sie schreibt jedoch vor, dass jede Änderung, die einen validierten Prozess betrifft, kontrolliert und, sofern sie das Prozessfenster verändert, gemäß Abschnitt 7.5.6 erneut validiert werden muss. Jede Offset-Änderung, die ±10 μm überschreitet, muss vor Fortsetzung des Schneidprozesses einer technischen Änderungsbewertung unterzogen werden. Alle Programme im Projekt #MED-2026-038 wurden eingefroren, und der Validierungsprozess begann, nachdem das Änderungsgenehmigungsdokument unterzeichnet und den Qualitätsunterlagen beigefügt worden war. Die OEM-Montagelinien erhalten zugeschnittene Teile aus einem eingefrorenen Programm.
Datenquelle: FDA QMSR / 21 CFR 820
4. Worin besteht der Unterschied zwischen IQ, OQ und PQ in der medizinischen Bearbeitung?
Die IQ-Prüfung bestätigt die korrekte Einrichtung, die OQ-Prüfung die Einhaltung der Toleranz von ±5 μm und die PQ-Prüfung einen Cpk-Wert von 1,67 über die gesamte Produktionsserie hinweg. LS Manufacturing führt alle drei Prüfungen gemäß ISO 13485:2016 an allen CNC-Fertigungszellen für die Serienfertigung durch und gibt keine Chargen für medizinische Produkte ohne Dokumentation der PQ-Prüfung frei. Die Auditoren prüfen drei unterzeichnete Protokolle für jede Gerätefamilie und verlassen sich dabei auf den Nachweis der Leistungsfähigkeit, nicht auf die Meinung eines Maschinenherstellers.
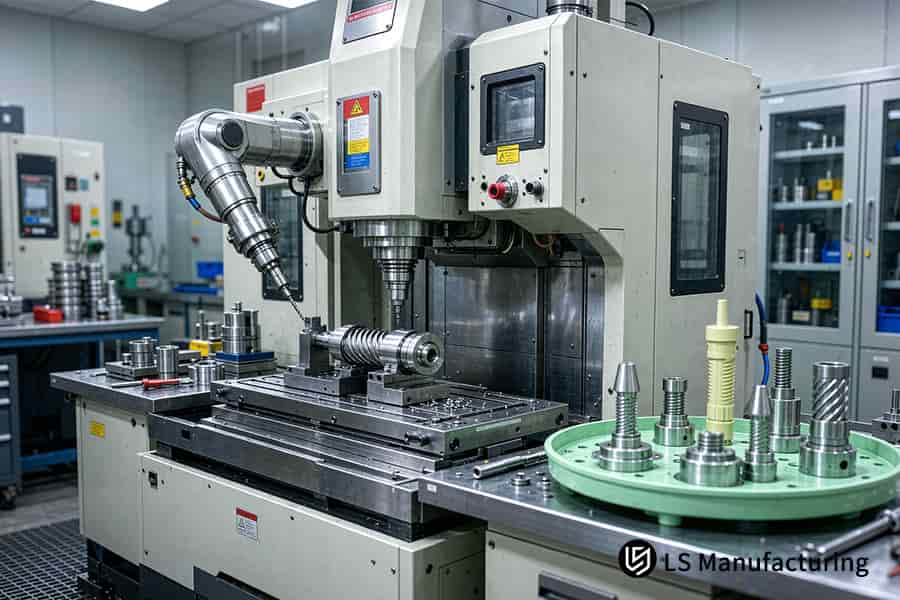
Abbildung 4: Eine CNC-Drehmaschine prüft Werkzeuge und produziert ein medizinisches Bauteil für das Qualitätsmanagementsystem für die medizinische Bearbeitung gemäß ISO 13485.
Zusammenfassung
ISO 13485:2016 legt fest, dass geometrische Konsistenz und Oberflächenintegrität in der Medizintechnik die Patientensicherheit unmittelbar gewährleisten. Entwicklungsteams, die in die Medizintechnikproduktion einsteigen, müssen jedes kritische Qualitätsmerkmal (CTQ) innerhalb eines validierten Betriebsbereichs verankern, der durch Chargenzertifikate (Certificates of Conformance) belegt ist. Die Definition dieser Parameter wandelt behördliche Audits in planbare Dokumentenprüfungen anstatt in operative Notfälle um.
Medizinische Bearbeitung & regulatorische Unterstützung
Für technische DFM-Bewertungen, Überprüfung eingefrorener Parameter oder Unterstützung bei IQ/OQ/PQ-Audits von medizinischen Komponenten wenden Sie sich bitte an die Anwendungstechnik von LS Manufacturing unter info@lsrpf.com oder +86 185 6675 9667 .
Weiterführende Literatur: Medizinische CNC-Dreherei für OEMs: Toleranz ±0,005 mm, ISO 13485-konform

