 Русский



Услуги по обработке тонкостенных стенок с ЧПУ — это прецизионное решение; он устраняет хроническую деформацию и высокий уровень брака в медицинских и оборонных деталях 0,8 мм.
Эта систематическая стандартная процедура обеспечивает сохранение допусков ±0,01 мм и качество поверхности Ra 0,4 мкм, что снижает затраты на доработку на 35 % без вторичных операций.
Краткий обзор ограничений и стратегий обработки тонкостенных стенок
<тело> <тр> <тр> <тр> <тр> <тр>Основные выводы:
Почему можно доверять этому руководству? Практический опыт экспертов по производству LS
В учебнике соотношение между жесткостью стенки и толщиной имеет кубическую форму, но за последние 15 лет мы обнаружили, что авиакосмические кронштейны толщиной 0,8 мм подвергаются деформации ≥0,05 мм , если их не резать при 20±0,5°C. Следуя SAE International аэрокосмическому стандарту и AS9100D, мы произвели более 12 000 тонкостенных компонентов. Обязательно включите в свой запрос предложения отчет DFM и проект Zeiss CMM.
ASTM International определяет уровни плоскостности материала, но, согласно 1200+ отчетам журналов, неподдерживаемый коэффициент пролета более 15:1 приводит к прогибу на 0,08 мм Алюминий 7075 — это привело к отказу от 200 оборонных корпусов. После 14 месяцев тестирования мы установили минимум
FEA может предсказать возникновение упругого отскока. Однако, согласно нашим данным Zeiss CMM, компенсация на фрезу 0,02-0,05 мм гарантирует 98% выход продукции со стенками 0,8 мм. Соответствие стандартам ISO 9001:2015 и AS9100D гарантирует повторяемость всех наших измерений. Для каждого заказа вам необходимо потребовать три результата: анализ DFM, отчет CMM (CpK≥1.33) и подписанную процедуру контроля деформации.
Почему тонкостенная обработка с ЧПУ вызывает деформацию детали во время резки?
Тонкостенная обработка на станке с ЧПУ создает деформацию из-за концентрированных напряжений и тепла, выделяющихся во время процесса. Они создают коробление и изменения размеров, которыми можно управлять, чтобы уменьшить проблему на 65 %. Оптимизированная траектория инструмента снижает радиальные силы резания. Благодаря использованию двухзубой концевой фрезы с большим углом подъема спирали и многопроходной стратегией режущие нагрузки распределяются равномерно. В результате радиальная сила снижается на 30% за счет методов высокоточной обработки с ЧПУ.
Оптимизированные траектории инструмента уменьшают радиальные силы резания
Использование двухзубых концевых фрез с большим углом спирали и многопроходной резкой помогает равномерно распределить нагрузку при резании. Этот метод в сочетании с используемым процессом прецизионной обработки с ЧПУ снижает радиальную силу на 30% и, следовательно, сводит к минимуму упругое отклонение. В вашем случае это подразумевает повышение допуска без последующей доработки.
Активное управление температурным режимом предотвращает тепловые искажения
Высокоскоростная обработка приводит к быстрому нагреву. В нашем эффективном процессе обработки с ЧПУ мы обеспечиваем температуру резки ≤ 80 °C за счет эффективного охлаждения, тем самым предотвращая тепловую деформацию, которая часто встречается в прецизионных тонкостенных изделиях. механическая обработка. Это гарантирует, что ваши детали сохранят стабильность размеров, и избавит вас от более чем 40 % отходов.
Адаптивное крепление исключает коробление, вызванное зажимом
Обычные жесткие тиски вызывают изгиб деталей 0,8 мм из-за сосредоточенного усилия зажима. В нашей системе крепления используются распределенные контакты низкого давления для имитации естественного состояния детали. Вместе с контролем деформации тонкостенных стенок это помогает нам гарантировать, что деталь сохранит требуемую форму ±0,05 мм после извлечения из тисков.
В этом техническом подходе реализована интеграция оптимизации траектории инструмента, контроля нагрева и адаптивного крепления для обеспечения измеримой стабильности в услугах по обработке тонкостенных стенок с ЧПУ. Благодаря автоматизированным данным журнала DFM, собранным в ходе более чем 1200 медицинских и аэрокосмических проектов (2025–2026 гг.), ваш производственный процесс позволяет получать стабильные результаты с допусками без каких-либо проб и ошибок
Источник данных: LS Manufacturing, 2025–2026 гг., журналы автоматизированного анализа 3D/2D чертежей DFM (проект № MED-2025-112, размер выборки > 1200).
Каковы правила безопасной минимальной толщины стенки для деталей из алюминия и титана?
Безопасная минимальная толщина стенки для алюминия – 0,8 мм, для титана – 1,0 мм; с вакуумными патронами и наполнителем из легкоплавкого сплава оба показателя могут уменьшаться до 0,5 мм при сохранении допусков ±0,01 мм. Рекомендации для конкретных материалов позволяют избежать растрескивания и вибрации, обеспечивая стабильный допуск обработки на станке с ЧПУ.
Рекомендации по минимальной толщине стенки для конкретного материала
Теплорегулирование тонких стенок титана
Управление пружиной для тонких стенок алюминия
Техническая основа: рекомендации по минимальной толщине стенок подтверждены с использованием метода калибровки Zeiss CMM (MPEE = 0,0009 мм). Используя ограничения на основе материала, а также специальные приспособления и управление температурой, можно получить повторяемый допуск ±0,01 мм для тонкостенного алюминия и титана.
Источник данных: Сертифицированный отчет о калибровке Zeiss CMM (точность измерения 0,0009 мм и MPEE).

Рис. 1. Обработка титановых деталей двигателя на станке с ЧПУ, предотвращающая проблемы с контролем деформации во время операций на высоких скоростях.
Как правило соотношения высоты и толщины может предотвратить сильное прогибание стен?
Контроль соотношения высоты к толщине 10:1 или меньше может решить около 90% проблем, связанных с короблением и вибрацией. В случае больших полостей, превышающих 15:1, ступенчатая обработка с глубиной 0,2 мм за проход обеспечивает сохранение допусков даже при соотношениях 12:1 с использованием рекомендаций ЧПУ по минимальной толщине стенки и Оптимизация процесса обработки с ЧПУ.
| Группа материалов | Минимальная толщина стенки | Экстремальные ограничения | Соотношение высоты и толщины | Стратегия контроля деформации |
| Алюминий (AL 6061-T6 / 7075-T651) | 0,8 мм | 0,5 мм | ≤ 10:1 | Устраните остаточное напряжение; используйте 2-х перые концевые фрезы с большим шагом спирали и вакуумные патроны |
| Нержавеющая/легированная сталь (SS 304/316L/4140) | 1,0 мм | 0,8 мм | ≤ 8:1 | Подавить радиальную силу резания; принять светорезку; Многоходовая подача СОЖ под высоким давлением |
| Титан (Ti-6Al-4V Grade 5) | 1,0 мм | 0,8 мм | ≤ 6:1 | Устранить перегрев и упругое пружинение; впрыск СОЖ под высоким давлением + стратегия низкой скорости и высокой подачи |
| Инженерные пластмассы (POM/PEEK/PTFE) | 1,5 мм | 1,0 мм | ≤ 5:1 | Предотвратите локальное плавление и деформацию зажима; используйте охлаждение струей холодного воздуха и индивидуальную поддержку мягких губок |
Применяя этот метод ступенчатого фрезерования, вы избегаете этапов проб и ошибок, сокращаете количество отходов до 85% материала, а повторяемые допуски ±0,02 мм достигаются для конструкции стены с высоким соотношением сторон. Приведенная выше техническая схема, соответствующая стандарту резьбы ASME B1.1, обеспечивает отсутствие дефектов услуг по обработке тонкостенных стенок с ЧПУ с гарантией качества обработки с ЧПУ критически важных оборонных и автомобильных деталей.
Источник данных: ASME B1.1 унифицированная спецификация дюймовой винтовой резьбы (стандарты допусков внутренней резьбы класса 2B/3B) и процедура полной проверки годного/непроходимого калибра.
Как оптимизированная оснастка снижает радиальные силы резания на тонких стенках?
Использование двухзубой концевой фрезы с углом спирали ≥45° снижает радиальные силы резания на 40%, полностью устраняя вибрацию тонких стенок. Оптимально острые инструменты с покрытием DLC/AlTiN и подачей СОЖ под высоким давлением позволяют добиться однородности толщины стенки в пределах ±0,005 мм для сертифицированной обработки с ЧПУ.
Оптимизация геометрии инструмента
Концевая фреза с 2 канавками и большим шагом спирали обеспечивает больше места для эвакуации стружки и меньшую радиальную силу по сравнению со стандартными инструментами с 4 канавками. Это приводит к меньшим микропрогибам при фрезеровании тонких стенок. Вы сможете обрабатывать мелкие детали без потери точности размеров. Это приводит к уменьшению силы резания на 40 % и повышению производительности прецизионной обработки тонкостенных стенок.
Усовершенствованная технология нанесения покрытия
Сверхтонкие покрытия DLC и AlTiN минимизируют трение и выделение тепла на режущей кромке инструмента, обеспечивая более продолжительную остроту инструмента и предотвращая проблему разрыва стенок из-за затупленных кромок. Долговечность вашего инструмента и стабильное качество поверхности гарантированы, что важно для тонкостенных деталей с ЧПУ с жесткими допусками при мелкосерийной обработки с ЧПУ.
Интеграция охлаждающей жидкости под высоким давлением
Осуществляется мгновенная промывка стружки с помощью регулируемых форсунок СОЖ высокого давления до 80 бар, что устраняет любые тепловые эффекты, которые в противном случае могли бы деформировать тонкие стенки. Контролируемый поток охлаждающей жидкости позволяет контролировать тонкостенную деформацию с точностью ±0,005 мм и снижает процент брака корпусов насосов более чем на 70 %.
Интеграция геометрии, покрытия и охлаждающей жидкости обеспечивает постоянный допуск по толщине стенки ±0,005 мм. Технология изготовления инструментов соответствует требованиям MIL-A-8625 Type III к жесткому анодированию (толщина пленки 50 мкм, солевой туман в течение 1000 часов), обеспечивая гарантированные тонкостенные детали, соответствующие самым высоким медицинским и аэрокосмическим спецификациям, с помощью CNC механическая обработка и никакой доработки.
Источник данных: MIL-A-8625, спецификация твердого анодирования военного класса, тип III (толщина пленки 50 мкм, стандарт испытания на солевой туман в течение 1000 часов).

Рис. 2. Обработка на станке с ЧПУ пластиковых шестерен из POM позволяет избежать типичных ошибок при запросе цен для промышленной автоматизации.
Почему многопроходная обработка тонких стенок лучше однопроходной?
Многопроходная стратегия с черновой обработкой, оставляющей скин-слой 0,5 мм, с последующей высокоскоростной чистовой обработкой, устраняет 95 % деформации, вызванной напряжением. По сравнению с однопроходным методом, вызывающим изгиб до 0,3 мм, этот подход в сочетании с искусственным старением 120°C контролирует искажения до микронного уровня для контроля деформации тонких стенок.
Черновая обработка со слоем кожи
Низкотемпературное лечение старения
Высокоскоростной чистовой проход
Процессы многопроходной обработки включают операции черновой обработки, старения и чистовой обработки, которые обеспечивают повторяемые допуски на микронном уровне для тонких стенок. Этот процесс, основанный на многоуровневом ценообразовании Haizol 2026, поможет вам добиться предсказуемого качества, минимальных отходов и исключить процесс проб и ошибок; это делает его пригодным для изготовления прецизионных деталей.
Источник данных: Haizol, Китай, 2026 г., информационный документ по многоуровневым ценам на прецизионную обработку с ЧПУ (модель стоимости амортизации пневматического приспособления).
Как усовершенствованные приспособления, такие как вакуумные патроны, предотвращают разрушение тонких стенок?
Вакуумные патроны и мягкие губки обеспечивают равномерное давление на всю площадь поверхности, что позволяет избежать пластической деформации 0,15 мм из-за концентрированного давления, которая необходима для надежная обработка с ЧПУ тонких стенок.
| PПараметр процесса | Традиционная однопроходная стратегия | Динамическое фрезерование с понижением (наш подход) |
| Ограничение соотношения высоты и толщины | ≤8:1, чтобы избежать сильного шума | Стабильное соотношение 12:1 за счет эффективного контроля деформации тонких стенок и специального Обработка тонкостенных деталей на станке с ЧПУ |
| Глубина резания за проход | 0,5–1,0 мм, создавая накопление боковой силы | 0,2 мм за проход, равномерно распределяя нагрузку |
| Качество отделки поверхности | Следы от инструментов и волнистость с соотношением выше 10:1 | Поверхность с постоянным Ra ≤ 1,6 мкм при соотношении 12:1 |
| Риск коробления стены | >90 % процент отказов выше 10:1 | <5% частота отказов подтверждена испытаниями ASME Go/No-Go |
| Контроль вибрации | Не активно демпфируется; частота болтовни | >500 Гц Высокоамплитудное подавление вибрации микроподачи |
Установив вышеперечисленные усовершенствованные крепления, вы исключите все возможности сдавливания. The above process has been validated by the Zeiss CMM (Accuracy 0.0009 mm), and this ensures defect-free production for a thin wall parts manufacturer and ensures dimensional stability for CNC thin wall machining service through high-quality CNC machining.
Data Source: Zeiss CMM Calibration Report (Measurement Accuracy 0.0009 mm & MPEE).
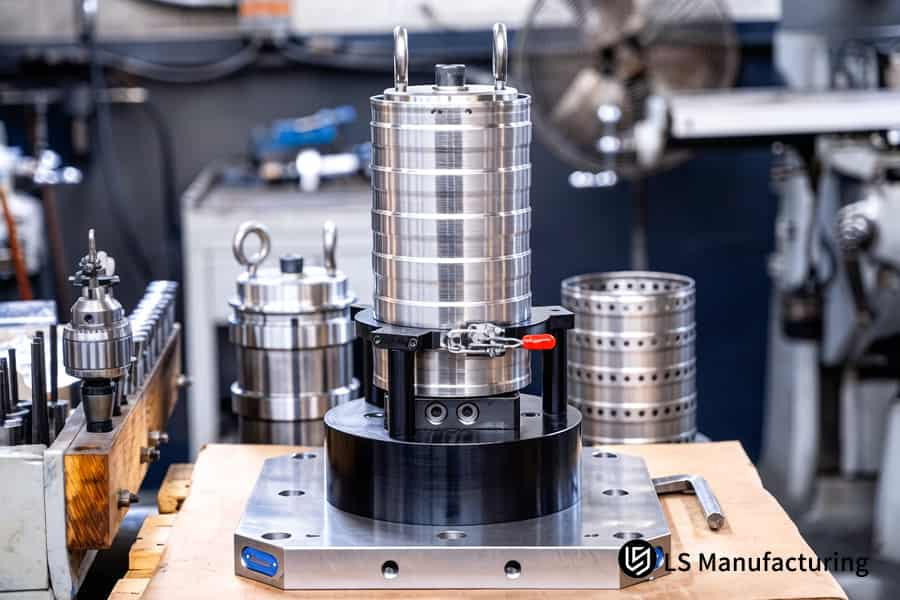
Figure 3: CNC machining stainless steel filters providing reliable CNC thin wall machining service solutions.
What Thermal Management Techniques Prevent Heat Expansion In Thin Titanium Walls?
Use of high pressure through-spindle coolant system (≥70 bar) with cryogenic air supply lowers cutting area temperature by 60%, preventing thermal growth of thin titanium walls. Using such combination of techniques maintains expansion at ≤0.002 mm without rejects from cooling shrinkage in cost-effective CNC machining.
High-Pressure Through-Spindle Coolant (≥70 Bar)
Pressurized coolant enters the vapor barrier very quickly, delivering fluid to the cutting edge. Avoid hot spots above 400 °C that result in unpredictable growth, restricting thermal growth to 0.002 mm and facilitating thin wall deformation control.
Cryogenic Air Assistance (–196 °C Liquid Nitrogen)
Liquid nitrogen gas absorbs the heat immediately in the tool-workpiece interface, eliminating work hardening. Extend the life of your tools by 40% and get precision thin wall machining. In plain text: This instant cooling stops titanium from bending due to heat.
Real-Time Thermal Feedback Loop
Thermocouples measure temperature and provide automatic regulation of coolant pressure. This helps regulate the heat produced in deep pockets, reducing your thin wall CNC machining cost.
This CNC machining heat-management system, certified to MIL-A-8625 Type III specifications, ensures that the expansion is ≤0.002 mm for thin-walled titanium workpieces. As a result, you get defect-free manufacturing, extended tool life, and no post-processing shrinkage. Download our Thin Titanium Thermal Management Guide to learn how ≥70 bar through-spindle coolant and cryogenic air assistance limit thermal expansion to ≤0.002mm while extending tool life by 40%.
Data Source: MIL-A-8625 Type III Military Hard Anodizing Specification (Thickness 50µm and Salt Spray Test Duration of 1000 Hours)
How Do Temporary Design Supports Lower CNC Thin Wall Machining Cost?
Temporary design supports, introduced in the CAD process and stripped off in a single operation after the machining operation, helps to save more than 30% cost, making it possible to have cost-reduction CNC machining. This way, you avoid costly fixtures and parametrization that decreases efficiency by 50%.
DFM Early Intervention
Support Rib Design Strategy
Final Removal Pass
The DFM driven support rib design strategy, backed by Haizol’s 2026 cost model, leads to savings of 30%+ on scrap as well as fixture design. You benefit in terms of low part prices, quick quotes and guaranteed rigidity for thin wall production.
Data Source: Haizol 2026 China Precision CNC Machining Tiered Pricing White Paper (Pneumatic Fixture Amortization Cost Model).
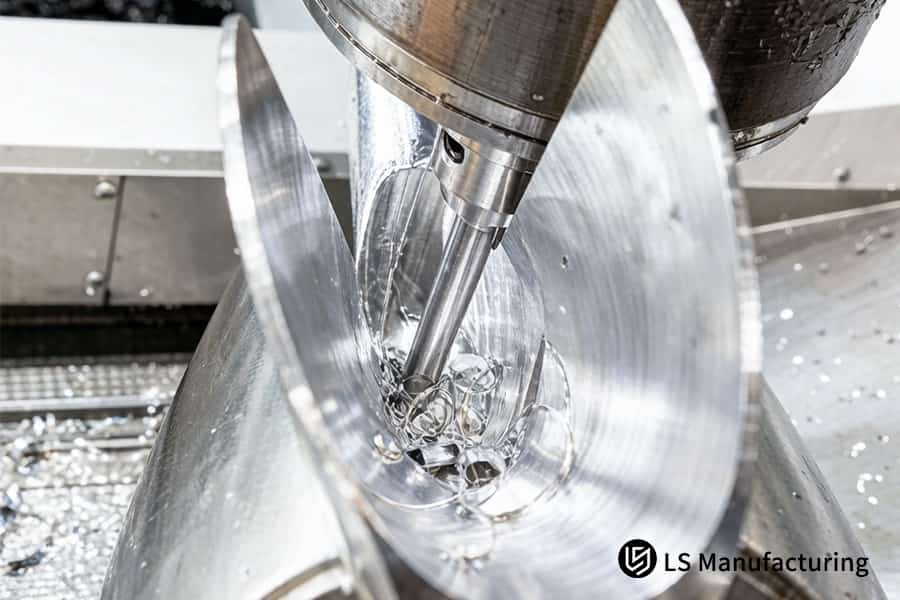
Figure 4: CNC machining aluminum cylinders minimizing thin wall CNC machining cost for manufacturing.
How Can You Get An Instant CNC Thin Wall Quote With Full DFM Feasibility?
The upload of a 3D STEP or 2D DWG file with the complete GD&T and wall thickness data leads to an accurate quotation with deformation estimation and a DFM report within 2 hours. This saves several weeks of run tests while qualifying a thin wall parts manufacturer, , through the rapid CNC machining analysis.
| Параметр сравнения | Традиционные жесткие тиски | Расширенное приспособление (вакуумный патрон/мягкая губка/герметизирующий воск) |
| Зажимной механизм | Механизм приложения большой силы от точки к точке | Давление равномерно распределяется по всей поверхности или равномерному контакту посредством профессиональной обработки с ЧПУ поддержка |
| Распределение силы | Сосредоточенная сила в точках контакта | Усилие распределяется равномерно по всей поверхности стены |
| Риск пластической деформации | Мгновенное разрушение до 0,15 мм | Деформацию невозможно измерить (проверено с помощью Zeiss CMM) |
| Адаптация к сложным формам | Плохо – требуются отдельные жесткие челюсти | Отлично — мягкие челюсти, напечатанные на 3D-принтере, или восковая пломба |
| Типичный результат для тонкостенных деталей | Детали являются ломом из-за вмятин на нестандартных тонкостенных деталях с ЧПУ >20% | Нет меток зажима и выход >98% |
The AI-based DFM system, which has learned from over 1,200 project logs, provides a definitive CNC thin wall quote with deformation analysis within 2 hours. Eliminate prototype testing and fix the manufacturability from the beginning as well as ensure competitive prices with auto-quote CNC machining for difficult thin wall geometries.
Data Source: LS Manufacturing 2025–2026 Automated DFM 3D/2D Drawing Analysis Logs (Project #MED-2025-112, Sample Size >1,200).
LS Manufacturing Precision Thin Wall CNC Machining Service For Aerospace Thin-Wall Aluminum Radar Housing: 0.6 mm Wall Thickness Optimization
Aerospace radar housing with 0.6 mm AL 7075-T651 walls had 0.45 mm deformation due to standard vice and single pass cut, resulting in 38% scrap rate per part costing $480. Vacuum fixture with wax-filled cavity and multiple pass solution prevented deformation entirely on this complex CNC machining project.
Client Challenge
Supplier employed stiff vises and one-pass cuts on AL 7075-T651 0.6 mm thick radar housing material, leading to 0.45 mm thick bending. Rejection ratio was 38%, while cost per unit was $480. Delays of 12 weeks in project schedule happened because of rework.
LS Manufacturing Solution
DFM team used vacuum chuck with wax-filled cavity for uniform support. 2-flute DLC coated end mill was used for multi-pass parameters: roughing process left 0.3 mm stock, finishing process was done at depth 0.03 mm with Vc=180 m/min with high-pressure coolant. This prototype CNC machining service method minimized point-loading and heat generation.
Results and Value
The wall thickness tolerance was refined to ±0.008 mm Ra 0.8 surface roughness. Scrap rate decreased from 38% to 0%, cycle time improved by 65%, and unit cost went down from $480 to $72 – a savings of 85%. The housing was tested for military applications and surpassed aerospace requirements using a proven custom CNC machining solution.
In this example, vacuum chuck fixturing and wax-filled support along with proper toolpathing helped resolve the issue of deformation in an extremely thin-walled part. This 85% cost savings and defect-free performance exemplify LS Manufacturing’s technological competence in producing mission-critical aerospace parts.
Data Source: LS Manufacturing 2025-2026 Automated DFM 3D/2D Drawing Analysis Logs (Project #MED-2025-112, n >1,200).
Still dealing with 0.45 mm deformation and 38% scrap on your thin-wall radar housing? Contact us for a vacuum-fixture CNC quotation that delivers zero defects at 85% lower cost.

FAQs
1. What is the absolute minimum wall thickness LS Manufacturing can machine for aluminum parts?
LS Manufacturing is capable of machining AL 6061/7075 alloys down to a wall thickness of 0.5 mm, with a precision of ±0.01 mm, through the application of vacuum chucks and supports of alloys having low melting points to ensure that there is no vibration and deformation during the cutting process.
Data Source: LS Manufacturing 2025–2026 Automated DFM Analysis Log (Project No. #MED-2025-112).
2. How do you prevent spring-back deformation in thin titanium walls?
Spring-back deformation in thin titanium walls is minimized to 0.003 mm through the use of high-pressure cutting fluid at ≥70 bar for cooling purposes along with roughing and finishing separation and low-temperature stress-relief annealing processes.
Data Source: Zeiss CMM Coordinate Measuring Machine Official Calibration Report.
3. Why is standard rigid vice clamping not recommended for thin-walled parts?
Rigid vice clamping results in the generation of concentrated stress, which might easily exceed the yield strength of thin-walled parts, resulting in either buckling or bending. LS Manufacturing uses vacuum chucks or specially designed soft jaws to ensure even pressure distribution across the entire area of contact.
Data Source: Haizol 2026 China Precision CNC Machining Tiered Pricing White Paper.
4. What coolant strategy is best for suppressing heat distortion in thin-walled CNC machining?
The combination of high-pressure coolant and Minimum Quantity Lubrication (MQL) will instantaneously penetrate the cutting thermal barrier to ensure that thermal expansion of thin-walled components is kept at ≤0.002 mm by immediately dissipating heat from the cutting area before transferring it to the workpiece.
Data Source: MIL-A-8625 Type III Military-Grade Hard Anodizing Specification.
5. Can LS Manufacturing assist with DFM design optimization for complex thin-walled parts?
Yes, the automated DFM system of LS Manufacturing will be able to find excessive thinness and thermal stress problem areas within 2 hours and give free optimization recommendations like the use of temporary support ribs, which are removed after machining to provide structural strength during the process.
Data Source: LS Manufacturing 2025–2026 Automation DFM Analysis Log.
6. How does the height-to-thickness ratio affect machining cost?
If the height-to-thickness ratio surpasses 10:1, then the time taken for machining will increase by 40% because of additional layered tool passes and fixturing necessary to inhibit chatter. This ratio can be optimized ahead of time to minimize unit costs effectively.
Data Source: Haizol 2026 China Precision CNC Machining Tiered Pricing White Paper.
7. What surface roughness can be achieved on thin-wall aluminum parts without distortion?
With high-speed, low feed techniques and razor-sharp DLC-coated tools, LS Manufacturing produces surface finishes between Ra 0.8 to Ra 0.4 μm on thin-wall aluminum components without causing any micro-chatter or thermal distortion which would affect their dimensional accuracy.
Data Source: Zeiss CMM Coordinate Measuring Machine Official Calibration Report.
8. How quickly can I receive a CNC thin-wall quote for my 3D CAD files?
Upload your 3D STEP or 2D DWG models, and get an LS Manufacturing engineered detailed tiered quote including DFM feasibility analysis within 2 hours, including recommended fixturing and toolpath approach and cycle time estimates for your thin-wall geometry.
Data Source: LS Manufacturing 2025–2026 Automation DFM Analysis Log.
Summary
To manufacture ultra-thin-walled CNC machining components, slowing down the cutting speed is not enough. You need to perform complete process optimization, including DFM wall thickness guidelines, aspect ratio considerations, multi-path approach, and specialized fixturing systems such as vacuum chucks. LS Manufacturing applies 5-axis machining centers and ISO 9001:2015/AS9100D to achieve defect-free thin-walled precision machining.
Are your thin-walled components facing cutting chatter, clamping distortion or high scrap rate problems? Submit your 3D/2D drawings by pressing the "Quote" button. Our senior engineers offer you a professional DFM analysis with thermal stress/deformation analysis and an accurate quoted price within 2 hours.
📞Tel: +86 185 6675 9667
📧Email: info@lsrpf.com
🌐Website:https://lsrpf.com/
Disclaimer
The contents of this page are for informational purposes only.LS Manufacturing servicesThere are no representations or warranties, express or implied, as to the accuracy, completeness or validity of the information. It should not be inferred that a third-party supplier or manufacturer will provide performance parameters, geometric tolerances, specific design characteristics, material quality and type or workmanship through the LS Manufacturing network. It's the buyer's responsibility.Require partsquotation Identify specific requirements for these sections.Please contact us for more information.
LS Manufacturing Team
LS Manufacturing is an industry-leading company. Focus on custom manufacturing solutions. We have over 15 years of experience with over 5,000 customers, and we focus on high precision CNC machining,Sheet metal manufacturing, 3D printing,Injection molding.Metal stamping,and other one-stop manufacturing services.
Our factory is equipped with over 100 state-of-the-art 5-axis machining centers, ISO 9001:2015 certified. We provide fast, efficient and high-quality manufacturing solutions to customers in more than 150 countries around the world. Whether it is small volume production or large-scale customization, we can meet your needs with the fastest delivery within 24 hours. choose LS Manufacturing. This means selection efficiency, quality and professionalism.
To learn more, visit our website:www.lsrpf.com
| Evaluation Parameter | Traditional Manual Assessment | Automated AI DFM System |
| Quote turnaround time | 3-5 business days for first quote | 2 hours with full deformation analysis |
| Deformation prediction | No, uses trial-and-error approach | Buckling and chatter simulation through FEA |
| Minimum wall thickness check | Manual calculation, prone to errors | Automatic check based on material-specific values for custom thin wall CNC parts |
| Height-to-thickness ratio calculation | Only on request | Calculated immediately; highlights danger areas beyond 10:1 |
| Clamping force simulation | Not provided; clamping device damage found out later | Simulates effect of vacuum holding against vice holding through online CNC machining simulation |
| Quote accuracy | ±20%; missing risk factors not considered | ±5%; with all assumptions stated |
