 العربية



خدمة تصنيع الجدران الرقيقة باستخدام الحاسب الآلي هي حل دقيق؛ فهو يعالج التشوه المزمن ومعدلات الخردة العالية في الأجزاء الطبية والدفاعية 0.8 مم.
يوفر إجراء التشغيل المعياري (SOP) المنهجي هذا الاحتفاظ بتفاوت ±0.01 مم وتشطيب السطح Ra 0.4 μm، مما يقلل تكاليف إعادة العمل بنسبة 35% بدون عمليات ثانوية.
نظرة سريعة على حدود واستراتيجيات تصنيع الجدران الرقيقة
<نمط الجدول = "انهيار الحدود: الانهيار؛ العرض: 99.9994%؛ عرض الحدود: 1 بكسل؛ لون الحدود: #000000؛" border="1"> <الجسم> <تر> مجموعة المواد الحد الأدنى لسمك الجدار الحدود القصوى نسبة الارتفاع إلى السُمك استراتيجية التحكم في التشوه <تر> ألومنيوم (AL 6061-T6 / 7075-T651) 0.8 ملم 0.5 ملم ≥ 10:1 القضاء على الإجهاد المتبقي؛ استخدم 2 مطاحن طرفية حلزونية عالية وخراطيش تفريغ <تر> الفولاذ المقاوم للصدأ / سبائك الفولاذ (SS 304 / 316L / 4140) 1.0 ملم 0.8 ملم ≥ 8:1 قمع قوة القطع الشعاعية؛ اعتماد قطع الضوء. سائل تبريد متعدد الممرات وعالي الضغط <تر> التيتانيوم (Ti-6Al-4V الدرجة 5) 1.0 ملم 0.8 ملم ≥ 6:1 حل مشكلة تراكم الحرارة والظهر المرن؛ حقن سائل التبريد عالي الضغط + إستراتيجية التغذية العالية بسرعة منخفضة <تر> هندسة البلاستيك (POM / PEEK / PTFE) 1.5 ملم 1.0 ملم ≥ 5:1 منع الذوبان المحلي وتشوه التثبيت؛ استخدم التبريد النفاث بالهواء البارد ودعم الفكوك الناعمة المخصصةالنصائح الرئيسية:
- تجنب الأعطال الجسدية بدقة: التزم بمبدأ نسبة الارتفاع إلى السُمك الذهبية ≥ 10:1 بشكل صارم وقلل من فرص الارتداد والتواء المكونات الرقيقة الجدار بنسبة > 80%.
- مراجعة فائقة السرعة لسوق دبي المالي: تقدم شركة LS Manufacturing فحصًا آليًا سريعًا لسوق دبي المالي لمدة ساعتين للرسومات ثلاثية الأبعاد وثنائية الأبعاد وتتوقع بدقة مواقع الجدران الرقيقة ومناطق الضغط الحراري العالية قبل القطع.
- التخفيض المتكامل للتكلفة ومدة الإنتاج: من خلال عملية التخشين والتشطيب متعددة المراحل وفصل ظرف التفريغ المخصص، احصل على التصنيع باستخدام الحاسب الآلي ذو الجدران الرقيقة توفير التكلفة بما يصل إلى 30% وتقليل الوقت اللازم لإنشاء النماذج الأولية بنسبة 60%.
لماذا تثق بهذا الدليل؟ الخبرة العملية من خبراء التصنيع في LS
في الكتاب المدرسي، العلاقة بين صلابة الجدار وسمكه هي علاقة مكعبة، ولكن على مدار الخمسة عشر عامًا الماضية، وجدنا أن الأقواس الفضائية مقاس 0.8 مم تتعرض لتشوه بمقدار ≥0.05 مم إذا لم يتم قطعها عند درجة 20±0.5 درجة مئوية. وفقًا لمعايير الطيران SAE International وAS9100D، أنتجنا أكثر من 12000 مكون ذو جدران رقيقة. تأكد من تضمين تقرير سوق دبي المالي وتصميم Zeiss CMM في طلب عرض الأسعار الخاص بك.
ASTM International تحدد مستويات تسطيح المواد، ولكن استنادًا إلى تقارير سجل 1200+، فإن نسبة الامتداد غير المدعومة الأكبر من 15:1 تؤدي إلى الانحناء بمقدار 0.08 مم في 7075 ألومنيوم—أدى ذلك إلى رفض 200 غلاف دفاعي. بعد 14 شهرًا من الاختبار، حددنا الحد الأدنى
يمكن لـ FEA التنبؤ بحدوث الارتداد المرن. ومع ذلك، استنادًا إلى بياناتنا من Zeiss CMM، فإن تعويض القاطع الذي يبلغ 0.02-0.05 مم يضمن إنتاجية بنسبة 98% في الأجزاء ذات الجدران 0.8 مم. تضمن إمكانية التتبع وفقًا لمعايير ISO 9001:2015 وAS9100D إمكانية تكرار جميع قياساتنا. يجب أن تطلب ثلاثة مخرجات لكل أمر: تحليل سوق دبي المالي، تقرير CMM (CpK≥1.33)، وإجراء التحكم في التشوه الموقع.
لماذا تتسبب المعالجة CNC ذات الجدران الرقيقة في تشوه الأجزاء أثناء القطع؟
تؤدي المعالجة باستخدام الحاسب الآلي ذات الجدار الرقيق إلى حدوث تشوه بسبب الضغوط المركزة والحرارة المتولدة أثناء العملية. إنها تخلق التواءًا واختلافات في الأبعاد، والتي يمكن التحكم فيها لتقليل المشكلة بنسبة 65%. مسار الأداة الأمثل يقلل من قوى القطع الشعاعية. باستخدام 2 طاحونة نهاية زاوية حلزونية عالية الفلوت مع استراتيجية التمرير المتعدد، يتم توزيع أحمال القطع بالتساوي. ونتيجة لذلك، يتم تقليل القوة الشعاعية بنسبة 30% من خلال تقنيات التصنيع باستخدام الحاسب الآلي عالية الدقة.
تعمل مسارات الأدوات المحسنة على تقليل قوى القطع الشعاعية
إن استخدام طاحونتين نهائيتين بزاوية حلزونية عالية مع قطع متعدد التمريرات يساعد في التوزيع المتساوي لحمل القطع. تعمل هذه التقنية، جنبًا إلى جنب مع عملية التصنيع CNC الدقيقة المستخدمة، على تقليل القوة الشعاعية بنسبة 30% وبالتالي تقليل الانحراف المرن. وفي حالتك، يعني هذا تحسين التسامح دون الحاجة إلى إعادة صياغة لاحقة.
الإدارة الحرارية النشطة تمنع التشوه الحراري
التصنيع عالي السرعة يؤدي إلى تسخين سريع. في عملية التصنيع باستخدام الحاسب الآلي الفعالة، نضمن أن درجة حرارة القطع ≥ 80 درجة مئوية من خلال التبريد الفعال، وبالتالي منع التشوه الحراري، وهو أمر شائع في الجدار الرقيق الدقيق التصنيع. وهذا يضمن احتفاظ الأجزاء الخاصة بك بثبات أبعادها ويوفر لك أكثر من 40% من الهدر.
التثبيت المتكيف يزيل التواء الناتج عن التثبيت
ستعمل الرذائل الصلبة التقليدية على تثبيت الأجزاء 0.8 مم بسبب قوة التثبيت المركزة. يستخدم نظام التثبيت الخاص بنا اتصالات موزعة ذات ضغط منخفض لمحاكاة الحالة الطبيعية للجزء. جنبًا إلى جنب مع التحكم في تشوه الجدار الرقيق، يساعدنا هذا على ضمان احتفاظ الجزء بالشكل المطلوب ±0.05 مم بعد إزالته من الرذيلة.
<اقتباس>في هذا النهج الفني، يوجد تكامل بين تحسين مسار الأداة، والتحكم في الحرارة، والتثبيت التكيفي في توفير استقرار قابل للقياس في خدمة تصنيع الجدران الرقيقة باستخدام الحاسب الآلي. من خلال بيانات سجل سوق دبي المالي الآلية التي تم جمعها من خلال ما يزيد عن 1200 مشروع طبي وفضائي (2025-2026)، فإنها تسمح لعملية التصنيع الخاصة بك بإنتاج نتائج مستقرة ومحتملة دون أي عملية تجربة وخطأ
مصدر البيانات: LS التصنيع 2025-2026 سجلات تحليل الرسم الآلي لسوق دبي المالي ثلاثي الأبعاد وثنائي الأبعاد (المشروع رقم MED-2025-112، حجم العينة > 1,200).
ما هي قواعد الحد الأدنى الآمن لسماكة الجدار لأجزاء الألومنيوم والتيتانيوم؟
الحد الأدنى الآمن لسمك جدار الألومنيوم هو 0.8 مم، والتيتانيوم 1.0 مم؛ باستخدام ظرف التفريغ وحشوة السبائك منخفضة الذوبان، يمكن أن ينخفض كلاهما إلى 0.5 مم مع الحفاظ على التفاوتات ±0.01 مم. تتجنب الإرشادات الخاصة بالمواد التشققات والثرثرة، مما يحافظ على استقرار التسامح مع التصنيع باستخدام الحاسب الآلي.
إرشادات الحد الأدنى لسماكة الجدار الخاصة بالمواد
- معيار الألومنيوم: ≥0.8 مم يضمن عدم وجود زنبرك خلفي مفرط؛ وأقل من ذلك يتضاعف خطر حدوث المشاكل.
- معيار التيتانيوم: ≥1.0 مم يمنع تصلب العمل الناتج عن الحرارة بسبب 1/15 التوصيل الحراري مقارنة بالألمنيوم.
- حد الاختراق: يقلل ظرف الفراغ + حشوة سبيكة منخفضة الذوبان من الحد الأدنى لسمك الجدار باستخدام الحاسب الآلي إلى 0.5 مم مع دقة ±0.01 مم معتمدة من شركة Zeiss.
الإدارة الحرارية للجدران الرقيقة المصنوعة من التيتانيوم
- مشكلة تركيز الحرارة: التيتانيوم تتسبب الموصلية المنخفضة للتيتانيوم في تراكم الحرارة عند حافة القطع مما يؤدي إلى التصلب الموضعي والثرثرة.
- الحل: تعمل حشوة السبائك منخفضة الذوبان كمشتت حراري، وتبدد الطاقة الحرارية، وتعزز تعاونك مع مورد التصنيع باستخدام الحاسب الآلي.
- النتيجة: إزالة التشوه الحراري وتحقيق معالجة دقيقة للجدران الرقيقة مع زيادة بنسبة 35% في عمر الأداة دون الحاجة إلى إعادة العمل.
التحكم بالزنبرك الخلفي للجدران الرقيقة المصنوعة من الألومنيوم
- مشكلة الاسترداد المرن: نظرًا للزنبرك الخلفي المرتفع في سبائك الألومنيوم، تكون الجدران الرقيقة كبيرة الحجم بسبب حركة ما بعد التشوه للأداة.
- الحل: يضمن استخدام ظرف التفريغ إمساك قطعة العمل بأكملها بشكل موحد دون الانحناء؛ تؤدي التمريرات المتعددة أثناء المعالجة النهائية إلى حساب الضغوط المتبقية.
- النتيجة: تظل التفاوتات في نطاق ±0.01 مم لتقديم أجزاء متسقة مخصصة ذات جدران رقيقة باستخدام الحاسب الآلي و عرض أسعار التصنيع باستخدام الحاسب الآلي بدون أي عمليات تصنيع ثانوية.
الأساس الفني: تم إثبات إرشادات الحد الأدنى لسمك الجدار باستخدام طريقة معايرة Zeiss CMM (MPEE = 0.0009 مم). باستخدام القيود القائمة على المواد إلى جانب التركيبات المتخصصة وإدارة درجة الحرارة، يمكن الحصول على تفاوت قابل للتكرار ±0.01 مم مع الألمنيوم والتيتانيوم ذي الجدران الرقيقة.
مصدر البيانات: تقرير المعايرة المعتمد من Zeiss CMM (دقة القياس 0.0009 مم وMPEE).
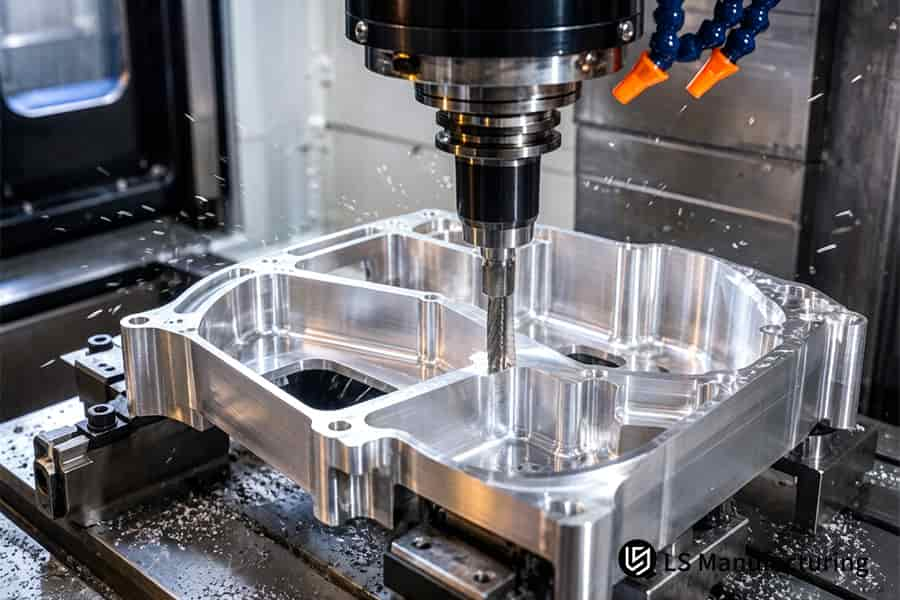
الشكل 1: أجزاء محرك التيتانيوم بالتصنيع باستخدام الحاسب الآلي تمنع مشكلات التحكم في التشوه أثناء العمليات عالية السرعة.
كيف يمكن لقاعدة نسبة الارتفاع إلى السُمك أن تمنع التواء الجدار الشديد؟
يمكن للتحكم في نسبة الارتفاع إلى السُمك بنسبة 10:1 أو أقل أن يحل حوالي 90% من المشكلات المتعلقة بالانبعاج والثرثرة. في حالة التجاويف العالية التي تزيد عن 15:1، تضمن المعالجة التدريجية بعمق 0.2 مم لكل تمريرة الحفاظ على التسامح حتى عند النسب 12:1 باستخدام إرشادات الحد الأدنى لسماكة الجدار CNC وتحسين عملية التصنيع باستخدام الحاسب الآلي.
<نمط الجدول = "انهيار الحدود: الانهيار؛ العرض: 99.9994%؛ الارتفاع: 306.594 بكسل؛ عرض الحدود: 1 بكسل؛ لون الحدود: #000000؛" border="1"> <الجسم> Pمعلمة المعالجة استراتيجية التمريرة الواحدة التقليدية الطحن الديناميكي المتدرج (نهجنا) الحد الأقصى لنسبة الارتفاع إلى السُمك ≥8:1 لتجنب الثرثرة الشديدة ينشئ استقرارًا بنسبة 12:1 من خلال التحكم الفعال في تشوه الجدار الرقيق وتصنيع أجزاء الجدران الرقيقة باستخدام الحاسب الآلي عمق القطع لكل تمريرة 0.5–1.0 مم، مما يؤدي إلى تراكم القوة الجانبية 0.2 مم لكل تمريرة، مع توزيع الحمل بالتساوي جودة تشطيب السطح علامات الأداة والتموج فوق نسبة 10:1 سطح ذو Ra ≥ 1.6 ميكرومتر متسق بنسبة 12:1 خطر انبعاج الجدار >معدل الفشل 90% فوق 10:1 <5% تم التحقق من معدل الفشل عن طريق اختبار مقياس ASME Go/No-Go التحكم في الاهتزاز غير مبلّل بشكل نشط؛ تردد الثرثرة >تخميد اهتزاز التغذية الدقيقة عالي السعة بقدرة 500 هرتز <اقتباس>من خلال تطبيق أسلوب الطحن التدريجي هذا، يمكنك تجنب خطوات عملية التجربة والخطأ، ويتم تقليل الخردة إلى 85% من المواد، كما يتم الوصول إلى تفاوتات قابلة للتكرار تبلغ ±0.02 مم لإنشاء جدار ذي نسبة عرض إلى ارتفاع عالية. يضمن المخطط الفني المذكور أعلاه والذي يتوافق مع معيار الخيوط ASME B1.1 عدم وجود عيوب خدمة تصنيع الجدران الرقيقة باستخدام الحاسب الآلي مع ضمان جودة التصنيع باستخدام الحاسب الآلي لأجزاء الدفاع والسيارات ذات المهام الحرجة.
مصدر البيانات: ASME B1.1 مواصفات سن اللولب الموحدة للبوصة (معايير التسامح مع الخيط الداخلي من الفئة 2B/3B) وإجراءات الفحص الكامل لمقياس Go/No-Go.
كيف تعمل الأدوات المحسنة على تقليل قوى القطع الشعاعي على الجدران الرقيقة؟
يؤدي استخدام طاحونتين نهائيتين بزاوية حلزونية ≥45° إلى تقليل قوى القطع الشعاعي بنسبة 40%، مما يؤدي إلى التخلص تمامًا من ثرثرة الجدران الرقيقة. تسمح الأدوات الحادة المثالية المزودة بطبقة DLC/AlTiN ومبرد عالي الضغط بتحقيق تجانس سمك الجدار في حدود ±0.005 مم من أجل التصنيع باستخدام الحاسب الآلي المعتمد.
تحسين هندسة الأداة
تخلق المطحنة الطرفية الحلزونية العالية ذات الفلوتين مساحة أكبر لإخلاء الرقائق وقوة نصف قطرية أقل بالمقارنة مع الأدوات القياسية ذات الأربع مزامير. إنه يؤدي إلى انحراف دقيق أقل عند طحن الجدران الرقيقة. ستكون قادرًا على تصنيع التفاصيل الدقيقة دون فقدان دقة الأبعاد. ويؤدي ذلك إلى انخفاض بنسبة 40% في قوة القطع مما يؤدي إلى تحسين التصنيع الدقيق للجدران الرقيقة.
تقنية الطلاء المتقدمة
تعمل طبقات DLC وAlTiN الرفيعة للغاية على تقليل الاحتكاك وتولد الحرارة عند حافة القطع للأداة، مما يضمن دقة تدوم لفترة أطول لتجنب مشكلة انفجار الجدار بسبب الحواف غير الحادة. يتم ضمان طول عمر الأداة وسطحها المتسق، وهو أمر مهم بالنسبة إلى أجزاء CNC ذات الجدران الرفيعة المخصصة مع التفاوتات المشددة في التصنيع باستخدام الحاسب الآلي منخفض الحجم.
تكامل سائل التبريد عالي الضغط
يتم إجراء تنظيف فوري للرقائق باستخدام فوهات تبريد عالية الضغط قابلة للتعديل تصل إلى 80 بار، مما يزيل أي تأثيرات حرارية قد تشوه الجدران الرقيقة. يتيح تدفق سائل التبريد الذي يتم التحكم فيه التحكم في تشوه الجدار الرقيق بدقة ±0.005 مم ويقلل خردة أجسام المضخة بأكثر من 70%.
<اقتباس>يوفر التكامل بين الهندسة والطلاء وسائل التبريد تحمل سمك الجدار ±0.005 مم بشكل متسق. تتوافق تقنية الأدوات مع متطلبات MIL-A-8625 Type III للأكسدة الصلبة (فيلم بسمك 50 ميكرومتر، ورذاذ ملح لمدة 1000 ساعة)، مما يوفر أجزاء مضمونة ذات جدران رقيقة تتوافق مع أعلى المواصفات الطبية والفضائية من خلال CNC التصنيع وعدم إعادة العمل على الإطلاق.
مصدر البيانات: MIL-A-8625 مواصفات الأنودة الصلبة من الدرجة العسكرية من النوع الثالث (سمك الفيلم 50 ميكرومتر ومعيار اختبار رش الملح لمدة 1000 ساعة).
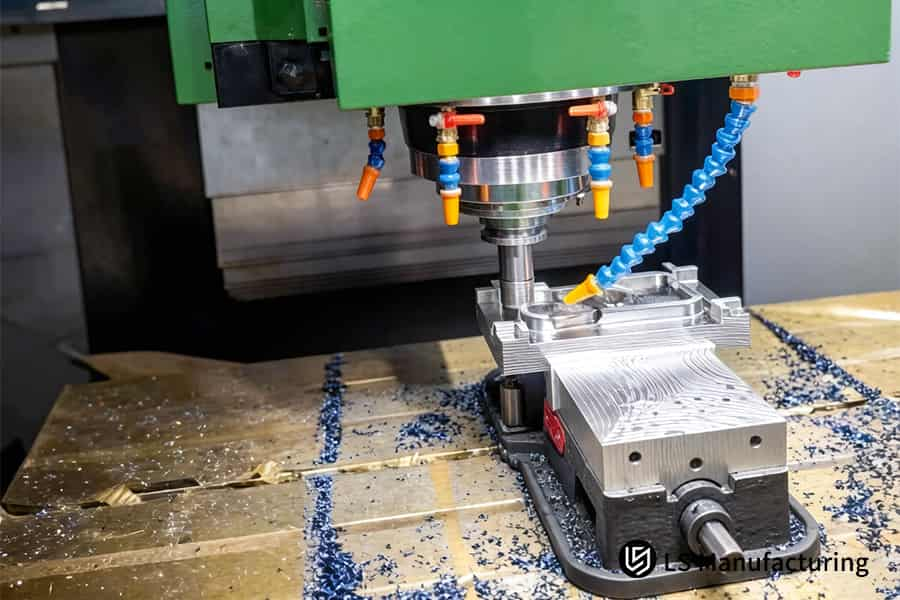
الشكل 2: التصنيع باستخدام الحاسب الآلي باستخدام التروس البلاستيكية POM لتجنب مخاطر RFQ الشائعة للأتمتة الصناعية.
لماذا تتفوق استراتيجية التمريرات المتعددة على المعالجة أحادية التمرير للجدران الرقيقة؟
استراتيجية التمريرات المتعددة مع الخشونة التي تترك طبقة جلدية 0.5 مم متبوعة بلمسة نهائية خفيفة عالية السرعة تقضي على 95% من التشوه الناجم عن الإجهاد. بالمقارنة مع التمريرة الفردية التي تسبب انحناء يصل إلى 0.3 مم، فإن هذا الأسلوب مع 120 درجة مئوية يتحكم في التشوه إلى مستوى الميكرون للتحكم في تشوه الجدار الرقيق.
التخشين بطبقة الجلد
- الغرض: اترك مخزون 0.5 مم للسماح بتحرير الضغط؛ يتجنب الانحناء غير المتوقع.
- الفائدة: يمنع الانحناء الكارثي؛ تسمح المعالجة الإضافية بالحصول على هندسة متسقة.
- البيانات: انخفض التشوه بنسبة 95% مقارنة بالتمرير الفردي (نموذج تسعير Haizol 2026) بسبب التصنيع باستخدام الحاسب الآلي متعدد المراحل.
علاج الشيخوخة بدرجة الحرارة المنخفضة
- العملية: التعمير الاصطناعي عند 120 درجة مئوية بعد التخشين يخفف الضغوط المتبقية في مادة AL 7075-T651.
- التأثير: يؤدي التخلص من الإجهاد إلى تمكين التصنيع الدقيق للجدران الرقيقة بدقة ميكرون.
- النتيجة: الحصول على أبعاد ثابتة دون تشوه بعد المعالجة باستخدام تقنية تصنيع باستخدام الحاسب الآلي لتخفيف الضغط.
تمريرة نهائية عالية السرعة
- التقنية: يجب ألا يتجاوز عمق قطع المعالجة النهائية 0.05 مم؛ من الضروري استخدام سرعة دوران عالية وحمل منخفض للرقاقة.
- المميزات: يقلل من القوى الشعاعية ويمنع انحناء الجدران؛ يوفر تشطيبًا سطحيًا جيدًا.
- النتيجة: الامتثال لمتطلبات الشركة المصنعة لأجزاء الجدران الرقيقة الخاصة بصناعة الطيران والصناعات الطبية من خلال التصنيع باستخدام الحاسب الآلي عالي السرعة.
تتضمن عمليات التصنيع متعددة التمريرات عمليات التخشين والتقادم والتشطيب التي ستؤدي إلى تفاوتات قابلة للتكرار على مستوى الميكرون للجدران الرقيقة. ستساعدك هذه العملية، التي يدعمها نهج التسعير المتدرج الخاص بـHaizol 2026، على تحقيق جودة يمكن التنبؤ بها، والحد الأدنى من الهدر، والتخلص من عملية التجربة والخطأ؛ وهذا يجعلها مناسبة للأجزاء الدقيقة.
مصدر البيانات: التقرير التمهيدي للتسعير المتدرج للتصنيع الدقيق باستخدام الحاسب الآلي في الصين لعام 2026 من Haizol (نموذج تكلفة استهلاك التركيبات الهوائية).
كيف تمنع التركيبات المتقدمة مثل ظرف التفريغ تكسر الجدران الرقيقة؟
توفر ظرف التفريغ والفكوك الناعمة ضغطًا موحدًا على مساحة السطح بأكملها، وبالتالي تجنب تشوه البلاستيك 0.15 مم بسبب الضغط المركز، وهو أمر ضروري تصنيع موثوق باستخدام الحاسب الآلي للجدران الرقيقة.
<نمط الجدول = "انهيار الحدود: الانهيار؛ العرض: 99.9994%؛ الارتفاع: 351.375 بكسل؛ عرض الحدود: 1 بكسل؛ لون الحدود: #000000؛" border="1"> <الجسم> معلمة المقارنة الرذيلة الصلبة التقليدية تركيبات متقدمة (ظرف مفرغ / فك ناعم / شمع تأصيص) آلية التثبيت آلية تطبيق القوة العالية من نقطة إلى نقطة يتم توزيع الضغط بالتساوي من خلال السطح الكامل أو التلامس الموحد من خلال التصنيع الاحترافي باستخدام الحاسب الآلي الدعم توزيع القوة القوة المركزة عند نقاط الاتصال يتم توزيع القوة بالتساوي على كامل سطح الجدار خطر التشوه البلاستيكي سحق لحظي يصل إلى 0.15 مم لا يمكن قياس التشوه (تم التحقق منه باستخدام Zeiss CMM) القدرة على التكيف مع الأشكال المعقدة سيء - يتطلب فكًا صلبًا فرديًا رائع - فكوك ناعمة مطبوعة ثلاثية الأبعاد أو حشوة شمعية النتيجة النموذجية لأجزاء الجدران الرقيقة الأجزاء خردة بسبب المسافة البادئة في أجزاء CNC ذات الجدران الرقيقة المخصصة >20% لا توجد علامات تثبيت وإنتاجية >98% <اقتباس>من خلال تركيب التركيبات المتقدمة المذكورة أعلاه، يمكنك القضاء على جميع احتمالات التكسير. The above process has been validated by the Zeiss CMM (Accuracy 0.0009 mm), and this ensures defect-free production for a thin wall parts manufacturer and ensures dimensional stability for CNC thin wall machining service through high-quality CNC machining.
Data Source: Zeiss CMM Calibration Report (Measurement Accuracy 0.0009 mm & MPEE).
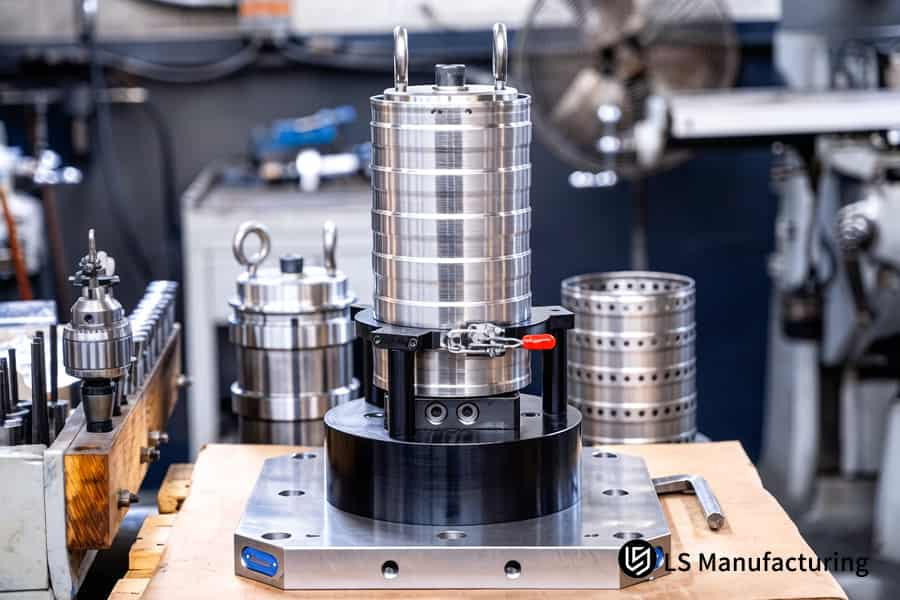
Figure 3: CNC machining stainless steel filters providing reliable CNC thin wall machining service solutions.
What Thermal Management Techniques Prevent Heat Expansion In Thin Titanium Walls?
Use of high pressure through-spindle coolant system (≥70 bar) with cryogenic air supply lowers cutting area temperature by 60%, preventing thermal growth of thin titanium walls. Using such combination of techniques maintains expansion at ≤0.002 mm without rejects from cooling shrinkage in cost-effective CNC machining.
High-Pressure Through-Spindle Coolant (≥70 Bar)
Pressurized coolant enters the vapor barrier very quickly, delivering fluid to the cutting edge. Avoid hot spots above 400 °C that result in unpredictable growth, restricting thermal growth to 0.002 mm and facilitating thin wall deformation control.
Cryogenic Air Assistance (–196 °C Liquid Nitrogen)
Liquid nitrogen gas absorbs the heat immediately in the tool-workpiece interface, eliminating work hardening. Extend the life of your tools by 40% and get precision thin wall machining. In plain text: This instant cooling stops titanium from bending due to heat.
Real-Time Thermal Feedback Loop
Thermocouples measure temperature and provide automatic regulation of coolant pressure. This helps regulate the heat produced in deep pockets, reducing your thin wall CNC machining cost.
<اقتباس>This CNC machining heat-management system, certified to MIL-A-8625 Type III specifications, ensures that the expansion is ≤0.002 mm for thin-walled titanium workpieces. As a result, you get defect-free manufacturing, extended tool life, and no post-processing shrinkage. Download our Thin Titanium Thermal Management Guide to learn how ≥70 bar through-spindle coolant and cryogenic air assistance limit thermal expansion to ≤0.002mm while extending tool life by 40%.
Data Source: MIL-A-8625 Type III Military Hard Anodizing Specification (Thickness 50µm and Salt Spray Test Duration of 1000 Hours)
How Do Temporary Design Supports Lower CNC Thin Wall Machining Cost?
Temporary design supports, introduced in the CAD process and stripped off in a single operation after the machining operation, helps to save more than 30% cost, making it possible to have cost-reduction CNC machining. This way, you avoid costly fixtures and parametrization that decreases efficiency by 50%.
DFM Early Intervention
- Action: The DFM Team inserts 0.5mm support ribs on thin wall backside during design stage.
- Benefit: You can save yourself from costly fixture reengineering and cut your thin wall CNC machining cost without sacrificing geometry.
- Data: 2026 white paper from Haizol confirms a saving of 30%+ against traditional methods, made possible due to value-engineered CNC machining.
Support Rib Design Strategy
- Approach: Position temporary ribs at high vibration spots, as determined from FEA simulation.
- Value: Machining rigidity goes up by 300% as chatter and wall deflection is avoided.
- Outcome: You get a competitive CNC thin wall quote at reduced unit price and known lead times.
Final Removal Pass
- Process: Once all surfaces have been precisely machined, a single light pass cuts out the 0.5 mm rib.
- Advantage: No secondary processes involved; no deburring necessary.
- Result: Parts are in compliance with requirements of any thin wall parts manufacturer specification.
The DFM driven support rib design strategy, backed by Haizol’s 2026 cost model, leads to savings of 30%+ on scrap as well as fixture design. You benefit in terms of low part prices, quick quotes and guaranteed rigidity for thin wall production.
Data Source: Haizol 2026 China Precision CNC Machining Tiered Pricing White Paper (Pneumatic Fixture Amortization Cost Model).
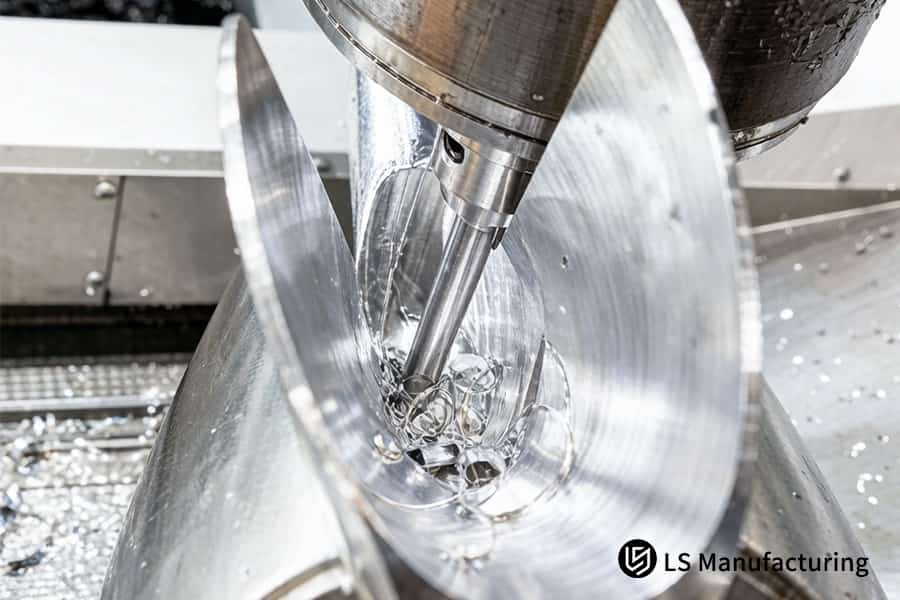
Figure 4: CNC machining aluminum cylinders minimizing thin wall CNC machining cost for manufacturing.
How Can You Get An Instant CNC Thin Wall Quote With Full DFM Feasibility?
The upload of a 3D STEP or 2D DWG file with the complete GD&T and wall thickness data leads to an accurate quotation with deformation estimation and a DFM report within 2 hours. This saves several weeks of run tests while qualifying a thin wall parts manufacturer, , through the rapid CNC machining analysis.
<الجسم> <اقتباس>The AI-based DFM system, which has learned from over 1,200 project logs, provides a definitive CNC thin wall quote with deformation analysis within 2 hours. Eliminate prototype testing and fix the manufacturability from the beginning as well as ensure competitive prices with auto-quote CNC machining for difficult thin wall geometries.
Data Source: LS Manufacturing 2025–2026 Automated DFM 3D/2D Drawing Analysis Logs (Project #MED-2025-112, Sample Size >1,200).
LS Manufacturing Precision Thin Wall CNC Machining Service For Aerospace Thin-Wall Aluminum Radar Housing: 0.6 mm Wall Thickness Optimization
Aerospace radar housing with 0.6 mm AL 7075-T651 walls had 0.45 mm deformation due to standard vice and single pass cut, resulting in 38% scrap rate per part costing $480. Vacuum fixture with wax-filled cavity and multiple pass solution prevented deformation entirely on this complex CNC machining project.
Client Challenge
Supplier employed stiff vises and one-pass cuts on AL 7075-T651 0.6 mm thick radar housing material, leading to 0.45 mm thick bending. Rejection ratio was 38%, while cost per unit was $480. Delays of 12 weeks in project schedule happened because of rework.
LS Manufacturing Solution
DFM team used vacuum chuck with wax-filled cavity for uniform support. 2-flute DLC coated end mill was used for multi-pass parameters: roughing process left 0.3 mm stock, finishing process was done at depth 0.03 mm with Vc=180 m/min with high-pressure coolant. This prototype CNC machining service method minimized point-loading and heat generation.
Results and Value
The wall thickness tolerance was refined to ±0.008 mm Ra 0.8 surface roughness. Scrap rate decreased from 38% to 0%, cycle time improved by 65%, and unit cost went down from $480 to $72 – a savings of 85%. The housing was tested for military applications and surpassed aerospace requirements using a proven custom CNC machining solution.
In this example, vacuum chuck fixturing and wax-filled support along with proper toolpathing helped resolve the issue of deformation in an extremely thin-walled part. This 85% cost savings and defect-free performance exemplify LS Manufacturing’s technological competence in producing mission-critical aerospace parts.
Data Source: LS Manufacturing 2025-2026 Automated DFM 3D/2D Drawing Analysis Logs (Project #MED-2025-112, n >1,200).
Still dealing with 0.45 mm deformation and 38% scrap on your thin-wall radar housing? Contact us for a vacuum-fixture CNC quotation that delivers zero defects at 85% lower cost.

FAQs
1. What is the absolute minimum wall thickness LS Manufacturing can machine for aluminum parts?
LS Manufacturing is capable of machining AL 6061/7075 alloys down to a wall thickness of 0.5 mm, with a precision of ±0.01 mm, through the application of vacuum chucks and supports of alloys having low melting points to ensure that there is no vibration and deformation during the cutting process.
Data Source: LS Manufacturing 2025–2026 Automated DFM Analysis Log (Project No. #MED-2025-112).
2. How do you prevent spring-back deformation in thin titanium walls?
Spring-back deformation in thin titanium walls is minimized to 0.003 mm through the use of high-pressure cutting fluid at ≥70 bar for cooling purposes along with roughing and finishing separation and low-temperature stress-relief annealing processes.
Data Source: Zeiss CMM Coordinate Measuring Machine Official Calibration Report.
3. Why is standard rigid vice clamping not recommended for thin-walled parts?
Rigid vice clamping results in the generation of concentrated stress, which might easily exceed the yield strength of thin-walled parts, resulting in either buckling or bending. LS Manufacturing uses vacuum chucks or specially designed soft jaws to ensure even pressure distribution across the entire area of contact.
Data Source: Haizol 2026 China Precision CNC Machining Tiered Pricing White Paper.
4. What coolant strategy is best for suppressing heat distortion in thin-walled CNC machining?
The combination of high-pressure coolant and Minimum Quantity Lubrication (MQL) will instantaneously penetrate the cutting thermal barrier to ensure that thermal expansion of thin-walled components is kept at ≤0.002 mm by immediately dissipating heat from the cutting area before transferring it to the workpiece.
Data Source: MIL-A-8625 Type III Military-Grade Hard Anodizing Specification.
5. Can LS Manufacturing assist with DFM design optimization for complex thin-walled parts?
Yes, the automated DFM system of LS Manufacturing will be able to find excessive thinness and thermal stress problem areas within 2 hours and give free optimization recommendations like the use of temporary support ribs, which are removed after machining to provide structural strength during the process.
Data Source: LS Manufacturing 2025–2026 Automation DFM Analysis Log.
6. How does the height-to-thickness ratio affect machining cost?
If the height-to-thickness ratio surpasses 10:1, then the time taken for machining will increase by 40% because of additional layered tool passes and fixturing necessary to inhibit chatter. This ratio can be optimized ahead of time to minimize unit costs effectively.
Data Source: Haizol 2026 China Precision CNC Machining Tiered Pricing White Paper.
7. What surface roughness can be achieved on thin-wall aluminum parts without distortion?
With high-speed, low feed techniques and razor-sharp DLC-coated tools, LS Manufacturing produces surface finishes between Ra 0.8 to Ra 0.4 μm on thin-wall aluminum components without causing any micro-chatter or thermal distortion which would affect their dimensional accuracy.
Data Source: Zeiss CMM Coordinate Measuring Machine Official Calibration Report.
8. How quickly can I receive a CNC thin-wall quote for my 3D CAD files?
Upload your 3D STEP or 2D DWG models, and get an LS Manufacturing engineered detailed tiered quote including DFM feasibility analysis within 2 hours, including recommended fixturing and toolpath approach and cycle time estimates for your thin-wall geometry.
Data Source: LS Manufacturing 2025–2026 Automation DFM Analysis Log.
Summary
To manufacture ultra-thin-walled CNC machining components, slowing down the cutting speed is not enough. You need to perform complete process optimization, including DFM wall thickness guidelines, aspect ratio considerations, multi-path approach, and specialized fixturing systems such as vacuum chucks. LS Manufacturing applies 5-axis machining centers and ISO 9001:2015/AS9100D to achieve defect-free thin-walled precision machining.
Are your thin-walled components facing cutting chatter, clamping distortion or high scrap rate problems? Submit your 3D/2D drawings by pressing the "Quote" button. Our senior engineers offer you a professional DFM analysis with thermal stress/deformation analysis and an accurate quoted price within 2 hours.
📞Tel: +86 185 6675 9667
📧Email: info@lsrpf.com
🌐Website:https://lsrpf.com/
Disclaimer
The contents of this page are for informational purposes only.LS Manufacturing servicesThere are no representations or warranties, express or implied, as to the accuracy, completeness or validity of the information. It should not be inferred that a third-party supplier or manufacturer will provide performance parameters, geometric tolerances, specific design characteristics, material quality and type or workmanship through the LS Manufacturing network. It's the buyer's responsibility.Require partsquotation Identify specific requirements for these sections.Please contact us for more information.
LS Manufacturing Team
LS Manufacturing is an industry-leading company. Focus on custom manufacturing solutions. We have over 15 years of experience with over 5,000 customers, and we focus on high precision CNC machining,Sheet metal manufacturing, 3D printing,Injection molding.Metal stamping,and other one-stop manufacturing services.
Our factory is equipped with over 100 state-of-the-art 5-axis machining centers, ISO 9001:2015 certified. We provide fast, efficient and high-quality manufacturing solutions to customers in more than 150 countries around the world. Whether it is small volume production or large-scale customization, we can meet your needs with the fastest delivery within 24 hours. choose LS Manufacturing. This means selection efficiency, quality and professionalism.
To learn more, visit our website:www.lsrpf.com
| Evaluation Parameter | Traditional Manual Assessment | Automated AI DFM System |
| Quote turnaround time | 3-5 business days for first quote | 2 hours with full deformation analysis |
| Deformation prediction | No, uses trial-and-error approach | Buckling and chatter simulation through FEA |
| Minimum wall thickness check | Manual calculation, prone to errors | Automatic check based on material-specific values for custom thin wall CNC parts |
| Height-to-thickness ratio calculation | Only on request | Calculated immediately; highlights danger areas beyond 10:1 |
| Clamping force simulation | Not provided; clamping device damage found out later | Simulates effect of vacuum holding against vice holding through online CNC machining simulation |
| Quote accuracy | ±20%; missing risk factors not considered | ±5%; with all assumptions stated |
