 Русский



Краткое содержание: ISO 13485 — это стандарт регулирования производства медицинских изделий с ЧПУ , который ставит во главу угла безопасность пациентов за счет проверенных производственных процессов. Работая в условиях строгого контроля рисков, он обеспечивает производство хирургических компонентов имплантационного класса, диагностических корпусов и микрофлюидных коллекторов с точностью до ±0,005 мм.
Для начинающих инженеров-исследователей и специалистов по закупкам переход от промышленного машиностроения к изготовлению медицинских изделий сопряжен со сложными нормативными ограничениями. В здравоохранении прецизионная резка преобразует цифровые модели в хирургические изделия в заданных параметрах, обеспечивая полную отслеживаемость материалов и контроль загрязнения. Это руководство для начинающих подробно описывает основные правила медицинской валидации , а также сравнительные критерии для различных стандартов. Проще говоря, освоение этих базовых показателей качества гарантирует, что каждый имплантируемый компонент выдержит клиническую проверку до начала клинических испытаний.
Основные выводы
- Комплексное управление рисками: Комплексное управление рисками является основой соответствия стандарту ISO 13485. Точность сама по себе не определяет область соответствия. Стандарт ISO 13485:2016 сам по себе не устанавливает числового порогового значения допустимых отклонений. Однако большинство производителей медицинских изделий указывают в своих спецификациях для поставщиков значение Cpk ≥ 1,67 для допусков на посадку в пределах нескольких микрон. Стабильность на протяжении всего жизненного цикла продукта заменяет проверку по принципу «прошел/не прошел» в качестве критерия приемки.
- Отслеживаемость DHR: Отслеживаемость DHR (Device History Record) является основой соответствия требованиям для медицинских компонентов. Серийные номера заготовок имеют однозначное соответствие с номерами плавок расплава сырья . Журналы термообработки и журналы компенсации пятиосевого инструмента составляют один документ.
- Завершение CAPA: CAPA (корректирующие и предупредительные действия) обеспечивает замыкание циклов контроля качества. Когда измеренное значение выходит за пределы диапазона чертежа, цех регистрирует несоответствие и расследует первопричину с помощью своей процедуры CAPA. После каждого расследования проводится проверка на наличие инженерных ошибок. Утилизация брака в отрыве от других материалов запрещена.
- Контроль целостности поверхности: целостность поверхности и биосовместимость остаются под контролем. Сопрягаемые поверхности поддерживаются с шероховатостью Ra 0,4–0,8 мкм. Упрочнение при обработке и загрязнение смазочно-охлаждающей жидкостью контролируются.
Почему стоит доверять этому руководству для начинающих?
Опыт Глории Ву в области точного машиностроения и быстрого прототипирования насчитывает более 15 лет работы на станках с ЧПУ в медицинской отрасли. Следите за инженерными знаниями Глории в LinkedIn , где вы найдете практические советы по точному производству и курсы по DFM (проектированию с учетом технологичности) . Вы получите практический опыт работы с медицинскими стандартами, разработанными для помощников по закупкам и младших инженеров-исследователей.
Все указанные здесь допуски взяты из базы данных по прецизионной обработке в режиме реального времени, а не из брошюр поставщиков. В ходе одного испытания, включавшего 80 зажимов из стали 17-4PH, проект MED-2026-038, ширина пазов имела допуски ±0,005 мм, а шероховатость поверхности Ra — 0,4 мкм. Все измерения проводились на оборудовании, сертифицированном по стандартам AS9100D и ISO 9001:2015, при температуре окружающей среды 20 °C ±0,5 °C.
Пункт 7.5.9 стандарта ISO 13485:2016 регулирует отслеживаемость. В Соединенных Штатах обязанность по ведению записей об истории устройства вытекает из FDA 21 CFR 820.184 , которая теперь включена в QMSR и вступила в силу 2 февраля 2026 года. Сопоставьте текст из пункта с DHR поставщика (запись об истории устройства, связывающая каждую деталь с партией плавки) . Запросите данные о процессе Cpk ≥1,67 перед выпуском вашей следующей медицинской разработки.
Что такое ISO 13485 «Медицинская обработка на станках с ЧПУ»?
В соответствии со стандартом ISO 13485, обработка медицинских изделий на станках с ЧПУ – это производство имплантатов, хирургических инструментов и корпусов для диагностических целей методом вычитания материала в рамках системы управления качеством (СУК) медицинской продукции. Заказчики обычно указывают критически важный для качества показатель Cpk ≥ 1,67 – это контрактный показатель, а не пункт стандарта ISO 13485. Ваши изделия отгружаются в соответствии с проверенным диапазоном, а не после сортировки на конечном этапе производства. Безопасность имеет приоритет над удовлетворением потребностей клиента при принятии любого решения.
Система управления качеством для медицинской обработки требует определения области применения до начала обработки. Имплантируемые титановые костные пластины, хирургические челюстные блоки и микрокорпуса для эндоскопов входят в сферу действия медицинской системы управления качеством.
Оборудование, не требующее ведения документации по истории проектирования и процедур контроля загрязнения, остается вне сферы действия медицинской системы управления качеством . Детали потребительского назначения не проходят аудит в соответствии с требованиями медицинского качества независимо от их размеров. В итоге: объем документации определяется классом риска, а не размером детали.
ISO 13485:2016, пункт 7.5.6: контроль потока процесса от квалификации оборудования (OQ) через квалификацию продукции (PQ) до фиксированного окна и управления изменениями:
[Входные параметры проектирования] → [OQ: скорость, подача, траектория инструмента на предельных значениях] → [PQ: Cpk ≥1,67 за весь цикл обработки] → [Замороженное технологическое окно] → [Управление изменениями: повторная проверка]
Пункт 7.5.6 преобразует окно процесса в повторно проверенное замороженное состояние.
Процесс обработки медицинских изделий на станках с ЧПУ подтверждает каждый этап резки, а не только конечные размеры. Пункт 7.5.6 стандарта ISO 13485:2016 требует подтверждения процессов производства и предоставления услуг. Этапы IQ/OQ/PQ, обычно используемые для демонстрации этого, взяты из GHTF/SG3/N99-10:2004, а не из текста пункта. PQ (квалификация производительности) демонстрирует стабильность на протяжении всего полного цикла.
После успешного прохождения квалификации оператора (OQ) скорость вращения шпинделя, скорость подачи и траектория движения инструмента фиксируются. В обычном цехе 3-осевой обработки документация по квалификации оператора отсутствует. Корректировки траектории движения инструмента в процессе обработки никогда не заносятся в журнал аудита.
В процессах стандартизации допусков при обработке на станках с ЧПУ устанавливаются требования к размерам критически важных для качества элементов . Промышленный диапазон допусков ±0,01 мм – ±0,05 мм позволяет производить корректировки в процессе производства.
Услуги высокоточной медицинской обработки на станках с ЧПУ гарантируют соответствие каждого параметра CTQ проверенному диапазону. Регулирующие органы рассматривают данные OQ и PQ вместо заявлений о возможностях.
Пункты плана действий
- Анализируйте данные OQ и PQ как единое целое. Сам по себе показатель OQ никогда не гарантирует стабильность.
- Перед проверкой любого утверждения о допусках убедитесь, что область проверки четко определена.
Источник данных: стандарт ISO 13485:2016 по системе управления качеством, пункт 7.5.6 (валидация процессов производства и предоставления услуг).
Почему управление рисками имеет решающее значение в медицинской машиностроении?
Управление рисками в медицинской механической обработке включает в себя полное сопоставление мер контроля рисков ISO 14971:2019 с процессами фрезерования и токарной обработки на станках с ЧПУ. PFMEA (анализ видов и последствий отказов процесса, ранжирующий отказы по степени тяжести, частоте возникновения и возможности обнаружения) предотвращает изменения геометрии во время обработки. Допуски на резьбу костных винтов поддерживаются в пределах ±0,005 мм–±0,01 мм , а точность подгонки подтверждается клиническими данными во всех аудитах.
Сопоставление PFMEA с шпинделями станков с ЧПУ
Каждый вид отказа в рамках анализа отказов и их последствий становится отдельной измеримой переменной процесса резания. Датчики износа инструмента и зонды, устанавливаемые на станке, обнаруживают скачки силы и термическое расширение во время резания. Скачки силы указывают на износ боковых поверхностей заготовки во время ее зажима.
Поверхности с шероховатостью Ra ≤0,2 мкм устраняют микрозаусенцы до контакта с тканью. Обработка на станках с ЧПУ позволяет контролировать риски, связанные с выбором геометрии и траекторий движения инструмента. Проще говоря: контроль рисков осуществляется на шпинделях, а производство деталей остается экономически выгодным.
«Снижение рисков при обработке медицинских деталей на станках с ЧПУ — это не этап контроля качества; это неотъемлемое ограничение шпинделя, обеспечивающее безопасность детали до образования первой стружки». — Старший аудитор по качеству компании LS Manufacturing.
На шпинделе зафиксированы четыре типа отказов.
В анализе PFMEA для медицинского оборудования четыре типа отказов имеют наивысший уровень серьезности. Аудиты сопоставляют каждое обнаруженное нарушение с системой управления качеством в медицинской промышленности.
- Смещение геометрии: встроенные в станок датчики перекалибровывают смещение заготовки перед чистовой обработкой.
- Микроборы: Вырывание нитевидных кристаллов не влияет на организм.
- Концентраторы напряжений: Смешанные радиусы предотвращают образование усталостных трещин в несущих нагрузку имплантатах .
- Тепловое расширение: предварительный нагрев шпинделя обеспечивает правильный размер детали при длинной резке.
Многоосевая обработка на станках с ЧПУ позволяет изготавливать несущие элементы за одну установку. Корпуса бытовой электроники не требуют такого пристального внимания к шпинделю, поскольку косметическая царапина обходится дешевле, чем трещина в кости.
Практические выводы
- Перед утверждением пакета медицинских чертежей запросите уровни тяжести PFMEA .
- Для каждого критического параметра следует назначить один работающий датчик, ни в коем случае не следует проводить окончательную сортировку.
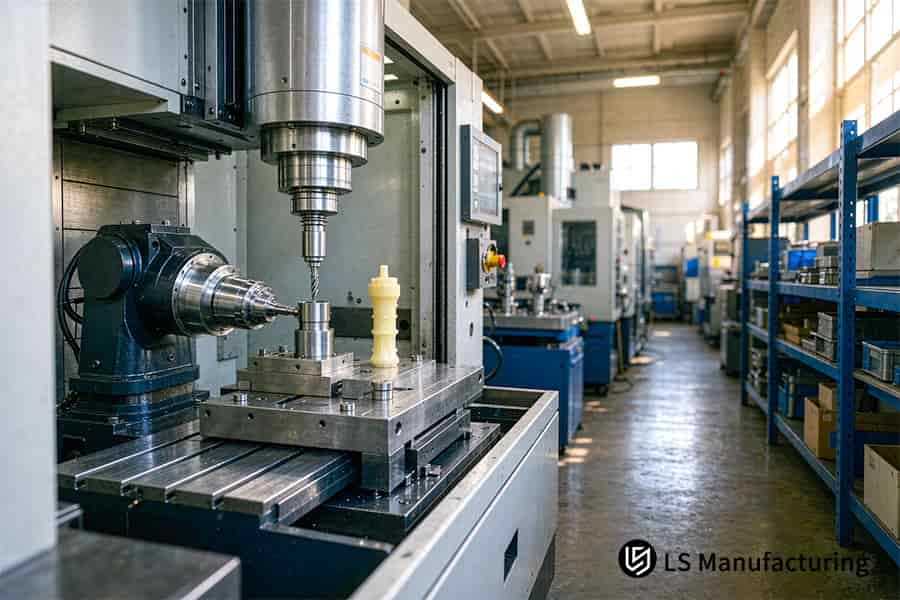
Рисунок 1: Обработка на станке с ЧПУ медицинской модели кости и компонента для управления рисками при медицинской механической обработке с точностью ±0,005 мм.
Как отслеживаемость процесса обработки на станках с ЧПУ защищает пациентов?
Отслеживаемость при обработке на станках с ЧПУ представляет собой замкнутую цифровую цепочку от партии расплава до окончательной проверки, документированную в виде DHR (Device History Record, одно доказательство на каждую деталь ). Проблемы с отзывом имплантатов побудили регулирующие органы ввести обязательное требование о наличии проверяемых цепочек поставок. Каждый из ваших компонентов маркируется лазером с помощью UDI (Unique Device Identifier, уникальный идентификатор детали) , который связан с одной партией расплава титана.
Четыре записи, объединенные в один DHR
Отслеживаемость данных, полученных на станках с ЧПУ, преобразует разрозненные данные с производственного участка в один файл, доступный для поиска. Пункт 7.5.9 стандарта ISO 13485:2016 предусматривает отслеживаемость данных, полученных на станках с ЧПУ при изготовлении медицинских изделий . Четыре связанных файла содержат информацию о применении станков с ЧПУ для изготовления инвазивного оборудования.
- Сертификация сырья : спектрометрический анализ партии топлива подтверждает, что каждый брусок изготовлен из одной плавки.
- Запись о механическом обработке: версия G-кода, номер партии инструмента и подтверждение оператора за смену.
- Запись с КИМ: показания КИМ Zeiss в сравнении с журналами ошибок по серийным номерам деталей.
- Сертификат соответствия: к каждой записи о партии товара прилагается сертификат соответствия.
Десятилетнее сохранение прав и сфера применения класса III
Для инвазивных имплантатов III и II классов требуется полное соответствие требованиям DHR (Закона о регистрации дефектов). Для потребительских изделий, таких как крепежные элементы, подобная регистрация не ведется. Отклонение в 5 мкм для имплантата III класса становится документально подтвержденным несоответствием с записью о дальнейших действиях, а не автоматическим браком.
Десятилетний срок хранения обеспечивает возможность восстановления версий G-кода и журналов КИМ даже после продажи станка. Проще говоря, двухчасовой интервал отслеживания позволяет исключить отзыв одной партии продукции или тысячу.
Итог
- Оценивайте поставщиков по скорости отслеживания ( 2 часа) , а не по количеству сертификатов.
- Не принимайте во внимание мельницы, не использующие спектрометрию партий продукции, независимо от стоимости.
Источник данных: Положение FDA о системе управления качеством (QMSR / 21 CFR Часть 820) и пункт 7.5.9 (прослеживаемость) стандарта ISO 13485:2016.
Краткое справочное руководство: ISO 13485 против ISO 9001 против AS9100D
На одном производственном предприятии действуют четыре разных стандарта. ISO 9001:2015, ISO 13485:2016, AS9100D , а также общая механическая обработка, не имеющая единого стандарта, накладывает на инженеров разные обязанности.
| Аспект оценки | Общая механическая обработка (без системы) | ISO 9001:2015 | AS9100D Аэрокосмическая техника | ISO 13485:2016 Медицинский |
| Основной водитель | Доставка запчастей и их функциональность | Удовлетворенность клиентов и улучшение | Чрезвычайно надежные самолеты и защита от попадания посторонних предметов. | Безопасность пациентов, регулирование и управление рисками |
| Типичный допуск на размеры | ±0,1 мм | ±0,01 мм–±0,05 мм | ±0,005 мм – ±0,01 мм | ±0,005 мм – ±0,01 мм |
| Типичная чистовая обработка поверхности | Ra 1,6 мкм–3,2 мкм | Ra 0,8 мкм–1,6 мкм | Ra 0,4 мкм–0,8 мкм | Ra 0,2 мкм–0,8 мкм ( биосовместимый, без загрязнений ) |
| Основной документ, подтверждающий прослеживаемость | Накладная и сертификат основных материалов | Отчет об осмотре и документация по выполненным работам | Стандарт AS9102 FAI (первичная проверка образца) в дополнение к полной технологической документации. | DHR с отслеживанием партий расплава |
| Требования к технологической мощности | Нет обязательной метрики | Как правило, требуется Cpk ≥1,33. | Cpk ≥1,33–1,67 для ключевых характеристик | Обязательным условием для CTQ является значение Cpk ≥1,67. |
Стандарт ISO 13485:2016 создает медицинский барьер за счет контроля загрязнения, биологической безопасности и проверенных производственных процессов. Показатель Cpk ≥ 1,67, обычно сопровождающий этот стандарт, является требованием заказчика.
Сценарии применения в промышленности
Производство ортопедических имплантатов (костные пластины из титановых сплавов Ti-6Al-4V ELI): поверхность имплантационного класса имеет шероховатость Ra 0,2 мкм или меньше . Костная ткань быстрее прилипает к субмикронной поверхности. При обработке деталей имплантатов не используются охлаждающие жидкости, содержащие хлорированные или сульфидированные минералы. Остатки минерального охлаждающего вещества препятствуют сращению костей на микроскопическом уровне.
Инструменты для малоинвазивной хирургии (многоосевые эндоскопические захватывающие щипцы из нержавеющей стали 17-4PH): Отверстия в шарнирах и зубцах губок имеют допуск ±0,005 мм. Пятиосевое одновременное фрезерование позволяет изготовить обе детали за одну операцию зажима. Хирург ощущает одинаковое сопротивление движению губок в каждой детали.
Приборы для диагностики in vitro (оптофлюидные анализаторы на основе акрила/ПММА): Каналы потока имеют шероховатость поверхности до Ra 0,4 мкм . Реакционные капли и пузырьки воздуха перемещаются быстрее по гладким каналам. Внешние уплотнительные поверхности имеют допуск от ±0,01 мм до ±0,05 мм . Утечка жидкости начинается, когда внешняя форма выходит за пределы допуска.
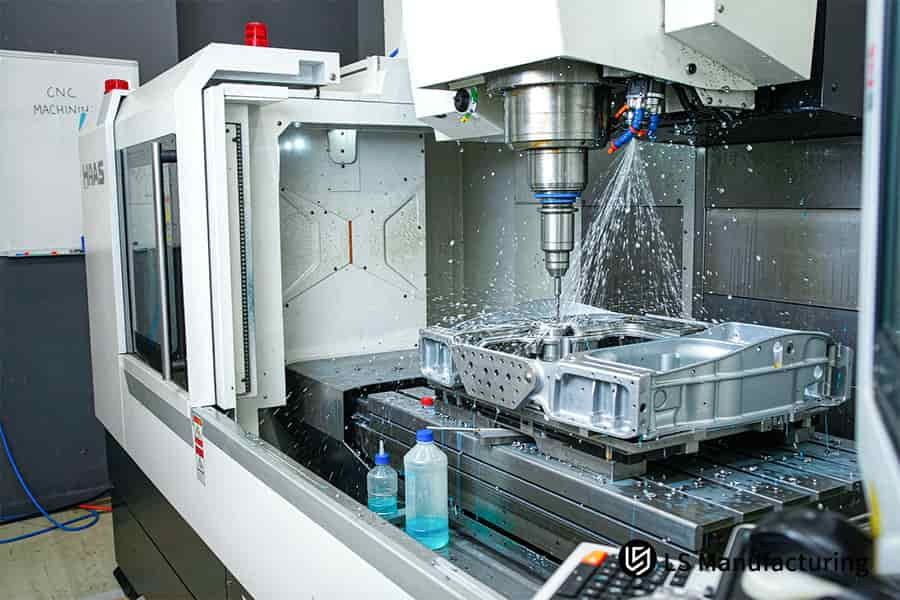
Рисунок 2: Станок с ЧПУ изготавливает алюминиевый блок в соответствии с медицинскими протоколами ISO 13485 и ISO 9001 при температуре 20 °C ±0,5 °C.
Почему стандарты ISO 13485 и ISO 9001 важны для медицинской отрасли?
Различие между стандартом ISO 13485 и ISO 9001 для медицинской отрасли заключается в разнице между системой менеджмента качества (СМК) для медицинской отрасли, основанной на нормативных требованиях, и общей системой, основанной на коммерческих принципах. Стандарт ISO 13485:2016 исключает опросы удовлетворенности клиентов и включает в себя валидированное блокирование процесса. Элемент, нарисованный в полосе шириной 10 мкм, не может быть воспроизведен воспроизводимо, если лежащий в его основе процесс не был валидирован.
Удовлетворенность клиентов против требований регулирующих органов
ISO 9001:2015 отдает предпочтение непрерывному совершенствованию и опросам удовлетворенности клиентов. ISO 13485:2016 отменяет требования к проведению опросов для обеспечения соответствия, отдавая предпочтение нормативным требованиям. Требования соответствия ISO 13485 сводят аудиты к анализу документации, а не к оценке результатов.
Производители широкого профиля представляют ответы на опросы в качестве документа по улучшению. Производители медицинского оборудования представляют документы по валидации в качестве документа, подтверждающего соответствие требованиям. Малосерийная ячейка обработки на станках с ЧПУ основана на скорости итераций, поэтому промышленный прототип создается без предварительной проверки на соответствие требованиям.
Гибкость против привязки к конкретному процессу
В области обработки медицинского оборудования необходимо учитывать три параметра: код ЧПУ, марку инструмента и производственную ячейку. Система управления качеством для обработки медицинского оборудования требует двух согласований перед внесением любых изменений.
| Водитель | ISO 9001:2015 | ISO 13485:2016 |
| Основная цель | Удовлетворенность клиентов | Безопасность пациентов |
| Изменение процесса | Настройка в середине цикла | Переаттестация в первую очередь |
| Обязанности по проведению обследований | Необходимый | Обрезанный |
| Несоответствующая деталь | Несоответствие размеров | Отсутствует проверка достоверности. |
Проще говоря: коммерция покупает время, медицина покупает доказательства, а четыре линии выше показывают, где ваши рисунки расходятся.
При смене марки инструмента следует подавать только один запрос на внесение изменений в конструкцию, никогда позже. Сокращение времени цикла никогда не является уважительной причиной для несанкционированной смены инструмента в медицинских партиях. Промышленные партии, обрабатываемые на станках с ЧПУ из нержавеющей стали, продаются благодаря возможности быстрой адаптации. Для медицинских партий требуется подтверждение параметров.
«В тех случаях, когда стандартные производственные практики предполагают постоянную корректировку для сокращения времени цикла, стандарт ISO 13485 требует блокировки процесса — проверенная настройка оборудования не должна изменяться до повторной проверки». — Руководитель отдела соответствия медицинским стандартам компании LS Manufacturing.
Критерии принятия решений
- Перед редактированием после проверки убедитесь в наличии двух подписей, подтверждающих согласие.
- Оценивайте поставщиков медицинского оборудования на основе документации по управлению изменениями, а не на основе опросов.
Как предприятиям обеспечить точность обработки материалов на станках с ЧПУ в медицинской отрасли?
Точность обработки на станках с ЧПУ в медицинской промышленности контролируется тремя встроенными системами управления: термостабилизацией, датчиками Renishaw и замкнутой системой мониторинга износа твердосплавных деталей. Предел точности устанавливается в диапазоне от ±0,005 мм до ±0,01 мм на основе теплового расширения, а не деформации инструмента.
Охлаждающее масло для шпинделя и термостабилизация, опорные точки станка для учета воздействия тепла при резке. Смещение в помещении изменяет положение стали на несколько микрон в течение одной смены.
Диаграмма допусков для станков с ЧПУ классифицирует каждый элемент в соответствии с его размерным разбросом до начала резки.
Снижение температуры и смещение параметров помещения приводит к изменению базовой точки в процессе финишной обработки. Первичная однокомпонентная проверка качества не гарантирует соблюдение допуска в микронных пределах.
При обработке медицинских изделий на станках с ЧПУ используется контактный щуп Renishaw (измерение в процессе работы, сброс смещения заготовки в процессе работы) до и после чистовой обработки. Износ твердосплавных элементов приводит к выходу за пределы размерной полосы после того, как зарегистрированные смещения передаются в параметры чистовой обработки.
- Зал с температурой 20 °C ±0,5 °C: обеспечивает установление базовых параметров оборудования независимо от изменений температуры в помещении.
- Охлаждение шпиндельным маслом: рассеивает тепло, выделяемое при резке, до того, как какой-либо прирост коснется базовой точки.
- Контактный щуп Renishaw: передает измеренный размер в поле смещения заготовки.
- Регистрация износа инструмента: отмечает износ твердосплавного материала до того, как его размеры выйдут за пределы напечатанного изделия.
Системы терморегулирования и контроля работают как единая цепочка. Прослеживаемость обработки на станках с ЧПУ связана с данными контроля на протяжении всего процесса окончательной проверки.
КИМ Zeiss работают в пределах MPEE (максимально допустимая погрешность индикации) ≤ 1,2+L/350 мкм, что означает, что данные щупа и результаты КИМ привязаны к одной и той же базовой точке.
Корпуса имеют защитные крышки с допуском ±0,05 мм и менее жесткую конструкцию, обеспечивающую полную термокомпенсацию.
Обработка тонких стенок на станках с ЧПУ обеспечивает минимальную толщину стенки. Тонкие ребра деформируются раньше, чем увеличивается нагрузка от стружки. Сердечники микрофлюидных клапанов сохраняют точность размеров только при повторной калибровке между проходами.
Практические проверки
- Сбрасывайте журнал смещения датчика после каждой чистовой обработки, а не после каждой партии.
- Финишную обработку и проверку следует проводить в одном и том же стабильном температурном диапазоне.
Источник данных: Официальная спецификация калибровки промышленной координатно-измерительной машины Zeiss CMM (погрешность измерения объема MPEE ≤ 1,2+L/350 мкм).
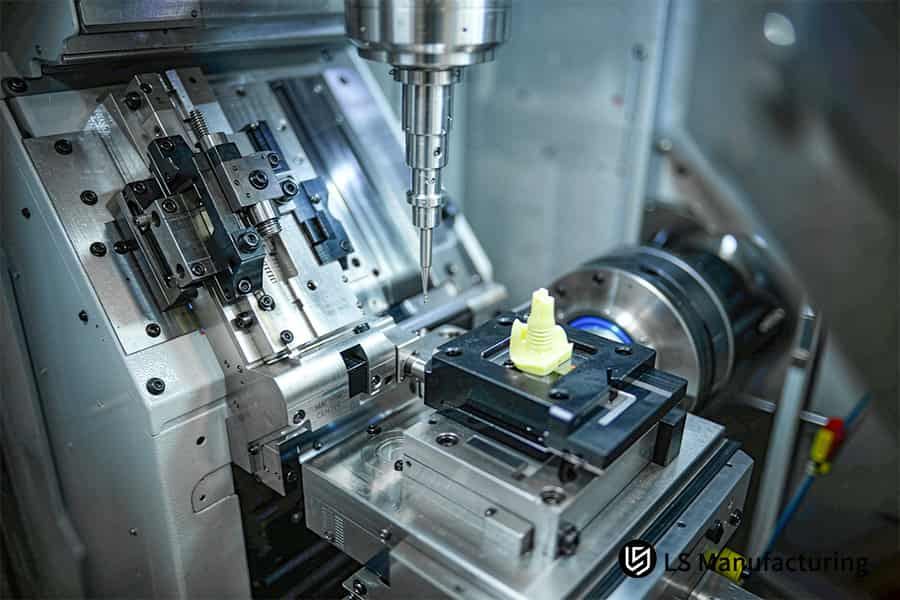
Рисунок 3: Многоосевая ЧПУ-головка формирует медицинский компонент с журналами отслеживания при Cpk 1,67.
Как работает медицинская обработка на станках с ЧПУ на практике: пример хирургического инструмента от компании LS Manufacturing.
Медицинские степлерные зажимы 17-4PH обеспечивают допуск на зазор ±0,005 мм за счет фиксации параметров процесса, а не за счет случайности работы оборудования. Параметры процесса фиксируются в соответствии с разделом 7.5.6 «Статистический контроль» стандарта ISO 13485:2016 и преобразуются в фактические допуски. Данные о допуске на зазор, качестве поверхности и партии термообработки фиксируются по одному значению перед началом резки. Таким образом, аудиторы могут проверить один контролируемый элемент информации, вместо того чтобы искать его в разрозненных производственных записях.
Задача клиента
Зажимные направляющие для микростеплеров представляли собой пилотную партию из 80 единиц, предназначенную для запуска малоинвазивной хирургической операции. Направляющие пазы , изготовленные на станке с ЧПУ, имели максимальную точность обработки каждой детали. Первоначальное отклонение размеров привело к 16% бракованных изделий. Отсутствие данных о процессе валидации предотвратило привязку конструкции к конкретному варианту.
LS Manufacturing Solution
Инженеры-технологи разработали протокол контролируемого испытания с использованием проверенных технологических параметров. Для высокоточной 5-осевой обработки на станках с ЧПУ использовались твердосплавные режущие инструменты микродиаметра с нагревом шпинделя. Скорость резания поддерживалась постоянной на уровне Vc = 55 м/мин . Вместо обильного охлаждения использовалась минимальная смазка (масляный туман), что исключало риск образования остатков при очистке. В процессе чистовой обработки ширина паза непрерывно измерялась контактными датчиками.
Результаты и ценность
Полноразмерное сканирование с помощью координатно-измерительной машины (КИМ) подтвердило соответствие всех зажимов заданным параметрам чертежа. Достигнута чистота поверхности Ra 0,35 мкм. Индекс технологичности процесса увеличен до 1,72. Процент брака снижен до 4%, что типично для первых партий в медицинских испытаниях. Цена за единицу продукции снижена на 8%; срок выполнения заказа сокращен с 14 до 12 дней .
«Разброс размеров и отсутствие файлов валидации сделали невозможным замораживание проекта. Фиксированные параметры процесса и значение Cpk компенсировали оба недостатка». — Руководитель отдела исследований и разработок, команда по разработке малоинвазивных хирургических устройств, проект № MED-2026-038
Уроки, применимые в других областях
- Перед тем как проверять возможности станка, необходимо окончательно определить параметры резки.
- Мелкосерийная обработка на станках с ЧПУ более эффективна, чем полномасштабное серийное производство.
- При проведении медицинских проверок статистические доказательства важнее типа оборудования.
Источник данных: Журнал проекта LS Manufacturing по малоинвазивной медицинской продукции, проект № MED-2026-038, пилотный запуск с 80 зажимами.

Часто задаваемые вопросы
1. Каковы основные результаты, необходимые для проведения аудита механического цеха в соответствии со стандартом ISO 13485?
Аудит механического цеха по стандарту ISO 13485:2016 включает четыре документа: номер партии материала, отчет о размерах, полученный с помощью координатно-измерительной машины Zeiss, сертификат соответствия (CoC) и историю эксплуатации устройства (DHR) . Компания LS Manufacturing хранит все четыре документа для каждой производственной партии в течение следующих десяти лет.
Источник данных: ISO 13485:2016, пункт 7.5.9
2. Может ли механический цех без сертификата ISO 13485 производить детали для медицинских изделий?
Некритичные и неинвазивные компоненты могут быть изготовлены без сертификата ISO 13485:2016 при условии, что допуски превышают ±50 мкм и отсутствует взаимодействие с тканями. Инвазивные инструменты классов II и III должны проходить сертифицированную процедуру, и в LS Manufacturing для всех инвазивных инструментов имеется одно контролируемое помещение. Отделы закупок разделяют одну спецификацию материалов на две группы поставщиков, и их стоимость пропорциональна риску, а не количеству деталей.
3. Как стандарт ISO 13485 регулирует программирование ЧПУ и изменения кода?
Стандарт ISO 13485:2016 не запрещает редактирование G-кода. Он требует, чтобы любое изменение, затрагивающее валидированный процесс, контролировалось, а в случае изменения технологического окна оно должно быть повторно валидировано в соответствии с пунктом 7.5.6, и любое изменение смещения, превышающее ±10 мкм, должно сопровождаться оценкой инженерных изменений перед продолжением процесса резки. Каждая программа была зафиксирована в проекте № MED-2026-038 , и процесс валидации начался после подписания и передачи в отдел учета качества документа об утверждении изменений. Сборочные линии OEM-производителей получают детали, вырезанные из одной зафиксированной программы.
Источник данных: FDA QMSR / 21 CFR 820
4. В чем разница между IQ, OQ и PQ в медицинской машиностроении?
IQ подтверждает правильную настройку, OQ подтверждает диапазон допуска ±5 мкм, а PQ подтверждает Cpk = 1,67 на протяжении всего производственного цикла. Компания LS Manufacturing проводит все три теста ISO 13485:2016 на всех высокопроизводительных обрабатывающих узлах с ЧПУ и никогда не выпускает медицинские партии без документации о результатах тестирования PQ. Аудиторы проверяют три подписанных протокола для каждого семейства устройств, полагаясь на подтверждение работоспособности, а не на мнение какого-либо поставщика оборудования.
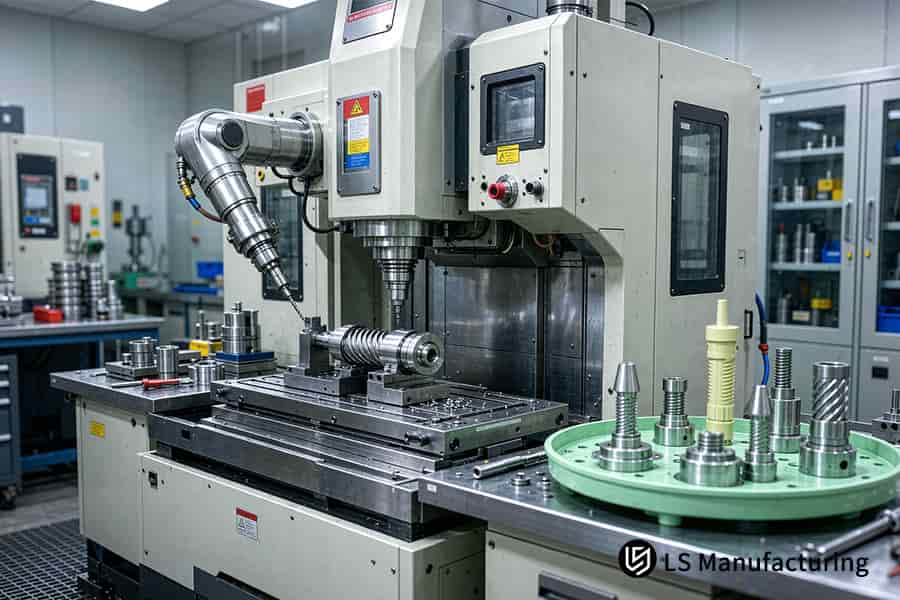
Рисунок 4: Токарный станок с ЧПУ проверяет инструменты и изготавливает медицинские детали в соответствии с системой управления качеством для медицинской обработки согласно стандарту ISO 13485.
Краткое содержание
Стандарт ISO 13485:2016 устанавливает, что геометрическая однородность и целостность поверхности при обработке медицинских изделий напрямую обеспечивают безопасность пациентов. Инженерные группы, приступающие к производству медицинских изделий, должны закрепить каждый критически важный параметр качества (CTQ) в пределах проверенного рабочего диапазона, подтвержденного сертификатами соответствия партии. Определение этих параметров превращает регуляторные проверки из оперативной чрезвычайной ситуации в предсказуемый процесс проверки документации.
Медицинская механическая обработка и поддержка в вопросах регулирования
Для проведения технических оценок DFM, проверки фиксированных параметров или поддержки аудитов IQ/OQ/PQ медицинских компонентов обращайтесь в инженерно-техническую службу LS Manufacturing по адресу info@lsrpf.com или по телефону +86 185 6675 9667 .
Дополнительная литература: Токарная обработка на станках с ЧПУ для медицинского оборудования (OEM): допуск ±0,005 мм, соответствие стандарту ISO 13485.

