 Italiano



In breve: la lavorazione CNC medicale ISO 13485 è un quadro di riferimento regolamentato per la produzione che privilegia la sicurezza del paziente attraverso processi produttivi validati. Operando sotto rigorosi controlli di rischio, fornisce componenti chirurgici di grado implantare, alloggiamenti diagnostici e collettori microfluidici, mantenendo tolleranze di precisione di ±0,005 mm.
Per i giovani ingegneri di ricerca e sviluppo e per chi si avvicina per la prima volta al mondo degli approvvigionamenti , il passaggio dalla lavorazione meccanica commerciale alla fabbricazione di dispositivi medici introduce complessi vincoli normativi. Nella produzione di dispositivi medici, il taglio di precisione trasforma i modelli digitali in hardware chirurgico con parametri fissi, garantendo la completa tracciabilità dei materiali e il controllo della contaminazione. Questa guida, pensata per i principianti, illustra le principali regole di validazione medica , insieme a parametri di riferimento per il confronto tra diversi standard. In poche parole, la padronanza di questi parametri di qualità garantisce che ogni componente impiantabile superi il vaglio clinico prima dell'inizio delle sperimentazioni cliniche.
Punti chiave
- Gestione del rischio end-to-end: La gestione del rischio end-to-end è alla base della conformità alla norma ISO 13485. La sola precisione non definisce l'ambito di conformità. La norma ISO 13485:2016 non stabilisce alcuna soglia numerica di capacità. Tuttavia, la maggior parte dei produttori di dispositivi medici (OEM) specifica Cpk ≥ 1,67 nelle proprie specifiche per i fornitori, per tolleranze di accoppiamento a pochi micron. La stabilità lungo l'intero ciclo di vita del prodotto sostituisce l'ispezione di superamento/fallimento come criterio di accettazione.
- Tracciabilità DHR: la tracciabilità DHR (Device History Record) è il fondamento della conformità per i componenti medicali. I numeri di serie dei pezzi sono mappati uno a uno con i numeri di colata della materia prima . I registri dei trattamenti termici e i registri di compensazione degli utensili a cinque assi sono parte di un unico documento.
- Chiusura CAPA: Il sistema CAPA (Azioni Correttive e Preventive) garantisce la chiusura dei cicli di qualità. Quando un valore misurato si trova al di fuori dell'intervallo di riferimento, l'officina segnala una non conformità e ne indaga la causa principale attraverso la procedura CAPA. La validazione per la prevenzione degli errori di progettazione viene eseguita dopo ogni indagine. Lo smaltimento degli scarti in modo isolato è vietato.
- Controllo dell'integrità superficiale: l'integrità superficiale e la biocompatibilità rimangono sotto controllo. Le superfici di accoppiamento sono mantenute a Ra 0,4–0,8 μm. L'incrudimento e la contaminazione da fluido di taglio sono tenuti sotto controllo.
Perché fidarsi di questa guida per principianti?
Gloria Wu vanta un'esperienza di oltre 15 anni nell'ingegneria di precisione e nella prototipazione rapida nel settore della lavorazione CNC medicale. Segui i suoi approfondimenti ingegneristici su LinkedIn per ottenere consigli pratici sulla produzione di precisione e sui corsi DFM (Design for Manufacturability) . Avrai accesso a una prospettiva dal punto di vista del macchinista sugli standard medicali, pensata per assistenti agli acquisti e ingegneri junior di ricerca e sviluppo.
Tutte le tolleranze qui indicate provengono dal database di lavorazione di precisione in tempo reale e non dalle brochure del fornitore. Una singola prova, che ha coinvolto 80 morsetti 17-4PH (progetto MED-2026-038), ha presentato larghezze delle fessure con tolleranze di ±0,005 mm e una finitura superficiale Ra di 0,4 μm. Tutte le misurazioni sono state effettuate su apparecchiature all'interno di uno stabilimento certificato AS9100D e ISO 9001:2015, a temperatura ambiente controllata di 20 °C ±0,5 °C.
La clausola 7.5.9 della norma ISO 13485:2016 riguarda la tracciabilità. Negli Stati Uniti, l'obbligo relativo al Device History Record (DHR) deriva dalla normativa FDA 21 CFR 820.184 , ora integrata nel QMSR a partire dal 2 febbraio 2026. È necessario far corrispondere il testo della clausola al DHR del fornitore (Device History Record, che collega ogni componente al relativo lotto di fusione) . Richiedere i dati di processo con Cpk ≥1,67 prima di rilasciare il prossimo dispositivo medico.
Che cos'è la norma ISO 13485 per la lavorazione CNC in ambito medicale?
La lavorazione CNC medicale ISO 13485 è una produzione sottrattiva di impianti, strumenti chirurgici e alloggiamenti per dispositivi diagnostici, effettuata nell'ambito di un sistema di gestione della qualità (QMS) medicale. I clienti in genere specificano una capacità CTQ (Critical to Quality) con Cpk ≥ 1,67, un valore contrattuale e non una clausola ISO 13485. I pezzi vengono spediti in base a un intervallo validato, non a un ordinamento di fine linea. La sicurezza ha la precedenza sulla soddisfazione del cliente in qualsiasi decisione.
Un sistema di gestione della qualità per la lavorazione di dispositivi medici richiede la definizione dell'ambito di applicazione prima di iniziare la lavorazione. Placche ossee impiantabili in titanio, unità mandibolari chirurgiche e alloggiamenti per microendoscopi rientrano tutti nell'ambito di applicazione del sistema di gestione della qualità per dispositivi medici.
L'hardware che non richiede la registrazione della storia progettuale e procedure di controllo della contaminazione rimane escluso dall'ambito del sistema di gestione della qualità (QMS) per i dispositivi medici . I componenti destinati al consumo non superano gli audit di qualità per i dispositivi medici, indipendentemente dalle dimensioni. In definitiva, è la classe di rischio, non la dimensione del pezzo, a determinare lo sforzo di documentazione.
Norma ISO 13485:2016, clausola 7.5.6: controllo del flusso di processo da OQ a PQ fino alla finestra di congelamento e controllo delle modifiche:
[Input di progettazione] → [OQ: velocità, avanzamento, percorso utensile ai limiti] → [PQ: Cpk ≥1,67 su un ciclo completo] → [Finestra di processo congelata] → [Controllo delle modifiche: rivalidazione]
La clausola 7.5.6 converte la finestra di processo in uno stato congelato convalidato.
Il processo di lavorazione CNC dei dispositivi medici convalida ogni fase di taglio, non solo la dimensione finale. La clausola 7.5.6 della norma ISO 13485:2016 richiede la convalida dei processi per la produzione e l'erogazione di servizi. La sequenza IQ/OQ/PQ comunemente utilizzata per dimostrarla deriva dalla norma GHTF/SG3/N99-10:2004, non dal testo della clausola. La PQ (qualificazione delle prestazioni) dimostra la stabilità durante l'intero ciclo.
La velocità del mandrino, la velocità di avanzamento e il percorso utensile vengono bloccati dopo il superamento del controllo di qualità (OQ). In un'officina meccanica convenzionale a 3 assi, non esiste alcuna documentazione relativa al controllo di qualità. Le modifiche al percorso utensile durante la lavorazione non vengono mai registrate nel registro delle operazioni.
I processi di standardizzazione delle tolleranze per la lavorazione CNC definiscono i requisiti dimensionali per le caratteristiche critiche per la qualità (CTQ) . Un intervallo di tolleranza industriale di ±0,01 mm – ±0,05 mm consente regolazioni a metà ciclo di lavorazione.
I servizi di lavorazione CNC di precisione per il settore medicale garantiscono che ogni attributo CTQ sia mappato a una finestra di riferimento comprovata. Le autorità di regolamentazione esaminano i dati OQ e PQ anziché le dichiarazioni di capacità.
Elementi di azione
- Esaminare i dati OQ e PQ insieme, come un'unica unità. L'OQ da solo non implica mai stabilità.
- Assicurarsi che l'ambito di convalida sia chiaro prima di convalidare qualsiasi dichiarazione di tolleranza.
Fonte dei dati: norma ISO 13485:2016 relativa ai sistemi di gestione della qualità, clausola 7.5.6 (validazione dei processi di produzione e di erogazione dei servizi).
Perché la gestione del rischio è fondamentale nella lavorazione meccanica in ambito medicale?
La gestione del rischio nella lavorazione medica prevede la mappatura completa dei controlli di rischio ISO 14971:2019 sui processi di fresatura e tornitura CNC. L'analisi PFMEA (Process Failure Mode and Effects Analysis, classificazione dei guasti in base a gravità, frequenza e rilevabilità) previene le variazioni geometriche durante la lavorazione. Le tolleranze della filettatura delle viti ossee sono mantenute entro ±0,005 mm-±0,01 mm e l'adattamento è supportato da dati clinici in tutti gli audit.
Mappatura dell'analisi PFMEA sui mandrini CNC
Ciascuna modalità di guasto dell'analisi PFMEA diventa una singola variabile di taglio misurabile. I sensori di usura dell'utensile e le sonde montate sulla macchina rilevano i picchi di forza e la dilatazione termica durante il taglio. I picchi di forza indicano l'usura sui fianchi mentre il pezzo in lavorazione viene bloccato.
Le superfici con rugosità Ra ≤0,2 μm eliminano le microbave prima di qualsiasi contatto con il tessuto. La lavorazione CNC mappa il controllo del rischio sulla geometria e sulle scelte dei percorsi utensile. In parole semplici: il controllo del rischio viene effettuato sui mandrini, dove i pezzi rimangono economicamente vantaggiosi da produrre.
"La mitigazione del rischio nella lavorazione CNC in ambito medicale non è una fase di ispezione; è un vincolo intrinseco del mandrino che garantisce la sicurezza del pezzo prima ancora che si formi il primo truciolo." — Responsabile senior del controllo qualità presso LS Manufacturing.
Quattro modalità di guasto intercettate al mandrino
Nell'analisi PFMEA in ambito medicale , quattro modalità di guasto presentano il livello di gravità più elevato. Gli audit confrontano ogni intercettazione con il sistema di gestione della qualità per la lavorazione in ambito medicale.
- Deriva geometrica: le sonde installate sulla macchina ricalibrano l'offset di lavoro prima delle passate di finitura.
- Micro-bave: la rottura della cresta del filo non interessa il corpo.
- Punti di concentrazione delle sollecitazioni: i raggi di curvatura ravvicinati prevengono le cricche da fatica negli impianti sottoposti a carico .
- Dilatazione termica: il preriscaldamento del mandrino garantisce le dimensioni del pezzo nelle lavorazioni lunghe.
La lavorazione CNC multiasse produce elementi portanti in un'unica fase di lavorazione. Gli alloggiamenti per l'elettronica di consumo non richiedono una tale vigilanza sul mandrino, poiché un graffio superficiale costa meno di una frattura ossea.
Spunti pratici
- Richiedere i livelli di gravità PFMEA prima di approvare la documentazione relativa ai disegni medici.
- Assegna un sensore attivo a ciascuna dimensione critica, mai una classificazione finale.
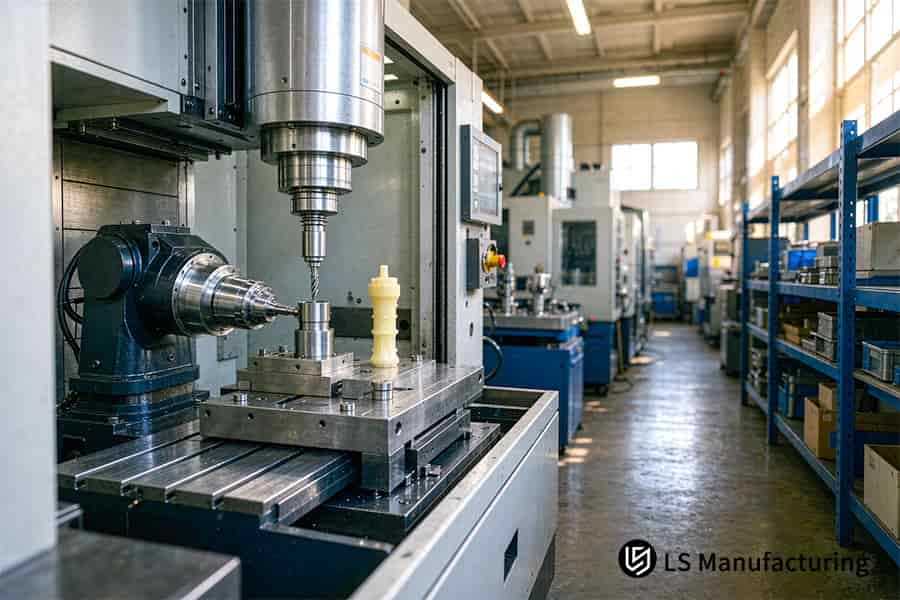
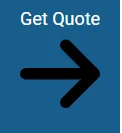
Figura 1: La fresatrice CNC lavora un modello osseo medicale e un componente per la gestione del rischio nella lavorazione medicale con una tolleranza di ±0,005 mm.
In che modo la tracciabilità delle lavorazioni CNC tutela i pazienti?
La tracciabilità delle lavorazioni CNC è una catena digitale chiusa, dal lotto di fusione all'ispezione finale, documentata come DHR (Device History Record, un documento di prova per ogni componente ). I problemi di richiamo degli impianti hanno spinto gli enti regolatori a imporre catene di fornitura verificabili. Ciascuno dei vostri componenti è marcato a laser con un UDI (Unique Device Identifier, identificativo univoco del componente) collegato a un singolo lotto di fusione di titanio.
Quattro record racchiusi in un unico DHR
La tracciabilità delle lavorazioni CNC converte dati eterogenei provenienti dall'officina in un unico file ricercabile. La clausola 7.5.9 della norma ISO 13485:2016 prevede la tracciabilità delle lavorazioni CNC di dispositivi medici . Quattro file collegati forniscono le applicazioni di lavorazione CNC di hardware invasivo.
- Certificazione del mulino di materie prime : l'analisi spettrometrica del lotto di colata dimostra che ogni barra proviene da un'unica fusione.
- Registrazione della lavorazione: versione del codice G, lotto dell'utensile e firma dell'operatore per turno.
- Registrazione CMM: Registri di indicazione e di errore della CMM Zeiss per numero di serie del componente.
- CoC: a ogni registrazione di lotto è allegato un certificato di conformità.
Durata di conservazione decennale e ambito di applicazione di Classe III
I dispositivi impiantabili di Classe III e Classe II richiedono la piena conformità alle normative DHR. I dispositivi di consumo, come ad esempio le viti, non sono soggetti a tale registrazione. Una deviazione di 5 μm su un dispositivo impiantabile di Classe III viene registrata come non conformità e associata a un registro di smaltimento, non come scarto automatico.
La conservazione dei dati per dieci anni consente di recuperare la versione del codice G e i log della CMM anche molto tempo dopo la vendita di una macchina. In parole semplici, una finestra di tracciamento di due ore fa la differenza tra un lotto richiamato e mille.
In conclusione
- Valuta i fornitori in base alla velocità con cui riescono a risalire all'origine dei dati entro 2 ore, piuttosto che in base al numero di certificati.
- Scartate i mulini che non dispongono di spettrometria di lotto, a prescindere dal costo.
Fonte dei dati: Regolamento FDA sul sistema di gestione della qualità (QMSR / 21 CFR Parte 820) e clausola 7.5.9 (tracciabilità) della norma ISO 13485:2016.
Guida di riferimento rapido: ISO 13485 vs ISO 9001 vs AS9100D
All'interno di un unico stabilimento produttivo, quattro standard diversi variano. ISO 9001:2015, ISO 13485:2016, AS9100D e lavorazioni meccaniche generiche senza alcuno standard specifico implicano responsabilità differenti per gli ingegneri.
| Dimensione di valutazione | Lavorazioni meccaniche generiche (senza sistema) | ISO 9001:2015 | AS9100D Aerospaziale | ISO 13485:2016 Settore medico |
| Conducente principale | Consegna dei ricambi e funzionalità | Soddisfazione e miglioramento del cliente | Velivoli estremamente affidabili e protezione FOD (Foreign Object Debris, corpi estranei). | Sicurezza del paziente, regolamentazione e gestione del rischio |
| Tolleranza dimensionale tipica | ±0,1 mm | ±0,01 mm–±0,05 mm | ±0,005 mm–±0,01 mm | ±0,005 mm–±0,01 mm |
| Finitura superficiale tipica | Ra 1,6 μm–3,2 μm | Ra 0,8 μm–1,6 μm | Ra 0,4 μm–0,8 μm | Ra 0,2 μm–0,8 μm ( biocompatibile, privo di contaminazioni ) |
| Registro di tracciabilità principale | Bolla di consegna e certificazione di base del materiale | Rapporto di ispezione e documentazione dell'ordine di lavoro | AS9102 FAI (Ispezione del primo articolo) oltre alla documentazione completa del processo | DHR con tracciabilità del lotto di fusione |
| requisito di capacità di processo | Nessuna metrica obbligatoria | Cpk ≥1,33 generalmente richiesto | Cpk ≥1,33–1,67 per le caratteristiche chiave | Cpk ≥1,67 obbligatorio per CTQ |
La norma ISO 13485:2016 crea una barriera medica attraverso il controllo della contaminazione, la sicurezza biologica e processi produttivi validati. Il valore Cpk ≥ 1,67 che solitamente la accompagna è una specifica del cliente.
Scenari di applicazione nel settore industriale
Produzione di impianti ortopedici (placche ossee in lega di titanio Ti-6Al-4V ELI): le superfici di grado implantare presentano una finitura Ra di 0,2 μm o inferiore . I tessuti ossei aderiscono più rapidamente su finiture superficiali sub-micrometriche. Nella lavorazione dei componenti degli impianti non vengono utilizzati refrigeranti contenenti minerali clorurati o solfurati. I residui di refrigerante minerale ostacolano l'adesione delle ossa a livello microscopico.
Strumenti per chirurgia minimamente invasiva (pinze endoscopiche multiassiali in acciaio inossidabile 17-4PH): i fori nei perni e i denti nelle ganasce sono controllati entro una tolleranza di ±0,005 mm. La fresatura simultanea a cinque assi produce entrambe le parti in un'unica operazione di serraggio. Il chirurgo percepisce la stessa resistenza ai movimenti delle ganasce in ogni pezzo.
Strumenti per diagnostica in vitro (IVD) (analizzatori optofluidici in acrilico/PMMA): i canali di flusso hanno una finitura superficiale fino a Ra 0,4 μm . Le goccioline di reazione e le bolle d'aria si muovono più velocemente lungo i canali lisci. Le superfici di tenuta esterne hanno una tolleranza da ±0,01 mm a ±0,05 mm . I percorsi del fluido iniziano a perdere quando la forma esterna esce dalla tolleranza.
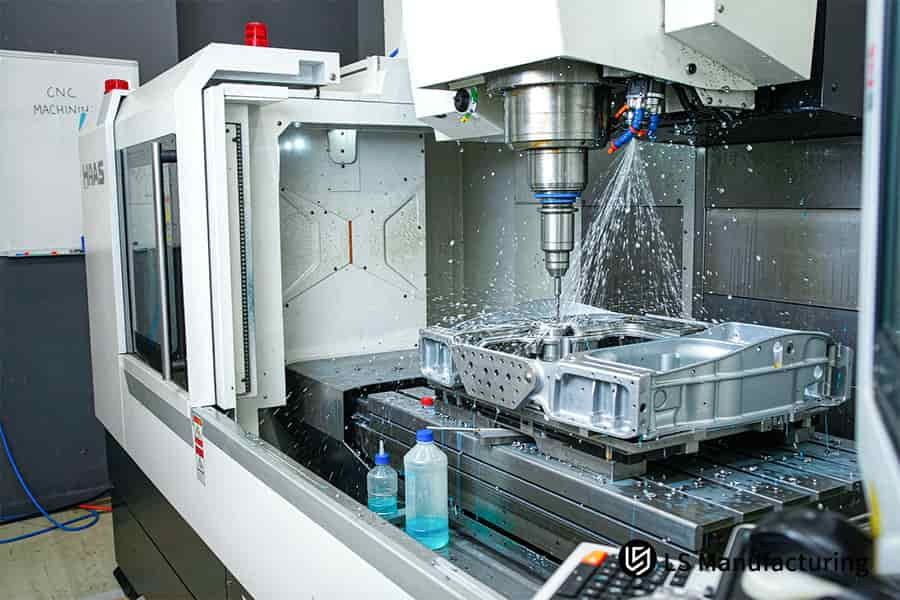
Figura 2: Macchina CNC che fabbrica un blocco di alluminio secondo i protocolli medici ISO 13485 e ISO 9001 a 20 °C ±0,5 °C.
Perché la norma ISO 13485 rispetto alla ISO 9001 è rilevante per il settore medico?
La differenza tra ISO 13485 e ISO 9001 per il settore medicale risiede nella distinzione tra un sistema di gestione della qualità (QMS) medicale basato su normative e un sistema generale di tipo commerciale. La norma ISO 13485:2016 elimina i sondaggi sulla soddisfazione del cliente e include la validazione e il consolidamento dei processi. Un elemento disegnato con una precisione di 10 μm non può essere riprodotto in modo ripetibile se il processo sottostante non è stato validato.
Soddisfazione del cliente contro obblighi normativi
La norma ISO 9001:2015 privilegia il miglioramento continuo e le indagini sulla soddisfazione del cliente. La norma ISO 13485:2016 elimina i requisiti di indagine per la conformità a favore di quelli normativi. I requisiti di conformità della norma ISO 13485 prevedono che gli audit si basino sulla revisione dei documenti e non sulla valutazione tramite scorecard.
I produttori generici archiviano le risposte ai sondaggi come documenti di miglioramento. I produttori di dispositivi medici archiviano i documenti di convalida come documenti di conformità. La cella di lavorazione CNC a basso volume si basa sulla velocità di iterazione, pertanto il prototipo industriale viene realizzato senza blocco di convalida.
Flessibilità contro rigidità di processo
L'ambito della lavorazione medica definisce tre variabili: codice CNC, marca dell'utensile e cella di lavoro. Il sistema di gestione della qualità per la lavorazione medica richiede due approvazioni prima di qualsiasi modifica.
| Autista | ISO 9001:2015 | ISO 13485:2016 |
| Obiettivo primario | Soddisfazione del cliente | sicurezza dei bambini |
| Cambiamento di processo | Messa a punto a metà percorso | Prima la rivalutazione |
| compiti di rilevamento | Necessario | Rifilato |
| Parte non conforme | Guasto dimensionale | Convalida mancante |
In parole povere: il commercio guadagna tempo, la medicina compra prove, e le quattro linee qui sopra mostrano dove i vostri disegni divergono.
Quando si cambia la marca dell'utensile, è necessario inviare una sola richiesta di modifica ingegneristica in anticipo, mai successivamente. La riduzione del tempo di ciclo non è mai una motivazione valida per cambi di utensile non approvati nei lotti medicali. Le celle di lavorazione CNC per acciaio inossidabile vendono lotti industriali basandosi sulla capacità di adattarsi rapidamente. I lotti medicali richiedono la convalida dei parametri.
"Mentre le pratiche di produzione standard privilegiano le regolazioni continue per ridurre i tempi di ciclo, la norma ISO 13485 prevede il blocco del processo: la configurazione della macchina, una volta convalidata, non deve essere modificata fino a quando non viene nuovamente convalidata." — Responsabile della conformità medica di LS Manufacturing.
Criteri di decisione
- Assicurarsi che le approvazioni siano firmate da due persone prima di procedere alla modifica successiva alla convalida.
- Valutare i fornitori di dispositivi medici sulla base della documentazione relativa al controllo delle modifiche, non sulla base di sondaggi.
Come possono le officine soddisfare le tolleranze di precisione delle macchine CNC medicali?
Le tolleranze di precisione delle macchine CNC medicali sono controllate da tre sistemi di controllo integrati: stabilizzazione termica, sonde Renishaw e sistema di monitoraggio dell'usura del carburo a circuito chiuso. Il limite è impostato tra ±0,005 mm e ±0,01 mm in base alla dilatazione termica e non alla flessione dell'utensile.
Il refrigerante dell'olio del mandrino e i dati della macchina Hall per la stabilizzazione termica sono utilizzati per valutare gli effetti del calore di taglio. La deriva della sala di lavorazione modifica la posizione dell'acciaio di diversi micron durante un turno.
La tabella delle tolleranze per la lavorazione CNC classifica ogni elemento in base alla sua dispersione dimensionale prima del taglio.
La riduzione del calore e della deriva ambientale sposta il riferimento durante la fase di finitura. L'approvazione del primo pezzo in un'unica fase non manterrà una banda di tolleranza di classe micron.
La lavorazione CNC dei dispositivi medici utilizza una sonda di contatto Renishaw (misurazione in ciclo sulla macchina, azzeramento degli offset di lavoro in ciclo) prima e dopo le passate di finitura. L'usura del carburo ti porta fuori dalla banda dimensionale una volta che gli offset registrati vengono utilizzati per gli offset di lavoro di finitura.
- Sala a 20 °C ±0,5 °C: stabilisce i parametri di riferimento della macchina indipendentemente dalle variazioni della temperatura ambiente.
- Raffreddamento dell'olio del mandrino: dissipa il calore di taglio prima che qualsiasi elemento di materiale raggiunga un punto di riferimento.
- Sonda di contatto Renishaw: fornisce le dimensioni misurate per il calcolo degli offset di lavoro.
- Registrazione dell'usura dell'utensile: segnala l'usura del carburo prima che la dimensione esca dai limiti di stampa.
I sistemi di controllo termico e di misurazione operano come un'unica catena. La tracciabilità delle lavorazioni CNC è collegata ai dati di misurazione attraverso il processo di ispezione finale.
Le macchine CMM Zeiss operano entro un MPEE (errore di indicazione massimo consentito) ≤ 1,2+L/350 μm, il che significa che i dati della sonda e i risultati della CMM sono collegati allo stesso sistema di riferimento.
Gli alloggiamenti hanno coperture protettive con tolleranza ±0,05 mm e una compensazione termica completa meno rigida.
La lavorazione CNC a parete sottile stabilisce lo spessore minimo della parete. Le nervature sottili cedono prima di un aumento del carico del truciolo. I nuclei delle valvole microfluidiche mantengono la precisione dimensionale solo con la ricalibrazione tra le passate.
Verifiche pratiche
- Reimposta il registro per l'offset della sonda dopo ogni taglio di finitura, non dopo ogni lotto.
- Eseguire tagli di finitura e misurazioni entro lo stesso intervallo di temperatura stabile.
Fonte dei dati: specifiche di calibrazione ufficiali della macchina di misura a coordinate industriale Zeiss CMM (errore di indicazione volumetrica MPEE ≤ 1,2+L/350 μm).
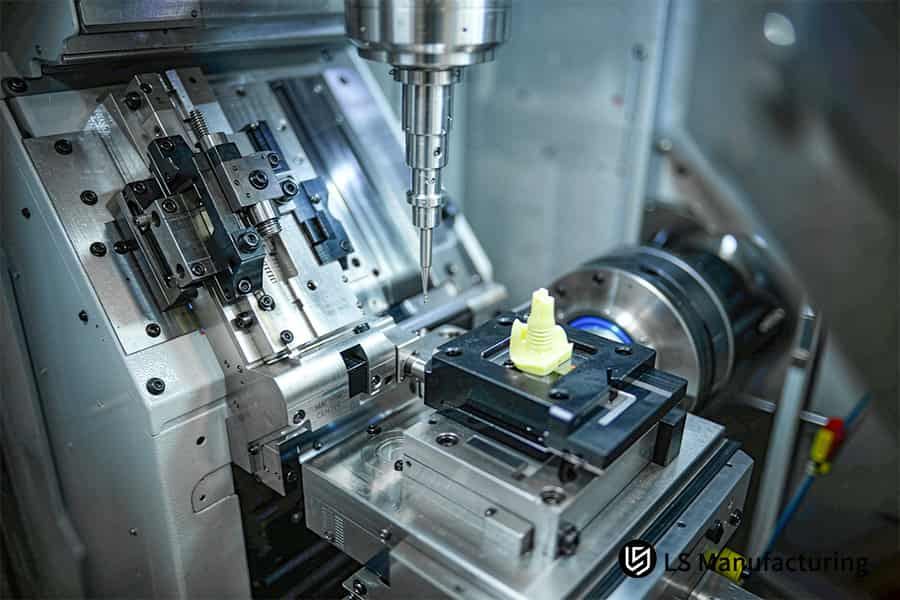
Figura 3: La testa CNC multiasse modella un componente medicale con registri di tracciabilità a Cpk 1,67.
Come funziona la lavorazione CNC in ambito medicale nella pratica: un esempio di strumento chirurgico di LS Manufacturing
Le graffatrici a cursore di grado medicale 17-4PH raggiungono una tolleranza di fessura di ±0,005 mm grazie al congelamento dei parametri di processo, senza affidarsi alla fortuna della macchina. I parametri di processo vengono congelati secondo il controllo statistico ISO 13485:2016 Sezione 7.5.6, convertendoli in tolleranze effettive. La tolleranza della fessura, la finitura superficiale e i dati del lotto di produzione vengono congelati in un unico valore prima del taglio. Gli auditor possono quindi esaminare un'unica informazione controllata anziché dover cercare appunti sparsi in officina.
Sfida del cliente
I morsetti a scorrimento per micro-suturatrici hanno costituito una serie pilota di 80 unità per l'avvio di un sistema chirurgico minimamente invasivo. Le guide di lavorazione CNC presentavano la tolleranza più elevata per ciascun componente. La varianza dimensionale iniziale ha prodotto il 16% di unità difettose. La mancanza di dati sul processo di validazione ha impedito la finalizzazione del progetto.
Soluzione di produzione LS
Gli ingegneri di processo hanno elaborato un protocollo di prova controllato utilizzando finestre di processo validate. La lavorazione CNC di precisione a 5 assi ha utilizzato utensili da taglio in carburo di microdiametro con riscaldamento del mandrino. La velocità di taglio è stata mantenuta costante a Vc = 55 m/min . La lubrificazione a quantità minima (MQL, nebbia d'olio) ha sostituito il refrigerante a flusso continuo, eliminando il rischio di residui di pulizia. Sonde di contatto hanno misurato continuamente la larghezza della scanalatura durante la finitura.
Risultati e valore
La scansione CMM (macchina di misura a coordinate, con scansione di ogni dimensione) a livello dimensionale ha approvato tutti i morsetti entro le specifiche di progetto. Finitura ottenuta Ra 0,35 μm. Indice di capacità di processo aumentato a 1,72. Tasso di difettosità ridotto al 4%, valore tipico per i primi lotti nelle sperimentazioni cliniche. Prezzo unitario ridotto dell'8%; tempi di consegna ridotti da 14 a 12 giorni .
"La dispersione dimensionale e la mancanza di file di validazione hanno reso impossibile il congelamento del progetto. I parametri di processo fissi e il Cpk hanno compensato entrambe le carenze." — Responsabile R&D, team di startup per dispositivi chirurgici minimamente invasivi, Progetto #MED-2026-038
Lezioni trasferibili
- È necessario congelare i parametri di taglio prima di valutare le capacità della macchina.
- Le lavorazioni CNC in piccoli lotti sono più efficienti delle produzioni in serie.
- Nell'ambito delle verifiche in ambito medico, le prove statistiche sono più importanti del tipo di apparecchiatura.
Fonte dati: registro del progetto di chirurgia mininvasiva medica di LS Manufacturing, progetto n. MED-2026-038, test pilota con 80 morsetti.

FAQ
1. Quali sono i principali risultati attesi in un audit di un'officina meccanica secondo la norma ISO 13485?
L'audit dell'officina meccanica secondo la norma ISO 13485:2016 comprende quattro documenti: numero di lotto del materiale, rapporto dimensionale della macchina di misura a coordinate Zeiss, certificato di conformità (CoC) e registro storico del dispositivo (DHR) . LS Manufacturing conserva tutti e quattro i documenti per ogni lotto di produzione per i successivi dieci anni.
Fonte dei dati: ISO 13485:2016 Clausola 7.5.9
2. Un'officina meccanica sprovvista della certificazione ISO 13485 può produrre componenti per dispositivi medici?
I componenti non critici e non invasivi possono essere tagliati senza certificazione ISO 13485:2016 a condizione che le bande di tolleranza siano superiori a ±50 μm e non vi sia interazione con i tessuti. Gli strumenti invasivi di Classe II e Classe III devono seguire una procedura certificata e presso LS Manufacturing è presente una stanza controllata per tutti gli strumenti invasivi. Gli uffici acquisti suddividono una distinta base in due gruppi di fornitori e il loro costo è proporzionale al rischio, non al numero di pezzi.
3. Come gestisce la norma ISO 13485 la programmazione CNC e le modifiche al codice?
La norma ISO 13485:2016 non vieta la modifica del codice G. Richiede tuttavia che qualsiasi modifica che influisca su un processo convalidato sia controllata e, qualora alteri la finestra di processo, venga nuovamente convalidata secondo la clausola 7.5.6. Qualsiasi modifica dell'offset superiore a ±10 μm deve essere accompagnata da una valutazione della modifica ingegneristica prima di proseguire con il processo di taglio. Ogni singolo programma è stato congelato nel progetto n. MED-2026-038 e il processo di convalida è iniziato dopo la firma e l'inserimento del documento di approvazione della modifica nella documentazione di qualità. Le linee di assemblaggio OEM ricevono i pezzi tagliati da un unico programma congelato.
Fonte dei dati: FDA QMSR / 21 CFR 820
4. Qual è la differenza tra IQ, OQ e PQ nella lavorazione in ambito medicale?
IQ conferma la corretta configurazione, OQ conferma l'intervallo di tolleranza di ±5 μm e PQ conferma Cpk = 1,67 su tutte le serie di produzione complete. LS Manufacturing esegue tutti e tre i test ISO 13485:2016 su tutte le celle di lavoro CNC ad alto volume e non rilascia mai lotti di dispositivi medicali senza la documentazione dei test PQ. Gli auditor verificheranno tre protocolli firmati per ogni famiglia di dispositivi, basandosi sulla prova di capacità piuttosto che sull'opinione di un fornitore di macchine.
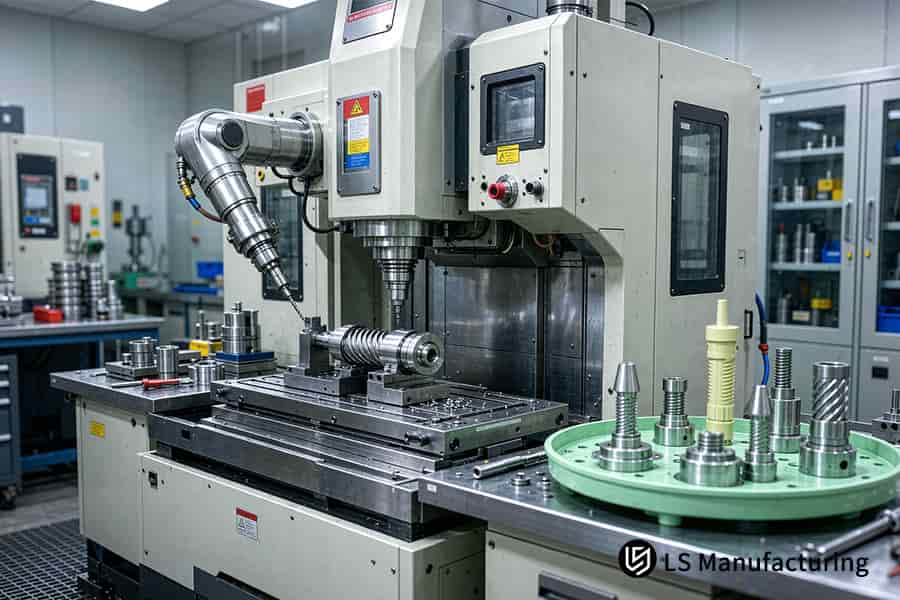
Figura 4: Il tornio CNC ispeziona gli utensili e produce un componente medicale per il sistema di gestione della qualità della lavorazione medicale secondo la norma ISO 13485.
Riepilogo
La norma ISO 13485:2016 stabilisce che la coerenza geometrica e l'integrità superficiale nella lavorazione di componenti medicali tutelano direttamente la sicurezza del paziente. I team di ingegneri che si occupano di produzione di dispositivi medicali devono ancorare ogni caratteristica critica per la qualità (CTQ) all'interno di una finestra operativa validata e supportata da certificati di conformità per lotto di produzione. La definizione di questi parametri trasforma gli audit normativi in una prevedibile revisione della documentazione, anziché in un'emergenza operativa.
Supporto per la lavorazione e la conformità normativa in ambito medicale.
Per valutazioni tecniche DFM, verifica dei parametri congelati o supporto per audit IQ/OQ/PQ su componenti medicali, contattare l'ufficio di ingegneria applicativa di LS Manufacturing all'indirizzo info@lsrpf.com o al numero +86 185 6675 9667 .
Per approfondire: Tornitura CNC svizzera per il settore medicale per OEM: tolleranza ±0,005 mm, conforme alla norma ISO 13485.

