 Français



En résumé : La conformité à la norme ISO 13485 pour l’usinage CNC médical implique la mise en œuvre d’un système de gestion de la qualité certifié pour les dispositifs médicaux. Le périmètre d’un système de gestion de la qualité accrédité couvre la sécurité des patients, la gestion des risques étape par étape et la traçabilité complète des dossiers médicaux. Les tolérances des processus sont validées au micron près sur les dimensions critiques. Les matériaux, les paramètres de fraisage et les réglages de correction d’outil sont étayés par des données médicales.
Introduction
L'usinage CNC médical ISO 13485 est un SMQ (Système de Gestion de la Qualité) qui résout la confusion en matière de conformité grâce à des preuves allant au-delà de ±0,005 mm.
Vos pièces bénéficient d'une attestation légale pour chaque lot de découpe et de fusion. Les acheteurs reçoivent un dossier prêt pour l'audit par lot. Source des données : ISO 13485:2016.
Points clés à retenir
Gestion des risques de bout en bout : La gestion des risques de bout en bout est essentielle à la conformité à la norme ISO 13485. La précision seule ne définit pas le périmètre de conformité. La norme ISO 13485:2016 ne fixe aucun seuil de capacité numérique. Cependant, la plupart des fabricants d’équipements d’origine (OEM) de dispositifs médicaux exigent un Cpk ≥ 1,67 dans leurs spécifications fournisseurs pour des tolérances d’ajustement de l’ordre du micron. La stabilité tout au long du cycle de vie du produit remplace le contrôle de conformité comme critère d’acceptation.
Traçabilité DHR : La traçabilité DHR (Device History Record) est essentielle à la conformité des composants médicaux. Les numéros de série des pièces correspondent exactement aux numéros de coulée de la matière première . Les enregistrements des traitements thermiques et les enregistrements de compensation des outils cinq axes sont regroupés dans un seul document.
Clôture des CAPA : Les CAPA (actions correctives et préventives) garantissent la fermeture des boucles qualité. Lorsqu’une valeur mesurée s’écarte des spécifications, l’atelier génère une non-conformité et recherche la cause première via sa procédure CAPA. Une validation de la fiabilité technique est effectuée après chaque investigation. L’élimination des rebuts sans précaution est interdite.
Contrôle de l'intégrité de surface : L'intégrité de surface et la biocompatibilité sont assurées. La rugosité des surfaces de contact est maintenue à Ra 0,4–0,8 µm. L'écrouissage et la contamination par le fluide de coupe sont maîtrisés.
Pourquoi faire confiance à ce guide pour débutants ?
L'expertise de Gloria Wu en ingénierie de précision et prototypage rapide s'étend sur plus de 15 ans dans l'usinage CNC médical. Suivez ses réflexions d'ingénieure sur LinkedIn pour des notes pratiques sur la fabrication de précision et les formations DFM (Conception pour la fabrication) . Vous bénéficierez d'une lecture des normes médicales du point de vue d'un machiniste, rédigée à l'intention des assistants achats et des jeunes ingénieurs R&D.
Toutes les tolérances indiquées ici proviennent de la base de données d'usinage de précision en temps réel et non des brochures des fournisseurs. Un essai unique portant sur 80 brides 17-4PH (projet MED-2026-038) a permis d'obtenir des largeurs de rainure avec des tolérances de ±0,005 mm et une rugosité de surface Ra de 0,4 μm. Toutes les mesures ont été effectuées sur des équipements situés dans un bâtiment certifié AS9100D et ISO 9001:2015, à une température ambiante contrôlée de 20 °C ±0,5 °C.
La clause 7.5.9 de la norme ISO 13485:2016 traite de la traçabilité. Aux États-Unis, l'obligation de tenir un registre de l'historique du dispositif (DHR) découle de la réglementation FDA 21 CFR 820.184 , désormais intégrée au QMSR (à compter du 2 février 2026). Faites correspondre le texte de la clause au DHR du fournisseur (registre de l'historique du dispositif, reliant chaque pièce à son lot de fusion) . Exigez des données de processus avec un Cpk ≥ 1,67 avant de diffuser votre prochain prototype de dispositif médical.
Qu’est-ce que l’usinage CNC médical ISO 13485 ?
L'usinage CNC médical selon la norme ISO 13485 est une fabrication soustractive d'implants, d'instruments chirurgicaux et de boîtiers pour le diagnostic, réalisée dans le cadre d'un système de gestion de la qualité (SGQ) médical. Les clients spécifient généralement une capacité CTQ (critère de qualité) à un Cpk ≥ 1,67 – une valeur contractuelle et non une clause de la norme ISO 13485. Vos pièces sont expédiées conformément à une plage de production validée et non selon un tri de fin de ligne. La sécurité prime sur la satisfaction client dans toutes les décisions.
Un système de gestion de la qualité pour l'usinage médical exige une définition précise du périmètre avant le début de l'usinage. Les plaques osseuses implantables en titane, les blocs chirurgicaux de mâchoire et les micro-boîtiers d'endoscopes relèvent tous du périmètre d'un système de gestion de la qualité médical.
Le matériel ne nécessitant pas de documentation sur l'historique de conception ni de procédures de contrôle de la contamination reste hors du champ d'application du système de management de la qualité médical . Les composants destinés aux consommateurs ne sont pas conformes aux normes de qualité médicale, quelles que soient leurs dimensions. En résumé, c'est la classe de risque, et non la taille de la pièce, qui détermine le niveau de documentation requis.
ISO 13485:2016 clause 7.5.6 contrôle du flux de processus de la qualification opérationnelle (OQ) à la qualification de processus (PQ) jusqu'à la fenêtre figée et le contrôle des modifications :
[Données de conception] → [QO : vitesse, avance, trajectoire d’outil aux limites] → [QP : Cpk ≥ 1,67 sur une exécution complète] → [Fenêtre de processus figée] → [Contrôle des modifications : revalidation]
La clause 7.5.6 convertit la fenêtre de processus en un état gelé revalidé.
Le processus d'usinage CNC des dispositifs médicaux valide chaque étape de coupe, et non seulement la dimension finale. La norme ISO 13485:2016, article 7.5.6, exige la validation des processus de production et de maintenance. La procédure IQ/OQ/PQ, couramment utilisée pour le démontrer, est issue de la norme GHTF/SG3/N99-10:2004 et non du texte de l'article. La qualification de performance (PQ) atteste de la stabilité tout au long du cycle complet.
La vitesse de broche, l'avance et la trajectoire d'outil sont figées après la qualification opérationnelle (QO) réussie. Dans un atelier d'usinage 3 axes conventionnel, aucune documentation relative à la QO n'est conservée. Les ajustements de trajectoire d'outil en cours d'usinage ne sont jamais consignés dans l'historique des opérations.
Les normes de tolérance d'usinage CNC définissent les exigences dimensionnelles des caractéristiques critiques pour la qualité (CTQ) . Une plage de tolérance industrielle de ±0,01 mm à ±0,05 mm permet des ajustements en cours de production.
Les services d'usinage CNC de précision pour le secteur médical garantissent que chaque attribut CTQ est associé à une plage de valeurs validée. Les autorités réglementaires examinent les données OQ et PQ plutôt que les déclarations de capacité.
Éléments d'action
- Analyser les données OQ et PQ conjointement. Les données OQ seules n'impliquent jamais la stabilité.
- Assurez-vous que le périmètre de validation est clairement défini avant de valider toute déclaration de tolérance.
Source des données : norme ISO 13485:2016 relative aux systèmes de management de la qualité, article 7.5.6 (validation des processus de production et de prestation de services).
Pourquoi la gestion des risques est-elle vitale dans l'usinage médical ?
La gestion des risques liés à l'usinage médical consiste en une cartographie complète des contrôles des risques de la norme ISO 14971:2019 pour les procédés de fraisage et de tournage CNC. L'AMDEC processus (analyse des modes de défaillance et de leurs effets, classant les défaillances selon leur gravité, leur fréquence et leur détectabilité) permet de prévenir les variations géométriques lors de l'usinage. Les tolérances des filetages des vis osseuses sont maintenues entre ±0,005 mm et ±0,01 mm , et l'ajustement est validé par des données cliniques lors de tous les audits.
Cartographie des PFMEA sur les broches CNC
Chaque mode de défaillance de l'AMDEC processus devient une variable de coupe mesurable. Les capteurs d'usure d'outil et les palpeurs embarqués détectent les pics de force et la dilatation thermique pendant la coupe. Les pics de force indiquent une usure sur les flancs lors du bridage de la pièce.
Les surfaces Ra ≤ 0,2 μm éliminent les microbavures avant tout contact avec le tissu. L'usinage CNC permet de maîtriser les risques grâce au choix de la géométrie et des trajectoires d'outil. En clair : la maîtrise des risques est assurée par les broches, ce qui permet de maintenir des coûts de fabrication abordables.
« La réduction des risques dans l'usinage CNC médical n'est pas une étape d'inspection ; il s'agit d'une contrainte inhérente à la broche qui garantit la sécurité des pièces avant même la formation du premier copeau. » — Auditeur qualité senior chez LS Manufacturing.
Quatre modes de défaillance interceptés au niveau de la broche
Quatre modes de défaillance présentent le niveau de gravité le plus élevé dans l'analyse PFMEA médicale . Des audits permettent de vérifier que chaque incident est conforme au système de gestion de la qualité des machines médicales.
- Dérive géométrique : des sondes embarquées recalibrent le décalage de la pièce avant les passes de finition.
- Micro-bavures : L'éclatement du filetage n'affecte pas le corps de la pièce.
- Concentrateurs de contraintes : Les rayons de courbure progressifs empêchent les fissures de fatigue dans les implants porteurs .
- Dilatation thermique : le préchauffage de la broche garantit la taille des pièces lors des coupes longues.
L'usinage CNC multiaxes permet de produire des éléments porteurs en une seule opération. Les boîtiers d'électronique grand public ne nécessitent pas une telle vigilance de la broche, car une rayure superficielle coûte moins cher qu'une fracture.
Points pratiques à retenir
- Demander les niveaux de gravité des AMDEC avant de valider un dossier de dessin médical.
- Attribuez un capteur en temps réel à chaque dimension critique, jamais un tri final.
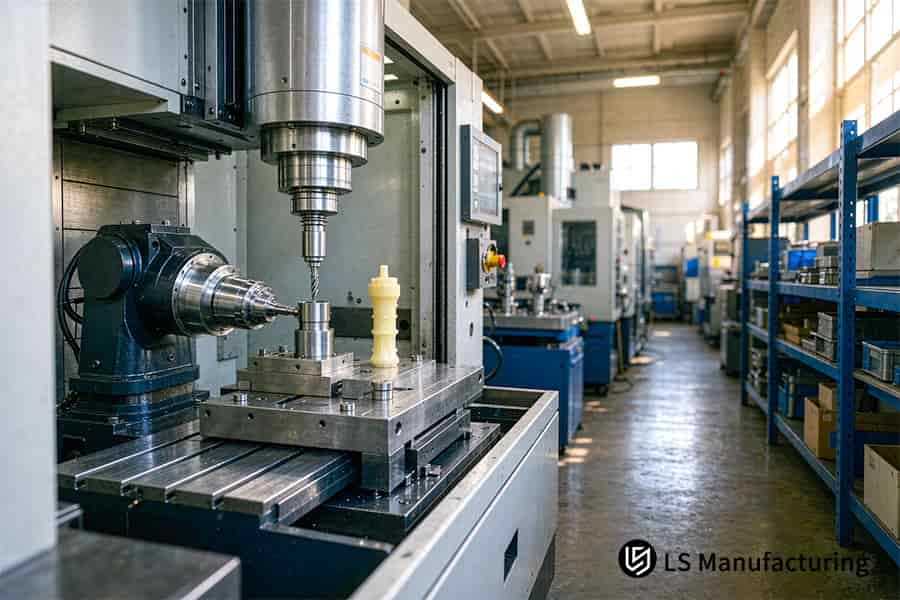
Figure 1 : La fraiseuse CNC traite un modèle d'os médical et un composant pour la gestion des risques d'usinage médical à ±0,005 mm.
Comment la traçabilité de l'usinage CNC protège-t-elle les patients ?
La traçabilité de l'usinage CNC est assurée par une chaîne numérique fermée, depuis le lot de fusion jusqu'à l'inspection finale, documentée par un DHR (Dossier Historique du Dispositif, une preuve par pièce ). Les problèmes de rappel d'implants ont incité les organismes de réglementation à imposer des chaînes d'approvisionnement vérifiables. Chaque composant est marqué au laser avec un UDI (Identifiant Unique du Dispositif, identifiant unique de la pièce) lié à un lot de fusion de titane unique.
Quatre records enfermés dans un seul DHR
La traçabilité de l'usinage CNC permet de convertir des données d'atelier disparates en un seul fichier consultable. La clause 7.5.9 de la norme ISO 13485:2016 prévoit la traçabilité de l'usinage CNC des dispositifs médicaux . Quatre fichiers liés fournissent les informations relatives aux applications d'usinage CNC de matériel invasif.
- Certification de l'usine de matières premières : l'analyse par spectromètre du lot de coulée prouve qu'une barre provient d'une seule fusion.
- Dossier d'usinage : version du code G, lot d'outils et validation par opérateur par poste.
- Enregistrement CMM : Indications et journaux d’erreurs CMM Zeiss par numéro de série de pièce.
- CoC : un certificat de conformité est joint à chaque dossier de lot.
Rétention de dix ans et champ d'application de classe III
Les dispositifs invasifs de classe III et de classe II doivent être entièrement conformes aux exigences de la DHR. Les dispositifs grand public, tels que les fixations, ne font l'objet d'aucun enregistrement de ce type. Un écart de 5 μm sur un dispositif implantable de classe III constitue une non-conformité documentée et consignée dans un rapport de disposition ; il ne s'agit pas d'un certificat de mise au rebut automatique.
La conservation des données pendant dix ans permet de récupérer les versions du code G et les journaux de la machine à mesurer tridimensionnelle (MMT) longtemps après la vente d'une machine. En clair, une fenêtre de traçabilité de deux heures peut faire la différence entre un seul lot rappelé et un millier.
Conclusion
- Évaluez les fournisseurs en fonction de leur rapidité à effectuer les recherches en 2 heures plutôt qu'en fonction du nombre de certificats.
- Éliminez les usines sans spectrométrie de lots de production, quel qu'en soit le coût.
Source des données : Règlement sur le système de gestion de la qualité de la FDA (QMSR / 21 CFR Partie 820) et clause 7.5.9 (traçabilité) de la norme ISO 13485:2016.
Guide de référence rapide : ISO 13485 vs ISO 9001 vs AS9100D
Au sein d'une même usine, quatre normes peuvent varier : ISO 9001:2015, ISO 13485:2016, AS9100D et usinage général sans norme. Chacune de ces normes implique des responsabilités différentes pour les ingénieurs.
| Dimension d'évaluation | Usinage général (sans système) | ISO 9001:2015 | AS9100D Aérospatiale | ISO 13485:2016 Médical |
| Conducteur principal | Livraison et fonctionnalité des pièces | Satisfaction et amélioration des clients | Avions extrêmement fiables et protection FOD | Sécurité des patients, réglementation et gestion des risques |
| Tolérance dimensionnelle typique | ±0,1 mm | ±0,01 mm–±0,05 mm | ±0,005 mm–±0,01 mm | ±0,005 mm–±0,01 mm |
| finition de surface typique | Ra 1,6 μm–3,2 μm | Ra 0,8 μm–1,6 μm | Ra 0,4 μm–0,8 μm | Ra 0,2 μm–0,8 μm ( biocompatible, sans contamination ) |
| Registre de traçabilité de base | Bon de livraison et certificat de matériel de base | Rapport d'inspection et documentation de l'ordre de travail | Inspection du premier article (FAI) AS9102, en plus de la documentation complète du processus | DHR avec traçabilité des lots de fusion |
| Exigences de capacité de processus | Aucune mesure obligatoire | Un Cpk ≥ 1,33 est généralement requis. | Cpk ≥ 1,33–1,67 pour les caractéristiques clés | Un Cpk ≥ 1,67 est obligatoire pour le CTQ. |
La norme ISO 13485:2016 établit une barrière médicale grâce à la maîtrise de la contamination, la sécurité biologique et des procédés de production validés. La valeur Cpk ≥ 1,67 qui l'accompagne généralement est une spécification client.
Scénarios d'application industrielle
Production d'implants orthopédiques (plaques osseuses en alliage de titane Ti-6Al-4V ELI) : Les surfaces de qualité implantaire présentent une rugosité Ra inférieure ou égale à 0,2 µm . L'ostéointégration est plus rapide sur les surfaces présentant une rugosité inférieure au micron. Aucun liquide de refroidissement minéral chloré ou sulfuré n'est utilisé lors de la fabrication des implants. Les résidus de liquide de refroidissement minéral entravent l'ostéointégration à l'échelle microscopique.
Instruments de chirurgie mini-invasive (pinces de préhension endoscopiques multiaxiales en acier inoxydable 17-4PH) : les alésages des pivots et les dents des mâchoires sont contrôlés avec une tolérance de ±0,005 mm. L’usinage simultané sur cinq axes permet de réaliser les deux pièces en une seule opération de serrage. Le chirurgien bénéficie d’une résistance identique lors des mouvements des mâchoires pour chaque pièce.
Instruments de diagnostic in vitro (DIV) (analyseurs optofluidiques acryliques/PMMA) : les canaux d’écoulement présentent une rugosité de surface allant jusqu’à Ra 0,4 µm . Les gouttelettes de réaction et les bulles d’air se déplacent plus rapidement dans les canaux lisses. Les surfaces d’étanchéité externes ont une tolérance de ±0,01 mm à ±0,05 mm . Des fuites apparaissent dans les circuits de fluide lorsque la forme externe s’écarte des tolérances.
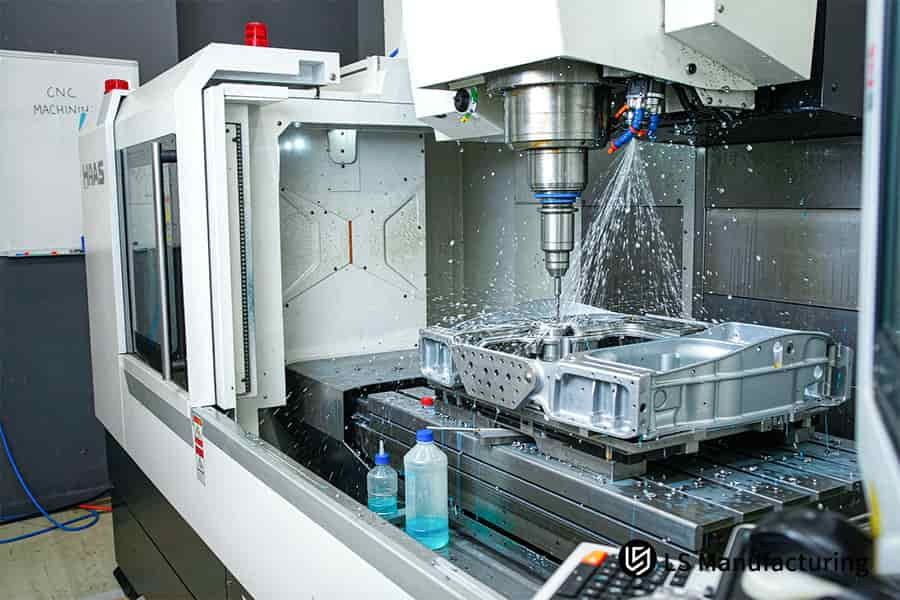
Figure 2 : Une machine CNC fabrique un bloc d'aluminium selon les protocoles médicaux ISO 13485 vs ISO 9001 à 20 °C ±0,5 °C.
Pourquoi la norme ISO 13485 par rapport à la norme ISO 9001 (domaine médical) est-elle importante ?
La différence entre la norme ISO 13485 et la norme ISO 9001 médicale réside dans le choix entre un système de management de la qualité (SMQ) médical basé sur la réglementation et un SMQ général basé sur les pratiques commerciales. La norme ISO 13485:2016 exclut les enquêtes de satisfaction client et intègre la validation et le verrouillage des processus. La reproduction d'un motif sur une bande de 10 μm ne peut être réalisée de manière reproductible que si le processus sous-jacent a été validé.
Satisfaction du client versus obligation réglementaire
La norme ISO 9001:2015 privilégie l'amélioration continue et les enquêtes de satisfaction client. La norme ISO 13485:2016 remplace les enquêtes de conformité par des exigences réglementaires. Les exigences de conformité de la norme ISO 13485 prévoient que les audits consistent en des revues documentaires et non en des systèmes d'évaluation.
Les fabricants de produits généraux classent les réponses aux enquêtes comme document d'amélioration. Les fabricants de dispositifs médicaux classent les documents de validation comme document de conformité. Les cellules d'usinage CNC à faible volume fonctionnent selon la vitesse d'itération ; le prototype industriel est donc réalisé sans validation définitive.
Flexibilité versus enfermement dans les processus
Le domaine de l'usinage médical impose trois variables : le code CNC, la marque de l'outil et la cellule d'usinage. Le système de gestion de la qualité pour l'usinage médical exige deux approbations avant toute modification.
| Conducteur | ISO 9001:2015 | ISO 13485:2016 |
| Objectif principal | Satisfaction client | sécurité des patients |
| Changement de processus | Réglage en cours de course | Revalidation en premier |
| Tâches d'arpentage | Requis | Taillé |
| Pièce non conforme | Échec dimensionnel | Validation manquante |
En clair : le commerce permet de gagner du temps, la médecine apporte des preuves, et les quatre lignes ci-dessus montrent où vos schémas divergent.
Lors d'un changement de marque d'outillage, une seule demande de modification technique doit être soumise à l'avance, et jamais ultérieurement. La réduction du temps de cycle ne constitue jamais un motif valable pour des modifications d'outillage non approuvées dans le cadre de lots médicaux. Les cellules d'usinage CNC pour acier inoxydable commercialisent des lots industriels en misant sur leur capacité d'adaptation rapide. Les lots médicaux nécessitent une validation des paramètres.
« Alors que les pratiques de fabrication standard privilégient les ajustements continus pour réduire les temps de cycle, la norme ISO 13485 exige le verrouillage du processus : la configuration de la machine validée ne doit pas être modifiée avant d’être revalidée. » — Responsable de la conformité médicale chez LS Manufacturing.
Critères de décision
- Assurez-vous d'une double signature pour les approbations avant toute modification post-validation.
- Évaluer les fournisseurs de matériel médical sur la base de la documentation relative au contrôle des modifications, et non sur la base d'enquêtes.
Comment les ateliers peuvent-ils respecter les tolérances CNC médicales de précision ?
Les tolérances de précision des usinages CNC médicaux sont contrôlées par trois systèmes intégrés : stabilisation thermique, palpeurs Renishaw et système de surveillance de l’usure des outils en carbure en boucle fermée. La limite est fixée à ±0,005 mm à ±0,01 mm en fonction de la dilatation thermique et non des déformations de l’outil.
Le système de lubrification à l'huile de broche et le système de stabilisation thermique de la machine permettent de contrôler les effets de la chaleur de coupe. La dérive de la pièce modifie la position de l'acier de plusieurs microns au cours d'un poste.
Le tableau des tolérances d'usinage CNC classe chaque caractéristique en fonction de son écart dimensionnel avant la coupe.
La réduction de la dérive thermique et ambiante permet de corriger la référence lors de la finition. L'homologation du premier lot ne garantit pas une tolérance de l'ordre du micron.
L'usinage CNC des dispositifs médicaux utilise une sonde de contact Renishaw (mesure en cours de cycle sur machine, réinitialisation des corrections d'usinage en cours de cycle) avant et après les passes de finition. L'usure du carbure entraîne des écarts dimensionnels une fois que les corrections enregistrées sont utilisées pour les corrections d'usinage de finition.
- Salle à 20 °C ±0,5 °C : établit des données de référence pour la machine indépendamment des variations de la pièce.
- Refroidissement de l'huile de broche : dissipe la chaleur de coupe avant que toute croissance n'entre en contact avec une référence.
- Sonde tactile Renishaw : transmet la taille mesurée aux décalages de pièce.
- Enregistrement de l'usure des outils : marque l'usure du carbure avant que la taille ne dépasse les dimensions d'impression.
Les systèmes de contrôle thermique et de palpage fonctionnent en chaîne intégrée. La traçabilité de l'usinage CNC est liée aux données de palpage lors du contrôle final.
Les machines CMM Zeiss fonctionnent dans une MPEE (erreur d'indication maximale autorisée) ≤ 1,2+L/350 μm, ce qui signifie que les données de la sonde et les résultats CMM sont liés à la même donnée.
Les boîtiers sont dotés de couvercles de protection avec une tolérance de ±0,05 mm et les moins rigides ne bénéficient pas d'une compensation thermique complète.
L'usinage CNC de parois minces impose une épaisseur minimale. Les nervures minces cèdent avant que la charge de copeaux n'augmente. La précision dimensionnelle des noyaux de vannes microfluidiques n'est maintenue qu'avec un réajustement entre les passes.
Contrôles pratiques
- Réinitialiser le journal de décalage de la sonde après chaque coupe de finition, et non après chaque lot.
- Effectuez les coupes de finition et le sondage dans la même plage de température stable.
Source des données : Spécification d'étalonnage officielle de la machine de mesure de coordonnées industrielle Zeiss CMM (erreur d'indication volumétrique MPEE ≤ 1,2+L/350 μm).
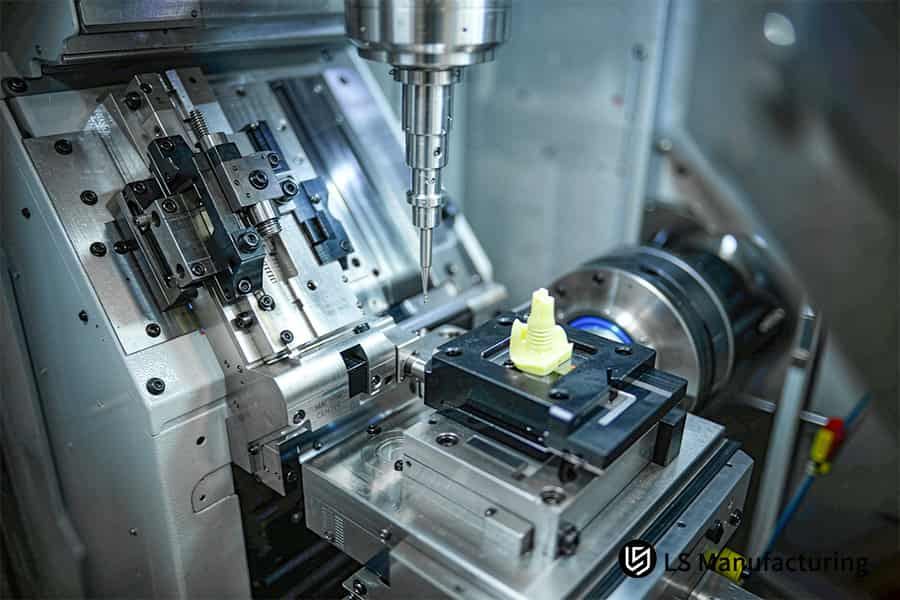
Figure 3 : Tête CNC multi-axes façonne un composant médical avec des journaux de traçabilité à Cpk 1,67.
Comment fonctionne l'usinage CNC médical en pratique : l'exemple d'un outil chirurgical de LS Manufacturing
Les pinces coulissantes des agrafeuses médicales 17-4PH atteignent une tolérance de fente de ±0,005 mm grâce à la maîtrise des paramètres de processus, éliminant ainsi tout aléa mécanique. Ces paramètres sont figés conformément à la norme ISO 13485:2016, section 7.5.6, relative au contrôle statistique, et convertis en tolérances réelles. La tolérance de fente, l'état de surface et les données de lot de coulée sont chacun figés avant la découpe. Les auditeurs peuvent ainsi se baser sur une information unique et contrôlée, au lieu de devoir rechercher des notes dispersées dans l'atelier.
Défi du client
Les pinces coulissantes des micro-agrafeuses ont fait l'objet d'une production pilote de 80 unités pour le lancement d'une intervention chirurgicale mini-invasive. Les rainures de guidage usinées par CNC présentaient la tolérance la plus élevée pour chaque pièce. Les variations dimensionnelles initiales ont entraîné un taux de défauts de 16 %. L'absence de données de validation du processus a empêché la finalisation de la conception.
Solution de fabrication LS
Les ingénieurs de procédés ont élaboré un protocole d'essai contrôlé utilisant des fenêtres de procédé validées. L'usinage CNC 5 axes de précision a utilisé des outils de coupe en carbure de micro-diamètre avec préchauffage de la broche. La vitesse de coupe a été maintenue constante à Vc = 55 m/min . La lubrification minimale (MQL, brouillard d'huile) a remplacé l'arrosage par jet d'eau, éliminant ainsi tout risque de résidus de nettoyage. Des palpeurs ont mesuré la largeur de la rainure en continu pendant la finition.
Résultats et valeur
Le contrôle tridimensionnel complet (CMM, scannant toutes les dimensions) a validé la conformité de toutes les fixations aux spécifications du plan. La rugosité de surface (Ra) obtenue est de 0,35 µm. L'indice de capabilité du processus a augmenté à 1,72. Le taux de défauts a été réduit à 4 %, ce qui est typique des premiers lots d'essais cliniques. Le prix unitaire a diminué de 8 % et le délai de livraison est passé de 14 à 12 jours .
« La dispersion dimensionnelle et l'absence de fichiers de validation ont rendu impossible le gel de la conception. La fixation des paramètres de processus et du Cpk a permis de pallier ces deux lacunes. » — Responsable R&D, équipe de démarrage de dispositifs chirurgicaux mini-invasifs, projet n° MED-2026-038
Leçons transférables
- Geler la conception des paramètres de découpe avant de rechercher les capacités de la machine.
- L'usinage CNC en petites séries est plus efficace que les productions en grande série.
- Dans le cadre des audits médicaux, la preuve statistique est plus importante que le type de machine.
Source des données : Journal de projet médical mini-invasif de LS Manufacturing, projet n° MED-2026-038, essai pilote à 80 pinces.

FAQ
1. Quels sont les principaux livrables requis dans le cadre d'un audit d'atelier d'usinage ISO 13485 ?
L'audit d'atelier d'usinage selon la norme ISO 13485:2016 comprend quatre documents : le numéro de coulée du matériau, le rapport dimensionnel de la machine à mesurer tridimensionnelle Zeiss, le certificat de conformité (CoC) et l'historique de l'appareil (DHR) . LS Manufacturing conserve ces quatre documents pour chaque lot de production pendant les dix années suivantes.
Source des données : ISO 13485:2016, article 7.5.9
2. Un atelier d'usinage non certifié ISO 13485 peut-il produire des pièces pour dispositifs médicaux ?
Les composants non critiques et non invasifs peuvent être coupés sans certificat ISO 13485:2016, à condition que les tolérances soient supérieures à ±50 μm et qu'il n'y ait aucun contact avec les tissus. Les instruments invasifs de classe II et III doivent suivre une procédure certifiée ; chez LS Manufacturing, une salle blanche est dédiée à tous les instruments invasifs. Le service des achats répartit les nomenclatures entre deux groupes de fournisseurs, et leurs coûts sont proportionnels au risque, et non au nombre de pièces.
3. Comment la norme ISO 13485 gère-t-elle la programmation CNC et les modifications de code ?
La norme ISO 13485:2016 n'interdit pas la modification du code G. Elle exige que toute modification affectant un processus validé soit contrôlée et, si elle modifie la plage de paramètres du processus, revalidée conformément à la clause 7.5.6. De plus, toute modification de décalage supérieure à ±10 μm doit faire l'objet d'une évaluation technique avant la poursuite du processus de découpe. Dans le cadre du projet n° MED-2026-038 , chaque programme a été figé et le processus de validation a débuté après la signature et la soumission du document d'approbation de modification au service qualité. Les lignes d'assemblage des équipementiers reçoivent les pièces découpées issues d'un programme figé.
Source des données : FDA QMSR / 21 CFR 820
4. Quelle est la différence entre IQ, OQ et PQ dans l'usinage médical ?
Le test d'installation (IQ) confirme la configuration correcte, le test opérationnel (OQ) confirme la tolérance de ±5 μm et le test de performance (PQ) confirme un coefficient de polydispersité (Cpk) de 1,67 sur l'ensemble des cycles de production. LS Manufacturing effectue les trois tests de la norme ISO 13485:2016 sur toutes ses cellules d'usinage CNC à haut volume et ne commercialise aucun lot de dispositifs médicaux sans documentation des tests PQ. Les auditeurs vérifient trois protocoles signés pour chaque famille de dispositifs, se basant sur la preuve de capacité plutôt que sur l'avis d'un fournisseur de machines.
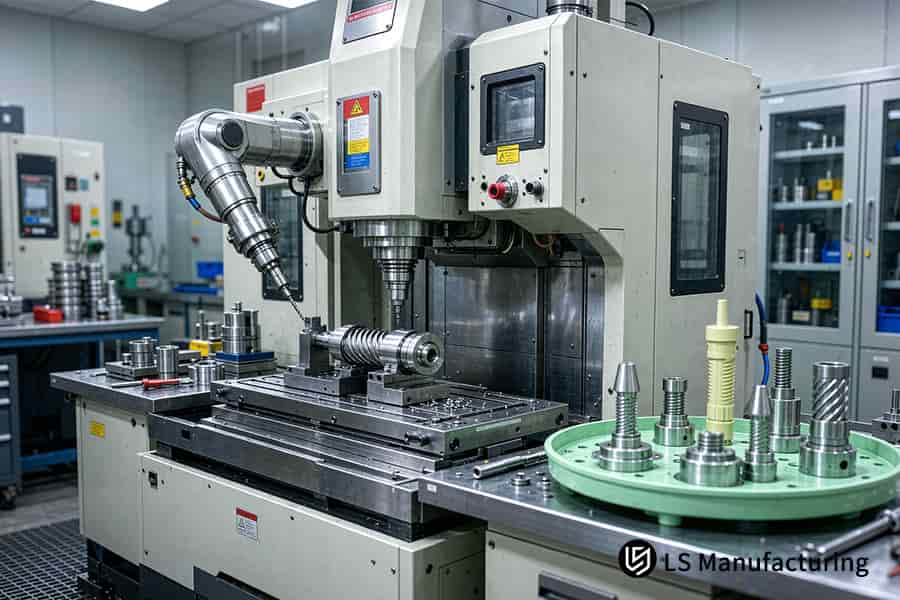
Figure 4 : Un tour CNC inspecte les outils et produit une pièce médicale pour le système de gestion de la qualité pour l'usinage médical selon la norme ISO 13485.
Résumé
La norme ISO 13485:2016 exige que le contrôle géométrique et l'intégrité de surface de chaque lot de dispositifs médicaux constituent des informations essentielles à la sécurité des patients. Tout ingénieur en usinage spécialisé dans le secteur médical peut identifier chaque caractéristique critique pour la qualité (CTQ) et sa plage de validité, puis établir un certificat de conformité pour chaque lot de matériaux. Grâce aux CTQ et aux certificats unitaire, l'audit se résume à une simple consultation de documents, et non à une tâche précipitée.
Lecture complémentaire : « Tournage CNC suisse médical pour les équipementiers : tolérance de ±0,005 mm, conforme à la norme ISO 13485 »
📞Tél. : +86 185 6675 9667
📧 Courriel : info@lsrpf.com
🌐Site web : https://lsrpf.com/

