 العربية



باختصار: تُعدّ تقنية التصنيع باستخدام الحاسوب (CNC) الطبية وفقًا لمعيار ISO 13485 إطارًا تصنيعيًا مُنظّمًا يُعطي الأولوية لسلامة المرضى من خلال عمليات إنتاج مُعتمدة. وتعمل هذه التقنية في ظل ضوابط صارمة لإدارة المخاطر، وتُنتج مكونات جراحية عالية الجودة، ووحدات تشخيصية، ومشعبات ميكروفلويدية، مع الحفاظ على دقة عالية تصل إلى ±0.005 مم.
بالنسبة لمهندسي البحث والتطوير المبتدئين والوافدين الجدد إلى مجال التوريد ، يُمثل الانتقال من التصنيع التجاري إلى تصنيع الأجهزة الطبية تحديًا نظرًا لتعقيد اللوائح التنظيمية. في مجال تصنيع الرعاية الصحية، تُترجم عمليات القطع الدقيقة النماذج الرقمية إلى أجهزة جراحية وفقًا لمعايير ثابتة، مما يضمن تتبع المواد بشكل كامل والتحكم في التلوث. يُقدم هذا الدليل المُبسط للمبتدئين شرحًا مُفصلاً لقواعد التحقق الطبي الأساسية، إلى جانب معايير المقارنة بين مختلف الجهات. باختصار، يُضمن إتقان هذه المعايير الأساسية للجودة أن كل مكون قابل للزرع يجتاز الفحص السريري الدقيق قبل بدء التجارب السريرية.
أهم النقاط
- إدارة المخاطر الشاملة: تُعدّ إدارة المخاطر الشاملة أساسًا للامتثال لمعيار ISO 13485. ولا تُحدّد الدقة وحدها نطاق الامتثال. فمعيار ISO 13485:2016 نفسه لا يضع حدًا أدنى رقميًا للقدرة. ومع ذلك، فإنّ معظم مُصنّعي الأجهزة الطبية الأصليين يُدرجون قيمة Cpk ≥ 1.67 في مواصفات مورّديهم لضمان دقة تركيب تصل إلى بضعة ميكرونات. ويحلّ الاستقرار طوال دورة حياة المنتج محلّ فحص النجاح/الفشل كمعيار للقبول.
- إمكانية تتبع سجل تاريخ الجهاز (DHR): تُعدّ إمكانية تتبع سجل تاريخ الجهاز (DHR) أساس الامتثال للمكونات الطبية. ترتبط الأرقام التسلسلية لقطع العمل ارتباطًا مباشرًا بأرقام حرارة صهر المواد الخام . وتُشكّل سجلات المعالجة الحرارية وسجلات تعويض أدوات المحاور الخمسة جزءًا من وثيقة واحدة.
- إغلاق إجراءات التصحيح والوقاية: تضمن إجراءات التصحيح والوقاية إغلاق حلقات الجودة. عندما تقع قيمة مُقاسة خارج نطاق الرسم، يُبلغ المصنع عن حالة عدم مطابقة ويُحقق في السبب الجذري من خلال إجراءات التصحيح والوقاية. ويتم التحقق من صحة منع الأخطاء الهندسية بعد كل تحقيق. ويُمنع التخلص من الخردة بشكل منفرد.
- التحكم في سلامة السطح: يتم التحكم في سلامة السطح والتوافق الحيوي. تُضبط أسطح التلامس عند مستوى خشونة سطحية (Ra) يتراوح بين 0.4 و0.8 ميكرومتر. كما يتم التحكم في تصلب السطح الناتج عن التشغيل وتلوث سائل القطع.
لماذا تثق بهذا الدليل للمبتدئين؟
تتمتع غلوريا وو بخبرة تزيد عن 15 عامًا في مجال الهندسة الدقيقة والنماذج الأولية السريعة، وتحديدًا في مجال تصنيع الأجهزة الطبية باستخدام آلات CNC. تابعوا رؤى غلوريا الهندسية على لينكدإن للاطلاع على ملاحظات عملية حول التصنيع الدقيق ودورات التصميم من أجل التصنيع (DFM) . ستتعرفون على المعايير الطبية من منظور فنيي التشغيل، وهي مصممة خصيصًا لمساعدي المشتريات ومهندسي البحث والتطوير المبتدئين.
جميع التفاوتات المذكورة هنا مستقاة من قاعدة بيانات التشغيل الدقيق المباشر، وليست من كتيبات الموردين. أُجريت تجربة واحدة شملت 80 مشبكًا من نوع 17-4PH (مشروع MED-2026-038) بعرض فتحات بتفاوتات ±0.005 مم ودقة سطح Ra 0.4 ميكرومتر. تم أخذ جميع القراءات على معدات داخل منشأة حاصلة على شهادتي AS9100D وISO 9001:2015، ضمن بيئة تحكم بدرجة حرارة 20 درجة مئوية ±0.5 درجة مئوية.
يتناول البند 7.5.9 من معيار ISO 13485:2016 إمكانية التتبع. في الولايات المتحدة، ينبع الالتزام بسجل تاريخ الجهاز من قانون إدارة الغذاء والدواء الأمريكية 21 CFR 820.184 ، والذي تم دمجه الآن في سجل إدارة الجودة (QMSR) اعتبارًا من 2 فبراير 2026. يجب مطابقة نص البند مع سجل تاريخ الجهاز (DHR) الخاص بالمورد، والذي يربط كل قطعة برقم دفعة الصهر الخاصة بها . يجب طلب بيانات عملية Cpk ≥ 1.67 قبل إصدار تصميمك الطبي التالي.
ما هي عملية التصنيع باستخدام الحاسوب (CNC) الطبية وفقًا لمعيار ISO 13485؟
تُعدّ عمليات التصنيع باستخدام الحاسوب (CNC) الطبية وفقًا لمعيار ISO 13485 عملية تصنيع استبعادية للغرسات والأدوات الجراحية وهياكل التشخيص، وذلك ضمن نظام إدارة الجودة الطبية (QMS) . عادةً ما يُحدد العملاء قدرة CTQ (الحرجة للجودة) عند Cpk ≥ 1.67، وهو رقم تعاقدي وليس شرطًا من شروط معيار ISO 13485. يتم شحن منتجاتكم وفقًا لنطاق مُعتمد، وليس وفقًا لتصنيف نهاية خط الإنتاج. تُعطى السلامة الأولوية القصوى على رضا العملاء في أي قرار.
يتطلب نظام إدارة الجودة للتصنيع الطبي تحديد نطاق العمل قبل البدء بالتصنيع. وتندرج صفائح العظام التيتانيومية القابلة للزرع، ووحدات الفك الجراحية، والهياكل الدقيقة للمناظير الداخلية ضمن نطاق نظام إدارة الجودة الطبي.
الأجهزة التي لا تتطلب سجلات تاريخ التصميم وإجراءات مكافحة التلوث لا تخضع لنطاق نظام إدارة الجودة الطبية . قطع غيار المستهلكين تفشل في التدقيق وفقًا لمعايير الجودة الطبية بغض النظر عن أبعادها. الخلاصة: فئة المخاطر، وليس حجم القطعة، هي التي تحدد جهد التوثيق.
ISO 13485:2016 البند 7.5.6 التحكم في تدفق العملية من OQ عبر PQ إلى نافذة التجميد والتحكم في التغيير:
[مدخلات التصميم] → [OQ: السرعة، التغذية، مسار الأداة عند الحدود] → [PQ: Cpk ≥ 1.67 عبر تشغيل كامل] → [نافذة العملية المجمدة] → [التحكم في التغيير: إعادة التحقق]
البند 7.5.6 يحول نافذة العملية إلى حالة تجميد معاد التحقق منها.
تُؤكد عملية التصنيع باستخدام الحاسوب (CNC) للأجهزة الطبية صحة كل عملية قطع، وليس فقط البُعد النهائي. يتطلب البند 7.5.6 من معيار ISO 13485:2016 التحقق من صحة عمليات الإنتاج وتقديم الخدمات. وتستند مراحل التحقق من التركيب (IQ) والتشغيل (OQ) والأداء (PQ)، المستخدمة عادةً لإثبات ذلك، إلى معيار GHTF/SG3/N99-10:2004، وليس إلى نص البند. ويُثبت التحقق من الأداء (PQ) استقرار العملية طوال دورة الإنتاج الكاملة.
يتم تثبيت سرعة دوران المغزل ومعدل التغذية ومسار الأداة بعد نجاح عملية التحقق من التشغيل. في ورشة تصنيع تقليدية ثلاثية المحاور، لا توجد وثائق للتحقق من التشغيل. ولا يتم تسجيل أي تعديل لمسار الأداة أثناء التشغيل في سجل التدقيق.
تحدد معايير التفاوت في عمليات التصنيع باستخدام الحاسوب متطلبات الأبعاد للميزات بالغة الأهمية للجودة . ويسمح نطاق التفاوت الصناعي الذي يتراوح بين ±0.01 مم و ±0.05 مم بإجراء تعديلات أثناء التشغيل.
تضمن خدمات التصنيع الدقيق باستخدام الحاسوب (CNC) للأجهزة الطبية ربط كل سمة من سمات الجودة الحرجة (CTQ) بنطاق زمني مُثبت. وتراجع الهيئات التنظيمية بيانات التحقق من التشغيل (OQ) والتحقق من الأداء (PQ) بدلاً من بيانات القدرة.
بنود العمل
- راجع بيانات OQ وPQ معًا كوحدة واحدة. فبيانات OQ وحدها لا تعني الاستقرار أبدًا.
- تأكد من وضوح نطاق التحقق قبل التحقق من صحة أي بيان سماحية.
مصدر البيانات: معيار نظام إدارة الجودة ISO 13485:2016، البند 7.5.6 (التحقق من صحة العمليات للإنتاج وتقديم الخدمات).
لماذا تُعد إدارة المخاطر أمراً حيوياً في مجال تصنيع الأجهزة الطبية؟
إدارة مخاطر التصنيع الطبي هي عملية ربط شاملة لضوابط المخاطر وفقًا لمعيار ISO 14971:2019 بعمليات الخراطة والطحن باستخدام الحاسوب (CNC). يمنع تحليل أنماط الفشل وتأثيراتها (PFMEA)، الذي يصنف حالات الفشل حسب شدتها وحدوثها واكتشافها، حدوث أي تغيرات في الشكل الهندسي أثناء التصنيع. يتم الحفاظ على دقة خيوط براغي العظام ضمن نطاق ±0.005 مم - ±0.01 مم ، ويتم التحقق من ملاءمة المنتج باستخدام البيانات السريرية في جميع عمليات التدقيق.
ربط تحليل أنماط الفشل وتأثيراتها (PFMEA) بمغازل CNC
يُصبح كل نمط من أنماط الفشل في تحليل أنماط الفشل وتأثيراتها (PFMEA) متغيرًا واحدًا قابلًا للقياس في عملية القطع. وتكشف مستشعرات تآكل الأدوات والمجسات المثبتة على الآلة عن ارتفاعات مفاجئة في القوة وتمدد حراري أثناء القطع. وتشير هذه الارتفاعات المفاجئة في القوة إلى التآكل على جوانب قطعة العمل أثناء تثبيتها.
تُزيل الأسطح ذات خشونة سطحية Ra ≤ 0.2 ميكرومتر النتوءات الدقيقة قبل أي تلامس مع الأنسجة. وتُطبّق عمليات التصنيع باستخدام الحاسوب (CNC) إدارة المخاطر على اختيارات الهندسة ومسارات الأدوات. باختصار، تُطبّق إدارة المخاطر على المغازل، حيث تبقى تكلفة تصنيع أجزائك منخفضة.
"إن تخفيف المخاطر في التصنيع باستخدام الحاسب الآلي الطبي ليس خطوة فحص؛ بل هو قيد متأصل في المغزل يضمن سلامة الجزء قبل تشكل أول رقاقة." - كبير مدققي الجودة في شركة LS Manufacturing.
تم رصد أربعة أنماط فشل عند المغزل
تُصنّف أربعة أنماط من الأعطال ضمن أعلى درجات الخطورة في تحليل PFMEA للأجهزة الطبية . وتُطابق عمليات التدقيق كل اكتشاف مع نظام إدارة الجودة الخاص بالتصنيع الطبي.
- انحراف الهندسة: تقوم المجسات الموجودة على الجهاز بإعادة معايرة إزاحة العمل قبل عمليات التشطيب.
- النتوءات الدقيقة: لا يؤثر ظهور البثور الخيطية على الجسم.
- نقاط تركيز الإجهاد: تعمل أنصاف الأقطار المدمجة على منع تشققات الإجهاد في الغرسات الحاملة للأحمال .
- التمدد الحراري: التسخين المسبق للمغزل يضمن حجم القطعة في القطع الطويلة.
تُنتج عمليات التصنيع باستخدام الحاسوب متعددة المحاور عناصر تحمل الأحمال في عملية واحدة. أما أغلفة الأجهزة الإلكترونية الاستهلاكية فلا تتطلب مثل هذه العناية الفائقة بالمغزل، لأن الخدش السطحي أرخص من كسر العظم.
الفوائد العملية
- اطلب تحديد مستويات شدة تحليل أنماط الفشل وتأثيراتها (PFMEA) قبل الموافقة على حزمة الرسومات الطبية.
- قم بتعيين مستشعر واحد لكل بُعد حرج، وليس لفرز نهائي.
الشكل 1: تقوم آلة الطحن CNC بمعالجة نموذج العظام الطبية ومكون لإدارة مخاطر التصنيع الطبي عند ±0.005 مم.
كيف تحمي إمكانية تتبع عمليات التصنيع باستخدام الحاسوب المرضى؟
تُعدّ إمكانية تتبع عمليات التصنيع باستخدام الحاسوب (CNC) سلسلة رقمية مغلقة تبدأ من دفعة الصهر وتنتهي بالفحص النهائي، وتُوثّق في سجل تاريخ الجهاز (DHR، دليل واحد لكل جزء ). وقد دفعت مشاكل استدعاء الغرسات الهيئات التنظيمية إلى فرض سلاسل توريد قابلة للتحقق. كل مكون من مكوناتك مُعلّم بالليزر بمعرف فريد للجهاز (UDI، معرف فريد للجزء) مرتبط بدفعة صهر واحدة من التيتانيوم.
أربع أسطوانات مدمجة في واحدة DHR
تُحوّل خاصية تتبع عمليات التصنيع باستخدام الحاسوب (CNC) بيانات أرضية المصنع المتفرقة إلى ملف واحد قابل للبحث. ينص البند 7.5.9 من معيار ISO 13485:2016 على إمكانية التتبع في عمليات التصنيع باستخدام الحاسوب للأجهزة الطبية . توفر أربعة ملفات مرتبطة تطبيقات التصنيع باستخدام الحاسوب للأجهزة الطبية الجراحية.
- شهادة مصنع المواد الخام : يثبت تحليل مطياف الدفعة الحرارية أن كل قضيب ناتج عن مصهور واحد.
- سجل التشغيل الآلي: إصدار كود G، ورقم مجموعة الأدوات، وتوقيع المشغل لكل وردية.
- سجل CMM: مؤشر جهاز قياس الإحداثيات من زايس مقابل سجلات الأخطاء لكل رقم تسلسلي للجزء.
- شهادة المطابقة: يتم إرفاق شهادة المطابقة بكل سجل دفعة.
الاحتفاظ لمدة عشر سنوات ونطاق الفئة الثالثة
تتطلب الأجهزة الجراحية من الفئتين الثالثة والثانية الامتثال الكامل لسجلات التخلص من الأجهزة الطبية. أما الأجهزة الاستهلاكية، مثل أدوات التثبيت، فلا تحتفظ بمثل هذه السجلات. ويُعتبر انحراف بمقدار 5 ميكرومتر في جهاز قابل للزرع من الفئة الثالثة مخالفة موثقة في سجل التخلص من الأجهزة، وليس سببًا تلقائيًا لإتلافها.
تتيح فترة الاحتفاظ لمدة عشر سنوات استرجاع إصدارات كود G وسجلات CMM لفترة طويلة بعد بيع الآلة. بعبارة أخرى، تُحدث فترة التتبع التي تبلغ ساعتين فرقًا كبيرًا بين استدعاء دفعة واحدة أو ألف دفعة.
الخلاصة
- قيّم الموردين بناءً على سرعة تتبعهم خلال ساعتين بدلاً من عدد الشهادات.
- تجاهل المطاحن التي لا تستخدم مطيافية التسخين المسبق، بغض النظر عن التكلفة.
مصدر البيانات: لائحة نظام إدارة الجودة التابعة لإدارة الغذاء والدواء (QMSR / 21 CFR الجزء 820) و ISO 13485:2016 البند 7.5.9 (إمكانية التتبع).
دليل مرجعي سريع: مقارنة بين ISO 13485 و ISO 9001 و AS9100D
تختلف أربعة معايير في منشأة تصنيع واحدة. فلكل من معايير ISO 9001:2015 وISO 13485:2016 وAS9100D، بالإضافة إلى عمليات التشغيل العامة التي لا تخضع لأي معيار، مسؤوليات مختلفة تقع على عاتق المهندسين.
| بُعد التقييم | أعمال التشغيل الآلي العامة (بدون نظام) | ISO 9001:2015 | AS9100D للفضاء الجوي | ISO 13485:2016 الطبية |
| المحرك الرئيسي | توصيل قطع الغيار ووظائفها | رضا العملاء والتحسين | طائرات موثوقة للغاية وحماية من الأجسام الغريبة | سلامة المرضى، واللوائح التنظيمية، وإدارة المخاطر |
| التفاوتات البعدية النموذجية | ±0.1 مم | ±0.01 مم–±0.05 مم | ±0.005 مم–±0.01 مم | ±0.005 مم–±0.01 مم |
| تشطيب السطح النموذجي | Ra 1.6 ميكرومتر–3.2 ميكرومتر | Ra 0.8 ميكرومتر–1.6 ميكرومتر | Ra 0.4 ميكرومتر–0.8 ميكرومتر | Ra 0.2 ميكرومتر–0.8 ميكرومتر ( متوافق حيويًا، خالٍ من التلوث ) |
| سجل التتبع الأساسي | إيصال التسليم وشهادة المواد الأساسية | تقرير التفتيش ووثائق أمر العمل | بالإضافة إلى توثيق العملية الكاملة، يتم تطبيق معيار AS9102 FAI (فحص العينة الأولى). | DHR مع إمكانية تتبع دفعة الذوبان |
| متطلبات قدرة العملية | لا يوجد مقياس إلزامي | يُشترط عمومًا أن يكون مؤشر Cpk ≥ 1.33 | Cpk ≥ 1.33–1.67 للخصائص الرئيسية | يُشترط أن يكون مؤشر Cpk ≥ 1.67 لجودة الاختبار الحرجة (CTQ). |
تُنشئ المواصفة القياسية ISO 13485:2016 حاجزًا طبيًا من خلال التحكم في التلوث، والسلامة البيولوجية، وعمليات الإنتاج المعتمدة. أما قيمة Cpk ≥ 1.67 التي تُرفق بها عادةً فهي مواصفة خاصة بالعميل.
سيناريوهات التطبيق الصناعي
إنتاج غرسات العظام (صفائح عظمية من سبائك التيتانيوم Ti-6Al-4V ELI): تتميز أسطح الغرسات بتشطيب Ra 0.2 ميكرومتر أو أدق . تلتصق أنسجة العظام بشكل أسرع على الأسطح ذات التشطيبات دون الميكرومترية. لا تُستخدم مواد التبريد التي تحتوي على معادن مكلورة أو كبريتية في معالجة أجزاء الغرسات، لأن بقايا مواد التبريد المعدنية تعيق التصاق العظام على المستوى المجهري.
أدوات الجراحة طفيفة التوغل (ملاقط إمساك تنظيرية متعددة المحاور من الفولاذ المقاوم للصدأ 17-4PH): يتم التحكم في ثقوب المحاور وأسنان الفكين بدقة تصل إلى ±0.005 مم. يتم إنتاج كلا الجزأين في عملية تثبيت واحدة باستخدام عملية طحن متزامنة خماسية المحاور . يشعر الجراح بمقاومة متطابقة لحركات الفكين في كل قطعة.
أجهزة التشخيص المختبري (أجهزة التحليل البصري المائع المصنوعة من الأكريليك/PMMA): تتميز قنوات التدفق بسطح أملس يصل خشونة سطحه إلى 0.4 ميكرومتر Ra . تتحرك قطرات التفاعل وفقاعات الهواء بسرعة أكبر على طول هذه القنوات الملساء. تتراوح دقة أسطح الإغلاق الخارجية بين ±0.01 مم و ±0.05 مم . يبدأ تسرب السوائل عندما يتجاوز الشكل الخارجي هذه الدقة.
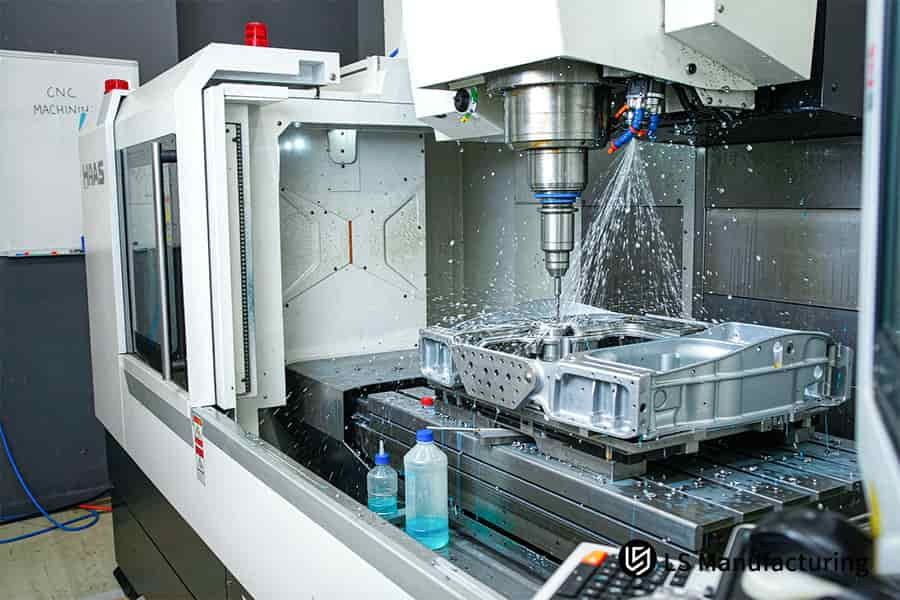
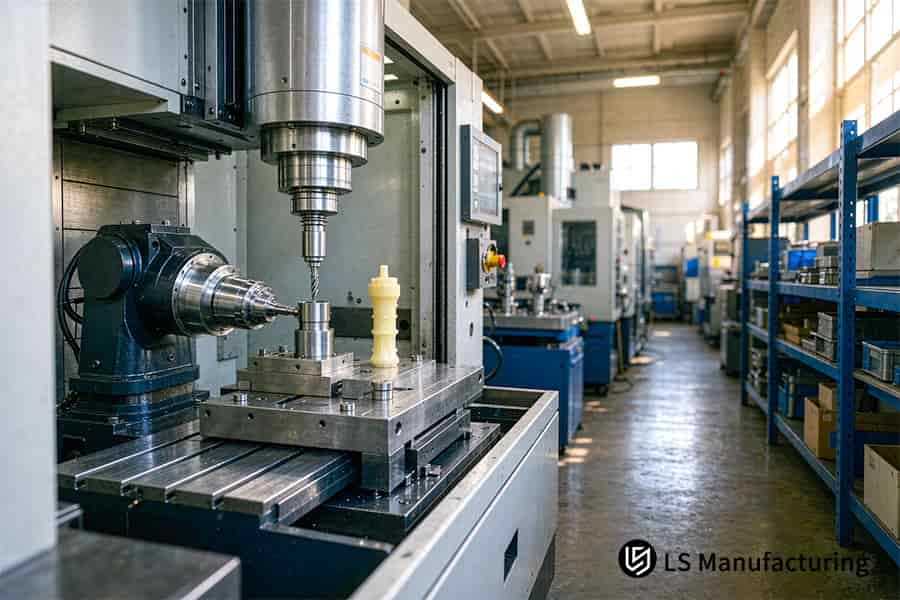
الشكل 2: آلة CNC تقوم بتصنيع كتلة من الألومنيوم وفقًا لبروتوكولات ISO 13485 مقابل ISO 9001 الطبية عند 20 درجة مئوية ±0.5 درجة مئوية.
لماذا يُعدّ معيار ISO 13485 مقابل معيار ISO 9001 في المجال الطبي أمراً مهماً؟
يُمثل الفرق بين معيار ISO 13485 ومعيار ISO 9001 في المجال الطبي الفرق بين نظام إدارة الجودة الطبية القائم على اللوائح التنظيمية ونظام إدارة الجودة العام القائم على التجارة. يلغي معيار ISO 13485:2016 استطلاعات رضا العملاء، ويتضمن آلية مُحكمة للتحقق من صحة العمليات. لا يُمكن إنتاج أي ميزة مرسومة على نطاق 10 ميكرومتر بشكل متكرر إلا بعد التحقق من صحة العملية التي تقف وراءها.
رضا العملاء مقابل الإلزام التنظيمي
يُشجع معيار ISO 9001:2015 على التحسين المستمر واستطلاعات رضا العملاء. بينما يلغي معيار ISO 13485:2016 متطلبات الاستطلاعات للامتثال، ويستبدلها بمتطلبات تنظيمية. وتجعل متطلبات الامتثال في معيار ISO 13485 عمليات التدقيق عبارة عن مراجعات للوثائق، وليست تقييمات أداء.
تُقدّم الشركات المصنّعة العامة ردود الاستبيانات كوثيقة تحسين. بينما تُقدّم الشركات المصنّعة للأجهزة الطبية وثائق التحقق كوثيقة امتثال. تعتمد خلية التصنيع باستخدام الحاسوب (CNC) ذات الإنتاج المنخفض على سرعة التكرار، ولذلك يتم إنجاز النموذج الأولي الصناعي دون تثبيت التحقق.
المرونة مقابل التقييد بالعمليات
يُحدد نطاق التصنيع الطبي ثلاثة متغيرات: رمز التحكم الرقمي الحاسوبي (CNC)، ونوع الأداة، ووحدة الماكينة. ويتطلب نظام إدارة الجودة للتصنيع الطبي موافقتين قبل أي تغيير.
| السائق | ISO 9001:2015 | ISO 13485:2016 |
| الهدف الأساسي | رضا العملاء | سلامة المرضى |
| تغيير العملية | ضبط منتصف الرحلة | إعادة التحقق أولاً |
| مهام المسح | مطلوب | مُقَصَّر |
| جزء غير مطابق | فشل الأبعاد | التحقق المفقود |
وبصراحة: التجارة تشتري الوقت، والطب يشتري الدليل، والخطوط الأربعة أعلاه توضح أين تختلف رسوماتك.
يُرجى تقديم طلب واحد فقط لتغيير التصميم الهندسي مُسبقًا عند تغيير ماركة الأداة، ولا تُقدم أي طلب لاحقًا. لا يُعدّ تقليل وقت الدورة سببًا مقبولًا لتغييرات الأدوات غير المُعتمدة في الدفعات الطبية. تُباع خلايا التصنيع باستخدام الحاسب الآلي المصنوعة من الفولاذ المقاوم للصدأ في الدفعات الصناعية بناءً على قدرتها على التعديل السريع. تتطلب الدفعات الطبية التحقق من صحة المعايير.
"في حين أن ممارسات التصنيع القياسية تفضل التعديلات المستمرة لتقليل أوقات الدورة، فإن معيار ISO 13485 يدعو إلى إغلاق العملية - يجب عدم تغيير إعداد الآلة الذي تم التحقق منه حتى يتم إعادة التحقق منه." - مسؤول الامتثال الطبي في شركة LS Manufacturing.
معايير القرار
- تأكد من الحصول على توقيعين للموافقات قبل إجراء التعديلات بعد التحقق من صحة البيانات.
- قم بتقييم موردي المعدات الطبية على أساس وثائق التحكم في التغيير، وليس على أساس الاستبيانات.
كيف يمكن للمتاجر تلبية متطلبات الدقة في التصنيع باستخدام الحاسوب (CNC) للأجهزة الطبية؟
تُضبط دقة التفاوتات في الأجهزة الطبية المصنعة باستخدام الحاسوب (CNC) بواسطة ثلاثة عناصر تحكم متكاملة: نظام تثبيت حراري، ومجسات آلة رينيشو، ونظام مراقبة تآكل الكربيد ذي الحلقة المغلقة. ويُحدد الحد الأقصى للتفاوتات بين ±0.005 مم و ±0.01 مم بناءً على التمدد الحراري وليس انحرافات الأداة.
يُستخدم سائل تبريد زيت المغزل ونظام تثبيت حراري في قاعة الماكينة لتحديد مواقع القطع بناءً على تأثير حرارة القطع. ويؤدي انحراف الغرفة إلى تغيير موضع الفولاذ بعدة ميكرونات خلال وردية عمل واحدة.
يصنف مخطط التفاوتات في التصنيع باستخدام الحاسوب كل ميزة وفقًا لانتشار أبعادها قبل القطع.
يؤدي تقليل الحرارة وانحراف درجة حرارة الغرفة إلى تحريك نقطة المرجع أثناء عملية التشطيب. ولن يضمن اعتماد القطعة الأولى من أول مرة نطاق تفاوت من فئة الميكرون.
تستخدم آلات التصنيع باستخدام الحاسوب (CNC) للأجهزة الطبية مسبار رينيشو اللمسي (قياس أثناء التشغيل على الآلة، وإعادة ضبط إزاحات العمل أثناء التشغيل) قبل وبعد عمليات التشطيب. يؤدي تآكل الكربيد إلى الخروج عن النطاق البُعدي بمجرد إدخال الإزاحات المسجلة في إزاحات عمل التشطيب.
- قاعة 20 درجة مئوية ±0.5 درجة مئوية: تحدد بيانات الآلة بشكل مستقل عن تغيرات الغرفة.
- تبريد زيت المغزل: يبدد حرارة القطع قبل أن يلامس أي نمو سطحًا مرجعيًا.
- مسبار اللمس من رينيشو: يقوم بتغذية الحجم المقاس إلى إزاحات العمل.
- تسجيل تآكل الأدوات: يحدد تآكل الكربيد قبل أن يختفي الحجم من أبعاد الطباعة.
تعمل أنظمة التحكم الحراري وأنظمة الاستشعار كسلسلة واحدة. وترتبط إمكانية تتبع عمليات التصنيع باستخدام الحاسوب (CNC) ببيانات الاستشعار من خلال عملية الفحص النهائي.
تعمل آلات قياس الإحداثيات ثلاثية الأبعاد من زايس ضمن نطاق خطأ الإشارة المسموح به (MPEE) ≤ 1.2+L/350 ميكرومتر، مما يعني أن بيانات المجس ونتائج آلة قياس الإحداثيات ثلاثية الأبعاد مرتبطة بنفس المرجع.
تحتوي الهياكل على أغطية واقية بتفاوت ±0.05 مم وتعويض حراري كامل أقل صلابة.
تُحدد عملية التصنيع باستخدام الحاسوب (CNC) للجدران الرقيقة الحد الأدنى لسمك الجدار. وتخضع الأضلاع الرقيقة للتشوه قبل زيادة حمل الرايش. ولا تحافظ قلوب صمامات الموائع الدقيقة على دقة أبعادها إلا بإعادة ضبط الصفر بين كل تمريرة وأخرى.
الفحوصات العملية
- أعد ضبط سجل إزاحة المسبار بعد كل عملية قطع نهائية، وليس بعد كل دفعة.
- قم بإجراء عمليات القطع النهائية والفحص ضمن نفس نطاق درجة الحرارة المستقرة.
مصدر البيانات: المواصفات الرسمية لمعايرة آلة قياس الإحداثيات الصناعية Zeiss CMM (خطأ المؤشر الحجمي MPEE ≤ 1.2+L/350 ميكرومتر).
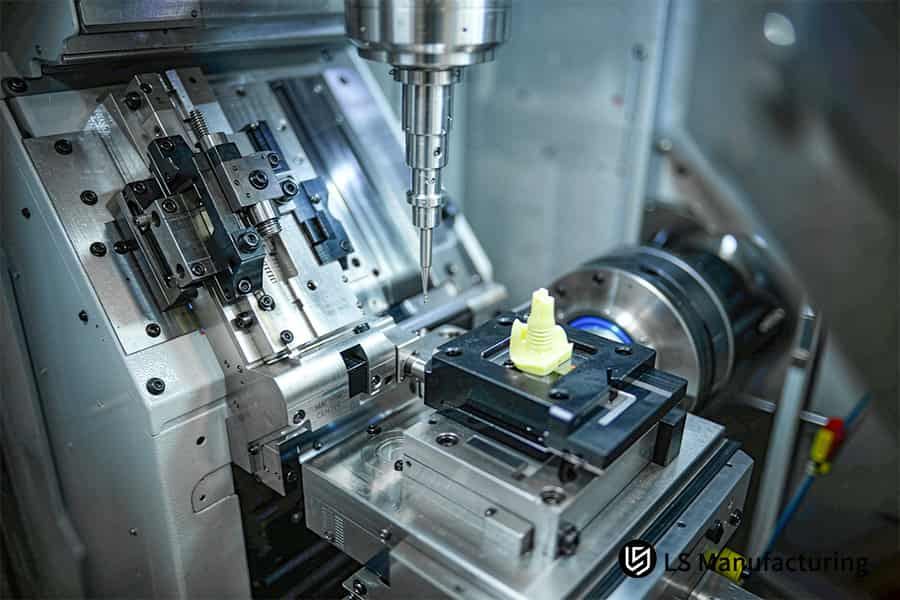
الشكل 3: رأس CNC متعدد المحاور يشكل مكونًا طبيًا مع سجلات التتبع عند Cpk 1.67.
كيف تعمل آلات التصنيع باستخدام الحاسوب (CNC) الطبية عمليًا: مثال على أداة جراحية من شركة LS Manufacturing
تحقق مشابك الانزلاق للدباسة الطبية من نوع 17-4PH دقة ±0.005 مم في الفتحة عن طريق تثبيت معايير العملية، دون الاعتماد على الحظ. يتم تثبيت معايير العملية وفقًا للقسم 7.5.6 من معيار ISO 13485:2016، مع التحكم الإحصائي في التفاوتات الفعلية. يتم تثبيت قيمة واحدة لكل من دقة الفتحة، وجودة السطح، وبيانات دفعة التسخين قبل عملية القطع. وبذلك، يستطيع مدققو التدقيق مراجعة معلومة واحدة مُحكمة بدلاً من البحث في ملاحظات متفرقة في ورشة العمل.
تحديات العميل
شملت عملية الإنتاج التجريبي لثمانين وحدة من مشابك الانزلاق الدقيقة للدباسة بدء تشغيل إحدى العمليات الجراحية طفيفة التوغل. تميزت فتحات التوجيه المصنعة باستخدام الحاسوب (CNC) بأعلى دقة ممكنة لكل جزء. أدى التباين الأولي في الأبعاد إلى وجود 16% من الوحدات المعيبة. حال نقص بيانات عملية التحقق دون اعتماد التصميم النهائي.
حلول التصنيع LS
قام مهندسو العمليات بتصميم بروتوكول تجريبي مضبوط باستخدام نطاقات تشغيل معتمدة. استُخدمت أدوات قطع كربيد دقيقة القطر في عملية تصنيع دقيقة باستخدام ماكينات CNC خماسية المحاور مع تسخين المغزل. حُفظت سرعة القطع ثابتة عند Vc = 55 م/دقيقة . استُبدل سائل التبريد الغزير بنظام التشحيم بكمية قليلة (رذاذ الزيت) مما أدى إلى التخلص من مخاطر بقايا التنظيف. قِيست عرض الفتحة باستمرار باستخدام مجسات لمسية أثناء عملية التشطيب.
النتائج والقيمة
أظهرت نتائج المسح الكامل باستخدام آلة قياس الإحداثيات (CMM) أن جميع المشابك مطابقة لمواصفات الطباعة. وبلغت دقة التشطيب Ra 0.35 ميكرومتر. وارتفع مؤشر قدرة العملية إلى 1.72. وانخفض معدل العيوب إلى 4%، وهو معدل نموذجي للدفعات الأولى في التجارب الطبية. وانخفض سعر الوحدة بنسبة 8%، وانخفضت مدة التسليم من 14 يومًا إلى 12 يومًا .
"أدى تشتت الأبعاد ونقص ملفات التحقق إلى استحالة تثبيت التصميم. وقد عوضت معلمات العملية الثابتة ومؤشر Cpk عن كلا القصورين." - رئيس قسم البحث والتطوير، فريق بدء تشغيل الأجهزة الجراحية طفيفة التوغل، المشروع رقم MED-2026-038
الدروس القابلة للتطبيق
- قم بتثبيت معايير القطع قبل التحقق من قدرة الآلة.
- تعتبر عمليات التصنيع باستخدام الحاسوب (CNC) بكميات صغيرة أكثر كفاءة من عمليات الإنتاج الكاملة.
- تعتبر الأدلة الإحصائية أكثر أهمية من نوع الجهاز عند التعامل مع عمليات التدقيق الطبي.
مصدر البيانات: سجل مشروع LS Manufacturing الطبي طفيف التوغل، المشروع رقم MED-2026-038، تشغيل تجريبي بـ 80 مشبكًا.

الأسئلة الشائعة
1. ما هي المخرجات الأساسية المطلوبة في عملية تدقيق ورشة الآلات وفقًا لمعيار ISO 13485؟
يشمل تدقيق ورشة التصنيع وفقًا لمعيار ISO 13485:2016 أربع وثائق: رقم دفعة المواد، وتقرير أبعاد جهاز قياس الإحداثيات (CMM) من شركة زايس، وشهادة المطابقة ، وسجل تاريخ الجهاز . تحتفظ شركة LS Manufacturing بهذه الوثائق الأربع لكل دفعة إنتاج لمدة عشر سنوات.
مصدر البيانات: ISO 13485:2016 البند 7.5.9
2. هل يمكن لورشة تصنيع الآلات التي لا تحمل شهادة ISO 13485 أن تنتج أجزاء للأجهزة الطبية؟
يمكن قطع المكونات غير الحرجة وغير الجراحية دون شهادة ISO 13485:2016 شريطة ألا تتجاوز هوامش التفاوت ±50 ميكرومترًا وألا يحدث أي تفاعل مع الأنسجة. أما الأدوات الجراحية من الفئتين الثانية والثالثة، فتخضع لإجراءات معتمدة، ويوجد في شركة LS Manufacturing غرفة واحدة مُراقبة مخصصة لجميع هذه الأدوات. تقوم أقسام المشتريات بتقسيم قائمة المواد إلى مجموعتين من الموردين، وتتناسب تكلفة كل مورد مع مستوى المخاطرة، وليس مع عدد القطع.
3. كيف يتعامل معيار ISO 13485 مع برمجة CNC وتغييرات التعليمات البرمجية؟
لا يحظر معيار ISO 13485:2016 تعديل كود G. ويشترط أن تخضع أي تغييرات تؤثر على عملية معتمدة للرقابة، وفي حال تغيير نطاق العملية، يجب إعادة اعتمادها وفقًا للبند 7.5.6. كما يجب أن يُرفق أي تعديل في الإزاحة يتجاوز ±10 ميكرومتر بتقييم هندسي قبل استكمال عملية القطع. تم تجميد جميع البرامج في المشروع رقم MED-2026-038 ، وبدأت عملية الاعتماد بعد توقيع وثيقة الموافقة على التغيير وتقديمها إلى سجلات الجودة. تستلم خطوط تجميع الشركات المصنعة الأصلية الأجزاء المقطوعة من برنامج واحد مُجمّد.
مصدر البيانات: إدارة الغذاء والدواء الأمريكية (FDA QMSR) / 21 CFR 820
4. ما الفرق بين IQ و OQ و PQ في مجال تصنيع الأجهزة الطبية؟
يؤكد اختبار IQ صحة الإعداد، ويؤكد اختبار OQ نطاق التفاوت المسموح به ±5 ميكرومتر، ويؤكد اختبار PQ أن قيمة Cpk تساوي 1.67 في جميع دورات الإنتاج. تجري شركة LS Manufacturing جميع اختبارات ISO 13485:2016 الثلاثة على جميع خلايا عمل التصنيع باستخدام الحاسب الآلي عالية الإنتاجية ، ولا تُصدر أي دفعات من المعدات الطبية دون توثيق اختبار PQ. سيتحقق المدققون من ثلاثة بروتوكولات موقعة لكل مجموعة أجهزة، معتمدين على إثبات القدرة بدلاً من رأي أي مُصنِّع للآلات.
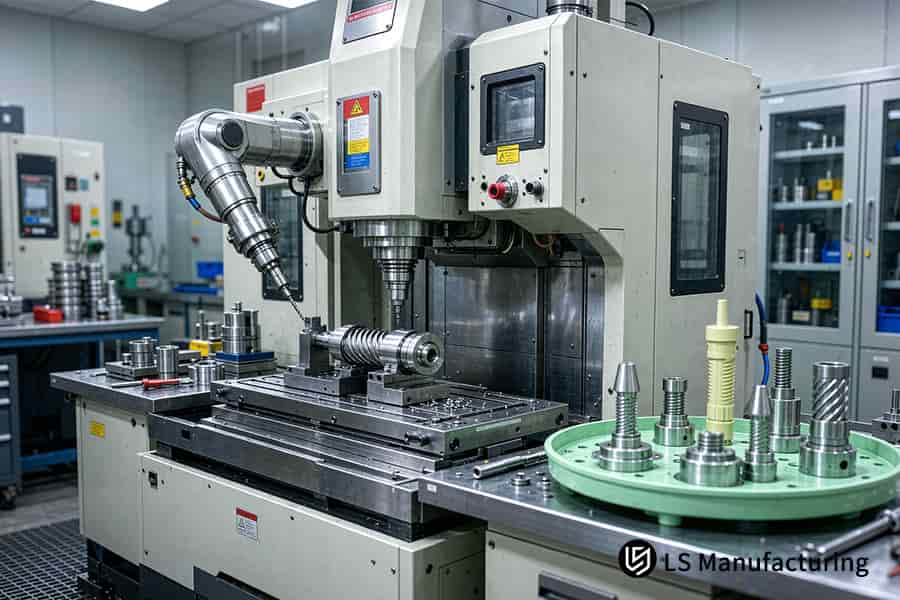
الشكل 4: مخرطة CNC تفحص الأدوات وتنتج أجزاء طبية لنظام إدارة الجودة للتصنيع الطبي بموجب معيار ISO 13485.
ملخص
تؤكد المواصفة القياسية ISO 13485:2016 على أن التناسق الهندسي وسلامة السطح في عمليات التصنيع الطبي تحمي سلامة المرضى بشكل مباشر. يجب على فرق الهندسة التي تدخل مجال الإنتاج الطبي تثبيت كل ميزة من ميزات الجودة الحرجة (CTQ) ضمن نطاق تشغيل معتمد مدعوم بشهادات مطابقة من دفعات التسخين. إن تحديد هذه المعايير يحول عمليات التدقيق التنظيمي إلى مراجعة وثائقية متوقعة بدلاً من كونها حالة طارئة تشغيلية.
التصنيع الطبي والدعم التنظيمي
للحصول على تقييمات DFM الفنية، أو التحقق من المعلمات المجمدة، أو دعم تدقيق IQ/OQ/PQ للمكونات الطبية، اتصل بمكتب هندسة التطبيقات في LS Manufacturing على info@lsrpf.com أو +86 185 6675 9667 .
للمزيد من القراءة: خدمات الخراطة السويسرية CNC الطبية لمصنعي المعدات الأصلية: دقة ±0.005 مم، متوافقة مع معيار ISO 13485

