 中文 (简体)



TL;DR:医疗 CNC 加工中的 ISO 13485 合规性意味着针对医疗器械运行经过认证的质量管理体系。认可的 QMS 范围包括患者安全、逐步风险管理和 DHR 的完整可追溯性。工艺窗口已验证重要尺寸的微米级公差。材料、铣削参数和刀具偏置设置已记录在案的医学证据。
ISO 13485 医用 CNC 加工是一种 QMS(质量管理体系),它通过 ±0.005 毫米以上的证据解决合规性混乱。您的零件每次切割和熔化都会获得法律证据很多。买家每批次都会收到一个审核就绪文件数据来源:ISO 13485:2016。
关键要点
端到端风险管理:En端到端风险管理是 ISO 13485 合规性的基础。 精度本身并不能定义合规范围。 ISO 13485:2016 本身没有设定数字能力阈值。然而,大多数医疗设备 OEM 将 Cpk ≥ 1.67 写入其供应商规格中,以实现个位数微米的配合公差。整个产品生命周期的稳定性取代了通过/失败检查作为验收标准。
DHR 可追溯性: DHR(设备历史记录)可追溯性是医疗组件的合规性基础。工件序列号与原材料熔体温度值具有一一对应的关系。热处理日志和五轴刀具补偿日志构成一个文档的一部分。
CAPA 闭合: CAPA(纠正和预防措施)确保质量循环闭合。当测量值超出绘图范围时,车间会提出不合格情况,并通过 CAPA 程序调查根本原因。每次调查后都会进行工程防错验证。禁止单独处置废料。
表面完整性控制:表面完整性和生物相容性保持受控。配合表面保持 Ra 0.4–0.8 μm。加工硬化和切削液污染得到控制。
为什么相信这个初学者指南?
Gloria Wu 在精密工程和快速原型制作方面的专业知识在医疗 CNC 加工领域拥有超过 15 年的经验。 在 LinkedIn 上关注 Gloria 的工程见解,获取有关精密制造和DFM(可制造性设计)课程的实践现场笔记。您可以从机械师角度阅读为采购助理和初级研发工程师编写的医疗标准。
此处规定的所有公差均来自实时精密加工数据库,而不是来自供应商手册。 涉及 80 个 17-4PH 夹具项目 MED-2026-038 的单次试验的槽宽度公差为 ±0.005 mm,表面光洁度为 Ra 0.4 μm。 所有读数均在 AS9100D 和 ISO 9001:2015 认证设施内的设备上获取,室内控制温度为 20 °C ±0.5 °C。
ISO 13485:2016 第 7.5.9 条涵盖可追溯性。在美国,设备历史记录义务来自 FDA 21 CFR 820.184 — 现已纳入 QMSR,于 2026 年 2 月 2 日生效。将条款中的文本与供应商相匹配DHR(设备历史记录,将每个部件与其熔化批次连接起来)。在发布下一个医疗设计之前请求 Cpk ≥1.67 过程数据。
什么是 ISO 13485 医疗数控加工?
<块引用>ISO 13485 医疗 CNC 加工是在医疗质量管理体系 (QMS) 下对植入物、手术工具和诊断用外壳进行减材制造。客户通常指定 Cpk ≥ 1.67 的 CTQ(质量关键)能力——合同数字,而不是 ISO 13485 条款。您的作品按照经过验证的范围发货,而不是按照行尾排序。在任何决策中,安全都优先于客户满意度。
医疗加工质量管理体系需要在开始加工之前定义范围。植入式钛骨板、手术钳口装置和内窥镜微型外壳均属于医疗 QMS 范围。
不需要设计历史记录和污染控制程序的硬件仍然不属于医疗 QMS 范围。无论尺寸如何,消费零件都无法通过医疗质量审核。底线:决定文档工作量的是风险等级,而不是件数。
ISO 13485:2016 第 7.5.6 条控制从 OQ 到 PQ 到冻结窗口和变更控制的流程:
[设计输入] → [OQ:极限速度、进给量、刀具路径] → [PQ:整个运行过程中 Cpk ≥1.67] → [冻结工艺窗口] → [更改控制:重新验证]
第 7.5.6 条将流程窗口转换为重新验证的冻结状态。
医疗器械数控加工流程验证每个切割过程,而不仅仅是最终尺寸。 ISO 13485:2016 第 7.5.6 条要求验证生产和服务提供流程。通常用于证明它的 IQ / OQ / PQ 分期来自 GHTF/SG3/N99-10:2004,而不是来自条款文本。 PQ(性能鉴定)展示了整个周期的稳定性。
OQ 成功后,主轴转速、进给速率和刀具路径被冻结。在传统的 3 轴机械车间中,没有 OQ 文档。运行中刀具路径调整永远不会输入审计跟踪中。
CNC 加工公差标准流程为质量关键 (CTQ) 特征设置了尺寸要求。 ±0.01 mm – ±0.05 mm 的工业公差范围允许中期调整。
精密医疗数控加工服务确保每个 CTQ 属性都映射到经过验证的窗口。监管机构审查的是 OQ 和 PQ 数据,而不是能力声明。
操作项
- 将 OQ 和 PQ 数据作为一个整体进行审查。 OQ 本身并不意味着稳定性。
- 在验证任何容差声明之前,确保验证范围明确。
数据来源:ISO 13485:2016 质量管理体系标准,第 7.5.6 条(生产和服务提供流程的验证)。
为什么风险管理在医疗机械加工中至关重要?
<块引用>医疗加工风险管理是将ISO 14971:2019风险控制完整映射到数控铣削和车削工艺。 PFMEA(过程故障模式和影响分析,根据严重性、发生率和检测对故障进行排名)可防止加工过程中的几何形状变化。骨螺钉螺纹公差控制在±0.005 mm-±0.01 mm范围内,并且所有审核中的安装均得到临床数据的支持。
将 PFMEA 映射到 CNC 主轴
PFMEA 的每种失效模式都成为单个可测量的切削变量。刀具磨损传感器和基于机器的探头可检测切削过程中的力峰值和热增长。力峰值显示夹紧工件时侧面的磨损。
Ra ≤0.2 μm 表面可在与组织接触之前消除微毛刺。 CNC加工 将风险控制映射到几何形状和刀具路径选择。简而言之:风险控制在主轴上,使您的零件制造成本低廉。
“医疗 CNC 加工中的风险缓解不是一个检查步骤;它是一种固有的主轴约束,可在第一个切屑形成之前确保零件安全。” — LS Manufacturing 高级质量审核员。
在主轴处拦截的四种故障模式
四种故障模式在医疗 PFMEA 分析中具有最高的严重等级。审核将每次拦截与医疗加工质量管理体系相匹配。
- 几何漂移:机上测头在精加工之前重新校准工件偏移。
- 微毛刺: 螺纹牙顶断裂不会影响主体。
- 应力集中:混合半径可防止承载植入物出现疲劳裂纹。
- 热增长:主轴预热可确保长切削中的零件尺寸。
多轴 CNC 加工 在一次设置中生产承载元件。消费类电子产品外壳不需要主轴如此警惕,因为外观划痕比骨头裂纹便宜。
实用要点
- 在签署医疗绘图包之前请求 PFMEA 严重级别。
- 为每个关键尺寸分配一个实时传感器,而不是最终排序。
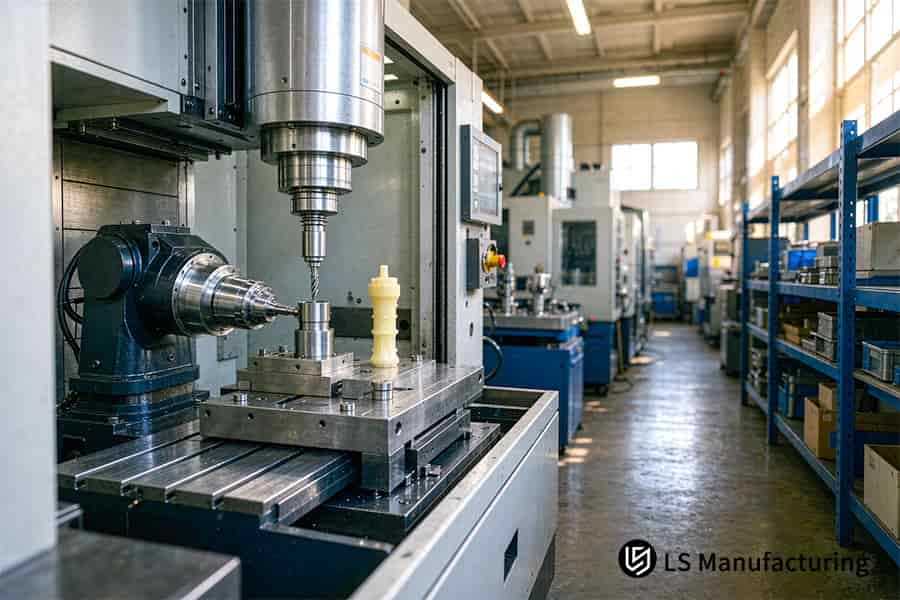
图 1:CNC 铣床以 ±0.005 毫米的精度加工医用骨骼模型和组件,用于医疗加工风险管理。
数控加工可追溯性如何保护患者?
<块引用>数控加工可追溯性是一条从熔体批次到最终检验的封闭数字链,记录为DHR(设备历史记录,每个零件一份证据)。植入物召回问题促使监管机构强制要求可验证的供应链。您的每个组件都用激光打标有UDI(唯一设备标识符,唯一零件标识符),该标识符链接到单个钛熔体批次。
四个记录锁定在一个 DHR 中
CNC 加工可追溯性将不同的车间数据转换为一个可搜索的文件。 ISO 13485:2016 第 7.5.9 条规定了医疗器械 CNC 加工的可追溯性。四个链接文件提供了侵入式硬件的CNC 加工应用。
- 原材料工厂认证:热处理光谱仪分析证明一根棒材源自一种熔体。
- 加工记录:G代码版本、刀具批次以及每班操作员签核。
- CMM 记录:蔡司 CMM 指示与每个零件序列号的错误日志。
- CoC:每个批次记录均附有合格证书。
十年保留和 III 级范围
III 类和 II 类侵入性硬件需要完全符合 DHR 标准。紧固件等消费类硬件没有此类记录。 III 类植入物上的 5 μm 偏差将成为处置记录中记录的不合格项,而不是自动报废单。
十年保留可在机器售出后很长时间内检索G 代码版本和 CMM 日志。用简单的英语来说,两个小时的跟踪窗口会导致召回一批或一千批之间的差异。
底线
- 根据2小时的追溯速度而不是证书数量来评价供应商。
- 忽略工厂,不考虑加热批次光谱测定,无论成本如何。
数据来源:FDA 质量管理体系法规 (QMSR / 21 CFR Part 820) 和 ISO 13485:2016 第 7.5.9 条(可追溯性)。
快速参考指南:ISO 13485 VS ISO 9001 VS AS9100D
一家制造工厂有四个不同的标准。 ISO 9001:2015、ISO 13485:2016、AS9100D和没有任何标准的通用加工对于工程师来说都有不同的责任。
<正文>ISO 13485:2016 通过污染控制、生物安全和经过验证的生产流程创建了医疗屏障。通常伴随的 Cpk ≥ 1.67 数字是客户规格。
行业应用场景
骨科植入物生产(Ti-6Al-4V ELI 钛合金骨板):植入物级表面光洁度为Ra 0.2 μm 或更细。骨组织在亚微米表面光洁度上粘附得更快。加工植入部件时不使用氯化或硫化矿物的冷却剂。矿物冷却剂残留物会在微观层面阻碍骨骼的粘合。
微创手术器械(17-4PH不锈钢多轴内窥镜抓钳):枢轴上的钻孔和钳口上的牙齿的公差控制在±0.005毫米内。 五轴联动铣削在一次装夹操作中生产两个零件。外科医生感觉到每一块下颌运动的阻力都是相同的。
体外诊断 (IVD) 仪器(丙烯酸/PMMA 光流控分析仪):流道的表面光洁度高达 Ra 0.4 μm。反应液滴和气泡沿着光滑的通道移动得更快。外部密封面的公差为±0.01毫米至±0.05毫米。当外部形状超出公差范围时,流体路径开始泄漏。

图 2:CNC 机器根据 ISO 13485 与 ISO 9001 医疗协议在 20 °C ±0.5 °C 下制造铝块。
为什么 ISO 13485 与 ISO 9001 医疗很重要?
ISO 13485 与 ISO 9001 医疗是基于法规的医疗 QMS 和基于商业的通用系统之间的区别。 ISO 13485:2016 取消了客户满意度调查,并包括经过验证的流程锁定。绘制到 10 μm 波段的特征无法重复生成,除非其背后的流程已得到验证。
客户满意度与监管要求
ISO 9001:2015 有利于持续改进和客户满意度调查。 ISO 13485:2016 消除了合规性调查要求,转而支持监管要求。ISO 13485 合规性要求进行审核文档审查,而不是记分卡。
一般制造商将调查回复作为改进文件归档。医疗制造商将验证文件作为合规文件归档。 小批量数控加工单元基于迭代速度,因此无需验证锁定即可完成工业原型。
灵活性与流程锁定
医疗加工范围锁定三个变量:CNC 代码、刀具品牌、机床单元。 医疗加工质量管理体系在任何变更之前都需要获得两次批准。
| 评估维度 | 一般加工(无系统) | ISO 9001:2015 | AS9100D 航空航天 | ISO 13485:2016 医疗 |
| 主要驱动 | 零件交付和功能 | 客户满意度和改进 | 极其可靠的飞机和 FOD 保护 | 患者安全、监管和风险管理 |
| 典型尺寸公差 | ±0.1毫米 | ±0.01毫米–±0.05毫米 | ±0.005毫米–±0.01毫米 | ±0.005毫米–±0.01毫米 |
| 典型表面光洁度 | Ra 1.6 μm–3.2 μm | Ra 0.8 μm–1.6 μm | Ra 0.4 μm–0.8 μm | Ra 0.2 μm–0.8 μm(生物相容性、无污染) |
| 核心追溯记录 | 交货单及基本材料证明 | 检验报告和工单文档 | AS9102 FAI(首件检验)以及完整的流程文档 | DHR 具有熔体批次可追溯性 |
| 流程能力要求 | 无强制指标 | 一般要求Cpk ≥1.33 | 关键特征 Cpk ≥1.33–1.67 | CTQ 强制 Cpk ≥1.67 |
说白了:商业买时间,医药买证据,上面的四行显示了你的图画的分歧之处。
更改工具品牌时,仅提前提交一项工程变更请求,切勿稍后提交。周期时间缩短绝不是医疗批次中未经批准的工具变更的正当理由。 不锈钢数控加工单元基于快速调整的能力而销售工业批次。医疗批次需要验证参数。
“标准制造实践有利于持续调整以缩短周期时间,而 ISO 13485 要求流程锁定 - 已验证的机器设置在重新验证之前不应更改。” — LS Manufacturing 医疗合规主管。
决策标准
- 在验证后编辑之前确保双重签名批准。
- 根据变更控制文档而不是调查来评估医疗供应商。
商店如何满足精密医疗 CNC 公差?
精密医疗 CNC 公差由三个集成控制装置控制 - 热稳定性、雷尼绍机床测头和闭环硬质合金磨损监测系统。根据热生长而不是工具变形,将限制设置为±0.005 毫米至±0.01 毫米。
主轴油冷却剂和热稳定霍尔机床基准对切削热的影响。在一个班次中,室内漂移会使钢材的位置发生几微米的变化。
CNC 加工公差图表 根据切割前的尺寸分布对每个特征进行分类。
热量和房间漂移的减少通过精加工驱动基准。首件一次性批准不符合微米级公差带。
医疗设备 CNC 加工在精加工之前和之后使用雷尼绍接触式测头(循环中机上测量,循环中重置零偏)。一旦记录的偏移量输入到精加工偏移量中,碳化物磨损就会使您脱离尺寸范围。
- 20 °C ±0.5 °C 大厅:建立独立于房间变化的机器基准。
- 主轴油冷却:在任何生长接触基准之前散发切削热量。
- 雷尼绍接触式测头:将测量的尺寸输入零偏。
- 工具磨损记录:在尺寸离开打印尺寸之前标记碳化物磨损。
热控制和探测控制系统作为单个链运行。 CNC加工追溯 通过最终检验过程与探针数据连接。
蔡司坐标测量机在 MPEE(最大允许指示误差) ≤ 1.2+L/350 μm 范围内运行,这意味着探头数据和坐标测量机结果连接到同一数据。
外壳具有公差 ±0.05 mm 的保护盖和刚性较小的跳过全热补偿。
数控薄壁加工确定最小壁厚。在切屑负载增加之前,薄肋屈服。微流阀芯只有通过道间重新调零才能保持尺寸精度。
实际检查
- 在每次完成切割后(而非每批后)重置探针偏移日志。
- 在相同的稳定温度范围内进行精加工切割和探测。
数据来源:蔡司三坐标工业坐标测量机官方校准规范(体积示值误差MPEE ≤ 1.2+L/350 μm)。
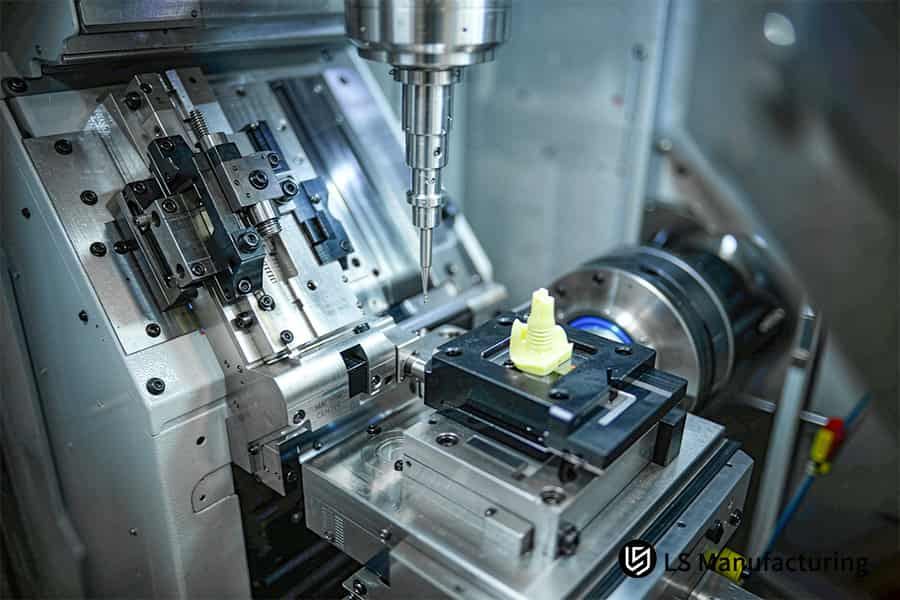
图 3:多轴 CNC 头型医疗组件,具有 Cpk 1.67 的可追溯性日志。
医疗 CNC 加工的实际工作原理:LS Manufacturing 的手术工具示例
医用级17-4PH吻合器滑块夹具通过冻结工艺参数而不是依靠机器运气来实现±0.005 mm槽公差。根据 ISO 13485:2016 第 7.5.6 节对实际公差进行统计控制来冻结工艺参数。 槽公差、表面光洁度和热批次数据在切割前各获得一个冻结值。 审计员可以审查一条受控信息,而不是搜索分散的车间记录。
客户挑战
微型吻合器滑块夹为一家微创外科初创公司提供了80 个试运行。 数控加工导向槽每个零件具有最高的公差。初始尺寸差异产生了 16% 的缺陷单元。缺乏验证过程数据阻碍了设计锁定。
LS 制造解决方案
工艺工程师使用经过验证的工艺窗口构建了受控试验方案。 精密 5 轴 CNC 加工 采用带有主轴加热的微直径硬质合金切削刀具。切削速度保持恒定在Vc = 55 m/min。 MQL(微量润滑,油雾)取代了溢流冷却液,消除了清洁残留物的风险。接触式探针在精加工过程中连续测量槽宽度。
结果和价值
全尺寸CMM(坐标测量机,扫描每个尺寸)扫描批准了打印规格内的所有夹具。光洁度达到 Ra 0.35 μm。过程能力指数提高至1.72。缺陷率降至 4%,这是医学试验早期批次的典型缺陷率。单价降低8%;交付时间从 14 天缩短至 12 天。
“尺寸分散和缺乏验证文件使得设计冻结变得不可能。固定的工艺参数和 Cpk 弥补了这两个缺点。” — 研发负责人,微创手术设备启动团队,项目#MED-2026-038
可转移课程
- 在追逐机器功能之前先冻结切割参数的设计。
- 小批量 CNC 加工比全面生产运行效率更高。
- 在进行医疗审核时,统计证据比机器类型更重要。
数据来源:LS Manufacturing 医疗微创项目日志,项目#MED-2026-038,80 夹试运行。

常见问题解答
1. ISO 13485 机械车间审核所需的主要交付成果是什么?
ISO 13485:2016 机加工车间审核包括四份文件:材料炉号、蔡司 CMM 尺寸报告、合格证书 (CoC) 和设备历史记录 (DHR)。 LS Manufacturing 在未来十年内保留每个生产批次的所有四个文件。
数据来源:ISO 13485:2016 第 7.5.9 条
2.没有 ISO 13485 的机械车间可以生产医疗器械零件吗?
只要公差带大于±50 μm并且不与组织发生相互作用,无需 ISO 13485:2016 证书即可切割非关键和非侵入性组件。 II类和III类侵入性器械需要经过认证程序,LS Manufacturing为所有侵入性器械设有一间控制室。 采购部门将一份物料清单分配给两组供应商,其成本与风险成正比,而不是与零件数量成正比。
3. ISO 13485 如何处理 CNC 编程和代码更改?
ISO 13485:2016 并不禁止编辑 G 代码。它要求控制影响已验证工艺的任何变化,并且在改变工艺窗口的情况下,根据第 7.5.6 条重新验证,并且任何超过 ±10 μm 的偏移修改应在继续切割工艺之前进行工程变更评估。每个程序都被冻结在项目#MED-2026-038中,并在签署变更批准文件并提交到质量记录后开始验证过程。 OEM 装配线从一个冻结程序接收切割零件。
数据来源:FDA QMSR / 21 CFR 820
4.医疗加工中的IQ、OQ和PQ有什么区别?
IQ 确认正确的设置,OQ 确认 ±5 µm 公差范围,PQ 确认整个生产运行中的Cpk = 1.67 。 LS Manufacturing 对所有大批量 CNC 加工工作单元进行全部三项 ISO 13485:2016 测试,并且在没有 PQ 测试记录的情况下绝不会放行任何医疗批次。审核员将根据功能证明而不是任何机器供应商的意见来检查每个设备系列上的三个签名协议。
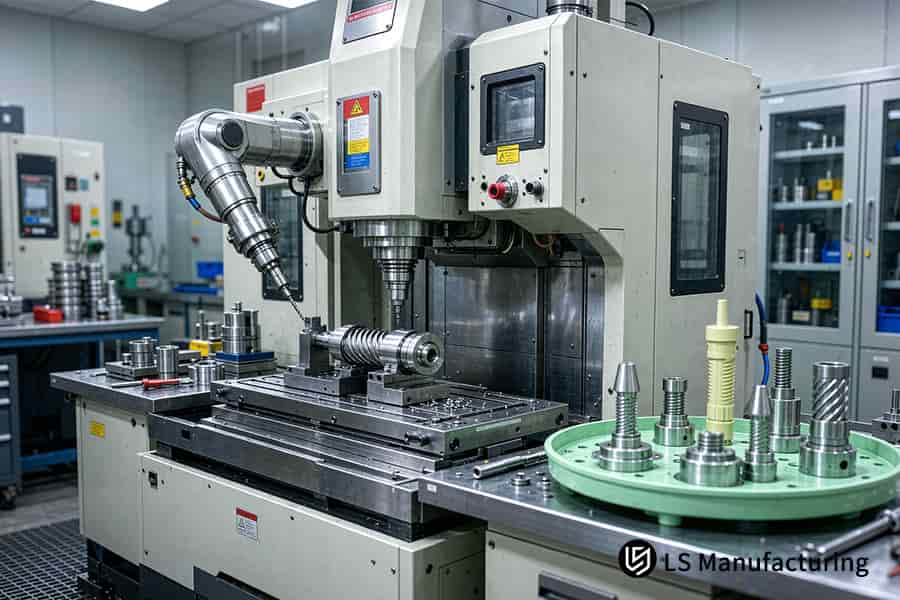
图 4:数控车床根据 ISO 13485 的医疗加工质量管理体系检查工具并生产医疗零件。
摘要
ISO 13485:2016 要求将每个医疗批次的几何控制和表面完整性作为患者安全信息。任何从事医疗加工的硬件工程师都可以识别每个 CTQ 功能及其有效的工艺窗口,然后为每个单独的材料批次附上合格证书。 CTQ 功能和单批证书将审核变成了一项文档提取工作,而不是一项匆忙的工作。
进一步阅读:“面向 OEM 的医疗 CNC 瑞士车削:±0.005mm 公差,符合 ISO 13485”
📞电话:+86 185 6675 9667
📧电子邮件:info@lsrpf.com

| 驱动程序 | ISO 9001:2015 | ISO 13485:2016 |
| 主要目标 | 客户满意度 | 患者安全 |
| 流程变更 | 中期调整 | 首先重新验证 |
| 调查职责 | 必填 | 修剪 |
| 不合格部分 | 尺寸失败 | 缺少验证 |
