 Português (Brasil)



Resumindo: A usinagem CNC médica ISO 13485 é uma estrutura de fabricação regulamentada que prioriza a segurança do paciente por meio de processos de produção validados. Operando sob rigorosos controles de risco, ela fornece componentes cirúrgicos de grau implantável, invólucros de diagnóstico e manifolds microfluídicos, mantendo tolerâncias de precisão de ±0,005 mm.
Para engenheiros juniores de P&D e recém-chegados à área de compras , a transição da usinagem comercial para a fabricação de dispositivos médicos apresenta complexas barreiras regulatórias. Na fabricação de dispositivos para a área da saúde, o corte de precisão transforma modelos digitais em componentes cirúrgicos sob parâmetros rígidos, garantindo rastreabilidade completa dos materiais e controle de contaminação. Este guia para iniciantes detalha as principais regras de validação médica , juntamente com parâmetros de comparação entre diferentes padrões. Em resumo, dominar esses parâmetros de qualidade garante que cada componente implantável seja aprovado nos testes clínicos antes do início dos ensaios clínicos.
Principais conclusões
- Gestão de riscos de ponta a ponta: A gestão de riscos de ponta a ponta é a base para a conformidade com a ISO 13485. A precisão por si só não define o escopo da conformidade. A própria ISO 13485:2016 não estabelece um limite numérico de capacidade. No entanto, a maioria dos fabricantes de equipamentos originais (OEMs) de dispositivos médicos inclui Cpk ≥ 1,67 em suas especificações de fornecedores para tolerâncias de ajuste na ordem de um dígito de mícron. A estabilidade ao longo do ciclo de vida do produto substitui a inspeção de aprovação/reprovação como critério de aceitação.
- Rastreabilidade DHR: A rastreabilidade DHR (Registro Histórico do Dispositivo) é a base de conformidade para componentes médicos. Os números de série das peças têm uma correspondência direta com os números de fusão da matéria-prima . Os registros de tratamento térmico e os registros de compensação da ferramenta de cinco eixos fazem parte de um único documento.
- Encerramento do CAPA: O CAPA (Ação Corretiva e Preventiva) garante o fechamento dos ciclos de qualidade. Quando um valor medido fica fora da faixa de desenho, a fábrica registra uma não conformidade e investiga a causa raiz por meio de seu procedimento CAPA. A validação de engenharia à prova de erros ocorre após cada investigação. O descarte de sucata isoladamente é proibido.
- Controle da integridade da superfície: A integridade da superfície e a biocompatibilidade permanecem controladas. As superfícies de contato são mantidas em Ra 0,4–0,8 μm. O endurecimento por trabalho e a contaminação por fluido de corte são mantidos sob controle.
Por que confiar neste guia para iniciantes?
A experiência de Gloria Wu em engenharia de precisão e prototipagem rápida abrange mais de 15 anos em usinagem CNC para o setor médico. Acompanhe as dicas de engenharia de Gloria no LinkedIn para obter informações práticas sobre manufatura de precisão e cursos de DFM (Design para Manufaturabilidade) . Você terá acesso a uma leitura das normas médicas sob a perspectiva de um operador de máquinas, escrita para assistentes de compras e engenheiros de P&D júnior.
Todas as tolerâncias aqui indicadas provêm do banco de dados de usinagem de precisão em tempo real e não dos folhetos dos fornecedores. Um único ensaio envolvendo 80 grampos 17-4PH, projeto MED-2026-038, apresentou larguras de ranhura com tolerâncias de ±0,005 mm e acabamento superficial Ra de 0,4 μm. Todas as leituras foram realizadas em equipamentos dentro de uma instalação certificada AS9100D e ISO 9001:2015, sob temperatura controlada de 20 °C ±0,5 °C.
A cláusula 7.5.9 da norma ISO 13485:2016 aborda a rastreabilidade. Nos Estados Unidos, a obrigação do Registro Histórico do Dispositivo (DHR) provém da FDA 21 CFR 820.184 — agora incorporada ao QMSR, com vigência a partir de 2 de fevereiro de 2026. Compare o texto da cláusula com o DHR do fornecedor (Registro Histórico do Dispositivo, que vincula cada componente ao seu lote de fusão) . Solicite dados de processo com Cpk ≥ 1,67 antes de liberar seu próximo projeto médico.
O que é a usinagem CNC médica segundo a norma ISO 13485?
A usinagem CNC médica ISO 13485 é a fabricação subtrativa de implantes, instrumentos cirúrgicos e invólucros para diagnósticos, sob um sistema de gestão da qualidade (SGQ) médico. Os clientes normalmente especificam a capacidade CTQ (Crítica para a Qualidade) em Cpk ≥ 1,67 — um valor contratual, não uma cláusula da ISO 13485. Suas peças são enviadas de acordo com uma faixa validada, em vez de uma classificação final de linha. A segurança tem prioridade sobre a satisfação do cliente em qualquer decisão.
Um sistema de gestão da qualidade para usinagem médica exige a definição do seu escopo antes do início da usinagem. Placas ósseas implantáveis de titânio, unidades cirúrgicas de mandíbula e microencapsulamentos de endoscópios estão todos dentro do escopo de um SGQ para o setor médico.
Componentes que não exigem registros de histórico de projeto e procedimentos de controle de contaminação permanecem fora do escopo do SGQ (Sistema de Gestão da Qualidade) para o setor médico . Peças de consumo falham na auditoria de qualidade para o setor médico, independentemente das dimensões. Em resumo: a classe de risco, e não o tamanho da peça, determina o esforço de documentação.
ISO 13485:2016 cláusula 7.5.6 controle do fluxo do processo desde a OQ até a PQ, passando pela janela congelada e controle de mudanças:
[Entradas de projeto] → [OQ: velocidade, avanço, trajetória da ferramenta nos limites] → [PQ: Cpk ≥1,67 em toda a execução] → [Janela de processo congelada] → [Controle de alterações: revalidação]
A cláusula 7.5.6 converte a janela do processo para um estado congelado revalidado.
O processo de usinagem CNC de dispositivos médicos valida cada etapa de corte, não apenas a dimensão final. A norma ISO 13485:2016, cláusula 7.5.6, exige a validação de processos para produção e prestação de serviços. O sistema de etapas IQ/OQ/PQ, comumente utilizado para demonstrar essa validação, é derivado da norma GHTF/SG3/N99-10:2004, e não do texto da cláusula. A qualificação de desempenho (PQ) demonstra a estabilidade ao longo de todo o ciclo.
A velocidade do fuso, a taxa de avanço e o percurso da ferramenta são congelados após a qualificação operacional (OQ) bem-sucedida. Em uma oficina mecânica convencional de 3 eixos, não há documentação de OQ. Ajustes no percurso da ferramenta durante a usinagem nunca são registrados no histórico de auditoria.
Os padrões de tolerância para usinagem CNC definem os requisitos dimensionais para características críticas para a qualidade (CTQ) . Uma faixa de tolerância industrial de ±0,01 mm a ±0,05 mm permite ajustes durante a produção.
Os serviços de usinagem CNC de precisão para o setor médico garantem que cada atributo CTQ (crítico para a qualidade) seja mapeado para uma faixa de desempenho comprovada. As autoridades regulatórias analisam os dados de OQ (qualificação operacional) e PQ (qualificação de desempenho) em vez das declarações de capacidade.
Itens de ação
- Analise os dados de OQ e PQ em conjunto, como uma única unidade. OQ por si só nunca implica estabilidade.
- Certifique-se de que o escopo da validação esteja claro antes de validar qualquer declaração de tolerância.
Fonte de dados: Norma ISO 13485:2016 do sistema de gestão da qualidade, cláusula 7.5.6 (validação de processos de produção e prestação de serviços).
Por que o gerenciamento de riscos é vital na usinagem médica?
A gestão de riscos em usinagem médica consiste no mapeamento completo dos controles de risco da norma ISO 14971:2019 para os processos de fresagem e torneamento CNC. A PFMEA (análise de modos de falha e seus efeitos, que classifica as falhas por gravidade, ocorrência e detecção) previne variações geométricas durante a usinagem. As tolerâncias das roscas dos parafusos ósseos são mantidas dentro de ±0,005 mm a ±0,01 mm , e o ajuste é respaldado por dados clínicos em todas as auditorias.
Mapeamento de PFMEA para fusos CNC
Cada modo de falha da PFMEA torna-se uma variável de corte mensurável. Sensores de desgaste da ferramenta e sondas instaladas na máquina detectam picos de força e expansão térmica durante o corte. Os picos de força indicam desgaste nas faces de folga enquanto a peça está sendo fixada.
Superfícies com Ra ≤ 0,2 μm eliminam microrebarbas antes de qualquer contato com o tecido. O controle de riscos na usinagem CNC é mapeado para a geometria e as trajetórias da ferramenta. Em outras palavras: o controle de riscos é feito nos fusos, mantendo o custo de fabricação das peças acessível.
"A mitigação de riscos na usinagem CNC para o setor médico não é uma etapa de inspeção; é uma restrição inerente do fuso que garante a segurança da peça antes mesmo da formação do primeiro cavaco." — Auditor Sênior de Qualidade da LS Manufacturing.
Quatro modos de falha interceptados no eixo
Quatro modos de falha apresentam a classificação de maior gravidade na análise PFMEA para o setor médico . As auditorias verificam a conformidade de cada detecção com o sistema de gestão da qualidade para usinagem médica.
- Desvio geométrico: as sondas na máquina recalibram o deslocamento da peça antes dos passes de acabamento.
- Micro rebarbas: A quebra da crista da rosca não afeta o corpo.
- Concentradores de tensão: Raios mistos previnem fissuras por fadiga em implantes que suportam carga .
- Expansão térmica: O pré-aquecimento do fuso garante a uniformidade das dimensões da peça em cortes longos.
A usinagem CNC multieixos produz elementos estruturais em uma única configuração. As carcaças de eletrônicos de consumo não exigem tanta atenção ao fuso, já que um arranhão superficial é mais barato do que uma fratura grave.
Principais conclusões práticas
- Solicite os níveis de gravidade da PFMEA antes de aprovar um pacote de desenhos médicos.
- Atribua um sensor ativo a cada dimensão crítica, nunca uma classificação final.
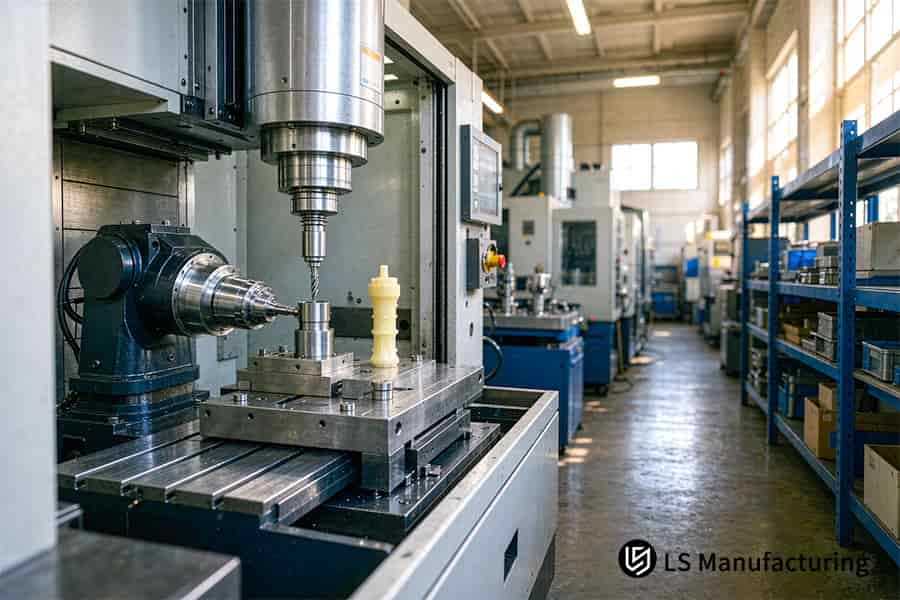
Figura 1: Fresadora CNC processa modelo ósseo e componente para usinagem médica, com precisão de ±0,005 mm.
Como a rastreabilidade da usinagem CNC protege os pacientes?
A rastreabilidade da usinagem CNC é uma cadeia digital fechada, desde o lote de fusão até a inspeção final, documentada como um DHR (Registro Histórico do Dispositivo, uma evidência por peça ). Problemas com recalls de implantes levaram os órgãos reguladores a exigir cadeias de suprimentos verificáveis. Cada um dos seus componentes é marcado a laser com um UDI (Identificador Único do Dispositivo, identificador único da peça) vinculado a um único lote de titânio fundido.
Quatro registros integrados em um único DHR
A rastreabilidade da usinagem CNC converte dados dispersos da linha de produção em um único arquivo pesquisável. A cláusula 7.5.9 da ISO 13485:2016 prevê a rastreabilidade na usinagem CNC de dispositivos médicos . Quatro arquivos interligados fornecem as aplicações de usinagem CNC de dispositivos invasivos.
- Certificação da fábrica de matéria-prima : a análise espectrométrica do lote de fusão comprova que uma barra se origina de uma única fusão.
- Registro de usinagem: versão do código G, lote da ferramenta e assinatura do operador por turno.
- Registro CMM: Indicações e registros de erros do CMM Zeiss por número de série da peça.
- CoC: um certificado de conformidade é anexado a cada registro de lote.
Retenção de dez anos e âmbito da Classe III
Dispositivos invasivos de Classe III e Classe II exigem total conformidade com o DHR (Dispositivo de Registro de Materiais). Dispositivos de consumo, como fixadores, não mantêm esse registro. Um desvio de 5 μm em um implante de Classe III torna-se uma não conformidade documentada com um registro de descarte — e não um descarte automático.
A retenção de dados por dez anos permite a recuperação da versão do código G e dos registros da CMM muito tempo depois da venda da máquina. Em outras palavras, uma janela de rastreamento de duas horas pode fazer toda a diferença entre um lote recolhido e mil.
Conclusão
- Avalie os fornecedores pela rapidez na obtenção de informações ( 2 horas para rastrear o pedido) em vez da quantidade de certificados.
- Desconsidere fábricas que não possuam espectrometria de lote de aquecimento, independentemente do custo.
Fonte de dados: Regulamento do Sistema de Gestão da Qualidade da FDA (QMSR / 21 CFR Parte 820) e ISO 13485:2016 cláusula 7.5.9 (rastreabilidade).
Guia de referência rápida: ISO 13485 vs. ISO 9001 vs. AS9100D
Em uma mesma unidade fabril, podem existir quatro normas diferentes. As normas ISO 9001:2015, ISO 13485:2016, AS9100D e a usinagem em geral, sem qualquer norma específica, impõem responsabilidades distintas aos engenheiros.
| Dimensão de avaliação | Usinagem geral (sem sistema) | ISO 9001:2015 | AS9100D Aeroespacial | ISO 13485:2016 Médico |
| Motorista principal | Entrega e funcionalidade das peças | Satisfação e melhoria do cliente | Aeronaves extremamente confiáveis e com excelente proteção contra FOD (danos por objetos estranhos). | Segurança do paciente, regulamentação e gestão de riscos |
| Tolerância dimensional típica | ±0,1 mm | ±0,01 mm–±0,05 mm | ±0,005 mm–±0,01 mm | ±0,005 mm–±0,01 mm |
| Acabamento superficial típico | Ra 1,6 μm–3,2 μm | Ra 0,8 μm–1,6 μm | Ra 0,4 μm–0,8 μm | Ra 0,2 μm–0,8 μm ( biocompatível, livre de contaminação ) |
| Registro de rastreabilidade principal | Nota de entrega e certificação básica de materiais | Relatório de inspeção e documentação da ordem de serviço | AS9102 FAI (Inspeção do Primeiro Artigo) além da documentação completa do processo. | DHR com rastreabilidade de lote de fusão |
| Requisito de capacidade do processo | Nenhuma métrica obrigatória | Geralmente é necessário um Cpk ≥1,33. | Cpk ≥1,33–1,67 para características principais | Cpk ≥1,67 obrigatório para CTQ |
A norma ISO 13485:2016 cria uma barreira sanitária por meio do controle de contaminação, biossegurança e processos de produção validados. O valor Cpk ≥ 1,67 que geralmente a acompanha é uma especificação do cliente.
Cenários de aplicação industrial
Produção de Implantes Ortopédicos (Placas Ósseas de Liga de Titânio Ti-6Al-4V ELI): As superfícies de grau implante apresentam acabamento com rugosidade Ra de 0,2 μm ou inferior . Os tecidos ósseos aderem mais rapidamente em superfícies com acabamento submicrométrico. Fluidos refrigerantes que contêm minerais clorados ou sulfurados não são utilizados no processamento de peças de implantes. Resíduos de fluido refrigerante mineral impedem a ligação óssea em nível microscópico.
Instrumentos para Cirurgia Minimamente Invasiva (Pinças de Preensão Endoscópica Multiaxial em Aço Inoxidável 17-4PH): Os orifícios nos pivôs e os dentes nas mandíbulas são controlados com uma tolerância de ±0,005 mm. A fresagem simultânea em cinco eixos produz ambas as partes em uma única operação de fixação. O cirurgião sente a mesma resistência aos movimentos da mandíbula em cada peça.
Instrumentos de Diagnóstico In Vitro (IVD) (Analisadores Optofluidicos de Acrílico/PMMA): Os canais de fluxo possuem um acabamento superficial de até Ra 0,4 μm . Gotículas de reação e bolhas de ar se deslocam mais rapidamente ao longo de canais lisos. As faces de vedação externas possuem uma tolerância de ±0,01 mm a ±0,05 mm . Vazamentos começam a ocorrer quando a forma externa sai da tolerância.
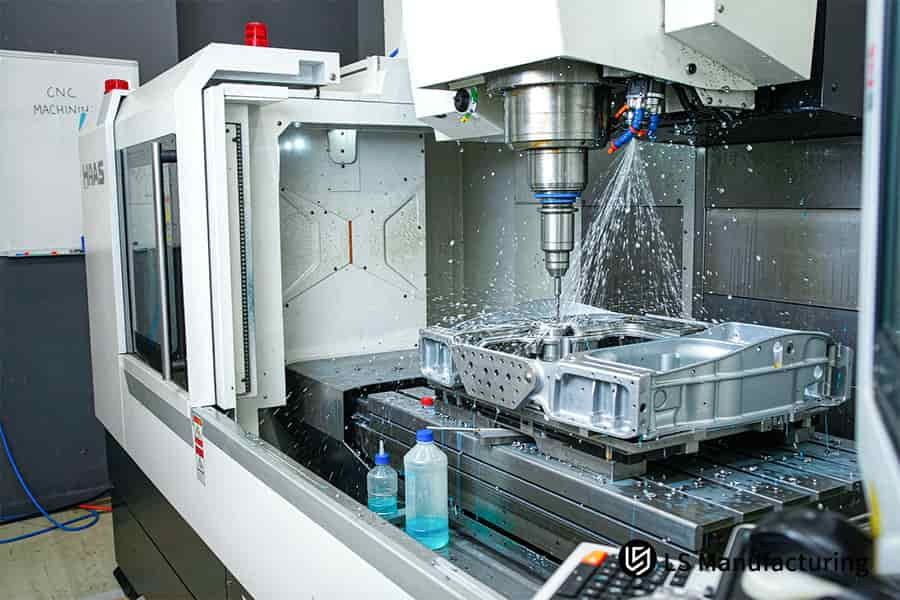
Figura 2: Máquina CNC fabrica bloco de alumínio de acordo com os protocolos médicos ISO 13485 e ISO 9001 a 20 °C ±0,5 °C.
Por que a ISO 13485 é diferente da ISO 9001 na área médica?
A diferença entre a ISO 13485 e a ISO 9001 para o setor médico reside na distinção entre um sistema de gestão da qualidade (SGQ) para o setor médico baseado em regulamentação e um sistema geral baseado no comércio. A ISO 13485:2016 elimina as pesquisas de satisfação do cliente e inclui o bloqueio validado do processo. Uma característica desenhada em uma faixa de 10 μm não pode ser reproduzida de forma repetível a menos que o processo subjacente tenha sido validado.
Satisfação do cliente versus mandato regulatório
A ISO 9001:2015 prioriza a melhoria contínua e as pesquisas de satisfação do cliente. A ISO 13485:2016 elimina os requisitos de pesquisa para conformidade, priorizando os requisitos regulamentares. Os requisitos de conformidade da ISO 13485 transformam as auditorias em revisões de documentos, e não em avaliações de desempenho.
Fabricantes em geral arquivam as respostas das pesquisas como um documento de melhoria. Fabricantes de dispositivos médicos arquivam documentos de validação como documentos de conformidade. Células de usinagem CNC de baixo volume são baseadas na velocidade de iteração; portanto, o protótipo industrial é feito sem um processo de validação rigoroso.
Flexibilidade versus aprisionamento a processos
O escopo da usinagem médica define três variáveis principais: código CNC, marca da ferramenta e célula de usinagem. O sistema de gestão da qualidade para usinagem médica exige duas aprovações antes de qualquer alteração.
| Motorista | ISO 9001:2015 | ISO 13485:2016 |
| Objetivo principal | Satisfação do cliente | Segurança do paciente |
| Mudança de processo | Ajuste durante a execução | Revalidação em primeiro lugar |
| Deveres de levantamento | Obrigatório | Aparado |
| Peça não conforme | Falha dimensional | Validação ausente |
Em outras palavras: o comércio compra tempo, a medicina compra provas, e as quatro linhas acima mostram onde seus desenhos divergem.
Ao trocar a marca da ferramenta, envie apenas uma solicitação de alteração de engenharia com antecedência, nunca posteriormente. A redução do tempo de ciclo nunca é uma justificativa válida para trocas de ferramentas não aprovadas em lotes para a área médica. As células de usinagem CNC em aço inoxidável vendem lotes industriais com base na capacidade de ajuste rápido. Lotes para a área médica exigem a validação de parâmetros.
"Enquanto as práticas de fabricação padrão priorizam ajustes contínuos para reduzir os tempos de ciclo, a ISO 13485 exige o bloqueio do processo — a configuração da máquina que foi validada não deve ser alterada até ser revalidada." — Líder de Conformidade Médica da LS Manufacturing.
Critérios de decisão
- Garantir a dupla assinatura das aprovações antes da edição pós-validação.
- Avalie os fornecedores de equipamentos médicos com base na documentação de controle de alterações, e não em pesquisas.
Como as oficinas podem atender às tolerâncias de precisão das máquinas CNC para o setor médico?
As tolerâncias de usinagem CNC de precisão para uso médico são controladas por três sistemas integrados: estabilização térmica, sondas de máquina Renishaw e sistema de monitoramento de desgaste de metal duro em circuito fechado. O limite é definido entre ±0,005 mm e ±0,01 mm com base na expansão térmica e não nas deflexões da ferramenta.
Óleo refrigerante do fuso e estabilizador térmico, referência da máquina Hall para os efeitos do calor de corte. A deriva da sala altera a posição do aço em vários mícrons durante um turno.
A tabela de tolerâncias de usinagem CNC classifica cada elemento de acordo com sua variação dimensional antes do corte.
A redução do calor e da deriva espacial impulsiona a precisão do acabamento. A aprovação da primeira peça em uma única injeção não terá uma faixa de tolerância da classe de mícron.
Na usinagem CNC de dispositivos médicos, utiliza-se uma sonda de contato Renishaw (medição na máquina durante o ciclo, com reinicialização dos offsets da peça durante o ciclo) antes e depois dos passes de acabamento. O desgaste do metal duro permite ajustar as dimensões da peça após os offsets registrados serem utilizados nos offsets de acabamento.
- Hall com temperatura de 20 °C ±0,5 °C: estabelece parâmetros de referência da máquina independentemente das variações da sala.
- Refrigeração do fuso com óleo: dissipa o calor de corte antes que qualquer material em crescimento atinja a superfície de referência.
- Sonda de contato Renishaw: transmite a dimensão medida para as compensações de trabalho.
- Registro de desgaste da ferramenta: marca o desgaste do metal duro antes que a dimensão se afaste das dimensões de impressão.
Os sistemas de controle térmico e de sondagem operam como uma única cadeia. A rastreabilidade da usinagem CNC é conectada aos dados da sondagem por meio do processo de inspeção final.
As máquinas de medição por coordenadas (CMM) da Zeiss operam com um erro máximo de indicação permitido (MPEE) ≤ 1,2+L/350 μm, o que significa que os dados da sonda e os resultados da CMM estão conectados ao mesmo datum.
As carcaças possuem tampas de proteção com tolerância de ±0,05 mm e, em modelos menos rígidos, dispensam a compensação térmica completa.
A usinagem CNC de paredes finas estabelece a espessura mínima da parede. Nervuras finas cedem antes de um aumento na carga de cavacos. Núcleos de válvulas microfluídicas mantêm a precisão dimensional somente com o reajuste do zero entre passes.
Verificações práticas
- Reinicie o registro de compensação da sonda após cada corte de acabamento, não após cada lote.
- Faça os cortes de acabamento e as sondagens dentro da mesma faixa de temperatura estável.
Fonte de dados: Especificação oficial de calibração da máquina de medição por coordenadas industrial Zeiss CMM (erro de indicação volumétrica MPEE ≤ 1,2+L/350 μm).
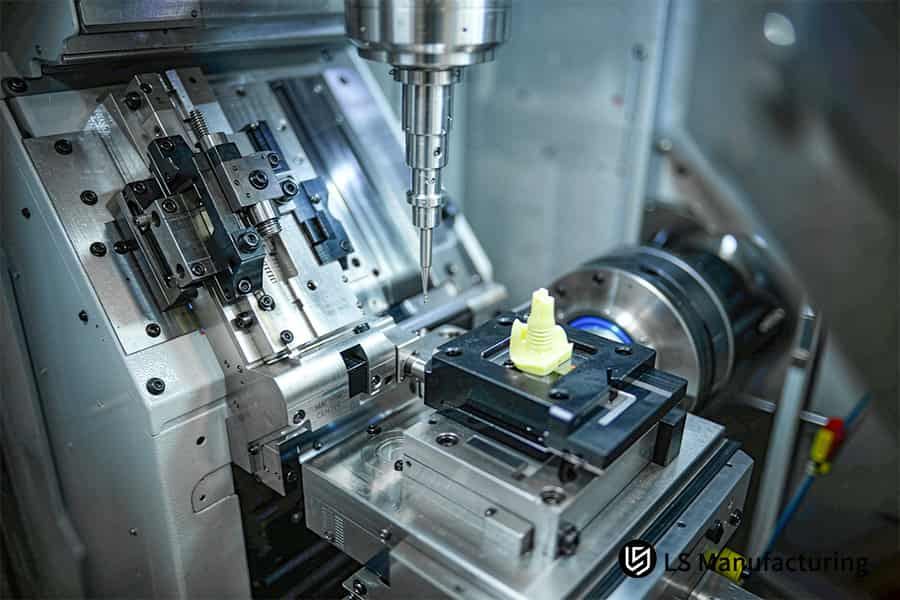
Figura 3: Cabeçote CNC multieixos moldando componente médico com registros de rastreabilidade em Cpk 1,67.
Como funciona na prática a usinagem CNC para o setor médico: um exemplo de instrumento cirúrgico da LS Manufacturing.
As pinças deslizantes para grampeadores de grau médico 17-4PH atingem uma tolerância de ranhura de ±0,005 mm através do congelamento dos parâmetros do processo, sem depender da sorte da máquina. Os parâmetros do processo são congelados de acordo com a Seção 7.5.6 da ISO 13485:2016, que trata do controle estatístico das tolerâncias reais. A tolerância da ranhura, o acabamento superficial e os dados do lote de aquecimento recebem um único valor congelado antes do corte. Dessa forma, os auditores podem revisar uma única informação controlada, em vez de consultar anotações dispersas na linha de produção.
Desafio do Cliente
As pinças deslizantes para microgrampeadores compuseram um lote piloto de 80 unidades para uma startup de cirurgia minimamente invasiva. As ranhuras-guia usinadas por CNC apresentavam a maior tolerância de cada peça. A variação dimensional inicial resultou em 16% de unidades defeituosas. A falta de dados do processo de validação impediu a consolidação do projeto.
Solução de fabricação LS
Engenheiros de processo desenvolveram um protocolo de ensaio controlado utilizando janelas de processo validadas. A usinagem CNC de precisão de 5 eixos utilizou ferramentas de corte de metal duro de microdiâmetro com aquecimento do fuso. A velocidade de corte foi mantida constante em Vc = 55 m/min . A lubrificação com quantidade mínima (MQL, névoa de óleo) substituiu o fluido de corte convencional, eliminando o risco de resíduos de limpeza. Sensores de contato mediram a largura da ranhura continuamente durante o acabamento.
Resultados e Valor
A digitalização completa por CMM (Máquina de Medição por Coordenadas, escaneando todas as dimensões) aprovou todas as braçadeiras dentro das especificações do projeto. O acabamento atingiu Ra 0,35 μm. O índice de capacidade do processo aumentou para 1,72. A taxa de defeitos foi reduzida para 4%, o que é típico para lotes iniciais em ensaios clínicos. O preço unitário foi reduzido em 8%; o prazo de entrega diminuiu de 14 para 12 dias .
"A dispersão dimensional e a falta de arquivos de validação impossibilitaram o congelamento do projeto. A correção dos parâmetros do processo e do Cpk compensou ambas as deficiências." — Líder de P&D, equipe de uma startup de dispositivos cirúrgicos minimamente invasivos, Projeto nº MED-2026-038
Lições Transferíveis
- Faça o congelamento do projeto com base nos parâmetros de corte antes de buscar a capacidade da máquina.
- A usinagem CNC em pequenos lotes é mais eficiente do que a produção em larga escala.
- Em auditorias médicas, a comprovação estatística é mais importante do que o tipo de máquina.
Fonte de dados: Registro de projetos de dispositivos médicos minimamente invasivos da LS Manufacturing, Projeto nº MED-2026-038, teste piloto com 80 grampos.

Perguntas frequentes
1. Quais são os principais resultados esperados em uma auditoria de oficina mecânica segundo a norma ISO 13485?
A auditoria de oficina mecânica segundo a norma ISO 13485:2016 inclui quatro documentos: número de lote do material, relatório de dimensões da máquina de medição por coordenadas (CMM) Zeiss, Certificado de Conformidade (CoC) e Registro Histórico do Dispositivo (DHR) . A LS Manufacturing mantém todos os quatro documentos para cada lote de produção pelos próximos dez anos.
Fonte de dados: ISO 13485:2016 Cláusula 7.5.9
2. Uma oficina mecânica sem a certificação ISO 13485 pode produzir peças para dispositivos médicos?
Componentes não críticos e não invasivos podem ser cortados sem a certificação ISO 13485:2016, desde que as margens de tolerância sejam superiores a ±50 μm e não haja interação com tecidos. Instrumentos invasivos de Classe II e Classe III precisam passar por procedimentos certificados, e na LS Manufacturing existe uma sala controlada para todos os instrumentos invasivos. Os departamentos de compras separam uma lista de materiais em dois grupos de fornecedores, e o custo de cada um é proporcional ao risco, não à quantidade de peças.
3. Como a norma ISO 13485 lida com a programação CNC e as alterações de código?
A norma ISO 13485:2016 não proíbe a edição de código G. Ela exige que qualquer alteração que afete um processo validado seja controlada e, caso altere a janela do processo, seja revalidada conforme a cláusula 7.5.6. Além disso, qualquer modificação de offset que exceda ±10 μm deve ser acompanhada de uma avaliação de engenharia antes da continuação do processo de corte. Todos os programas foram congelados no Projeto nº MED-2026-038 , e o processo de validação teve início após a assinatura e o envio do documento de aprovação de alterações para os registros de qualidade. As linhas de montagem dos fabricantes de equipamentos originais (OEMs) recebem as peças cortadas a partir de um programa congelado.
Fonte de dados: FDA QMSR / 21 CFR 820
4. Qual a diferença entre IQ, OQ e PQ na usinagem médica?
O IQ confirma a configuração correta, o OQ confirma a faixa de tolerância de ±5 μm e o PQ confirma Cpk = 1,67 em todas as produções. A LS Manufacturing realiza os três testes da norma ISO 13485:2016 em todas as células de usinagem CNC de alto volume e nunca libera nenhum lote de produtos médicos sem a documentação dos testes de PQ. Os auditores verificarão três protocolos assinados para cada família de dispositivos, baseando-se na comprovação da capacidade, e não na opinião de qualquer fornecedor de máquinas.
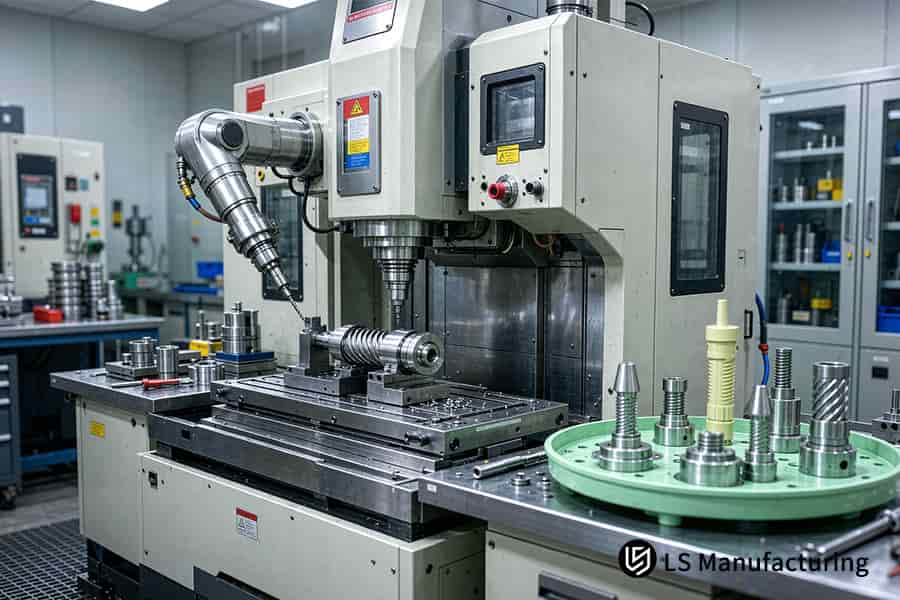
Figura 4: Torno CNC inspeciona ferramentas e produz peça médica para sistema de gestão da qualidade em usinagem médica, conforme a norma ISO 13485.
Resumo
A norma ISO 13485:2016 estabelece que a consistência geométrica e a integridade da superfície na usinagem de componentes médicos protegem diretamente a segurança do paciente. As equipes de engenharia que entram na produção de dispositivos médicos devem ancorar cada característica crítica de qualidade (CTQ) dentro de uma faixa operacional validada, respaldada por Certificados de Conformidade por lote de produção. A definição desses parâmetros transforma as auditorias regulatórias em uma revisão documental previsível, em vez de uma emergência operacional.
Usinagem Médica e Suporte Regulatório
Para avaliações técnicas de DFM, verificação de parâmetros congelados ou suporte para auditorias de IQ/OQ/PQ em componentes médicos, entre em contato com a equipe de engenharia de aplicação da LS Manufacturing em info@lsrpf.com ou +86 185 6675 9667 .
Leitura complementar: Usinagem CNC tipo suíço para equipamentos médicos, destinada a OEMs: Tolerância de ±0,005 mm, em conformidade com a norma ISO 13485.

