 Español



En resumen: El mecanizado CNC médico según la norma ISO 13485 es un marco de fabricación regulado que prioriza la seguridad del paciente mediante procesos de producción validados. Operando bajo estrictos controles de riesgo, ofrece componentes quirúrgicos de grado implantable, carcasas de diagnóstico y colectores microfluídicos con tolerancias de precisión de ±0,005 mm.
Para los ingenieros junior de I+D y los recién llegados al departamento de compras , la transición del mecanizado industrial a la fabricación de dispositivos médicos implica complejas normativas. En la fabricación de productos sanitarios, el corte de precisión transforma los modelos digitales en instrumental quirúrgico con parámetros fijos, garantizando la trazabilidad completa del material y el control de la contaminación. Esta guía, pensada para principiantes, explica las normas básicas de validación médica y compara con otros estándares. En resumen, dominar estos estándares de calidad garantiza que cada componente implantable supere el escrutinio clínico antes de que comiencen los ensayos clínicos.
Conclusiones clave
- Gestión integral de riesgos: La gestión integral de riesgos es la base del cumplimiento de la norma ISO 13485. La precisión por sí sola no define el alcance del cumplimiento. La norma ISO 13485:2016 no establece ningún umbral de capacidad numérica. Sin embargo, la mayoría de los fabricantes de equipos originales de dispositivos médicos incluyen Cpk ≥ 1,67 en las especificaciones de sus proveedores para tolerancias de ajuste de un solo dígito en micras. La estabilidad a lo largo del ciclo de vida del producto reemplaza la inspección de aprobación/rechazo como criterio de aceptación.
- Trazabilidad DHR: La trazabilidad DHR (Registro del Historial del Dispositivo) es la base del cumplimiento normativo para los componentes médicos. Los números de serie de las piezas tienen una correspondencia uno a uno con los números de colada de la materia prima . Los registros de tratamiento térmico y los registros de compensación de herramientas de cinco ejes forman parte de un mismo documento.
- Cierre CAPA: CAPA (Acciones Correctivas y Preventivas) garantiza el cierre de los ciclos de calidad. Cuando un valor medido se encuentra fuera del rango de tolerancia, el taller registra una no conformidad e investiga la causa raíz mediante su procedimiento CAPA. Tras cada investigación, se realiza una validación de la prevención de errores de ingeniería. Está prohibido desechar los desechos de forma aislada.
- Control de la integridad superficial: Se mantiene el control sobre la integridad superficial y la biocompatibilidad. Las superficies de contacto se mantienen con una rugosidad superficial (Ra) de 0,4 a 0,8 μm. Se controlan el endurecimiento por deformación y la contaminación por fluidos de corte.
¿Por qué confiar en esta guía para principiantes?
La experiencia de Gloria Wu en ingeniería de precisión y prototipado rápido abarca más de 15 años en el mecanizado CNC para aplicaciones médicas. Sigue a Gloria en LinkedIn para acceder a consejos prácticos sobre fabricación de precisión y cursos de DFM (Diseño para la Fabricación) . Obtendrás una perspectiva desde el punto de vista del maquinista sobre las normas médicas, con un enfoque dirigido a asistentes de compras e ingenieros junior de I+D.
Todas las tolerancias aquí indicadas provienen de la base de datos de mecanizado de precisión en tiempo real y no de los folletos del proveedor. En una única prueba realizada con 80 abrazaderas 17-4PH del proyecto MED-2026-038, se obtuvieron anchos de ranura con tolerancias de ±0,005 mm y un acabado superficial Ra de 0,4 μm. Todas las mediciones se realizaron en equipos ubicados en una instalación certificada según las normas AS9100D e ISO 9001:2015, bajo control de temperatura ambiente a 20 °C ±0,5 °C.
La cláusula 7.5.9 de la norma ISO 13485:2016 abarca la trazabilidad. En Estados Unidos, la obligación del Registro del Historial del Dispositivo (DHR) proviene de la FDA 21 CFR 820.184 , ahora integrada en el QMSR, vigente desde el 2 de febrero de 2026. Compare el texto de la cláusula con el DHR del proveedor (Registro del Historial del Dispositivo, que vincula cada pieza con su lote de fundición) . Solicite datos de proceso con Cpk ≥1,67 antes de lanzar su próximo diseño médico.
¿Qué es el mecanizado CNC médico según la norma ISO 13485?
El mecanizado CNC médico según la norma ISO 13485 consiste en la fabricación sustractiva de implantes, instrumental quirúrgico y carcasas para diagnóstico, todo ello bajo un sistema de gestión de calidad (SGC) médico. Los clientes suelen especificar la capacidad CTQ (Crítico para la Calidad) en Cpk ≥ 1,67, un valor contractual, no una cláusula de la norma ISO 13485. Sus piezas se envían respetando un rango validado, en lugar de la clasificación al final de la línea de producción. La seguridad tiene prioridad sobre la satisfacción del cliente en cualquier decisión.
Un sistema de gestión de calidad para el mecanizado médico requiere definir el alcance antes de comenzar el proceso. Las placas óseas de titanio implantables, las unidades quirúrgicas de mandíbula y las microcarcasas para endoscopios se encuentran dentro del alcance del sistema de gestión de calidad médico.
El hardware que no requiere registros del historial de diseño ni procedimientos de control de la contaminación queda fuera del alcance del SGC médico . Las piezas de consumo no superan la auditoría de calidad médica, independientemente de sus dimensiones. En resumen: la clase de riesgo, no el tamaño de la pieza, determina el esfuerzo de documentación.
ISO 13485:2016 cláusula 7.5.6 control del flujo del proceso desde OQ a través de PQ hasta la ventana congelada y control de cambios:
[Entradas de diseño] → [OQ: velocidad, avance, trayectoria de la herramienta en los límites] → [PQ: Cpk ≥1,67 en una ejecución completa] → [Ventana de proceso congelada] → [Control de cambios: revalidación]
La cláusula 7.5.6 convierte la ventana de proceso a un estado congelado revalidado.
El proceso de mecanizado CNC de dispositivos médicos valida cada proceso de corte, no solo la dimensión final. La cláusula 7.5.6 de la norma ISO 13485:2016 exige la validación de los procesos de producción y prestación de servicios. La secuencia IQ/OQ/PQ, comúnmente utilizada para demostrarlo, proviene de la norma GHTF/SG3/N99-10:2004, no del texto de la cláusula. La PQ (calificación de desempeño) demuestra la estabilidad a lo largo de un ciclo completo.
La velocidad del husillo, la velocidad de avance y la trayectoria de la herramienta se fijan tras la correcta cualificación operativa (OQ). En un taller de mecanizado convencional de 3 ejes, no existe documentación de OQ. Los ajustes de la trayectoria de la herramienta durante el proceso nunca se registran en el historial de auditoría.
Los procesos de estandarización de tolerancias de mecanizado CNC establecen los requisitos dimensionales para las características críticas para la calidad (CTQ) . Un rango de tolerancia industrial de ±0,01 mm a ±0,05 mm permite realizar ajustes durante el proceso de producción.
Los servicios de mecanizado CNC de precisión para aplicaciones médicas garantizan que cada atributo CTQ se corresponda con un rango de referencia probado. Las autoridades reguladoras revisan los datos OQ y PQ en lugar de las declaraciones de capacidad.
Elementos de acción
- Analice los datos de OQ y PQ conjuntamente como una sola unidad. El OQ por sí solo nunca implica estabilidad.
- Asegúrese de que el alcance de la validación esté claro antes de validar cualquier declaración de tolerancia.
Fuente de datos: Norma ISO 13485:2016 sobre sistemas de gestión de la calidad, apartado 7.5.6 (validación de procesos para la producción y la prestación de servicios).
¿Por qué es vital la gestión de riesgos en la fabricación de equipos médicos?
La gestión de riesgos en el mecanizado médico consiste en la aplicación completa de los controles de riesgo de la norma ISO 14971:2019 a los procesos de fresado y torneado CNC. El análisis de modos y efectos de fallos del proceso (PFMEA, por sus siglas en inglés), que clasifica los fallos según su gravedad, frecuencia y detección, previene variaciones geométricas durante el mecanizado. Las tolerancias de las roscas de los tornillos óseos se mantienen dentro de un rango de ±0,005 mm a ±0,01 mm , y el ajuste se respalda con datos clínicos en todas las auditorías.
Mapeo de PFMEA a husillos CNC
Cada modo de fallo del PFMEA se convierte en una variable de corte medible. Los sensores de desgaste de la herramienta y las sondas de la máquina detectan picos de fuerza y dilatación térmica durante el corte. Los picos de fuerza indican desgaste en los flancos mientras se sujeta la pieza.
Las superficies con Ra ≤0,2 μm eliminan las microrebabas antes de cualquier contacto con el tejido. El mecanizado CNC asigna el control de riesgos a la geometría y a la selección de trayectorias de herramienta. En resumen: el control de riesgos se centra en los husillos, lo que permite que la fabricación de sus piezas sea económica.
"La mitigación de riesgos en el mecanizado CNC para aplicaciones médicas no es un paso de inspección; es una limitación inherente del husillo que garantiza la seguridad de la pieza antes de que se forme la primera viruta." — Auditor sénior de calidad de LS Manufacturing.
Se detectaron cuatro modos de fallo en el husillo.
En el análisis PFMEA médico, cuatro modos de fallo presentan la calificación de gravedad más alta. Las auditorías cotejan cada detección con el sistema de gestión de calidad para el mecanizado médico.
- Desviación geométrica: Las sondas integradas en la máquina recalibran el desplazamiento de la pieza antes de las pasadas de acabado.
- Microrebabas: La rotura de la cresta del hilo no afecta al cuerpo.
- Concentradores de tensión: Los radios combinados evitan las grietas por fatiga en los implantes que soportan carga .
- Dilatación térmica: El precalentamiento del husillo garantiza el tamaño de la pieza en cortes largos.
El mecanizado CNC multieje produce elementos portantes en una sola operación. Las carcasas de los dispositivos electrónicos de consumo no requieren tanta atención al husillo, ya que un arañazo superficial es más barato que una fractura.
Conclusiones prácticas
- Solicite los niveles de gravedad del PFMEA antes de aprobar un paquete de dibujos médicos.
- Asigne un sensor en tiempo real a cada dimensión crítica, nunca una clasificación final.
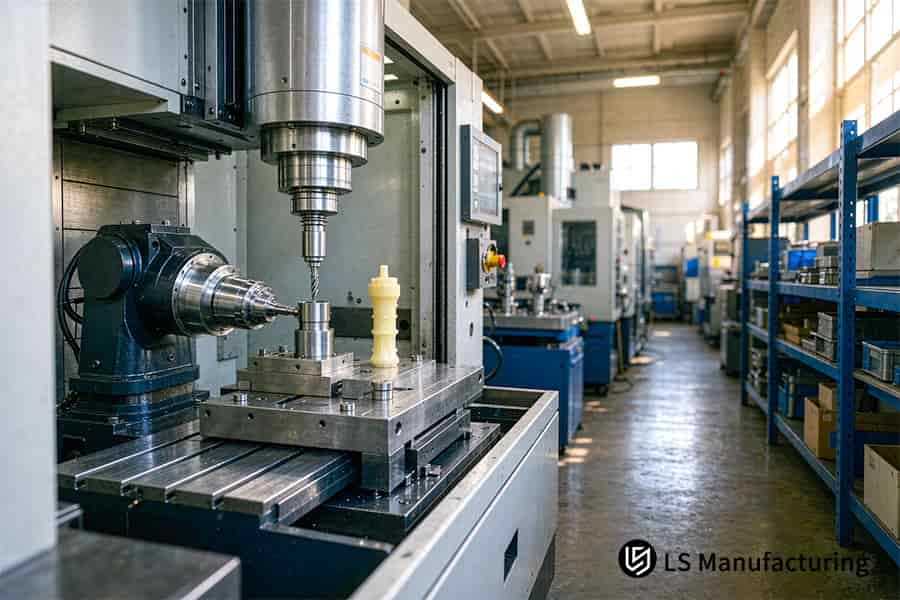
Figura 1: Fresadora CNC procesa un modelo óseo médico y un componente para la gestión de riesgos de mecanizado médico con una precisión de ±0,005 mm.
¿Cómo protege la trazabilidad del mecanizado CNC a los pacientes?
La trazabilidad del mecanizado CNC es una cadena digital cerrada desde el lote de fundición hasta la inspección final, documentada como un DHR (Registro del Historial del Dispositivo, una prueba por pieza ). Los problemas de retirada de implantes impulsaron a los organismos reguladores a exigir cadenas de suministro verificables. Cada uno de sus componentes está marcado con láser con un UDI (Identificador Único de Dispositivo, identificador único de pieza) vinculado a un único lote de fundición de titanio.
Cuatro récords sellados en un solo DHR
La trazabilidad del mecanizado CNC convierte datos dispersos del taller en un único archivo consultable. La cláusula 7.5.9 de la norma ISO 13485:2016 contempla la trazabilidad en el mecanizado CNC de dispositivos médicos . Cuatro archivos vinculados proporcionan información sobre las aplicaciones de mecanizado CNC de hardware invasivo.
- Certificación de la planta de procesamiento de materia prima : el análisis mediante espectrómetro de lote térmico demuestra que cada barra proviene de una sola fundición.
- Registro de mecanizado: versión del código G, lote de herramientas y aprobación del operario por turno.
- Registro de CMM: Registros de indicaciones y errores de la CMM Zeiss por número de serie de la pieza.
- CoC: se adjunta un certificado de conformidad a cada registro de lote.
Período de retención de diez años y alcance de la Clase III
Los dispositivos invasivos de clase III y clase II requieren el cumplimiento total de la normativa DHR. Los dispositivos de consumo, como los sujetadores, no mantienen dicho registro. Una desviación de 5 μm en un implante de clase III se convierte en una no conformidad documentada con un registro de disposición, no en una orden de descarte automática.
El período de retención de diez años permite recuperar la versión del código G y los registros de la máquina de medición por coordenadas (CMM) mucho después de que se haya vendido la máquina. En otras palabras, un margen de dos horas para el seguimiento puede marcar la diferencia entre un lote retirado del mercado y mil.
En resumen
- Califique a los proveedores según la rapidez con la que puedan rastrear la información ( 2 horas) , en lugar de por la cantidad de certificados.
- Descarte las fábricas que no cuenten con espectrometría de lotes de calentamiento, independientemente del costo.
Fuente de datos: Reglamento del Sistema de Gestión de Calidad de la FDA (QMSR / 21 CFR Parte 820) e ISO 13485:2016 cláusula 7.5.9 (trazabilidad).
Guía de referencia rápida: ISO 13485 VS ISO 9001 VS AS9100D
En una misma planta de fabricación, existen cuatro normas distintas: ISO 9001:2015, ISO 13485:2016, AS9100D y el mecanizado general sin ninguna norma específica, todas ellas con diferentes responsabilidades para los ingenieros.
| Dimensión de evaluación | Mecanizado general (sin sistema) | ISO 9001:2015 | AS9100D Aeroespacial | ISO 13485:2016 Médico |
| Conductor principal | Entrega de piezas y funcionamiento | Satisfacción y mejora del cliente | Aviones extremadamente fiables y protección contra objetos extraños (FOD, por sus siglas en inglés) | Seguridad del paciente, regulación y gestión de riesgos |
| Tolerancia dimensional típica | ±0,1 mm | ±0,01 mm–±0,05 mm | ±0,005 mm–±0,01 mm | ±0,005 mm–±0,01 mm |
| Acabado superficial típico | Ra 1,6 μm–3,2 μm | Ra 0,8 μm–1,6 μm | Ra 0,4 μm–0,8 μm | Ra 0,2 μm–0,8 μm ( biocompatible, libre de contaminación ) |
| Registro de trazabilidad principal | Albarán de entrega y certificación de materiales básicos | Informe de inspección y documentación de la orden de trabajo | Inspección del primer artículo (FAI) según la norma AS9102, además de la documentación completa del proceso. | DHR con trazabilidad del lote de fusión |
| Requisito de capacidad del proceso | No hay métrica obligatoria | Generalmente se requiere un Cpk ≥1,33. | Cpk ≥1,33–1,67 para características clave | Cpk ≥1,67 obligatorio para CTQ |
La norma ISO 13485:2016 crea una barrera médica mediante el control de la contaminación, la seguridad biológica y procesos de producción validados. El valor Cpk ≥ 1,67 que suele acompañarla es una especificación del cliente.
Escenarios de aplicación industrial
Producción de implantes ortopédicos (placas óseas de aleación de titanio Ti-6Al-4V ELI): Las superficies aptas para implantes tienen un acabado Ra de 0,2 μm o inferior . Los tejidos óseos se adhieren más rápidamente a acabados superficiales submicrométricos. No se utilizan refrigerantes con minerales clorados o sulfurados en el procesamiento de las piezas de los implantes. Los residuos de refrigerante mineral dificultan la unión ósea a nivel microscópico.
Instrumentos para cirugía mínimamente invasiva (pinzas endoscópicas multiaxiales de acero inoxidable 17-4PH): Los orificios de los pivotes y los dientes de las mandíbulas se controlan con una tolerancia de ±0,005 mm. El fresado simultáneo de cinco ejes produce ambas partes en una sola operación de sujeción. El cirujano percibe la misma resistencia en los movimientos de las mandíbulas en cada pieza.
Instrumentos de diagnóstico in vitro (DIV) (analizadores optofluídicos de acrílico/PMMA): Los canales de flujo tienen un acabado superficial de hasta Ra 0,4 μm . Las gotas de reacción y las burbujas de aire se desplazan más rápido a lo largo de canales lisos. Las superficies de sellado externas tienen una tolerancia de ±0,01 mm a ±0,05 mm . Las vías de fluido comienzan a tener fugas cuando la forma externa se sale de la tolerancia.
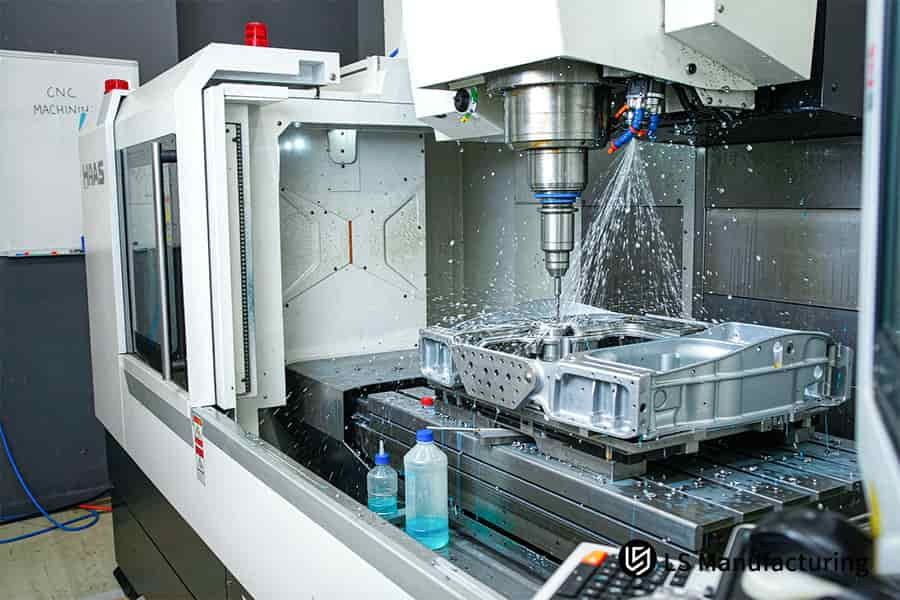
Figura 2: Máquina CNC fabrica bloque de aluminio según los protocolos médicos ISO 13485 e ISO 9001 a 20 °C ±0,5 °C.
¿Por qué es importante la comparación entre la norma ISO 13485 y la ISO 9001 en el sector médico?
La diferencia entre ISO 13485 e ISO 9001 médica radica en distinguir entre un sistema de gestión de calidad médica basado en normativas y un sistema general orientado al comercio. La norma ISO 13485:2016 elimina las encuestas de satisfacción del cliente e incluye la validación del proceso. Un rasgo trazado en una banda de 10 μm no puede reproducirse de forma repetible a menos que el proceso subyacente haya sido validado.
Satisfacción del cliente frente a mandatos regulatorios
La norma ISO 9001:2015 favorece la mejora continua y las encuestas de satisfacción del cliente. La norma ISO 13485:2016 elimina los requisitos de encuestas para el cumplimiento y los sustituye por requisitos reglamentarios. Los requisitos de cumplimiento de la norma ISO 13485 convierten las auditorías en revisiones de documentos, en lugar de sistemas de puntuación.
Los fabricantes en general presentan las respuestas a las encuestas como un documento de mejora. Los fabricantes de dispositivos médicos presentan los documentos de validación como documentos de cumplimiento. La celda de mecanizado CNC de bajo volumen se basa en la velocidad de iteración, por lo que el prototipo industrial se realiza sin un proceso de validación exhaustivo.
Flexibilidad frente a dependencia de procesos
El alcance del mecanizado médico define tres variables: código CNC, marca de la herramienta y celda de mecanizado. El sistema de gestión de calidad para el mecanizado médico requiere dos aprobaciones antes de cualquier cambio.
| Conductor | ISO 9001:2015 | ISO 13485:2016 |
| Objetivo principal | Satisfacción del cliente | Seguridad del paciente |
| Cambio de proceso | Ajuste a mitad de carrera | Primero la revalidación |
| Funciones de encuesta | Requerido | Recortado |
| Pieza no conforme | fallo dimensional | Validación faltante |
Dicho claramente: el comercio compra tiempo, la medicina compra pruebas, y las cuatro líneas anteriores muestran dónde divergen sus argumentos.
Al cambiar la marca de la herramienta, envíe únicamente una solicitud de cambio de ingeniería por adelantado; nunca más tarde. La reducción del tiempo de ciclo nunca justifica cambios de herramienta no autorizados en lotes médicos. Las células de mecanizado CNC de acero inoxidable se comercializan para lotes industriales gracias a su capacidad de ajuste rápido. Los lotes médicos requieren la validación de parámetros.
«Mientras que las prácticas de fabricación estándar favorecen los ajustes continuos para reducir los tiempos de ciclo, la norma ISO 13485 exige el bloqueo del proceso: la configuración de la máquina que ha sido validada no debe modificarse hasta que se vuelva a validar». — Responsable de Cumplimiento Normativo Médico de LS Manufacturing.
Criterios de decisión
- Asegúrese de contar con doble firma de aprobación antes de la edición posterior a la validación.
- Evalúe a los proveedores de material médico sobre la base de la documentación de control de cambios, no mediante encuestas.
¿Cómo pueden los talleres cumplir con las tolerancias de precisión de las máquinas CNC médicas?
Las tolerancias de precisión en el mecanizado CNC médico se controlan mediante tres sistemas de control integrales: estabilización térmica, sondas de máquina Renishaw y un sistema de monitorización del desgaste del carburo en bucle cerrado. El límite se establece entre ±0,005 mm y ±0,01 mm, basándose en la dilatación térmica y no en las deflexiones de la herramienta.
Refrigerante de aceite de husillo y estabilizador térmico de la máquina Hall. Puntos de referencia de la máquina para los efectos del calor de corte. La deriva de la sala cambia la posición del acero en varias micras durante un turno.
La tabla de tolerancias de mecanizado CNC clasifica cada característica según su dispersión dimensional antes del corte.
La reducción del calor y la variación de temperatura ambiente desplazan el punto de referencia durante el proceso de acabado. La aprobación de la primera pieza en una sola aplicación no mantendrá una banda de tolerancia de clase micrométrica.
El mecanizado CNC de dispositivos médicos utiliza una sonda táctil Renishaw (medición en máquina durante el ciclo, restablecimiento de las compensaciones de trabajo durante el ciclo) antes y después de las pasadas de acabado. El desgaste del carburo provoca que se salga de la banda dimensional una vez que las compensaciones registradas se incorporan a las compensaciones de trabajo de acabado.
- Sala con temperatura ambiente de 20 °C ±0,5 °C: establece puntos de referencia para la máquina independientemente de los cambios de temperatura ambiente.
- Refrigeración del aceite del husillo: disipa el calor de corte antes de que cualquier pieza de madera toque un punto de referencia.
- Sonda táctil Renishaw: introduce el tamaño medido en los desplazamientos de trabajo.
- Registro del desgaste de la herramienta: marca el desgaste del carburo antes de que el tamaño se salga de las dimensiones de impresión.
Los sistemas de control térmico y de sondeo funcionan como una sola cadena. La trazabilidad del mecanizado CNC está conectada con los datos de sondeo durante el proceso de inspección final.
Las máquinas CMM de Zeiss funcionan dentro de un MPEE (error de indicación máximo permitido) ≤ 1,2+L/350 μm, lo que significa que los datos de la sonda y los resultados de la CMM están conectados al mismo dato.
Las carcasas tienen cubiertas protectoras con una tolerancia de ±0,05 mm y las menos rígidas omiten la compensación térmica completa.
El mecanizado CNC de paredes delgadas establece un espesor mínimo de pared. Las nervaduras delgadas ceden antes de que aumente la carga de viruta. Los núcleos de válvulas microfluídicas mantienen la precisión dimensional solo con el reajuste entre pasadas.
Comprobaciones prácticas
- Reiniciar el registro de compensación de la sonda después de cada corte de acabado, no después de cada lote.
- Realice los cortes de acabado y las mediciones dentro del mismo rango de temperatura estable.
Fuente de datos: Especificación oficial de calibración de la máquina de medición por coordenadas industrial Zeiss CMM (error de indicación volumétrica MPEE ≤ 1,2+L/350 μm).
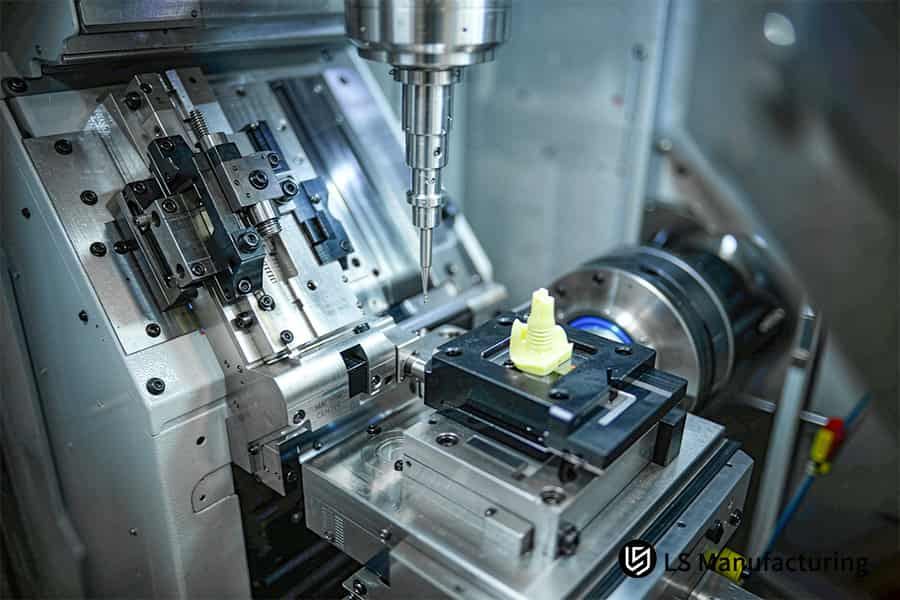
Figura 3: El cabezal CNC multieje da forma a un componente médico con registros de trazabilidad a Cpk 1,67.
Cómo funciona en la práctica el mecanizado CNC médico: un ejemplo de instrumental quirúrgico de LS Manufacturing.
Las grapadoras de grado médico 17-4PH con guía deslizante logran una tolerancia de ranura de ±0,005 mm al fijar los parámetros del proceso, sin depender de la suerte de la máquina. Los parámetros del proceso se fijan según la norma ISO 13485:2016, sección 7.5.6, control estadístico para obtener tolerancias reales. La tolerancia de la ranura, el acabado superficial y los datos del lote de calentamiento obtienen un valor fijo cada uno antes del corte. De esta manera, los auditores pueden revisar una única información controlada en lugar de buscar notas dispersas en el taller.
Desafío del cliente
Las abrazaderas deslizantes para micrograpadoras conformaron una serie piloto de 80 unidades para la puesta en marcha de un equipo de cirugía mínimamente invasiva. Las ranuras guía mecanizadas por CNC presentaban la máxima tolerancia de cada pieza. La variación dimensional inicial resultó en un 16 % de unidades defectuosas. La falta de datos de validación del proceso impidió la consolidación del diseño.
Solución de fabricación LS
Los ingenieros de procesos diseñaron un protocolo de ensayo controlado utilizando ventanas de proceso validadas. El mecanizado CNC de precisión de 5 ejes empleó herramientas de corte de carburo de microdiámetro con calentamiento del husillo. La velocidad de corte se mantuvo constante en Vc = 55 m/min . La lubricación con cantidad mínima (MQL, niebla de aceite) sustituyó al refrigerante por inundación, eliminando el riesgo de residuos de limpieza. Las sondas táctiles midieron continuamente el ancho de la ranura durante el acabado.
Resultados y valor
El escaneo dimensional completo de la máquina de medición por coordenadas (CMM, por sus siglas en inglés) verificó que todas las abrazaderas cumplieran con las especificaciones del plano. El acabado alcanzó una rugosidad Ra de 0,35 μm. El índice de capacidad del proceso aumentó a 1,72. La tasa de defectos se redujo al 4 %, lo cual es típico para los primeros lotes en ensayos clínicos. El precio unitario se redujo en un 8 %; el plazo de entrega disminuyó de 14 a 12 días .
"La dispersión dimensional y la falta de archivos de validación imposibilitaron la congelación del diseño. Los parámetros de proceso fijos y el Cpk compensaron ambas deficiencias." — Responsable de I+D, equipo de desarrollo de un dispositivo quirúrgico mínimamente invasivo, Proyecto n.º MED-2026-038
Lecciones transferibles
- Congele el diseño de los parámetros de corte antes de evaluar la capacidad de la máquina.
- El mecanizado CNC en lotes pequeños es más eficiente que las series de producción completas.
- En las auditorías médicas, la evidencia estadística es más importante que el tipo de máquina.
Fuente de datos: Registro del proyecto de cirugía médica mínimamente invasiva de LS Manufacturing, Proyecto n.° MED-2026-038, prueba piloto de 80 pinzas.

Preguntas frecuentes
1. ¿Cuáles son los principales entregables requeridos en una auditoría de taller de maquinaria según la norma ISO 13485?
La auditoría de taller de maquinaria según la norma ISO 13485:2016 incluye cuatro documentos: número de lote de material, informe de dimensiones de la máquina de medición por coordenadas Zeiss (CMM), certificado de conformidad (CoC) y registro del historial del dispositivo (DHR) . LS Manufacturing conserva estos cuatro documentos para cada lote de producción durante los próximos diez años.
Fuente de datos: ISO 13485:2016 Cláusula 7.5.9
2. ¿Puede un taller mecánico sin la certificación ISO 13485 producir piezas para dispositivos médicos?
Los componentes no críticos y no invasivos pueden mecanizarse sin certificado ISO 13485:2016, siempre que las tolerancias sean superiores a ±50 μm y no haya interacción con los tejidos. Los instrumentos invasivos de clase II y III deben someterse a un procedimiento certificado, y en LS Manufacturing existe una sala controlada para todos ellos. Los departamentos de compras dividen una lista de materiales en dos grupos de proveedores, cuyo coste es proporcional al riesgo, no al número de piezas.
3. ¿Cómo aborda la norma ISO 13485 la programación CNC y los cambios de código?
La norma ISO 13485:2016 no prohíbe la edición del código G. Requiere que cualquier cambio que afecte a un proceso validado se controle y, cuando altere la ventana del proceso, se vuelva a validar según la cláusula 7.5.6. Cualquier modificación de desplazamiento que supere ±10 μm debe ir acompañada de una evaluación de cambio de ingeniería antes de continuar con el proceso de corte. Todos y cada uno de los programas se congelaron en el Proyecto n.º MED-2026-038 , y el proceso de validación comenzó después de que se firmara el documento de aprobación de cambios y se enviara a los registros de calidad. Las líneas de montaje de los fabricantes de equipos originales (OEM) reciben las piezas cortadas de un programa congelado.
Fuente de datos: FDA QMSR / 21 CFR 820
4. ¿Cuál es la diferencia entre IQ, OQ y PQ en el mecanizado médico?
IQ confirma la configuración correcta, OQ confirma el rango de tolerancia de ±5 μm y PQ confirma Cpk = 1,67 en todas las series de producción. LS Manufacturing realiza las tres pruebas ISO 13485:2016 en todas las células de mecanizado CNC de alto volumen y nunca libera lotes médicos sin la documentación de las pruebas PQ. Los auditores revisarán tres protocolos firmados para cada familia de dispositivos, basándose en la prueba de capacidad en lugar de la opinión de cualquier proveedor de maquinaria.
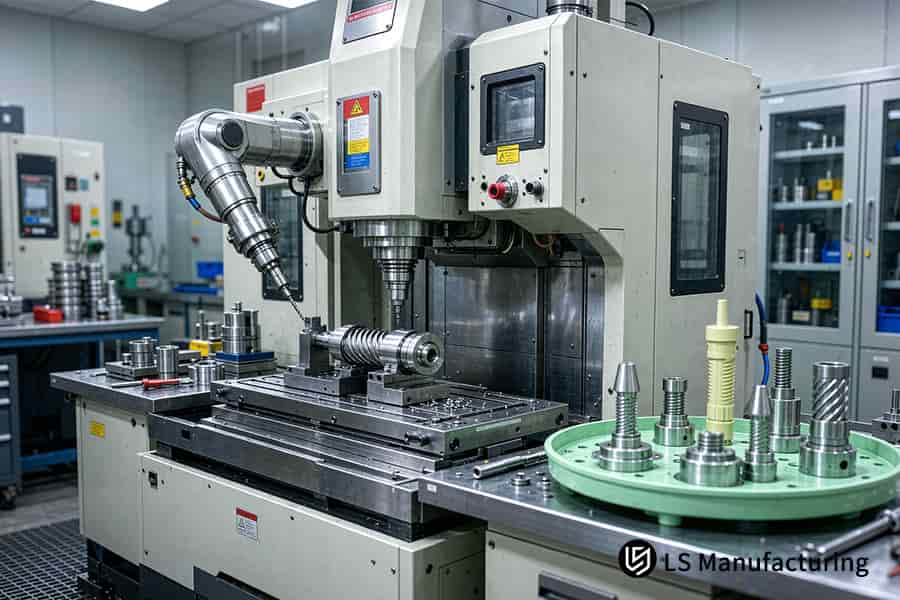
Figura 4: Torno CNC inspecciona herramientas y produce piezas médicas para el sistema de gestión de calidad para mecanizado médico según la norma ISO 13485.
Resumen
La norma ISO 13485:2016 establece que la consistencia geométrica y la integridad superficial en el mecanizado médico protegen directamente la seguridad del paciente. Los equipos de ingeniería que participan en la producción médica deben integrar cada característica crítica para la calidad (CTQ) dentro de un rango operativo validado, respaldado por certificados de conformidad de lote. Definir estos parámetros transforma las auditorías regulatorias en una revisión documental predecible, en lugar de una emergencia operativa.
Mecanizado médico y soporte normativo
Para evaluaciones técnicas de DFM, verificación de parámetros congelados o asistencia en auditorías IQ/OQ/PQ de componentes médicos, póngase en contacto con el departamento de ingeniería de aplicaciones de LS Manufacturing en info@lsrpf.com o en el +86 185 6675 9667 .
Lecturas adicionales: Mecanizado CNC suizo para aplicaciones médicas, destinado a fabricantes de equipos originales (OEM): tolerancia de ±0,005 mm, conforme a la norma ISO 13485.

