 日本語



シート メタル ゲージ チャートは、不適切な厚さの選択による曲げ亀裂や金型の摩耗を解決する重要な DFM ツールです。 ±0.05 mm の精度を保証します。
ダイナミック ゲージ仕様により、トライアウト サイクルが 45% 削減され、やり直しがなくなりました。ステンレス鋼 304 のスタンピング データにより、100% 期日通りの納品が保証されます。
板金ゲージと DFM クイック リファレンス
<本体>重要なポイント:
- 市場投入までの時間の短縮: 設計プロセスの初期段階でDFM ルール (R ≥ 1×T、D ≥ T) を適用することで、プロトタイピングの反復を防止し、設計サイクルを数週間節約できます。
- 総製造コストを最大 30% 削減: 標準ゲージの使用と一貫した曲げ半径により、無駄と切り替え時間が最小限に抑えられ、マージンが増加します。
- 初回製造の信頼性の保証: ±0.03 mm の厚さ公差と ±0.5° の曲げ公差により、設計は何の問題もなく製造の準備が整います。
このガイドが信頼できる理由LS 製造の専門家による実践的な経験
過去 1 年間に出荷された 16 ゲージ スチール コイルの 12% が仕様からの±0.08 mm の偏差により拒否されたことが判明しました。これにより、CT スキャナ シャーシの曲げ角度が 1.5 度変化します。このため、現在、ASTM International が開発した厚さ公差表に基づいてすべてのバッチをテストしています。
12 ゲージ SUS304 航空宇宙用ブラケットは、R≥1.5×T 要件を満たしていなかったため、200 回の振動サイクル後に破損しました。理論によれば、破損はブラケットの外側のファイバーで発生しました。スクラップボックスでそれが真実であることがわかりました。現在、応力ゾーンについては R≥1.5×T の R≥1×T 標準を遵守し、溶接資格については 米国溶接協会 コードの D1.1/D1.2 に従います。
サプライヤーに対する 3 つの要求: 認定された厚さの公差 (±0.03 mm)、DFM チェックリスト (エッジの距離 ≥2.5×T およびリリーフカットの深さ ≥R+T)、およびスプリングバック計画。当社は、医療部品の ±50 μm の穴や80°C の半導体治具に使用しています。最初の製品のスクラップは 60% 減少しました。
板金ゲージ チャートとは何ですか?また、正確な厚さの選択によって製造精度が決まるのはなぜですか?
シート メタル ゲージ チャートはゲージ番号を厚さに変換しますが、わずかな違いでも公差が積み重なり、高精度のハウジングや医療用筐体での組み立ての失敗につながるため、正確な厚さの選択が不可欠です。
同じゲージ番号内の隠れた変動性
同じゲージ サイズであっても、各素材には実際の厚さが異なります。たとえば、SUS304 16 ゲージは 1.59 mm に相当し、AL 6061-T6 = 1.52 mm となります。検証がなければ、設計は完全に間違ったものになってしまいます。入ってくる各コイルは分光計とマイクロメーターを使用して±0.03 mmの精度で検証され、切断ミスや曲がりがありません。 精密板金サービスはこちらです – あなたの設計は最初の記事として承認されており、予期せぬことは何も起こりません。
累積公差スタックアップの排除
切断、成形、溶接のプロセス中に、0.05 mm の厚さの誤差が生じます。通信シャーシの製造において、未検証のゲージが原因でスロット幅の誤差が0.12 mm 発生しました。製造前段階での検証により、 スタックアップ誤差が0.04 mm未満に抑えられることが確認されました。やり直しを回避し、初回の組み立てを保証します。この信頼性は、ミッションクリティカルな部品の精密板金製造を定義します。
精密な曲げには正確な厚さが必要です
厚さの変化はわずか 0.02 mm ですが、曲げ許容差は曲げごとに 0.15 mm ずつ変化します。最近の医療用筐体の製造作業では、チャートの公称値の代わりに実際の厚さの測定値が使用され、6 つの曲げが±0.2°の許容範囲内に保たれました。それはあなたの側で試行錯誤する必要はありません。 カスタム板金製作の例。
実行間での一貫性の保証
厚さはコイルごと、およびバッチごとに異なります。当社のデジタル ライブラリは、測定結果を CNC プログラムに関連付けます。新しいコイルはレーザー切り込みと曲げの控除に合わせて自動的に調整されます。半年前に製造された部品の寸法は現在と同じで±0.03 mm以内です。その結果、互換性と予測可能なリードタイムが得られ、工業用板金製造にとってメリットとなります。
この文書は、複雑な板金製造における精度問題の解決策として、材料の特定とプログラミング調整によってゲージの一貫性を達成するプロセスについて説明しています。これにより、 エンジニアは寸法精度を確保するための正確なデータ主導型の方法を得ることができます。 シート メタル ゲージの精度ガイドをダウンロードして、±0.03 mm の厚さ検証によって公差の累積を排除し、確実に最初のアセンブリを行う方法を確認してください。
シート メタルのゲージ番号をインチとミリメートルの正確な厚さの値に正しく変換する方法
材料に依存しない規格を使用して正確な変換を実行することはできないため、ゲージを厚さに変換するときは鉄金属と非鉄金属を区別することが重要です。たとえば、16 ゲージ鋼の厚さは1.519 mmですが、 アルミニウムの厚さは1.290 mmです。 板金厚さガイドと公差帯を使用すると、CAD 作業が簡単になります。
マテリアル ファミリの差別化
実際の厚さによる K ファクター制御
- 測定入力: マイクロメーター測定により、K ファクターが0.33 ~ 0.45 で決定されます。
- 曲げ角度の安定性: ±0.01 mm の厚さに関する知識により、曲げ角度は ±0.1° 以内に保たれます。
- 結果: 試し曲げは不要で、業界に比べて無駄が40%削減されました。
初期段階のデータ配信
業界標準を上回る測定可能な精度
このペーパーは、チャートの曖昧さを取り除き、材料ファミリー、許容範囲、および K 因子依存性への客観的な変換システムを提供します。このシステムにより、一般的なテーブルでは不可能な予測可能性が可能になります。これは、ターンキー板金製造を求めるエンジニア向けのガイドです。
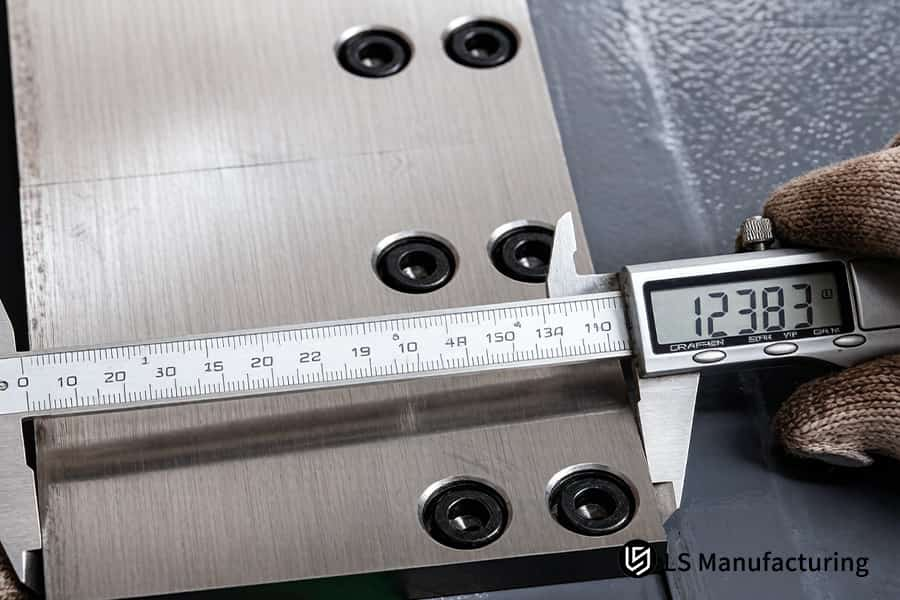
図 1: オペレーターは、品質管理プロセスでノギスを使用してスチール ブラケットの穴の距離を確認します。
最小曲げ半径の計算が板金 DFM の実現可能性を直接制限するのはなぜですか?
内側の曲げの半径が材料の厚さよりも小さいため、微小な亀裂や破損が発生します。 12 ゲージのSUS304(2.657mm)の場合はR≧Tとなり、 高応力領域の場合はR≧1.5×Tとなります。これらは板金 DFM ガイドラインに基づいて従うべきルールであり、これを遵守しないと部品が成形不能になります。適切な半径により、堅牢なシート メタル製造が保証されます。
| パラメータ | 仕様/ガイドライン | LS 製造能力 |
| 厚さの範囲と許容差 | 8 ~ 26 ゲージ。 ±0.03 mm | 受信スペクトル + マイクロメーター検査 |
| 最小。曲げ半径 | R ≥ 1×T (従来); R ≥ 1.5×T (激しい) | 外層の亀裂を回避 |
| 曲げ角度の許容差 | ±0.5° | リアルタイムのレーザー検知と自動補正 |
| レーザーカット公差 | ±0.05 mm | 6000 W ファイバー レーザー |
| 穴とエッジのルール | D ≥ T;曲げるエッジ ≥ 2.5×T | DFM ルール違反がアルゴリズムによって自動検出されました |
| スプリングバック補正 | ステンレス鋼: 3°~5°。アルミニウム: 1°–2° | データベースによる自動調整 |
| 主要マテリアル | SUS304/316、AL6061-T6、CRS | チタンと銅はリクエストに応じて |
| 品質システム | ISO 9001:2015 | CMM + 光学投影 |
そうすることで、これらのルールは破損を回避し、 工具寿命を200,000 サイクル以上延長するのに役立ち、初回パスの成功と予測可能なコストを実現します。このようなアプローチは、製造用板金設計プロセスを確実にするのに役立ち、真の精密板金サービスの定義を与えます。
穴の直径とエッジの距離のルールはパンチによる損傷や材料の歪みをどのように防ぐのですか?
穴のサイズが材料の厚さより小さい場合、または曲げ点までのエッジの距離が 2.5×T 未満の場合、パンチの破損や穴の歪みが発生します。自動 DFM チェックはこの問題を認識し、真円度公差が±0.02 mm 以内に収まるようにします。これにより、部品の形状が保証され、板金 DFM ガイドラインに従って高品質な加工が行われます。
エッジ距離検出により工具寿命を延長
アルゴリズムは穴と曲がりの間の距離をチェックし、それが 2.5×T 未満の場合に通知します。これは厚さ 1.5 mm のアルミニウム シャーシを製造する際に、シフトごとに 3 回のパンチの破損を防ぐために使用されました。工具コストを最大 15% 節約できます。これは、大規模な板金製造にとって重要です。
最小穴径により破れを防止
ルール D ≥ T により、せん断バリやスラグの引き込みがなくなります。これは0.8 mm のステンレス鋼ブラケットに使用され、 二次バリ取りを90%削減できました。きれいな部品と素早い組み立てにより、 拒否されることなくカスタム板金製造を使用できます。
狭いスペース向けの歪み防止エンボス加工
穴が曲げに近すぎる場合、引張応力を軽減するためにエンボス加工されたバンプが追加されます。医療機器用の2.0 mmアルミニウム筐体では部品数500 個の±0.015 mm以内の均一な真円度を確保しました。正確な固定が得られます。ラピッドプロトタイプの板金製造に最適です。
これらのアルゴリズム ルールにより、パンチングや歪みの問題が排除され、工具の寿命が延び、精度が向上します。 DFM 原則によって真円度が保証されている±0.02 mm の高品質なシート メタルを初回生産で得ることができます。これが精密板金サービスと量産グレードの板金製造の意味です。
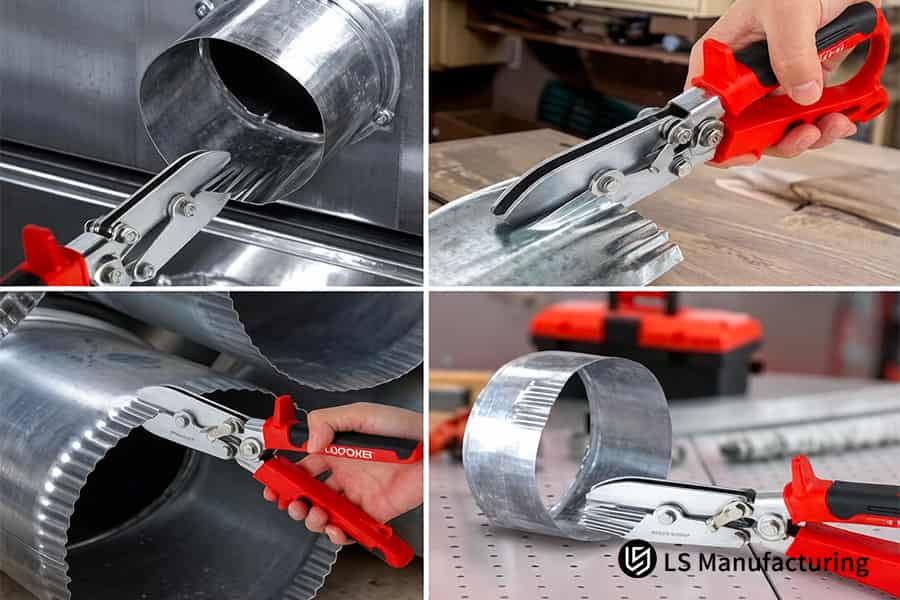
図 2: 航空用スニップを手動で操作し、厚い亜鉛メッキ鉄板を切断します。
設計者は、深成形中の引き裂きの伝播を防ぐためにカスタムのベンドリリーフを実装する必要があるのはどのような場合ですか?
曲げ部分と平坦部分が結合する部分に逃げ溝を設けないと、応力集中により破れやエッジの浮きが発生します。 設計深さ ≥ R + T および幅 ≥ max(T, 1.5 mm) により、 破れの問題の98% 以上が解決されます。これは基本的な製造用シート メタル設計の実践であり、エンクロージャ シート メタル製造に必要です。
レリーフ深さのルール
レリーフ幅の要件
- 最小幅: 成形パーツを平らなパーツから分離できるように、幅が最大値 (T、1.5 mm) であることを確認してください。
- 利点: 破れの割合が 12% (業界標準) から 2% 未満に減少するため、やり直しが回避されます。 カスタム板金製造プロジェクトに最適です。
ゲージ検証を使用した配置戦略
これら 3 つのルールに従うと、 引き裂きの失敗が 98% 減少し、部品の品質と強度が確保されます。データ主導のアプローチにより、複雑な形状の部品のオンデマンドの板金製造のワンパス成形テストを確実に成功させることができます。
板金の材料特性は許容スタックアップとスプリングバック補償にどのような影響を与えますか?
材料の降伏強度によってスプリングバックが決まります。スプリングバックは 14 ゲージのステンレスでは3°~5°、軟質アルミニウムでは 1°~2° です。マルチベンドの曲げ角度は、リアルタイムの角度測定と圧力調整によって ±0.5° に調整され、板金の厚さガイドに依存し、構造用板金に適用されます。捏造。
| パラメータ | 従来の慣行 (R < T) | 最適化された実践 (R ≥ T) |
| 内側の曲げ半径と厚さ | R < T により外側に微小亀裂が発生します | R ≥ T により、破損することなくスムーズに曲げることができます |
| 高応力領域の要件 | R < 1.5×T は局所的なネッキングと破断を引き起こします | R ≥ 1.5×T は安全な成形マージンを維持します |
| 工具疲労寿命への影響 | ダイ寿命が 100,000 サイクル未満 | 金型の寿命は 300,000 サイクルを超え、欠陥のないシート メタル製造 |
| 材料伸び利用率 | 亀裂を引き起こす伸びの50%以上の利用 | 制限の 30~40% 以内の使用率 |
| バッチ間での再現性 | 曲げ角度の差異 > ±0.5° | 曲げ角度のばらつき ±0.2° |
リアルタイム データベースによるスプリングバック角度により、使用される材料のさまざまな特性が可能になります。混合材料の許容レベルは ±0.5° で、 やり直し作業が 35% 節約されます (PMA 2026)。これは、エンクロージャの精密板金サービスまたはカスタム板金製作の一例です。
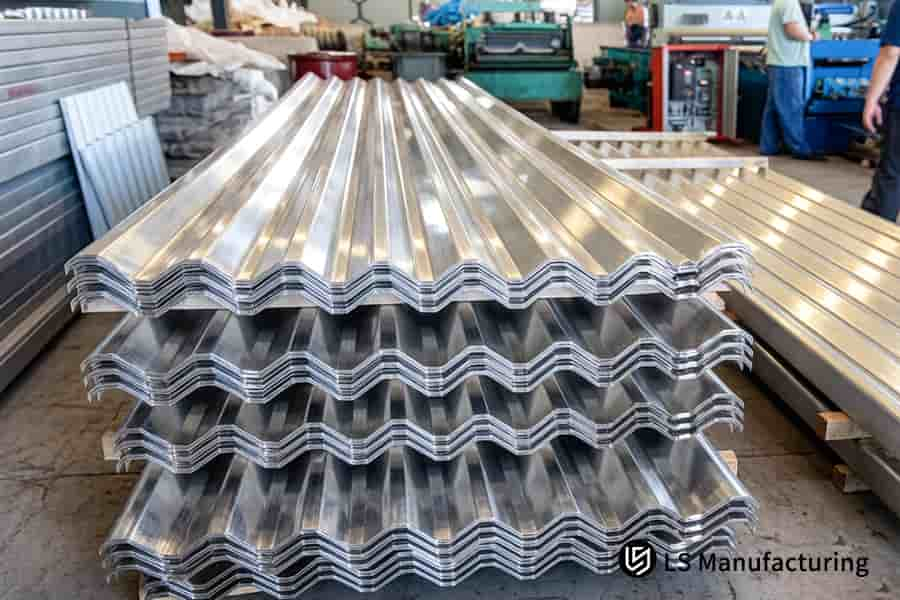
図 3: 工場の倉庫でロール成形作業を待つ積み重ねられたアルミニウム屋根パネル。
板金製造コストを左右する要因と、設計の初期段階でそれらを最適化する方法は何ですか?
板金製造のコストは、材料の利用状況、工具の交換、公差によって異なります。標準化されたゲージ厚さ (16 または 18) を選択すると、 原材料コストを15%削減でき、標準曲げ半径により工具交換時間を40%最小限に抑えることができます。これらすべての側面は、板金製造コストに直接影響します。
マテリアル ゲージの標準化
16 や 18 などの一般的なゲージを選択すると、追加料金を避けることができます。 たとえば、最近のエンクロージャの再設計では、ゲージ 14 をゲージ 16 に置き換え、 1 個あたり 0.85 ドル 節約しました。強度を低下させることなく、購入価格が 15% 安くなります。これはカスタム板金製作にとって重要です。
パーツ全体の曲げ半径を統一する
半径が異なると、それぞれ独自のツール設定が必要になります。曲げを 1 つの半径に限定すると、金型のセットアップ時間が 1 注文あたり 28 分から 11 分に65%短縮されます。 多品種板金製造は、機械のダウンタイムを40%削減することで可能になります。
公差の過剰な指定を避ける
公差 ±0.1mm の場合、±0.3 mm で十分ですが、コストが 30 ~ 50% 増加します。公差を機能に合わせることにより、 部品コストが22%削減されます (FMA 2025 ベンチマーク)。これにより、正確な板金製造の見積もりを保証できます。
設計プロセスで 3 つのルールをすべて適用すると、品質を損なうことなく製品の全体コストが 25 ~ 35%削減されます。標準ゲージ、共通半径、現実的な公差により、プロジェクトは予測可能で収益性の高いものに変わります。
要求の厳しいハイテク用途向けのカスタム精密板金サプライヤーを評価するにはどうすればよいですか?
ハイテク用途向けの精密板金サプライヤーの選択は、単に機械に関するものではありません。フルプロセスの品質保証と DFM サービスは不可欠です。 ISO 9001:2015 認定、CMM 検査、24 時間の試作能力を備えたサプライヤーを探すと、最初の製品から量産まで厳格な公差に従って製造された部品を入手できます。これにより精密板金サービスが構成され、認定板金製作が可能になります。
フルプロセスの品質保証
見積もり段階での高度な DFM サポート
- 初期の設計レビュー: 費用のかかるやり直しを防ぐために、曲げ半径、穴の配置、材料がエンジニアによって分析されます。
- コストの透明性: 包括的な板金製造の見積もりでは、材料、工具、労働力の内訳が示されます。費用。
- メリット: 設計の反復を 2 ~ 3 回削減し、市場投入までの時間を30%短縮します。
迅速なプロトタイピングから量産まで
認定された品質システム、DFM 対応の見積もり、簡単に拡張可能な製造に基づいてサプライヤーを評価することで、ハイテク プロジェクトは遅延や予算の問題に直面することがなくなります。 監査対応の板金製造の基礎となる、測定可能な指標を使用して初回生産の準備を提供するパートナーがいます。
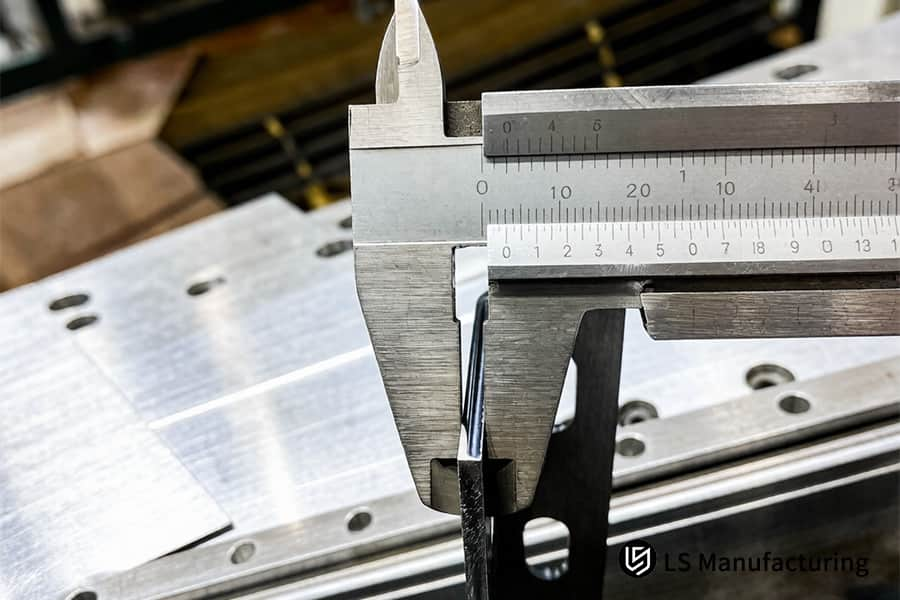
図 4: 精密ノギスは、製造精度を確認するために切断された鋼板の端の寸法を測定します。
LS Manufacturing、医療用 CT スキャナ シャーシ向けのカスタム精密板金サービス: 構造の最適化とコスト削減
非標準のチタン合金 3.0 mm を使用した医療グレードの CT スキャナ フレームは、穴のエッジ間のクリアランスが不十分なため、25% のエッジの欠け、ドリル ビットの過度の摩耗が発生し、単価あたり 480 ドルが発生しました。 10 ゲージ (3.416 mm) SUS304 を使用し、曲げ緩和距離と穴とエッジの間の距離を最適化し、6000W のレーザー切断と曲げ時のスプリングバック補正を組み合わせることで、すべての欠陥が解消されました。その結果、スクラップが完全になくなり、医療グレードの板金製造の生産リード タイムが 70%短縮されました。
クライアント チャレンジ
オリジナルの設計では、CT スキャナのフレームは非標準の3.0 mm チタンから製造されていました。穴のエッジ間の距離は材料の厚さの2 倍未満です。ドリルビットの摩耗は 2 倍以上 増加し、 エッジの欠けは 25% 発生し、 ユニットあたりのコストは 480 ドル でした。プロジェクトは 3 か月遅れ、周期的な荷重により構造の完全性が脅かされました。
LS 製造ソリューション
エンジニアは、エキゾチックなチタン素材を通常の 10 ゲージ (3.416 mm) SUS304 に置き換えました。ベンドリリーフ距離は≥ R + T に設定され、穴エッジの距離は≥ 3xT に増加しました。 6000 W ファイバー レーザーにより、後処理なしで滑らかなエッジが得られ、CNC プレス ブレーキ ツールのリアルタイム角度フィードバックによりスプリングバックが補正されました。この CT スキャナ 板金製造ソリューションにより、チッピングや工具の摩耗の問題が解決されました。
結果と値
850 フレームでスクラップが 25% から 0% に減少しました。ユニットのコストは480 ドルから 135 ドルに削減され、1 個あたり 345 ドルの節約になります。全体で350,000 ドル以上の節約となり、 リードタイムの短縮は70%に達しました。シャーシはすべての気密性と疲労試験を医療仕様以上のレベルで満たしました。このDFM による板金製造 の事例により、規制当局の迅速な承認と供給契約の独占性が実現しました。
ご覧のとおり、材料の交換、DFM による形状変更、レーザー切断は、ISO 13485 板金製造におけるコストの克服と問題の排除に役立ちます。弊社はお客様のパートナーとして、関連する規制を遵守しながら、失敗したプロジェクトが再び収益を上げられるよう支援いたします。
医療用シャーシのエッジ欠けや高額なコストに悩まされていませんか? 1 ユニットあたり 135 ドルでスクラップゼロを実現する DFM ベースの板金見積もりについては、お問い合わせください。

よくある質問
1.板金ゲージの選択は総製造コストにどのように影響しますか?
標準化された厚さのプレートを選択すると、カスタムのプレート圧延コストが回避され、レーザー切断速度が向上するため、原材料の配送が 50%削減され、生産コストが大幅に節約されます。 LS Manufacturing では、この面での効率を高めるために、見積もり段階で最適な材料の選択を支援します。
2.精密板金製造で達成可能な理想的な公差はどれくらいですか?
LS Manufacturing では、標準のCNC レーザー切断を使用して穴やエッジを作成する場合、±0.05 mmの公差を維持します。一方、CNC 曲げでは ±0.5°の公差を保証します。精密な板金製造プロセスにより、量産時にこのレベルの精度が保証されます。
3.厚いゲージの正しい最小穴直径を計算するにはどうすればよいですか?
パンチの激しい摩耗や変形を避けるために、穴のサイズはシートの厚さよりも小さくなってはなりません (D ≥ T)。 ステンレス鋼のような高張力材料の場合、LS Manufacturing では、最大の工具寿命と亀裂やバリのない高品質のエッジを確保するために、D ≥ 1.2 × T とすることを推奨しています。
4.ステンレス鋼の曲げ加工において材料のスプリングバック補正が重要なのはなぜですか?
ステンレス鋼は延性が高いため、プレス ブレーキ曲げ後に3°~5°のスプリングバックが発生し、補正されていない幾何学的なアセンブリの問題が発生します。 LS Manufacturing は、動的レーザー角度測定を利用して、追加の労力を必要とせずにリアルタイムで自動的に正確な曲げ 90° 角度を取得します。
5. LS Manufacturing は、注文前に DFM 設計の最適化を支援できますか?
もちろん、DFM 解析は、生産に入る前に受け取ったすべての CAD 図面に対して実行され、亀裂のリスク、穴の歪み、公差の矛盾が検出されます。当社のエンジニア チームは、カスタム板金製造の最適なワークフローを保証するための実践的なアドバイスを提供します。
6.カスタム シート メタル プロトタイピングにはどれくらいのリードタイムが予想されますか?
ラピッド プロトタイピングの製造と納品は、図面の完成後24 ~ 48 時間以内に実行される場合があります。 LS マニュファクチャリングでは、標準ゲージ シートを十分に在庫しているため、材料の準備を迅速化し、精密板金加工の迅速なサービスを提供できます。
7.シャーシ用途にアルミニウムとステンレススチールのどちらを選択すればよいですか?
強度と重量の比率により、アルミニウム (例: 6061-T6) は強力かつ軽量のエンクロージャの選択肢となりますが、ステンレス鋼 (SUS304/316) は優れた耐食性と機械的強度を提供します。 LS Manufacturing は、構造負荷、環境条件、予算を分析して、経済的な最適なソリューションを選択します。
8. LS Manufacturing では、板金部品に対してどのような表面仕上げオプションを提供していますか?
LS Manufacturing は、粉体塗装、陽極酸化処理、クロメート処理、ビーズブラスト、電解研磨などの総合的な表面処理ソリューションを提供します。すべての表面は、クロスハッチ接着と塩水噴霧テストを通じてテストされ、極端な条件下で最大の強度が保証されます。表面処理のニーズについては、認定された見積もりをリクエストしてください
概要
適切なシート メタル ゲージを選択し、DFM ガイドラインに準拠することは、最適な機械的品質とコスト効率を達成するのに役立ちます。曲げ半径の問題を最小限に抑え、止まり穴の歪みを防ぎ、共通の板金厚さを使用することで時間を節約し、量産効率を向上させます。 LS Manufacturing は、精密機械加工、最先端の CNC テクノロジー、 高品質の管理プロセスにおける 10 年以上の経験を活かし、グローバルな高精度板金ソリューションを 1 つ屋根の下で提供しています。
度重なる設計の修正とプロトタイプのテストにかかる高額なコストに不満を感じていませんか?納期の遅延や許容範囲の問題は、収益に重大な影響を与える可能性があります。 見積もりボタンを押して、STEP/IGES 3D CAD ファイルをアップロードしてください。当社の専門エンジニアが、2 時間以内に無料の DFM 評価とリアルタイムの見積もりを提供します。
📞電話番号: +86 185 6675 9667
📧メール: info@lsrpf.com
🌐ウェブサイト:https://lsrpf.com/
免責事項
このページの内容は情報提供のみを目的としています。LS Manufacturing サービス情報の正確性、完全性、有効性については、明示的か黙示的かを問わず、いかなる表明も保証もありません。サードパーティのサプライヤーまたはメーカーが、LS Manufacturing ネットワークを通じて性能パラメータ、幾何公差、特定の設計特性、材料の品質およびタイプまたは仕上がりを提供すると推測すべきではありません。それは購入者の責任です。必須部品の見積もり これらのセクションの具体的な要件を確認してください。詳細についてはお問い合わせください。
LS 製造チーム
LS Manufacturing は業界をリードする企業です。カスタム製造ソリューションに焦点を当てます。当社は 5,000 を超える顧客と 15 年以上の経験があり、高精度CNC 加工、板金製造、3D プリンティング、射出成形、金属スタンピング、その他のワンストップ製造サービス。
当社の工場には、ISO 9001:2015 認証を取得した最先端の 5 軸マシニング センターが 100 台以上備えられています。当社は、世界 150 か国以上のお客様に、迅速、効率的、高品質の製造ソリューションを提供しています。少量生産でも大規模なカスタマイズでも、24時間以内の最速納期でお客様のニーズにお応えします。 LSマニュファクチャリングを選択します。これは、選択の効率、品質、プロ意識を意味します。
詳細については、当社のウェブサイトをご覧ください:www.lsrpf.com
| マテリアル タイプ | 降伏強さ (MPa) | 典型的なスプリングバック | 補償方法 | 最終公差 |
| ステンレス鋼 (304) | >>800 | 3°~5° | 圧力フィードバック システムとデータベース検索 | ±0.5° |
| 軟質アルミニウム (5052) | ~200 | 1°~2° | 調整なしのオフセット | ±0.3° |
| 炭素鋼 (DC01) | ~350 | 2°~3° | 測定された素材の厚さを考慮したモデル | ±0.4° |
| 高度な高張力鋼 | 1000 | 4°~6° | リアルタイムの角度調整による複数の曲げのプロセス。 頑丈な板金製造 | ±0.5° |
| 混合素材のアセンブリ | さまざま | 1°~6° | バッチごとの適応型データベース検索。 多段階シート メタル製造 | ±0.5° |
