 中文 (简体)



钣金规格表是关键的 DFM 工具,可解决因厚度选择不当而导致的弯曲裂纹和模具磨损。它保证±0.05毫米精度。
动态量规规格可将试用周期缩短45%并消除返工。不锈钢 304 的冲压数据可确保100%准时交货。
钣金量规和 DFM 快速参考
<正文>关键要点:
- 加快上市时间:在设计流程早期应用DFM 规则(R ≥ 1×T,D ≥ T)可防止原型设计迭代,从而节省数周的设计周期。
- 将总制造成本降低高达 30%: 标准规格的使用和一致的弯曲半径可最大限度地减少浪费和转换时间,增加利润。
- 保证一次性生产可靠性:凭借 ±0.03 mm 的厚度公差和 ±0.5° 的弯曲公差,您的设计可毫无意外地准备好进行制造。
为什么信任本指南? LS制造专家的实践经验
我们发现,去年,12% 的 16 号钢卷发货因与规格的 ±0.08 mm 偏差而被拒收,导致 CT 扫描仪底盘上的弯曲角度发生 1.5 度的变化。这就是为什么我们现在根据ASTM International开发的厚度公差表测试所有批次。
12号SUS304航空支架在200次振动循环后断裂,因为我们未能满足R≥1.5×T要求。根据理论,失效发生在支架的外侧纤维处;我们在废纸箱里发现了这一点。今天,我们坚持R≥1×T标准,其中应力区R≥1.5×T,并遵循美国焊接学会代码D1.1/D1.2进行焊接资格认证。
对供应商提出三项要求:经过认证的厚度公差(±0.03 mm)、DFM 检查表(边距≥2.5×T 和浮雕切割深度≥R+T)和回弹计划。我们将其用于医疗部件和 80°C 半导体夹具中的±50 μm孔 - 首件废品减少了60%。
什么是钣金规格表以及为什么精确厚度选择决定制造精度?
钣金规格表将规格数转换为厚度,但是,精确的厚度选择至关重要,因为即使是微小的差异也会导致高精度外壳和医疗外壳中的公差累积和组装失败。
同一规格数字中隐藏的变化
即使规格尺寸相同,每种材料也有自己的真实厚度,例如 SUS304 16 规格等于1.59 毫米,而AL 6061-T6 = 1.52 毫米。如果没有验证,你的设计将是完全错误的。每个传入的线圈都通过光谱仪和千分尺的帮助进行验证,精度达到±0.03 mm,不会出现任何切割错误或弯曲。这是精密钣金服务 - 您的设计已获得首件批准,不会发生任何意外情况。
消除累积公差叠加
在切割、成型和焊接过程中,0.05 毫米的厚度误差会传播。在电信机箱的制造过程中,未经验证的量规导致槽宽误差0.12 毫米。预生产阶段的验证确保堆叠误差保持在0.04 毫米以下。您可以避免返工并保证一次性组装。这种可靠性定义了关键任务零件的精密钣金制造。
精密弯曲需要精确的厚度
每个弯曲的弯曲余量变化0.15 毫米,厚度变化仅为0.02 毫米。通过使用真实的厚度测量值而不是图表中的标称数字,最近的医疗外壳制造操作将六个弯曲±0.2°保持在公差范围内。这不需要您进行任何尝试和错误。 定制钣金制造示例。
保证运行之间的一致性
厚度因线圈和批次而异。我们的数字图书馆将测量结果与 CNC 程序关联起来。所有新线圈都会针对激光切口和弯曲扣除进行自我调整。六个月前生产的组件与今天的尺寸相同,误差在±0.03 毫米之内。其结果是可互换性和可预测的交货时间——这对工业钣金制造有利。
本文介绍了通过材料识别和编程调整实现仪表一致性的过程,作为解决复杂钣金制造中精度问题的方法。它为工程师提供了一种准确的、数据驱动的方法来确保尺寸精度。 下载我们的钣金规格精度指南,了解 ±0.03mm 厚度验证如何消除公差叠加并确保一次通过装配。
如何正确地将钣金规格数字转换为以英寸和毫米为单位的精确厚度值?
在将规格转换为厚度时,必须区分黑色金属和有色金属,因为不可能使用独立于材料的标准执行精确转换。例如,16 号钢的厚度为 1.519 毫米,而铝的厚度为1.290 毫米。带有公差带的钣金厚度指南将使您的 CAD 工作变得轻松。
材质族区分
- 钢与铝图表:符合 ASTM 和 AA 规范的图表。
- 包含公差范围:范围公差±0.02 mm,非奇异值,用于准确确定 K 系数。
- 结果:没有合身问题 - 第一个设计。 可靠的钣金制造工艺。
通过实际厚度控制 K 因子
- 测量输入:千分尺测量确定 K 系数从 0.33 到 0.45。
- 弯曲角度稳定性: ±0.01 毫米厚度知识使弯曲角度保持在±0.1°之内。
- 结果:无需试弯,与行业相比浪费减少40%。
早期数据交付
- 在询价时,而非之后:公差表已转换为CAD 实施。
- DFM 集成:预先提供数据以用于适当的制造钣金设计 - 正确的浮雕和孔距。
- 结果:减少 2-3 次修改,第一篇文章速度更快。加速经济高效的钣金制造。
可测量的精度增益超过行业标准
- 行业基线:所有材料的同一个尺寸表导致公差为 ±0.05 毫米。
- 我们的方法:每种材料的公差±0.02毫米可将误差降低60%。
- 结果:更合适,产量更高。描述精密钣金服务。
本文消除了图表的模糊性,并提供了一个转换为材料系列、公差带和 K 因子依赖性的客观系统。该系统提供了通用表所没有的可预测性——为要求交钥匙钣金制造的工程师提供的指南。
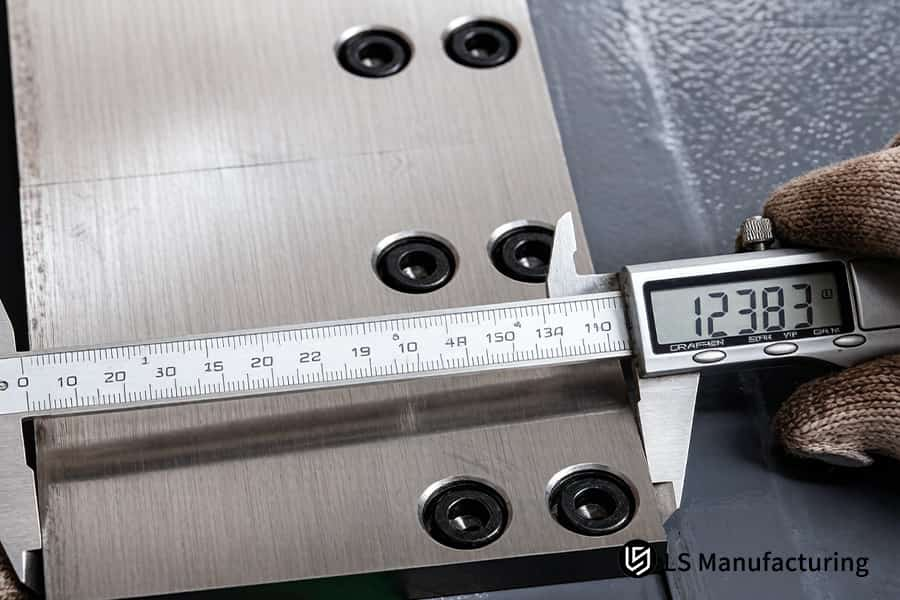
图 1:操作员在质量控制过程中使用卡尺验证钢支架孔距。
为什么最小弯曲半径计算会直接限制钣金 DFM 的可行性?
内弯半径小于材料厚度,导致微裂纹或断裂。对于 12 号 SUS304 (2.657 mm),我们采用 R ≥ T,对于高应力区域,我们采用 R ≥ 1.5×T。这些是钣金 DFM 指南下应遵循的规则,不遵守会导致零件无法成型。适当的半径可确保坚固的钣金制造。
| 参数 | 规范/指南 | LS制造能力 |
| 厚度范围及公差 | 8–26 规格; ±0.03毫米 | 传入光谱+千分尺检查 |
| 最小。弯曲半径 | R ≥ 1×T(常规); R ≥ 1.5×T(剧烈) | 避免外层开裂 |
| 弯曲角度公差 | ±0.5° | 激光实时感应并自动校正 |
| 激光切割公差 | ±0.05毫米 | 6000 W光纤激光器 |
| 孔和边缘规则 | D ≥ T;边缘弯曲≥ 2.5×T | DFM 自动检测算法违规规则 |
| 回弹补偿 | 不锈钢:3°–5°;铝:1°–2° | 通过数据库自动调整 |
| 关键材料 | SUS304/316、AL6061-T6、CRS | 根据要求提供钛和铜 |
| 质量体系 | ISO 9001:2015 | 三坐标测量机+光学投影 |
通过这样做,这些规则有助于避免断裂并将刀具寿命延长超过 200,000 个周期,从而实现一次性成功和可预测的成本。这种方法有助于确保制造钣金设计流程,并给出真正的精密钣金服务的定义。
孔径和边距规则如何防止冲孔损坏和材料变形?
如果孔尺寸小于材料厚度或到折弯点的边缘距离小于2.5×T,就会出现冲头断裂和孔变形。自动 DFM 检查可识别此问题,以确保圆度公差保持在±0.02 mm之内。这可以保证您的零件几何形状,并遵循钣金 DFM 指南,实现高质量加工。
边缘距离检测延长刀具寿命
算法会检查孔和弯曲之间的距离,如果小于 2.5×T,则会通知您。在制造1.5毫米厚的铝制底盘时,它被用来防止每班3次冲头断裂。您可节省高达 15% 的工具成本 - 对于大型钣金制造至关重要。
最小孔径可防止撕裂
规则 D ≥ T 确保没有剪切毛刺或拉块。它被用在0.8毫米不锈钢支架上,可以减少90%二次去毛刺。干净的零件和快速组装使您能够使用定制钣金制造而不会被拒绝。
适用于狭小空间的抗扭曲压纹
当孔太靠近弯曲处时,会添加压纹凸块以减少拉应力。在用于医疗设备的2.0毫米铝制外壳中,它确保了500个零件的均匀圆度在±0.015毫米之内。您可以获得精确的紧固 - 非常适合快速原型钣金制造。
通过这些算法规则,您可以消除冲压和扭曲问题,延长工具的使用寿命并提高精度。您将获得由 DFM 原理保证的圆度 ±0.02 mm 的高质量一次性钣金。这就是精密钣金服务和生产级钣金制造的全部内容。
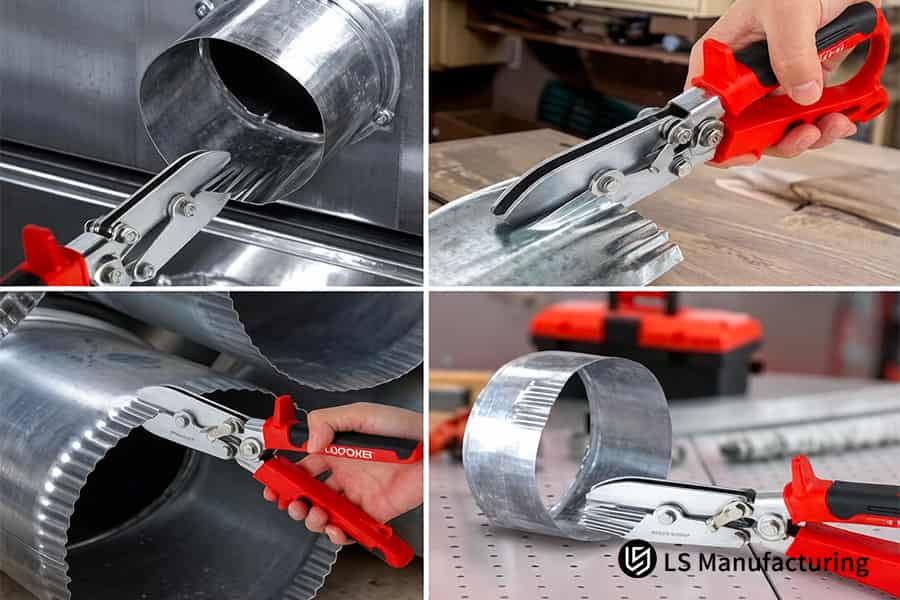
图 2:手动操作航空剪切割厚的镀锌铁板。
设计师应何时实施自定义折弯止裂槽以阻止深成型过程中的撕裂传播?
如果不包括弯曲部分和平坦部分连接在一起的释放槽,应力集中会导致撕裂和边缘翘起。 设计深度≥R + T且宽度≥max(T, 1.5 mm)将解决超过98%的撕裂问题。这是基本的制造钣金设计实践,对于外壳钣金制造是必要的。
浮雕深度规则
- 深度公式:确保退刀深度≥ R + T ,以消除拐角处的拉应力。
- 您的收获:2.0 毫米不锈钢的撕裂零增长 – 经过超过 10,000 件测试。它适用于钣金制造,不会出现任何撕裂。
浮雕宽度要求
- 最小宽度:确保宽度为最大(T, 1.5 mm),以便将成型部分与平坦部分分开。
- 您的收获:将撕裂百分比从12%(行业标准)降低到2%,从而避免返工。非常适合定制钣金制造项目。
带仪表验证的放置策略
- 多次弯曲:减轻每个弯曲开始的区域,因为那里的法兰长度变化很大。
- 规格依赖性:基于钣金规格表的实际厚度显示精确尺寸 - 16 号钢的厚度为 1.5 毫米,而 12 号钢的厚度为 2.657 毫米。
- 您的收获:一次成功的钣金制造零件。
遵循这三个规则可以将撕裂故障减少98%,从而确保零件的质量及其强度。数据驱动的方法可确保对复杂几何形状零件的按需钣金制造成功进行一次成型测试。
钣金材料属性如何影响公差叠加和回弹补偿?
材料的屈服强度决定回弹:14 号不锈钢的回弹为 3°-5°,软铝的回弹为 1°-2°。多重弯曲的弯曲角度通过实时角度测量和压力调整至±0.5°,并取决于钣金厚度指南,适用于结构钣金制造。
| 参数 | 常规做法(R < T) | 优化练习(R ≥ T) |
| 内弯曲半径与厚度 | R < T 导致外部出现微裂纹 | R ≥ T 允许平滑弯曲而不会断裂 |
| 高应力区域要求 | R < 1.5×T 导致局部颈缩和破裂 | R ≥ 1.5×T 保持安全成型余量 |
| 刀具疲劳寿命影响 | 模具寿命小于100,000次 | 模具寿命超过300,000循环,允许无缺陷钣金制造 |
| 材料伸长利用率 | 使用超过50%的伸长率导致分裂 | 利用率在限制的 30-40% 范围内 |
| 跨批次的重复性 | 弯曲角度方差 > ±0.5° | 弯曲角度变化±0.2° |
带有实时数据库的回弹角度考虑到所用材料的不同属性。对于混合材料,您的公差水平为±0.5°,这可以为您节省35%的返工费用 (PMA 2026)。这是精密钣金服务或外壳定制钣金制造的示例。
图3:工厂仓库中堆叠的铝制屋顶板等待滚压成型操作。
哪些因素影响钣金制造成本以及如何在设计早期对其进行优化?
钣金制造成本取决于材料利用率、工具更换和公差。选择标准化标距厚度(16 或 18)可以将原材料成本降低15%,而标准弯曲半径可以将工具更换时间缩短40%。所有这些方面都会直接影响您的钣金制造成本。
标准化材料规格
选择 16 或 18 等流行规格可帮助您避免额外费用。 例如,在我们最近的外壳重新设计中,我们用规格 16 替换了规格 14,每件节省了 0.85 美元。您的采购价格会降低15%,而强度不会降低,这对于定制钣金制造非常重要。
统一整个零件的弯曲半径
每个不同的半径都需要自己的工具设置。将弯曲限制为一个半径将使模具设置时间减少65%,即每个订单的时间从 28 分钟缩短至 11 分钟。 高混合钣金制造可以通过减少40%机器停机时间来实现。
避免过度指定公差
±0.1 毫米的公差(其中 ±0.3 毫米)就足以导致成本增加30-50%。使公差与功能保持一致可将零件成本降低22%(FMA 2025 基准)。这就是您保证准确的钣金制造报价的方法。
在设计过程中应用所有三个规则可将产品的总体成本降低25-35%,而不会影响质量。凭借标准规格、通用半径和实际公差,您的项目将转变为可预测且有利可图的项目。
如何评估定制精密钣金供应商是否满足高要求的高科技应用?
高科技应用精密钣金供应商的选择不仅仅与机器有关。全流程质量保证和DFM服务至关重要。在寻找具有ISO 9001:2015 认证、CMM 检验和 24 小时原型制作能力的供应商时,您将获得从首件产品到批量生产均按照严格公差制造的零件。这构成了精密钣金服务,并允许经过认证的钣金制造。
全流程品质保证
- ISO 9001 体系:程序文档缺陷 <0.3% 与行业 1.2% (PMA 2026)。
- 坐标测量机和光学投影仪:尺寸检查至±0.02毫米。保证装配配合。
- 您的收获:批量质量稳定,无需进货检验。 定制钣金制造和集成钣金制造的基础。
报价阶段的高级 DFM 支持
- 早期设计审核:由工程师分析弯曲半径、孔布置和材料,以防止昂贵的返工。
- 成本透明度:全面钣金制造报价提供材料、工具和劳动力的详细信息成本。
- 您的收获:消除 2-3 次设计迭代,并将上市时间缩短 30%。
快速原型设计到批量生产
- 24 小时样品周转:在加工之前加快迭代以验证形状、配合和功能。
- 可扩展容量:从10 个样品到 10,000 件,并通过同等的流程控制实现线性质量可扩展性。
- 您的收获:在端到端钣金制造的支持下,将您的开发流程加快数周。
通过基于经过认证的质量体系、支持 DFM 的报价以及易于扩展的制造来评估供应商,您的高科技项目将不会面临任何延误和预算问题。您将拥有一个合作伙伴,通过可衡量的指标提供首次生产准备——这是审核就绪的钣金制造的基础。
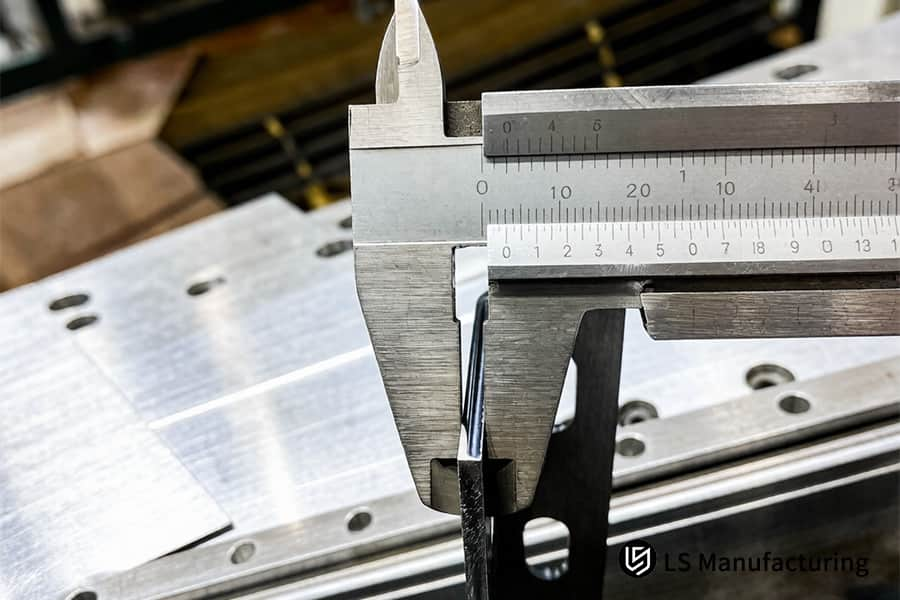
图 4:精密卡尺测量切割钢板边缘尺寸以确保制造精度。
LS Manufacturing 医疗 CT 扫描仪机箱定制精密钣金服务:结构优化和成本降低
医用级CT扫描仪框架采用非标准钛合金3.0mm,孔边缘间隙不足,导致25%边缘崩刃,钻头过度磨损,单位成本480美元。使用10号(3.416毫米)SUS304,优化折弯余隙距离以及孔与边缘之间的距离,结合激光切割6000W和折弯过程中的回弹补偿,使所有缺陷消失。结果是完全没有废料,医疗级钣金制造的生产周期缩短了70%。
客户挑战
在原始设计中,CT 扫描仪框架由非标准 3.0 mm 钛制成。孔边缘之间的距离小于材料厚度的2倍。钻头磨损增加2倍以上,刃口崩刃25%,单位成本480美元。该项目推迟了 3 个月,并威胁到循环荷载下的结构完整性。
LS 制造解决方案
工程师用常规 10 号(3.416 毫米)SUS304 替代了特殊的钛材料。折弯退刀距离设置为≥ R + T,孔边缘距离增加为≥ 3xT。 6000 W 光纤激光器无需后处理即可提供光滑边缘,并在 CNC 折弯机工具上提供实时角度反馈以补偿回弹。这款 CT 扫描仪 钣金制造解决方案消除了碎裂和工具磨损问题。
结果和价值
850 帧的废品率从 25% 减少到 0%。单位成本从 480 美元降低至 135 美元,每件节省 345 美元。总体节省了350,000 美元以上,交付周期缩短了70%。底盘满足所有气密性和疲劳测试,其水平高于医疗规格。这个DFM驱动的钣金制造案例提供了快速的监管批准和供应协议的排他性。
如您所见,材料替换、DFM 驱动的几何形状变化和激光切割有助于克服 ISO 13485 钣金制造中的成本和废品问题。作为您的合作伙伴,我们可以帮助您失败的项目在遵守相关规定的情况下再次盈利。
正在为医疗机箱的边缘碎裂或高成本而烦恼吗?请联系我们获取 DFM 驱动的钣金报价,每单位 135 美元,实现零废品。

常见问题解答
1.钣金规格的选择如何影响总制造成本?
选择标准化厚度板材可避免定制板材轧制成本并提高激光切割速度,从而将原材料交付减少50%,并大幅节省生产成本。在LS Manufacturing,我们会在报价阶段协助选择最好的材料,以提高这方面的效率。
2.精密钣金制造中可实现的理想公差是多少?
LS Manufacturing 在使用标准数控激光切割制作孔和边缘时保持±0.05 mm的公差,而数控弯曲则确保±0.5°的公差。精密的钣金制造工艺确保了批量生产过程中的精度水平。
3.如何计算厚规格的正确最小孔径?
为了避免冲头严重磨损和变形,孔尺寸决不能小于板材厚度(D≥T)。对于不锈钢等高抗拉强度材料,LS Manufacturing 建议D ≥ 1.2 × T,以确保最长的刀具寿命和无裂纹和毛刺的高质量边缘。
4.为什么材料回弹补偿对于不锈钢弯曲至关重要?
不锈钢具有高延展性,折弯机弯曲后会产生3°-5°的回弹,导致几何装配问题无法得到补偿。 LS Manufacturing 利用动态激光角度测量自动实时获得精确的 90° 弯曲角度,无需额外人工。
5. LS Manufacturing 可以在订购前协助进行 DFM 设计优化吗?
当然,在投入生产之前收到的每张 CAD 图纸都会进行DFM 分析,检测到裂纹风险、孔变形、公差冲突。我们的工程师团队提供实用建议,以保证定制钣金制造的最佳工作流程。
6.定制钣金原型制作的预计交货时间是多少?
快速原型的制造和交付可以在图纸最终确定后24至48小时内完成。在LS Manufacturing,我们拥有充足的标准规格板材库存,使我们能够加快材料准备速度并提供精密钣金制造的快速服务。
7.底盘应用如何选择铝材和不锈钢?
强度与重量比使铝(例如 6061-T6)成为坚固而轻质外壳的选择,而不锈钢 (SUS304/316) 提供出色的腐蚀保护和机械强度。 LS Manufacturing 分析结构载荷、环境条件和预算,以选择最经济的解决方案。
8. LS Manufacturing 为钣金零件提供哪些表面处理选项?
LS Manufacturing 提供粉末喷涂、阳极氧化、铬酸盐转化、喷砂和电抛光等形式的全面的表面处理解决方案。所有表面均通过划格法附着力和盐雾测试进行测试,以确保在极端条件下获得最大强度。请求经过认证的报价以满足您的表面处理需求
摘要
选择正确的钣金规格并遵守 DFM 准则将有助于实现最佳的机械质量和成本效益。最大限度地减少弯曲半径问题、防止盲孔变形以及使用通用的钣金厚度将节省时间并提高批量生产的效率。凭借十多年的精密加工经验、最先进的 CNC 技术和高质量的控制流程,LS Manufacturing 一站式提供全球高精度钣金解决方案。
对大量的设计修改和测试原型的高昂成本感到沮丧?延迟交货和容忍问题可能会严重影响您的利润。 请按报价按钮上传您的 STEP/IGES 3D CAD 文件。我们的专家工程师将在 2 小时内提供免费的 DFM 评估和实时报价。
📞电话:+86 185 6675 9667
📧电子邮件:info@lsrpf.com
🌐网站:https://lsrpf.com/
免责声明
本页内容仅供参考。LS Manufacturing services对于信息的准确性、完整性或有效性不作任何明示或暗示的陈述或保证。不应推断第三方供应商或制造商将通过 LS Manufacturing 网络提供性能参数、几何公差、具体设计特征、材料质量和类型或工艺。这是买方的责任。需要零件报价 确定这些部分的具体要求。请联系我们了解更多信息。
LS 制造团队
LS Manufacturing 是一家行业领先的公司。专注于定制制造解决方案。我们拥有超过 15 年的经验,服务超过 5,000 家客户,我们专注于高精度数控加工、钣金制造、3D 打印、注塑。金属冲压,以及其他一站式制造服务。
我们的工厂配备了 100 多台最先进的 5 轴加工中心,并通过了 ISO 9001:2015 认证。我们为全球150多个国家的客户提供快速、高效、高质量的制造解决方案。无论是小批量生产还是大规模定制,我们都能以最快的24小时内交货满足您的需求。选择LS制造。这意味着选择效率、质量和专业性。
要了解更多信息,请访问我们的网站:www.lsrpf.com
| 材质类型 | 屈服强度(MPa) | 典型回弹 | 补偿方式 | 最终公差 |
| 不锈钢 (304) | >800 | 3°-5° | 压力反馈系统和数据库搜索 | ±0.5° |
| 软铝 (5052) | ~200 | 1°-2° | 偏移无需任何调整 | ±0.3° |
| 碳钢 (DC01) | ~350 | 2°-3° | 考虑测量材料厚度的模型 | ±0.4° |
| 高级高强度钢 | >1000 | 4°-6° | 实时调整角度的多弯过程;适用于重型钣金制造 | ±0.5° |
| 混合材料组件 | 变化 | 1°-6° | 每批自适应数据库搜索;支持多阶段钣金制造 | ±0.5° |
