 日本語



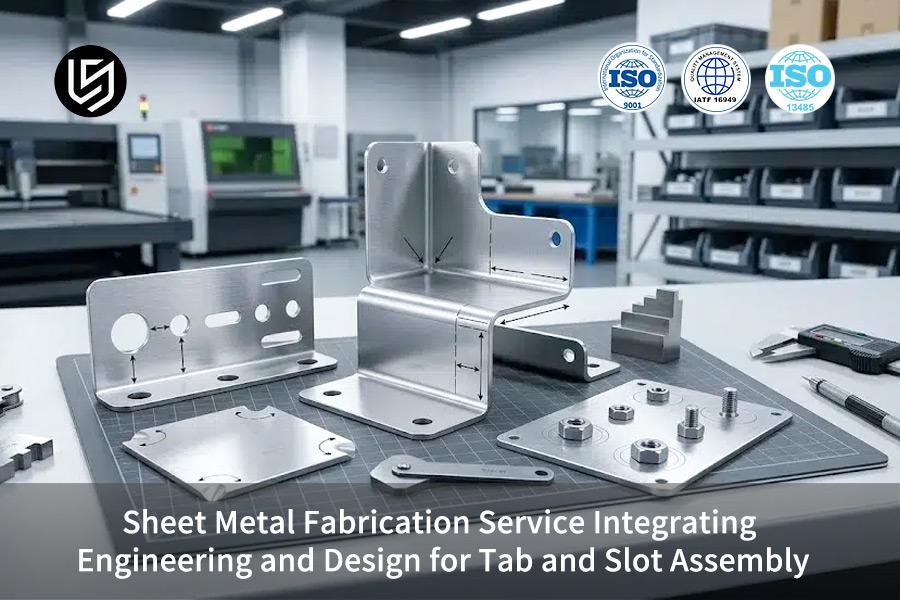
板金加工サービス工業用途の非常に先進的なレベルで高精度の板金カスタマイズを利用しています。これは主に、従来のシャーシとエンクロージャ製造の主な問題に対処することに焦点を当てています。高い工具コスト、長いサンプルリードタイム、および組み立て公差の制御の欠如タブとスロットの自動位置決めアセンブリプロセスの組み合わせを通じて。医療、ロボット、新エネルギー車分野、従来のカスタマイズされたシャーシは専用の溶接治具に依存しており、これらの 1 セットの価格は 3,500 米ドルを超える場合があり、サンプルのリードタイムは通常 10 日を超えます。
LS Manufacturing は、そのプロセスに次のことを組み合わせました。ミクロンレベルでの公差の制御、熱応力補償、および事前に決定されたコーティングの深さこれにより、治具不要で迅速な大量組み立てが可能となり、お客様は初期投資の削減とプロジェクト時間の短縮の両方に貢献します。
板金加工サービス コアソリューション概要
| 比較寸法 | 従来の溶接アセンブリ | LS 製造の自己固定プロセス |
| 工具への投資 | $3500以上(治具代) | $0 |
| サンプルの納期 | 10~15日 | 3~5日 |
| 組立て組立公差 | ±0.3mm以上 | ±0.1mm |
| 量産歩留り | 85%-90% | 99%以上 |
| 設計の反復コスト | 高 (フィクスチャの再作成が必要) | 低 (デジタル モデルのみを変更) |
重要なポイント:
- 工具コストの削減:ハード治具の代わりに自己治具設計を使用すると、3,500 ドルを超える工具コストが完全に削減されます。
- ミクロンレベルの片面公差:スロット X/Y 軸の設計+0.05mm ~ +0.12mm の非対称公差連続的な組み立ての累積誤差を各側で完全に相殺します。
- ワンストップで効率的な変革:LS Manufacturing は、設計とエンジニアリングの統合により、シャーシ サンプルの配送サイクル全体を直接 65% 短縮できます。
板金製造に LS Manufacturing のスロットおよびタブ アセンブリ設計を選択する理由
高度なエンジニアリング能力を持つ板金サプライヤーを選択すると、多くの組み立てリスクを回避し、プロジェクト全体のコストを削減できます。。 LS Manufacturing のスロットおよびタブの組み立て方法は、いくつかのトップレベルのプロジェクト検証の結果であり、治具を使用せずに正確に組み立てられる既知の方法です。
ハイエンドの板金製造設計 (DFM) を専門とする当社のエンジニア チームに感謝します。10年以上にわたって、そして厳密に従うことによってISO 9001:2015品質管理システムのガイドラインに従って、当社の生産プロセスは一流です。このチームは、計画の開始時にデジタル モデルを最適化できるだけでなく、公差制御、応力緩和、コーティング補正を同時に組み込むこれにより、お客様は量産時に大規模な手戻りを省くことができます。
新エネルギー車の電子制御ボックス プロジェクトにおける豊富な経験を活かし、このソリューションを採用したお客様は、初期工具投資コストを 70% 削減、サンプルの反復速度は2倍以上改善されました。医療機器に関しては、当社の製品設計は次の規格に完全に準拠しています。IEC 60601-1医療用電気機器の安全規格を満たしていると同時に、最も厳しい保護要件も満たしています。
成熟したエンジニアリング設計は、板金アセンブリにおける落とし穴の 90% を回避するのに役立ちます。詳細については、当社の上級板金エンジニアリング専門家にお問い合わせください。無料の DFM (金属製造用設計) 解析プロジェクトのリスクとコスト最適化の機会を積極的に特定します。
なぜ片面公差設計が板金製造サービスの品質を左右するのか?
従来の対称公差は、公差の累積の問題の影響を受けやすいです。材料の最大境界に基づいて片面非対称公差を設計することは、数百もの部品を連続的に組み立てる際に、ギャップゼロのロックを確保する最も効果的な方法。これは板金加工サービスの品質に影響を与える大きな要因の 1 つです。
累積公差が量産リスクにどのようにつながるか
多層シートメタルのレーザー切断や曲げの際には、わずかな誤差が生じます。組み立て歩留まりを決定するために使用される主な変数板金加工サービスのレベル、そして最終的には精密板金加工。これらのわずかな不正確さは、ある層から次の層へと追加され、その結果、許容誤差が蓄積されます。はめあいクリアランスを超えると、部品の位置がずれたり、固定できなくなる原因となります。
対称公差は正負の方向に等しく、合計すると偏差範囲が 2 倍になるため、組み立てのリスクが高まります。
LSマニュファクチャリングの片側公差管理基準
当社では片面非対称公差設計を採用しており、タブとスロット アセンブリのみに正確な嵌合公差を維持します。すべてのデビスロット側にはマイナスの公差があり、タング側のマイナス公差は非常に厳しく管理されています。。この戦略により、累積偏差の範囲が根本的に縮小され、非常に正確な基礎が確立されます。工業用板金加工。
さまざまな厚さの標準シートメタルのコアパラメータベンチマークは次のとおりです。
- 1.5mmアルミニウムプレート:タング幅公差 -0.02mm、溝幅公差 +0.05mm
- 2.0mm ステンレス鋼:タング幅公差 -0.03mm、溝幅公差 +0.07mm
- 3.0mm 炭素鋼:タング幅公差 -0.05mm、溝幅公差 +0.10mm
さまざまな板金のタブおよびスロットのフィット公差パラメータ
| シート素材 | シート厚さ(mm) | タング幅公差(mm) | 溝幅公差(mm) |
| 5052アルミニウムプレート | 1.5 | -0.02 | +0.05 |
| 304 ステンレス鋼 | 2.0 | -0.03 | +0.07 |
| SPCC炭素鋼 | 2.5 | -0.04 | +0.08 |
| 316 ステンレス鋼 | 3.0 | -0.05 | +0.10 |
内部テストデータによると、この公差基準を採用した後、100 個の連続部品のアセンブリの初回合格歩留まりは 99.2% に達する可能性があります。業界平均をはるかに上回っている。
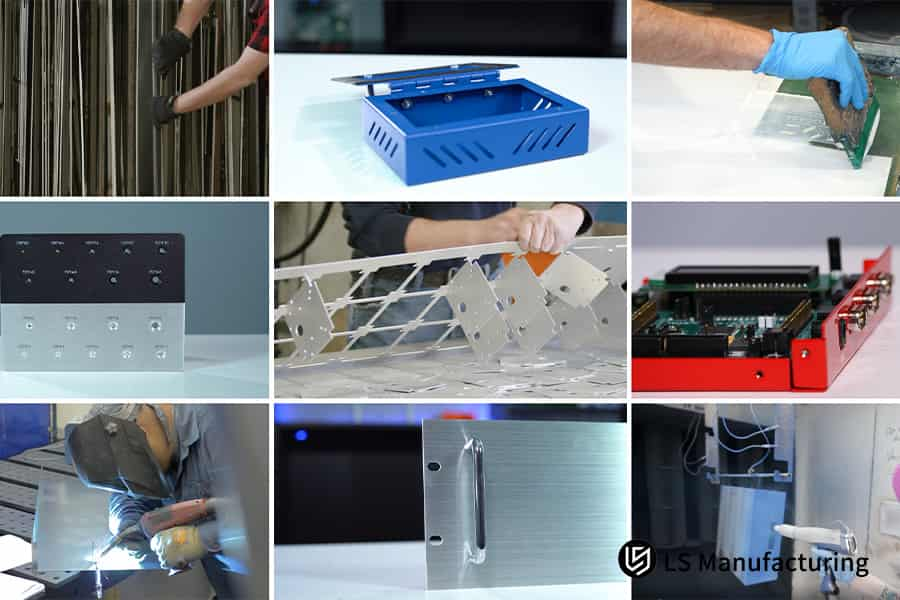
図 1: カスタム シート メタル エンクロージャ、電子シャーシ、および工業用製造のグリッド。
エンジニアリングチームは、溶接を行わない板金組み立て中の熱変形をどのように制御していますか?
いわゆるフィクスチャ不要の自動位置決めアセンブリは、溶接がまったく行われないという意味ではなく、単に次のことを意味します。ほぞ穴とほぞ構造は機械的な位置決め治具として使用されます。溶融池が冷える際の微小な引張応力に対抗するには、スロットの周囲に応力緩和構造を設ける必要があります。これはおそらく、プロセスの中で最も無視されている技術的な点です。溶接のない板金アセンブリ。
スポット溶接の熱応力がどのように発生するか
スロット位置のスポット溶接により、金属を局所的に溶ける温度まで加熱する。これは溶接のない板金アセンブリで発生し、医療グレードの板金製造の構造的完全性が損なわれる主な理由です。冷却に伴って、溶融池領域の横方向の収縮応力が形成されます。応力緩和設計がない場合、収縮力が周囲の板金に作用し、これにより、パーツ全体が反ったり変形したりすることになります。。
応力緩和構造工学設計提案
LS Manufacturing では、最初から金属製造パターン (DFM) ステップに応力緩和構造を導入し、タブとスロットのアセンブリのアセンブリ精度と構造強度に最初に取り組みます。強化用の試作品です自動車板金加工変形抵抗。
主な対策は次のとおりです。
- スロット端点の応力緩和穴:円形の通気孔付き直径1.2mm~1.5mm各スロットの両端に応力集中点を分散するために追加されています。
- 非対称しまりばめ設計:ラッチの局部寸法を微調整すると、わずかな締まりばめが生じ、冷却後の収縮が相殺されます。
この 2 つの設計により、スポット溶接部分の平坦度を向上させることができます。0.2mm/m以内に制御、ハイエンド機器の組み立て要件を満たします。
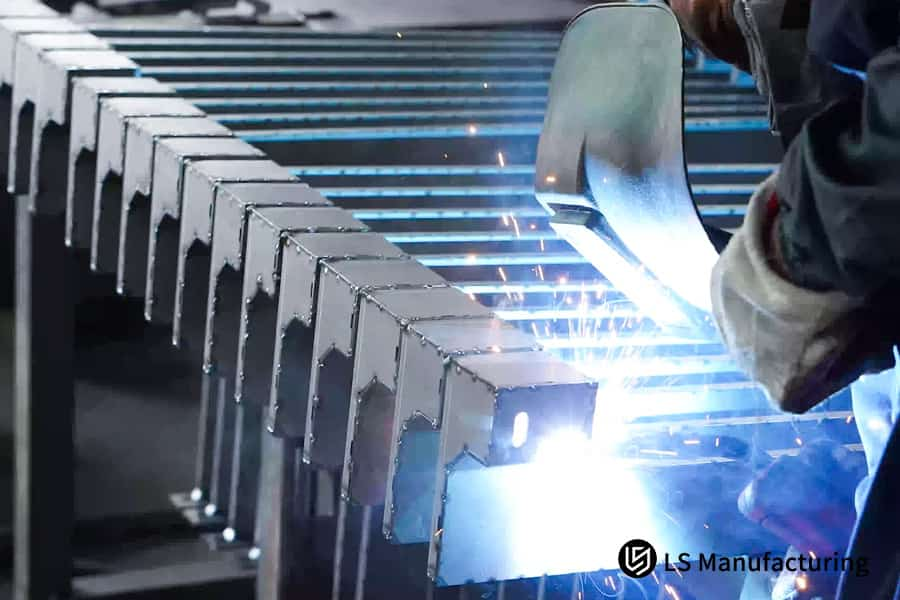
図 2: 工場内で亜鉛メッキ鉄骨フレームに精密溶接を行う作業員。
板金製造の DFM におけるコーティング厚の許容範囲を決定するルールは何ですか?
フラット パターン設計で表面処理層の厚さを無視すると、組み立て中に確実に失敗が発生します。板金レーザー切断の前に、する必要があります スロットのミクロンレベルのスペース補正を予約粉体塗装または陽極酸化層の厚さの測定に基づいています。これは、エンジニアリングの詳細を反映する板金製造の DFM における重要なステップです。
嵌合寸法に対する表面仕上げの影響
板金部品の表面仕上げにより、表面に保護層が形成されます。これは板金製造の DFM では十分に考慮されないことが多い詳細ですが、それは非常に慎重に扱う必要がある致命的なポイントですで保護板金製作実際に素材の厚みが増すことになるからです。スロットの設計時にこのマージンを確保しておかないと、塗装後のラッチがスロットに入りません。また、無理に差し込むとコーティングに傷がつき、耐食性の低下や美観の低下につながります。
タイリング描画ステップでの後退補正動作
LSマニュファクチャリングがまとめました表面処理層の厚さに関する広範なデータベース。カスタム板金エンクロージャ サービスに必要なさまざまな保護レベルに合わせて、特定の補償ルールが策定されています。コーティングされた板金製造。タイリング描画を実行しながら、スロット幅の補正を逆に直接実装します。
主な報酬基準は次のとおりです。
- 通常の粉体塗装:片面塗工厚0.08mm~0.10mmのストッキング。
- 屋外用高保護粉体塗装:片面塗膜厚0.12mm~0.15mmのストッキング。
- 硬質陽極酸化処理:片面酸化膜厚0.03mm~0.05mmのストッキングです。
このプレコート補償は組み立て時に手作業で研削する必要がなくなります。ステージ、それによって表面処理層の維持に役立ちます。
レーザーカーフキャリブレーションが高精度板金プロトタイピングサービスに重要なのはなぜですか?
レーザーカーフは、±0.1mmの組立精度を満たすサンプルの妨げとなる主な要因です。ハイテクレーザー制御が不可欠溶融スラグ流路のソフトウェア補正と物理的補正の両方で。それに加えて、それは航空機の精度能力の主な尺度の 1 つです。板金試作サービス。
レーザーカーフが組立精度に及ぼす影響
金属レーザー切断には、ビームによる金属の溶解と除去が含まれ、その結果、シートメタル上に特定の幅の切り溝が形成されます。板金試作サービスでは寸法精度を左右する重要なものです高精度板金加工の基本的な制御点となります。補正なしの場合、実際のカット寸法は次のようになります。設計寸法と異なる。ほとんどの場合、切り溝の幅は 0.15mm ~ 0.22mm の範囲にあり、ノズルの使用に応じて変化します。
リアルタイム動的補償技術の実装
LS Manufacturing は、リアルタイムの動的カーフ補正システムを展開しました。タブおよびスロットのシートメタル製造の寸法基準を安定させます。ミクロンレベルの精度制御も容易になります。レーザーカットされたシートメタル、シートの材質、厚さ、ノズルの状態を考慮して、切断パスのオフセットを自動的に継続的に修正します。
その主な価値は次の 2 とおりです。
- 接触面積率の向上:ラッチとスロット間の実際の接触面が 90% 以上であることが保証され、機械的完全性が向上します。
- トライアルアセンブリの初回合格率が高くなります:サンプルの組み立てを行っています99.4% の初回通過率, この方法により、サンプルの反復が少なくなります。
さまざまなシートのレーザー切断パラメータとカーフ補正
| シート素材 | シート厚さ(mm) | 公称カーフ幅 (mm) | 動的補償量(mm) |
| SPCC炭素鋼 | 1.5 | 0.15 | 0.075 |
| 5052アルミニウムプレート | 2.0 | 0.18 | 0.09 |
| 304 ステンレス鋼 | 2.5 | 0.20 | 0.10 |
| 316 ステンレス鋼 | 3.0 | 0.22 | 0.11 |
正確なレーザーカーフ補正は、最初の試行でサンプル製造を成功させるための核心保証です。単純にサンプル図面を提出してください、そして無料で計算させていただきます板金試作サービスの試作コストと正確な納期スケジュールについて説明します。
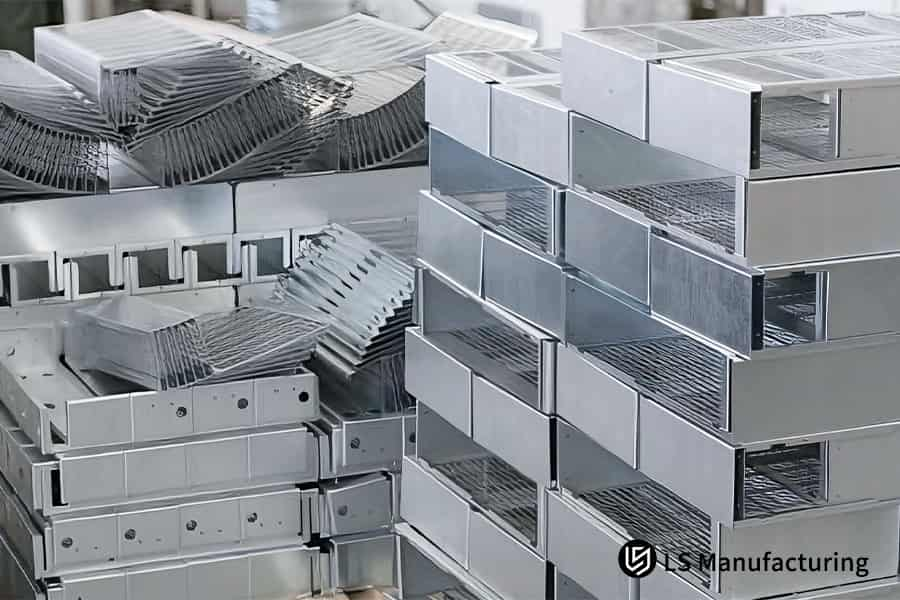
図 3: 積み重ねられた工業用ステンレス鋼の筐体と加工された金属コンポーネント。
自己固定シートメタル設計での応力集中を最小限に抑えるためにタブの深さを最適化する方法は?
タブに動的応力が集中する主な原因の 1 つは、タブの基部の鋭い角です。過酷な振動環境下での疲労破壊を回避するには、タブの深さを板厚の0.6~0.8倍に変更し、特別に設計されたアール(R角)を追加します。これは、構造寿命を長くするための重要な設計ルールです。自己固定シートメタル設計。
タブルートの応力集中破壊モード
高周波振動や非常に動的な荷重条件下では、タブ付け根の直角に応力集中点が発生します。これは、自己固定シートメタル設計の構造寿命に影響を与える主な欠陥点そしてデザインのポイントも耐振性板金 挑戦的。交互のせん断応力に継続的にさらされると、根元に微細な亀裂が形成され、時間が経つとタブが破損します。業界標準に基づいて、板厚の 0.5 ~ 0.75 倍のタブ深さを使用する設計により、振動下での疲労をまったく考慮していないこのため、高い故障率が発生します。
最適化設計のためのパラメータ基準
振動試験データの助けを借りて、LS Manufacturing は、最適化されたラッチ設計標準を考案しました。、これは現在、高動的負荷条件を処理するためのベンチマークとなっており、それに加えて、耐疲労性板金製作。
- ラッチの深さは次のように設定する必要があります。板厚の0.6~0.8倍これにより根元のせん断応力が軽減されます。
- 応力点の集中を変えるために、ラッチ根元は少なくとも R0.5mm の後退角度を持つように設計する必要があります。
最も大きな影響が与えられる 3 つの機会を測定したテストでは、最適化されたラッチは、通常の直角ラッチよりも 35% 多く衝撃荷重に耐えます。
タブおよびスロット シート メタル製造におけるシームレスな位置合わせを保証する曲げ控除キャリブレーション モデルはどれですか?
マルチベンドの連続スロット パーツは、曲げの差し引きに対して非常に厳しい許容誤差を持ちます。物理的な測定値に依存する必要があります。曲げ金型のV幅とブランキングテクスチャーに基づいた調整。これは、タブおよびスロットのシート メタル製造で複数の曲げを行った後に正確な位置決めを達成するための基本条件です。
ユニバーサル曲げ係数が失敗する理由
業界では、ユニバーサル K ファクターは、曲げ控除を決定するための最も一般的なツールです。しかし、この普遍的な要素は、タブやスロットの板金加工の高精度な嵌合には不十分の精度の組み立て要件を満たすことができません。マルチベンド板金製作。この係数は、理想的なシート材料から決定されます。しかし、実際にはその効果は、シート材料の圧延方向と最終曲げ寸法のダイス摩耗無視することはできません。複数回の曲げの後、偏差の蓄積によりスロットの位置ずれが発生します。
実測と校正の手順
エルエス・マニュファクチャリングでは、実測・校正曲げ推定モデルを確立することで、実測検証業務を板金加工工程のDFMに移管します。実際の測定と校正のメカニズムの基礎を提供します。のためにプレスブレーキ板金加工。最初のピースの測定は、板金の各バッチと現在の金型条件に対して実行されます。
主な校正作業は次のように要約できます。
- ブランキング方向の検出:横方向および縦方向のブランキングの曲げの測定が行われ、曲げ控除係数がさまざまな方向に対して補正されます。
- ネジを緩める溝の修正:材料の膨らみやスロットの圧縮を防ぐために、曲げ部のねじ外し溝の幅は次のように制御されます。1.5倍以上金属シートの厚さ。
実測・校正により、多段曲げ後のスロット同軸度偏差を把握できます。0.05mmまで、これは連続スロットの正確な組み立て要件です。
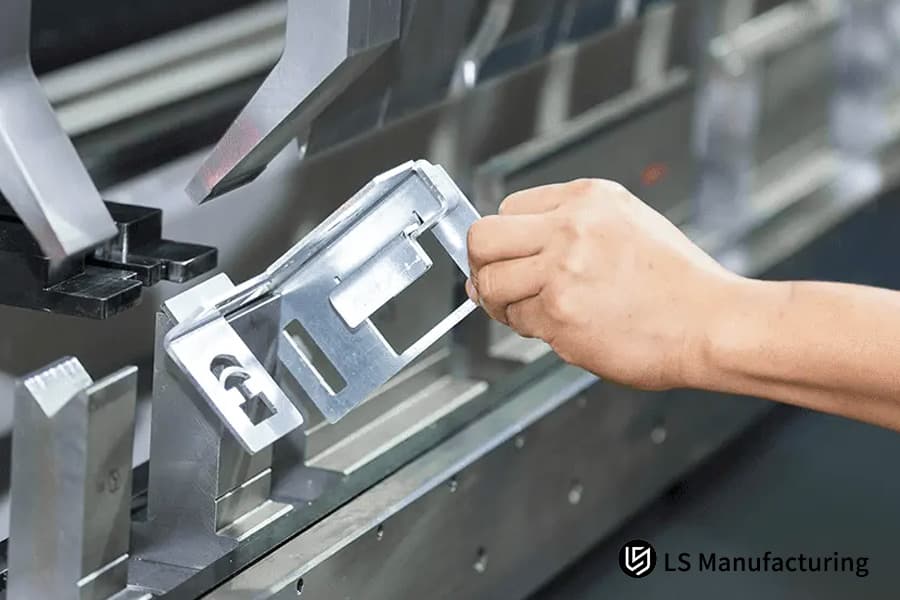
図 4: 曲げ機械でタブとスロットの板金部品の正確な取り付けをテストする作業者。
材料の利用を最大限に活用してカスタム板金エンクロージャのサービスコストを削減するにはどうすればよいですか?
タブの密度とパターンは、金属シートの入れ子率に大きな影響を与えます。タブを適切な間隔で配置すると、多くの場合、材料の購入が大幅に削減されます。剛性を維持しながら。このようにして、総コストを削減するための重要な方法になります。カスタムシートメタルエンクロージャサービスコストの最適化を通じて。
タブの配置がネスト率に及ぼす影響
タブはシート メタル ボディの周囲の外側につながっているため、ネストに使用できないいくつかのデッド ゾーンが生じます。これは、カスタム シート メタル エンクロージャ サービスのコストを管理したい場合の最適化の重要なポイントです。コスト効率の高い結果を達成するためのスマートな板金製造の主な方向性。タブの間隔が狭いほど、使用されないデッドゾーンが増えることを意味し、原材料の使用量が少なくなり、製品の材料費の増加に直接つながります。
最適化された材料レイアウトを使用してコストを削減
LS Manufacturing は、加工サービスの提供に加えて、サプライチェーンの視点も念頭に置き、次のような方法を模索しています。材料の利用を最適化し、板金製造サービス全体の調達コストを共同で削減します。によってもたらされる物質的な利益を最大限に活用します。高歩留まりの板金製造。
主要な最適化メソッドは次の 2 つです。
- 舌の間隔を科学的に調整:タングの間隔を通常の 50mm から 120mm ~ 150mm の範囲に上げると、エッジのデッドゾーンが減少します。
- ネストされた共通エッジ切断:コモンエッジ切断技術を使用することにより、隣接する 2 つの部品間で両刃切断を行うことができるため、無駄が少なくなります。
異なる舌間隔における材料利用率の比較
| トング間隔 (mm) | 材料利用率 | 材料単価 (USD) | 相対的なコスト削減 |
| 50(標準) | 62% | 8.5 | 0% |
| 100 | 71% | 7.3 | 14% |
| 120 | 76% | 6.8 | 20% |
| 150 | 73% | 6.4 | 25% |
材料レイアウトを最適化すると、パフォーマンスに影響を与えることなく、調達コストを直接削減できます。お問い合わせカスタマイズされた最適化ソリューションの場合、具体的なコスト削減の可能性を計算するのに役立ちますカスタム板金エンクロージャ サービスの詳細を確認します。
ケーススタディ: LS Manufacturing は、カスタム板金エンクロージャ サービスを使用して医療用ロボット制御エンクロージャをどのように設計しましたか?
クライアントの課題
一流の手術ロボット製造会社は、保護性の高いマルチコンパートメントの医療ロボット制御エンクロージャのバッチをカスタマイズするという差し迫った状況にありました。彼らの要求は、医療機器板金製作実際、精度と納期の両方において非常に高い。この製品は、8 面のアセンブリ プレートと 12 個のスロット嵌合位置を備えた非常に複雑な内部構造を備えています。
従来の方法では、専用の溶接治具を特注で用意する必要がありました。お客様は、当初の計算によれば、次のように考えました。組み立ておよび溶接治具の 1 セットだけでもすでに 3,800 ドルもの高価になります。さらに、治具の製造にはさらに 14 日かかるため、新製品の導入という重要なマイルストーンが直接保持されます。
LS製造ソリューション
- その後、プロジェクトを担当する当社の B2B 板金エンジニアリング チームに、製品の 3D デジタルを刷新しました。完全にモデリングし、従来の純粋な治具アセンブリ ソリューションを高精度のタブとスロットの自動位置決めおよび自動クランプ設計。
- シミュレーション検証用に自社開発した 3 レベルの累積公差シミュレーション モデルを利用することで、チームは、溝の片側公差は+0.06mmまで、設計から製造までのソリューションを完了します。板金部品。
- 溶接の熱変形の影響を抑えるために、すべてのスポット溶接の応力が重なるゾーンに 1.2 mm の応力緩和ダンベル穴が導入されました。
- 並行して、医療グレードの粉体塗装の公差 0.10mm は一定に保たれましたタイル図面の材料準備の段階で。
- チームはまた、ラッチの配置を強化し、材料を節約するためにコモンエッジの切断方法に頼りました。
結果と価値
徹底した設計力とエンジニアリング力を組み込んだセルフポジショニングスロット技術により、各部品の自動位置合わせを可能にしました。±0.1mmの高精度組立て専用のハードツーリング治具の製造を実質的に廃止します。これは、治具不要の板金製作。
この医療ロボット コントロール ボックス プロジェクトのプロセス ソリューションのコア データの比較は次のとおりです。
| 比較項目 | 従来の溶接組立プロセス | LS Manufacturing のセルフ ポジショニング スロット ソリューション |
| 専用ハードツーリング治具のコスト | 3800ドル | $0 (全額免除) |
| サンプル配信サイクル | 15日 | 4日間 |
| 組立セルフアライメント精度 | 手動調整に依存しており、偏差の変動が大きい。 | ±0.1mm |
| 全体的な配信効率 | 業界ベンチマークレベル | 73% 改善 |
| 医療グレードのコンプライアンステスト | 複数回の修理と調整が必要です。 | 剛性疲労および保護レベルのテストに最初の試行で合格しました。 |
顧客は受領報告書で次のように述べています。「LS Manufacturing の DFM エンジニアリングと板金の詳細作業は、業界で誰にも負けません。」
成熟したエンジニアリング ソリューションは、コストの削減、速度の向上、効率の向上を同時に達成するのに役立ちます。 3D モデルをアップロードしてください。カスタマイズされた見積もりと完全なエンジニアリング最適化計画を提供します24 時間以内にカスタム板金エンクロージャ サービスをご利用いただけます。

よくある質問
Q1: カスタム板金エンクロージャーのサービス見積もりの平均リードタイムはどれくらいですか?
LS Manufacturing は、インタラクティブな DFM インテリジェント分析システムを誇ります。一度あなたが3D デザイン ファイルを共有するSTEP 形式で、私たちは次のことができます。24時間以内に正確な見積もりを提供します。この見積もりには、生産ソリューションと製造可能性の評価に加え、詳細な技術的最適化フィードバックとリスク警告が含まれます。
Q2: タブ アンド スロット シート メタルの製造方法は、どのようにして総組み立て費用を最小限に抑えますか?
内蔵の機械的位置決め機能または自動位置決めラッチにより部品が置き換えられ、コストのかかる溶接治具の開発の必要性が完全に排除されます。さらに、組み立て中に手作業で修理する時間を大幅に短縮するのにも役立ちます。、全体の組み立てコストと NRE (非再生可能機器) エンジニアリング コストが削減されます。、プロジェクトのリードタイムが短縮されます。
Q3: 貴社の板金プロトタイピング サービスでは、複数の部品からなる工業用アセンブリを非常に厳しい公差に保っていますか?
正しい。当社の生産能力には、高出力ファイバーレーザーと非常に正確な CNC 曲げ機械が含まれており、リアルタイムの動的カーフ補正技術により、常に品質を維持することができます。多層インターロックアセンブリサンプルの全体的な断面公差は±0.1mmの範囲内これは、精度の高い組み立ての非常に高い要求にほぼ準拠しています。
Q4: 最高品質のシート加工サービスで加工される素材は何ですか?
精密機械加工サービスをご提供いたします厚さ0.5mmから6.0mmまでの全範囲の板金5052、6061系アルミニウム板、304、316ステンレス鋼、SPCC冷間圧延炭素鋼をはじめ、主流の各種産業用素材をカバーし、多様なカスタマイズニーズに対応します。
Q5: 溶接のない組み立てステップ中に板金部品に傷がつかないようにするにはどうすればよいですか?
切断段階では最高品質のレーザー保護フィルムが板金に常に適用され、曲げ加工の金型には傷のないポリウレタン設計が使用されています。これらの対策により、最初の工程から最後の工程まで、部品に傷がつかないことが保証されます。完成品は後続の表面処理プロセスの準備ができています陽極酸化処理や粉体塗装など。
Q6: タブとスロットのアセンブリは少量生産に使用できますか、それとも大量生産でのみ使用可能ですか?
タブとスロットのアセンブリ技術を使用可能小ロットの試作から量産まで対応。実際、治具の開発サイクルとコストを取り除くことで、大量生産におけるバッチの再現性と一貫性が確保されると同時に、小バッチのプロトタイピングの反復を計算することができます。
Q7: 板金製造の DFM における粉体塗装の厚さ補正の方法は何ですか?
私たちのチームはまず粉体塗装の厚さ(80μmから120μmの範囲)を推定し、次にレーザー切断パターンの生成中に逆空間補正を行います。。これにより、塗装後にスロット同士がスムーズに嵌合するため、塗装傷や詰まりが発生しません。
Q8: 中国のエンジニアリング指向のタブおよびスロット板金サプライヤーとして LS Manufacturing を選択した理由をいくつか教えていただけますか?
LS Manufacturing は、工場に DFM スキルを備えたエンジニア チームを擁し、治具コストゼロの利点を備えた設計、および厳格な ISO 品質トレーサビリティ システムを備えています。これらを組み合わせることで、B2B グローバル サプライ チェーンのリスクが大幅に軽減されます。安定した信頼性の高い長期納期と技術サポートを提供します。
概要
研究開発のスピードとハードウェア開発への先行投資は、今日の市場における製品の競争力を主に決定する 2 つの要素です。深いエンジニアリングと設計により、タブとスロットの自動位置決めアセンブリプロセスは企業を支援します。高価な剛性の高いアセンブリ治具を排除するだけでなく、最終製品の品質の低下も防ぎます。累積的な板金公差や熱応力による変形を根本的に防ぐことができます。
LS Manufacturing は、製品の品質とコスト削減の中核管理において技術的方法をリードしています。片面公差の定義、科学的に確保された表面層の厚さ、および正確なレーザー切断補正により、複雑な制御システムが形成されます。プロセスの利点をコストと時間の直接的な利点に変える。これらすべては、世界的な B2B 精密板金加工のためのより深いベンチマーク ソリューションとともに、この会社によって提供されています。
高度な DFM エンジニアリングを活用して、高価な設備コストを削減してみませんか?非効率な従来の組み立てによって製品の発売が遅れることはありません。今すぐ当社の上級板金エンジニアリング専門家に連絡し、プロジェクトの初期段階で世界クラスの DFM エンジニアリング サポートを受けてください。のみ3D CAD モデルをアップロードします2 分以内に当社の安全評価システムにデータを送信すると、当社の専門家チームが完全な製造可能性分析を行い、24 時間以内に競争力の高い段階的量産見積りを提供します。つまり、安心の製造の旅が始まります。
📞電話: +86 185 6675 9667
📧メール: info@lsrpf.com
🌐ウェブサイト:https://lsrpf.com/
免責事項
このページの内容は情報提供のみを目的としています。LSマニュファクチャリングサービス情報の正確性、完全性、有効性については、明示的か黙示的かを問わず、いかなる表明も保証もありません。サードパーティのサプライヤーまたはメーカーが、LS Manufacturing ネットワークを通じて性能パラメータ、幾何公差、特定の設計特性、材料の品質およびタイプまたは仕上がりを提供すると推測すべきではありません。それは購入者の責任です。部品が必要です引用 これらのセクションの具体的な要件を特定します。詳細についてはお問い合わせください。
LS製造チーム
LS Manufacturing は業界をリードする企業です。カスタム製造ソリューションに焦点を当てます。当社は5,000社以上の顧客と20年以上の経験があり、高精度に重点を置いています。CNC加工、板金製造、3D プリント、射出成形。金属プレス加工、その他のワンストップ製造サービス。
当社の工場には、ISO 9001:2015 認証を取得した最先端の 5 軸マシニング センターが 100 台以上備えられています。当社は、世界 150 か国以上のお客様に、迅速、効率的、高品質の製造ソリューションを提供しています。少量生産でも大規模なカスタマイズでも、24時間以内の最速納期でお客様のニーズにお応えします。 LSマニュファクチャリングを選択します。これは、選択の効率、品質、プロフェッショナリズムを意味します。
詳細については、当社の Web サイトをご覧ください。www.lsrpf.com
