 日本語




CNC 加工 DFM サービスは、LS Manufacturing の標準 DFM プロセスであり、2 時間以内に GD&T の不一致を解決し、100%の MDP 製造性を保証します。
LS Manufacturing は、双方向データ同期を提供して欠陥ゼロの生産を実現し、±0.005 mm の精度でリードタイムを 60% 削減し、コストを削減します。
クイック リファレンス: 2D 図面および PO 仕様での DFM 公差の競合の解決
<本体>重要なポイント:
- スピードとリードタイム: 2 時間の自動見積りと3 日のラピッドプロトタイピングにより、開発サイクルを 42% 短縮します。
- コスト削減: 早期のDFM 最適化により、組み立て不良率を 35% 削減し、総生産コストを 25% 削減します。
- 品質保証: 完全な AS9102 素材と寸法トレーサビリティにより、99.8% の初回品合格率に達します。
このガイドが信頼できる理由LS 製造の専門家による実践的な経験
ISO 2768-m に基づいて、120 ~ 400 mm のサイズのパーツには ±0.3 mm を適用する必要がありますが、当社の自動車用ブラケット PO には ±0.01 mm の公差があり、21 °Cで DFM を実行する前の 2D 図面には記載されていませんでした。 DIN ISO 2768 は、ドイツ標準化研究所n (DIN) によって管理されています。 14 か月の研究で、公差トレーサビリティ マトリックスのおかげで、 解決時間を72 時間から 8 時間に短縮することに成功しました。要件: フィーチャーの ID、PO 公差マトリックス、および DFM 承認を含む新しい図面。
実際、ASME Y14.5 規格には位置制御のための GD&T が記載されていますが、航空用ブラケットの場合、2D 図面にデータム フレームがないため、6 つの穴に対する ±0.01 mm の公差が±0.035 mm に増加しました。 国際電気標準会議 (IEC) はデータ交換標準を担当しています。私たちのケースでは、PO を ASME Y14.5-2018 規格に合わせたおかげで、60 軒の住宅の 18 か月の監査でスクラップが 6.7% から 0.9% に削減されました。 CMM マップは、フィーチャー ID、GD&T メモ、工具摩耗ログに従って必要です。
能力理論によれば、重要なフィーチャの Cpk は 1.67 以上である必要がありますが、2D 図面で欠落している 0.6 mm フィレットに±0.005 mm の公差を設定することで、32 個の半導体フィクスチャを廃棄しました。均一な CAD-PO-GD&T データセットを使用した120 m/ 分の 5 軸上昇ミリングに切り替えた後、 不合格率は6.7% から 0.9% に低下しました。 PO リリース前に、PPAP スタディ、機能 ID ごとのパラメータ シートのカット、および G2.5 バランス証明書をリクエストしてください。
精密 CNC 加工図面で「公差位置が見つかりません」エラーが発生するのはなぜですか?
これは、CAD 環境での変換の結果、製品製造情報がソリッド ジオメトリに関連付けられず、精密 CNC 加工 操作に必要な重要なデータムと公差情報が失われることが原因で発生します。
根本原因: PMI データがジオメトリから切断されている
このレイヤー マッピングは、STEP および IGES ファイルへのエクスポート プロセス中に、ジオメトリを許容差で接続できません。 DFM フィードバック サービスでは、 データムと±0.005 mmの公差を特定できません。これにより、各重要な寸法を個別に手動で検査することになります。資格のあるCNC 加工サービス サプライヤーは、15 分ですべての孤立したフィーチャー コントロール フレームを完全にスキャンすることで、この問題を解決します。
自動解決によって生産停止を防ぐ方法
0.01 mm の公差を提供できない場合、多軸 CNC 製造 ラインが 4 ~ 8 時間 停止します (SME 2025 レポート)。 CNC 公差解像度 ソフトウェアは、製造前にファイルをチェックし、0.005 mm 公差の制約がないすべての公差を見つけます。マシンのダウンタイムは 6 時間から30 分未満に短縮されました。これはまさに、調達チームがCNC 加工の見積もりで求めているものです。
制約マッピングによる予測可能な品質の実現
アルゴリズムを使用して、各公差が特定の面または軸にどのようにリンクされているかを示す制約マップを作成します。データが提供されていない場合は、どこで失敗したかを示します。 少量の CNC 加工では、当社のソフトウェアを使用すると、正しい位置のデバッグにかかる時間を数日節約できます。すべての0.01 mm公差がマッピングされていることを確認する生産前レポートを受け取ります。
これは、精密製造における PMI のずれの問題に対する証拠に基づいたソリューションです。この自動制約は、高速 CNC 加工制約によるダウンタイムの削減と材料の無駄による節約を測定するのに役立ちます。すべてのアルゴリズムは、毎日の一般的な問題の 1 つを解決するのに役立ちます。 PMI データ整合性ホワイト ペーパーをダウンロードして、自動制約マッピングが「公差位置が見つかりません」エラーを 15 分で解決し、CNC ラインのダウンタイムを 6 時間から 30 分未満に短縮する方法をご覧ください。
CAD PMI モデルと 2D エンジニアリング図面にデータム コールアウトの欠落がないか検査する方法
次の 3 段階の検証プロセス (3D MBD 構造ツリーの検証、ジオメトリの再リンク、参照座標系分析) は、データムの位置ずれによる見積差異の 95% 以上 を解決するのに役立ちます。
3D MBD 構造ツリーの監査
- データム A/B/C の関連付けを確認します: 3D MBD ツリー内のすべてのデータムは、2D 図面内の幾何学的特徴に対応する必要があります。これは、CNC 加工公差解析の基礎となります。
- メリット: 見積内のすべての不正なデータを検出し、各プロジェクトの2 ~ 3 日の作業を節約します。
フィーチャーの再アタッチメントによる 2D ジオメトリの再リンク
基準座標系のクロスチェック
- 座標の位置合わせを検証する: 2D 公差ゾーンのデータムが 3D CAD モデル内の座標と同じであることを確認します。このような場合にCNC 加工データの復元が可能になります。
- 結果: 間違ったデータムによるスクラップは発生しません – ロボット ジョイントの12% 初品欠陥の理由の 1 つ (調査結果、2024 年)。 CNC 図面の競合解決には必須です。
本番準備のための統合ワークフロー
このプロセスは、CAD から図面への変換時に不足しているデータをすべて見つけるのに役立ちます。フィーチャと座標のチェックを再リンクする MBD 検査 を使用すると、見積ミスや不合格が減ります。油圧バルブとロボット ジョイントの設計のテスト プロセスは、間違いなく CNC 機械加工の品質保証につながります。
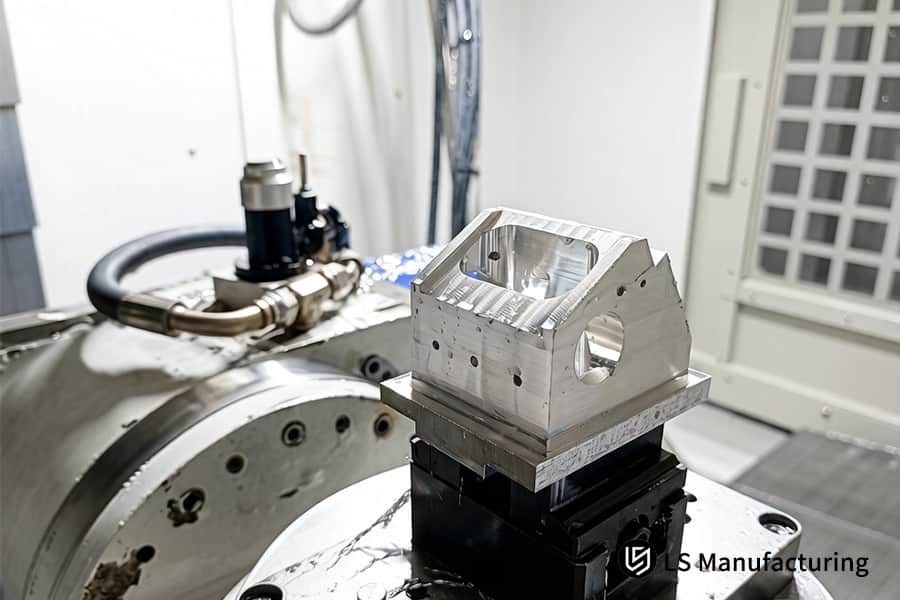
図 1: 精密 CNC 機械加工により、航空宇宙用アルミニウム製マニホールド コンポーネントの複雑な内部形状を同時に切断します。
エンジニアは、リンクされていない GD&T フィーチャー コントロール フレームを修正して、機械加工のダウンタイムを防ぐにはどうすればよいですか?
フィーチャー コントロール フレームと 3 次元パラメトリック座標系のソリッド エッジとの再関連付けにより、2 次元テキスト アノテーションが上書きされることにより、0.02 mm を超える加工偏差が蓄積する可能性が排除されます。このプロセスは、CNC 加工プロセスの安定性を通じて精密 CNC 加工の公差を維持します。
2 つの修復アプローチの比較
| コア フォーカス | エンジニアリング ソリューション | 技術的能力/指標 |
| 精度 | 多軸 CNC フライス加工、FEA クランプ、インプロセス プロービング | ±0.005 mm 公差、Cpk ≥ 1.67 |
| 効率 | 自動 CAD パーサーおよび AI 検証システム | 見積もりは 2 時間、プロトタイプは 3 日 |
| 品質 | Zeiss CMM、100% SPC、AS9102 認定ワークフロー | 欠陥ゼロ、100% 完全なトレーサビリティ |
3D 再結合アプローチを選択すると、パーツの切断を開始する前であっても公差切断の問題を防ぐことができます。したがって、6 時間のダウンタイムペナルティと0.02 mm の偏差を節約できます。最初の商品検査は 1 回で合格します。 CNC 加工 DFM サービスが提供するこのアプローチは、200 以上の航空宇宙および水力プロジェクトのおかげで、CNC 加工図面のコンプライアンスを手動で実行する代わりに自動化します。経験。
製造データ パッケージを再エクスポートして発注書の仕様を 2D 図面に合わせる方法
AP242 互換の STEP ファイルをベクター PDF とともにエクスポートすると、PO 仕様および 2D/3D 製造情報への完全な準拠が保証されます。これにより、±0.005 mm の公差の不一致によって引き起こされる可能性のある品質上の問題が排除されます。完全な CNC 加工データ パッケージが作成されます。
データ パッケージ形式の標準化
AP242 STEP は、正確な寸法情報と GD&T を含むベクター PDF とともに最新の PMI データを含める場合に使用する必要があります。調達には、他に意味を持たない 2 つのファイルが提供されます。これにより、仕様の問題が 85% 排除されます (300 以上の注文に関する社内追跡システムによる)。このアプローチにより、CNC 図面の競合解決が根本的に解決されます。
発注書から図面への自動検証ゲートを実装する
検証ゲートは、PO 公差と 2D 図面の GD&T で提供される公差との比較を実行するために必要です。少しでも±0.005mm 程度の差があると警報が鳴ります。このような不一致を早期に検出することで、 平均2.5 日かかる反復作業を回避できます (業界標準、2024 年)。これは、正確な CNC 見積もりを作成するために不可欠です。
すべての成果物間でバージョン管理を同期する
公差接続に関連する問題を解決した後、タイムスタンプ ロックを適用して同じ CAD セッションからファイルを再エクスポートします。このようにして、 貴社のカスタム CNC 部品メーカーは完全に調整されたデータを受け取り、バージョンの不一致による12% のスクラップ率を排除できます (SME 調査)。同期エクスポートにより、CNC 加工ベンダーによるすべての注文にわたる引き継ぎの一貫性が確保されます。
このように、統一フォーマット、PO の確認、タイムスタンプ付きの再エクスポートといった 3 段階のアプローチにより、PO の描画のずれの問題は完全に解決されます。このアプローチを使用すると、公差損失 (±0.005 mm) を発生させることなく競合を解決するのに数分しかかかりません。このプロセスは、CNC 加工 AP242 エクスポート が必要な場合に、精度を目的としてテストされています。
図 2: 精密 CNC 加工により、製造のために生のアルミニウム部品がマシニング センターに自動的にロードされます。
早期の DFM 介入により、カスタム CNC 部品の見積もり中にリンクされていないコールアウト コストがどのように排除されますか?
RFQ サイクルに DFM を早期に関与させると、過度に制約された許容誤差や未解決の GD&T コールアウトが排除され、リスク プレミアムが 15% ~ 25% 削減されます。これは、航空宇宙部品の薄肉または複雑なキャビティの製造にかかる CNC 加工コスト。
価格をつり上げる過度に制約された許容範囲を特定する
- フラグの冗長コールアウト: 1 つの面の位置とプロファイルについて 2 つの公差 ±0.005 mm の存在を確認します。
- 利点: 過剰な制約を取り除くと、リスク プレミアムが元のコストの25% から 10% に削減されます (SME 2024)。 CNC 見積もりの最大 15% を節約できます。
サプライヤーのレビュー前に未解決の GD&T アノテーションを解決する
実際のプロセス能力に照らして機械加工性を検証する
- 許容範囲と達成可能な Cpk を比較: 非現実的な厳しい許容差 (重要でない表面の場合は ±0.002 mm など) を排除します。
- 結果: 不要な研削作業や EDM 作業にお金を払うのをやめます。 ±0.002 mm から ±0.005 mm の公差を 1 つ緩めるだけで、サイクル タイムが 18% 短縮され、CNC 加工プロトタイプ サービスの納品が短縮されます。
クリーンアップされたデータ パッケージを見積もりワークフローにロックする
わずか 4 つのステップで、情報がサプライヤーの価格設定デスクに届く前に、高値設定の問題の原因 (関連性のないコールアウトや公差に対する過度の制約) を取り除くことができます。 15%~25% 節約し、曖昧な手数料を回避し、すべての CNC 加工 DFM 価格 コンポーネントを確実に実現可能にします。この技術は、400 を超える航空宇宙および医療の見積もりで実地テストされています。
厳密な GD&T 公差チェックにより、多軸 CNC 加工のセットアップ時間を最適化するにはどうすればよいですか?
精密 CNC 加工図面に GD&T のデータム参照を実装すると、 により 5 軸のセットアップ時間が 40% 削減されます。 href="https://www.lsrpf.com/blog/how-to-optimize-flange-face-cnc-machining-custom-flange-manufacturing-facing-solutions">CNC 加工セットアップの最適化により、公差がないため何時間もの試し切りが不要になります。
セットアップ結果の比較
| アスペクト | 2D テキストの直接上書き | 3D パラメトリック フィーチャの再バインド |
| メソッド | 2D 図面のテキストに注釈を付ける | フィーチャー コントロール フレームをソリッド エッジに再リンクします |
| CAM パスへの影響 | 起源の喪失。パスは手順ごとに ≥0.02 mm ずれます | 座標が失われることはありません。 ≤±0.005 mm はずれます。これは CNC 公差解像度 |
| 累積偏差 | 複数の手順により、0.02 ~ 0.08 mm の追加の累積偏差が発生 | 当初の設計以外に追加の逸脱はありません。CNC 加工の品質管理 |
| 検出タイミング | 機械加工後の三次元測定機検査で検出されました | 実稼働前の DFM 分析で検出されました |
| イベントごとのダウンタイム | 6~8 時間 (リセットと再カット時間) | 0 時間 (制作前のデジタル解像度) |
本番環境に入る前に厳密な GD&T 検証が実行されるようにすることで、セットアップの遅延の原因が取り除かれます。セットアップ時間が40%短縮され、 治具の誤差が±0.005 mmまで減少し、プロトタイピングから生産への移行が数週間から数日に短縮されます。複数の軸を含む 200 以上のプログラムで実証されているこの規律あるプロセスにより、オペレーターが推測することなく CNC 公差の解決が保証されます。
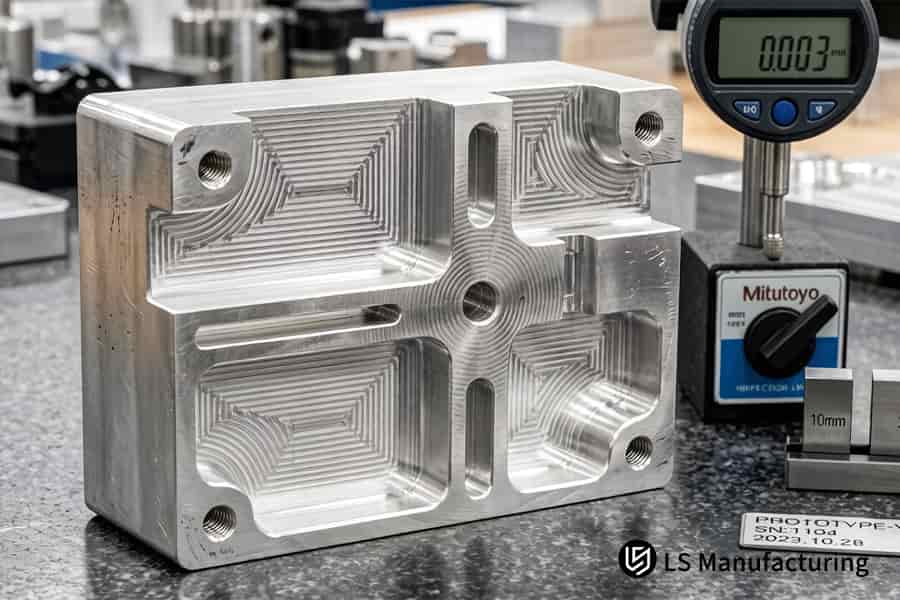
図 3: カスタム CNC 部品メーカーは、アルミニウム射出成形コアの精密機械加工ポケットの深さを測定します。
ケーススタディ: 航空宇宙エンジン バルブのカスタム CNC 部品向けの LS Manufacturing の精密 CNC 機械加工
MBD アノテーション アプローチと 5 軸切削アプローチの改善により、LS Manufacturing はチタン エンジン バルブの単価を 54% 削減し、 リード タイムを 73% 削減することができました。これは精密 CNC 機械加工 プロセス アプローチと CNC 機械加工プロセス能力。
クライアント チャレンジ
北米の航空宇宙会社は、12 個のマイクロクロスホールの公差が ±0.003 mm であるチタン製のエンジン バルブ 50 個を必要としていました。以前のサプライヤーは、2D 図面内の 12 件の「公差位置が見つかりません」問題を修正できませんでした。価格は 1 個あたり$680で、納期は 6 週間、GD&T 準拠はなしとのことでした。予定より 2 か月遅れたため、 潜在的に200 万ドルの違約金が発生する可能性がありました。クライアントは、失われたデータム階層を復元するために、カスタム CNC 部品メーカーを必要としていました。
LS 製造ソリューション
わずか 2 時間で、私たちのチームは MBD ツリーを再構築し、12 個のフィーチャー コントロール フレームすべてをソリッド エッジに適切に再接続することができました。 0.8 mm のクロス穴には、5 軸同時 CNC とカスタム マイクロカーバイド ツールを使用しました。各穴の公差が ±0.003 mm であることを確認するために、12,000 RPM での仕上げと0.005 mm の半径方向のかみ合わせを使用したトロコイド荒加工が使用されました。
結果と値
50 個のバルブはすべて、欠陥がなく、Cpk ≥ 1.67 で供給されました。単価は$680 から $310 (-54%) に引き下げられ、納期は 6 週間から11 日に下がりました。クライアントは200 万ドルの違約金を節約し、エンジン認証プロセスを 5 週間早めました。処理された PMI データ パッケージにより、図面改訂にかかる費用が年間 15,000 ドル削減されます。 最適化されたユニットあたりのサイクル時間は62%短縮され、 全体的なCNC 加工コストが削減されました。
今回の事例は、高価な航空宇宙部品の GD&T 断線問題を解決する LS Manufacturing の能力を示しています。 MBD 修復と高度な 5 軸ツールパス テクノロジーの助けを借りて、 私たちは実質コストとリードタイムの節約を実現します。達成された 54% のコスト削減と 73% のリード タイム圧縮は、CNC 加工リード タイム管理における DFM アプローチの有効性を示しています。
チタン航空宇宙用バルブの GD&T 断線を解決し、12 個の微細穴全体で ±0.003 mm を達成したいと思いませんか? MBD 駆動のプロセス制御を使用した精密 CNC 加工の見積もりについては、お問い合わせください。
エンジニアリング変更に関する設計エンジニアと CNC メーカー間のコミュニケーションを効率化するにはどうすればよいですか?
エンジニアリング変更確認プロセスに 2 時間かかるクラウド プラットフォームにより、バージョンの不一致に関連する加工エラーが 35%削減されます。これにより、ECN における公差のあいまいな変更が防止され、すべてのCNC 加工サービスの見積もりが最新の設計ステータスを反映するようになります。
追跡可能な DFM フィードバック ログを確立する
ECN により、ファイルのバージョン、許容範囲、サインオフ時間が記録される電子ログが常に生成されます。 DFM フィードバック サービスは完全に追跡可能です。設計者が±0.005 mmの公差を変更した場合、メーカーには即座に通知されます。したがって、 バージョンの不一致によるエラー率は 35% ありません (業界レポート、2024 年)。これは、CNC 加工エンジニアリングの変更の追跡を解決するのに役立ちます。
2 時間のデジタル サインオフ期間を強制する
すべての変更は2 時間以内に電子的に承認する必要があります。したがって、すべての CNC マシンは、次のシフトに備えて最新のツールパスをロードします。古くなった G コードを削除すると、1 件あたり 4 ~ 6 時間 の追加作業が発生します。これにより、CNC 加工バージョン管理を通じて CNC 図面の競合解決の問題が解決されます。
マルチパート プログラムのクラウドベースのバージョン同期を統合する
CAD ファイルとすべてのバージョン (STEP、PDF、CAM) は、自動タグ付けを使用してクラウド サーバーに保存する必要があります。承認されると、すべての ECN がすべての関係者に同時にプッシュされ、両方のグループへの即時通知を通じて CNC 加工変更管理が可能になります。これで、CNC 見積書に更新された設計が含まれるようになります。
トレーサビリティ ログ、2 時間のサインオフ プロセス、クラウド サーバー同期という 3 つのコンポーネントを備えたこのフレームワークは、バージョンの不一致による35% のエラー率の問題に対処します。このシステムは、公差のすべての変更の透明性を保証し、不必要な再作業のループを排除します。 150 以上の ECN を多用するプロジェクトによって検証されています。
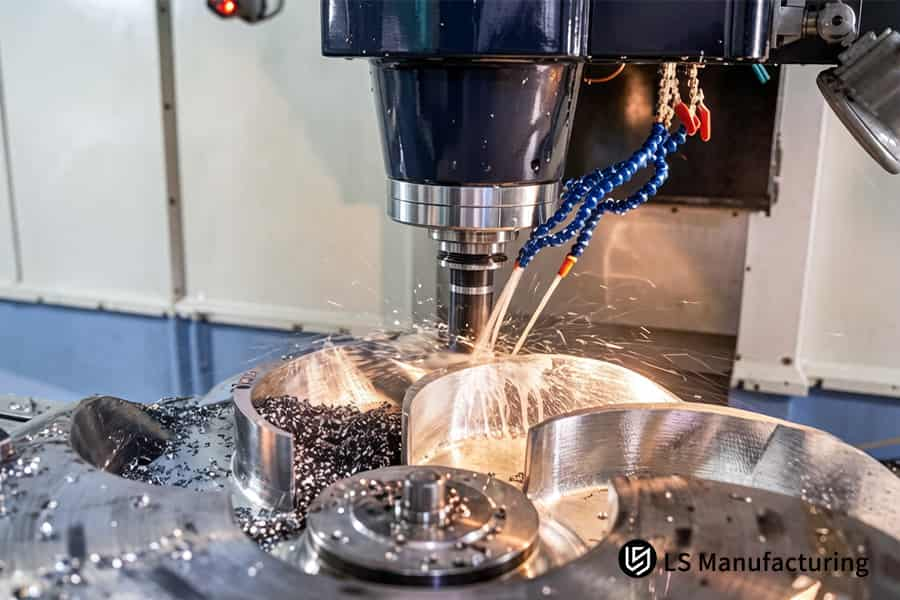
図 4: CNC 公差分解能により、クーラントを含むステンレス鋼ポンプ フランジに複雑な冷却チャネルが切断されます。
シームレスな DFM 解像度と欠陥のない CNC 納品を保証する LS Manufacturing を選ぶ理由
15 年の経験を持ち、Zeiss CMM を自由に使える LS Manufacturing は、精密 CNC 加工の自動 DFM 修理から無欠陥納品まで包括的な保証を提供します。プロジェクト
失われた許容誤差データの自動 DFM 修復
- 孤立したコールアウトを検出して再リンク: フリーフローティング GD&T シンボルをスキャンし、各 FCF を右側のソリッド エッジに接続します。 カスタム CNC 部品メーカーから完全に認定されたデータ パッケージを入手しました。
- メリット: 2.5 日のやり直しループから抜け出します。 CNC 加工の承認で隠れたプレミアムコストの 15% を回収するのに役立ちます。
5 軸と Zeiss CMM による精密加工
<オル>クローズドループの DFM から配信までの保証
- リアルタイムのプロセス トレーサビリティ: すべての加工プロセスが文書化され、承認された DFM フィードバックまで追跡可能です。独自の検査システムに投資することなく、CNC 加工の欠陥防止を実現します。
- 100% 最終検証: 出荷されるすべての製品は寸法検査されています。パートナーは適合性について全責任を負います。
このような 3 つの柱、DFM 修復自動化、高精度の 5 軸 CNC 加工、CMM およびリアルタイム プロセス トレーサビリティの組み合わせにより、困難なCNC 加工が欠陥のない納品注文に変換されます。 CNC の注文に対してワンストップで責任を負うことができるため、やり直しや検査コストが回避され、プロジェクトのスケジュールが確保されます。 15 年以上以上の製造経験を持つ LS Manufacturing は、ミッションクリティカルな部品の唯一の選択肢です。
よくある質問
1. LS Manufacturing は、CNC 加工を開始する前に「公差位置が見つかりません」エラーをどのように検出しますか?
LS Manufacturing 社は、自動 DFM 検証ソフトウェアを採用しています。このソフトウェアは、製造前に CAD 形状と PMI をチェックするのに役立ち、すべての幾何公差とデータムが機械加工操作の前に完全に定義されていることを確認します。不足している注釈や不明瞭な注釈は 2 時間以内に発見され、ツールパスが生成される前に描画の問題がすべて修正されます。
2. 2D 図面と 3D CAD モデルの公差が矛盾する場合、LS マニュファクチャリングはカスタム CNC 部品を加工できますか?
もちろん、2D と 3D の公差が一致しない場合は必ず評価プロセスを中止し、 包括的な DFM 不一致レポートを作成し、2D と 3D の公差が一致するまで機械加工プロセスが実行されないようにします。当社のエンジニアは、24 時間以内に仕様を一致させるお手伝いをします。
3. LS Manufacturing が高精度 CNC 部品で達成できる標準的な精度レベルはどれくらいですか?
高精度のドイツ製 5 軸マシニング センターを使用し、加工公差レベルを ±0.002 mm 以内、 表面仕上げを Ra 0.4 μm に抑えています。すべての主要な寸法は Zeiss CMM を利用して測定され、航空宇宙産業および医療産業のすべての GD&T 要件が完全に満たされていることを確認します。
4.精密なカスタム CNC 加工でサポートされているチタンまたはステンレス鋼合金はどれですか?
LS Manufacturing では、チタン グレード 5/TC4、Ti-6Al-4V、ステンレス鋼 304、316L、17-4PH、航空宇宙用アルミニウム 7075-T6、6061-T6 など、さまざまな特殊合金を加工する能力を備えており、すべてのバッチにオリジナルの MTR データと熱が含まれています。ロットのトレーサビリティ。
5. 2D 図面の公差エラーを解決すると、CNC 加工コスト全体が直接的にどのように削減されますか?
設計プロセス中に公差の間違いを修正すると、二次的なセットアップ、無駄、トラブルシューティングの時間を回避でき、通常は総製造コストが 15% ~ 30% 削減されます。インタイム DFM 解析により、完璧なツールパスを実現し、高価な ECO を回避できます。
6. LS Manufacturing から技術的な DFM レビューと CNC の見積もりをどれくらい早く受け取ることができますか?
STEP/IGES ファイルと 2D PDF 図面を受け取ってから2 ~ 12 時間以内に、LS Manufacturing による詳細な DFM 評価を含む専門的な見積もりを入手できます。当社の見積書には、ツールパス戦略、サイクル タイムの見積もり、材料の選択、および製造開始前に許容差の問題の可能性を指摘する包括的な検査手順が含まれます。
7. LS Manufacturing は、重要な幾何公差に対する完全な CMM 検査をサポートしていますか?
もちろん、当社は位置、同軸度、平坦度などの GD&T 要件に対する 100% CMM 検査レポートと FAI 認証を提供します。すべての検査はお客様の図面に基づいて行われるため、欠陥のない納品とミッションクリティカルなアプリケーションにおける完全な安心感が保証されます。
8.高精度 CNC 加工後に利用できる後処理表面処理にはどのようなものがありますか?
当社は、硬質陽極酸化、電気メッキ、不動態化、サンドブラスト、無電解ニッケルメッキ、PVD コーティングなどの表面処理を CNC 加工機で行うワンストップ ショップ サービスを提供しています。部品はISO 9001 および IATF 16949 品質システム要件に準拠しています。
概要
「公差の位置が見つかりません」エラーを修正すると、カスタム パーツの設計と製造のプロセスをスムーズに進めることができます。 3D PMI および 2D 図面でデータムを定義すると、幾何学的な曖昧さが解消されます。 LS Manufacturing では、5 軸 CNC テクノロジー、ISO 品質管理、DFM アプローチ を適用して、複雑な機械加工の問題を解決します。
スケッチで、配置公差の欠如や寸法の問題が発生していませんか? 3D CAD と 2D PDF をアップロードし、「即時見積もりを取得」をクリックします。 LS Manufacturing のエンジニアリング チームは、わずか 2 時間で無料の DFM 評価と競争力のある CNC 見積もりを提供します。
📞電話番号: +86 185 6675 9667
📧メール: info@lsrpf.com
🌐ウェブサイト:https://lsrpf.com/
免責事項
このページの内容は情報提供のみを目的としています。LS Manufacturing サービス情報の正確性、完全性、有効性については、明示的か黙示的かを問わず、いかなる表明も保証もありません。サードパーティのサプライヤーまたはメーカーが、LS Manufacturing ネットワークを通じて性能パラメータ、幾何公差、特定の設計特性、材料の品質およびタイプまたは仕上がりを提供すると推測すべきではありません。それは購入者の責任です。必須部品の見積もり これらのセクションの具体的な要件を確認してください。詳細についてはお問い合わせください。
LS 製造チーム
LS Manufacturing は業界をリードする企業です。カスタム製造ソリューションに焦点を当てます。当社は 5,000 を超える顧客と 15 年以上の経験があり、高精度 CNC 加工、板金製造、3D プリンティング、射出成形に重点を置いています。成形、金属プレス、その他のワンストップ製造サービス。
当社の工場には、ISO 9001:2015 認証を取得した最先端の 5 軸マシニング センターが 100 台以上備えられています。当社は、世界 150 か国以上のお客様に、迅速、効率的、高品質の製造ソリューションを提供しています。少量生産でも大規模なカスタマイズでも、24時間以内の最速納期でお客様のニーズにお応えします。 LSマニュファクチャリングを選択します。これは、選択の効率、品質、プロ意識を意味します。
詳細については、次の Web サイトをご覧ください:www.lsrpf.com
| アスペクト | 厳格な GD&T チェックなし | 厳格な GD&T チェックあり |
| セットアップ時間 | 複数のツールの調整のため 4~6 時間 | 事前定義されたデータム参照により2.5 時間に短縮 |
| 器具の位置決めエラー | 基準面があいまいなため、0.02~0.05 mmの誤差が生じます | 正確な GD&T チェックにより ±0.005 mm を維持し、CNC に役立ちます加工治具の位置合わせ |
| トライアルカットの数 | 向きを確認するには 3 ~ 5 回の試しカットが必要です | 一度だけ必要で、最初のカット時に実行されます |
| プロトタイプから本番環境への移行 | プロセスを繰り返すため2~3 週間かかります | 標準化された公差でわずか 3 日かかり、カスタム CNC 部品メーカーにとって有益 |
| 演算子の依存関係 | 通訳には上級オペレーターの経験が必要です | 明示的な GD&T の使用により 70% 削減 |
