日本語



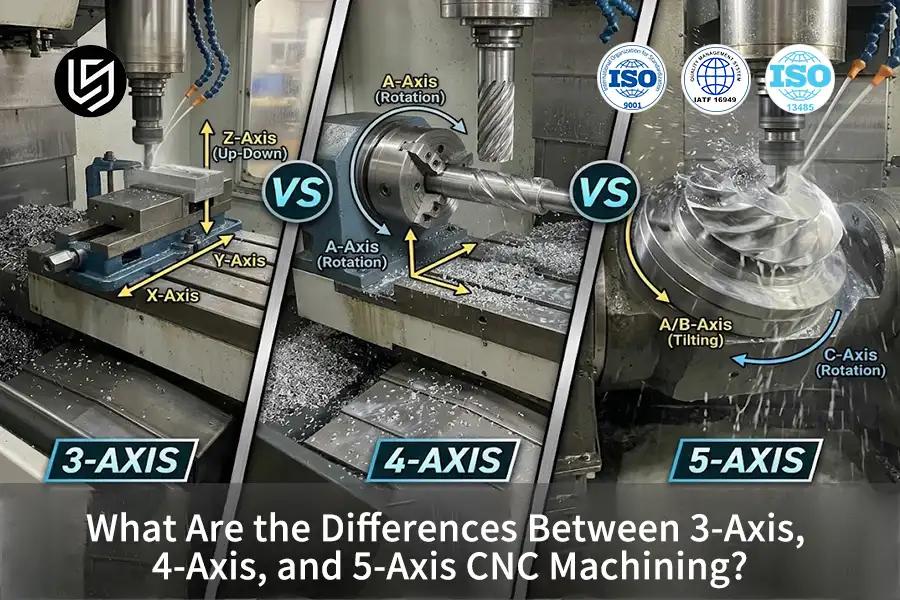
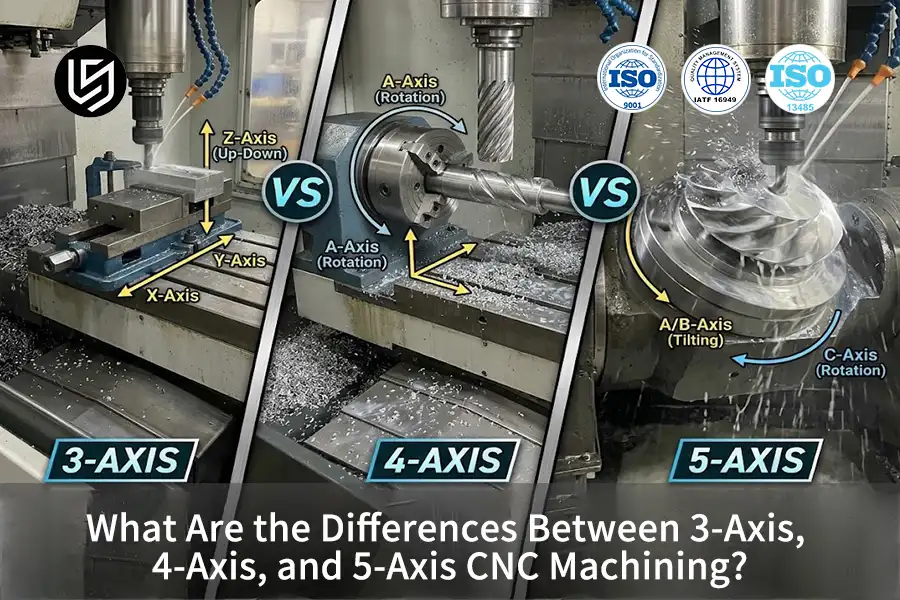
要約: 3軸、4軸、5軸CNC(コンピュータ数値制御) 機械加工 切削加工は、運動学的自由度によって分類される切削加工プロセスであり、3つの直交直線軸(X、Y、Z)から、±0.005 mmの位置精度を実現できる同期回転ツールパスまで多岐にわたります。簡単に言うと、3軸フライス加工は、平らなテーブル上を移動する垂直ボール盤のように機能し、4軸加工は回転する串を追加してロティサリーのように動作し、5軸加工は、ターゲットの周囲を自由に傾けるカメラのジンバルのように動作します。
初級レベルの機械エンジニアや技術購買担当者にとって、正確な違いを理解すること 3軸、4軸、5軸CNCの間 システムは、機械の機能やセットアップ手順に関して混乱を招くことがよくあります。基本的な平面ツールパスから多方向フライス加工への移行には、明確な知識が必要です。 CNC軸の仕組み また、回転自由度がカッターの噛み合いと機械的剛性をどのように制御するかについても解説します。このエンジニアリングガイドでは、主要な運動学を詳細に解説しています。 CNC工作機械の軸の種類 製造戦略を策定する前に、幾何学的境界を明確にする。
エンジニアリングにおける重要なポイント
- 3軸フライス加工制御の平面機能:3軸CNC加工 直交するX、Y、Zの直線軸に沿ってのみ動作し、側面からのアンダーカットのない平面角柱部品に対して、標準的な一般公差(ISO 2768-1:1989の中級に準拠)を保持します。
- 4軸加工に回転インデックス機能が追加: 4軸CNCシステムは、追加のA軸回転テーブルを統合することで、ワークピースを手動で再固定することなく、らせん状の溝や放射状の円筒形状を切削できます。
- 連続5軸制御により、動的な工具ベクトルを制御: 3+2位置決めロックとは異なり、同時5軸フライス加工ではRTCP(回転工具中心点)制御を用いて、滑らかな空力形状と優れた表面仕上げを実現します。
- 軸数設定はカッターの物理特性を上書きしません。 追加の回転軸を使用しても、深くて狭い空洞における工具ホルダの物理的な衝突範囲やカッターの動的なたわみを解消することはできません。
このエンジニアリングガイドは、 グロリア・ウーLS Manufacturing社で15年以上の技術経験を持つ、ラピッドプロトタイピングおよびラピッドマニュファクチャリングのスペシャリスト。 LinkedInでグロリア・ウーとつながりましょう CAD/CAMに関するさらなる教育リソースについては、こちらをご覧ください。以下に概説するすべての運動学的定義、精度公差、および加工境界は、ISO 2768-1:1989(一般公差)およびISO 286-1:2010(精度限界および嵌め合い)に従って技術的に検証されています。
段階的な運動学的加工機構
- CAM座標定義とRTCP軌道計画: CAM(コンピュータ支援製造)ソフトウェアは、3D CADモデルを工作機械のツールパスに変換します。3軸CAMは直線的なX-Y-Z座標を出力するのに対し、連続多軸ポストプロセッサはRTCP(回転ツール中心点、ドローンが傾いてもレンズをターゲットに固定するカメラジンバルのような働きをする)を計算し、回転軸に対するツール先端の位置を動的に補正します。
- 物理的基準クランプおよび作業座標系(WCS): 原材料は、機械テーブルまたは高所に設置された回転式トラニオン台座に固定されます。高所に設置された治具は、360°の回転を妨げないため、スピンドルヘッドをテーブルに衝突させることなく、急角度に傾けることができます。
- 同期スピンドル回転とせん断切削: 高速スピンドルは、プログラムされたベクトルに沿って超硬エンドミルを駆動し、制御された切削負荷ダイナミクスの下で局所的な塑性せん断変形を引き起こし、金属切削屑をきれいに剥離する。
- 熱冷却液のフラッシングとプロセス内プロービング: 高圧クーラントが切削ゾーンから高温の切削屑を排出することで、BUE(構成刃先、軟化した金属が溶けたチーズがナイフに付着するように刃先に溶着する現象)を防ぎ、表面の完全性を維持します。その後、機械に搭載されたタッチプローブが、加工済みの部品をクランプ解除する前に、幾何学的基準点を確認します。
| 機械軸構成 | 運動学的自由度 | 標準公差とRa | 最適なエンジニアリングアプリケーション |
| 3軸CNCフライス加工 | 3つの直交直線軸(X、Y、Z)。スピンドルは垂直のままで、テーブルはデカルト座標系で移動します。 |
許容誤差:±0.02 mm~±0.05 mm 表面粗さ:Ra 1.6μm~3.2μm |
角柱状ブラケット、平面ヒートシンク、平型筐体、片面加工用金型、基本パンチングプレート。 |
| 4軸CNCフライス加工 | 3つの直線軸(X、Y、Z)+1つの回転軸(X軸を中心に回転するA軸、またはY軸を中心に回転するB軸)。 |
許容誤差:±0.01 mm~±0.03 mm 表面粗さ:Ra 1.6μm~3.2μm |
円筒形駆動軸、らせん状の流体溝付きローラー、放射状オイルポート穴、インデックス用周辺ハウジング。 |
| 3+2 ポジショニング 5軸 | 直線切断の前に、3つの直線軸と2つの回転軸(B/CまたはA/C)が機械的に傾斜/回転およびロックされます。 |
許容誤差:±0.01 mm~±0.02 mm 表面粗さ:Ra 1.6μm~3.2μm |
深めの自動車用ハウジング、多角度のトランスミッションカバー、傾斜したセンサーボス、アンダーカットされた電子機器ボックス。 |
| 連続5軸 | 5軸(X、Y、Z、B、C)が同期して連続ベクトル方向(RTCP)で同時に動作します。 |
許容誤差:±0.005 mm~±0.01 mm 表面粗さ:Ra 0.8μm~1.6μm |
航空宇宙用ブリスク、複雑なタービンインペラ、空力フェアリング、流体マニホールド、整形外科用大腿骨インプラント。 |
自由度を拡大することで、切削速度そのものよりも、累積的なデータムの積み重ねを根本的に制御できるようになります。複数のセットアップを単一の保持治具に統合することで、多軸加工は、最適化されていない±0.1mmの基準値から、交差するデータム間で±0.005mmまで公差のずれを低減します。
3軸CNC加工において、基本的な直交座標軸はどのように連動するのか?
3軸CNCフライス加工 これは、3つの直交する直線運動軸(X軸のテーブル縦方向移動、Y軸のテーブル横方向移動、Z軸のスピンドル垂直方向の突き出し)を伴う、基本的な切削加工技術の一種です。
- プロセスの性質: 3軸直交直線切削加工
- 運動の協調: 縦方向(X軸)、横方向(Y軸)、および垂直方向(Z軸)の傾斜
- 主な制約: 垂直方向の工具へのアクセスは視線が通っている場合に限る
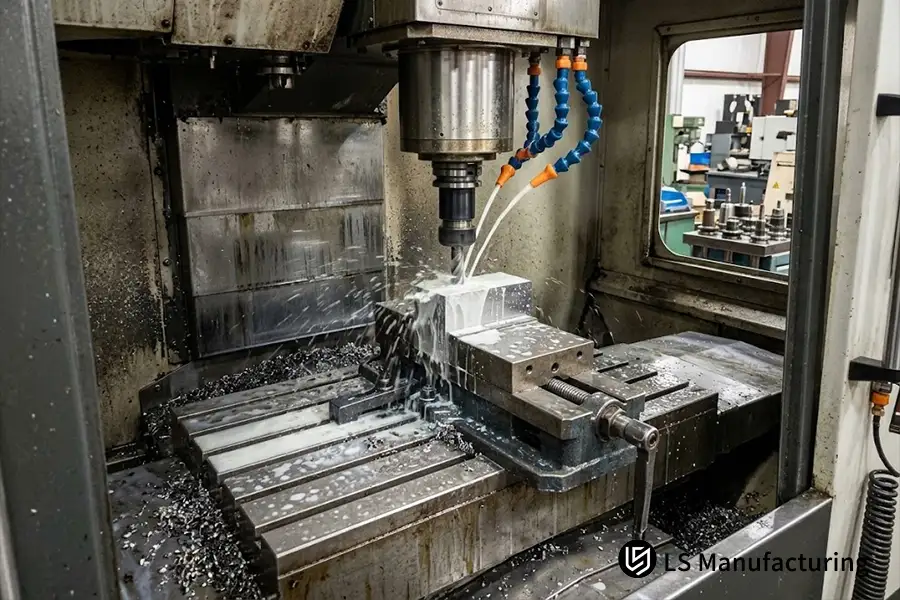
図1:LS Manufacturing社において、精密機械バイスに固定された金属ワークピースに対し、上面から平面切削加工を行う剛性の高い3軸立形マシニングセンタ。
3軸フライス加工における機械的動作パラメータは、以下のように定義される。
|
運動学的ベクトル |
機械式移動機構 |
ツールパス制約とジオメトリバリア |
|
X軸(縦軸) |
精密ボールねじがワークテーブルを直線ガイドレールに沿って左右に移動させる。 |
上面から視線が通る平面スロット加工および正面フライス加工に限定される。 |
|
Y軸(横軸) |
サーボ駆動のキャリッジが、テーブルを機械ベッド上で前後方向に移動させる。 |
負の抜き勾配や側面挿入式の保持リング溝は切削できません。 |
|
Z軸(垂直方向の傾斜) |
スピンドルヘッドがコラム内を垂直方向に移動することで、ポケット切削の深さを調整します。 |
深溝加工では、工具のリーチが直径の4倍を超えるとカッターのたわみが発生し、標準的なカッターでは60HRC以上の硬度の鋼材を加工することができません。 |
4つ目の回転軸を追加することで、加工能力はどのように拡大するのか?
4軸CNCの仕組みを理解するために、加工テーブル上の従来のX、Y、Z軸に加えて、プログラム可能な回転軸が追加されていることを考えてみましょう。これは通常、X軸(A軸)を中心とした回転に対応します。切削中にワークピースを回転させることで、スピンドルは部品をホルダーから外すことなく、角度のある側面や外径を加工します。
- プロセスの性質: 回転補助式4自由度切削加工
- 運動の協調: A軸回転と同期したX-Y-Z直線移動
- 主な機能: 連続円筒インデックス加工とらせん状溝切削
回転式第4軸の統合により、ツールのアプローチダイナミクスが4つの操作機能にわたって拡張されます。
- 円筒面における真のヘリカルフライス加工: ワークピースの同期回転とZ軸・X軸に沿った直線送りにより、エンドミルは継ぎ目のない連続したらせん状の溝、ねじ山、熱交換器の溝を加工することができます。
- 多面位置インデックス(墓石型治具): 墓石に取り付けられた部品は、正確な角度増分でインデックス付けできるため、すべての周辺面を一度のセットアップで加工でき、累積的な基準点の積み重ね誤差を最小限に抑えることができます。
- 精密シャフトへの放射状クロスホール加工: ワークピースを正確な角度半径位置に回転させることで、ドリルは同心円の中心から±0.015 mmの真位置(ASME Y14.5-2018準拠)以内でクロスホール潤滑ポートを加工することができます。
- 手動クランプのばらつきの排除: 自動化された第4軸インデックス機構により、手作業による部品反転時のエラーが解消され、複数の半径方向形状にわたって一貫した軸方向振れが維持されます。
第4軸の導入は、平板加工と完全回転加工の間の重要な技術的架け橋となる。
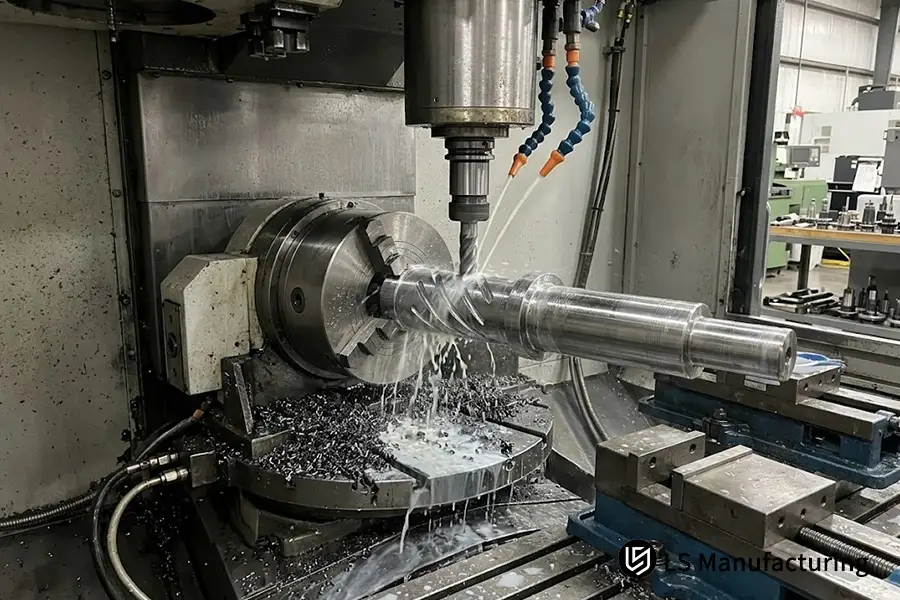
図2:LS Manufacturing社における、プログラム可能なA軸回転インデクサを用いた同期4軸加工により、円筒形駆動軸に沿って連続的な螺旋状の溝をフライス加工する様子。
3+2軸加工と5軸加工の主な技術的違いは何ですか?
評価する 3+2軸加工 vs 5軸加工 技術的な限界は、材料除去中の回転ブレーキの作動にあることが示されています。3+2位置決め加工では、2つの回転軸がワークピースを複合角度に傾け、直線切削の前に機械的にロックしますが、連続5軸加工では、RTCP制御下で5つの軸すべてが同時に移動します。
- プロセスの性質: 多軸位置インデックス方式と連続輪郭付け方式の比較
- 動的制御: 機械式ロータリーブレーキロックとリアルタイムRTCP補償の比較
- 主な区別: 固定角度直線切削と同時5軸工具ベクトル制御の比較
3+2位置加工の運動学的アーキテクチャ
インデックス式5軸加工と呼ばれる3+2方式では、回転軸(トラニオンA/Bテーブルや関節式ヘッドなど)は角度位置決めのみに使用されます。最適な角度に達すると、油圧式または空圧式のキャリパーブレーキが高保持トルクで回転軸をロックし、カッターはより短い工具で剛性の高い3軸直線加工を実行します。
連続同時5軸加工の運動学的アーキテクチャ
コントローラレベルで説明されている連続5軸フライス加工では、システムは切削全体を通して3つの直線軸(X、Y、Z)と2つの回転軸(BとCまたはAとC)を同期させます。CNCコントローラは、リアルタイム座標オフセット計算(RTCP)を毎秒数千回実行し、複雑なNURBS(非均一有理Bスプライン、滑らかな自由曲面)輪郭全体にわたって一定のカッター接触角と均一なチップ負荷を維持します。
連続5軸フライス加工が複数段取りルーチンよりも優れている理由とは?
3軸CNCと5軸CNCの比較 ワークフローを見ると、連続5軸フライス加工により、複数のセットアップにわたる部品のチャック外し、反転、再固定によって生じる累積的な基準誤差が解消されることが分かります。また、曲面に沿ってスピンドルを接線方向に傾けることで、振動を抑制する、より短く剛性の高いカッターを使用できるようになります。
- プロセスの性質: 単一セットアップによる連続多角度減算輪郭形成
- 運動学的利点: 手動による基準点の再固定作業の排除
- 構造上の利点: カッターの突き出し量を減らすことで、より剛性の高いツールパスを実現
単一段取りの連続5軸フライス加工と逐次的な再固定方式との比較から、以下の技術的な問題点が明らかになった。
単一段取り5軸加工の運動学および品質に関する利点
- 累積データスタッキングの大幅な削減: 3軸加工機において手動で位置合わせを行うたびに、±0.025mmから±0.05mmの位置ずれが生じます。一方、シングルセットアップによる連続的なプロセスでは、中間基準点が一切不要となり、真の幾何学的位置を±0.008mm以内の精度で捉えることができます。
- たわみと工具寿命の最適化: 工具ヘッドを傾けることで、長さ対直径比が3:1を超えない小型工具を用いた深加工が可能になります。これにより、剛性の高いエンドミルにかかる曲げ応力が軽減され、工具寿命が延びます。
- より優れた波型形状と表面仕上げ: 連続的な点間加工により、ボールエンドミルを使用して段差のない複雑な形状を作成することが可能になり、ベンチ研磨なしでRa 0.8μmという優れた表面仕上げが得られます。
運用上の困難とエンジニアリングコスト
- プログラミングと後処理の複雑化: 連続的な5軸動作を実現するには、スピンドルヘッド同士が衝突するという危険な状況を回避するために、ツールパス衝突回避ソフトウェアが必要となる。
- 動的熱ドリフトに対する感度向上: 回転軸受では複数の軸が同時に動くため、常に何らかの摩擦が生じ、それを補正しない限り熱ドリフトが発生する。
避けるべき多軸加工における基本的な制約とは何ですか?
多軸加工の限界を認識することは非常に重要です。なぜなら、機械の移動範囲、回転クリアランス、ツールホルダの衝突範囲といった物理的な制約が依然として存在するからです。新しい設計者は、軸を追加すればどんな複雑な形状でも加工できると考えがちですが、スピンドルハウジングがワークピースに衝突する場合、深い内部ポケットやアンダーカットを加工することは依然として不可能です。
- プロセスの性質: 物理的な運動学的境界と衝突包絡線
- 主な制限事項: スピンドルハウジングの干渉、回転バックラッシュ、リーチ比
- 代替プロセス: 密閉された内部空洞に対する放電加工(EDM、スパークエロージョン)
試作段階における高額な衝突事故や部品の廃棄を防ぐため、設計エンジニアは3つの物理的な制約を考慮する必要がある。
- スピンドルとツールホルダーの衝突範囲: 5軸トラニオンテーブルは極端な角度まで傾斜できる能力を備えているものの、高速スピンドルハウジングのサイズが大きいため(通常120mm~200mm)、狭い構造コーナーでの角度調整が制限されます。カッタークリアランスが直径の6倍を超えるような加工では、ビビリ振動が発生したり、隣接する壁面を削り取ったりする恐れがあります。
- 多関節運動連鎖における幾何公差スタック: 各物理軸は、機械的な遊び、ベアリングの公差、および熱変形を生じさせます。5軸加工機には、5つの異なる幾何学的誤差源が存在します。5軸加工機を使用して角柱状の板を単純に加工すると、剛性の高い3軸ボックスウェイフライス盤に不必要な回転遊びが生じます。
- 内部密閉型インペラおよびアンダーカット形状の制限: CNC切削加工では、工具経路と加工対象物との間に視線が交わる必要があります。内部が閉じた形状(中空部分、湾曲したS字型チャネル、鋭角な内角など)は回転フライス工具では加工できないため、放電加工(EDM)技術を用いて製造されます。
幾何測定公差の定義については、エンジニアは公式の ISO一般公差規格(ISO 2768)加工ダイナミクスと同様に、 機械ハンドブック第31版 機械加工セクション。
多軸キネマティクスの実際の動作:LS Manufacturing社のエンジニアリング事例
構造の精密検証プロセスにおいて、LS Manufacturing社は、複合角度の取り付けボス、交差放射状ワイヤチャネル、および薄い空力外壁を備えた航空宇宙用センサー取り付けブラケットの機械加工を依頼されました。ブラケットの加工に使用するワークピース材料は、航空宇宙グレードの6061-T6アルミニウム(硬度95HB)と指定されました。設計図面では、交差する穴間の位置公差は±0.008 mm、空力表面仕上げ値はRa 0.8µmと規定されていました。
従来の 3 軸ルーティング プロセスでは、このブラケットの加工には、カスタム ソフト ジョーを使用した 3 回の手動再固定設定が必要でした。これらの手動アライメントにより、ダイヤル インジケータの設定ドリフトとクランプの変形が発生し、同軸振れが ±0.04 mm を超えたために 18% の不良率が発生しました。この課題を解決するために、 LSマニュファクチャリング プロセスエンジニアは、部品を動的RTCP管理を備えた単一セットアップの連続5軸加工に移行しました。超硬ボールエンドミルは、切削速度(Vc)210m/分、1刃当たりの送り量0.08mm/zで動作し、連続15°のスピンドル傾斜角により、カッターの突き出し量を65mmから25mm(長さ対直径比2.5:1)に短縮してビビリを解消しました。
ツァイス社製三次元測定機(CMM)による寸法公差チェックの結果、すべての位置寸法が±0.006mmの範囲内であり、表面粗さはRa 0.8μmであることが確認されました。この工程を5軸加工に統合することで、総サイクルタイムを16%短縮し、不良部品率を18%から5%に低減することができました。上記の例は、多軸加工の最も重要な利点は、送り速度を速くすることではなく、統一された単一セットアップのキネマティクスによって基準点の積み重ねを排除することにあることを証明しています。(参照:LS Manufacturing社工場現場エンジニアリング検証ログ#AERO-2026-088、800個以上の生産サンプルで検証済み)。
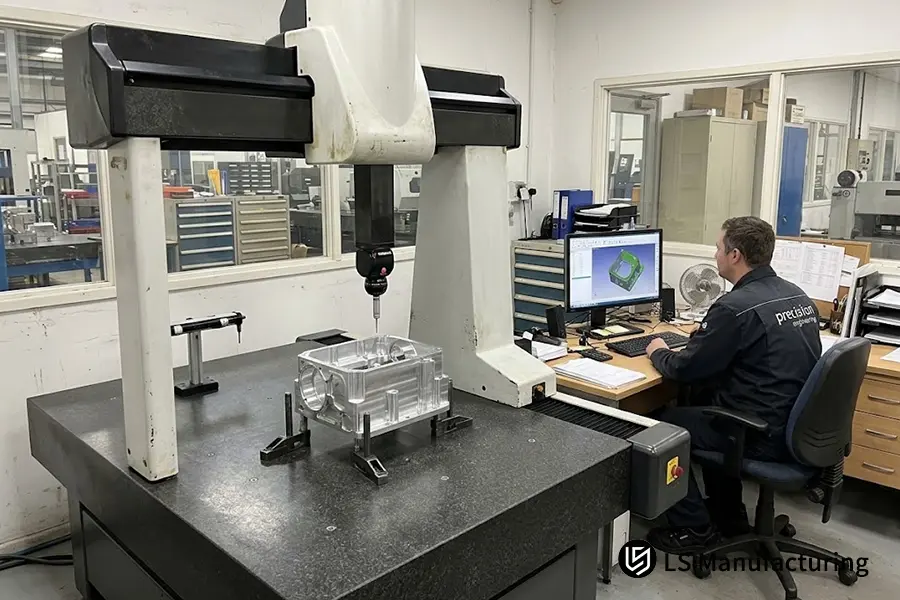
図3:LS Manufacturing社における、複雑な機械加工ハウジングの厳密な幾何学的穴基準を検証するための、ブリッジ型座標測定機(CMM)を使用した品質保証検証。
よくある質問
特殊な工具を使わずに、標準的な3軸CNCマシンでアンダーカット加工を行うことは可能ですか?
いいえ。標準的な3軸CNCスピンドルはZ軸方向に垂直にしかアプローチできないため、標準的なストレートエンドミルではオーバーハングの下に届きません。3軸フライス盤でアンダーカットを加工するには、専用のTスロットカッターやロリポップカッターを使用するか、段取り替えの合間に手動で部品を再固定する必要があります。
5軸CNCマシンは、3軸マシンよりも常に速く金属を切削できるのでしょうか?
いいえ。高耐久性3軸フライス盤は、優れた構造剛性と、平角柱板に対する高速な材料除去率を実現します。連続5軸加工は、複数の手動クランプ設定を不要にすることで、複雑な多面体部品の場合にのみ総リードタイムを短縮します。
3+2位置決め加工と連続5軸加工の根本的な違いは何ですか?
3+2位置決め加工では、2つの回転軸がワークピースを一定の角度に傾け、機械的に固定してから、標準的な3軸切削が開始されます。連続5軸フライス加工では、3つの直線軸と2つの回転軸すべてが、リアルタイムRTCP制御の下で切削中に同時に動作します。
エンジニアはどのような場合に連続5軸フライス加工の仕様指定を避けるべきでしょうか?
部品の形状が単一平面上にある場合、複合角度がない場合、または一般的な公差(±0.05 mm以上)しか必要としない場合は、連続5軸フライス加工は避けるべきです。剛性の高い3軸加工機であれば、より簡単なプログラミングで同じ結果が得られるからです。
高精度CNCマシンは、長時間の5軸加工中に回転軸のずれをどのように防止するのでしょうか?
最新の5軸加工センターは、ベアリングの熱膨張を相殺し、ミクロンレベルの運動学的精度を維持するために、機上校正球、レーザー干渉計による体積マッピング、および閉ループスピンドル熱補償を使用しています。
まとめ
3軸、4軸、5軸のCNC加工方式を選択する際には、部品の物理的な自由度と幾何学的複雑さのバランスを考慮する必要があります。3軸および4軸システムは、平面部品や円筒形部品に対して経済的なレベルの剛性を提供しますが、真の5軸加工では、複雑な形状の航空宇宙部品を一定の基準で加工できます。LS Manufacturingのエンジニアリング原則は、確かな製造力学、精密なGD&T基準点の設定、および測定技術に基づいています。
幾何学的寸法制約、工具クリアランス制限、または多軸基準割り当てを扱うジュニアエンジニア、機械設計者、および大学の研究チームは、LS Manufacturing CNC加工知識ベースで標準化された公差テーブルと運動学的ガイドラインを参照できます。複雑な部品形状に関するより詳細な選択比較については、比較ガイドを読み続けてください。 3軸CNCと5軸CNC:複雑な形状加工に適したCNC加工プロセスの選択 そして当社のエンジニアリングリファレンス CNC加工におけるDFM設計ガイドライン。