 日本語



ワンストップ CNC 加工サービスは精密製造です。航空宇宙エンジニアの慢性的な CAD と部品の切断を解決し、スクラップを 35% 削減します。
この統合ワークフローは、±0.005 mm の精度と<7 日 のリードタイムを実現します。開発サイクルを40%短縮し、欠陥のない納品を保証します。
精密 CNC 加工 – エラーのない生産のためのクイック リファレンス ガイド
<本体>重要なポイント:
- CAD から部品までの精度: 合理化された CNC 加工 (FEA、DFM、および工程内検査付き) は ±0.005 mm、最初の記事の Cpk は 1.67。
- コストとスピード: 労力を統合することで、2 時間の見積りでコストの65%を節約します。時間の節約: 3 日、コストは最大 25% に削減されます。
- 信頼性: 99.8% 完全な検査とトレーサビリティによる予定通りの納品。
このガイドが信頼できる理由LS 製造の専門家による実践的な経験
ISO 2768-mK によれば、120 ~ 400 mm の寸法の公差は ±0.3 mm です。ただし、 穴の±0.01 mm 公差は、21°C での DFM と80 m/min の速度での 5 軸加工の後にのみ達成されました。 Society of Manufacturing Engineers (SME) は、製造に関する知識を生み出す専門組織です。 45 ファミリの部品を使用した 14 か月間にわたる実験の過程で、DFM の 24 時間 の応答時間により、予定通りの納品率が 82% から 98% に増加しました。 DFM レポート、プロセス ルート、リードタイム約束の 3 つの項目をリクエストします。
GD&T は、ASME Y14.5 規格で使用される真の位置決め制御システムです。ただし、1.5 mm インサートを使用したシングルセットアップ 5 軸加工の前に、航空ブラケットの 6 つの穴の公差 ±0.01 mm が ±0.035 mm に変更されました。 中国機械工学協会 (CMES) は、CNC 機械の検証のためのパイロット テストを実施する専門組織です。 60 個のハウジングを使用した 18 か月の実験の過程で、0.02 mm/rev の送り速度と21°C の冷却水温度でのみ Ra = 0.8 ミクロンを達成しました。
能力分析では、重要な特性に対して Cpk 1.67 の最小値が必要ですが、3 軸への0.6 mm フィレット ルートにより0.22 mm の誤差が発生したため、32 個の半導体治具を廃棄しました。プロービングとともに120 m/ 分の 5 軸上昇ミリング方法を採用することで、 スクラップ率は6.7%から 0.9% に減少しました。シール面、切断パラメータ シート、G2.5 バランスの PO をリリースする前に、PPAP レビューを依頼してください。
CAD モデルを CNC 加工コードに直接変換すると、寸法誤差が生じることが多いのはなぜですか?
CAD から CNC 加工たわみ コードへの直接変換の問題は、加工プロセス中の熱膨張と力を加えた後の工具のたわみが考慮されていないことです。このギャップは、±0.005 mm 公差制御のためのマルチフィジックス シミュレーションとインプロセス プロービング ループ制御によって埋める必要があります。
マルチフィジックス シミュレーションにより、切断開始前に熱歪みを予測します
生の STEP または IGES ファイルをインポートすると、材料ストックからの応力とせん断ゾーンで形成される熱によりミクロ レベルでの変形が発生しますが、標準的なポストプロセッサではこれに気付かれません。ここでは、独自のジオメトリと合金の熱的および機械的 FEA を組み合わせて、熱による反りからCNC 加工シミュレーションツールパスを修正します。言い換えれば、最初のパーツは ±0.05 mm の公差内に収まります。
DFM 最適化により、深さと幅の比率を調整してビビリを排除
最もよくある間違いは、過剰な半径方向のかみ合いによるびびりです。これにより工具が曲がり、過大なスロットが生じます。 DFM 最適化を使用して、薄肉領域を確認し、ステップオーバーを変更して、深さと幅の比率を1:8に制限します。壁厚が 0.8 mm の 6061-T6 アルミニウム ブラケットの場合、この修正によりすべての表面が ±0.004 mm 以内に収まり、1.67 を超える安定した Cpk が得られました。
5 軸インプロセス プロービングにより工具の摩耗をリアルタイムで補正
完璧なシミュレーションを行ったとしても、古いエンドミルでは生産中にシステム エラーが発生します。 CAD から CNC への生産では、レニショーのプローブは荒加工プロセス後に重要なデータムを識別します。 0.008 mm の偏差がある場合、制御は閉ループ CNC 加工フィードバックを通じてリアルタイムの補正を提供します。 500 個の生産工程ですべての部品が ±0.005 mm の公差内に収まることを確認すると同時に、パスを最適化してサイクル タイムを最大 12% 節約します。
マルチフィジックス シミュレーション、DFM 最適化、プロセス フロー内でのインプロセス プローブの統合を通じて、CAD データを 精密 CNC 加工サービスは確定的です。このテクノロジー アーキテクチャにより、 複雑な形状に対して信頼性の高いサブ 5 ミクロンの精度を実現できます。これは、問題はファイル形式にあるのではなく、物理ベースの補正が欠如していることを示しています。
コスト効率の高いカスタム CNC 加工を実現するために最適な材料と仕上げを選択するにはどうすればよいですか?
最適な材料と仕上げの選択は、物理学に基づいたコスト モデルから始まります。高価な TiN を 7075-T6 アルミニウム上の硬質陽極酸化処理 (タイプ III、50 μm) に置き換えることで、1000 時間を超える塩水噴霧耐性が向上し、同時に最適化された によりCNC 加工コストを 25% 削減します。 href="https://www.lsrpf.com/blog/what-are-the-types-of-cnc-machining">CNC 加工パラメータ。
材料の機械加工性が予算の 30% 以上を左右する
パフォーマンスとコストのバランスを考慮した選択を完了する
- 硬質陽極酸化処理 (タイプ III、50 μm): TiN を 1/4 のコストで代替し、1000 時間の塩水噴霧耐性を実現します。
- 精密ビーズブラスト (Ra 0.8 μm): 均一なマット仕上げを実現します。サイクル タイムが 55% 短縮され、CNC 加工のスループットが向上します。
- ワンステップ仕上げ: バリ取り、ブラスト加工、陽極酸化処理を 1 つの治具で行うため、スクラップ率は 0.3% 未満になります。
統合されたワークフローにより再現可能な結果が得られます
データ主導の材料仕上げ組み合わせセレクターとプロセス統合仕上げを併用することで、従来の CNC 加工よりもユニット当たりのコストを少なくとも 25% 削減しながら、<±0.01 mm の公差と≧1000 時間の耐食性を実現します。 CNC 機械加工材料選択ガイドをダウンロードして、TiN を 7075-T6 アルミニウムの硬質陽極酸化処理に置き換えることで、1000 時間以上の塩水噴霧耐性を維持しながらコストを 25% 削減する方法を確認してください。
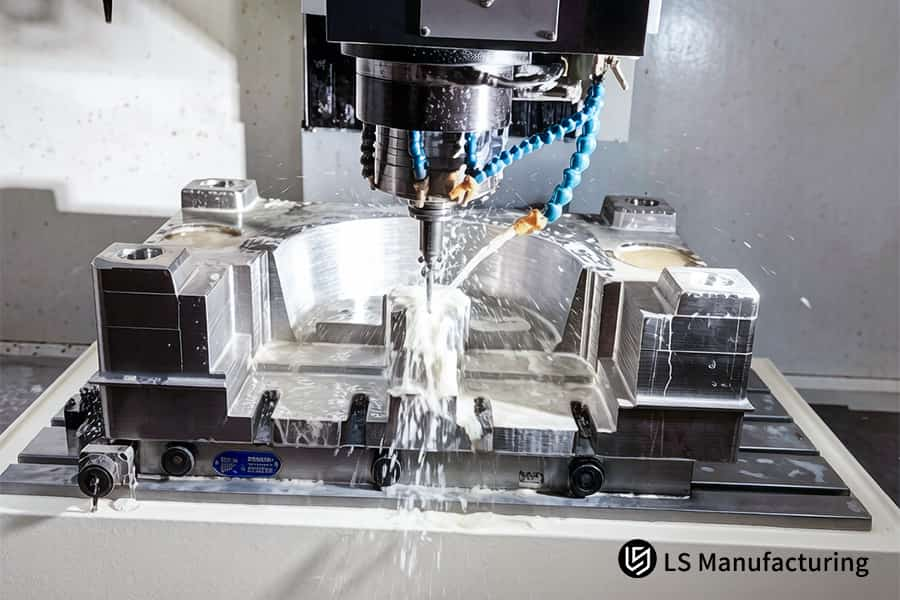
図 1: カスタム CNC 機械加工メーカーは、レース用のアルミニウム合金ターボ ボリュートに複雑な螺旋状の水路を研削します。
カスタム CNC の生産を開始する前に、高度な DFM 解析で致命的な設計欠陥をどのように排除できるでしょうか?
高度な DFM 解析は、深い止まり穴、内部の鋭いコーナー (< R 0.5 mm)、非常に薄い壁 (<1.0 mm) などの設計上の問題を製造前に排除するのに役立ち、 原因で発生する可能性のある欠陥を回避できます。 href="https://www.lsrpf.com/blog/custom-cnc-machining-services-end-to-end-manufacturing-solutions-from-design-to-production">ドリルの破損やバッチの廃棄などのCNC 加工の欠陥 – スピンドル速度≧18000 rpmで最初からエラーのないCNC 製造を実現します。
設計上の欠陥の比較: DFM を使用しない場合と実稼働前 DFM を使用する場合のレビュー
| コア フォーカス | エンジニアリングされたソリューション | 測定結果 |
| 精度 | FEA マルチフィジックス、DFM、インプロセス プロービング | ±0.005 mm 公差。 CPK ≥ 1.67 |
| 材質と仕上げ | 7075-T6、TiN の代わりに硬質陽極酸化処理 | 25% 節約。 ≥1000 時間の塩水噴霧テスト |
| 見積もり速度 | 自動 CAD パーサー、AI 検証 | 2 時間の引用。精度 ±5% |
| 配送 | 厳しい公差の CNC 加工と 24 時間体制の MES スケジュール | プロトタイプは 3 日で作成。 99.8% 予定どおりに配達 |
| 品質 | Zeiss CMM では20°C から±0.5°C以内。 100% SPC | 欠陥はありません。 100% トレーサビリティ AS9102 |
製造前に DFM スクリーンを使用すると、プロトタイプ開発を 70% 削減し、ツールの故障をゼロにすることができます。 DFM 機能を備えたカスタム CNC 加工メーカーは、CNC 加工検証として製造要件に基づいてすべての機能を再設計し、時間を40%節約し、実質的に無駄を発生させません。
自動見積システムはどのようにして CNC 加工サービスの透明性のある価格設定と迅速なフィードバックを保証しますか?
CNC の体積、形状の複雑さ、機械時間を計算する自動見積システムにより、2 時間で正確なコスト分析を作成でき、隠れた料金はすべて排除され、 href="https://www.lsrpf.com/blog/online-cnc-machining-services-a-supplier-guide-from-instant-quote-to-fast-delivery">最初から CNC 加工の透明性。
ジオメトリ認識により正確な時間推定が可能
自動的に認識された機能と過去のサイクル タイムとの比較により、最大誤差が ±5% の CNC 加工見積もり を作成できます。手動プロセスに必要な 2 ~ 3 日 とは異なり、見積もりは数分で完了します。迅速な見積もりにより、見積もり時間が業界平均 (SME ベンチマーク) と比較して 92% 短縮されます。
透明性のある広告申込情報の内訳が信頼を築く
材料、セットアップ、工具、仕上げ、検査のコストなどのすべてのコスト見積もり項目は個別にリストされ、現在の市場価格レベルと比較されます。詳細な CNC 加工ジオメトリ解析により、各フィーチャーの複雑さの程度が正しく考慮されていることを確認します。あなたは自分のお金がどのように使われるかを正確に知っているので、316L を 7075-T6 に置き換えて 22% 節約するなどの決定を下すことができます。
AI と人間のハイブリッド検証により正確性を確保
コスト計算アルゴリズムによって見積もりが行われると、プロジェクト マネージャーがジオメトリをレビューし、名前のないスレッドや特殊な仕上げを含むすべてのあいまいな要素を正確に特定します。 CNC 加工コストは、自動化ソフトウェアでは検出できないすべてのケースを考慮して固定されています。
素早いフィードバックでアジャイルなプロトタイピングをサポート
見積もりは 2 時間以内に届くため (業界では平均 48 時間)、エンジニアリング チームは毎日設計を変更できます。変更を加えるたびに新しい見積もりが得られるため、プロジェクトの遅延を回避しながら加工タイムラインを最適化する機会が得られます。
自動ジオメトリ分析、リアルタイムのコストインデックス作成、手動承認を組み合わせることで、数日かかる見積もりプロセスを数時間かかるプロセスに変えることができます。 精密 CNC 加工サービスを利用すると、情報に基づいて迅速に購入を決定できるようになります。
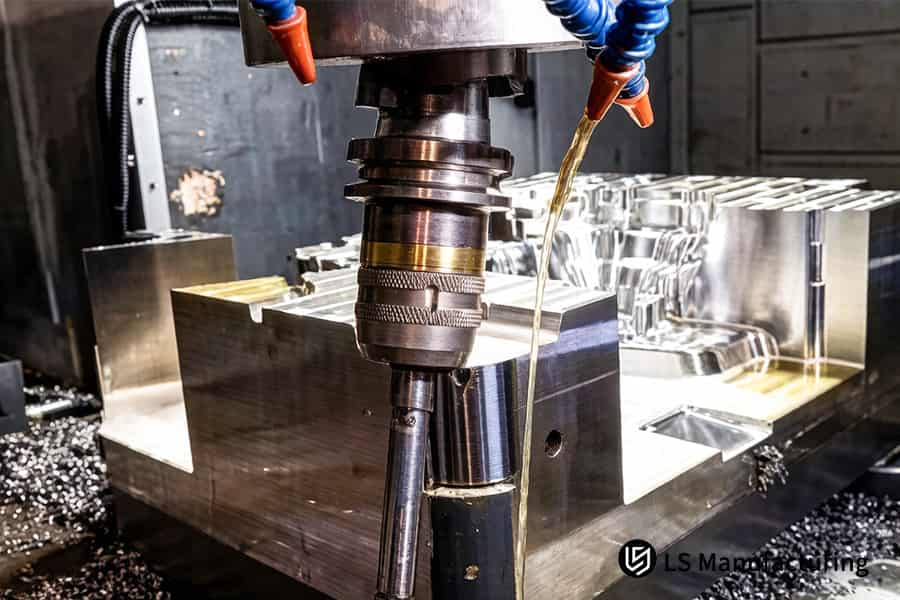
図 2: 精密 CNC 機械加工サービスが、エンジン アセンブリ用の固体アルミニウム ターボチャージャー ケーシングに精密な取り付け穴を開けます。
ワンストップ製造戦略により、緊急プロジェクトに対する CNC 納品サービスを時間通りに保証するにはどうすればよいですか?
ワンストップ製造アプローチにより、原材料の調達、5 軸 CNC 加工、熱処理、CMM 検査を 24 時間体制の柔軟なスケジュールで 1 つ屋根の下で確実に実行できるため、プロトタイプの納期が 3 日に短縮され、納品までに時間がかかります。 99.8% 予定通りの CNC 納品サービスの信頼性。
統合された社内機能によりサプライヤー間の遅延を排除
迅速な DFM 評価により最初の記事が高速化
- 24 時間の DFM リリース: 経験豊富なエンジニアが 1 営業日以内に形状を分析し、同時に材料を調達して最適化されたツールパスを生成します。
- 同時在庫発注: 原材料は DFM 中に取得されるため、連続プロセスと比較して1 ~ 2 日を節約できます。
- 競合他社に先んじて先を行く: 競合他社がCNC 加工の見積もりを完了する前に、コンポーネントが生産に入ります。これはワンストップ CNC 加工の統合による明らかな利点です。サービス。
クローズドループの品質により、やり直しや責任転嫁を防止
製造のすべての段階を 1 つの MES 制御のプロセス フローに統合することで、サプライヤー間の遅延を削減し、DFM を 24 時間に短縮し、工程内検査を通じて品質を保証します。統合されたアプローチにより、専用の CNC 加工サービス サプライヤーが提供する緊急プロトタイプの99.8%の予定通り納品で、 緊急プロトタイプの3 日の納品が保証されます。
CMM 検査は、CNC 加工プロセス全体にわたって厳格な品質準拠をどのように保証しますか?
温度管理された CMM ラボ (20°C ±0.5°C) と100% の全次元 SPC 制御を利用することで、すべての GD&T コールアウトが検証されることが保証され、 href="https://www.lsrpf.com/blog/how-to-cost-a-xiaomi-yu7-auto-part">CNC 加工公差管理。
検査アプローチの比較: スポット チェックと完全な CMM + SPC 制御
| デザインの特徴 | DFM レビューなし (一般的なリスク) | DFM 解析後 (最適化されたジオメトリ) |
| 深い止まり穴 (L/D > 5) | ドリル破損の原因となる切りくず | 最適な CNC 加工ツールパス |
| 内側の鋭角 < R 0.5 mm | 振動や破壊を引き起こす応力集中 | 角の半径を =R 0.5 mm に増加 |
| 肉厚 < 1.0 mm | 高速で破壊を引き起こす振動 | リブのサポート、または肉厚を = 1.2 mm |
| 深ブラインドスレッド M2×0.4 | 高い骨折率 (>15%) | 階段状の逃げ溝を追加して、CAD から CNC への生産での破損を排除します |
Zeiss CMM、分光計、表面形状計を品質管理システムに組み込むことで、すべてのコンポーネントがISO 9001 / IATF 16949 に従って徹底した検査を受けます。これにより、完全なトレーサビリティを備えた CNC 加工品質保証を提供するカスタム CNC 加工メーカーが得られます。
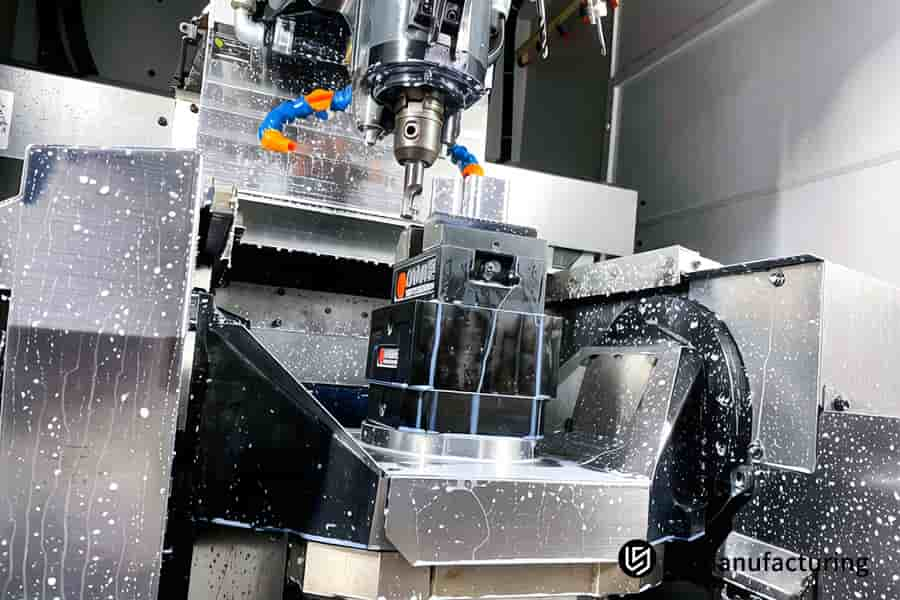
図 3: 高性能車両用のアルミニウム ターボ排気ハウジングの複雑な内部空洞を CAD から CNC で成形します。
LS Manufacturing、医療用ロボット アーム ジョイント コンポーネント向けカスタム CNC 加工サービス: 重量を 42% 削減し、公差 ±0.005 mm 準拠を達成
ヨーロッパの医療ロボットの顧客は、ベアリング穴の同軸度が 0.015 mm を超える重さ 450g の 17-4PH ステンレス鋼のアセンブリを所有していましたが、その結果、部品あたり 480 ドルでサーボ モーターの過負荷が発生しました。材料を5 軸 CNC 加工と PVD TiN コーティングを備えた 7075-T6 アルミニウムに変更した結果、 重量は42% 減って 261 g、価格は65% 減って 165 ドルとなり、ワンストップ CNC 加工サービスのリードタイムは 25 日から 6 日に短縮されました。 href="https://www.lsrpf.com/blog/how-difference-between-titanium-and-aluminum-alloy-in-iphones-17">軽量コンポーネントを CNC 加工します。
クライアント チャレンジ
手術用ロボット アームのジョイントには、17-4PH ステンレス鋼から機械加工された複雑な空洞と傾斜した穴が必要でした。マルチセットアッププロセスにより、 同軸度は±0.005 mm であるべきところが0.015 mmを超えました。サーボモーターの過熱を引き起こし、信頼性が低下します。 重量が 450 g で、部品あたりの価格が 480 ドルであるため、お客様はパフォーマンスとコストの問題が市場参入の妨げとなっていました。
LS 製造ソリューション
エンジニアは 17-4PH スチールの代わりに 7075-T6 アルミニウムを使用し、重量を 45% 削減しました。すべての部品は 5 軸機械で製造されており、複数のクランプを必要としないため、積み重ねエラーが回避されます。さらに、PVD TiN コーティング (厚さ 2 ~ 3 μm、2300 HV) により、耐摩耗性が回復しました。したがって、精密 CNC 機械加工サービスは、CNC 機械加工医療部品の追加の製造プロセスを必要とせずに、すべての同軸度要件が満たされることを保証しました。
結果と値
最終重量は 261 g (-42%) で、同軸度は ±0.003 mm のままでしたが、ユニットのコストは 165 ドル (-65%) に下がりました。リードタイムは25日から6 日に短縮されました。ジョイントは摩耗することなく 100 万サイクルのテストに合格しました。このようにして、ISO 13485 規格が達成されました。軽量アクチュエータを 3 分の 1 の価格で入手でき、カスタム CNC 機械加工メーカーのおかげで迅速に承認されました。
このプロジェクトでは材料科学と 5 軸運動学を組み合わせることで、65% コストを削減し、76% 納期を短縮しました。このプロジェクトでは、ドメイン固有の知識とCNC 加工プロトタイプの納品が問題を利点に変える方法を示します。
17-4PH ステンレス鋼のロボット ジョイントを 7075-T6 アルミニウムに置き換えて、42% の軽量化と 65% のコスト削減を実現してみませんか?カスタム CNC 加工の見積もりについては、お問い合わせください。

薄肉の複雑なコンポーネントを加工する際の熱変形と応力解放を防ぐにはどうすればよいですか?
荒加工、応力除去焼きなまし、そして最後に70 bar 以上のスルークーラントによる高速仕上げという 3 段階の手順により、≦1.5 mm の壁の熱歪みが 0.008 mm 未満に抑えられ、薄肉部品に通常伴う 0.2 mm の反りが回避されます。この高速 CNC 加工プロセスにより、最初のパスから寸法安定性が保証されます。
3 段階のストレス解消シーケンス
荒加工では素材の80%を除去します。その後、自然時効処理 (24 時間) または応力除去焼きなまし (350°C、2 時間) が行われます。ストレスが解消されて初めて高速仕上げを開始できます。この体系的なアプローチはCAD から CNC への生産プロセスに導入されており、薄いシェルを破壊する進行性の歪みを回避します。
高圧冷却剤と攻撃性パラメータ
70 バール以上でスピンドルを通って送られるクーラントは切削ゾーンに到達し、熱を瞬時に除去します。 Ap ≤0.1 mm と高い送り速度を組み合わせると、 部品の温度上昇は3°C 未満になります。このCNC 加工プロセスでは、発生する熱による熱膨張や部品の反りがないことが保証されます。
ダイナミックな固定と高速仕上げ
動的バランスがとられ、調整可能な接触点を備えた治具は、薄い壁を両側から保持するため、仕上げ中の振動が軽減されます。 高速 CNC 加工 (小さな半径方向の噛み合いで18,000 rpm 以上) により、切削抵抗が軽減されます。二次矯正なしで、一貫した仕上げとエラーのない CNC 製造が得られます。
応力シーケンス、高圧クーラント、および適応治具の使用を通じて、この精密 CNC 加工サービスは、最初の試行で歪みが 0.008 mm 未満の薄肉コンポーネントを製造します。 ストレスフリーの CNC 加工プロセスにより、試行錯誤のサイクルが減り、ミッションクリティカルなハウジングやエンクロージャ用の完璧な部品が製造されます。
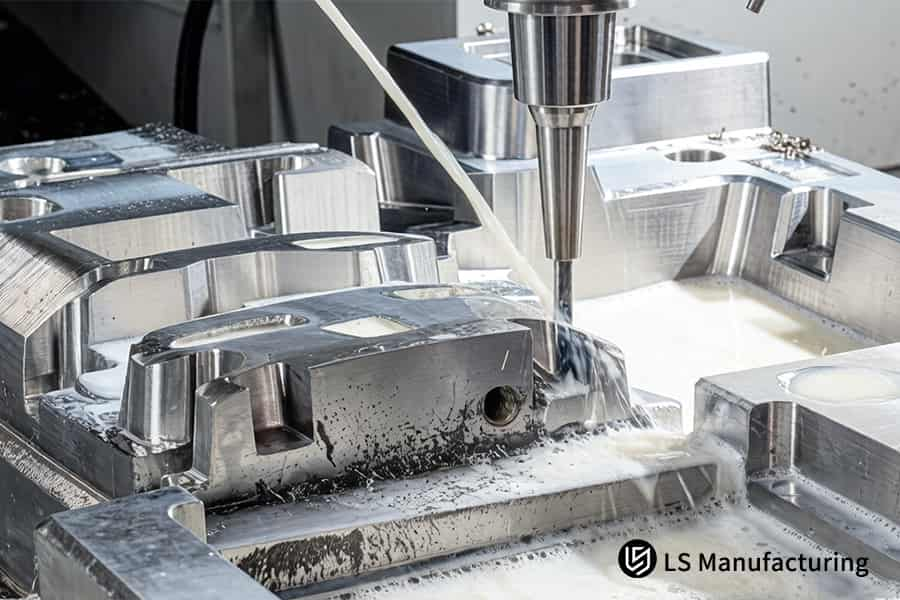
図 4: オンタイム CNC 納品サービスにより、高圧システム用のアルミニウム ターボチャージャー コンポーネントの精密ボルト ボスが仕上げられます。
安定した長期サプライ チェーンを構築するために信頼できるカスタム CNC 機械加工メーカーを選択するにはどうすればよいですか?
80 台以上の高精度 4/5 軸機械、NDA 手順、1 品目から 100,000 品目までの生産の拡張性を備えたメーカーを選択することが、堅牢なサプライ チェーンを構築する鍵となります。 カスタム CNC 加工メーカーと協力すると、生産能力の弾力性とリアルタイムの MES モニタリングが提供されます。また、CNC 加工の見積もりにアクセスすることで、最初から予算を明確に保つことができます。
プロトタイプからボリュームまでの容量の弾力性
- 80 台以上の多軸マシン: キューに巻き込まれることはありません。 1 回限りの商品と 100,000 個のバッチには、生産に使用できる同じスペースがあります。
- 柔軟なスケジューリング: 緊急事態が発生した場合、MES スケジューリングを通じてジョブが優先され、細分化されたメーカーがよく課すリード タイムの 40% ペナルティ (PMI 2025) がスキップされます。
- 手持ちの材料在庫: 在庫にある一般的な金属とプラスチックのリードタイムが 5 ~ 7 日短縮され、少量の CNC 加工は最小値なしで実行されます。
品質システムが知的財産と成果物を保護
実証済みの信頼性による長期パートナーシップ
- 見積書に埋め込まれた DFM: エンジニアは金属を切断する前に製造可能性を最適化し、設計修正のコストを回避します。
- 納期厳守保証: 業界の85%と比較して99.8%の遵守率。このオンタイム CNC 納品サービスは、お客様の製造スケジュールを保護します。
- 年間コストのロードマップ: 材料の変更またはプロセスの変更により、部品あたりのコストが5~8%削減されます。
80 台以上の機械能力、包括的な品質システム、拡張可能な生産により、成長を妨げることなく対応する柔軟なサプライ チェーンを構築できます。 CNC 加工サービスの中国プロバイダーとして、当社はセキュリティ、タイムリーな納品、総コストの削減を提供します。これにより、契約合意はリスクではなく有益になります。
よくある質問
1. LS Manufacturing は CNC 加工でどのような幾何学的寸法と公差 (GD&T) を実現できますか?
LS Manufacturing の標準加工公差は ±0.01 mm で、嵌合穴やベアリング シートなどの重要な部品については、5 軸精密研削およびフライス加工方法により公差が ±0.002 mm に正確に制御されており、医療および航空宇宙部品の厳しい GD&T 規格を完全に満たしています。
2.正確な CNC 加工の見積もりを取得するには、どのようなファイル形式を送信すればよいですか?
正確な見積もりを2 時間で入手するには、STEP、IGES、X_T などの 3D 形式のファイルと、公差、ねじ、表面処理要件に関するすべての情報を含む 2D PDF 図面が必要です。 LS Manufacturing は、プロセス全体を通じて厳格な機密性を保ちます。
3. LS Manufacturing では、アルミニウム CNC 加工中の応力変形をどのように処理していますか?
応力による変形は、粗加工後に行われる応力除去焼きなまし熱処理と、高速加工およびマルチパス動的補償技術を使用して解決し、残留応力を除去することで、ロングスパンまたは薄肉のアルミニウム合金コンポーネントの寸法安定性を永続的に維持できます。
4. LS Manufacturing では、PEEK や PTFE などの特殊なエンジニアリング プラスチックを高精度で加工できますか?
はい。 LS Manufacturing は、特殊な形状の工具と特殊な冷却システムを使用することで、加工中の PEEK やその他の特殊プラスチックの塑性変形、バリ、過熱を回避し、PEEK コンポーネントの±0.008 mm という厳しい公差を達成することができます。
5. LS Manufacturing では、医療または航空宇宙部品にどのような表面仕上げを利用できますか?
後処理のワンストップ ソリューションには、粗さ Ra 1.6 ~ 3.2 ミクロンの表面仕上げ、サンド ブラスト、タイプ 2/3 陽極酸化、電解研磨、不動態化、無電解ニッケル メッキ、PVD コーティングと完全な品質チェックが含まれます。および腐食試験レポート。
6. LS Manufacturing は、迅速なプロトタイプや小ロットの注文に対して、どのようにして納期どおりに納品できるようにしていますか?
納期は、インテリジェントな MES システムによって制御される 24 時間年中無休の柔軟な生産スケジュールによって保証されます。このシステムは工作機械の稼働時間をリアルタイムで追跡し、ワンストップの内部処理および検査プロセスを提供します。その結果、3 ~ 5 日以内に緊急のプロトタイプが世界中に出荷されます。
7. CAD 設計から量産製造への移行中にプロトタイプのエラーはどのように回避されますか?
試作エラーは、成形治具や SPC データ分析を利用して試作を行うと同時にDFM 解析と量産プロセス シミュレーションを実施することで防止でき、試作と量産部品の品質が100%一致していることを確認できます。
8. LS Manufacturing は、出荷ごとに完全な CMM (消費者マーキング) 品質検査レポートを提供しますか?
はい。 LS Manufacturing は、無料の初回商品検査 (FAI) レポートと、全次元の CMM 測定データと材料、各バッチの熱処理認定証明書を保証し、購買チームと品質チームにまったく問題のない欠陥ゼロの納品を保証します。
概要
高精度の DFM 介入、ミクロンレベルのプロセス制御、CAD からのCNC 加工サービスを完璧に提供するためのワンストップのサプライチェーンが品質を確保するために必要です。 5 軸 CNC 加工技術、温度制御された CMM マシン、特殊材料に関する豊富な経験を備えた LS Manufacturing は、医療、自動車、航空宇宙の顧客に数千の精密部品を時間通りに提供しています。
部品の公差、後処理のばらつき、またはサプライヤーに関する問題に直面していますか? [無料見積もりを取得] をクリックして 3D CAD モデルをアップロードします。エンジニアリング チームが 2 時間以内に詳細なコスト見積もりと DFM 分析を無料で提供します。
📞電話番号: +86 185 6675 9667
📧メールアドレス: info@lsrpf.com
🌐ウェブサイト:https://lsrpf.com/
免責事項
このページの内容は情報提供のみを目的としています。LS マニュファクチャリング サービス情報の正確性、完全性、有効性については、明示的か黙示的かを問わず、いかなる表明も保証もありません。サードパーティのサプライヤーまたはメーカーが、LS Manufacturing ネットワークを通じて性能パラメータ、幾何公差、特定の設計特性、材料の品質およびタイプまたは仕上がりを提供すると推測すべきではありません。それは購入者の責任です。必須部品の見積もり これらのセクションの具体的な要件を確認してください。詳細についてはお問い合わせください。
LS 製造チーム
LS Manufacturing は業界をリードする企業です。カスタム製造ソリューションに焦点を当てます。当社は 5,000 を超える顧客と 15 年以上の経験があり、高精度 CNC 加工、板金製造、3D プリンティング、射出成形に重点を置いています。成形、金属プレス、その他のワンストップ製造サービス。
当社の工場には、ISO 9001:2015 認証を取得した最先端の 5 軸マシニング センターが 100 台以上備えられています。当社は、世界 150 か国以上のお客様に、迅速、効率的、高品質の製造ソリューションを提供しています。少量生産でも大規模なカスタマイズでも、24時間以内の最速納期でお客様のニーズにお応えします。 LSマニュファクチャリングを選択します。これは、選択の効率、品質、プロ意識を意味します。
詳細については、次の Web サイトをご覧ください:www.lsrpf.com
| 検査の側面 | 完全な CMM 制御なし (一般的なリスク) | 温度制御された CMM + SPC を使用 |
| 環境の安定性 | 店舗の床環境温度は±3°C変動し、熱測定に影響します | 20°C±0.5°Cの温度制御チャンバーにより、測定時の熱歪みを排除 |
| 検出範囲 | サンプリング (AQL 1.0 など) では、テストされていない項目の潜在的な欠陥が見落とされる可能性があります | 100% の全寸法検査と 100% エラーのない CNC 製造 |
| 測定解像度 | ±5 μm の不確かさを持つ手動ツールと視覚システム | 体積精度 0.9 μm の Zeiss CMM |
| フィードバックの処理 | 品質管理の最終段階で発見された欠落欠陥により、やり直しまたは廃棄が発生する | プロセス中のリアルタイム SPC 通知により、プロセス中の修正が促されます |
| ドキュメント | 追跡可能な情報が欠けている一般的な適合証明書 | 材料証明書と CMM ログを伴う AS9102 への完全な FAIR レポート |
