Русский



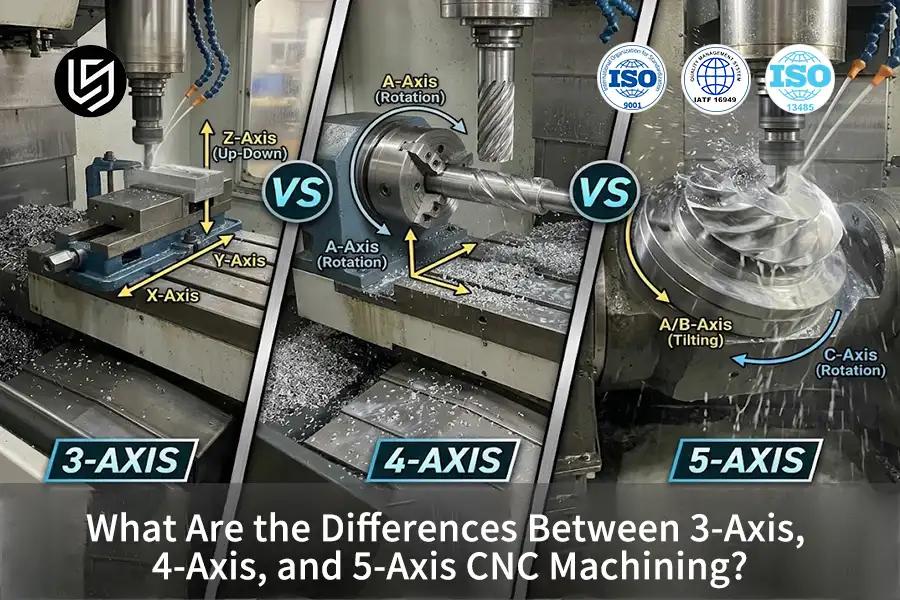
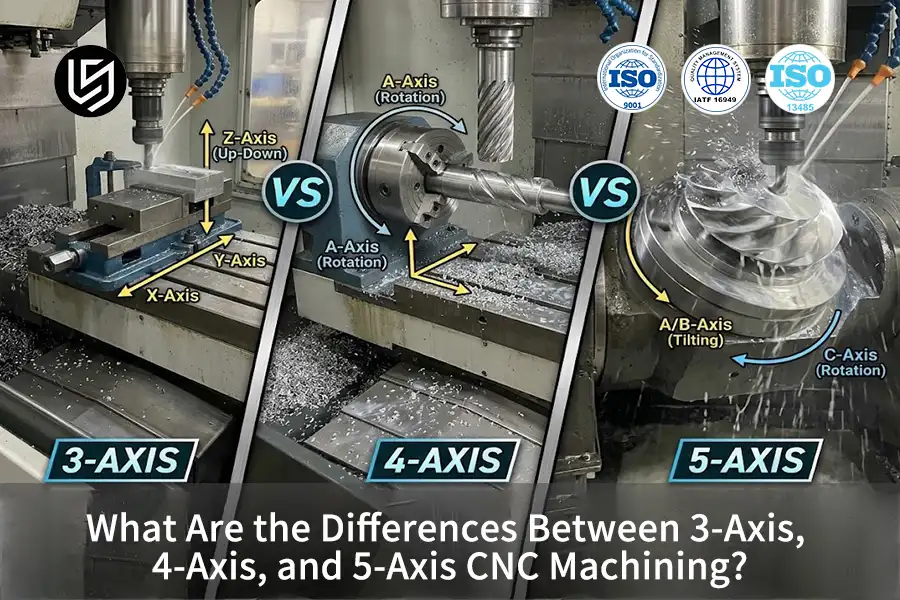
Вкратце: 3-осевые, 4-осевые и 5-осевые станки с ЧПУ (числовым программным управлением). механическая обработка Трехосевое фрезерование — это процессы обработки материалов, классифицируемые по кинематическим степеням свободы, от трех ортогональных линейных осей (X, Y, Z) до синхронизированных вращающихся траекторий движения инструмента, способных обеспечить точность позиционирования ±0,005 мм. Проще говоря, трехосевое фрезерование работает как вертикальный сверлильный станок, перемещающийся по плоскому столу, четырехосевое добавляет вращающийся элемент, подобный вертелу, а пятиосевое перемещается как карданный подвес камеры, свободно наклоняющийся вокруг цели.
Для начинающих инженеров-механиков и технических специалистов по закупкам важно понимать точную разницу. между 3, 4 и 5 осями ЧПУ Системы часто вызывают путаницу в отношении возможностей станков и процедур настройки. Переход от простых плоскостных траекторий обработки к многонаправленному фрезерованию требует четкого знания этих систем. Как работают оси станков с ЧПУ и как вращательные степени свободы определяют зацепление режущего инструмента и механическую жесткость. Это инженерное руководство подробно рассматривает кинематику движения в основных областях техники. Типы осей станков с ЧПУ Для уточнения геометрических границ перед разработкой производственной стратегии.
Основные инженерные выводы
- 3-осевое управление фрезерованием. Плоские характеристики: 3-осевая обработка на станках с ЧПУ. Обрабатывает детали исключительно вдоль ортогональных линейных осей X, Y и Z, обеспечивая соблюдение стандартных общих допусков (согласно ISO 2768-1:1989 средней степени) для плоских призматических деталей без боковых подрезов.
- 4-осевая обработка с добавлением поворотного индексирования: В 4-осевых системах ЧПУ предусмотрен дополнительный поворотный стол по оси А для нарезки спиральных канавок и радиальных цилиндрических элементов без ручной переналадки заготовки.
- Непрерывное 5-осевое управление динамическими векторами инструмента: В отличие от позиционной фиксации 3+2, при одновременном 5-осевом фрезеровании используется управление RTCP (Rotation Tool Center Point) для создания плавных аэродинамических контуров с высококачественной обработкой поверхности.
- Количество осей никогда не переопределяет физические параметры фрезы: Дополнительные вращательные оси не могут исключить физические зоны столкновения держателя инструмента или динамическое отклонение режущей кромки в глубоких и узких полостях.
Данное руководство по проектированию подготовлено... Глория ВуСпециалист по быстрому прототипированию и быстрому производству с более чем 15-летним техническим опытом работы в компании LS Manufacturing. Свяжитесь с Глорией Ву в LinkedIn. Дополнительные образовательные ресурсы по CAD/CAM доступны по ссылке. Все кинематические определения, допуски точности и границы обработки, указанные ниже, технически подтверждены в соответствии с ISO 2768-1:1989 (общие допуски) и ISO 286-1:2010 (пределы точности и посадки).
Пошаговый кинематический обрабатывающий механизм
- Определение координат CAM и планирование траектории RTCP: Программное обеспечение CAM (Computer-Aided Manufacturing) преобразует 3D CAD-модель в траектории движения инструмента на станке. В то время как 3-осевая система CAM выдает линейные координаты X-Y-Z, непрерывный многоосевой постпроцессор вычисляет RTCP (Rotation Tool Center Point, действующий подобно подвесу камеры, удерживающему объектив на цели во время наклона дрона), динамически компенсируя положение наконечника инструмента относительно осей вращения.
- Физическая опорная точка и рабочая система координат (WCS): Заготовка из сырья закрепляется на рабочем столе станка или на приподнятой поворотной опоре. Приподнятое крепление обеспечивает беспрепятственное вращение на 360°, позволяя шпиндельной головке наклоняться под большими углами, не ударяясь о стол.
- Синхронное вращение шпинделя и удаление стружки методом среза: Высокоскоростной шпиндель приводит в движение твердосплавную концевую фрезу вдоль запрограммированных векторов, вызывая локальную пластическую деформацию сдвига для чистого удаления металлической стружки при контролируемой динамике нагрузки на стружку.
- Промывка системы термоохлаждения и контроль параметров в процессе эксплуатации: С помощью охлаждающей жидкости под высоким давлением горячие стружки удаляются из зоны резки, предотвращая образование наростов на режущей кромке (BUE — налипание размягченного металла на режущую кромку, подобно прилипанию расплавленного сыра к ножу), что обеспечивает целостность поверхности. Затем контактные датчики, установленные на станке, проверяют геометрические параметры перед снятием зажима с готовой детали.
| Конфигурация осей станка | Кинематические степени свободы | Типичные допуски и шероховатости | Наилучшие инженерные решения |
| 3-осевое фрезерование с ЧПУ | 3 ортогональные линейные оси (X, Y, Z); шпиндель остается вертикальным, в то время как стол перемещается в декартовых координатах. |
Допуск: от ±0,02 мм до ±0,05 мм Шероховатость: Ra от 1,6 мкм до 3,2 мкм |
Призматические кронштейны, плоские радиаторы, плоские корпуса, односторонние инструментальные пластины, простые штамповочные пластины. |
| 4-осевое фрезерование с ЧПУ | 3 линейные оси (X, Y, Z) + 1 вращательная ось (ось A, вращающаяся вокруг оси X, или ось B, вращающаяся вокруг оси Y). |
Допуск: от ±0,01 мм до ±0,03 мм Шероховатость: Ra от 1,6 мкм до 3,2 мкм |
Цилиндрические приводные валы, винтовые ролики с гидравлическими канавками, радиальные отверстия для смазки, корпуса периферийных устройств индексации. |
| 3+2 Позиционная 5-осевая | 3 линейные оси + 2 вращательные оси (B/C или A/C), которые наклоняются/вращаются и механически фиксируются перед линейной резкой. |
Допуск: от ±0,01 мм до ±0,02 мм Шероховатость: Ra от 1,6 мкм до 3,2 мкм |
Глубокие автомобильные корпуса, многоугольные крышки трансмиссии, наклонные выступы для датчиков, подрезанные электронные блоки. |
| Непрерывная 5-осевая | Синхронизированные 5 осей (X, Y, Z, B, C), движущиеся одновременно с непрерывной векторной ориентацией (RTCP). |
Допуск: от ±0,005 мм до ±0,01 мм Шероховатость: Ra от 0,8 мкм до 1,6 мкм |
Аэрокосмические лопатки, сложные турбинные импеллеры, аэродинамические обтекатели, коллекторы для жидкостей, ортопедические бедренные имплантаты. |
Расширение степеней свободы принципиально контролирует накопление базовых точек, а не скорость резания. Благодаря объединению нескольких настроек в одном зажимном приспособлении, многоосевая обработка уменьшает дрейф допусков с неоптимизированного базового значения ±0,1 мм до ±0,005 мм на пересекающихся базовых точках.
Как происходит координация основных декартовых осей в 3-осевой обработке на станках с ЧПУ?
3-осевое фрезерование на станках с ЧПУ Это важный тип технологии обработки материалов, включающий три ортогональные оси линейного перемещения: продольное перемещение стола по оси X, поперечное перемещение стола по оси Y и вертикальное погружение шпинделя по оси Z.
- Природа процесса: Трехкоосевое ортогональное линейное субтрактивное фрезерование
- Координатное движение: Продольное (X), поперечное (Y) и вертикальное погружение (Z)
- Основное ограничение: Доступ к инструменту только по вертикали, без прямой видимости.
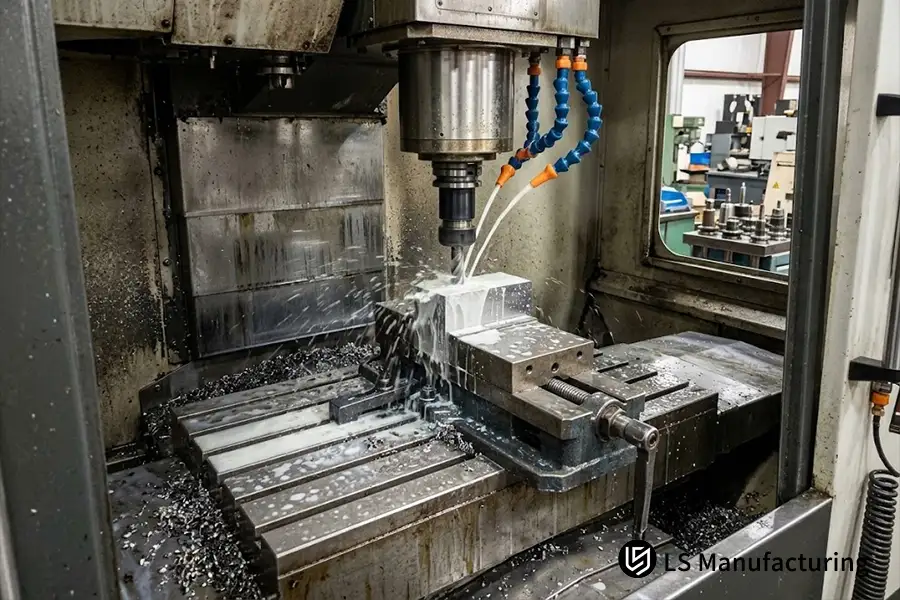
Рисунок 1: Жесткий 3-осевой вертикальный обрабатывающий центр, выполняющий плоскостную резку сверху вниз металлической заготовки, закрепленной в прецизионных тисках, на предприятии LS Manufacturing.
Параметры механического движения в процессе 3-осевого фрезерования определяются следующим образом:
|
Кинематический вектор |
Механизм механического перемещения |
Ограничение траектории инструмента и геометрический барьер |
|
Ось X (продольная) |
Прецизионный шариковинтовой механизм перемещает рабочий стол влево и вправо вдоль линейных направляющих. |
Ограничено плоскими пазами, расположенными сверху вниз, и фрезерованием торцов. |
|
Ось Y (поперечная) |
Каретка с сервоприводом перемещает стол вперед-назад по станине станка. |
Не допускается нарезка пазов с отрицательным углом уклона или пазов для боковых стопорных колец. |
|
Ось Z (вертикальное погружение) |
Шпиндельная головка перемещается вертикально вниз по колонне для регулирования глубины резания пазов. |
При фрезеровании глубоких полостей происходит отклонение режущей кромки, когда вылет инструмента превышает 4 диаметра, а стандартные режущие кромки не могут обрабатывать закаленные стали с твердостью выше 60 HRC. |
Каким образом добавление четвертой вращательной оси расширяет возможности обработки?
Чтобы понять, как работает 4-осевой станок с ЧПУ, рассмотрим программируемую ось вращения, добавленную к традиционным осям X, Y и Z на обрабатывающем столе, которая обычно соответствует вращению вокруг оси X (оси A). Вращая заготовку во время резки, шпиндель обрабатывает угловые боковые поверхности и наружные диаметры, не освобождая деталь от держателя.
- Природа процесса: Фрезерование с четырьмя степенями свободы с помощью ротора
- Координатное движение: Линейное перемещение по осям X-Y-Z, синхронизированное с вращением по оси A.
- Основная компетенция: Непрерывная цилиндрическая индексация и нарезка спиральных канавок.
Интеграция четвертой вращательной оси расширяет динамику подхода инструмента в рамках четырех операционных возможностей:
- Фрезерование цилиндрических поверхностей по истинно спиральной траектории: Синхронизированное вращение заготовки и линейная подача по осям Z-X позволяют концевым фрезам создавать непрерывные спиральные канавки, винтовые резьбы и канавки теплообменников без швов.
- Многосторонняя позиционная индексация (фиксация в виде надгробного камня): Детали, установленные на опорных поверхностях, могут быть точно позиционированы с заданным угловым шагом, что позволяет обрабатывать все периферийные поверхности за одну установку, минимизируя суммарные ошибки, возникающие при обработке базовых элементов.
- Радиальное поперечное сверление отверстий на прецизионных валах: Поворот заготовки в точно заданные радиальные угловые положения позволяет сверлам обрабатывать поперечные отверстия для смазки с точностью до ±0,015 мм (согласно ASME Y14.5-2018) от концентрических центров.
- Исключение вариаций, связанных с ручной фиксацией: Автоматизированная индексация по четвертой оси исключает ошибки, возникающие при ручном переворачивании деталей, и обеспечивает стабильное осевое биение по нескольким радиальным элементам.
Внедрение четвертой оси обеспечивает важный инженерный мост между обработкой плоских пластин и полномасштабной ротационной скульптурной обработкой.
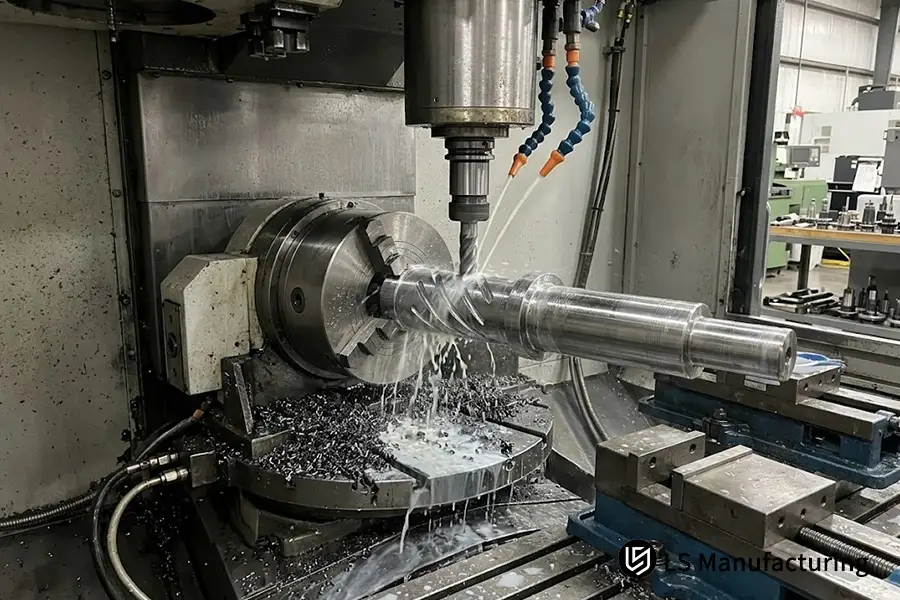
Рисунок 2: Синхронизированная 4-осевая обработка с использованием программируемого поворотного индексатора по оси А для фрезерования непрерывных спиральных канавок вдоль цилиндрического приводного вала на предприятии LS Manufacturing.
В чём заключаются ключевые технические различия между 3+2-осевой и 5-осевой обработкой?
Оценка 3+2 против 5-осевой обработки Показано, что техническая граница заключается в использовании вращательного тормоза во время удаления материала. При 3+2-позиционной обработке две вращательные оси наклоняют заготовку под сложным углом и механически фиксируются перед линейным резанием, тогда как при непрерывной 5-осевой обработке все пять осей перемещаются одновременно под управлением RTCP.
- Природа процесса: Многоосевое позиционное индексирование против непрерывного контурирования
- Динамическое управление: Блокировка с помощью механического поворотного тормоза против компенсации RTCP в реальном времени
- Основное отличие: Линейная резка под фиксированным углом против одновременного пятиосевого векторирования инструмента
Кинематическая архитектура 3+2-позиционной обработки
Подход 3+2, называемый индексированной пятиосевой обработкой, использует вращающиеся оси (например, поворотный стол A/B или шарнирную головку) исключительно для углового позиционирования. После достижения оптимального угла гидравлические или пневматические тормоза блокируют вращающиеся оси с высоким моментом удержания, благодаря чему режущий инструмент выполняет жесткие линейные проходы по трем осям с использованием более короткого инструмента.
Кинематическая архитектура непрерывной одновременной 5-осевой обработки
В системе непрерывного 5-осевого фрезерования, описанной на уровне контроллера, синхронизируются все три линейные оси (X, Y, Z) и две вращательные оси (B и C или A и C) на протяжении всего процесса резки. Контроллер ЧПУ выполняет расчеты смещения координат в реальном времени (RTCP) тысячи раз в секунду, поддерживая постоянный угол контакта фрезы и равномерную нагрузку на стружку по сложным NURBS-контурам (неравномерные рациональные B-сплайны, гладкие математические поверхности свободной формы).
Почему непрерывное 5-осевое фрезерование превосходит многостанционные процессы?
Сравнение 3-осевых и 5-осевых станков с ЧПУ. Анализ рабочих процессов показывает, что непрерывное 5-осевое фрезерование устраняет накопительные ошибки базовых точек, возникающие из-за снятия зажима, переворачивания и повторной фиксации деталей при многократных установках. Тангенциальный наклон шпинделя вдоль контурных поверхностей также позволяет инженерам использовать более короткие и жесткие фрезы, подавляющие вибрацию.
- Природа процесса: Одноэтапное непрерывное многоугловое субтрактивное контурирование
- Кинематическое преимущество: Исключение ручного перенатяжения опорных элементов.
- Структурная выгода: Уменьшенный вылет режущей кромки обеспечивает более жесткие траектории движения инструмента.
Сравнение непрерывного 5-осевого фрезерования за одну установку и последовательной переналадки выявляет следующие инженерные проблемы:
Преимущества однопозиционной 5-осевой обработки, связанные с кинематикой и качеством.
- Значительное сокращение суммарного наложения данных: Каждая ручная корректировка положения на 3-осевом станке приводит к увеличению погрешности выравнивания на ±0,025–±0,05 мм. Непрерывный процесс однократной настройки гарантирует отсутствие промежуточных базовых точек и точное геометрическое положение с точностью до ±0,008 мм.
- Оптимизированное отклонение и срок службы инструмента: Наклон инструментальной головки позволяет выполнять глубокое фрезерование с использованием инструментов меньшего диаметра, соотношение длины к диаметру которых не превышает 3:1. Это снижает изгибающие напряжения на жестких концевых фрезах и продлевает срок службы инструмента.
- Улучшенная высота и качество обработки поверхности гребешка: Непрерывная точечная обработка позволяет использовать шаровидные фрезы для создания сложных форм без ступенек, что обеспечивает превосходное качество поверхности Ra 0,8 мкм без полировки на верстаке.
Трудности эксплуатации и инженерные издержки
- Повышенная сложность программирования и постобработки: Для обеспечения непрерывного 5-осевого движения необходимо программное обеспечение для предотвращения столкновений по траектории инструмента, чтобы избежать опасной ситуации, когда шпиндельные головки сталкиваются друг с другом.
- Повышенная чувствительность к динамическому тепловому дрейфу: Из-за одновременного движения по нескольким осям во вращающихся подшипниках всегда присутствует некоторое трение, которое вызывает тепловой дрейф, если его не компенсировать.
Какие основные ограничения многоосевой обработки следует избегать?
Понимание ограничений многоосевой обработки имеет важное значение, поскольку физические границы по-прежнему существуют в пределах объемов перемещения станка, зазоров вращения и зон столкновения держателя инструмента. Начинающие конструкторы часто предполагают, что дополнительные оси могут обрабатывать любую сложную геометрию, однако глубокие внутренние пазы и закрытые подрезы остаются невозможными, если корпус шпинделя сталкивается с заготовкой.
- Природа процесса: Физические кинематические границы и зоны столкновения
- Основные ограничения: Взаимодействия корпуса шпинделя, люфт вращения и передаточные отношения.
- Альтернативный процесс: Электроэрозионная обработка (ЭЭО, искровая эрозия) для обработки внутренних полостей замкнутого типа.
Чтобы предотвратить дорогостоящие столкновения и бракованные детали во время прототипирования, инженерам-конструкторам необходимо учитывать три физических ограничения:
- Зоны защиты от столкновений шпинделя и инструментального держателя: Несмотря на возможность наклона 5-осевого поворотного стола под экстремальными углами, большие размеры корпуса высокоскоростного шпинделя (обычно от 120 до 200 мм) ограничивают угловой подход в труднодоступных местах. Любые элементы, требующие зазора между режущей кромкой и обрабатываемой поверхностью более чем в 6 раз превышающего диаметр, приведут к вибрации или повреждению соседних стен.
- Геометрический допуск в многосуставных кинематических цепях: Каждая физическая ось вносит механический люфт, допуски подшипников и термическую деформацию. 5-осевой станок имеет пять различных источников геометрической погрешности. Простая обработка призматических пластин на 5-осевом станке излишне увеличивает вращательный люфт на жестком 3-осевом фрезерном станке с коробчатыми направляющими.
- Внутренние ограничения геометрии закрытого рабочего колеса и подреза: Процесс обработки на станках с ЧПУ требует прямой видимости между траекторией движения инструмента и заготовкой. Внутренние замкнутые геометрические формы, включая закрытые полые детали, изогнутые S-образные каналы и острые внутренние углы, не могут быть обработаны с помощью вращающегося фрезерного инструмента; эта деталь изготавливается с использованием технологии электроэрозионной обработки (ЭЭО).
Определение допусков геометрических измерений инженеры могут найти в официальном документе. Стандарт ISO по общим допускам (ISO 2768)а также динамика обработки Справочник по машиностроению, 31-е издание, раздел «Механическая обработка»..
Как работает многоосевая кинематика на практике: инженерный пример из LS Manufacturing.
В рамках проверки точности конструкции компании LS Manufacturing было поручено изготовить кронштейн для крепления аэрокосмического датчика, имеющий сложные угловые монтажные выступы, поперечные радиальные каналы для проводов и тонкие аэродинамические наружные стенки. В качестве материала заготовки для обработки кронштейна был выбран алюминий марки 6061-T6 (твердость 95HB), используемый в аэрокосмической промышленности. В техническом чертеже был указан допуск на положение ±0,008 мм между пересекающимися отверстиями и значение аэродинамической чистоты поверхности Ra 0,8 мкм.
При традиционном 3-осевом фрезеровании изготовление этого кронштейна требовало трех отдельных ручных перенастроек с использованием специальных мягких зажимных губок. Эти ручные выравнивания приводили к смещению индикатора часового типа и деформации зажима, что вызывало 18% брака из-за соосного биения, превышающего ±0,04 мм. Для решения этой проблемы... LS Manufacturing Инженеры-технологи перевели обработку детали на однопозиционный непрерывный 5-осевой режим с динамическим управлением RTCP. Твердосплавные шаровые фрезы работали со скоростью резания (Vc) 210 м/мин и подачей на зуб 0,08 мм/z, а непрерывный угол наклона шпинделя 15° сократил вылет фрезы с 65 мм до 25 мм (жесткое соотношение длины к диаметру 2,5:1) для устранения вибрации.
Проверка допусков размеров на нашей координатно-измерительной машине Zeiss (КИМ) показала, что все позиционные размеры находятся в пределах ±0,006 мм, а шероховатость поверхности Ra составила 0,8 мкм. Объединение процесса в одну 5-осевую операцию сократило общее время цикла на 16% и снизило процент бракованных деталей с 18% до 5%. Приведенный выше пример доказывает, что наиболее важное преимущество многоосевой обработки заключается не в увеличении скорости подачи, а в устранении эффекта накопления базовых элементов за счет унифицированной кинематики одной установки. (Ссылка: Журнал проверки инженерных решений цеха LS Manufacturing № AERO-2026-088, проверено на более чем 800 производственных образцах).
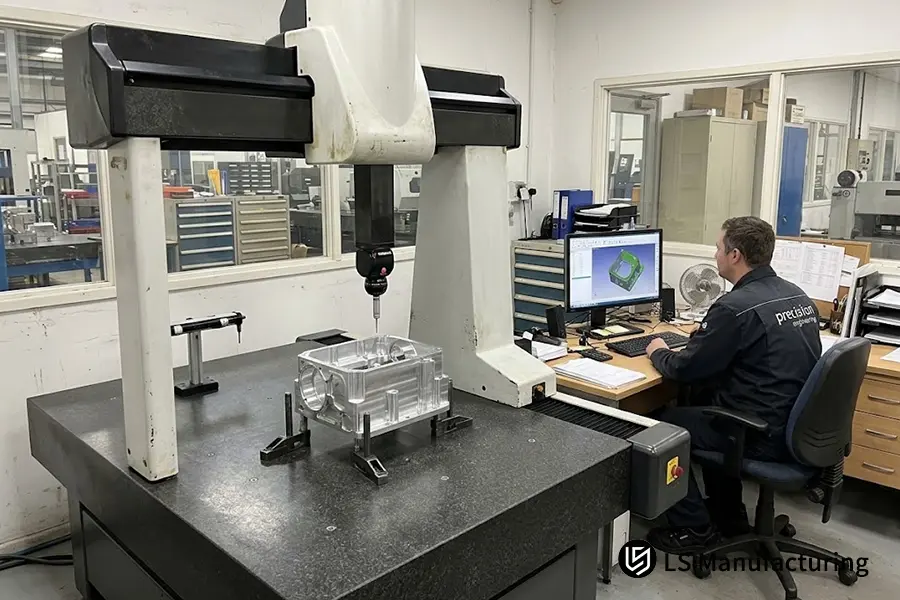
Рисунок 3: Проверка качества с использованием координатно-измерительной машины мостового типа (КИМ) для подтверждения точности геометрических параметров отверстий в сложных обработанных корпусах на заводе LS Manufacturing.
Часто задаваемые вопросы
Возможно ли фрезеровать подрезы с помощью стандартного 3-осевого станка с ЧПУ без специальных инструментов?
Нет. Поскольку стандартный шпиндель 3-осевого станка с ЧПУ приближается к заготовке только вертикально вдоль оси Z, стандартные прямые концевые фрезы не могут обработать выступающие части. Для обработки подрезов на 3-осевом фрезерном станке требуются специальные Т-образные или лепестковые фрезы, либо ручная переналадка детали между настройками.
Всегда ли 5-осевой станок с ЧПУ режет металл быстрее, чем 3-осевой?
Нет. Мощные 3-осевые фрезерные станки обеспечивают превосходную жесткость конструкции и более высокую скорость удаления материала при обработке плоских призматических пластин. Непрерывная 5-осевая обработка сокращает общее время выполнения заказа только для сложных многогранных деталей за счет исключения многократных ручных настроек зажима.
В чём заключается основное различие между позиционной обработкой по схеме 3+2 и непрерывной 5-осевой обработкой?
При позиционной обработке 3+2 две вращательные оси наклоняют заготовку под фиксированным углом и механически фиксируются перед началом стандартной 3-осевой резки. При непрерывном 5-осевом фрезеровании все три линейные оси и две вращательные оси перемещаются одновременно во время резки под управлением системы RTCP в реальном времени.
В каких случаях инженерам следует избегать использования непрерывного 5-осевого фрезерования?
Непрерывное 5-осевое фрезерование следует избегать, если элементы детали лежат в одной плоскости, не имеют сложных углов или требуют лишь общих допусков (≥ ±0,05 мм), поскольку жесткий 3-осевой станок позволяет достичь того же результата с помощью более простого программирования.
Как прецизионные станки с ЧПУ предотвращают смещение оси вращения во время длительных 5-осевых операций?
Современные 5-осевые обрабатывающие центры используют калибровочные сферы непосредственно на станке, объемное картирование с помощью лазерного интерферометра и замкнутую систему термокомпенсации шпинделя для компенсации теплового расширения подшипников и поддержания кинематической точности на микронном уровне.
Краткое содержание
Выбор между 3-осевой, 4-осевой и 5-осевой обработкой на станках с ЧПУ предполагает баланс между физическими степенями свободы детали и ее геометрической сложностью. В то время как 3-осевые и 4-осевые системы обеспечивают экономичный уровень жесткости для плоских и цилиндрических компонентов, настоящая 5-осевая обработка позволяет обрабатывать сложные контурные детали аэрокосмической отрасли с постоянной базовой точкой. Инженерные принципы LS Manufacturing основаны на надежной производственной механике, точном размещении базовых точек по геометрическим допускам и измерительной технике.
Инженеры-новички, конструкторы-механики и университетские исследовательские группы, сталкивающиеся с ограничениями по геометрическим размерам, пределами зазора инструмента или распределением базовых элементов по нескольким осям, могут изучить стандартизированные таблицы допусков и кинематические рекомендации в базе знаний LS Manufacturing CNC Machining. Для более подробного сравнения вариантов деталей сложной геометрии, продолжайте читать наше руководство по сравнению. 3-осевые против 5-осевых станков с ЧПУ: выбор процесса обработки на станке с ЧПУ для сложных геометрических форм и наши инженерные справочные материалы по Рекомендации по проектированию с учетом технологичности производства (DFM) для станков с ЧПУ.