Français



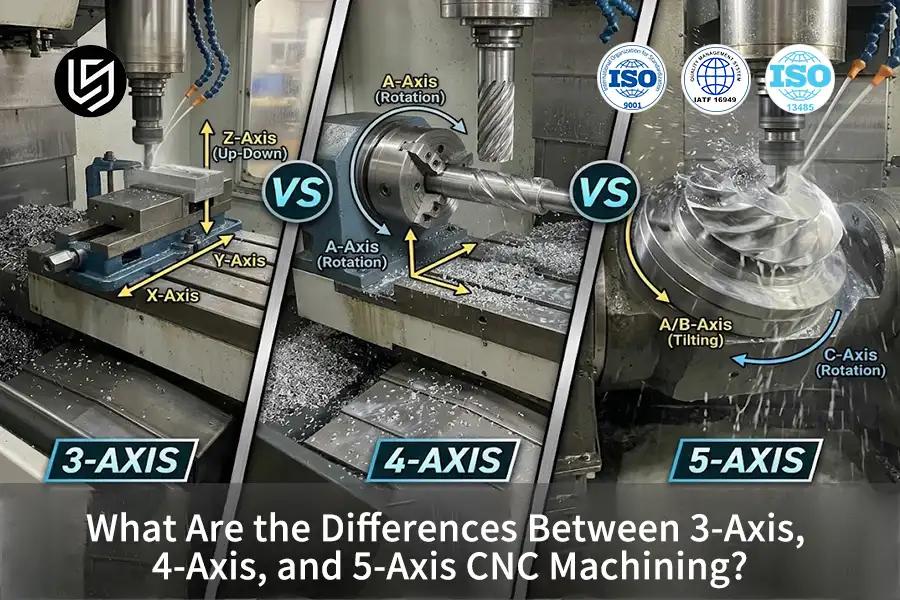
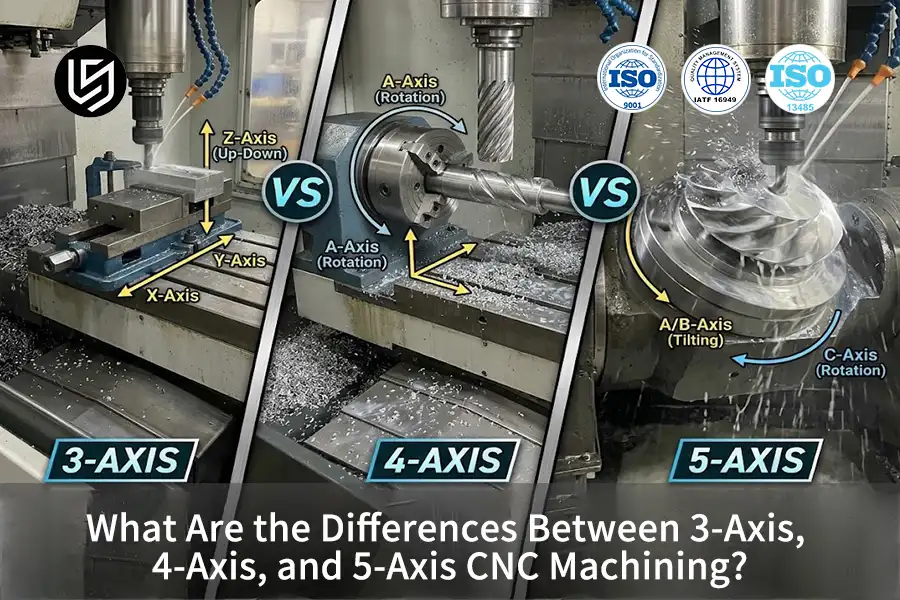
TL;DR : CNC (Commande Numérique par Calculateur) à 3, 4 et 5 axes usinage Les procédés de fabrication soustractifs sont classés selon leurs degrés de liberté cinématiques, allant de trois axes linéaires orthogonaux (X, Y, Z) à des trajectoires d'outil rotatives synchronisées permettant une précision de positionnement de ±0,005 mm. En termes simples, le fraisage 3 axes fonctionne comme une perceuse à colonne se déplaçant sur une table plane, le fraisage 4 axes ajoute une broche rotative comme une rôtissoire, et le fraisage 5 axes se déplace comme un stabilisateur d'appareil photo pivotant librement autour d'une cible.
Pour les ingénieurs mécaniciens débutants et les acheteurs techniques, comprendre la différence exacte CNC à 3, 4 et 5 axes Les systèmes créent souvent de la confusion quant aux capacités des machines et aux procédures de configuration. La transition des trajectoires d'outils planes de base au fraisage multidirectionnel nécessite une connaissance claire de Comment fonctionnent les axes CNC ? Ce guide technique explique comment les degrés de liberté de rotation régissent l'engagement de la fraise et la rigidité mécanique. Il détaille la cinématique du mouvement à travers les principaux axes. types d'axes de machines CNC Clarifier les limites géométriques avant d'établir une stratégie de fabrication.
Principaux enseignements en matière d'ingénierie
- Commandes de fraisage 3 axes - Caractéristiques planes : usinage CNC 3 axes fonctionne exclusivement le long des axes linéaires orthogonaux X, Y et Z, respectant les tolérances générales standard (selon la norme ISO 2768-1:1989 de qualité moyenne) pour les pièces prismatiques plates sans contre-dépouilles latérales.
- L'usinage 4 axes ajoute l'indexage rotationnel : Les systèmes CNC à 4 axes intègrent une table rotative supplémentaire à axe A pour usiner des cannelures hélicoïdales et des formes cylindriques radiales sans repositionnement manuel de la pièce.
- Un système continu à 5 axes contrôle les vecteurs d'outils dynamiques : Contrairement au verrouillage de position 3+2, le fraisage simultané 5 axes utilise la commande RTCP (Rotation Tool Center Point) pour sculpter des contours aérodynamiques lisses avec des finitions de surface fines.
- Le nombre d'axes ne prime jamais sur la physique de la fraise : L'ajout d'axes rotatifs ne peut pas éliminer les zones de collision physiques du porte-outil ni la déviation dynamique de l'outil de coupe dans les cavités profondes et étroites.
Ce guide d'ingénierie est rédigé par Gloria WuSpécialiste en prototypage rapide et fabrication rapide avec plus de 15 ans d'expérience technique chez LS Manufacturing. Connectez-vous avec Gloria Wu sur LinkedIn Pour plus de ressources pédagogiques en CAO/FAO. Toutes les définitions cinématiques, les tolérances de précision et les limites d'usinage décrites ci-dessous sont validées techniquement conformément aux normes ISO 2768-1:1989 (tolérances générales) et ISO 286-1:2010 (limites et ajustements de précision).
Mécanisme d'usinage cinématique étape par étape
- Définition des coordonnées CAM et planification de trajectoire RTCP : Le logiciel de FAO (Fabrication Assistée par Ordinateur) convertit le modèle CAO 3D en trajectoires d'outils. Tandis que la FAO 3 axes génère des coordonnées linéaires X-Y-Z, un post-processeur multiaxes continu calcule le RTCP (Point Centre de Rotation de l'Outil), fonctionnant comme une nacelle de caméra maintenant son objectif verrouillé sur une cible pendant l'inclinaison d'un drone, compensant dynamiquement la position de l'outil par rapport aux axes de rotation.
- Système de référence physique de serrage et système de coordonnées de travail (WCS) : Les matières premières sont fixées sur la table de la machine ou sur un support rotatif surélevé. Ce dispositif de fixation surélevé offre un dégagement de rotation à 360° permettant à la tête de broche de s'incliner fortement sans heurter la table.
- Rotation synchrone de la broche et évacuation des copeaux par cisaillement : La broche à grande vitesse entraîne la fraise en carbure le long de vecteurs programmés, induisant une déformation plastique localisée par cisaillement pour détacher proprement les copeaux métalliques sous une dynamique de charge de copeaux contrôlée.
- Rinçage du liquide de refroidissement thermique et sondage en cours de processus : Un système de refroidissement haute pression évacue les copeaux chauds de la zone de coupe afin d'éviter la formation de bords rapportés (BUE, où le métal ramolli se soude au tranchant comme du fromage fondu sur un couteau), préservant ainsi l'intégrité de la surface. Des palpeurs intégrés à la machine vérifient ensuite les dimensions géométriques avant de libérer la pièce finie.
| Configuration des axes de la machine | Degrés de liberté cinématiques | Tolérance et Ra typiques | Applications d'ingénierie optimales |
| Fraisage CNC 3 axes | 3 axes linéaires orthogonaux (X, Y, Z) ; la broche reste verticale tandis que la table se déplace en coordonnées cartésiennes. |
Tolérance : ±0,02 mm à ±0,05 mm Rugosité : Ra de 1,6 μm à 3,2 μm |
Supports prismatiques, dissipateurs thermiques plans, boîtiers plats, plaques d'outillage unilatérales, plaques de poinçonnage de base. |
| Fraisage CNC 4 axes | 3 axes linéaires (X, Y, Z) + 1 axe rotatif (axe A tournant autour de X ou axe B tournant autour de Y). |
Tolérance : ±0,01 mm à ±0,03 mm Rugosité : Ra de 1,6 μm à 3,2 μm |
Arbres de transmission cylindriques, rouleaux à rainures hélicoïdales pour fluides, perçages radiaux pour orifices d'huile, carters périphériques indexés. |
| 3+2 Positionnel 5 axes | 3 axes linéaires + 2 axes rotatifs (B/C ou A/C) qui s'inclinent/tournent et se verrouillent mécaniquement avant la coupe linéaire. |
Tolérance : ±0,01 mm à ±0,02 mm Rugosité : Ra de 1,6 μm à 3,2 μm |
Carter automobile profond, couvercles de transmission multi-angles, bossages de capteurs inclinés, boîtiers électroniques encastrés. |
| 5 axes continus | 5 axes synchronisés (X, Y, Z, B, C) se déplaçant simultanément avec une orientation vectorielle continue (RTCP). |
Tolérance : ±0,005 mm à ±0,01 mm Rugosité : Ra 0,8 μm à 1,6 μm |
Disques aubagés monoblocs aérospatiaux, roues de turbines complexes, carénages aérodynamiques, collecteurs de fluides, implants fémoraux orthopédiques. |
L'augmentation du nombre de degrés de liberté influe fondamentalement sur l'accumulation des données de référence plutôt que sur les vitesses de coupe brutes. En regroupant plusieurs configurations dans un seul dispositif de maintien, l'usinage multiaxes réduit la dérive de tolérance d'une valeur de référence non optimisée de ±0,1 mm à ±0,005 mm entre les données de référence.
Comment les axes cartésiens de base se coordonnent-ils dans l'usinage CNC 3 axes ?
Fraisage CNC 3 axes est un type essentiel de technologie de fabrication soustractive qui implique trois axes de mouvement linéaire orthogonaux : le déplacement longitudinal de la table selon l’axe X, le déplacement transversal de la table selon l’axe Y et la plongée verticale de la broche selon l’axe Z.
- Nature du processus : Fraisage soustractif linéaire orthogonal à trois axes
- Mouvement coordonné : Plongement longitudinal (X), transversal (Y) et vertical (Z)
- Contrainte principale : Accès aux outils verticaux uniquement en visibilité directe
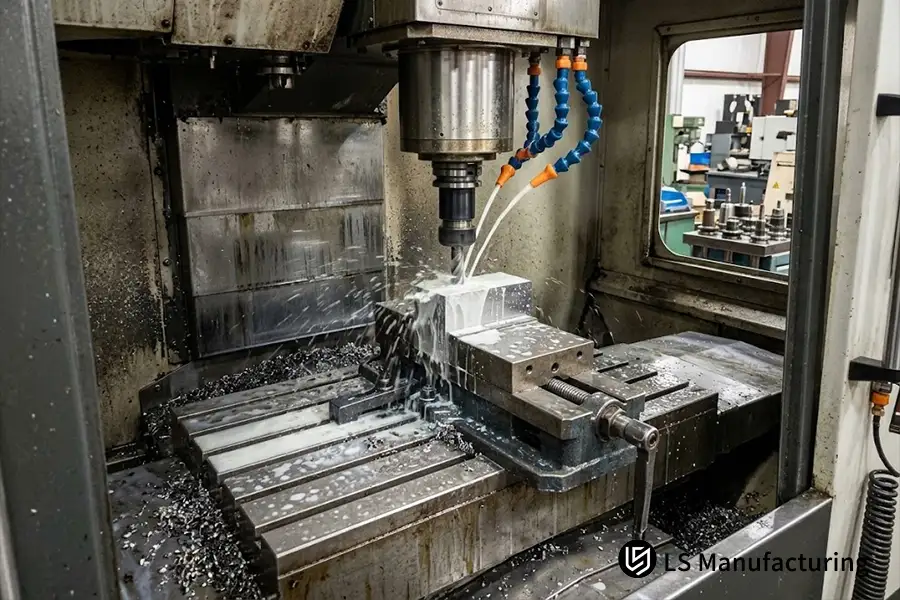
Figure 1 : Un centre d'usinage vertical rigide à 3 axes exécutant une coupe plane descendante sur une pièce métallique fixée dans un étau de précision chez LS Manufacturing.
Les paramètres de mouvement mécanique du processus de fraisage 3 axes sont définis comme suit :
|
Vecteur cinématique |
Mécanisme de traduction mécanique |
Contrainte de trajectoire d'outil et barrière géométrique |
|
Axe X (longitudinal) |
Une vis à billes de précision entraîne la table porte-pièce de gauche à droite le long de rails de guidage linéaires. |
Limité aux rainures planes à visée verticale et au fraisage frontal. |
|
Axe Y (transversal) |
Le chariot à servomoteur déplace la table d'avant en arrière sur le banc de la machine. |
Impossible de réaliser des angles de dépouille négatifs ou des rainures latérales pour anneaux de retenue. |
|
Axe Z (Plongée verticale) |
La tête de broche se déplace verticalement le long de la colonne pour contrôler la profondeur de coupe des poches. |
Le fraisage de cavités profondes provoque une déviation de l'outil de coupe lorsque sa portée dépasse 4 fois le diamètre, et les outils de coupe standard ne peuvent pas usiner les aciers trempés d'une dureté supérieure à 60 HRC. |
Comment l'ajout d'un quatrième axe rotatif augmente-t-il la capacité d'usinage ?
Pour comprendre le fonctionnement d'une machine CNC à 4 axes, prenons l'exemple d'un axe de rotation programmable ajouté aux axes X, Y et Z traditionnels de la table d'usinage, qui correspond généralement à une rotation autour de l'axe X (axe A). En faisant tourner la pièce pendant la coupe, la broche usine les surfaces latérales angulaires et les diamètres extérieurs sans libérer la pièce du porte-pièce.
- Nature du processus : Fraisage soustractif à quatre degrés de liberté assisté par rotation
- Mouvement coordonné : Translation linéaire X-Y-Z synchronisée avec la rotation de l'axe A
- Capacité principale : Indexage cylindrique continu et découpe de rainures hélicoïdales
L'intégration du quatrième axe rotatif étend la dynamique d'approche de l'outil à quatre capacités opérationnelles :
- Fraisage hélicoïdal véritable sur surfaces cylindriques : La rotation synchronisée de la pièce et les avances linéaires le long des axes Z-X permettent aux fraises de créer des rainures hélicoïdales continues, des filetages et des cannelures d'échangeur de chaleur sans joint.
- Indexation positionnelle multiface (fixation en forme de pierre tombale) : Les pièces montées sur des supports peuvent être indexées par incréments angulaires précis afin que toutes les faces périphériques soient usinées en une seule opération, minimisant ainsi les erreurs cumulatives d'empilement des données de référence.
- Perçage radial transversal sur arbres de précision : La rotation de la pièce à usiner dans des positions angulaires radiales exactes permet aux forets d'usiner des ports de lubrification à trous transversaux dans une position vraie de ±0,015 mm (selon ASME Y14.5-2018) à partir de centres concentriques.
- Élimination des variations de serrage manuel : L'indexation automatisée du quatrième axe élimine les erreurs de retournement manuel des pièces, maintenant un faux-rond axial constant sur plusieurs caractéristiques radiales.
L'introduction d'un quatrième axe constitue un pont technique essentiel entre l'usinage de plaques planes et le modelage rotatif complet.
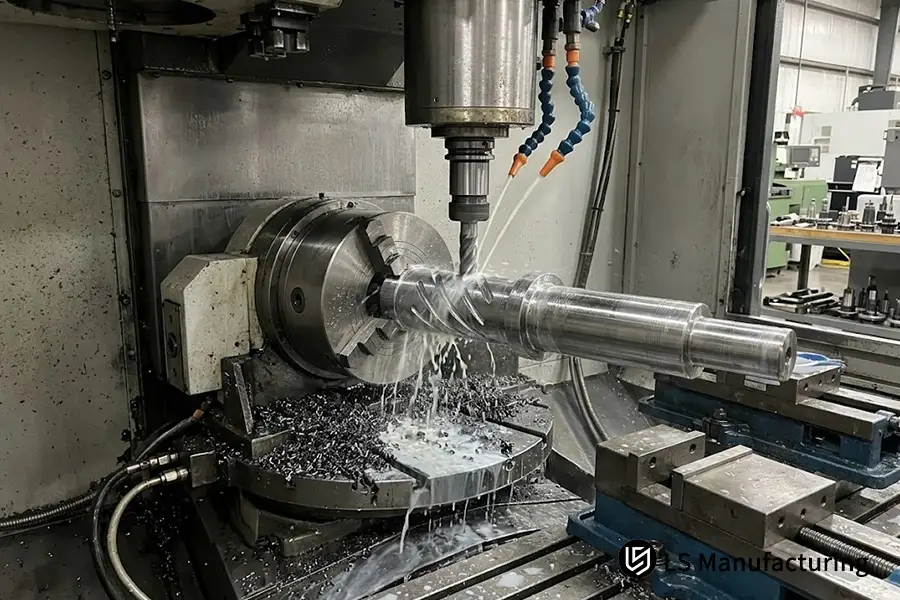
Figure 2 : Usinage synchronisé à 4 axes utilisant un indexeur rotatif programmable à axe A pour fraiser des cannelures spirales continues le long d'un arbre d'entraînement cylindrique chez LS Manufacturing.
Quelles sont les principales différences techniques entre l'usinage 3+2 axes et l'usinage 5 axes ?
Évaluation Usinage 3+2 axes vs 5 axes Cela montre que la limite technique réside dans l'engagement du frein rotatif lors de l'enlèvement de matière. En usinage positionnel 3+2, deux axes rotatifs inclinent la pièce selon un angle composé et se verrouillent mécaniquement avant la coupe linéaire, tandis qu'en usinage continu 5 axes, les cinq axes sont actionnés simultanément par commande RTCP.
- Nature du processus : Indexation positionnelle multi-axes vs. contourage continu
- Contrôle dynamique : Blocage mécanique du frein rotatif vs compensation RTCP en temps réel
- Distinction principale : Coupes linéaires à angle fixe vs. vectorisation d'outil simultanée sur cinq axes
Architecture cinématique de l'usinage positionnel 3+2
Désignée sous le nom d'usinage indexé à cinq axes, l'approche 3+2 utilise des axes rotatifs (tels qu'une table à tourillons A/B ou une tête articulée) uniquement pour le positionnement angulaire. Une fois l'angle optimal atteint, des freins à étrier hydrauliques ou pneumatiques bloquent les axes rotatifs avec un couple de maintien élevé, permettant ainsi à l'outil de réaliser des passes linéaires rigides sur trois axes avec un outillage plus court.
Architecture cinématique de l'usinage continu simultané à 5 axes
Avec le fraisage continu à 5 axes expliqué au niveau du contrôleur, le système synchronise les trois axes linéaires (X, Y, Z) et les deux axes rotatifs (B & C ou A & C) tout au long de la coupe. Le contrôleur CNC exécute des calculs de décalage de coordonnées en temps réel (RTCP) des milliers de fois par seconde, maintenant un angle de contact de coupe constant et une charge de copeaux uniforme sur des contours NURBS (Non-Uniform Rational B-Splines, surfaces mathématiques lisses de forme libre) complexes.
Pourquoi le fraisage continu à 5 axes est-il plus performant que les procédures à réglages multiples ?
Comparaison des machines CNC 3 axes et 5 axes Les flux de travail montrent que le fraisage continu 5 axes élimine les erreurs de référence cumulatives dues aux opérations de desserrage, de retournement et de repositionnement des pièces lors de multiples configurations. L'inclinaison tangentielle de la broche le long des surfaces profilées permet également aux ingénieurs d'utiliser des fraises plus courtes et plus rigides qui réduisent les vibrations.
- Nature du processus : Contourage soustractif multi-angle continu à configuration unique
- Avantage cinématique : Élimination de l'empilement manuel des données de repositionnement
- Avantage structurel : Réduction du porte-à-faux de l'outil permettant des trajectoires d'outil plus rigides
La comparaison entre le fraisage continu 5 axes en une seule opération et le repositionnement séquentiel met en évidence les problèmes d'ingénierie suivants :
Avantages liés à la cinématique et à la qualité de l'usinage 5 axes en une seule opération
- Réduction significative de l'empilement cumulatif des données : Chaque réalignement manuel sur une machine 3 axes induit une erreur d'alignement de ±0,025 mm à ±0,05 mm. Le processus continu de réglage unique garantit l'absence de références intermédiaires et une précision de positionnement géométrique de ±0,008 mm.
- Déflexion et durée de vie de l'outil optimisées : L'inclinaison de la tête d'outil permet un fraisage profond à l'aide d'outils plus petits dont le rapport longueur/diamètre ne dépasse pas 3:1. Cela réduit les contraintes de flexion sur les fraises rigides et prolonge la durée de vie de l'outil.
- Meilleure hauteur des festons et finition de surface : L'usinage continu point à point permet d'utiliser des fraises à bout sphérique pour créer des formes complexes sans paliers, ce qui donne une excellente finition de surface de Ra 0,8 μm sans polissage sur établi.
Difficultés d'exploitation et coûts d'ingénierie
- Complexité accrue de la programmation et du post-traitement : La création d'un mouvement continu sur 5 axes nécessite un logiciel d'évitement des collisions de trajectoires d'outils afin d'éviter la situation dangereuse où les têtes de broche entrent en collision les unes avec les autres.
- Sensibilité accrue à la dérive thermique dynamique : En raison du mouvement simultané sur plusieurs axes, il existe toujours des frottements dans les roulements rotatifs qui provoquent une dérive thermique, à moins d'être compensés.
Quelles sont les limitations fondamentales à éviter lors de l'usinage multi-axes ?
Il est essentiel de prendre en compte les limitations de l'usinage multiaxes, car des contraintes physiques subsistent au niveau des courses de la machine, des jeux de rotation et des zones de collision du porte-outil. Les nouveaux concepteurs supposent souvent, à tort, que des axes supplémentaires permettent d'usiner des géométries complexes. Or, la réalisation de cavités profondes et de contre-dépouilles fermées demeure impossible si le carter de broche entre en collision avec la pièce.
- Nature du processus : Limites cinématiques physiques et enveloppes de collision
- Principales limitations : Interférence du carter de broche, jeu de rotation et rapports de portée
- Procédé alternatif : Usinage par électroérosion (EDM, érosion par étincelles) pour cavités internes fermées
Afin d'éviter les collisions coûteuses et la mise au rebut de pièces lors du prototypage, les ingénieurs concepteurs doivent prendre en compte trois limitations physiques :
- Enveloppes de collision de la broche et du porte-outil : Malgré la capacité d'une table à tourillons 5 axes à s'incliner à des angles extrêmes, les dimensions importantes du carter de broche à grande vitesse (généralement de 120 à 200 mm) limitent l'approche angulaire dans les espaces restreints. Tout élément nécessitant un dégagement de l'outil supérieur à six fois le diamètre risque de provoquer des vibrations ou d'endommager les surfaces adjacentes.
- Pile de tolérances géométriques dans les chaînes cinématiques multi-articulées : Chaque axe physique introduit du jeu mécanique, des tolérances de roulement et des déformations thermiques. Une machine 5 axes présente cinq sources d'erreur géométrique différentes. L'usinage simple de plaques prismatiques sur une machine 5 axes ajoute inutilement du jeu de rotation à la fraiseuse à glissières prismatiques 3 axes rigide.
- Limites géométriques de la roue interne fermée et de la contre-dépouille : Le procédé d'usinage soustractif CNC nécessite un contact direct entre la trajectoire de l'outil et la pièce. Les géométries internes fermées, telles que les pièces creuses, les profilés en S et les angles vifs, ne peuvent être usinées avec une fraiseuse rotative ; ces pièces sont fabriquées par électroérosion.
Pour une définition des tolérances de mesure géométriques, les ingénieurs peuvent se référer à la norme officielle. Norme ISO relative aux tolérances générales (ISO 2768), ainsi que la dynamique d'usinage de Manuel des machines, 31e édition, Sections d'usinage.
Comment la cinématique multi-axes fonctionne en pratique : un exemple d’ingénierie de LS Manufacturing
Dans le cadre d'une vérification de précision d'un processus de fabrication, LS Manufacturing a été chargée d'usiner un support de montage pour capteur aérospatial. Ce support présentait des bossages de montage à angles composés, des canaux de câblage radiaux transversaux et des parois extérieures aérodynamiques minces. Le matériau de la pièce à usiner était de l'aluminium 6061-T6 de qualité aérospatiale (dureté 95 HB). Le plan technique précisait une tolérance de positionnement de ±0,008 mm entre les trous d'intersection et une rugosité de surface Ra de 0,8 µm.
Avec le procédé d'usinage 3 axes traditionnel, l'usinage de ce support nécessitait trois repositionnements manuels distincts à l'aide de mors souples sur mesure. Ces alignements manuels ont introduit une dérive du comparateur et une déformation du serrage, entraînant un taux de rebut de 18 % dû à un faux-rond coaxial supérieur à ±0,04 mm. Pour résoudre ce problème, LS Manufacturing Les ingénieurs de procédés ont adapté la pièce à un système d'usinage continu 5 axes en une seule étape, avec gestion dynamique du RTCP. Les fraises hémisphériques en carbure fonctionnaient à une vitesse de coupe (Vc) de 210 m/min et une avance par dent de 0,08 mm/z, tandis qu'un angle d'inclinaison de broche constant de 15° réduisait le porte-à-faux de l'outil de 65 mm à 25 mm (un rapport longueur/diamètre rigide de 2,5:1) afin d'éliminer les vibrations.
Le contrôle de tolérance dimensionnelle effectué sur notre machine à mesurer tridimensionnelle (MMT) Zeiss a démontré que toutes les dimensions de position étaient conformes à la plage de ±0,006 mm et que la rugosité de surface mesurée était de Ra 0,8 µm. L'intégration du processus en une seule opération 5 axes a permis de réduire le temps de cycle total de 16 % et le taux de pièces défectueuses de 18 % à 5 %. Cet exemple prouve que le principal avantage de l'usinage multiaxes ne réside pas dans l'augmentation de la vitesse d'avance, mais dans l'élimination de l'accumulation de références grâce à une cinématique unifiée en une seule configuration. (Référence : Journal de validation technique de l'atelier de fabrication LS n° AERO-2026-088, vérifié sur plus de 800 échantillons de production).
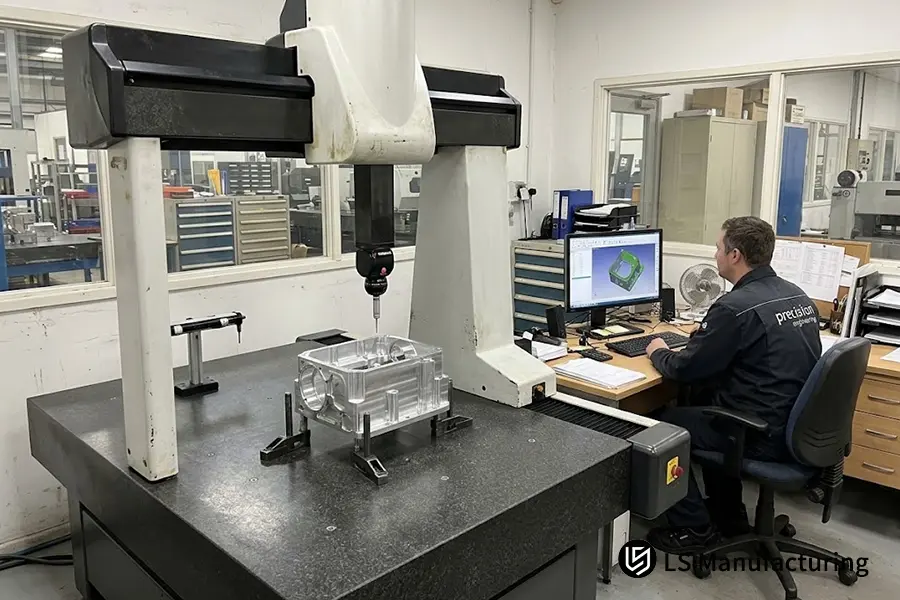
Figure 3 : Vérification de l'assurance qualité à l'aide d'une machine à mesurer tridimensionnelle (MMT) de type pont pour valider les références géométriques précises des trous sur des boîtiers usinés complexes chez LS Manufacturing.
FAQ
Est-il possible de réaliser des contre-dépouilles à l'aide d'une machine CNC 3 axes standard sans outils spécialisés ?
Non. Étant donné qu'une broche CNC 3 axes standard n'avance verticalement que le long de l'axe Z, les fraises droites standard ne peuvent pas atteindre les parties en porte-à-faux. L'usinage de contre-dépouilles sur une fraiseuse 3 axes nécessite des fraises spéciales à rainurer en T ou des fraises en forme de sucette, ou un repositionnement manuel de la pièce entre chaque réglage.
Une machine CNC à 5 axes coupe-t-elle toujours le métal plus rapidement qu'une machine à 3 axes ?
Non. Les fraiseuses 3 axes robustes offrent une rigidité structurelle supérieure et des vitesses d'enlèvement de matière plus rapides sur les plaques prismatiques planes. L'usinage continu 5 axes réduit le délai total uniquement pour les pièces complexes à plusieurs faces en éliminant les multiples réglages manuels de serrage.
Quelle est la principale différence entre l'usinage positionnel 3+2 et l'usinage continu 5 axes ?
En usinage positionnel 3+2, les deux axes rotatifs inclinent la pièce selon un angle fixe et se verrouillent mécaniquement avant le début de la coupe 3 axes standard. En fraisage continu 5 axes, les trois axes linéaires et les deux axes rotatifs se déplacent simultanément pendant la coupe, sous contrôle RTCP en temps réel.
Quand les ingénieurs doivent-ils éviter de spécifier un fraisage continu à 5 axes ?
Le fraisage continu à 5 axes doit être évité lorsque les caractéristiques de la pièce se trouvent sur un seul plan, n'ont pas d'angles composés ou ne nécessitent que des tolérances générales (≥ ±0,05 mm), car une machine rigide à 3 axes permet d'obtenir le même résultat avec une programmation plus simple.
Comment les machines CNC de précision empêchent-elles la dérive des axes rotatifs lors de longs cycles d'usinage sur 5 axes ?
Les centres d'usinage modernes à 5 axes utilisent des sphères d'étalonnage sur machine, une cartographie volumétrique par interféromètre laser et une compensation thermique de broche en boucle fermée pour compenser la dilatation thermique des roulements et maintenir une précision cinématique au micron près.
Résumé
Choisir entre l'usinage CNC 3, 4 et 5 axes implique d'équilibrer les degrés de liberté physiques de votre pièce avec sa complexité géométrique. Si les systèmes 3 et 4 axes offrent un niveau de rigidité économique pour les composants plans et cylindriques, l'usinage 5 axes permet d'usiner des pièces aérospatiales complexes et profilées avec une référence constante. Les principes d'ingénierie de LS Manufacturing reposent sur une mécanique de fabrication rigoureuse, un positionnement précis des références GD&T et des technologies de mesure de pointe.
Les jeunes ingénieurs, les concepteurs mécaniques et les équipes de recherche universitaires confrontés à des contraintes de dimensionnement géométrique, de dégagement d'outils ou d'allocation de références multi-axes peuvent consulter les tableaux de tolérances normalisés et les directives cinématiques de la base de connaissances sur l'usinage CNC de LS Manufacturing. Pour une comparaison plus approfondie des géométries de pièces complexes, consultez notre guide comparatif. Usinage CNC 3 axes vs 5 axes : Choisir le procédé d’usinage CNC pour des formes géométriques complexes et notre référence en matière d'ingénierie sur Directives de conception DFM pour l'usinage CNC.