العربية



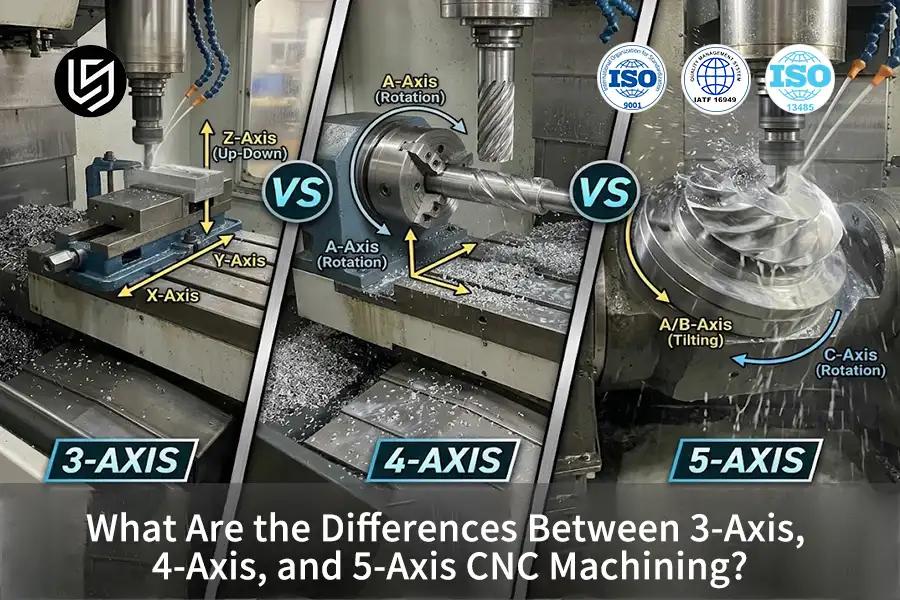
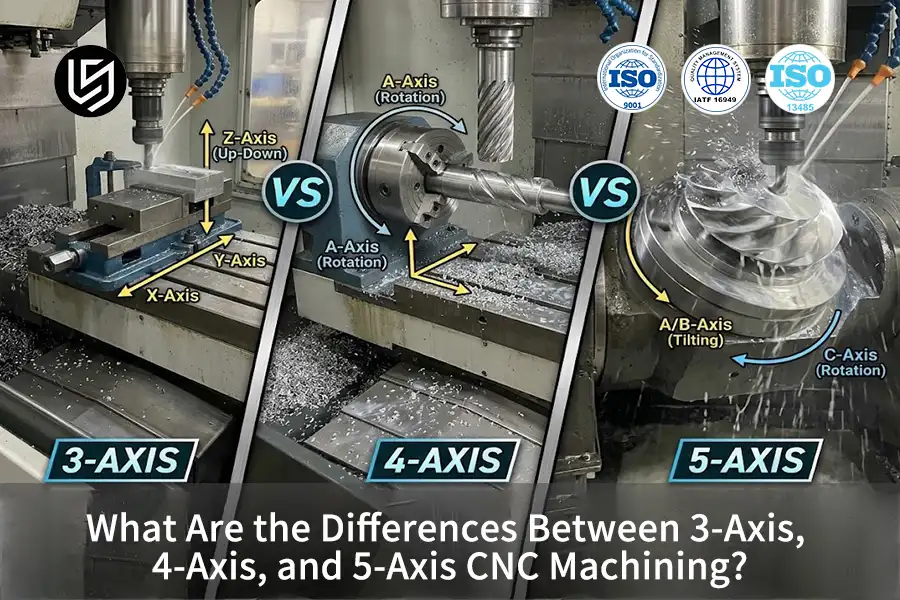
TL;DR: التحكم العددي بالحاسوب (CNC) ذو 3 محاور، و4 محاور، و5 محاور التشغيل الآلي تُصنف عمليات التصنيع الطرحية وفقًا لدرجات حريتها الحركية، بدءًا من ثلاثة محاور خطية متعامدة (X، Y، Z) وصولًا إلى مسارات أدوات دوارة متزامنة قادرة على تحقيق دقة موضعية تصل إلى ±0.005 مم. ببساطة، تعمل عملية الطحن ثلاثية المحاور كآلة حفر عمودية تتحرك على طاولة مسطحة، بينما تضيف عملية الطحن رباعية المحاور سيخًا دوارًا كشواية دوارة، وتتحرك عملية الطحن خماسية المحاور كحامل كاميرا يدور بحرية حول هدف محدد.
بالنسبة للمهندسين الميكانيكيين المبتدئين والمشترين التقنيين، فهم الفرق الدقيق بين 3 و 4 و 5 محاور CNC غالباً ما تُسبب الأنظمة ارتباكاً فيما يتعلق بقدرات الآلات وإجراءات الإعداد. ويتطلب الانتقال من مسارات الأدوات المستوية الأساسية إلى عمليات الطحن متعددة الاتجاهات معرفة واضحة بـ كيف تعمل محاور التحكم الرقمي الحاسوبي وكيف تتحكم درجات حرية الدوران في تعشيق القاطع والصلابة الميكانيكية. يشرح هذا الدليل الهندسي بالتفصيل حركية الحركة عبر المكونات الرئيسية أنواع محاور ماكينات CNC لتوضيح الحدود الهندسية قبل وضع استراتيجية التصنيع.
أهم النقاط الهندسية
- ميزات التحكم في الطحن ثلاثي المحاور: تشغيل CNC ثلاثي المحاور يعمل حصريًا على طول المحاور الخطية المتعامدة X و Y و Z، مع الحفاظ على التفاوتات العامة القياسية (وفقًا للمعيار ISO 2768-1:1989 متوسط الدرجة) للأجزاء المنشورية المسطحة بدون تجاويف جانبية للدخول.
- تضيف عملية التصنيع بأربعة محاور خاصية الفهرسة الدورانية: تدمج أنظمة CNC ذات 4 محاور طاولة دوارة إضافية على المحور A لقطع الأخاديد الحلزونية والميزات الأسطوانية الشعاعية دون الحاجة إلى إعادة تثبيت قطعة العمل يدويًا.
- نظام تحكم مستمر بخمسة محاور يتحكم في متجهات الأدوات الديناميكية: بخلاف نظام القفل الموضعي 3+2، يستخدم نظام الطحن المتزامن ذو 5 محاور التحكم في RTCP (نقطة مركز أداة الدوران) لنحت الخطوط الديناميكية الهوائية السلسة مع تشطيبات سطحية دقيقة.
- عدد المحاور لا يتجاوز فيزياء القاطع أبدًا: لا يمكن للمحاور الدوارة الإضافية القضاء على نطاقات تصادم حامل الأدوات المادية أو انحراف القاطع الديناميكي في التجاويف العميقة والضيقة.
هذا الدليل الهندسي من تأليف غلوريا ووأخصائي في النماذج الأولية السريعة والتصنيع السريع، يتمتع بخبرة فنية تزيد عن 15 عامًا في شركة LS Manufacturing. تواصل مع غلوريا وو على لينكدإن للحصول على المزيد من الموارد التعليمية في مجال التصميم والتصنيع بمساعدة الحاسوب (CAD/CAM). جميع التعريفات الحركية، وتفاوتات الدقة، وحدود التشغيل الموضحة أدناه تم التحقق من صحتها تقنيًا وفقًا للمعيار ISO 2768-1:1989 (التفاوتات العامة) والمعيار ISO 286-1:2010 (حدود الدقة والملاءمة).
آلية التشغيل الحركي خطوة بخطوة
- تعريف إحداثيات CAM وتخطيط مسار RTCP: يقوم برنامج التصنيع بمساعدة الحاسوب (CAM) بتحويل نموذج التصميم ثلاثي الأبعاد (CAD) إلى مسارات أدوات الآلة. وبينما يُخرج برنامج CAM ثلاثي المحاور إحداثيات خطية X-Y-Z، يقوم معالج لاحق متعدد المحاور بحساب نقطة مركز دوران الأداة (RTCP)، التي تعمل كحامل كاميرا يُبقي عدسته مثبتة على الهدف أثناء إمالة الطائرة بدون طيار، معوضًا ديناميكيًا موضع طرف الأداة بالنسبة للمحاور الدوارة.
- نظام تثبيت المرجع المادي ونظام إحداثيات العمل (WCS): يتم تثبيت مخزون المواد الخام على طاولة الماكينة أو على قاعدة دوارة مرتفعة. يوفر التثبيت المرتفع خلوصًا دورانيًا بزاوية 360 درجة دون عوائق، مما يسمح لرأس المغزل بالإمالة بزوايا حادة دون الاصطدام بالطاولة.
- دوران المغزل المتزامن وإزالة رقائق القص: يقوم المغزل عالي السرعة بتحريك قاطع الكربيد على طول متجهات مبرمجة، مما يؤدي إلى تشوه القص البلاستيكي الموضعي لتقشير رقائق المعدن بشكل نظيف في ظل ديناميكيات تحميل الرقائق المتحكم بها.
- تنظيف سائل التبريد الحراري وفحصه أثناء العملية: يقوم سائل التبريد عالي الضغط بإخراج الرقائق الساخنة من منطقة القطع لمنع تراكم المعدن على حافة القطع (حيث يلتصق المعدن المتصلب بحافة القطع كما يلتصق الجبن الذائب بالسكين)، مما يحافظ على سلامة السطح. ثم تقوم مجسات اللمس الموجودة على الماكينة بالتحقق من البيانات الهندسية قبل فك تثبيت القطعة النهائية.
| تكوين محاور الآلة | درجات الحرية الحركية | التفاوت النموذجي و Ra | تطبيقات هندسية ملائمة تمامًا |
| طحن CNC ثلاثي المحاور | 3 محاور خطية متعامدة (X، Y، Z)؛ يبقى المغزل عموديًا بينما تتحرك الطاولة في الإحداثيات الديكارتية. |
التفاوت المسموح به: من ±0.02 مم إلى ±0.05 مم الخشونة: Ra من 1.6 ميكرومتر إلى 3.2 ميكرومتر |
أقواس موشورية، مشتتات حرارية مستوية، علب مسطحة، ألواح أدوات أحادية الجانب، ألواح ثقب أساسية. |
| طحن CNC رباعي المحاور | 3 محاور خطية (X، Y، Z) + محور دوران واحد (محور A يدور حول X أو محور B يدور حول Y). |
التفاوت المسموح به: من ±0.01 مم إلى ±0.03 مم الخشونة: Ra من 1.6 ميكرومتر إلى 3.2 ميكرومتر |
أعمدة إدارة أسطوانية، بكرات حلزونية ذات أخاديد سائلة، ثقوب فتحات زيت شعاعية، أغلفة طرفية قابلة للفهرسة. |
| 3+2 تحديد المواقع 5 محاور | 3 محاور خطية + 2 محاور دوارة (B/C أو A/C) تميل / تدور وتقفل ميكانيكيا قبل القطع الخطي. |
التفاوت المسموح به: من ±0.01 مم إلى ±0.02 مم الخشونة: Ra من 1.6 ميكرومتر إلى 3.2 ميكرومتر |
هياكل السيارات العميقة، وأغطية ناقل الحركة متعددة الزوايا، وقواعد المستشعرات المائلة، وصناديق الإلكترونيات المقطوعة من الأسفل. |
| خماسي المحاور مستمر | 5 محاور متزامنة (X، Y، Z، B، C) تتحرك في وقت واحد مع توجيه متجه مستمر (RTCP). |
التفاوت المسموح به: من ±0.005 مم إلى ±0.01 مم الخشونة: Ra من 0.8 ميكرومتر إلى 1.6 ميكرومتر |
شفرات التوربينات الفضائية، ومراوح التوربينات المعقدة، والأغطية الانسيابية الديناميكية الهوائية، ومشعبات السوائل، وغرسات عظم الفخذ العظمية. |
تتحكم درجات الحرية المتزايدة بشكل أساسي في تراكم البيانات المرجعية بدلاً من سرعات القطع الخام. ومن خلال دمج عمليات التثبيت المتعددة في أداة تثبيت واحدة، تقلل عمليات التشغيل متعددة المحاور من انحراف التفاوت من خط أساس غير مُحسَّن يبلغ ±0.1 مم إلى ±0.005 مم عبر البيانات المرجعية المتقاطعة.
كيف يتم تنسيق المحاور الديكارتية الأساسية في عمليات التصنيع باستخدام الحاسوب ثلاثية المحاور؟
الطحن باستخدام الحاسوب ثلاثي المحاور وهي نوع أساسي من تكنولوجيا التصنيع الطرحي التي تتضمن ثلاثة محاور متعامدة للحركة الخطية: حركة الطاولة الطولية على المحور X، وحركة الطاولة العرضية على المحور Y، وغطس المغزل الرأسي على المحور Z.
- طبيعة العملية: الطحن الطرحي الخطي المتعامد ثلاثي المحاور
- حركة التنسيق: الانحدار الطولي (X)، والانحدار العرضي (Y)، والانحدار الرأسي (Z)
- القيد الأساسي: الوصول إلى الأدوات عموديًا فقط عبر خط الرؤية
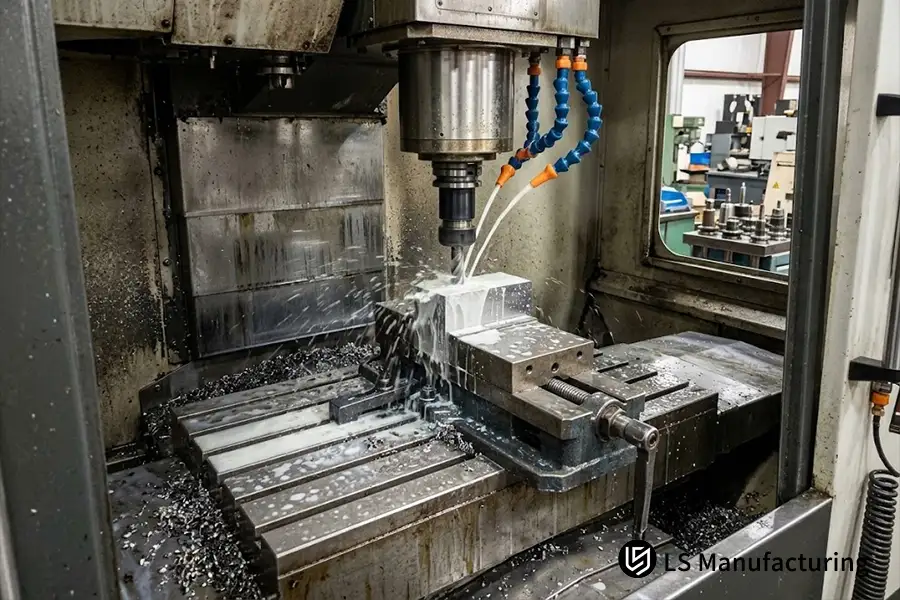
الشكل 1: مركز تشغيل رأسي صلب ثلاثي المحاور يقوم بعملية قطع مستوية من الأعلى إلى الأسفل على قطعة عمل معدنية مثبتة في ملزمة آلة دقيقة في شركة LS Manufacturing.
تُعرَّف معلمات الحركة الميكانيكية لعملية الطحن ثلاثية المحاور على النحو التالي:
|
متجه حركي |
آلية النقل الميكانيكية |
قيود مسار الأداة وحاجز الهندسة |
|
المحور السيني (الطولي) |
يقوم برغي كروي دقيق بتحريك طاولة قطعة العمل من اليسار إلى اليمين على طول قضبان التوجيه الخطية. |
يقتصر على الفتحات المستوية ذات خط الرؤية من الأعلى إلى الأسفل وعمليات طحن الأسطح. |
|
المحور الصادي (المستعرض) |
تقوم عربة تعمل بمحرك سيرفو بتحريك الطاولة من الأمام إلى الخلف عبر سطح الماكينة. |
لا يمكن قطع زوايا السحب السلبية أو أخاديد حلقات التثبيت الجانبية. |
|
المحور Z (الغطس الرأسي) |
يتحرك رأس المغزل عموديًا لأسفل العمود للتحكم في عمق قطع الجيب. |
يؤدي طحن التجويف العميق إلى انحراف القاطع عندما يتجاوز مدى وصول الأداة 4 أضعاف القطر، ولا يمكن للقواطع القياسية تشغيل الفولاذ المقوى الذي تزيد صلابته عن 60 HRC. |
كيف يؤدي إضافة محور دوران رابع إلى زيادة قدرة التصنيع؟
لفهم كيفية عمل نظام التحكم الرقمي بالكمبيوتر رباعي المحاور، تخيل إضافة محور دوران قابل للبرمجة إلى المحاور التقليدية X و Y و Z على طاولة التشغيل، والذي يتوافق عادةً مع الدوران حول المحور X (المحور A). من خلال تدوير قطعة العمل أثناء القطع، يقوم المغزل بتشكيل الأسطح الجانبية الزاوية والأقطار الخارجية دون تحرير القطعة من الحامل.
- طبيعة العملية: الطحن الطرحي بمساعدة الدوران بأربع درجات حرية
- حركة التنسيق: حركة خطية متزامنة على المحاور X وY وZ مع دوران المحور A
- القدرة الأساسية: الفهرسة الأسطوانية المستمرة وقطع الأخدود الحلزوني
يؤدي دمج المحور الدوار الرابع إلى توسيع ديناميكيات اقتراب الأداة عبر أربع قدرات تشغيلية:
- الطحن الحلزوني الحقيقي على الأسطح الأسطوانية: تتيح عملية دوران قطعة العمل المتزامنة والتغذية الخطية على طول المحورين Z-X لقواطع الطحن إنشاء أخاديد حلزونية مستمرة، وخيوط لولبية، وقنوات مبادل حراري بدون فواصل.
- فهرسة موضعية متعددة الجوانب (تثبيت على شكل شاهد قبر): يمكن فهرسة الأجزاء المثبتة على شواهد القبور بزيادات زاوية دقيقة بحيث يتم تشكيل جميع الأسطح المحيطية في إعداد واحد، مما يقلل من أخطاء تراكم البيانات التراكمية.
- حفر ثقوب متقاطعة شعاعية على أعمدة دقيقة: يسمح تدوير قطعة العمل إلى المواضع الشعاعية الزاوية الدقيقة للمثاقب بتشكيل منافذ التشحيم المتقاطعة في حدود ±0.015 مم في الموضع الحقيقي (وفقًا لمعيار ASME Y14.5-2018) من المراكز المتحدة المركز.
- القضاء على اختلاف التثبيت اليدوي: يؤدي الفهرسة الآلية للمحور الرابع إلى التخلص من أخطاء قلب الأجزاء اليدوية، والحفاظ على انحراف محوري متسق عبر ميزات شعاعية متعددة.
يوفر إدخال محور رابع جسراً هندسياً أساسياً بين تشكيل الألواح المسطحة والنحت الدوراني الكامل.
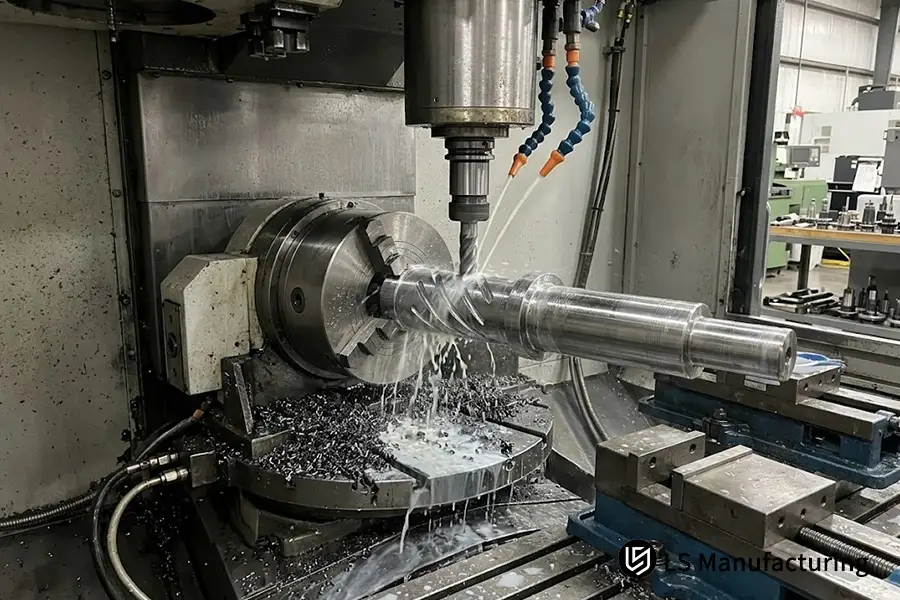
الشكل 2: عملية تصنيع متزامنة رباعية المحاور باستخدام فهرسة دوارة قابلة للبرمجة على المحور A لطحن الأخاديد الحلزونية المستمرة على طول عمود إدارة أسطواني في شركة LS Manufacturing.
ما هي الاختلافات التقنية الرئيسية بين التصنيع باستخدام 3+2 و 5 محاور؟
التقييم مقارنة بين التصنيع باستخدام 3+2 محاور والتصنيع باستخدام 5 محاور يُظهر ذلك أن الحد التقني يكمن في تعشيق الفرامل الدوارة أثناء إزالة المواد. في التشغيل الموضعي 3+2، يقوم محوران دواران بإمالة قطعة العمل بزاوية مركبة وتثبيتها ميكانيكيًا قبل القطع الخطي، بينما في التشغيل المستمر بخمسة محاور، تتحرك جميع المحاور الخمسة في وقت واحد تحت تحكم RTCP.
- طبيعة العملية: الفهرسة الموضعية متعددة المحاور مقابل التحديد المستمر للخطوط الكنتورية
- التحكم الديناميكي: قفل الفرامل الدوارة الميكانيكية مقابل تعويض RTCP في الوقت الحقيقي
- التميز الأساسي: القطع الخطي بزاوية ثابتة مقابل توجيه الأدوات المتزامن بخمسة محاور
البنية الحركية للتصنيع الموضعي 3+2
تُعرف هذه التقنية باسم التصنيع الخماسي المحاور المفهرس، وتستخدم محاور دوارة (مثل طاولة محورية A/B أو رأس مفصلي) لتحديد الموضع الزاوي فقط. بمجرد الوصول إلى الزاوية المثلى، تقوم مكابح هيدروليكية أو هوائية بقفل المحاور الدوارة بعزم تثبيت عالٍ، مما يسمح للقاطع بتنفيذ عمليات قطع خطية ثلاثية المحاور باستخدام أدوات أقصر.
البنية الحركية للتصنيع المستمر المتزامن خماسي المحاور
مع شرح عملية الطحن المستمر بخمسة محاور على مستوى وحدة التحكم، يقوم النظام بمزامنة جميع المحاور الخطية الثلاثة (X، Y، Z) ومحورين دورانيين (B وC أو A وC) طوال عملية القطع. تقوم وحدة التحكم CNC بتنفيذ حسابات إزاحة الإحداثيات في الوقت الحقيقي (RTCP) آلاف المرات في الثانية، مما يحافظ على زاوية تلامس ثابتة للقاطع وحمل رقائق موحد عبر محيطات NURBS المعقدة (خطوط B-Spline غير المنتظمة العقلانية، وهي أسطح رياضية حرة الشكل ناعمة).
لماذا يتفوق نظام الطحن المستمر ذو الخمسة محاور على إجراءات الإعداد المتعددة؟
مقارنة بين آلات التحكم الرقمي ثلاثية المحاور وآلات التحكم الرقمي خماسية المحاور تُظهر عمليات سير العمل أن عملية الطحن المستمر بخمسة محاور تُزيل أخطاء البيانات التراكمية الناتجة عن فك الأجزاء وقلبها وإعادة تثبيتها عبر عمليات إعداد متعددة. كما أن إمالة المغزل بشكل مماس على طول الأسطح المنحنية تسمح للمهندسين باستخدام قواطع أقصر وأكثر صلابة تُقلل الاهتزاز.
- طبيعة العملية: تحديد محيط الجسم بالطرح المستمر متعدد الزوايا في إعداد واحد
- الميزة الحركية: إلغاء تراكم البيانات لإعادة التثبيت اليدوي
- الفائدة الهيكلية: تقليل بروز أداة القطع مما يتيح مسارات أدوات أكثر صلابة
تُظهر المقارنة بين عملية الطحن المستمر أحادي الإعداد بخمسة محاور وإعادة التثبيت المتسلسلة المشكلات الهندسية التالية:
المزايا المتعلقة بالحركة والجودة في عمليات التصنيع أحادية الإعداد ذات الخمسة محاور
- انخفاض كبير في تراكم البيانات التراكمية: تُضيف كل عملية إعادة ضبط يدوية على آلة ثلاثية المحاور خطأً في المحاذاة يتراوح بين ±0.025 مم و±0.05 مم. تضمن عملية الضبط المتواصلة أحادية المرحلة عدم وجود بيانات مرجعية وسيطة، ويتم تحديد الموقع الهندسي الحقيقي بدقة تصل إلى ±0.008 مم.
- تحسين الانحراف وعمر الأداة: يسمح إمالة رأس الأداة بالطحن العميق باستخدام أدوات أصغر بنسبة طول إلى قطر لا تتجاوز 3:1. وهذا يقلل من إجهادات الانحناء على قواطع الطحن الصلبة ويطيل عمر الأداة.
- ارتفاع أفضل للحواف المصقولة وتشطيب سطحي أفضل: تتيح عملية التشغيل المستمر من نقطة إلى نقطة استخدام قواطع ذات رؤوس كروية لإنشاء أشكال معقدة بدون خطوات مما ينتج عنه تشطيب سطح ممتاز Ra 0.8 ميكرومتر بدون تلميع على طاولة العمل.
صعوبات التشغيل وتكاليف الهندسة
- زيادة تعقيدات البرمجة والمعالجة اللاحقة: يتطلب إنشاء حركة مستمرة بخمسة محاور استخدام برامج لتجنب تصادم مسار الأدوات لتجنب الوضع الخطير المتمثل في اصطدام رؤوس المغزل ببعضها البعض.
- زيادة الحساسية للانحراف الحراري الديناميكي: بسبب الحركة المتزامنة في عدة محاور، توجد دائمًا بعض الاحتكاكات في المحامل الدوارة التي تسبب الانحراف الحراري ما لم يتم تعويضها.
ما هي القيود الأساسية التي يجب تجنبها في عمليات التصنيع متعددة المحاور؟
يُعدّ إدراك قيود التصنيع متعدد المحاور أمرًا بالغ الأهمية، نظرًا لوجود حدود مادية ضمن نطاق حركة الماكينة، والمسافات الدورانية، ومناطق تصادم حامل الأدوات. غالبًا ما يفترض المصممون الجدد أن المحاور الإضافية قادرة على قطع أي شكل هندسي معقد، إلا أن التجاويف الداخلية العميقة والتجاويف السفلية المغلقة تظل مستحيلة إذا اصطدم غلاف المغزل بقطعة العمل.
- طبيعة العملية: الحدود الحركية الفيزيائية وأغلفة التصادم
- القيود الأساسية: تداخل غلاف المغزل، والارتداد الدوراني، ونسب الوصول
- العملية البديلة: التصنيع بالتفريغ الكهربائي (EDM، التآكل الشراري) للتجاويف الداخلية المغلقة
من أجل منع التصادمات المكلفة وتلف الأجزاء أثناء عملية النمذجة الأولية، يحتاج مهندسو التصميم إلى مراعاة ثلاثة قيود مادية:
- أظرف تصادم حامل المغزل والأداة: على الرغم من قدرة طاولة الدوران خماسية المحاور على الإمالة بزوايا حادة، إلا أن الحجم الكبير لغلاف المغزل عالي السرعة (عادةً من 120 مم إلى 200 مم) يُقيّد إمكانية الاقتراب الزاوي في الزوايا الهيكلية الضيقة. أي تصميم يتطلب خلوصًا للقاطع يزيد عن ستة أضعاف القطر سيؤدي إلى اهتزاز أو خدش أسطح الجدران المجاورة.
- تراكم التفاوتات الهندسية في السلاسل الحركية متعددة المفاصل: يُضيف كل محور فيزيائي خلوصًا ميكانيكيًا، وتفاوتًا في تحمل المحامل، وتشوهًا حراريًا. تحتوي آلة الخمسة محاور على خمسة مصادر مختلفة للخطأ الهندسي. إن التشغيل البسيط للصفائح المنشورية باستخدام آلة الخمسة محاور يُضيف خلوصًا دورانيًا غير ضروري إلى آلة الطحن الصندوقية الصلبة ذات الثلاثة محاور.
- حدود هندسة المروحة المغلقة الداخلية والقطع السفلي: تتطلب عملية التصنيع الطرحي باستخدام الحاسوب (CNC) تلامسًا مباشرًا بين مسار الأداة وقطعة العمل. لا يمكن تشكيل الأشكال الهندسية الداخلية المغلقة، بما في ذلك الأجزاء المجوفة المغلقة، والقنوات المنحنية على شكل حرف S، والزوايا الداخلية الحادة، باستخدام أداة الطحن الدوراني؛ ويتم تصنيع هذا الجزء باستخدام تقنية التفريغ الكهربائي (EDM).
للحصول على تعريف لتفاوتات القياس الهندسي، يمكن للمهندسين الرجوع إلى المرجع الرسمي. معيار التفاوتات العامة ISO (ISO 2768)بالإضافة إلى ديناميكيات التشغيل الآلي لـ دليل الآلات، الطبعة الحادية والثلاثون، أقسام التشغيل الآلي.
كيف تعمل الحركة متعددة المحاور عمليًا: مثال هندسي من شركة LS Manufacturing
في إطار عملية التحقق الدقيق من بنية المنتج، كُلّفت شركة LS Manufacturing بتصنيع دعامة تثبيت لمستشعر فضائي، تتميز بزوايا تثبيت مركبة، وقنوات سلكية شعاعية متقاطعة، وجدران خارجية رقيقة انسيابية. استُخدمت في تصنيع الدعامة مادة ألومنيوم من الدرجة الفضائية 6061-T6 (صلابة 95HB). وحدد الرسم الهندسي هامش خطأ موضعي قدره ±0.008 مم بين الثقوب المتقاطعة، وقيمة تشطيب انسيابي Ra تبلغ 0.8 ميكرومتر.
باستخدام عملية التوجيه التقليدية ثلاثية المحاور، تطلبت عملية تصنيع هذا القوس ثلاث عمليات إعادة تثبيت يدوية منفصلة باستخدام فكوك ناعمة مُخصصة. أدت عمليات المحاذاة اليدوية هذه إلى انحراف في إعداد مؤشر القياس وتشوه في التثبيت، مما نتج عنه معدل هدر بنسبة 18% بسبب تجاوز الانحراف المحوري ±0.04 مم. لحل هذه المشكلة، شركة LS للتصنيع قام مهندسو العمليات بتحويل القطعة إلى عملية مستمرة بخمسة محاور مع إعداد واحد وإدارة ديناميكية لـ RTCP. عملت قواطع الكربيد الكروية بسرعة قطع (Vc) تبلغ 210 م/دقيقة وتغذية لكل سن تبلغ 0.08 مم/ثانية، بينما قللت زاوية ميل المغزل المستمرة البالغة 15 درجة من بروز القاطع من 65 مم إلى 25 مم (نسبة طول إلى قطر ثابتة تبلغ 2.5:1) للقضاء على الاهتزاز.
أظهر فحص التفاوتات البُعدية على جهاز قياس الإحداثيات (CMM) من زايس أن جميع الأبعاد الموضعية كانت ضمن نطاق ±0.006 مم، وأن خشونة السطح Ra بلغت 0.8 ميكرومتر. وقد أدى دمج العملية في عملية واحدة بخمسة محاور إلى تقليل زمن الدورة الإجمالي بنسبة 16%، وخفض معدل الأجزاء المعيبة من 18% إلى 5%. يُثبت المثال أعلاه أن أهم فائدة للتصنيع متعدد المحاور لا تكمن في زيادة سرعة التغذية، بل في التخلص من تكديس المراجع من خلال حركة موحدة في إعداد واحد. (المرجع: سجل التحقق الهندسي لورشة التصنيع LS Manufacturing رقم AERO-2026-088، تم التحقق منه على أكثر من 800 عينة إنتاجية).
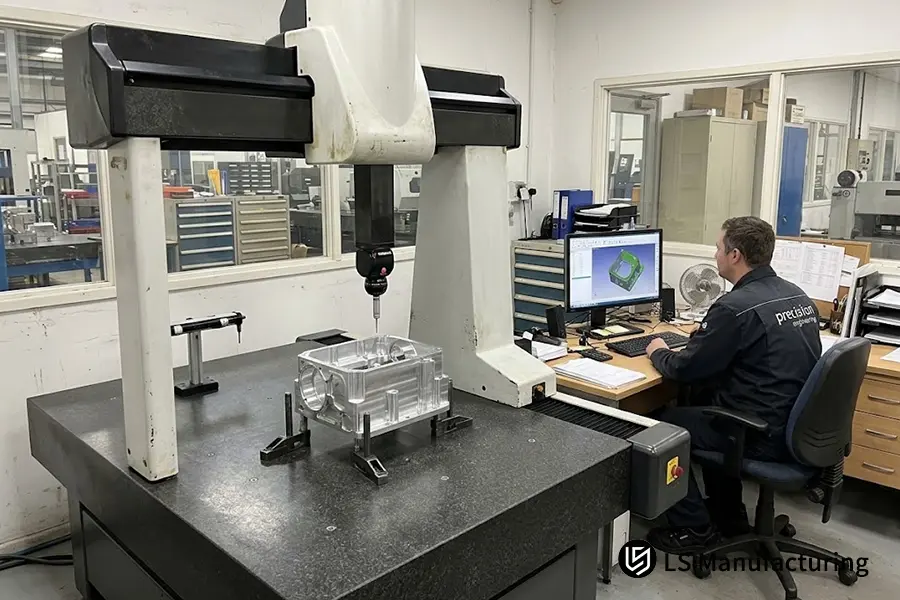
الشكل 3: التحقق من ضمان الجودة باستخدام آلة قياس الإحداثيات من نوع الجسر (CMM) للتحقق من صحة بيانات الثقوب الهندسية الدقيقة على الهياكل المعقدة المصنعة في LS Manufacturing.
الأسئلة الشائعة
هل من الممكن تشكيل التجاويف السفلية باستخدام آلة CNC ثلاثية المحاور قياسية بدون أدوات متخصصة؟
لا. لأن مغزل CNC ثلاثي المحاور القياسي لا يتحرك إلا عموديًا على طول المحور Z، فلا يمكن لقواطع القطع المستقيمة القياسية الوصول إلى الأجزاء أسفل الأجزاء البارزة. يتطلب تشكيل التجاويف السفلية على ماكينة طحن ثلاثية المحاور استخدام قواطع خاصة ذات فتحات على شكل حرف T أو قواطع على شكل مصاصة، أو إعادة تثبيت القطعة يدويًا بين عمليات الإعداد.
هل تقوم آلة CNC ذات 5 محاور دائمًا بقطع المعادن بشكل أسرع من آلة ذات 3 محاور؟
لا. توفر آلات الطحن ثلاثية المحاور شديدة التحمل صلابة هيكلية فائقة ومعدلات إزالة مواد أسرع على الألواح المنشورية المسطحة. أما التشغيل المستمر خماسي المحاور فيقلل من إجمالي وقت التسليم فقط على الأجزاء المعقدة متعددة الجوانب عن طريق إلغاء عمليات التثبيت اليدوية المتعددة.
ما هو الفرق الأساسي بين التشغيل الآلي ذي المحاور الثلاثة + المحورين والتشغيل الآلي المستمر ذي المحاور الخمسة؟
في عملية التشغيل الموضعي 3+2، يقوم المحوران الدورانيان بإمالة قطعة العمل بزاوية ثابتة وتثبيتها ميكانيكيًا قبل بدء عملية القطع القياسية ثلاثية المحاور. أما في عملية الطحن المستمر خماسي المحاور، فتتحرك المحاور الخطية الثلاثة والمحوران الدورانيان في وقت واحد أثناء القطع تحت تحكم RTCP في الوقت الحقيقي.
متى ينبغي على المهندسين تجنب تحديد عملية الطحن المستمر بخمسة محاور؟
ينبغي تجنب الطحن المستمر ذو 5 محاور عندما تقع ميزات الجزء على مستوى واحد، أو تفتقر إلى الزوايا المركبة، أو تتطلب فقط تفاوتات عامة (≥ ±0.05 مم)، حيث أن آلة صلبة ذات 3 محاور تحقق نفس النتيجة ببرمجة أبسط.
كيف تمنع آلات CNC الدقيقة انحراف المحور الدوراني أثناء عمليات التشغيل الطويلة ذات المحاور الخمسة؟
تستخدم مراكز التصنيع الحديثة ذات المحاور الخمسة كرات معايرة على الآلة، ورسم الخرائط الحجمية باستخدام مقياس التداخل الليزري، والتعويض الحراري للمغزل ذي الحلقة المغلقة لتعويض تمدد حرارة المحامل والحفاظ على دقة الحركة على مستوى الميكرون.
ملخص
يتطلب اختيار عمليات التصنيع باستخدام الحاسوب (CNC) من بين ثلاثة محاور، وأربعة محاور، وخمسة محاور، تحقيق التوازن بين درجات الحرية الفيزيائية للقطعة وتعقيدها الهندسي. فبينما توفر أنظمة المحاور الثلاثة والأربعة مستوىً اقتصاديًا من الصلابة للمكونات المستوية والأسطوانية، يتيح التصنيع الحقيقي بخمسة محاور تصنيع أجزاء معقدة ذات أشكال انسيابية في صناعة الطيران والفضاء باستخدام مرجع ثابت. وتستند المبادئ الهندسية لشركة LS Manufacturing إلى أسس متينة في ميكانيكا التصنيع، وتحديد دقيق لمرجع GD&T، وتقنيات قياس متطورة.
يمكن للمهندسين المبتدئين ومصممي الميكانيكا وفرق البحث الجامعية الذين يتعاملون مع قيود الأبعاد الهندسية، وحدود خلوص الأدوات، أو تخصيص نقاط مرجعية متعددة المحاور، استكشاف جداول التفاوتات المعيارية والإرشادات الحركية في قاعدة معارف التصنيع باستخدام الحاسب الآلي من LS Manufacturing. لمزيد من المقارنة التفصيلية حول اختيار الأجزاء ذات الأشكال الهندسية المعقدة، تابع قراءة دليل المقارنة الخاص بنا. مقارنة بين آلات CNC ثلاثية المحاور وخماسية المحاور: اختيار عملية تصنيع CNC للميزات الهندسية المعقدة ومرجعنا الهندسي بشأن إرشادات تصميم التصنيع باستخدام الحاسوب (CNC).