Português (Brasil)



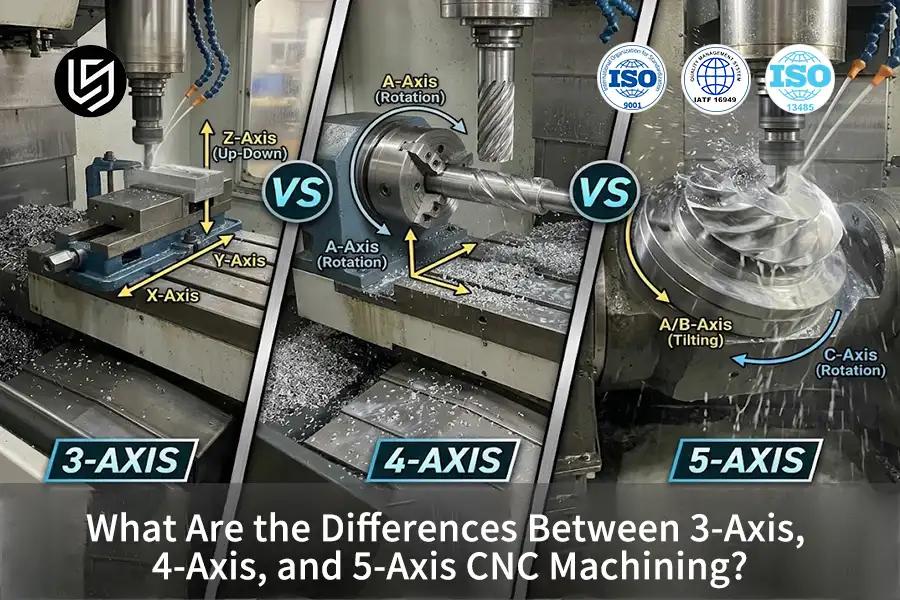
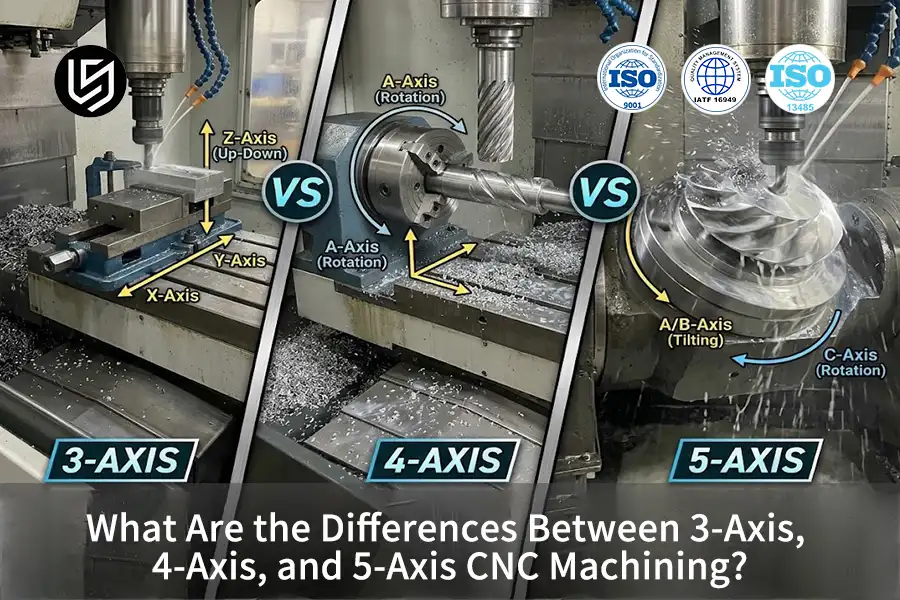
Resumindo: CNC (Controle Numérico Computadorizado) de 3 eixos, 4 eixos e 5 eixos usinagem Os processos de fabricação subtrativa são categorizados pelos seus graus de liberdade cinemáticos, que variam de três eixos lineares ortogonais (X, Y, Z) a trajetórias de ferramentas rotativas sincronizadas capazes de atingir uma precisão posicional de ±0,005 mm. Em termos simples, a fresagem de 3 eixos funciona como uma furadeira vertical movendo-se sobre uma mesa plana, a de 4 eixos adiciona um espeto giratório como um espeto de rotisserie, e a de 5 eixos move-se como um gimbal de câmera inclinando-se livremente em torno de um alvo.
Para engenheiros mecânicos iniciantes e compradores técnicos, entender a diferença exata entre 3, 4 e 5 eixos CNC Os sistemas frequentemente geram confusão em relação às capacidades da máquina e aos procedimentos de configuração. A transição de trajetórias de ferramentas planas básicas para fresamento multidirecional requer um conhecimento claro de Como funcionam os eixos CNC e como os graus de liberdade rotacionais governam o engate da ferramenta de corte e a rigidez mecânica. Este guia de engenharia detalha a cinemática do movimento em todas as principais áreas. tipos de eixos de máquinas CNC Esclarecer os limites geométricos antes de estabelecer uma estratégia de fabricação.
Principais conclusões de engenharia
- Controles de fresagem de 3 eixos. Características planas: Usinagem CNC de 3 eixos. Opera exclusivamente ao longo dos eixos lineares ortogonais X, Y e Z, mantendo tolerâncias gerais padrão (de acordo com a norma ISO 2768-1:1989, grau médio) para peças prismáticas planas sem rebaixos laterais.
- Usinagem de 4 eixos adiciona indexação rotacional: Os sistemas CNC de 4 eixos integram uma mesa rotativa adicional no eixo A para cortar canais helicoidais e recursos cilíndricos radiais sem a necessidade de reposicionamento manual da peça.
- O controle contínuo de 5 eixos controla os vetores dinâmicos da ferramenta: Diferentemente do travamento posicional 3+2, a fresagem simultânea de 5 eixos utiliza o controle RTCP (Ponto Central de Rotação da Ferramenta) para esculpir contornos aerodinâmicos suaves com acabamentos superficiais finos.
- A contagem de eixos nunca se sobrepõe à física da ferramenta de corte: Eixos rotativos adicionais não eliminam as interferências físicas entre o porta-ferramentas e a ferramenta, nem a deflexão dinâmica da ferramenta de corte em cavidades profundas e estreitas.
Este guia de engenharia foi escrito por Glória WuEspecialista em Prototipagem Rápida e Fabricação Rápida com mais de 15 anos de experiência técnica na LS Manufacturing. Conecte-se com Gloria Wu no LinkedIn. Para obter mais recursos educacionais sobre CAD/CAM, consulte a documentação. Todas as definições cinemáticas, tolerâncias de precisão e limites de usinagem descritos abaixo são validados tecnicamente de acordo com as normas ISO 2768-1:1989 (tolerâncias gerais) e ISO 286-1:2010 (limites e ajustes de precisão).
Mecanismo de usinagem cinemática passo a passo
- Definição de coordenadas CAM e planejamento de trajetória RTCP: O software CAM (Manufatura Assistida por Computador) traduz o modelo CAD 3D em trajetórias de ferramentas para máquinas. Enquanto o CAM de 3 eixos gera coordenadas lineares X-Y-Z, um pós-processador multieixos contínuo calcula o RTCP (Ponto Central de Rotação da Ferramenta, funcionando como um gimbal de câmera que mantém a lente travada em um alvo enquanto um drone se inclina), compensando dinamicamente a posição da ponta da ferramenta em relação aos eixos de rotação.
- Fixação de referência física e sistema de coordenadas de trabalho (WCS): A matéria-prima é fixada na mesa da máquina ou em um pedestal giratório elevado. A fixação elevada proporciona uma folga rotacional de 360° sem obstruções, permitindo que o cabeçote do fuso incline em ângulos acentuados sem colidir com a mesa.
- Rotação síncrona do fuso e remoção de cavacos por cisalhamento: O fuso de alta velocidade aciona a fresa de metal duro ao longo de vetores programados, induzindo deformação plástica localizada por cisalhamento para remover cavacos de metal de forma limpa sob dinâmica controlada de carga de cavacos.
- Lavagem com fluido refrigerante térmico e sondagem durante o processo: O fluido refrigerante de alta pressão remove os cavacos quentes da zona de corte para evitar a formação de aresta postiça (BUE, na sigla em inglês, onde o metal amolecido se funde à aresta de corte como queijo derretido grudando em uma faca), preservando a integridade da superfície. Em seguida, sensores de contato na máquina verificam as coordenadas geométricas antes de remover a peça acabada.
| Configuração dos eixos da máquina | Graus de liberdade cinemáticos | Tolerância típica e Ra | Aplicações de engenharia mais adequadas |
| Fresagem CNC de 3 eixos | 3 eixos lineares ortogonais (X, Y, Z); o fuso permanece vertical enquanto a mesa se desloca em coordenadas cartesianas. |
Tolerância: ±0,02 mm a ±0,05 mm Rugosidade: Ra 1,6 μm a 3,2 μm |
Suportes prismáticos, dissipadores de calor planos, gabinetes planos, placas de ferramentas de um lado, placas de perfuração básicas. |
| Fresagem CNC de 4 eixos | 3 eixos lineares (X, Y, Z) + 1 eixo rotativo (eixo A girando em torno de X ou eixo B girando em torno de Y). |
Tolerância: ±0,01 mm a ±0,03 mm Rugosidade: Ra 1,6 μm a 3,2 μm |
Eixos de transmissão cilíndricos, roletes helicoidais ranhurados para fluido, perfurações radiais para orifícios de óleo, alojamentos periféricos de indexação. |
| 3+2 Posicional 5 eixos | 3 eixos lineares + 2 eixos rotativos (B/C ou A/C) que inclinam/giram e travam mecanicamente antes do corte linear. |
Tolerância: ±0,01 mm a ±0,02 mm Rugosidade: Ra 1,6 μm a 3,2 μm |
Carcaças automotivas profundas, tampas de transmissão com múltiplos ângulos, suportes de sensores inclinados, caixas eletrônicas com rebaixo. |
| 5 eixos contínuos | Sincronização de 5 eixos (X, Y, Z, B, C) movendo-se simultaneamente com orientação vetorial contínua (RTCP). |
Tolerância: ±0,005 mm a ±0,01 mm Rugosidade: Ra 0,8 μm a 1,6 μm |
Discos de propulsão aeroespacial, impulsores de turbina complexos, carenagens aerodinâmicas, coletores de fluidos, implantes femorais ortopédicos. |
A expansão dos graus de liberdade controla fundamentalmente o empilhamento cumulativo de referências, em vez das velocidades de corte brutas. Ao consolidar múltiplas configurações em um único dispositivo de fixação, a usinagem multieixos reduz a variação de tolerância de uma linha de base não otimizada de ±0,1 mm para ±0,005 mm em referências que se cruzam.
Como os eixos cartesianos básicos se coordenam na usinagem CNC de 3 eixos?
Fresagem CNC de 3 eixos É um tipo essencial de tecnologia de fabricação subtrativa que envolve três eixos ortogonais de movimento linear: deslocamento longitudinal da mesa no eixo X, deslocamento transversal da mesa no eixo Y e mergulho vertical do fuso no eixo Z.
- Natureza do Processo: Fresagem subtrativa linear ortogonal de três eixos
- Movimento coordenado: Mergulho longitudinal (X), transversal (Y) e vertical (Z)
- Restrição principal: Acesso à ferramenta vertical somente com linha de visão direta
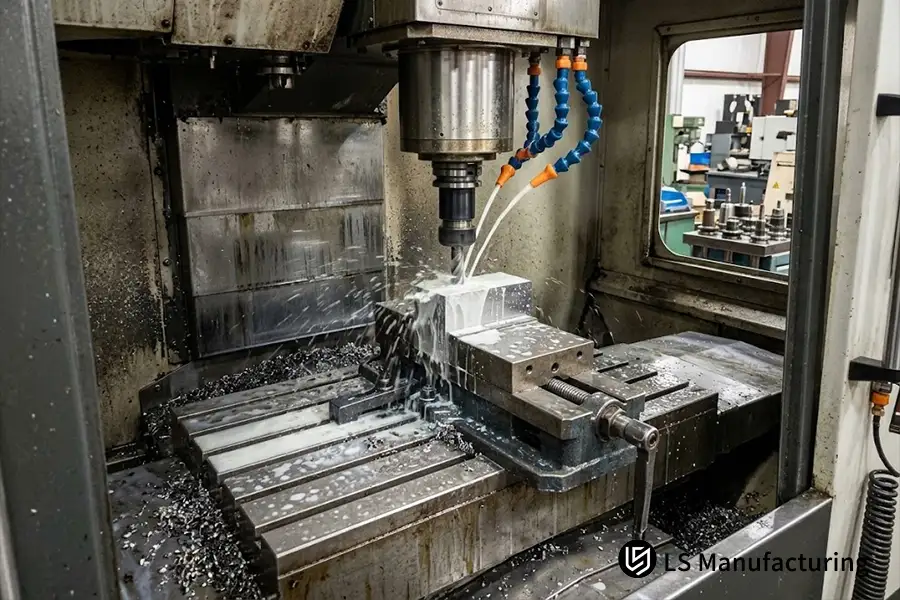
Figura 1: Um centro de usinagem vertical rígido de 3 eixos executando corte planar de cima para baixo em uma peça de metal fixada em uma morsa de precisão na LS Manufacturing.
Os parâmetros de movimento mecânico do processo de fresagem de 3 eixos são definidos da seguinte forma:
|
Vetor cinemático |
Mecanismo de tradução mecânica |
Restrição de trajetória da ferramenta e barreira geométrica |
|
Eixo X (Longitudinal) |
Um fuso de esferas de precisão movimenta a mesa da peça de trabalho da esquerda para a direita ao longo de guias lineares. |
Restrito a ranhuras planas com visão de cima para baixo e fresamento de faces. |
|
Eixo Y (Transversal) |
Um carro servoacionado desloca a mesa da frente para trás ao longo da base da máquina. |
Não é possível cortar ângulos de inclinação negativos ou ranhuras laterais para anéis de retenção. |
|
Eixo Z (mergulho vertical) |
A cabeça do fuso desloca-se verticalmente ao longo da coluna para controlar a profundidade de corte do rebaixo. |
A fresagem de cavidades profundas causa deflexão da ferramenta de corte quando o alcance da ferramenta excede 4 vezes o diâmetro, e as ferramentas de corte padrão não conseguem usinar aços endurecidos acima de 60 HRC. |
Como a adição de um quarto eixo rotativo expande a capacidade de usinagem?
Para entender como funciona um CNC de 4 eixos, imagine um eixo de rotação programável adicionado aos eixos X, Y e Z tradicionais da mesa de usinagem, que geralmente corresponde à rotação em torno do eixo X (eixo A). Ao girar a peça durante o corte, o fuso usina superfícies laterais angulares e diâmetros externos sem liberar a peça do suporte.
- Natureza do Processo: Fresagem subtrativa com quatro graus de liberdade assistida por rotação
- Movimento coordenado: Translação linear X-Y-Z sincronizada com a rotação do eixo A
- Capacidade principal: Indexação cilíndrica contínua e corte de ranhura helicoidal
A integração do quarto eixo rotativo amplia a dinâmica de aproximação da ferramenta em quatro capacidades operacionais:
- Fresagem helicoidal verdadeira em superfícies cilíndricas: A rotação sincronizada da peça e os avanços lineares ao longo dos eixos Z-X permitem que as fresas criem ranhuras helicoidais contínuas, roscas e canais para trocadores de calor sem emendas.
- Indexação Posicional Multilateral (Fixação em Lápide): As peças montadas em suportes podem ser indexadas em incrementos angulares precisos, de modo que todas as faces periféricas sejam usinadas em uma única configuração, minimizando os erros cumulativos de alinhamento da referência.
- Furação radial transversal em eixos de precisão: A rotação da peça de trabalho para posições radiais angulares exatas permite que as brocas usinem orifícios de lubrificação transversais com uma precisão de ±0,015 mm na posição real (de acordo com a norma ASME Y14.5-2018) em relação aos centros concêntricos.
- Eliminação da variação de fixação manual: A indexação automatizada do quarto eixo elimina os erros de inversão manual das peças, mantendo a excentricidade axial consistente em várias características radiais.
A introdução de um quarto eixo proporciona uma ponte de engenharia essencial entre a usinagem de placas planas e a escultura rotativa completa.
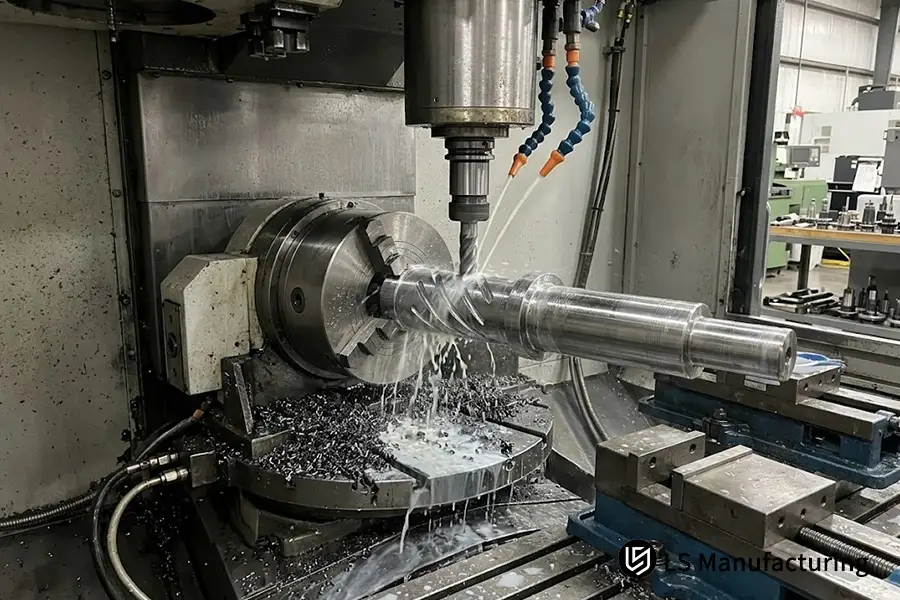
Figura 2: Usinagem sincronizada de 4 eixos utilizando um indexador rotativo programável no eixo A para fresar canais espirais contínuos ao longo de um eixo de acionamento cilíndrico na LS Manufacturing.
Quais são as principais diferenças técnicas entre a usinagem de 3+2 eixos e a de 5 eixos?
Avaliando Usinagem de 3+2 versus 5 eixos Isso demonstra que o limite técnico reside no acionamento do freio rotativo durante a remoção de material. Na usinagem posicional 3+2, dois eixos rotativos inclinam a peça em um ângulo composto e travam mecanicamente antes do corte linear, enquanto a usinagem contínua de 5 eixos move todos os cinco eixos simultaneamente sob controle RTCP.
- Natureza do Processo: Indexação posicional multiaxial versus contorno contínuo
- Controle dinâmico: Travamento mecânico do freio rotativo versus compensação RTCP em tempo real
- Principal diferencial: Cortes lineares de ângulo fixo versus vetorização simultânea de ferramentas em cinco eixos
Arquitetura cinemática da usinagem posicional 3+2
Conhecida como usinagem indexada de cinco eixos, a abordagem 3+2 utiliza eixos rotativos (como uma mesa giratória A/B ou cabeçote articulado) exclusivamente para posicionamento angular. Uma vez atingido o ângulo ideal, freios hidráulicos ou pneumáticos travam os eixos rotativos com alto torque de retenção, permitindo que a ferramenta execute passes lineares rígidos de 3 eixos com ferramentas mais curtas.
Arquitetura cinemática da usinagem contínua e simultânea de 5 eixos
Com a fresagem contínua de 5 eixos explicada no nível do controlador, o sistema sincroniza todos os três eixos lineares (X, Y, Z) e dois eixos rotativos (B e C ou A e C) durante todo o corte. O controlador CNC executa cálculos de compensação de coordenadas em tempo real (RTCP) milhares de vezes por segundo, mantendo um ângulo de contato da ferramenta constante e uma carga de cavacos uniforme em contornos NURBS complexos (Non-Uniform Rational B-Splines, superfícies matemáticas suaves de forma livre).
Por que a fresagem contínua de 5 eixos supera as rotinas de múltiplas configurações?
Comparação entre CNC de 3 eixos e CNC de 5 eixos Os fluxos de trabalho mostram que a fresagem contínua de 5 eixos elimina os erros cumulativos de referência causados pela remoção, inversão e refixação de peças em múltiplas configurações. A inclinação tangencial do fuso ao longo de superfícies contornadas também permite que os engenheiros usem fresas mais curtas e rígidas, que suprimem a vibração.
- Natureza do Processo: Contorno subtrativo multiangular contínuo de configuração única
- Vantagem cinemática: Eliminação da necessidade de reposicionamento manual de dados de referência.
- Benefício estrutural: Redução da projeção da ferramenta de corte, permitindo trajetórias mais rígidas.
A comparação entre a fresagem contínua de 5 eixos em configuração única e a refixação sequencial revela os seguintes problemas de engenharia:
Vantagens relacionadas à cinemática e à qualidade da usinagem de 5 eixos em configuração única
- Redução significativa no empilhamento cumulativo de datum: Cada realinhamento manual em uma máquina de 3 eixos resulta em um erro de alinhamento adicional de ±0,025 mm a ±0,05 mm. O processo contínuo de configuração única garante que não haja referências intermediárias e que a localização geométrica real seja capturada com uma precisão de ±0,008 mm.
- Deflexão e vida útil da ferramenta otimizadas: A inclinação da cabeça da ferramenta permite a fresagem profunda utilizando ferramentas menores com uma relação comprimento/diâmetro que não exceda 3:1. Isso reduz as tensões de flexão em fresas de topo rígidas e prolonga a vida útil da ferramenta.
- Melhor altura das vieiras e acabamento da superfície: O processo contínuo de usinagem ponto a ponto permite o uso de fresas de ponta esférica para a criação de formas complexas sem degraus, resultando em um excelente acabamento superficial de Ra 0,8 μm sem a necessidade de polimento em bancada.
Dificuldades de operação e custos de engenharia
- Aumento da complexidade de programação e pós-processamento: A criação de movimento contínuo em 5 eixos exige um software de prevenção de colisões de trajetórias de ferramentas para evitar a situação perigosa de cabeçotes de fuso colidindo entre si.
- Maior sensibilidade à deriva térmica dinâmica: Devido ao movimento simultâneo em vários eixos, sempre há algum atrito nos rolamentos rotativos, o que causa deriva térmica, a menos que seja compensado.
Quais são as limitações fundamentais da usinagem multieixos que devem ser evitadas?
Reconhecer as limitações da usinagem multieixos é essencial, pois ainda existem limites físicos dentro dos volumes de deslocamento da máquina, folgas rotacionais e áreas de colisão do porta-ferramentas. Projetistas iniciantes frequentemente presumem que eixos extras podem cortar qualquer geometria complexa, porém cavidades internas profundas e rebaixos fechados permanecem impossíveis se a carcaça do fuso colidir com a peça de trabalho.
- Natureza do Processo: limites cinemáticos físicos e envelopes de colisão
- Principais limitações: Interferência da carcaça do fuso, folga rotativa e relações de alcance
- Processo Alternativo: Usinagem por descarga elétrica (EDM, eletroerosão) para cavidades internas fechadas
Para evitar colisões dispendiosas e peças descartadas durante a prototipagem, os engenheiros de projeto precisam considerar três limitações físicas:
- Envelopes de colisão do eixo e do porta-ferramentas: Apesar da capacidade de uma mesa giratória de 5 eixos inclinar-se em ângulos extremos, o tamanho considerável da caixa do fuso de alta velocidade (geralmente de 120 mm a 200 mm) restringe a aproximação angular em cantos estruturais apertados. Quaisquer recursos que exijam uma folga de corte superior a 6 vezes o diâmetro causarão vibração ou danos às superfícies das paredes adjacentes.
- Acúmulo de tolerâncias geométricas em cadeias cinemáticas com múltiplas juntas: Cada eixo físico adiciona folga mecânica, tolerância de rolamento e deformação térmica. Uma máquina de 5 eixos possui cinco fontes diferentes de erro geométrico. A usinagem simples de placas prismáticas usando uma máquina de 5 eixos adiciona folga rotacional desnecessariamente à fresadora rígida de 3 eixos com guias retangulares.
- Limites da geometria interna fechada do impulsor e do rebaixo: O processo de usinagem subtrativa CNC exige contato visual direto entre a trajetória da ferramenta e a peça de trabalho. Geometrias internas fechadas, incluindo peças ocas, canais curvos em forma de S e cantos internos vivos, não podem ser usinadas com a fresa rotativa; essas peças são fabricadas utilizando a tecnologia de eletroerosão (EDM).
Para uma definição de tolerâncias de medição geométrica, os engenheiros podem consultar a norma oficial. Norma geral de tolerâncias ISO (ISO 2768), bem como a dinâmica de usinagem do Manual de Máquinas, 31ª Edição - Seções de Usinagem.
Como a cinemática multieixos funciona na prática: um exemplo de engenharia da LS Manufacturing.
Em um processo de verificação estrutural de precisão, a LS Manufacturing recebeu a tarefa de usinar um suporte de montagem para sensor aeroespacial com ressaltos de montagem em ângulo composto, canais radiais transversais para fios e paredes externas aerodinâmicas finas. O material da peça para usinagem do suporte foi especificado como alumínio 6061-T6 de grau aeroespacial (dureza 95HB). O desenho técnico previa uma tolerância posicional de ±0,008 mm entre os furos de interseção e um valor de acabamento aerodinâmico de Ra 0,8 µm.
Com o processo tradicional de roteamento de 3 eixos, a usinagem deste suporte exigia três configurações manuais separadas de refixação usando mordentes macios personalizados. Esses alinhamentos manuais introduziam desvios na configuração do indicador de mostrador e deformações de fixação, resultando em uma taxa de refugo de 18% devido ao desvio coaxial superior a ±0,04 mm. Para solucionar esse desafio, LS Manufacturing Os engenheiros de processo fizeram a transição da peça para uma operação contínua de 5 eixos em uma única configuração com gerenciamento dinâmico de RTCP. Fresas de topo esféricas de metal duro operaram a uma velocidade de corte (Vc) de 210 m/min e um avanço por dente de 0,08 mm/z, enquanto um ângulo de inclinação do fuso contínuo de 15° reduziu a projeção da fresa de 65 mm para 25 mm (uma relação comprimento/diâmetro rígida de 2,5:1) para eliminar vibrações.
A verificação de tolerância dimensional em nossa Máquina de Medição por Coordenadas (MMC) Zeiss mostrou que todas as dimensões posicionais estavam dentro da faixa de ±0,006 mm e a rugosidade superficial medida foi de Ra 0,8 μm. A combinação do processo em uma única operação de 5 eixos reduziu o tempo total do ciclo em 16% e a taxa de peças defeituosas de 18% para 5%. O exemplo acima comprova que o benefício mais importante da usinagem multieixos não é a utilização de avanços mais rápidos, mas sim a eliminação do empilhamento de datum por meio de uma cinemática unificada de configuração única. (Referência: Registro de Validação de Engenharia de Chão de Fábrica da LS Manufacturing nº AERO-2026-088, verificado em mais de 800 amostras de produção).
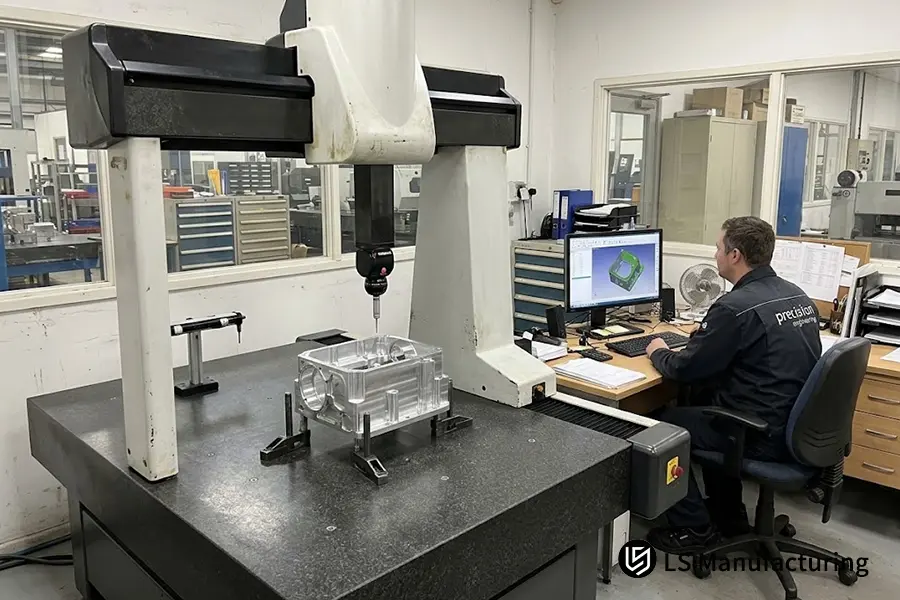
Figura 3: Verificação de garantia de qualidade usando uma máquina de medição por coordenadas (MMC) do tipo ponte para validar as coordenadas geométricas precisas dos furos em carcaças usinadas complexas na LS Manufacturing.
Perguntas frequentes
É possível fresar rebaixos usando uma máquina CNC padrão de 3 eixos sem ferramentas especiais?
Não. Como um fuso CNC padrão de 3 eixos se aproxima apenas verticalmente ao longo do eixo Z, as fresas de topo retas padrão não conseguem alcançar a parte inferior de saliências. A usinagem de rebaixos em uma fresadora de 3 eixos requer fresas especiais para ranhuras em T ou fresas tipo pirulito, ou o reposicionamento manual da peça entre as configurações.
Uma máquina CNC de 5 eixos sempre corta metal mais rápido do que uma máquina de 3 eixos?
Não. As fresadoras de 3 eixos para serviço pesado oferecem rigidez estrutural superior e taxas de remoção de material mais rápidas em placas prismáticas planas. A usinagem contínua de 5 eixos reduz o tempo total de produção apenas em peças complexas com múltiplas faces, eliminando a necessidade de múltiplas fixações manuais.
Qual é a principal diferença entre a usinagem posicional 3+2 e a usinagem contínua de 5 eixos?
Na usinagem posicional 3+2, os dois eixos rotativos inclinam a peça de trabalho em um ângulo fixo e travam mecanicamente antes do início do corte padrão de 3 eixos. Na fresagem contínua de 5 eixos, todos os três eixos lineares e os dois eixos rotativos movem-se simultaneamente durante o corte sob controle RTCP em tempo real.
Em que situações os engenheiros devem evitar especificar a fresagem contínua de 5 eixos?
A fresagem contínua de 5 eixos deve ser evitada quando as características da peça se encontram em um único plano, não possuem ângulos compostos ou exigem apenas tolerâncias gerais (≥ ±0,05 mm), visto que uma máquina rígida de 3 eixos alcança o mesmo resultado com uma programação mais simples.
Como as máquinas CNC de precisão evitam o desvio do eixo rotativo durante longas operações de 5 eixos?
Os modernos centros de usinagem de 5 eixos utilizam esferas de calibração na própria máquina, mapeamento volumétrico por interferômetro a laser e compensação térmica do fuso em circuito fechado para compensar a expansão térmica dos rolamentos e manter a precisão cinemática em nível micrométrico.
Resumo
A escolha entre operações de usinagem CNC de 3, 4 e 5 eixos envolve equilibrar os graus de liberdade físicos da sua peça com sua complexidade geométrica. Enquanto os sistemas de 3 e 4 eixos oferecem um nível econômico de rigidez para componentes planos e cilíndricos, a usinagem de 5 eixos permite a fabricação de peças aeroespaciais complexas com contornos definidos, mantendo a referência constante. Os princípios de engenharia da LS Manufacturing são guiados por sólidos fundamentos de mecânica de fabricação, posicionamento preciso de referência GD&T e tecnologia de medição.
Engenheiros juniores, projetistas mecânicos e equipes de pesquisa universitárias que precisam lidar com restrições de dimensionamento geométrico, limites de folga de ferramentas ou alocação de datum multieixos podem explorar tabelas de tolerância padronizadas e diretrizes cinemáticas na Base de Conhecimento de Usinagem CNC da LS Manufacturing. Para uma comparação mais aprofundada na seleção de geometrias de peças complexas, continue lendo nosso guia de comparação. CNC de 3 eixos vs. CNC de 5 eixos: Escolhendo um processo de usinagem CNC para características geométricas complexas. e nossa referência de engenharia sobre Diretrizes de projeto DFM para usinagem CNC.