Deutsch



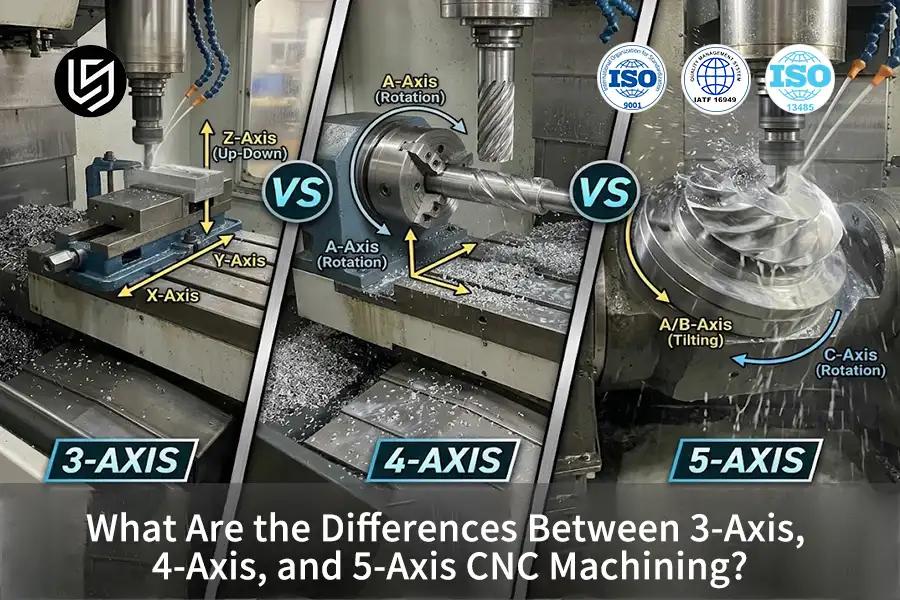
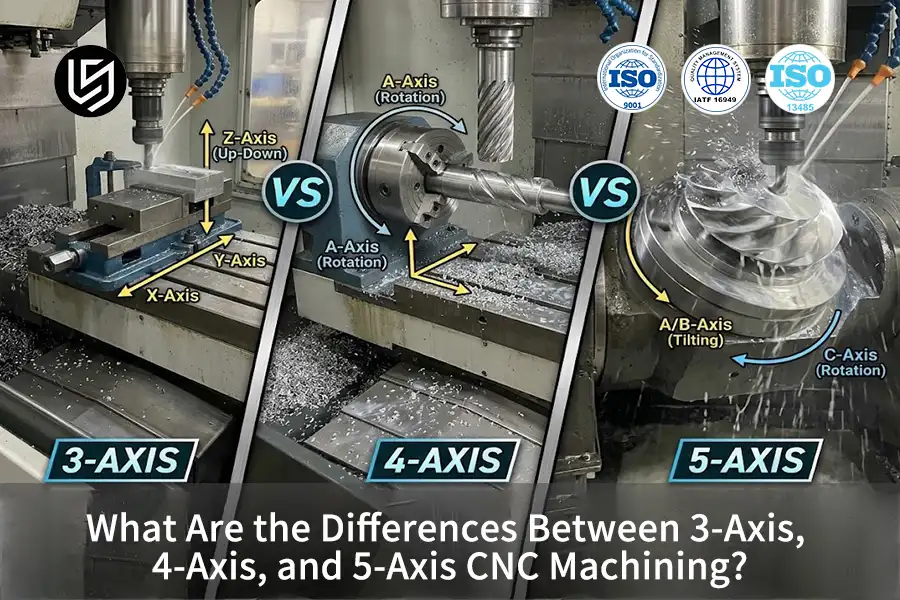
TL;DR: 3-, 4- und 5-Achs-CNC-Maschinen (Computer Numerical Control) Bearbeitung Subtraktive Fertigungsverfahren werden anhand ihrer kinematischen Freiheitsgrade kategorisiert. Das Spektrum reicht von drei orthogonalen Linearachsen (X, Y, Z) bis hin zu synchronisierten Drehbewegungen mit einer Positioniergenauigkeit von ±0,005 mm. Vereinfacht ausgedrückt: 3-Achs-Fräsen funktioniert wie eine vertikale Bohrmaschine, die sich über einen Tisch bewegt, 4-Achs-Fräsen mit einem zusätzlichen Drehspieß, und 5-Achs-Fräsen wie eine Kamerahalterung, die sich frei um ein Zielobjekt dreht.
Für angehende Maschinenbauingenieure und technische Einkäufer ist es wichtig, den genauen Unterschied zu verstehen. 3-, 4- und 5-Achs-CNC-Maschinen Systeme führen oft zu Verwirrung hinsichtlich der Maschinenleistung und der Einrichtungsprozeduren. Der Übergang von einfachen planaren Werkzeugwegen zum multidirektionalen Fräsen erfordert fundierte Kenntnisse über Funktionsweise von CNC-Achsen und wie die Rotationsfreiheitsgrade den Eingriff des Schneidwerkzeugs und die mechanische Steifigkeit beeinflussen. Dieser Leitfaden für Ingenieure erläutert die Bewegungskinematik der wichtigsten Bereiche. CNC-Maschinenachsentypen um die geometrischen Grenzen vor der Festlegung einer Fertigungsstrategie zu klären.
Wichtigste Erkenntnisse aus dem Ingenieurwesen
- 3-Achs-Frässteuerung Planarfunktionen: 3-Achs-CNC-Bearbeitung Die Maschine arbeitet ausschließlich entlang orthogonaler linearer Achsen X, Y und Z und hält die üblichen allgemeinen Toleranzen (gemäß ISO 2768-1:1989 mittlere Güteklasse) für flache prismatische Teile ohne seitliche Hinterschnitte ein.
- 4-Achs-Bearbeitung mit Rotationsindexierung: 4-Achs-CNC-Systeme verfügen über einen zusätzlichen A-Achsen-Drehtisch, mit dem spiralförmige Nuten und radiale zylindrische Merkmale ohne manuelle Werkstückneuspannung geschnitten werden können.
- Kontinuierliche 5-Achsen-Steuerung dynamischer Werkzeugvektoren: Im Gegensatz zur 3+2-Positionsverriegelung nutzt das simultane 5-Achs-Fräsen die RTCP-Steuerung (Rotation Tool Center Point), um glatte, aerodynamische Konturen mit feinen Oberflächen zu formen.
- Die Achsenanzahl hat niemals Vorrang vor der Schneidephysik: Zusätzliche Drehachsen können die physikalischen Kollisionshüllen des Werkzeughalters oder die dynamische Werkzeugablenkung in tiefen, engen Kavitäten nicht beseitigen.
Dieser technische Leitfaden wurde verfasst von Gloria WuSpezialist für Rapid Prototyping und Rapid Manufacturing mit über 15 Jahren technischer Erfahrung bei LS Manufacturing. Vernetzen Sie sich mit Gloria Wu auf LinkedIn. Weiterführende CAD/CAM-Ressourcen stehen zur Verfügung. Alle nachfolgend aufgeführten kinematischen Definitionen, Präzisionstoleranzen und Bearbeitungsgrenzen sind technisch validiert gemäß ISO 2768-1:1989 (Allgemeine Toleranzen) und ISO 286-1:2010 (Präzisionsgrenzen und Passungen).
Schrittweiser kinematischer Bearbeitungsmechanismus
- CAM-Koordinatendefinition & RTCP-Trajektorienplanung: CAM-Software (Computer-Aided Manufacturing) übersetzt das 3D-CAD-Modell in Werkzeugwege. Während 3-Achs-CAM lineare X-Y-Z-Koordinaten ausgibt, berechnet ein kontinuierlicher Mehrachsen-Postprozessor den RTCP (Rotation Tool Center Point, vergleichbar mit einem Kameragimbal, der die Linse auf ein Ziel fixiert, während eine Drohne geneigt wird) und kompensiert dynamisch die Werkzeugspitzenposition relativ zu den Rotationsachsen.
- Physikalische Bezugsspannung und Werkstückkoordinatensystem (WKS): Das Rohmaterial wird auf dem Maschinentisch oder einem erhöhten Drehsockel fixiert. Die erhöhte Vorrichtung ermöglicht eine uneingeschränkte 360°-Drehung, sodass der Spindelkopf auch bei steilen Winkeln geneigt werden kann, ohne mit dem Tisch zu kollidieren.
- Synchrone Spindelrotation und Scherspanabfuhr: Die Hochgeschwindigkeitsspindel treibt den Hartmetall-Schaftfräser entlang programmierter Vektoren an und bewirkt so eine lokale plastische Scherverformung, um die Metallspäne unter kontrollierter Spanlastdynamik sauber abzutragen.
- Thermische Kühlmittelspülung und prozessbegleitende Prüfung: Hochdruckkühlmittel entfernt heiße Späne aus der Schnittzone und verhindert so Aufbauschneiden (bei denen sich weiches Metall wie geschmolzener Käse an der Schneide festklebt). Dadurch bleibt die Oberflächenqualität erhalten. Messtaster an der Maschine überprüfen anschließend die geometrischen Bezugspunkte, bevor das fertige Werkstück entspannt wird.
| Maschinenachsenkonfiguration | Kinematische Freiheitsgrade | Typische Toleranz & Ra | Optimale technische Anwendungen |
| 3-Achs-CNC-Fräsen | 3 orthogonale Linearachsen (X, Y, Z); Die Spindel bleibt vertikal, während sich der Tisch in kartesischen Koordinaten verschiebt. |
Toleranz: ±0,02 mm bis ±0,05 mm Rauheit: Ra 1,6 μm bis 3,2 μm |
Prismatische Halterungen, planare Kühlkörper, flache Gehäuse, einseitige Werkzeugplatten, einfache Stanzplatten. |
| 4-Achs-CNC-Fräsen | 3 Linearachsen (X, Y, Z) + 1 Drehachse (A-Achse dreht sich um X oder B-Achse dreht sich um Y). |
Toleranz: ±0,01 mm bis ±0,03 mm Rauheit: Ra 1,6 μm bis 3,2 μm |
Zylindrische Antriebswellen, spiralförmige, flüssigkeitsgeführte Rollen, radiale Öleinfüllbohrungen, indexierende Peripheriegehäuse. |
| 3+2 Positions-5-Achsen | 3 Linearachsen + 2 Drehachsen (B/C oder A/C), die vor dem linearen Schneiden kippen/drehen und mechanisch verriegeln. |
Toleranz: ±0,01 mm bis ±0,02 mm Rauheit: Ra 1,6 μm bis 3,2 μm |
Tiefe Automobilgehäuse, mehrwinklige Getriebeabdeckungen, schräge Sensoraufnahmen, unterschnittene Elektronikboxen. |
| Kontinuierliche 5-Achsen | Synchronisierte Bewegung von 5 Achsen (X, Y, Z, B, C) mit kontinuierlicher Vektororientierung (RTCP). |
Toleranz: ±0,005 mm bis ±0,01 mm Rauheit: Ra 0,8 μm bis 1,6 μm |
Blisks für die Luft- und Raumfahrt, komplexe Turbinenlaufräder, aerodynamische Verkleidungen, Fluidverteiler, orthopädische Femurimplantate. |
Die Erweiterung der Freiheitsgrade beeinflusst maßgeblich die kumulative Bezugspunktstapelung und nicht die reine Schnittgeschwindigkeit. Durch die Zusammenführung mehrerer Aufspannungen in einer einzigen Spannvorrichtung reduziert die Mehrachsenbearbeitung die Toleranzabweichung von einem unoptimierten Ausgangswert von ±0,1 mm auf ±0,005 mm über sich schneidende Bezugspunkte hinweg.
Wie funktionieren die grundlegenden kartesischen Achsen bei der 3-Achs-CNC-Bearbeitung?
3-Achs-CNC-Fräsen ist eine essentielle Art subtraktiver Fertigungstechnologie, die drei orthogonale Achsen linearer Bewegung umfasst: Längsbewegung des Tisches in der X-Achse, Querbewegung des Tisches in der Y-Achse und vertikales Eintauchen der Spindel in der Z-Achse.
- Prozessart: Dreiachsiges orthogonales lineares subtraktives Fräsen
- Koordinatenbewegung: Längsrichtung (X), Querrichtung (Y) und Vertikalrichtung (Z)
- Primäre Einschränkung: Nur vertikaler Werkzeugzugang mit Sichtlinie
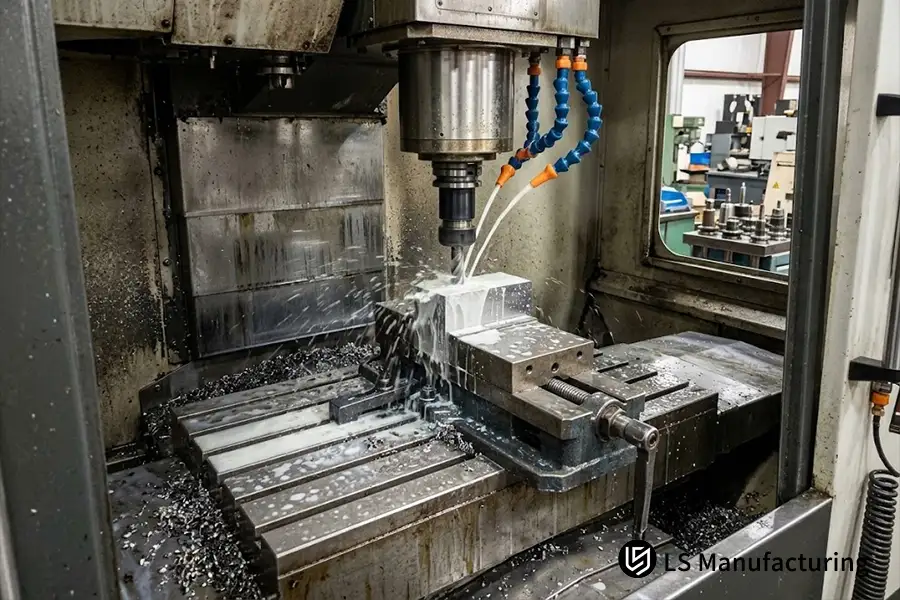
Abbildung 1: Ein starres 3-Achs-Vertikalbearbeitungszentrum führt bei LS Manufacturing eine planare Bearbeitung von oben nach unten an einem in einem Präzisionsmaschinenschraubstock eingespannten Metallwerkstück durch.
Die mechanischen Bewegungsparameter des 3-Achs-Fräsprozesses sind wie folgt definiert:
|
Kinematischer Vektor |
Mechanischer Translationsmechanismus |
Werkzeugwegbeschränkung & Geometriebarriere |
|
X-Achse (Längsachse) |
Präzisionskugelgewindetrieb bewegt Werkstücktisch von links nach rechts entlang linearer Führungsschienen. |
Beschränkt auf von oben nach unten gerichtete, planare Schlitze und Stirnfräsen. |
|
Y-Achse (Querachse) |
Ein servogetriebener Schlitten bewegt den Tisch von vorne nach hinten über das Maschinenbett. |
Negative Entformungswinkel oder seitliche Nuten für Sicherungsringe dürfen nicht geschnitten werden. |
|
Z-Achse (Vertikaler Eintauchvorgang) |
Der Spindelkopf fährt vertikal entlang der Säule, um die Schnitttiefe der Taschen zu steuern. |
Beim Fräsen tiefer Kavitäten kommt es zu einer Werkzeugdurchbiegung, wenn die Werkzeugreichweite das Vierfache des Durchmessers überschreitet, und Standardfräser können gehärtete Stähle mit einer Härte über 60 HRC nicht bearbeiten. |
Wie erweitert das Hinzufügen einer vierten Drehachse die Bearbeitungskapazität?
Um die Funktionsweise einer 4-Achs-CNC-Maschine zu verstehen, betrachten wir eine programmierbare Rotationsachse, die zusätzlich zu den herkömmlichen X-, Y- und Z-Achsen des Bearbeitungstisches angebracht ist und üblicherweise einer Rotation um die X-Achse (A-Achse) entspricht. Durch die Rotation des Werkstücks während des Bearbeitungsprozesses bearbeitet die Spindel Winkelseitenflächen und Außendurchmesser, ohne das Werkstück aus der Halterung zu lösen.
- Prozessart: Rotationsunterstütztes subtraktives Fräsen mit vier Freiheitsgraden
- Koordinatenbewegung: Lineare Translation in X-, Y- und Z-Richtung synchronisiert mit der Rotation um die A-Achse
- Hauptfähigkeit: Kontinuierliches zylindrisches Indexieren und spiralförmiges Nutenschneiden
Die Integration der rotierenden vierten Achse erweitert die Werkzeuganfahrdynamik auf vier operative Fähigkeiten:
- Echtes Spiralfräsen auf zylindrischen Oberflächen: Durch die synchronisierte Werkstückrotation und den linearen Vorschub entlang der Z-X-Achse können Schaftfräser nahtlose, durchgehende Spiralnuten, Gewinde und Wärmetauschernuten erzeugen.
- Mehrseitige Positionsindexierung (Tombstone-Befestigung): Teile, die auf Sockeln montiert sind, können in präzisen Winkelinkrementen indexiert werden, sodass alle peripheren Flächen in einer einzigen Aufspannung bearbeitet werden, wodurch kumulative Bezugsfehler minimiert werden.
- Radiales Querlochbohren an Präzisionswellen: Durch Drehen des Werkstücks auf exakte radiale Winkelpositionen können Bohrer Schmierbohrungen mit einer Genauigkeit von ±0,015 mm (gemäß ASME Y14.5-2018) von konzentrischen Zentren aus bearbeiten.
- Beseitigung von Abweichungen bei der manuellen Klemmung: Die automatisierte Vierte-Achsen-Indexierung eliminiert Fehler beim manuellen Wenden der Teile und gewährleistet einen gleichmäßigen axialen Rundlauf über mehrere radiale Merkmale hinweg.
Die Einführung einer vierten Achse stellt eine wesentliche technische Brücke zwischen der Bearbeitung von Flachplatten und der vollrotierenden Bildhauerei dar.
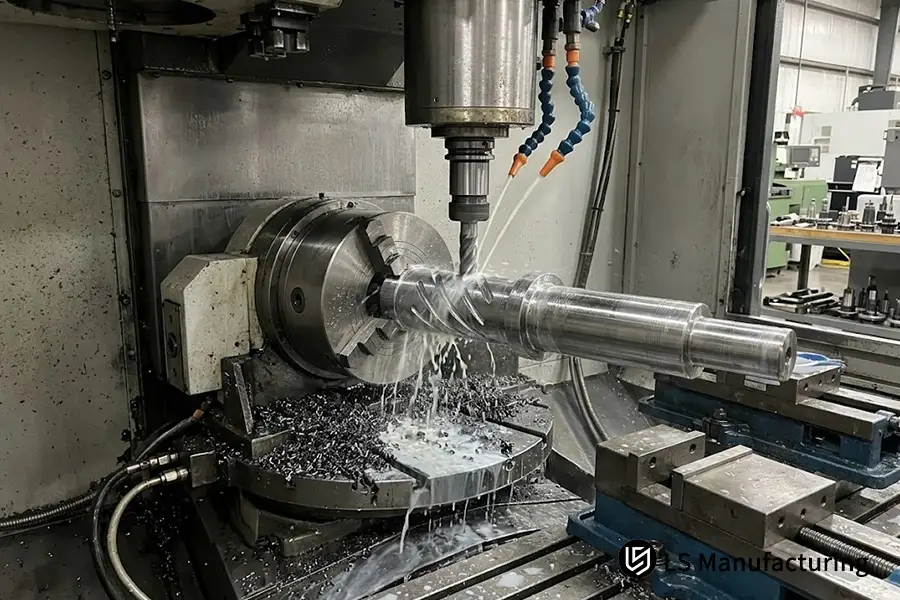
Abbildung 2: Synchronisierte 4-Achs-Bearbeitung mit einem programmierbaren A-Achsen-Rundtisch zum Fräsen von durchgehenden Spiralnuten entlang einer zylindrischen Antriebswelle bei LS Manufacturing.
Was sind die wichtigsten technischen Unterschiede zwischen 3+2- und 5-Achs-Bearbeitung?
Bewertung 3+2-Achs-Bearbeitung im Vergleich zur 5-Achs-Bearbeitung Die Ergebnisse zeigen, dass die technische Grenze im Eingriff der Rotationsbremse während der Materialabtragung liegt. Bei der 3+2-Positionenbearbeitung neigen zwei Rotationsachsen das Werkstück in einen zusammengesetzten Winkel und arretieren mechanisch vor dem linearen Schnitt, während bei der kontinuierlichen 5-Achs-Bearbeitung alle fünf Achsen gleichzeitig unter RTCP-Steuerung bewegt werden.
- Prozessart: Mehrachsige Positionsindizierung vs. kontinuierliche Konturierung
- Dynamische Steuerung: Mechanische Drehbremsblockierung vs. Echtzeit-RTCP-Kompensation
- Hauptunterscheidungsmerkmal: Lineare Schnitte mit festem Winkel vs. simultane Fünf-Achs-Werkzeugvektorisierung
Kinematische Architektur der 3+2-Positionen-Bearbeitung
Das sogenannte indexierte Fünf-Achs-Bearbeitungsverfahren (3+2-Ansatz) nutzt Drehachsen (z. B. einen Schwenktisch oder einen Schwenkkopf) ausschließlich zur Winkelpositionierung. Sobald der optimale Winkel erreicht ist, fixieren hydraulische oder pneumatische Bremszangen die Drehachsen mit hohem Drehmoment, sodass der Fräser mit kürzeren Werkzeugen starre, lineare 3-Achs-Bearbeitungen durchführt.
Kinematische Architektur der kontinuierlichen simultanen 5-Achs-Bearbeitung
Bei der kontinuierlichen 5-Achs-Fräsbearbeitung auf Steuerungsebene synchronisiert das System alle drei Linearachsen (X, Y, Z) und zwei Drehachsen (B & C oder A & C) während des gesamten Fräsvorgangs. Die CNC-Steuerung führt tausende Male pro Sekunde Echtzeit-Koordinatenversatzberechnungen (RTCP) durch und sorgt so für einen konstanten Werkzeugkontaktwinkel und eine gleichmäßige Spanbelastung über komplexe NURBS-Konturen (Non-Uniform Rational B-Splines, glatte Freiform-Oberflächen).
Warum ist kontinuierliches 5-Achs-Fräsen effizienter als Mehrstationsbearbeitung?
Vergleich von 3-Achs- und 5-Achs-CNC-Maschinen Die Arbeitsabläufe zeigen, dass kontinuierliches 5-Achs-Fräsen kumulative Bezugsfehler eliminiert, die durch das Ausspannen, Wenden und erneute Einspannen von Werkstücken in mehreren Aufspannungen entstehen. Durch das tangentiale Neigen der Spindel entlang konturierter Oberflächen können Ingenieure zudem kürzere, steifere Fräser verwenden, die Vibrationen reduzieren.
- Prozessart: Kontinuierliche subtraktive Konturierung mit mehreren Winkeln in einer einzigen Aufspannung
- Kinematischer Vorteil: Eliminierung der manuellen Neubefestigungs-Datumsstapelung
- Struktureller Vorteil: Reduzierter Fräserüberhang ermöglicht steifere Werkzeugwege
Der Vergleich zwischen kontinuierlichem 5-Achs-Fräsen in einer Aufspannung und sequenzieller Nachspannung zeigt folgende technische Probleme auf:
Vorteile in Bezug auf Kinematik und Qualität der 5-Achs-Bearbeitung in einer Aufspannung
- Signifikante Reduzierung der kumulativen Datumsstapelung: Jede manuelle Neuausrichtung an einer 3-Achs-Maschine führt zu einem Ausrichtungsfehler von ±0,025 mm bis ±0,05 mm. Der kontinuierliche Prozess der Einzelaufspannung gewährleistet, dass keine Zwischenbezugspunkte benötigt werden und die tatsächliche geometrische Position mit einer Genauigkeit von ±0,008 mm erfasst wird.
- Optimierte Durchbiegung und Werkzeugstandzeit: Durch die Neigung des Werkzeugkopfes ist tiefes Fräsen mit kleineren Werkzeugen möglich, deren Längen-Durchmesser-Verhältnis 3:1 nicht überschreitet. Dies reduziert die Biegespannungen an starren Schaftfräsern und verlängert die Werkzeugstandzeit.
- Bessere Muschelhöhe und Oberflächenbeschaffenheit: Die kontinuierliche Punkt-zu-Punkt-Bearbeitung ermöglicht den Einsatz von Kugelkopffräsern zur Herstellung komplexer Formen ohne Stufen, was zu einer ausgezeichneten Oberflächengüte von Ra 0,8μm ohne Nachbearbeitung auf der Werkbank führt.
Betriebsschwierigkeiten und Ingenieurkosten
- Erhöhte Komplexität bei Programmierung und Nachbearbeitung: Die Erzeugung einer kontinuierlichen 5-Achs-Bewegung erfordert eine Software zur Vermeidung von Werkzeugwegkollisionen, um die gefährliche Situation zu verhindern, dass die Spindelköpfe miteinander zusammenstoßen.
- Erhöhte Empfindlichkeit gegenüber dynamischer thermischer Drift: Aufgrund der gleichzeitigen Bewegung in mehreren Achsen entstehen in Drehlagern stets Reibungskräfte, die, sofern sie nicht kompensiert werden, zu thermischer Drift führen.
Welche grundlegenden Einschränkungen bei der Mehrachsenbearbeitung sollten vermieden werden?
Die Berücksichtigung der Grenzen der Mehrachsenbearbeitung ist unerlässlich, da physikalische Beschränkungen hinsichtlich Verfahrwegen, Rotationsspielräumen und Kollisionsbereichen des Werkzeughalters weiterhin bestehen. Neue Konstrukteure gehen oft fälschlicherweise davon aus, dass zusätzliche Achsen jede komplexe Geometrie bearbeiten können. Tiefe Innentaschen und Hinterschnitte bleiben jedoch unmöglich, wenn das Spindelgehäuse mit dem Werkstück kollidiert.
- Prozessart: Physikalische kinematische Grenzen und Kollisionshüllen
- Hauptbeschränkungen: Spindelgehäuseinterferenzen, Rotationsspiel und Reichweitenverhältnisse
- Alternativverfahren: Funkenerosion (EDM, Funkenerosion) für geschlossene innere Hohlräume
Um kostspielige Kollisionen und Ausschussteile während der Prototypenphase zu vermeiden, müssen Konstrukteure drei physikalische Einschränkungen berücksichtigen:
- Kollisionsbereiche für Spindel und Werkzeughalter: Obwohl ein 5-Achs-Schwenktisch extreme Neigungswinkel ermöglicht, schränkt die Größe des Spindelgehäuses (üblicherweise 120 bis 200 mm) die Winkelbearbeitung in engen Bauteilecken ein. Jede Bearbeitung, die einen Werkzeugfreiraum von mehr als dem Sechsfachen des Durchmessers erfordert, führt zu Rattern oder Beschädigungen der angrenzenden Wandflächen.
- Geometrische Toleranzstapelung in mehrgelenkigen kinematischen Ketten: Jede physikalische Achse führt zu mechanischem Spiel, Lagertoleranzen und thermischer Verformung. Eine 5-Achs-Maschine weist somit fünf verschiedene Quellen geometrischer Fehler auf. Die einfache Bearbeitung prismatischer Platten mit einer 5-Achs-Maschine führt unnötigerweise zu zusätzlichem Rotationsspiel bei der starren 3-Achs-Kastenfräsmaschine.
- Grenzen der Geometrie des geschlossenen Laufrads und der Hinterschneidung: Das subtraktive CNC-Bearbeitungsverfahren erfordert eine direkte Sichtlinie zwischen Werkzeugbahn und Werkstück. Geschlossene Innengeometrien, wie z. B. Hohlkörper, gekrümmte S-förmige Kanäle und scharfe Innenecken, können nicht mit dem Rotationsfräswerkzeug bearbeitet werden; diese Teile werden mittels EDM-Technologie gefertigt.
Eine Definition der geometrischen Messtoleranzen finden Ingenieure in der offiziellen Norm. ISO-Norm für allgemeine Toleranzen (ISO 2768)sowie die Bearbeitungsdynamik des Maschinenbau-Handbuch, 31. Auflage, BearbeitungsabschnitteDie
Wie Mehrachsenkinematik in der Praxis funktioniert: Ein technisches Beispiel von LS Manufacturing
Im Rahmen eines Präzisionsprüfungsverfahrens für die Struktur wurde LS Manufacturing mit der Fertigung einer Halterung für einen Sensor in der Luft- und Raumfahrt beauftragt. Diese Halterung wies komplexe, abgewinkelte Befestigungszapfen, radial gekreuzte Kabelkanäle und dünne, aerodynamische Außenwände auf. Als Werkstoff für die Bearbeitung der Halterung diente Aluminium der Luft- und Raumfahrtqualität 6061-T6 (Härte 95 HB). Die technische Zeichnung sah eine Positionstoleranz von ±0,008 mm zwischen sich kreuzenden Bohrungen und einen aerodynamischen Oberflächenrauheitswert von Ra 0,8 µm vor.
Beim herkömmlichen 3-Achs-Fräsverfahren waren für die Bearbeitung dieser Halterung drei separate manuelle Nachspannvorgänge mit speziell angefertigten, weichen Spannbacken erforderlich. Diese manuellen Ausrichtungen führten zu Abweichungen der Messuhr und zu Verformungen der Spannvorrichtung, was aufgrund eines koaxialen Rundlauffehlers von über ±0,04 mm eine Ausschussquote von 18 % zur Folge hatte. Um diese Herausforderung zu bewältigen, LS Manufacturing Die Verfahrenstechniker stellten die Bearbeitung des Bauteils auf eine kontinuierliche 5-Achs-Bearbeitung in einer Aufspannung mit dynamischem RTCP-Management um. Die Hartmetall-Kugelfräser arbeiteten mit einer Schnittgeschwindigkeit (Vc) von 210 m/min und einem Vorschub pro Zahn von 0,08 mm/z. Durch einen kontinuierlichen Spindelneigungswinkel von 15° wurde der Fräserüberhang von 65 mm auf 25 mm (ein konstantes Längen-Durchmesser-Verhältnis von 2,5:1) reduziert, um Rattern zu vermeiden.
Die Überprüfung der Maßtoleranzen an unserer Zeiss-Koordinatenmessmaschine (KMM) ergab, dass alle Positionsmaße im Bereich von ±0,006 mm lagen und die Oberflächenrauheit Ra 0,8 μm betrug. Durch die Integration des Prozesses in eine 5-Achs-Bearbeitung konnte die Gesamtzykluszeit um 16 % verkürzt und die Ausschussquote von 18 % auf 5 % gesenkt werden. Dieses Beispiel beweist, dass der größte Vorteil der Mehrachsenbearbeitung nicht in höheren Vorschubgeschwindigkeiten liegt, sondern in der Vermeidung von Bezugspunktüberlagerungen durch eine einheitliche Kinematik in einer Aufspannung. (Referenz: Validierungsprotokoll der Fertigungsabteilung Nr. AERO-2026-088, verifiziert an über 800 Produktionsmustern).
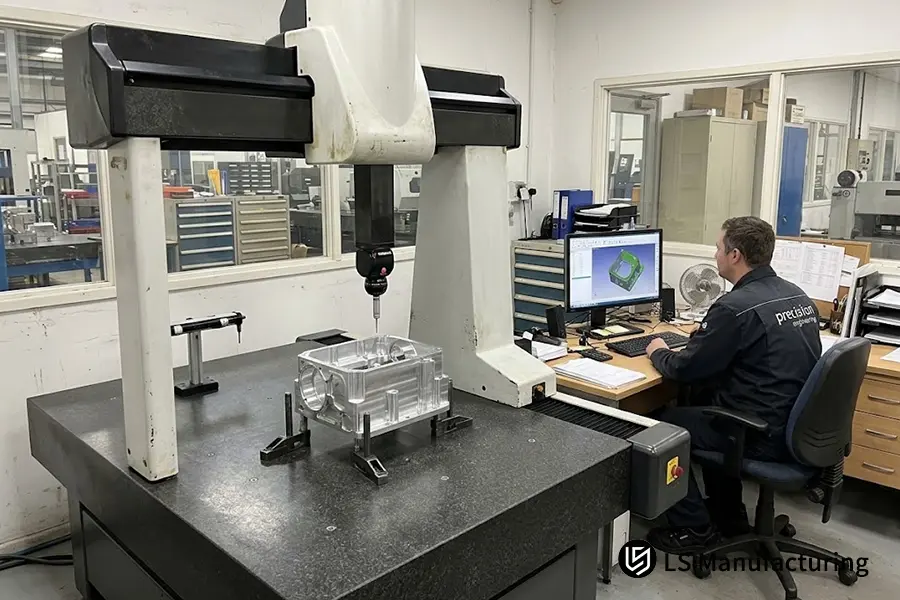
Abbildung 3: Qualitätssicherungsprüfung mittels einer Brücken-Koordinatenmessmaschine (KMM) zur Validierung enger geometrischer Lochbezugspunkte an komplexen bearbeiteten Gehäusen bei LS Manufacturing.
Häufig gestellte Fragen
Ist es möglich, Hinterschnitte mit einer Standard-3-Achs-CNC-Maschine ohne Spezialwerkzeuge zu fräsen?
Nein. Da eine Standard-3-Achs-CNC-Spindel nur vertikal entlang der Z-Achse arbeitet, können Standard-Schaftfräser nicht unter Überhänge gelangen. Die Bearbeitung von Hinterschnitten auf einer 3-Achs-Fräsmaschine erfordert spezielle T-Nut- oder Lollipop-Fräser oder ein manuelles Umspannen des Werkstücks zwischen den Aufspannungen.
Schneidet eine 5-Achs-CNC-Maschine Metall immer schneller als eine 3-Achs-Maschine?
Nein. Hochleistungs-3-Achs-Fräsmaschinen bieten eine überlegene strukturelle Steifigkeit und höhere Abtragsraten bei flachen prismatischen Platten. Die kontinuierliche 5-Achs-Bearbeitung reduziert die Gesamtbearbeitungszeit nur bei komplexen, mehrseitigen Teilen, da mehrere manuelle Spannvorgänge entfallen.
Worin besteht der grundlegende Unterschied zwischen der 3+2-Positionen-Bearbeitung und der kontinuierlichen 5-Achs-Bearbeitung?
Bei der 3+2-Positionenbearbeitung neigen die beiden Drehachsen das Werkstück in einen festen Winkel und arretieren mechanisch, bevor die standardmäßige 3-Achs-Bearbeitung beginnt. Beim kontinuierlichen 5-Achs-Fräsen bewegen sich alle drei Linearachsen und die beiden Drehachsen während des Bearbeitungsprozesses gleichzeitig unter Echtzeit-RTCP-Steuerung.
Wann sollten Ingenieure die Spezifizierung von kontinuierlichem 5-Achs-Fräsen vermeiden?
Eine kontinuierliche 5-Achs-Fräsbearbeitung sollte vermieden werden, wenn die Teilemerkmale in einer Ebene liegen, keine zusammengesetzten Winkel aufweisen oder nur allgemeine Toleranzen (≥ ±0,05 mm) erfordern, da eine starre 3-Achs-Maschine mit einfacherer Programmierung das gleiche Ergebnis erzielt.
Wie verhindern Präzisions-CNC-Maschinen ein Abdriften der Drehachse bei langen 5-Achs-Bearbeitungen?
Moderne 5-Achs-Bearbeitungszentren nutzen maschinenintegrierte Kalibrierkugeln, volumetrische Laserinterferometer-Kartierung und eine geschlossene Spindel-Wärmekompensation, um die Wärmeausdehnung der Lager auszugleichen und eine kinematische Genauigkeit im Mikrometerbereich zu gewährleisten.
Zusammenfassung
Die Wahl zwischen 3-, 4- und 5-Achs-CNC-Bearbeitung erfordert die Abstimmung der physikalischen Freiheitsgrade Ihres Werkstücks mit dessen geometrischer Komplexität. Während 3- und 4-Achs-Systeme eine wirtschaftliche Steifigkeit für planare und zylindrische Bauteile bieten, ermöglicht die echte 5-Achs-Bearbeitung die Fertigung komplexer, konturierter Luft- und Raumfahrtteile mit konstantem Bezugspunkt. Die Konstruktionsprinzipien von LS Manufacturing basieren auf fundierter Fertigungsmechanik, präziser GD&T-Bezugspunktplatzierung und modernster Messtechnik.
Nachwuchsingenieure, Konstrukteure und Forschungsteams von Universitäten, die sich mit geometrischen Bemaßungsbeschränkungen, Werkzeugspielräumen oder der Zuordnung von Bezugspunkten für mehrere Achsen auseinandersetzen, können standardisierte Toleranztabellen und kinematische Richtlinien in der LS Manufacturing CNC Machining Knowledge Base nutzen. Für einen detaillierteren Vergleich der Auswahlmöglichkeiten bei komplexen Bauteilgeometrien lesen Sie bitte unseren Vergleichsleitfaden weiter. 3-Achs- vs. 5-Achs-CNC: Auswahl eines CNC-Bearbeitungsverfahrens für komplexe geometrische Merkmale und unsere technische Referenz auf DFM-Designrichtlinien für die CNC-BearbeitungDie